Nehmen Sie Kontakt mit der Aubrik Company auf

Fertigungslinie für H-Träger und Stahlkonstruktionen
Ein automatisiertes System, das Rohstahlbleche in fertig beschichtete H-Träger verwandelt – Schneiden, Montage, Portal-Unterpulverschweißen, Flanschrichten und Strahlen in einem durchgängig verknüpften Ablauf. Von Aubrik für Stahlbaubetriebe weltweit entwickelt.
- Nach ISO 9001 und CE zertifiziert
- Ausgeführt nach EN / ISO 1090
- 20+ Jahre Forschung und Entwicklung
- 50+ belieferte Länder
- 80+ kundenspezifische Linien ausgeliefert
— SYSTEMANALYSE
Warum die separate H-Träger-Fertigung Zeit, Stahl und Arbeitskraft verschlingt
Eine H-Träger-Fertigungslinie ist ein zusammenhängender Maschinensatz, der flache Stahlbleche in geschweißte H-Träger verwandelt – die tragenden Bauteile der meisten Stahlbaugebäude, Brücken und Rahmen schwerer Maschinen. Werden diese Stufen als voneinander getrennte Inseln betrieben, entstehen überall Kosten, die im technischen Datenblatt der Maschine nicht auftauchen.
- Handhabung und Abweichungen: Das Blech wird mit dem Kran zwischen den Stationen bewegt. Beim Ausrichten und Zusammenbauen entstehen Abweichungen. Schweißer unterbrechen ihre Arbeit zum Elektrodenwechsel und führen die Schweißnaht während des Schweißens von Hand nach.
- Fehler beim Ausrichten und Zusammenbauen: Nacharbeit infolge fehlerhafter Montage: Fehler bei der Lochposition sowie beim Ausrichten von Steg und Flansch erfordern erneutes Schweißen und Schleifen.
- Uneinheitliche Schweißnähte: Beim Handschweißen schwankt die Qualität je nach Bediener und Schicht.
- Unsichtbare Stillstandszeiten: Bei integrierten H-Träger-Linien hängen Stillstandszeiten gewöhnlich mit dem Werkstofffluss und den Instandhaltungszyklen zusammen—nicht mit der Anlage selbst.
Die Lösung ist kein „schnellerer Schweißer“. Sie besteht in einer integrierten Fertigungslinie, in der zugeschnittene Teile, Baugruppen und Schweißteile automatisch weitertransportiert werden, sodass der H-Träger nie auf den nächsten Arbeitsschritt warten muss und in jeder Stufe Qualität erzeugt wird.
Grundursache: Bei der separaten Fertigung verursacht jeder Transfer zwischen Schneiden, Montage und Trägerschweißen zusätzliche Handhabung, erneutes Spannen und das Risiko einer Fehlausrichtung. Genau diese Transfers beseitigt eine Fertigungslinie – deshalb bezeichnet ein vom USPTO veröffentlichtes Verfahren für Schweißanlagen (US20200316727A1) die Vermeidung des Transports zwischen Stationen als entscheidenden Hebel zur Verkürzung der Fertigungszeit.
Nacharbeit aufgrund von Fehlern bei Lochposition und Ausrichtung erzwingt erneutes Schweißen, wobei jede manuelle Reparaturschweißung pro Träger bis zu 3 Stunden zusätzlich beanspruchen kann. Aus diesem strukturellen Grund konzipiert Aubrik die Linie als durchgängigen Ablauf und stützt sich dabei auf Aubrik Werksanlagen für kleine und mittlere Fertigungsbetriebe sowie Käufer in der EU und insgesamt 50 Ländern.
Sie wissen nicht, wo Ihr Betrieb Zeit verliert?
KUNDENSPEZIFISCHE LINIENKALKULATION ANFORDERN →
Einblick in die Aubrik H-Träger-Fertigungslinie: 5 Kernmaschinen
Aubrik baut die Linie als ein synchronisiertes System und nicht als Sammlung eigenständiger Maschinen. Ob ein Betrieb mit Schwierigkeiten kämpft oder rentabel arbeitet, hängt davon ab, wie gut die Anlagen miteinander kommunizieren.
Daher werden alle nachstehend aufgeführten Maschinen hinsichtlich Durchsatz, Trägerabmessungen und Steuerungslogik aufeinander abgestimmt – eine modulare Ausführung, die sich von einer H-Träger-Schweißlinie mit einem Schweißbrenner bis zu einer automatischen Tandem-Trägerschweißmaschine skalieren lässt, einschließlich einer PEB-Trägerschweißmaschinen-Konfiguration für vorgefertigte Gebäude.
CNC-Brennschneiden
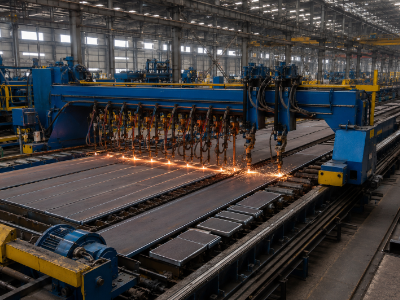
Die erste Station ist eine CNC-Schneidmaschine, die Rohbleche präzise in Stege und Flansche schneidet. Anders als bei eigenständigen Schneidmaschinen werden ihre CNC-Schneidparameter für jede Trägerspezifikation voreingestellt, um eine genaue nachgelagerte Montage zu gewährleisten.
- Schienenabstand 4000 mm; Geradschnittbreite 80–3200 mm
- Brennschneiddicke 6–100 mm
- neun Geradschnittbrenner und zwei CNC-Brenner; Sauerstoff / Acetylen / Propan
- Verschnittquote beim Schneiden unter 1,5 %
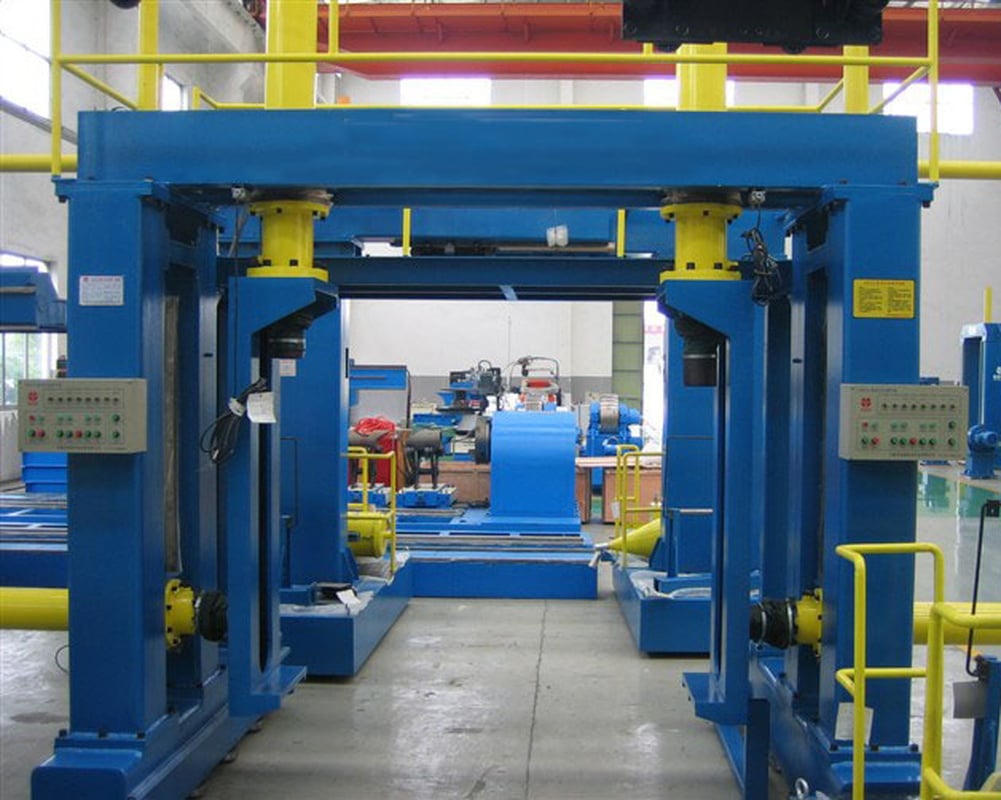
H-Träger-Montagemaschine
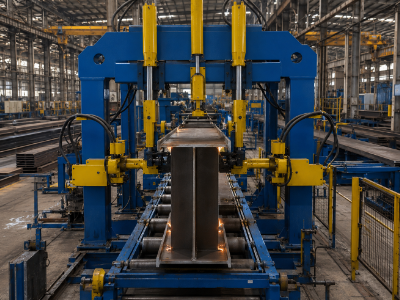
Drei hydraulische Spanneinheiten greifen die Steg- und Flanschbleche, anschließend heftet die Montagemaschine sie zu einem stabilen H-Träger-Rohling zusammen.
- Steg 200–1500 mm (6–32 mm dick); Flansch 150–600 mm
- Rechtwinkligkeitsfehler zwischen Steg und Flansch <0.3 mm/m
- Siemens SPS + Laser-Vision-Positionierung (±0,3 mm)
- Automatisches 16-Punkt-Heftschweißen
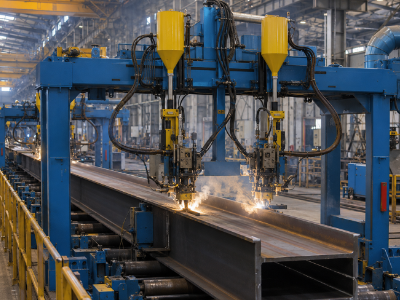
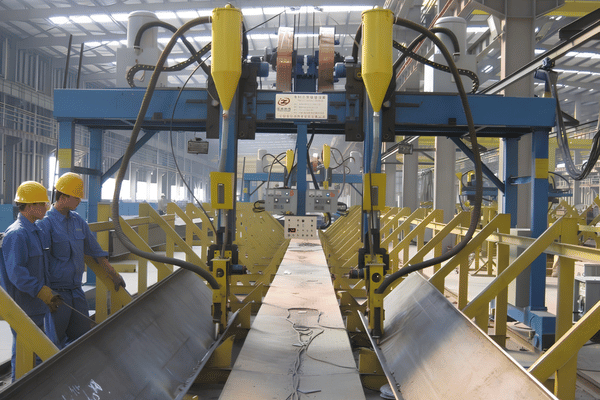
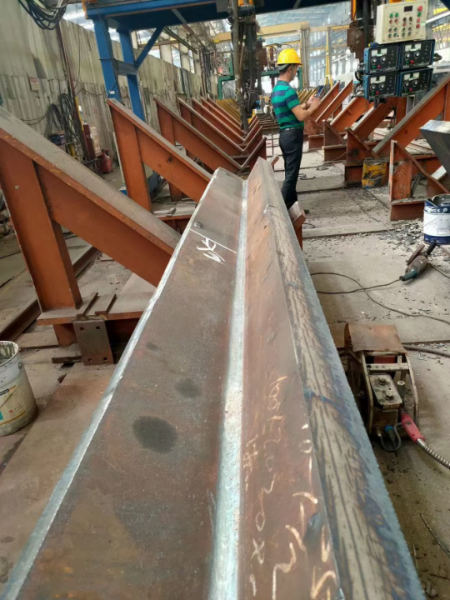
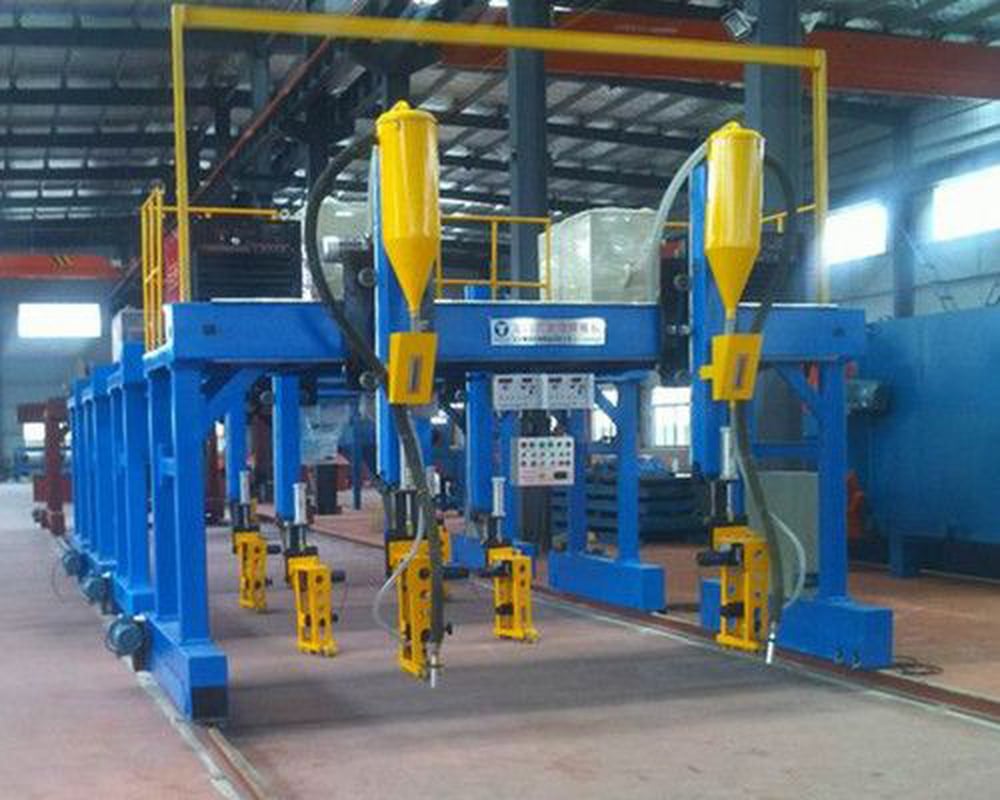
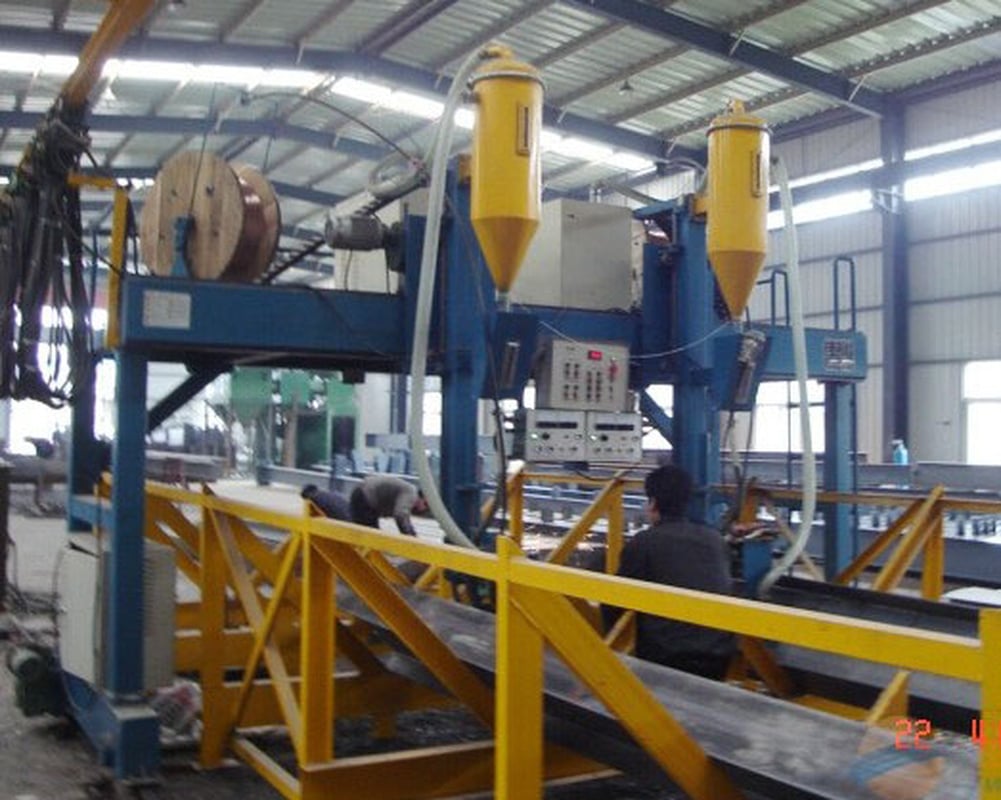
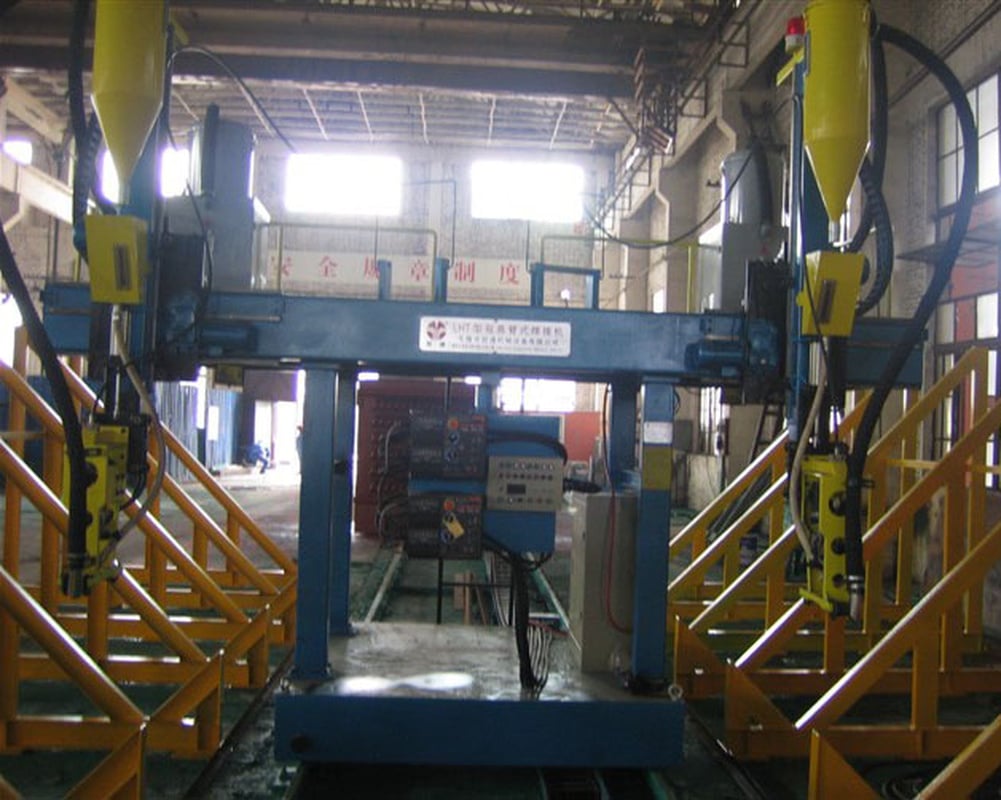
Portal-UP-Schweißen
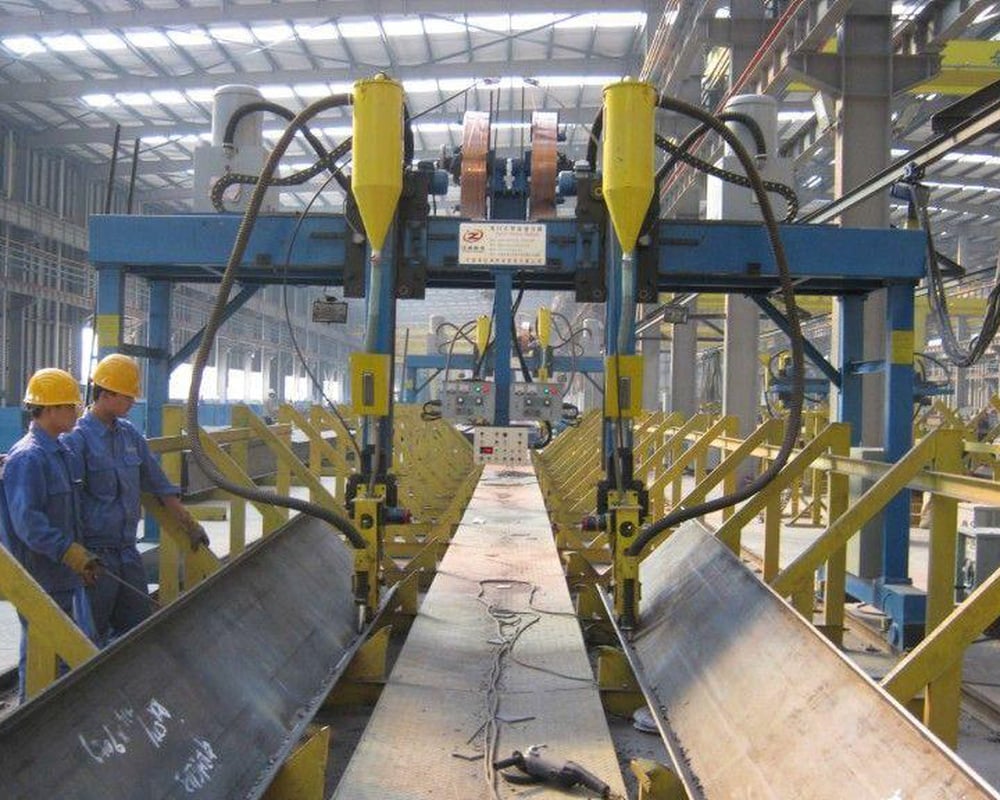
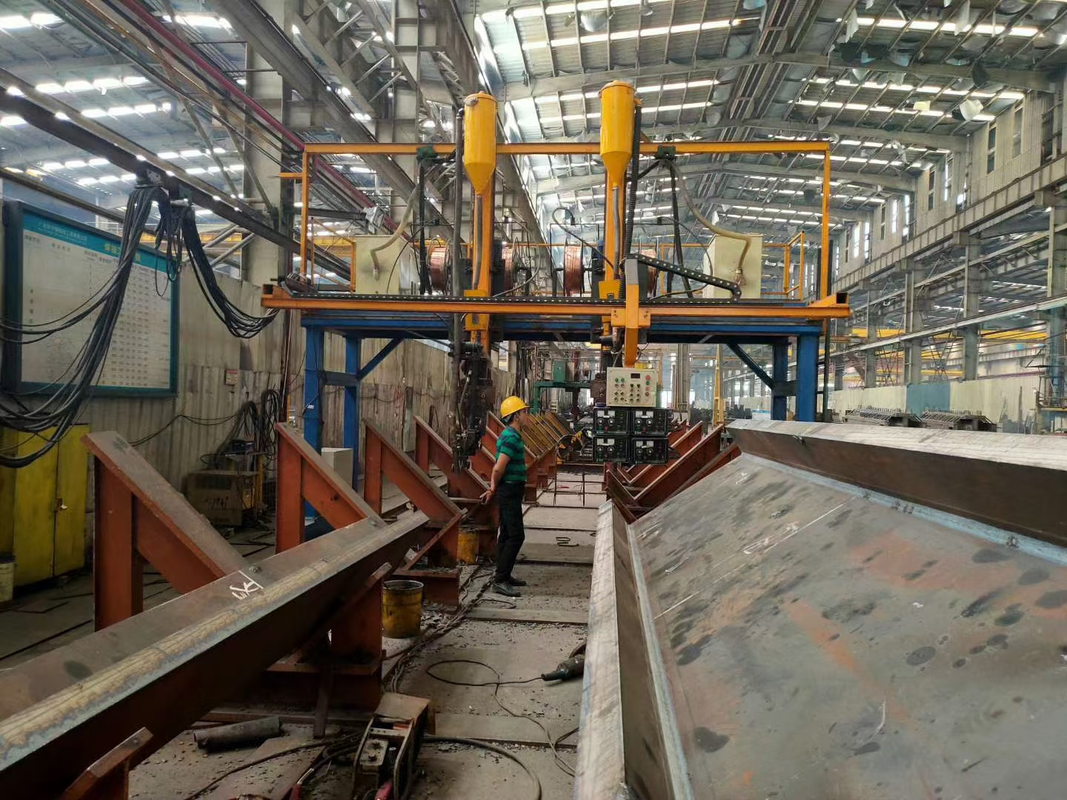
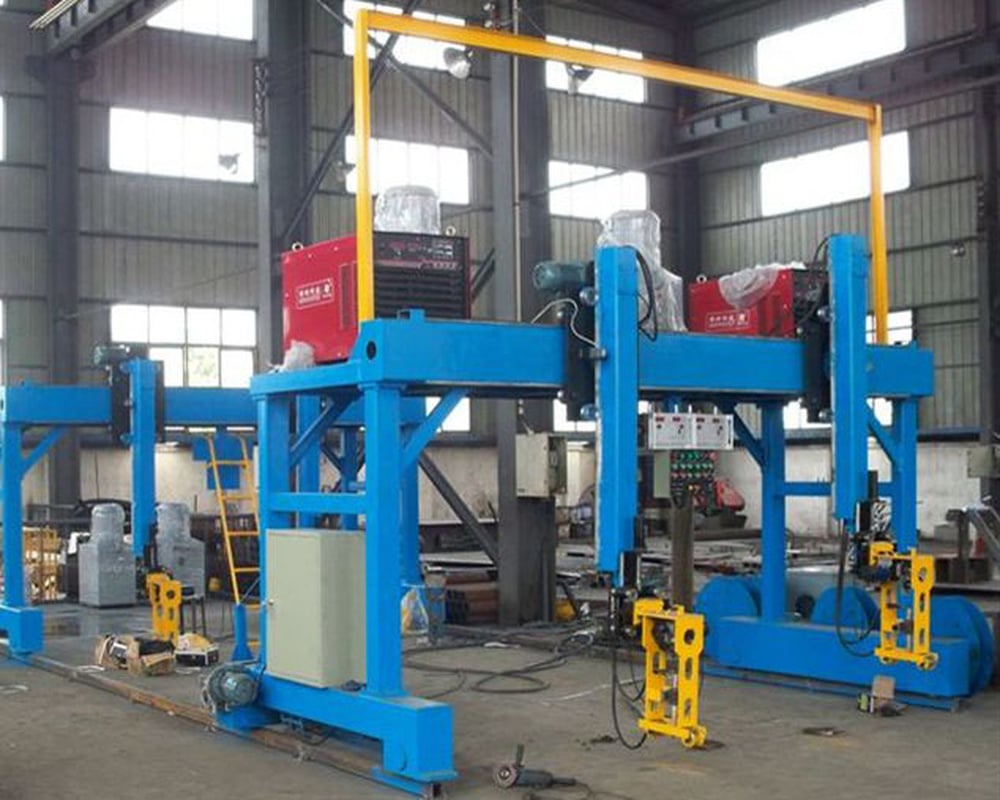
Das Portalschweißen erzeugt in einem Durchgang beidseitige Unterpulvernähte mit gleichmäßiger, tiefer Durchschweißung.
- Schweißleistung 63 kVA×2; Strombereich 200–1000 A
- Trägerhöhe 200–2500 mm; Länge bis 18000 mm
- Intelligente Nahtverfolgung + automatische Schweißpulverrückgewinnung >95 %
- Modelle AM-HG-4000 / 5000 / 6000
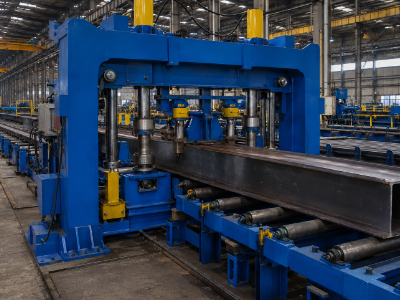
Flanschrichten
Wärme verformt die Flansche; diese Station drückt und zieht die Verformung zurück in die Sollform und vermeidet so Schäden durch Wärmeverzug.
- Flanschbreite 200–800 mm (6–40 mm dick)
- Richtgeschwindigkeit bis 16000 mm/min
- Richtgenauigkeit ±0,3 mm mit Digitalanzeige
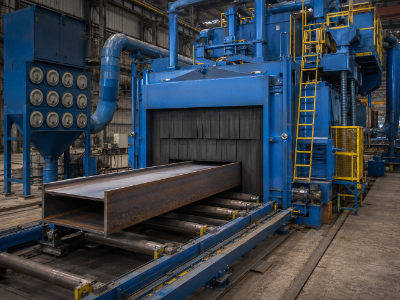
Strahlen
Diese letzte Station entfernt Oxidschichten und Rost, damit Beschichtungen tatsächlich haften.
- Werkstückbereich 800×1500 bis 3000×3000 mm
- Oberflächengüte nach ISO 8503-1 (Sa1–Sa3)
- Strahlmittelrückgewinnung spart 30–40 %; Staubfiltration 99,5 %
Fördertechnik und Steuerung
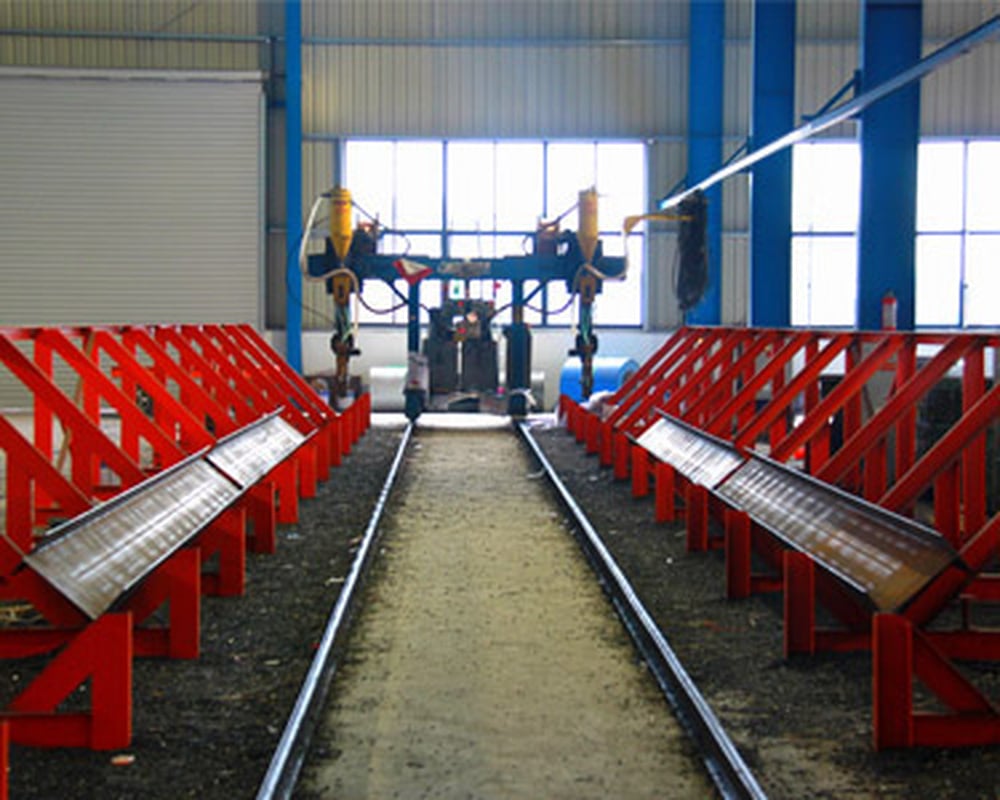
Stahlfördereinrichtungen, Wendevorrichtungen und hydraulische Rollen verbinden die einzelnen Stationen, wenden die Träger und positionieren das nächste Teil automatisch.
- SPS-koordinierter Werkstofffluss zwischen den Stationen
- Schweißparameterspeicher für reproduzierbare Chargenqualität
- Für 1–2 Bediener an der gesamten Linie ausgelegt
Der 5-stufige Fertigungsablauf für H-Träger
Diese Auswahlmatrix verwenden unsere Ingenieure zur Auslegung einer H-Träger-Fertigungslinie. Lesen Sie sie von oben nach unten – so durchläuft das Rohmaterial den Fertigungsbetrieb.
| Station | Funktion | Wichtige Spezifikation | Genauigkeit | Aubrik Modell |
|---|---|---|---|---|
| 1 · Schneiden | Blech → Stege und Flansche (CNC-Brennschneiden / Plasma optional) | Dicke 6–100 mm | Verschnitt <1.5% | GS-4000 |
| 2 · Montage | Rohling spannen + zentrieren + heften | Steg 200–1500 mm | ±0,3 mm/m | HG-1500 |
| 3 · Schweißen | Beidseitiges Portal-Unterpulverschweißen | 200–1000 A | Mit Nahtverfolgung | AM-HG |
| 4 · Richten | Schweißbedingten Flanschverzug korrigieren | Flansch bis 800 mm | ±0,3 mm | HYJ-40 |
| 5 · Strahlen | Oberfläche für die Haftung der Beschichtung reinigen | Bis 3000×3000 mm | Sa1–Sa3 | AB-SB |
Wir legen unsere Portal- und Montagestationen bewusst für denselben Trägerabmessungsbereich aus. Wenn die Montagemaschine einen Steg von 2 Metern fertigen kann, die Schweißanlage ihn aber nicht erreicht, haben Sie einen Engpass gekauft – keine Linie.
Konfigurationsauswahl für die Linie
Nicht jeder Betrieb benötigt die schwerste Ausführung. Wir stimmen Brennerkonfiguration und Portalspurweite auf Ihren Ausstoß und Trägermix ab.
| Ihr Profil | Brennerkonfiguration | Portalmodell | Geeignet für |
|---|---|---|---|
| KMU / geringes Volumen | Einzelbrenner | AM-HG-4000 | Neueinsteiger, Kleinserien, gemischte Spezifikationen |
| Mittleres / hohes Volumen | Doppelbrenner | AM-HG-5000 | Stahlbaubetriebe, PEB-Fertigungsbetriebe |
| Schwerbau / Brückenbau | Tandembrenner | AM-HG-6000 | Brücken, schwere Maschinen, dickwandige Träger mit mehreren Schweißlagen |
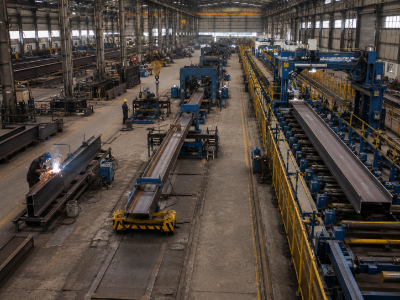
SYSTEMVERGLEICH
Integrierte Linie gegenüber Einzelmaschinen und Handschweißen
Käufer scheitern selten an der Wahl einer einzelnen falschen Maschine. Sie scheitern daran, die Kosten der Übergaben zwischen den Maschinen zu unterschätzen. Eine ehrliche Auswahl setzt voraus, die eigenen Arbeitsstunden, Nacharbeiten und den Durchsatz zu modellieren – statt einer pauschalen Amortisationsangabe zu vertrauen.
| Faktor | Handschweißen | Einzelmaschinen | Integrierte Aubrik Linie |
|---|---|---|---|
| Bediener (pro Betrieb) | 5–8 qualifizierte Schweißer | 3–5 | 1–2 |
| Konstanz der Schweißnähte | Bedienerabhängig | Pro Maschine | UP-Schweißen mit Nahtverfolgung, chargenweise reproduzierbar |
| Steg-Flansch-Genauigkeit | Typischerweise ±2–3 mm | ±1 mm | Montage ±0,3 mm/m · fertig ±0,5 mm |
| Werkstoffhandhabung | Manueller Krantransport zwischen den Arbeitsschritten | Manuell zwischen den Einzelstationen | Angetriebene Förderer + Wendevorrichtungen |
| Abschmelzleistung | Elektroden-/MIG-Schweißen, häufige Unterbrechungen | Variiert | UP-Schweißen: hohe Abschmelzleistung, kontinuierliche Drahtzufuhr |
| Durchsatz | Ausgangswert | +10–20% | +30–40 % gegenüber manueller Fertigung |
Beim Schweißen ist der Abstand am größten. Beim Unterpulverschweißen wird pro Stunde erheblich mehr Metall abgeschieden als beim manuellen Schweißen mit offenem Lichtbogen – das Eindraht-UP-Schweißen erreicht etwa 40lb/hr und einen Abschmelzwirkungsgrad von 98-99 %, ohne Unterbrechungen für Elektrodenwechsel.
Die ehrliche Antwort: Mehr Automatisierung ist nicht immer besser. Der Zielkonflikt ist real – eine Linie, die für den falschen Trägerabmessungsbereich ausgelegt wurde, bleibt ein Kompromiss, für den Sie fortlaufend bezahlen, weil der Werkstofffluss und die Instandhaltung und nicht die Maschine die meisten Stillstandszeiten verursachen. Aus diesem strukturellen Grund legt Aubrik den Anwendungsbereich konservativ fest und stützt sich dabei auf Werksanlagen für kleine und mittlere Fertigungsbetriebe sowie Käufer in der EU.
Möchten Sie dies mit den Kennzahlen Ihres aktuellen Betriebs vergleichen?
Kostenlose Linienkonfiguration und ROI-Schätzung anfordern →
SPEZIFIKATIONEN UND KONFORMITÄT
Ausgeführt nach internationalen und europäischen Normen
Die meisten Käufer fragen sich, ob eine außerhalb Europas oder Nordamerikas beschaffte Linie die örtlichen Vorschriften erfüllt. Aubrik baut nach den Normen, die Ihre Prüfer bereits anwenden – und legt die Kennzahlen für die Prüfung offen.
Eine Konformitätslücke, an der ein Kundenaudit scheitert, stoppt die Linie, bevor sie überhaupt in Betrieb geht. Da Aubrik nach EN/ISO 1090 und CE zertifiziert, können Käufer aus der EU und den USA auf Grundlage der 20+ Jahre Fertigungserfahrung von Aubrik eine Werksabnahmeprüfung (FAT) durchführen.
Die auf der Linie hergestellten Schweißnähte entsprechen Normen wie AWS D1.1 sowie den europäischen Regelwerken für den Stahlbau EN 1090/ISO 5817. Zertifikate und Prüfberichte werden für Ihre eigene Prüfung oder eine Prüfung durch Dritte bereitgestellt.
ISO 9001
Qualitätsmanagementsystem
CE
EU-Konformitätskennzeichnung
EN / ISO 1090
Ausführung von Stahltragwerken
AWS D1.1
Regelwerk für das Schweißen im Stahlbau
GB/T 11263
Abmessungen warmgewalzter H-Träger
ISO 8503-1
Oberflächenprofil (Strahlen)
BESCHAFFUNGSRICHTLINIE
Beschaffungsleitfaden: Konfiguration, Lieferzeit, Installation und Garantie
Eine Fertigungslinie ist kein Produkt aus dem Lager. Sie ist eine Konfiguration, eine Einrichtung für einen künftigen Fertigungsprozess – am besten betrachtet man sie als Geschäftsbeziehung, die ein Vierteljahrhundert oder länger bestehen kann; deshalb richten sich Preis und Lieferpläne nach der Realität und nicht nach Verkaufsfantasien.
Wovon Ihr Angebot abhängt
- Die Abmessungen der Portallinie variieren: Die Bereiche der Trägersteghöhen und Trägerflanschbreiten bestimmen die Baugrößen.
- Brennerkonfiguration: Einzel- / Doppel- / Tandem-Schweißköpfe.
- Automatisierungsumfang: Förderer, Wendevorrichtungen, Nahtverfolgung, Parameterspeicher.
- Schneidverfahren: CNC-Brennschneiden und optionale Plasmaschneidfunktion.
Der Trägermix unserer Kunden ist genauso individuell wie Ihr eigener. Da eine Lösung zu ihrer Anwendung passen muss, werden Preis und Lieferplan anhand der Kundenspezifikation berechnet. Fordern Sie eine Lieferzeitschätzung an, indem Sie uns Ihre Spezifikationen senden; wir antworten kurzfristig.
Wozu sich Aubrik verpflichtet
- 1 Jahr Garantie auf die Anlage (einschließlich Originalersatzteilen).
- Installation und Inbetriebnahme vor Ort sowie Schulung der Bediener und des Instandhaltungspersonals.
- Konstruktion und Fertigung für Sie: kundenspezifisch, OEM-Aufträge werden angenommen.
- Für Audits vorbereitet: Prüfungen, Kundenreferenzen und Zertifikate eines überprüfbaren Lieferanten.
Die Installation einer Maschinenlinie ist nicht das Ziel – entscheidend ist, dass sie läuft. Wir stellen Ihnen Instandhaltungspläne und eine Verschleißteilliste bereit und tragen so dauerhaft zur Sicherung Ihrer Anlagenverfügbarkeit bei, weil ungeplante Stillstandszeiten selten mit der Installation selbst zusammenhängen.
BLINDINVESTITIONEN VERMEIDEN
Verzögerungen bei der Lieferzeit und Ausrichtungsprobleme verursachen ungeplante Kosten. Das ist die Wahrheit: Spezifikationen beeinflussen die Kosten – schließlich handelt es sich um eine kundenspezifisch konfigurierte Fertigungslinie.
Senden Sie uns Ihre Trägerkonfiguration; wir liefern Ihnen eine Konfiguration, eine Fertigungszeit und die von Ihren Prüfern benötigten Zertifikate – aus unserer nach ISO 9001 zertifizierten Linie, für Kunden wie KMU und industrielle Fertigungsbetriebe, die Budget und Fertigung vorausschauend planen.
WERKSÜBERSICHT
Einblick in die Fertigungsstätte
BEREICH-01
BEREICH-02
BEREICH-03
BEREICH-04
BEREICH-05
BEREICH-06
BEREICH-07
BEREICH-08
RESSOURCEN
Engineering-Tools und Rechner
Digitale Engineering-Ressourcen zur Planung von H-Träger-Fertigungslinien.
PROJEKTBEWERTUNG
H-Träger-Fertigungslinie auslegen
Aubrik bearbeitet Ihre Anfrage durch Prüfung Ihrer Spezifikation und antwortet mit einer auf Ihren Bedarf abgestimmten Schätzung der Fertigungszeit sowie den relevanten Zertifikaten zur Prüfung durch Ihre Auditoren.
WISSENSDATENBANK
FAQ zur H-Träger-Fertigungslinie
Aus welchen Maschinen besteht eine H-Träger-Fertigungslinie?
Fünf Kernmaschinen: eine CNC-Brennschneidmaschine, eine Montage- und Heftschweißmaschine, eine Portal-Unterpulverschweißmaschine, eine Flanschrichtmaschine und eine Strahlanlage – verbunden durch angetriebene Förderer.
Wie funktioniert das Portal-UP-Schweißverfahren?
Das Portal bewegt einen Schweißbrenner entlang des Trägers, während der Draht unter einer Schicht aus körnigem Schweißpulver zugeführt wird. Der Lichtbogen brennt eingetaucht und von der Luft abgeschirmt, wodurch in einem Durchgang auf beiden Seiten tiefe, porenfreie Schweißnähte entstehen.
Kann die Linie meinen H-Träger-Abmessungsbereich verarbeiten?
Die Standardmodelle decken Steghöhen von 200 mm bis 2500 mm und Längen bis 18000 mm ab. Spannweite, Geschwindigkeit und Anzahl der Schweißbrenner lassen sich an Ihren Trägermix anpassen.
Sollte ich eine integrierte Linie oder Einzelmaschinen kaufen?
Einzelmaschinen eignen sich für sehr geringe oder unregelmäßige Produktionsmengen. Wenn Sie H-Träger als Kernprodukt schweißen, beseitigt die integrierte Linie die Handhabung und das erneute Spannen zwischen den Stationen – genau dort entstehen die meisten versteckten Kosten.
Wie kann ich die Qualität vor einem Kauf im Ausland überprüfen?
Fordern Sie ein Werksaudit durch Ihr Team oder einen Dritten, gezielte Kundenreferenzen für H-Träger-Linien sowie die Zertifikate nach ISO 9001 / CE an. Aubrik stellt alle drei auf Anfrage bereit.
Welche Lieferzeit, Installation und Garantie kann ich erwarten?
Die Lieferzeit hängt von der Konfiguration ab; zusammen mit Ihrem Angebot erhalten Sie eine Schätzung. Jede Linie umfasst die Installation und Inbetriebnahme vor Ort, Bedienerschulungen sowie 1 Jahr kostenlose Garantie mit Ersatzteilversorgung.
Im Trend



