Póngase en contacto con la empresa Aubrik

Cómo planificar un taller de estructuras de acero para el flujo de vigas H

Un taller de estructuras de acero funciona mejor cuando el edificio, las grúas, las máquinas, los servicios y las rutas de materiales se planifican como un solo sistema. Comience por la viga H que necesita fabricar y la secuencia que debe seguir. Solo entonces deberá definir el claro, la retícula de columnas, las vías de rodadura de las grúas, las cimentaciones y las posiciones de los equipos.
Esta guía se centra en la distribución de la producción, no solo en la estructura del edificio. Planificar el edificio de un taller no es lo mismo que planificar un almacén genérico o elegir una estructura prefabricada: el bastidor de acero debe sustentar un flujo de fabricación definido. Si ya está comparando configuraciones completas de equipos y edificios, consulte la solución de taller de estructuras de acero de Aubrik. Las siguientes secciones le ayudarán a preparar los datos del proceso necesarios para que esa conversación sea productiva.
Por Wuxi ABK Machinery Co., Ltd. · Actualizado en julio de 2026
Especificaciones rápidas para el documento de planificación
- Datos del producto — tipo de elemento, grado, longitud máxima, sección máxima y carga de izaje más pesada
- Datos de producción — producción anual, turnos, mezcla de productos, tiempos de ciclo del proceso y cambios de configuración
- Datos de manejo — alcance de la grúa, altura del gancho, montacargas, transferencias por rodillos y rutas para excepciones
- Datos de las instalaciones — longitud y ancho disponibles, cargas sobre el piso, puertas, salidas, servicios, extracción y límite de ampliación
- Datos de calidad — etapas de inspección, acceso para ensayos no destructivos, puntos de espera, registros y criterios de aceptación
1. Comience por el problema de producción, no por la estructura del edificio
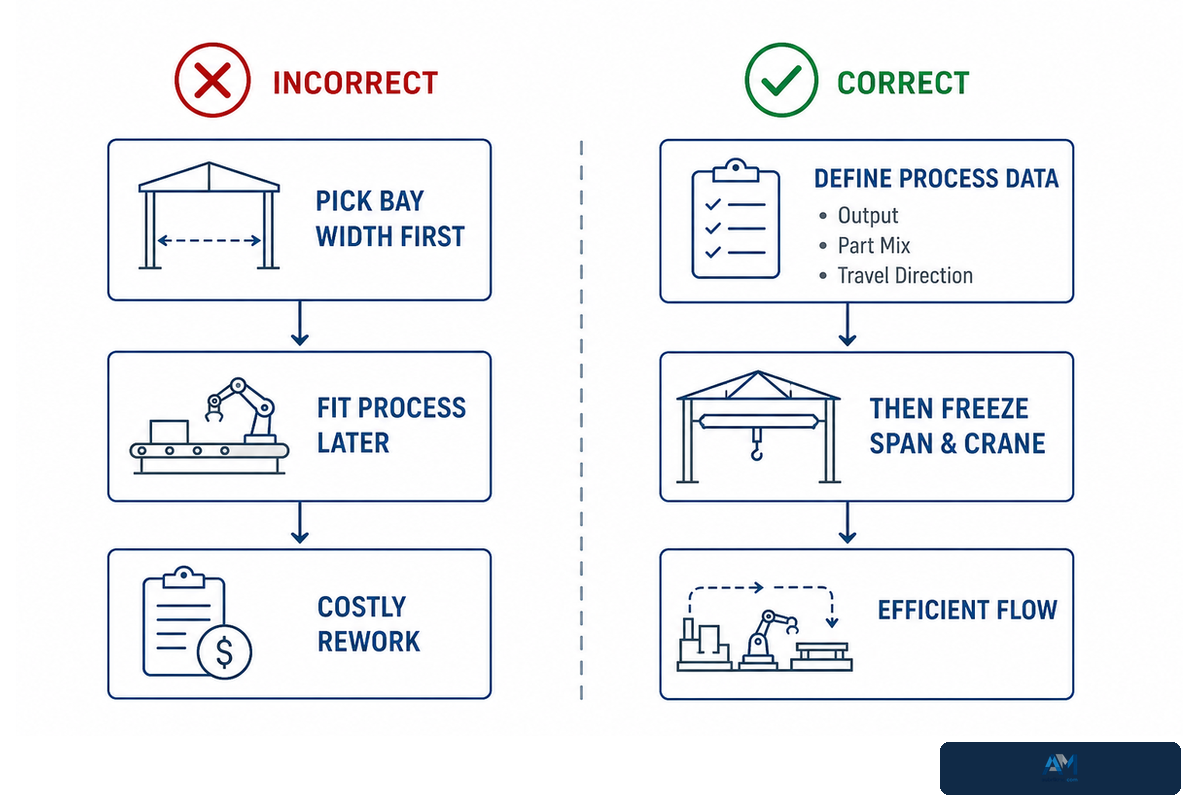
El plano de un taller debe partir de la producción, la variedad de piezas y la dirección del recorrido, ya que estos factores definen el flujo repetitivo en toda la planta. Una nave vacía con mucho espacio puede ser ineficiente si presenta tránsito cruzado, no permite transferir el material a una grúa o exige que una viga terminada retroceda contra el flujo de materia prima recién ingresada. La estructura sustenta el proceso; no lo determina.
Prepare una lista: tonelaje o número de piezas anuales, cantidad de turnos, rango de tamaños de placas y vigas, elemento más largo, subconjunto más pesado, forma en que el material llega al muelle, forma en que se cargan los productos terminados y puntos de inspección obligatorios. Estos elementos constituyen un lenguaje común para el ingeniero de procesos, el fabricante de maquinaria, el proveedor de grúas, el diseñador estructural, el equipo de seguridad y el contratista general.
Error común de planificación
Un comprador selecciona primero el ancho nominal de la nave y después pide que la línea de producción se adapte a él. Esto invierte la relación de dependencia. Las rutas de las piezas, los puntos de izaje, los espacios de servicio de las máquinas y las salidas protegidas deben poner a prueba el concepto inicial de la nave antes de que resulte costoso modificar las cimentaciones y las columnas de las vías de rodadura.
Distinga el artículo con lineamientos de distribución de una especificación de producto. Una guía para la toma de decisiones describe brevemente los datos que determinan la distribución, mientras que la página de la línea de producción de estructuras de acero con vigas H describe una familia seleccionada de procesos.
2. Trace el flujo de producción de vigas H en 5 etapas
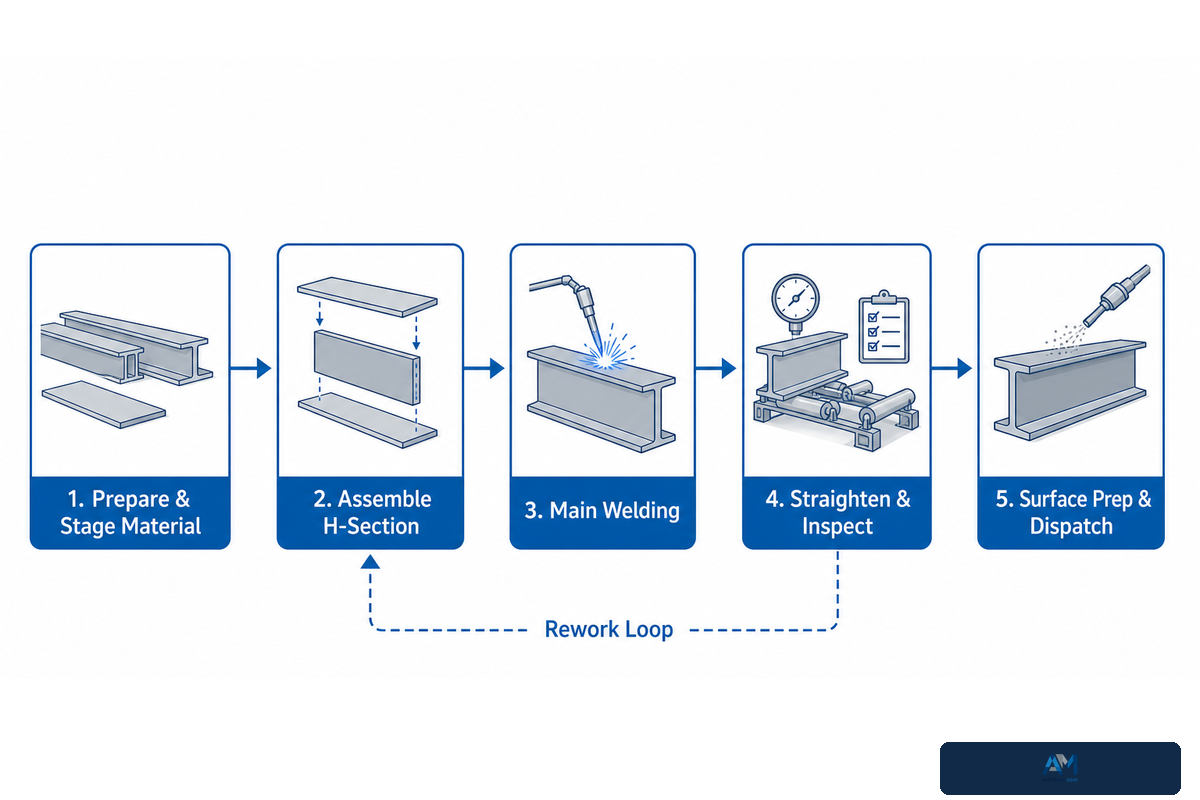
Una secuencia típica de producción de vigas H soldadas suele incluir la preparación de placas, el armado y ajuste, la soldadura principal, el enderezado o la corrección y la pintura u otra preparación superficial, seguida del despacho. La descripción de cada máquina variará, pero debe existir una dirección preferente evidente para el recorrido del material. El retrabajo, los puntos de espera, el mantenimiento o los elementos de longitud atípica requieren circuitos delimitados con rutas laterales, no una inversión accidental del flujo.
- Preparar y disponer el material — recibir las placas, identificar los grados y números de colada cuando corresponda, cortar los componentes y disponer las almas y los patines emparejados sin bloquear la ruta principal.
- Ensamblar la sección H — alinear el alma y los patines, puntear o asegurar el armado y ajuste, y dejar suficiente espacio de carga y servicio alrededor de la máquina de ensamble de vigas H.
- Completar la soldadura principal — transferir el elemento a la estación de soldadura por arco sumergido, prever el recorrido del pórtico y las rutas de cables o fundente, y mantener los controles de humos compatibles con el movimiento.
- Enderezar e inspeccionar — corregir la deformación de los patines, verificar las dimensiones y enviar el trabajo no conforme a un punto definido de espera o retrabajo.
- Preparar la superficie y despachar — conducir los elementos aceptados por el granallado o acabado, la inspección final, el almacenamiento protegido y la carga de salida sin cruzar las placas sin procesar.
Las orientaciones del sector sobre el manejo de materiales en la fabricación de estructuras destacan el costo y el riesgo de realizar demasiadas operaciones de manejo en una planta de fabricación. Esto no significa automáticamente que la solución sea un sistema de transportadores complejo; más bien, cada izaje, deslizamiento, transferencia, área de almacenamiento y ruta de retorno debe tener una razón válida.
Situación de planificación: Un taller de producción debe admitir una amplia variación en la longitud de los elementos, pero utilizar estaciones existentes de ensamble y soldadura con capacidad para un solo elemento largo a la vez. Una trayectoria en línea recta es adecuada para el flujo normal, pero un elemento largo que espera ser corregido puede detener el flujo indefinidamente. Un área lateral de espera con acceso de grúa puede evitarlo. Lo importante no es simplemente aumentar el espacio de piso; es integrar espacio para las excepciones, establecer criterios de liberación y definir un método para reincorporar esos elementos al flujo principal.
3. Utilice el mapa de flujo de acero de 7 zonas
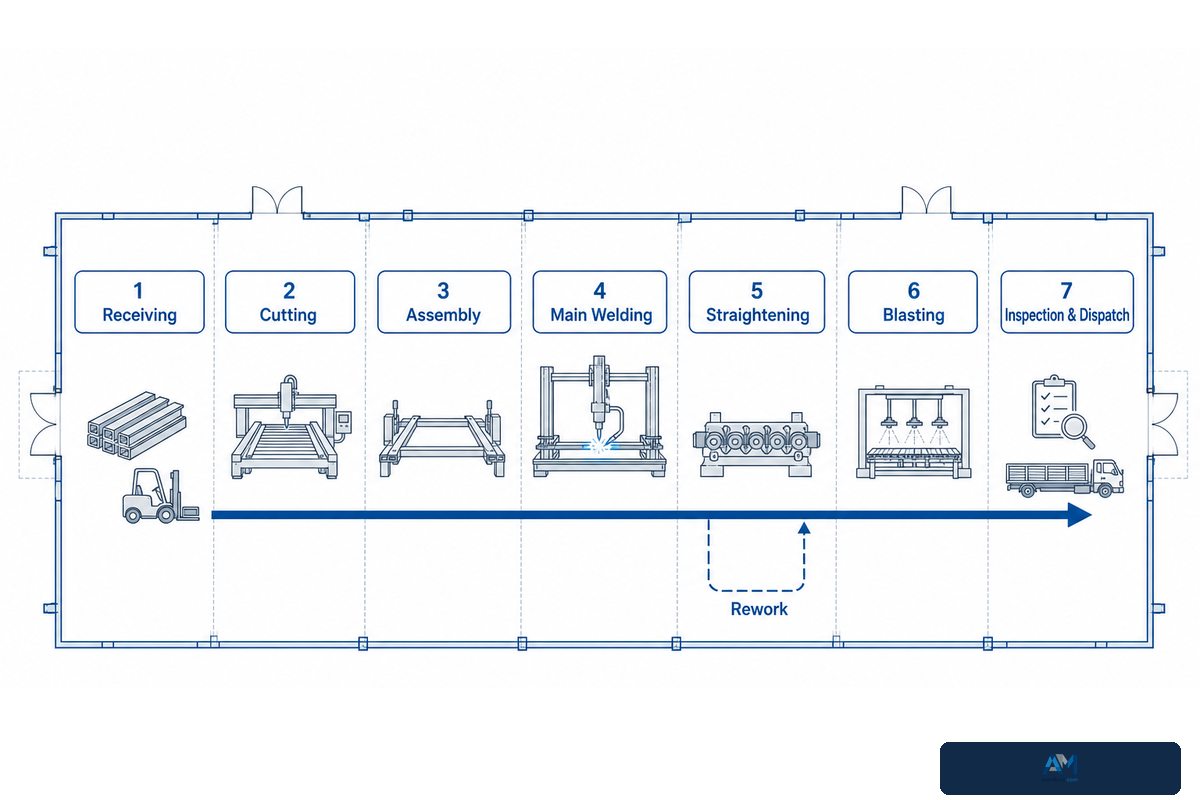
Este mapa de flujo de acero de 7 zonas convierte las etapas de fabricación en áreas de planificación dentro de una planta de acero. Es un marco conceptual abstracto, no un conjunto de códigos de construcción ni planos de distribución para una planta típica. Su función es ayudar a identificar cruces, falta de zonas de acumulación adecuadas y otros problemas del flujo de producción durante una etapa de planificación en la que aún pueden realizarse cambios.
| Zona | Función principal | Pregunta sobre la distribución | Excepción requerida |
|---|---|---|---|
| 1. Recepción y almacenamiento | Descargar, identificar y disponer las placas | ¿Pueden los vehículos de entrada descargar sin ingresar al tránsito de productos terminados? | Cuarentena para material no identificado o dañado |
| 2. Corte y preparación | Cortar almas y patines | ¿Dónde esperan los componentes emparejados sin mezclarse? | Ruta para desperdicios y recorte |
| 3. Ensamble | Armar y alinear la sección H | ¿La grúa o el sistema de rodillos cubre la carga y la descarga? | Punto de espera para corregir el armado y ajuste |
| 4. Soldadura principal | Completar las soldaduras longitudinales | ¿Están protegidas las rutas de recorrido del pórtico, alimentación eléctrica, fundente y extracción? | Acceso para reparación e inspección de soldaduras |
| 5. Enderezado y corrección | Corregir la deformación y verificar las dimensiones | ¿Puede el trabajo rechazado salir de la línea principal sin hacer retroceder todas las piezas? | Punto de espera de calidad y ensayos no destructivos |
| 6. Granallado y preparación para el acabado | Limpiar la superficie y prepararla para el recubrimiento | ¿La entrada, la cámara, el sistema de captación de polvo y la salida se consideran como un solo espacio operativo? | Derivación para trabajos que aún no están listos para el granallado |
| 7. Inspección final y despacho | Liberar, almacenar y cargar los elementos terminados | ¿Puede el trabajo aceptado salir sin cruzarse con las placas entrantes? | Punto de espera para pendientes y documentación |
La planificación de la calidad solo funciona cuando los criterios de inspección, las calificaciones, el acceso, los tiempos, los informes y el control de asuntos pendientes se coordinan antes de la fabricación.
Un punto de inspección no tiene por qué ser una nueva octava zona de producción. Pero sí necesita acceso físico, retención, registros y una ruta de lanzamiento, o se convertirá en un trabajo en proceso oculto que obstruye la línea principal.
4. Dimensione el claro, la cobertura de las grúas y los pasillos de transferencia como un solo sistema
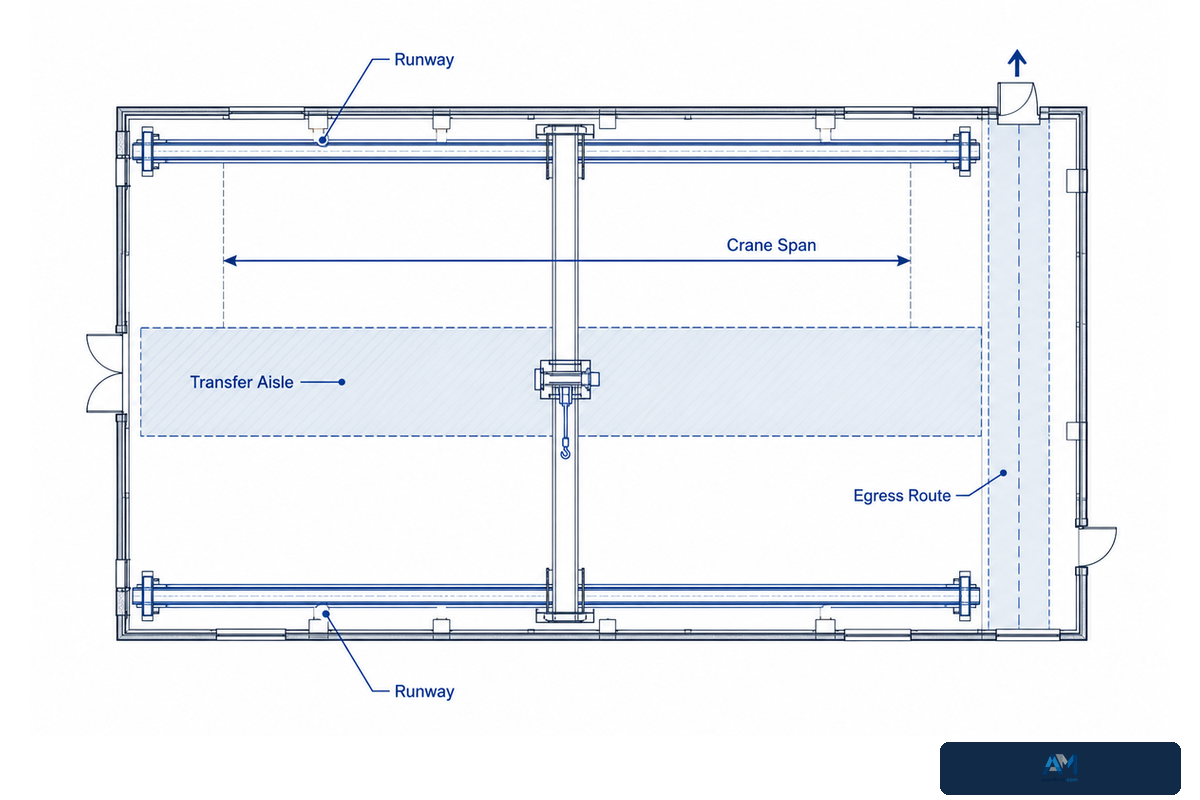
El claro libre, el alcance de las grúas, los pasillos de transferencia y las rutas de salida deben considerarse en conjunto porque cada uno ocupa o protege parte de la misma nave. Toda transferencia debe permitir el paso de la pieza más larga; asimismo, los empleados deben poder acceder al proceso y salir de él sin que los equipos o el almacenamiento bloqueen su ruta.
Para proyectos en Estados Unidos, OSHA 1910.179 exige marcar la carga nominal y aborda los espacios libres de las grúas, la operación designada y la inspección. Esa disposición incluye espacios libres mínimos entre la grúa y los obstáculos de 3 pulgadas por encima y 2 pulgadas en los laterales. Esas cifras son límites reglamentarios para la grúa; no determinan las dimensiones del taller, la vía de rodadura, el bastidor del edificio ni la ruta del proceso. Confirme el texto vigente en la versión del eCFR de 29 CFR 1910.179.
OSHA 1910.37 también exige que las rutas de salida permanezcan despejadas, sin obstrucciones, adecuadamente iluminadas y señalizadas. Deben disponerse de forma que eviten trayectos hacia zonas de alto riesgo, salvo que dichos trayectos estén protegidos eficazmente. Considere los requisitos de evacuación como un dato fijo, no como espacio sobrante en los pasillos.
Verificación de las grúas y las rutas
- Trace cada izaje de recogida, giro, colocación, inspección, retrabajo y mantenimiento.
- Marque la aproximación del gancho y cualquier punto de transferencia sin visibilidad o sin cobertura.
- Separe el movimiento normal de los elementos del tránsito de montacargas y peatones, así como de las salidas y los accesos de emergencia.
- Confirme las reacciones de las vías de rodadura, el soporte del edificio, la altura de izaje y el acceso para mantenimiento con proveedores e ingenieros calificados.
Escenario de planificación: Una viga avanza sobre rodillos por las estaciones de ensamble y soldadura, pero la máquina enderezadora se encuentra más allá de la vía de rodadura de la grúa. En un plano, la línea parece continua, pero un elemento no conforme no puede izarse hasta un punto lateral de espera. Extender la grúa, reubicar el punto de espera o agregar un dispositivo de transferencia definido son soluciones distintas con efectos estructurales y económicos diferentes. Una respuesta acertada surge de la ruta para excepciones, no de una preferencia genérica por una mayor capacidad de la grúa.
5. Reserve el espacio operativo real de los equipos, no solo su superficie ocupada
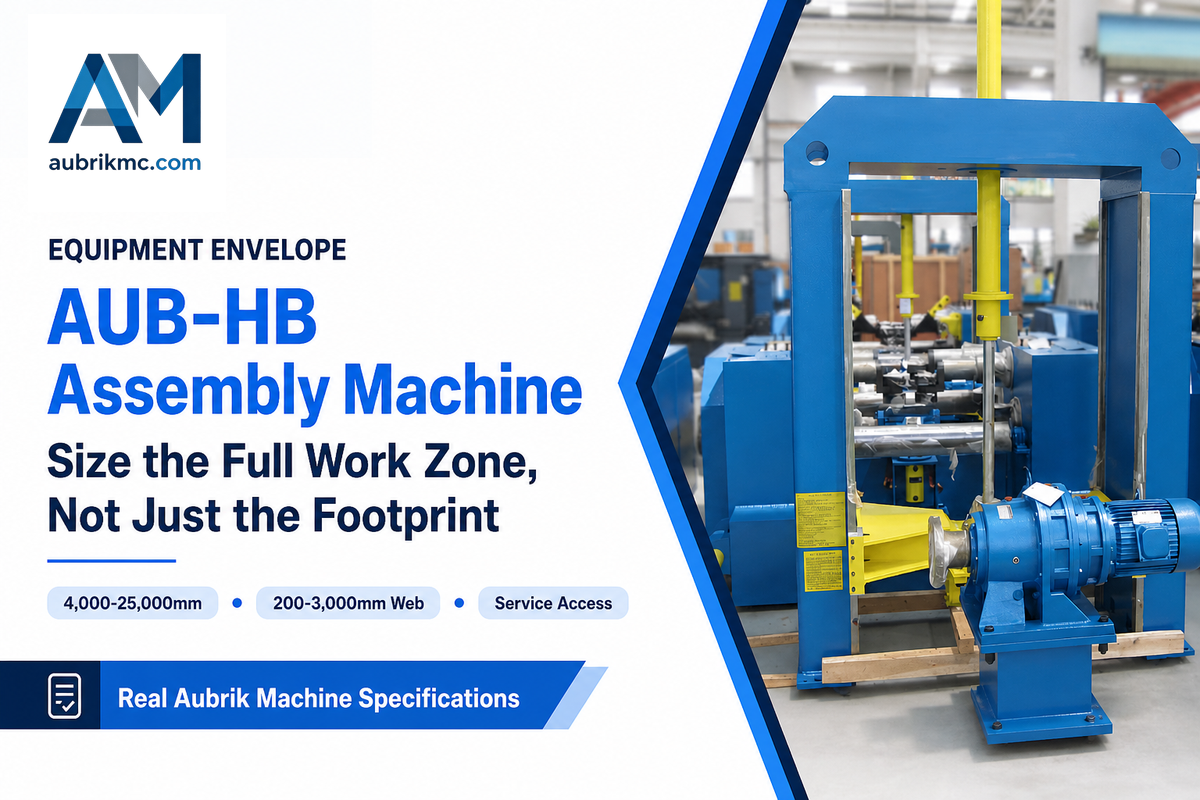
La superficie ocupada por una máquina muestra únicamente el espacio que ocupa mientras permanece inmóvil. Su espacio operativo también incluye la longitud de las piezas entrantes y salientes, los rodillos, las protecciones, la estación del operador, los equipos de control eléctrico, las rutas de los cables, las conexiones para extracción de humos o polvo, el acceso de servicio y la trayectoria necesaria para retirar componentes internos importantes durante el mantenimiento.
La gama publicada de máquinas de ensamble AUB-HB de Aubrik indica longitudes de piezas de trabajo de 4,000 mm–25,000 mm y alturas de alma de 200 mm–3,000 mm. Estas son afirmaciones de configuración del propio fabricante, no evidencia independiente del rendimiento ni de la idoneidad para un edificio específico. Demuestran por qué la longitud máxima de las piezas del comprador debe aparecer en la distribución antes de asignar el espacio de carga y descarga.
La gama publicada de equipos de soldadura de pórtico AM-HG indica claros de pórtico de 4,000 mm, 5,000 mm y 6,000 mm, y velocidades de soldadura de 300 mm/min–900 mm/min. La distribución también debe contemplar la longitud de los rieles, el espacio libre en los extremos, el equipo de fundente, la fuente de poder para soldadura, la extracción, el acceso del operador y la ruta de mantenimiento. La velocidad de soldadura por sí sola no permite predecir la producción de la línea porque el armado y ajuste, el giro, la inspección, las zonas de acumulación y los cambios de configuración también consumen tiempo.
La página de la máquina de granallado de acero de Aubrik publica los espacios operativos de 5 modelos, con tamaños máximos indicados de piezas de trabajo desde 800 mm × 1,500 mm hasta 3,000 mm × 3,000 mm y cargas máximas desde 1,000 kg hasta 10,000 kg. Reserve longitud de entrada y salida, captación de polvo, recuperación del abrasivo, puertas de acceso y espacio de mantenimiento alrededor de la cámara. No considere las dimensiones de la cámara como la zona completa.
Comprobación ilustrativa de longitud
Si la base de planificación incluye un elemento de 25 m, una posición de preparación de entrada de longitud completa más una posición de salida de longitud completa ya representan una asignación lineal de 25 m + 25 m = 50 m. Esos 50 m no incluyen la máquina, los rodillos, las protecciones, las transferencias, las salidas, el acceso de servicio ni los espacios libres estructurales. El cálculo no prescribe la longitud del edificio; pone de manifiesto un dato que una distribución basada únicamente en la superficie ocupada pasaría por alto.
6. Defina los servicios y controles de seguridad antes de las cimentaciones
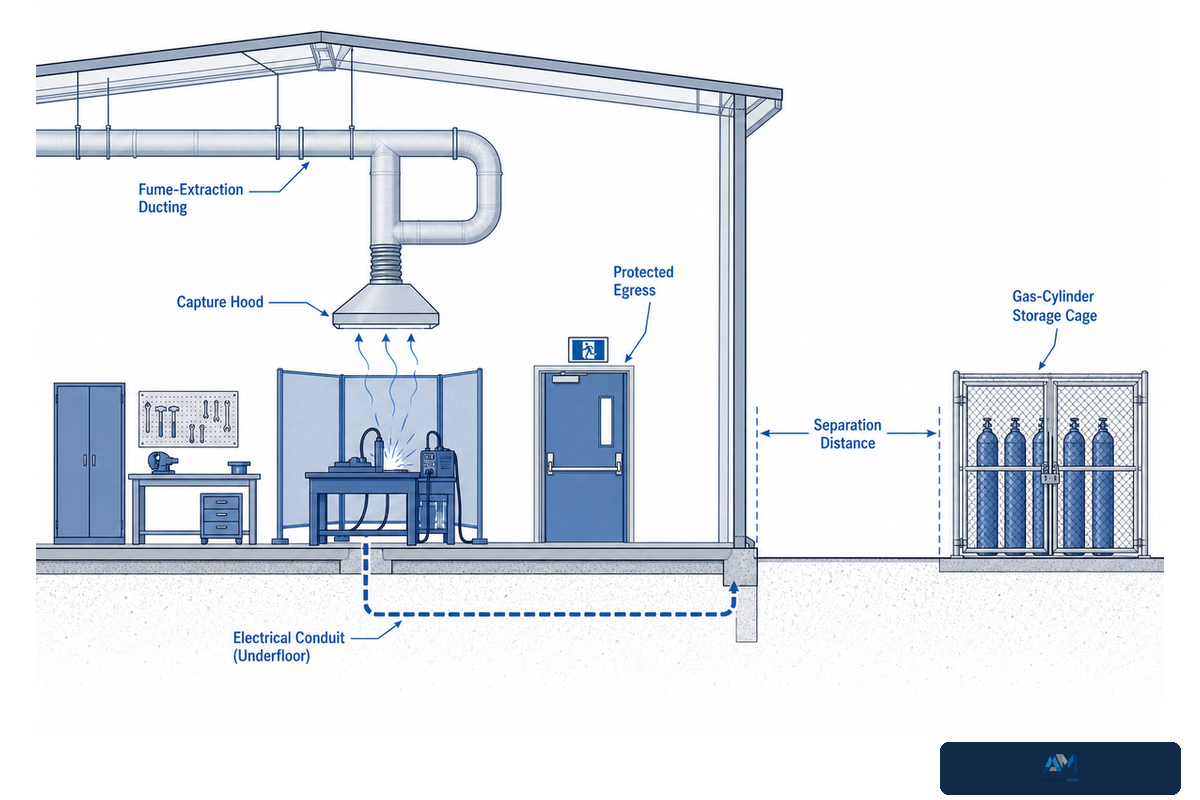
Los servicios y controles de seguridad deben incluirse en la distribución inicial porque los ductos, el almacenamiento de gases, la distribución eléctrica, la captación de polvo, las salidas protegidas, los controles de ruido y el aislamiento para mantenimiento requieren espacio físico. Reubicar una máquina posteriormente puede ser más sencillo que mover una cimentación, una columna de grúa, un servicio enterrado o una penetración en el techo.
Para la industria general de Estados Unidos, OSHA 1910.252 abarca la prevención de incendios durante la soldadura, las pantallas de protección, las áreas designadas para trabajos en caliente y las condiciones de ventilación. La hoja informativa de AWS sobre ventilación explica que la ventilación puede ser natural, mecánica o una combinación de ambas, y que la extracción localizada utiliza dispositivos de captación, ductos y ventiladores para eliminar los humos en su origen. La captación en el origen afecta el acceso de la antorcha de soldadura, la posición de la campana, las rutas de los ductos, el aire de reposición y la ubicación de la descarga.
El almacenamiento de gases es una restricción espacial independiente. OSHA 1910.253 incluye requisitos de Estados Unidos para almacenar cilindros en lugares secos, ventilados y protegidos, controlar las cantidades y separar el oxígeno del gas combustible o de los materiales combustibles. Una opción citada establece una separación de 20 ft; otra utiliza una barrera no combustible que cumpla los requisitos. No copie ese ejemplo en una distribución internacional sin consultar la norma vigente completa y la jurisdicción del proyecto.
El ruido también debe medirse, no estimarse a partir de la lista de máquinas. Las orientaciones de OSHA sobre ruido establecen en Estados Unidos un nivel de acción de 85 dBA como promedio ponderado en el tiempo durante 8 horas y priorizan los controles de ingeniería y administrativos antes de recurrir a la protección auditiva. Utilice el mapa de ruido medido para evaluar el granallado, el corte, el enderezado, los ventiladores de extracción, las barreras, las estaciones de los operadores y los trabajos silenciosos adyacentes.
| Interfaz | Dato para la distribución | Responsable de la verificación |
|---|---|---|
| Sistema eléctrico | Voltaje, frecuencia, carga conectada, demanda, rutas de cables, conexión de retorno, aislamiento | Ingeniero eléctrico y proveedor de equipos |
| Humos de soldadura | Proceso, consumibles, posición de captación, ruta de ductos, aire de reposición, descarga | Higienista industrial o profesional de ventilación |
| Gases comprimidos y combustibles | Consumo, cantidad almacenada, ventilación, protección, separación, ruta del colector de distribución | Profesional de seguridad y autoridad local |
| Polvo de granallado | Ubicación del colector, ductos, recuperación del abrasivo, acceso, manejo de residuos | Especialistas en sistemas de captación de polvo y medioambiente |
| Evacuación e incendios | Salidas, protección de rutas, control de combustibles, sistemas de extinción, zonas de trabajo en caliente | Profesional de protección contra incendios y seguridad humana, y autoridad local |
| Ruido | Niveles medidos, duración de la exposición, barreras, cerramiento, posición del operador | Higienista industrial o profesional de seguridad calificado |
7. Detecte retrocesos y cuellos de botella en el plano
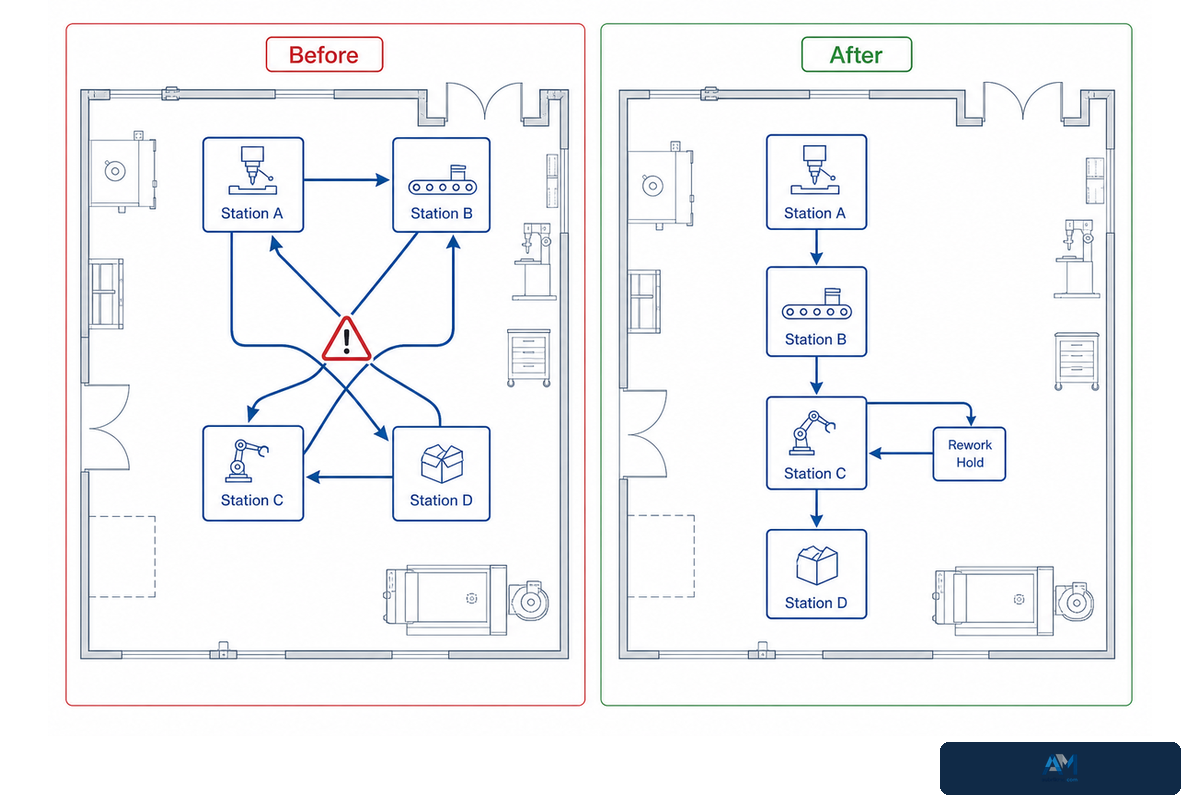
El problema de distribución más fácil de resolver es el que se soluciona antes de la construcción. Trace de principio a fin el recorrido de una pieza normal, una pieza de longitud máxima, una pieza rechazada, la extracción de un componente para mantenimiento y una ruta de salida de emergencia. Cada línea trazada comprueba una de las condiciones que la distribución debe cumplir.
- Las rutas de materia prima y productos terminados se cruzan. Separe sus horarios o trayectorias físicas antes de que los montacargas y las grúas compitan por el mismo espacio.
- La cobertura de la grúa termina en un punto de transferencia. Defina el dispositivo de transferencia y el soporte temporal seguro, en lugar de suponer que los operadores improvisarán.
- La máquina cabe, pero la pieza no. Vuelva a comprobar la carga, la descarga, el giro, las protecciones y la extracción para mantenimiento.
- Ninguna zona de acumulación protege una estación lenta. Determine cuántos elementos reales pueden esperar y dónde será visible su estado.
- La inspección genera un flujo inverso. Ubique el punto de espera de calidad de modo que el trabajo aceptado y el rechazado tengan pasos posteriores separados.
- La ampliación ocupa el eje logístico. Preserve la nave del extremo, la continuidad de las vías de rodadura, el corredor de servicios, las puertas y la circulación exterior necesarios para crecer.
Una distribución creíble no promete eliminar todos los movimientos. Elimina los movimientos que no transforman, inspeccionan, protegen ni entregan el trabajo. El análisis del flujo del taller de The Fabricator relaciona una distribución eficiente con un trabajo en proceso controlado y una capacidad predecible. Eso resulta más útil que dibujar la mayor cantidad posible de máquinas dentro del edificio.
Comprobación ilustrativa de cuellos de botella: Suponga que un elemento repetitivo tarda en promedio 8 min en el ensamble, 14 min en la soldadura principal, 6 min en transferencias y 5 min en la inspección dimensional. La soldadura es la restricción teórica antes de agregar el tiempo de inactividad, los puntos de espera de calidad o un cambio de lote de 20 min. Dos turnos de 8 horas no eliminan esa restricción; solo amplían el tiempo durante el cual opera. Estas cifras son valores de referencia para ilustrar el método, no afirmaciones sobre el rendimiento de Aubrik. Sustitúyalas por datos observados de tiempos de ciclo correspondientes a su mezcla real de productos.
Cuándo no comprar una línea totalmente integrada
No adopte de forma predeterminada la integración mediante transportadores cuando las rutas de los productos cambien con frecuencia, los tiempos de ciclo de las estaciones no se comprendan bien, el retrabajo abandone regularmente la ruta principal o el edificio no pueda proteger los espacios libres de carga, mantenimiento y salida. La integración puede reducir los izajes repetitivos, pero también acopla las estaciones. Si un proceso se detiene y la zona de acumulación no puede absorber el retraso, el trabajo de las etapas anteriores también puede detenerse. Una configuración por etapas puede ser el mejor primer paso cuando la demanda sea incierta o el taller deba seguir funcionando durante la ampliación.
8. Aplique la matriz de configuración claro × grúa × rendimiento
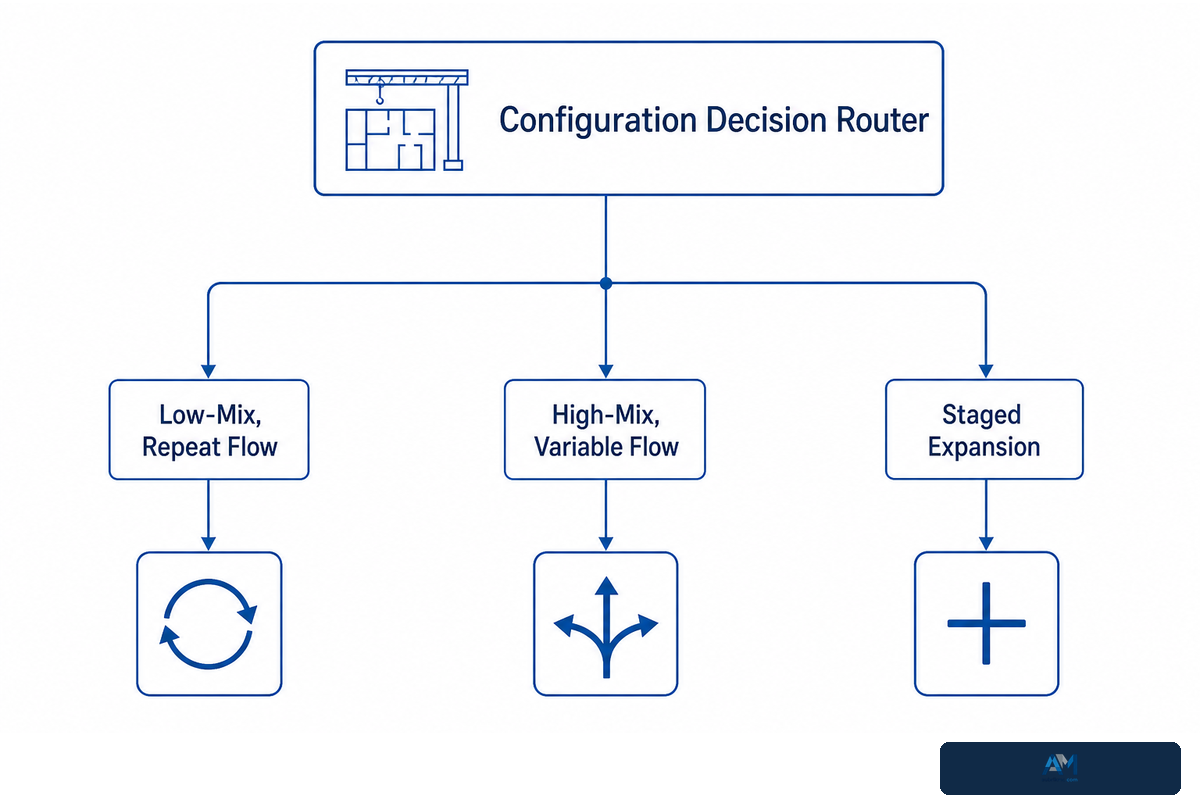
La matriz de configuración claro × grúa × rendimiento convierte los datos del comprador en una conversación sobre la distribución. No es un cálculo estructural ni una recomendación de maquinaria. Utilícela para mostrar qué decisión cambia cuando varían la mezcla de piezas, la producción, la cobertura de las grúas, la capacidad de acumulación o el calendario de ampliación. Considere las disposiciones sobre grúas de 29 CFR 1910.179 como límites reglamentarios, no como una fórmula para dimensionar la matriz.
| Tipo de decisión | Poca variedad y flujo repetitivo | Mucha variedad y flujo variable | Ampliación por etapas | Limitaciones / No apto para |
|---|---|---|---|---|
| Ruta dominante | Secuencia recta y repetible | Ruta principal con celdas laterales | Ampliación futura protegida | Ninguna opción admite etapas de proceso sin definir |
| Rango de elementos | Rango limitado y estable | Amplia variedad de longitudes y secciones | Rango actual más el máximo futuro | Los promedios no contemplan la pieza de tamaño máximo |
| Manejo | Rodillos o transportadores para transferencias repetitivas | Grúas y puntos de transferencia flexibles | Interfaces preparadas para instalar transportadores posteriormente | Los transportadores no resuelven el retrabajo fuera de línea |
| Cobertura de las grúas | Excepciones, carga, giro, mantenimiento | Cobertura amplia para variaciones de ruta | Continuidad reservada de las vías de rodadura | Una mayor cobertura no sustituye un flujo adecuado |
| Zonas de acumulación | Poco trabajo en proceso y bajo control | Puntos de espera separados por ruta y estado | Capacidad temporal sin bloquear la ampliación | La superficie de piso por sí sola no define la capacidad de acumulación |
| Inspección | Puntos de espera en línea definidos | Inspección accesible fuera de línea | Los registros y el acceso aumentan con las etapas | La matriz no establece los criterios de aceptación de los códigos |
| Servicios | Servicios fijos a lo largo de la línea | Bajadas flexibles y celdas aisladas | Capacidad de reserva y corredores protegidos | La capacidad de reserva debe calcularse, no estimarse |
| Evacuación | Protegida junto a la ruta repetitiva | Protegida ante el tránsito cambiante de las celdas | Mantenida durante cada etapa de construcción | Los pasillos de producción no pueden funcionar automáticamente como salidas |
| Ampliación | Duplicar un módulo comprobado | Agregar celdas flexibles alrededor del eje principal | Extender la línea, la grúa y los servicios | Un espacio reservado sin interfaces no está preparado para la ampliación |
Utilice la matriz en una revisión del taller con datos medibles. Si el equipo no puede indicar la carga de izaje más pesada, el elemento máximo, la producción requerida, la estación probablemente más lenta y el volumen aceptable de trabajo en proceso, la distribución no está lista para la optimización final.
Construcción de un taller de estructuras de acero: documento de personalización para el proveedor del taller
Las decisiones sobre la construcción de un taller de estructuras de acero no pueden separarse del diseño del taller. En un taller metalmecánico, el edificio puede utilizar acero prefabricado para su bastidor principal, pero un paquete de acero prefabricado debe soportar las reacciones reales de las grúas, las cargas de los equipos, los ductos, las puertas y las aberturas de proceso. Considere la construcción del taller como un traspaso de ingeniería: el equipo de producción define el trabajo, mientras que el equipo de diseño de estructuras de acero verifica el sistema estructural de acero, las columnas de acero, los cimientos, los arriostramientos, el techo y los paneles de muro. Este límite de responsabilidades es importante tanto si el proyecto consiste en un nuevo taller a medida como en la conversión de una planta industrial existente.
No acepte afirmaciones generales sobre alta resistencia, bajo costo, construcción rápida o una amplia gama de aplicaciones como prueba de que un solo concepto de edificio es adecuado para el trabajo. Las estructuras de edificios de gran claro pueden eliminar las columnas interiores, pero debe verificarse su integridad estructural ante cargas elevadas, la dinámica de las grúas, vientos fuertes, nieve intensa y las condiciones sísmicas del proyecto. En comparación con los edificios tradicionales, un sistema prefabricado puede modificar la velocidad de construcción y la mano de obra en obra, pero su rentabilidad depende de la fabricación local, el transporte, los cimientos, la protección contra incendios, la envolvente y las restricciones de montaje.
Antes de que los trabajos lleguen al sitio de construcción, pregunte quién prefabricará cada paquete y qué dimensiones seguirán siendo ajustables. Registre la personalización permitida, las interfaces fijas y cada abertura o soporte personalizable. Un traspaso ilustrativo podría indicar un claro de 24,000 mm, una grúa de 20 t, una reacción de 300 kN en la vía de rodadura y un recubrimiento de 80 µm; estos valores de muestra indican el formato de datos requerido, no una recomendación. El programa debe separar la fabricación en planta del montaje en obra e indicar el tiempo de construcción, el periodo total de construcción y los cronogramas de instalación de los rieles de las grúas, los servicios, las máquinas y los sistemas de extracción, así como de la puesta en marcha. También debe indicar cómo controlará el contratista los residuos de construcción y mantendrá abiertas las rutas protegidas si la producción industrial continúa en las inmediaciones.
Los datos de durabilidad deben incluirse en el mismo traspaso. Especifique el entorno operativo, la exposición a la corrosión, el sistema de resistencia a la corrosión, el drenaje, los tapajuntas y los controles contra filtraciones de agua; después, vincule el acceso para inspección y mantenimiento con la vida útil prevista y la duración práctica. «Respetuoso con el medioambiente» o «rentable» deben seguir siendo objetivos condicionados hasta que se comparen los materiales, el consumo de energía, el mantenimiento y el alcance de los reemplazos para el sitio real.
Decisiones sobre talleres a medida para edificios industriales modernos y tradicionales
Por último, informe al proveedor del taller qué función cumplirá el edificio. Los requisitos copiados de centros logísticos, edificios comerciales u otro proyecto industrial moderno pueden omitir las necesidades operativas de soldadura, granallado, inspección y manipulación de elementos pesados. Las instalaciones industriales a gran escala y las operaciones comerciales mixtas pueden compartir la terminología de las envolventes, pero el diseño del taller de estructuras de acero debe seguir el recorrido específico del producto. Por lo tanto, una propuesta útil vincula cada elección estructural y de envolvente con un caso de carga, una restricción operativa, una secuencia de construcción o un cambio futuro.
Por qué una plantilla de marquesina para estacionamiento o de techo vertical no sirve como especificación de un taller
Las especificaciones copiadas de recintos feriales, un estadio o una marquesina para estacionamiento rara vez consideran las cargas industriales móviles, la extracción del proceso, los puntos de espera para inspección y el mantenimiento asistido por grúas. Un edificio de producción cerrado también puede requerir drenaje, control de plagas, separación contra incendios y controles de contaminación que un refugio abierto no necesita. Reutilice un detalle comprobado solo después de que el equipo del proyecto confirme que su caso de carga, función de la envolvente, acceso y entorno operativo coinciden con los del taller.
9. Envíe una RFQ de taller lista para producción
Una solicitud de cotización útil describe el problema de producción en términos cuantificables. Copie la tabla siguiente en su consulta, complete los espacios en blanco y adjunte un plano a escala del edificio o del sitio, cuando esté disponible.
Lista de verificación para la RFQ — copie estos datos en su solicitud de cotización:
| Parámetro | Rango recomendado | Por qué es importante | Cómo verificarlo |
|---|---|---|---|
| Rango de elementos estructurales | Alma, patín, espesor y longitud mín./máx. en mm | Determina la envolvente de los equipos y la manipulación | Planos de producto aprobados |
| Carga más pesada | Máximo de kg o t en cada traspaso | Determina los datos de la grúa y los soportes | Cálculo del peso y revisión del izaje |
| Producción y turnos | t/año o pzas./año; turnos/día | Define las cuestiones de ciclo y acumulación | Pronóstico de producción y combinación de piezas |
| Edificio disponible | Longitud × ancho × altura libre en mm | Revela las restricciones de recorrido, puertas y servicios | Levantamiento a escala o plano del edificio |
| Electricidad y aire comprimido | V/Hz/fase, kW disponibles, presión y caudal de aire | Evita incompatibilidades de servicios | Cuadro de servicios y medición en sitio |
| Extracción y polvo | Procesos, consumibles, puntos de captación y límites locales | Determina el plan de ductos, colector y aire de reposición | Revisión de higiene industrial y medioambiente |
| Seguridad y evacuación | Requisitos de salidas, protección contra incendios, almacenamiento de gas de protección, ruido y resguardos | Protege a las personas y la vía de aprobación | Normativa local y evaluación de riesgos |
| Calidad y aceptación | Puntos de espera, END, registros, material de prueba y pruebas de aceptación | Define el acceso y las evidencias para la liberación | Plan de calidad del proyecto y prueba presenciada |
Utilice el selector de configuración de líneas de vigas H de Aubrik para estructurar la conversación sobre los equipos cuando aún no se haya definido la familia de procesos. Un proveedor puede cuestionar la especificación con mayor eficacia que una solicitud que solo indique la superficie de piso.
10. Elija máquinas independientes o una línea integrada
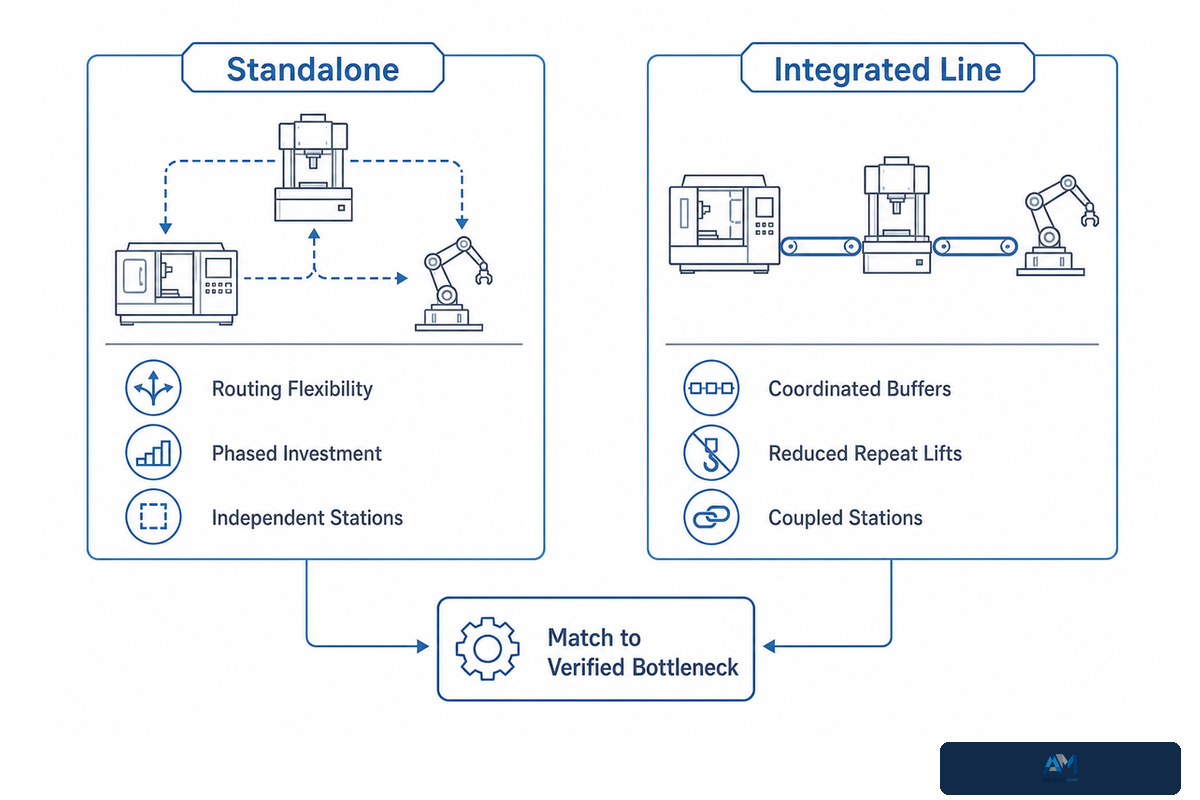
Los equipos independientes y los transportadores integrados resuelven restricciones diferentes. Las máquinas independientes conservan la flexibilidad del recorrido y permiten invertir por etapas. La manipulación integrada adquiere más valor cuando se demuestra que el cuello de botella es el izaje, la preparación y la transferencia repetitivos, no el proceso en sí; la revisión de The Fabricator sobre la manipulación de materiales en talleres de estructuras ofrece un contexto relevante del sector.
Compare los tiempos de ciclo de las estaciones, los cambios de configuración, la combinación de piezas, las retenciones por calidad, las intervenciones de mantenimiento y la frecuencia de las excepciones. Una línea integrada necesita zonas de acumulación y lógica de desvío porque una estación detenida puede afectar el trabajo anterior y posterior. Una disposición independiente exige una preparación disciplinada porque un recorrido flexible puede convertirse en trabajo en proceso sin control.
Escenario de planificación: Una familia de productos repetitivos pasa por las etapas de ensamble, soldadura en pórtico, enderezado y granallado la mayoría de los días, mientras que los elementos especiales requieren armado e inspección adicionales. La familia repetitiva puede justificar rodillos y controles coordinados, pero el recorrido especial sigue necesitando acceso para grúas y una zona lateral de espera. La decisión no consiste en elegir entre una línea integrada o máquinas independientes para toda la planta. Puede utilizarse una línea troncal integrada con celdas deliberadamente flexibles para las excepciones.
Conclusión clave
Elija el taller, la grúa y el sistema de manipulación a partir del recorrido verificado de las piezas y sus excepciones; no haga que la producción se adapte a una nave seleccionada únicamente por la superficie de piso.
Preguntas frecuentes
¿Qué es un taller de estructuras de acero?
Respuesta
Un taller de estructuras de acero es un edificio industrial cuyo bastidor estructural principal está hecho de acero. Para la fabricación, la definición útil abarca más que la envolvente: el taller también contiene un recorrido planificado para las materias primas, las piezas, las grúas, la soldadura, la corrección, la inspección, la preparación de superficies, el almacenamiento y el despacho. La mejor disposición depende del producto y del proceso, no solo de la superficie de piso.
¿Cuáles son las principales consideraciones de diseño para un taller de estructuras de acero?
Respuesta
Los datos clave incluyen la gama de productos, la producción objetivo, la secuencia del proceso, el claro y la retícula de columnas, el alcance de las grúas, las cargas del piso y los cimientos, las envolventes operativas de las máquinas, las puertas y la logística, las salidas protegidas, la energía eléctrica, la extracción de humos y polvo, el almacenamiento de gas de protección, el control de incendios, el ruido, el acceso para inspección, las zonas de acumulación, el mantenimiento y la ampliación. Profesionales calificados deben verificar el diseño estructural y el cumplimiento normativo correspondiente a la ubicación del proyecto.
¿Los talleres de estructuras de acero pueden personalizarse según necesidades específicas?
Respuesta
Sí. Las dimensiones de las crujías, los sistemas de grúas, las puertas, la secuencia de los equipos, los servicios, la extracción, las zonas de acumulación, los puntos de inspección y las interfaces de ampliación pueden configurarse en función de los productos requeridos. «A medida» debe traducirse en datos cuantificables, como el tamaño máximo de los elementos estructurales, la carga más pesada, la producción anual, el esquema de turnos, las cargas de diseño locales, las pruebas de aceptación y los servicios disponibles en el sitio.
¿Cuánto cuesta construir un edificio con estructura de acero?
Respuesta
Ningún costo universal por metro cuadrado es confiable. Cotice la estructura específica del proyecto, las grúas, los cimientos, la envolvente, la protección contra incendios, los servicios, los equipos, la instalación, la certificación, los trabajos en el sitio y las exclusiones explícitas.
¿Puedo ampliar mi taller de estructuras de acero más adelante?
Respuesta
La ampliación solo es práctica cuando el plan original conserva las interfaces necesarias. Reserve un extremo o lateral para la ampliación, la circulación exterior, las puertas futuras, la continuidad de las vías de rodadura de las grúas, las trayectorias de carga estructurales, la capacidad de los servicios, las rutas de extracción, las conexiones de control y datos, la alineación de los transportadores y el acceso seguro durante la construcción. Proteja las salidas y la producción actuales mientras se construye la nueva fase. Organice la secuencia de los nuevos trabajos para poder poner en marcha las interfaces de las grúas y la logística sin dejar atrapada la producción actual. La existencia de un terreno vacío junto a un taller no significa por sí sola que la planta esté preparada para ampliarse.
¿Un edificio de acero es más económico que uno de concreto?
Respuesta
Cualquiera de los dos sistemas puede ser más económico en un proyecto específico. La economía del proyecto depende de los precios locales de los materiales y la mano de obra, el claro, las cargas de las grúas y el techo, los cimientos, la protección contra incendios, el cronograma, los requisitos de durabilidad, el entorno operativo y las modificaciones futuras. Compare alcances equivalentes y requisitos del ciclo de vida, no solo los precios de las envolventes.
Para conocer los límites de seguridad de Estados Unidos mencionados en estas respuestas, consulte las disposiciones vinculadas de la OSHA sobre grúas y rutas de salida; los requisitos locales siguen rigiendo el proyecto.
Planifique el taller en función del trabajo
Una especificación sólida para un taller de estructuras de acero traza el flujo completo de cada pieza normal y especial. Define el rango de cada grúa, su punto de acceso y la ruta de los materiales, al tiempo que ubica claramente los servicios auxiliares y las rutas protegidas hacia cada salida.
Envíe a Aubrik las dimensiones estándar de sus elementos estructurales, la carga máxima, las principales etapas del flujo de materiales, los requisitos de ritmo de producción, las restricciones del sitio, las provisiones de servicios, los criterios de inspección y los lineamientos generales de las instalaciones. En lugar de basarse en un cálculo genérico por metro cuadrado, Aubrik puede desarrollar una configuración del sistema que pueda cotizarse, instalarse y aceptarse conforme a requisitos definidos.
Prepare la configuración de su taller
Comparta con Aubrik su rango de vigas H, la producción objetivo, las dimensiones disponibles del edificio, las restricciones de las grúas y las etapas de proceso requeridas.
Solicite una consulta sobre la distribuciónArtículos y herramientas relacionados
- Guía de líneas de producción de estructuras de acero con vigas H
- Verificador de capacidad y normas para vigas H
- Selector de claro, grúa y flujo de trabajo
- Calculadora de costos del taller
- Estimador de mano de obra y capacidad de producción para vigas H
Referencias y fuentes
- OSHA 1910.179, Grúas puente y de pórtico
- Código Electrónico de Reglamentos Federales, 29 CFR 1910.179
- OSHA 1910.252, Requisitos generales de soldadura, corte y soldadura fuerte
- OSHA 1910.253, Soldadura y corte con gas oxicombustible
- OSHA 1910.37, Mantenimiento, medidas de protección y características operativas de las rutas de salida
- Manual técnico de OSHA, Ruido
- American Welding Society, Hoja informativa n.º 36, Ventilación para soldadura y corte
- American Welding Society, Normas y publicaciones
- American Welding Society, Tendencias de inspección, Planificación de la calidad
- The Fabricator, Cómo lograr un flujo eficiente mediante la distribución del taller
- The Fabricator, Manipulación moderna de materiales en el taller de fabricación de estructuras
- Texas Department of Insurance, Seguridad en talleres de fabricación metalmecánica
Las fuentes de Estados Unidos ilustran límites normativos específicos. Los requisitos locales de construcción, estructuras, electricidad, incendios, medioambiente y seguridad ocupacional del proyecto rigen el diseño final.
Publicaciones relacionadas




Tendencia ahora



