
Póngase en contacto con la empresa Aubrik

Guía técnica para trabajos con tubos de caldera y paneles de paredes de agua
En esta guía, Panel Bending Machine se refiere al conformado y la inspección de paneles de tubos de caldera y paredes de agua con base en planos, no a la compra de una plegadora de paneles de chapa metálica. La frase suele utilizarse en búsquedas de equipos para chapa metálica, pero esta guía aborda el plano, el procedimiento y el plan de inspección y pruebas para la pieza de trabajo del panel de caldera.
¿El panel está lo suficientemente cerca? no es la pregunta práctica que debe hacerse. ¿La pregunta correcta es si el panel liberado puede rastrearse hasta el plano correspondiente, el conjunto de puntos de referencia, el registro de material pertinente y los puntos de espera exigidos por el proyecto?
Qué significa una máquina curvadora de paneles en trabajos con paneles de tubos de caldera
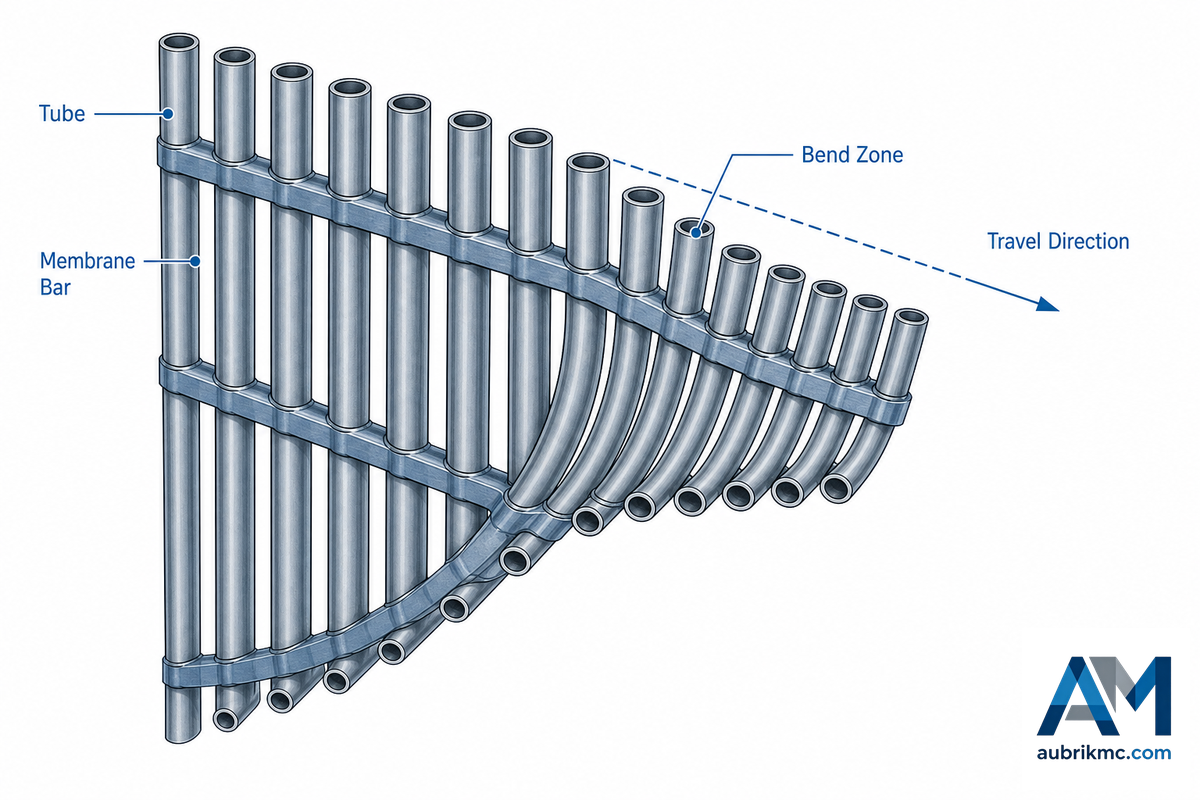
Un panel de tubos de caldera es una combinación de elementos para partes a presión, con aletas y/o membrana cuando sea necesario. Su propósito y base de aceptación provienen del paquete de diseño de la caldera. Esto difiere del lugar de trabajo y de la decisión sobre la selección de una pieza plana de chapa metálica. La decisión de definir un panel de tubos de caldera es importante antes de hablar de conformado, porque seleccionar la familia incorrecta puede orientar la revisión hacia mediciones y terminología incorrectas, además de una documentación de liberación incorrecta.
En una línea de producción de paneles de caldera, elegir la familia incorrecta genera tanto un riesgo de liberación como un problema de retrabajo, porque la disposición de los tubos, la trazabilidad del material y las interfaces de ensamble deben ajustarse al plano. La probeta de investigación con diámetro exterior de 60 mm y pared de 3 mm citada más adelante ilustra por qué la geometría necesita una base declarada, pero no sustituye el requisito aplicable del proyecto. La página de soporte de Aubrik para paneles de tubos de caldera pertenece a este contexto basado en planos; no constituye evidencia para una decisión genérica sobre una plegadora de paneles de chapa metálica.
La documentación de patentes sobre fabricación de paredes de agua describe subensambles de paneles de tubos y aletas y su integración en un panel de pared. Las guías de inspección de calderas vinculan las inspecciones aprobadas de conformado y acabado con los planos. Para un equipo de fabricación, la comprobación de la pieza resulta sencilla: ¿puede reconocerse la pieza en cuestión mediante el plano de la pared de agua, la disposición de los tubos, las interfaces y los documentos de las partes a presión? Si es así, trátela como un panel de tubos de caldera y no como una decisión sobre una plegadora de paneles de chapa metálica.
Comience con el plano aprobado de la pared de agua
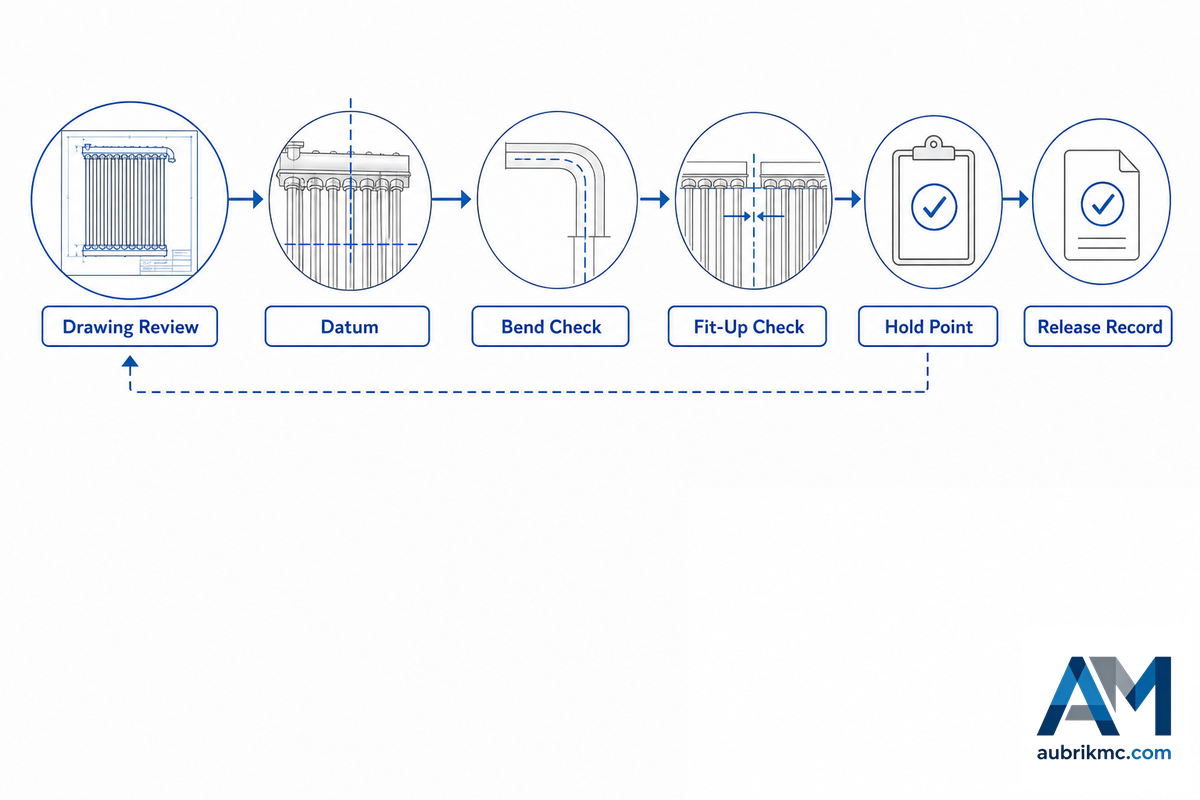
Antes del conformado, familiarícese con el plano correcto y asegúrese de establecer lo siguiente: orientación del panel, disposición de los tubos, dimensiones envolventes generales, aberturas, puntos de interfaz y características de referencia desde las que deben tomarse las mediciones. Una medición precisa puede resultar inútil si el datum de referencia no está incluido en el conjunto o si se consulta una revisión incorrecta.
Las guías publicadas de inspección de calderas recomiendan verificar mediante planos las dimensiones finales y las piezas conformadas. Se recomienda convertir esto en un procedimiento estándar. Incluya la revisión pertinente del plano en la hoja de verificación, ubique los puntos de referencia y marque las características para las que no se encuentren criterios claros de aceptación. Estos puntos faltantes requieren una evaluación de ingeniería, no consultar en línea un ejemplo de la pieza que no esté vinculado al proyecto.
¿Qué características del plano deben revisarse antes de conformar un panel de tubos de caldera?
- Cantidad y disposición de tubos, referencias de línea central y orientación.
- Ancho, longitud y diagonal del panel, desfases y aberturas controladas.
- Ubicaciones de los dobleces, requisitos de tramos rectos, holguras e interfaces.
- Identificación del material, referencias de procedimientos aplicables y registros requeridos.
- Asignados por el proyecto: puntos de espera, puntos de atestiguamiento, puntos de inspección o puntos de prueba.
Convierta el plano en un plan para el primer artículo
Haga que el primer artículo sirva para tomar la decisión de inicio y no solo para exhibir el producto. Cada punto de verificación debe tener un responsable antes de conformar el primer tubo. Este método evita errores comunes, como detectar una desviación solo después del ensamble y tener que buscar la condición de configuración original, la revisión del plano y las condiciones de inspección existentes cuando ocurrió el defecto.
Marco de 7 puntos para liberar el panel
Convierta el plano en un documento compartido: complete todos los campos de la tarjeta original de planificación del proyecto cuando estén disponibles los datos correspondientes.
| Verificación | Qué registrar | Por qué cambia la decisión de liberación | Responsable |
|---|---|---|---|
| 1. Revisión del plano | Revisión aprobada y fecha de emisión | Evita que el trabajo siga una geometría reemplazada | Ingeniería |
| 2. Identidad del panel | Identificación, orientación y ubicación de ensamble del panel | Mantiene la evidencia de inspección vinculada al componente previsto | Producción |
| 3. Plan de referencias | Datums y puntos de medición | Permite repetir las verificaciones posteriores | Calidad |
| 4. Registro del material | Referencia de colada o trazabilidad exigida por el trabajo | Separa el control del material del control geométrico | Calidad |
| 5. Registro de dobleces | Ubicaciones, método, condición observada y revisor | Revela un problema de doblez antes de que el ensamble lo oculte | Producción / Calidad |
| 6. Punto de espera para el armado y ajuste | Condición que debe inspeccionarse antes de la unión | Evita que la soldadura fije una desalineación | Supervisión de soldadura |
| 7. Ruta de liberación | Documentos requeridos, ruta de escalamiento y aprobación | Evita que un registro incompleto avance a la siguiente etapa | Responsable de calidad del proyecto |
Esta tarjeta puede servir para transferir información entre los equipos de ingeniería, producción, calidad y compras. Compras puede ver qué documentación debe llegar con el material; el equipo de planta puede ver qué condición debe mantenerse; y calidad puede ver qué evidencia requiere el paquete de liberación.
Verifique la geometría del doblez antes de ensamblar el panel
Después de realizar un doblez, evalúe la característica conforme al plano aprobado y los requisitos aplicables del proyecto antes de que el ensamble dificulte el acceso o la corrección necesarios. Las categorías habituales de calidad del doblez incluyen perfil, holgura, ovalidad, adelgazamiento o engrosamiento de la pared, recuperación elástica y condición superficial. Diversos estudios realizados por fabricantes independientes identifican varios de estos fenómenos en los procesos de curvado de tubos; sin embargo, los criterios de aceptación aplicables suelen especificarse para cada proyecto.
En un proceso público de inspección de calderas se mencionan verificaciones similares de la relación R/D, ovalidad, espesor, inspección visual y dimensiones finales con referencia a un plano aprobado. Una parte fundamental consiste en documentar dónde se tomó la medición, cómo se realizó la evaluación, qué requisito del plano respalda la verificación y quién la aprueba o escala. No tome simplemente un porcentaje de la especificación de otro propietario para convertirlo en el requisito de liberación de su panel de caldera.
Los valores públicos muestran variaciones; no son sus valores de liberación
Muchas fuentes públicas ilustran cómo medir una característica sin proporcionar los criterios de aceptación de su proyecto. A continuación se presentan algunos ejemplos redactados como datos específicos de la fuente y no como recomendaciones. Esto ilustra la conclusión clave tanto para compras como para calidad: necesitan el plano, la especificación y el plan de pruebas aplicables antes de copiar un valor en su hoja de verificación.
| Ejemplo de fuente pública | Valor mostrado por esa fuente | Qué demuestra | Qué no demuestra |
|---|---|---|---|
| Revisión pública del adelgazamiento de pared | Ejemplo de tolerancia del 1% para diámetro exterior inferior a 50 mm | Las normas pueden variar según el producto y el tamaño | El valor de aceptación de dobleces de su proyecto |
| Revisión pública del adelgazamiento de pared | Ejemplo de espesor de pared del 12.5% y ejemplo de adelgazamiento <20% | El material y la geometría afectan los límites publicados | Una regla universal para paneles de caldera |
| Guía general de ovalidad | Norma declarada del 4%; intervalo del 1.5%–8% citado para el uso final | Las aplicaciones genéricas de tubos utilizan límites diferentes | La tolerancia correcta para la pared de agua |
| Guía general de ovalidad | Ejemplo de 2 in mostrado como aproximadamente 50.8 mm; 1.975 in como aproximadamente 50.2 mm; 0.025 in como aproximadamente 0.64 mm | Incluso un ejemplo genérico sencillo depende de un método de medición declarado | Una conversión permitida o un valor de aceptación para su panel |
| Guía general de curvado de tubos | Ejemplos de ±0.1°, ±0.25° y ±1.0° | El desempeño informado depende del contexto del proceso | Una garantía para la geometría de este panel |
| Guía general de curvado de tubos | Intervalo de CLR sugerido de 1.5D–2.5D | La orientación sobre el radio depende del material y del herramental | Un radio de doblez aprobado para el proyecto |
| Estudio independiente sobre curvado | Diámetro exterior de 60 mm y pared de 3 mm en su material de prueba | La geometría afecta el comportamiento observado durante el curvado | Desempeño con otro tamaño o material de tubo |
| Revisión pública del adelgazamiento de pared | 0.02466 kg/m es un factor de masa unitaria citado en un cálculo revisado | Los investigadores definen explícitamente los datos de entrada del cálculo | Un cálculo de liberación sin la base aplicable del proyecto |
| Página de un proveedor de tubos en U | Tramos rectos de hasta 9 m y un valor indicado de ≤5% para una gama de productos | Los registros del proveedor pueden incluir datos específicos de la geometría | Un requisito equivalente para un panel de caldera |
| Catálogo de normas para calderas acuotubulares | Edición de 2021; norma de fabricación de 102 páginas | La fabricación de equipos acuotubulares tiene su propio contexto normativo | Una interpretación libre de esa norma |
| Procedimiento de inspección de calderas | Verificación de la edición pública del código de 2025 | El control de revisiones es un dato necesario para la liberación | Un sustituto de la ingeniería del proyecto |
Fuentes de ejemplo: revisión pública del adelgazamiento de pared, guía general de ovalidad, guía general de curvado de tubos, estudio independiente sobre curvado, página de un proveedor de tubos en U, catálogo de normas para calderas acuotubulares.
¿Qué debe verificarse después de doblar un panel de tubos de caldera?
- Compruebe que la ubicación y la orientación del doblez coincidan con el plano aprobado.
- Las holguras requeridas y las interfaces de los tramos rectos permanecen disponibles para el ensamble.
- La redondez, la condición de la pared y la condición superficial se verifican de acuerdo con el proceso especificado por el proyecto.
- Registre cada medición con el panel y la revisión del plano correctos.
- Toda desviación se investiga y corrige antes de comprometer los procesos de ensamble o soldadura.
Verifique el panel como ensamble
Los resultados de cada tubo no eliminan la necesidad de realizar inspecciones del ensamble completo. Cuando se ensamblan tubos, aletas o elementos de membrana, el panel resultante debe verificarse conforme al aspecto que debe tener según el plano. Dependiendo del proyecto, esto puede incluir dimensiones como el paso de los tubos, el ancho total, las mediciones diagonales, las aberturas, la orientación o la condición de los elementos de acoplamiento, según se describa en el plano del proyecto.
Esta secuencia de liberación está diseñada para ir más allá de una anotación de “aprobado/rechazado” y asigna una función definida a cada comprador en distintos puntos antes de comprometer tiempo, dinero o esfuerzo en el trabajo.
Secuencia de liberación del primer artículo
| Nivel | Pregunta que debe responderse | Evidencia que debe conservarse | Decisión |
|---|---|---|---|
| 1. Alcance | ¿Este es el panel de caldera y la revisión previstos? | Plano e identidad del panel | Continuar o detener |
| 2. Material | ¿Están disponibles los registros de material requeridos? | Referencia de trazabilidad exigida por el proyecto | Continuar o retener |
| 3. Configuración | ¿Se están utilizando los datums y puntos de referencia indicados? | Registro de configuración/hoja de verificación | Continuar o reconfigurar |
| 4. Doblez | ¿Cada doblez controlado cumple con la base indicada? | Ubicación, método, resultado y revisor | Aceptar o escalar |
| 5. Dimensiones envolventes | ¿El ensamble coincide con las dimensiones controladas? | Registro de mediciones del ensamble | Aceptar o corregir |
| 6. Armado y ajuste | ¿Las juntas están listas para el proceso de unión calificado? | Registro del punto de espera | Liberar o retrabajar |
| 7. Examen requerido | ¿El plan exige END u otro examen? | Método, momento y base de aceptación | Programar o documentar N/A |
| 8. Pruebas requeridas | ¿El código, el contrato o el plan de pruebas exige una prueba de presión? | Requisito de prueba y revisor responsable | Programar o documentar N/A |
| 9. Entrega | ¿Puede un revisor posterior reconstruir la decisión? | Paquete de liberación completo | Liberar o retener |
Confirme el armado y ajuste de tubos y aletas antes de que la soldadura fije un error
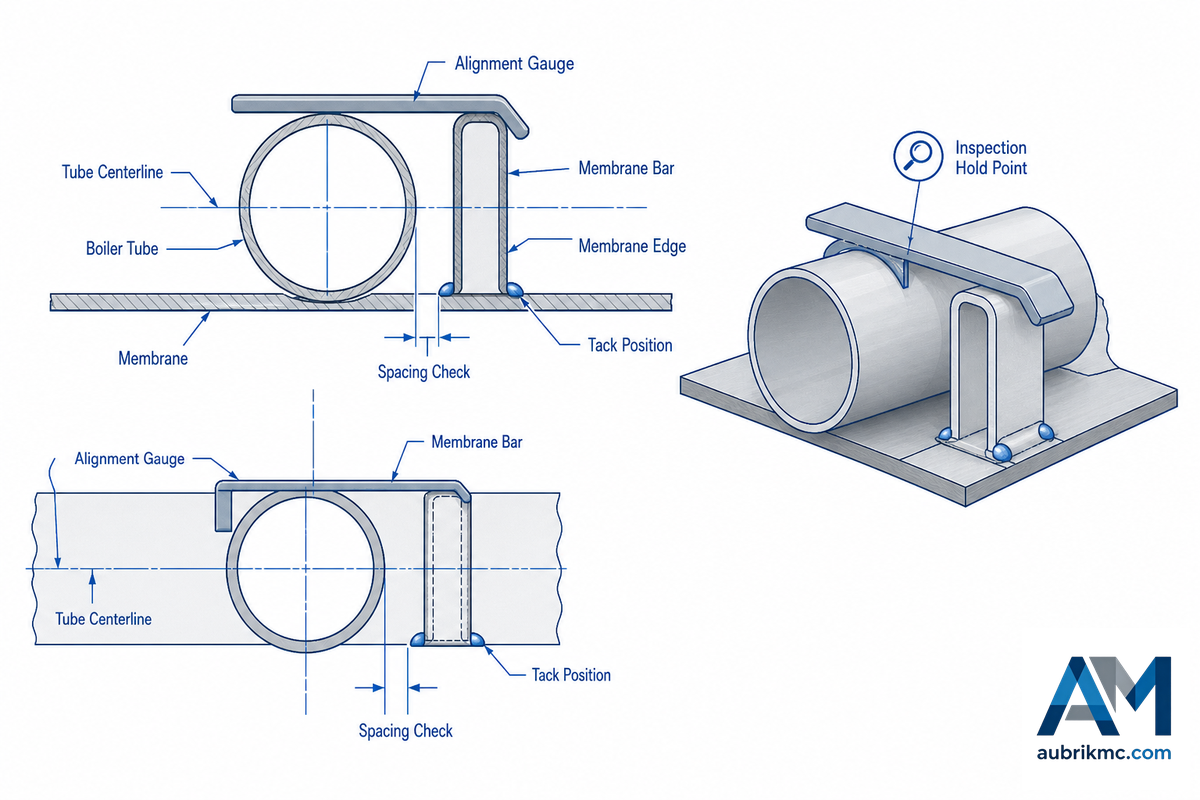
Incluso una pequeña desalineación previa resulta difícil de detectar y más costosa de reparar después de iniciar la soldadura. Las investigaciones sobre paneles de tubos de caldera muestran por qué debe examinarse la posible distorsión causada por la soldadura, mientras que el catálogo ISO 3834-2 proporciona el contexto aplicable de calidad de la soldadura para verificar el armado y ajuste, la preparación de juntas, los procedimientos de soldadura, el personal y el material antes de iniciar la operación de soldadura.
Para un ensamble de producción, una probeta de investigación con diámetro exterior de 60 mm y pared de 3 mm no constituye un límite genérico de aceptación. Tratarla como tal generaría un riesgo de control de planos y un error costoso, porque podrían aplicarse una geometría de tubo, un material o un procedimiento calificado diferentes.
La pregunta sobre el armado y ajuste no es si una holgura es aceptable, sino si el armado y ajuste están listos para el procedimiento calificado del proyecto y los puntos de inspección que este identifica. Si el plano, el procedimiento o el plan de inspección no proporcionan esa respuesta, escale la cuestión antes de comprometer la producción. Esto resulta más útil que intentar resolver un problema de control del proyecto mediante un ajuste de la máquina.
⚠️ Que un panel parezca plano no demuestra que los registros, los puntos de referencia y las condiciones de preparación para la soldadura sean correctos.
Libere el primer artículo con un registro trazable
Las pruebas y las inspecciones son tipos diferentes de puntos de espera: pruebas mecánicas o ensayos no destructivos exigidos por la especificación del material del tubo; verificaciones de conformado para comprobar el cumplimiento del plano y del procedimiento; y pruebas de liberación del panel final exigidas por el contrato, el código, el componente y el plan de inspección y pruebas. No los confunda.
ASME identifica y publica una compilación vigente de códigos para calderas y recipientes a presión en materia de materiales, exámenes y calificación. Estos listados no prescriben las pruebas necesarias para un proyecto específico. Sirven como recordatorio para utilizar la edición correcta del código y remitir las preguntas sin resolver al representante autorizado de ingeniería o inspección del proyecto.
¿Cuándo debe pasar un panel de tubos de caldera a los END o las pruebas exigidas por el proyecto?
Proceda únicamente cuando lo exijan la especificación de material, el código de construcción, el contrato, el procedimiento o el plan de inspección y pruebas aplicables. Anote el método de prueba, los criterios de aceptación, el momento, el inspector y la documentación de registro requerida. Aunque esta guía no puede determinar los puntos de espera de su proyecto, le ayuda a asegurarse de que no se pasen por alto.
Si un panel posterior se desvía, vuelva a comprobar el proceso en este orden
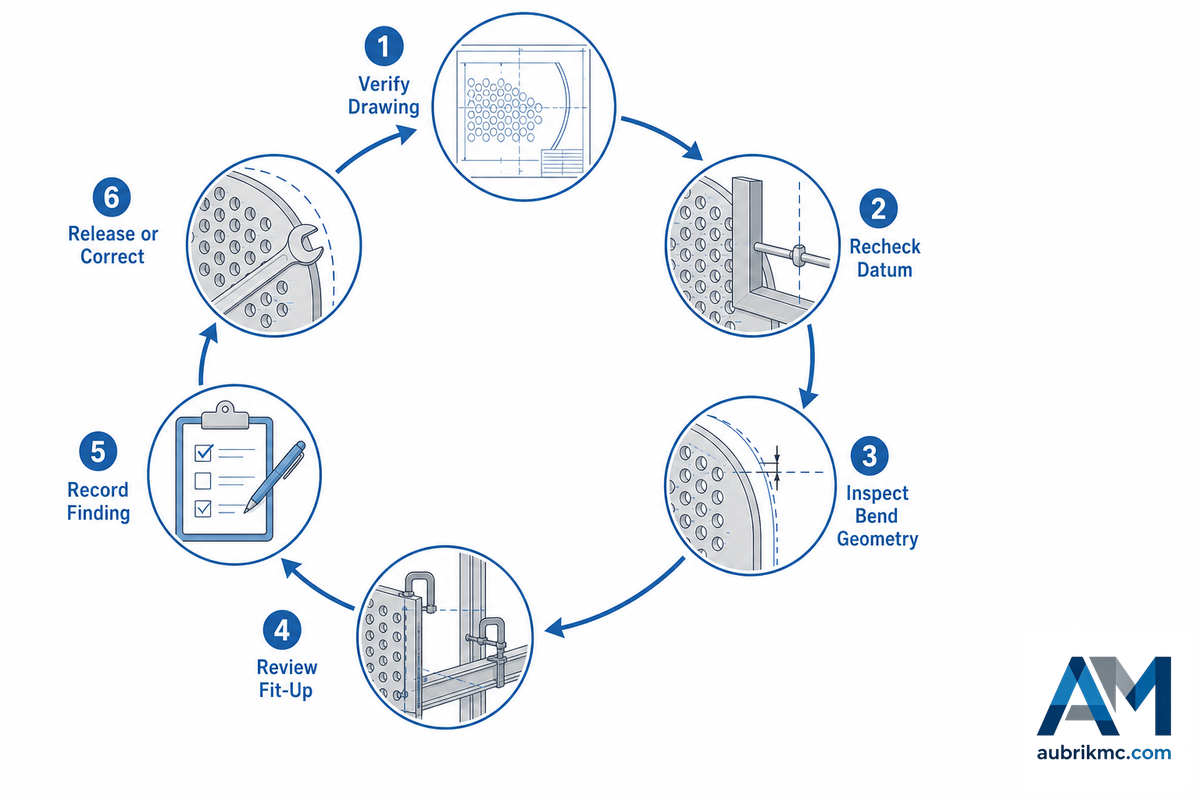
Si un panel posterior difiere del primer artículo aprobado, no ajuste inmediatamente la máquina. El problema podría deberse a un plano anterior, un datum inestable, información insuficiente del material o la omisión de un punto de espera para el armado y ajuste. Utilice el mapa de cuellos de botella ocultos para establecer una secuencia clara de verificaciones entre planta, calidad, compras y finanzas antes de que el retrabajo consuma tiempo y material.
Mapa de cuellos de botella ocultos para liberar paneles de tubos de caldera
| Síntoma visible | Reacción rápida pero riesgosa | Cuello de botella oculto que debe verificarse | Siguiente responsable |
|---|---|---|---|
| Posición incorrecta del doblez | Volver a doblar de inmediato | Discrepancia en la revisión del plano o el datum | Ingeniería |
| Ovalidad inesperada | Utilizar otra tolerancia encontrada en línea | Base aplicable del plano/material/procedimiento | Calidad |
| Marca superficial en el doblez | Pulir y continuar | Disposición del proyecto y requisito de inspección | Calidad |
| El ancho del panel difiere | Forzar el ensamble hasta su posición | Disposición de los tubos, plan de referencias y secuencia de armado y ajuste | Producción |
| La diagonal difiere | Corregir solo una esquina | Geometría acumulada y restricción del ensamble | Ingeniería / Producción |
| La abertura no se alinea | Recortar alrededor de la interfaz | Orientación, actualización del plano y control de la interfaz | Ingeniería |
| El armado y ajuste se sienten forzados | Soldarlo para mantener la posición | Preparación de la junta y punto de espera calificado | Supervisión de soldadura |
| Los registros están incompletos | Liberar de memoria | Obligaciones de trazabilidad y documentación de pruebas | Calidad / Compras |
| Aparece una desviación repetida | Tratarla como un retrabajo aislado | Comparación con el primer artículo y control de cambios | Gerente de planta |
Este recurso para compradores, que no es una herramienta de diagnóstico, ayuda a que los tres departamentos (producción, calidad y comercial) compartan el mismo criterio sobre una desviación determinada.
En un ensamble de producción, el ejemplo de investigación de 60 mm y 3 mm no permite diagnosticar otro panel. Tratarlo como un límite de liberación genera un riesgo y un error, porque la geometría medida y el plano aprobado deben considerarse conjuntamente.
Perspectiva del sector: priorice los registros vinculados al plano sobre las afirmaciones genéricas de las máquinas
Debido a que no existe una demanda pública interanual para este nicho específico de paneles de tubos de caldera, esta guía no pronostica crecimiento. En su lugar, una perspectiva útil consiste en una transferencia clara del plano a la producción y luego a los registros, un ámbito donde los paquetes de liberación del primer artículo pueden aclarar un amplio conjunto de información, aunque no ofrecer un resultado definitivo de productividad.
Lleve una copia de la revisión vigente del plano y las preguntas de la tarjeta de liberación a su conversación sobre el plano, los criterios de aceptación y las dudas pendientes de conformado mediante la solución de Aubrik para curvar paneles de tubos de caldera.
Preguntas frecuentes
Antes de que un equipo de ingeniería, producción o calidad utilice estas respuestas, considere cualquier valor de aceptación faltante como un riesgo y un punto de escalamiento, porque una guía genérica no puede sustituir el plano, la especificación del material ni el plan de pruebas del proyecto.
¿Un panel de tubos de caldera es lo mismo que un panel de chapa metálica?
No. Un panel de tubos de caldera es un ensamble de tubos de partes a presión y, cuando corresponda, elementos de membrana o aletas que debe coincidir con un plano aprobado de la caldera y sus interfaces. Un panel de chapa metálica pertenece a otra categoría de pieza de trabajo. La misma expresión general puede describir ambos, por lo que el plano, la función del componente y los requisitos aplicables del proyecto deben definir el alcance.
¿Qué debe verificarse antes de conformar el primer panel?
Comience con la revisión vigente y aprobada del plano e identifique la disposición de los tubos, las dimensiones envolventes del panel, los puntos de referencia, las aberturas, la orientación y las interfaces que afectan la secuencia de conformado. Confirme los requisitos de material y trazabilidad proporcionados para el trabajo y luego defina quién registra cada verificación del primer artículo. La decisión de liberación debe basarse en el plano y el procedimiento calificado del proyecto, no en un ajuste genérico de la máquina.
¿Qué dimensiones deben verificarse después de ensamblar un panel de pared de agua?
El registro de inspección debe centrarse en las dimensiones y características indicadas en el plano aprobado. Dependiendo del panel, esto puede incluir el paso de los tubos, el ancho total, la diagonal, las aberturas, la orientación y las interfaces de conexión. Mida el ensamble como tal, no como un conjunto de tubos independientes. Si una característica no tiene un requisito de aceptación definido, escale la pregunta en lugar de inventar una tolerancia.
¿Cómo deben evaluarse el adelgazamiento y la ovalidad del doblez?
Evalúelos conforme al plano, el requisito del material y el procedimiento aplicable del proyecto. Un registro útil del primer artículo identifica la ubicación y el método de medición, la condición observada y el revisor. No debe convertir un valor genérico encontrado en línea en un criterio de liberación para un panel de caldera específico.
¿Cuándo se requieren END o pruebas hidrostáticas?
Las especificaciones del material pueden exigir pruebas para el propio tubo, mientras que los END o las pruebas hidrostáticas de un panel terminado dependen del componente, el código de construcción, el contrato, los procedimientos calificados y el plan de inspección y pruebas del proyecto. Cuando se aplique un requisito, el paquete de liberación debe identificar el método, la base de aceptación, el momento y el revisor responsable. Antes de la entrega, confirme también la revisión del plano, las ubicaciones o características que se examinarán, los registros que deben acompañar el resultado y cualquier punto de espera o atestiguamiento definido por el proyecto. Utilice la documentación aprobada del proyecto para decidir si se requiere una verificación dimensional, inspección visual, END, prueba de presión o una combinación de estas actividades.
¿Cuándo debe un fabricante solicitar una revisión de la solución de conformado?
Solicite una revisión cuando el plano aprobado, los criterios de aceptación, la geometría de la pieza de trabajo o las condiciones de las interfaces dejen sin resolver una cuestión de conformado. Lleve a esa conversación la revisión del plano y los requisitos de verificación del primer artículo. Esto mantiene la solicitud centrada en el trabajo real del panel de tubos de caldera y no en afirmaciones genéricas sobre equipos para chapa metálica.



