
Póngase en contacto con la empresa Aubrik

El GTAW con alambre caliente combina un arco de tungsteno con un circuito de calentamiento del alambre de aporte para realizar soldadura por arco de tungsteno con gas. Su ventaja es una mayor deposición aceptada cuando el acceso de la antorcha, el control del proceso y el resto del ciclo de producción pueden seguir el ritmo.
- Calentamiento: el calentamiento resistivo convencional se cierra cuando el alambre entra en contacto con el baño de soldadura; los sistemas indirectos utilizan otro circuito. En un experimento publicado sobre alambre caliente, el alambre permaneció en contacto continuo con el baño de soldadura con una corriente de alambre caliente de 100 A.
- Equipo: la potencia de soldadura, el calentamiento del alambre, la alimentación, la refrigeración y el movimiento deben funcionar como una sola celda.
- Criterio de compra: piezas aceptadas por turno y costo recuperable, además de la tasa de deposición.
La productividad aumenta cuando se reduce el trabajo que genera un cuello de botella en la producción. En un recubrimiento de válvulas, puede ser la deposición. En un recipiente, puede ser el reposicionamiento o la refrigeración entre pasadas. Este documento explica los circuitos pertinentes y los rangos de rendimiento publicados. También incluye la información necesaria para cotizar una celda operativa.
El GTAW con alambre caliente precalienta un alambre de aporte alimentado por separado para que el arco de tungsteno tenga que fundir menos material. Los sistemas convencionales calientan el alambre mediante el contacto con el baño. Elija el proceso según la deposición aceptada, el acceso y el tiempo total del ciclo.
Cómo calienta el material de aporte el GTAW con alambre caliente
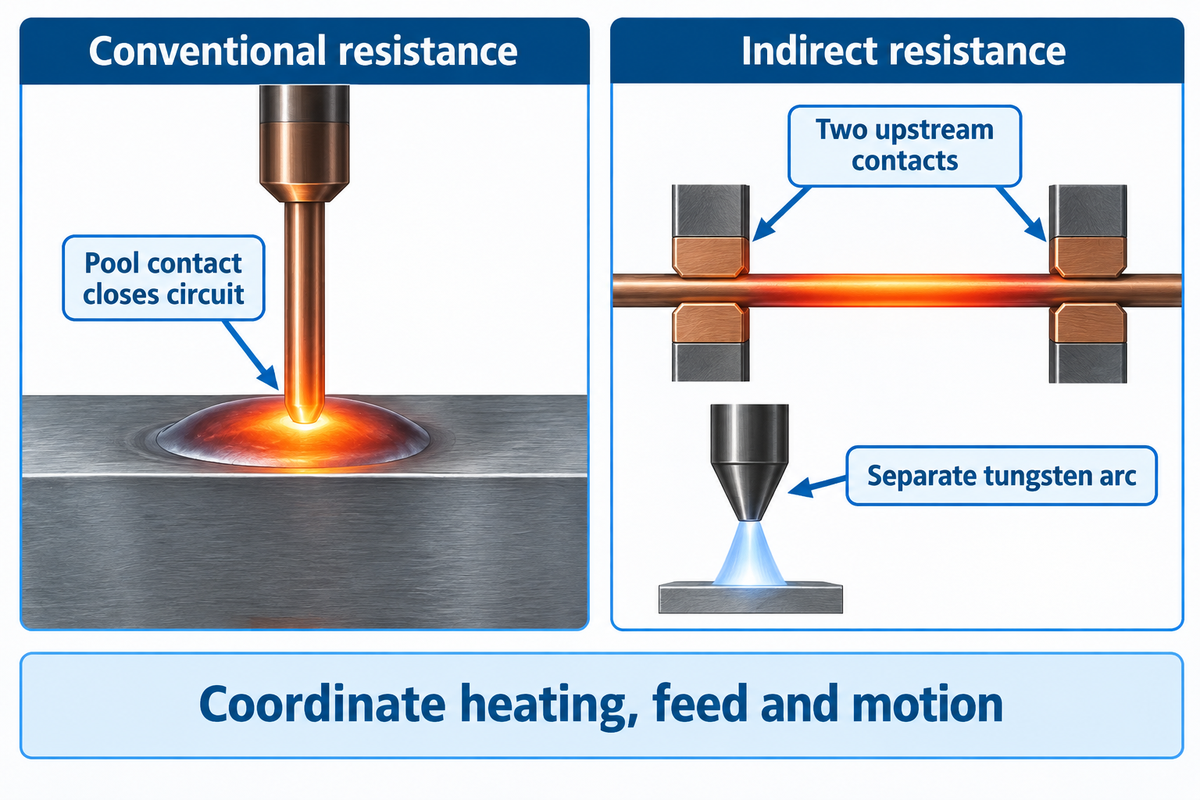
El GTAW con alambre caliente distribuye el trabajo necesario para fundir el material de aporte entre el arco de tungsteno y un circuito de calentamiento del alambre. En los sistemas resistivos convencionales, el alambre debe tocar el baño de soldadura para cerrar el circuito de calentamiento.
Un alimentador de alambre frío suministra el material de aporte de forma mecánica. Agregarlo a una máquina TIG no convierte por sí solo la soldadura TIG en una de alambre caliente. Además, un sistema de alambre caliente requiere una fuente de calentamiento adecuada, una trayectoria de corriente, un sistema de contacto y controles coordinados. A diferencia del electrodo consumible de la soldadura MIG, el electrodo de tungsteno permanece completamente separado del metal de aporte.
En el calentamiento resistivo convencional, si se interrumpe el contacto entre el alambre y el baño, también se interrumpe el calentamiento. Los diseños resistivos indirectos hacen pasar la corriente entre dos contactos ubicados antes del baño, por lo que el alambre puede calentarse antes de tocar el metal fundido. Ungethüm y sus colegas describen estas diferencias en su estudio de 2020 sobre transferencia de metal con alambre caliente. Las salidas eléctricas independientes siguen interactuando a través del arco, el material de aporte y el baño.
El precalentamiento mediante un arco auxiliar o un campo de inducción ofrece otras alternativas. La aleación del alambre es importante. El cobre y el aluminio tienen mayor conductividad eléctrica que la mayoría de los materiales de aporte de acero, lo que cambia la demanda del calentador. El mismo artículo analiza alternativas para calentar estos materiales. Considere la aleación, el diámetro y la alimentación requerida como una combinación; no elija primero el alimentador para agregar el calentamiento después.
Para integrar el sistema a una celda TIG automatizada existente, la primera pregunta de compatibilidad es concreta: ¿qué circuito de calentamiento utilizará el cabezal agregado y qué controlador coordinará la secuencia de inicio, alimentación, avance y parada? Una salida disponible en la fuente de poder principal no constituye una especificación de integración completa.
TIG con alambre caliente frente a TIG con alambre frío y MIG
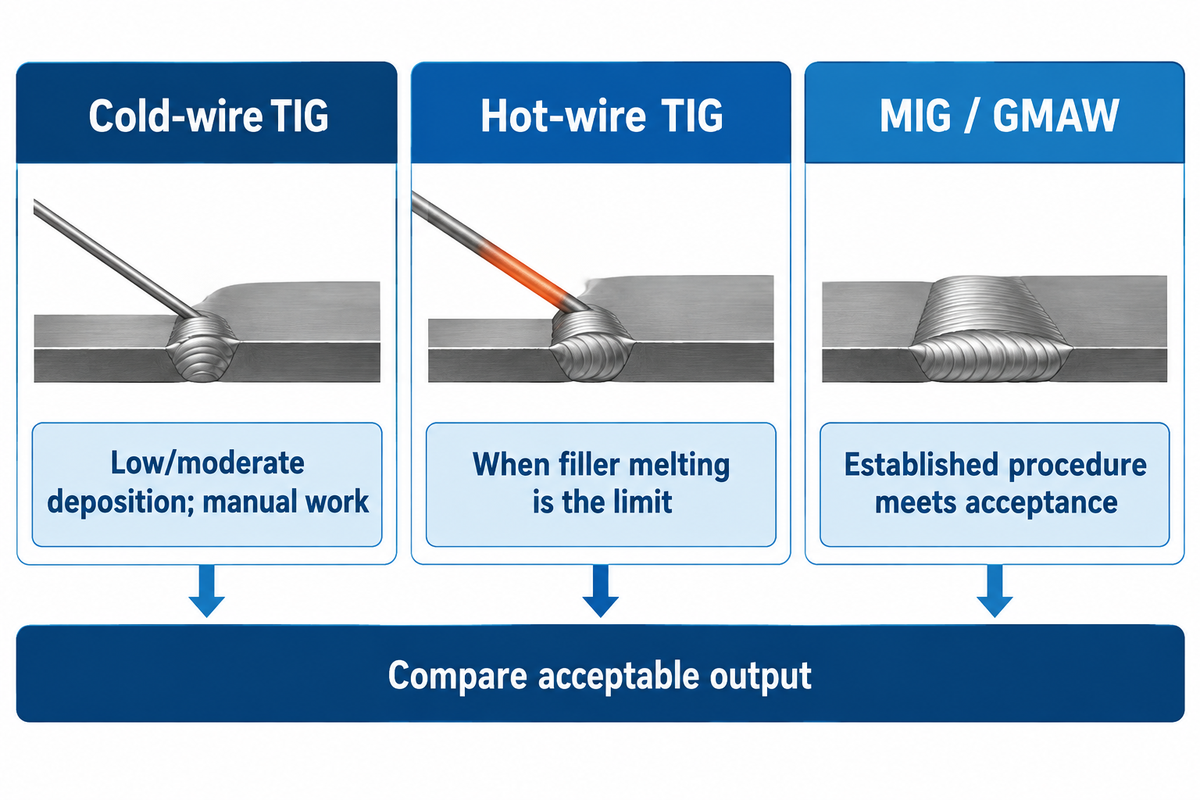
Elija TIG con alambre caliente cuando la fusión del material de aporte limite un proceso TIG que, por lo demás, sea adecuado. Para requisitos de deposición bajos o moderados y operación manual, el alambre frío sigue siendo una buena opción. Incluya MIG o GMAW controlado entre las alternativas cuando un procedimiento establecido cumpla los requisitos de aceptación de la pieza con un rendimiento útil.
Ventajas
El calentamiento adicional del material de aporte puede aumentar la capacidad de fusión sin dejar de usar el proceso de arco de tungsteno. La alimentación mecanizada también permite mantener una deposición sostenida, y usar un solo proceso en una soldadura de tubería adecuada puede eliminar un cambio de proceso.
Limitaciones
El calentador, el alimentador y la antorcha aumentan el trabajo de integración. El acceso puede volverse más limitado, la refrigeración debe soportar el ciclo de trabajo y el volumen de producción debe permitir aprovechar la capacidad adicional del equipo.
Una prueba de 2013 de Newport News Shipbuilding para NSRP comparó GTAW manual con un sistema portátil Tip Tig en dos uniones a tope de acero al carbono de 0.50″. La unión con Tip Tig requirió cerca de una quinta parte del tiempo de arco. Ese sistema combina la agitación del alambre con el material de aporte precalentado, por lo que el resultado corresponde a ese sistema y a esa prueba, no al precalentamiento por sí solo.
El informe señaló restricciones de acceso e indicó que, para la mayoría de las aplicaciones, su tasa de deposición no compite directamente con GMAW pulsado. Las comparaciones publicadas de aporte térmico excluyeron la energía de precalentamiento del alambre. Al comparar el costo de electricidad o una ranura estrecha, hay límites económicos y prácticos sobre los procesos aceptables.
En trabajos de recubrimiento, compare la química final de la superficie, la fusión, la penetración y el número de capas requerido, además de la velocidad. La dilución geométrica mide el sustrato fundido en una sección transversal, mientras que el contenido de hierro mide la composición química en un punto determinado. Son mediciones distintas y deben interpretarse como tales. La guía de aceptación de recubrimientos y aporte superficial por GTAW aborda esta aplicación con más detalle.
Tasa de deposición de TIG con alambre caliente: alimentación del alambre frente a producción terminada
Las tasas de deposición publicadas para alambre caliente corresponden a alambres, cabezales y condiciones de soldadura específicos. En el estudio sobre calentamiento por inducción de Voigt y sus colegas, IHW-GTAW logró un aumento de la tasa de deposición de hasta 220 % frente a CW-GTAW con la misma corriente de soldadura, dentro de las configuraciones probadas. Egerland y sus colegas realizaron pruebas de recubrimiento por GTA en 2015 e informaron tasas de 1.83, 2.98 y 4.23 kg/h con distintas configuraciones de cabezal. Use estos datos publicados para interpretar el efecto de la configuración y luego mida el tiempo total del ciclo para la pieza de interés.
| Configuración de prueba | Deposición | Avance | Contexto |
|---|---|---|---|
| Un cátodo, dos alambres | 1.83 kg/h | 32 cm/min | Pruebas iniciales de recubrimiento |
| Un cátodo, dos alambres | 2.98 kg/h | 50 cm/min | Condición de operación diferente |
| Dos cátodos, un alambre | 4.23 kg/h | 80 cm/min | Configuración de cabezal diferente |
Fuente: Egerland et al., Advanced Gas Tungsten Arc Weld Surfacing (2015), un estudio asociado con un fabricante. Estas pruebas iniciales utilizaron material de aporte de aleación de níquel de 1.2 mm. Las probetas de sustrato eran de acero S235 JR de bajo carbono, conforme a Euronorm EN 10025, con un espesor de 50 mm. En pruebas posteriores de tubos con dos cátodos y dos alambres calientes se informaron aproximadamente 5.6 kg/h con corriente continua constante y 5.7 kg/h con corriente continua pulsada. Las probetas y condiciones de operación posteriores fueron diferentes; dividir estos valores no proporciona un factor de mejora general.
La alimentación del alambre en m/min, la velocidad de avance en cm/min y la masa depositada en kg/h responden a necesidades distintas. Un alambre más grueso alimenta mayor volumen a la misma velocidad lineal. Una mayor tasa de deposición puede reducir el tiempo de arco; sin embargo, la producción aceptada también incluye el tiempo de carga, posicionamiento, espera, inspección y reparación.
Modelo de rendimiento del alambre caliente con 2 relojes
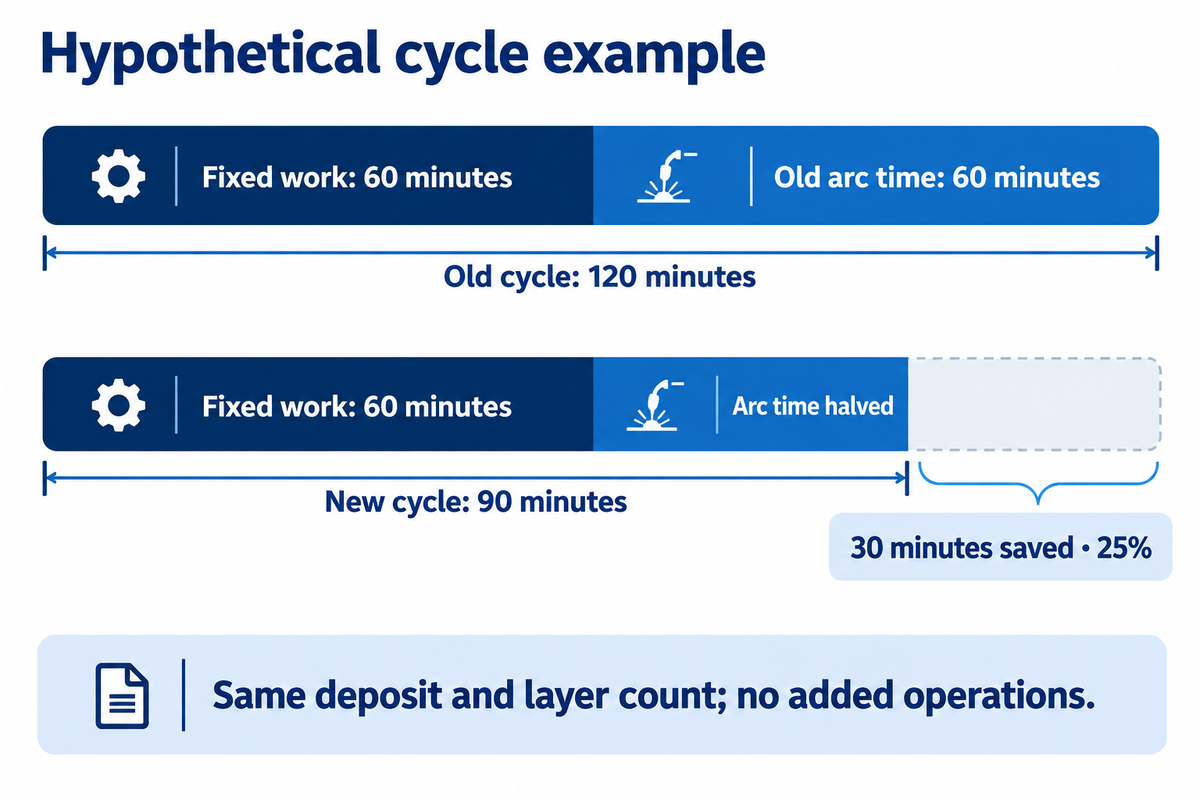
Separe el tiempo de arco del tiempo del resto del trabajo. Para el mismo depósito aceptado y el mismo número de capas, use nuevo ciclo = tiempo fijo + tiempo de arco anterior ÷ factor de tasa demostrado + operaciones adicionales. Incluya la refrigeración adicional, el reposicionamiento o el retrabajo en el último término.
Ejemplo completo: suponga 60 minutos de trabajo fijo y 60 minutos de arco por trabajo. Si se duplica la tasa de arco y no se agregan operaciones, el resultado es 60 + 60 ÷ 2 = 90 minutos en lugar de 120. Se ahorran 30 minutos, o 25% del tiempo transcurrido. Las mismas horas disponibles podrían permitir realizar 33.3% más trabajos, si esta operación es la limitación de producción y hay demanda.
El tiempo de espera entre pasadas debe registrarse en el segundo reloj. El estudio de 2020 sobre manufactura aditiva con GMAW de Henckell y sus colegas utilizó otro proceso de soldadura e incorporó pausas entre capas con control de temperatura. En trabajos con alambre caliente, el estudio de Spaniol también analiza los costos de las pausas térmicas. Una fusión más rápida no necesariamente reduce el tiempo de espera entre pasadas.
Aplicaciones del GTAW con alambre caliente: recubrimientos, tuberías y ranuras estrechas
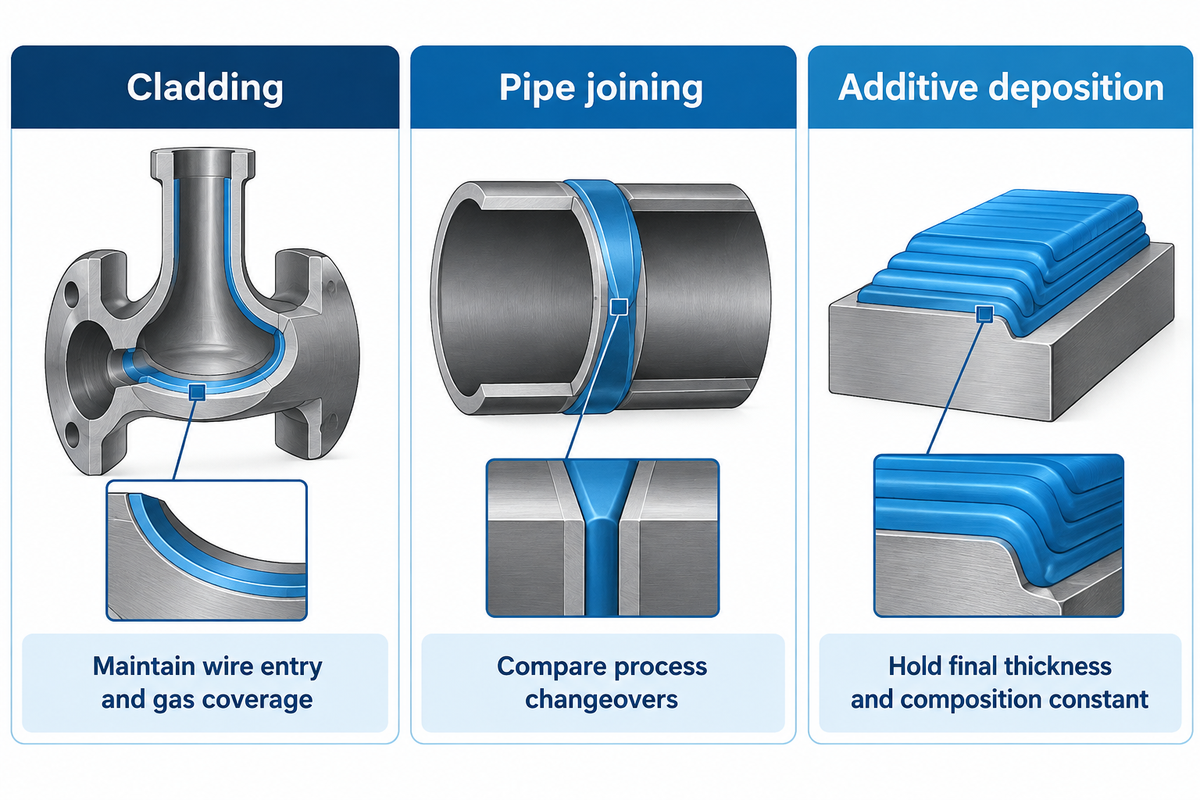
El GTAW con alambre caliente es adecuado para trabajos repetitivos que requieren mucho material de aporte, cuando el cabezal puede alcanzar la unión y el procedimiento controla el depósito final. Las aplicaciones de soldadura publicadas incluyen recubrimiento con aleaciones de níquel, unión de tuberías y deposición aditiva con alambre caliente. Un orificio, una ranura y una superficie abierta imponen distintos límites de acceso, incluso si se utiliza el mismo material de aporte.
En el recubrimiento de una válvula o de un orificio, el cabezal debe mantener la entrada del alambre y la cobertura de gas a lo largo de toda la trayectoria. En las pruebas de tubos de Egerland se utilizaron probetas de 155 mm de diámetro, con paredes de 20 mm y material de aporte tipo Inconel 625. El cabezal completo, las guías y los servicios deben tener espacio suficiente para recorrer el orificio en todos sus movimientos.
La fabricación de tuberías puede beneficiarse de mantener el GTAW durante más pasadas de soldadura. Dan Allford y Dave Hebble, de ARC Specialties, analizan la reducción de cambios de proceso entre una raíz hecha con GTAW y otros procesos de relleno en su artículo de 2019 en The Fabricator. Comparan las opciones de FCAW y soldadura por arco sumergido; también señalan que SAW doble o en tándem puede ofrecer una mayor capacidad de deposición.
¿Para qué aplicación se usaría el GTAW con alambre caliente?
El recubrimiento de soldadura resistente a la corrosión es una aplicación práctica porque requiere una deposición controlada de material de aporte sobre un área repetitiva. Otras aplicaciones, sujetas a pruebas de aceptación, incluyen la unión y la manufactura aditiva. Al soldar ranuras, el acceso al flanco y a la raíz puede ser más importante que la ventaja de una alta deposición.
Cuando se necesita otra capa de recubrimiento para alcanzar la composición química final, las comparaciones deben incluir el depósito adicional, el acabado y la inspección. Mantenga constantes el espesor y la composición aceptados antes de comparar las velocidades de soldadura. La guía de procesos de soldadura de recubrimiento de Aubrik ofrece una visión más amplia de algunas opciones de proceso.
Equipo TIG con alambre caliente e integración de la celda
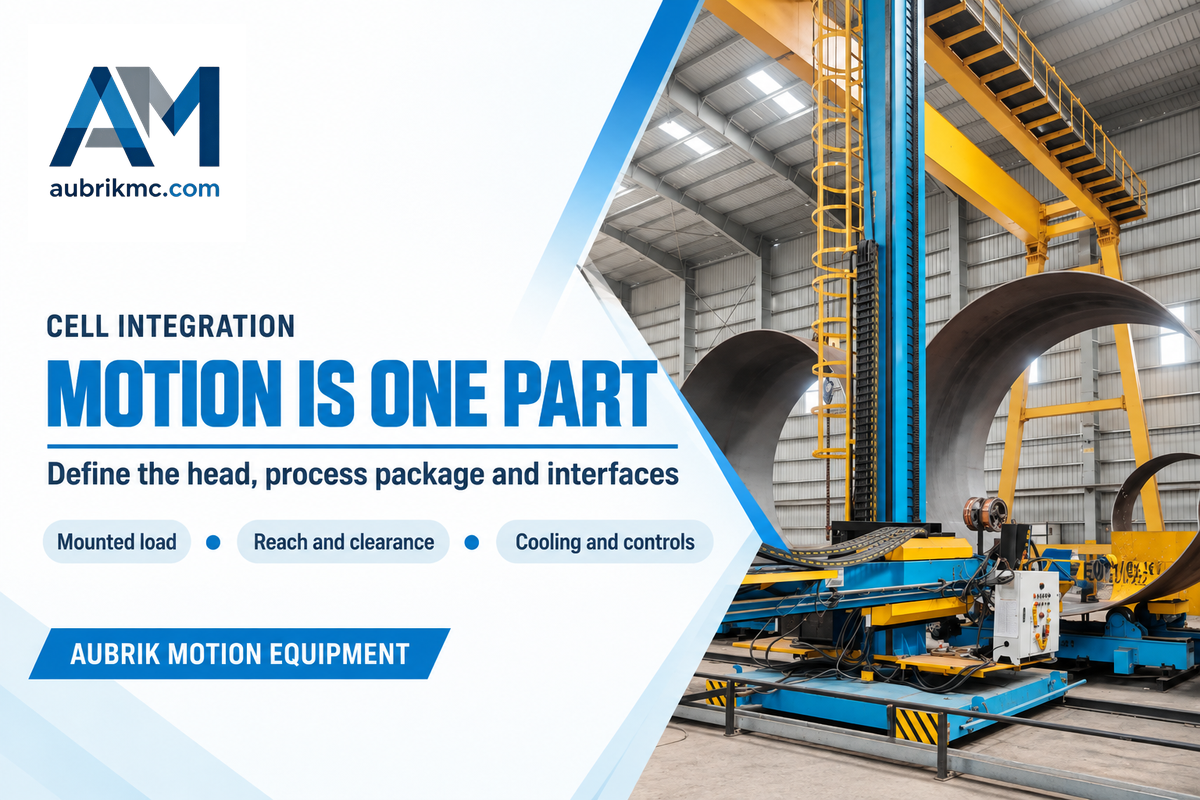
Una celda de alambre caliente requiere potencia de soldadura compatible, calentamiento del material de aporte, alimentación del alambre, protección con gas, refrigeración y movimiento, todo coordinado por un sistema de control. El estudio de Egerland describe un controlador que determina las trayectorias de soldadura según el diseño de la pieza. La plataforma de columna y brazo sostiene y guía el cabezal, mientras que el paquete de proceso proporciona el calentamiento y los controles de soldadura.
En cuanto al equipo, Aubrik suministra el sistema de movimiento con su manipulador de soldadura de columna y brazo. El movimiento de la pieza puede proporcionarse mediante posicionadores de soldadura. Al especificar la carga y el espacio libre, considere la antorcha, los componentes del alimentador, las correderas y el conjunto de servicios.
| Interfaz | Responsable principal | Demostración o entregable |
|---|---|---|
| Potencia del arco de tungsteno | Proveedor del paquete de proceso | Inicio estable, soldadura continua y parada controlada en la pieza especificada |
| Circuito de calentamiento del alambre | Proveedor del paquete de proceso | Arquitectura de calentamiento declarada y rango compatible de aleaciones y diámetros |
| Alimentación y guía del alambre | Proveedor del cabezal y del alimentador | Alimentación estable a lo largo de toda la trayectoria de producción |
| Antorcha y contactos | Proveedor del cabezal | Alcance, aislamiento, acceso y piezas de desgaste reemplazables |
| Refrigeración | Integrador del proceso | Desempeño térmico durante el ciclo de trabajo previsto |
| Control de voltaje del arco | Integrador de controles | Respuesta del AVC y control de altura de la antorcha en la trayectoria real |
| Posicionamiento del cabezal | Proveedor del sistema de movimiento | Alcance, carga instalada, recorrido y espacio para los servicios |
| Rotación de la pieza | Proveedor de fijación y movimiento | Soporte, rotación y sincronización de la pieza con la carga especificada |
| Protección con gas y servicios | Integrador y planta | Suministro de gas, tendido de mangueras y conexiones durante todos los movimientos |
| Calificación y registros | Equipo de soldadura y calidad de la planta | Pruebas de procedimiento aplicables, registros de aceptación y operadores capacitados |
Esta división de compras sigue la arquitectura de proceso y movimiento descrita en el estudio de recubrimiento por GTA; las asignaciones de responsabilidades son una estructura sugerida para solicitar cotizaciones, no una norma.
¿Dónde están todos los robots TIG?
Para piezas cilíndricas repetitivas, un manipulador y un dispositivo giratorio pueden proporcionar el movimiento necesario. Una celda TIG robotizada combina el movimiento repetible del brazo con la alimentación coordinada, la longitud del arco y el control térmico. Un brazo robótico por sí solo no resuelve una trayectoria difícil de entrada del alambre; el cabezal y el dispositivo de fijación siguen necesitando espacio para alcanzar la unión.
Soplo del arco, atascos del alambre y otros cuellos de botella en TIG con alambre caliente
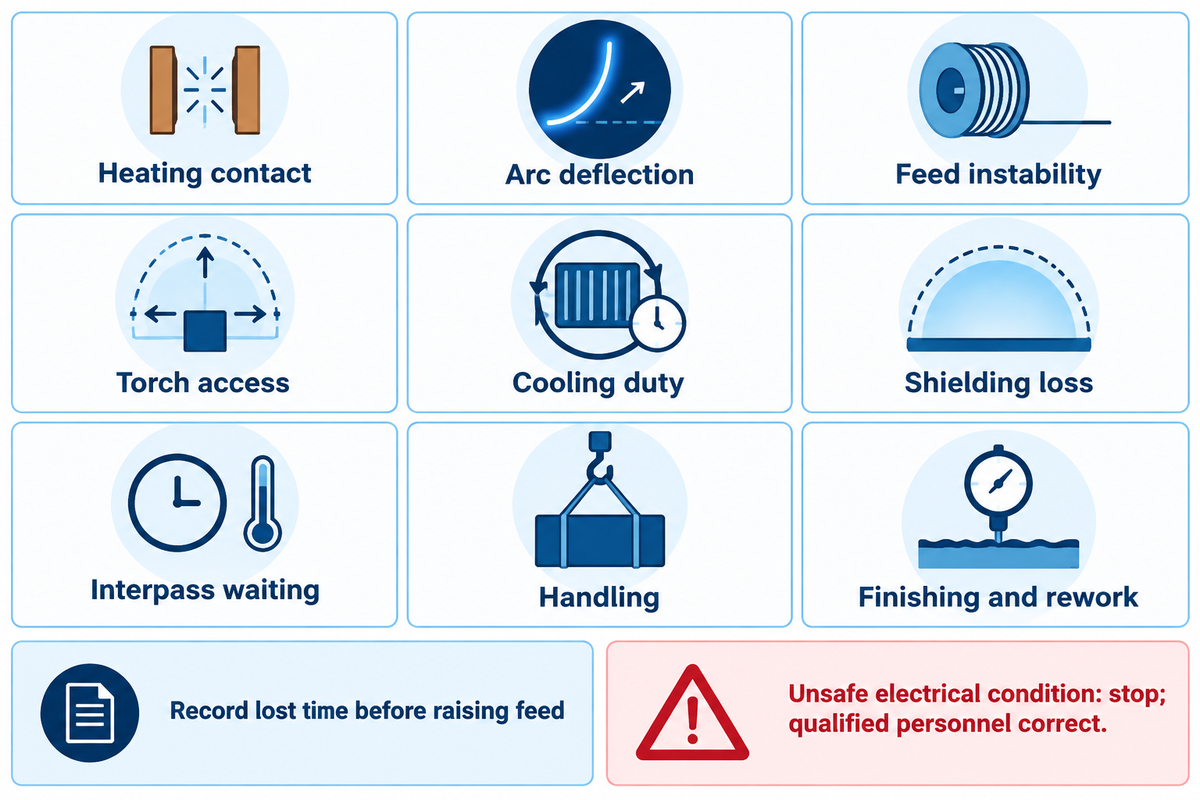
El funcionamiento inestable del alambre caliente puede originarse en el circuito de calentamiento, la trayectoria de alimentación, la protección con gas o el movimiento. Diagnostique el comportamiento observado según la arquitectura específica. En un experimento de calentamiento indirecto informado por Ungethüm y sus colegas, se observó un movimiento irregular del alambre sin que se informara ningún efecto en la calidad de la costura.
El estudio de 2020 de Spaniol y sus colegas sobre TIG con alambre caliente alcanzó tasas de alimentación de alambre de hasta 15 m/min, pero informó problemas de alimentación a partir de aproximadamente 13 m/min. Estos resultados muestran la importancia de establecer una alimentación máxima y una ventana de producción estable como criterios diferenciadores de compra.
| Limitación | Qué registrar | Qué decisión cambia |
|---|---|---|
| Contacto de calentamiento | Tipo de circuito y momento de las interrupciones | Si la pérdida de contacto interrumpe el calentamiento en este diseño |
| Desviación del arco | Posición del cordón respecto de la operación de calentamiento del alambre | Revisión del control del proceso y la trayectoria de corriente |
| Inestabilidad de alimentación | Alimentación real, interrupciones y estado aceptable del cordón | Rango de alimentación utilizable, no el ajuste máximo |
| Acceso de la antorcha | Espacio libre y visibilidad en la parte más difícil de la trayectoria | Selección del cabezal y disposición del dispositivo de fijación |
| Capacidad de refrigeración | Interrupciones térmicas durante la operación sostenida | Compatibilidad del sistema de refrigeración con el ciclo de trabajo |
| Pérdida de protección con gas | Formación de óxidos, contaminación y estado del suministro de gas | Revisión del suministro de gas de protección y la manipulación del material de aporte |
| Espera entre pasadas | Minutos de espera hasta alcanzar la condición de temperatura calificada | Reducción posible del ciclo |
| Manipulación | Minutos por pieza para cargar, girar y reposicionar | Si conviene invertir primero en movimiento o manipulación |
| Acabado y retrabajo | Espesor aceptado, trabajo rechazado y minutos de reparación | Costo neto de una pieza terminada aceptable |
Los mapas integran los hallazgos sobre transferencia con calentamiento indirecto y las observaciones del estudio de NSRP sobre acceso y refrigeración. Registre el tiempo perdido antes de aumentar la tasa de alimentación. Si existe una condición eléctricamente insegura, detenga la operación y solicite que personal calificado la corrija; la solución de problemas del proceso no justifica improvisar conexiones ni aislamientos.
Costo del TIG con alambre caliente y ahorros de tiempo que justifican la inversión
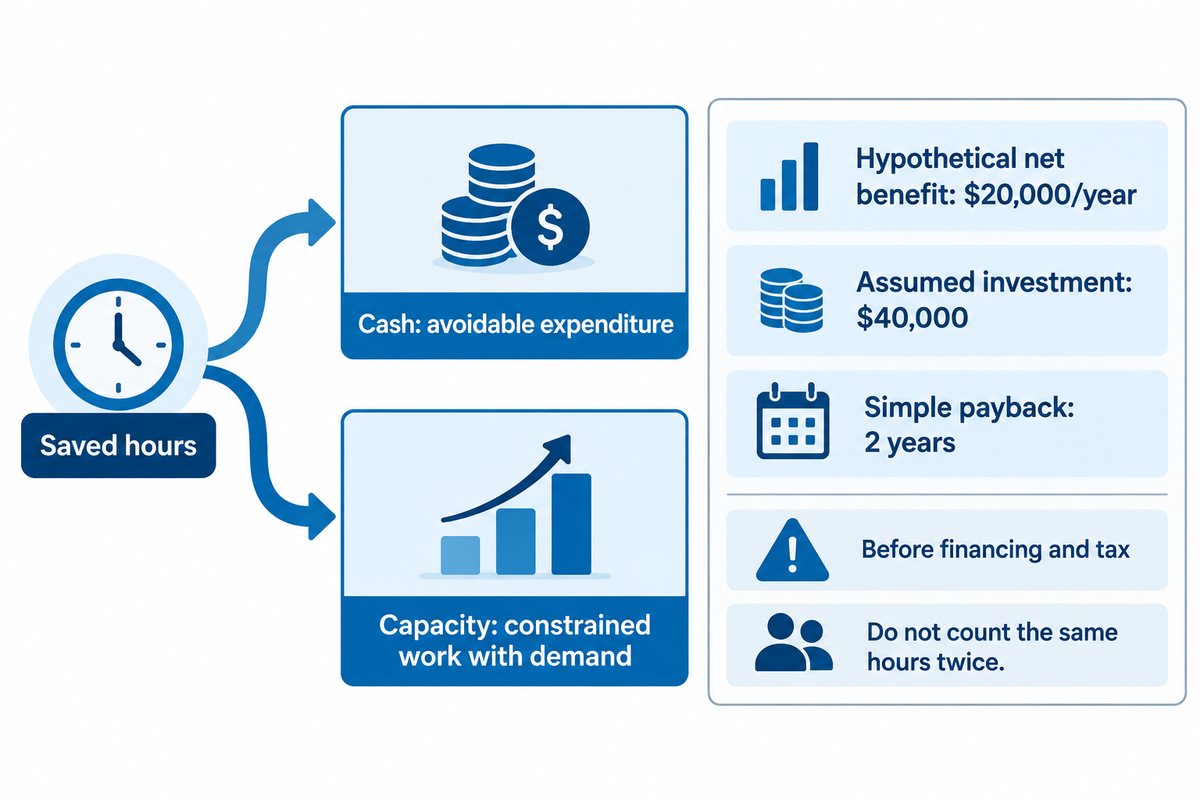
Evalúe la inversión en alambre caliente según el beneficio anual neto que la planta pueda recuperar. Una cotización instalada debe incluir el paquete de proceso, el movimiento, la integración y el trabajo de calificación. Las horas ahorradas tienen valor en efectivo cuando reducen gastos evitables; generan valor de capacidad cuando una operación limitada puede producir más trabajo vendible.
Newport News Shipbuilding también encontró un límite similar para justificar el caso de negocio tras la prueba de tiempo de arco: el equipo, la calificación del procedimiento y la capacitación de soldadores todavía no contaban con justificación económica. El informe original de NSRP señaló estos costos.
Este ejemplo resuelto da un beneficio neto de $20,000/year bajo los siguientes supuestos. Según el ejemplo de ciclo anterior, un ahorro de 30 minutos en 1,000 trabajos al año libera 500 horas anuales. Si esas horas sustituyen gastos realmente evitables a un costo supuesto de $50/hour, el ahorro bruto es de $25,000/year. Al restar un costo operativo adicional supuesto de $5,000/year, queda ese beneficio neto.
Con una inversión incremental instalada supuesta de $40,000, el periodo simple de recuperación es $40,000 ÷ $20,000 = 2 years, antes de financiamiento e impuestos. El gerente financiero debe ajustar estos supuestos con base en la cotización real, los costos del alambre y los consumibles, el mantenimiento y la energía, y el ahorro de mano de obra logrado.
Si las horas pagadas siguen siendo las mismas y no hay pedidos adicionales, el ahorro de efectivo en mano de obra en este escenario es cero. Es posible que al gerente de planta le agrade reducir las filas de espera; sin embargo, eso constituye una justificación diferente. Para escenarios con pedidos adicionales, use su margen de contribución después de los costos variables adicionales; no cuente las mismas horas liberadas como ahorro de mano de obra y como producción adicional.
El gerente de calidad también puede cambiar el resultado. Los requisitos estrictos de calidad pueden hacer que las reparaciones, una capa adicional de recubrimiento o el mecanizado adicional sean los costos decisivos. Compare el mismo espesor y composición aceptados, y los mismos resultados de inspección, antes de incluir el factor de tasa en el presupuesto.
Cómo elegir el alcance del proveedor para una celda de alambre caliente
Compare a los proveedores según el trabajo incluido en su cotización: un paquete de calentamiento, una celda de soldadura configurada o una plataforma de movimiento. Asigne las interfaces antes de comparar los totales. Antes de hacerlo, el área de compras necesita criterios de aceptación acordados y un responsable claro para cada conexión, función de control y servicio.
Empresas como ARC Specialties y Polysoude participan en el mercado de la automatización con alambre caliente y los sistemas de recubrimiento TIG. Sus sistemas configurados deben compararse con la pieza real, no considerarse equivalentes a un manipulador básico. La contribución de Aubrik comienza con el equipo de movimiento requerido y su alcance de integración.
La evaluación del astillero señaló que el enfriador instalado inicialmente era insuficiente para operar con un ciclo de trabajo más exigente. Esa es una buena lección al solicitar cotizaciones: se deben especificar la carga de trabajo y el equipo de refrigeración junto con el cabezal, el alimentador, los controles y el trabajo de instalación. De lo contrario, un menor costo total del equipo puede dejar a la planta los costos de integración que faltan.
Requisitos de integración y servicios
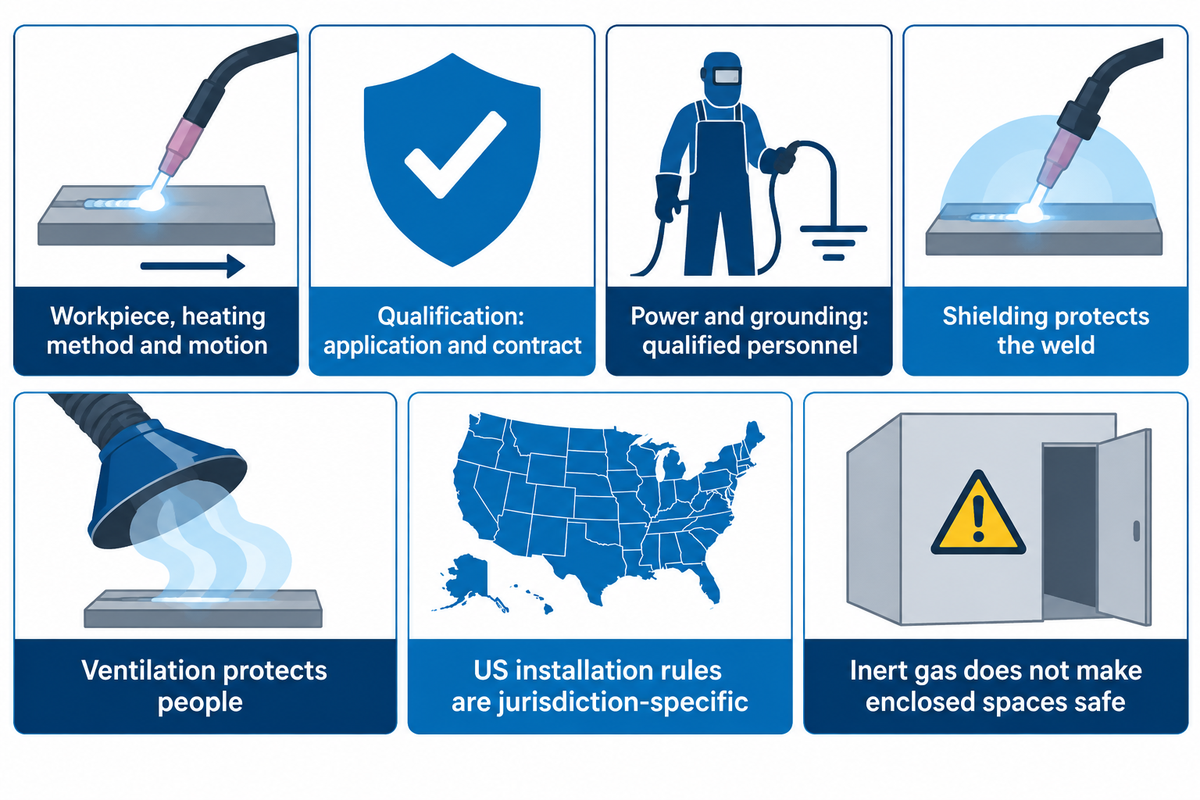
La especificación debe incluir la pieza, el método de calentamiento, la carga montada, la trayectoria de movimiento y los servicios de la planta. El paquete de equipo seleccionado debe contar con la potencia, la refrigeración y la protección con gas adecuadas para el ciclo de trabajo previsto. La calificación depende de la aplicación y el contrato; las medidas de protección en el trabajo dependen de la jurisdicción y la operación; la selección del proceso con alambre caliente no resuelve ninguno de estos aspectos.
ISO 15614-7:2016 contempla la calificación de procedimientos de soldadura de recubrimiento mediante pruebas de procedimiento. ISO la revisó y confirmó en 2022. Su alcance distingue el recubrimiento del aporte de material para reconstrucción o reparación, y de ciertas aplicaciones de buttering. Use la ruta de calificación especificada para el proyecto y las tolerancias dimensionales para evaluar la aceptación de la aplicación.
“ISO 15614-7:2016 especifica cómo se califica una especificación preliminar de procedimiento de soldadura para recubrimientos mediante pruebas de procedimiento de soldadura”.
Para instalaciones industriales generales en EE. UU., OSHA 29 CFR 1910.254 aborda la instalación de equipos de soldadura, la puesta a tierra, las conexiones de suministro y el mantenimiento. Personal calificado debe determinar los requisitos de suministro y protección para el equipo real. El voltaje de alimentación indicado para otros países no es automáticamente compatible con la planta.
El gas de protección protege el baño de soldadura, mientras que la ventilación del lugar de trabajo protege a las personas. El gas inerte no hace seguro el ingreso a un espacio cerrado. OSHA 1910.252 exige ventilación adecuada frente a contaminantes peligrosos y deficiencia de oxígeno en espacios confinados. Siga los controles aplicables para el ingreso y la exposición.
Envíe al integrador los planos de la pieza, las especificaciones del material y del material de aporte, la zona de acceso más difícil, el depósito aceptado previsto, el desglose del ciclo actual, la potencia, los controles y otros servicios. Incluya los registros de inspección y los entregables requeridos. Para trabajos cilíndricos, describa cómo se apoyará y girará la pieza. La guía de selección de rodillos giratorios para recipientes define ese movimiento.
Preguntas frecuentes
¿Qué es la soldadura GTAW TIG?
GTAW y TIG significan soldadura por arco con electrodo de tungsteno y gas. Un electrodo de tungsteno no consumible genera el arco, un gas externo protege el baño de soldadura y el material de aporte puede agregarse por separado.
El proceso con alambre caliente añade el precalentamiento del material de aporte. No convierte el tungsteno en el electrodo de alambre consumible que se usa en la soldadura MIG.
¿Qué es el arranque en caliente en soldadura?
El arranque en caliente es una función que modifica temporalmente la salida de soldadura para facilitar el establecimiento del arco. En cambio, la GTAW con alambre caliente calienta el material de aporte durante la soldadura mediante un sistema de calentamiento independiente.
Las dos funciones tienen propósitos distintos. Una máquina que se anuncia con arranque en caliente aún necesita un calentador de alambre, un alimentador y controles adecuados para realizar soldadura con alambre caliente.
¿Funciona la GTAW con alambre caliente?
Sí. Las pruebas publicadas demuestran una mayor velocidad de deposición del material de aporte en sistemas configurados con alambre caliente, incluidos el recubrimiento mecanizado y una variante semiautomática manual. El beneficio en producción depende de mantener una calidad de soldadura aceptable y, al mismo tiempo, reducir el tiempo del proceso completo.
Use las piezas aceptadas por turno y el costo total como medidas finales. La tasa de deposición es un factor, no el resultado completo.
¿Se puede usar una soldadora TIG estándar con alambre caliente?
Sí, como fuente principal del arco dentro de un paquete compatible de alambre caliente. El sistema completo también requiere calentamiento y alimentación adecuados del material de aporte, contactos y controles coordinados. El integrador del proceso debe confirmar la compatibilidad; conectar un calentador improvisado no es una alternativa segura.
¿El alambre caliente elimina la necesidad de gas de protección?
No. La GTAW con alambre caliente sigue necesitando gas de protección para proteger el tungsteno y el metal fundido. El precalentamiento del material de aporte modifica la energía necesaria para fundirlo, pero no evita su exposición al aire.
Mantenga limpios el recorrido del gas, el conjunto de la antorcha y el material de aporte. La protección puede perderse por una mala distribución del gas, dificultades de acceso o una manipulación inadecuada, aunque el caudal nominal no cambie. La ventilación del área de trabajo es un requisito independiente de la protección local alrededor de la soldadura; aumentar el caudal de gas de protección no sustituye la evaluación de la exposición ni las precauciones para espacios confinados.
Defina el equipo de movimiento para su aplicación con alambre caliente
Proporcione a Aubrik el plano de la pieza, la carga de la cabeza montada, el alcance requerido y la disposición de giro, junto con el paquete de proceso seleccionado. Analice los requisitos de movimiento de su celda de soldadura para definir el manipulador, posicionador o rodillos de giro en función de la pieza. Incluya el ciclo de referencia y los requisitos de aceptación para que la selección del equipo responda al resultado que necesita.
Esta guía utiliza documentos técnicos, estudios e información de productos disponibles públicamente. Las cifras experimentales corresponden a las configuraciones publicadas; los ciclos y ejemplos financieros que aquí se presentan se basan en los supuestos indicados.
Referencias y fuentes
- Ungethüm et al. (2020), Análisis de la transferencia de metal y la geometría de la soldadura en GTAW con alambre caliente y calentamiento resistivo indirecto.
- Spaniol et al. (2020), Desarrollo de un nuevo proceso TIG con alambre caliente para la fabricación aditiva por arco y alambre.
- Egerland et al. (2015), Recubrimiento avanzado por arco con electrodo de tungsteno y gas: situación actual y aplicaciones.
- Newport News Shipbuilding (2013), Evaluación del sistema de soldadura Tip Tig, informe final de NSRP.
- Henckell et al. (2020), Reducción del aporte de energía en la fabricación aditiva por arco y alambre con soldadura por arco metálico con gas.
- Allford y Hebble (2019), ¿Podría generalizarse la GTAW con alambre caliente?, The Fabricator.
- ISO 15614-7:2016, alcance público y estado actual.
- OSHA 29 CFR 1910.254, Soldadura y corte por arco.
- OSHA 29 CFR 1910.252, Requisitos generales.







