Nehmen Sie Kontakt mit der Aubrik Company auf

Aktualisiert: Oktober 2026
Die größten Unterschiede zwischen Herstellern von H-Träger-Fertigungslinien liegen darin, welche Arbeitsschritte ihre Anlagen abdecken. Aubrik eignet sich für modulare Blech-zu-Träger-Fertigungsbereiche; Corimpex und Primo bieten integrierte Schweißsysteme; Kistler dokumentiert die Fertigung konischer Träger. Vergleichen Sie bei allen Anbietern dieselben Zeichnungen, Stahlsorten und Anforderungen an die Werkstückhandhabung, bevor Sie eine Linie für Ihr Werk auswählen.
Hinweis: Dieser Ratgeber wird von Aubrik veröffentlicht. Wir führen uns selbst an erster Stelle auf, weil dies unsere Website ist, nicht weil wir behaupten, Marktführer zu sein. Die anderen 19 Hersteller sind nach ihren jeweiligen Schwerpunkten gruppiert; innerhalb der Gruppen gibt es keine bestimmte Reihenfolge.
Schnellauswahl nach Fertigungsanforderung
- Modulare Werkstatt: Aubrik mit separaten Stationen zum Schneiden, Zusammenbauen, Schweißen, Richten und Strahlen.
- Horizontales Schweißen: Primo mit Durchlaufmontage und Unterpulverschweißen.
- Konische Profile: Kistler, dessen LBL-Baureihe parallele und konische Träger umfasst.
- Alternative Schweißanordnungen: Corimpex mit vertikalen und horizontalen Systemen.
- Dickere Flansche mit werkstoffgütenabhängigen Grenzwerten: Hairui, dessen Tabellen zur HRAW-80 zwischen Q235 und Q355 unterscheiden.
- Kundenspezifische, in den USA gefertigte Anlagen: PHI mit Erfahrung in der automatischen Fertigung von Stahlbauprofilen.
So haben wir diese Hersteller von H-Träger-Fertigungslinien ausgewählt
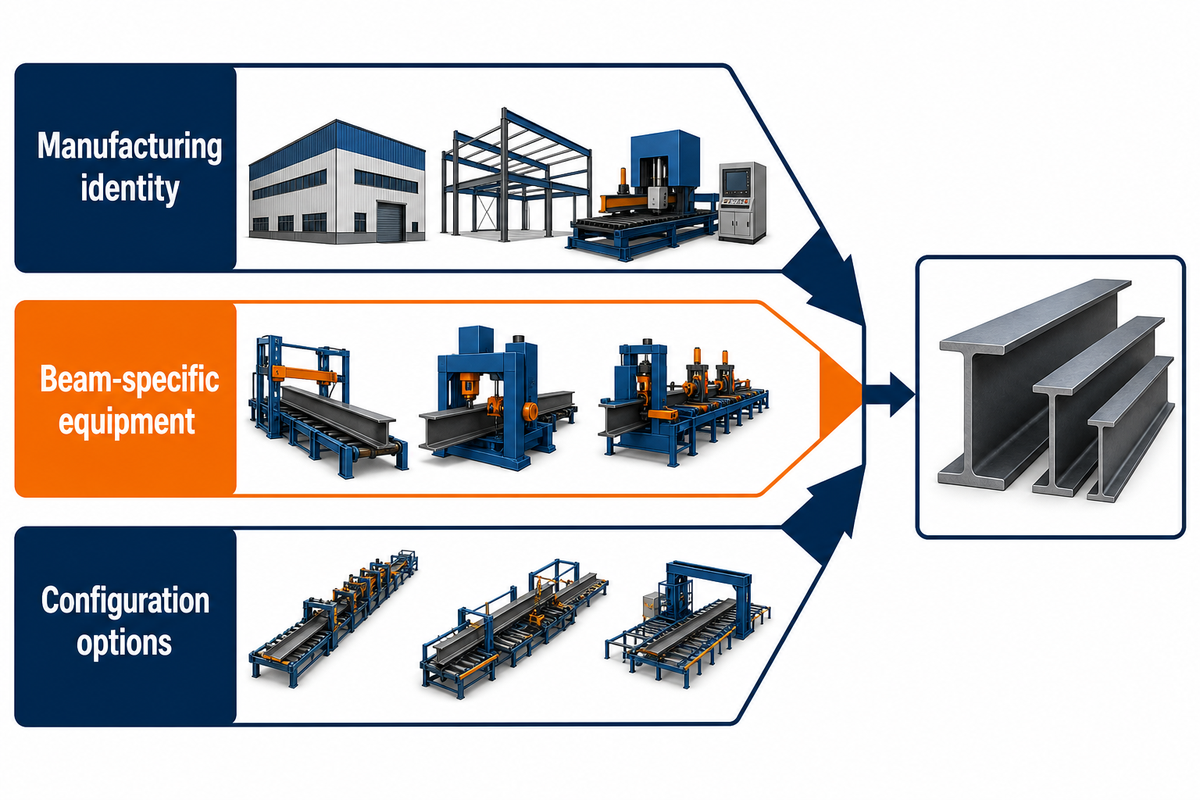
Die Vorauswahl umfasst Unternehmen, die öffentlich verfügbare Anlagen zur Fertigung geschweißter H- oder I-Profile aus Blechen anbieten. Im Oktober 2026 haben wir die offiziellen Unternehmens-, Produkt- und Kontaktseiten geprüft. Die Auswahl beruht auf der Herstelleridentität, H-Träger-spezifischer Ausrüstung, dokumentierten Konfigurationsoptionen und einem aussagekräftigen Unterschied für den Einkauf. Reine Händler, Beschaffungsverzeichnisse und Gebrauchtmaschinenhändler wurden nicht berücksichtigt. Unternehmen, die Anlagen herstellen und zugleich damit handeln, sind entsprechend gekennzeichnet.
Die nachfolgend genannten Fähigkeiten sind auf den Websites der jeweiligen Unternehmen veröffentlicht. Ein Anbieter kann ein Schweiß-Subsystem, eine modulare Linie oder eine größere Anlage mit Ausrüstung zur Endbearbeitung bauen; diese Anwendungsbereiche werden getrennt aufgeführt. Einträge wie „Kontakt“, „Werk“ oder „Region“ in der Spalte zum Hauptsitz beschreiben den veröffentlichten Standort. Historische Gründungsdaten sind gekennzeichnet, wenn sie sich auf einen Vorgängerbetrieb oder eine Unternehmensgruppe beziehen.
Hersteller von H-Träger-Fertigungslinien im Überblick
Nutzen Sie diesen Vergleich, um einige Hersteller mit einem passenden Anlagenkonzept auszuwählen. Die Nummerierung sagt nichts über internationales Verkaufsvolumen oder Qualität aus. Diese Anbieter bedienen die Fertigung von geschweißten Stahlprofilen, nicht die Stahlherstellung in Hochöfen oder Walzwerken. Ein breites Ausrüstungssortiment ist nur dann von Nutzen, wenn die geplanten Stationen Ihr gesamtes Trägerspektrum bearbeiten können. Die kurzen Hinweise auf Einschränkungen benennen Fragen zum Anwendungsbereich, die für den Kauf entscheidend sein können.
| Nein. | Firmenname | Hauptsitz | Gründungsjahr | Am besten für | Kurze Einführung | Hauptausrüstung | Hauptvorteile | Mögliche Nachteile | Offizielle Website |
|---|---|---|---|---|---|---|---|---|---|
| 1 | Aubrik | Wuxi, Jiangsu, China | 1999 | Modulare Fertigungsbereiche | Hersteller von Schweißautomatisierung und Fertigungslinien | Schneiden, Zusammenbauen, Portalschweißen, Richten, Strahlen | Abgestimmte Werkstücktransfers und Unterstützung bei der Inbetriebnahme | Unterschiedliche Höhenbereiche für Montage und Schweißen | https://aubrikmc.com/ |
| 2 | Wuxi Hualian Science & Technology Group | Nicht öffentlich bekannt gegeben | 1987, Vorgängerwerk | Konfigurierbare Ausrüstungspakete | Unternehmensgruppe für Schweiß- und Schneidausrüstung | Zusammenbau, Schweißen, Drehen und Endbearbeitung | Exzenterrollen und verschiedene Drehvorrichtungen | Katalog als Auswahlmenü | https://www.hualianoversea.com/ |
| 3 | Wuxi Fengwei Mechanical Equipment Co., Ltd. | Wuxi, China; Büro | 2002 | Kundenspezifische modulare Anlagenlayouts | Hersteller automatischer Maschinen mit OEM-Aufträgen | Schneiden, Zusammenbauen, Schweißen und Richten | Mechanische und hydraulische Optionen; CAD-Unterstützung | Separate Stationen benötigen Platz für die Werkstückhandhabung | https://www.wxfengwei.com/ |
| 4 | SENLISWELD | Jangtse-Delta, China; Region | 1999 | Anpassung der Fertigungslinie an die verfügbare Fläche | Hersteller von Schweißautomatisierung | Zusammenbau, Portalschweißen, Stirnflächenfräsen | Anpassung des Anlagenlayouts und Optionen zur Endbearbeitung | Endbearbeitung verändert den Platzbedarf | https://www.senlisweld.com/ |
| 5 | Wuxi Longterm | Wuxi, China; Kontakt | Nicht öffentlich bekannt gegeben | Kundenspezifische Montage- und Unterpulverschweißausrüstung | Hersteller von Trägerfertigungslinien für spezifische Werkstätten | Montage- und Portalschweißmaschinen | Hydraulische Spannvorrichtung und Angaben zu NB-350A | Der Kunde muss Flugtickets, Verpflegung und Unterkunft bezahlen | http://www.longtermmachinery.com/ |
| 6 | Wuxi JACK / AMASS | Luoshe Town, Wuxi; Kontakt | 2009, Fertigungsbeginn von JACK | Vergleich der angegebenen Stationsbereiche | Gruppe für Fertigung und Auslandsvertrieb | HB-Linien, Z-Montage, HJ-Richten | Detaillierte automatische und halbautomatische Konfigurationen | Richtwerte hängen von der Festigkeit des Stahls ab | https://www.wxjack.com/ |
| 7 | Wuxi Lemar | Wuxi, China | 2005 | Integrierte Fertigungszellen | Hersteller von Schweißausrüstung und Spannvorrichtungen | Drei-in-eins- und horizontale Montagesysteme | Integrierte Teilmodule; Richtaggregat nach Umbau eigenständig betrieben | Drei Arbeitsgänge, Schneiden und Strahlen nicht eingeschlossen | https://www.wxsilvercoast.com/ |
| 8 | Corimpex | Paese, Italien | 1977 | Unterschiedliche Schweißkonzepte | Spezialist für Lichtbogenschweißautomatisierung | BWM TC, HFI, HBWM und REVOLVER | Vertikale und horizontale Anlagenausführungen | Produktbaureihen erfordern unterschiedliche Anlagenlayouts | https://www.corimpexgroup.com/en/ |
| 9 | Primo Automation Systems | Chennai, Indien; Werk | 1995 | Durchlaufendes Schweißen von PEB-Trägern | Hersteller von Schweißautomatisierung | Horizontales Zusammenbau- und Schweißsystem ABW | Zweidraht-Unterpulverschweißen mit hydraulischer Positionierung | Heftschweißen am Einlauf und optionale Werkstückhandhabung bleiben erforderlich | https://primoautomation.com/ |
| 10 | Kistler | Bad Saulgau, Deutschland | 1966 | Parallele und konische Träger | Hersteller von Schweißmaschinen | LBL- und VBL-Systeme | Modellspezifische Maßtabellen | Für den zweiten Flansch ist ein Drehvorgang erforderlich | https://kistler-machine.com/en |
| 11 | Zhejiang Jinggong Intelligent Building Material Equipment Co., Ltd. | Shaoxing, China; Kontakt | 1968, Ursprung der Unternehmensgruppe | Wählbarer Anwendungsbereich für horizontale Linien | Unternehmen für Ausrüstung der Baustoffindustrie | Schweißen und Werkstückhandhabung mit JH150A | Ein Lichtbogen, zwei Drähte; gestufte Prüfung | Für eine halbe Linie ist separate Transferausrüstung erforderlich | https://www.jinggongmachine.com/ |
| 12 | ZMDE | Shanghai, China; Kontakt | Nicht öffentlich bekannt gegeben | Definierte Trägerbereiche für FAHP-12S | Hersteller intelligenter Fertigungsanlagen | H-/T-Trägerlinien, Schneid- und Strahlanlagen | Integriertes Fertigungs- und Industrie-IoT-Portfolio | Angegebenes Modell auf 1200 mm Steghöhe begrenzt | https://www.zmdetech.com/ |
| 13 | Wuxi Hairui | Wuxi, China; Geschäftsadresse | Nicht öffentlich bekannt gegeben | Horizontales Richten dicker Flansche | Hersteller von Schweiß- und Schneidausrüstung | HRAW-Linien und Auslegerschweißanlagen | Werkstoffgütenabhängige Richtwerte für Flansche | Die zulässige Dicke für Q355 ist geringer als für Q235 | https://www.wuxihairui.com/ |
| 14 | PHI | City of Industry, Kalifornien, USA | Anfang der 1940er-Jahre, Ursprung von Preco | Kundenspezifische Stahlbau-Trägersysteme | US-amerikanischer Maschinenhersteller | Anlagen zur automatischen Trägerfertigung | Erfahrung mit Trägerfertigungslinien im Stahlbau seit den 1960er-Jahren | Kundenspezifischer Anwendungsbereich muss projektspezifisch festgelegt werden | https://phihydraulics.com/ |
| 15 | Zhouxiang | Wuxi, China | 1991 | Angebot für leichte und schwere Träger | Hersteller von Schweiß- und Schneidautomatisierung | Horizontale, schwere und halbautomatische Fertigungslinien | Separate Bereiche für unterschiedliche Linientypen | Richtwerte für leichte Linien unterscheiden sich von denen schwerer Anlagen | https://zhouxianggroup.com/ |
| 16 | Ningbo Jinfeng Welding and Cutting Machinery Manufacture Co., Ltd. | Ningbo, China; Unternehmensadresse | 1987 | Vertikales Schweißen mit angebundener Werkstückhandhabung | Hersteller kundenspezifischer Fertigungsanlagen | Zusammenbau, Auslegerschweißen, Wenden, Richten | Transportwagen und MES-Integration | Zum Richten des Flansches ist eine zweite Ausrichtung erforderlich | https://www.jinfengweldcut.com/ |
| 17 | Yangtong | Wuxi, China; Kontakt | 1985 | Abgestimmte Stationen für den Stahlbau | Hersteller von Anlagen für H-Träger, Kastenträger und Brückenträger | Z20B-Montage, LHC-Schweißen, YTJ-Richten | Optionen für asymmetrische Profile | Krane sind weiterhin beim Be- und Entladen erforderlich | https://steelbeammachine-en.com/ |
| 18 | Shandong Kasry Intelligent Equipment Co., Ltd. | Dezhou, China; Produktionsstandort | Nicht öffentlich bekannt gegeben | Fertigung mit nachgelagerten Bearbeitungsschritten | Hersteller von Stahlbearbeitungsmaschinen | Zusammenbau, Unterpulverschweißen, Richten, Bohren, Lackieren | Synchrones Spannen und bidirektionales Schweißen | Für leichte und schwere Werkstücke sind unterschiedliche Richtmaschinen erforderlich | https://www.kasrytech.com/ |
| 19 | YOMI CNC | Ningjin, Dezhou, China; Werk | 2012 | Fertigungslinie mit angeschlossenem Bohren | Hersteller und Handelsunternehmen | H-Träger-Fertigungslinien und CNC-Trägerbohrmaschinen | Horizontales Richten beider Flanschseiten | Symmetrischer Zusammenbau deckt nicht jede Profilform ab | https://www.steelstructurer.com/ |
| 20 | Technocrats Plasma Systems Limited | Vasai (east), Indien; Betriebsadresse | 1990 | Fertigungspakete mit Schwerpunkt Schneiden | Konstrukteur und Hersteller mit Handelsaktivitäten | Schneiden, Zusammenbauen, Unterpulver-/MIG-/MAG-Schweißen, Richten | Verschachtelungsplanung und Steuerung der Brenneroszillation | Strahlen und Lackieren gehören zu einem separaten Anwendungsbereich | https://www.technocratplasma.com/ |
Modulare H-Träger-Fertigungslinien
Separate Stationen machen den Fertigungsablauf übersichtlich: Bleche werden an unterschiedlichen Orten geschnitten, zusammengefügt, geschweißt und gerichtet. Diese Anordnung lässt sich bei einer Erweiterung der Werkstatt an die vorhandene Ausrüstung anpassen. Die Herausforderung beim Kauf liegt darin, die Maschinen miteinander zu verbinden. Eine passende Schweißmaschine allein garantiert nicht, dass Montage- und Richtstation dieselben Werkstücke aufnehmen können.
1. Aubrik: Für modulare Werkstätten zur Fertigung von Blech zu Trägern
Hauptsitz: Wuxi, Jiangsu, China.
Offizielle Website: https://aubrikmc.com/
Gegründet: 1999, laut Angaben zu Wuxi ABK Machinery.
Unternehmenstyp: Hersteller von Schweißausrüstung.
Hauptausrüstung: CNC-Schneiden, Trägermontage, Unterpulverschweißen mit Portal, Flanschrichten und Kugelstrahlen. Nachweise: Laut Website von Aubrik sind das Qualitätsmanagement nach ISO 9001 und die CE-Konformität angegeben.
Die H-Beam & Steel Structure Production Line von Aubrik verbindet fünf Kernstationen mit angetriebenen Förderern und Wendevorrichtungen. Die SPS-gesteuerte Anordnung eignet sich für Käufer, die einen festgelegten Ablauf mit separaten Maschinen wünschen. Der veröffentlichte Leistungsumfang umfasst Installation, Inbetriebnahme, Schulungen für Bediener und Instandhaltung sowie eine 1-jährige Gerätegarantie.
Stationsspezifikationen: Die Montagemaschine HG-1500 deckt Steghöhen von 200–1500 mm ab, während für die Schweißstation AM-HG separat 200–2500 mm angegeben sind. Für die Richtmaschine HYJ-40 sind Flanschbreiten von 200–800 mm und Dicken von 6–40 mm aufgeführt.
Einschränkung: Der größere Schweißbereich belegt nicht die Kapazität der abgebildeten kompletten Fertigungslinie. Für Träger oberhalb des Montagebereichs ist eine passende Konfiguration erforderlich.
2. Wuxi Hualian Science & Technology Group: Für konfigurierbare Ausrüstungspakete
Hauptsitz: Auf den geprüften Seiten nicht öffentlich bekannt gegeben.
Offizielle Website: https://www.hualianoversea.com/
Gegründet: Ursprünge 1987 in der früheren Wuxi Hualian Welding & Cutting Equipment Factory.
Unternehmenstyp: Hersteller von Schweiß- und Schneidausrüstung.
Hauptausrüstung: Schneiden, Zusammenbauen, Unterpulverschweißen, Richten, Werkstoffhandhabung und Kugelstrahlen. Besondere Fähigkeit: Die offizielle Beschreibung der H-Träger-Fertigungslinie umfasst Exzenterrollen und verschiedene Vorrichtungen zum Wenden der Träger.
Hualian bietet seine Ausrüstung als konfigurierbares Paket an. Das ist für Fertigungsbetriebe relevant, die entscheiden, welche Arbeitsschritte sie rund um eine bestehende Werkstatt automatisieren möchten. Der beschriebene Ablauf umfasst beidseitiges Kehlnähteschweißen in I-Lage sowie Optionen zum Wenden um 45° und 180°. Diese Angaben helfen, eine geplante Linie von einer Zusammenstellung eigenständiger Schweißmaschinen abzugrenzen.
Einschränkung: Die Ausrüstungsliste auf der Website ist ein Konfigurationsmenü. Daher ist nicht davon auszugehen, dass jede aufgeführte Station zu einem standardmäßig bepreisten Paket gehört.
3. Wuxi Fengwei Mechanical Equipment Co., Ltd.: Für kundenspezifische modulare Anlagenlayouts
Hauptsitz/Standort: Wuxi, China; veröffentlichtes Büro in China.
Offizielle Website: https://www.wxfengwei.com/
Gegründet: Entwicklung und Fertigung von Maschinen seit 2002.
Unternehmenstyp: Hersteller mit OEM-Angebot.
Hauptausrüstung: Maschinen zum Schneiden, Zusammenbauen, Wenden, Schweißen und Richten von H-Trägern. Nachweise: Laut Unternehmensprofil betreibt Fengwei ein Qualitätsmanagementsystem nach ISO 9001 und fertigt CE-zertifizierte Maschinen.
Fengwei bietet mechanische und hydraulische Richtmaschinen sowie separate Stationen für geschweißte Profile an. Zu den veröffentlichten Anpassungsleistungen gehören CAD-Arbeiten und die Anpassung von Komponenten. Das ist relevant, wenn eine neue Maschine in eine bestehende Fertigungshalle passen muss und kein komplett neues Gebäude geplant ist.
Einschränkung: Die Auswahl einzelner Maschinen legt das Layout für die Werkstückhandhabung noch nicht fest. Kranbewegungen, Transfers und die Ausrichtung der Werkstücke müssen weiterhin in der Anlagenplanung berücksichtigt werden.
4. SENLISWELD: Für die Anpassung der Fertigungslinie an den verfügbaren Platz
Hauptsitz/Standort: Jangtse-Delta, China; Betriebsregion.
Offizielle Website: https://www.senlisweld.com/
Gegründet: Fertigung von Schweißautomatisierung seit 1999.
Unternehmenstyp: Hersteller von Schweißautomatisierung.
Hauptausrüstung: Montagemaschinen, Portalschweißen, Richten, Kugelstrahlen und Stirnflächenfräsen. Besondere Fähigkeit: Das Unternehmen beschreibt die Anpassung an den verfügbaren Platz in der Fabrik.
Das Angebot von SENLISWELD für H-Träger umfasst mehr als das Fügen von Steg und Flanschen. Stirnflächenfräsen und Kugelstrahlen werden neben den wichtigsten Fertigungsstationen aufgeführt. Diese größere Auswahl ist hilfreich, wenn Käufer besprechen möchten, wie ein Träger die Linie verlässt – einschließlich Stirnbearbeitung und Oberflächenbehandlung – statt das Angebot auf das Schweißen zu beschränken.
Einschränkung: Zusätzliche Maschinen zur Endbearbeitung verändern den Platzbedarf und den Materialfluss. Ein Paket mit allen Katalog-Arbeitsschritten erfordert mehr Layoutplanung als eine kompakte Montage- und Schweißzelle.
5. Wuxi Longterm: Für kundenspezifische Montage- und Unterpulverschweißausrüstung
Hauptsitz/Standort: Wuxi, China; Kontaktadresse.
Offizielle Website: http://www.longtermmachinery.com/
Gegründet: Nicht öffentlich bekannt gegeben.
Unternehmenstyp: Hersteller mit Angebot für die Planung von H-Träger-Fertigungslinien.
Hauptausrüstung: Montage- und Portalmaschinen zum Unterpulverschweißen. Veröffentlichte Merkmale: Hydraulische Spannvorrichtung, Ein- und Auslaufrollen sowie zwei Heftschweißstromquellen NB-350A in der Lieferliste der Montagemaschine; in der Produktbeschreibung ist CE angegeben. Laut veröffentlichten Servicebedingungen trägt der Kunde die Reise- und Lebenshaltungskosten der Ingenieure.
Auf der offiziellen Seite zur Fertigungslinie gibt Longterm an, Trägerausrüstung herzustellen und die Konfigurationen an Werkstatt und Werkstück des Kunden anzupassen. Für den Montagetisch wird ein Steghöhenbereich von 200–1800 mm angegeben. Dieser Wert gilt für die aufgeführte Montageausrüstung und belegt nicht den Arbeitsbereich jeder Station, die unter dem allgemeineren Seitentitel angeboten wird.
Einschränkung: Die Lieferliste der Montagemaschine definiert deren Montagekapazität innerhalb einer vollständigen Linienkonfiguration. Für die Schweißkapazität des Portals und die Servicekosten muss der Anwendungsbereich separat geklärt werden.
6. Wuxi JACK / AMASS: Für den Vergleich angegebener Stationsbereiche
Hauptsitz/Standort: Luoshe Town, Wuxi, China; gemeinsame Kontaktadresse.
Offizielle Website: https://www.wxjack.com/
Gegründet: Fertigung von Wuxi JACK seit 2009; Auslandsvertrieb von AMASS seit März 2021.
Unternehmenstyp: Fertigungs- und Vertriebsgruppe, einmal gezählt.
Hauptausrüstung: Linien der HB-Baureihe, Montagemaschinen der Z-Serie sowie Schweiß- und Richtstationen. Besonderheit: Das offizielle Datenblatt unterscheidet zwischen automatischen und halbautomatischen Konfigurationen.
Wuxi JACK nennt konkrete Stationsmodelle für den Vergleich automatischer H-Träger-Schweißlinien. Für die Montageausrüstung Z15, Z18 und Z20 sind maximale Steghöhen von 1500, 1800 beziehungsweise 2000 mm angegeben. Die HJ-Baureihe dient dem Längsrichten, während andere Produkte Flanschverformungen korrigieren. Diese unterschiedlichen Aufgaben sollten in der Ausrüstungsliste getrennt aufgeführt werden.
Einschränkung: Richtwerte hängen sowohl von der Werkstofffestigkeit als auch von der Dicke ab. Daher gilt der größte Wert in einer Produkttabelle nicht für jede Werkstoffgüte, die durch die Gesamtanlage läuft.
7. Wuxi Lemar: Für integrierte Zellen zum Zusammenbauen, Schweißen und Richten
Hauptsitz: Wuxi, China.
Offizielle Website: https://www.wxsilvercoast.com/
Gegründet: 2005.
Unternehmenstyp: Hersteller von Schweißausrüstung.
Hauptausrüstung: Maschinen für H-Träger-Fertigungslinien, horizontale Montagesysteme, Schweißautomatisierung und 3D-Spannvorrichtungen. Nachweise: Das Unternehmen gibt an, dass seine Produkte dem Qualitätsmanagement nach ISO 9001 entsprechen und CE-zertifiziert sind.
Die Drei-in-eins-Anlage von Lemar verbindet das Zusammenbauen, Schweißen und Richten von Trägern in einer Maschinenanordnung. Laut Produktbeschreibung kann das Hilfsaggregat zum Richten nach einem Umbau auch eigenständig betrieben werden. Das ist ein konkreter Grund, die integrierte Maschine näher zu prüfen: Für diese drei Arbeitsschritte werden weniger separate Stellplätze benötigt, und die Funktionen lassen sich teilweise flexibel einsetzen.
Einschränkung: „Drei-in-eins“ bezeichnet die integrierten Arbeitsschritte. Das bedeutet nicht, dass Blechschneiden, Kugelstrahlen oder der übrige Fertigungsablauf für fertige Träger eingeschlossen sind.
Horizontale und integrierte H-Träger-Schweißsysteme
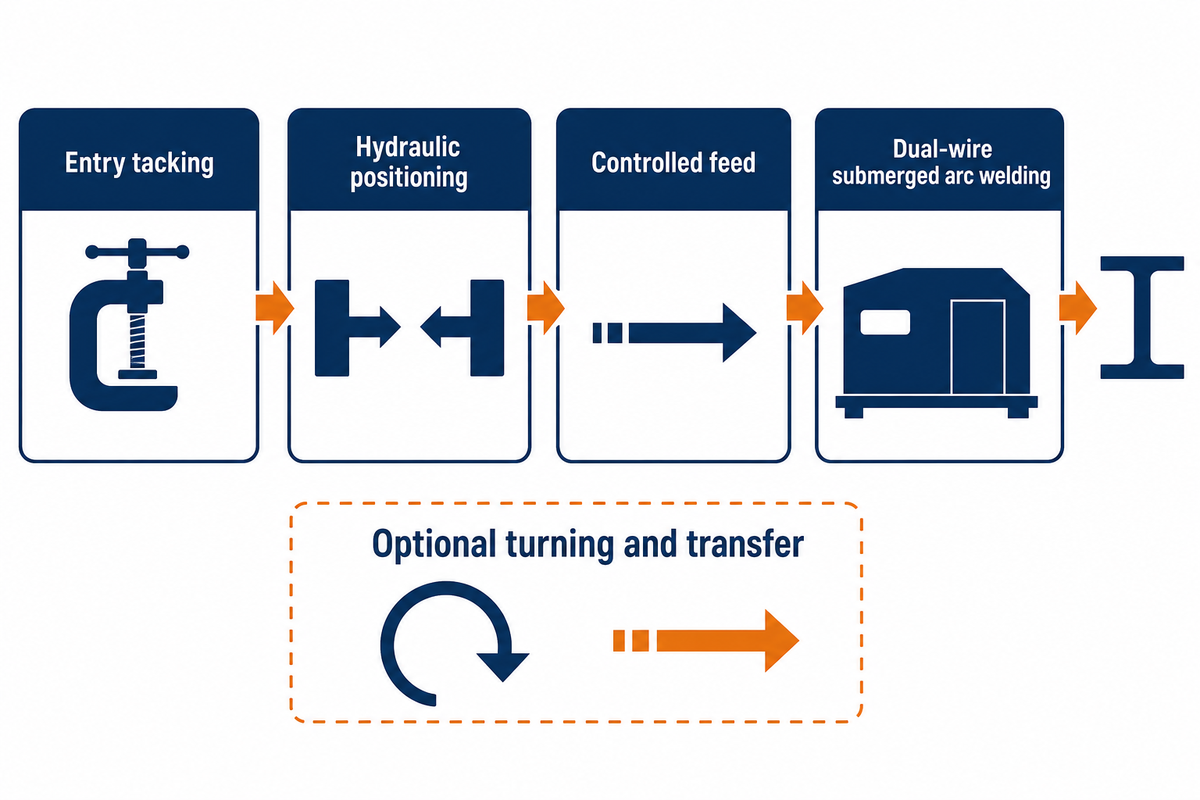
Horizontale Systeme verändern, wie Flansche und Steg in den Schweißbereich gelangen. Bei einigen werden die Bauteile durch eine kombinierte Montage- und Schweißstation gezogen; andere verwenden für den zweiten Flansch eine abweichende Drehfolge. Prüfen Sie diese Bewegungen anhand Ihres Hallenlayouts und Ihrer Produktzeichnungen.
8. Corimpex: Für den Vergleich alternativer Schweißkonzepte
Hauptsitz: Paese, Treviso, Italien.
Offizielle Website: https://www.corimpexgroup.com/en/
Gegründet: Im Bereich Schweißautomatisierung tätig seit 1977.
Unternehmenstyp: Hersteller von Lichtbogenschweißautomatisierung.
Hauptausrüstung: Vertikale Systeme BWM TC, horizontale Systeme HFI und HBWM sowie REVOLVER. Besondere Fähigkeit: Das Portfolio an Trägerschweißlinien umfasst integriertes Flanschrichten und verschiedene Werkstückhandhabungskonzepte; außerdem wird Fernwartung angeboten.
Corimpex ist für Käufer interessant, die das Anlagenkonzept des Schweißbereichs selbst vergleichen. Die veröffentlichten Systeme decken die vertikale und horizontale Fertigung ab. REVOLVER eignet sich für H-, T- und I-Profile und arbeitet laut Beschreibung ohne Eingriff eines Krans während des Zyklus. Das Angebot ermöglicht verschiedene Anordnungen für Montage, Schweißzugang und anschließende Trägerbewegung.
Einschränkung: Diese Produktfamilien bieten alternative Anlagenlayouts. Fähigkeiten eines Systems sollten daher nicht automatisch auf ein anderes Angebot übertragen werden.
9. Primo Automation Systems: Für das Durchlaufschweißen von PEB-Trägern
Hauptsitz/Standort: Chennai, Indien; veröffentlichter Werksstandort.
Offizielle Website: https://primoautomation.com/
Gegründet: 1995; Meilenstein bei PEB-Trägerlinien 1999.
Unternehmenstyp: Hersteller von Schweißautomatisierung.
Hauptausrüstung: Horizontale Montage- und Schweißsysteme ABW für H-Träger. Besondere Fähigkeit: Primos Anordnung „Pull Thru“ verbindet hydraulische Positionierung, kontrollierten Vorschub und Zweidraht-Unterpulverschweißen.
Primos Anlagen verbinden vorgeschnittene Stahlbleche zu Trägern für den Einsatz in vorgeplanten Gebäuden. Der offiziell beschriebene Ablauf sieht vor, die Bauteile am Einlauf zu heften, bevor sie durch den Schweißbereich gezogen werden. Lasernachführung, eine Wendevorrichtung um 180 degree und der Quertransfer zu einer weiteren Schweißmaschine werden als Konfigurationsoptionen aufgeführt. Daraus lässt sich nicht ableiten, dass jede Anlage denselben Automatisierungsgrad aufweist.
Einschränkung: Das Durchlaufsystem setzt weiterhin eine geeignete Blechvorbereitung, Heftschweißen am Einlauf und ein passendes Paket zur Werkstückhandhabung rund um die Schweißmaschine voraus.
10. Kistler: Für die Fertigung paralleler und konischer Träger
Hauptsitz: Bad Saulgau, Deutschland.
Offizielle Website: https://kistler-machine.com/
Gegründet: 1966.
Unternehmenstyp: Hersteller von Schweißmaschinen.
Hauptausrüstung: Trägerschweißsysteme LBL und VBL. Besondere Fähigkeit: Die LBL-Baureihe deckt ausdrücklich parallele und konische I- und T-Profile ab.
Die veröffentlichte Spezifikation des LBL 2000 MD bietet einen konkreten Ausgangspunkt: Steghöhen von 200–2000 mm, Stegdicken von 5–30 mm, Flanschbreiten von 100–1000 mm und Trägerlängen von 6–12 m. Diese Werte beziehen sich auf das angegebene Modell und sind keine uneingeschränkte Zusage für alle Kistler-Maschinen oder Werkstoffe.
Einschränkung: Die zweite Schweißausrichtung ist Teil des Fertigungsablaufs. Layout und Werkstückhandhabung müssen diesen Wendevorgang berücksichtigen, auch wenn die Maschine weitere Arbeitsschritte integriert.
11. Zhejiang Jinggong Intelligent Building Material Equipment Co., Ltd.: Für einen wählbaren Anwendungsbereich horizontaler Linien
Hauptsitz/Standort: Shaoxing, Zhejiang, China; veröffentlichter Kontaktstandort.
Offizielle Website: https://www.jinggongmachine.com/
Gegründet: Die Geschichte der Unternehmensgruppe reicht bis 1968 zurück.
Unternehmenstyp: Hersteller von Ausrüstung für die Baustoffindustrie.
Hauptausrüstung: H-Träger-Schweißlinie JH150A und zugehörige Ausrüstung zur Werkstückhandhabung. Besondere Fähigkeit: Die Produktseite beschreibt ein Schweißverfahren mit einem Lichtbogen und zwei Drähten sowie alternative Ausführungen als vollständige oder halbe Linie.
Jinggong gibt für das beschriebene Verfahren einen Schweißverfahrweg von etwa 2m/min an. Gemeint ist der Verfahrweg des Brenners oder Werkstücks während des Schweißens, nicht die Zahl fertiger Träger pro Schicht. Be- und Entladen, Einpassen, Wenden und Entladen beanspruchen weiterhin Fertigungszeit. Das Unternehmensprofil beschreibt außerdem die Wareneingangsprüfung, Kontrollen während des Prozesses und die Endprüfung.
Einschränkung: In der Ausrüstungsliste für die halbe Linie fehlen die Wendevorrichtung, die zweite Schweißmaschine und der zugehörige Rollenförderer. Diese Arbeitsschritte müssen an anderer Stelle in der Werkstatt erfolgen; der Fertigungsumfang entspricht nicht derselbe wie bei einer vollständigen Linie zu einem niedrigeren Angebotspreis.
12. ZMDE: Für einen klar definierten integrierten Trägerbereich
Hauptsitz/Standort: 999 Yunjuan Road, Shanghai, China; Betriebsadresse.
Offizielle Website: https://www.zmdetech.com/
Gegründet: Nicht öffentlich bekannt gegeben.
Unternehmenstyp: Unternehmen für intelligente Fertigung und Industrie-IoT-Ausrüstung.
Hauptausrüstung: Fertigung von H-/T-Trägern, Schneidanlagen, Kugelstrahlen und zugehörige Systeme. Veröffentlichte Qualitätsangaben: Im Bereich der Montagemaschinen werden ISO 9001 und bestandene TUV-Prüfungen für einige Produkte erwähnt.
Die Produkttabelle der FAHP-12S definiert einen hilfreichen Einsatzbereich für den Einkauf: Steghöhe 200–1200 mm, Stegdicke 6–30 mm, Flanschbreite 200–800 mm, Flanschdicke 8–40 mm und Länge 4000–15000 mm. Als Versorgung sind 380V bei 50 Hz angegeben. Diese Angaben helfen Käufern, die Maschine mit dem vorhandenen Werkstückspektrum und den Versorgungsanschlüssen im Werk abzugleichen.
Einschränkung: Die Grenzen des angegebenen Modells von 1200 mm Steghöhe und 40 mm Flanschdicke schränken den Einsatz bei größeren Profilen ein. Andere Anlagen im Portfolio des Unternehmens erweitern den Arbeitsbereich dieses Modells nicht automatisch.
13. Wuxi Hairui: Für das Richten schwerer Flansche mit werkstoffgütenabhängigen Grenzwerten
Hauptsitz/Standort: Wuxi City, Jiangsu, China; Geschäftsadresse.
Offizielle Website: https://www.wuxihairui.com/
Gegründet: Nicht öffentlich bekannt gegeben.
Unternehmenstyp: Hersteller von Schweiß- und Schneidausrüstung.
Hauptausrüstung: HRAW-Linien, freitragende Unterpulverschweißmaschinen, Transferausrüstung und horizontale Richtmaschinen. Besondere Fähigkeit: Die veröffentlichte Anordnung umfasst vier Schweißstationen und mehrere Wendevorrichtungen. Im Profil werden ISO9001, ISO14001 und OHSAS18001 als Zertifizierungsangaben auf der Website aufgeführt.
Hairui nennt unterschiedliche Grenzwerte für die Flanschkorrektur je nach Stahlsorte. In der Tabelle für HRAW-80 sind 80 mm für Q235 und 60 mm für Q355 angegeben. Das zeigt, warum dicker Stahl und hochfester Stahl nicht als austauschbare Anforderungen behandelt werden können. Die horizontale Richtanordnung bearbeitet beide Flansche; in der Produktbeschreibung wird außerdem das Doppeldraht-Doppellichtbogen-Schweißen erläutert.
Einschränkung: Der höhere Dickenwert für Q235 gilt nicht für Q355. Ein Modell, das zunächst passend erscheint, kann daher außerhalb des vorgesehenen Werkstoffbereichs liegen.
14. PHI: Für kundenspezifische US-amerikanische Stahlbau-Trägersysteme
Hauptsitz: City of Industry, Kalifornien, USA.
Offizielle Website: https://phihydraulics.com/
Gegründet: Anfang der 1940er Jahre, ursprünglich Preco Incorporated.
Unternehmenstyp: Maschinenhersteller.
Hauptausrüstung: Automatische Fertigungs- und Schweißsysteme für Stahlträger. Bemerkenswerte Unternehmensgeschichte: PHI führt seine Aktivitäten im Bereich Fertigungslinien für Stahlträger bis in die 1960er Jahre zurück, darunter Anlagen, die früher mit Conrac verbunden waren.
In der aktuellen Unternehmensbeschreibung nennt PHI kundenspezifische Stahlträger für Anwendungen in Gebäuden, Brücken, Werften und Anhängern. Ein weiterhin verfügbarer Artikel mit einem Video zum Fertigungssystem gibt einen weiteren Einblick in diese Aktivitäten. Das Angebot ist für Käufer relevant, die eine kundenspezifische Anlage in Betracht ziehen, statt ausschließlich anhand einer kurzen Tabelle mit Standardmodellgrößen auszuwählen.
Einschränkung: Für das kundenspezifische Projekt zur Stahlträgerfertigung von PHI muss der Anwendungsbereich der vorgelagerten Schneidtechnik und der nachgelagerten Endbearbeitung separat festgelegt werden.
Automatisierung für größere Stahlbauprojekte
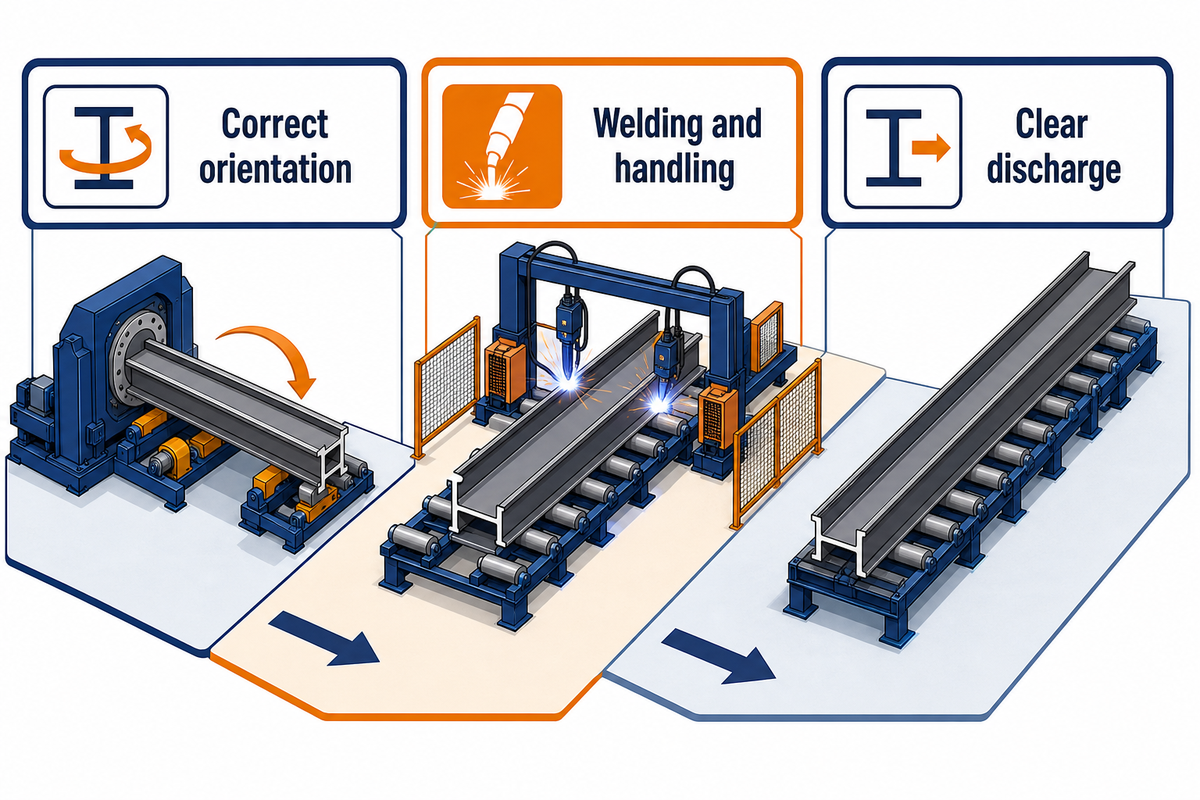
Automatisierte Schweißsysteme für größere Projekte erfordern die Integration eines geeigneten Schweißverfahrens und eines ausreichend dimensionierten Werkstückhandhabungssystems. Lange Werkstücke müssen jede Station in der richtigen Ausrichtung erreichen, und der fertige Träger muss ausgefördert werden, ohne den nächsten zu blockieren. Die folgenden Hersteller informieren darüber, wie sich Schweißen mit Fertigungs- und Endbearbeitungsprozessen integrieren lässt.
15. Zhouxiang: Besonders geeignet für den Vergleich leichter und schwerer H-Träger-Fertigungslinien
Hauptsitz: Wuxi, China.
Offizielle Website: https://zhouxianggroup.com/
Gegründet: 1991.
Unternehmenstyp: Hersteller von Automatisierungstechnik für Schweiß- und Schneidprozesse.
Hauptausrüstung: Optionen für leichte, horizontale, halbautomatische und hochbelastbare H-Träger-Fertigungslinien sowie Anlagen für Kastenträger und Strahlanlagen. Veröffentlichte Zertifizierungen: Auf der Homepage werden die historische Ausgabe ISO9001:2008 und CE genannt.
Zhouxiang unterscheidet die hochbelastbare Ausführung von leichteren Anlagenkonfigurationen. In der Tabelle für die Schwerlastlinie sind Stegbleche mit einer Höhe von 200–2000 mm und einer Dicke von 6–60 mm sowie Flansche mit einer Breite von 200–1000 mm und einer Dicke von 6–80 mm aufgeführt. Für die leichten oder horizontalen Anlagen gelten andere Bereiche. Die Tabellen sind hilfreich, weil sie die Kapazität einer bestimmten Linienkategorie zuordnen.
Einschränkung: Die Kapazitätswerte verschiedener Kategorien lassen sich nicht miteinander vermischen. Ein Angebot für eine Leichtbaulinie übernimmt nicht die maximale Blechdicke aus der Schwerlasttabelle, nur weil der Anbieter beide Anlagentypen herstellt.
16. Ningbo Jinfeng Welding and Cutting Machinery Manufacture Co., Ltd.: Besonders geeignet für vernetzte vertikale Schweißlinien
Hauptsitz/Standort: Ningbo, China; veröffentlichte Unternehmensadresse.
Offizielle Website: https://www.jinfengweldcut.com/
Gegründet: 1987.
Unternehmenstyp: Hersteller kundenspezifischer Fertigungsanlagen.
Hauptausrüstung: H-Träger-Montage, Unterpulverschweißen mit Ausleger, Wendevorrichtungen, Transportwagen und Richten. Bemerkenswerte Fähigkeit: Die Produktbeschreibung nennt neben der Werkstückhandhabung in der Fertigungslinie auch eine MES-Anbindung. Auf der Produktseite wird angegeben, dass CE- und ECA-Zertifikate verfügbar sind.
Jinfeng beschreibt einen vertikalen Fertigungsablauf, bei dem die Schweißbereiche durch Werkstücktransportsysteme miteinander verbunden sind. Bei einer Auslegeranordnung ist der Schweißbereich anders aufgebaut als bei einer Durchlaufmaschine. Der Schwerpunkt auf Werkstücktransport und Informationen zur Fertigungssteuerung ist für Käufer hilfreich, die prüfen, wie sich automatisierte Fertigungslinien in einen umfassenderen Produktionsplan einfügen.
Einschränkung: Das Richten des zweiten Flansches und das Wenden des Trägers sind weiterhin Teil des Zyklus und müssen bei der Handhabungskapazität berücksichtigt werden.
17. Yangtong: Besonders geeignet für aufeinander abgestimmte Stahlbau-Stationen
Hauptsitz/Standort: Wuxi, Jiangsu, China; veröffentlichte Kontaktadresse.
Offizielle Website: https://steelbeammachine-en.com/
Gegründet: 1985.
Unternehmenstyp: Hersteller von Fertigungsanlagen für den Stahlbau.
Hauptausrüstung: H-Träger-Fertigungslinien, Anlagen für Kastenträger und Fertigungssysteme für U-Rippen von Brückendecks. Bemerkenswerte Fähigkeit: Das Angebot für H-Träger umfasst benannte Montage-, Schweiß- und Richtstationen, auch für asymmetrische H-Träger. Im Unternehmensprofil wird die historische Ausgabe ISO9001:2000 genannt.
Die Stationsdaten von Yangtong zeigen, warum bei einer kompletten Anlage mehr als eine Kapazität geprüft werden muss. Die Montageanlage Z20B kann einen 80 mm starken Flansch aufnehmen, während die Richtmaschine YTJ60 für Stahl mit einer Streckgrenze von höchstens 345 MPa eine Richtkapazität von 60 mm angibt. Die Montagekapazität allein legt daher den Bereich der fertig bearbeitbaren Träger nicht fest.
Einschränkung: Beim beschriebenen Prozess werden für das Beladen der Montageanlage und das abschließende Entladen weiterhin Krane eingesetzt. Käufer, die einen vollständig automatischen Ablauf anstreben, müssen diese Grenzen im geplanten Anwendungsbereich der Werkstückhandhabung berücksichtigen.
18. Shandong Kasry Intelligent Equipment Co., Ltd.: Besonders geeignet für Fertigung mit nachgelagerter Bearbeitung
Hauptsitz/Standort: Dezhou, Shandong, China; Produktionsstandort mit Forschungszentren in Shanghai und Jinan.
Offizielle Website: https://www.kasrytech.com/
Gegründet: In der einheitlichen Unternehmensgeschichte nicht öffentlich angegeben.
Unternehmenstyp: Hersteller von Fertigungsanlagen für Stahl.
Hauptausrüstung: Anlagen zum Schneiden und Montieren von H-Trägern sowie Portal-SAW-, Richt-, Bohr- und Lackieranlagen. Bemerkenswerte Fähigkeit: Die veröffentlichte Fertigungslinie umfasst synchrones Spannen, bidirektionales Schweißen, Lichtbogenverfolgung und den Umgang mit Schweißpulver.
Das Angebot von Kasry ist relevant, wenn ein gefertigtes Bauteil nach den Hauptschweißnähten weiterbearbeitet werden muss. Mit den Bohr- und Lackieranlagen im Portfolio werden auch die Schnittstellen zur nachgelagerten Bearbeitung Teil des Gesprächs mit dem Anbieter. Bei der Montagebeschreibung liegt der Schwerpunkt außerdem darauf, die Bauteilbleche während des Fügens gemeinsam in Position zu halten.
Einschränkung: Da für dünnen Stahl mechanisches und für dicken Stahl hydraulisches Richten vorgesehen ist, muss die Richtanlage zur Dicke und zum Werkstoffbereich der zu beschaffenden Anlage passen.
19. YOMI CNC: Besonders geeignet für die Kombination von Trägerfertigung und Bohren
Hauptsitz/Standort: Ningjin, Dezhou, China; Unternehmens- und Werksadresse.
Offizielle Website: https://www.steelstructurer.com/
Gegründet: 2012.
Unternehmenstyp: Hersteller und Handelsunternehmen, wie im Unternehmensprofil angegeben.
Hauptausrüstung: H-Träger-Fertigungslinien, CNC-Bohrmaschinen für Träger sowie Strahl- und Lackieranlagen. Bemerkenswerte Fähigkeit: Die Beschreibung der horizontalen Richtanlage behandelt die Flansche auf beiden Seiten.
YOMI CNC kombiniert eine Fertigungstätigkeit mit Handelsaktivitäten. Daher sollten der Anlagenhersteller und die Integrationsverantwortung im Angebot klar benannt werden. Das Portfolio ist für Betriebe relevant, die Fertigung mit CNC-Bohren und Oberflächenbehandlung verbinden möchten. Bei der Planung der Fertigungslinie werden außerdem die Werkstattabmessungen abgefragt, da sie die Anordnung dieser Arbeitsschritte beeinflussen.
Einschränkung: Die beschriebene Montageanlage ist für symmetrische H-Träger mit gleichartigen Querschnitten vorgesehen. Für konische oder asymmetrische Querschnitte sind eine separat definierte Anlagenkonfiguration und Fertigungsfolge erforderlich.
20. Technocrats Plasma Systems Limited: Besonders geeignet für schneidorientierte Fertigungspakete
Hauptsitz/Standort: Vasai (east), Palghar, Maharashtra, Indien; Betriebsadresse.
Offizielle Website: https://www.technocratplasma.com/
Gegründet: 1990.
Unternehmenstyp: Unternehmen, das Anlagen entwickelt und herstellt und außerdem im Handel und Export tätig ist.
Hauptausrüstung: H-Träger-Fertigungsmaschinen für Schneiden, hydraulische Montage, SAW- oder MIG/MAG-Schweißen und Richten. Bemerkenswerte Fähigkeit: Die Produktbeschreibungen umfassen automatisches Verschachteln, Schweißbrennerverfolgung und Pendelsteuerung.
Technocrats ist ein geeigneter Kandidat, wenn der Beschaffungsumfang mit dem Blechschneiden beginnt und die wichtigsten Fertigungsschritte umfasst. Das Schweißverfahren sollte dabei berücksichtigt werden, denn die Anforderungen an den Schweißstoß und die Werkstückvorbereitung müssen zur ausgewählten Anlage passen. Mit seinem Angebot für Schneid- und Schweißtechnik kann der Käufer diese Schnittstellen mit einem möglichen Anbieter prüfen.
Einschränkung: Strahlen und Lackieren sind in diesem Vergleich separate Leistungspositionen. Es sollte nicht vorausgesetzt werden, dass ein gefertigter Träger das angebotene Paket bereits beschichtungsfertig verlässt.
Was umfasst eine H-Träger-Fertigungslinie?
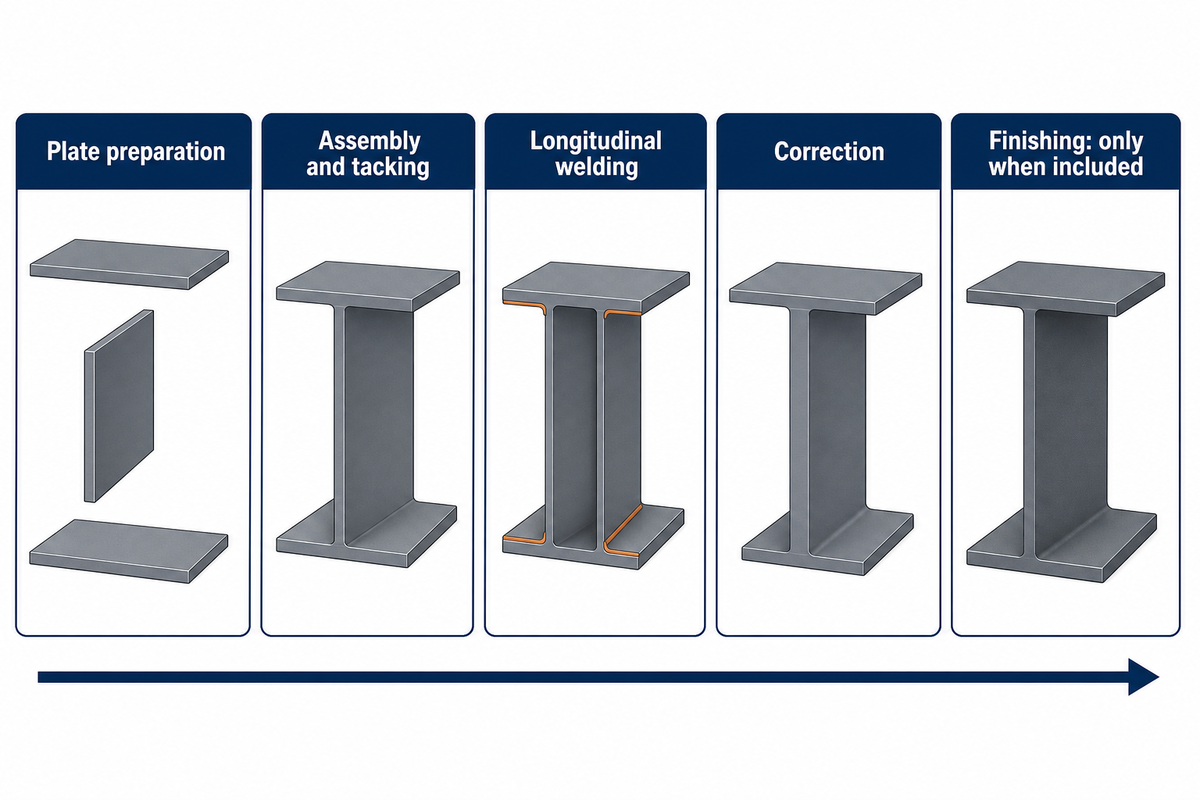
Eine H-Träger-Fertigungslinie für H-förmige Stahlprofile verbindet ein Stegblech mit zwei Flanschblechen und korrigiert anschließend die Schweißverformung innerhalb der Grenzen der Anlage. Ein herkömmlicher Ablauf umfasst Schneiden, Montage, Schweißen und Richten. Danach kann die Oberflächenvorbereitung folgen. Der genaue Lieferumfang hängt davon ab, ob der Hersteller den kompletten Fertigungsablauf oder nur den darin enthaltenen Schweißprozess anbietet.
- Blechvorbereitung: Beim CNC-Schneiden werden Steg und Flansche in die vorgegebenen Formen gebracht. CNC ermöglicht die wiederholte Ausführung des programmierten Schnitts, doch die Abmessungen der fertigen Bleche müssen weiterhin geprüft werden.
- Montage und Heften: Eine H-Träger-Montagemaschine positioniert die Bleche. Spannvorrichtung und Zentrierung müssen für den tatsächlichen Bereich von Flansch und Steg ausgelegt sein.
- Längsschweißen: Eine Anlage zum Unterpulverschweißen von H-Trägern nutzt einen kontrollierten Vorschub und eine Schweißstromquelle, um die Hauptschweißstöße herzustellen. Portalschweißmaschinen und Durchlaufsysteme organisieren diese Bewegung auf unterschiedliche Weise.
- Korrektur: Eine H-Träger-Richtmaschine korrigiert Verformungen der Flansche. Auch bei einem insgesamt geraden Träger kann der Flansch gerichtet werden müssen. Für eine Längskrümmung kann ein anderer Richtvorgang erforderlich sein.
- Endbearbeitung: Strahlanlagen, Endenbearbeitung, Bohren und Lackieren gehören nur dann zum Lieferumfang, wenn sie darin enthalten sind.
Ein Rollenförderer, Transportwagen oder Wender verbindet diese Schritte. Gemeinsam transportieren sie die Trägerteile durch die H-Träger-Fertigung, sodass der Schweißer nicht selbst jede Aufgabe der Werkstückhandhabung übernehmen muss. Die Unterpulverschweißmaschine für Träger ist daher nur ein Teil einer automatischen H-Träger-Fertigungslinie. Für die komplette Trägerschweißanlage ist auch ein Handhabungsplan erforderlich. Materiallagerung, Beladung und Ausförderung können darüber entscheiden, ob die übrigen Anlagen weiterarbeiten können.
So wählen Sie einen Hersteller für H-Träger-Fertigungslinien aus
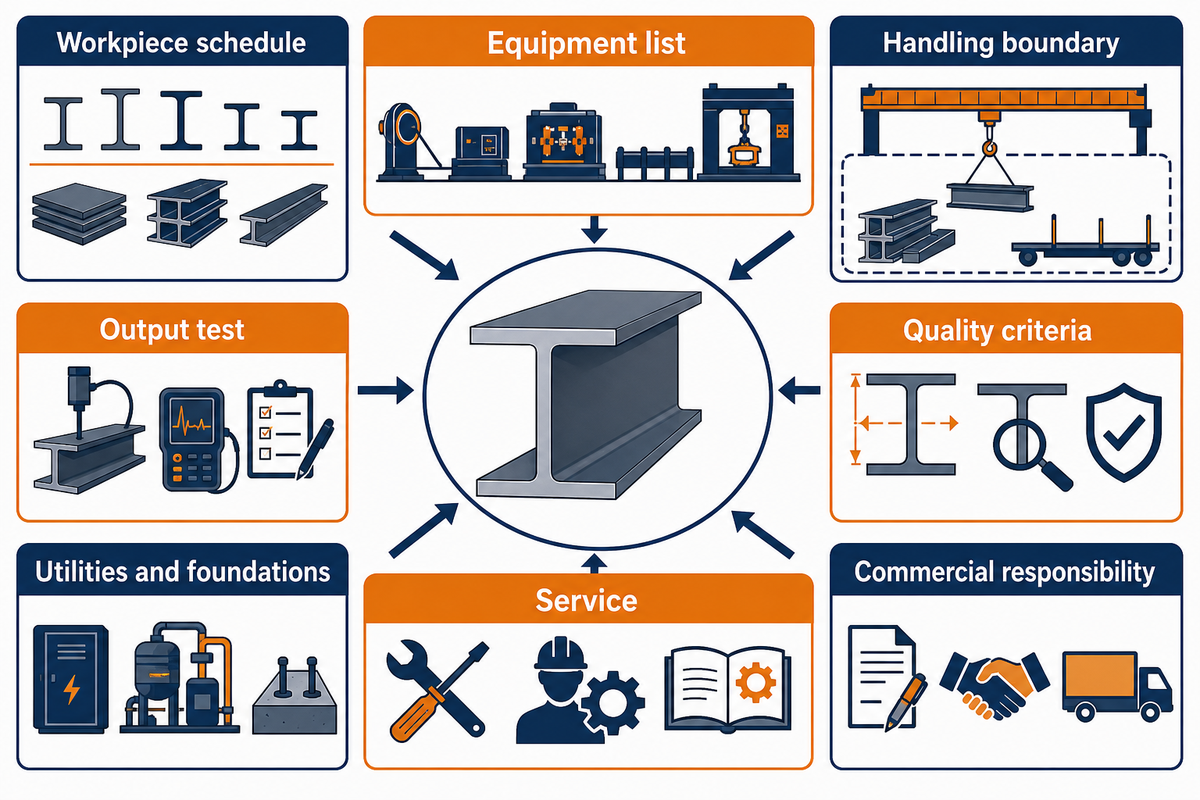
Übermitteln Sie den ausgewählten Anbietern denselben Werkstückplan und lassen Sie jeden Anbieter angeben, was im Angebot enthalten ist. Dabei sind die kleinsten und größten Querschnitte, die verschiedenen Werkstoffgüten, Schweißstöße, der jährliche Produktmix und die erforderliche Ausbringung festzulegen. Ein Angebot lässt sich leichter beurteilen, wenn der Hersteller diese Anforderungen bestimmten Stationen und Handhabungseinrichtungen sowie einem vereinbarten Abnahmeverfahren zuordnet.
Welche Abmessungen muss jede Station verarbeiten können?
Jede Station muss die erforderliche Trägerhöhe, Flanschbreite, Blechdicke, Länge und das Gewicht des Trägers im jeweiligen Prozessschritt aufnehmen können. Geben Sie die kleinsten und größten Abmessungen sowie die Mindest- und Höchstwerte an. Legen Sie außerdem fest, ob die Bauteile parallele, konische, symmetrische oder asymmetrische Querschnitte haben. Die Fähigkeit einer Anlage, ein Werkstück zu halten, ist nicht gleichbedeutend mit ihrer Fähigkeit, es zu schweißen oder zu richten.
Bei Aubrik unterscheiden sich die dargestellten Montage- und Schweißhöhen. Auch bei Yangtong weichen die Dickenbereiche für Montage und Richten voneinander ab. Hairui veröffentlicht unterschiedliche Richtgrenzen für Q235 und Q355. Diese Beispiele zeigen, warum ein Beschaffungsplan für jeden Arbeitsgang eine eigene Kapazität aufführen sollte, statt nur eine große Zahl neben der Bezeichnung „Fertigungslinie“ zu nennen.
Die Werkstoffgüte jedes repräsentativen Querschnitts und die Zeichnung des Schweißstoßes müssen ebenfalls enthalten sein. Nahtgröße, Anforderungen an die Durchschweißung und Kriterien für die Schweißnahtprüfung beeinflussen die Schweißanweisung, während die Werkstofffestigkeit die Richtarbeiten beeinflusst. Für Genauigkeit und Präzision ist ein Messplan erforderlich. Angaben zu Abmessungen, Messverfahren und Abnahmetoleranzen für ein fertiges Bauteil sind hilfreicher als allgemeine Aussagen zu Präzision und Effizienz.
Sollten Sie eine 3-in-1-Maschine oder separate Stationen wählen?
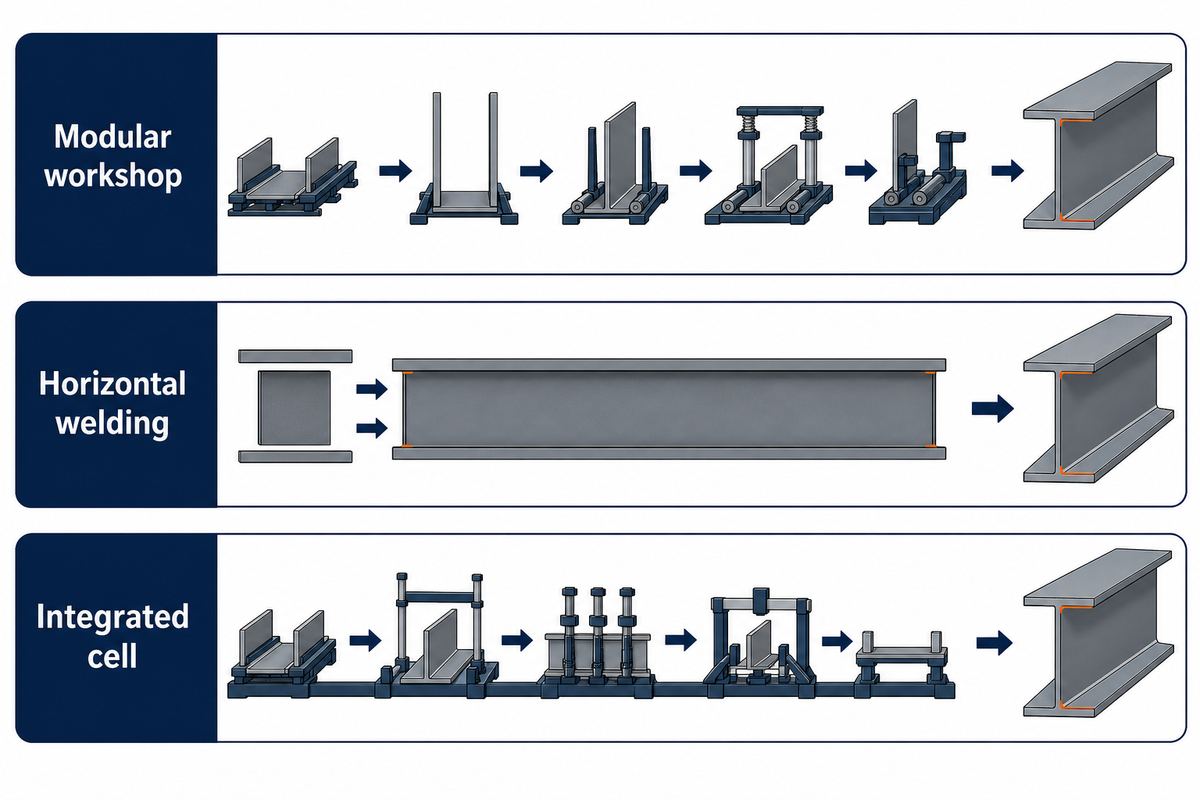
Eine 3-in-1-Maschine kann Montage, Schweißen und Flanschrichten integrieren, sofern ihr Querschnittsbereich für die Werkstücke geeignet ist. Separate Stationen können für Betriebe passen, die vorhandene Schneidanlagen behalten oder unterschiedliche Schweißanlagen einsetzen. Vergleichen Sie den tatsächlichen Zyklus und den Hallenplan für Ihren Produktmix; keine der beiden Anlagenkonfigurationen ist automatisch für jede Werkstatt die bessere Wahl.
Integrierte Zelle
Prüfen Sie, wie die Bleche zugeführt werden, wo das Heften stattfindet und wie die beiden Flanschschweißstöße fertiggestellt werden. Berücksichtigen Sie die vorgelagerte Vorbereitung und die nachgelagerte Endbearbeitung im Lieferumfang.
Separate Stationen
Prüfen Sie Werkstücktransporte, Pufferflächen und die Wege des Personals oder der Krane zwischen den Maschinen. Eine schnellere Schweißmaschine beseitigt keinen Rückstau vor einer zu klein ausgelegten Richtmaschine.
Automatische und halbautomatische Systeme unterscheiden sich auch hinsichtlich ihrer Schnittstellen. Selbst ein vollautomatischer Schweißzyklus kann auf Kranbeladung oder manuelle Blechvorbereitung angewiesen sein. Bitten Sie den Hersteller bei der Serienfertigung, einen vollständigen repräsentativen Zyklus einschließlich Unterbrechungen und Umrüstungen vorzuführen. Die Fertigungseffizienz hängt davon ab, wie zuverlässig vorbereitete Werkstücke an den Stationen ankommen. Produktivität und Qualität sollten während des Versuchs gemeinsam gemessen werden. Die Geschwindigkeit eines einzelnen Schweißdurchgangs garantiert keine entsprechende Ausbringung fertiger Werkstücke pro Schicht.
Was gehört ins Angebot und in die Abnahmeprüfung?
Im Angebot sollten die gelieferten Maschinen, Steuerungen, Handhabungseinrichtungen, Installationspflichten und Prüfbedingungen aufgeführt sein. Die Abnahme sollte vereinbarte repräsentative Träger und messbare Ergebnisse umfassen. Sie sollte die Arbeitsschritte vor und nach dem Schweißen abbilden, damit eine eindrucksvolle Maschinenvorführung keine Arbeiten verschleiert, die in einen anderen Hallenbereich verlagert oder aus dem Lieferumfang des angebotenen Pakets ausgeschlossen wurden.
- Werkstückplan: Abmessungen, Werkstoffgüten, Schweißstoßarten und Anteil konischer oder asymmetrischer Querschnitte.
- Anlagenliste: Modell, Menge, Werkzeuge, Rollenböcke, Wendevorrichtungen, Schweißpulver-Rückgewinnung und Ersatzteile.
- Grenzen der Werkstückhandhabung: Kranbeladung, automatische Transporte, Lagerpositionen und abschließende Ausförderung.
- Leistungstest: repräsentativer Trägermix, Schichtbedingungen mit Bedienpersonal, Umrüstungen und abgenommene Fertigteile.
- Qualitätskriterien: Geometrie des Fertigteils, Anforderungen an die Schweißnähte und Prüfverfahren.
- Versorgungseinrichtungen und Fundamente: Stromversorgung, Druckluft, Schweißrauchabsaugung, Bauarbeiten und Montageabstände.
- Service: Inbetriebnahme, Schulung, Garantieausschlüsse, Fernsupport und Reisekosten für Techniker.
- Kaufmännische Zuständigkeit: Anlagenhersteller, Integrationsverantwortlicher, Lieferbedingungen und Zuständigkeiten für die Abnahme der Installation.
Prüfen Sie in dieser Auswahlphase den aktuellen Geltungsbereich der Zertifikate, die Modelldaten und vertragliche Angaben. Ein Qualitätsmanagement-Zertifikat des Unternehmens, Konformitätsunterlagen für Maschinen und Anforderungen an die Schweißqualität beantworten unterschiedliche Fragen. ISO 3834-2:2021 behandelt Qualitätsanforderungen für das Schmelzschweißen metallischer Werkstoffe; die Nennung dieser Norm zertifiziert weder eine Maschine noch einen der hier aufgeführten Hersteller.
Bei automatisierter Fertigung können moderne H-Träger-Fertigungslinien ein Steuerungssystem mit Produktionsberichten oder Echtzeitüberwachung umfassen. Fragen Sie, welche Daten aufgezeichnet werden, wer darauf zugreifen kann und an welche Werkssysteme sie übermittelt werden. Eine Überwachung kann nützlich sein, wenn sie eine Betriebsentscheidung unterstützt, etwa indem sie eine wartende Station erkennt, statt dem Angebot lediglich eine weitere Funktion hinzuzufügen.
Häufig gestellte Fragen
Welcher Hersteller von H-Träger-Fertigungslinien eignet sich am besten für eine kleine Werkstatt?
Welche Lösung am besten passt, hängt von den Trägerabmessungen, der verfügbaren Hallenfläche und den vorhandenen Anlagen ab. Aubrik bietet einen modularen Ablauf; die 3-in-1-Maschinen von Lemar sind relevant, wenn integrierte Montage, Schweißen und Richten zu den gefertigten Querschnitten passen. Vergleichen Sie die vollständig installierte Anlage einschließlich Blechvorbereitung und Werkstückhandhabung. Für einen kleineren Betrieb kann es vorteilhafter sein, zuerst den aktuellen Engpass in der Fertigung zu beseitigen, statt alle verfügbaren Stationen auf einmal zu kaufen.
Wer ist der größte Hersteller von H-Träger-Fertigungslinien weltweit?
Die geprüften Quellen belegen keine weltweit vergleichbare Rangliste nach Umsatz mit Fertigungslinien, installierten Anlagen oder Produktionsvolumen. Unternehmensgröße und ein umfangreicher Maschinenkatalog beantworten diese Frage nicht. Vergleichen Sie bei der Beschaffung dokumentierte Maschinenbereiche, den vorgeschlagenen Lieferumfang und die Fähigkeit des Anbieters, Ihre Anlage zu unterstützen. Die Reihenfolge der Unternehmen in diesem Leitfaden ist keine Aussage über eine globale Marktführerschaft oder unabhängig gemessene Qualität.
Was ist der Unterschied zwischen einem Hersteller und einem Anbieter von H-Träger-Fertigungslinien?
Ein Hersteller baut Anlagen, während ein Anbieter Maschinen anderer Unternehmen liefern kann. Manche Unternehmen übernehmen beide Aufgaben. YOMI CNC bezeichnet sich beispielsweise als Hersteller und Handelsunternehmen. Bei einer integrierten Beschaffung sollte im Angebot stehen, wer die einzelnen Hauptstationen baut und wer die Verantwortung für die vernetzte Fertigungslinie übernimmt. Diese Unterscheidung wirkt sich auf die Inbetriebnahme, den Garantiesupport, Ersatzteile und die Behebung von Problemen zwischen den Maschinen aus.
Wie viel kostet eine H-Träger-Fertigungslinie?
Der Preis hängt vom Querschnittsbereich, der Schweißkonfiguration, der Werkstückhandhabung, den Endbearbeitungsanlagen und dem Installationsumfang ab. Vergleichen Sie Angebote anhand derselben Zeichnungen und Anlagenliste. Berücksichtigen Sie gegebenenfalls Fundamente, Versorgungseinrichtungen, Fracht, Inbetriebnahme und Reisekosten für Techniker; ein reiner Anlagenpreis bildet nicht die vollständigen Installationskosten ab.
Welche Hersteller eignen sich am besten für konische H-Träger?
Kistler beschreibt für seine LBL-Baureihe ausdrücklich parallele und konische Querschnitte. Damit ist das Unternehmen ein geeigneter Ausgangspunkt für Anfragen zu konischen Trägern. Der genaue Konus, die Länge, Dicke und Schweißstoßkonfiguration gehören in die Werkstückspezifikation; die Fähigkeit, gerade Träger zu bearbeiten, belegt für sich allein nicht die Eignung für konische Träger.
Umfasst eine 3-in-1-Maschine für H-Träger das Schneiden und Strahlen?
Die drei Funktionen der geprüften integrierten Anlagen sind Montage, Schweißen und Richten. Schneiden und Strahlen sind separate Arbeitsschritte, sofern sie nicht im Angebot enthalten sind. Eine 3-in-1-Maschine kann den Kern eines Fertigungsablaufs bilden, ohne alle umliegenden Arbeitsschritte abzudecken.
Besprechen Sie Ihre Anforderungen an die Trägerfertigung
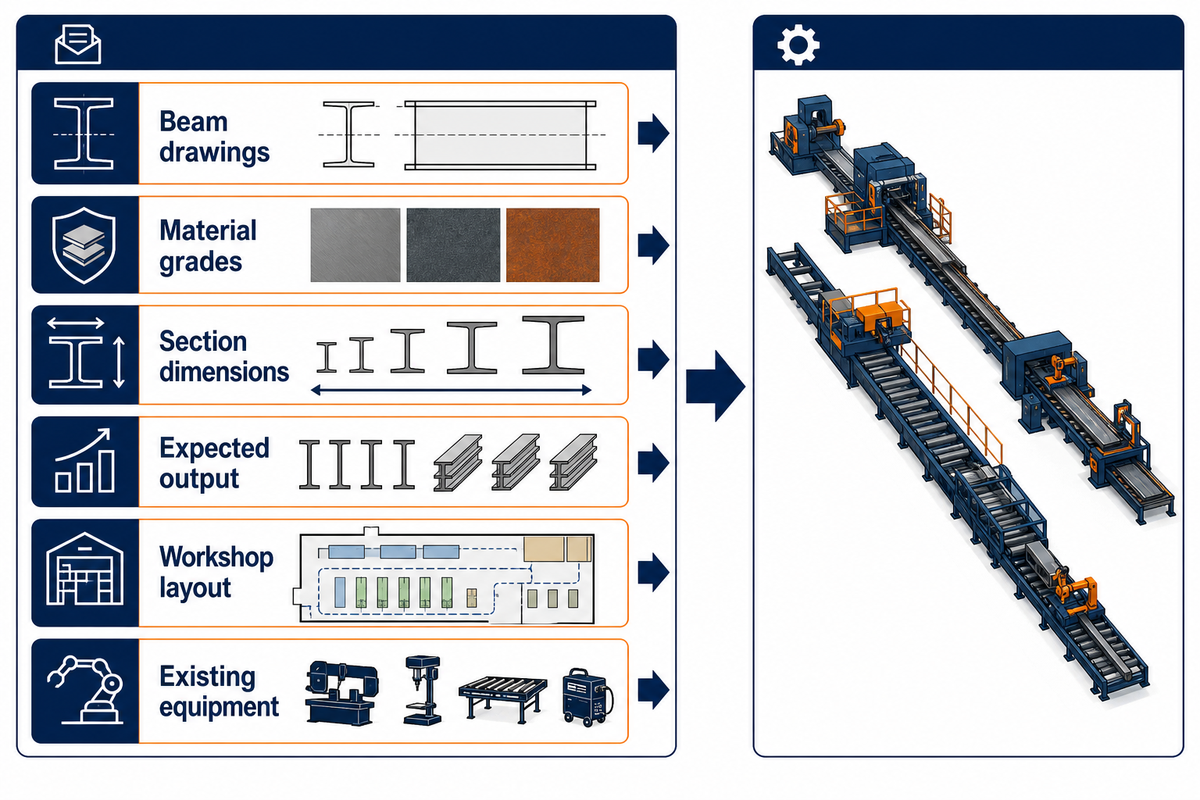
Wählen Sie die Lösung, die am besten zum geplanten Trägermix passt. Für unterschiedliche Werkstattarten, etwa mit modularen oder horizontalen Schweißanlagen oder stärker automatisierten Systemen, ist eine jeweils andere Konfiguration erforderlich, selbst wenn die Endprodukte gleich aussehen. Eine hilfreiche Anfrage beginnt mit Zeichnungen und Werkstoffgüten und benennt anschließend die zugehörigen Prozesse und Handhabungseinrichtungen.
Für ein Gespräch über eine Anlagenkonfiguration mit Aubrik senden Sie Ihre Trägerzeichnungen, die minimalen und maximalen Querschnittsabmessungen, die erwartete Ausbringung, den Werkstattplan und den Installationsort. Geben Sie auch vorhandene Anlagen an, die Sie weiterverwenden möchten. Anhand dieser Angaben lassen sich die Montage-, Schweiß- und Richtstationen auf einen gemeinsamen Werkstückplan abstimmen und der verbleibende Umfang für Schneiden und Endbearbeitung klar benennen.
Referenzen und Quellen
- ISO 3834-2:2021: Qualitätsanforderungen für das Schmelzschweißen metallischer Werkstoffe, offizieller Katalog und Geltungsbereich.
Angaben zu Fähigkeiten, Standorten und Unternehmensgeschichte stammen von den in den jeweiligen Profilen genannten offiziellen Websites, geprüft im Oktober 2026. Anlagenwerte gelten für die jeweils genannte Station oder das genannte Modell.