Entrez en contact avec Aubrik Company

Services d’usinage CNC et de soudage des métaux : guide d’achat

Guide d’achat des composants mécano-soudés et usinés
Comment planifier l’usinage CNC et le soudage des métaux dans un flux de travail maîtrisé
Dans ce guide, les services d’usinage CNC et de soudage des métaux désignent le périmètre coordonné défini par l’acheteur pour des composants soudés et usinés, et non une gamme de fabrication universelle ni une affirmation concernant les capacités d’un fournisseur. Les achats portant sur un périmètre combiné sont plus simples lorsque la demande part de la pièce à réception : ses caractéristiques fonctionnelles, le plan dont la version est maîtrisée, les critères d’acceptation et les preuves requises lors du transfert. Ce guide constitue un cadre de préparation d’appel d’offres, et non une gamme d’usinage, un mode opératoire de soudage ou un substitut au contrat et aux exigences techniques du projet.
Lorsque le cahier des charges technique est prêt pour un échange commercial sur les capacités, la page consacrée au périmètre des services intégrés de fabrication métallique d’Aubrik constitue la destination distincte prévue à cet effet.
En bref : constituez le dossier dans cet ordre
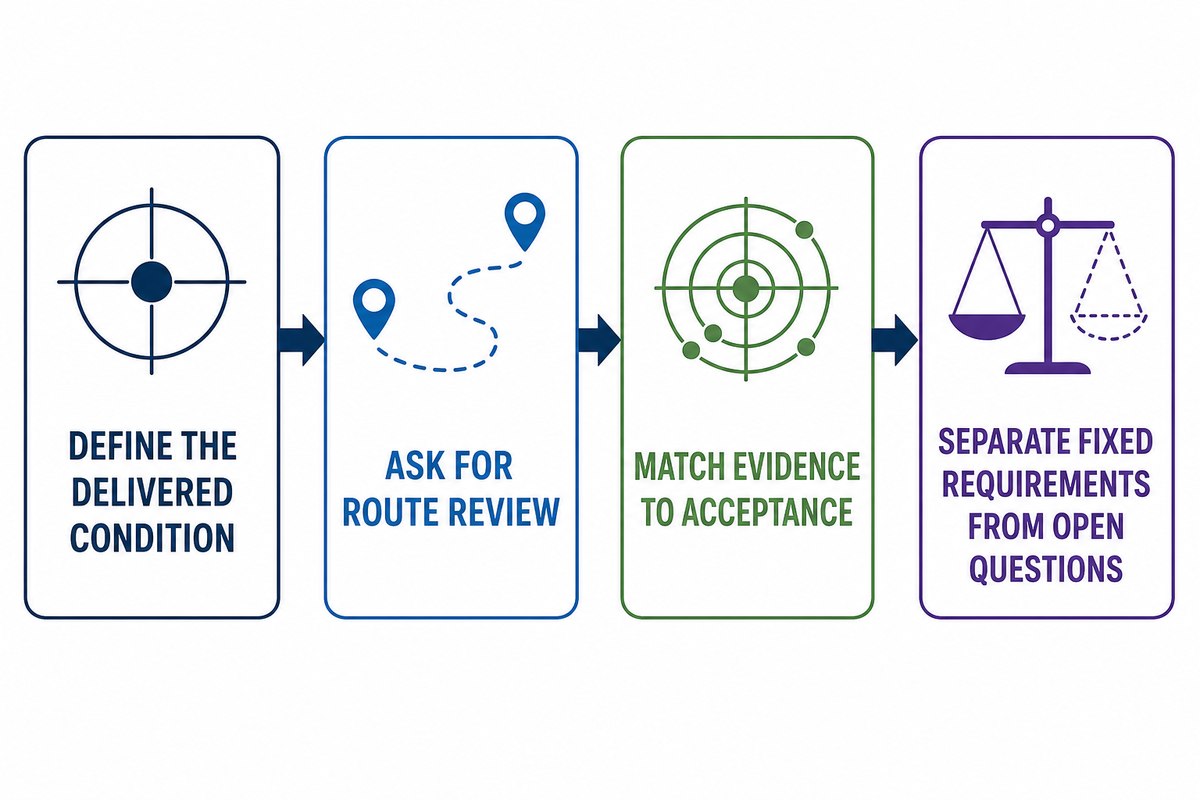
- Définissez l’état à réception : identifiez les interfaces, les caractéristiques critiques et la version maîtrisée.
- Demandez une revue de la gamme : ne supposez pas que souder avant ou après l’usinage soit la bonne solution pour chaque pièce.
- Faites correspondre les preuves aux critères d’acceptation : distinguez les contrôles visuels, la vérification dimensionnelle et les éventuels contrôles non destructifs ou enregistrements propres au projet.
- Séparez les exigences arrêtées des questions en suspens : les offres deviennent ainsi comparables sans obliger le fournisseur à formuler des hypothèses.
Le contexte technique présenté dans une analyse ASME de la variation des tolérances des assemblages soudés montre pourquoi l’état à réception doit guider l’examen de la gamme.
Partez des exigences à réception, et non de la gamme d’atelier
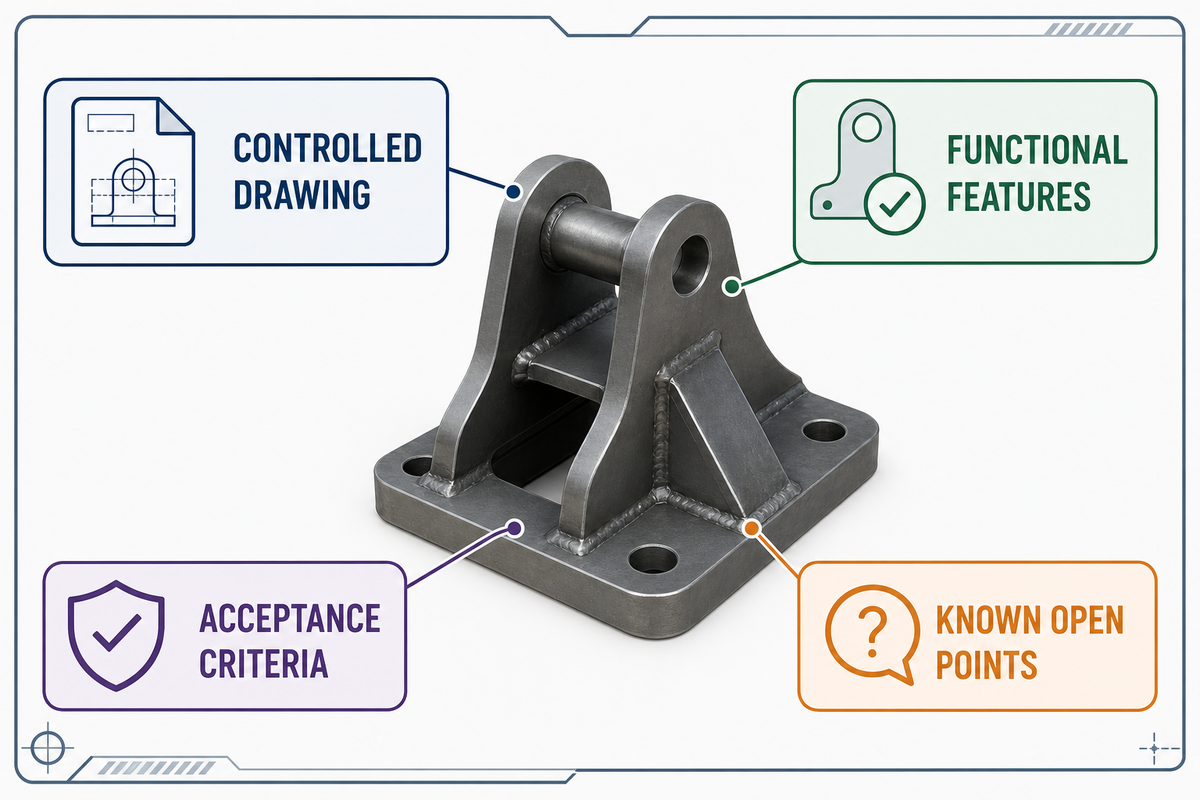
Les acheteurs commencent parfois leur demande en énumérant des procédés : usinage CNC, coupage, soudage, meulage, revêtement et assemblage. C’est un bon point de départ, mais cela n’indique pas au fournisseur quelles surfaces doivent fonctionner ensemble à réception ni quelles preuves permettront de le démontrer.
Les meilleurs cahiers des charges commencent par la fonction de la pièce. S’agit-il d’une face de positionnement, d’une interface d’étanchéité, d’un schéma de fixation, d’un alésage, d’un chemin de charge ou d’un assemblage d’aspect ? Indiquez cette fonction avec le plan maîtrisé au lieu de la laisser dans un message distinct ou dans la seule mémoire de l’acheteur.
En l’absence de ce lien, l’ambiguïté peut se répercuter dans l’offre, car le fournisseur doit décider quoi contrôler, quoi protéger et quelle version considérer comme faisant foi ; indiquez donc dans l’appel d’offres les critères d’acceptation et les points en suspens connus avant le début du travail sur le matériau ou l’outillage.
Limites du périmètre : les listes de contrôle ci-dessous aident les équipes achats et ingénierie à préparer un échange exploitable. Elles n’établissent pas la conformité, ne remplacent ni la planification des mesures ni les règles de décision d’acceptation, et ne prévalent pas sur un code, un contrat, une autorité ou une spécification client applicable.
Cette distinction est particulièrement importante pour les pièces présentant des caractéristiques à tolérances serrées, proches des limites, réglementées, critiques pour la sécurité, soumises à la pression ou entraînant autrement de lourdes conséquences. Pour ces travaux, l’autorité technique compétente doit définir les modes opératoires, qualifications, méthodes de contrôle, enregistrements et règles d’acceptation requis avant l’autorisation de production.
Cette étude universitaire sur la maîtrise des déformations dues au soudage offre un contexte utile pour traiter l’état final comme une question à examiner plutôt que comme la simple désignation d’un procédé.
Dans quels cas un périmètre combinant usinage et soudage est-il utile, et dans quels cas ne l’est-il pas ?
Un échange avec un fournisseur unique peut réduire les ambiguïtés lors des transferts lorsqu’une même équipe doit appréhender ensemble la fabrication métallique, l’usinage, le contrôle, l’emballage et l’acheminement. Son avantage réside dans la coordination : une même revue peut mettre au jour une contradiction dans un plan, une question d’outillage, une surface à protéger ou un point d’arrêt de contrôle avant que chacun ne devienne une hypothèse pour une autre partie.
Des expressions telles que services d’usinage CNC, services d’usinage CNC des métaux, services de fabrication métallique et travaux CNC sur mesure des métaux désignent des capacités, mais ne définissent pas un appel d’offres. L’acheteur doit toujours définir l’état à réception, les caractéristiques critiques et les preuves d’acceptation des pièces métalliques sur mesure concernées.
Cela ne signifie pas qu’une gamme intégrée soit automatiquement moins chère, plus rapide ou techniquement supérieure. Le recours à des spécialistes distincts peut convenir lorsque le matériau, les dimensions de la pièce, le référentiel de certification, les capacités d’usinage, le lieu, la liste des fournisseurs agréés ou la maîtrise des procédés imposée par le client l’exigent.
| Question destinée à l’acheteur | Pourquoi cela modifie l’examen |
|---|---|
| Quelle version fait foi pour l’achat ? | Cela évite qu’une offre ou un plan de contrôle repose sur un plan ou un modèle obsolète. |
| Quelles caractéristiques ne deviennent importantes qu’après le soudage ? | Cette distinction sépare la préparation de l’accostage de l’usinage et de la vérification à l’état final. |
| Quels enregistrements doivent accompagner la pièce ? | Des exigences explicites permettent d’inclure dans le périmètre la traçabilité et les rapports propres à l’acheteur. |
| Quelles décisions restent en suspens ? | Les points en suspens permettent au fournisseur d’assortir son offre de réserves au lieu de considérer tacitement qu’un point non résolu est inclus. |
La question de la coordination doit rester technique : cette analyse des tolérances des assemblages soudés rappelle que les dimensions et les effets du soudage doivent être examinés conjointement.
La séquence avant tout : faut-il souder avant l’usinage final ?
Il n’existe aucun ordre universel. Une pièce peut devoir être usinée avant le soudage afin de préparer les assemblages, d’établir des caractéristiques d’accostage ou de créer une référence pour la fabrication métallique ; elle peut nécessiter un usinage final après le soudage afin d’achever une face fonctionnelle, un alésage, une caractéristique de positionnement ou une interface dans son état à réception.
Même des capacités CNC multiaxes ou à 5 axes ne répondent pas à elles seules à cette question de gamme. L’état fonctionnel final de la pièce et les critères d’acceptation déterminent la pertinence de ces capacités.
Ne demandez pas « Quelle séquence est la meilleure ? », mais « Quelle gamme permet de satisfaire les exigences fonctionnelles finales et les critères d’acceptation de cette pièce, compte tenu de son matériau, de sa géométrie, de la disposition des assemblages, de son bridage et de sa libération, de l’enlèvement de matière prévu, du traitement thermique, des possibilités de réparation, de la séquence des passes et des critères de contrôle ? »
Qu’est-ce qui change lorsque l’usinage suit le soudage ?
L’usinage après soudage peut créer une surface de référence finale ou une interface finie après la fabrication métallique, mais il ne constitue pas une solution universelle aux déplacements, aux effets résiduels, aux limitations d’accès ou aux risques de contrôle. Demandez au fournisseur d’expliquer la gamme proposée avec le niveau de détail requis pour son examen : quelles caractéristiques sont achevées avant le soudage, lesquelles sont réservées à un usinage ultérieur, comment le maintien et la libération de la pièce seront pris en compte, et quel état sera contrôlé à réception.
Les acheteurs n’ont pas besoin d’imposer un mode opératoire de soudage détaillé ni une méthode de préparation des assemblages, sauf si ce niveau de maîtrise est exigé par le contrat, le code ou l’autorité technique applicable. Ils doivent toutefois définir sans ambiguïté les exigences à réception.
- Repérez les caractéristiques qui s’accouplent avec un autre composant ou déterminent l’alignement.
- Précisez si une dimension s’applique avant la fabrication métallique, après le soudage ou uniquement à la réception finale.
- Identifiez toutes les surfaces qui doivent rester accessibles pour l’usinage, la mesure, le revêtement ou l’assemblage.
- Demandez que les écarts, exclusions et questions techniques en suspens soient énumérés avec l’offre.
Cette revue conditionnelle de la gamme s’appuie sur les éléments techniques d’une recherche universitaire consacrée aux méthodes de maîtrise des déformations dues au soudage.
Carte des tolérances après soudage en 4 questions
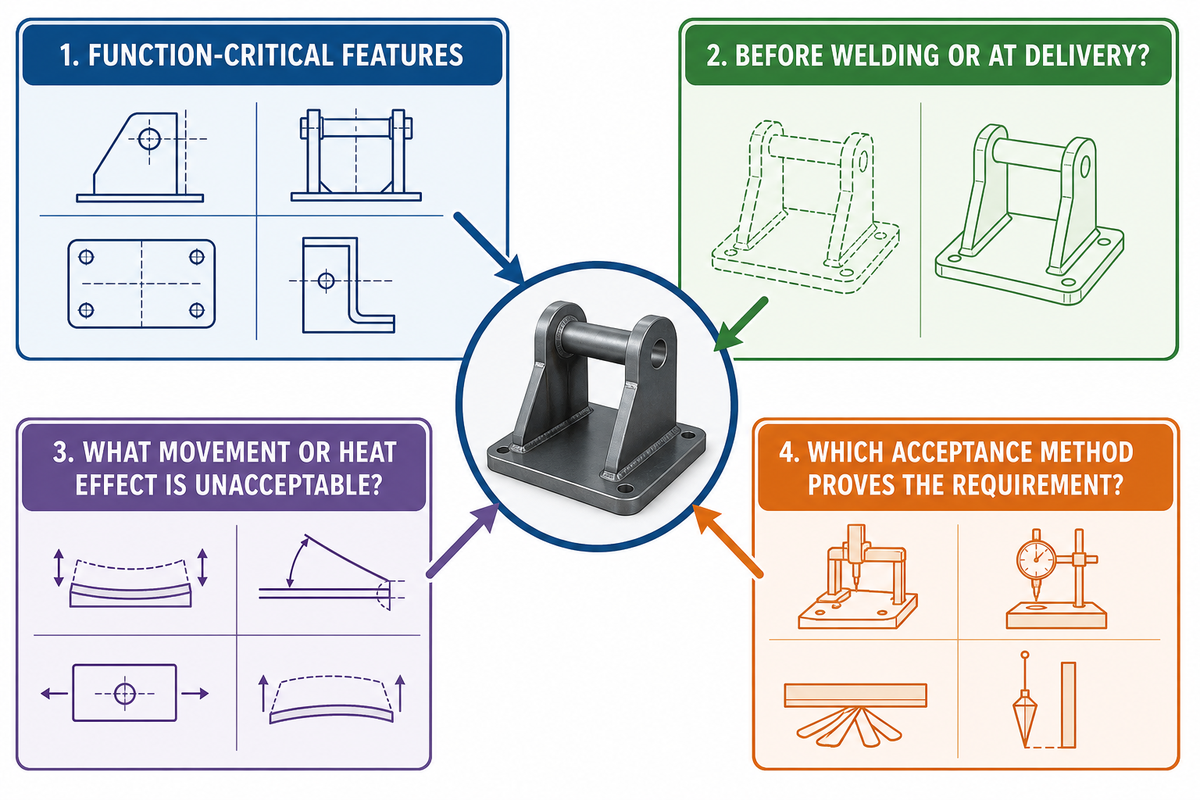
La mention « tolérance serrée » ne constitue pas une instruction complète. Cette carte transforme cette indication en quatre questions destinées à l’acheteur afin que le plan, l’examen de la gamme et la demande de contrôle se rapportent au même état à réception.
| Question destinée à l’acheteur | Éléments à présenter ou à demander | Preuves à harmoniser |
|---|---|---|
| 1. Quelles surfaces ou caractéristiques sont critiques pour le fonctionnement ? | Le cas échéant, repérez les alésages, faces d’étanchéité, caractéristiques de positionnement, schémas de fixation, arêtes d’accouplement et zones d’aspect protégées. | Note sur le plan, référence du modèle, croquis d’interface ou liste clarifiée des caractéristiques. |
| 2. Quelles dimensions s’appliquent avant le soudage et lesquelles s’appliquent à réception ? | Séparez les dimensions d’accostage des dimensions à l’état final et indiquez l’état à réception de chaque caractéristique critique. | Version maîtrisée du plan et éventuelles notes approuvées propres à chaque étape. |
| 3. Quel déplacement ou effet thermique est inacceptable ? | Décrivez le risque fonctionnel, tel qu’une perte d’alignement, une surépaisseur d’usinage devenue inaccessible ou une modification des conditions d’accouplement, au lieu de supposer une méthode de maîtrise générique. | Réponse à la revue de gamme, examen de l’outillage et compte rendu des clarifications convenues. |
| 4. Quelle méthode d’acceptation permet de prouver le respect de l’exigence ? | Précisez la caractéristique requise, la référence, les attentes concernant l’échantillonnage ou les rapports, ainsi que toute méthode propre à l’acheteur qui soit réellement exigée. | Matrice d’acceptation, demande de résultats dimensionnels et exigence de contrôle propre au projet. |
Limite importante : cette carte organise un appel d’offres ; elle n’établit pas elle-même la conformité. Lorsque l’acceptation se situe près d’une limite ou comporte de lourdes conséquences, demandez à l’autorité technique compétente de définir ou d’approuver le dispositif de mesure, le traitement de l’incertitude et la règle de décision d’acceptation applicables, au lieu de supposer qu’un rapport de contrôle générique suffit à trancher la question.
L’objectif n’est pas d’intégrer chaque caractéristique dans un plan de contrôle coûteux. Il s’agit d’éviter qu’une exigence critique pour le fonctionnement soit considérée dans l’offre comme une tolérance d’atelier courante au seul motif qu’elle n’a pas été mise en évidence.
L’analyse ASME des tolérances des assemblages soudés fournit un contexte utile, mais ne transforme pas cette liste de contrôle en méthode d’évaluation de la conformité.
Risque de déformation : éléments à indiquer sur le plan et dans l’appel d’offres
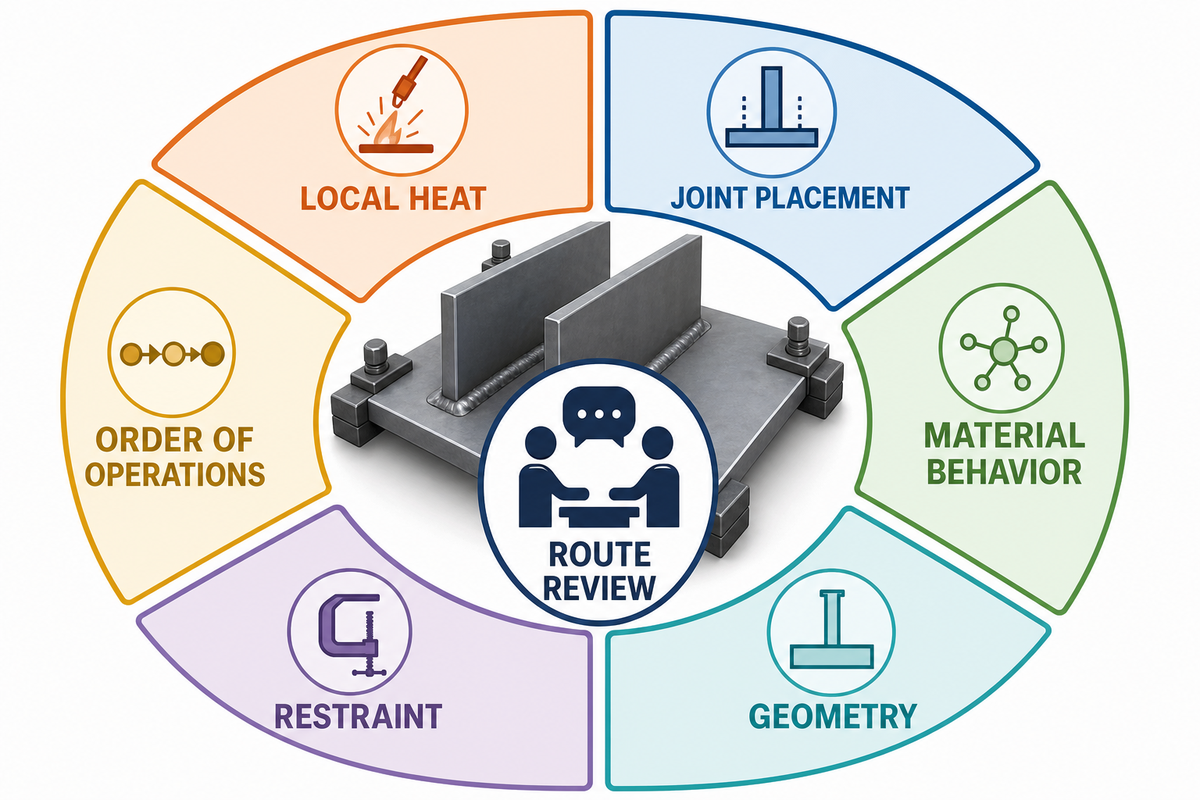
Le soudage et l’usinage interagissent par l’intermédiaire de l’état de la pièce, et non selon un simple slogan. La chaleur localisée, l’emplacement des assemblages, le comportement du matériau, la géométrie, le bridage, la libération et l’ordre des opérations peuvent tous modifier les éléments que le fournisseur doit évaluer.
Les acheteurs doivent décrire le résultat attendu et les interfaces qui ne peuvent être compromises. Une demande de « maîtrise des déformations » dépourvue de caractéristique fonctionnelle, de référence, d’état ou de critère d’acceptation oblige le fournisseur à déduire le risque et la définition du résultat attendu.
| À préciser | Ne pas laisser ce point à l’état d’hypothèse |
|---|---|
| Version active du plan ou du modèle et système d’unités | Pièce jointe ou message qui en remplace un autre |
| Emplacement des assemblages, faces visibles et contraintes d’accès, le cas échéant | Possibilité de brider, d’usiner, de meuler ou de revêtir une surface |
| Interfaces fonctionnelles, références critiques et caractéristiques à l’état final | Caractère d’une dimension nominale : référence d’accostage ou exigence d’acceptation finale |
| Points d’arrêt, demandes de contrôle ou approbations client connus | Autorisation éventuelle donnée au fournisseur de poursuivre malgré une question non résolue concernant le plan |
Demandez une explication de la revue de gamme lorsque le risque est significatif. La réponse peut préciser une séquence proposée, une approche d’outillage, une surépaisseur d’usinage, une étape de contrôle ou une question nécessitant une décision technique ; elle ne doit pas être considérée comme une méthode de fabrication métallique universelle.
Une étude universitaire des approches de maîtrise des déformations fournit le contexte technique qui explique pourquoi la géométrie, le bridage et la séquence doivent faire partie de cet examen.
Décisions à confirmer concernant le matériau, le procédé de soudage et l’outillage
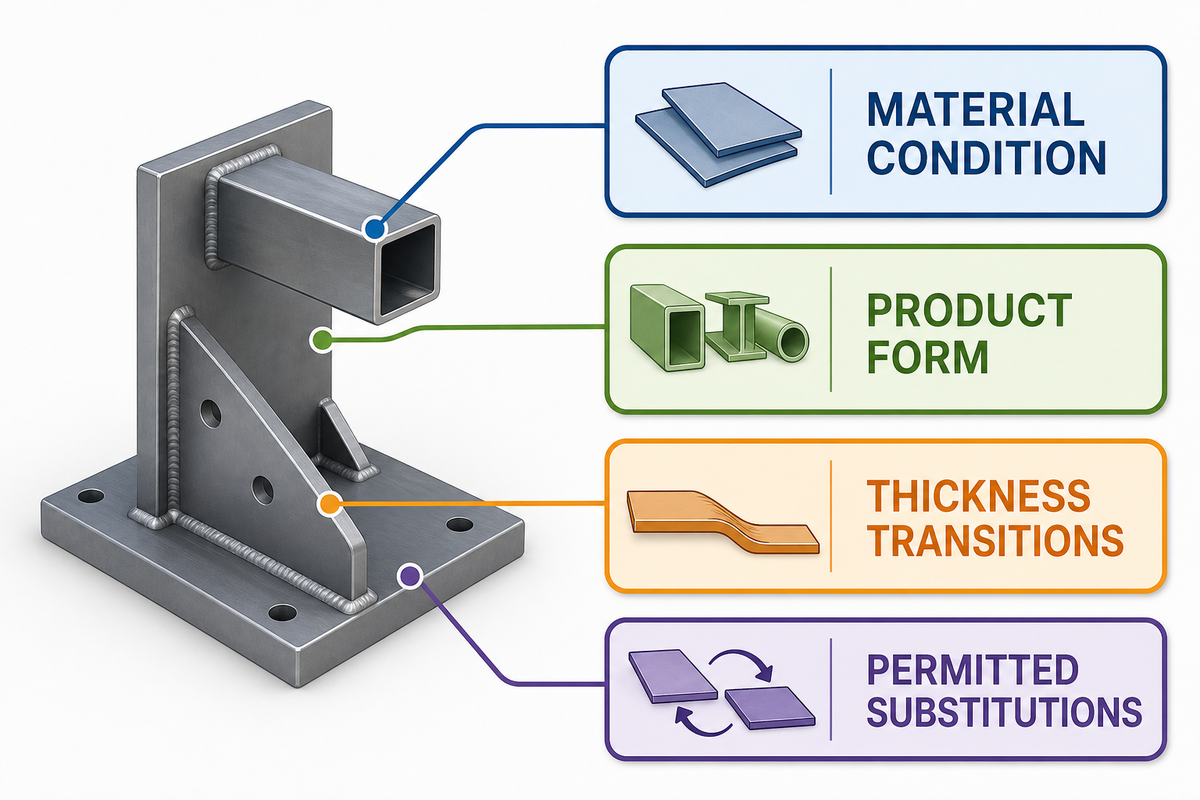
Un matériau ne se résume pas à la désignation d’une nuance. Son état, sa forme de produit, les variations d’épaisseur, les revêtements existants, l’environnement corrosif, les exigences de finition et les substitutions autorisées peuvent modifier à la fois la gamme et les contrôles nécessaires.
De même, l’acheteur peut indiquer une exigence relative à l’assemblage, à l’aspect des soudures, à une restriction fonctionnelle ou à une norme obligatoire sans chercher à rédiger l’intégralité du mode opératoire de l’atelier. Si une spécification de mode opératoire, un procès-verbal de qualification, une restriction concernant les produits d’apport, un traitement thermique ou une qualification de soudeur est requis, indiquez le référentiel applicable et ne demandez ces éléments que là où ils s’appliquent.
Une incompatibilité de matériau ou d’outillage peut entraîner un risque de reprise, car une modification apparemment mineure peut changer l’accès à l’assemblage, la surépaisseur d’usinage ou l’état soumis au contrôle final ; précisez donc les travaux qualifiés ou le référentiel de contrôle non destructif requis au lieu de supposer que tous les composants nécessitent les mêmes enregistrements.
Lorsqu’un modèle CAO maîtrisé est disponible, il peut clarifier les interfaces fonctionnelles et les contraintes du matériel d’usinage pour les pièces usinées ; le plan reste l’exigence faisant foi.
Pour un appel d’offres de fabrication métallique de précision portant sur des ensembles mécano-soudés et des pièces usinées, joignez le modèle CAO maîtrisé lorsqu’il clarifie une interface fonctionnelle, tout en conservant le plan désigné comme exigence faisant foi.
Questions à résoudre avant l’autorisation
- La nuance, l’état du matériau et les substitutions autorisées sont-ils clairement définis ?
- Les exigences de finition, de masquage, de mise à la masse, d’étanchéité ou de protection des surfaces sont-elles indiquées ?
- L’outillage proposé peut-il toucher, brider ou positionner les surfaces représentées sur le plan ?
- Les travaux nécessitent-ils un mode opératoire approuvé par le client, un enregistrement, un point de convocation ou une qualification particulière du personnel ?
Lorsqu’un cadre qualité formel s’applique, le domaine d’application publié de l’ISO 3834 constitue une référence utile ; les exigences applicables au projet déterminent néanmoins les preuves nécessaires.
Preuves de contrôle : harmoniser les exigences visuelles, dimensionnelles et de contrôle non destructif applicables
L’examen visuel, la vérification dimensionnelle et les contrôles non destructifs ne sont pas interchangeables. Chacun répond à une question d’acceptation différente, et les exigences d’achat doivent préciser la question pertinente, la référence faisant foi et l’enregistrement attendu lors du transfert.
La planification des contrôles doit commencer avant le premier arc ou le premier réglage, et non uniquement lorsqu’un composant fini se trouve sur un plateau. Les recommandations générales du National Board en matière de contrôle inscrivent également l’examen précoce dans le cadre du dossier de fabrication, des matériaux, de la préparation des assemblages, des modes opératoires et qualifications applicables, du traitement thermique, des contrôles non destructifs et des exigences du projet ; la liste exacte correspondant aux travaux d’un acheteur reste conditionnelle.
« Le contrôle commence avant le premier arc. »
Quelles preuves de contrôle doivent figurer dans le bon de commande ?
Partez du plan maîtrisé et des critères d’acceptation applicables au composant commandé. Précisez ensuite les preuves réellement requises : traçabilité du matériau ou du lot lorsqu’elle est spécifiée, résultats dimensionnels des caractéristiques désignées, enregistrements d’acceptation visuelle, rapports de contrôle non destructif demandés, enregistrements requis concernant les modes opératoires ou le personnel, ainsi que tout formulaire, toute version ou toute condition d’autorisation propre à l’acheteur.
Ne transformez pas cette liste en formalités administratives automatiques pour chaque commande. Les travaux régis par un code, critiques pour la sécurité, réglementés ou contrôlés par le client peuvent nécessiter un dossier plus complet défini par leur référentiel applicable, tandis qu’un composant mécano-soudé ordinaire peut exiger un ensemble d’enregistrements beaucoup plus restreint et clairement convenu.
Pour connaître le contexte actuel du secteur du contrôle, consultez la ressource AWS Inspection Trends ; elle ne remplace pas un plan de contrôle applicable.
Dossier de préparation d’appel d’offres en 6 documents
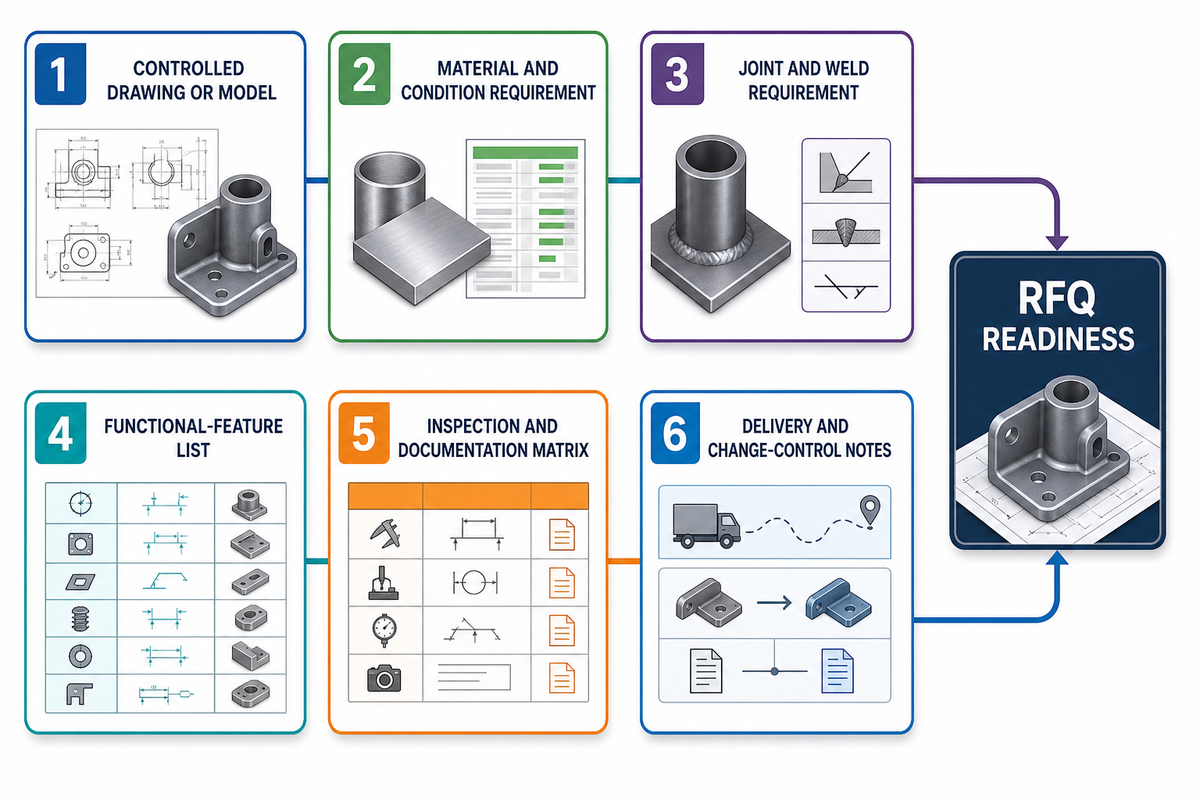
Ce dossier de référence aide l’acheteur à demander une offre techniquement exploitable. Il ne constitue pas un dossier de conformité universel ; chaque élément doit donc être développé, réduit ou précisé lorsque le produit, le contrat, le client ou l’exigence applicable le nécessite.
| Élément de référence | Point qu’il doit clarifier |
|---|---|
| 1. Plan ou modèle maîtrisé | Identification de la pièce, version, unités, dimensions, notes et fichier faisant foi en cas de divergence entre les documents. |
| 2. Exigences relatives au matériau et à son état | Nuance, forme, état, finition, solutions de remplacement approuvées et, le cas échéant, exigences de traçabilité. |
| 3. Exigences relatives aux assemblages et aux soudures | Emplacement des assemblages, exigences d’aspect ou de nettoyage, restrictions d’accès et toute exigence applicable désignée. |
| 4. Liste des caractéristiques fonctionnelles | Interfaces à l’état final, références critiques, faces à usiner, alésages, caractéristiques d’étanchéité ou surfaces protégées. |
| 5. Matrice de contrôle et de documentation | Caractéristiques, rapports, points de convocation, références d’acceptation et formats requis. |
| 6. Notes sur l’acheminement et la maîtrise des modifications | Quantité, emballage, destination, date requise, règles relatives aux acheminements partiels, circuit d’approbation et modalités d’autorisation des modifications. |
Renforcez le dossier lorsque cela s’applique : pour les travaux à fortes conséquences, utilisez le contrat, le code, l’autorité et le circuit d’approbation technique applicables afin d’identifier les éventuels modes opératoires qualifiés, procès-verbaux de qualification des modes opératoires, qualifications du personnel, qualifications en matière de contrôle ou de contrôle non destructif, exigences de traçabilité et enregistrements finaux. Ne supposez pas que la mention de ces éléments dans un guide général les rende obligatoires pour chaque composant.
Pour consulter une référence qualité formelle relative au soudage par fusion, reportez-vous au domaine d’application publié de l’ISO 3834 ; il s’agit d’un document de référence, et non d’une liste universelle de documents.
Utilisez un tableau de tri de l’appel d’offres avant que les fichiers ne quittent le service d’ingénierie
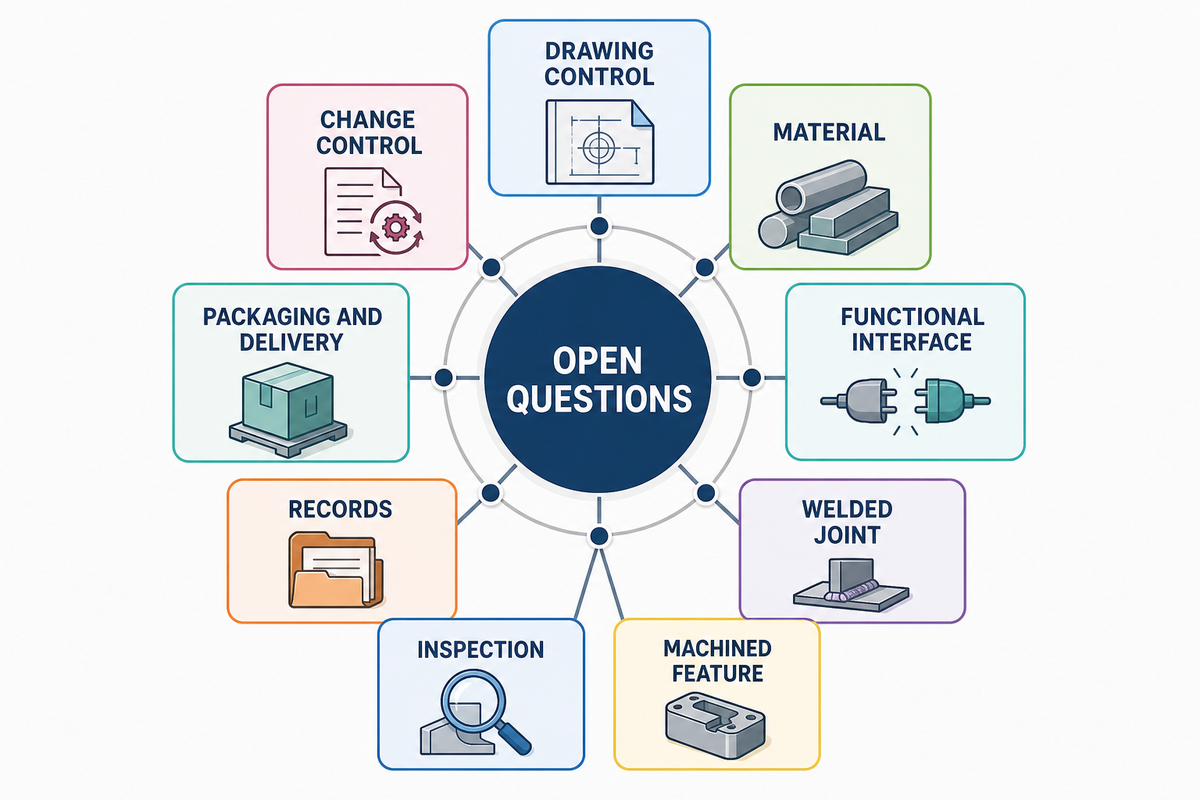
Les différents types d’exigences soulèvent des questions différentes. Un tableau de tri succinct permet de maintenir un échange précis : le service achats voit ce qui doit être acheté, le service d’ingénierie ce qui doit être décidé, et le fournisseur les points arrêtés et ceux en attente.
Il permet également de présenter honnêtement le premier appel d’offres. Un acheteur peut demander un examen alors qu’un point reste en suspens, à condition que celui-ci soit qualifié d’hypothèse ou de décision requise avant la production, et non présenté comme une exigence finalisée.
| Type d’exigence | Question à trancher ou à signaler | Responsable de la prochaine réponse |
|---|---|---|
| Maîtrise des plans | Quel fichier et quelle version font foi pour la commande ? | Acheteur ou autorité de conception |
| Matériau | Quelle nuance, quel état, quelle règle de substitution et quelles preuves s’appliquent ? | Acheteur avec l’avis du service d’ingénierie |
| Interface fonctionnelle | Quelle caractéristique doit être fonctionnelle à réception, et avec quelles conditions d’accouplement ? | Autorité de conception |
| Assemblage soudé | Quels emplacement, accès, aspect ou exigence applicable sont arrêtés ? | Examen par le service d’ingénierie et le fournisseur |
| Caractéristique usinée | Quelle surface, quel alésage ou quel schéma est définitif, et quand est-il évalué ? | Examen par le service d’ingénierie et le fournisseur |
| Contrôle | Quels référentiel d’acceptation, rapport et point d’arrêt sont réellement requis ? | Responsable qualité ou client |
| Enregistrements | Quels enregistrements de traçabilité, de mode opératoire, de qualification ou de rapport s’appliquent à ces travaux ? | Autorité compétente du projet |
| Emballage et acheminement | Comment les interfaces finies seront-elles protégées, identifiées et autorisées ? | Achats et logistique |
| Maîtrise des modifications | Que se passe-t-il si une hypothèse concernant un plan, un matériau, une quantité ou une gamme change ? | Acheteur et fournisseur conjointement |
Toutes les lignes ne nécessitent pas une longue note technique. L’intérêt consiste à rendre visible un champ vide avant qu’il ne se transforme en interprétation en atelier, en désaccord lors du contrôle ou en avenant après l’engagement du matériau.
L’analyse des tolérances des assemblages soudés fournit un contexte utile pour comprendre pourquoi les questions en suspens relatives à la gamme et au contrôle doivent être rendues visibles rapidement.
Facteurs de coût et de délai de réalisation sans grille tarifaire générique
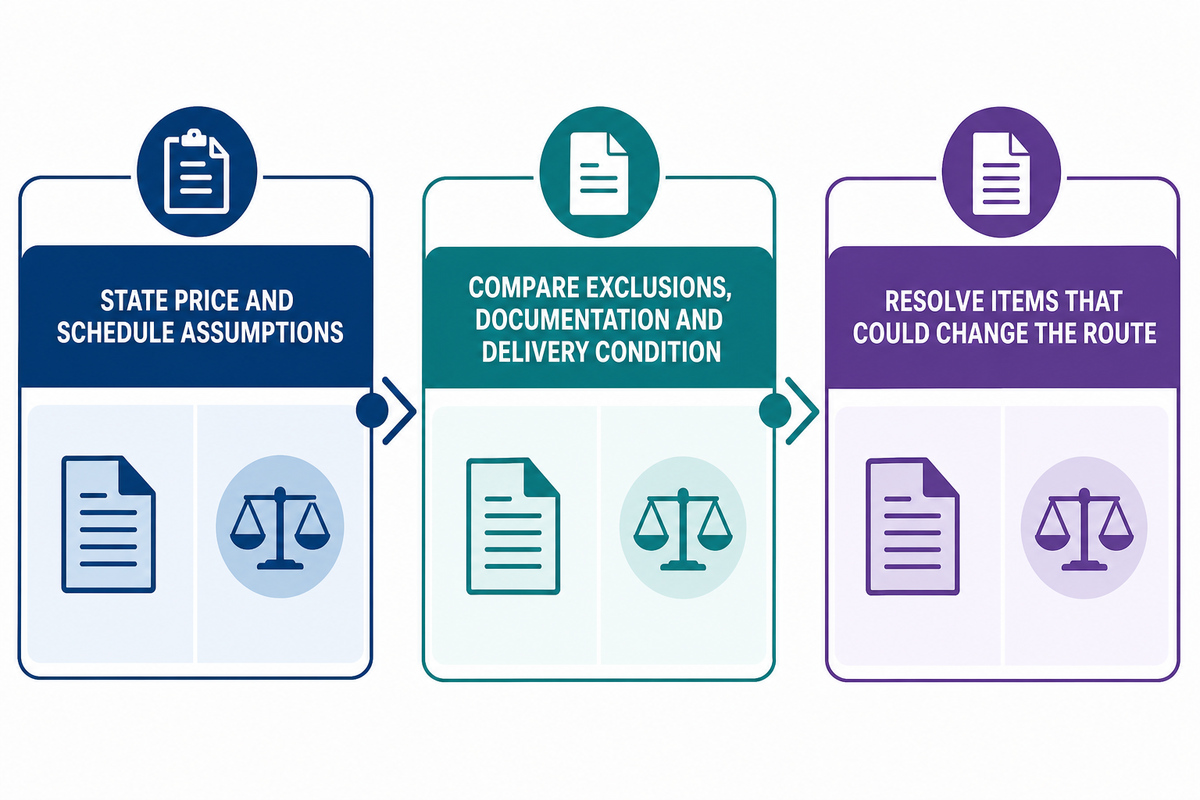
Une offre utile repose sur un périmètre défini, et non sur une grille générique de taux d’atelier. Les clarifications techniques, les réglages, la complexité du maintien de la pièce ou de l’outillage, la manutention, l’accès pour l’usinage, le contrôle, la documentation, la disponibilité du matériau, les procédés externalisés, la taille des lots, l’emballage et les conditions d’acheminement peuvent tous modifier la gamme évaluée par le fournisseur.
Pour les séries de production combinant fabrication de tôles, soudage et usinage, l’analyse des coûts dépend également de l’emplacement de chaque transfert et de chaque point d’arrêt de contrôle dans la gamme.
C’est pourquoi deux plans présentant des dimensions similaires peuvent susciter des questions très différentes. L’un peut comporter une version en suspens, une interface critique après soudage, un format de rapport obligatoire ou un petit lot qui modifie l’affectation des coûts de réglage ; l’autre peut concerner une pièce récurrente éprouvée reposant sur des hypothèses stables.
Un périmètre non résolu crée un risque pour les achats, car une condition en suspens relative à l’outillage, aux rapports ou à l’emballage peut modifier la gamme CNC après le début de la planification ; joignez donc à l’appel d’offres les critères d’acceptation et les hypothèses applicables afin que le fournisseur puisse expliquer tout écart.
- Demandez à chaque fournisseur d’indiquer les hypothèses sur lesquelles reposent le prix et le calendrier.
- Comparez les exclusions, les points en suspens, la documentation et l’état à réception avant de comparer le montant final.
- Résolvez les points susceptibles de modifier la gamme avant de considérer les offres comme équivalentes.
Ce guide ne publie volontairement aucun taux horaire générique, aucune économie promise ni aucun délai d’acheminement chiffré. Ces chiffres dépendent de la pièce, des conditions commerciales, des capacités, du marché des matériaux, du périmètre qualité et du planning actuel du fournisseur.
Pour consulter une étude qui ne repose pas sur une grille tarifaire, reportez-vous à la publication du NIST sur la conception en fonction des coûts ; ce guide n’en tire toutefois aucune conclusion sur les prix.
Quand passer à un échange sur un service intégré
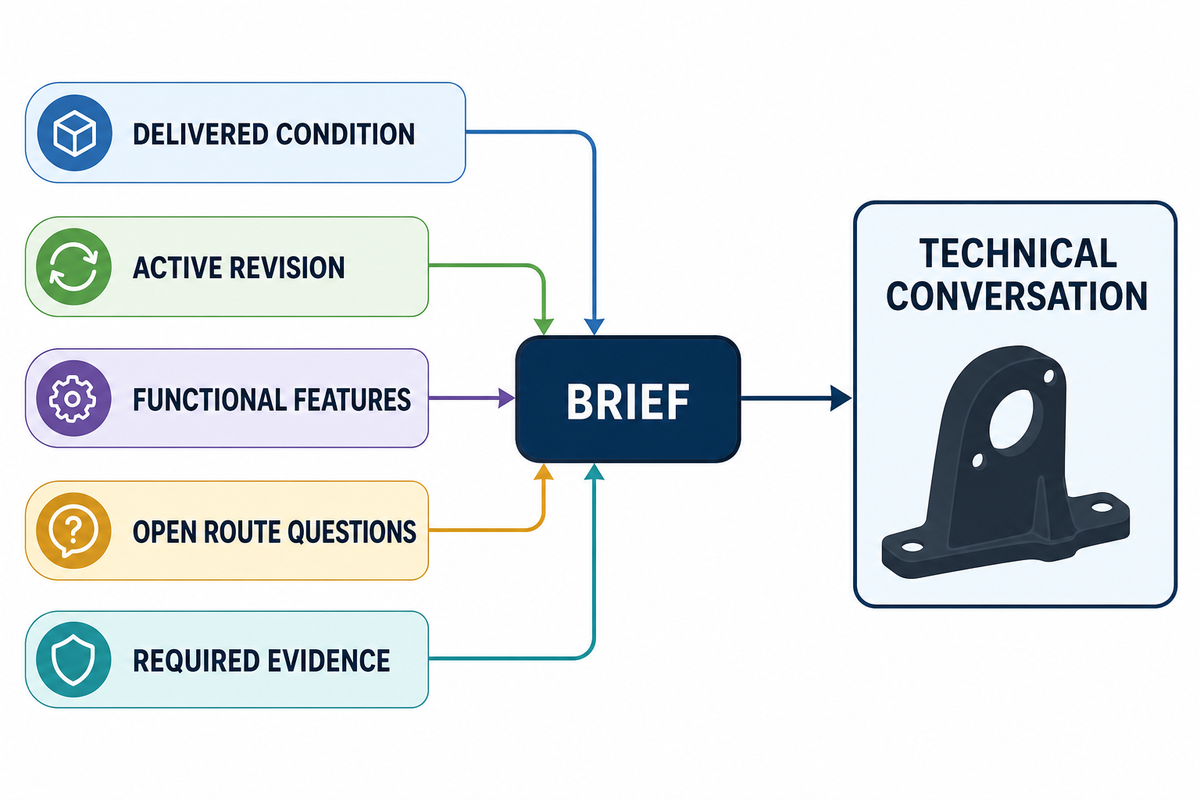
Passez à cette étape dès que l’acheteur peut décrire l’état à la livraison, la version en vigueur, les caractéristiques fonctionnelles, les questions non résolues concernant la gamme opératoire et les justificatifs requis. Cela permet un échange technique constructif sans reproduire la fonction commerciale d’une page de services, tout en donnant au fournisseur les informations nécessaires pour clarifier les interfaces, les hypothèses et les questions techniques avant toute discussion sur ses capacités ou sur un devis.
Cette démarche est utile lorsque des hypothèses implicites, des ambiguïtés dans le plan ou des critères d’acceptation non résolus risquent d’entraîner des reprises après l’émission de la demande de devis, tandis que la délimitation commerciale distincte permet de centrer l’échange sur le périmètre et les justificatifs techniques plutôt que sur une promesse de capacité.
Pour discuter du périmètre des produits après la préparation du cahier des charges, consultez le périmètre des solutions d’usinage CNC et de soudage des métaux d’Aubrik. Présentez les questions non résolues ; un devis est plus solide lorsqu’elles sont clairement exposées plutôt qu’enfouies dans une succession de pièces jointes.
Lorsqu’une référence formelle à un système qualité est requise par le projet, consultez le champ d’application publié de l’ISO 3834 ; ce guide de l’acheteur ne préconise aucun résultat particulier concernant la qualification d’un fournisseur.
FAQ
Le soudage CNC existe-t-il ?
Le « soudage CNC » est une expression imprécise ; il convient donc d’en clarifier le sens avant de demander un devis. Les acheteurs peuvent désigner des pièces usinées CNC destinées à être soudées, du matériel de soudage automatisé, un assemblage mécano-soudé nécessitant un usinage de finition ou un fournisseur chargé de plusieurs opérations. Décrivez le composant tel qu’il doit être livré et les limites du procédé au lieu de vous fier à une formulation abrégée. Cela évite que des devis établis sous une même désignation portent sur des travaux différents.
Une pièce soudée doit-elle être usinée après le soudage ?
Parfois, notamment lorsqu’une interface à l’état de livraison, un élément de positionnement, un alésage ou une face doit faire l’objet d’une finition après la fabrication métallique. Il n’existe aucune règle universelle, car la gamme dépend du matériau, de la géométrie, des assemblages, du bridage et du débridage, de l’accessibilité, du traitement thermique, des possibilités de réparation, des tolérances fonctionnelles et des exigences d’acceptation. Demandez une revue de la gamme opératoire et formulez clairement l’exigence finale. La réponse du fournisseur doit faire apparaître ses hypothèses ainsi que toute décision technique restant à prendre. Pour une pièce complexe, joignez un croquis d’application concis ou une note sur la pièce associée afin que l’examen dispose d’un contexte allant au-delà d’une simple suite de cotes. Si une caractéristique assure ensuite une fonction d’étanchéité, d’alignement ou d’assemblage, précisez cette fonction et indiquez, si possible, la référence de la pièce associée. Le réviseur dispose ainsi d’un motif pour poser la bonne question au lieu de choisir simplement un ordre d’opérations habituel.
Quelles informations une demande de devis doit-elle contenir pour des pièces soudées et usinées ?
Indiquez au minimum le plan ou le modèle en vigueur, les exigences relatives au matériau, la quantité, l’état à la livraison, les caractéristiques fonctionnelles, les notes concernant les assemblages ou la finition, les attentes en matière de contrôle, les documents requis, l’emballage, la destination et la date cible. Identifiez également les éléments inconnus et les approbations requises. Pour les travaux régis par un code ou présentant des conséquences importantes, ajoutez les exigences propres au projet qui encadrent les modes opératoires de soudage, les qualifications, les essais, la traçabilité et les dossiers finaux. Si les exigences sont encore en cours d’élaboration, demandez au fournisseur d’indiquer explicitement l’hypothèse au lieu de la considérer comme une inclusion implicite. Le fournisseur peut alors distinguer une estimation fondée sur le périmètre connu d’un devis définitif dépendant de décisions approuvées. Placez les instructions de gestion des modifications à côté de la référence du plan, en particulier lorsqu’une révision du modèle, une substitution de matériau, une modification du format de contrôle ou un changement de quantité pourrait modifier la gamme opératoire. Lorsque plusieurs services sont responsables des données d’entrée, précisez qui est habilité à statuer sur chaque point en suspens et quel document communiquera la validation.
Tendance actuelle