Entrez en contact avec Aubrik Company

Guide d’achat des machines de soudage robotisé pour la fabrication métallique

Mis à jour en juillet 2026
Une machine de soudage robotisé est une cellule de soudage automatisée qui réunit les mouvements du robot, la source de courant de soudage, l’outillage, le système de commande, les dispositifs de sécurité et la prise en main par l’opérateur. Il peut s’agir d’un ensemble compact avec robot collaboratif, d’une cellule industrielle protégée ou d’un élément intégré à une ligne de production plus vaste.
Fiche technique synthétique
| Équipements principaux | Bras robotisé, source de courant de soudage, torche, contrôleur, outillages, système de sécurité, positionneur en option et assistance à l’intégration. |
|---|---|
| Procédés courants | GMAW/MIG, TIG, soudage par points, soudage laser et autres procédés de soudage à l’arc. |
| Applications les plus adaptées | Pièces répétitives, accostage stable, volume suffisant par famille de pièces, séquence de soudage documentée et règles définies pour la qualité des soudures. |
| Obstacles courants | Outillages peu rigides, jeux variables, accès difficile pour la torche, assistance à la programmation insuffisante, critères d’acceptation de la qualité imprécis et dossiers de mise en service incomplets. |
| Étape suivante | Utilisez le filtre de préparation de l’atelier en 4 étapes avant de demander une cellule configurée. |
Cette machine n’est pas simplement un robot de soudage équipé d’une torche. Dans un atelier de fabrication métallique opérationnel, c’est un système de soudage automatisé qui réunit les mouvements, le courant de soudage, l’outillage, les protections, la détection, la programmation et la prise en main par l’opérateur au sein d’un procédé répétable. OSHA définit un système robotique industriel comme un ensemble qui ne se limite pas au robot : le système de commande, les sources d’énergie, les capteurs, les dispositifs d’entrée/sortie et les équipements associés ont tous leur importance. C’est pourquoi la comparaison des devis commence par le périmètre, et non par la marque.
Qu’est-ce qu’une machine de soudage robotisé ? Une définition fiable pour les acheteurs
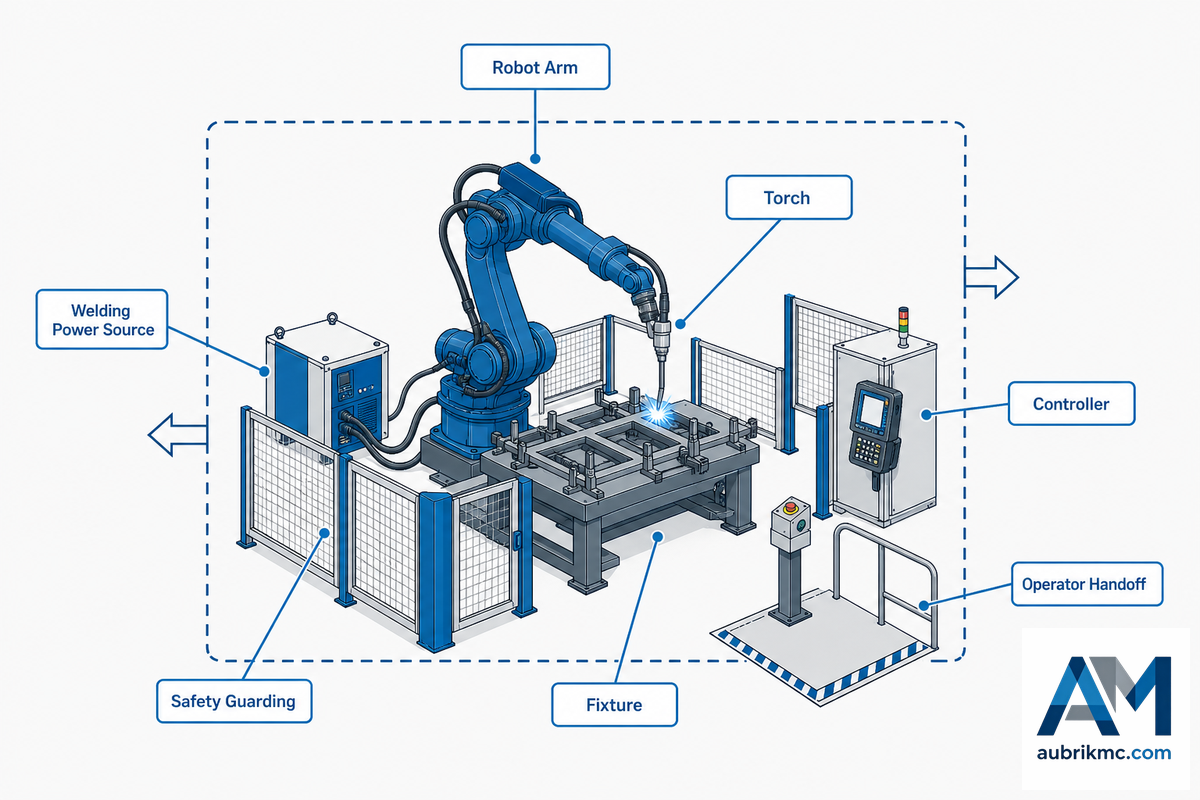
La plupart des machines de soudage robotisé sont des installations automatisées articulées autour d’un robot programmable, d’une source de courant de soudage, d’une torche, d’un contrôleur, d’un outillage et d’un système de sécurité. Le système peut utiliser un robot industriel standard, un robot collaboratif ou une installation spéciale de type portique. La machine ne crée de valeur que si le procédé de soudage, l’outillage, la présentation des pièces et le flux de travail de l’opérateur sont suffisamment stables pour produire des soudures répétables.
Cette définition est importante, car les acheteurs comparent souvent 3 solutions différentes sous un même mot-clé : un bras robotisé, un ensemble de soudage avec robot collaboratif et une cellule de soudage entièrement intégrée. Un bras robotisé peut se déplacer ; une cellule de soudage opérationnelle doit également maintenir la pièce, maîtriser le soudage, protéger les personnes et démontrer sa conformité aux critères d’acceptation.
Une erreur courante consiste à considérer cet achat comme un simple choix sur catalogue. Même un atelier fonctionnant en 2 équipes peut perdre en disponibilité si la référence de l’outillage se déplace, si le jeu varie ou si la prise en main par l’opérateur n’est pas définie. Le risque ne se limite pas à une mauvaise qualité des soudures ; la cellule peut réussir une démonstration, puis échouer face aux variations réelles des pièces.
Les références de la marque doivent étayer la vérification du périmètre, sans la remplacer. Le profil public d’Aubrik mentionne la certification ISO 9001, le marquage CE et une longue expérience de l’automatisation du soudage, mais les acheteurs doivent tout de même demander comment ces compétences se traduisent, pour leur propre famille de pièces, en conception d’outillages, essais de réception sur site, formation des opérateurs et assistance après installation. Pour disposer d’un cadre neutre, comparez le périmètre du devis aux recommandations d’OSHA relatives aux systèmes robotiques industriels, qui considèrent le robot, le système de commande, les capteurs, les sources d’énergie et les équipements associés comme un seul système.
Bras, cellule, outillage, source de courant et contrôleur : ce que vous achetez réellement
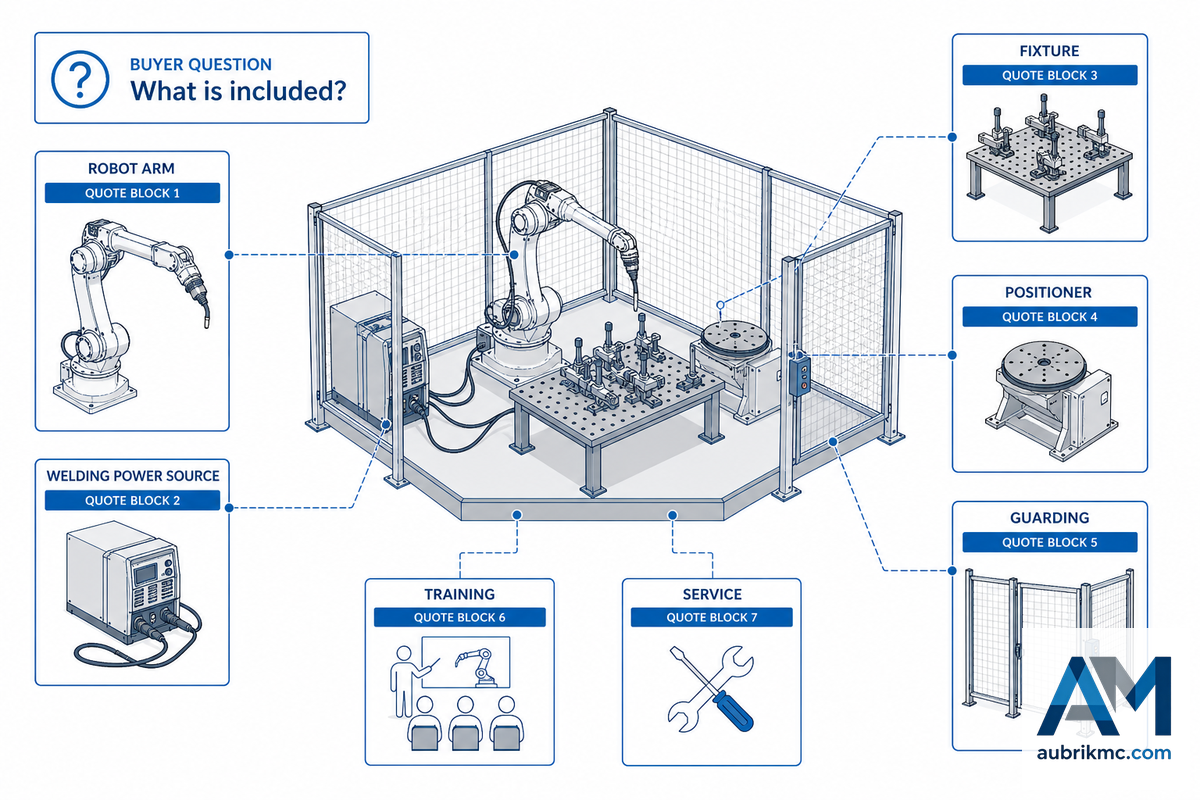
Deux devis de soudage robotisé peuvent sembler similaires sur la première page tout en couvrant des périmètres très différents. L’un peut ne comprendre que le bras, la torche, la source de courant et un plateau simple. Un autre peut comprendre les outillages, un positionneur, les protections, l’aspiration des fumées, la programmation, la formation, la validation de la sécurité, les pièces de rechange et le service après-vente.
| Élément du périmètre | Pourquoi il modifie le devis | Question à poser par l’acheteur |
|---|---|---|
| Bras robotisé | La charge utile, la portée, la conception des axes et la famille du contrôleur définissent les capacités de mouvement de base. | Le bras proposé convient-il à la plus grande pièce et à l’angle requis pour la torche ? |
| Source de courant et torche | Les procédés MIG, TIG, laser et de soudage par points nécessitent des équipements de soudage et des systèmes de commande différents. | L’ensemble correspond-il au procédé de soudage réellement utilisé ? |
| Outillage et positionneur de soudage | Les outillages déterminent la répétabilité, l’accessibilité, la maîtrise des jeux et le temps de changement de série. | Qui conçoit, fabrique et valide l’outillage ? |
| Sécurité et conformité | Les protections, les capteurs, la ventilation, le captage des fumées et les règles d’OSHA sur les travaux de soudage à chaud peuvent modifier l’implantation. | L’évaluation des risques et la réception sur site sont-elles incluses ? |
| Programmation et formation | La programmation des contrôleurs de robots n’est pas entièrement normalisée entre les fabricants. | Votre équipe peut-elle modifier les trajectoires, remédier aux défauts et ajouter des variantes de pièces ? |
Soudage MIG, TIG, par points, laser et à l’arc : adapter le procédé à la pièce
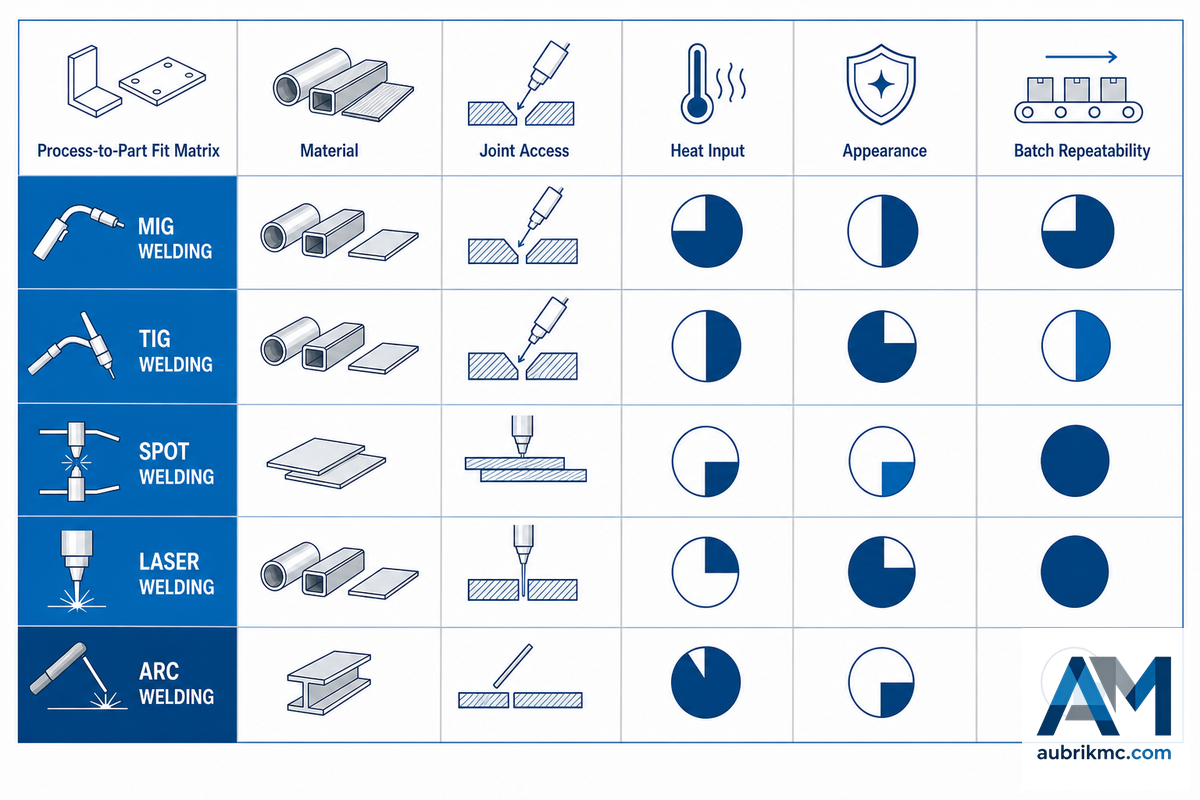
Le procédé doit être sélectionné avant le robot. AWS décrit le travail des techniciens en soudage robotisé autour des systèmes automatisés et des connaissances relatives à des procédés tels que le gmaw/MIG, le GTAW/TIG et le soudage par points. C’est un rappel utile : la qualité dépend toujours du procédé de soudage.
Pour les aspects liés à la sécurité des procédés, la page d’OSHA consacrée aux normes de soudage, de coupage et de brasage constitue une meilleure référence qu’une brochure de fournisseur lorsqu’il est question de ventilation, de travaux à chaud, d’exposition à l’arc ou de protection des travailleurs.
| Procédé | Souvent adapté à | Points à vérifier en priorité |
|---|---|---|
| MIG / GMAW | Fabrication métallique répétitive en acier, châssis, supports et pièces de structures métalliques. | Dévidage du fil, protection gazeuse, jeu d’accostage et maîtrise des projections. |
| TIG / GTAW | Aspect soigné des soudures, acier inoxydable, aluminium, pièces plus minces et apport thermique maîtrisé. | Temps de cycle, angle de la torche, gestion du métal d’apport et transfert des compétences de l’opérateur. |
| Soudage par points | Assemblages en tôle et outillages de production répétitive. | Accès des électrodes, empilage des pièces, force de serrage et maîtrise du programme de soudage. |
| Soudage laser | Assemblages à grande vitesse et à faible déformation, lorsque la préparation des pièces et l’enceinte peuvent être maîtrisées. | Accostage de l’assemblage, réflectivité, enceinte, classe de sécurité et investissement. |
Les valeurs données ci-dessous sont des champs de demande de prix, et non des réglages de soudage universels. Remplacez chaque exemple par des valeurs testées issues de votre mode opératoire de soudage, de l’essai d’outillage et du procès-verbal de réception sur site.
| Type ou catégorie de machine | Souvent évalué pour | Caractéristiques à consigner avant la demande de prix |
|---|---|---|
| Cellule MIG | Soudage à l’arc sous protection gazeuse avec fil-électrode sur des pièces répétitives en acier. | Diamètre du fil 1,0 mm, vitesse de déplacement d’essai 450 mm/min et plage d’intensité d’essai, par exemple de 120 A à 220 A. |
| Cellule TIG | Soudage à l’arc avec électrode de tungstène sous protection gazeuse lorsque l’aspect et l’apport thermique sont déterminants. | Plage d’épaisseur du matériau de 1,5 mm à 6 mm, temps d’arc établi en min et méthode de gestion du métal d’apport. |
| Cellule de soudage par points | Assemblages en tôle avec empilements maîtrisés. | Épaisseur de l’empilement en mm, force de serrage en kg et intervalle de maintenance des électrodes en hr. |
| Cellule de soudage par faisceau laser | Assemblages à faible déformation lorsque l’enceinte et la préparation des pièces sont prêtes. | Classe de puissance en kW, limite du jeu d’assemblage telle que 0,2 mm et liste de vérification de l’enceinte. |
| Ensemble de soudage avec robot collaboratif | Pièces à forte diversité prises en charge par un opérateur. | Masse de la pièce 15 kg, temps de changement d’outillage 5 min et règle de distance applicable à l’opérateur. |
| Cellule industrielle protégée | Production à facteur de marche élevé et positionneurs de soudage de plus grande capacité. | Charge utile du positionneur 250 kg, distance de la zone de sécurité en mm et plan d’assistance 24 hr. |
| Robot monté sur rail | Poutres longues, réservoirs, châssis et sections de construction navale. | Longueur du rail 6 m, rayon de courbure des câbles en mm et étude de portée garantissant l’accès à toute la soudure. |
| Cellule équipée d’un positionneur de soudage | Pièces rondes, cylindriques ou à plusieurs faces. | Vitesse de rotation 5 rpm, diamètre de pièce 800 mm et répétabilité de l’outillage 0,5 mm. |
| Cellule guidée par vision | Pièces présentant une dérive du jeu ou des variations de la trajectoire de soudage. | Décalage du capteur 2 mm, intervalle d’étalonnage 8 hr et contrôles de détection acceptés sur éprouvette d’essai. |
| Cellule à outillage pneumatique | Pièces répétitives nécessitant un serrage rapide. | Alimentation en air 80 PSI, temps de la séquence de serrage 10 sec et intervalle de contrôle des fuites en jours. |
Quel procédé de soudage robotisé convient le mieux aux travaux répétitifs de fabrication métallique ? Pour de nombreux ateliers, le soudage MIG est le premier candidat, car il convient déjà aux applications courantes de fabrication en acier. Le soudage TIG et le soudage laser peuvent être de bonnes solutions lorsque l’aspect, l’apport thermique ou le comportement du matériau comptent davantage que le temps de cycle brut. La première étape la plus sûre consiste à choisir une famille de pièces stable, puis à valider le procédé de soudage avant d’acheter la portée et la charge utile.
Robot collaboratif ou robot industriel ? Choisir selon la charge utile, la portée, le facteur de marche et les protections
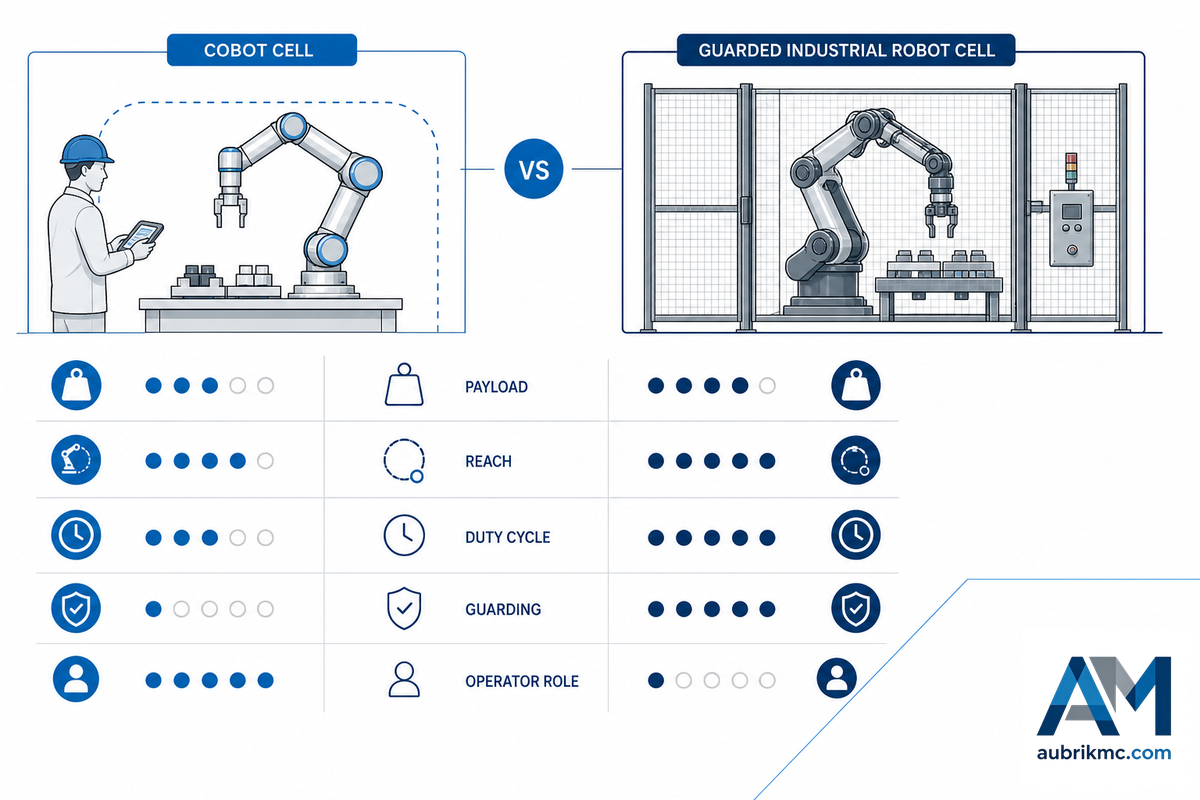
Le soudage avec un robot collaboratif peut convenir aux productions à forte diversité, aux petites pièces et aux cellules de soudage prises en charge par un opérateur. Les robots industriels protégés peuvent convenir aux pièces plus lourdes, aux facteurs de marche plus élevés, aux grands positionneurs de soudage, aux mouvements plus rapides ou aux implantations nécessitant une séparation physique. Le choix de la désignation compte moins que l’évaluation des risques.
Le caractère collaboratif ne garantit pas la sécurité sans évaluation. Toute la cellule robotisée doit être évaluée, et non le seul bras ; les recommandations d’OSHA sur la sécurité des robots renvoient les acheteurs à l’ensemble du système robotique et à son application. Cela comprend l’outillage terminal, le dispositif de bridage, les arêtes des pièces, la chaleur, le rayonnement de l’arc, les fumées et les tâches de l’opérateur.
| Facteur de décision | Un robot collaboratif peut convenir lorsque… | Un robot industriel peut convenir lorsque… |
|---|---|---|
| Dimensions des pièces | Les pièces sont assez petites pour être prises en charge à proximité par l’opérateur. | Les grandes pièces nécessitent une longue portée, un rail ou un positionneur de soudage. |
| Mode de production | Les pièces à forte diversité se répètent par famille. | Les pièces produites en grande série sont traitées pendant de longues équipes. |
| Protections | L’évaluation des risques permet une utilisation dans un espace partagé. | La vitesse, la chaleur, l’outillage et la masse des pièces imposent une séparation. |
| Programmation | Les opérateurs ont besoin d’un apprentissage guidé des trajectoires et de modifications fréquentes. | L’atelier peut prendre en charge la programmation hors ligne ou bénéficier de l’assistance d’un intégrateur. |
Le filtre de préparation de l’atelier en 4 étapes
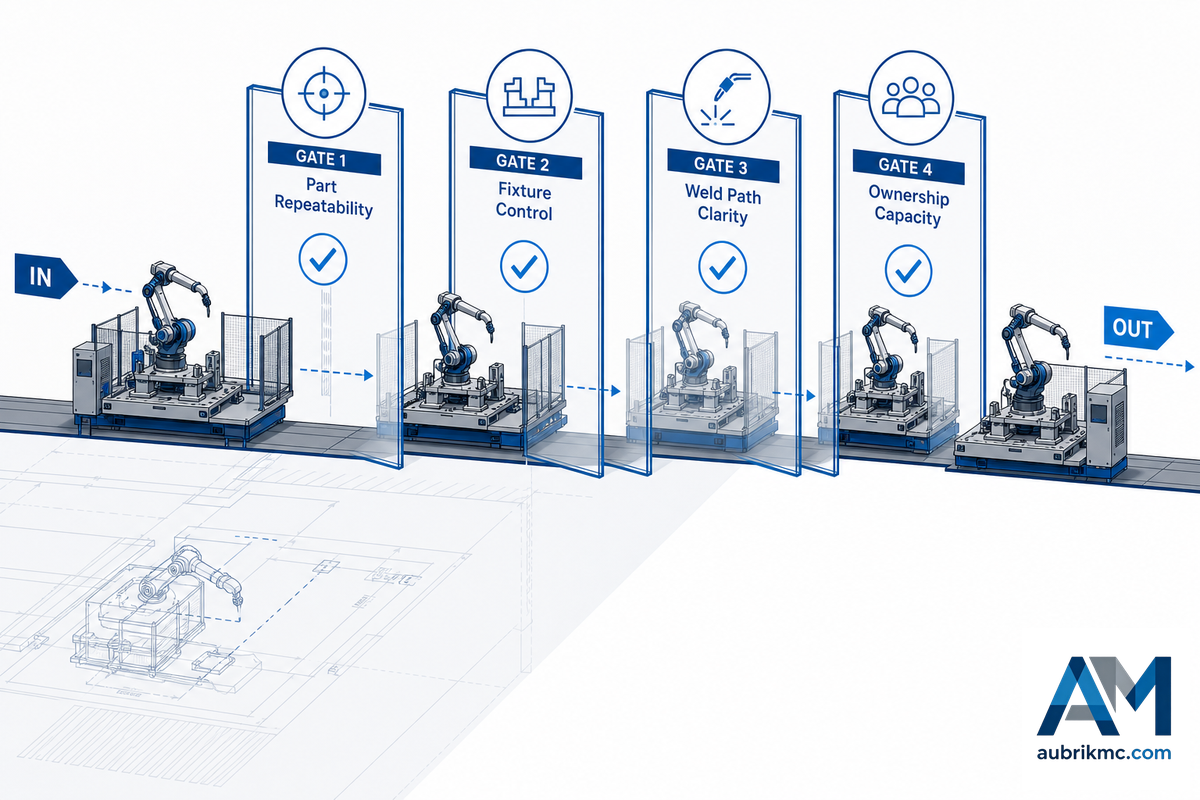
Mauvaise première question : quel robot devons-nous acheter ? Meilleure première question : cet atelier pourra-t-il présenter demain la même soudure au robot exactement de la même manière ? Appliquez le filtre de préparation de l’atelier en 4 étapes avant le bon de commande.
Règle pour l’acheteur : la préparation ne se limite pas à la répétabilité des pièces. Comme OSHA considère la réception sur site, l’évaluation des risques et le maintien de la conformité comme des éléments de la sécurité de l’application robotique, l’acheteur doit confirmer la responsabilité de la programmation, l’évaluation de sécurité conforme à ISO 10218 et la validation après modification avant le lancement de la production.
- Répétabilité de la famille de pièces : commandes récurrentes, géométrie d’assemblage stable, plans validés et variabilité connue du matériau.
- Maîtrise de l’outillage : surface de référence répétable, séquence de serrage, dégagement de la torche et temps de changement de série.
- Clarté de la trajectoire de soudage : débuts, fins, angle d’accès, seuil de reprise et critères d’inspection.
- Capacité de prise en charge : opérateur formé, assistance à la programmation, responsable de la maintenance, responsable de la sécurité et plan d’assistance.
Si ces 4 étapes sont en grande partie maîtrisées, la phase d’information peut laisser place à l’étude d’un projet configuré. Pour les cellules de production configurées, consultez la solution de machine de soudage robotisé d’Aubrik destinée aux cellules de production configurées.
Cartographie des postes de coût d’un robot : ce qui modifie le prix réel
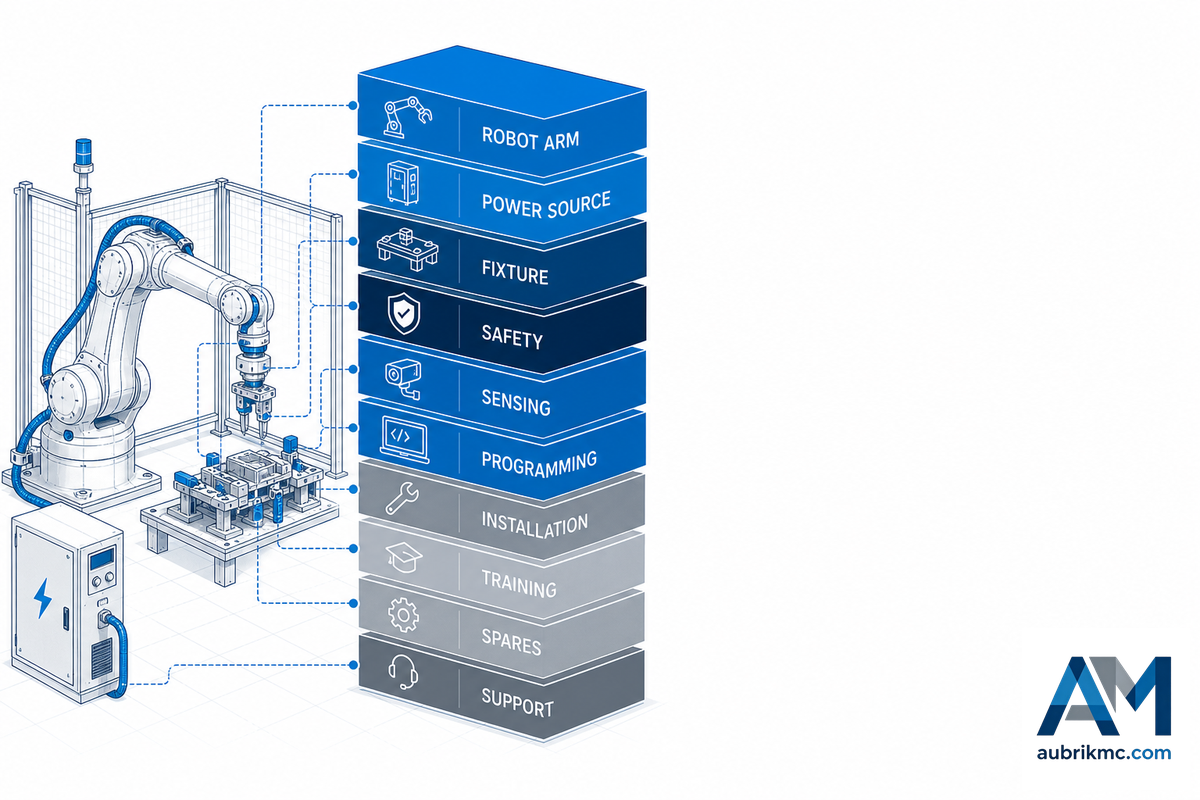
Les fourchettes de prix publiques du matériel de soudage robotisé sont larges et souvent de nature commerciale. Les petits ensembles, les configurations bras et source de courant, les cellules de soudage configurées et les lignes de production clés en main ne doivent pas être considérés comme directement comparables à l’achat. Utilisez une décomposition des coûts plutôt qu’une promesse de prix unique.
La planification des effectifs fait également partie de la décomposition des coûts. BLS publie des données sur les offres d’emploi du marché du travail des soudeurs et sur la pression exercée par l’automatisation, ce qui explique pourquoi un acheteur doit chiffrer la formation, le réglage, l’inspection et la maintenance au lieu de s’intéresser uniquement au bras robotisé.
Les conditions d’assistance doivent figurer dans la même décomposition des coûts : demandez si l’assistance est assurée en continu (24 h), le jour ouvré suivant ou uniquement dans le cadre d’une maintenance programmée.
| Poste de coût | Éléments inclus | Risque lié au devis |
|---|---|---|
| Ensemble robotique de base | Bras robotisé, contrôleur, boîtier d’apprentissage et câbles de base. | Peut exclure les équipements de soudage. |
| Ensemble de soudage | Source de courant, torche, dévidoir, circuit de gaz et dispositif de nettoyage de la torche. | Doit correspondre au procédé de soudage. |
| Équipements de la cellule | Plateau, outillage, positionneur de soudage, protections et aspiration des fumées. | C’est souvent à ce niveau que se situe la véritable différence. |
| Intégration | Programmation, validation de la sécurité, réception sur site et formation. | Une prise en main mal organisée peut entraîner des arrêts de production. |
| Assistance pendant le cycle de vie | Pièces de rechange, mises à jour, délai d’intervention, gestion des modifications et objectif déclaré de réponse sous 2 days. | L’absence de responsabilité clairement définie peut transformer de petites modifications en retards. |
Combien coûte un robot de soudage ? Tout dépend de ce que l’on entend par robot de soudage. Le prix du seul bras robotisé ne correspond pas au coût d’une cellule de soudage sûre et opérationnelle. Les demandes de prix utiles indiquent le robot, le courant de soudage, l’outillage, le positionneur, le système de sécurité, la détection, la programmation, l’installation, la formation, les pièces de rechange et l’assistance.
Risques d’intégration négligés par les acheteurs avant le bon de commande
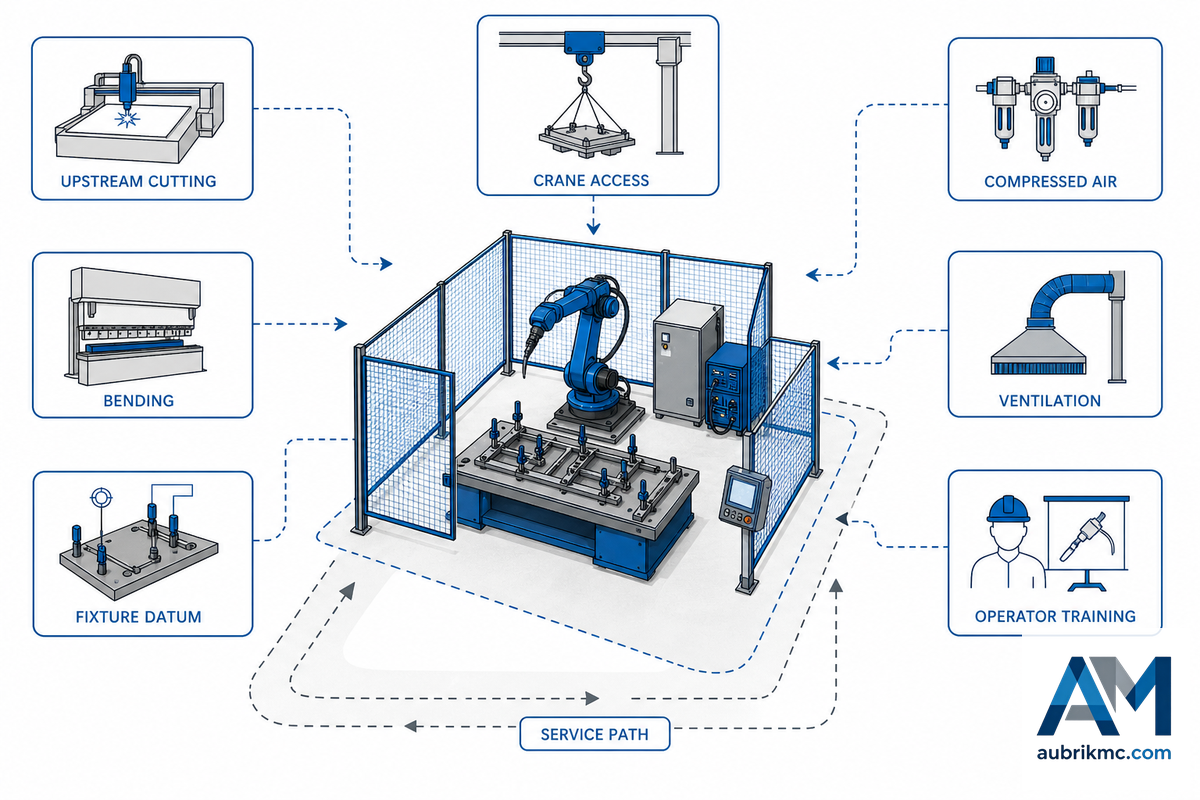
C’est au niveau des risques d’intégration que la plupart des premiers projets de soudage robotisé deviennent plus difficiles que prévu initialement. OSHA indique que l’essai de réception sur site doit être réalisé par l’intégrateur et vérifié par l’utilisateur, et que l’employeur reste responsable du maintien de la conformité de l’application après le démarrage.
| Domaine de risque | Questions à poser avant de signer |
|---|---|
| Responsabilité de la programmation | Qui peut modifier les trajectoires, remédier aux défauts et ajouter de nouvelles variantes de pièces ? |
| Périmètre de l’intégrateur | L’outillage, les protections, l’aspiration des fumées et la réception sur site font-ils partie du cahier des charges ? |
| Conformité du soudage | Qui vérifie l’autorisation de travaux à chaud, les matériaux combustibles, la protection oculaire, la ventilation et le captage des fumées ? |
| Cybersécurité et gestion des accès | Comment sont gérés l’accès au contrôleur, l’assistance à distance, la perte de données et les modifications non autorisées ? |
| Dossiers de validation | Recevrez-vous l’évaluation des risques, l’essai de réception sur site, les réglages des fonctions de sécurité, les vérifications des capteurs et les dossiers de formation ? |
Note technique : un robot collaboratif ou un robot protégé peut réduire l’exposition directe à l’arc, mais pas les tâches propres au soudage. La ventilation, le captage des fumées, la prévention des incendies, la protection oculaire et les mesures applicables aux travaux à chaud doivent figurer dans le plan du projet.
Pour un premier achat de systèmes de soudage robotisé, l’intégration comprend également la compatibilité avec les opérations de soudage, l’accès du pont roulant, l’alimentation en air comprimé, la ventilation de l’atelier et les procédés de coupage et de pliage en amont. Un faible encombrement est utile dans une travée de fabrication saturée, mais la disponibilité dépend davantage de l’accès aux outillages, de la réactivité du service et de la possibilité pour un soudeur d’intervenir en toute sécurité lorsque la famille de pièces n’est pas prête pour l’automatisation.
Maîtrise de la qualité : suivi de joint, position de la torche, traçabilité et données de soudage
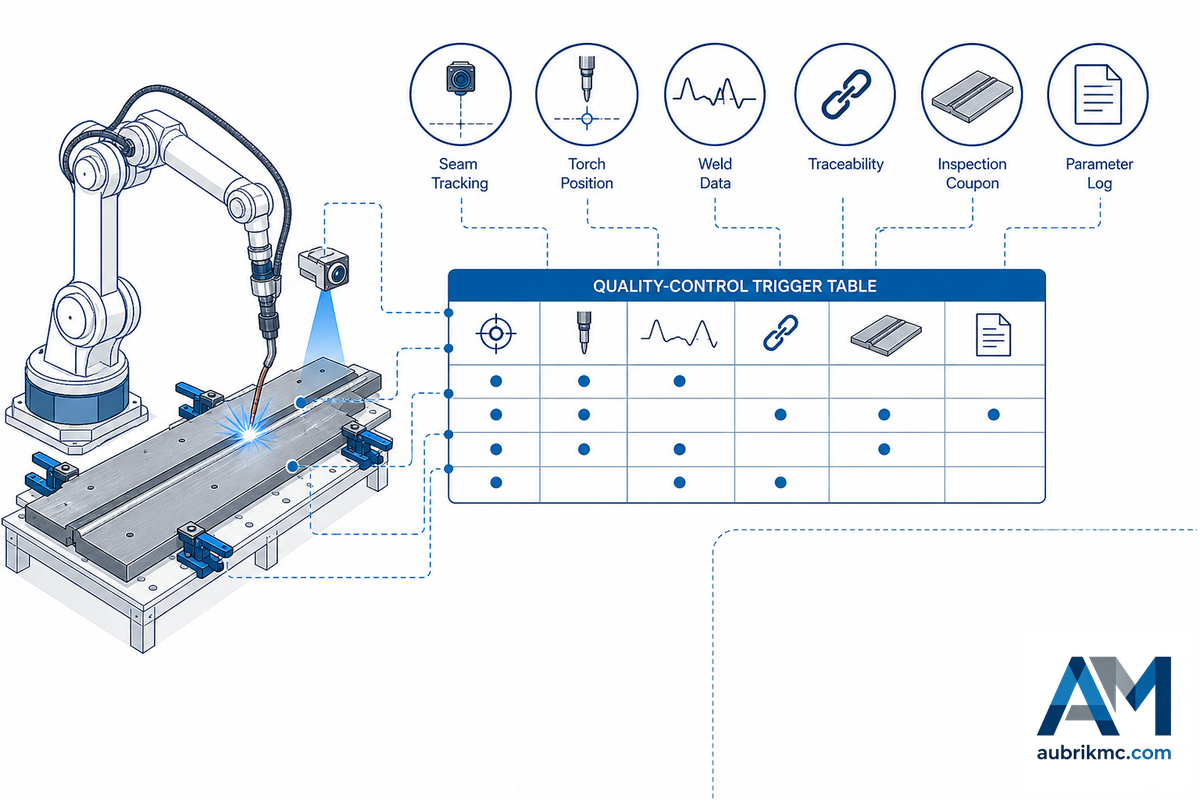
Lorsque les pièces varient peu et que les outillages sont rigides, une trajectoire apprise peut suffire. Lorsque les jeux fluctuent, que la chaleur déforme l’assemblage ou que le client exige des données, la détection fait partie intégrante de la solution de soudage. Une étude de 2024 sur la détection visuelle active classe les applications de soudage robotisé en suivi de joint, détection des défauts, mesure 3D du bain de fusion et planification des trajectoires.
Pour définir le périmètre de la cellule, les recommandations d’OSHA relatives aux systèmes robotiques industriels considèrent également les capteurs, les dispositifs d’entrée/sortie et les équipements associés comme des éléments du système, raison pour laquelle la détection ne peut pas être dissociée de l’examen des outillages et de la sécurité.
La maîtrise intelligente de la qualité est un autre aspect à prendre en compte lors de l’évaluation des capacités de productivité du soudage. Si vous envisagez le soudage multipasse, les assemblages navals, les tôles fortes ou les applications à longues soudures, les règles de détection, d’étalonnage et d’inspection devront être configurées pour la cellule avant qu’elle ne commence à produire des soudures de haute qualité à la cadence de production. Grâce à ces dispositifs, vous évaluerez les systèmes robotisés sur la base de soudures acceptables, et non sur les seuls mouvements d’un cycle à vide.
| Facteur déclenchant | Dispositif possible | Question d’acceptation |
|---|---|---|
| Dérive du jeu ou de l’accostage | Détection tactile, suivi de joint à travers l’arc et suivi de joint par laser. | La cellule peut-elle détecter l’assemblage avant le soudage ? |
| Risque d’accès insuffisant pour la torche | Positionneur de soudage, portée étendue, simulation de trajectoire et vérification de l’angle de la torche. | La torche peut-elle conserver son angle sans collision ? |
| Risque de porosité ou de défaut du cordon | Fenêtre opératoire, gestion du gaz, inspection du cordon de soudure et essais sur échantillons. | Quel taux de défauts ou quelle règle d’inspection est acceptable ? |
| Exigence de traçabilité | Enregistrement des données de soudage, gestion des versions des programmes et dossiers des opérateurs. | Quels paramètres doivent être enregistrés pour chaque pièce ? |
Tendance d’achat 2026 : ce qui modifie la demande de prix, au-delà des prévisions du marché
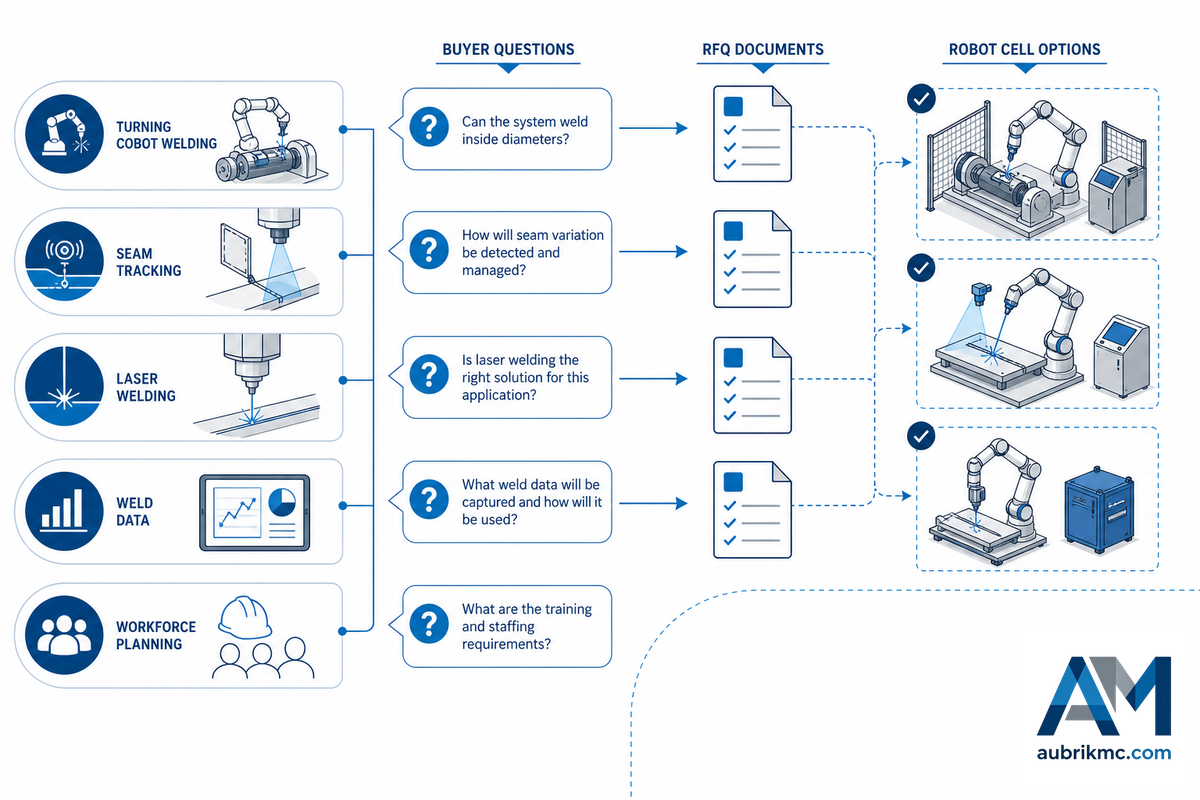
Les chiffres relatifs aux tendances sont utiles pour établir le contexte, mais ne doivent pas être le seul fondement de votre demande de prix. Bien que la International Federation of Robotics ait recensé 542 000 installations de robots industriels dans le monde en 2024, les installations ont diminué dans les Amériques et aux États-Unis par rapport à 2023. Pour les acheteurs aux États-Unis, la meilleure question n’est pas « L’automatisation progresse-t-elle ? », mais « Quelles tendances modifient les questions que je dois poser à mon intégrateur ? »
| Tendance | Action pour la demande de prix |
|---|---|
| Soudage avec robot collaboratif | Demandez si les dimensions des pièces, le facteur de marche et les protections conviennent à un déploiement dans un espace de travail partagé. |
| Suivi de joint | Demandez si les jeux variables doivent être gérés par un meilleur outillage, par la détection ou par une combinaison de ces solutions. |
| Robots de soudage laser | Demandez si le matériau, la conception de l’assemblage, l’enceinte et l’investissement justifient le procédé. |
| Données de soudage et traçabilité | Demandez quels paramètres de soudage, quelles versions des programmes et quels dossiers d’inspection doivent être enregistrés. |
| Planification des effectifs | BLS recense environ 45 600 postes à pourvoir chaque année aux États-Unis pour les soudeurs, les opérateurs de coupage et les spécialistes du brasage tendre et fort sur la période 2024-2034, mais indique également que l’automatisation pourrait limiter la demande globale. Demandez comment les fonctions évoluent vers le réglage, la prise en charge des machines, l’inspection et la maintenance. |
FAQ
Combien coûte un robot de soudage ?
Le coût d’un robot de soudage dépend du périmètre : bras robotisé, ensemble avec robot collaboratif, source de courant de soudage, outillage, protections, programmation, installation, pièces de rechange et service. Ne comparez les prix qu’après avoir obtenu de chaque fournisseur une définition écrite des limites de la cellule, de la famille de pièces, de l’essai de réception et de la responsabilité de la formation dans chaque devis.
Le soudage robotisé est-il rentable ?
Le soudage robotisé mérite d’être évalué lorsque les pièces sont répétitives, que les outillages maintiennent la géométrie, que le volume de soudage est stable et que les problèmes de qualité du soudage manuel sont mesurables. Il convient moins bien aux fabrications unitaires, aux plans imprécis, aux jeux instables ou aux travaux dépourvus de critères d’acceptation clairs.
Qu’est-ce qu’une machine de soudage robotisé ?
En pratique, une machine de soudage robotisé est une cellule de travail automatisée comprenant un robot programmable, une source de courant de soudage, une torche, un contrôleur, des systèmes de sécurité et un outillage. Pour le client, la machine doit être considérée comme une cellule opérationnelle plutôt que comme un simple bras robotisé. De nombreux éléments, tels que la conception des outillages, la programmation et la maîtrise du procédé, les protections de sécurité, l’aspiration des fumées et les essais d’acceptation des soudures, doivent être en place avant que la cellule puisse produire de manière fiable des soudures acceptables à chaque équipe.
Combien coûte un robot de soudage automatique ?
Le coût d’un robot de soudage automatique dépend du périmètre du devis : ensemble robotique seul ou cellule de soudage complète. Avant de comparer les prix ou la rentabilité du projet, demandez à chaque fournisseur de chiffrer séparément le bras robotisé, le matériel de soudage, l’outillage, le système de sécurité, la programmation, l’installation, la formation, l’assistance, la première série d’échantillons, l’essai de réception sur site, le lot de pièces de rechange et l’assistance future pour la modification des trajectoires. Confirmez également qui prend en charge les révisions des outillages, la ventilation, la validation de la sécurité, les sauvegardes du contrôleur, les interventions sous garantie et la mise en service sur site.
L’automatisation du soudage est-elle difficile à apprendre ?
La difficulté d’apprentissage de l’automatisation du soudage varie selon la cellule et le contrôleur. Certains robots collaboratifs permettent un apprentissage guidé, tandis que de nombreux robots industriels reposent sur un boîtier d’apprentissage ou sur des méthodes de programmation hors ligne. OSHA souligne que la programmation des contrôleurs de robots n’est pas normalisée dans l’ensemble de l’industrie robotique ; les acheteurs doivent donc préciser leurs besoins en matière d’assistance à la programmation, de service et de formation des opérateurs.
Quels sont les avantages du soudage robotisé par rapport au soudage manuel ?
Les systèmes de soudage robotisé peuvent offrir une course de torche répétable, une vitesse constante, une qualité des soudures plus fiable, une meilleure séparation par rapport à la chaleur, aux fumées et au rayonnement de l’arc, ainsi qu’une meilleure documentation. La concrétisation de ces avantages dépend des outillages, de la régularité de l’accostage des pièces, de la formation de l’opérateur, de la maîtrise du mode opératoire de soudage et des mesures de maîtrise de la qualité. Un mauvais accostage ne sera pas amélioré par le seul recours à un robot.
Quel type de soudage est utilisé dans la construction automobile ?
La construction automobile utilise souvent le soudage robotisé par points par résistance pour les structures de carrosserie en tôle, car les emplacements de soudage se répètent en grande série. Les procédés MIG, à l’arc, laser et autres peuvent être utilisés pour les supports, les châssis, les bacs de batteries, les éléments d’échappement ou les fabrications plus lourdes après validation du procédé.
Quand passer du guide à la définition du périmètre du projet
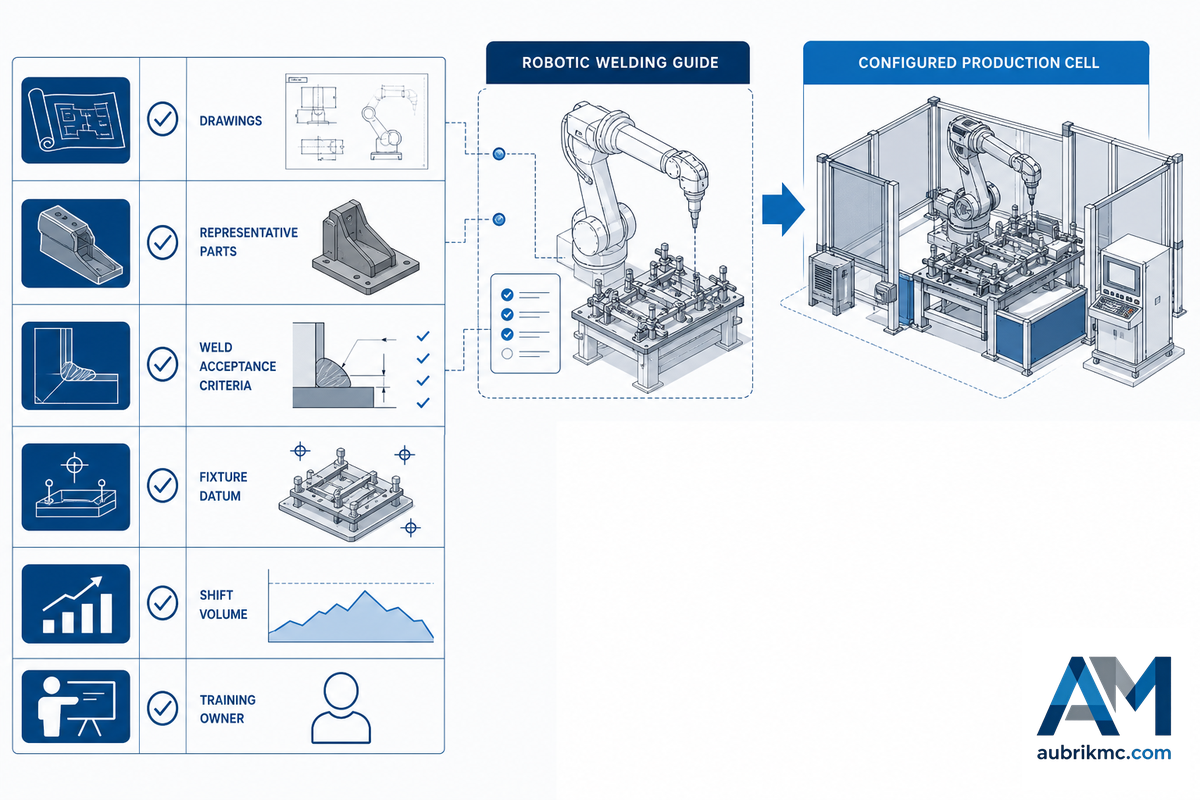
Passez de la lecture à la définition du périmètre lorsque le besoin devient précis : 2 plans ou pièces représentatives, les critères d’acceptation des soudures, les points de référence de l’outillage, le volume par poste de 8 heures et un responsable de la formation des opérateurs. C’est essentiel, car une cellule de production est un projet d’ingénierie, et non une machine sur catalogue ; le risque financier majeur consiste à acheter des équipements de mise en mouvement avant d’avoir défini l’application, l’analyse de sécurité et le modèle d’assistance.
Aubrik (Wuxi ABK Machinery) propose des machines d’automatisation du soudage et des lignes de production destinées aux acheteurs exigeants du secteur de la fabrication métallique lourde. La documentation publique de la marque mentionne la certification ISO 9001, le marquage CE et une fondation en 1999. Si votre famille de pièces, la maîtrise de l’outillage, la trajectoire de soudage et la stratégie d’attribution des responsabilités sont suffisamment abouties, l’étape suivante consiste à étudier une cellule configurée, et non à poursuivre des recherches générales. La solution de soudage robotisé passe alors d’un sujet informatif au périmètre d’une solution clé en main, comprenant le coût de la main-d’œuvre, la réalisation de l’outillage, la formation des opérateurs, l’assistance et la maintenance.
Références
- Manuel technique de l’OSHA : systèmes de robots industriels et sécurité des systèmes de robots industriels
- OSHA 1910.252 : exigences générales relatives au soudage, au coupage et au brasage
- Normes de l’OSHA relatives au soudage, au coupage et au brasage
- Parcours professionnel AWS de technicien en soudage robotisé
- ANSI : ISO 10218-1:2025 sur la sécurité des robots
- TUV Rheinland : alerte concernant la mise à jour de la norme ISO 10218
- International Federation of Robotics : communiqué de presse World Robotics 2025
- Perspectives professionnelles du BLS : soudeurs, opérateurs de coupage, braseurs tendres et braseurs forts
- Revue des méthodes de détection visuelle active pour le soudage robotisé
Tendance actuelle



