
Nehmen Sie Kontakt mit der Aubrik Company auf

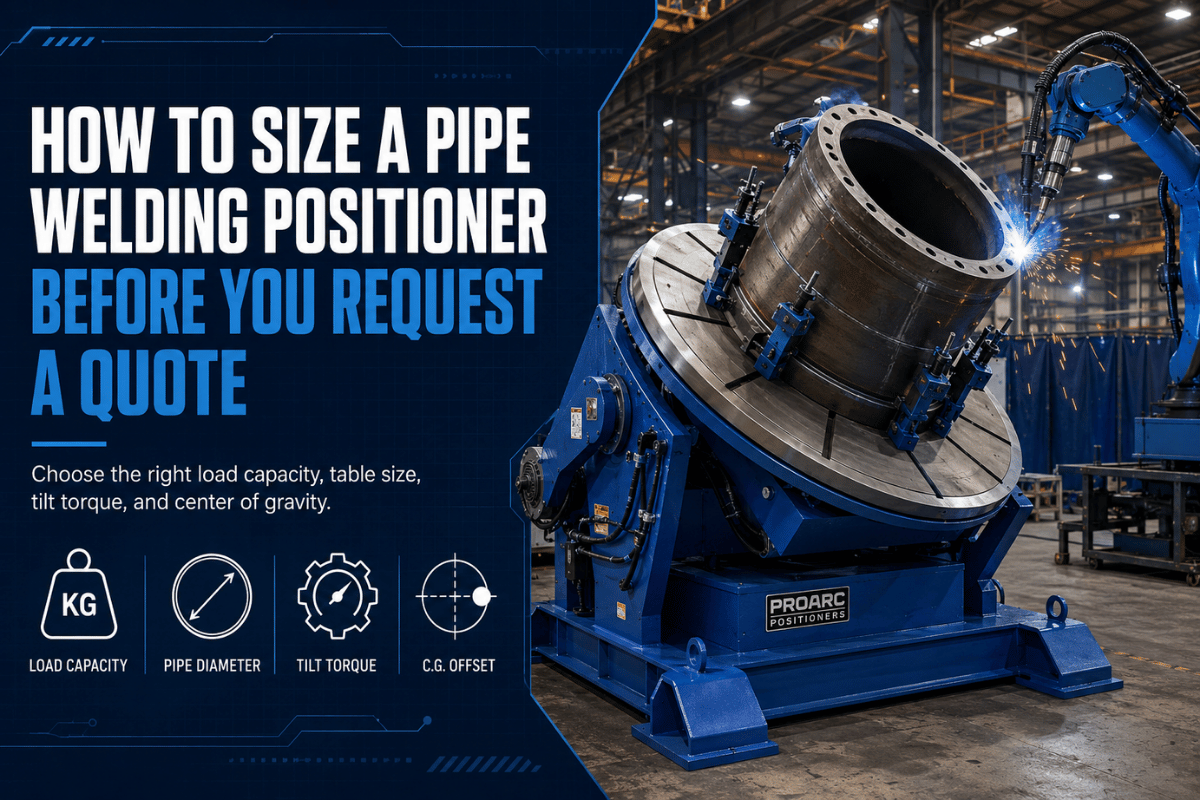
Ein Schweißpositionierer für Rohre kann ein aktuelles Problem in einem industriellen Fertigungsbetrieb lösen: Beim Rohrschweißen ist eine gleichmäßige Drehbewegung erforderlich, der Schweißer benötigt eine gut erreichbare Arbeitsposition und der Kunde braucht bereits vor der ersten Bestellung eine auf die Last ausgelegte Maschine.
Zuerst zu prüfende Eckdaten der Schweißausrüstung
- Rohraußendurchmesser und Wanddicke.
- Gesamtgewicht des Werkstücks einschließlich Spannfutter, Spannvorrichtung und Hilfsmitteln zum Heften.
- Erforderliche Drehzahl, Neigungsbereich und Art der Bedienersteuerung.
- Ob für die Werkstücke Rollenböcke, Schweißpositionierer mit Reitstock, Schweißmanipulatoren, Bodendrehtische oder eine kombinierte Schweißzelle erforderlich sind.
- Für Lasten von 1-50 Tonnen und Rohre mit einem Durchmesser von 40 -2500 mm bieten wir Ihnen die Baureihe der Schweißpositionierer für Rohre an.
Was ein Schweißpositionierer für Rohre für den Schweißer verändert
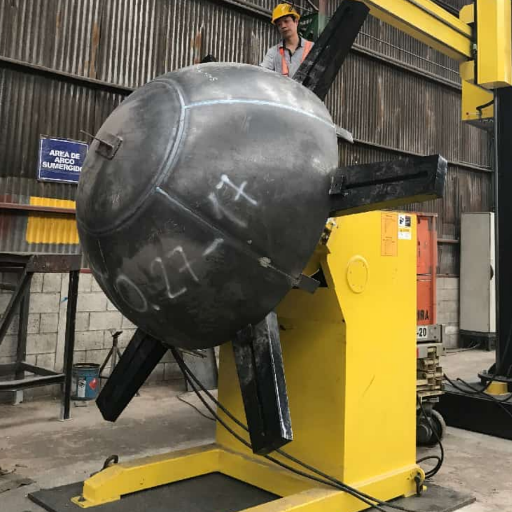 Beim Schweißpositionierer für Rohre wird das Werkstück durch das Rohr in Position gehalten, sodass die Drehvorrichtung nicht bei jedem Durchgang um das Rohr herum bewegt werden muss. In der Praxis verlagert die Ausrüstung die Aufgabe vom Verfolgen des Schweißstoßes hin zur Positionierung des Schweißstoßes in einer einstellbaren Lage, die eine bessere Ergonomie und Schweißnahtqualität ermöglicht.
Dies ist besonders im Fertigungsbetrieb von Vorteil, da das Rohrschweißen selten nur aus einer einzigen einfachen Rundnaht besteht. Der Bediener muss möglicherweise heften, drehen, anschließend erneut das Ausrichten und Zusammenbauen prüfen, das Spannfutter nachstellen, die Position des Schweißbrenners ändern und dann zur Schweißnaht zurückkehren, ohne dabei die Anschlagmittel des Werkstücks zu verschieben. Die HSE beschreibt die Schweißpositionierung als das Verfahren zum Bereitstellen des Werkstücks, Erzeugen der Relativbewegung, Steuern von Geschwindigkeit und Richtung sowie Neupositionieren für die nachfolgende Schweißnaht.
Technischer Hinweis: Fragen Sie den Lieferanten, für welche Lastanordnung die Tragfähigkeitsangabe gilt. Ein zentriertes, ausgewuchtetes Rohr stellt einen anderen Lastfall dar als eine lange Rohrbaugruppe, die frei aus einem Spannfutter herausragt.
Eignungsmatrix für die Rohrdrehung: Schweißpositionierer oder Rollenböcke, Drehtisch oder Schweißmanipulator
Welche Ausrüstung erforderlich ist, hängt davon ab, wie das Rohr abgestützt werden muss und wo sich der Schweißkopf befinden soll. Ein Schweißpositionierer, Rollenböcke, Bodendrehtische und ein Schweißmanipulator können mittelgroße bis große Werkstücke drehen oder abstützen; der Kontakt mit den Rollen und die Art der Werkstückspannung beeinflussen jedoch das Ergebnis.| Entscheidungskriterium | Schweißpositionierer für Rohre | Rollenböcke / Schweißrollenbock | Drehtisch | Schweißmanipulator |
|---|---|---|---|---|
| Hauptaufgabe | Rohre oder Rohrbaugruppen spannen und drehen. | Zylindrische Werkstücke von unten abstützen. | Bauteile auf einer ebenen Planscheibe drehen. | Den Schweißkopf verfahren. |
| Am besten geeignetes Werkstück | Rohrenden, Flansche, Formstücke und kurze Rohrbaugruppen. | Lange Zylinder, Tanks und Behälter. | Kleine Bauteile und runde Baugruppen. | Große Bauteile, bei denen der Verfahrweg des Schweißbrenners entscheidend ist. |
| Lastaufnahme | Spannfutter, Planscheibe, Spannvorrichtung oder Spindelstock-Reitstock-System. | Rollen unter dem Mantel. | Planscheibe oder Nuten im Drehtisch. | Keine primäre Lastabstützung. |
| Neigungsbedarf | Üblich, wenn sich der Zugang zum Schweißstoß ändert. | In der Regel nicht die Hauptfunktion. | Kann fest eingestellt oder begrenzt sein. | Der Winkel des Schweißbrenners ändert sich, nicht die Neigung des Werkstücks. |
| Drehsteuerung | Angetriebene Drehbewegung mit Drehzahlregelung. | Angetriebene Rollenböcke und mitlaufende Rollenböcke. | Drehbewegung des Drehtisches. | Koordiniert den Verfahrweg des Schweißbrenners. |
| Einsatz eines Reitstocks | Sinnvoll für längere oder schwerere Rohrbaugruppen. | Nicht üblich. | Selten. | Nicht anwendbar. |
| Typisches Zubehör | Spannfutter, Spannvorrichtung, Fußpedal und Handbediengerät. | Mitlaufender Rollenbock und Rollenständer. | Spannplatte. | Säule, Ausleger, Drahtvorschub und Brennerschlitten. |
| Risiko für den Käufer | Nichtberücksichtigung einer exzentrischen Last. | Unzureichende Anpassung der Rollen an den Durchmesser. | Auskragung über die Nenntragfähigkeit des Drehtisches hinaus. | Fehlendes Konzept zur Werkstückspannung. |
| Empfohlener nächster Schritt | Daten zu Rohr, Last, Spannfutter und Neigung übermitteln. | Durchmesser und Mantellänge übermitteln. | Belegungsplan der Spannplatte übermitteln. | Schweißbahn und Zugangsweg des Schweißbrenners übermitteln. |
Tragfähigkeitsbilanz: Schweißpositionierer mit Reitstock, Rohrlast und Nenntragfähigkeit in Tonnen
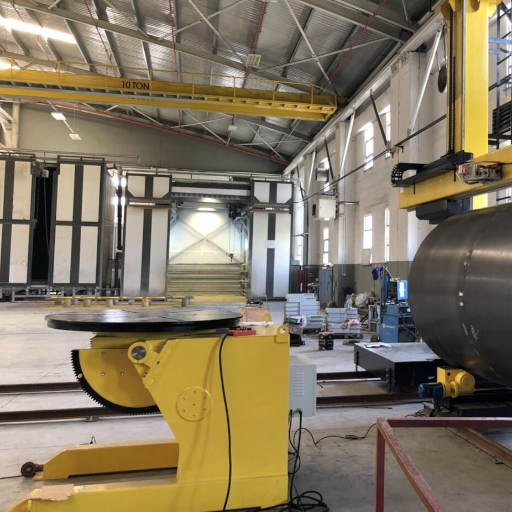 Eine Kennzeichnung mit 5 Tonnen bedeutet nicht automatisch, dass jede Rohraufspannung mit 5 Tonnen sicher ist. Die Tragfähigkeit hängt davon ab, wie die Last angeordnet ist, wie weit der Schwerpunkt von der Drehachse entfernt liegt, welches zusätzliche Gewicht die Spannvorrichtung einbringt und ob das Rohr durch einen Reitstock abgestützt wird.
Die HSE weist darauf hin, dass Positioniereinrichtungen dasselbe Stabilitätsproblem wie andere lasttragende Einrichtungen aufweisen: Die Auslegungslasten dürfen nicht überschritten werden und der sichere Arbeitsbereich muss gekennzeichnet oder in einem Diagramm dargestellt sein. Die OSHA-Richtlinien zur Lasthandhabung weisen außerdem auf unkontrollierte außermittige Belastung und Überlastung als Stabilitätsrisiken hin.
Checkliste zur Tragfähigkeitsbilanz
- Rohrgewicht nach Festlegung der Zuschnittlänge.
- Gewicht von Spannfutter, Spannvorrichtung, Greifer oder Planscheibe.
- Abstand vom Schwerpunkt des Rohrs zur Stirnseite des Schweißpositionierers oder zur Drehachse
- Notwendigkeit eines Reitstocks bei langen Rohren oder großer Auskragung.
- Vom Lieferanten angegebenes Drehmoment für Drehbewegung und Neigung.
- Welchen Sicherheitszuschlag verlangen die Richtlinien Ihres Werks und das Handbuch des Herstellers?
Zu prüfende Angaben zu Drehzahl, Neigung, Zubehör und Steuerung
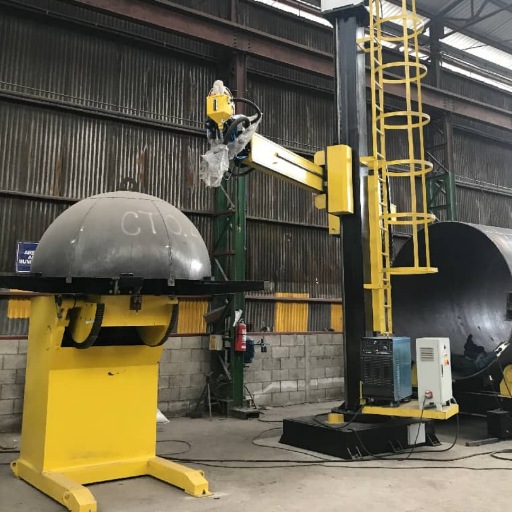 Bei der Drehzahlregelung kommt es nicht nur auf die maximale Drehzahl an. Beim Rohrschweißen benötigt der Bediener einen präzisen niedrigen Drehzahlbereich, ein gleichmäßiges Anfahren und Anhalten sowie ein zur Station passendes Bedienkonzept. Ein Fußschalter kann beim manuellen Schweißen hilfreich sein; in einer motorisierten Schweißzelle kann dagegen eine SPS oder eine Signalschnittstelle wichtiger sein.
Die Datenblätter von Wettbewerbern zeigen, welche Angaben in jeder Angebotsanfrage enthalten sein sollten, unabhängig davon, ob ein Käufer eine neue oder gebrauchte Anlage prüft. Auf einer typischen Produktseite für einen Schweißpositionierer für Rohre von Bulldog werden eine stufenlos regelbare Drehzahl von 0,1-1,75 RPM, ein Drehmoment von 20.800 in/lb, ein selbstzentrierendes 3-Backen-Spannfutter mit 20 in., ein Handbediengerät, ein Not-Halt und ein Fußpedal aufgeführt. Diese Werte sind keine Spezifikation von Aubrik, zeigen aber, welchen Detaillierungsgrad ein ernsthafter Käufer anfordern sollte.
Fünf Prüfungen vor der Freigabe des Drehzahlbereichs
- Rohraußendurchmesser, Wanddicke und vorgesehenes Schweißverfahren festlegen.
- Prüfen, ob das Schweißverfahren eine kontinuierliche Drehbewegung oder eine indexierte Neigung erfordert.
- Erfragen, wie sich die Drehzahl unter Last verändert.
- Neigungsstabilität beim schwersten Arbeitswinkel prüfen.
- Den Bediener das Bedienkonzept in der Werkhalle testen lassen.
Anfragespezifikation für einen Schweißpositionierer für Rohre
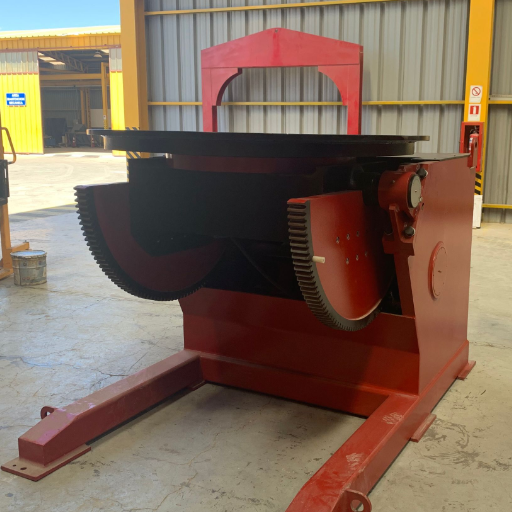 Stellen Sie vor der Angebotserstellung genügend Daten bereit, damit ein Ingenieur die Schweißausrüstung für schwere Fertigungsarbeiten genau auslegen kann. Aubrik wurde 1999 gegründet und ist auf die Herstellung von Schweißausrüstung und CNC-Schneidmaschinen spezialisiert; unterstützt wird das Unternehmen von einem erfahrenen Forschungs- und Entwicklungsteam mit mehr als 20 Jahren Branchenerfahrung. Dadurch kann der Ingenieur seine Angaben möglichst genau ausarbeiten.
| Anfragefeld | Zu übermittelnde Angaben | Warum die Angabe wichtig ist |
|---|---|---|
| Rohraußendurchmesser und Wanddicke | Kleinste, größte und übliche Fertigungsabmessungen. | Bestimmt die Anforderungen an Spannfutter, Rollen, Spannvorrichtung und Freiraum. |
| Werkstückgewicht | Rohr einschließlich Formstücken, Flansch, Spannvorrichtung und Heftvorrichtungen. | Verhindert eine allein auf der Nenntragfähigkeit in Tonnen beruhende Unterdimensionierung. |
| Schweißverfahren | MIG, TIG, SAW, Roboterschweißen oder ein kombiniertes Schweißverfahren. | Beeinflusst die Anforderungen an Drehzahlregelung und Schnittstellen. |
| Abstützmethode | Nur Spannfutter, Spannvorrichtung, Reitstock, Rohrständer oder Rollenböcke. | Bestimmt Stabilität und Auskragungsrisiko. |
| Steuerung | Pedal, Handbediengerät, VFD, SPS oder Roboterschnittstelle. | Passt die Anlage an das Bedien- und Automatisierungskonzept an. |
| Konformitätsunterlagen | ISO 9001, CE, Prüfprotokolle, Handbuch und Ersatzteile. | Unterstützt Import, Abnahme und Instandhaltung. |
| Lieferziel | Erforderlicher Termin, Hafen und Installationszeitfenster. | Ermöglicht dem Lieferanten, die Eignung von Fertigung und Logistik zu bestätigen. |
| Erwarteter Serviceumfang | Garantie, Schulung, Inbetriebnahme und Ersatzteile. | Verringert versteckte Betriebskosten. |
Wann ein kundenspezifischer Schweißpositionierer für Rohre angefragt werden sollte
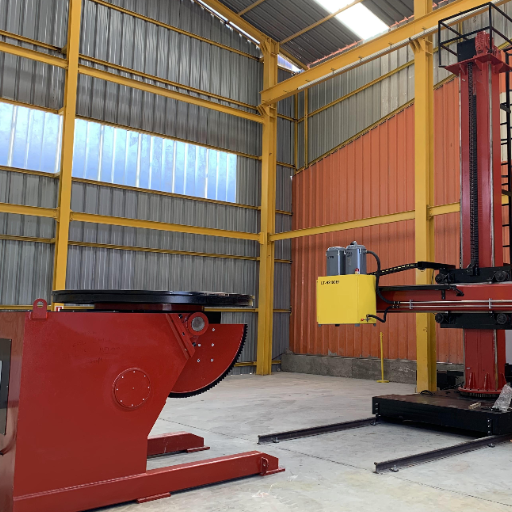 Ein verstellbares Standardmodell der Schweißausrüstung ist in der Regel ausreichend, wenn Schweißdurchmesser, Last und Steuerungsanforderungen innerhalb des veröffentlichten Bereichs liegen. Bitten Sie Aubrik um eine kundenspezifische Prüfung, wenn das Rohr, die Anforderungen an das Spannfutter, eine Station mit fester Arbeitshöhe, die Schweißanforderungen, ein Schweißmanipulator, Rollenböcke, ein Roboterschweißsystem oder ungewöhnliche exzentrische Formstücke die Anwendung komplex machen.
Die Unterlagen von Lincoln Electric zu Schweißpositionierern mit Drehtisch zeigen Modelle, die für den manuellen Einsatz oder für die Kombination mit mechanischer Automatisierung und Schweißmanipulatoren geeignet sind. Wenn Ihre Systemintegration diese Koordinierung erfordert, sollten Sie die motorisierte Drehsteuerung, den erforderlichen Bewegungsfreiraum und das Anlagenlayout in die Angebotsanfrage aufnehmen, statt die Automatisierung erst nachträglich zu berücksichtigen.
Für eine modellbezogene Bewertung sollten Sie die Spezifikationen der Schweißpositionierer für Rohre von Aubrik mit Ihren Anforderungen an Schweißdurchmesser, Last und Schweißverfahren vergleichen, bevor Sie Preise anfragen. Wenn das Projekt außerdem Inbetriebnahme, Layoutberatung oder Bedienerschulung erfordert, senden Sie dieselben Angaben der Angebotsanfrage über den Aubrik-Service, damit das Angebot für die Ausrüstung und der Serviceumfang übereinstimmen.
Ausblick für die industrielle Fertigung: Käufer stellen bessere Fragen
Das Suchinteresse in den USA am Begriff „pipe welding positioner“ stieg von 110 monatlichen Suchanfragen im Juni 2025 auf 480 im Oktober 2025. Dies ist als Hinweis auf vorhandenes Interesse und nicht zwangsläufig als Prognose zu verstehen; es deutet auf eine stärkere Gewichtung des Vergleichs vor der Angebotsanfrage, der Effizienz, der Produktivität und klarer Anfrageparameter für Schweißausrüstung hin. Im Jahr 2026 sollte die entscheidendere Frage nicht nur die Schweißtragfähigkeit betreffen, sondern lauten: „Welcher sichere Betriebsbereich passt zu meinem Rohr, meiner Spannvorrichtung sowie meiner Dreh-, Neigungs- und Abstützkonfiguration?“ An diesem Punkt kann ein Fachberater des Lieferanten dem Käufer helfen, ein wirtschaftlich geeignetes Modell zu finden.Technische Abnahmeprüfungen vor dem Kauf
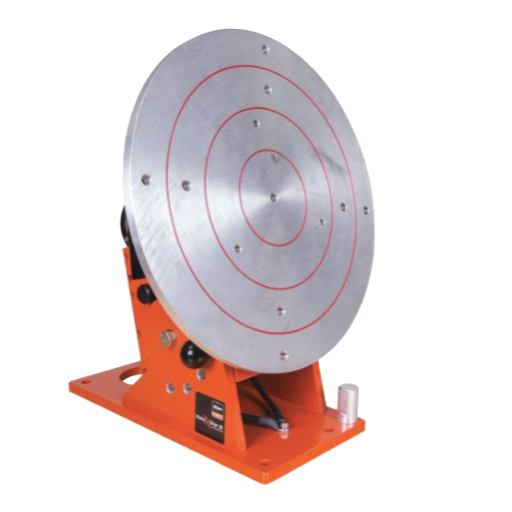 Ein Angebot kann auf dem Papier korrekt aussehen und dennoch bei der Abnahme scheitern, wenn der Käufer die Prüfbedingung nicht festgelegt hat. Behandeln Sie den Schweißpositionierer für Rohre als Station zur Lasthandhabung und nicht nur als Drehtisch. Die OSHA-Richtlinien zur Lasthandhabung erläutern, weshalb sich die zulässige Last ändert, wenn sich der Lastschwerpunkt verlagert; dasselbe Prinzip ist relevant, wenn eine Rohrbaugruppe, ein Spannfutter und eine Spannvorrichtung von der Drehachse entfernt angeordnet sind.
Eine praxisgerechte Angebotsanfrage sollte eine Prüfbedingung vorgeben. Teilen Sie dem Lieferanten beispielsweise mit, ob der Betrieb eine Rohrbaugruppe mit 900 kg, 1.200 kg oder 2.000 kg prüfen wird, ob der Rohraußendurchmesser 40 mm, 325 mm oder 2500 mm beträgt und ob das Spannfutter ein Werkstück mit 6 in, 12 in oder 24 in hält. Diese Werte sind keine allgemeingültigen Modellnennwerte. Es sind die Angaben, die ein Ingenieur benötigt, um Drehmoment, Neigung, Reichweite der Spannvorrichtung und den sicheren Arbeitsbereich zu prüfen. Wenn die Spannvorrichtung 120 kg hinzufügt und den Schwerpunkt um 300 mm verlagert, muss der Schweißpositionierer als System geprüft werden.
📐 Technischer Hinweis
Bei der Abnahme sollten auch die Unterlagen geprüft werden. ISO 9001 ist eine Qualitätsmanagementnorm und kein Ersatz für ein maschinenspezifisches Lastdiagramm. Die CE-Kennzeichnung erleichtert den Zugang zum europäischen Markt, der Käufer benötigt jedoch weiterhin das Handbuch, die Prüfcheckliste, die Elektrozeichnungen und eine unterzeichnete Tragfähigkeitserklärung für die tatsächlich verwendete Spannvorrichtung. Wenn in der Umgebung der Schweißzelle Lastaufnahmemittel unter dem Lasthaken oder hängende Handhabung eingesetzt werden, sollte die Seite ASME B30.20 zu Lastaufnahmemitteln unter dem Lasthaken daran erinnern, die Vorschriften für Hebevorrichtungen von denen für den Schweißpositionierer selbst zu trennen.
Fordern Sie die Nennlastbedingung, den Abstand von der Planscheibe zum Lastschwerpunkt in mm und den zulässigen Neigungswinkel in der schwersten Arbeitsposition an. Die OSHA-Richtlinien zur Lastzusammensetzung wurden für Flurförderzeuge verfasst, doch ihre Warnung vor instabilen Lastzusammensetzungen ist eine hilfreiche Erinnerung für jede drehende Abstützstation.
| Abnahmekriterium | Anzugebender Beispielwert | Davor schützt die Angabe |
|---|---|---|
| Bereich des Rohraußendurchmessers | 40 mm bis 2500 mm | Passung von Spannfutter und Rollen sowie ausreichender Freiraum. |
| Last des Prüfwerkstücks | 900 kg, 1.200 kg oder 2.000 kg | Prüfung der Nennlast unter realen Aufspannbedingungen. |
| Zusatzgewicht der Spannvorrichtung | Spannvorrichtung mit 120 kg plus Hefthilfen mit 30 kg | Verhindert eine unerkannte Überlastung. |
| Versatz des Lastschwerpunkts | 300 mm von der Drehfläche entfernt | Prüft exzentrische Last und Drehmoment. |
| Spannweite des Spannfutters | 6 in, 12 in oder 24 in | Bestätigt die Spann- und Zentriermethode. |
| Drehsteuerung | Kriechgangprüfung bei 0.1 RPM und Produktionsprüfung bei 1.5 RPM | Prüft die Schweißsteuerung bei niedriger Drehzahl. |
| Schichtbetrieb | 8 Stunden pro Schicht, 2 Schichten pro Tag | Legt die erwartete Einschaltdauer von Motor und Getriebe fest. |
| Produktionsmuster | 10 Schweißstöße oder 24 Rohrbaugruppen | Definiert den Stichprobenumfang für die Abnahme. |
| Garantieanforderung | 1 Jahr mit Ersatzteilliste | Verknüpft den Serviceumfang mit dem Kaufrisiko. |
FAQ
Wofür wird ein Schweißpositionierer für Rohre eingesetzt?
Antwort anzeigen
Er dient zum Drehen, Halten und Neigen von Rohren oder runden Werkstücken, damit der Schweißstoß in einer gut erreichbaren Position bleibt. Das Ziel ist nicht nur eine schnellere Drehbewegung, sondern auch ein gleichmäßigerer Zugang für den Schweißer, weniger erneute Rüstarbeiten, bessere Ergonomie und eine bessere Kontrolle der Schweißnahtqualität beim Ausrichten und Zusammenbauen sowie in der Fertigung.
Worin besteht der Unterschied zwischen einem Schweißpositionierer für Rohre und Rollenböcken?
Antwort anzeigen
Ein Schweißpositionierer für Rohre spannt oder fixiert das Werkstück üblicherweise und kann es auch neigen. Rollenböcke stützen ein zylindrisches Bauteil von unten auf Rollen ab und drehen es um seine eigene Achse. Lange Tanks und Behälter eignen sich häufig besser für Rollenböcke; Rohrenden, Flansche, Formstücke und kurze Rohrbaugruppen eignen sich dagegen häufig besser für einen Schweißpositionierer.
Welche Tragfähigkeit sollte ein Schweißpositionierer für Rohre haben?
Antwort anzeigen
Gehen Sie zunächst vom tatsächlichen Rohrgewicht aus und addieren Sie anschließend das Gewicht von Spannfutter, Spannvorrichtung und Greifer. Prüfen Sie danach den Schwerpunkt, die exzentrische Last, die Abstützung durch den Reitstock sowie das Drehmomentdiagramm für Drehbewegung und Neigung. Fehlen diese Angaben, reicht die Nenntragfähigkeit in Tonnen allein für eine sichere Kaufentscheidung nicht aus.
Benötige ich ein Spannfutter oder einen Reitstock?
Antwort anzeigen
Verwenden Sie ein Spannfutter, wenn das Rohr angetrieben gespannt oder wiederholgenau zentriert werden muss. Ziehen Sie einen Reitstock in Betracht, wenn das Werkstück lang oder schwer ist oder voraussichtlich über die Planscheibe hinausragt. Bei einigen Anwendungen kann ein Rohrständer oder ein Rollenbock die bessere Abstützmethode sein. Wenn der Lieferant den Unterschied zwischen Spannfutterlast, auskragender Last und abgestützter Last nicht erklären kann, unterbrechen Sie die Angebotserstellung und fordern Sie ein Tragfähigkeitsdiagramm an.
Kann ein Schweißpositionierer für Rohre mit einem Schweißmanipulator oder einem automatisierten Schweißsystem eingesetzt werden?
Antwort anzeigen
Ja. Bestätigen Sie bei Tisch- oder Bodenstationen zuerst die Drehsteuerung, Arbeitshöhe und Signalschnittstelle.
Nächster Schritt
Übermitteln Sie Schweißdurchmesser, Wanddicke, Höchstlast, Konfiguration der Spannvorrichtung, Schweißverfahren und Steuerungsparameter und prüfen Sie anschließend auf der Produktseite für Schweißpositionierer für Rohre von Aubrik die Eignung der Modelle und die Schritte zur Anfrage.
Literatur und Quellen
- HSE: Positioniereinrichtungen für manuelles und automatisches Schweißen
- AWS Welding Digest: Handhabung schwerer Schweißkonstruktionen
- OSHA: Lasthandhabung und Schwerpunkt
- OSHA: Lastzusammensetzung und Stabilität
- ISO: Qualitätsmanagementsysteme nach ISO 9001
- ASME B30.20: Lastaufnahmemittel unter dem Lasthaken
- Aubrik: Produktseite für Schweißpositionierer für Rohre



