Nehmen Sie Kontakt mit der Aubrik Company auf

Schweißausrüstung für Windkrafttürme
Schweißausrüstung für Onshore- und Offshore-Windkrafttürme mit 2–8 MW
Aubrik entwickelt Schweißanlagen für Windkrafttürme, die die Taktzeit je Turmsegment von 12 Stunden auf 4.5 Stunden verkürzen und die Schweißnaht-Abnahmequote von 88 % auf 99,6 % erhöhen – seit 1999 in 16 Onshore- und Offshore-Projekten auf 8 Exportmärkten belegt.
ISO 9001
CE-gekennzeichnet
EN 1090-2 EXC3
durch TÜV SÜD verifiziert
Export in 16 Länder
27 Jahre (seit 1999)

- Turmdurchmesserbereich
- 2,5 – 6,0 m
- Tragfähigkeit (Rollenbock)
- bis zu 2.000 t
- Positioniergenauigkeit
- ±0,1 mm/m
- Schweißverfahren
- SAW · FCAW-G · GTAW
- Stromversorgung
- 3-phasig, 380 V ±15 %, 50/60 Hz
- Normen
- IEC 61400 · EN 1090-2 · ISO 15614-1
Warum das Schweißen von Windkrafttürmen mehr als allgemeine Automatisierung erfordert
Schweißausrüstung für Windkrafttürme versagt nur selten, weil Schweißnähte brechen. Entgegen der verbreiteten Annahme sind Schweißrisse an Turmmänteln im Betrieb kein häufiger Ausfallgrund. Tatsächlich gerät die gesamte Fertigungskette in Verzug – mit zunehmender Stahldicke steigt die Ermüdung der Bediener, die Schweißüberwachung hält mit mehrlagigen SAW-Zyklen nicht Schritt und der Lieferdruck setzt sich von einem Turmsegment zum nächsten fort. Das eigentliche Problem ist der Einbruch des Durchsatzes – nicht die Integrität der Schweißnähte. Bewerten Sie Schweißnaht-Abnahme und Produktionsfluss getrennt: Ausrichten und Zusammenbauen, Handhabung, Prüfung und nachgelagerte Arbeitsgänge können den Liefertermin jeweils beeinflussen.
Die drei Druckfaktoren, die die Turmfertigung verändern
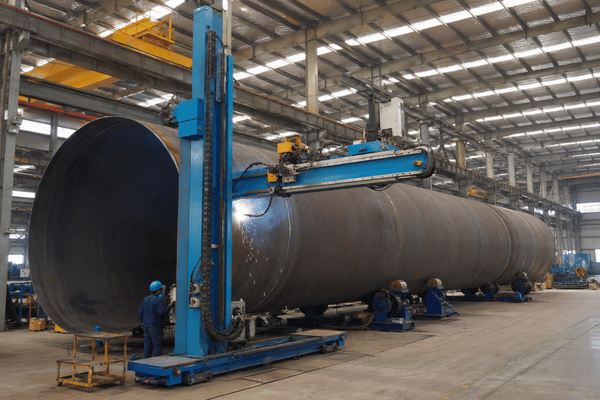
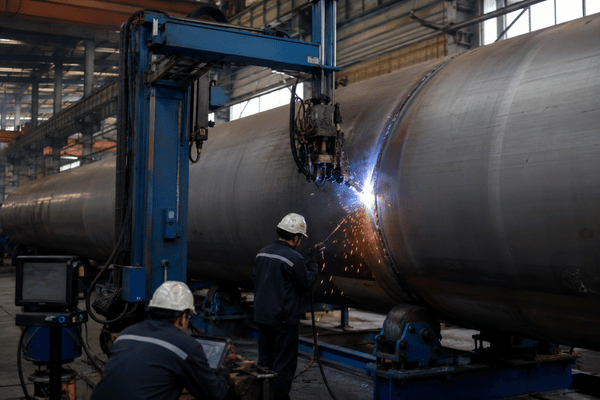
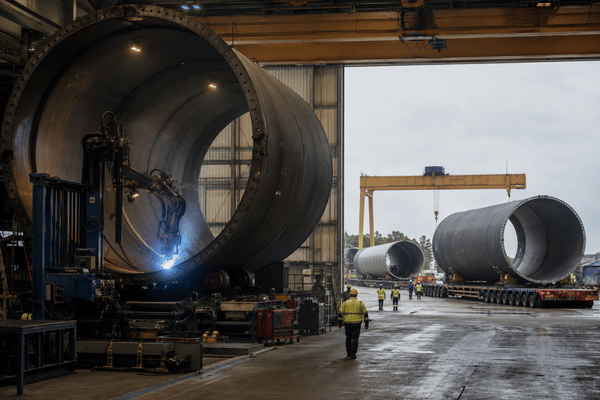
Sowohl bei der Onshore-Fertigung als auch bei der Offshore-Fertigung von Windkrafttürmen prägen drei Druckfaktoren die Beschaffungsentscheidung – Kapazität, Konformität und Logistik.
01. FAKTOR
02. FAKTOR
03. FAKTOR
Was Schweißausrüstung für Windkrafttürme tatsächlich leistet – die ehrliche Fassung
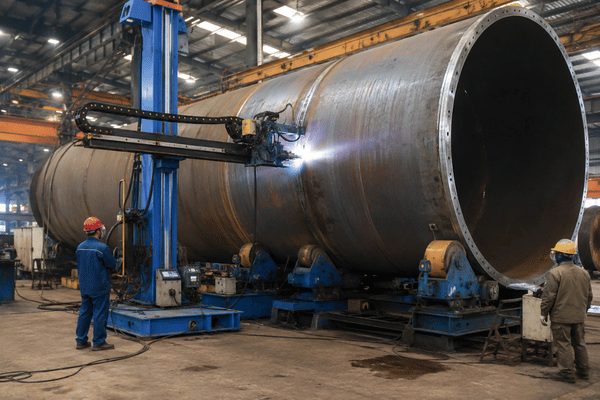
Die ehrliche Fassung lautet: Moderne Schweißausrüstung für Windkrafttürme besteht aus drei modularen Teilsystemen. Säulen-und-Ausleger-Schweißmanipulatoren, Schweißrollenböcke und integrierte Fertigungslinien für Windkrafttürme schweißen Turmsegmente, Flansche und Türrahmen im industriellen Maßstab. Der Schweißmanipulator bearbeitet Längsnähte. Der Rollenbock übernimmt Rundnähte sowie das Ausrichten und Zusammenbauen. Die integrierte Linie verbindet Schneiden, Blechwalzen, Ausrichten und Zusammenbauen, SAW und Nachbehandlung zu einem durchgängigen Arbeitsablauf – was Turmhersteller bisweilen als vollständigen Lieferumfang eines Herstellers von Schweißlinien für Windkrafttürme bezeichnen, statt als Stückwerk aus einzelnen Anlagen. Dieselbe Logik treibt die Fertigung von Windkrafttürmen an und bedient benachbarte Hersteller von Windenergieanlagentürmen, die in der Lieferkette eine Stufe vorgelagert sind.
Wir benennen einen Zielkonflikt dieser Architektur von Anfang an. Die modulare Konfiguration aus 3 Systemen ermöglicht es einem Hersteller, Komponenten flexibel zu kombinieren – etwa mit einer Kombination aus Schweißmanipulator und Rollenbock zu beginnen und später eine integrierte Linie hinzuzufügen –, sie verkürzt die Abläufe jedoch nicht in gleicher Weise wie eine vollständig integrierte Linie für eine neue Fertigungsstätte. Wir behaupten nicht, dass die modulare Lösung immer überlegen ist. Die richtige Antwort hängt davon ab, ob Ihr Betrieb den Einstieg in die 6-MW-Klasse vorbereitet oder bereits in dieser Klasse arbeitet.
Die Automatisierung des Schweißens von Windkrafttürmen ist unverzichtbar. Druckbehälter für Windkrafttürme, große Rundflansche und konische Mantelsegmente erfordern eine Infrastruktur, die 1999 schlicht nicht skalierbar war, als Aubrik beim Aufbau der ersten Automatisierungssysteme für Druckbehälteranlagen mitwirkte. Ein moderner Verbund aus Schweißpositionierern für Windkrafttürme im Jahr 2024 – Rollenbockring in Kombination mit einem Säulen-und-Ausleger-Positionierer – ist die Mindestausstattung für einen Hersteller, der über die 3-MW-Klasse hinausgehen will.
Die Schweißausrüstung von Aubrik für Windkrafttürme ist aus 27 Jahren Erfahrung mit der Automatisierung von Druckbehältern und Stahlbau hervorgegangen. Kohlenstoffstahl und hochfester Stahl – Q345E, S355J2G3, ASTM A529 – bilden den kontinuierlichen Werkstoffstrom dieser Linien.
Referenzprojekt
Innere Mongolei
400 MW (2024):
Eine Serie von 130 Segmenten für 6-MW-Türme (4,8 m Durchmesser, 60 mm Wanddicke) stieg von 8 Segmenten/Monat mit 20 Schweißern und 88 % Abnahmequote auf 32 Segmente/Monat mit 12 Bedienern und 99,2 % Abnahmequote. Zwölf Monate stabiler Betrieb. Integrierte Linien WT-WL-5000.
Konfiguration
Aubrik Schweißanlagen für Windkrafttürme – von Einzelstationen bis zu integrierten Fertigungslinien
Das Schweißen von Windturmflanschen, das mehrlagige Schweißen rohrförmiger Turmmäntel und die Optimierung der Restspannungen zwischen Turm und Flansch sind in der Patent- und Fachliteratur umfassend dokumentiert – siehe USPTO 8082719 (Schweißstöße von Windenergieanlagentürmen), USPTO 7096639 (Flanschverbindung für rohrförmige Turmkomponenten) und die Taxonomie des U.S. DOE Wind Energy Technologies Office zur Fertigungsautomatisierung. Die Teilsysteme WT-WM, WT-WR und WT-WL von Aubrik entsprechen dieser technischen Literatur mit dokumentierten Modell-SKUs und geprüften PQRs.
3 Produktfamilien decken die Fertigungskette für Windkrafttürme ab. Wählen Sie ein Teilsystem zur Nachrüstung – oder spezifizieren Sie eine vollständige WT-WL-5000-Linie für einen neu konzipierten Fertigungsbetrieb. Sämtliche Aubrik Schweißausrüstung für Windkrafttürme arbeitet mit 3-phasig 380 V 15 %, 50/60 Hz – kompatibel mit den meisten Stromnetzen in Europa, ASEAN und Südamerika.
[EINHEIT-01] Schweißmanipulatoren
WT-WM Series
[EINHEIT-02] Rollenböcke
WT-WR Series
[SYSTEM-03] Komplettlinie
WT-WL-5000
01
SPEZIFIKATION WT-WM-8080 & 6060
Säulen-und-Ausleger-Schweißmanipulatoren
Schweißanlagen für Längsnähte
- Hochfestes Stahlbau-Hohlprofil mit Linearführungen und Zykloidgetrieben, ausgelegt für eine Positioniergenauigkeit von 0,1 mm/m.
- Stufenlose Drehzahlregelung, 360°-Säulendrehung, kontinuierliches Mehrlagenschweißen
- Optional: Schweißpulverrückgewinnung, Echtzeitüberwachung der Lichtbogenparameter, Mehrdraht-Schweißköpfe
- SAW, FCAW-G – für Anwendungen außerhalb der Windindustrie siehe unsere Hauptseite zu Säulen-und-Ausleger-Schweißmanipulatoren
Jiangsu, 4–6 MW, 2023: acht WT-WM-8080-Schweißmanipulatoren. Der manuelle Längsnahtzyklus sank von 12 h/Segment auf 4,5 h/Segment. Die Verformung wurde von >1,5 mm/m auf ≤0,8 mm/m reduziert. Die Abnahmequote stieg von 90 % auf 99,6 % – das 200-MW-Projekt wurde zwei Monate früher abgeschlossen.
STELLANTRIEB: ONLINE
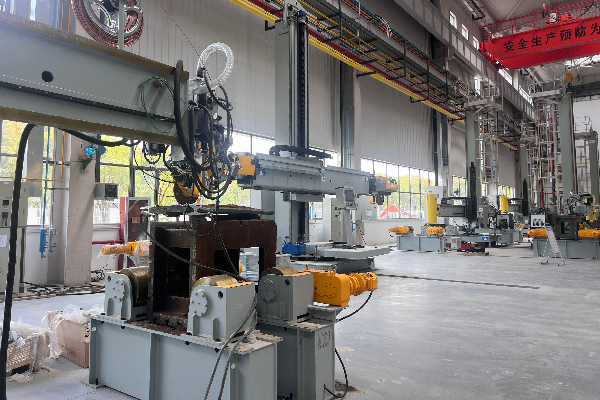
| Spezifikationsparameter | WT-WM-8080 | WT-WM-6060 |
|---|---|---|
| Werkstückdurchmesser | 2,5 – 6 m | 2 – 4,5 m |
| Ausleger-Verfahrweg (max.) | 8 m mal 8 m | 6 m mal 6 m |
| Positioniergenauigkeit | ±0,1 mm/m | ±0,1 mm/m |
| Aufstellmaß (L×B×H) | 8000 × 3000 × 8000 mm | 6000 × 2500 × 6000 mm |
| Gewicht | 5,2 t | 3,8 t |
02
KALIBRIERUNG: STABIL
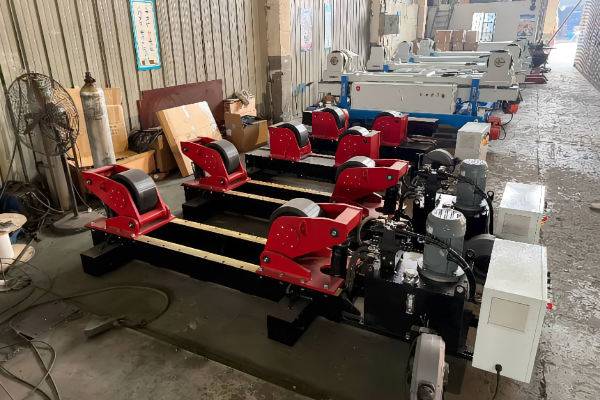
SPEZIFIKATION WT-WR-1000
Schweißrollenböcke
Selbstausrichtender Rollenbock (und Varianten zum Ausrichten und Zusammenbauen)
- Hydraulisch einstellbare, selbstausrichtende Systeme zum Ausrichten und Zusammenbauen – Durchmesser 2.5 bis 6,0 m, Tragfähigkeit bis 2.000 t.
- Optionen: Schaumstoff-, Stahl- oder Gummikupplung; Rollen-/Schutzprofil entsprechend der Oberflächenschutzstrategie
- Der selbstausrichtende Schweißmanipulator zum Ausrichten und Zusammenbauen folgt bei mehrbogig geschweißten Rundnähten automatisch den Durchmesserschwankungen des Verteilerrohrs
- Schweißmanipulator zum Ausrichten und Zusammenbauen mit hydraulisch geregelter Blech-zu-Blech-Ausrichtung, innerhalb von 1 mm beim Zusammentreffen der Blechkanten
Offshore-Flanschhersteller in Shandong (6–8 MW, 5.5-m-Flansche, 2023): zehn selbstausrichtende Rollenböcke WT-WR-1000. Das manuelle Ausrichten dauerte 2–3 Stunden je Flansch bei 7 % Schweißversatz. Nach der Einführung – Ausrichtung in 20 Minuten, Versatz unter 1 %, Nacharbeitskosten um 85 % gesenkt. Alle 200 Flansche bestanden die Fremdprüfung mit einer Quote von 100 %.
| Spezifikationsparameter | WT-WR-1000 |
|---|---|
| Werkstückdurchmesser | 3 – 5,5 m |
| Tragfähigkeit | 1.000 t |
| Positioniergenauigkeit | ±1 mm |
| Kompatible Schweißverfahren | SAW / FCAW-G / GTAW |
| Aufstellmaß | 4500 × 2800 × 1600 mm |
| Gewicht | 8,8 t |
03
SYSTEM WT-WL-5000
Integrierte automatisierte Schweißlinien
Schweißlinie für die Serienfertigung von Windkrafttürmen
- Verbindet CNC-Blechschneiden, Blechwalzen, Station zum Ausrichten und Zusammenbauen, Schweißmanipulatoren, Rollenböcke sowie Entschlacken/Lackieren nach dem Schweißen
- Ausgelegt für Türme mit bis zu 2-8 MW – bis zu 300 % – 400 % Produktivitätssteigerung gegenüber einem vergleichbaren manuellen Verfahren
- Legen Sie das Schweißverfahren, die Drahtvorschubkonfiguration und die erforderliche Abschmelzleistung entsprechend der Turmauslegung und der qualifizierten Schweißanweisung fest.
- Koordinieren Sie zusätzliche Rohrschweißstationen mit der Hauptlinie und bestätigen Sie die Kompatibilität mit der FWM-Baureihe von Rohrschweißmanipulatoren für die festgelegten Rohrgrößen und das Schweißverfahren.
Hersteller von 6-MW-Türmen in Xinjiang (Ziel: 500 Türme/Jahr, 2022): drei WT-WL-5000-Linien. Frühere Ausgangslage – 80 Beschäftigte produzierten 320 Türme/Jahr. Nach der Inbetriebnahme – 25 Beschäftigte produzieren 550 Türme/Jahr. Die Stückkosten sanken um 28 %. Die Schweißnaht-Abnahmequote liegt stabil bei 99,5 %.
SYSTEMVERBINDUNG: SYNCHRONISIERT

| Spezifikationsparameter | WT-WL-5000 |
|---|---|
| Werkstückdurchmesser | 2,5 – 6 m |
| Tragfähigkeit | 1.500 t (kundenspezifisch bis 2.000 t) |
| Positioniergenauigkeit | ±0,15 mm/m |
| Schweißverfahren | SAW, FCAW-G, GTAW |
| Aufstellmaß | 50.000 × 8.000 × 6.000 mm |
| Gewicht | 120 t |
Aubrik Automatisierung gegenüber manuellem Schweißen – Zahlen statt Versprechen
Mit zunehmender Blechdicke nähert sich die Produktivität beim manuellen Schweißen im Windenergiesektor der durch die Blechhärte gesetzten Grenze und wird durch die Ermüdung der Bediener eingeschränkt. Roboterschweißen verbessert den Prozess in einem Maß, das mit den ursprünglich vorgesehenen zwei menschlichen Bedienern pro Schicht nicht möglich wäre. Nicht nur der Lichtbogen wird schneller – der gesamte Zyklus kommt ohne menschliche Arbeit aus.
Direktvergleich der Zyklus- und Qualitätskennzahlen
| Leistungsmerkmal | Manuelles Schweißen (Ausgangswert) | Aubrik WT-WM-8080 | Aubrik WT-WL-5000, integriert |
|---|---|---|---|
| Zykluszeit je Turmsegment | 12 Stunden | 4.5 Stunden | 3 – 5 Stunden |
| Verformungskontrolle | >1,5 mm/m | ≤0,8 mm/m | Positionierung mit ±0,15 mm/m |
| Schweißnaht-Abnahmequote | 88 – 90% | 99.6% | 99.2 – 99.5% |
| Schweißer je Fertigungslinie | 20 | 12 | 25 (jedoch 4× Ausstoß) |
| SAW-Abschmelzleistung | Ausgangswert | ≈3× manuell | Doppeldraht-SAW: +20–30 % gegenüber Eindraht-DC [Branchendaten] |
| Nacharbeitskosten gegenüber manuellem Ausgangswert | Ausgangswert | -85% | -85 bis -90 % |
Was die Zahlen für Ihre TCO bedeuten
Problem Ursache Lösung Nachweis.
PROBLEM
Manuell beschicktes SAW begrenzt den Ausstoß auf einen Wert weit unter dem Zeitplan eines 6-MW-Turms.
URSACHE
Die körperliche und geistige Leistungsfähigkeit des Menschen beim Tragen/Drehen des Werkstoffs in den Spalt nimmt bei Dünnblech exponentiell zu. Mehr Verschleiß bei Dünnblech und mehr Einsatz bei mehrlagigen Zyklen.
LÖSUNG
Die Aubrik Automatisierung überführt die manuelle Begrenzung in prozessgeregeltes SAW.
NACHWEIS
Die drei WT-WL-5000 in Xinjiang fertigen mit 25 Mitarbeitern 550 Türme/Jahr – 80 Mitarbeiter hatten 320 gefertigt.
ROI-Kurzüberblick – Hersteller von 6-MW-Türmen in Xinjiang (12 Monate in Betrieb)
-69%
Mitarbeiterzahl
80 → 25
+72%
Türme pro Jahr
320 → 550
-28%
Stückkosten je Turm
99.5%
Stabile Schweißnaht-Abnahmequote
[SYS-GLOBAL-OPS]
Onshore, Offshore, Reparatur
Onshore, Offshore, Reparatur
Wo Aubrik Windturmlinien bereits im Einsatz sind
Aubrik lieferte Schweißausrüstung für Windkrafttürme für über 16 Referenzprojekte auf 3 Kontinenten – mit 2 bis 8 MW Leistung, Onshore und Offshore, für Neubau und Reparaturen vor Ort. In über 8 Exportländern installiert: Spanien, Deutschland, Russland, Indien, Brasilien, Frankreich, Italien, Vietnam.
01
Onshore (2–6 MW) – Praxis in der Fertigung [SPEC-01]
Ningxia 500 MW (2024)
Einsatz von WT-WM-8080 + WT-WR-1000: Die Schweißzeit je Segment sank von 15 Stunden auf 5 Stunden. 120 Segmente wurden 4 Monate früher geliefert. 99,5 % Abnahmequote der Schweißnähte.
Innere Mongolei 400 MW (2024)
130 Stück × 6 MW, Türme mit 4,8 m Durchmesser und 60 mm Wanddicke für die Linie WT-WL-5000. Vergleich: 8/Monat (20 Schweißer, 88 %) gegenüber 32 Segmenten/Monat (12 Bediener, 99,2 %).
Hebei 3-5 MW (2023)
Zurücksetzung der Werkstoffregelung in Siemens Motoren und 5× Prüfungen je T/CI-2024 an Stahlbauwerkstoffen. Über 3 Jahre belegte Stabilität. 0 Schweißrisse seit der Inbetriebnahme.
02
Offshore (4–8 MW) – mehrjährige Validierung [SPEC-02]
2023 (Guangdong 300 MW Offshore)
WT-WL-5000 mit Korrosionsschutzbehandlung für Offshore-Einsätze, zwei Jahre stabiler Betrieb, Lackintegrität bei der Prüfung 98 %, Schweißnahttiefe > 98 %
Offshore-Flanschlieferant in Shandong
6-8 MW, 5.5-m-Flansche, Jahr 2023 – der Kunde bestellte zehn selbstausrichtende Rollenböcke WT-WR-1000 . Insgesamt 200 Flansche haben die Fremdprüfung zu 100 % bestanden.
8-MW-Offshore-Werk in Shanghai (2024)
Maßgeschneiderte WT-WL-5000, Nenntragfähigkeit 2.000 t und sekundärer Korrosionsschutz. Leistungssteigerung von 40 % bei einer Abnahmequote von 99,7 % für dickwandige Türme des Typs 8 MW.
03
Instandhaltung und Vor-Ort-Reparatur
Windpark Shanxi (2023)
Mobile WT-WM-3030 + WT-WR-500. Verkürzte die Turmreparatur von 7 Tagen auf 1.5 Tage. 30 % Kosteneinsparung bei 12 Türmen. Keine Demontage der Türme.
04
Benachbarte Branchen
Druckbehälter, Lagertanks
Dieselbe WT-WM- und WT-WR-Plattform bedient Hersteller benachbarter zylindrischer Bauteile. Ein Petrochemiehersteller in Shandong setzte WT-WM-6060 zum Schweißen von Lagertanks ein. Die Zykluszeit sank von 25 Tagen auf 10 Tage/Tank. Die Abnahmequote stieg auf 99,8 %. Bei 50 Tanks wurden $3 million eingespart.
Aubrik Betriebsprotokoll der Turmfertigung – Gesamtwerte aus 16 Projekten
| Projekt und Jahr | Region | MW-Klasse | Verbesserung des Schweißzyklus | Steigerung der Abnahmequote | Betriebsdauer |
|---|---|---|---|---|---|
| Innere Mongolei (2024) | Onshore | 6 MW | 8 → 32 Segmente/Monat | 88% → 99.2% | 12 Monate stabil |
| Jiangsu (2023) | Onshore | 4–6 MW | 12 h → 4,5 h je Segment | 90% → 99.6% | 200-MW-Projekt, 2 Monate früher |
| Xinjiang (2022) | Onshore | 6 MW | 320 → 550 Türme/Jahr | 99,5 % stabil | 3+ Jahre |
| Ningxia (2024) | Onshore | 2–6 MW | 15 h → 5 h je Segment | 99,5 % bei 120 Segmenten | 4 Monate früher |
| Guangdong (2023) | Offshore | 4–6 MW | Behandlung für Meeresumgebungen | 98 % Schweißtiefe | 2 Jahre stabil |
| Shandong (2023) | Offshore | 6–8 MW | Ausrichtung: 2–3 h → 20 min | 100 % PIR durch Dritte | 200 Flansche ausgeliefert |
| Shanghai (2024) | Offshore | 8 MW | +40 % Effizienz | 99.7% | Kundenspezifische 2.000-t-Linie |
| Hebei (2023) | Onshore | 3–5 MW | Keine Schweißrisse | Stabil | 3+ Jahre |
| Fujian (2023) | Onshore | 250-MW-Projekt | WT-WM-6060 durch Dritte qualifiziert | PA- und Schweißtiefenvorgabe übertroffen | Produktion |
| Shanxi (2023) | Reparatur | - | 7 d → 1.5 d je Turm | -30 % Kosten | 12 Türme instand gesetzt |
| Gansu (2023) | Service | WT-WR-1000 | Störungsbehebung in 17 h | Verlust von -CNY 500K vermieden | Seitdem stabil |
| Liaoning (2023) | Onshore | SAW-Nachrüstung | 3× manuelle Abschmelzleistung | -80 % Nacharbeit | WT-WM-8080 |
| Sichuan (2023) | Onshore | Umrüstung zwischen 3–6 MW | +40 % Effizienz bei der Umrüstung | Stabil | WT-WM kundenspezifisch angepasst |
| Yunnan (2023) | Onshore | Standard-Turmfertigungslinie | Lieferung in 48 Tagen, produktionsbereit in 58 Tagen | Stabil | 10× WT-WM-6060 |
| Guangxi (2023) | Export – Südostasien | - | 50 Sätze durch TÜV SÜD nach EN 1090-2 zertifiziert | Exportqualität | Mehrere Kunden |
| Petrochemie Shandong (2024) | Benachbarte Branche | Lagertanks | 25 d → 10 d je Tank | 99.8% | 50 Tanks, CNY 3M eingespart |
[DOC-CTRL] Qualitätsnormen
[SYS-MATRIX] Konformitätsrahmen
Zertifizierungen, Normen und der Schweißqualitätsbericht hinter jedem Turm
Kaufen Sie Schweißausrüstung für Windkrafttürme nicht allein aufgrund von Zertifikatslogos. Vertrauen auf Käuferseite entsteht durch Schweißproben und Normen. Nachfolgend sehen Sie den Konformitätsrahmen der Aubrik Ausrüstung sowie ein echtes Muster eines Schweißqualitätsberichts von unabhängiger Stelle:
01ISO 9001Qualitätsmanagement
02CE-gekennzeichnetEU-Konformität
03EN 1090-2 EXC3Ausführung von Stahltragwerken
04IEC 61400Auslegung von Windenergieanlagen
05ISO 15614-1Schweißanweisung
06durch TÜV SÜD verifiziertExport von 50 Einheiten aus Guangxi
07GB/T 1591Niedriglegierter hochfester Stahl
08GB 50661Schweißen von Stahltragwerken
EN 1090-2 EXC3 gilt für Turmmäntel aus Stahlrohren. DIN 18008-3 legt die Ausführungsklasse fest. EN 1090-2 7.6.1 setzt die Unregelmäßigkeitsgrenzen in Beziehung zur Bewertungsgruppe B nach ISO 5817. Der Export von 50 Einheiten durch Aubrik aus Guangxi nach Südostasien bestand in diesem Rahmen erfolgreich die Prüfung durch TV SD.
Muster eines Schweißqualitätsberichts
Berichtsnr.WT-QR-20260417-001
AusrüstungWT-WM-8080
Prüfdatum17.04.2026
NormenEN 1090-2, ISO 15614-1
| Prüfgegenstand | Verfahren | Normanforderung | Ergebnis | Bestanden / Nicht bestanden |
|---|---|---|---|---|
| Schweißtiefe | Ultraschallprüfung (UT) | ≥95 % der Blechdicke | 98% | Bestanden |
| Aussehen der Schweißnaht | Sichtprüfung | Keine Risse, Poren oder Einbrandkerben | Glatt, ohne Fehler | Bestanden |
| Zugfestigkeit des Schweißstoßes | Zugversuch | ≥420 MPa | 450 MPa | Bestanden |
| Kerbschlagzähigkeit (-20 °C) | Charpy-Kerbschlagversuch | ≥34 J | 42 J | Bestanden |
| Positioniergenauigkeit | Laserpositionierung | ±0,1 mm/m | ±0,08 mm/m | Bestanden |
Abschluss: Alle Prüfgegenstände erfüllten die Anforderungen. Die Ausrüstung ist für die Fertigung von Windkrafttürmen geeignet. Dies ist eine für die Anzeige geschwärzte Fassung; die vollständige WPS/PQR-Dokumentation liegt jeder Lieferung gemäß ISO 15614-1 bei.
[F&E-PROTOKOLL] Interne Prüfungen
„Vor der Auswahl der Standardeinstellungen der WT-WL-5000 haben wir vier SAW-Wärmeeinbringungsfenster anhand der PQR nach ISO 15614-1 geprüft. Die Wanddicke von 60 mm aus der Inneren Mongolei erforderte einen werkseitig ergänzten Tandemkopf mit langem Drahtüberstand – und dieser hat zwei Qualifizierungszyklen erfolgreich abgeschlossen.“ — Aubrik Engineering Team, F&E-Notizen zur Markteinführung der integrierten Linie WT-WL-5000
Die Qualitätsüberwachung beim modernen Schweißen von Windkrafttürmen hängt stark von der Wärmebildüberwachung des Abkühlverhaltens nach jeder Lage ab, das anhand des Abkühlzeitspektrums aus der PQR bewertet wird. Eine zerstörungsfreie Prüfung nach dem Schweißen reicht nicht aus, um Abweichungen der Wärmeeinbringung bei einem mehrlagigen SAW-Schweißstoß mit 60 mm zu erfassen – die Überwachung nach jeder Lage ist bei Offshore-Arbeiten inzwischen Standard.
[ SYS-01: ÜBERSICHT ]
Beschaffungsleitfaden – Lieferzeit, kundenspezifische Anpassung, Garantie, weltweiter Support
Bei der Auswahl von Schweißausrüstung für Türme von Windenergieanlagen berücksichtigen Käufer 3 Fragen: Lieferzeit, Anpassungsmöglichkeiten und Kundendienst über eine Entfernung von 8.000 km. Die folgende Übersicht behandelt diese zentralen Aspekte:
[ DATEN: SPEZIFIKATIONSMATRIX ]
| Beschaffungskriterium | Leistungszusage von Aubrik |
|---|---|
| Lieferzeit für Standardmodelle | 45 – 60 Tage nach Auftragsbestätigung |
| Lieferzeit für kundenspezifische Fertigungslinien | 60 – 90 Tage (kundenspezifische Varianten der WT-WL-5000) |
| Garantie | 1 Jahr kostenlose Garantie auf die gesamte Anlage + lebenslange Ersatzteilverfügbarkeit |
| Servicenetz | Technischer Support rund um die Uhr an 24/7 in 16 Exportmärkten |
| OEM-Anpassung | Verfügbar — die kundenspezifische 2.000-Tonnen-Fertigungslinie für 8 MW in Shanghai dient als Referenzbeispiel |
| Installation und Inbetriebnahme | Vor Ort durch Techniker von Aubrik, einschließlich Bedienerschulung |
| Dokumentation | Datenblätter (Chinesisch / Englisch), PQR/WPS-Paket gemäß ISO 15614-1, Zertifizierungsunterlagen nach EN 1090-2 |
[ PROZESS: KUNDENSPEZIFISCHE KONSTRUKTION ]
So läuft die Anpassung tatsächlich ab
Die OEM-Anpassung einer Schweißlinie für Türme von Windenergieanlagen geht über das Branding hinaus; sie umfasst einen technischen Entwicklungsprozess von 60-90 Tagen. Die kundenspezifische WT-WL-5000 für einen Hersteller von 8MW-Offshore-Anlagen in Shanghai bewältigte eine Last von 2.000 Tonnen und verfügte über zusätzliche Korrosionsschutzfunktionen. Die Fertigungseffizienz stieg um 40 %, und bei dickwandigen Türmen für 8MW-Anlagen wurde eine Qualifikationsquote von 99,7 % erreicht.
Die Prognose der Lieferzeit hat sich zu einem eigenen Forschungsgebiet entwickelt; eine Forschungsarbeit aus dem Jahr 2024 zur Prognose der Lieferzeit in Fabriken für Windkrafttürme zeigt, dass betriebliche Disziplin inzwischen einen größeren Einfluss auf die Liefertreue hat als die reine Fertigungsgeschwindigkeit. [Quelle: MDPI 2024 zur Lieferzeitprognose].
[ FALLSTUDIE: ZUVERLÄSSIGKEIT ]
Zuverlässigkeit des Kundendienstes — der Fall Gansu
Innerhalb von 17 Stunden nach einer Störung an einer WT-WR-1000 in einem Werk in Gansu hatte Aubrik das Problem behoben und dadurch Ausfallkosten von mehr als 500.000 Yuan vermieden. Durch die anschließende Einplanung vorbeugender Instandhaltung für diese Fertigungslinie wurden weitere Störungen desselben Typs verhindert. So bleiben OEM-Geschäftsbeziehungen auch nach dem ersten Jahr bestehen.
Tools für Schweißausrüstung für Windkrafttürme
Modellauswahl für Windkrafttürme
Ermitteln Sie die genaue Konfiguration der Schwerlast-Schweißausrüstung, die auf die Abmessungen Ihres Windkraftturms und die technischen Parameter Ihres Projekts abgestimmt ist.
Jetzt konfigurieren
Durchsatzrechner für Windkrafttürme
Berechnen Sie die realen Fertigungszykluszeiten und bestimmen Sie die maximale jährliche Ausstoßkapazität mehrstationiger Schweißlinien.
Ausstoß berechnen
Konformitätscheckliste
Prüfen Sie Ihre Protokolle für das Unterwasser-Lichtbogenschweißen und die Montage von Windkrafttürmen anhand internationaler Qualitätsmaßstäbe und Zertifizierungen für die Schwerindustrie.
Konformität prüfen
Schweißausrüstungslinie für Windkrafttürme konfigurieren
Typische Preisanfragen enthalten folgende Angaben: Klasse, Größenbereich des Außendurchmessers (OD) des Turms, Wanddickenbereich und tatsächliches Produktionsvolumen; Aubrik Engineering stellt innerhalb von 1 Arbeitstag einen technischen Konstruktionsvorschlag und eine Muster-PQR bereit
Individuelles Angebot anfordern
Häufig gestellte Fragen
F: Welche Schweißverfahren unterstützt die Schweißausrüstung von Aubrik für Windkrafttürme?
A: Als Verfahren stehen SAW, FCAW-G und GTAW zur Verfügung. SAW eignet sich besonders für Längs- und Rundnähte an dickwandigen Bauteilen. Für Reparaturen vor Ort, Wurzellagen an Schweißstößen mit halbengem Spalt und kurze Nahtlängen wird häufig FCAW-G eingesetzt. Für Präzisionsarbeiten, darunter kritische Nähte an Offshore-Türmen, kommt GTAW infrage. Bei einem Turmhersteller in Liaoning erreichte die WT-WM-8080 beispielsweise ungefähr ein Drittel der Auftragsleistung des manuellen SAW und ein Achtzigstel der Nacharbeit. (Käufer, die Informationen zu Schweißmaschinen oder Ausrüstung für Windenergieanlagen suchen, können die Aubrik-Entscheidungsreferenztabelle nach Megawattgröße heranziehen.)
F: Können Fertigungslinien von Aubrik Offshore-Türme für 8 MW mit einer Wanddicke von 60 mm bearbeiten?
A: Ja, das ist möglich. Die WT-WL-5000 ist standardmäßig für 1.500 t ausgelegt und kann für mehr als 2.000 angepasst werden; dazu gehört eine 2.000-t-Anlage mit zusätzlichem Korrosionsschutz für einen Hersteller von 8-MW-Offshore-Anlagen in Shanghai. Die geeigneten Wanddicken sind in unserer Entscheidungsreferenztabelle aufgeführt. Bei jeder Wanddicke über 50 mm setzt Aubrik Tandem-SAW mit langem Stick-out und halbengen Spalten ein – dies ist heute das bevorzugte Verfahren für Offshore-Anwendungen.
F: Wie lang ist die typische Lieferzeit, und wie wird die kundenspezifische Anpassung berücksichtigt?
A: Die Lieferzeit für Standardmaschinen liegt zwischen 45 und 60 Tagen. Integrierte kundenspezifische Fertigungslinien wie die WT-WL-5000 einschließlich ihrer Varianten werden normalerweise innerhalb von 60 bis 90 Tagen geliefert. Wir haben sogar zehn Einheiten der WT-WM-6060 in nur 48 Tagen an ein Werk in Yunnan geliefert, das seine Anlage innerhalb von 58 Tagen nach der Ankunft betriebsbereit hatte! Zu den Anpassungsmöglichkeiten gehören Tragfähigkeit, Korrosionsschutzstufe, die Ergänzung um Tandem- oder Mehrdraht-SA sowie die Integration in bestehende CNC-Schneid- und Blechwalzlinien.
F: Wie schneidet Aubrik hinsichtlich Kosten und Lieferzeit im Vergleich zu anderen Herstellern von Schweißausrüstung für Windkrafttürme ab?
A: Wir setzen auf Vollständigkeit und nicht auf Preisaufschläge für den Markennamen. Dazu gehören ein umfangreicher Datenbestand aus Schweißqualitätsberichten, 16 dokumentierte Projektbeispiele sowie eine unabhängige Prüfung durch TÜV SÜD für das Guangxi-Exportprojekt mit 50 Maschinen. Ingenieure, die nach einer Schweißmaschine für Türme von Windenergieanlagen suchen, sollten diese Nachweise zusammen mit den Listenpreisen bewerten. Analysen der Gesamtbetriebskosten einer Fertigungslinie für Offshore-Windkrafttürme deuten deutlich darauf hin, dass integrierte Linien von Aubrik ihre europäischen Entsprechungen übertreffen, wenn sämtliche betrieblichen Faktoren einschließlich der Ausfallkosten berücksichtigt werden. Zahlreiche unabhängige Untersuchungen des wirtschaftlichen Nutzens belegen eine Amortisation automatisierter Schweißsysteme innerhalb von 1 bis 3 Jahren, die hauptsächlich durch eingesparte Arbeitskosten und die daraus resultierende Kapazitätssteigerung erreicht wird (branchenspezifische ROI-Zusammenfassung). Wenn Ihr Einkaufsteam die beste Automatisierungslösung zum Schweißen von Windenergieanlagen bewertet, sollte es genau prüfen, wie die einzelnen Anbieter PQR/WPS-Unterlagen zusammenstellen.
F: Welche Zertifizierungen und Schweißnormen erfüllt Aubrik?
A: ISO 9001, CE-Kennzeichnung, EN 1090-2 EXC3 (mit Prüfung durch TÜV SÜD für den Export von 50 Einheiten nach Guangxi), IEC 61400, ISO 15614-1, AWS D1.1, GB/T 1591 und GB 50661. Jede Lieferung enthält ein PQR/WPS-Paket gemäß ISO 15614-1. Das Aubrik-Muster des Schweißqualitätsberichts WT-QR-20260417-001 zeigt das tatsächlich verwendete fünfzeilige Prüfschema.
F: Wie betreut Aubrik im Ausland installierte Ausrüstung?
A: Kunden können rund um die Uhr auf unsere umfassende Unterstützung zählen, 24/7. Dieser Service umfasst Installation und Schulung vor Ort, eine umfassende 1-jährige Garantie auf Teile und Arbeitsleistung in 16 Ländern (z. B. Deutschland, Spanien, Russland, Indien, Brasilien, Frankreich, Italien und Vietnam) sowie die kurzfristige Verfügbarkeit wichtiger Ersatzteile aus Servicelagern in Europa und Südostasien. Erst kürzlich wurde eine Störung bei unserem Kunden in Gansu innerhalb von 17 Stunden erfolgreich diagnostiziert und behoben, wodurch Ausfallkosten von über einer halben Million RMB (US$ 80k) vermieden wurden.
F: Stellen Windeinflüsse bei diesen Schweißverfahren unter freiem Himmel oder in teilweise geschlossenen Werkhallenbedingungen ein Problem dar?
A: Die Wahl des Verfahrens ist sogar wichtiger als die Wahl der Ausrüstung. Die beiden selbstschützenden Verfahren (FCAW und E-Hand-Schweißen) sind relativ unempfindlich gegenüber Wind. SAW, das für den Großteil der Fertigung von Turmsegmenten eingesetzt wird, findet unter einer Pulverabdeckung statt und steht nur in der Werkhalle zur Verfügung. GMAW und Verfahren mit Schutzgas erfordern Windschutzwände oder vollständig geschlossene Schweißbereiche. Aubrik bietet integrierte Fertigungslinien für Produktionshallen sowie die mobilen Baureihen WT-WM-3030 und WT-WR-500 für Arbeiten vor Ort, sofern das jeweilige Schweißverfahren dies zulässt.
Im Trend



