Nehmen Sie Kontakt mit der Aubrik Company auf

[SYS-01] PLATTFORM FÜR DIE ROHRFERTIGUNG
Schweißmanipulator für Rohre | SAW + GMAW für Rohre von 50–3.000 mm — ABOKE FWM-Serie
Ein Schweißmanipulator deckt Rohrdurchmesser von 50 mm bis 3.000 mm ab und hält sowohl beim SAW- als auch beim GMAW-Verfahren auf einer einzigen Säulen-und-Ausleger-Plattform eine Schweißgenauigkeit von ±0,1 mm ein. Vier Modellklassen eignen sich für Projekte jeder Größenordnung — von der leichten Vorfertigung bis zu dickwandigen Rohrleitungen nach API 5L — und werden über eine einzige SPS-Steuerung bedient.
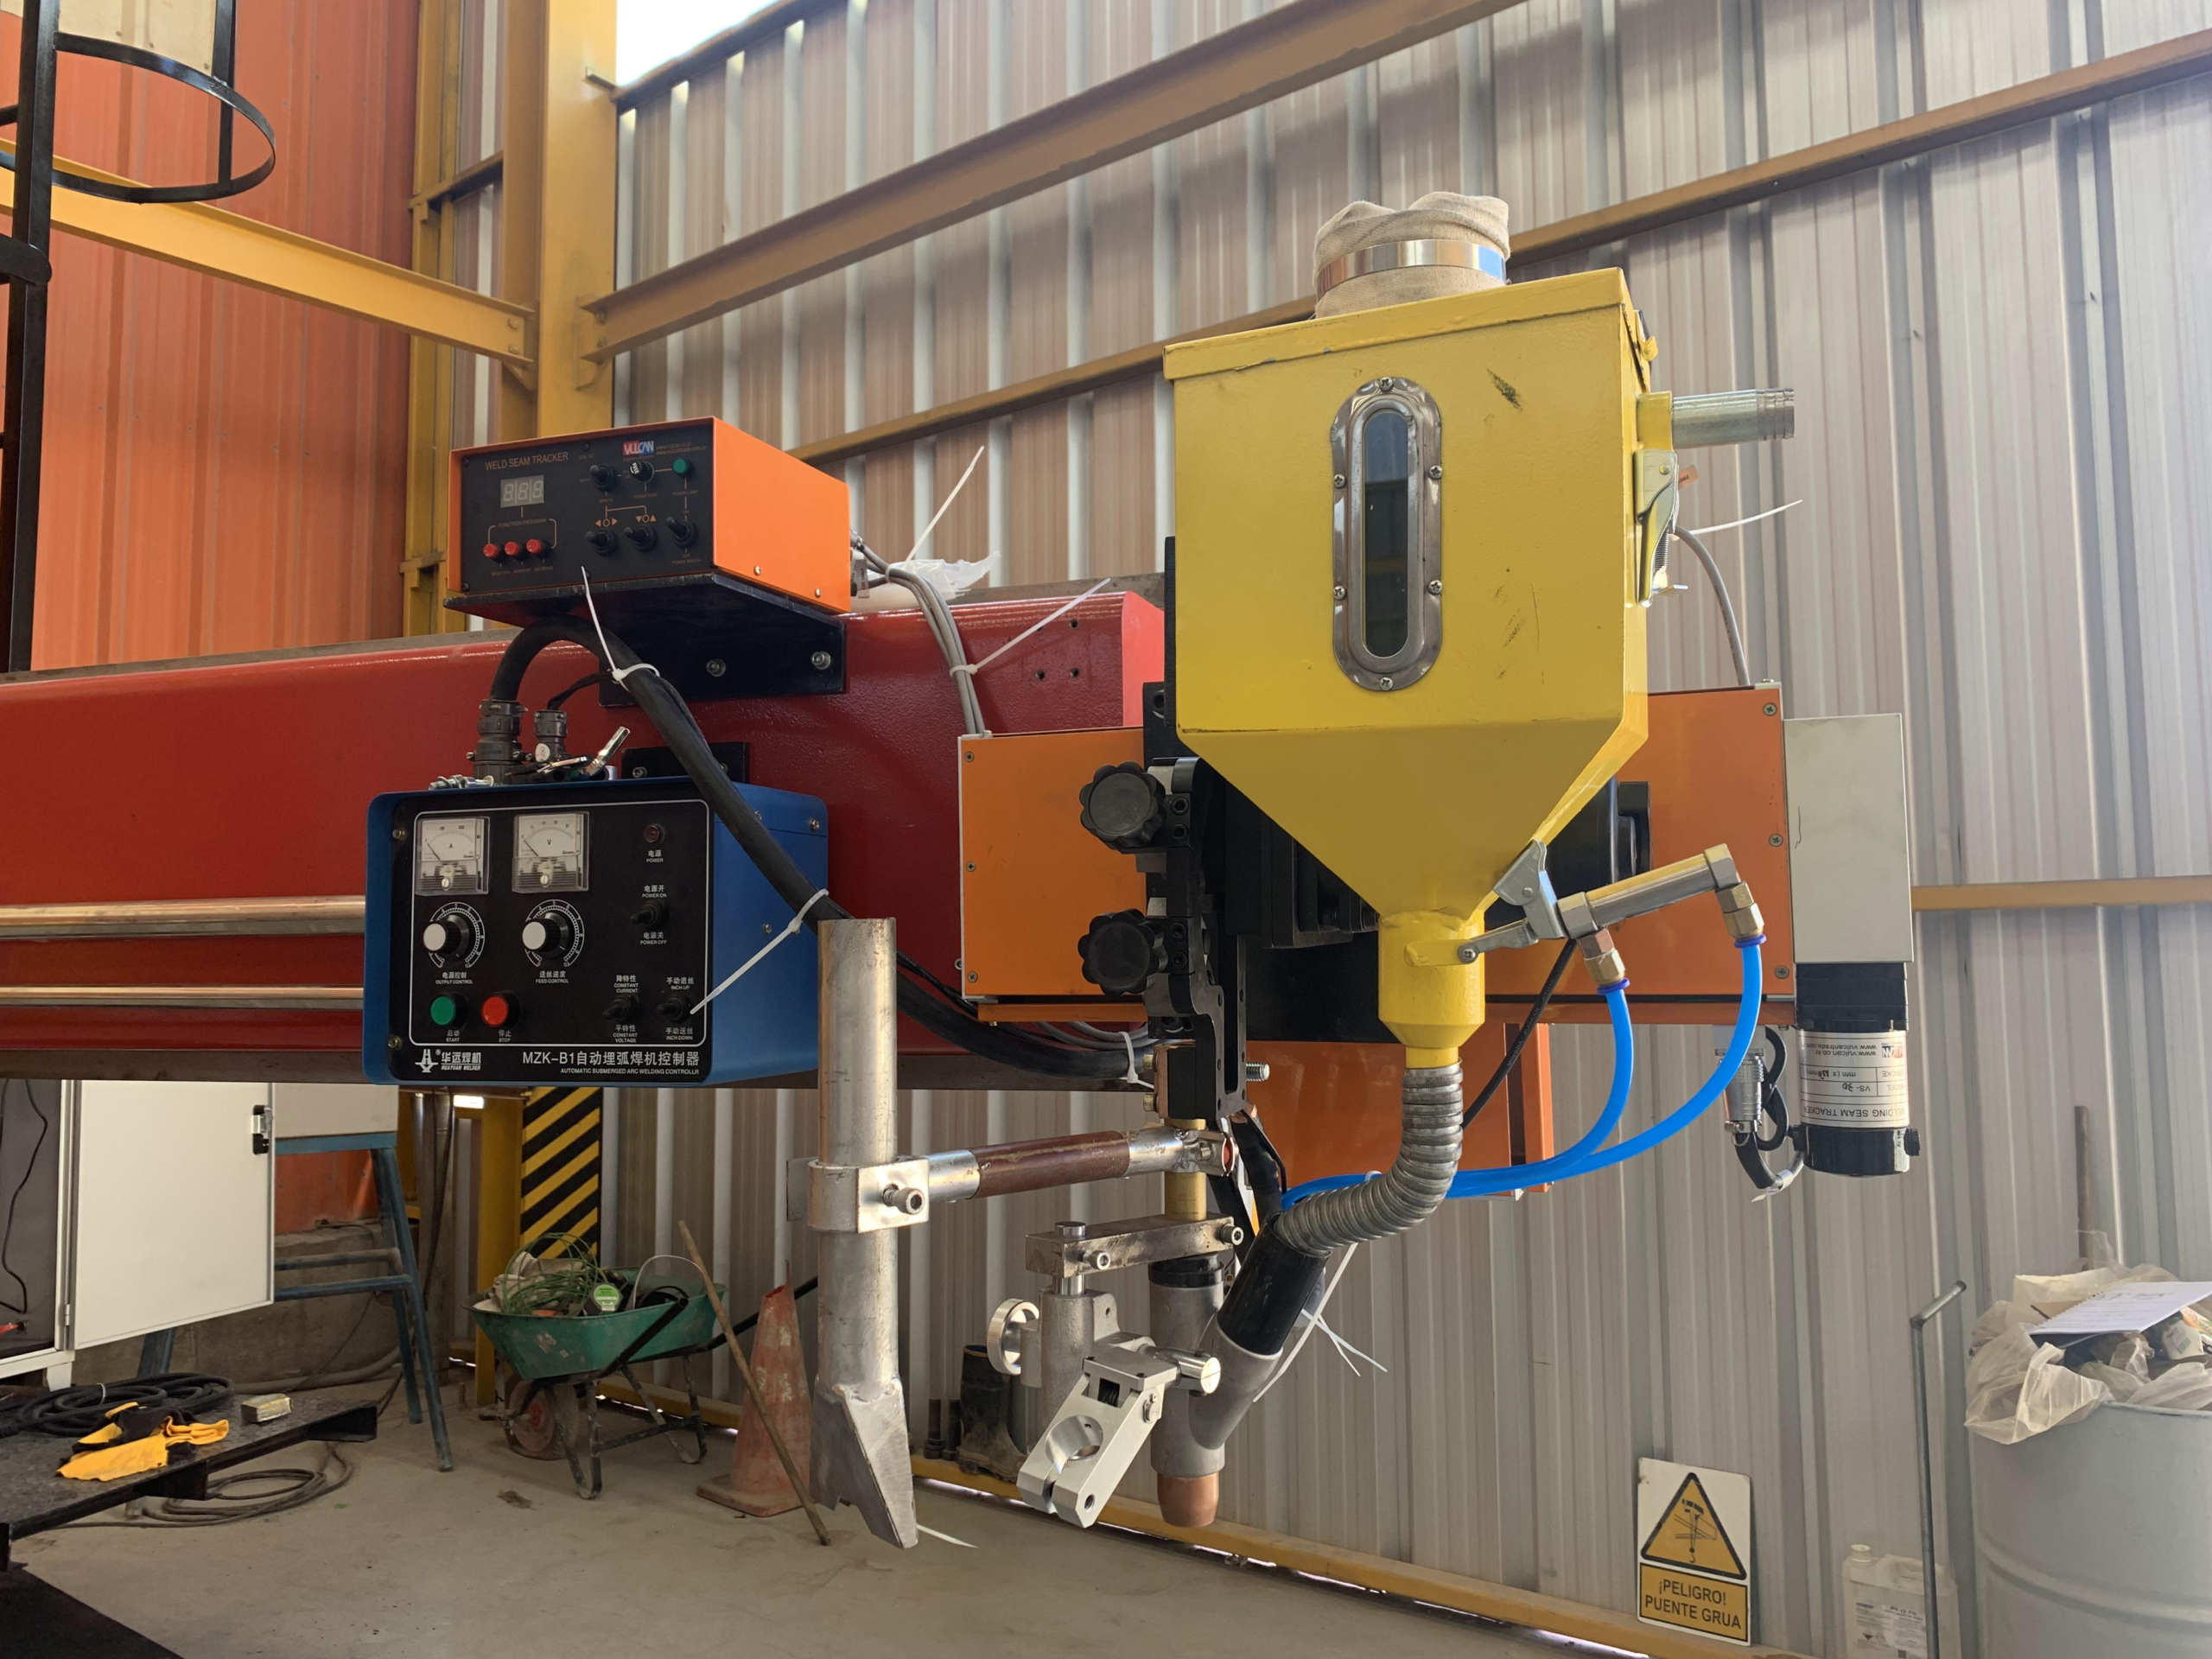
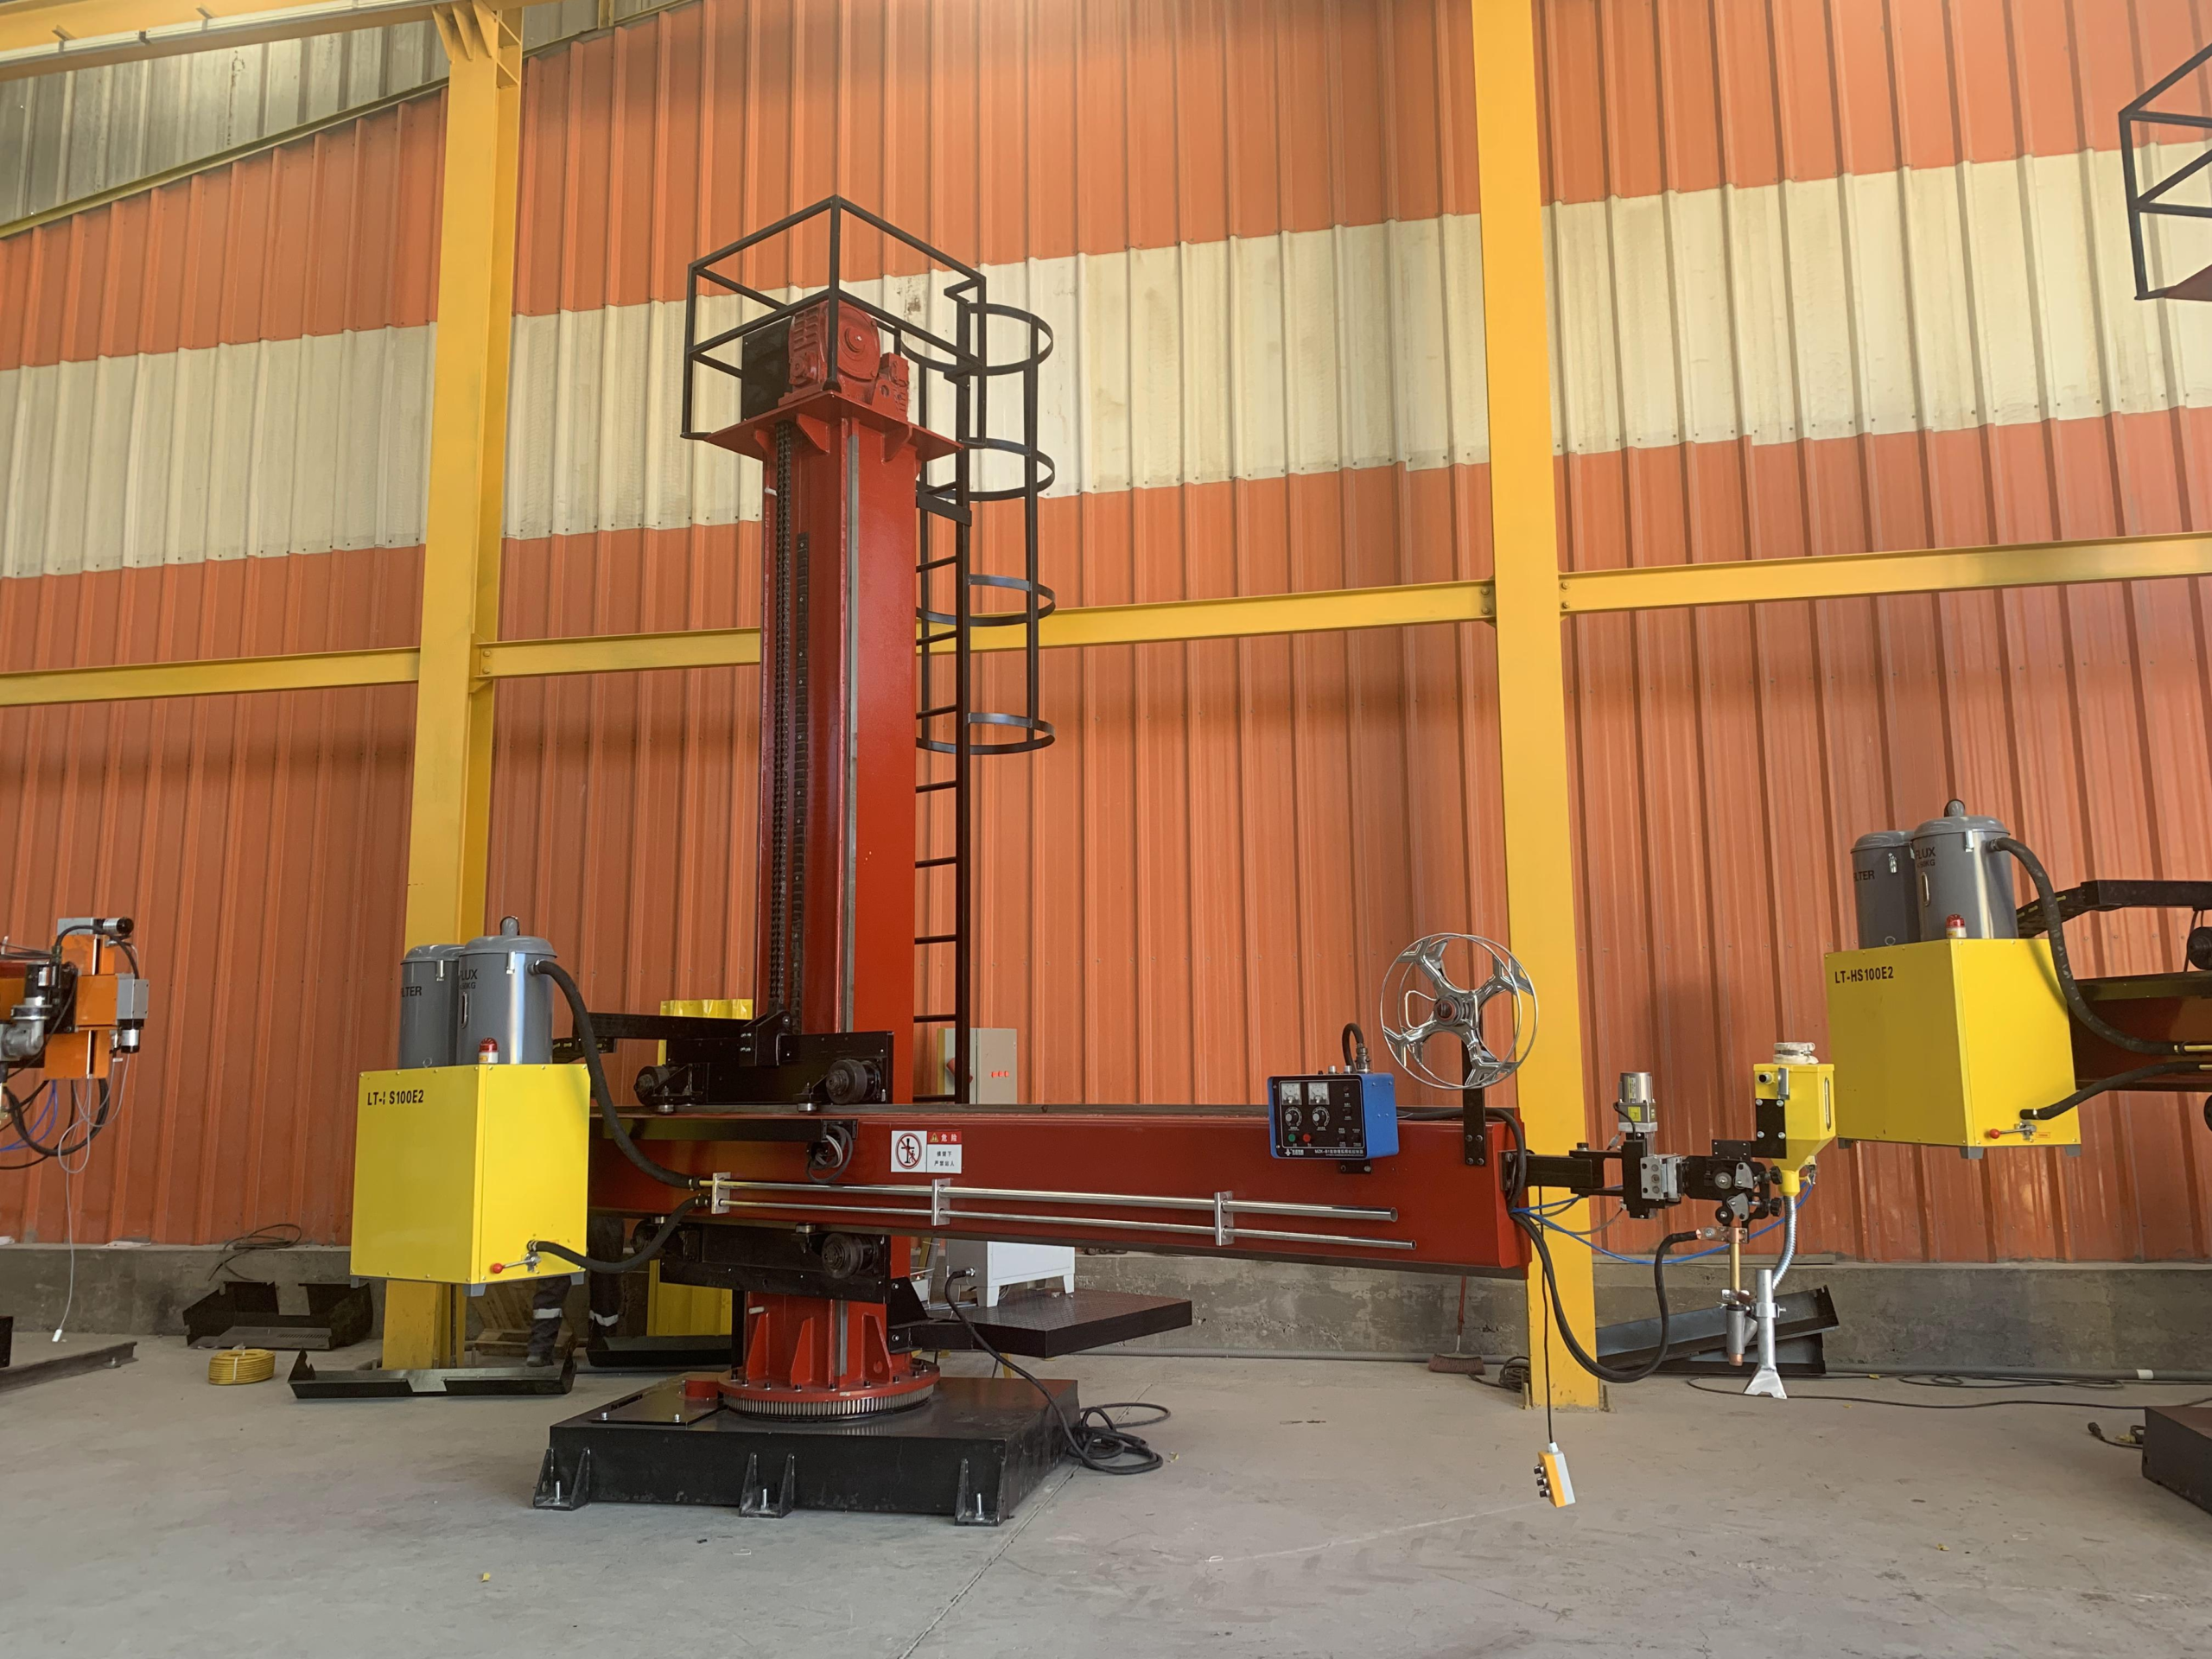
Zusammenfassung der FWM-Lösung
[01]
4 Modellklassen – FWM-0101 Mini / 0203 Light / 0404 Middle / 0808 Heavy für Rohrdurchmesser von 50-3.000 mm
[02]
Duales SAW- und GMAW-Verfahren auf einem Schweißmanipulator mit 60 gespeicherten Schweißprogrammen für sofortiges Umschalten
[03]
0,1 mm Schweißgenauigkeit bei allen vier Modellen – nachgewiesen an API 5L X80 mit einer AWS D1.1-Qualifikationsquote von 99,5 %
[04]
Das integrierte Flussmittelrückgewinnungssystem führt über ein Druckluftsystem ~30 % des SAW-Flussmittels zurück und senkt so die Kosten
UNTERNEHMENS- UND KONFORMITÄTSDATEN_
Nach ISO 9001 zertifiziert
CE-gekennzeichnet
Konform mit AWS D1.1
Gegründet 1999
Kapazität: 1.000 Anlagen/Jahr
Einsatz in 8 Ländern
Herausforderungen beim Schweißen in der Rohrfertigung — warum manuelles Schweißen Ihre Projektmarge ausbremst
Warum ein Schweißmanipulator besser ist als manuelle Verfahren und Systeme mit zwei Stationen
Wenn der Umfang eines Projekts von einigen Hundert Rohrschweißstößen auf Tausende steigt, führt der Einsatz eines durchschnittlichen Handschweißers zu Ermüdung, uneinheitlicher Ausführungsqualität und Parameterdrift, wodurch selbst am selben Rohr die Schweißraupenbreite zwischen 12 und 18 mm und der Einbrand zwischen 5 und 8 mm schwanken. Das Ergebnis: Bei dickwandigen Rohren aus API 5L X80 beträgt die durchschnittliche Qualifikationsquote nach AWS D1.1 nur 85 %, oder einfacher gesagt: Eine von sieben Schweißnähten muss ausgebessert und nachgearbeitet werden, was Projektbudgets und Zeitpläne belastet.
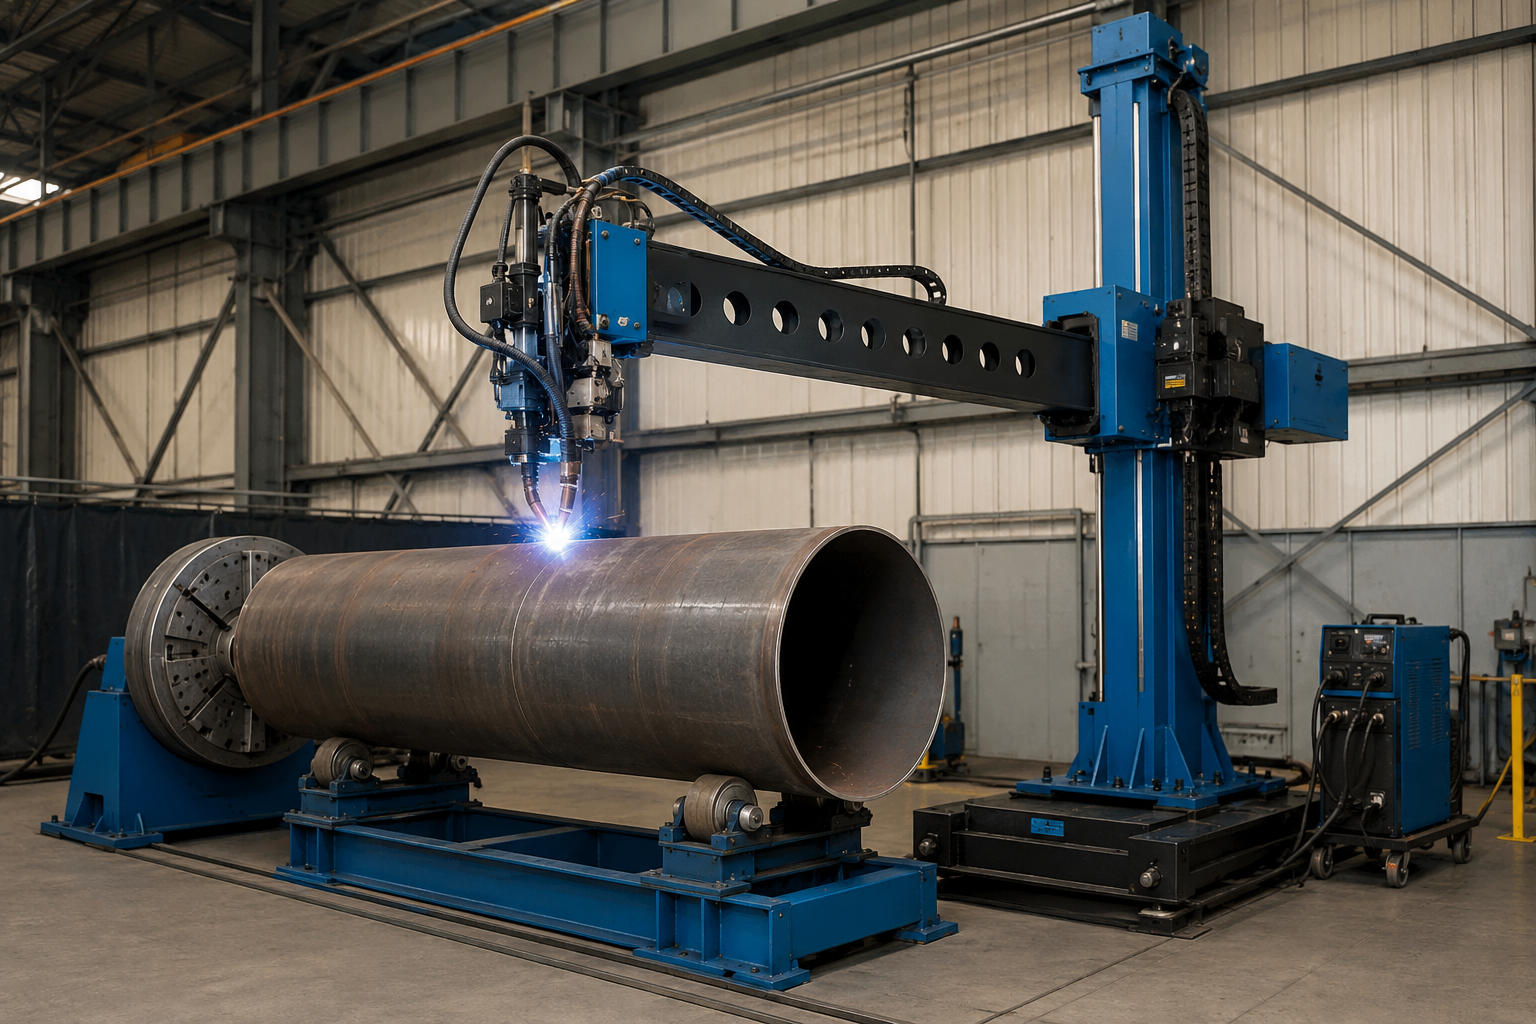
Schweißmanipulator oder Schweißpositionierer — ein entscheidender Unterschied für Käufer
Was ist ein Schweißmanipulator für Rohre? Ein Schweißmanipulator für Rohre ist eine einzelne Anlage, die üblicherweise aus einem Säulen-und-Ausleger-System besteht und den Schweißbrenner kontrolliert über einem stationären Rohrwerkstück bewegt. Dabei wird das Rohr durch einen zugehörigen Schweißpositionierer gedreht. Wie Sie sehen werden, zeigt unsere Website auch Schweißpositionierer für Rohre; dabei handelt es sich jedoch um andere Anlagen, denn Schweißmanipulatoren ermöglichen die Bewegung des Schweißbrenners entlang langer Längsnähte und eine vertikale Verfahrung an der Säule bis zu einer Höhe von 8 Metern.
Unsere FWM-Serie unterstützt Rohrfertiger dabei, über manuelle SAW- und GMAW-Schweißverfahren hinauszugehen und in eine hochintegrierte Plattform zu investieren, die beide Verfahren ohne unerschwingliche Investitionskosten unterstützt. Scrollen Sie nach unten, um die vier FWM-Modelle, ein SAW-Flussmittelrückgewinnungssystem und die Vorteile dieser Lösungen für ein kürzlich durchgeführtes Erdölprojekt in Mexiko kennenzulernen.
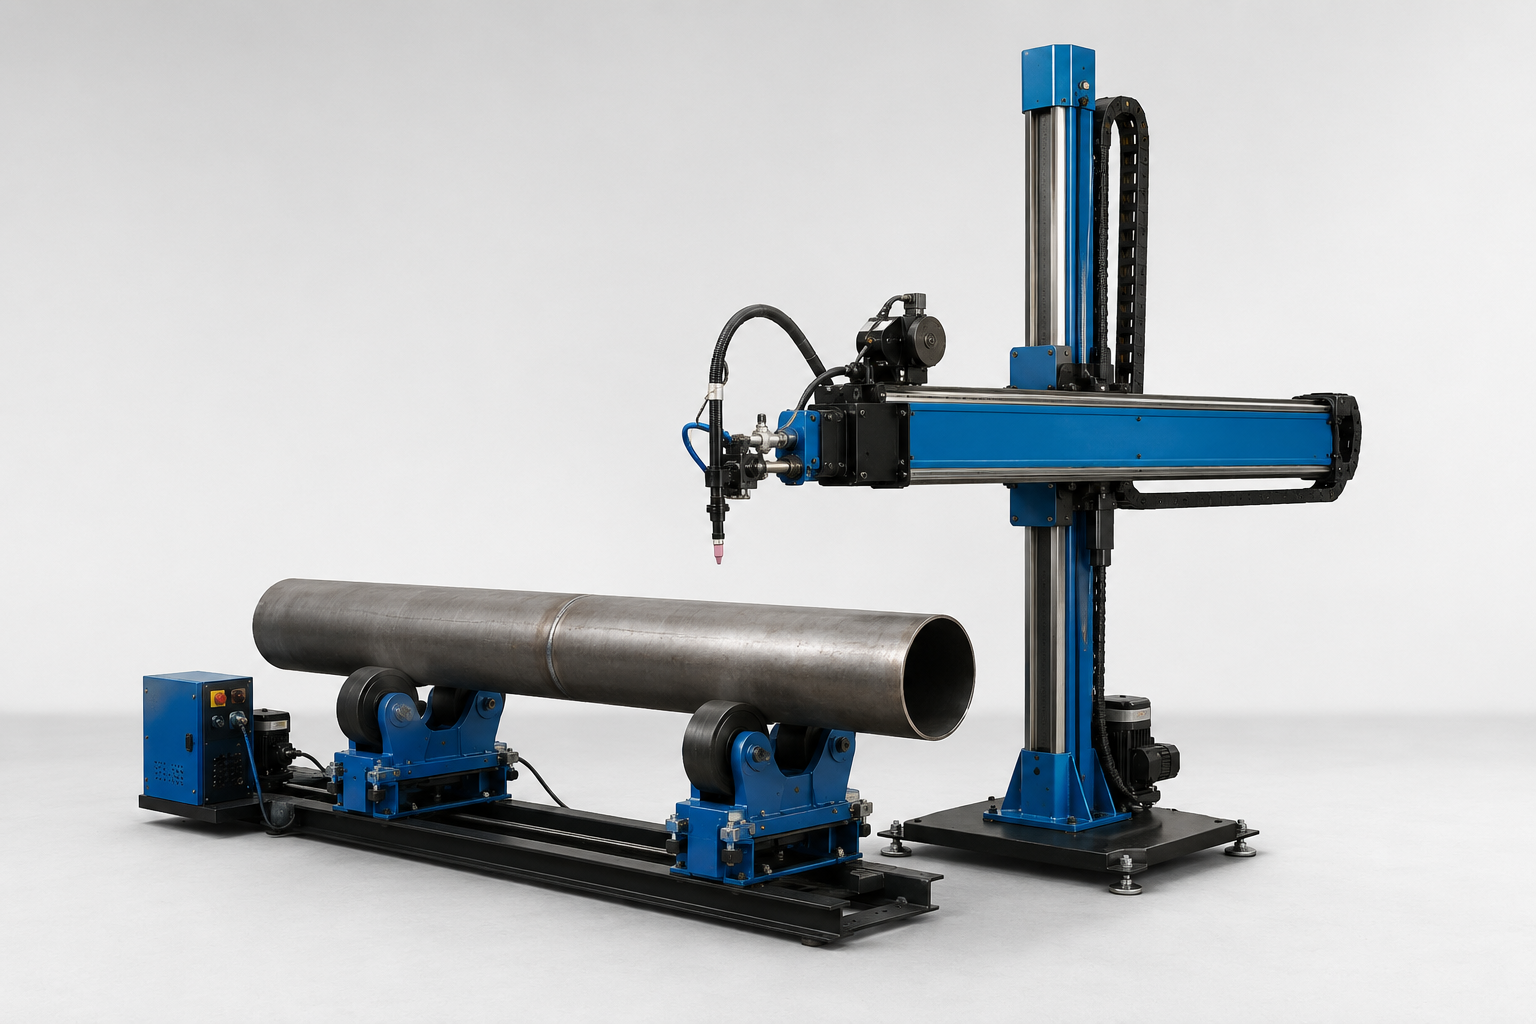
ABOKE FWM-Serie von Schweißmanipulatoren für Rohre — 4 Modelle für Rohrdurchmesser von 50–3.000 mm
ABOKE gliedert die FWM-Serie, die Plattform von ABOKE für Schweißmanipulatoren zum Rohrschweißen, nach Rohrdurchmesserbereich und Projektumfang in vier Kapazitätsklassen. Alle vier Klassen halten die Schweißtoleranz von 0,1 mm ein und bieten die SPS-Steuerung mit 60 Schweißprogrammen sowie die Eignung für die beiden Verfahren SAW + GMAW; Unterschiede bestehen beim Rohrdurchmesser, bei der Rohrbreite und bei der Elektrodenkapazität. Diese Einheitlichkeit ist wichtig, weil sich Schweißerqualifikationen nach AWS D1.1 oder ASME Section IX problemlos auf jedes Modell derselben Klasse übertragen lassen, sobald die Bediener mit einer Maschine vertraut sind.
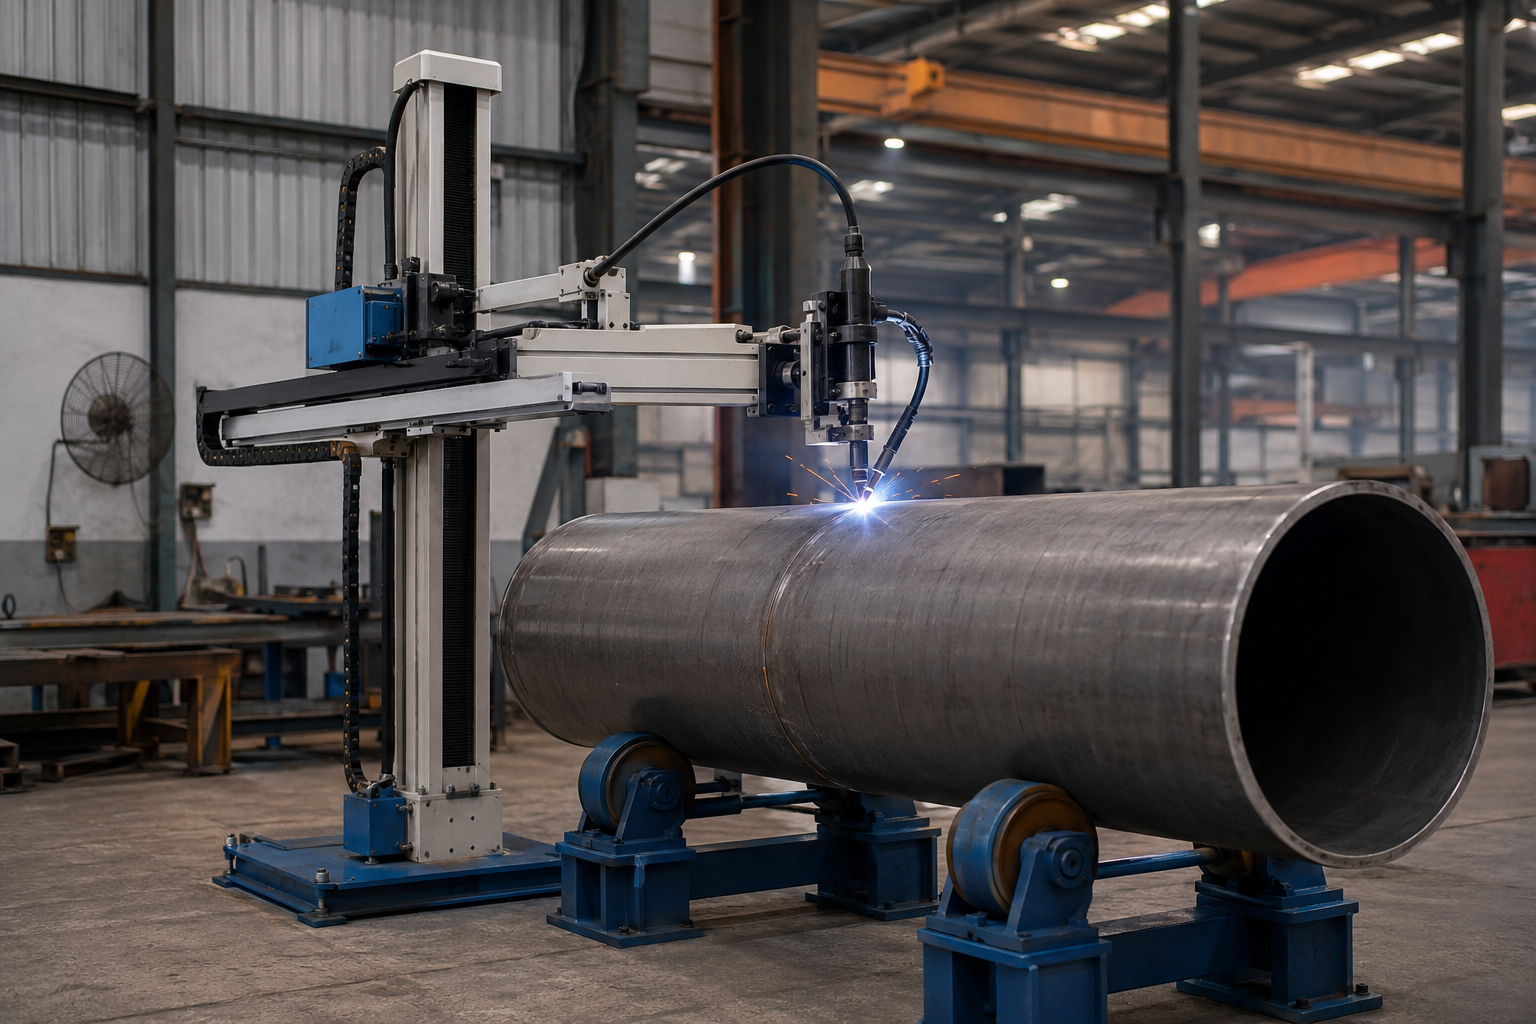
[01] FWM-0101 Mini
- Rohrdurchmesser: 50–300 mm
- Verfahrweg V×H: 1.000×1.000 mm
- Auslegertragfähigkeit: 50 kg
- Hubgeschwindigkeit: 300 mm/min
- Genauigkeit: ±0,1 mm
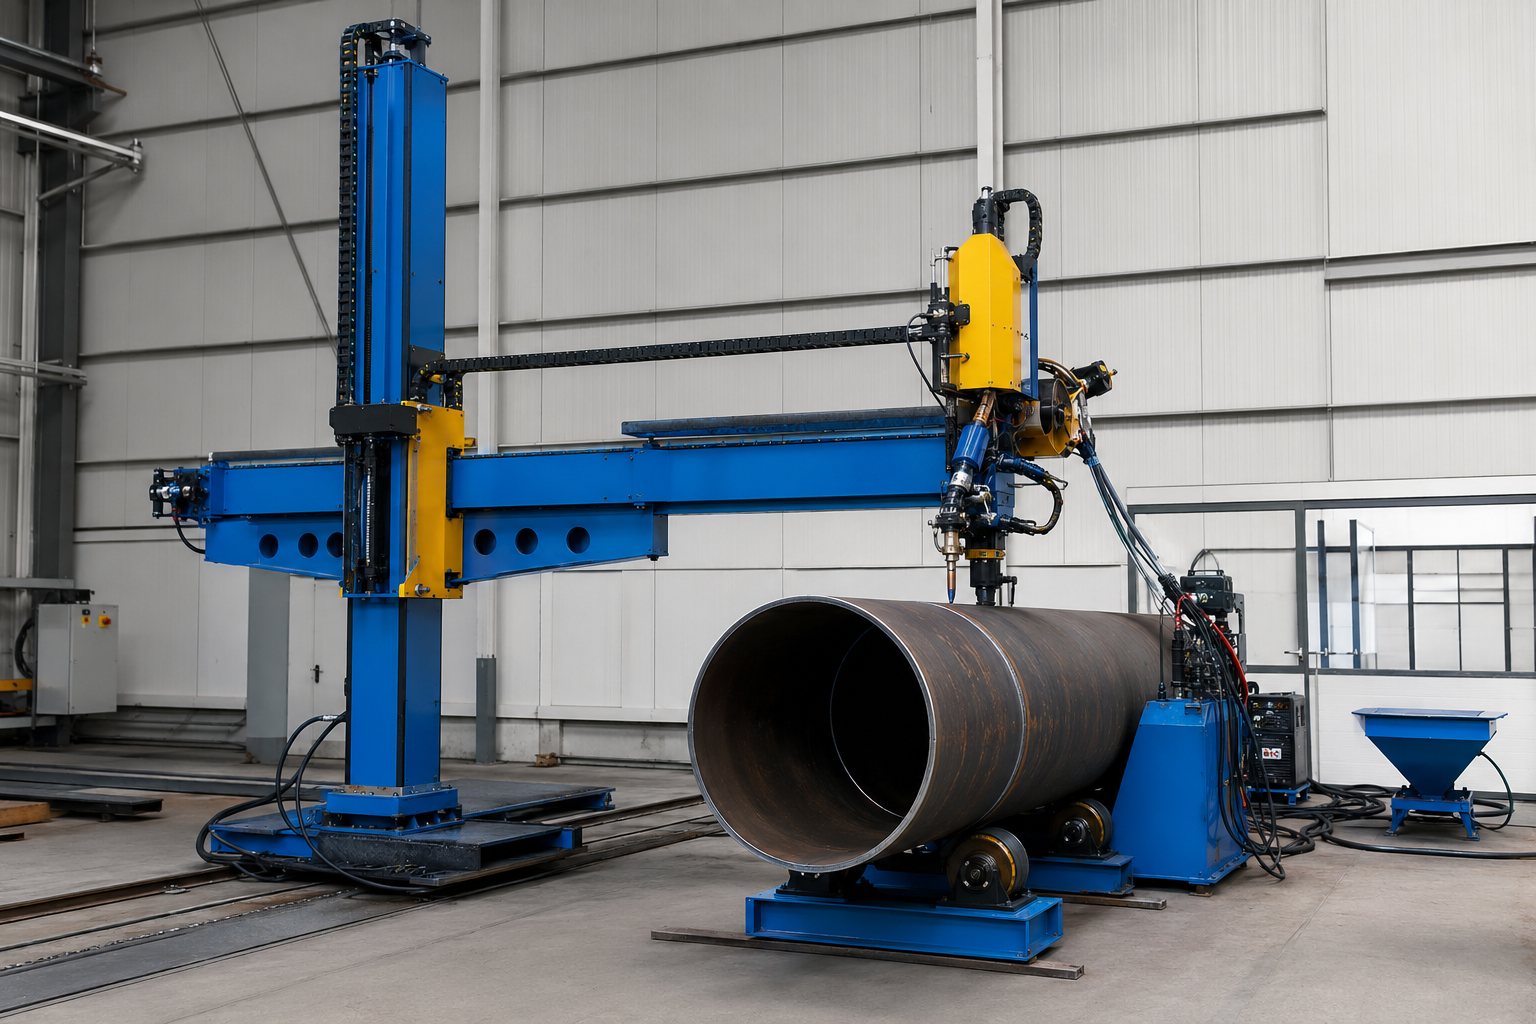
[02] FWM-0203 Light
- Rohrdurchmesser: 200–800 mm
- Verfahrweg V×H: 2.000×3.000 mm
- Auslegertragfähigkeit: 150 kg
- Hubgeschwindigkeit: 1.000 mm/min
- Genauigkeit: ±0,1 mm
Modell des Mexiko-Projekts
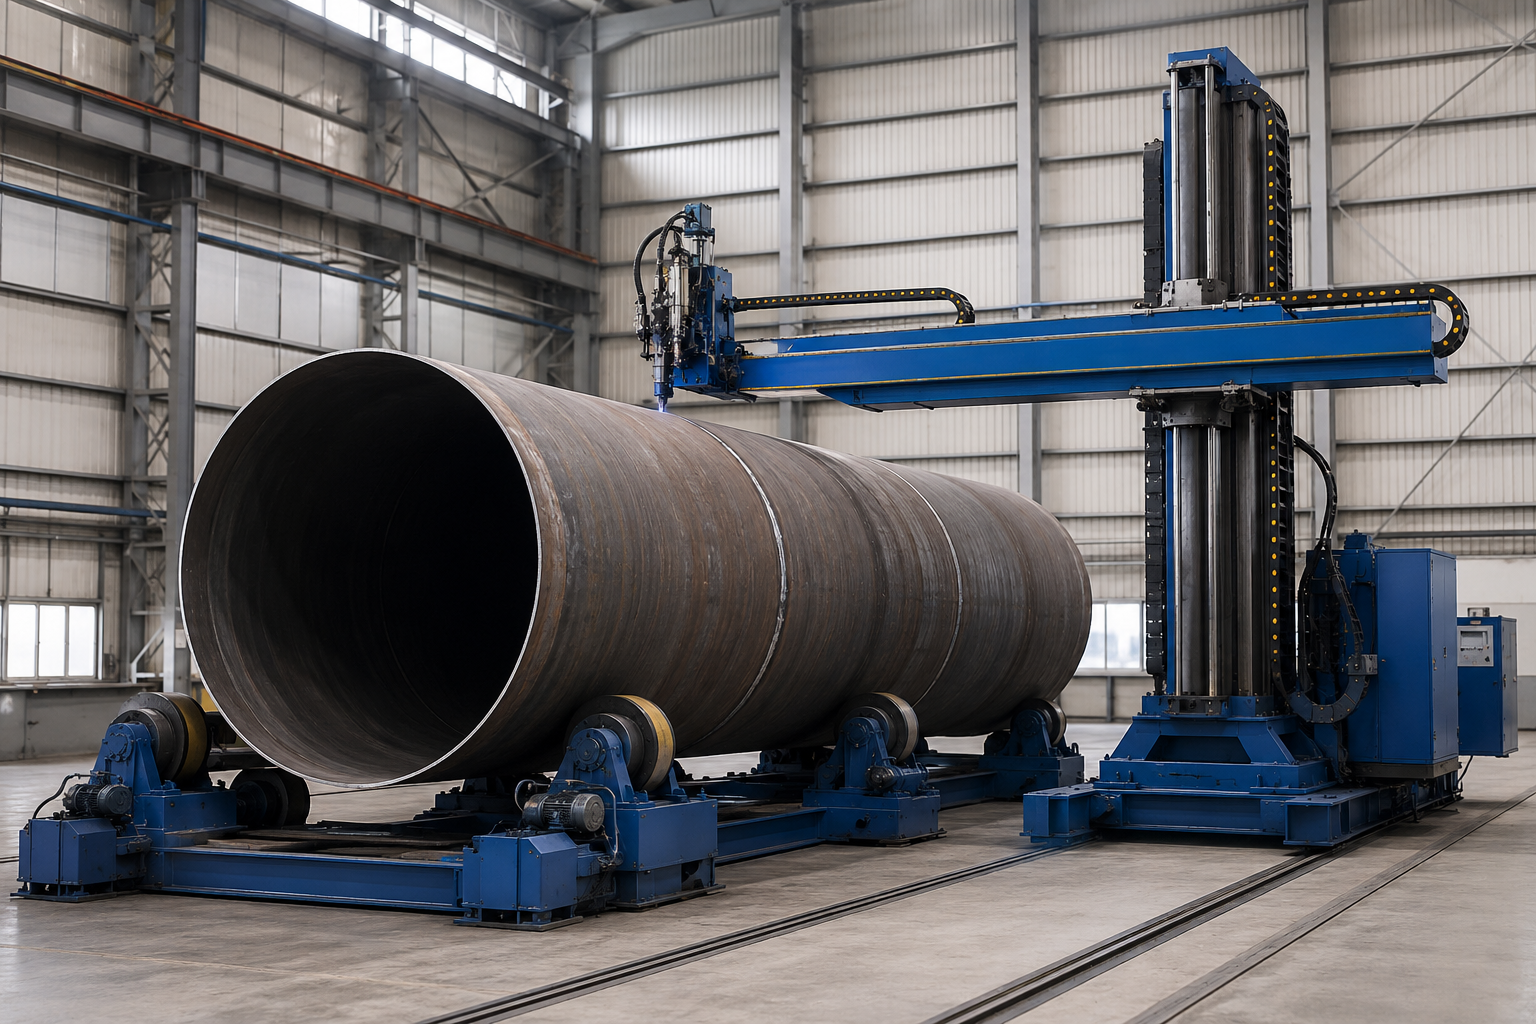
[03] FWM-0404 Middle
- Rohrdurchmesser: 500–1.500 mm
- Verfahrweg V×H: 4.000×4.000 mm
- Auslegertragfähigkeit: 200 kg
- Hubgeschwindigkeit: 1.000 mm/min
- Genauigkeit: ±0,1 mm
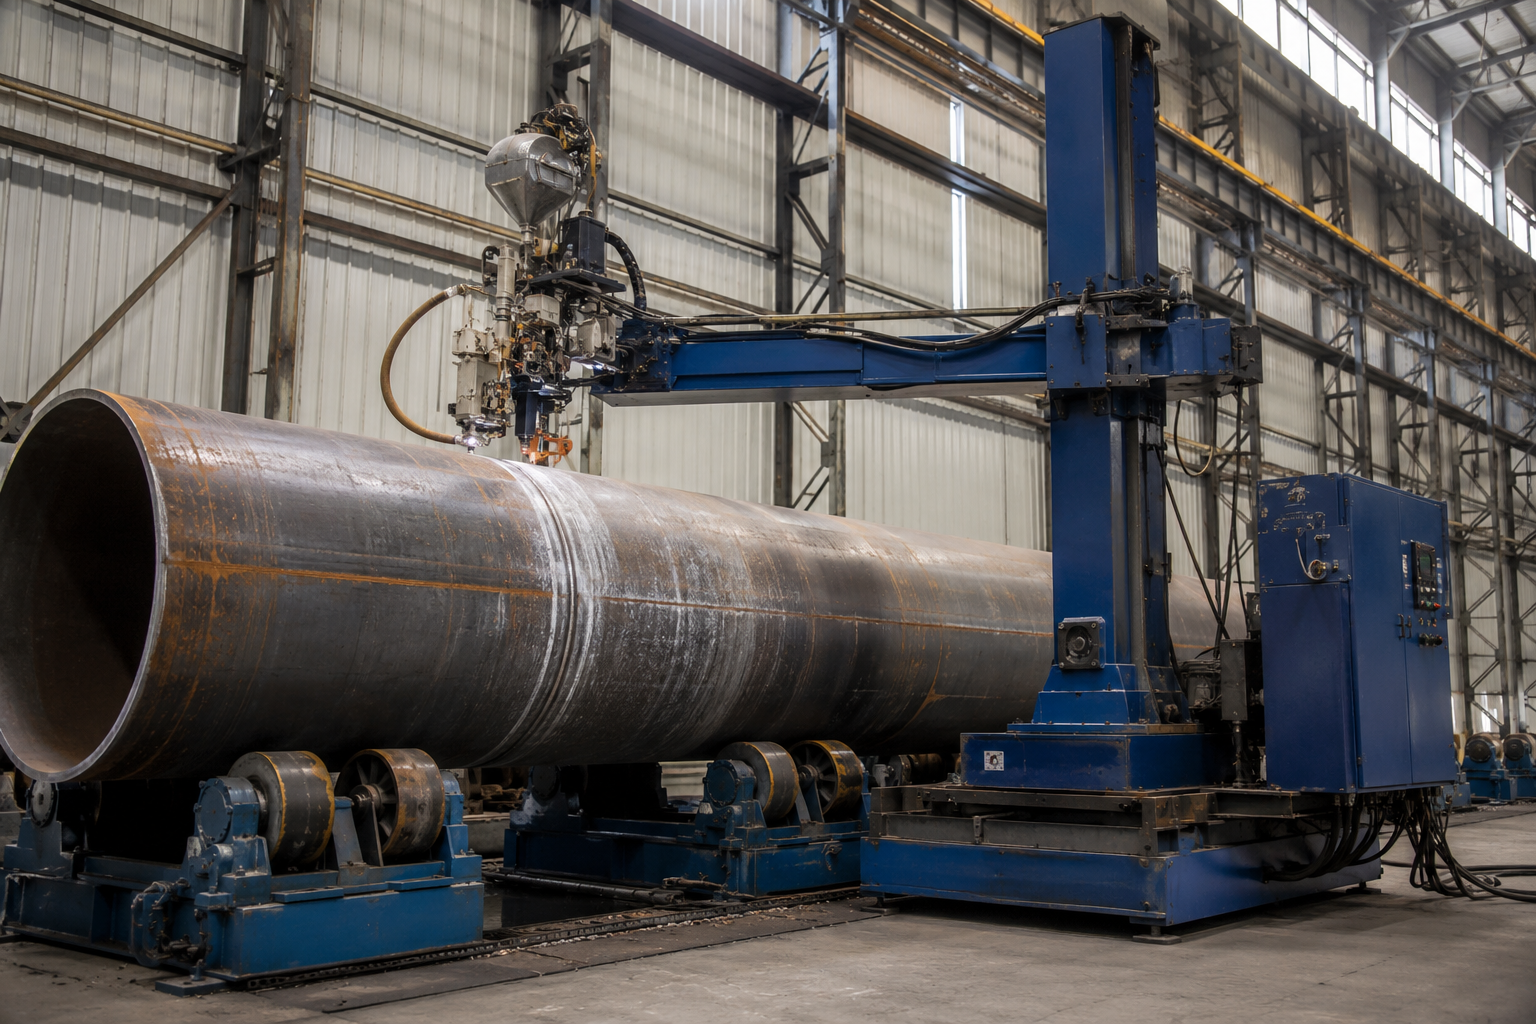
[04] FWM-0808 Heavy
- Rohrdurchmesser: 1.000–3.000 mm
- Verfahrweg V×H: 8.000×8.000 mm
- Auslegertragfähigkeit: 300 kg
- Hubgeschwindigkeit: 1.400 mm/min
- Genauigkeit: ±0,1 mm
SPEZIFIKATIONSMATRIX DER FWM-SERIE
| Spezifikation | FWM-0101 | FWM-0203 | FWM-0404 | FWM-0808 |
|---|---|---|---|---|
| Vertikaler Verfahrweg (mm) | 1,000 | 2,000 | 4,000 | 8,000 |
| Horizontaler Verfahrweg (mm) | 1,000 | 3,000 | 4,000 | 8,000 |
| Max. Tragfähigkeit am Auslegerende (kg) | 50 | 150 | 200 | 300 |
| Hubgeschwindigkeit (mm/min) | 300 | 1,000 | 1,000 | 1,400 |
| Schweißgenauigkeit (mm) | ±0,1 | ±0,1 | ±0,1 | ±0,1 |
| Geeigneter Rohrdurchmesser (mm) | 50–300 | 200–800 | 500–1,500 | 1,000–3,000 |
| Säulendrehung | 0° feststehend (drehgesperrte Konstruktion für stabile Längsnähte) | |||
| Kompatible Schweißverfahren | SAW (Unterpulverschweißen) + GMAW (Metall-Schutzgasschweißen) | |||
| Speicherung von Schweißprogrammen | Bis zu 60 vorprogrammierte Schweißprogramme je Steuerung | |||
| Steuerungssystem | Integrierte SPS mit Echtzeitüberwachung der Parameter und Alarmen bei anormalen Betriebsbedingungen | |||
Rohrdurchmesser
Der Durchmesserbereich ist eine Kenngröße, die andere Anbieter nicht veröffentlichen; Kataloge für Säulen-und-Ausleger-Schweißmanipulatoren geben zwar Verfahrweg und Endlast an, doch der direkte Rohrdurchmesser lässt sich nur schätzen. Mit dieser Kenngröße kann Ihr Beschaffungsteam eine Maschine direkt in der Angebotsanfrage spezifizieren, statt sie schätzen zu müssen. Darüber hinaus lassen sich alle ABOKE FWM-Schweißmaschinen vollständig anpassen, einschließlich Verfahrweglänge, Tragfähigkeit am Auslegerende und Schweißverfahren, was im PDF-Datenblatt vollständig dokumentiert ist.
Durch die Standardisierung auf die FWM-Schweißplattform für vier verschiedene Rohrgrößen können wir Schweißer einmalig an der SPS-Bedienoberfläche schulen (entsprechend den Leistungskriterien für die Handhabung von Industrierobotern nach ISO 9283) und unser Schweißpersonal zwischen Mikro-Heftnähten an 6”-Rohren und schweren SAW-Nähten am Außendurchmesser großer Rohrleitungen einsetzen, wobei stets dieselbe Bedienoberfläche der Steuerung verwendet wird.
FWM-Entscheidungsmatrix für Rohrdurchmesser × Wanddicke × Verfahren — in 3 Schritten zum richtigen Modell
Die Auswahl einer Maschine der FWM-Serie beginnt mit dem Rohrdurchmesserbereich, wird anhand der Wanddicke eingegrenzt und endet beim Schweißverfahren — SAW für hohe Abschmelzleistung bei dicken Wänden, GMAW für Präzision bei dünnen Wänden oder beide Verfahren am selben Werkstück, wenn der Auftrag dies erfordert. Die nachstehende ABOKE FWM-Kapazitätsmatrix basiert auf realen Felddaten statt auf theoretischen Höchstwerten, sodass die Spalte mit der empfohlenen Schweißkonfiguration zeigt, was wir für den jeweiligen Rohrdurchmesserbereich und die jeweilige Projektgröße tatsächlich an Fertigungsbetriebe liefern.
| Rohrdurchmesser | Wanddicke | Empfohlenes FWM-Modell | Empfohlenes Verfahren | SAW-Flussmittelzufuhr | Typische Anwendung |
|---|---|---|---|---|---|
| 50–150 mm | ≤ 5 mm | FWM-0101 Mini | Nur GMAW | k. A. | HLK-Rohre, dünnwandige Instrumentenrohre |
| 150–300 mm | 5–10 mm | FWM-0101 Mini | GMAW + leichtes SAW | 5–10 kg/h | Industrielle Rohrleitungen mit kleiner Nennweite, Lebensmittel-/Pharmaindustrie |
| 200–500 mm | 8–15 mm | FWM-0203 Light | SAW + GMAW-Heftschweißen | 10–20 kg/h | Prozessrohrleitungen, Wasserversorgung, Entwässerung |
| 500–800 mm | 10–20 mm | FWM-0203 / 0404 | SAW-Rundnaht außen + GMAW innen | 15–25 kg/h | Raffinerierohrleitungen, chemische Reaktoren |
| 500–1.000 mm | 15–25 mm | FWM-0404 Middle | Schweres SAW + GMAW-Heftschweißen | 20–30 kg/h | Öl- und Gaspipelines aus API 5L X70/X80 |
| 1.000–1.500 mm | 20–30 mm | FWM-0404 Middle | Mehrlagiges SAW + GMAW | 25–30 kg/h | Großformatige Leitungsrohre, Stahlbaurohre |
| 1.500–2.000 mm | 25–40 mm | FWM-0808 Heavy | Nur mehrlagiges SAW | 28–30 kg/h | Fußsektionen von Türmen für Windenergieanlagen, Druckbehältermäntel |
| 2.000–3.000 mm | 30–50 mm | FWM-0808 Heavy | Mehrdraht-SAW | Max. 28–30 kg/h | Schwere Industrierohre, Kraftwerksverteiler |
Die blau markierten empfohlenen Bereiche sind laut den Lieferaufzeichnungen von ABOKE aus 8 Ländern die Projektprofile mit dem höchsten Volumen. Alle Konfigurationen können auf Kundenwunsch angepasst werden.
SAW-Schweißparameterfenster
Die integrierte SPS überwacht das SAW-Verfahren automatisch und passt Prozessparameter wie Spannung und Stromstärke an, damit sie in einem Arbeitsbereich bleiben, der den Schweißanweisungen nach API 5L entspricht. Beim FWM-0404, der an einen Fertigungsbetrieb in Mexiko geliefert wurde, ergaben Schweißstromstärken zwischen 380-420 Ampere, Spannungen zwischen 28-32 V und Verfahrgeschwindigkeiten zwischen 300-500 mm/Minute zuverlässig Schweißraupenbreiten zwischen 14-16 mm.
SAW-Arbeitsbereich auf FWM-Plattformen
- Spannung: 28–32 V (Konstantspannungsregelung)
- Stromstärke: 380-420 A bei Einzeldraht / bis zu 10 Drähte beim FWM-0808
- Verfahrgeschwindigkeit: 300–500 mm/min für vollständigen Einbrand
- Flussmittelzufuhr: 10-30 kg/h mit dem optionalen FWM-Flussmittelrückgewinnungssystem
GMAW-Schweißparameterfenster
Das GMAW-Verfahren ermöglicht das Heften, Reparieren und Fügen dünnwandiger Rohre mit hohen Verfahrgeschwindigkeiten, wobei der Wärmeeintrag seinen wichtigsten Vorteil darstellt. Über die ABOKE-SPS werden SAW- und GMAW-Verfahren nahtlos in ein einziges Schweißprogramm integriert, das die Übergänge ohne Eingaben des Bedieners steuert – beispielsweise zwischen einer SAW-Rundnaht am Außendurchmesser und einer GMAW-Wurzellage am Innendurchmesser.
GMAW-Arbeitsbereich auf FWM-Plattformen
- Spannung: 18–22 V
- Stromstärke: 120–150 A
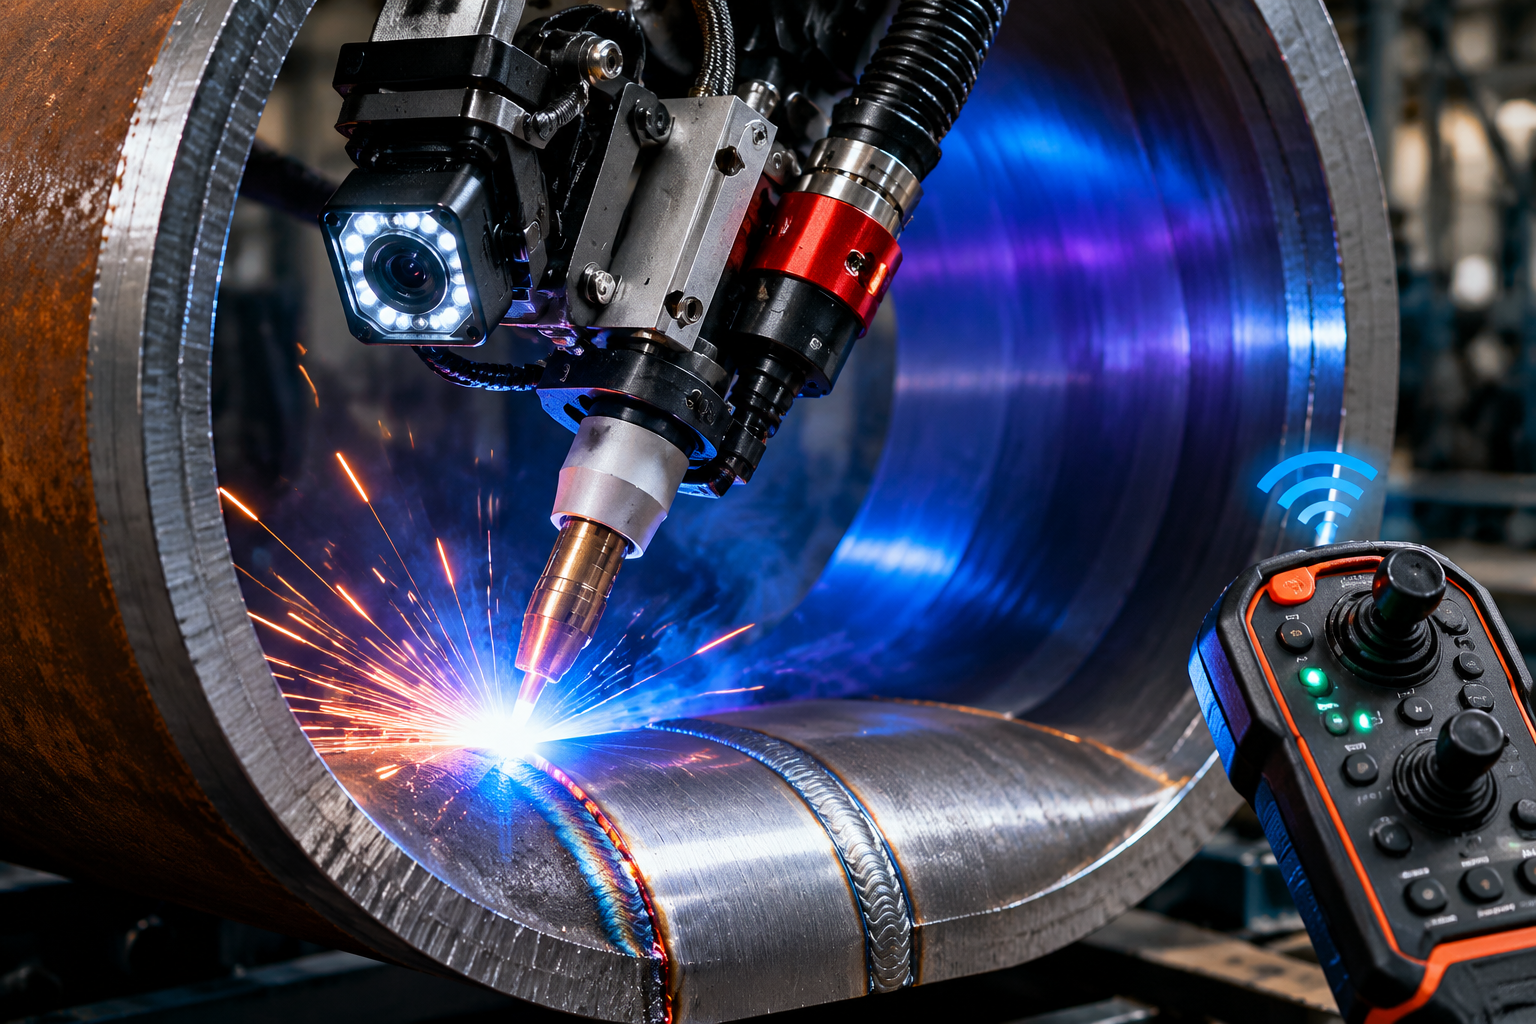
- Schweißbrenner: Schmaler Brennerkopf mit 1,2 mm, 1080P-Kamera und Funkfernbedienung
- Optimal für: Heftschweißen (Standard: 50 mm Länge / 100 mm Teilung), Reparaturen, dünnwandige Rohre, 60°-Rohrvorbereitung
Die Falle der Überspezifikation — warum die meisten Käufer von Rohrschweißausrüstung 30–50 % ihres Kapitals verschwenden
Eine allgemeine Faustregel in der Schweißindustrie lautet: „Die Ausrüstung für eine Sicherheitsreserve überdimensionieren“, doch in der Praxis rechnen Ingenieure statt nach der Lehrbuchregel mit 50 % Schweißnahtfestigkeit, weil eine Überspezifikation zusätzliche thermische Masse, mehr Variablen bei der Wärmeregelung und Kosten für ungenutzte Werkzeuge verursacht. Erfahrene Werkstattmeister setzen die Auslegerabmessungen routinemäßig auf etwa 50 % des theoretischen Maximums herab. Eine Überdimensionierung des Auslegers erhöht lediglich die thermische Masse und die ungenutzte Kapazität Ihrer Schweißstation, wobei zusätzliche Variablen der Wärmeregelung zu uneinheitlichen Schweißnähten und überhöhten Werkzeugkosten führen. Die Kapazitätsmatrix von ABOKE vermeidet dies, indem sie die erforderliche Last anhand des Rohrdurchmesserbereichs und der Schweißanwendung genau abschätzt und so sicherstellt, dass Ihr Betrieb eine FWM-Maschine nur mit der tatsächlich benötigten Auslegerreichweite und Tragfähigkeit kauft. Kaufen Sie keinen FWM-0808, wenn Sie hauptsächlich Rohre mit 200-800 mm schweißen, denn dieser FWM würde dann nur mit 25 % seiner Leistungsfähigkeit arbeiten.
Dies folgt dem Prinzip einer bedarfsgerecht abgestimmten Kapazität. Patente zur Architektur von Säulen-und-Ausleger-Schweißmanipulatoren (beispielsweise das Mitusa Inc. 2024 erteilte Patent USPTO US12053844B2) zeigen, dass sich moderne Schweißmanipulator-Konstruktionen auf eine Säulendrehung und Auslegerschwenkung um 360 Grad konzentrieren und nicht auf die reine Säulenlänge oder Auslegerausladung. Der FWM-Ansatz setzt dies um, indem er Genauigkeit und die Positionierung des Schweißkopfs priorisiert.
Wenn das geeignete Verfahren und Modell feststehen, lautet die nächste wirtschaftliche Frage: Wie hoch sind die tatsächlichen Betriebskosten des SAW-Verfahrens? Nun, die Antwort lautet: „Es hängt ganz davon ab, ob Flussmittel verloren geht oder wiederverwendet wird“.
Flussmittelrückgewinnungssystem — SAW-Werkstoffkosten durch Druckluftrückführung um 30 % senken
Ein Posten des Schweißabfalls, der unbemerkt immer weiter steigt, ist der Werkstoffverlust – Sie gewinnen nichts von Ihrer Investition in SAW-Flussmittel zurück, es landet in Behältern und Lüftungsfiltern und erhöht die Anschaffungskosten um Entsorgungskosten. Anders gesagt lautet die ehrliche Wahrheit über den Zielkonflikt beim SAW-Verfahren: Einfach nur die billigste Bezugsquelle für Flussmittel zu finden, ist ein schlechter Geschäftsplan, denn für jedes verlorene Pfund Flussmittel kaufen Sie ein zweites Pfund. Die FWM-Flussmittelrückgewinnung nutzt einen druckluftbetriebenen Kreislauf, um ungenutztes Flussmittel aus dem Schweißverfahren zurückzugewinnen, Schlacke und Feinanteile zu entfernen und den SAW-Kopf ohne manuelle Handhabung wieder mit sauberem Flussmittel zu versorgen.
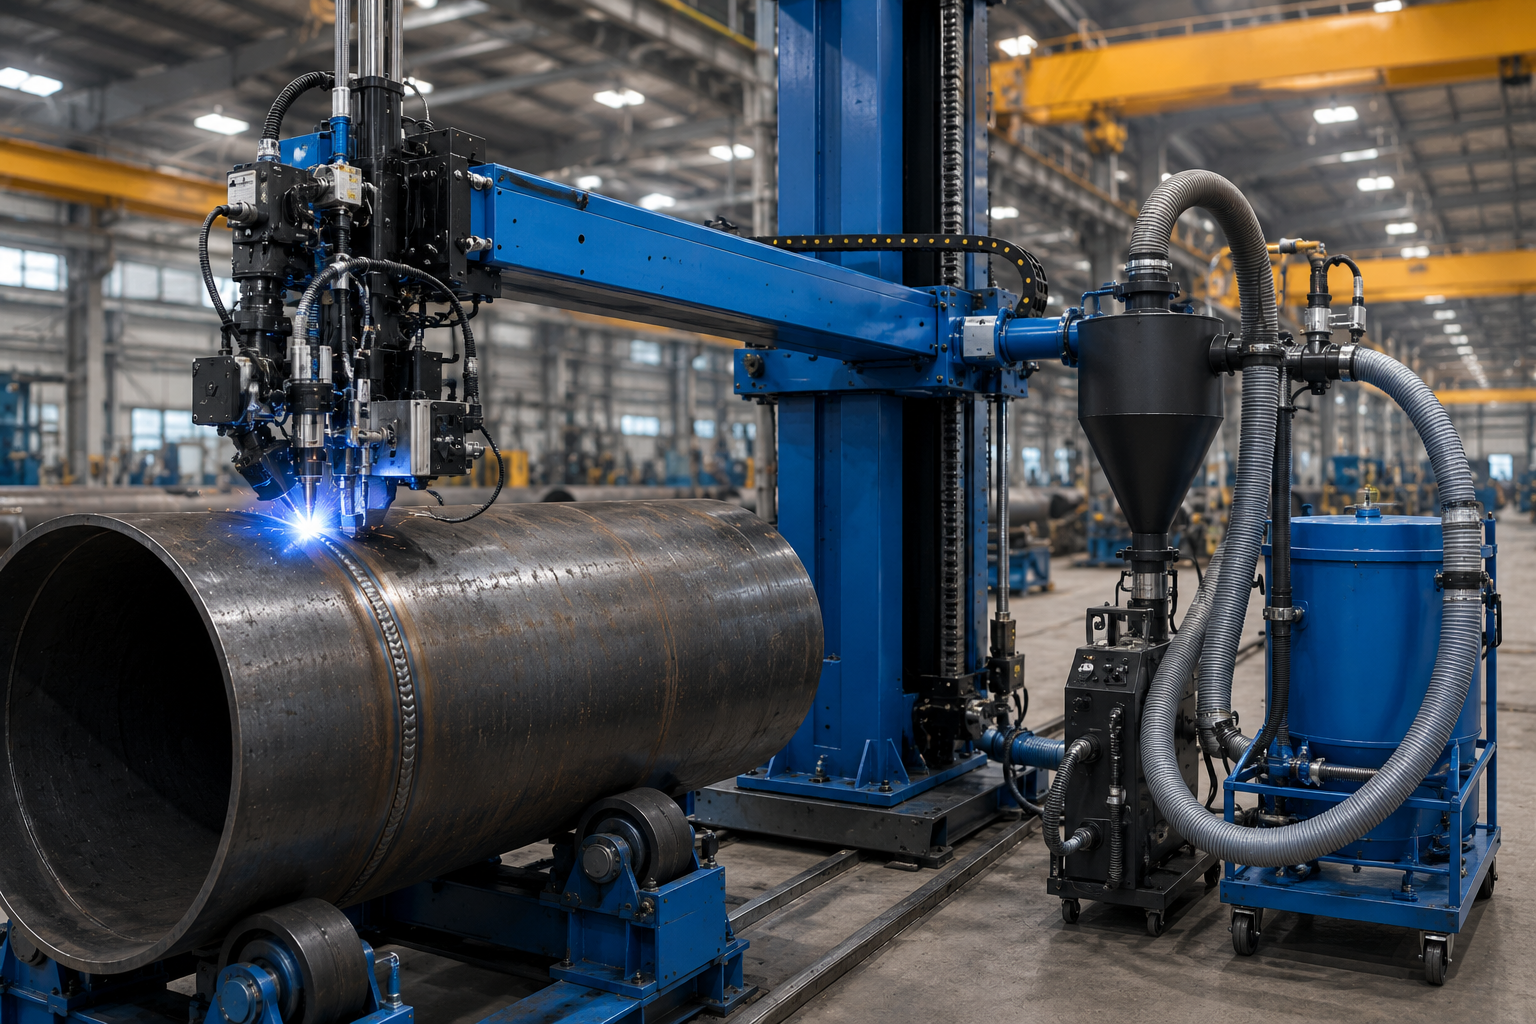
Bei Rohr-Rundnähten erzielen wir eine Verringerung des SAW-Flussmittelabfalls um mehr als 30 % – beim Einsatz des FWM-0404 in Mexiko über 6 Monate waren es mehr als 30 %, wobei Rohre aus API 5L X80 geschweißt wurden und keinerlei manuelle Flussmittelhandhabung durch den Bediener stattfand. Zudem führen wir das zurückgewonnene Flussmittel über die Zuführung direkt zur Schweißdüse, ohne Umschaltventil und damit für kontinuierliches Schweißen ohne Zyklusunterbrechungen (entsprechend den Schweißerqualifikationen nach ASME Section IX).
30%
30 % Flussmitteleinsparung in Projektkosten umgerechnet
Bei einem 6-monatigen Schweißauftrag für 300 Rohre aus API 5L X80 mit dem FWM-0404 führten 30 % Flussmitteleinsparung gegenüber einer offenen SAW-Anlage mit manueller Flussmittelzufuhr zu etwa $8.400 niedrigeren Werkstoffkosten – allein durch die Prozesseffizienz wurde damit im Grunde genug Werkstoff eingespart, um die Schulung eines Ingenieurs für das gesamte Jahr zu finanzieren.
Unser Flussmittelrückgewinnungssystem gehört bei den Modellen FWM-0203, FWM-0404 und FWM-0808 zur Standardausstattung. Beim FWM-0101 Mini ist es dagegen optional erhältlich; dieses Modell richtet sich an Betriebe, die im Tagesgeschäft mit GMAW schweißen, bei gelegentlichen dickwandigen Anwendungen jedoch SAW-Funktionalität benötigen.
FWM-Flussmittelrückgewinnungssystem — Kernkomponenten
[ SYS.SPEC_01 ]
REF: API 5L X80
|
QUAL: ASME SEC IX
-
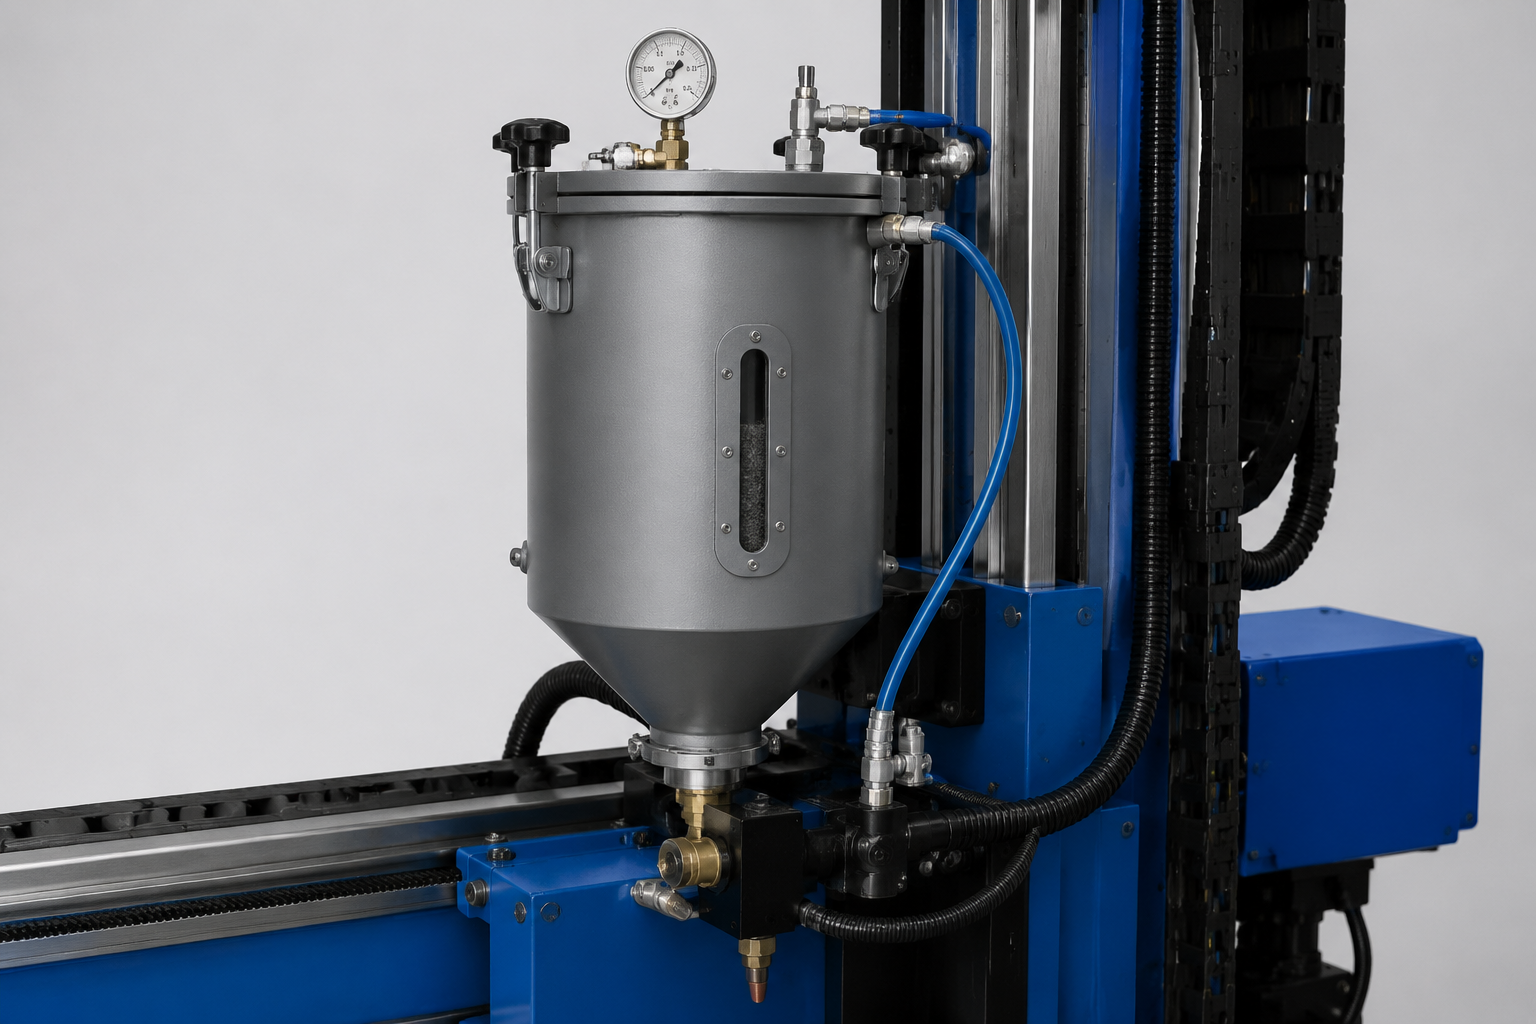 PT-100-ZuführbehälterFlussmittelzufuhr unter Druck für einen gleichmäßigen Auftrag
-
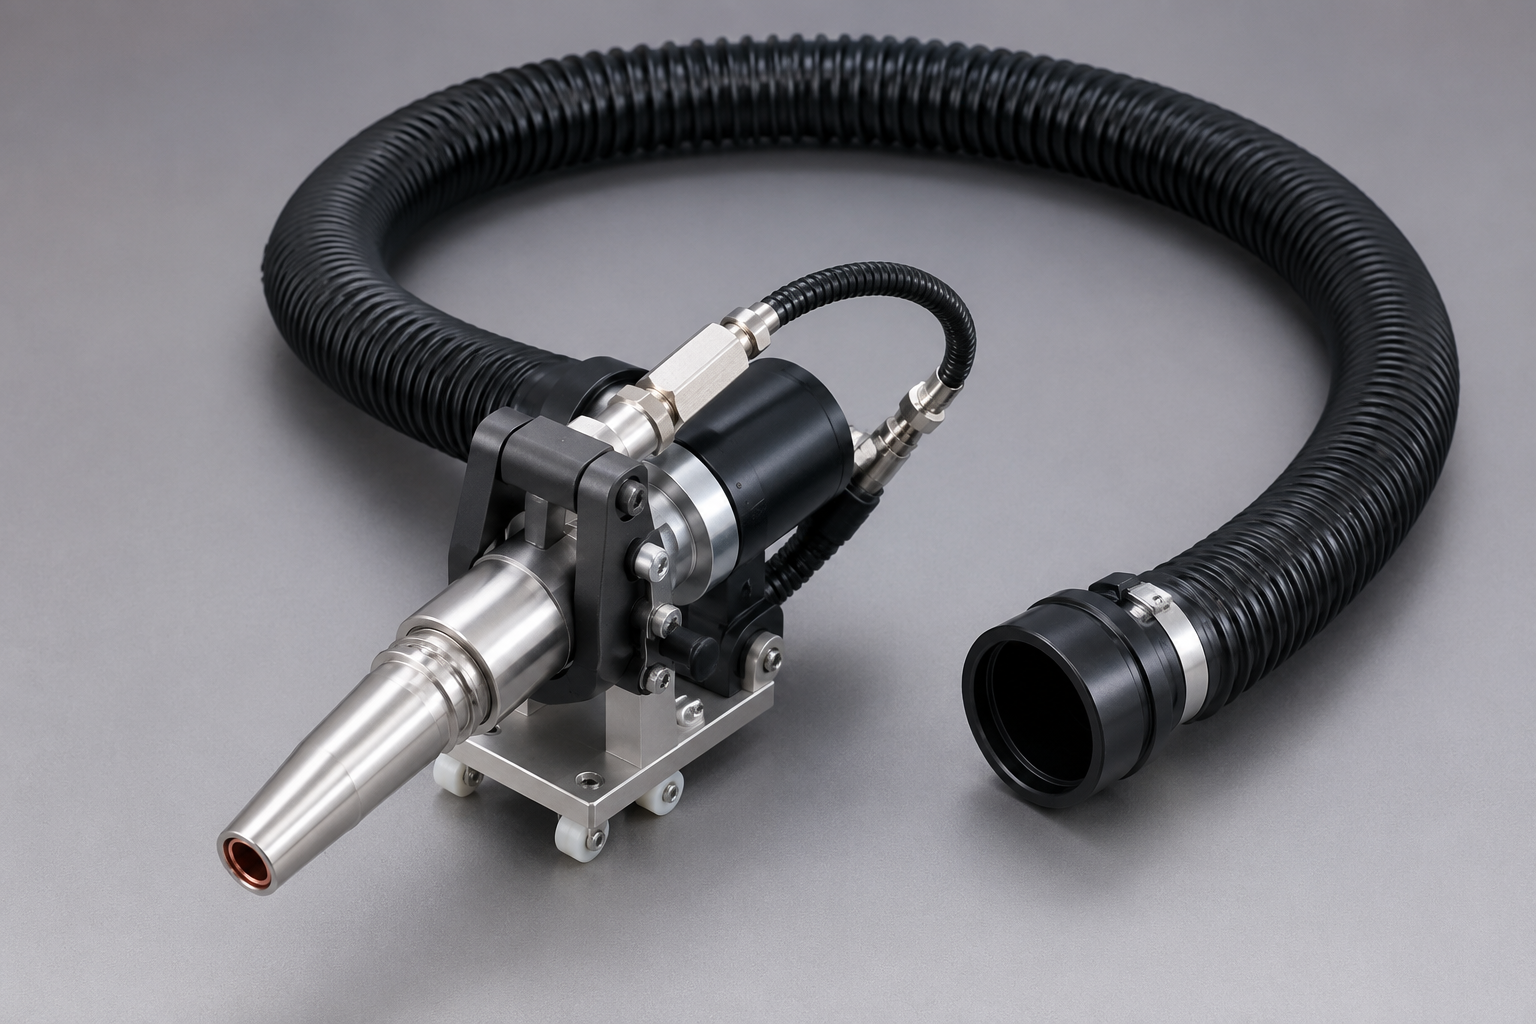 NZ-1-Düsen-SaugkopfMit Rückgewinnungsschlauch mit 1.5-inch Innendurchmesser und 4ft Länge.
-
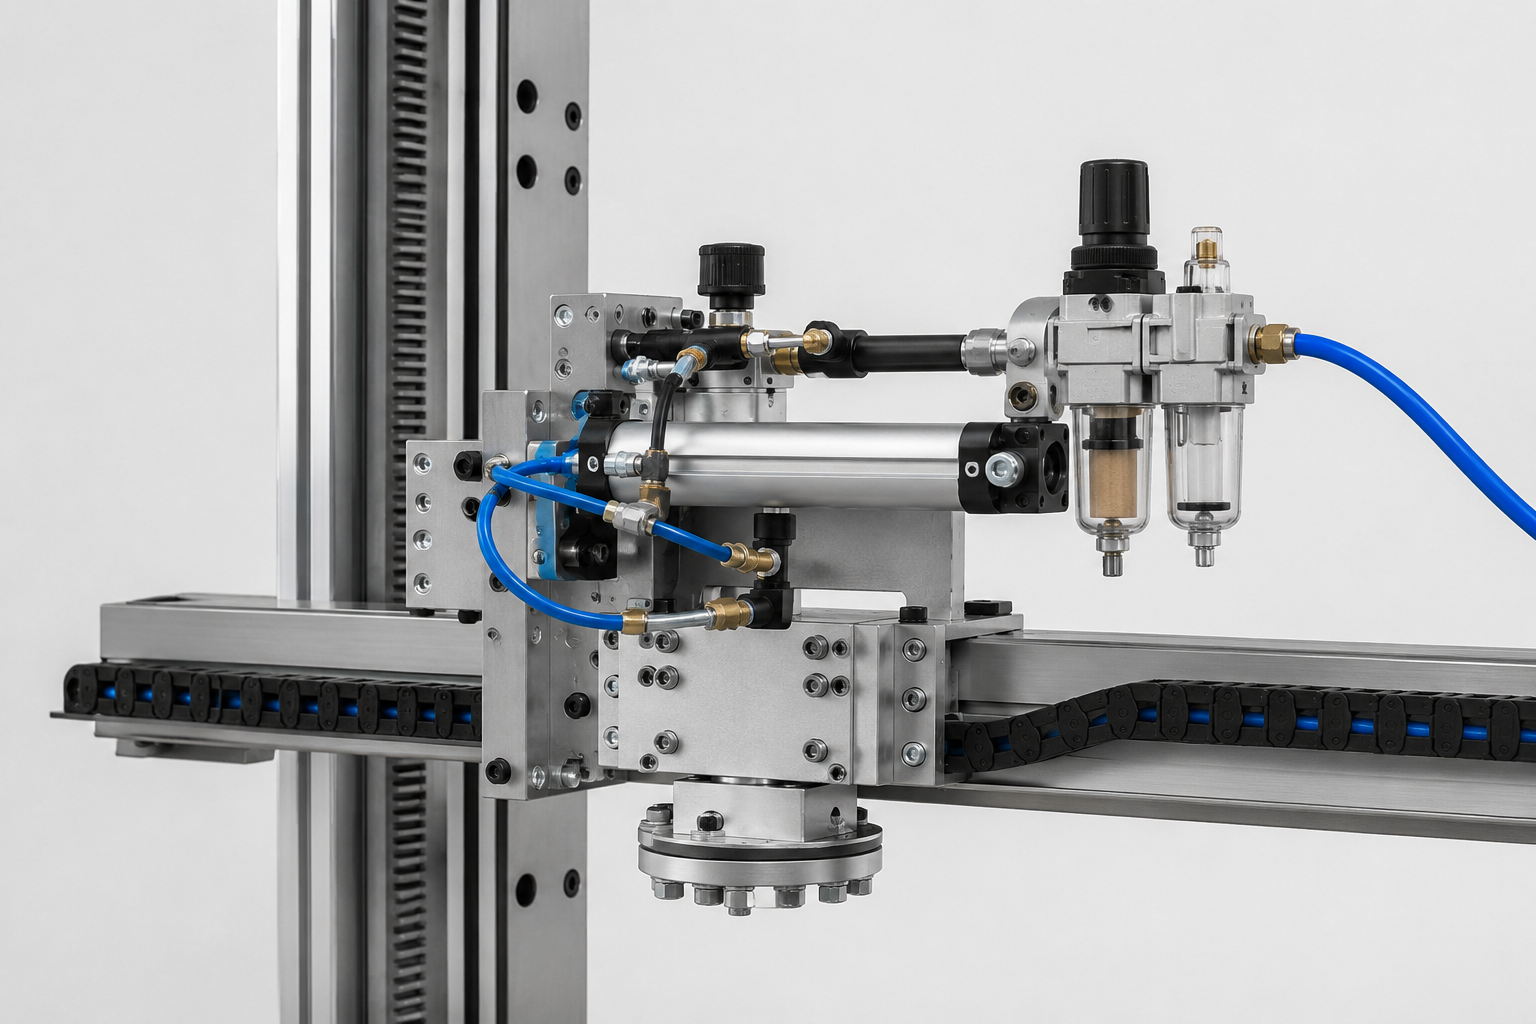 Druckluftantrieb70 bis 100 psi (5 bis 7 bar) bei 8 cfm. Am Rückgewinnungskopf sind KEINE ELEKTRISCHEN Eingänge erforderlich.
-
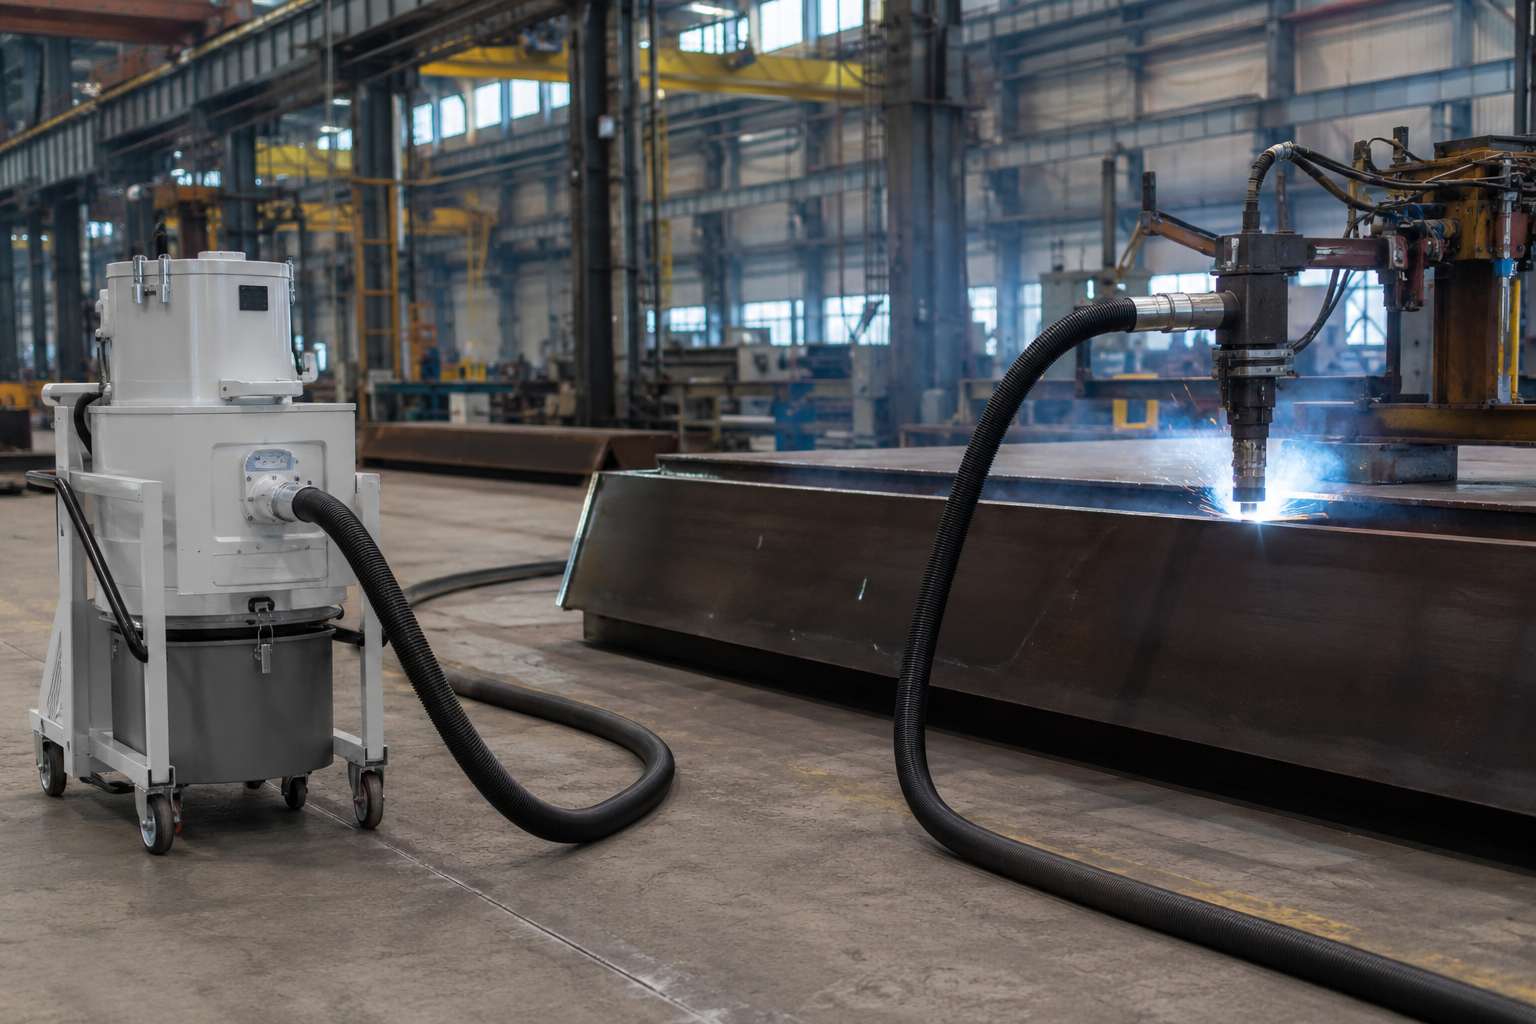 RückgewinnungsleistungBis zu 28 kg / h bei einem maximalen Arbeitsbereich von 10 Metern Entfernung zur Schweißstelle.
Mexikanisches Erdölprojekt — Qualifikationsquote von 99,5 % bei API 5L X80 (SGS-Bericht SGS-MEX-2024-0789)
Ein professioneller Rohrfertigungsbetrieb in Mexiko übernahm ein Erdölpipelineprojekt mit technischen Spezifikationen, die keinen Spielraum für den Engpass des manuellen Schweißens ließen. Das Lastenheft verlangte Rohre aus Kohlenstoffstahl API 5L X80 mit 18-inch (457 mm) Durchmesser, 19 mm Wanddicke und einer maximalen Länge von 16-foot (4,88 m), die außen mit SAW-Rundnähten und innen mit GMAW-Heftnähten an den Schotten gefügt werden sollten. Abnahmekriterium des Projekts war eine Qualifikationsquote von mindestens 98 % nach AWS D1.1 (unter Bezugnahme auf ASME B31.3 Process Piping).
Projektparameter
- Werkstoff: Kohlenstoffstahl API 5L X80
- Rohrgeometrie: 457 mm (18″) Außendurchmesser × 19 mm Wanddicke × 4,88 m (16ft) Länge
- Außennähte: SAW-Rundnähte
- Innennähte: GMAW-Heftnähte an Schotten (50 mm Länge / 100 mm Teilung)
- Normanforderung: AWS D1.1 — keine Risse, keine unvollständige Verschmelzung, keine Porosität, ≥98 % Qualifikationsquote
Engpässe vor der Inbetriebnahme (Ausgangssituation mit manuellem SAW + GMAW)
-
01Die Qualifikationsquote nach AWS D1.1 steigt nicht über 85 %. Das Abnahmekriterium des Projekts (98 %) wird nicht erfüllt.
-
02A23. Das Heftschweißen im beengten Innenraum führte in Q1 zu zwei kleineren Sicherheitsvorfällen.
-
03Anordnung mit zwei Stationen auf 2×30 m Bodenfläche und zwei erforderlichen separaten Bedienerteams
-
04Arbeitskosten pro Rohr: $120. 15 % über dem Budget.
Die Leistung vor der Inbetriebnahme sprach für sich: Manuelles SAW + GMAW erreichte bei dieser dickwandigen X80-Spezifikation höchstens eine Qualifikationsquote von 85 % nach AWS D1.1. Unerwartete Stillstände der Schweißmaschine trafen das Projekt im ersten Quartal zweimal — das interne Heftschweißen in engen Räumen verursachte zwei kleinere Sicherheitsvorfälle und erzwang kürzere Schweißerschichten. Die Schweißraupenbreite schwankte zwischen 12–18 mm und der Einbrand zwischen 5–8 mm, weil die Parameterdrift der Bediener während der 8-stündigen Schichten nicht automatisch korrigiert wurde.
Die Anordnung mit zwei Stationen (SAW-Rundnähte und interne GMAW-Heftnähte auf getrennten Stellflächen) beanspruchte 60 m² Werkstattfläche und erhöhte die Arbeitskosten auf $120 pro Rohr — 15 % über dem Arbeitskostenbudget des Projekts. Der Lieferant hatte bei allen früheren Aufträgen Qualität nach ISO 9001 zugesichert, doch die Qualifikationslücke blieb bestehen, bis sie durch Automatisierung geschlossen wurde. Die Arbeitsstunden in engen Räumen ließen die Produktivität der Bediener weiterhin unter die Planvorgabe des Projekts sinken.
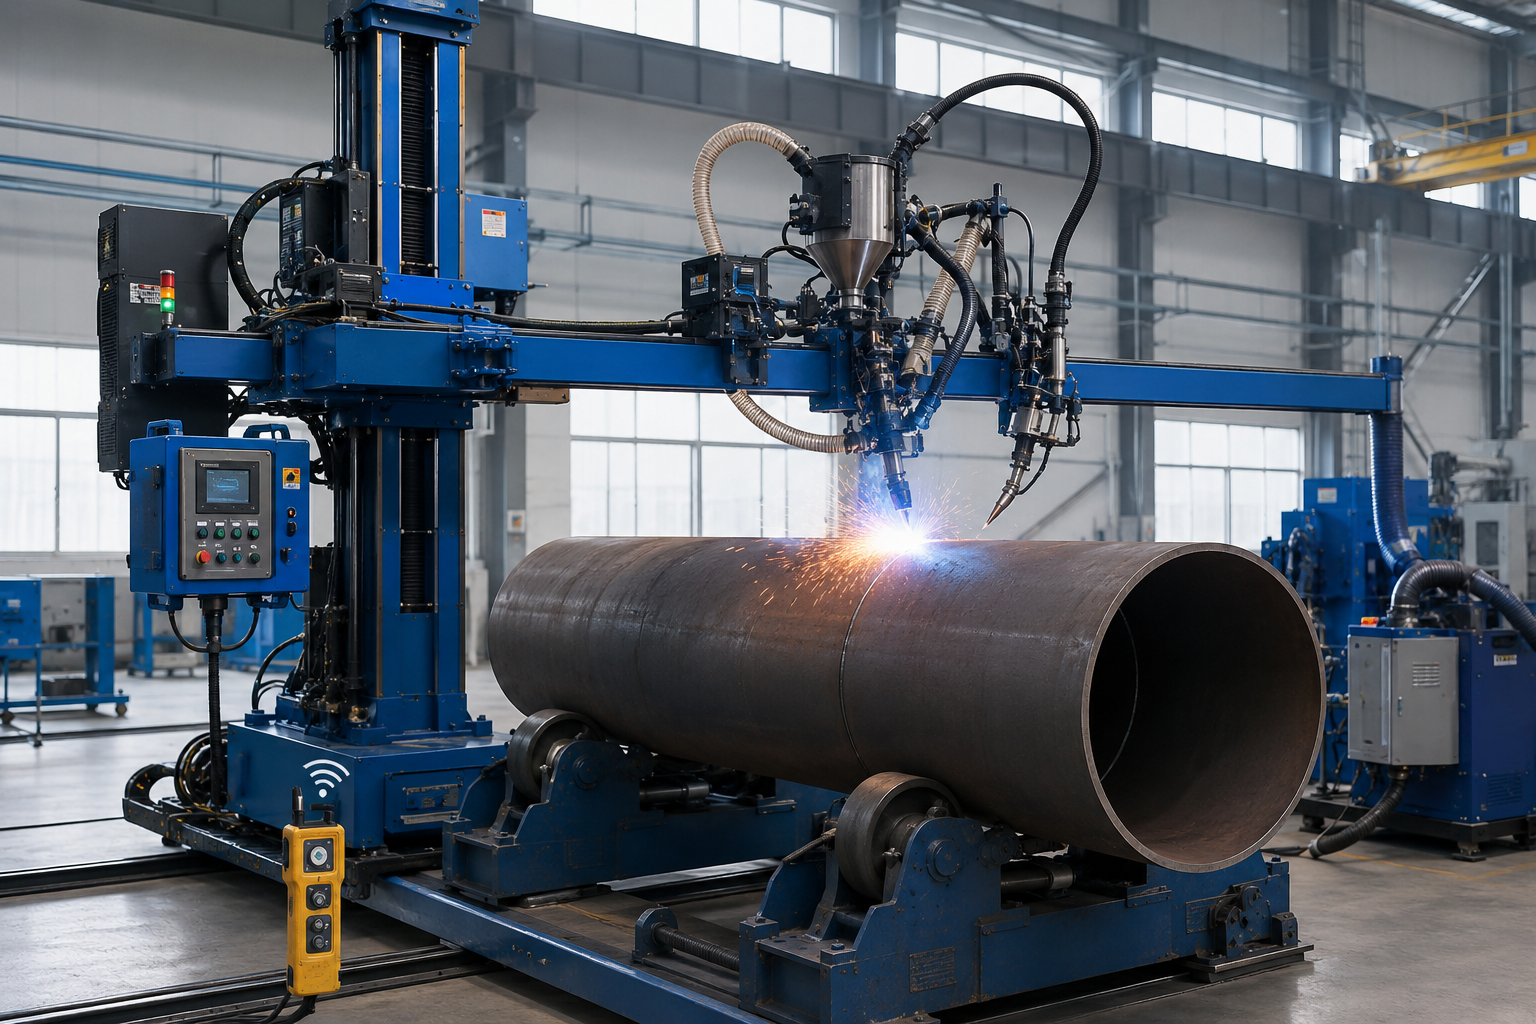
ABOKE konstruierte einen kundenspezifischen FWM-0404 Middle-Schweißmanipulator, der SAW- und GMAW-Köpfe am selben Ausleger integriert. Konfiguration: 6-foot-Säule, 16-foot-Ausleger mit einer zulässigen Endlast von 200 kg, SAW-Kopf AWS-SAW-01 mit einstellbarer Flussmittelzufuhr von 10–30 kg/h über das Flussmittelrückgewinnungssystem sowie ein GMAW-Schweißbrenner mit schmalem 1.2-mm-Kopf, 1080P-Kamera und Funkfernbedienung. Die SPS-Steuerung fasste die SAW-Parameter (28–32 V, 380–420 A, 300–500 mm/min) und die GMAW-Parameter (18–22 V, 120–150 A) in einem einzigen sequenzierten Schweißprogramm zusammen — das Betreten enger Räume durch den Bediener für Innennähte entfiel vollständig.
FWM-0404-Projekt in Mexiko — quantifizierte Ergebnisse (SGS-MEX-2024-0789)
| Kennzahl | Manueller Ausgangswert | FWM-0404 | Differenz |
|---|---|---|---|
| Schweißzyklus pro Rohr | 8 Stunden | 4.8 Stunden | −40% |
| Qualifikationsquote nach AWS D1.1 | 85% | 99.5% | +14.5 Pkt. |
| Nacharbeitskosten pro Rohr | $20 | $4 | −80% |
| Flächenbedarf in der Werkstatt | 60 m² | 42 m² | −30% |
| Arbeitskosten pro Rohr | $120 | $84 | −30% |
| Volumen über 6 Monate | - | 300 Rohre | $12.000+ Einsparung |
Zertifizierung durch eine 3. Stelle: Der SGS Mexico Inspection Report SGS-MEX-2024-0789 bestätigte bei einer Stichprobenprüfung eine Schweißerqualifikation zu 100 % nach AWS D1.1 sowie mechanische und korrosionsbeständige mechanische und korrosionsbeständige Eigenschaften, die alle Regelwerke erfüllen. ROI im Branchenkontext: Wenn ein Unternehmen jährlich 500+ gleichartige Schweißstöße fertigt, beträgt die übliche Amortisationszeit für die Automatisierung einer Roboterzelle zum Rohrschweißen 18 Monate.
“Dieser eine Roboter hat das Projekt grundlegend verändert. Er war ein Garant für Qualität und termingerechte Lieferung, beseitigte die Gefahren (und Kosten) des Einstiegs für Arbeiten in engen, in Betrieb befindlichen Räumen, und inzwischen ziehen wir kein Pipelineprojekt mehr ohne ihn in Betracht.
Sechs Monate nach der Übergabe meldete der Kunde mehr als 300 geschweißte Rohre ohne gemeldete Qualitätsprobleme und einen Schweißpulververlust von unter 28 %. Das System vereinte SAW und GMAW in einer Anlage. Gefahren in engen Räumen erfordern weiterhin eine gesonderte Beurteilung sowie geeignete Maßnahmen für Einstieg, Belüftung und Rettung.
FWM im Vergleich zu manuellem Schweißen und Orbitalschweißgerät — datenbasierter Leistungsvergleich
Bei der Investition in eine automatische Rohrschweißmaschine stehen stets drei Möglichkeiten zur Wahl: weiterhin manuell schweißen, eine hohe Anzahlung für ein spezielles Orbitalschweißgerät für Rohre leisten oder in einen Säulen-und-Ausleger-Schweißmanipulator wie unsere FWM Series investieren. Im Kern verkörpert jede Möglichkeit eine andere Philosophie des automatisierten Rohrschweißens: Beim Orbitalschweißen rotieren kleine WIG-Werkzeuge um das Rohr; beim Säulen-und-Ausleger-Konzept bewegt sich ein auf einem Verfahrwagen montierter Hochleistungs-Schweißbrenner für SAW oder GMAW entlang der Schweißnaht; beim manuellen Verfahren fehlt beides, was keinen Vorteil darstellt. Die nachstehende Vergleichstabelle verwendet Ist-Werte einer FWM-Installation in Mexiko sowie Referenzwerte für manuelles Schweißen und gängige Branchenverfahren beim orbitalen SAW. Wir verwenden keine pauschalen Bewertungen wie Hoch/Mittel/Niedrig; Sie vergleichen konkrete Produktivitätswerte mit konkreten Stufen der Normkonformität.
| Kriterium | ABOKE FWM-0404 | Manuelles SAW + GMAW | Spezielles Orbitalschweißgerät |
|---|---|---|---|
| Schweißzyklus (pro Rohr mit 18″ × 19 mm) | 4.8 Stunden | 8 Stunden | 3,5–5 Stunden (nur kleine Nennweiten) |
| Qualifikationsquote nach AWS D1.1 | 99.5% | 85% | 95–98 % (kleine Nennweiten) |
| Rohrdurchmesserbereich | 50–3.000 mm (4 Modelle) | Unbegrenzt (abhängig von den Fertigkeiten) | ≤ 250 mm |
| Verfahrensflexibilität | SAW + GMAW auf einer Plattform | Beide, jedoch an getrennten Stationen | Primär WIG, eingeschränkt MIG |
| Bedienerbedarf | 1 Bediener, kein Einstieg in enge Räume | 2+ Bediener, Einstieg in enge Räume erforderlich | 1 Bediener, kein Einstieg in enge Räume |
| Arbeitskosten pro Rohr | $84 | $120 | $70–$95 (kleine Nennweiten) |
| Investition (USD) | Angebot nach Anwendung | $0 Investitionskosten, hohe Betriebskosten | $60K–$120K (Branchenspanne) |
| Praxisvalidierung | SGS-MEX-2024-0789 | Ausgangswert vor FWM (Mexiko) | Branchenreferenzwert |
[ ANALYSE / FAZIT ]
Fazit
Im Rohrdurchmesserbereich von 50–3.000 mm und bei gemischten SAW- und GMAW-Aufträgen erzielt die FWM gegenüber dem manuellen Betrieb eine Einsparung von $36 pro Rohr und hält dabei eine Qualifikationsquote von 99,5 % nach AWS D1.1. Bei Projekten mit mehr als 200 Rohren amortisiert sich die FWM-0404 in weniger als 6 Monaten. Ein spezielles Orbitalschweißgerät bleibt bei WIG-Arbeiten an kleinen Nennweiten (≤250 mm) überlegen, kann jedoch nicht für dickwandige Anwendungen mit API 5L X80 eingesetzt werden, die nach ASME Section IX qualifiziert sind und den Großteil der Umsätze in der Petrochemie erwirtschaften.
Das Schweißen mit SAW und GMAW auf einer einzigen Säulen-und-Ausleger-Maschine bietet den Vorteil einer Verfahrenskonsolidierung: Der bei getrennten Schweißstationen für jedes Verfahren erforderliche wertvolle Platz in der Werkstatt und der Arbeitsaufwand für die Übergabe zwischen Bedienern entfallen. Für Fertigungsbetriebe, die Rohrspulen-Schweißmaschinen prüfen, bieten die FWM-0203 und FWM-0404 umlaufende Schweißnahtschlüsse in Orbitalqualität sowie die Verfahrgeschwindigkeiten und Leistung für übliche Rohrspulenlängen. Diese Modularität unterscheidet die FWM von anderen automatisierten Rohrschweißanlagen auf dem Markt, die den Anwender häufig auf ein einziges Schweißverfahren festlegen.
Wenn Sie jedoch ausschließlich Instrumentenrohre aus Edelstahl mit 100 bis 200 mm Durchmesser schweißen und WIG Ihr Hauptverfahren ist, sollten Sie bei einem bewährten Orbitalschweißkopf bleiben. Wenn Ihr Schwerpunkt dagegen auf Rohren aus Kohlenstoffstahl nach API 5L X70 / X80 mit 500-1.500 mm Durchmesser liegt und Ihre Arbeit gemischte SAW-Rundnähte und GMAW-Heftlagen umfasst, ist die FWM-0404 gegenüber jeder Art von Orbitalmaschine konkurrenzlos und bietet eine Verfahrensintegration, die nur wenige andere Anlagen erreichen.
Branchen — Erdöl, Petrochemie, Energieerzeugung, Schiffbau und Rohrschweißen für Türme von Windenergieanlagen
Die Schweißautomatisierung der FWM Series wurde für die fünf industriellen Marktsegmente entwickelt, in denen präzises Rohrschweißen, strenge Anforderungen an die Einhaltung der Regelwerke AWS und/oder ASME sowie die Effizienz einer Verfahrenskonsolidierung gefragt sind, um die Rentabilität von Projekten positiv zu beeinflussen. Dies sind nur einige Beispiele aus dem tatsächlichen Kundenstamm von ABOKE in Spanien, Deutschland, Russland, Indien, Brasilien, Frankreich, Italien und Vietnam – zugleich das für ISO 9001 und CE erfasste Gebiet.
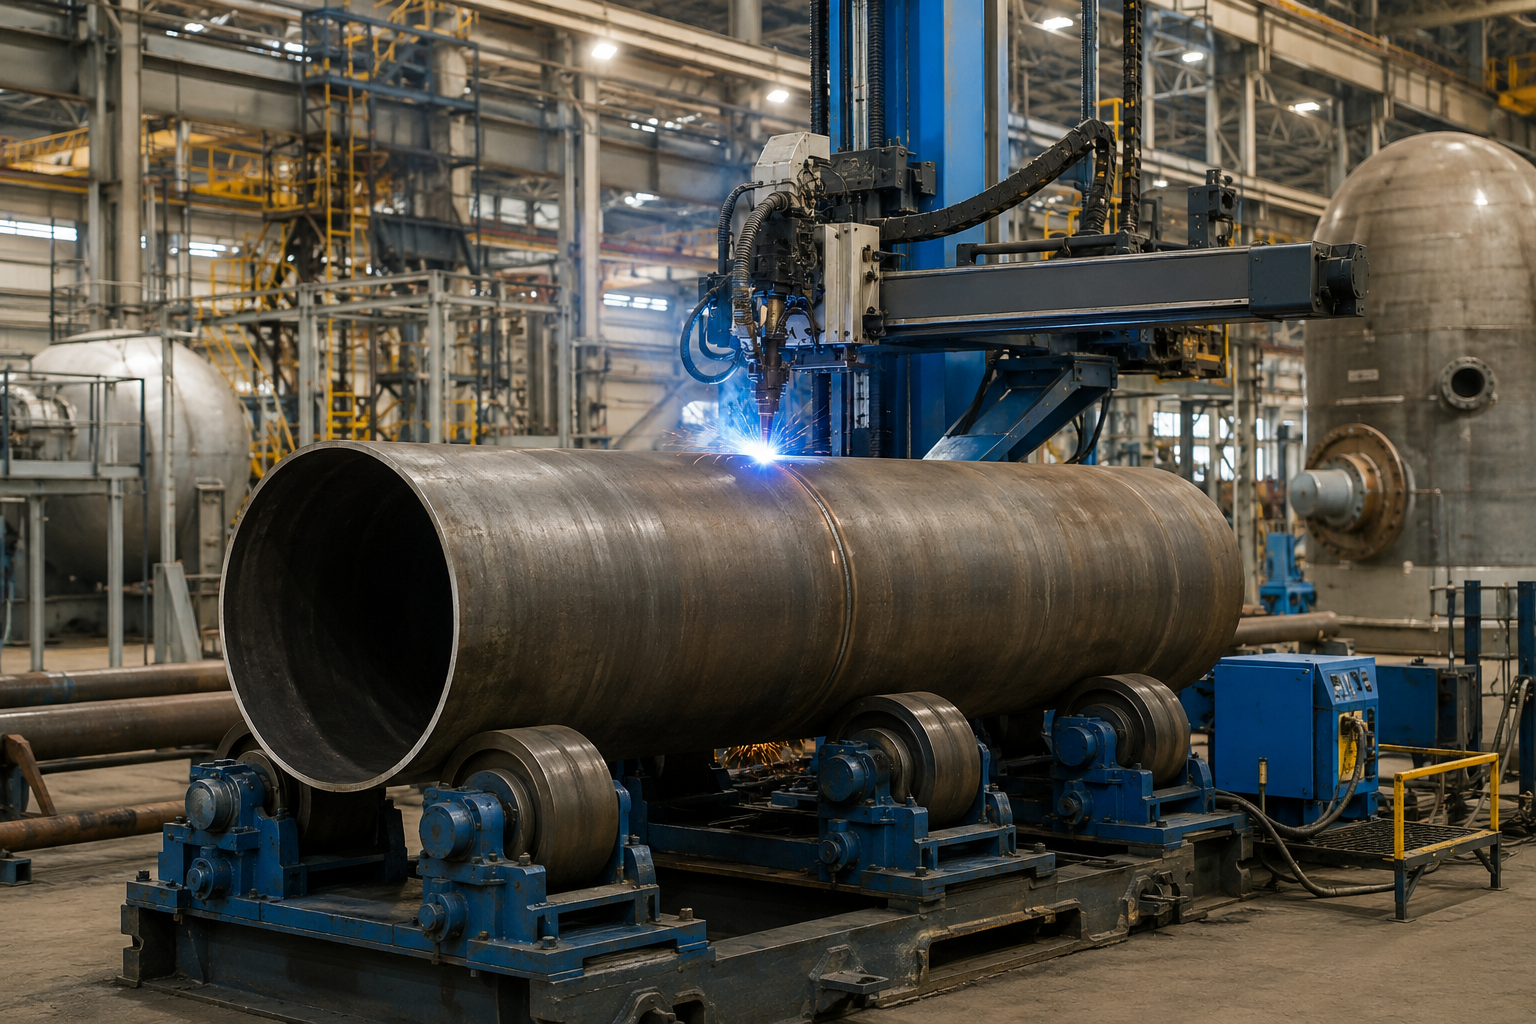
Erdöl sowie Öl und Gas
Druckbehälter für Raffinerien, Lagertanks und Pipelines. Der Hauptanwendungsbereich umfasst Rohre mit 200 mm – 1.500 mm Außendurchmesser und 10-25 mm Wanddicke für die Öl- und Gasindustrie, vorwiegend aus Werkstoff nach API 5L X70 / X80.
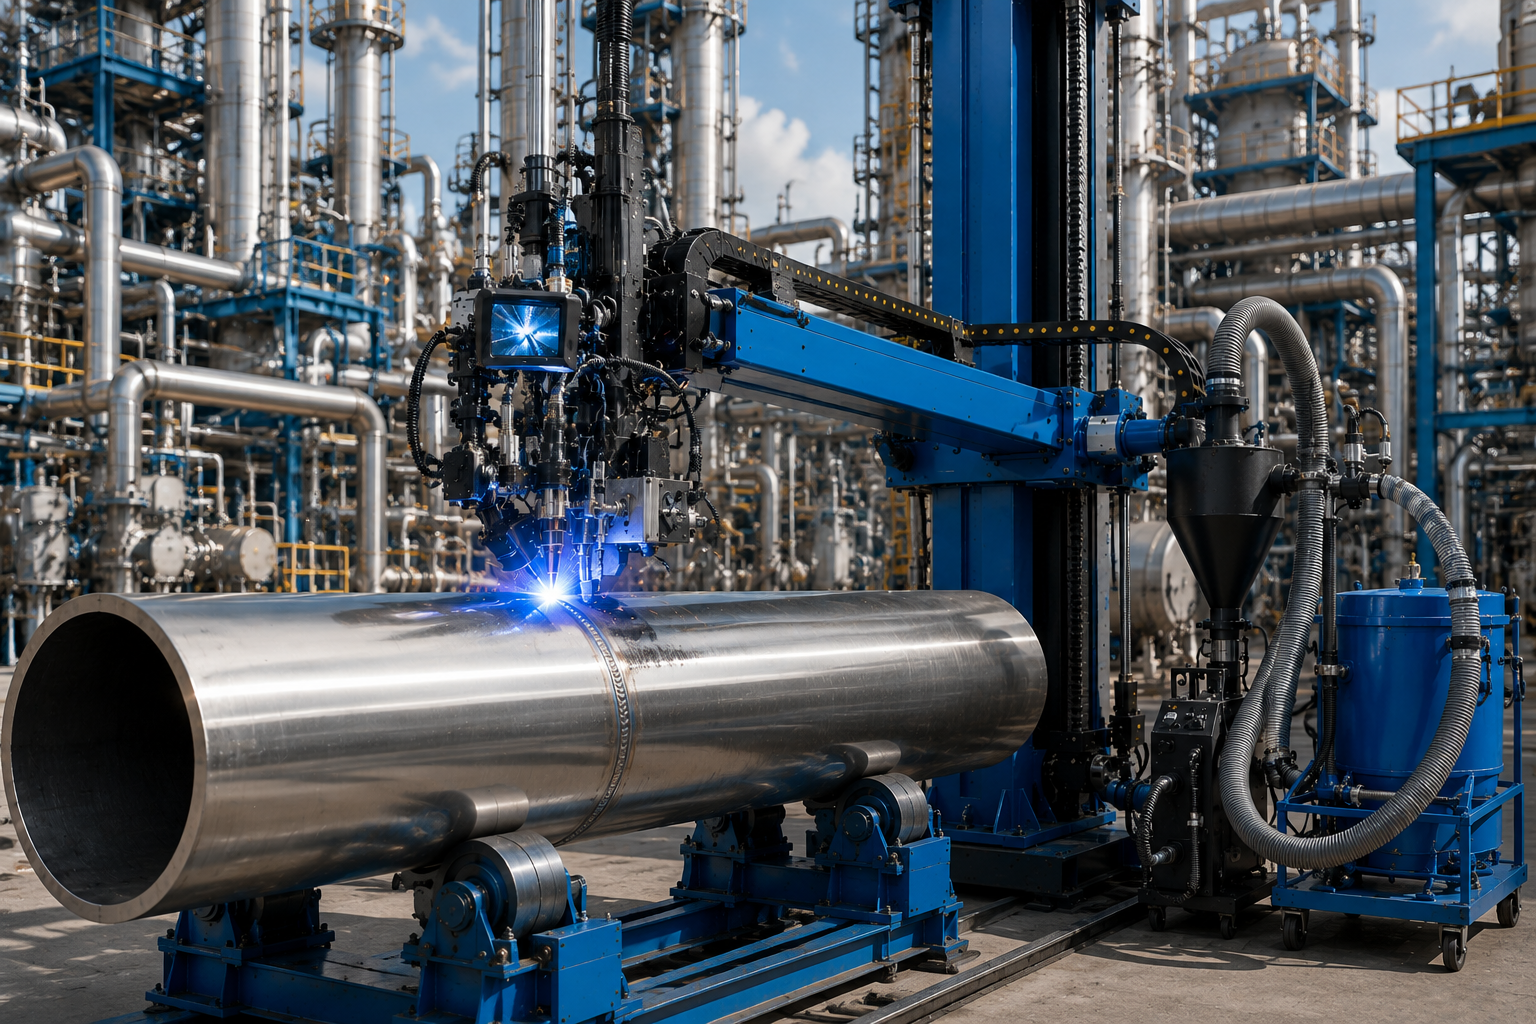
Petrochemie
Rohrleitungen für chemische Prozesse, Reaktionsbehälter, Wärmetauscher und Rohrleitungssysteme aus hochlegierten Werkstoffen. Die wichtigsten Rohrdurchmesser für eine kombinierte SAW- + GMAW-Lösung liegen bei 200-800 mm, beispielsweise für Werkstoffe wie Edelstahl.
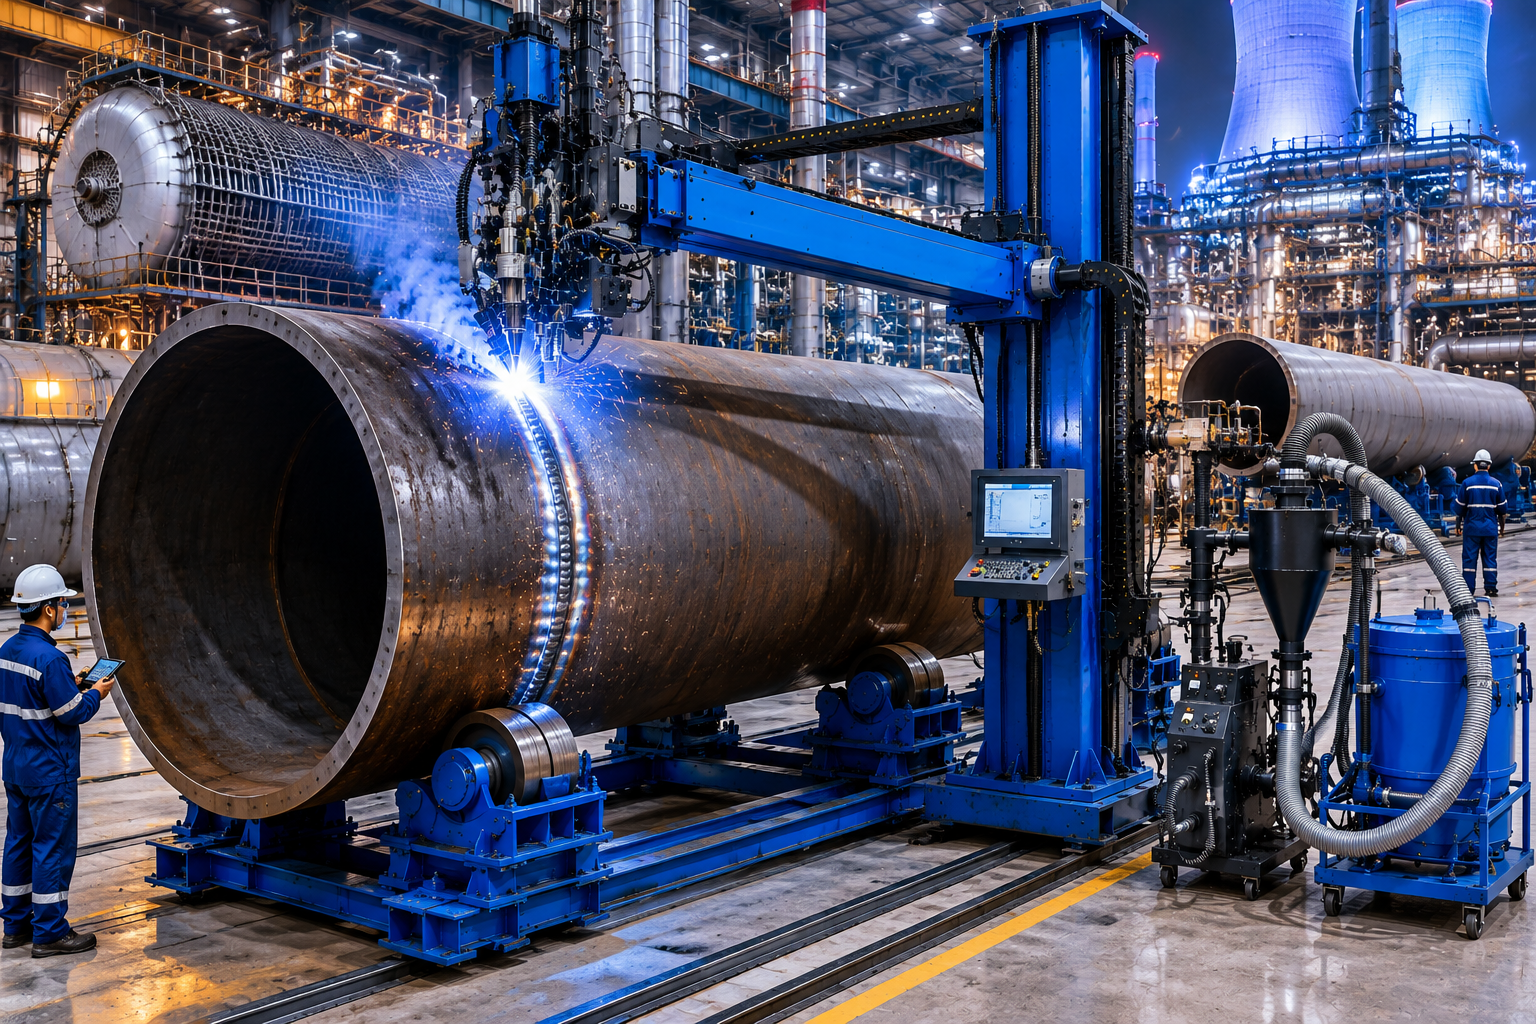
Energieerzeugung
Dickwandige Hochtemperatur-Druckbehälter (ASME B31.1), nukleare Hilfsleitungen und Arbeiten an Kesselrohren. Für Druckrohrleitungen mit großem Außendurchmesser und sehr dicken Wänden in einem Bereich von 1.500-3.000 mm.
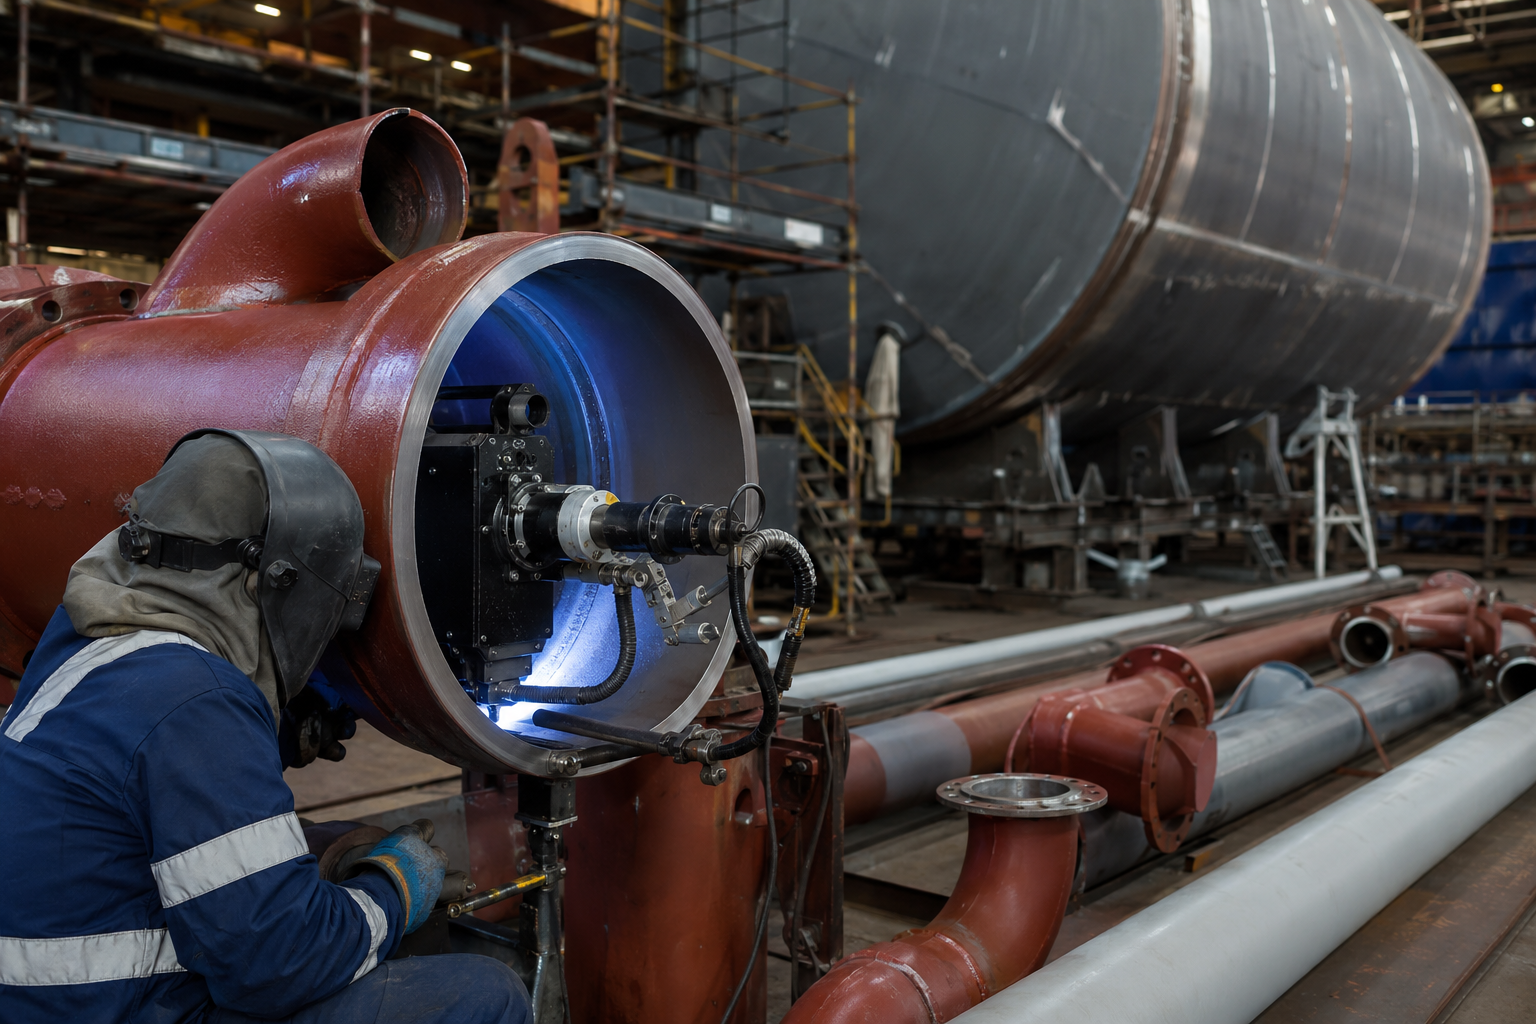
Schiffbau
Schiffsrohrleitungen, Rohrleitungen an Deck, Ballastleitungen und Rumpffertigung (Rund- und Längsnähte). Für Anwendungen, bei denen Wurzellagen an der Rohrinnenseite hergestellt werden müssen.
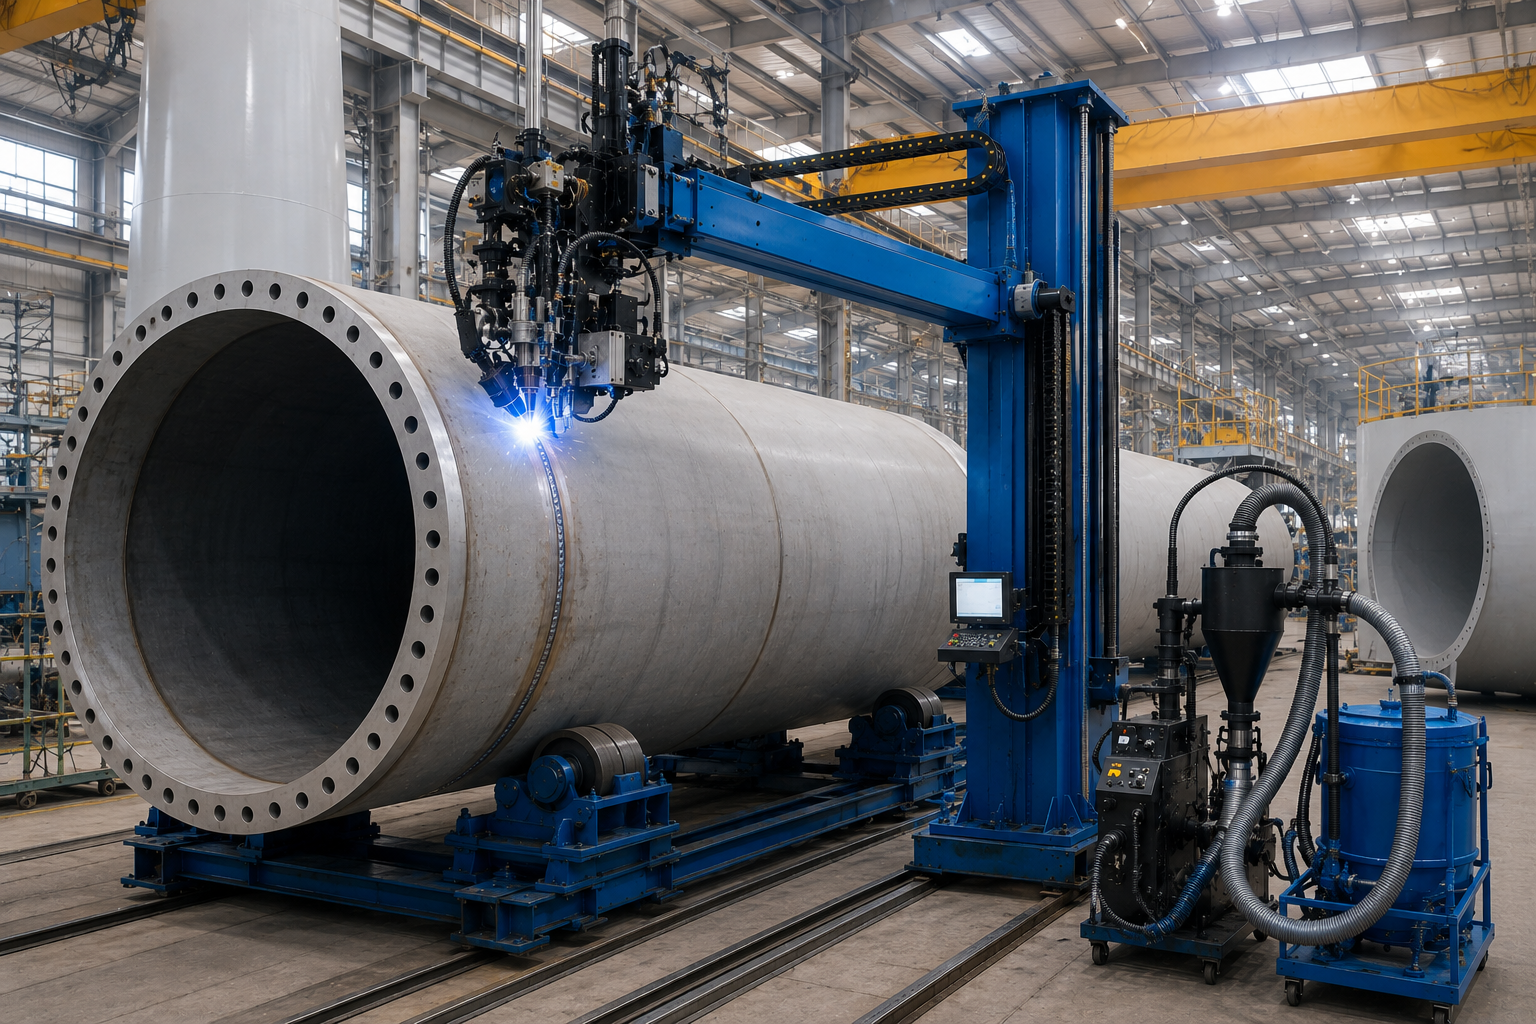
Türme von Windenergieanlagen und Stahlbau
Zu den Anwendungen gehören Fußsektionen von Türmen für Windenergieanlagen, Stahlbaurohre für Brücken und Gebäude, die Turmfertigung und geschweißte Turmsegmente.
Einhaltung internationaler Normen — ISO 9001, CE, AWS D1.1, EN ISO 15614
Bei der Beschaffungsprüfung scheitert Rohrschweißausrüstung seltener an der technischen Spezifikation als an der Zertifizierung. Ein Endabnehmer, der eine automatische Rohrschweißmaschine für Projekte nach einem der beiden Regelwerke AWS D1.1 und ASME B31 benötigt, verlangt nicht nur, dass der Lieferant eine Zertifizierung vorlegen kann, sondern auch den Nachweis, dass er tatsächlich in dem Umfang und auf der Stufe zertifiziert ist, für die er den Beleg vorlegt. Dafür genügt nicht die Behauptung, irgendwann einmal mit einem Zertifikat gearbeitet zu haben. Für die FWM Series und weitere Produkte des Sortiments weisen wir vier Qualifikationsnachweise aus, darunter das Qualitätsmanagementsystem ISO 9001:2015.
Das 1999 gegründete Qualitätskontrollmanagementsystem für die Fertigung der FWM Series unterliegt ISO 9001; die Fertigungslinien mit einem eingetragenen Kapital von US $1,4 million sind für eine Jahresleistung von 1.000 Schweißmaschinen und 200 CNC-Schneidmaschinen zertifiziert. Die europäische CE-Kennzeichnung wird für den Export in alle Mitgliedstaaten verwendet, ohne dass lokale Zulassungen erforderlich sind. Die bei der SGS-Prüfung durch eine 3. Stelle für das mexikanische Projekt geforderten Schweißnormen basierten auf AWS D1.1 für den Stahlbau. Spanische, französische, deutsche und italienische Werften und Druckbehälterhersteller nutzen die Zertifizierung von Schweißanweisungen nach EN ISO 15614 als Nachweis, um Ausschreibungen zu gewinnen.
[ SYS.ZERT.MATRIX ]
ISO 9001
Qualitätsmanagementsystem
CE
Konformität für den europäischen Markt
AWS D1.1
Einhaltung der Schweißnorm für den Stahlbau
EN ISO 15614
EU-Qualifizierung von Schweißanweisungen
Garantie- und Kundendienstumfang
Mit jeder FWM wird standardmäßig eine kostenlose Garantie von 18 Monaten auf Hardwareausfälle bei sachgemäßem Betrieb und angemessener Instandhaltung geliefert; sie umfasst während der Garantiezeit kostenlose Ersatzteile und danach Ersatzteile zum Selbstkostenpreis ohne versteckte Kosten. Ausfallzeiten von Schweißmaschinen zählen in vielen Fertigungsunternehmen zu den größten Kostenstellen; deshalb deckt unser Kundendienst-SLA im Garantiefall die Kosten für die erste Reaktion in Form einer Ferndiagnose ab, wenn die Garantie die angegebenen Standards nicht erfüllt. Anders als manche Anbieter garantieren wir nicht den absolut störungsfreien Betrieb der Maschine, denn ehrlicherweise tritt mechanischer Verschleiß auf, und unser Netzwerk ist entsprechend darauf ausgelegt. ABOKE kann außerdem gemeinsam mit dem Hersteller anwendungsspezifische Sonderausführungen hinsichtlich Hublänge, Tragfähigkeit, Auswahl des Schweißverfahrens (TIG, MIG, Pulse), Steuerungsart (PLC, relay), Standard der Stromversorgung (115V, 230V, 400V etc.) und weiterer Funktionen wie automatischer Nahtsuch- und Nahtführungssysteme oder eines Weld Monitoring System realisieren.
Beschaffungsleitfaden für Rohrschweißmanipulatoren — Preis, Lieferung, Garantie und Kundendienst
ZIELGRUPPE
Primäre Zielgruppe: Beschaffungsleiter (PROC) + Betriebsleiter (MGR)
01
Lieferung und Standardlieferzeit
Beschaffungsteams, die eine automatische Rohrschweißmaschine prüfen, räumen Lieferzeit, Garantie und TCO Vorrang vor den technischen Daten ein – allein deshalb, weil jeder Hersteller eine Spezifikationsliste hat, aber keiner eine Lieferzusage gibt. Eine Auswahl nach einem wettbewerbsfähigen Preis verursacht später Zusatzkosten: Qualitätskontrollverfahren, eine geprüfte, bewährte und rückverfolgbare Schweißanweisung und sogar Ersatzteile nach Ablauf der Garantie sind in einem günstigen Angebot ausgeschlossen.
02
OEM-Konfiguration
Der zweite wichtige Hebel bei der Beschaffung ist die OEM-Konfiguration. Die Spannungskonfiguration bleibt auf Fertigungsebene flexibel – dieselbe für dreiphasige 480V in Nordamerika ausgelegte FWM-0404 kann unverändert mit dreiphasigen 400V nach Europa geliefert werden, ohne kostspielige elektrische Umrüstung am Bestimmungsort.
Einstellungen zur Steuerung des Schweißverfahrens, die Steuerungssoftware, die Nahtverfolgungsfunktion und die Schweißüberwachung werden einzeln aufgeführt und als separate Optionen angeboten, statt als Änderungsaufträge berechnet zu werden.
03
Preistransparenz
Fast jeder Anbieter von Rohrschweißmanipulatoren schreibt lediglich „Angebot anfordern“ auf seine Produktseiten und zeigt Ihnen nichts, solange Sie nicht zuvor eine NDA unterzeichnet haben. Bei ABOKE läuft die Beschaffungsanfrage umgekehrt ab – auf jede RFQ erhalten Sie innerhalb von 48 Stunden nach Eingang ein konkretes schriftliches Angebot mit einzeln aufgeführten Positionen und einem voraussichtlichen Liefertermin.
04
Kundendienst und Garantie
Die Garantiedauer ist ein grundlegender Bestandteil des Kundendienstes. In den ersten 18 Monaten nach der Inbetriebnahme sind Ersatzteile und Ferndiagnoseleistungen kostenlos. Nach Ablauf der Garantie werden die Ersatzteilpreise ohne eingerechnete Zusatzgebühren zu Nettokosten aufgeführt und die Lieferzeiten je Teilekategorie in einer Lieferzeittabelle angegeben.
BESCHAFFUNGSANFRAGE
Ein Angebot mit Einzelpositionen und Lieferplan erhalten.
Individuelles Angebot mit Antwort innerhalb von 48 Stunden anfordern[ TECHNISCHE RESSOURCEN ]
Technische Berechnungs- und Werkzeugauswahlhilfen
FWM-Kapazitätskonfigurator
Ermitteln Sie die erforderlichen Spezifikationen des Säulen-und-Ausleger-Schweißmanipulators der FWM Series anhand der Rohrabmessungen und Schweißverfahrensparameter.
Rechner für SAW-Schweißpulvereinsparungen
Schätzen Sie die Senkung der Werkstoffkosten und das Rückgewinnungsvolumen für Schweißpulver beim Einsatz des druckluftbetriebenen SAW-Schweißpulver-Rückgewinnungssystems.
Amortisationsrechner für Automatisierung
Prognostizieren Sie den Zeitraum bis zur Amortisation und die Einsparungen bei den Arbeitskosten, indem Sie automatisierte FWM-Installationen mit Ausgangswerten für manuelles Schweißen vergleichen.
Häufig gestellte Fragen
F1. Worin unterscheidet sich ein Schweißmanipulator für Rohre von einem Schweißpositionierer für Rohre?
Ein Schweißmanipulator für Rohre bewegt den Schweißbrenner mithilfe einer vertikalen Säule und eines horizontalen Auslegers über einem stillstehenden oder rotierenden Rohr — der Manipulator führt die Verfahrbewegung aus, während das Rohr stillsteht oder sich in einer festen Auflage dreht. Ein Schweißpositionierer dreht das Rohr unter einem stationären Schweißkopf — das Rohr führt die Bewegung aus, während der Schweißbrenner stillsteht.
Beide Geräte erfüllen einander ergänzende Aufgaben. Lange Längsnähte an Rohren mit großem Durchmesser erfordern eine Verfahrbewegung des Manipulators entlang der Rohrachse, die ein Positionierer nicht ausführen kann, da Schweißpositionierer das Werkstück lediglich drehen — sie bewegen den Schweißbrenner nicht längs. Viele Käufer, die online nach „Schweißmanipulator für Rohre“ suchen, gelangen auf Produktseiten für Positionierer, weil Google beide Begriffe im selben SERP-Cluster zusammenfasst.
Eine praktische Entscheidungsregel: Verläuft die Naht entlang der Rohrachse (Längsnaht), ist ein Manipulator erforderlich. Verläuft die Naht um den Rohrumfang (Umfangsnaht), kann ein Positionierer allein ausreichen — die Kombination aus Manipulator und Positionierer stellt jedoch beide Bewegungsachsen bereit und ermöglicht das Schweißen jeder Nahtgeometrie. Die meisten Betriebe im schweren Stahlbau verfügen über beides. Prüfen Sie vor der Beschaffung, welche Bewegungsachsen Ihr konkretes Projekt erfordert, und berücksichtigen Sie, ob die langfristige Auslastung beide Anlagen rechtfertigt.
F2. Wie wählen wir das passende FWM-Modell für unseren Rohrdurchmesserbereich und unsere Wanddicke aus?
Gehen Sie zunächst vom größten Rohraußendurchmesser aus, den Sie schweißen möchten, ziehen Sie dann die maximale Wanddicke ab und entscheiden Sie anschließend zwischen SAW- und GMAW-Schweißen oder beiden Verfahren. Unsere FWM-Kapazitätsmatrix auf dieser Seite ordnet unsere empfohlenen Modelle 8 Rohrdurchmesserbereichen mit den jeweils empfohlenen SAW-Verfahrensarten und Flussmittel-Zuführraten zu.
Dies eignet sich auch, wenn Ihr Projektmix stark auf einen bestimmten Bereich ausgerichtet ist, beispielsweise überwiegend auf 500-1.000 mm (am oberen Ende), bei gelegentlichem Bedarf bis 1.200 mm. Unser ABOKE FWM-0404 Middle bewältigt dies bereits in der Basisausführung. Geben Sie Ihre Rohrspezifikationen zusammen mit Ihrer Angebotsanfrage an; die technische Abteilung von ABOKE ermittelt die passende Ausführung und nimmt sie innerhalb von 48 Stunden in Ihr Angebot auf.
F3. Kann die FWM Series SAW und GMAW gleichzeitig am selben Werkstück ausführen?
Ja — die FWM-SPS-Steuerung (ausgelegt nach den Leistungskriterien von ISO 9283 für handhabende Industrieroboter) verwaltet bis zu 60 Schweißprogramme für beide Verfahren und führt sie an einem einzelnen Rohr automatisch nacheinander aus, ohne dass manuell umgestellt werden muss. Beim FWM-0404-Projekt in Mexiko folgte an jedem Rohr aus API 5L X80 auf das externe Schließen der Umfangsnaht mittels SAW das interne Heftschweißen der Schottwand mittels GMAW.
Der Verfahrenswechsel erfolgt innerhalb von Sekunden am Bedienpendel — die Bediener wählen das aktive Schweißprogramm aus, anstatt die Parameter erneut einzugeben. An separaten Stationen des Auslegers sind ein SAW-Kopf und ein schmaler GMAW-Schweißbrenner für 1,2 mm Draht montiert, sodass der Wechsel zwischen dem Schließen einer schweren Umfangsnaht und einer feinen internen Heftnaht durch den Aufruf eines Schweißprogramms und nicht durch einen Hardwarewechsel erfolgt.
F4. Wie viel kosten Schweißroboter und automatische Schweißmanipulatoren für Rohre üblicherweise?
Branchenrichtwerte für vollständig integrierte Roboterzellen zum Rohrschweißen liegen 2025 einschließlich Schweißpositionierern, Sensoren und Integration zwischen $60.000 und $120.000 – Cobots der Einstiegsklasse beginnen bei etwa $40.000, während große Mehrdraht-SAW-Zellen mit integrierter Flussmittelrückgewinnung mehr als $150,000 kosten können.
Die Preise der ABOKE FWM Series hängen von der Modellklasse, dem Umfang der kundenspezifischen Anpassungen und dem Spannungsstandard des Bestimmungslandes ab. Jede Angebotsanfrage wird innerhalb von 48 Stunden mit einem schriftlichen, nach Positionen aufgeschlüsselten Angebot beantwortet; bei Großaufträgen oder OEM-Konfigurationen wird der Umfang der Mengenpreise in der Angebotsanfrage dokumentiert und nicht außerhalb dieses Verfahrens ausgehandelt.
F5. Wie lang sind die übliche Lieferzeit und die Garantiefrist für die FWM Series?
Bei lagerhaltigen Konfigurationen beträgt die Standardlieferzeit 30 Tage ab Auftragsbestätigung. Kundenspezifische Modelle – nicht standardmäßige Spannung, OEM-Steuerungssystem, zusätzliche Hilfsfunktionen – können die Lieferzeit verlängern, doch ABOKE bestätigt den genauen Liefertermin schriftlich, bevor der Kunde den Auftrag unterzeichnet.
Die Garantie gilt 18 Monate ab der ersten Inbetriebnahme des Systems und deckt Störungen/Ausfälle der Ausrüstung bei Einsatz in üblichen Werkstattumgebungen und typischer Instandhaltung ab. Innerhalb der Garantiezeit sind Ersatzteile kostenlos, nach Ablauf der Garantie werden sie zum Selbstkostenpreis bereitgestellt, und für den Kundendienst nach der Garantie fallen keine versteckten Gebühren an.
F6. Bieten Sie OEM-Anpassungen an internationale Spannungen und Schweißnormen an?
Ja. Verfahrweg, Tragfähigkeit, Konfiguration des Schweißverfahrens, Steuerungssystem, Spannung (115 V bis 460 V) und Zusatzfunktionen wie Nahtverfolgung/Schweißüberwachung werden individuell angepasst. Aktive Kundenanlagen sind in Spanien, Deutschland, Russland, Indien, Brasilien, Frankreich, Italien und Vietnam im Einsatz – jede Anlage verlässt das Werk mit dem für den jeweiligen Zielmarkt geeigneten Spannungsstandard.
OEM-Umetikettierung und Private-Label-Fertigung sind für Systemintegratoren und autorisierte Vertriebspartner möglich. Der Umfang der Dokumentation, der Sprache der Bedienoberfläche und der Übersetzung der Bedienungsanleitung wird im Rahmen der OEM-Angebotsphase festgelegt.
F7. Welche Lebensdauer und welcher laufende Instandhaltungsaufwand sind zu erwarten?
Die Systeme der FWM Series sind bei typischem Einsatz und typischer Aufstellung in einem Stahlbaubetrieb auf eine erwartete Lebensdauer von 10 Jahren ausgelegt. Die Instandhaltungsarbeiten sind unkompliziert – Lager von Säule und Ausleger, Verschleißteile des Schweißkopfs und SPS-Firmware gehören zu den üblichen regelmäßig zu wartenden Komponenten; das FWM-0404 des Projekts in Mexiko hatte innerhalb von sechs Monaten mehr als 300 Rohre aus API 5L X80 ohne ungeplante Stillstandszeit geschweißt.
Ein vom Hersteller empfohlener Instandhaltungsplan ist ausführlich in der Bedienungsanleitung beschrieben; während der Garantiezeit von 18 Monaten steht Unterstützung bei der Ferndiagnose zur Verfügung. Das empfohlene Intervall für die vorbeugende Instandhaltung entspricht dem in einem Betrieb des schweren Stahlbaus üblichen Niveau.
F8. Kann die FWM Series neben Rohren aus Kohlenstoffstahl auch Edelstahl und Nickellegierungen schweißen?
Ja. Der SAW-Kopf von ABOKE verarbeitet Fülldrähte und Massivdrähte bis hin zu Zuführwerkstoffen aus Edelstahl, niedriglegiertem Stahl oder Nickellegierungen. Der GMAW-Schweißbrenner verfügt über ein integriertes Schütz, sodass sich das gesamte Spektrum an MIG/MAG-Drahtarten für Rohre aus Edelstahl und hochlegierten Werkstoffen verarbeiten lässt. Die Schweißparameter sind in der SPS als werkstoffspezifische Schweißprogramme hinterlegt und einsehbar.
Kunden aus der Petrochemie und dem Schiffbau führen mit demselben FWM-Kopf sowohl Programme für Kohlenstoffstahl als auch für Edelstahl aus – der Wechsel des Schweißprogramms dauert nur Sekunden. Für Sonderlegierungen wie Duplex-Edelstahl oder Nickellegierungen für den Einsatz bei höheren Temperaturen unterstützt die technische Abteilung von ABOKE bei der Qualifizierung der Schweißanweisung während der Inbetriebnahme.
Im Trend



