Nehmen Sie Kontakt mit der Aubrik Company auf

Industriezahnrad
Industriezahnräder und Großzahnkränze
Wir fertigen Industriezahnräder und Zahnräder mit Durchmessern bis 6000 mm. Ob für den Drehkranz eines Krans oder einer Windenergieanlage oder als kleineres Bauteil in einem Getriebe: Aubrik kann sie liefern – in Größen und Modulbereichen, die weit über das Angebot vieler Lieferanten hinausgehen. Wir kombinieren unsere Großzahnräder mit Stirn-, Schräg-, Kegel- und Schneckenrädern sowie Innen- und Außenverzahnungen, die für unsere eigenen Drehverbindungen und Schwenkantriebe ausgelegt sind.
Angebot anfordern (RFQ)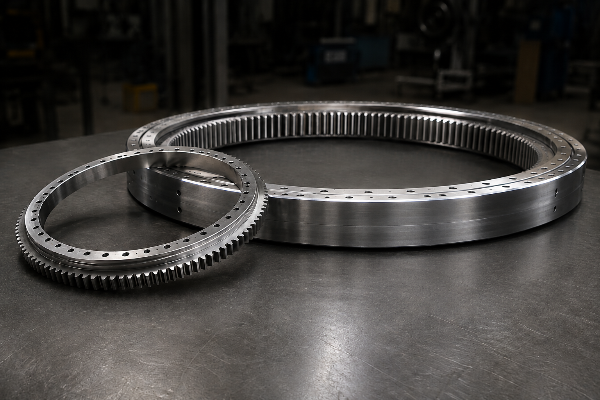
2,1–41,8
Modulbereich
200–6000 mm
Zahnrad-/Zahnkranzdurchmesser
42CrMo/40Cr
Legierter Stahl
ISO 7–9
Genauigkeitsklasse
9001 + CE
Zertifiziert
80+
Exportländer
Wo Auslegung, Genauigkeitsklasse und Vertrauen in den Lieferanten an Grenzen stoßen
Die meisten Probleme bei der Beschaffung großformatiger Zahnräder lassen sich auf drei zentrale Schwachstellen zurückführen. Die erste ist die begrenzte Größe: Die meisten Zerspanungsbetriebe enden bei etwa 1 m Durchmesser und geben für größere Anforderungen – etwa Drehkränze für Krane oder Azimut-Antriebssysteme von Windenergieanlagen – kein Angebot ab. Zweitens besteht Unklarheit bei den Genauigkeitsklassen: Nach ISO verlaufen die Klassen 7 bis 9 entgegengesetzt zu den traditionellen AGMA-Normen, und eine kleine Fehlberechnung kann hier zu einer langwierigen Auseinandersetzung über Abnahme oder Zurückweisung führen. Das letzte und für Offshore-Anwendungen schwerwiegendste Problem ist jedoch das Auslassen der Qualifizierung, das sich mit höherer Wahrscheinlichkeit rächt als ein Problem im Zusammenhang mit dem Herkunftsland.
Industriezahnräder sind verzahnte Räder, die Leistung und Drehbewegung zwischen parallelen oder sich schneidenden Wellen übertragen und dabei eine Last um eine feste Drehachse bewegen. Bei unseren größten Anwendungen sorgen sie dafür, dass sich die angetriebenen Elemente großer Maschinen unter Last drehen, schwenken oder verfahren. In jedem Kraftübertragungssystem tauscht das größere Zahnrad eines Zahnradpaars Drehzahl gegen Drehmomentübertragung; die größeren Zahnradsysteme auf dieser Seite dienen dazu, dieses Drehmoment in großem Maßstab zu übertragen. Wir bewältigen die Herausforderungen der Großzahnradfertigung auf drei Arten: Wir legen offen, was wir fertigen können; wir veröffentlichen Tabellen zum Vergleich der ISO- und AGMA-Klassen für Ihre RFQs; und wir stellen vollständig auditierbare Daten zur Werkstoffrückverfolgbarkeit und Wärmebehandlung bereit.
01 GRÖSSENBESCHRÄNKUNGEN
In den meisten Umgebungen zur Zahnradbearbeitung liegt die Obergrenze bei etwa einem Meter. Wenn Sie für Großzahnräder Größen über 1 Meter benötigen, von 400 mm bis 4.000 mm bei Windenergieanwendungen, wird die Auswahl sehr schnell begrenzt.
02 GENAUIGKEITSNORMEN
Genauigkeitsnormen können beim Vergleich verschiedener Anbieter das nächste Problem verursachen – auch wenn Genauigkeitsklassen aus zwei unterschiedlichen Normen nie wirklich direkt gleichgesetzt werden können, vermischen RFQs regelmäßig ISO- und AGMA-Normen bei der Festlegung ihrer Genauigkeitsziele.
03 QUALIFIZIERUNGSPROTOKOLLE
Eine ausgelassene Qualifizierung kann ein Großprojekt ruinieren – unterschätzen Sie nicht, wie viel wichtiger eine konsequente Qualifizierung für den Erfolg einer Offshore-Lieferkette ist als die Beschaffung nach Herkunftsland.
Industriezahnräder von Aubrik: Sortiment, Typen, Module und Auswahl
Wir verwenden dieselben gängigen metallurgischen Grundlagen, Genauigkeitsziele nach ISO 7-9 und Fertigungsverfahren, um bei Programmen mit unterschiedlichen Zahnradtypen einheitliche Qualitätsstandards sicherzustellen; alle sechs unserer wichtigsten Zahnrad-Produktlinien können mit diesem System gleichzeitig gefertigt werden. Die Zähne weisen hier nie nur eine Standard-Evolvente auf. Statt für Ihre Konstruktionen standardmäßig allgemeine Werte anzusetzen, bringen wir aus dem tatsächlichen Lastfall abgeleitete Korrekturen – Zahnmodifikationen an Profil, Flankenlinie und Balligkeit – direkt in Zähne mit lasttragenden Geometrien ein, die ein Ablösen und Versagen der Zähne verhindern.
Wie wir die Verzahnungen fertigen: Fertigungsverfahren
Die Zähne werden durch CNC-Wälzfräsen und Verzahnungsstoßen gefertigt und anschließend geschliffen, wenn die geforderte Genauigkeitsklasse dies verlangt. Auf denselben Linien entstehen neben den größeren Zahnrädern aus der obigen Tabelle auch Ritzel, Keilwellen, Kettenräder und Zahnstangen-Ritzel-Systeme. Darüber hinaus fertigen wir Planetenradsätze, geradverzahnte Kegelräder, Spiralkegelräder, Hypoidradpaare sowie Schneckenräder mit Innenverzahnung nach Auftrag und stimmen Zahnprofil und Übersetzungsverhältnis auf einen leiseren Lauf und eine effiziente Leistungsübertragung ab, sodass selbst eine Zahnstange, die eine Drehbewegung in eine Linearbewegung umwandelt, denselben Standards entspricht wie ein Zahnkranz mit 6000 mm Durchmesser.

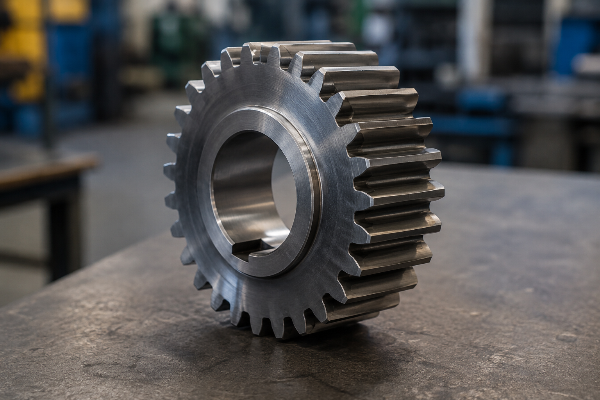
Stirnrad
Parallelwellenantrieb für Anwendungen, bei denen Wirkungsgrad und Kosten wichtiger sind als die Geräuschentwicklung.
Spezifikationen
Modul 2,1–41,8
Ø bis 6000 mm
Ø bis 6000 mm
Am besten geeignet für
Förderanlagen, Hebezeuge, allgemeine Anwendungen
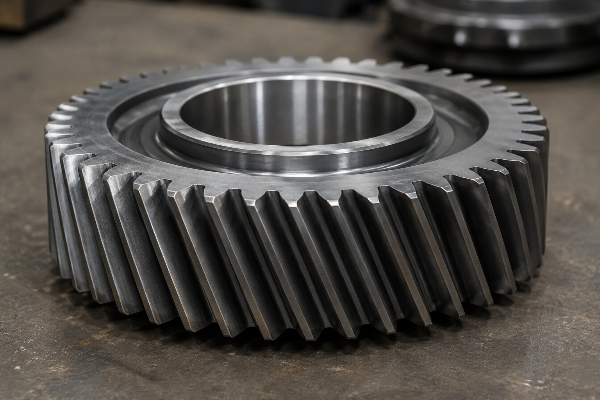
Industrie-Schrägzahnrad
Schräg angeordnete Zähne für einen gleichmäßigeren, leiseren Zahneingriff bei höheren Drehzahlen und Lasten.
Spezifikationen
42CrMo · ISO 7–9
Am besten geeignet für
Getriebe, Schwerlastantriebe
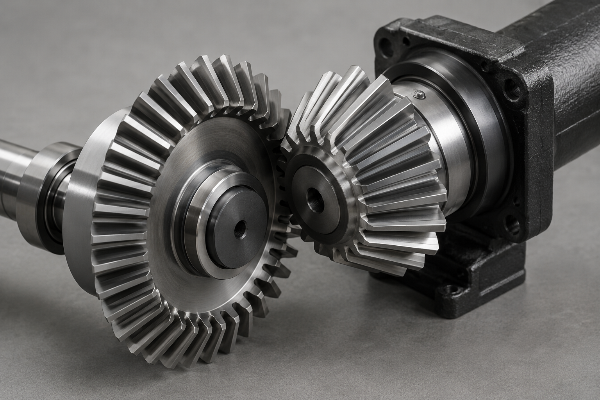
Kegelrad
Kraftübertragung zwischen Wellen im Winkel von 90° mit stabilem Zahneingriff für Richtungsänderungen.
Spezifikationen
Gerad- und schrägverzahnt
Am besten geeignet für
Bohranlagen, Winkelantriebe

Schneckenrad
Hohes Übersetzungsverhältnis mit selbsthemmendem Verhalten zum Halten von Lasten.
Spezifikationen
Gepaarte Schneckenräder
Am besten geeignet für
Schwenkantriebe, Hebeanwendungen

Innenverzahnter Zahnkranz
Kompakte Innenverzahnung, abgestimmt auf Drehverbindungen und Planetenradsätze.
Spezifikationen
Z + Modul je Baureihe
Am besten geeignet für
Drehverbindungen, Planetengetriebe
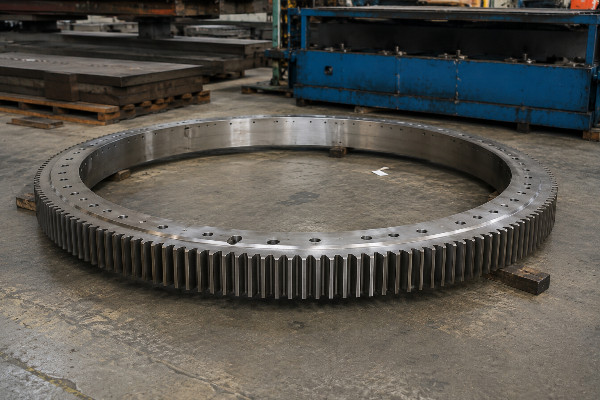
Außenverzahnter Zahnkranz
Außenverzahnung für hohe Drehmomente in stark belasteten Drehsystemen.
Spezifikationen
Ø bis 6000 mm
Am besten geeignet für
Krane, Bagger
Anwendungsübersicht für 6 Zahnradtypen
| Zahnradtyp | Modulbereich | Wellenanordnung | Kennzeichnende Stärke | Typische Anwendung |
|---|---|---|---|---|
| Stirnrad | 2.1–41.8 | Parallel | Wirkungsgrad/Kosten | Förderanlagen, Hebezeuge |
| Schrägzahnrad | 2.1–30 | Parallel | Leise, hohe Belastbarkeit | Getriebe, Mühlen |
| Kegelrad | 2.5–20 | 90° | Richtungsänderung | Bohranlagen, Winkelantriebe |
| Schneckenrad | - | Im Winkel von 90° gekreuzt | Selbsthemmend | Schwenkantriebe |
| Innenverzahnter Zahnkranz | 3.15–18 | Koaxial | Kompakt, abgestimmt | Drehverbindungen |
| Außenverzahnter Zahnkranz | 3.15–41.8 | Koaxial | Max. Drehmoment | Krane, Nachführsysteme |
Leistungsbereich für Industriezahnräder (200–6000 mm) – Aubrik im Vergleich zu einem Standard-Zahnradbetrieb
Bei einem Zahnrad zählt nicht jeder Zoll, sondern das Endergebnis. Die meisten Anbieter „kundenspezifischer Zahnräder“ werben mit Vielfalt statt mit einem überprüfbaren Leistungsbereich. Die folgende Tabelle zeigt den Vergleich, den der Einkauf tatsächlich prüft – Durchmesser, Werkstoffgüte, Genauigkeitsklasse und Wärmebehandlung – und keine bloßen Worte.
Vergleichsmatrix der Fertigungsmöglichkeiten
| Fertigungsmöglichkeit | Aubrik | Typischer US-Zahnradbetrieb | Referenznorm |
|---|---|---|---|
| Max. Zahnrad-/Zahnkranzdurchmesser | 6000 mm | ~1200–2400 mm | Geltungsbereich von ISO 1328-1 bis 15000 mm |
| Max. Modul | 41.8 | ~20–30 | Modulformel gültig <30 |
| Werkstoffgüte angegeben | 42CrMo / 40Cr | oft nicht angegeben | AISI 4140 / DIN 1.7225 |
| Genauigkeitsklasse | ISO 7–9 (≈ AGMA 8–10) | AGMA 9–10 | ISO 1328-1 / AGMA 2015-1 |
| Wärmebehandlung dokumentiert | Normalisiert + vergütet | „wärmebehandelt“ | Kern 28–34 HRC |
| Zahnkranz + Schwenksystem | Integriert | nicht angeboten | - |
TCO und Lebenszykluskosten
20–40%Der Kaufpreis macht normalerweise nur 20–40 % der tatsächlichen Lebenszykluskosten eines Zahnrads aus – der Rest entfällt auf Stillstand, Instandhaltung und Nacharbeit.
Branchenüblicher TCO-Richtwert – die Zahlen gelten allgemein für Ausrüstung und wurden nicht an Zahnrädern gemessen.Für Wettbewerber ist die unterste Zeile am schwersten zu erreichen. Ein Standard-Zahnradbetrieb verkauft Ihnen ein Zahnrad; der abgestimmte Leistungsumfang aus Zahnkranz und Schwenkantrieb ist eine völlig andere Produktklasse und der Grund dafür, dass ein Drehsystem mit 6.000 mm von einem einzigen Lieferanten statt von drei stammen kann. Unsere Zahnradfertigung umfasst alles von unseren hochpräzisen Zahnrädern mit 3 Tonnen über außenverzahnte Zahnkränze mit sechs Tonnen bis hin zu vollständig kundenspezifischen Ausführungen mit sechs Metern – alles auf Grundlage desselben Qualitätsmanagementsystems gefertigt.
Aufgrund dieses enormen Vorteils gewinnt das günstigste Angebot über eine Laufzeit von zehn Jahren nur selten. Es gibt viele dokumentierte Beschaffungsfälle, in denen ein anfangs 20 % günstigeres Angebot unter Einbeziehung der Systemintegration innerhalb von drei Jahren tatsächlich 30 % höhere Gesamtbetriebskosten verursachte – genau dieselben Fallstricke, denen Konstrukteure beim Kauf eines „minderwertigen“ Zahnrads mit vorzeitigem Ausfall ausgesetzt sind, dessen Kosten selbstverständlich ebenfalls die Projektsumme erhöhen.
Möchten Sie diesen Vergleich für Ihren eigenen Lastfall und Durchmesser durchführen lassen?
Individuellen Leistungsvergleich anfordern →Großzahnkränze und abgestimmte Schwenksysteme
Genau deshalb setzen wir uns gegen Wettbewerber im übrigen „Zahnrad“-Markt durch. Wir fertigen außen- oder innenverzahnte Zahnkränze für hohe Tragfähigkeiten, hohe Drehzahlen oder den Schwerlastbetrieb mit Durchmessern bis 6.000 mm und montieren sie anschließend mit unseren eigenen Hochmoment-Schwenkantrieben der SE-Serie auf hochwertigen Drehverbindungen des gesamten Größenspektrums; sämtliche Komponenten werden gemeinsam als vollständig integriertes Drehsystem ausgelegt, damit es bereits bei der Erstmontage die tatsächlich erforderliche Leistung und maximale Drehmomentdichte erreicht und nicht nachträglich durch einen Prozess des Unterlegens angepasst werden muss.
| Modell | Übersetzung | Abtriebsdrehmoment | Kippmoment | Axiallast | IP |
|---|---|---|---|---|---|
| SE9 | 61:1 | 9,0 kNm | 33,9 kNm | 338 kN | IP65 |
| SE12 | 78:1 | 15,6 kNm | 54,3 kNm | 475 kN | IP65 |
| SE14 | 85:1 | 18,5 kNm | 70,0 kNm | 555 kN | IP65 |
| SE17 | 102:1 | 20,3 kNm | 135,0 kNm | 900 kN | IP65 |
| SE21 | 125:1 | 25,0 kNm | 203,0 kNm | 1598 kN | IP65 |
| Baureihe | Typ | Verzahnung | Lastcharakteristik |
|---|---|---|---|
| 010/110 | 4-Punkt/Kreuzrolle | Unverzahnt | Axial+radial+kippend |
| 011/012/111 | Einreihig/Kreuzrolle | Außenverzahnt | Antrieb mit hohem Drehmoment |
| 013/014/133 | Einreihig/3-reihig | Innenverzahnt | Kompakt, hoch belastbar |
| 130/131 | 3-reihiges Rollenlager | Verzahnt/außen | Kippsicher |
Technischer Hinweis: Auslegung für den Anlauf, nicht nur für den Betrieb
Niemals einen Zahnkranz passend schweißen
Das Einschweißen durch einen örtlichen Betrieb – eine gängige Praxis, um eine gute Passung an den Aufnahmen der Anlage zu erzielen – zerstört durch die Veränderung der Härtbarkeit des verwendeten Stahls die Tragfähigkeit und wird strikt vermieden; stattdessen wird ein kundenspezifischer Zahnkranz exakt für enge Schnittstellenpassungen mit unseren nach ISO286 spezifizierten Wellen- und Gehäusetoleranzen sowie mit nach ISO286 spezifizierten Schrauben der Güte 10.9 ausgelegt, die auf 239KN vorgespannt werden – und vor Ort von beliebigem Personal montiert, nicht von mir oder meinen Kunden, da dies nicht Teil Ihres Installations- und/oder Projektrisikos beziehungsweise Ihrer Projektbelastung sein sollte!
Branchenanwendungen und technische Beispiele
Unsere Zahnrad- und Zahnkranzsysteme kommen überall dort zum Einsatz, wo sich schwere Industriemaschinen unter Last drehen, schwenken oder nachführen müssen – in Förder- und Automatisierungslinien, der Bewegungssteuerung, in Werkzeugmaschinen und der Energieerzeugung –, also überall, wo eine Drehbewegung unter Last erforderlich ist, unabhängig davon, ob sie 20 Mal pro Stunde oder einmal im Monat erfolgt. Ein für die Lastcharakteristik falsch dimensioniertes Zahnrad versagt im Feld und nicht auf dem Prüfstand: Ein Zahn, der für den gleichmäßigen täglichen Betrieb richtig ausgelegt ist, kann unter den dynamischen Stoßlasten eines Krans oder Baggers Grübchen bilden oder sogar reißen. Unsere Übersicht ordnet die sechs Anwendungsbereiche der Schwerindustrie der jeweils auftretenden Lastcharakteristik zu:
-
Baumaschinen
Bagger, Turmdrehkrane, Hubarbeitsbühnen, Bohranlagen.
Hohe Last, Drehbewegung unter rauen Betriebsbedingungen -
Hafen und Schifffahrt
Deck-, Schiffs- und Containerkrane; Offshore-Plattformen.
Beständigkeit gegen Salzsprühnebel + Korrosion -
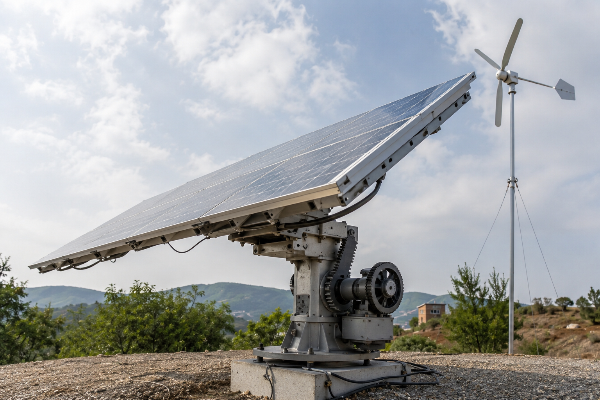
Energie
Solare Nachführsysteme (PV/CPV), kleine Windenergieanlagen.
Präzise Drehbewegung, selbsthemmend -
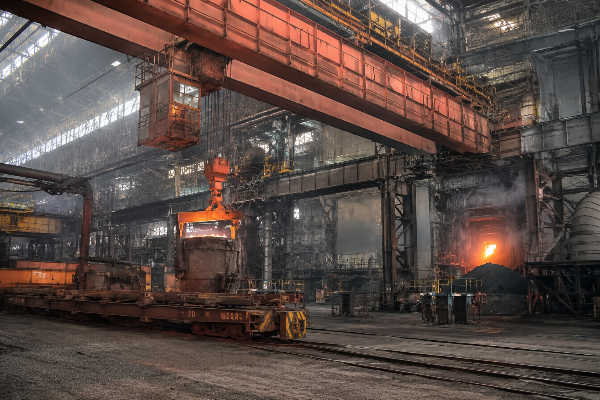
Bergbau und Metallurgie
Hüttenkrane, Sinteranlagen, Entstaubungsanlagen.
Hohe Temperaturen, Dauerbetrieb -
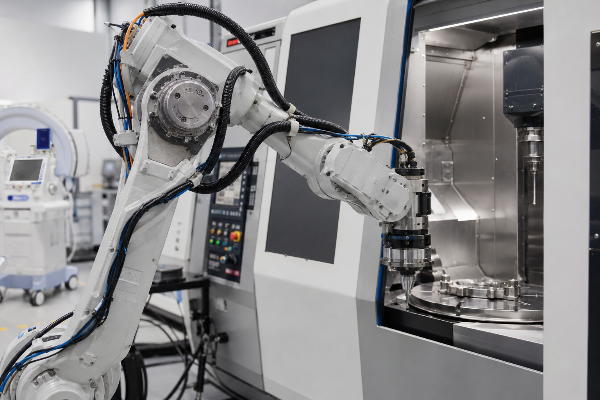
Industrieautomatisierung
Robotik, Werkzeugmaschinen, medizinische Präzisionsgeräte.
Geringes Verdrehspiel, hohe Präzision -
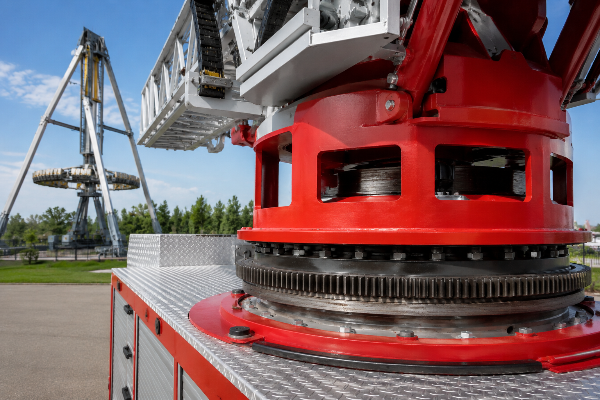
Sonderausrüstung
Fahrgeschäfte, Feuerwehr- und Rettungsplattformen.
Hohe Sicherheit, kundenspezifische Konstruktion
TECHNISCHE DATEN
Muss ein Zahnrad oder Zahnkranz für Ihre Anwendung anhand realer Lastdaten dimensioniert werden?
Senden Sie uns Ihre Einschaltdauer zur Überprüfung der Dimensionierung →
Ausgelegt für: Schwenkantrieb eines Solar-Nachführsystems
Ein einachsiges Nachführsystem, das eine große PV-Anlage gegen Windböen hält, ist eine klassische Anwendung für einen Schnecken-Schwenkantrieb. Für diese Betriebsanforderung bietet ein Antrieb der Klasse SE14 mit einer Übersetzung von 85:1, einem Abtriebsdrehmoment von 18,5 kNm, einem Kippmoment von 70 kNm und IP65 die im Feld erforderliche Selbsthemmung und Abdichtung. Ein Drehkranz für einen Turmdrehkran ist dagegen Kippmomenten von über 10.000 kNm ausgesetzt, während ein Azimut-Zahnkranz einer Windenergieanlage mit 5 MW über eine Lebensdauer von 20 Jahren Belastungszyklen von 1000–3000 kNm erfährt; deshalb werden für diese Anwendungen dreireihige Lager der 130-Serie und größere außenverzahnte Zahnkränze eingesetzt.
Für jede dieser Branchen gilt dasselbe: Entscheidend ist eine realistische Betrachtung der tatsächlichen Aufgabe des Zahnrads und nicht irgendeine Typenschildangabe eines anderen Geräts, die zuvor als ausreichend galt. Hier haben Lieferanten von Zahnrädern, Lagern und Antrieben, die das gesamte Drehsystem tatsächlich integrieren, einen deutlichen Vorteil. Bei Aubrik dimensionieren wir ein komplettes Drehsystem nach einem einzigen „Anwendungsfaktor“ – etwa 1.65 für Azimut-Anwendungen von Windenergieanlagen oder 2.0 für Hydraulikbagger. Dadurch ist Ihr Raupenfahrantrieb nicht stärker als für seine Betriebsanforderung erforderlich; auch Ihr Drehkranz und Ihr Azimut-Zahnrad sind angemessen dimensioniert, ohne drei übereinandergelegte Ebenen von „Sicherheits“-Bewertungen mehrerer Lieferanten.
Werkstoffe, Wärmebehandlung und Qualitätsnormen für Zahnräder
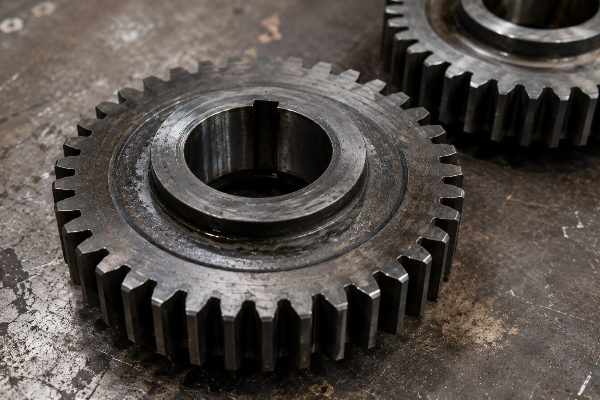
Was ist nun das Merkmal eines Zahnrads, das sich nicht vortäuschen lässt? Es ist die Metallurgie, und genau hier geraten andere „Zahnrad“-Lieferanten häufig ins Straucheln – oder brechen das Gespräch einfach vollständig ab. Aus hochfesten legierten Stählen 42CrMo und 40Cr geschmiedet und nicht aus günstigem Standard-Kohlenstoffstahl, sind die Gefügeunterschiede tiefgreifend und grundlegend und klingen nicht nur in Marketingbroschüren gut.
Unser 42CrMo (AISI 4140 / DIN 1.7225) wird auf einen zähen Kern mit 28-34 HRC vergütet, während die Oberflächenhärte an den Lastflanken 50-60 HRC erreicht.
Für Zähne mit hoher Zähigkeit verwenden wir häufig 40Cr (AISI 5140 / GB3077) mit einer Streckgrenze im vergüteten Zustand von typischerweise etwa 785 MPa (114 ksi) und einer insgesamt guten Tragfähigkeit.
Diese Werkstoffauswahl wirkt sich unmittelbar auf die Lebensdauer aus. Wenn ein Wettbewerber einen günstigeren Ersatz anbietet, etwa Stahl 45 mit einer geringeren Streckgrenze im Bereich von 330-500 MPa (48-73 ksi) oder sogar Q235 mit einer Streckgrenze von 235 MPa (34 ksi), hält dieser den dynamischen und dauerhaften Belastungen eines vollwertigen Zahnradzahns aus 40Cr oder 42CrMo schlicht nicht stand.
SPEZIFIKATIONSTREUE
Die ehrliche Spezifikation ist eindeutig: Vor der Endbearbeitung wird jedes Zahnrad normalisiert und angelassen, um Eigenspannungen abzubauen und sein Gefüge zu stabilisieren. Eine schützende Rostschutz- oder Schwarzoxidbeschichtung bewahrt die Werkstoffintegrität während Transport und Lagerung. Wir spezifizieren – und verwenden erst recht – weder ein Aufkohlungs- noch ein Nitrierverfahren, für das wir nicht ausgerüstet sind oder das sich grundsätzlich nicht für die Anwendung eignet; Sie erhalten daher ein normalisiertes und angelassenes Produkt aus legiertem Stahl mit Härtespezifikationen, die anhand seiner Leistungsmerkmale dokumentiert und überprüft werden können.
Vergleich von ISO 7–9 und AGMA-Genauigkeitsklassen
Die häufigste Ursache für Auseinandersetzungen über Spezifikationen ist das umgekehrte Verhältnis zwischen ISO-Klassen und alten AGMA-Q-Zahlen: Eine niedrigere ISO-Klasse bedeutet engere Toleranzen, während eine höhere AGMA-Q-Zahl engere Toleranzen bedeutet. Die ungefähre Zuordnung unserer Werte nach ISO 7-9 zu AGMA-Werten – anhand der bekannten Faustformel „Klasse + Q17“ – ermöglicht es Ihnen, unsere Genauigkeitsstufen in AGMA-Begriffen anzugeben.
| Klasse nach ISO 1328 | ≈ AGMA 2000-A88 Q | ≈ DIN 3962 | Relative Toleranz |
|---|---|---|---|
| ISO 6 | AGMA 11 | DIN 6 | enger |
| ISO 7 | AGMA 10 | DIN 7 | ↓ |
| ISO 8 | AGMA 9 | DIN 8 | ↓ |
| ISO 9 | AGMA 8 | DIN 9 | weiter |
Betrachten Sie dies als Tendenz und nicht als Gleichsetzung – die AGMA selbst weist darauf hin, dass der Vergleich von Genauigkeitsklassen verschiedener Normen „nie wirklich gültig“ ist, da weder die Prüfverfahren noch die Kurven des Toleranzverlaufs identisch sind. Der Sprung zwischen den Klassenstufen entspricht einem Faktor von etwa 2, also ungefähr 40 %.
Normen, auf denen diese Seite basiert
Unsere Aubrik-Zahnräder werden nach ISO 1328-1:2013 (= ANSI/AGMA ISO 1328-1-B14) gefertigt und geprüft; diese Norm gilt bis zu einem Bezugsdurchmesser von 15.000 mm und Modul 70, sodass unser eigener Durchmesserbereich von 200-6000 mm und Modul 41.8 deutlich innerhalb ihrer Grenzen liegt. Die Lastberechnungen entsprechen AGMA 2001-D04/2105-D04 sowie ISO 6336, während die Drehverbindungen JB/T 2300-2018 entsprechen. Die Schmierung erfolgt normalerweise mit Lithiumfett GB7324 No.2.
ISO 9001
Qualitätsmanagementsystem
CE
Europäische Konformität
ISO 1328-1
Toleranzklasse der Zahnflanken
JB/T 2300
Norm für Drehverbindungen
"
Für jedes Zahnrad verwenden wir normalisiertes und angelassenes 42CrMo oder 40Cr mit dokumentierter Härte und führen im Angebot die Zuordnung von ISO zu AGMA auf. Ein Käufer sollte niemals raten müssen, ob unsere ISO 8 seiner AGMA 9 entspricht, denn aus dieser Unklarheit entstehen zurückgewiesene Lieferungen.
Engineering-Tools für Industriezahnräder
01
ISO-AGMA-Konverter
Konvertieren Sie schnell zwischen ISO- und AGMA-Zahnradnormen. Sorgen Sie bei Ihren weltweiten Engineering-Projekten für präzise Spezifikationen und Normkonformität.
Tool aufrufen
→
02
Auswahltool für Schwenkantriebe
Geben Sie Ihre konkreten Anforderungen an Last, Drehmoment und Drehzahl ein, um sofort den optimalen Schwenkantrieb für Ihre Automatisierungsausrüstung zu finden.
Tool aufrufen
→
03
Zahnrad reparieren vs. ersetzen
Bewerten Sie mit unserem Beurteilungstool den Zustand Ihres hoch belastbaren Zahnrads, um die kosteneffizienteste Instandhaltungs- oder Ersatzstrategie zu bestimmen.
Tool aufrufen
→
01
Welche Zahnradgrößen kann Aubrik fertigen?
Aubrik fertigt Industriezahnräder und Zahnkränze mit Durchmessern von 200 mm bis 6000 mm für einen bearbeitbaren Modulbereich von 2.1 bis 41.8. Dieser obere Bereich liegt im Geltungsbereich von ISO 1328-1, die für Referenzdurchmesser bis 15.000 mm gilt, jedoch über den maximalen Arbeitsbereichen der meisten Verzahnungsmaschinen liegt (Wälzfräs- und Schleifmaschinen erreichen üblicherweise deutlich weniger als sechs Meter). Genau hier können ein großer Kran-Drehkranz, ein Drehwerkszahnrad für einen Bagger oder ein Azimut-Zahnkranz einer Windenergieanlage komplett aus einer Hand geliefert werden, und dies ist ausnahmslos das erste Detail, das wir bei einer Angebotsanfrage prüfen.
02
Worin unterscheiden sich die Qualitätsklassen ISO 7–9 und AGMA?
Sie entwickeln sich in entgegengesetzte Richtungen. Niedrigere ISO-Zahl = höhere Präzision; niedrigere alte AGMA-Q-Zahl = höhere Präzision; für einen groben Vergleich verwenden wir die Faustregel ISO 7= AGMA 10, ISO 8= AGMA 9, ISO 9= AGMA 8 -- dabei gilt Güteklasse plus Q gleich 17 - außerdem geben wir den Q-Wert im Angebot an, um Streitigkeiten bei der Abnahme zu vermeiden, denn laut AGMA ist der Vergleich von Güteklassen unterschiedlicher Normen nur näherungsweise möglich.
03
Welche Werkstoffe verwenden Sie für Industriezahnräder?
Wir liefern Zahnräder aus den legierten Stählen 42CrMo und 40Cr. 42CrMo weist nach dem Vergüten im Kern eine Härte von 28-34 HRC auf, während die belasteten Zahnflanken 50-60 HRC erreichen. 40Cr erreicht eine Streckgrenze von ca. 785 MPa. Beide Stähle weisen eine deutlich höhere Festigkeit als unlegierte Kohlenstoffstähle auf und widerstehen der Verformung, die bei typischen Anwendungsstählen unter üblichen Zahnradlasten auftritt. Wir wählen den für Ihre Anwendung geeigneten Stahl aus. Dies gehört bei dieser Produktreihe nicht zur Standardausstattung.
04
Können Sie Zahnräder ohne OEM-Zeichnungen fertigen?
Ja, wir arbeiten anhand physischer Teile oder einer verschlissenen Komponente, erfassen die Abmessungen von Geometrie und Zahnform sowie die Werkstoffe und rekonstruieren den vollständigen Fertigungsdatensatz. Dadurch können wir jedes Altwerkzeug nachbilden, selbst wenn dafür keine Zeichnungen verfügbar sind.
05
Wie kann ich sicher sein, dass ein in China ansässiger Zahnradlieferant keine Teile außerhalb der Spezifikation liefert?
Sie können einen Werkstoff verlangen, den der Lieferant in den Unterlagen nicht fälschen kann. Üblicherweise entsteht ein Mangel, wenn eine Preissenkung mit fehlenden Qualifikationen einhergeht, nicht mit fehlender Kompetenz. Aubrik bietet all dies: Werkszeugnisse und Analysenzertifikate, die tatsächlich gemessene Härte nach dem Normalisieren und Anlassen für jedes Los sowie vor der Fertigung vereinbarte ISO-Präzisionsklassen und Abnahmegrenzen, die beim Wareneingang geprüft werden können.
06
Liefern Sie aufeinander abgestimmte Zahnkränze und Schwenkantriebe zusammen?
Ja - beide sind eng miteinander verknüpft - genau das bieten wir an. Durch unsere eigene Konstruktion und Fertigung innen- und außenverzahnter Zahnkränze für große Drehkränze mit 6000 mm, kombiniert mit Schwenkantrieben unserer neuen SE-Baureihe (Übersetzungen von 61:1 bis 125:1, Abtriebsdrehmoment von 9 bis 25 kNm, IP65) und passenden Drehkranzlagern, vermeiden wir die Passungs- und Lastabstimmungsprobleme, die bei der Kombination von drei verschiedenen Lieferanten häufig auftreten. Außerdem dimensionieren wir das Gesamtsystem als Einheit anhand eines einzigen Anwendungsfaktors, statt die Sicherheitsfaktoren der einzelnen Lieferanten aufzuaddieren. Für jedes Schwenk-, Dreh- oder Azimutsystem ergibt sich dadurch eine einzige Anlaufstelle und ein einziger Verantwortlicher, den man in die Pflicht nehmen kann.
07
Sollte ich ein großes Industriezahnrad reparieren oder ersetzen?
Als allgemeine Faustregel lohnt sich die Reparatur von Zahnrädern oberhalb von 40-60 % der Ersatzkosten nicht; darüber bietet ein neuer Zahnkranz mehr Lebensdauer pro ausgegebenem Dollar. Bei sehr großen Zahnkränzen ändert sich diese Rechnung durch den Einsatz segmentierter Zahnkränze, bei denen ein einzelnes verschlissenes Segment anstelle des gesamten Zahnkranzes ersetzt werden kann.
08
Welche Normen erfüllen Ihre Zahnräder?
Die Zahnräder werden nach ISO 1328-1:2013 gefertigt und bewertet, wobei die Genauigkeitsklasse ANSI/AGMA ISO 1328-1-B14 entspricht; die Tragfähigkeit wird außerdem nach AGMA 2001-D04 / 2105-D04 und ISO 6336 bemessen, Drehkranzlager entsprechen JB/T 2300-2018, während das Qualitätssystem über ein ISO 9001-Zertifikat sowie eine CE-Kennzeichnung verfügt. Zur Schmierung wird Lithiumfett nach GB7324 No.2 verwendet.
Im Trend



