Póngase en contacto con la empresa Aubrik

Guía de máquinas de soldadura tubo a tubo: proceso, adecuación y verificaciones del comprador


Guía para compradores dirigida a equipos de fabricación de calderas, intercambiadores de calor y tubos industriales
Una máquina de soldadura tubo a tubo es un equipo utilizado para unir dos extremos o secciones de tubo mediante el control del movimiento del cabezal de soldadura, la corriente, el gas de protección y el soporte del dispositivo de sujeción. Por lo general, los compradores no necesitan primero otra página de producto. Necesitan comprender qué controla un sistema de soldadura, cómo un cabezal de soldadura puede causar una falla en la junta, en qué se diferencia el proceso GTAW orbital de los subtipos por resistencia y qué pruebas debe presentar un proveedor antes de tramitar una orden de compra.
Esta guía constituye la etapa de investigación previa a la selección de una máquina. Cuando ya conozca el diámetro del tubo, el espesor de pared, el material, las limitaciones de acceso y la vía de aceptación, consulte la solución de máquina de soldadura tubo a tubo de Aubrik para conocer los detalles de configuración específicos de la máquina. Cuando aún desconozca esos datos, comience aquí.
Especificaciones rápidas que debe recopilar antes de solicitar una cotización

| Dato de entrada | Por qué es importante | Nota para el comprador |
|---|---|---|
| Diámetro exterior del tubo | Determina la selección de la abrazadera, el cabezal de soldadura y el espacio libre. | Registre el DE en mm y la ovalidad permitida. |
| Espesor de pared | Modifica el aporte térmico, el riesgo de penetración y las necesidades de soporte. | Indique el espesor de pared nominal y el mínimo. |
| Material | Afecta la corriente GTAW, la configuración del electrodo, el gas de protección y la purga. | Indique si se trata de acero al carbono, acero inoxidable, aleación, titanio o aleación de níquel. |
| Acceso alrededor de la junta | Determina si el cabezal de soldadura orbital puede girar y sujetarse. | Envíe fotografías o planos. |
| Vía de comprobación | Define las soldaduras de muestra, el alcance del procedimiento, los END, la prueba de fugas o la inspección visual. | Confirme el código del proyecto antes de comprar. |
Esta lista de verificación reduce un riesgo habitual de especificación, ya que una fuente de poder para soldadura de 315 A o 350 A no puede compensar un dispositivo de sujeción incorrecto, un DE del tubo inadecuado ni una vía de inspección equivocada. Para una aplicación de producción, envíe a Aubrik el intervalo objetivo de 15-170 mm, los datos del espesor de pared en mm, el grado del material y el requisito de soldadura de muestra, a fin de que la conversación con la fábrica comience con pruebas y no con una denominación de catálogo. El contexto de Aubrik como proveedor con ISO 9001 y CE es útil, pero la prueba decisiva sigue siendo la muestra de soldadura específica del proyecto.
Conclusiones clave: Considere la corriente de la máquina como un dato de entrada, no como el criterio de decisión. Las preselecciones más seguras comparan la adecuación del cabezal de soldadura, el control de la fuente de poder para soldadura, el soporte del tubo, la purga y el gas de protección, las pruebas de mantenimiento y la vía de inspección aplicable. Ningún folleto de una máquina basta por sí solo para determinar la aceptación conforme al código.
Qué controla realmente una máquina de soldadura tubo a tubo
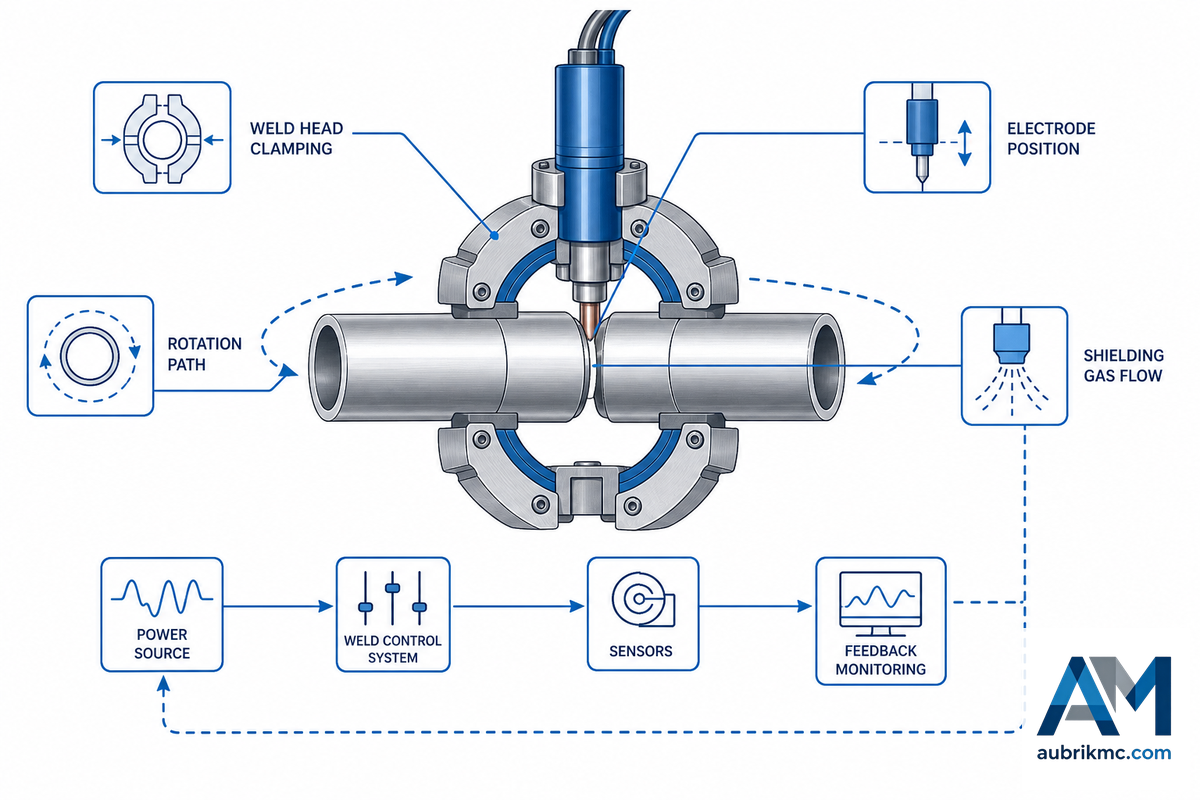
Una máquina de soldadura tubo a tubo controla los aspectos repetibles de la soldadura: el movimiento del cabezal de soldadura, la trayectoria del arco, la corriente de soldadura, la tensión del arco, la posición del tubo, el gas de protección, los tiempos de purga y el método de sujeción del tubo. En los trabajos de soldadura orbital, el cabezal de soldadura recorre una tubería o un tubo fijo; en los subtipos por resistencia, la fuerza, el contacto del electrodo, los tiempos y los controles de seguridad eléctrica pasan a formar parte de la decisión de compra.
En cuanto al proceso, GTAW significa soldadura por arco de tungsteno con gas. Un sistema completo de soldadura orbital incluye el cabezal de soldadura orbital, la fuente de poder para soldadura, el electrodo de soldadura, la protección con gas inerte, la memoria de programas y el soporte del dispositivo de sujeción. Los compradores también pueden encontrar términos relacionados como soldadura TIG, soldadura TIG orbital, soldadura de tuberías, soldadura de tubos y tuberías o equipos de soldadura orbital; los nombres varían, pero la cuestión de compra sigue siendo si el mismo proceso de soldadura puede repetirse con el material y la geometría de junta del comprador.
En la configuración de un equipo de soldadura orbital comienza a perderse la repetibilidad si el DE del tubo, la abrazadera y el plan de purga no se consideran durante la fase de diseño. El motivo: una fuente de poder para soldadura de 315-350 A puede producir una soldadura irregular si el cabezal de soldadura no puede sujetar el tubo o si la trayectoria del gas de protección es incorrecta. La página pública de soluciones de Aubrik indica un intervalo de 15-170 mm y opciones TIG y por resistencia, pero esas cifras deben dar pie a una conversación sobre la adecuación, no ponerle fin.
Los compradores industriales no deberían conformarse con preguntar “¿cuántos amperios?”. En su lugar, considere: “¿qué variables independientes mantiene este equipo de soldadura durante mi proceso de producción?”. Durante una prueba de aceptación en fábrica, solicite que los parámetros de soldadura, los datos del tubo de muestra, la información de purga, la configuración del electrodo y las pruebas de sujeción correspondan a su aplicación. Esas pruebas deben tener más peso que una sola frase de catálogo.
Una preselección útil considera qué pruebas se conservarán de una soldadura de muestra, no solo cuánta corriente puede suministrar la fuente de poder para soldadura.
Mapa de 5 riesgos de falla en juntas de tubos
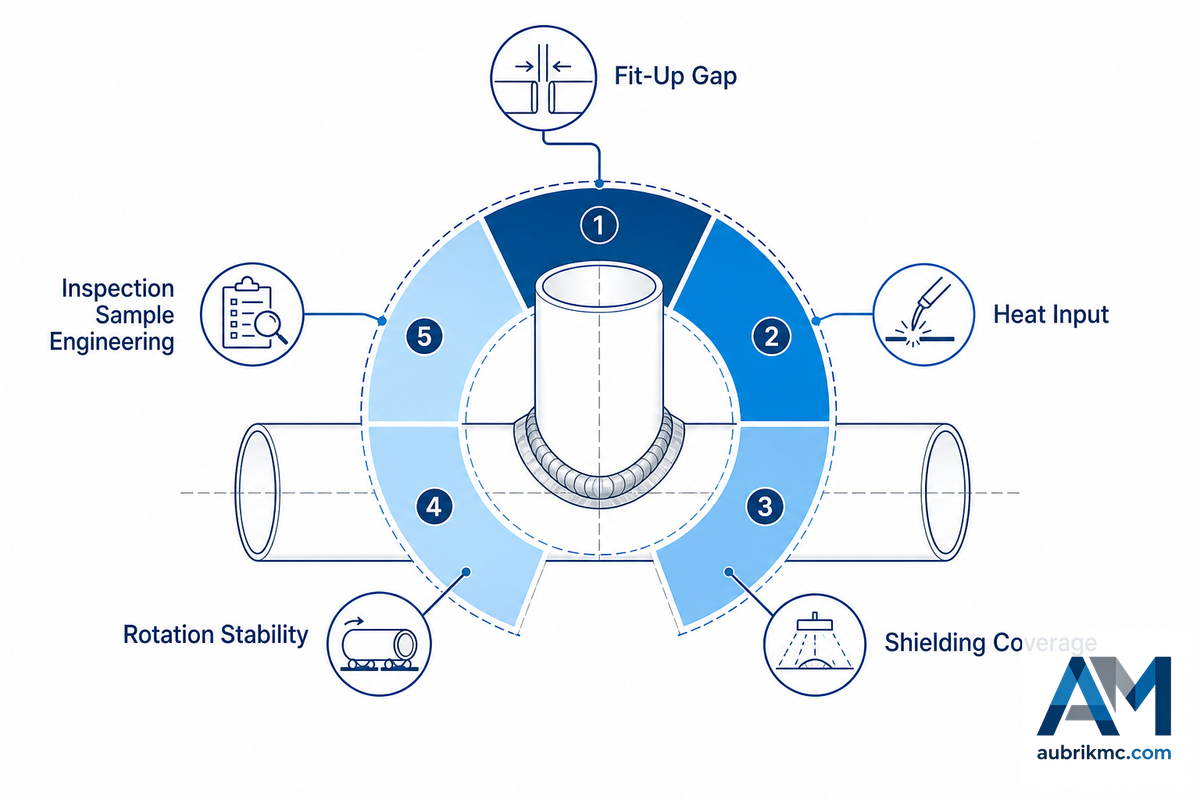
Los errores de armado y ajuste y de purga de los tubos pueden hacer que una buena fuente de poder para soldadura produzca una junta deficiente. Por eso, el primer recurso del proceso de compra es el mapa de 5 riesgos de falla en juntas de tubos. No es una medida de la tasa de defectos. Es una forma práctica de relacionar el riesgo de falla con un control de la máquina y una pregunta de compra.
| Riesgo de falla | Causa habitual | Control de la máquina que debe verificarse | Pregunta del comprador |
|---|---|---|---|
| Falta de penetración | Aporte térmico bajo, programa deficiente o separación incorrecta | Programa de la fuente de poder para soldadura y velocidad de soldadura orbital | ¿Puede mostrar una muestra seccionada con nuestro espesor de pared? |
| Aporte térmico excesivo | Intervalo de corriente incorrecto o recorrido lento | Programa de corriente, ajuste de pulsos y equilibrio térmico | ¿Qué registro de control térmico acompaña a la soldadura de muestra? |
| Purga o protección deficientes | Fuga en el flujo del gas de protección, tiempo de prepurga incorrecto o trayectoria obstruida | Gas de protección y tiempos de purga | ¿Cómo se verifica la purga antes de la producción? |
| Desalineación | Tubo ovalado, dispositivo de sujeción débil o fuerza de apriete desigual | Abrazadera del cabezal de soldadura y posicionamiento del tubo | ¿Qué tolerancia de DE puede mantener la abrazadera? |
| Desviación de la repetibilidad | Reinicio por el operador, desgaste del electrodo o herramental flojo | Bloqueo de recetas, control del electrodo y mantenimiento del dispositivo de sujeción | ¿Puede el sistema repetir 20 juntas de muestra? |
| Colapso del tubo | Pared muy delgada y geometría interna sin soporte | Gas de soporte o método de respaldo para casos extremos | ¿Se trata de un tubo de caldera normal o de un tubo ultradelgado similar a los utilizados en investigación? |
| Demora por limpieza excesiva | Objetivo de calidad de soldadura poco claro | Método de inspección acordado antes de la prueba | ¿Cuáles son los criterios de aprobación o rechazo antes de iniciar la prueba? |
| Deficiencia de seguridad | Ventilación, resguardos o manejo del gas de protección deficientes | Plan de seguridad del operador, resguardos y ventilación | ¿Quién es responsable de las verificaciones de seguridad durante las pruebas en fábrica? |
| Incompatibilidad con el código | Vía de aceptación incorrecta para trabajos en calderas o tuberías | Documentos de procedimiento, examen y prueba | ¿Qué código o especificación del proyecto rige la junta? |
La soldadura orbital puede convertirse en una lección de configuración en lugar de una decisión de compra si el comprador no plantea estos riesgos desde el principio. Dado que cada modo de falla apunta a una causa raíz distinta, solicite a Aubrik que revise la aplicación con 20 juntas de muestra, notas sobre el dispositivo de sujeción, pruebas de purga y registros de inspección. El selector de modelos TTW puede facilitar la conversación sobre la máquina, pero el mapa de riesgos proporciona al equipo de planta una especificación más clara antes de iniciar esa conversación.
GTAW orbital, subtipos por resistencia y TIG manual
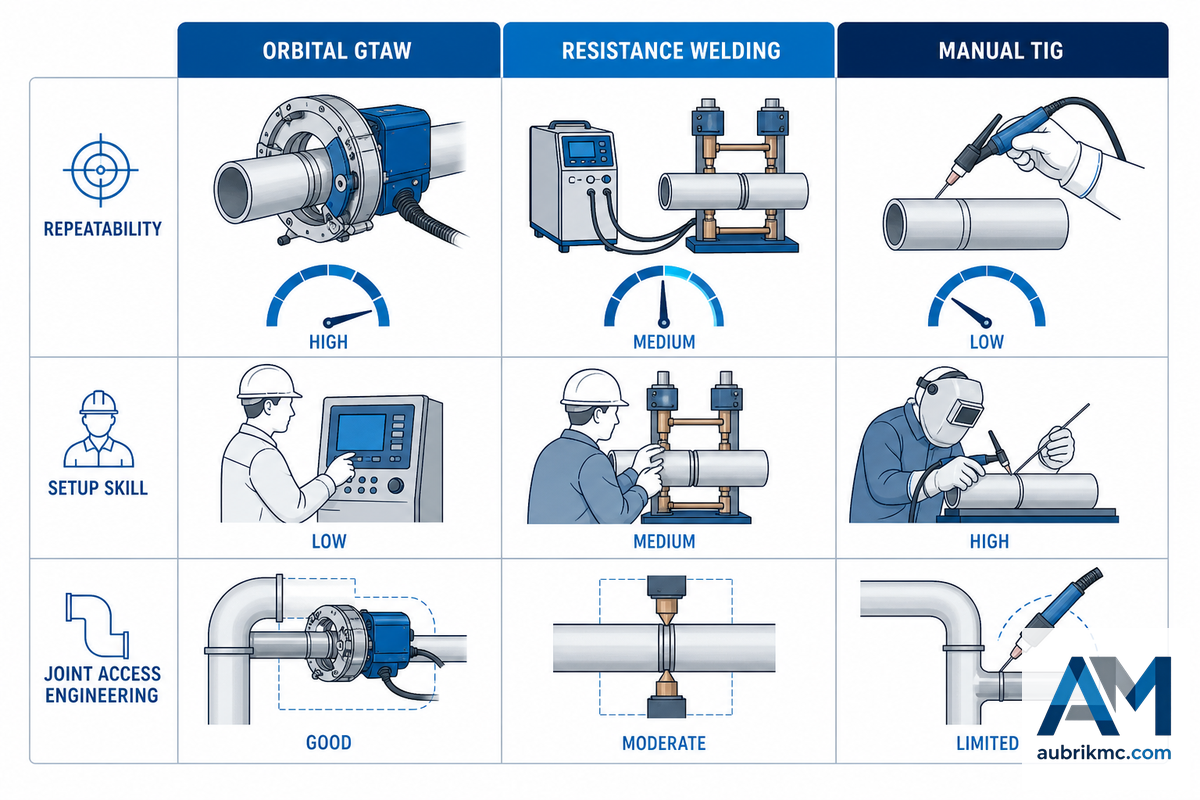
Muchos creen que la “mejor” máquina de soldadura de tubos es la que ofrece el mayor nivel de automatización. Esto no siempre es cierto. La soldadura TIG orbital, los métodos de soldadura por puntos o por junta mediante resistencia, la soldadura portátil o a tope por chisporroteo y resistencia, y la soldadura TIG manual resuelven problemas diferentes. La máquina más barata casi nunca es la mejor si genera retrabajo, pero el mayor nivel de automatización resulta igualmente inadecuado cuando el acceso a la junta, el material o el método de inspección no son compatibles.
La soldadura TIG orbital funciona mejor en trabajos repetitivos con tubos y tuberías cuando el tubo puede girarse, la junta puede prepararse y el gas de protección y el arco pueden controlarse con precisión. Sobresale en trabajos con acero inoxidable, titanio, aleaciones y tubos de alta precisión. Diversas formas de soldadura por resistencia pueden ser adecuadas para la producción de gran volumen cuando se controlan las fuerzas, los tiempos y la corriente, aunque las directrices de OSHA sobre soldadura por resistencia establecen con gran claridad qué constituye una seguridad adecuada y cuáles son las normas aplicables al operador de estos dispositivos. La soldadura TIG manual sigue siendo apropiada para reparaciones, accesos limitados, prototipos, soldadura manual después de una configuración fallida de la abrazadera y producción de bajo volumen.
Por lo tanto, la conversación sobre la selección de equipos para su planta debe comenzar por la adecuación del proceso, no por una clasificación supuesta. Si utiliza algún proceso de fabricación relacionado, como la alimentación de flejes para tubos u otras operaciones de soldadura de calderas, compare la opción de soldadura de tubos con la máquina de soldadura de paneles de membrana y el comparador SAW frente a MIG/MAG. Pueden coexistir en la misma fábrica, pero no deberían estar sujetas a los mismos requisitos de comprobación.
La consideración práctica es que el dispositivo de sujeción de producción, el volumen de la aplicación y la vía de inspección deben determinar el proceso, no al revés. Por ejemplo, una serie de 20 juntas de muestra puede revelar un problema de purga o de sujeción que un intervalo de corriente no puede mostrar. Aubrik puede ayudar a comparar la adecuación de TIG, GTAW orbital y los subtipos por resistencia, aunque el contexto de su fábrica y su certificación ISO 9001 debe seguir complementándose con pruebas realizadas con el material exacto del tubo.
Verificaciones del cabezal de soldadura, la fuente de poder, el diámetro y el espesor de pared
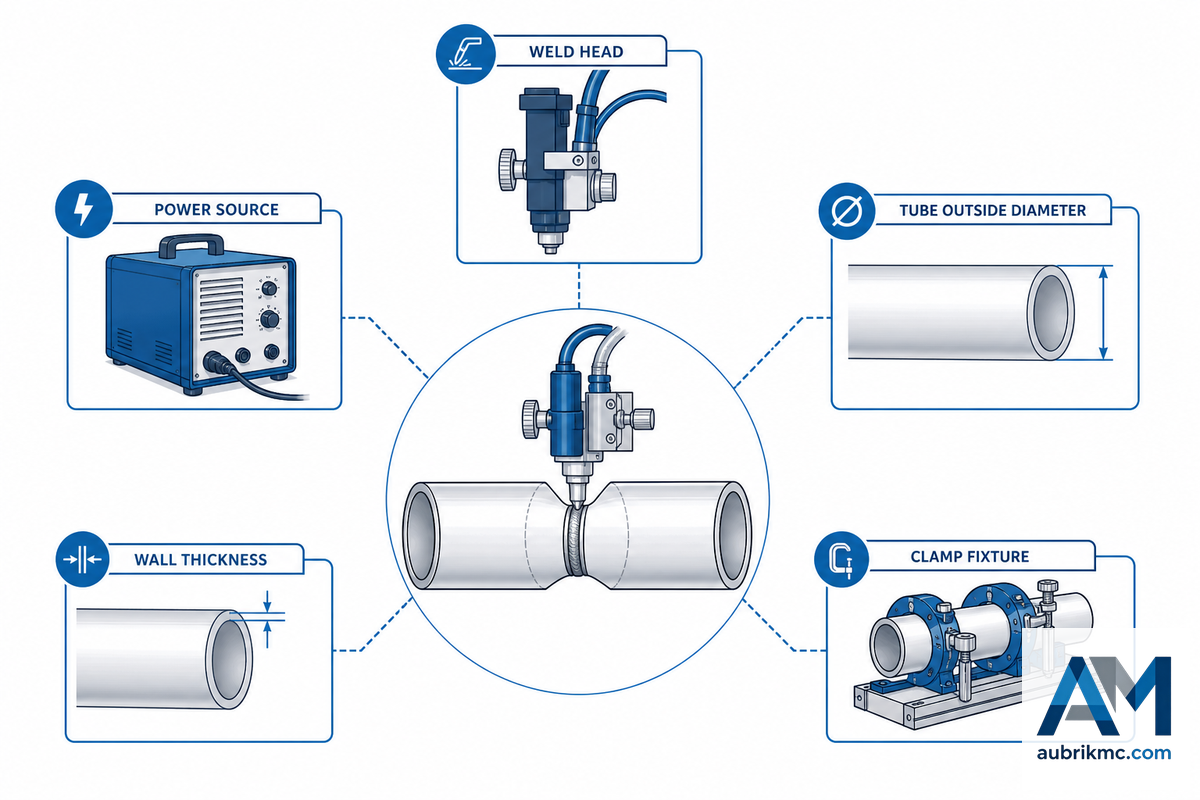
El cabezal de soldadura y el sistema de agarre suelen recibir la mayor atención inmediata durante la compra, pero el método de sujeción de la pieza y la fuente de poder para soldadura suelen determinar si la máquina resulta práctica. Proporcione al proveedor el DE exacto del tubo, el espesor de pared, la aleación, la separación de armado y ajuste, la posición de soldadura, el tamaño del electrodo, el límite de potencia de soldadura, la necesidad de alimentación de alambre, el plan de flujo del gas de protección y si el cabezal de soldadura dispone de espacio libre respecto de los dispositivos de sujeción cercanos.
Los criterios habituales para tubos de calderas e intercambiadores de calor son el intervalo de DE, el diseño de la abrazadera, el intervalo de corriente, el factor de trabajo, la refrigeración, el almacenamiento de programas y el acceso para mantenimiento. Para trabajos con tubos de pared delgada, acero inoxidable austenítico, titanio y aleaciones de níquel, pregunte también si se ofrece monitoreo en tiempo real del programa de corriente, los tiempos de rotación, el flujo del gas de protección o los registros de alarmas. En un caso extremo muy específico, los estudios académicos sobre tubos de titanio ultradelgados de menos de 500 micrómetros demuestran que el flujo interno de gas de soporte puede ayudar a conservar la geometría del tubo mientras el aporte térmico genera la penetración. Esa investigación no debe generalizarse a los tubos de caldera comunes, pero constituye una advertencia útil: el espesor de pared no es solo un número en una tabla.
Al elaborar una solicitud de cotización clara, indique los valores numéricamente en lugar de dejarlos dentro de las notas del plano: DE mínimo de 15 mm, DE habitual de prueba de 38 mm, DE intermedio de 76 mm, DE grande de 114 mm, DE máximo del intervalo de 170 mm, pared de 1.5 mm, pared de 3 mm, pared de 6 mm, corriente de 315 A, corriente de 350 A, revisión del circuito de control de 24 V, revisión del límite de control externo de 120 V, revisión del gabinete de alta tensión de 550 V, análisis del límite de presión de 15 psi, análisis del agua a alta temperatura de 160 psi, límite de temperatura de 250 grados F, límite de temperatura de 120 grados C, serie de muestras de 30 min, plan de turno de 8 horas y 20 juntas de muestra. Estos no son límites garantizados; son el tipo de campos de especificación que mantienen concreta la conversación sobre la potencia de soldadura.
Utilice los intervalos públicos de Aubrik de 15-170 mm y 315-350 A como referencia y, después, compruébelos con su propia pieza de trabajo. Si la planta aún necesita definir el doblado y el ensamble previos de los paneles de caldera, la máquina dobladora de paneles y la calculadora del rango de capacidades de tubos de caldera pueden ayudar a su equipo a confirmar la geometría antes de que la junta del tubo llegue a la etapa de soldadura. Ese paso reduce el riesgo relacionado con el dispositivo de sujeción porque la adecuación del cabezal de soldadura suele fallar en una etapa anterior, no en el arco.
Aplicaciones en calderas e intercambiadores de calor: tubo a tubo frente a tubo a placa tubular

La soldadura tubo a tubo y la soldadura de tubo a placa tubular suenan similares, pero corresponden a intenciones de compra diferentes. La soldadura tubo a tubo une dos tubos o secciones de tubo. La soldadura de tubo a placa tubular une un tubo a una placa o placa de acero y suele plantear problemas distintos de acceso, sujeción, expansión e inspección. Confundirlas puede llevar a seleccionar un cabezal de soldadura, una abrazadera y un plan de aceptación incorrectos.
Incluya el límite del código aplicable en la conversación sobre las especificaciones. ASME BPVC Section I puede ser relevante para calderas de potencia, ASME B31.1 puede serlo para tuberías de potencia y tuberías externas de calderas, y ASME B31.3 puede serlo para tuberías de proceso y el ensamble de equipos compactos. ASME Section IX, AWS D10.9/D10.9M, ASME Section V, OSHA 1910.252 y las normas B31 para tuberías no cumplen la misma función. La versión más honesta es que una máquina ayuda a realizar una soldadura; no determina por sí sola el código, el método de examen ni la aceptación jurisdiccional.
Comience a analizar el contexto de la línea de producción con la descripción general de los equipos de producción de calderas. Después, pase de esta guía al selector de procesos de soldadura de tubos de Aubrik o a la descripción general de la solución cuando el proyecto esté listo para seleccionar el equipo.
Esta distinción evita un costoso error de aplicación: un problema con el dispositivo de sujeción para tubo a placa tubular puede parecerse en un plano a un problema de soldadura tubo a tubo, pero la causa raíz y el plan de inspección son diferentes. En producción, solicite a Aubrik que compruebe los límites de la aplicación mediante el plano, la nota del código, la soldadura de muestra y la capacidad de la fábrica antes de considerar que ambos casos de uso tienen el mismo requisito de máquina.
Verificación de pruebas de soldadura en 4 puntos
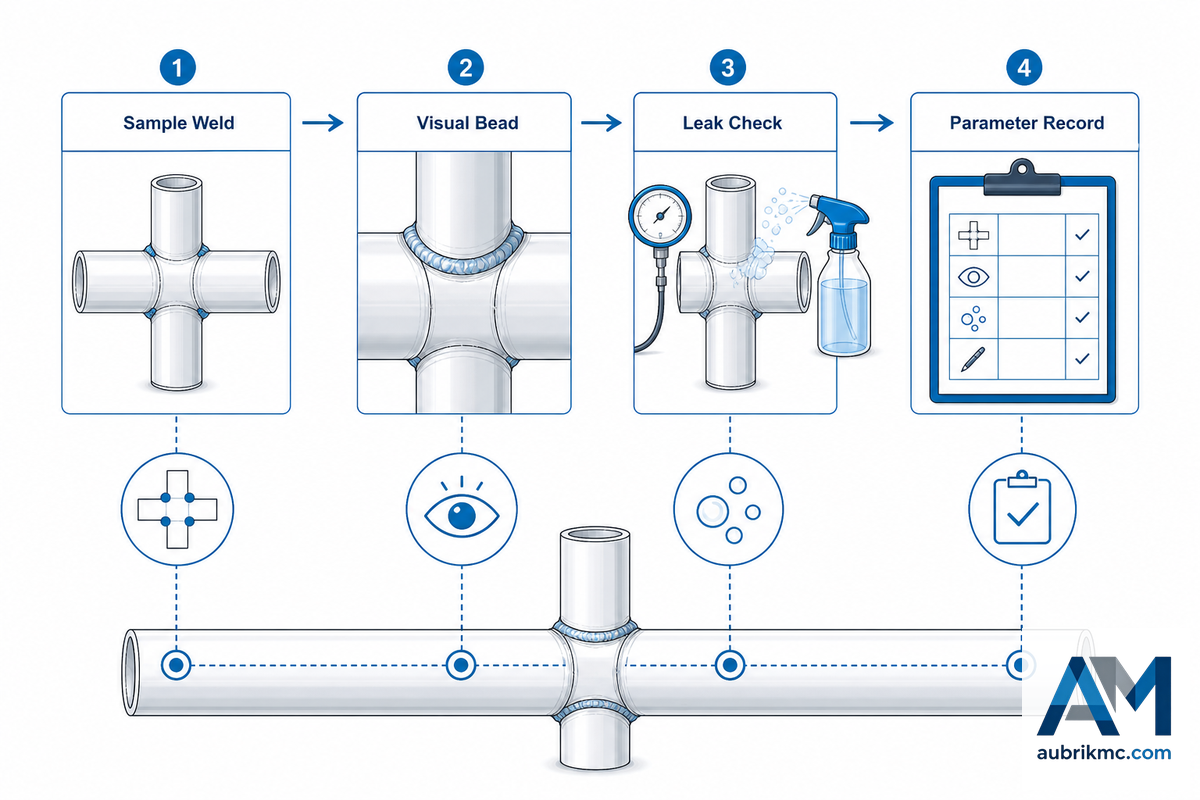
Proteja a sus ingenieros de afirmaciones imprecisas sobre la repetibilidad mediante la verificación de pruebas de soldadura en 4 puntos. Al comprometerse con la compra de una máquina de soldar, solicite cuatro líneas de comprobación.
- Pruebas de soldadura de muestra: muestras soldadas que correspondan a su DE, espesor de pared, material, preparación de la junta y posición de producción.
- Alcance del procedimiento y la calificación: WPS/PQR o contexto del procedimiento del proyecto cuando se requiera, manteniendo las referencias AWS o ASME dentro de su ámbito correspondiente.
- Métodos de prueba e inspección que incluyan inspección visual, seccionamiento / cupones, prueba de presión o de fugas, ensayo radiográfico, ensayo ultrasónico u otros END según lo exija el proyecto.
- Pruebas de uso seguro y mantenimiento, mención de la purga y el gas de protección, precauciones de ventilación o para espacios confinados, si corresponden, operador capacitado, resguardos y detalles de la inspección de la máquina.
OSHA 1910.252 aporta el contexto de seguridad para la soldadura, incluidas las cuestiones de ventilación y espacios confinados, pero no la calidad de aceptación de la soldadura. ASME Section V corresponde al ámbito de los ensayos no destructivos, no a la capacidad de la máquina. Los procedimientos de soldadura también deben indicar si la junta es autógena, utiliza material de aporte o requiere soldadura multipasada, porque esas decisiones modifican el aporte térmico, el alcance de la inspección y la repetibilidad de la soldadura automatizada. Esa separación puede parecer poco intuitiva, pero es lo que permite que el paquete de pruebas sea defendible para un comprador del sector productivo.
La información pública de Aubrik sobre la empresa resulta útil para evaluar al proveedor: Wuxi ABK Machinery presenta a Aubrik como proveedor de equipos para calderas y automatización de soldadura, con ISO 9001, CE, soporte OEM y capacidad de fábrica. Considere estos elementos como calificaciones del proveedor, pero solicite además pruebas de soldadura específicas del proyecto. Para realizar verificaciones de adecuación más amplias, comience con el selector de equipos.
Dado que las carencias de pruebas suelen aparecer después de un ensayo, mantenga las cuatro líneas vinculadas a una misma aplicación de producción: junta de muestra, alcance de la calificación, vía de inspección y registro de seguridad. Con una muestra de 20 juntas, el contexto de un proveedor con ISO 9001 y una especificación clara del proyecto, Aubrik y el comprador comparten la misma base de pruebas antes de finalizar una solicitud de cotización.
Matriz de DE x pared x proceso y soporte
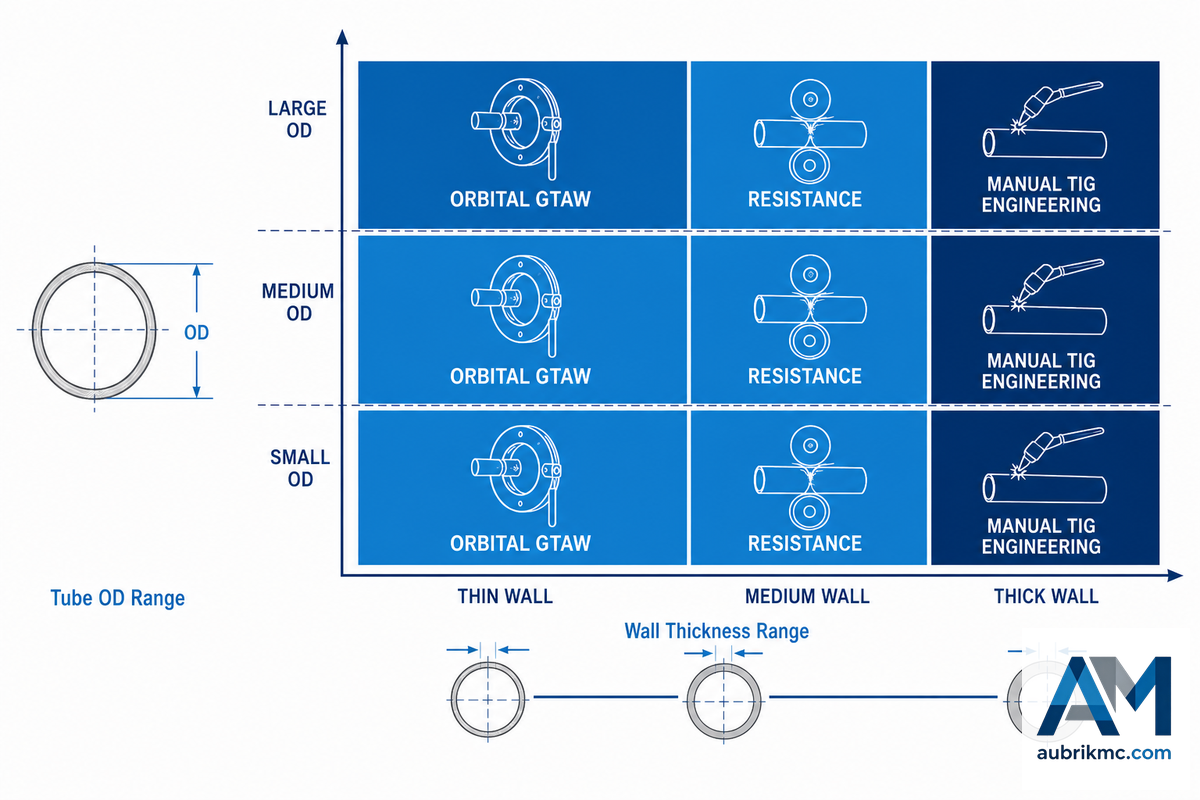
Considérela una herramienta de preselección, no una decisión definitiva; la matriz de DE x pared x proceso y soporte evitará que su equipo se limite a comparar el precio, la cantidad de amperios o la etiqueta genérica de “soldadura automática”.
| Tipo o condición del tubo | Categoría del proceso | Problema de soporte o control | Pruebas que deben solicitarse |
|---|---|---|---|
| DE pequeño, acero inoxidable de pared delgada | GTAW orbital | Purga, aporte térmico y adecuación de la abrazadera | Soldadura de muestra, registro de purga y fotografía de la sección |
| DE pequeño, tubo especial ultradelgado | Revisión especial del proceso GTAW orbital | Gas de soporte y estabilidad geométrica | Prueba de la aplicación, no una suposición basada en tubos de caldera |
| DE mediano, producción repetitiva | GTAW orbital o TIG automatizada | Repetibilidad de las recetas y control del electrodo | Registro de repetibilidad de una muestra de 20 juntas |
| DE grande dentro del intervalo del cabezal de soldadura | Revisión del proceso TIG orbital o mecanizado | Espacio libre del cabezal y refrigeración | Revisión del plano y nota sobre el factor de trabajo |
| Trabajo similar a juntas en grandes volúmenes | Subtipo de soldadura de juntas por resistencia si está diseñado para la junta | Fuerza del electrodo, resguardos y registros de mantenimiento | Plantilla de registro de seguridad e inspección |
| Caso de unión a tope o por chisporroteo | Revisión del proceso por chisporroteo y resistencia | Ventilación y resguardo contra el chisporroteo | Plan de seguridad vinculado con OSHA |
| Trabajo de reparación o con acceso limitado | TIG manual | Habilidad del operador y método de inspección | Calificación del soldador y vía de aceptación |
| Tuberías externas de calderas | Proceso seleccionado después de revisar el código | Límite de B31.1 o del código del proyecto | Nota de alcance aprobada por un ingeniero |
| Tubería de proceso o unidad compacta | Proceso seleccionado después de revisar el código | Límite de B31.3 o de la jurisdicción | Plan de inspección y pruebas previo a la compra |
Utilice la fila que corresponda a la condición de su tubo para identificar la causa raíz del problema de compra. Las aplicaciones de DE pequeño y pared de 1.5 mm generan un riesgo diferente al de un caso de tubería externa de caldera con pared de 6 mm, porque la purga, el soporte, la fuerza del dispositivo de sujeción y las pruebas de inspección cambian conjuntamente. Cuando la matriz haya delimitado la aplicación, utilice la calculadora de ROI de soldadura orbital para modelar los supuestos de capacidad y recuperación de la inversión. Si todavía existe incertidumbre sobre el conformado previo, el árbol de decisión de material x radio de curvatura puede ayudar a su equipo a definir la geometría antes de finalizar los requisitos de la estación de soldadura.
Tendencia entre compradores: pruebas de soldadura, no solo amperios

Resulta tentador llamarla una tendencia de 2026, pero la afirmación más prudente es más específica: los compradores obtienen mejores resultados cuando solicitan pruebas de soldadura y no solo amperios. La demanda de búsqueda sugiere que los términos generales sobre soldadura orbital generan más interés de descubrimiento que la frase exacta tubo a tubo, pero el volumen de búsqueda no demuestra por sí solo el comportamiento de los compradores.
La tendencia práctica se manifiesta en los hábitos de evaluación. Un comprador que solo pregunta por el intervalo de corriente puede pasar por alto problemas del dispositivo de sujeción, la calidad de la soldadura, la purga, la fuente de poder para soldadura, la seguridad y la inspección. Los equipos que solicitan soldaduras de muestra, el contexto del procedimiento, notas sobre el gas de protección, la vía de END o de prueba y los registros de mantenimiento cuentan con una base de comparación más sólida. La función de Aubrik es ayudar a traducir esas pruebas en una configuración de máquina, especialmente cuando la planta dispone de una línea de producción de calderas, restricciones de OEM y necesidades repetitivas de procesamiento de tubos.
Durante la planificación de la distribución de planta, complemente esta guía con la calculadora de ROI y recuperación de la inversión para soldadura SAW de membranas y el selector de configuración de máquinas de soldadura de paneles de membrana de Aubrik. Esas herramientas mantienen las decisiones sobre soldadura de tubos vinculadas con la capacidad de producción, no con afirmaciones aisladas de catálogo.
Preguntas frecuentes
Estas preguntas abarcan los riesgos de producción más comunes, porque el ajuste del cabezal de soldadura, el gas de protección, el control de la fuente de poder para soldadura y el alcance de los materiales son aspectos en los que suelen fallar las suposiciones de las cotizaciones. Use las respuestas como lista de verificación de la aplicación y, después, pida a Aubrik que confirme los mismos puntos mediante soldaduras de muestra, la capacidad de la fábrica, el contexto del proveedor con ISO 9001/CE y el diámetro exterior y espesor de pared exactos del tubo.
¿Qué es la soldadura orbital de tubos y cuándo conviene más que la soldadura TIG manual?
La soldadura orbital de tubos utiliza un cabezal de soldadura para desplazar el arco alrededor de un tubo o una tubería mientras la pieza de trabajo permanece fija. Conviene cuando la repetibilidad, el acceso, el control de purga y el volumen de producción justifican un proceso de soldadura programado. La soldadura TIG manual sigue siendo adecuada para reparaciones, prototipos, mantenimiento de series cortas y trabajos con accesos inusuales en los que un cabezal orbital cerrado no puede sujetarse ni girar de manera segura.
¿Cómo se dimensiona el cabezal de soldadura orbital para adaptarse a distintos diámetros de tubo?
El cabezal de soldadura se selecciona según el diámetro exterior del tubo, el rango de sujeción, el espacio libre alrededor de la junta, el espesor de pared y la posibilidad de que el cabezal gire sin golpear los dispositivos de sujeción. Envíe planos, fotografías y tubos de muestra antes de considerar suficiente un rango de diámetros publicado. Los compradores también deben confirmar la ovalidad, la distancia hasta los obstáculos cercanos, el acceso para la purga y si la abrazadera puede sujetar el tubo sin dejar marcas en la pieza de trabajo.
¿Qué gas de protección se recomienda para la soldadura GTAW orbital de tubos de acero inoxidable?
El argón es habitual como gas de protección para GTAW, pero el plan final depende del material, el espesor de pared, la ruta de purga, el procedimiento de soldadura y la vía de aceptación del proyecto. Pida al proveedor que documente el gas de protección, el tiempo de purga, la comprobación del flujo de gas, la protección del lado de la raíz, los supuestos de control de oxígeno y si se utilizó la misma configuración de gas en la soldadura de muestra que evaluará su equipo de inspección.
¿La soldadura TIG orbital requiere una fuente de poder específica para soldadura?
La mayoría de los sistemas TIG orbitales utilizan una fuente de poder para soldadura que puede controlar la programación de corriente, el comportamiento de los pulsos, la sincronización de la rotación y la memoria de programas junto con el cabezal de soldadura. Es más importante que la fuente de poder sea compatible con el cabezal de soldadura y la aplicación que comprar la de mayor corriente nominal.
¿Qué materiales pueden soldarse con equipos GTAW orbitales?
Entre las aplicaciones habituales se encuentran los trabajos con tubos o tuberías de acero inoxidable, acero al carbono, titanio, aleaciones de níquel y otras aleaciones, siempre que el procedimiento, la protección, el electrodo y el armado y ajuste sean correctos. La soldabilidad y la aceptación del material deben confirmarse mediante soldaduras de muestra y conforme a la especificación aplicable del proyecto. El equipo de compras también debe preguntar si se necesita alambre de soldadura de aporte, si se permite la soldadura autógena, cómo se verifica la protección con gas inerte y qué método de inspección se utilizará para evaluar la junta metálica final. Los requisitos de coloración térmica, oxidación, perfil de raíz, seccionamiento de probetas, pruebas de fugas y NDE pueden cambiar la respuesta, incluso cuando dos materiales parecen similares en una ficha de catálogo. Este alcance adicional evita que una lista de materiales se convierta en una promesa sin fundamento.
Siguiente paso
Cuando su equipo tenga listos el diámetro exterior, el espesor de pared, el material, el volumen de producción, el acceso a la junta y los requisitos de evidencia, pase de esta guía a la página de equipos Aubrik para soldadura tubo a tubo. Cuando la línea de calderas aguas arriba aún esté por definir, comience con el selector de equipos y después vuelva con una especificación más precisa.
Referencias y notas sobre las fuentes
- Especificación AWS D10.9/D10.9M para la calificación de tuberías y tubos
- Calificaciones de soldadura, soldadura fuerte y fusión de la Sección IX de ASME BPVC
- Examen no destructivo de la Sección V de ASME BPVC
- Calderas de potencia de la Sección I de ASME BPVC
- Tuberías de potencia ASME B31.1
- Tuberías de proceso ASME B31.3
- Requisitos generales de OSHA 1910.252 para soldadura, corte y soldadura fuerte
- Soldadura por resistencia OSHA 1910.255
- arXiv: modelado de GTAW en tubos de titanio de pared ultradelgada
- Google Patents: ejemplo de cabezal de soldadura orbital
- Página Acerca de Aubrik
- Página de producto de la máquina Aubrik para soldadura tubo a tubo
Tendencia ahora



