
Póngase en contacto con la empresa Aubrik

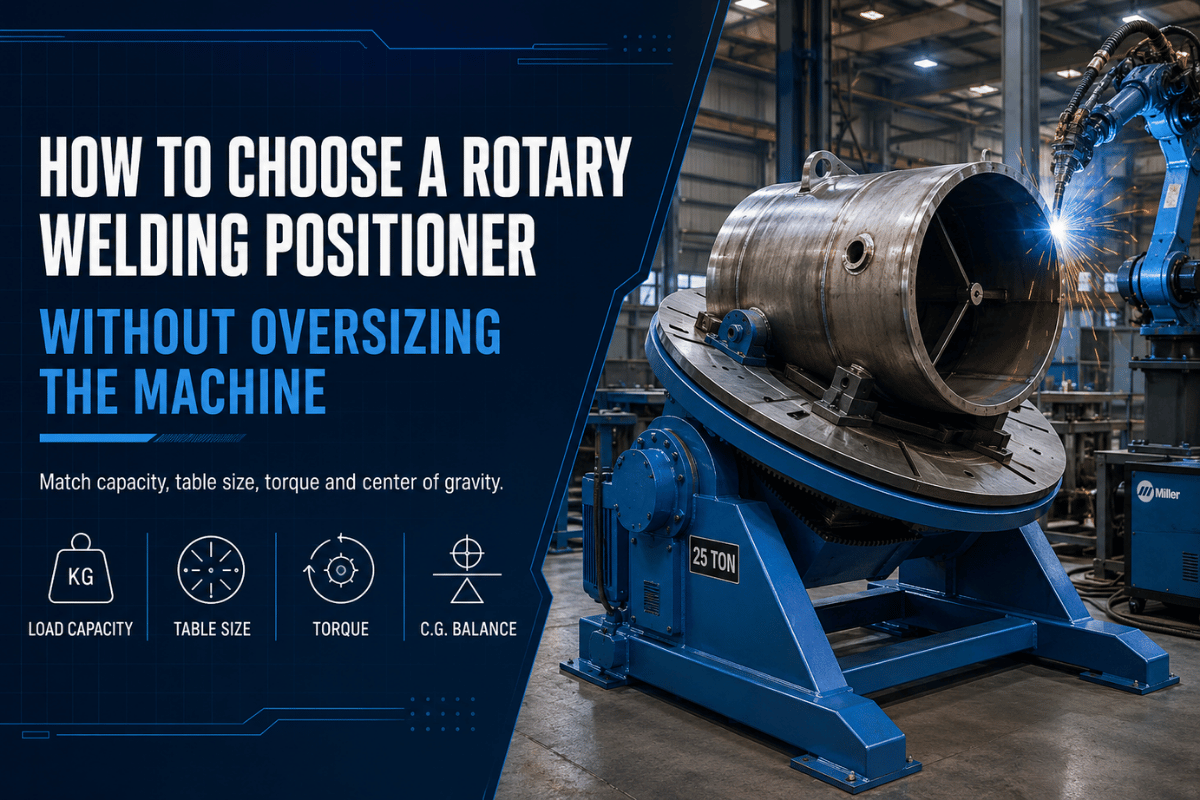
Un posicionador de soldadura rotativo puede facilitar el acceso a una soldadura, pero la mejor máquina no siempre es la más grande de la cotización. Comience por la pieza: peso, diámetro, masa del dispositivo de sujeción, centro de gravedad, compatibilidad del plato de sujeción y proceso de soldadura.
Un posicionador de soldadura giratorio debe dimensionarse considerando en conjunto la pieza de trabajo cargada y el dispositivo de sujeción. Compruebe la carga útil en el ángulo de trabajo, el desplazamiento del centro de gravedad, el ajuste del plato de sujeción o de la placa frontal, la estabilidad a baja velocidad y el acceso del operador antes de elegir una capacidad nominal. Solicite la tabla de cargas para el ángulo de inclinación real y la velocidad mínima controlable, no solo la carga útil anunciada.
Los patines planos suelen requerir un soporte diferente al de las secciones cortas de tubería. En las celdas TIG, el control a baja velocidad puede ser más importante que la rotación constante utilizada en muchos trabajos de reparación MIG.
Especificaciones básicas que debe reunir antes de solicitar una cotización
| Peso de la pieza | Incluya el dispositivo de sujeción, los pernos, el plato de sujeción y cualquier soporte descentrado, no solo la pieza de trabajo sin montar. |
| Diámetro y trayectoria de soldadura | Registre el diámetro exterior, la ubicación de la soldadura y si la antorcha debe alcanzar el lado interior o exterior. |
| Rotación necesaria | Indique si la pieza necesita una rotación de 360, cambios del ángulo de inclinación, acceso horizontal o acceso vertical. |
| Proceso | TIG, MIG, posicionadores de soldadura manuales, estaciones de antorcha semiautomatizadas y celdas preparadas para dispositivos de sujeción requieren diferentes métodos de control. |
Comience por la pieza de trabajo, no por el nombre del posicionador de soldadura
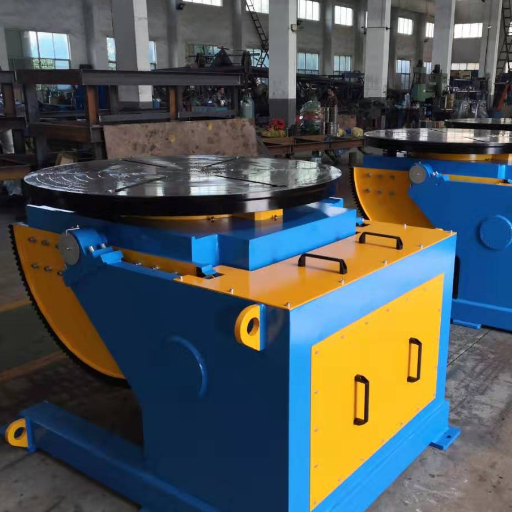
El plan de trabajo para un posicionador debe comenzar en el taller, no en el catálogo. Anote primero los datos de la pieza de trabajo: peso real en kg o lbs, peso del dispositivo de sujeción, posición de soldadura prevista, espesor del material, diámetro exterior y forma en que el operador o la antorcha de soldadura se aproximará a la junta.
Los soldadores pueden querer que la junta permanezca en una posición plana o casi plana que resulte cómoda. Los ingenieros de soldadura pueden requerir repetibilidad y precisión de un lote a otro. Los compradores pueden buscar una unidad ajustable para varias aplicaciones de soldadura.
Son necesidades diferentes, aunque todas conduzcan a equipos rotativos de soldadura.Nota de revisión de ingeniería de Aubrik: considere el dispositivo de sujeción como parte de la carga.
El peso del plato de torno, el espesor de la placa adaptadora, la masa del juego de 3 mordazas y los soportes descentrados pueden cambiar la elección de la máquina incluso antes de colocar la pieza de trabajo sobre la mesa.
Para los compradores que ya evalúan Aubrik, la línea actual de posicionadores de soldadura rotativos incluye 9 modelos y abarca capacidades de 50-5000 kg, con referencias a CE e ISO 9001 en la página del producto.
Ese intervalo resulta útil para un primer filtro, pero no debe sustituir un esquema de la carga. A partir de ese esquema, el ingeniero puede ver dónde se encuentra el centro de gravedad y si la pieza puede girar sin golpear la base, el piso o el área del operador.¿Qué medidas deben aparecer en el primer esquema?
El primer esquema debe mostrar la carga medida en kg o lbs, el diámetro exterior en mm, el espesor de la placa del dispositivo de sujeción en mm y la distancia de descentramiento en mm. Si esos valores aún no están disponibles, la selección del modelo se convierte en una conjetura.
La seguridad también debe incluirse en este esquema inicial. OSHA 1910.252 abarca los requisitos generales de soldadura, corte y soldadura fuerte, incluida la prevención de incendios, la protección del personal y el manejo seguro de los equipos de soldadura. Sus precauciones para trabajos en caliente incluyen una distancia de referencia de 35 pies (10.7 m) respecto a materiales combustibles en varias condiciones que requieren vigilancia contra incendios. Los posicionadores no eliminan esas obligaciones; cambian los puntos donde deben planificarse las chispas, los cables, la captación de humos y el espacio libre para el operador.
Posicionador, mesa giratoria, rotador o manipulador: ¿cuál se adapta al trabajo?
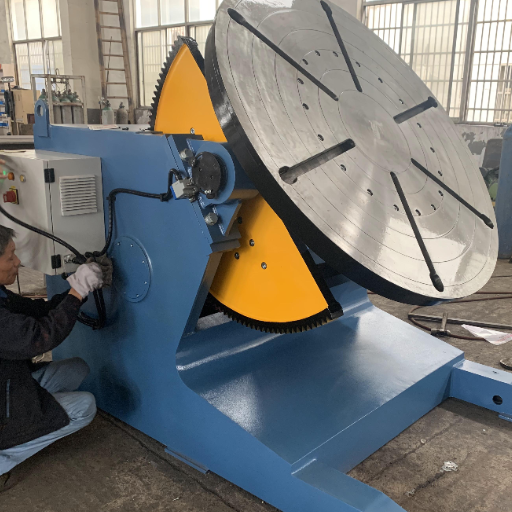
Las máquinas relacionadas pueden parecer similares en una búsqueda rápida de productos. Esta matriz mantiene clara la ruta de compra, lo que también evita enviar todas las consultas al mismo formulario de cotización.
| Equipo | Trabajo más adecuado | Punto por revisar | Opción de Aubrik |
|---|---|---|---|
| Posicionador de soldadura rotativo | Rotación e inclinación controladas para trabajos que van desde piezas pequeñas de banco hasta soldadura de servicio pesado. | Evalúe en conjunto la carga, el diámetro, la mesa, el plato de sujeción y el ángulo de inclinación. | compare los modelos de posicionadores de soldadura rotativos de Aubrik |
| Mesa giratoria de soldadura o mesa rotativa | Rotación de mesa plana para soldaduras circulares, patines pequeños y trabajos metalmecánicos ligeros. | Las mesas giratorias pueden no ofrecer suficiente acceso angular para piezas de forma irregular. | compruebe las rpm y la velocidad periférica |
| Rotador para soldadura de tuberías | Tuberías largas, virolas de recipientes y piezas cilíndricas sostenidas por rodillos. | Los rotadores de soldadura sostienen piezas largas; los posicionadores controlan piezas más cortas montadas en una mesa o un plato de sujeción. | compare un rotador de soldadura con un posicionador |
| Manipulador de soldadura | Recorrido de la antorcha alrededor de piezas grandes, columnas, brazos horizontales y celdas de soldadura. | Desplaza la antorcha; no sustituye la necesidad de sostener y girar la pieza de trabajo. | revise las opciones de columna y brazo horizontal |
Este artículo debe ayudarle a elegir la familia de máquinas y preparar una solicitud de cotización más clara. La comparación exacta de productos se encuentra en las páginas de Aubrik sobre posicionadores de soldadura, rotadores de soldadura y rodillos viradores, y equipos relacionados.
Matriz de ajuste de carga, rpm y plato para dimensionar un posicionador de soldadura rotativo
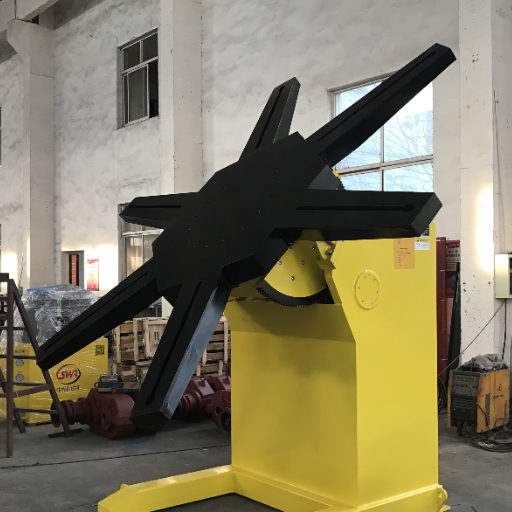
Consulte esta matriz de ajuste de carga, rpm y plato antes de solicitar una cotización. Este documento sirve como guía previa a la cotización y no debe interpretarse como un análisis de ingeniería. Los valores siguientes deben considerarse una referencia de clases de carga y una guía para tomar decisiones, pero la selección final del modelo seguirá dependiendo de un esquema detallado de la pieza, los requisitos del factor de trabajo, el diseño y las especificaciones del dispositivo de sujeción, las consideraciones del proceso y la evaluación de interferencias durante toda la trayectoria de rotación.
¿Qué valores de ejemplo ayudan al proveedor a dimensionar la unidad?
Utilice el siguiente formato de ejemplo para preparar los valores medidos para una cotización. Estas cifras son ejemplos del tipo de datos que debe enviar; sustitúyalas por los datos de su propia pieza antes de solicitar la selección de un modelo.
| Campo de medición | Formato del valor de ejemplo | Por qué lo necesita Aubrik |
|---|---|---|
| Masa de la pieza | 80 kg | Distingue la carga de la pieza de trabajo sin montar del conjunto completo del dispositivo de sujeción. |
| Masa del dispositivo de sujeción | 25 kg | Evita que el adaptador se omita en la comprobación de la carga. |
| Diámetro exterior | 220 mm | Comprueba el espacio libre de la mesa y el alcance del plato de sujeción. |
| Círculo de pernos | 180 mm | Indica si se necesita una mesa ranurada o una placa adaptadora. |
| Placa adaptadora | 12 mm | Añade espesor y masa entre la pieza y la mesa. |
| Descentramiento | 40 mm | Advierte sobre un problema de carga durante la inclinación antes de preparar la cotización. |
| Espacio libre para la antorcha | 50 mm | Evita que el dispositivo de sujeción obstruya la antorcha de soldadura. |
| Comprobación de velocidad | De 2 rpm a 20 rpm | Delimita la cuestión del control sin suponer que existe una velocidad universal. |
Si la estación utiliza controles motorizados o una antorcha montada, añada campos de ejemplo para 110 V, 220 V, 0.75 kW, 1.5 kW, 2 m de alcance del cable, 25 mm de altura de la abrazadera, 8 mm de espesor de la placa y una revisión de servicio a los 6 meses. Estos son ejemplos de campos de entrada, no valores nominales prometidos para la máquina.
| Tipo de pieza de trabajo | Clase de carga | Problema de diámetro o dispositivo de sujeción | Plato de sujeción o mesa necesarios | Aspecto del control de rpm | Compatibilidad con el proceso de soldadura | Acción del comprador |
|---|---|---|---|---|---|---|
| Piezas redondas pequeñas para TIG | Clase inicial de 50 kg | Las piezas de clase 200 mm aún pueden requerir un adaptador centrado. | Plato de sujeción pequeño de 3 mordazas o mesa plana con ranuras. | Control suave a baja velocidad, a menudo dentro de un intervalo especificado de 2-20 rpm. | Soldadura TIG y soldaduras circulares de precisión. | Envíe el diámetro, el ángulo de la antorcha y la longitud prevista del cordón. |
| Codos de tubería | De ligera a media | La forma descentrada puede desplazar el centro de gravedad. | Plato autocentrante o juego de mordazas a medida. | La velocidad variable ayuda a mantener constante el recorrido durante los cambios de ángulo. | TIG, MIG y trabajos de reparación. | Muestre la orientación del codo y el peso del dispositivo de sujeción. |
| Secciones cortas de tubería | Media | Un diámetro exterior grande puede requerir más espacio libre que capacidad de carga. | Plato de torno o dispositivo de sujeción para tuberías. | Compruebe el intervalo de velocidad según el recorrido periférico, no solo las rpm. | Soldaduras manuales o semiautomatizadas de juntas. | Utilice la calculadora de velocidad periférica según las rpm de Aubrik. |
| Conjuntos de patines | De ligera a pesada | El patrón de orificios para pernos influye en el diseño de la placa adaptadora. | Mesa de soldadura ranurada o adaptador atornillable. | Un arranque y una parada estables son importantes cerca de los puntos de soldadura. | MIG, TIG y fabricación por lotes. | Envíe el círculo de pernos, el diámetro exterior, el diámetro interior y la masa del dispositivo de sujeción. |
| Boquillas de tanques | De media a pesada | El descentramiento de la boquilla puede generar una carga elevada durante la inclinación. | Dispositivo de sujeción a medida con espacio libre protegido. | Puede ser necesario cambiar la velocidad cerca de variaciones locales del espesor. | Fabricación y reparación de recipientes a presión. | Solicite una comprobación de capacidad junto con el plano del dispositivo de sujeción. |
| Componentes de bastidor | Media | Una geometría irregular puede golpear la base durante la rotación. | Placa del dispositivo de sujeción, abrazaderas y bloques de tope. | El control por impulsos puede ser más importante que las rpm continuas. | Soldadura manual y trabajos desde el punteo hasta el acabado. | Envíe un esquema del espacio libre desde dos vistas. |
| Fabricaciones cilíndricas pesadas | Servicio pesado | El diámetro y la carga frontal pueden limitar más que el peso indicado por la báscula. | Mesa grande, dispositivo de sujeción a medida o cambio a rodillos viradores. | El par del accionamiento y la respuesta del freno son importantes durante la inclinación. | Celdas auxiliares para SAW, MIG o trabajos con procesos combinados. | Revise las opciones de posicionadores de soldadura de servicio pesado. |
| Piezas diversas para talleres de reparación | De ligera a media | La variedad diaria de piezas puede volver frustrantes los dispositivos de sujeción fijos. | Placa auxiliar, carro desplazable y plato de sujeción intercambiable. | Una perilla manual de velocidad y un control de pedal pueden resultar útiles. | Reparación MIG, retoques TIG y trabajos en lotes pequeños. | Enumere las tres piezas más comunes, no todos los trabajos poco frecuentes. |
| Configuraciones de antorcha semiautomatizadas | Dimensionadas según el plano de la estación | El soporte de la antorcha, la captación de humos y el recorrido de los cables definen el área de trabajo. | Mesa preparada para dispositivos de sujeción, plato de sujeción y topes repetibles. | La repetibilidad y los controles compatibles son más importantes que la velocidad máxima. | Celdas con posicionadores de soldadura automáticos y estaciones adyacentes a robots industriales. | Revise estas opciones junto con la planificación del sistema de soldadura robotizada. |
Correspondencia entre TIG, MIG y soldadura semiautomatizada y las especificaciones del posicionador
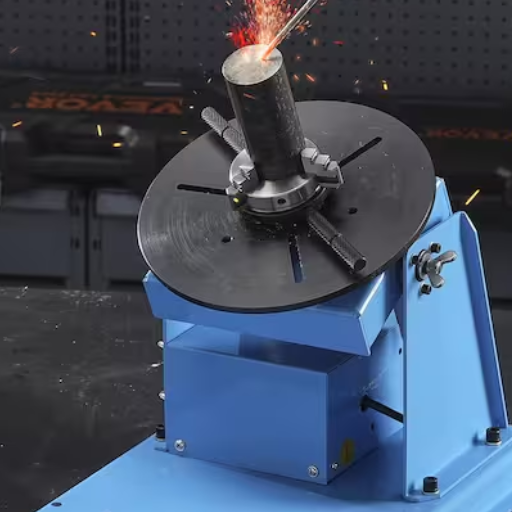
Las operaciones TIG tienden a poner de manifiesto los problemas de funcionamiento del equipo. Las características de desempeño de los posicionadores en el extremo inferior del intervalo —suavidad del recorrido a baja velocidad, posibilidad de control mediante interruptor manual o de pedal y acceso despejado a la pieza y a la operación— serán un requisito más importante, especialmente con piezas pequeñas y limpias en las que el operador percibe cada cambio de velocidad.
En las operaciones MIG, algunas características del movimiento de recorrido de un posicionador serán menos críticas, pero la capacidad de sujetar la pieza sin que se deslice seguirá siendo sumamente importante. En algunos casos, un agarre deficiente de las mordazas —en el plato de sujeción u otro dispositivo—, un patrón mal diseñado de ranuras en la mesa que no contemple la placa adaptadora o un dispositivo de sujeción que obstaculice el flujo del gas de protección plantearán más problemas que cualquier deficiencia de una fuente de poder para soldadura o del diseño de la estación de soldadura.
¿Dónde debe ubicarse la extracción de humos en el plano de la estación?
Añadir un proceso de soldadura semiautomatizado implica otra consideración: la repetibilidad. Las estaciones semiautomatizadas integran el posicionador de soldadura, la antorcha, los cables, la campana y el pasillo del operador como una sola estación de trabajo. CDC/NIOSH señala que la soldadura produce humos procedentes del metal base, el metal de aporte y el fundente que pueden requerir extracción, y las directrices de HSE indican a los operadores de talleres que deben evitar o reducir al mínimo la exposición. Esto implica que la ventilación debe aplicarse en el punto de operación, no solo en el soporte del equipo.
Nota de ingeniería: comprobaciones de compatibilidad del proceso
Al analizar las necesidades de soldadura TIG, aclare el movimiento del posicionador a baja velocidad y el método de control del ángulo de la antorcha. En aplicaciones de soldadura MIG, confirme cómo soportará el dispositivo de sujeción las fuerzas de arranque y parada y cómo se realizará la limpieza de salpicaduras. Para aplicaciones en celdas semiautomatizadas, compruebe que el movimiento del posicionador complemente el recorrido de la antorcha y los sistemas de extracción de humos.
AWS Z49.1:2021 «Seguridad en soldadura, corte y procesos afines» establece directrices para operar de manera segura los equipos de soldadura y corte, y señala que la elección de un posicionador de soldadura debe considerarse parte de este marco de seguridad, especialmente en lo relacionado con el tendido de cables, las cargas pesadas, las llamas abiertas y el uso eficaz de los sistemas de ventilación por extracción.
Errores de dimensionamiento en equipos de banco, de precisión y para talleres pesados
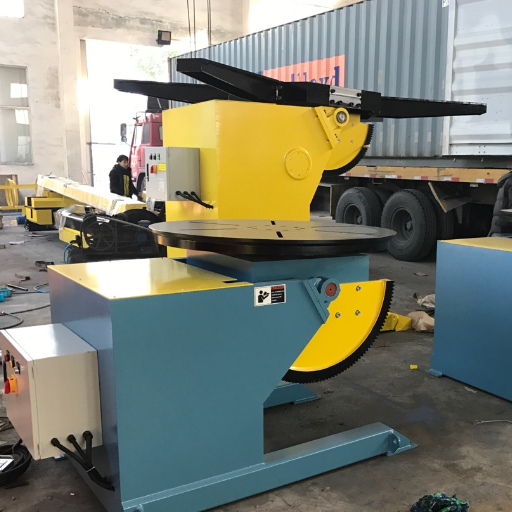
Al seleccionar un posicionador de soldadura, una elección incorrecta normalmente no resulta evidente en la especificación inicial del producto, sino durante la primera prueba de montaje, cuando un componente no puede inclinarse con suficiente espacio libre o el dispositivo de sujeción lo obstruye al bajar la antorcha. Un mejor acceso beneficia la calidad de la soldadura, pero por sí solo no garantiza resultados de alta calidad cuando los parámetros y la destreza son fundamentales, especialmente para controlar el movimiento de sujeción de la mesa.
- Es común e importante centrarse en la carga nominal indicada. Sin embargo, este valor de capacidad solo sirve como punto de partida para el análisis.
- No pase por alto los esfuerzos adicionales de una carga descentrada ni el peso del dispositivo de sujeción; un dispositivo pesado montado en el borde del diámetro de soldadura contribuirá tanto como la pieza —o más— a la carga que recibe el mecanismo interno de engranajes de la mesa.
- Asegúrese de elegir un plato de sujeción adecuado para el posicionador de soldadura. Muchos dispositivos de sujeción utilizan platos de 3 mordazas, pero existen numerosas situaciones que requieren un plato autocentrante o un juego especial de mordazas endurecidas con formas y dimensiones específicas que no funcionarán con un diseño de plato estándar.
- Considere la accesibilidad alrededor del área de trabajo: tanto en una configuración de soldadura horizontal como vertical, debe contemplarse el acceso para el posicionamiento de la antorcha, las mangueras y los cables, la extracción de humos y los operadores que intervienen.
- Evite utilizar una unidad pequeña de escritorio para tareas que se realizan mejor con equipos de soldadura de servicio pesado diseñados para fabricación. Muchas unidades más ligeras son muy satisfactorias para aplicaciones que no son de producción o trabajos de soldadura ligeros, pero no soportarán un factor de trabajo de producción a largo plazo.
Si ya dispone de las medidas de la pieza y del dispositivo de sujeción, suele ser útil comenzar con la calculadora de capacidad de carga de Aubrik. Si todavía intenta decidir entre familias de máquinas, consulte el selector de posicionadores para distinguir un posicionador de soldadura de un rotador o un manipulador.
Incluso un buen kit de posicionador para armarlo usted mismo resulta más adecuado como recurso para equipos de soldadura de aficionados, pero estos equipos no determinan las compras industriales cuando el factor de trabajo, el espacio libre de las protecciones y el servicio del dispositivo de sujeción son elementos esenciales.
Qué preparar antes de solicitar una cotización a Aubrik
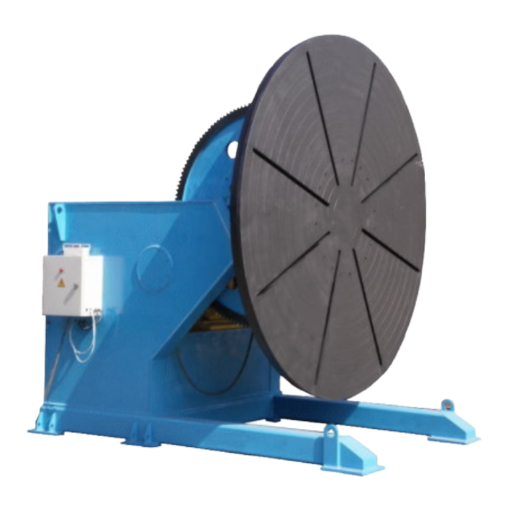
Un paquete breve de solicitud de cotización puede evitar horas desperdiciadas en correos electrónicos. Envíe no solo un número de producto, sino un número de producto acompañado de fotografías, y no solo un título de producto de ejemplo. Con esta información, un proveedor de posicionadores Aubrik puede seleccionar uno de sus posicionadores en venta para el trabajo previsto, en vez de intentar deducir la compatibilidad a partir de una sola línea de texto.
¿Qué datos de capacidad ya se conocen?
La página actual de posicionadores rotativos de Aubrik indica una clase de modelo inferior de 50 kg y una clase de capacidad superior de 5000 kg, mientras que las notas proporcionadas por la empresa señalan una capacidad anual de 1,000 juegos de equipos de soldadura y 200 juegos de equipos de corte. Utilice esos valores como contexto sobre la empresa y la gama de productos y, después, envíe los datos medidos de su propia pieza para seleccionar el modelo final.
Aubrik, fundada en 1999 como Wuxi ABK Machinery, cuenta actualmente con las certificaciones ISO9001 y CE. Las notas de la empresa indican que dispone de un equipo de investigación y desarrollo basado en la experiencia, volúmenes de producción anual de 1,000 juegos de equipos de soldadura y 200 juegos de equipos de corte, servicio OEM y una garantía de un año. Estas características constituyen un punto de partida valioso para la personalización cuando el dispositivo de sujeción, los controles, el plazo de entrega o cualquier otro requisito exceden las opciones estándar del catálogo.
| Elemento de la solicitud de cotización | Qué debe enviar | Por qué influye en la elección del modelo |
|---|---|---|
| Peso | Peso de la pieza, peso del dispositivo de sujeción, peso del plato de sujeción y distancia de descentramiento. | La capacidad y la carga durante la inclinación son problemas diferentes. |
| Geometría | Diámetro, longitud, ubicación de la soldadura y una fotografía o un esquema. | El espacio libre puede descartar un tamaño de mesa antes que la capacidad. |
| Proceso | TIG, MIG, asistencia para SAW, estación manual o semiautomatizada. | El control de velocidad, la respuesta del par y el acceso de la antorcha cambian según el proceso. |
| Dispositivo de sujeción | Mesa plana, plato de torno, plato de 3 mordazas, plato autocentrante o adaptador a medida. | La masa del dispositivo de sujeción puede convertirse en la mayor fuente de carga oculta. |
| Controles | Voltaje preferido, necesidad de control de velocidad, interruptor de pedal y notas de integración. | El tipo de control influye en el ritmo del operador y la distribución de la estación. |
| Contexto del taller | Reparación única, fabricación por lotes, celda de producción o taller con trabajos diversos. | Cargas similares pueden requerir diferentes factores de trabajo y accesorios. |
Cuando disponga de esos documentos para el uso previsto, será mucho más fácil pasar de esta guía a una página de producto específica y solicitar el posicionador de soldadura correcto.
Cómo están cambiando las compras hacia sistemas preparados para el dispositivo de sujeción y el proceso
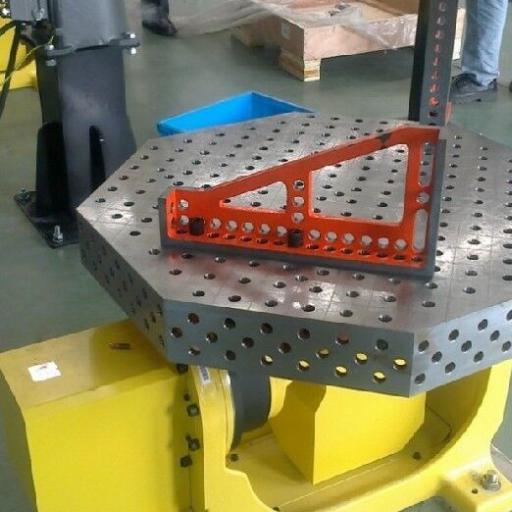
Para muchos compradores, los posicionadores de soldadura y sus accesorios han evolucionado hasta convertirse en componentes de una estación, en lugar de las herramientas individuales que eran antes. En una celda de trabajo, cada posicionador funciona junto con la antorcha de soldadura, el sistema de extracción de humos, la fuente de poder para soldadura, el robot industrial o el carro, las rutas de desplazamiento del operador y el método utilizado para cargar la pieza de trabajo en la celda.
En 2024, la Federación Internacional de Robótica (IFR) confirmó la instalación de 542,000 robots industriales en fábricas de todo el mundo. Más del doble de esta cifra estaba presente en las fábricas hace solo diez años, y este es el cuarto año consecutivo en que las nuevas instalaciones superan el medio millón de unidades. Naturalmente, estas cifras no significan que todos los talleres necesiten robots industriales; sin embargo, esta realidad implica que los talleres realizan consultas cada vez más exhaustivas y orientadas al proceso antes de comprar equipos nuevos para sus celdas de soldadura.
Por ejemplo, las preguntas sobre un posicionador rotativo incluyen: ¿es posible instalar el dispositivo de sujeción sobre la mesa? ¿El plato de sujeción elegido podrá manejar esta gama de piezas? ¿Puede mantenerse estable la antorcha de soldadura mientras la pieza gira en una posición estable durante el trabajo? ¿Existe suficiente espacio libre operativo para los cables, el aire extraído y la persona que opera la máquina? ¿La estación de soldadura requerirá topes de posición repetibles o bastará con un sistema ajustable manualmente?
El concepto de automatización reaparece con frecuencia en el mercado de la soldadura al retomar métricas esenciales del taller: menos reajustes incómodos, una velocidad constante del movimiento de soldadura, mayor productividad de la estación y menos intervalos improductivos entre piezas. Aun así, el resultado final sigue dependiendo tanto del plan del proceso como del diseño del dispositivo de sujeción, no solo del posicionador de soldadura.
Preguntas frecuentes
¿Cómo funciona un posicionador de soldadura?
Durante las operaciones, el posicionador de soldadura sostiene físicamente la pieza de trabajo mediante su mesa, plato de sujeción o dispositivo de sujeción en una configuración específica (hacia adelante, hacia atrás o de lado a lado) para acceder a la junta desde el ángulo de visión más adecuado para la soldadura. Sin embargo, el operador sigue siendo el responsable final del aseguramiento de la calidad, el armado de la junta, el aporte térmico y las verificaciones de seguridad.
¿Un posicionador rotativo de soldadura puede utilizarse tanto para soldadura TIG como MIG?
Un solo posicionador rotativo puede utilizarse simultáneamente para trabajos TIG y MIG, pero requiere opciones de configuración compatibles con ambos métodos de soldadura; por lo general, esto implica una rotación más uniforme a baja velocidad y un acceso más sencillo para la antorcha en aplicaciones TIG, así como mayor énfasis en el agarre del dispositivo de sujeción, el espacio libre para salpicaduras y la gestión de cables en trabajos MIG.
¿Qué capacidad debe tener un posicionador de soldadura?
Seleccione la capacidad después de sumar la pieza, el dispositivo de sujeción, el plato de sujeción, la placa adaptadora y la carga descentrada al plato de sujeción para soldadura. Una pieza de 300 kg perfectamente equilibrada someterá el mecanismo de inclinación y el accionamiento a un esfuerzo considerablemente menor que un conjunto descentrado de 300 kg.
¿Necesito un plato de sujeción de 3 mordazas o una mesa plana de soldadura?
Las piezas redondas se centran mejor con un plato de sujeción de 3 mordazas montado en una mesa o un dispositivo de sujeción. Las piezas planas para soldadura con recortes pueden sujetar un soporte o un dispositivo de sujeción. En entornos industriales, es muy común montar una placa adaptadora entre la pieza de trabajo y la mesa del posicionador.
¿Cuál es la diferencia entre un posicionador de soldadura y un rotador de soldadura?
Cuando las piezas más cortas se sujetan mediante un plato de sujeción o un plato montado en la mesa de un posicionador de soldadura con cabezal motriz y contrapunto, se controlan tanto la inclinación como la rotación. Dado que los rodillos sostienen piezas cilíndricas más largas, como tuberías, virolas y tanques, los rotadores de soldadura son habituales en estas aplicaciones.
¿Cuándo debo elegir un posicionador de soldadura para trabajo pesado en lugar de una unidad pequeña de banco?
Para piezas y dispositivos de sujeción grandes, especialmente en entornos de taller con trabajo repetitivo donde las cargas descentradas exigen una mayor capacidad de la mesa para operar con cargas pesadas, elija un posicionador de soldadura industrial en lugar de dispositivos pequeños de sobremesa diseñados para soportar menos peso y realizar tareas más sencillas.
Referencias y fuentes
- OSHA 1910.252 – Requisitos generales para soldadura, corte y soldadura fuerte
- CDC/NIOSH Base de datos de controles de ingeniería – Operaciones de soldadura: sistemas de ventilación por extracción localizada
- HSE – Humos de soldadura: proteja a sus trabajadores
- AWS Z49.1:2021 – Seguridad en soldadura, corte y procesos afines
- International Federation of Robotics – Comunicado de prensa sobre robots industriales de World Robotics 2025



