
Entre em contato com a Aubrik Company

Especificações rápidas
| Faixa de capacidade | De 50 kg (de bancada) a 50 toneladas (industrial pesado), conforme o modelo |
| Configurações de eixos | Mesa giratória somente com rotação / inclinação e rotação (normalmente de 0-135°) / cabeçote motriz e contraponto / estação dupla (estrutura em H, roda-gigante) |
| Velocidade (RPM) | Abaixo de 1 RPM (TIG de precisão) até 30 RPM (MIG/SAW), conforme o modelo |
| Aterramento | Caminho dedicado de massa rotativa (anel coletor ou escova), dimensionado para a corrente de soldagem |
| Normas a verificar | AWS D14.0/D14.0M:2024, ANSI Z49.1-2021, ISO 10218-2:2025 (se integrado a robô) |
Um posicionador de soldagem é um equipamento que gira ou inclina a peça de trabalho para manter a junta na posição plana e facilitar o acesso do soldador ao redor da peça. Saber como escolher um posicionador de soldagem significa especificar a capacidade e os movimentos exigidos pela peça e conhecer o fabricante, pois duas máquinas com especificações idênticas podem vir, respectivamente, com a documentação de um fabricante de qualidade reconhecida ou sem qualquer documento de qualidade. Os benefícios do uso dessa classe de equipamento aparecem em praticamente todas as aplicações de soldagem realizadas por uma fábrica, desde serviços simples em suportes planos até tarefas complexas em costados com múltiplos eixos, porque uma posição de soldagem constante é o que proporciona uma solda realmente de alta qualidade, além de qualidade e consistência estáveis, independentemente do processo de soldagem empregado e de o equipamento instalado ser um modelo de bancada de 50 kg ou um modelo industrial de 50 toneladas.
Em resumo: dimensione a capacidade para a peça mais pesada somada ao dispositivo de fixação e a uma margem para carga excêntrica, compatibilize a velocidade de rotação com o processo de soldagem e, antes de enviar um depósito, verifique as certificações do fabricante em um banco de dados público, em vez de confiar no logotipo de uma página, além de confirmar o que o Incoterm e as condições de garantia realmente cobrem caso o equipamento seja enviado do exterior.
- A capacidade nominal é o ponto de partida, não a linha de chegada — uma carga descentralizada reduz drasticamente a capacidade à medida que a peça se inclina.
- Equipamentos novos, usados e de fabricação própria apresentam perfis de risco específicos, além das diferenças no preço de compra.
- A alegação de um fabricante sobre a certificação ISO 9001 pode ser confirmada em registros públicos, mas poucos compradores se dão ao trabalho de fazer isso.
- A escolha de um Incoterm não elimina suas responsabilidades como importador legal.
Posicionador, mesa giratória, rotador ou manipulador: como identificar a categoria realmente necessária
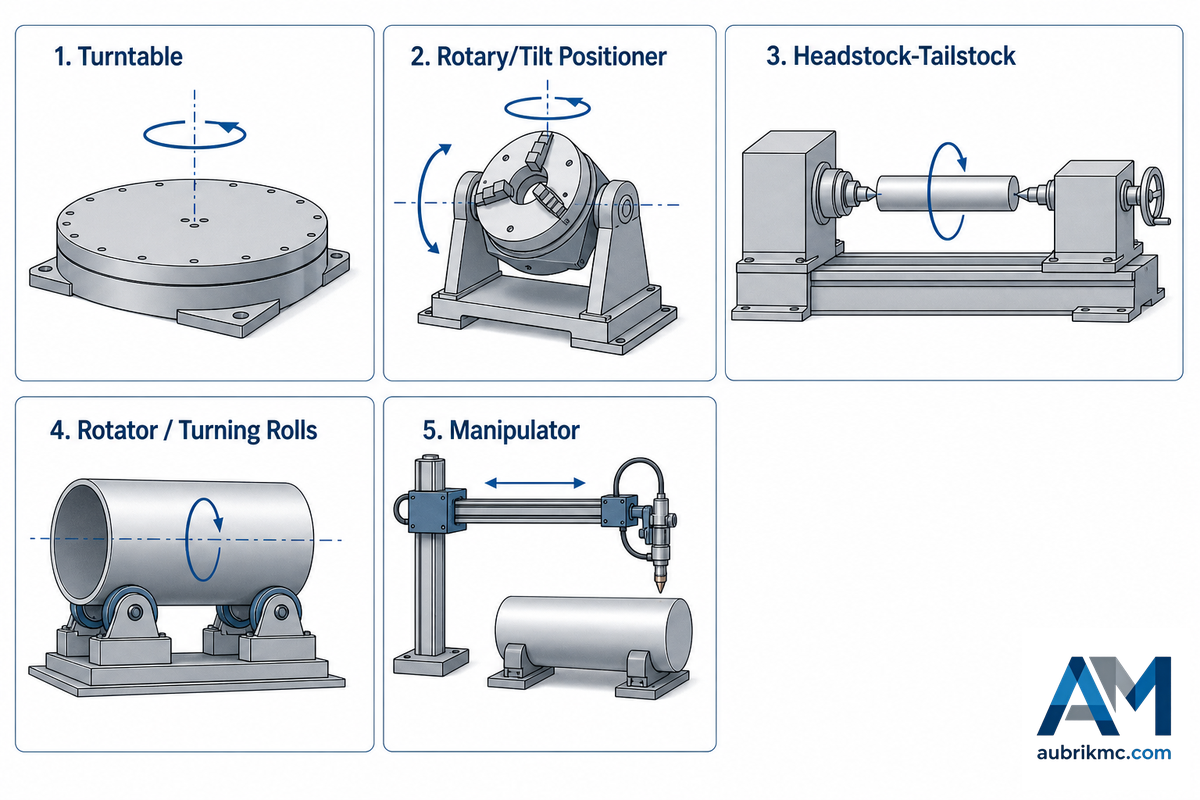
Em muitos resultados de busca e conversas comerciais, os quatro termos — posicionador de soldagem, mesa giratória de soldagem, rotador de soldagem e manipulador de soldagem — são usados quase como sinônimos, mas cada um designa recursos de movimento diferentes. Encomendar o tipo errado de equipamento, mesmo que a máquina tenha a capacidade e as especificações técnicas necessárias, pode tornar a compra ineficaz e impedir que a fábrica realize as operações de soldagem para as quais ele foi adquirido. Considere este guia de posicionadores de soldagem um breve mapa dos diferentes tipos disponíveis no mercado: embora os tipos apresentados abaixo pareçam semelhantes nas fotos de catálogo, seu comportamento é muito diferente quando uma peça é efetivamente fixada.
| Termo | O que se movimenta | Aplicação típica |
|---|---|---|
| Mesa giratória | Peça, somente rotação em um eixo | Peças pequenas, planas ou em formato de disco |
| Posicionador com rotação e inclinação | Peça, rotação + inclinação | Suportes, flanges e conjuntos soldados irregulares |
| Cabeçote motriz e contraponto | Peça apoiada entre dois centros | Conjuntos cilíndricos longos ou pesados |
| Rotador de soldagem / viradores de roletes | Cilindro apoiado sobre roletes livres, sem mandril | Spools de tubulação, costados de tanques e vasos de pressão |
| Manipulador de soldagem | Tocha de soldagem/cabeçote de soldagem, não a peça | Juntas de soldagem longas em peças fixas ou com movimento lento, geralmente em conjunto com um posicionador ou rotador de soldagem |
- Os posicionadores e as mesas giratórias utilizam um mandril ou uma placa de fixação para prender uma peça redonda, plana ou montada em suporte.
- Os viradores de soldagem usam um conjunto de roletes livres para girar spools cilíndricos sem qualquer fixação a uma placa de fixação.
- Os conjuntos com cabeçote motriz e contraponto, às vezes pesquisados como posicionadores com cabeçote motriz e contraponto, prendem peças longas ou pesadas entre dois centros.
- Os posicionadores de estação dupla, com dois posicionadores montados sobre uma base giratória comum, apresentam melhor relação custo-benefício em sistemas automatizados de soldagem e outras células robotizadas de soldagem, nas quais o operador pode carregar uma peça enquanto a outra é soldada de forma robotizada, mantendo a soldagem contínua dentro da célula robotizada em vez de deixá-la ociosa entre uma peça e outra. Essa mesma lógica de automação de soldagem explica por que os posicionadores em sistemas de soldagem robotizada quase sempre aparecem aos pares, e não como estações individuais, quando uma fábrica passa da soldagem manual para operações de soldagem robotizada.
O consenso nos fóruns de fabricantes de estruturas metálicas é claro: fábricas que soldam muitos tubos inevitavelmente possuem um rotador de soldagem ou posicionador para soldagem de tubos, além de um posicionador giratório convencional, pois esses equipamentos oferecem métodos distintos de fixação da peça, em vez de competirem entre si. A categorização correta assegura que a qualidade da solda e a produtividade aumentem após a compra, em vez de apenas deslocar o gargalo para outro ponto do chão de fábrica. Embora a Aubrik fabrique toda a linha, incluindo posicionadores giratórios e para tubos, além de mesas giratórias de soldagem, essa escolha deve ser determinada pela peça.
💡 Conclusão principal
Ao selecionar o equipamento, comece diferenciando o movimento específico necessário — rotação simples, rotação com inclinação, apoio entre centros, apoio sobre roletes ou curso da tocha — antes de comparar modelos individuais de máquinas.
Checklist técnico rápido: capacidade, tipo de eixo, velocidade e proteções
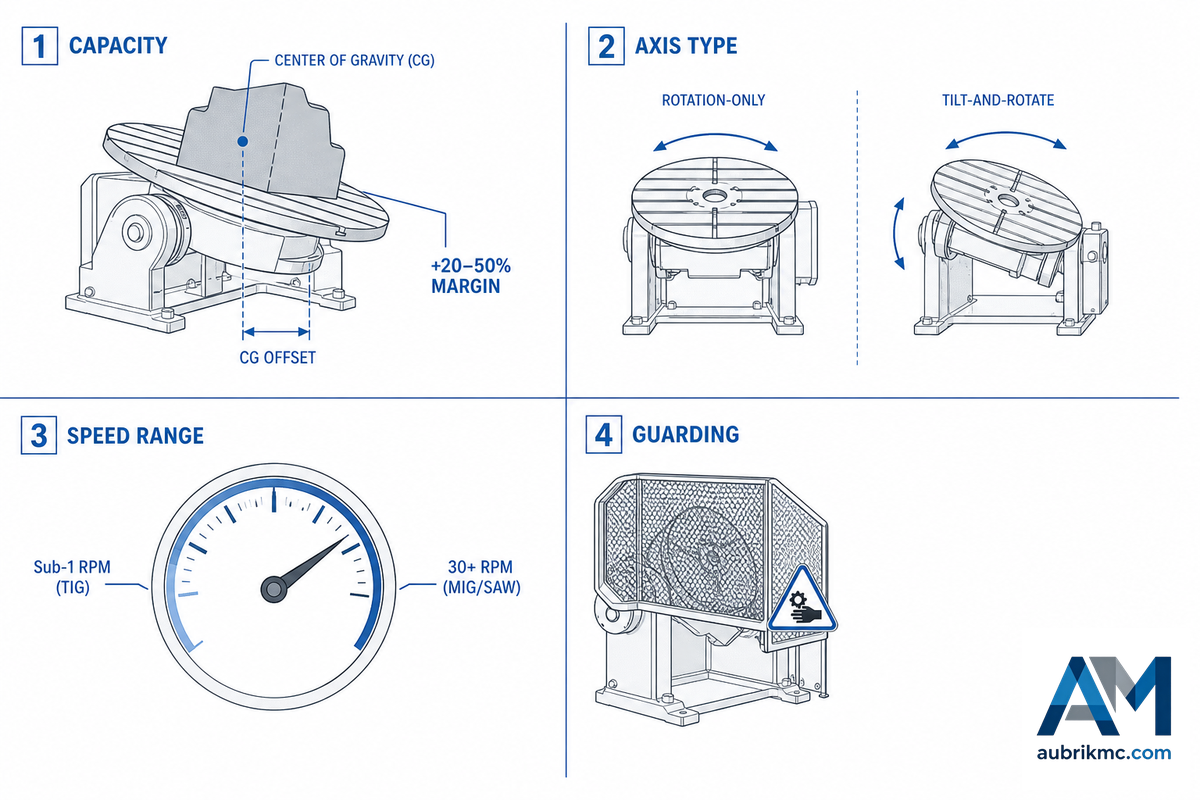
Depois de identificar a categoria, quatro aspectos técnicos principais — capacidade, tipo de eixo, velocidade de rotação e proteções — ajudarão a escolher o posicionador de soldagem correto e a chegar ao modelo exato que realmente melhorará a qualidade da solda, evitando o custo de adicionar automação apenas por adicionar; essa mesma lógica de seleção ajuda a escolher um posicionador tanto na compra do primeiro equipamento quanto na substituição de outro já instalado. Cada um desses fatores é abordado em mais detalhes nas páginas da Aubrik sobre posicionadores de soldagem e mesas giratórias, e este checklist ajudará na preparação para a compra.
- Capacidade: dimensione-a com base na maior peça, somada ao mandril, aos grampos e ao dispositivo de fixação, e não na peça média; acrescente uma margem adicional de 20-50% para considerar a massa do dispositivo de fixação e o deslocamento do centro de gravidade (CoG). A maioria das capacidades nominais de carga foi definida com o CoG no centro da mesa giratória; quando ele está descentralizado, o sistema de acionamento precisa vencer o torque adicional, e a capacidade diminui à medida que a mesa giratória começa a inclinar.
- Tipo de eixo: deve ser selecionado conforme a peça, como fica evidente na mesa giratória acima — se a peça exigir acesso por meio de um eixo de inclinação, é improvável que funcione em uma mesa giratória somente com rotação, mesmo que ela tenha um motor excepcionalmente potente. Os tamanhos de mesa giratória/mandril desse grupo de equipamentos geralmente variam de 200 mm a 2500 mm, conforme o modelo selecionado.
- Faixa de velocidade: a soldagem TIG exige rotação lenta, talvez até inferior a 1 rpm, para que a poça de fusão acompanhe a velocidade e o ângulo do material de adição inserido manualmente, enquanto o processo MIG/arco submerso pode operar a até 30 rpm ou mais ao utilizar velocidades de curso maiores e avanço em linha. Verifique as menores velocidades operacionais sob carga.
- Proteções: segundo a norma de proteção de máquinas da OSHA, o equipamento deve contar com proteções contra riscos no ponto de operação, pontos de esmagamento por aproximação, peças giratórias e cavacos ou fagulhas projetados. Isso é mais relevante em equipamentos usados ou modificados artesanalmente, que podem chegar à fábrica — ou ser criados nela — sem as proteções encontradas em qualquer equipamento novo de categoria comercial.
- Uso diário: a maioria dos operadores simplesmente segura e aciona um terminal de programação para girar a peça durante a soldagem e manter a junta na posição correta, mas os eixos de rotação e inclinação devem ser verificados separadamente antes da primeira execução de produção, pois um posicionador aprovado apenas em um teste de rotação sem carga ainda pode travar quando peças reais acrescentam peso excêntrico durante a soldagem. Usar corretamente um posicionador de soldagem depende principalmente dessa verificação de pré-produção, e não da operação diária em si, e as fábricas que a ignoram acabam utilizando discretamente os posicionadores abaixo da capacidade nominal apenas para manter a segurança.
📐 Nota de engenharia
A corrente de soldagem precisa chegar à peça por meio de uma massa rotativa dimensionada — um anel coletor ou uma escova com capacidade adequada para a corrente utilizada na soldagem, normalmente especificada em até 600 A nos equipamentos maiores. As potências nominais dos motores de acionamento desses equipamentos variam muito, desde menos de 1 kW em unidades pequenas de bancada até mais de 5 kW em grandes posicionadores industriais. Se a corrente tentar passar pelos rolamentos do posicionador, formará um arco entre as esferas e a pista, causando crateras nos rolamentos, e isso normalmente só aparece meses depois, na forma de desgaste do acionamento.
Principais fatores a confirmar antes de solicitar uma cotação
- Peso da peça mais pesada, somado ao peso do dispositivo de fixação e dos grampos
- Deslocamento do centro de gravidade em relação à linha de centro da mesa giratória
- Faixa de inclinação e modo de rotação necessários
- Processo de soldagem e requisito mínimo de RPM estáveis
- Proteções já instaladas no momento da entrega, não acrescentadas depois
Novo, usado ou de fabricação própria: adequação do custo total ao regime de trabalho
O custo real de um posicionador corresponde ao valor da ordem de compra, somado ao risco assumido em relação ao que esse documento não informa sobre cada componente. Comprar um equipamento novo, usado ou até mesmo fabricá-lo internamente coloca esse risco em categorias diferentes.
✔ Vantagens da compra de usados
- Menor custo inicial para regimes de trabalho leves e ocasionais
- Disponibilidade mais rápida do que a fabricação sob medida
- Revendedores conceituados de equipamentos usados muitas vezes ainda oferecem algumas condições limitadas de proteção — a venda “no estado” não significa automaticamente ausência total de recurso
⚠ Limitações da compra de usados
- O desgaste dos rolamentos, do caminho de massa e dos acionamentos não é documentado, a menos que o vendedor forneça os registros de manutenção. O total de horas do equipamento também não é documentado.
- As proteções podem ter sido removidas ou nunca instaladas para atender às normas atuais
- Ausência de garantia do fabricante para a construção mecânica, restando apenas o que o revendedor oferecer
Vamos aplicar ao posicionador as mesmas categorias usadas por compradores de equipamentos pesados em outros segmentos para criar um checklist simples.
- Condição do motor de acionamento e folga dos rolamentos sob carga
- Integridade do caminho de massa, não apenas do painel de controle
- Histórico comprovado de operação ou manutenção, e não uma estimativa verbal
- Demonstração real e ao vivo sob carga efetiva — não fotos preparadas de uma máquina parada
Uma fabricação própria — adaptando uma mesa giratória com um motor e um redutor excedentes de menos de 1 kW — transfere todos esses riscos diretamente para o julgamento de engenharia do construtor: o gráfico de capacidade com carga excêntrica, a capacidade nominal do caminho de massa e as proteções são itens que ninguém além de quem construiu o equipamento testou. Esse é um risco aceitável para um projeto amador de pouca importância ou um protótipo. A equação é diferente quando a peça é um vaso de pressão ou um conjunto estrutural soldado produzido com corrente alta o suficiente para formar crateras por arco em um rolamento sem capacidade nominal adequada.
⚠️ Erro comum
Presumir que a garantia cobrirá mão de obra ou tempo de parada. Segundo as regras de divulgação da lei federal Magnuson-Moss Warranty Act, fiscalizadas pela FTC, uma garantia por escrito deve especificar suas próprias exclusões e, na prática, esses documentos muitas vezes excluem os custos de mão de obra e quase sempre excluem danos consequenciais — o custo da produção perdida enquanto o equipamento permanece inoperante. Leia atentamente as exclusões antes de incorporar a “garantia de 12 meses” ao seu próprio cálculo de risco, seja o equipamento novo ou usado.
Estrutura de verificação de fornecedores em 9 pontos
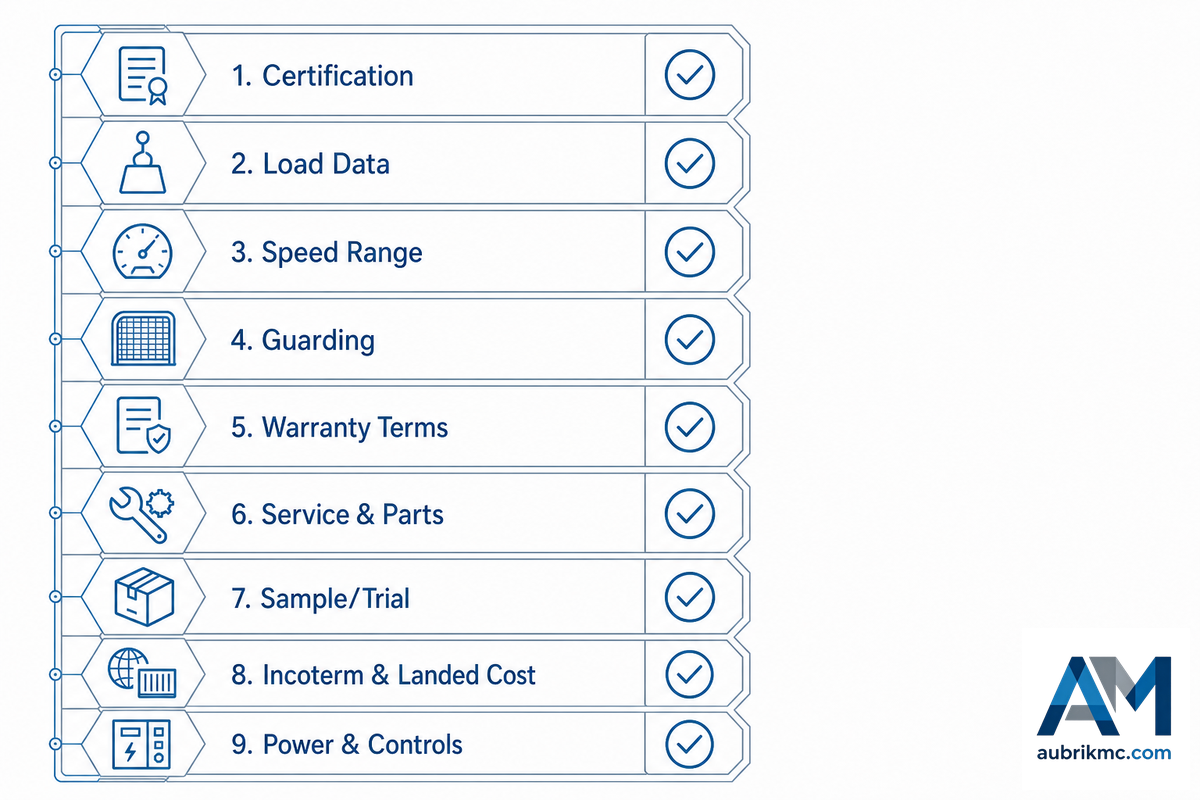
Depois de saber o que encomendar, o problema mais difícil é decidir de quem comprar: sinais de alerta na RFQ, validação das certificações e solicitações de amostras são muito mais importantes do que simples comparações de especificações. A maioria dos guias que aborda esse tema específico apenas recomenda “procurar a certificação ISO 9001”; no entanto, um certificado alegado e um certificado verificado são coisas completamente diferentes, assim como um modelo genérico de RFQ não equivale a um modelo que realmente avalia potenciais fornecedores. A estrutura de verificação de fornecedores em 9 pontos apresentada abaixo resume todas as verificações críticas deste guia em um processo anterior ao depósito.
| Categoria | O que confirmar | Por que é importante |
|---|---|---|
| 1. Certificação | Número identificado do certificado ISO 9001/CE, não apenas um logotipo | Os certificados podem ser verificados de forma independente pelo IAF CertSearch; os logotipos, não |
| 2. Dados de carga | Gráfico de torque/carga excêntrica específico do modelo | Um valor de capacidade em destaque sem um gráfico oculta a redução causada pela inclinação e pelo deslocamento |
| 3. Faixa de velocidade | Faixa de RPM utilizável sob carga, não a velocidade máxima do motor | Uma faixa declarada de 0,03-30 RPM significa pouco se não for estável com o peso real da peça |
| 4. Proteções | Confirmação de que as proteções serão enviadas instaladas, e não acrescentadas depois | A OSHA 1910.212 trata as proteções das peças giratórias como um requisito no momento da compra, não como algo a considerar posteriormente |
| 5. Condições de garantia | Prazo por escrito (normalmente 12 meses) + exclusões explícitas (mão de obra, danos consequenciais) | A expressão vaga “garantia padrão do setor” é, por si só, um sinal de alerta |
| 6. Serviço e peças | Contato regional identificado para peças de reposição e serviço | “Envie-nos um e-mail” sem um contato identificado geralmente significa que ainda não existe suporte regional efetivo |
| 7. Amostra/teste | Vídeo de teste de soldagem com a geometria da própria peça | Uma peça genérica de demonstração oculta como a máquina lida com a carga excêntrica real |
| 8. Incoterm e custo total de importação | Cotação discriminada por Incoterm (FOB/CIF/DDP), não um único valor consolidado | A diferença entre FOB e DDP costuma corresponder a 10-20% do preço da máquina |
| 9. Alimentação elétrica e controles | Tensão de alimentação (normalmente 220 V ou 380 V) e compatibilidade com fieldbus em caso de integração com robô | Suposições incorretas sobre a tensão aparecem como a surpresa de precisar de um conversor de fases após o envio, e não antes |
Com relação especificamente ao primeiro item: uma certificação ISO 9001 pode ser confirmada sem que seja necessário acreditar apenas na palavra do vendedor. A ISO não certifica diretamente as empresas; quem faz isso são os organismos de certificação acreditados, mas a situação de acreditação de um certificado pode ser verificada de forma independente no IAF CertSearch, diretório universal que consolida informações sobre organismos acreditadores e organismos certificados, permitindo ao comprador verificar em um só lugar a situação da certificação e da acreditação de qualquer empresa, por meio de pesquisas individuais ou em massa. Desde 2026, a Global ACI (Global Accreditation Cooperation Incorporated) assumiu as funções de coordenação anteriormente exercidas pela IAF e pela ILAC; portanto, documentos de uma empresa que apresentem apenas a antiga marcação da IAF não são automaticamente falsos, embora seja prudente perguntar qual organismo detém a acreditação atualmente registrada.
“Um fabricante que hesita em realizar um teste de soldagem documentado com a geometria da sua peça, e não com a peça de demonstração dele, está revelando algo antes mesmo do envio da máquina.”
A quarta e última ferramenta do processo de avaliação é a solicitação de uma amostra ou teste, tão eficaz para fornecedores nacionais quanto para internacionais — um breve período de teste ou, no mínimo, um vídeo que demonstre um teste de soldagem no projeto da própria peça antes do pagamento integral. Fabricantes confiantes em seus equipamentos aceitarão prontamente uma solicitação razoável dessa natureza e, se o fornecedor não estiver disposto a realizar a demonstração com as peças específicas do comprador, preferindo um modelo genérico de demonstração, essa relutância já revela algo valioso.
💡 Conclusão principal
A certificação, as capacidades nominais de carga, as cláusulas da garantia e o contato para serviço podem ser verificados de forma independente antes de qualquer depósito; se algum desses itens parecer impossível de confirmar, considere o risco correspondente na decisão de compra, em vez de se apoiar em confiança sem fundamento.
Cenários de compradores: 3 caminhos reais de compra analisados do início ao fim
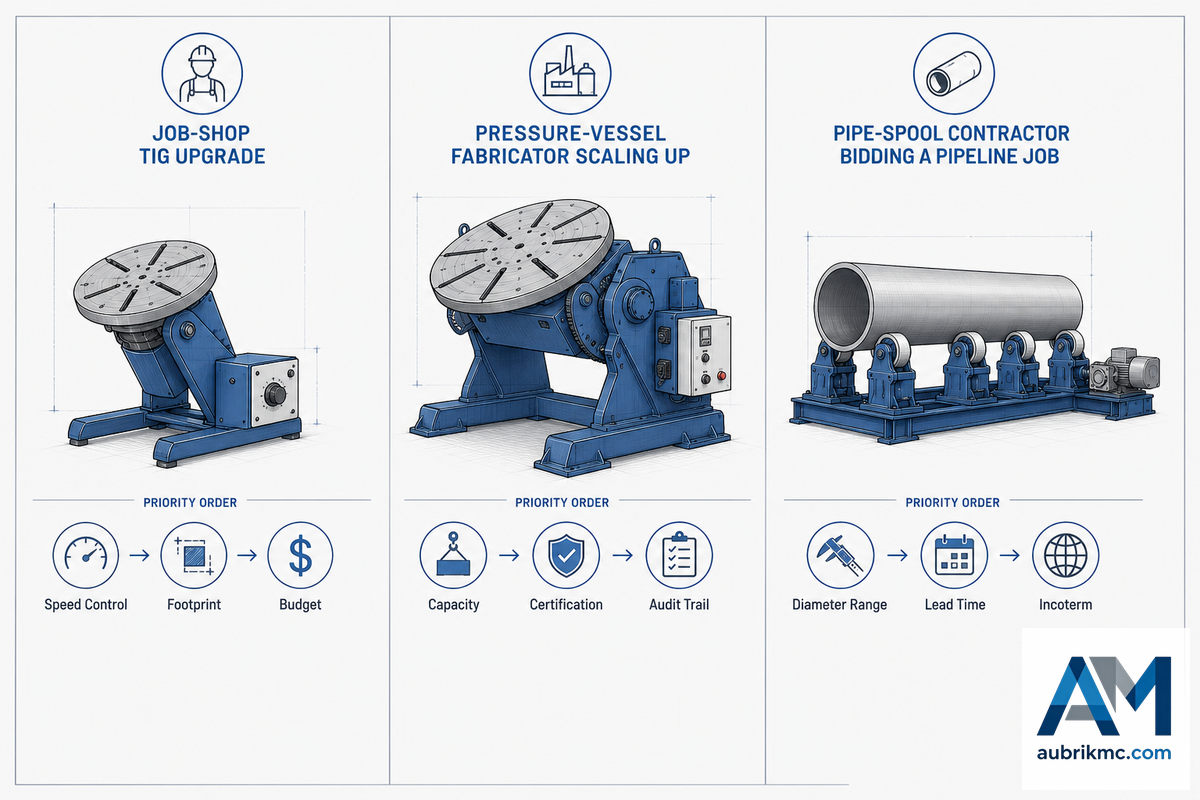
Aqui, o peso desses fatores varia conforme o perfil do comprador, e resumimos a maioria dos caminhos comuns de decisão no mundo real em 3 cenários básicos.
Cenário 1: modernização TIG em uma pequena fábrica sob encomenda
Uma pequena empresa de fabricação metalmecânica que solda suportes de aço inoxidável em um dispositivo de bancada decide adquirir seu primeiro posicionador motorizado. A ordem de prioridade começa pelo controle de velocidade — uma faixa estável abaixo de 1 RPM para TIG é mais importante do que a capacidade bruta —, seguida pela área de instalação e pela faixa de orçamento; esse comprador é um forte candidato a um equipamento básico novo, e não usado, porque a fábrica não dispõe de meios internos para verificar a estabilidade em baixa velocidade de um equipamento usado antes que ele já esteja instalado.
Cenário 2: expansão de um fabricante de vasos de pressão
Neste caso, a capacidade e a certificação vêm em primeiro lugar: a peça é pesada, muitas vezes ultrapassando 5.000 kg após a inclusão do dispositivo de fixação, e o deslocamento do centro de gravidade é significativo o suficiente para que o próprio sistema de qualidade do fabricante, normalmente estruturado em torno da conformidade com o ASME Boiler and Pressure Vessel Code, provavelmente exija certificações documentadas dos fornecedores para as auditorias de seus próprios clientes. Esse comprador deve realizar primeiro a verificação completa do fornecedor em 9 pontos, porque o dimensionamento incorreto da capacidade ou um certificado que não possa ser verificado cria riscos nas auditorias posteriores, e não apenas riscos mecânicos.
Cenário 3: empreiteira de spools de tubulação concorrendo a uma obra de duto
Esse comprador precisa de um rotador de soldagem ou posicionador para tubos dimensionado para uma faixa de diâmetros, e não para um único diâmetro, porque o contrato provavelmente incluirá diversos tamanhos de spool em um cronograma de várias semanas, com turnos bem superiores a 8 h. A RFQ deve especificar uma faixa de diâmetros e o espaçamento entre roletes, em vez de uma única dimensão, e, como os contratos de dutos muitas vezes têm cronogramas de entrega apertados, o prazo de entrega e a escolha do Incoterm, abordada a seguir, tornam-se tão importantes quanto a própria especificação da máquina.
Estrutura de decisão: identifique seu cenário
- Se a prioridade for o controle de velocidade em peças pequenas → atribua mais peso à faixa de RPM e à precisão do controle do que à capacidade bruta
- Se a prioridade for a capacidade certificada para fabricação sujeita a auditoria → faça a verificação completa do fornecedor antes de comparar preços
- Se a prioridade for uma faixa de diâmetros com prazo de entrega definido → especifique uma faixa na RFQ e confirme o prazo de entrega e o Incoterm antes da capacidade
Compras de fabricantes no exterior: Incoterms, custo total de importação e risco de garantia
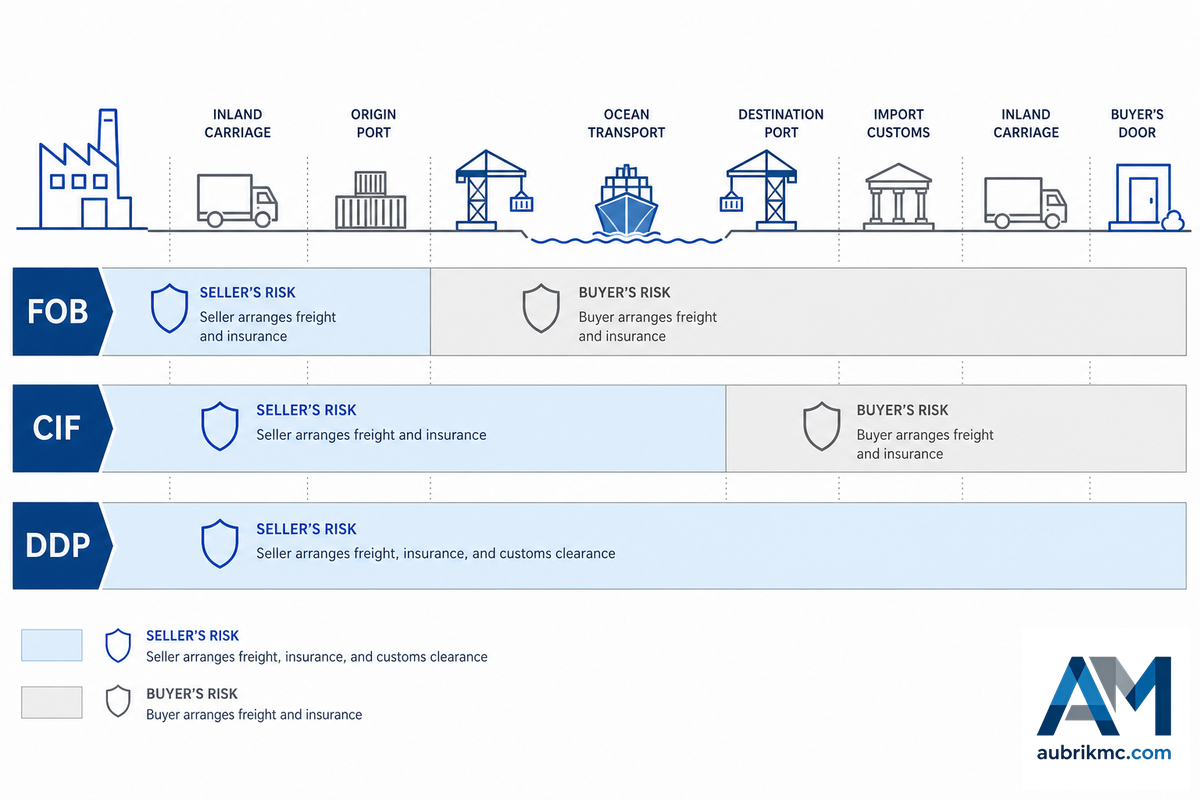
Atualmente, a maioria dos posicionadores de soldagem vendidos no mercado dos Estados Unidos é fabricada no exterior, o que torna as condições de transporte de uma cotação tão relevantes quanto as próprias especificações da máquina.
| Incoterm | Quem assume o risco de frete/seguro | Mais indicado para |
|---|---|---|
| FOB | Comprador, a partir do porto de origem | Compradores que já trabalham com um agente de cargas e desejam controlar a transportadora e a tarifa |
| CIF | O vendedor providencia o frete + seguro até o porto de destino | Compradores que desejam uma logística mais simples, mas ainda cuidam do desembaraço aduaneiro |
| DDP | O vendedor assume tarifas, impostos e entrega até o endereço do comprador | Importadores iniciantes que desejam um único valor total para elaborar o orçamento |
Essa relação de vantagens e desvantagens é bastante direta: as próprias regras dos Incoterms (publicadas pela Câmara de Comércio Internacional) apenas definem quem assume cada risco em cada etapa do transporte — elas não estabelecem nenhum percentual de economia, e não existe um dado sobre isso auditado de forma independente. Como regra prática informal difundida entre fontes do setor de agenciamento de cargas, e não como estatística medida, compradores que têm os contatos necessários para administrar o FOB por conta própria às vezes estimam uma economia na faixa de 10-20% em comparação com o pagamento a um vendedor para incluir tudo em um preço DDP — considere essa faixa uma premissa inicial a ser verificada com suas próprias cotações de frete, não um valor garantido. Um importador iniciante sem essa infraestrutura geralmente considera que vale a pena pagar o adicional do DDP simplesmente para obter um único valor total de importação previsível.
- Solicite que a cotação seja discriminada por Incoterm, em vez de apresentar um único valor total de importação — um fornecedor que confia em sua cadeia logística geralmente cotará FOB e DDP lado a lado.
- Comparar os dois valores lado a lado é a forma de visualizar de fato o adicional de frete e seguro, em vez de simplesmente confiar em um valor único que inclui tudo.
O fato de comprar nas condições DDP (Delivered Duty Paid) não elimina sua própria responsabilidade legal como comprador. De acordo com a Seção 1484 do 19 U.S.C., o importador oficial, ou seja, aquele cujo nome consta nos documentos de entrada, é legalmente responsável por tomar os devidos cuidados para declarar corretamente o valor, a classificação tarifária e o imposto da máquina importada, independentemente dos Incoterms usados no transporte.
Uma cotação DDP pode reunir o custo logístico do vendedor em um único valor; ela não transfere suas próprias obrigações de conformidade caso você conste na documentação como importador oficial.
Todo comprador que importa pela primeira vez deve consultar seu agente de cargas ou despachante aduaneiro para esclarecer quem consta como importador oficial antes de simplesmente presumir que o “DDP” o isenta de responsabilidade.
⚠️ Importante
Nas discussões sobre a compra de máquinas no exterior, há um tema recorrente: os dois aspectos que os compradores gostariam de ter verificado melhor antes de assumir o compromisso eram os certificados e o serviço, e não as especificações das máquinas, consideradas corretas em quase todos os casos.
Planejamento da futura integração com uma célula robotizada antes da compra
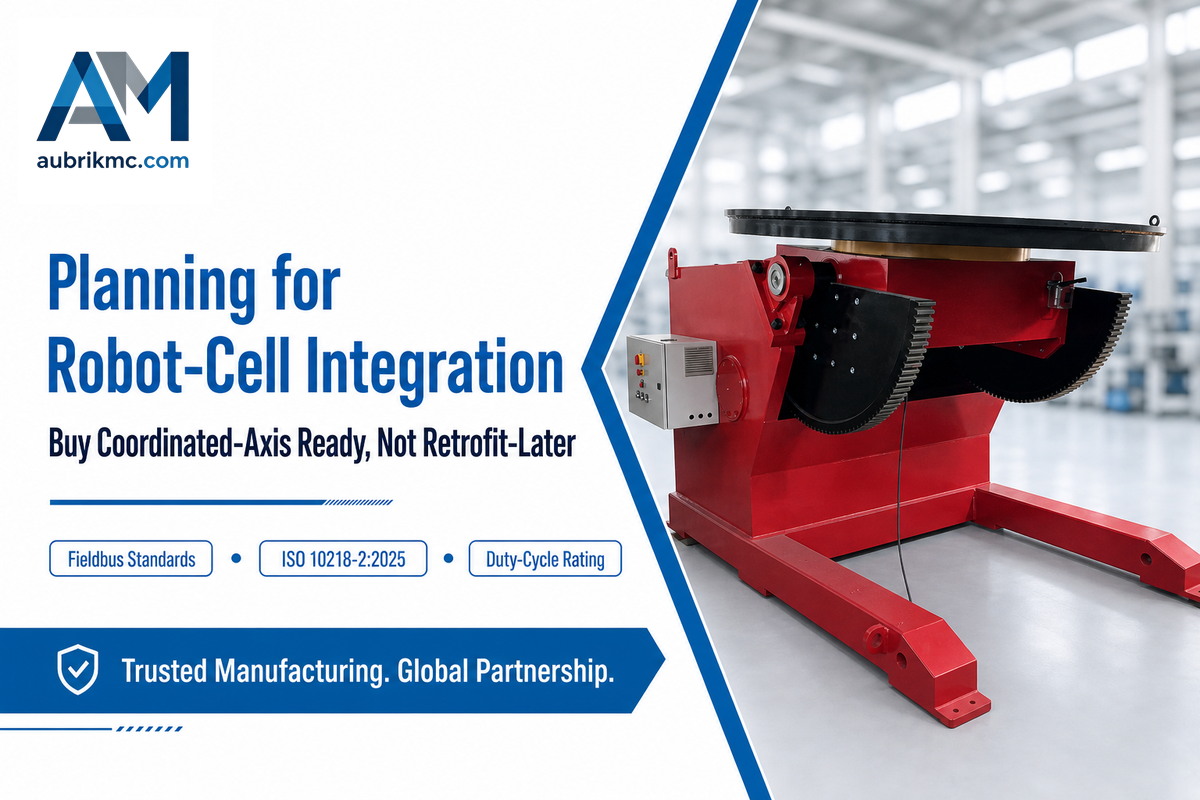
O equipamento que hoje funciona como posicionador para soldagem manual pode futuramente se tornar o eixo auxiliar de uma célula robotizada, desde que três requisitos cuja adaptação posterior é muito mais difícil sejam considerados desde já:
- Ele deve ser utilizável como eixo coordenado, e não apenas como uma plataforma liga-desliga
- Sua interface de controle deve se comunicar por meio de um barramento de campo industrial padrão (EtherCAT, PROFINET ou DeviceNet)
- Seu acionamento e aterramento devem ser adequados para funcionamento contínuo durante um regime de trabalho integral de 8 h — uma célula robotizada não faz as pausas programadas de um operador manual
A própria pesquisa do NIST sobre tecnologias de movimentação industrial observa que equipamentos de posicionamento e movimentação de peças desenvolvidos com reinicialização automática, alta repetibilidade e projeto robusto são os que se integram adequadamente a uma futura célula automatizada, sem necessidade de substituição.
Se houver a possibilidade de uma futura atualização para robô dentro de 2-3 anos, pergunte sobre a conformidade do posicionador com as normas de barramento de campo e sobre sua classificação de regime de trabalho, especialmente a ISO 10218-2:2025, que substitui a norma de 2011 na definição dos requisitos para integração, operação e manutenção de células robotizadas e aplicações. Adaptar posteriormente um eixo que não seja coordenado desde o início custará muito mais do que solicitar o equipamento correto desde o princípio.
💡 Principal conclusão
No mínimo, planeje com antecedência e especifique o posicionador com capacidade de eixo coordenado e uma interface de barramento de campo padrão; isso custa apenas alguns dólares adicionais agora, mas custará muito mais se for feito posteriormente.
Perspectivas do setor: por que a verificação do fornecedor está se tornando o verdadeiro gargalo
O interesse on-line por “posicionador de soldagem” aumentou de forma constante ao longo de 2026, e uma parcela significativa do conteúdo disponível on-line com orientações sobre o tema vem de fabricantes de equipamentos, muitos pertencentes ao mesmo grupo de fornecedores internacionais. Esta é a verdadeira mudança que merece atenção: há informações abundantes sobre as especificações das máquinas, enquanto assegurar a idoneidade do vendedor com quem se negocia tornou-se mais complexo.
- As normas estão em processo de atualização: a AWS D1.1, o Código de Soldagem Estrutural para Aço, foi atualizada em 2025, e a norma ISO de segurança para células robotizadas passou para sua edição de 2025 no mesmo ano — compradores que citam edições anteriores em suas próprias especificações correm o risco de fazer referência a requisitos revogados.
- A governança da acreditação mudou em 2026: a Global ACI assumiu as funções de coordenação anteriormente divididas entre IAF e ILAC — um detalhe relevante caso sua própria lista de verificação de fornecedores ainda mencione apenas o “IAF” pelo nome.
Estimativas de pesquisas de mercado situam o mercado global de posicionadores de soldagem na faixa intermediária das centenas de milhões de dólares, com crescimento anual de um dígito em nível intermediário até o início da década de 2030; esses números merecem ser observados apenas como contexto, pois dizem pouco sobre qual fabricante ou configuração específica é adequada para a próxima compra de determinada fábrica.
Como fabricante de posicionadores de soldagem, manipuladores de soldagem e viradores de soldagem desde 1999, a equipe de engenharia da Aubrik observa diretamente essa lacuna de verificação nas conversas sobre solicitações de cotação: cada vez mais, os compradores solicitam antecipadamente o gráfico de torque/carga excêntrica para deslocamentos específicos — às vezes com tolerância de até 10 mm — e os números dos certificados, em vez de aceitar apenas um valor de capacidade em destaque — um sinal de que a diligência do comprador descrita neste guia está se tornando prática habitual, e não uma exceção.
Por que escrevemos este guia
A maioria dos guias de compra de posicionadores de soldagem publicados por fabricantes — inclusive alguns nas páginas de produtos deste próprio site — é elaborada para ajudar o leitor a comparar modelos. Este guia é propositalmente diferente: parte do princípio de que o leitor pode encontrar em outros lugares as especificações de capacidade e velocidade e, em vez disso, aprofunda a parte da compra que as fichas técnicas não abrangem — a verificação de quem realmente fabrica a máquina. Revisado pela equipe técnica da Aubrik.
Quais documentos devo solicitar a um fabricante de posicionadores de soldagem antes de pagar um sinal?
Ver resposta
Solicite os certificados ISO 9001/CE por nome e número — não apenas um logotipo na página —, o gráfico de torque e carga excêntrica específico do modelo, as condições de garantia por escrito e os dados confirmados do contato responsável por peças de reposição/serviço. Um fabricante que não consiga fornecê-los prontamente ou que ofereça apenas um PDF de catálogo genérico dá um sinal concreto que deve ser considerado antes do pagamento de um sinal, e não uma mera formalidade documental.
Vale a pena comprar um posicionador de soldagem usado e como verificar suas condições?
Ver resposta
Pode valer a pena se o regime de trabalho for leve e for possível inspecionar pessoalmente ou por vídeo o acionamento, os rolamentos e o circuito de massa antes do pagamento. O verdadeiro risco dos equipamentos usados está no desgaste não documentado justamente dos componentes que uma ficha técnica não consegue mostrar — solicite as horas de operação, os registros de manutenção e uma demonstração ao vivo sob carga, não apenas fotos.
Qual Incoterm devo escolher ao importar um posicionador de soldagem de um fabricante no exterior?
Ver resposta
O FOB atribui mais logística e risco ao comprador, mas geralmente reduz o preço cotado; o DDP transfere mais risco — e custo — ao vendedor. A escolha adequada depende de sua fábrica já trabalhar ou não com um agente de cargas; caso contrário, uma cotação DDP com custo total de importação costuma facilitar a elaboração do orçamento, mesmo que o preço do item seja mais alto.
Como devo estruturar uma solicitação de amostra ou teste antes de assumir o compromisso de fazer um pedido completo?
Ver resposta
Solicite um vídeo de teste de soldagem com a geometria de sua própria peça, não com a peça de demonstração do fabricante. A relutância em fazer uma demonstração com sua peça de trabalho específica já é, por si só, uma informação útil.
Quais condições de garantia e fornecimento de peças de reposição devo esperar e o que constitui um sinal de alerta?
Ver resposta
A maioria dos contratos de garantia de fabricantes tem duração de 12 meses, cobre defeitos de fabricação e de componentes e inclui o compromisso de fornecer peças de reposição e indicar uma pessoa específica (em vez de um e-mail geral) para prestar auxílio com equipamentos instalados fora do país de origem. Considere sinais de alerta importantes as declarações de garantia que informam um período, mas não incluem compromisso de fornecimento de peças de reposição, uma pessoa específica para contatar em caso de falha ou qualquer indicação de quem é o responsável pelo serviço em máquinas estrangeiras. Normalmente, esses problemas só aparecem na primeira falha, justamente quando o comprador está na posição de negociação mais fraca — o equipamento está parado, a interrupção das vendas exige que ele volte a funcionar muito em breve, e o vendedor sabe disso.
É por isso que o processo de verificação deve ser realizado antes do pagamento do sinal, e não após o recebimento da primeira solicitação de suporte. Um comprador experiente negociará com base na indicação de um contato e na confirmação por escrito da disponibilidade de peças, não em um acordo verbal feito durante uma ligação comercial.
Referências e fontes
- AWS D14.0/D14.0M:2024, Especificação de soldagem de máquinas e equipamentosSociedade Americana de Soldagem
- ANSI Z49.1-2021, Norma de segurança em soldagem, corte e processos correlatosInstituto Nacional Americano de Normas
- 29 CFR 1910.212, Requisitos gerais para todas as máquinasAdministração de Segurança e Saúde Ocupacional dos Estados Unidos
- ISO, Verificação de certificação e acreditação (IAF CertSearch)Organização Internacional de Normalização
- ISO 10218-2:2025, Robótica, requisitos de segurança, Parte 2: aplicações de robôs industriais e células robotizadasOrganização Internacional de Normalização
- 19 U.S.C. § 1484, Entrada de mercadoriasInstituto de Informações Jurídicas da Faculdade de Direito de Cornell
- Pesquisa sobre tecnologias de movimentação industrialInstituto Nacional de Normas e Tecnologia
Artigos relacionados
- Posicionadores de soldagem e mesas giratórias: guia técnico completo de seleção, capacidade, geometria e adequação da velocidade
- Como usar corretamente um posicionador de soldagem: preparação, aterramento e velocidade
- Posicionador de soldagem para serviço pesado: guia de capacidade, inclinação e rpm
- Como dimensionar um posicionador para soldagem de tubos antes de solicitar uma cotação
- Como escolher um posicionador rotativo de soldagem sem superdimensionar a máquina







