Entrez en contact avec Aubrik Company

Machine d’assemblage de poutres en H Aubrik — accostage automatique âme-semelles et soudage par points pour lignes de production de structures en acier
La machine assemble l’âme et les tôles de semelle pour former une poutre en H, puis réalise des soudures de pointage avec un alignement de ±0,3mm. Production en un seul passage à vitesse réglable en continu de 0,5–6,5 m/min — sans arrêt pour repositionnement. Depuis 1999, Aubrik fournit les AUB-HB2000, HB3000 et HB4000 aux fabricants de structures en acier de 50+ pays — notamment l’Espagne, l’Allemagne, la Russie, l’Inde et le Brésil.
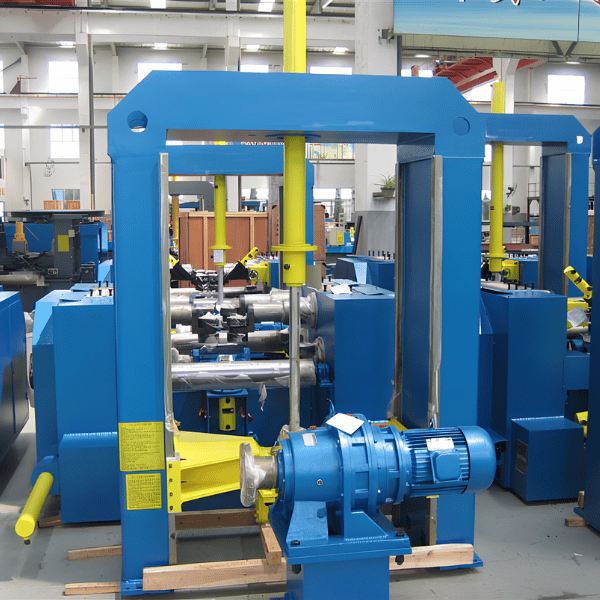
Conçue pour réduire le coût réel de l’assemblage manuel des poutres en H — comment l’automatisation corrige les défauts d’alignement âme-semelles
Le coût caché d’un accostage manuel à 1mm
Les méthodes traditionnelles d’accostage manuel maintiennent la tolérance entre l’âme et les semelles à 1mm. Certaines lignes robotisées plus récentes annoncent 0,5mm comme leur meilleur alignement sur une poutre en H de structures métalliques. Sur des poteaux de 12 mètres destinés aux immeubles de grande hauteur, cet écart entraîne des déformations géométriques lors des opérations en aval. Il en résulte un volume important de reprises — dont le coût de main-d’œuvre dépasse souvent celui du débit initial du matériau.
Approche système
Cette catégorie de machines a précisément été créée pour résoudre ce problème. Des dispositifs de bridage hydrauliques maintiennent l’âme et les deux semelles ; la vision laser vérifie l’alignement en temps réel ; une séquence de soudage par points en 16 points verrouille la géométrie avant le transfert de la poutre vers le portique de soudage à l’arc submergé ou la ligne de sciage. Les machines AUB-HB d’Aubrik assurent le centrage, le contrôle et le soudage sur une seule emprise au sol.
La poutre sort avec une géométrie déjà définie. La régularité du soudage ne dépend plus de la compétence de l’opérateur (voir ISO 9001:2015 pour l’encadrement de ce procédé par le système de management de la qualité).
Le compromis en toute transparence
La série AUB-HB n’est pas la cellule d’assemblage la moins chère du marché. Son intérêt réside dans la tolérance de soudage publiée de ±0,3mm et dans la matrice de capacités à 3 niveaux — deux caractéristiques que les concurrents omettent délibérément de leurs fiches publiques.
Trois difficultés que la série AUB-HB est conçue pour éliminer
- Temps de réglage réduit de 60 %+ Le travail sur gabarit traditionnel exige des heures pour les petites séries. Le double système de positionnement par vision laser d’Aubrik aligne la semelle et l’âme en quelques secondes, d’un simple clic de souris.
- Suppression de la dépendance envers les opérateurs Les ateliers d’accostage traditionnels mobilisent 5–6 ajusteurs qualifiés par cellule. La série AUB-HB nécessite 1–2 opérateurs par poste. Le bridage hydraulique piloté par API verrouille l’alignement et supprime toute approximation lors du positionnement de chaque soudure.
- Position de soudage constamment d’aplomb, poste après poste L’accostage manuel dérive à mesure que les opérateurs se fatiguent. Le triple système de bridage hydraulique Rexroth maintient indépendamment une pression constante de 0,1 MPa sur les semelles et l’âme, en compensant les variations du matériau. Le contrôle par vision vérifie chaque passage.
Ce que montrent réellement les chiffres de production
Des rapports sectoriels publiés en 2023 par des entreprises ayant abandonné le soudage manuel font état de gains de production de 35 % et d’une baisse de 25 % des taux de rebut. La plupart des clients utilisant des machines de soudage de poutres en H PEB fabriquent 1 000+ tonnes de poutres par mois — soit au moins 30 tonnes/jour pour commencer à justifier l’investissement.
35 % de gain de production après le passage à l’automatisation (enquête sectorielle de 2023)
25 % de réduction du taux de rebut après l’abandon de l’accostage manuel
1 trimestre Délai habituel d’amortissement des coûts de formation grâce à la seule capacité de production
Il s’agit d’un changement de catégorie — pas d’une simple hausse de productivité. Le goulet d’étranglement de l’accostage se déplace en aval vers le portique de soudage à l’arc submergé ou la ligne de grenaillage, où l’automatisation existe déjà.
Cette configuration de machine d’assemblage de poutres en H est celle qui suscite le plus de demandes chez les acheteurs industriels régionaux et européens. C’est ainsi que nous présentons la gamme AUB-HB aux fabricants de petite/moyenne taille comme aux grandes entreprises.
Série de machines d’assemblage de poutres en H Aubrik — modèles AUB-HB2000 / HB3000 / HB4000 pour âmes de 200–3000 mm
Une plateforme de commande, trois plages de capacités
La série AUB-HB comprend 3 modèles reposant sur une plateforme de commande commune — un API Siemens avec vision laser et bridage hydraulique Rexroth à 3 unités.
Chaque machine réalise des soudures de pointage en 16 points, espacées de 300–500mm et d’une largeur de cordon de 40–50mm. Les modèles ne diffèrent que par leurs dimensions admissibles, et non par leur technologie de base — une différence que la plupart des concurrents masquent dans leurs catalogues.
Pourquoi trois tailles (et non une cellule surdimensionnée)
Le choix de la capacité appropriée est le facteur qui influe le plus sur l’offre d’un projet. L’AUB-HB4000 est surdimensionnée pour les ateliers de structures en acier et gonfle le montant de l’offre lorsqu’une AUB-HB2000 conviendrait aux éléments de pont.
Coût caché d’une capacité inadaptée : Les cellules mal dimensionnées augmentent de 60 % le temps de réglage des opérateurs. Le décalage géométrique des soudures qui en résulte impose des cycles de reprise de 30+ heures sur les séries de fort tonnage.
Trois capacités AUB-HB — plutôt qu’une seule cellule surdimensionnée — répondent aux différentes exigences d’épaisseur d’âme des fabricants de structures en acier de petite/moyenne taille, des constructeurs régionaux de ponts et des sites européens de fabrication de plateformes marines.
Cela explique également pourquoi les concurrents gonflent les prix d’entrée de gamme et n’atteignent pas les performances promises dans les applications intensives. Le plateau ci-dessous reprend la fiche technique d’appel d’offres Aubrik de 2024 — la référence utilisée par les acheteurs industriels pour leurs vérifications préalables, plutôt que les arguments commerciaux.
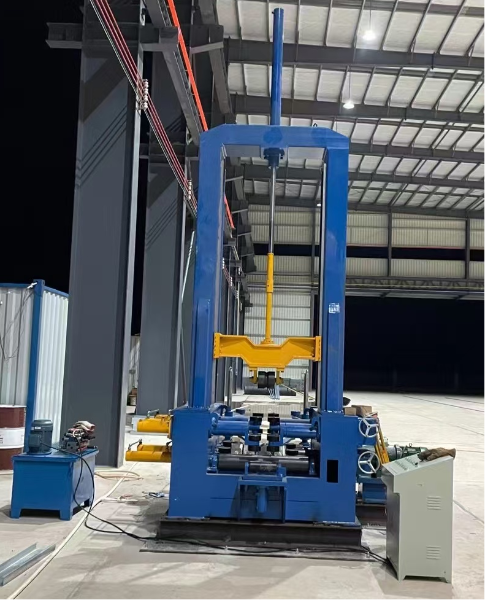
Matrice Aubrikmc des 3 niveaux de capacité par modèle
| Paramètre | AUB-HB2000 (niveau économique) | AUB-HB3000 (niveau intermédiaire) | AUB-HB4000 (niveau grande entreprise) |
|---|---|---|---|
| Hauteur de l’âme | 200 – 1800 mm | 300 – 2500 mm | 400 – 3000 mm |
| Épaisseur de l’âme | 6 – 70 mm | 8 – 80 mm | 10 – 100 mm |
| Largeur de la semelle | 200 – 800 mm | 250 – 1200 mm | 300 – 1500 mm |
| Épaisseur de la semelle | 6 – 80 mm | 8 – 100 mm | 10 – 120 mm |
| Longueur de la pièce | 4000 – 15000 mm | 5000 – 20000 mm | 6000 – 25000 mm |
| Vitesse d’assemblage (réglage continu) | 0,5 – 5,5 m/min | 0,5 – 6,0 m/min | 0,5 – 6,5 m/min |
| Puissance totale | 26 kW | 37 kW | 45 kW |
| Précision de positionnement | ±0,3 mm | ±0,3 mm | ±0,3 mm |
| Types de poutres en H compatibles | Symétriques · Asymétriques · Excentrées · À section variable | ||
Configuration électrique et désignations utilisées dans les dossiers d’appel d’offres
Les trois modèles fonctionnent sur une alimentation triphasée standard de 380V / 50Hz. Les options d’usine comprennent 220V / 60Hz (Amérique du Nord) et 415V / 50Hz (Asie du Sud-Est).
Les moteurs sont de classe IE1 — soit une réduction de 15–20 % de la consommation d’énergie par rapport aux moteurs IE0 standard.
Variantes utilisées dans les dossiers d’appel d’offres — machine verticale d’assemblage de poutres en H, machine horizontale d’assemblage de poutres en H, machine automatique d’assemblage de poutres en H, machine automatique d’accostage de poutres en H, fournisseur de machines automatiques d’assemblage de poutres en H — toutes correspondent aux modèles AUB-HB de cette série. Les principes physiques sont identiques, comme le montre le brevet USPTO US 8 074 359 sur les assemblages rigides verticaux automatisés.
Ce que nous n’affirmerons pas
Aucune vérité sectorielle ne permet de classer une géométrie comme la « meilleure ». Chaque cellule d’assemblage établit un compromis entre cadence, plage dimensionnelle de l’âme et pression de bridage. La conception modulaire AUB-HB expose clairement ce compromis au lieu de le masquer.
Références sectorielles auxquelles répondent les niveaux de capacité AUB-HB
- Dans cette catégorie, les prix des équipements sont rarement publiés.
- La plupart des clients utilisant des machines de soudage de poutres en H PEB fabriquent 1 000+ tonnes par mois.
- La précision habituelle du soudage robotisé dans l’industrie se situe autour de ±0,5 mm.
- La construction PEB permet des cycles de chantier 30–50 % plus rapides que la construction traditionnelle.
- Les lignes modernes de soudage de poutres atteignent des taux de dépôt supérieurs à 45 kg par heure.
- L’automatisation des équipements PEB réduit les contraintes liées à la pénurie de compétences pour l’assemblage des semelles et de l’âme.
- Le soudage à l’arc submergé est généralement considéré comme réservé aux fortes épaisseurs — ce que réfute MillerWelds. Ce procédé permet de souder des âmes d’une épaisseur minimale de 6mm.
Aubrik n’affirmera pas que chaque client atteint le chiffre annoncé dès le premier jour. Les lois physiques ne permettraient pas de présenter honnêtement les choses ainsi.
La matrice de capacités à 3 niveaux et la tolérance publiée de ±0,3 mm sont des caractéristiques non négociables, et non des arguments commerciaux.
Matrice de décision — quel modèle AUB-HB convient à votre projet ?
| Type de projet | Pièce type | Modèle recommandé |
|---|---|---|
| Atelier de structures en acier de taille moyenne, lignes PEB standard | Âme 200–1500 mm, longueur ≤15 m | AUB-HB2000 |
| Construction de ponts, châssis de machines lourdes, bâtiments de grande portée | Âme jusqu’à 2500 mm, longueur 15–20 m | AUB-HB3000 |
| Profilé en H ultralourd, plateformes marines, longueurs spéciales de 25 m | Âme 400–3000 mm, longueur jusqu’à 25 m | AUB-HB4000 |
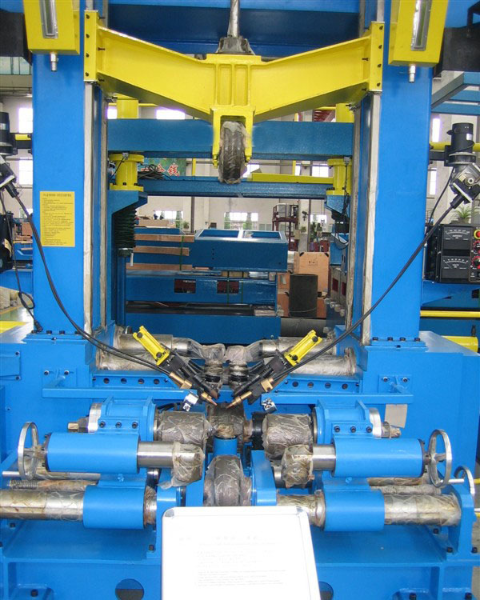
TOLÉRANCES ET CARACTÉRISTIQUES
Machine Aubrik de soudage et d’assemblage de poutres en H face aux standards du secteur — l’avantage de notre plage de tolérance de ±0,3 mm
Ce que cache réellement la « haute précision »
La plupart des fiches techniques de ce secteur se contentent de formules telles que « haute précision » et « commande API avancée » — des affirmations commerciales sans substance.
Le problème dont personne ne parle explicitement est la tolérance. Un concurrent revendique une « haute précision », mais ne s’engage sur aucune valeur en millimètres. Le risque pour le service achats est que les pièces finies se désolidarisent lors des essais réalisés 30 jours plus tard selon AWS D1.1.
Pourquoi la référence de 0,5mm existe
Les ingénieurs d’Aubrik ne dissimulent pas cette valeur : la précision de positionnement habituelle du soudage robotisé industriel est de 0,5mm. Ce chiffre est déterminé par la physique et l’ingénierie, et non par le marketing.
Comparaison directe des caractéristiques garanties
Les plateaux ci-dessous reprennent les chiffres de deux concurrents qui acceptent de s’engager par écrit dans leurs spécifications. Les autres concurrents se sont rabattus sur des formulations relatives au positionnement et n’ont pas pu être comparés directement.
| Paramètre (max.) | Aubrik AUB-HB4000 | YOMI PHJ0820 | Valeur habituelle du secteur (accostage manuel) |
|---|---|---|---|
| Hauteur de l’âme | 3000 mm | 2000 mm | 1500 mm |
| Épaisseur de l’âme | 100 mm | 16 mm | 32 mm |
| Largeur de la semelle | 1500 mm | 800 mm | 800 mm |
| Épaisseur de la semelle | 120 mm | 20 mm | 40 mm |
| Longueur de la pièce | 25000 mm | 15000 mm | 15000 mm |
| Vitesse d’assemblage (max., réglage continu) | 6,5 m/min | 3,0 m/min | ~1,2 m/min (manuel) |
| Précision de positionnement | ±0,3 mm | non communiquée | ±1 mm |
Ce que ±0,3mm apporte aux opérations en aval
La précision de positionnement de 0,3mm est environ 40 % plus stricte que la référence de 0,5mm utilisée par AGT Robotics et MillerWelds pour des systèmes automatisés modernes comparables. Elle est 3,3× plus stricte que l’accostage manuel habituel de 1mm.
±0,3 mm Aubrik AUB-HB
±0,5 mm Valeur habituelle du soudage robotisé industriel
±1,0 mm Référence de l’accostage manuel
Conséquences en aval : moins de déformations thermiques perturbant le cycle de gaz de protection, moins de temps de redressage et moins de passes de grenaillage.
L’idée reçue sur le soudage à l’arc submergé qui limite les offres d’entrée de gamme concurrentes
Le soudage à l’arc submergé (SAW) est réputé être une technologie réservée aux aciers de forte épaisseur. Cette idée est inexacte. Les données de MillerWelds montrent que le procédé SAW permet de souder des âmes d’une épaisseur minimale de 6mm. C’est pourquoi l’AUB-HB2000 commence à assembler des profilés d’une épaisseur d’âme de 6mm — là où les solutions concurrentes commencent à 10mm ou plus.
Schéma du procédé d’assemblage automatique en 6 étapes
ÉTAPE 01
Préparation du matériau
Contrôle de la planéité, de la rectitude et des dimensions de l’âme et des semelles. Élimination des bavures, de la rouille et de l’huile.
ÉTAPE 02
Alimentation automatique
Semelle maintenue sur le convoyeur par des galets de pression transversaux ; âme maintenue par des galets transversaux et supérieurs.
ÉTAPE 03
Alignement par vision laser
Système de positionnement à double caméra, avec contrôle en temps réel de la verticalité à ±0,3 mm.
ÉTAPE 04
Bridage hydraulique
3× unités Rexroth, réglables de 5–15 MPa, précision de ±0,1 MPa, durée de vie sur site de 8–10 ans.
ÉTAPE 05
Soudage par points en 16 points
Points de 40–50 mm de longueur, pas de 300–500 mm, soudage simultané des deux côtés, vitesse réglable en continu de 0,5–6,5 m/min.
ÉTAPE 06
Contrôle et déchargement
L’opérateur vérifie la section transversale, la verticalité et la qualité des soudures. 1–2 opérateurs par machine.
Assemblage automatique de poutres en H en production — résultats clients dans les structures en acier, les ponts, les PEB et les machines lourdes
Répartition du parc installé Aubrik
Le parc installé Aubrik se concentre sur cinq marchés d’exportation — l’Espagne, l’Allemagne, la Russie, l’Inde et le Brésil.
Les sites clients comprennent des usines de structures en acier produisant des ossatures de bâtiments, des charpentes de ponts, des châssis de grands équipements, des sections navales et des kits de bâtiments préfabriqués (PEB).
La tolérance de soudage en aval applicable à ces installations est régie par AWS D1.1 (voir USPTO US 8 074 359 sur le soudage automatisé des assemblages de structures métalliques).
Schéma d’audit des clients (constant sur tous les marchés)
Les clients industriels régionaux de petite et moyenne taille spécifient l’AUB-HB2000 avec un délai de livraison de 6–8 semaines. Les clients de l’UE exigent le modèle HB3000 avec une documentation CE complète. Les clients américains attendent que la documentation de certification AWS D1.1 soit fournie avec la machine.
La matrice de compatibilité géométrique des poutres en H ci-dessous met en correspondance chaque secteur industriel avec les capacités AUB-HB, sur la base de nos données d’installation dans 50 pays. C’est l’outil de sélection le plus utilisé que les ingénieurs Aubrik joignent à chaque devis établi sous 24 heures.
Matrice de compatibilité géométrique des poutres en H
| Secteur | Hauteur d’âme habituelle | Largeur de semelle habituelle | Longueur max. | Épaisseur extrême | Précision requise | AUB-HB recommandé |
|---|---|---|---|---|---|---|
| Ateliers de structures en acier et sites industriels | 200–800 mm | 200–400 mm | 12 m | âme 6–32 mm | ±0,5 mm | HB2000 |
| Construction d’immeubles de grande hauteur et de stades | 400–1500 mm | 300–600 mm | 18 m | âme 10–50 mm | ±0,5 mm | HB2000 / HB3000 |
| Construction de ponts (routiers, ferroviaires, piétonniers) | 800–2500 mm | 400–1000 mm | 25 m | âme 20–80 mm | ±0,3 mm | HB3000 / HB4000 |
| Machines lourdes (ponts roulants, excavatrices, chargeuses) | 500–2000 mm | 300–800 mm | 20 m | âme 15–70 mm | ±0,3 mm | HB3000 |
| Bâtiments préfabriqués (PEB) | 200–1200 mm | 200–500 mm | 15 m | âme 6–25 mm | ±0,5 mm | HB2000 |
| Plateformes marines, postes électriques en mer | 1500–3000 mm | 800–1500 mm | 25 m | âme 40–100 mm | ±0,3 mm | HB4000 |
| Sections de coques de navires | 800–2500 mm | 400–1000 mm | 22 m | âme 20–80 mm | ±0,3 mm | HB3000 / HB4000 |
Économie du marché PEB — le seul segment disposant de données publiques sur l’amortissement
Le marché PEB est le seul segment à publier ouvertement des chiffres d’amortissement opérationnel. La comparaison PEB-construction traditionnelle réalisée par Metal Tree en 2025 estime à 23 mois l’amortissement d’un entrepôt PEB de 5 000m² — soit près de 7 mois de moins que les 30 mois nécessaires pour une construction traditionnelle.
Les machines de soudage de poutres en H PEB traitent généralement 1 000+ tonnes de profilés en H soudés par mois — un volume suffisant pour justifier le retour sur investissement. Les lignes modernes de soudage de poutres qui associent la production AUB-HB à un portique de soudage à l’arc submergé en aval atteignent un taux de dépôt de 45+ kg/hr et produisent 2 000 tonnes de profilés soudés par mois avec trois opérateurs.
23 mois Amortissement d’un entrepôt PEB (référence de 5 000m², Metal Tree 2025)
30–50 % Construction plus rapide que la méthode traditionnelle
2 000 t/mois Lignes modernes avec AUB-HB + soudage à l’arc submergé en aval (3 opérateurs)
Machine d’assemblage de poutres en H Aubrik — fiche de référence du retour sur investissement (niveau argent)
23 mois Délai d’amortissement d’un entrepôt PEB (metaltree.in 2025, référence de 5 000 m²)
30–50 % Production plus rapide que la construction traditionnelle
35 % d’amélioration de l’efficacité de production après le passage à l’automatisation (enquête sectorielle de 2023)
25 % de réduction du taux de défauts après l’abandon de l’accostage manuel
15–20 % de réduction des coûts énergétiques grâce aux moteurs de classe IE1
1–2 opérateurs par machine AUB-HB, contre 5–6 habituellement en mode manuel
CONFORMITÉ / CARACTÉRISTIQUES
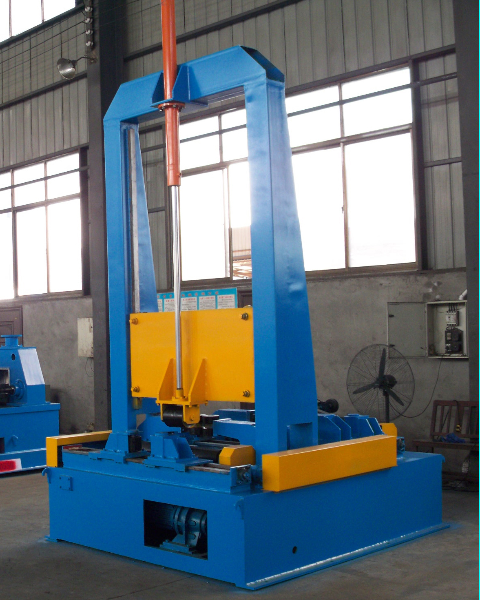
Fabricant Aubrik de machines de soudage de poutres en H — conformité ISO 9001, CE et AWS D1.1
-
Système de management de la qualité, édition en vigueur
-
Marquage CEConformité à la directive Machines 2006/42/EC
-
AWS D1.1:2025Tolérance des assemblages selon le code de soudage des structures §7.21
-
EN 1090Compatibilité avec l’exécution en aval des structures en acier
-
Référentiel IIWNormes d’intégrité de l’Institut international de la soudure
Pourquoi choisir Aubrik parmi les fabricants de machines de soudage de poutres en H
La présélection de fabricants chinois de machines d’assemblage de poutres en H se réduit généralement à une demi-douzaine de marques répondant au socle ISO 9001 + CE. Nos facteurs de différenciation au sein de ce groupe sont les suivants : une tolérance publique de 0,3mm, une matrice transparente de capacités à 3 niveaux, des niveaux de prix communiqués (voir ci-dessous) et 25 années d’expérience à l’exportation dans 50+ pays depuis 1999. Nous ne sommes peut-être pas les seuls sur chacun de ces points pris séparément — mais leur combinaison nous est propre.
Pourquoi chaque unité AUB-HB est livrée avec le même ensemble de conformité à cinq niveaux
Toutes les machines AUB-HB sont livrées avec le même ensemble de conformité à cinq niveaux. Aucun marché ni aucune région n’exige à lui seul les cinq certifications. Toutefois, chaque grand marché d’exportation — UE, CCG, Eurasie, LATAM, ASEAN — en exige une partie. L’expédition d’une même spécification déjà auditée sur tous les marchés réduit les retards douaniers pour chaque exportateur.
ACHATS DU SYSTÈME
Guide d’achat — niveaux de prix, acheminement et service après-vente des équipements de lignes de production de poutres en H
La fourchette de prix publiée — et pourquoi elle est mal interprétée
La fourchette de prix d’une machine d’assemblage de poutres en H s’étend approximativement de USD 10k–600k si elle inclut les lignes entièrement automatiques de soudage de poutres. Cette fourchette est souvent très mal comprise. Le niveau le plus bas couvre les unités de pointage sur plateau. Le niveau supérieur couvre des lignes entièrement intégrées, et non des cellules d’assemblage individuelles. Aubrik publie une tarification par niveau afin d’accélérer la présélection des demandes de devis — et d’éviter le délai habituel de 48 heures pour obtenir une offre.
Sources de référence des prix
Les données de référence sur les prix du secteur proviennent de sources publiques indexées — notamment l’Administration du commerce international des États-Unis et les références USPTO (US 9 511 442) — afin de maintenir les offres Aubrik en adéquation avec l’ensemble du marché chinois et mondial des fournisseurs.
Niveau économique
AUB-HB2000
Pour les opérations à l’échelle d’un atelier — lignes PEB, bâtiments de structures en acier de taille moyenne, hangars simples. Dimensions d’âme des pièces de 200–1 800 mm et longueur maximale de 15 m. Coût habituel dans le secteur pour une cellule autonome de cette catégorie.
USD 10–25k
Niveau intermédiaire
AUB-HB3000
Pour la construction de ponts et de grandes machines exigeant une capacité supérieure. Les pièces peuvent présenter des âmes atteignant 2 500 mm et des longueurs allant jusqu’à 20 m. Machines autonomes adaptées à cette catégorie.
USD 30–80k
Niveau grande entreprise
AUB-HB4000
Pour les profilés H très lourds — plateformes marines, sections de coques de navires, grands projets de construction. Âme jusqu’à 3 000 mm et longueur jusqu’à 25 m. C’est le niveau de départ des cellules autonomes ; les lignes entièrement intégrées peuvent largement dépasser cette fourchette.
USD 80–250k
Votre devis Aubrik personnalisé tient compte de la forme de la pièce, de la tension du réseau électrique local, du niveau de personnalisation et des Incoterms choisis.
Contactez-nous pour obtenir un devisDélai de livraison standard
60–75 jours départ usine pour les unités AUB-HB standard.
Délai de livraison personnalisé
30–45 jours supplémentaires pour les personnalisations OEM — modification des spécifications des pièces, alimentation électrique régionale, langue du système de commande, intégration aux convoyeurs à rouleaux existants.
Tension
Configuration triphasée standard 380V / 50Hz ; configurations d’usine 220V / 60Hz (Amérique du Nord) et 415V / 50Hz (Asie du Sud-Est).
Garantie
Garantie gratuite d’un an sur toutes les pièces. Une maintenance à vie après garantie est disponible à 50 % des tarifs standard du marché.
Délai d’acheminement des pièces de rechange courantes
3–7 jours à l’international depuis le stock de Wuxi.
Assistance technique
Toutes les expéditions AUB-HB comprennent gratuitement l’installation sur site et la formation des opérateurs. Rappel garanti sous 24 heures par l’un de nos ingénieurs, partout dans le monde.
SYSTÈME / RESSOURCES
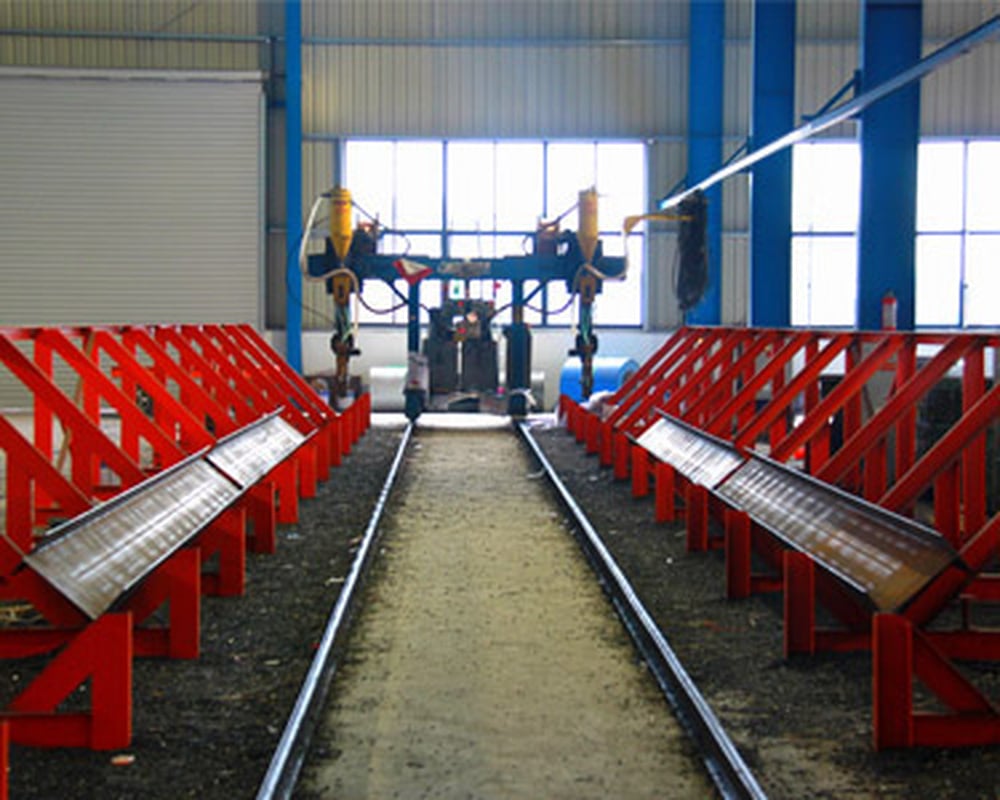
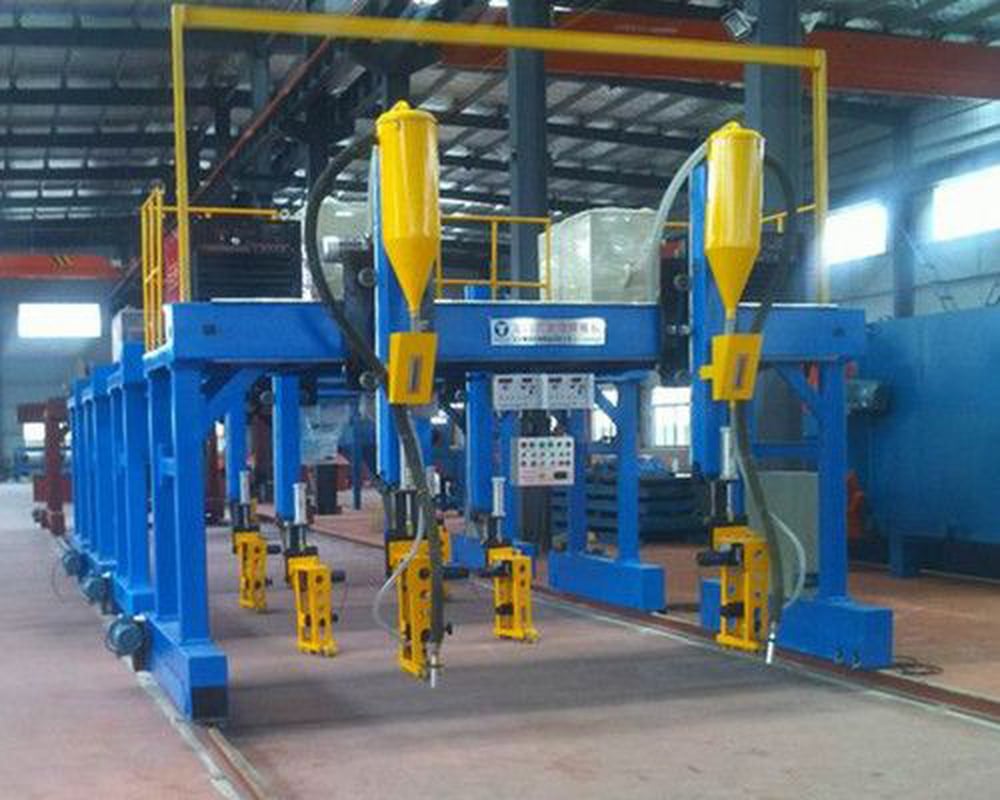
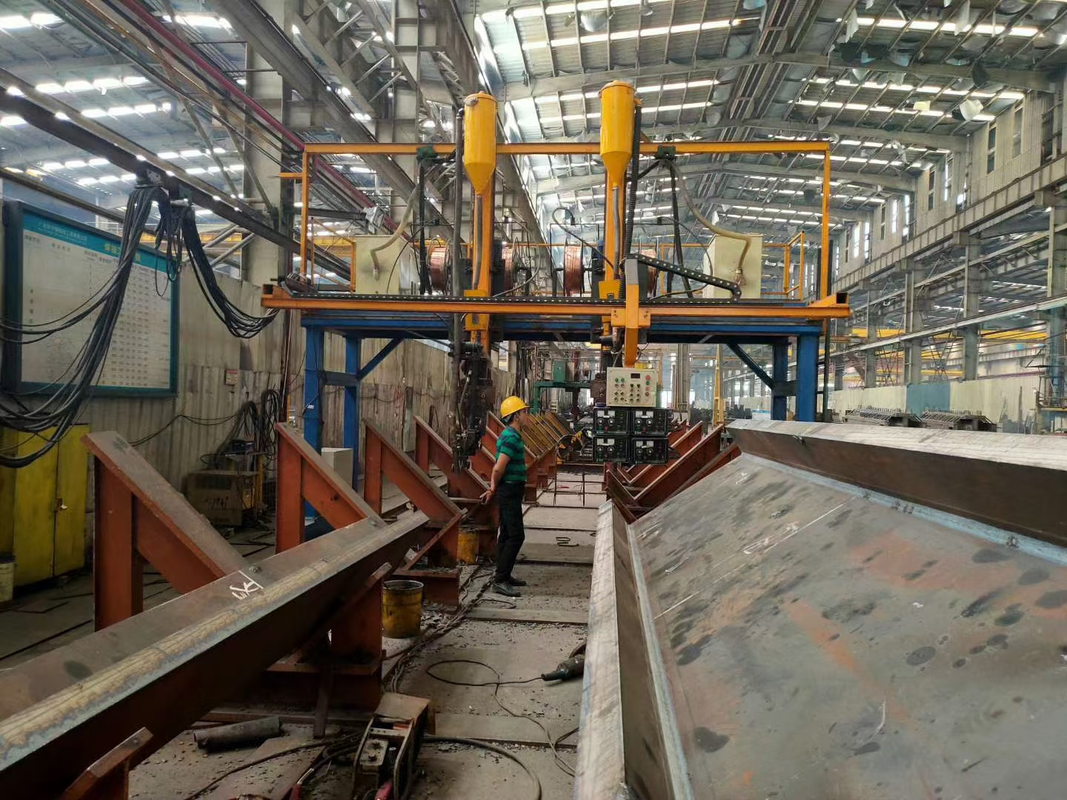
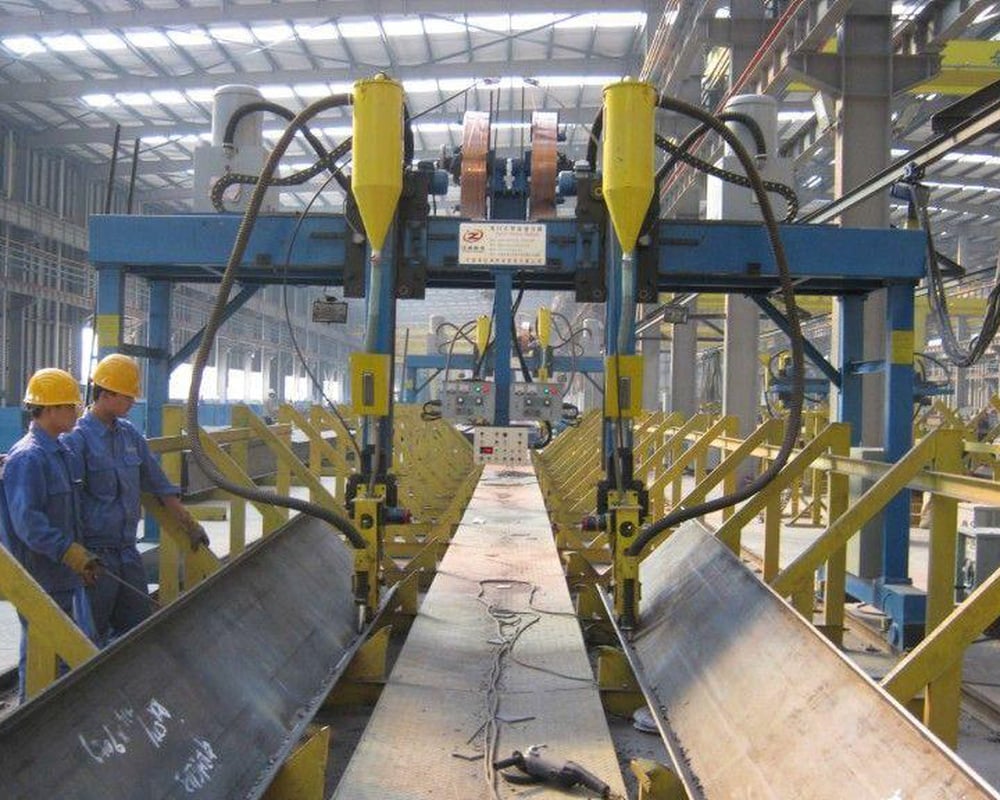
Site de production
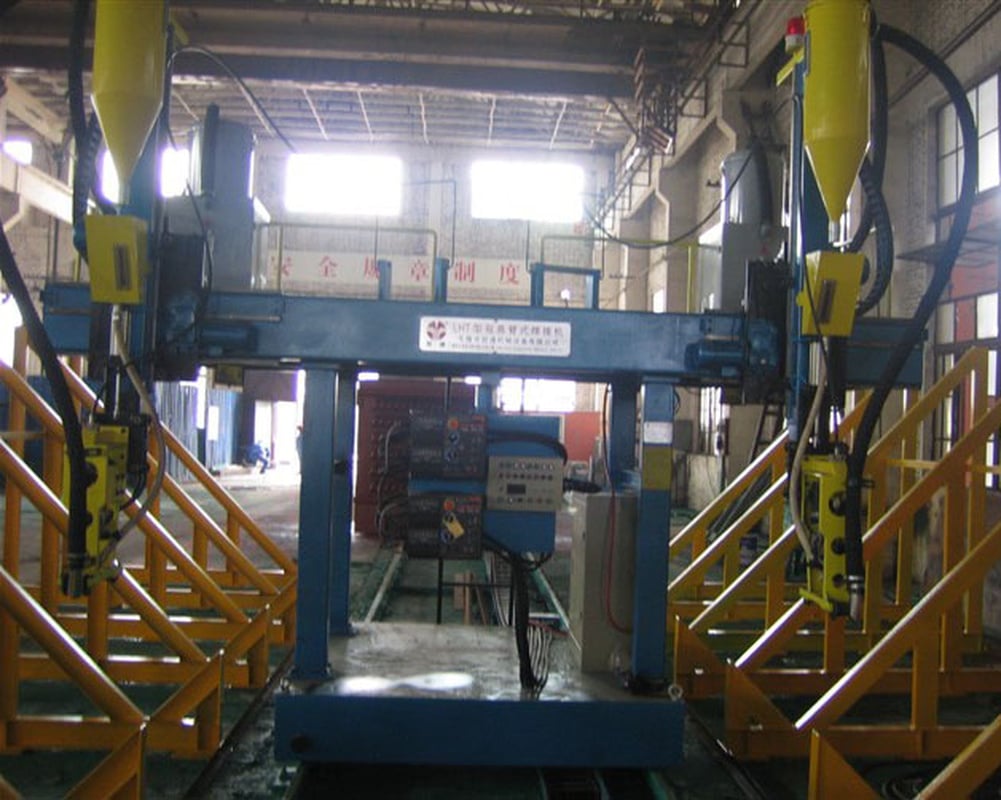
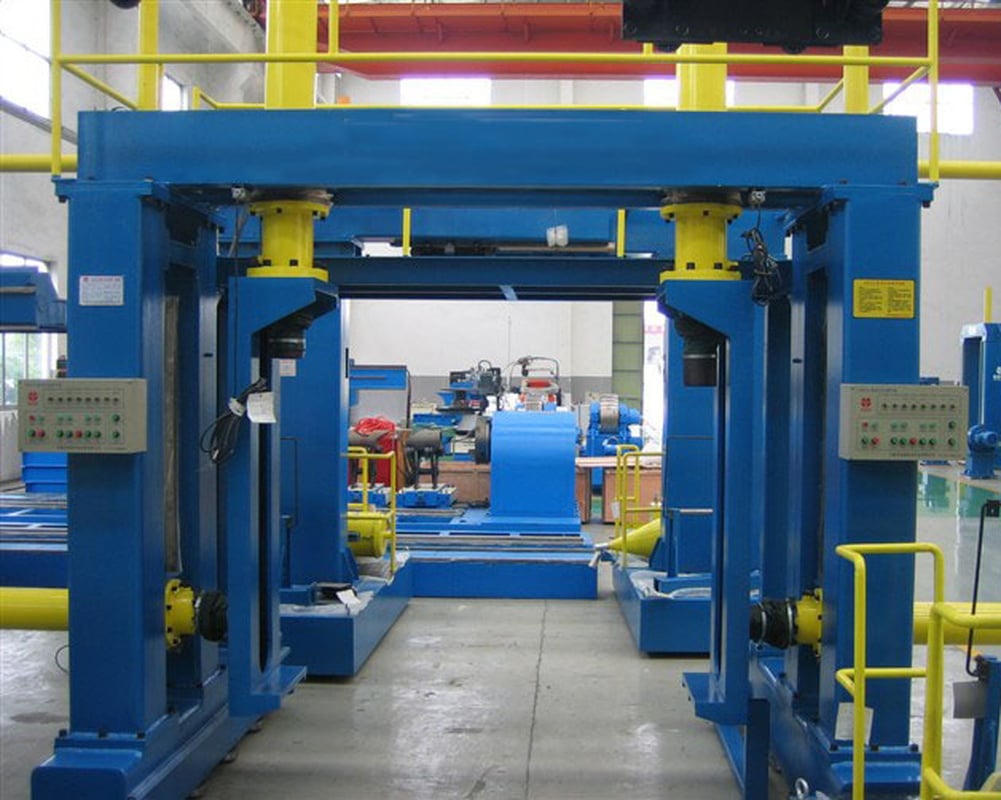
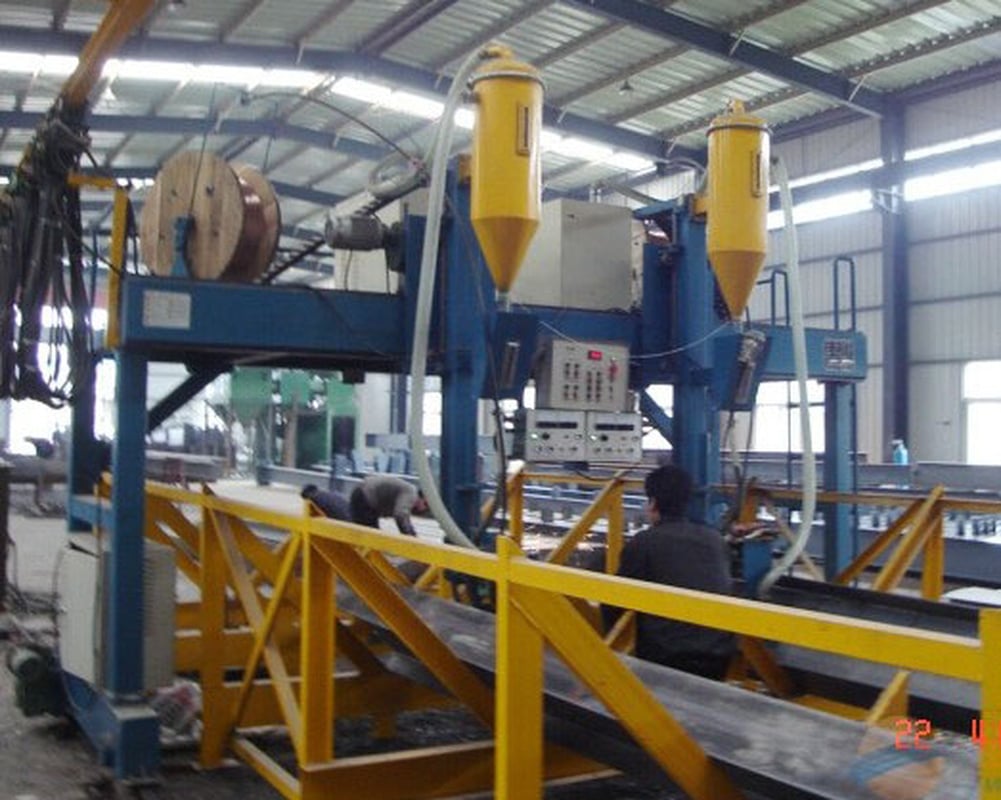
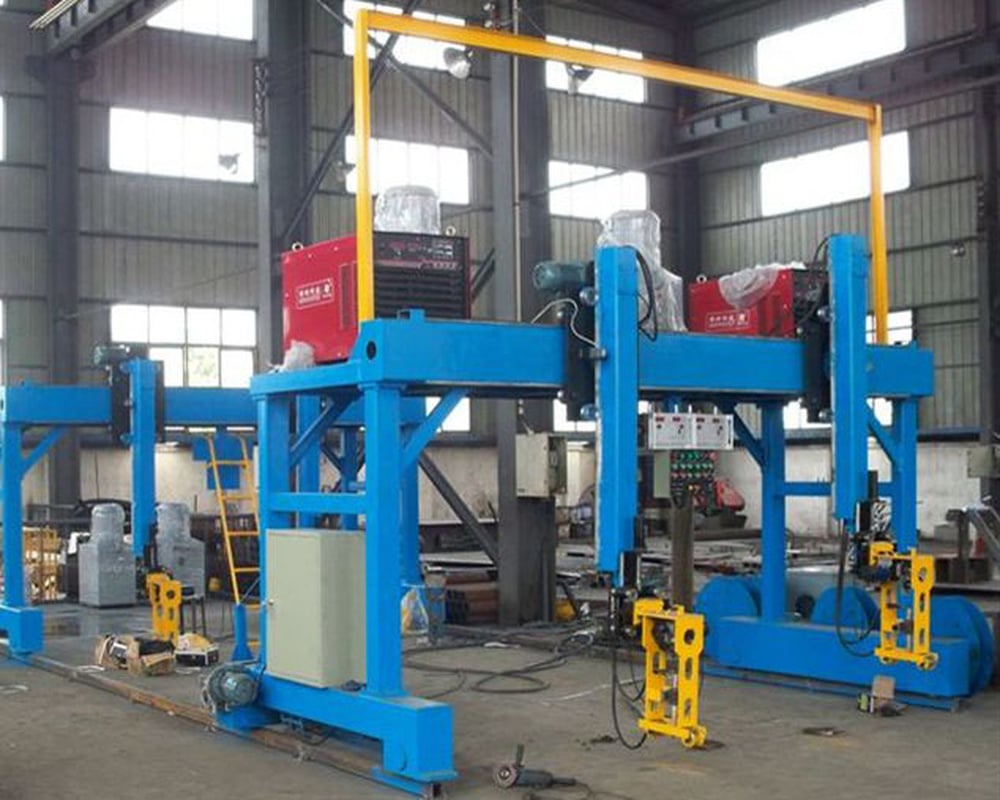
UTILITAIRES DU SYSTÈME
Calculateurs de dimensionnement technique et de ROI
Outils techniques interactifs conçus pour calculer les spécifications des équipements, estimer le retour sur investissement et vérifier la compatibilité des structures métalliques avec les lignes automatisées de production de poutres en H.
Le choix d’une poutre en H ou d’une poutre en I dépend en réalité de la forme de la section transversale de l’élément final, et non de l’équipement. Les semelles larges et parallèles des poutres en H supportant mieux les charges de flexion que les semelles coniques des poutres en I, les cellules automatisées d’assemblage de poutres en H se sont imposées dans les ateliers de construction métallique et produisent des profilés H de plus de 25m destinés à devenir des poteaux de bâtiment, des poutres de pont et des éléments de tour. La série AUB-HB assemble des profilés H symétriques et non symétriques dans les limites de capacité indiquées ; les modèles plus petits assemblent des profilés I courants.
Tendance actuelle



