Nehmen Sie Kontakt mit der Aubrik Company auf

Aubrik Montagemaschine für H-Träger — automatisches Ausrichten, Zusammenbauen und Heftschweißen von Steg und Flanschen für Fertigungslinien im Stahlbau
Die Maschine fügt Steg- und Flanschbleche zu einem H-Träger zusammen und setzt Heftschweißnähte mit einer Ausrichtgenauigkeit von ±0,3mm. Die Fertigung erfolgt in einem Durchlauf stufenlos mit 0,5–6,5 m/min — ohne Unterbrechung zum erneuten Positionieren. Seit 1999 liefert Aubrik die AUB-HB2000, HB3000 und HB4000 an Stahlbauunternehmen in 50+ Ländern — darunter Spanien, Deutschland, Russland, Indien und Brasilien.
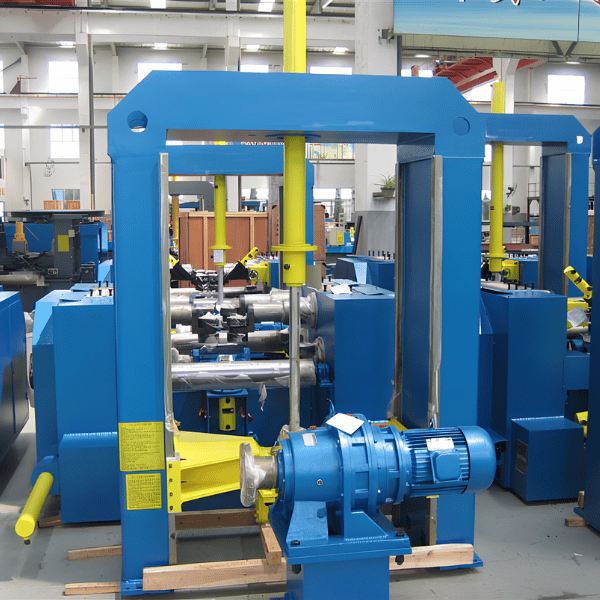
Ausgelegt auf die tatsächlichen Kosten der manuellen H-Träger-Montage — wie Automatisierung Ausrichtfehler zwischen Steg und Flanschen behebt
Die versteckten Kosten einer manuellen Montage mit 1mm Toleranz
Bei herkömmlichen manuellen Verfahren zum Ausrichten und Zusammenbauen wird die Toleranz zwischen Steg und Flansch innerhalb von 1mm gehalten. Einige neuere Roboterlinien geben 0,5mm als beste Ausrichtgenauigkeit bei einem H-Träger für den Stahlbau an. Bei 12 Meter langen Stützen für Hochhäuser setzt sich diese Abweichung in nachgelagerte geometrische Verformungen fort. Das Ergebnis ist ein erheblicher Nacharbeitsaufwand — dessen Lohnkosten häufig über denen des ursprünglichen Werkstoffzuschnitts liegen.
Systemkonzept
Diese Anlagenkategorie wurde genau dafür entwickelt. Hydraulische Spannvorrichtungen halten den Steg und die beiden Flansche; ein Laser-Bildverarbeitungssystem prüft die Ausrichtung in Echtzeit; eine 16-Punkt-Heftschweißfolge fixiert die Geometrie, bevor der Träger zur Portal-UP-Schweißanlage oder Sägelinie weiterläuft. Die AUB-HB-Maschinen von Aubrik zentrieren, scannen und schweißen auf einer einzigen Stellfläche.
Der Träger verlässt die Maschine mit bereits festgelegter Geometrie. Die Schweißkonsistenz hängt nicht mehr von den Fähigkeiten des Bedieners ab (siehe ISO 9001:2015 zum Qualitätsmanagementsystem, das den Rahmen für diesen Prozess bildet).
Der ehrliche Zielkonflikt
Die AUB-HB-Baureihe ist nicht die Montagezelle mit dem niedrigsten Dollarpreis auf dem Markt. Ihre Stärken sind die veröffentlichte Schweißtoleranz von ±0,3mm und die 3-stufige Kapazitätsmatrix — zwei technische Daten, die Wettbewerber in ihren öffentlich zugänglichen Datenblättern bewusst weglassen.
Drei Schwachstellen, die mit der AUB-HB-Baureihe gezielt beseitigt werden
- Rüstzeit um 60 %+ verkürzt Herkömmliche Vorrichtungsarbeiten beanspruchen bei Kleinserien mehrere Stunden. Das duale Positioniersystem mit Laser-Bildverarbeitung von Aubrik richtet Flansch und Steg mit einem einzigen Mausklick innerhalb von Sekunden aus.
- Abhängigkeit vom Bediener beseitigt Bei herkömmlicher Montage arbeiten 5–6 qualifizierte Monteure pro Zelle. Die AUB-HB-Baureihe benötigt 1–2 Bediener pro Schicht. Die SPS-gesteuerte hydraulische Spanntechnik fixiert die Ausrichtung und beseitigt das Schätzen bei jeder Schweißposition.
- Die Schweißposition bleibt Schicht für Schicht lotrecht Bei manueller Montage verschiebt sich die Ausrichtung mit zunehmender Ermüdung der Mitarbeiter. Das dreifache hydraulische Spannsystem von Rexroth hält unabhängig an Flanschen und Steg einen konstanten Druck von 0,1 MPa und gleicht Werkstoffabweichungen aus. Die Bildverarbeitungsprüfung kontrolliert jeden Durchlauf.
Was die Produktionszahlen tatsächlich zeigen
Branchenberichte von Unternehmen, die 2023 vom manuellen Schweißen umgestellt haben, nennen Produktionssteigerungen von 35 % und um 25 % niedrigere Ausschussquoten. Die meisten Kunden mit PEB-H-Träger-Schweißmaschinen fertigen monatlich 1.000+ Tonnen Träger — mindestens 30 Tonnen/Tag, damit sich die Investitionsausgaben allmählich rechtfertigen.
35 % Produktionssteigerung nach der Automatisierungsumstellung (Branchenumfrage 2023)
25 % Senkung der Ausschussquote nach Ablösung der manuellen Montage
1 Quartal Typischer Zeitraum zur Amortisation der Schulungskosten allein durch die Produktionskapazität
Sie erhalten einen Technologiesprung — nicht nur eine Produktivitätssteigerung. Der Engpass beim Ausrichten und Zusammenbauen verlagert sich zur nachgelagerten Portal-UP-Schweißanlage oder Strahlanlage, wo die Automatisierung bereits vorhanden ist.
Diese Konfiguration einer H-Träger-Montagemaschine wird von regionalen und industriellen Käufern in der EU am häufigsten nachgefragt. So vermitteln wir die AUB-HB-Baureihe sowohl kleinen und mittleren Fertigungsbetrieben als auch Großunternehmen.
Aubrik Baureihe von Montagemaschinen für H-Träger — Modelle AUB-HB2000 / HB3000 / HB4000 für Steghöhen von 200–3000 mm
Eine Steuerungsplattform, drei Kapazitätsbereiche
Die AUB-HB-Baureihe umfasst 3 Modelle auf einer gemeinsamen Steuerungsplattform — eine Siemens-SPS mit Laser-Bildverarbeitung und hydraulischer Spanntechnik aus 3 Rexroth-Einheiten.
Jede Maschine setzt 16-Punkt-Heftschweißungen im Abstand von 300–500mm mit einer Nahtbreite von 40–50mm. Die Modelle unterscheiden sich nur im Größenbereich, nicht in der Kerntechnologie — ein Unterschied, den die meisten Wettbewerber in ihren Katalogtexten verschleiern.
Warum drei Größen (statt einer überdimensionierten Zelle)
Die Wahl der richtigen Kapazität hat den größten Einzeleinfluss auf ein Projektangebot. Die AUB-HB4000 ist für Stahlbaubetriebe überdimensioniert und erhöht den Angebotspreis, obwohl eine AUB-HB2000 für Brückenbauteile ausreichen würde.
Versteckte Kosten einer ungeeigneten Kapazität: Unpassend ausgelegte Zellen verlängern die Rüstzeit des Bedieners um 60 %. Die daraus entstehende Abweichung der Schweißgeometrie verursacht bei Serien mit hoher Tonnage Nacharbeitszyklen von 30+ Stunden.
Drei Kapazitätsgrößen der AUB-HB — statt einer überdimensionierten Zelle — decken die unterschiedlichen Anforderungen an die Stegdicke bei kleinen und mittleren Stahlbauunternehmen, regionalen Brückenbauunternehmen und europäischen Fertigungsstätten für Offshore-Plattformen ab.
Deshalb erhöhen vergleichbare Wettbewerber auch die Preise im Einstiegssegment und bleiben bei Schwerlastanwendungen hinter den Anforderungen zurück. Die nachstehende Tabelle ist das RFQ-Datenblatt von Aubrik aus dem Jahr 2024 — für industrielle Käufer die Grundlage der technischen Prüfung anstelle von Werbetexten.
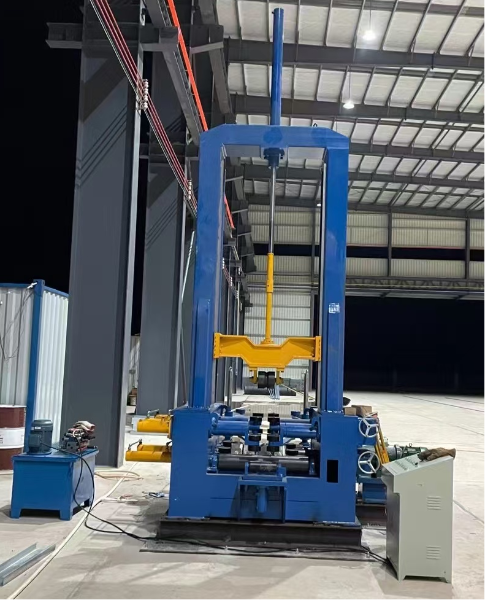
Aubrikmc Kapazitätsmatrix mit 3 Modellstufen
| Parameter | AUB-HB2000 (Budgetstufe) | AUB-HB3000 (Mittelstufe) | AUB-HB4000 (Unternehmensstufe) |
|---|---|---|---|
| Steghöhe | 200 – 1800 mm | 300 – 2500 mm | 400 – 3000 mm |
| Stegdicke | 6 – 70 mm | 8 – 80 mm | 10 – 100 mm |
| Flanschbreite | 200 – 800 mm | 250 – 1200 mm | 300 – 1500 mm |
| Flanschdicke | 6 – 80 mm | 8 – 100 mm | 10 – 120 mm |
| Werkstücklänge | 4000 – 15000 mm | 5000 – 20000 mm | 6000 – 25000 mm |
| Montagegeschwindigkeit (stufenlos) | 0,5 – 5,5 m/min | 0,5 – 6,0 m/min | 0,5 – 6,5 m/min |
| Gesamtleistung | 26 kW | 37 kW | 45 kW |
| Positioniergenauigkeit | ±0,3 mm | ±0,3 mm | ±0,3 mm |
| Kompatible H-Träger-Ausführungen | Symmetrisch · Asymmetrisch · Exzentrisch · Variabler Querschnitt | ||
Elektrische Konfiguration und Bezeichnungen in Ausschreibungsunterlagen
Alle drei Modelle werden standardmäßig mit einer dreiphasigen Versorgung von 380V / 50Hz betrieben. Werkseitige Optionen umfassen 220V / 60Hz (Nordamerika) und 415V / 50Hz (Südostasien).
Die Motoren entsprechen der Klasse IE1 — mit einem um 15–20 % niedrigeren Energieverbrauch gegenüber Standardmotoren der Klasse IE0.
Varianten in Ausschreibungsunterlagen — vertikale H-Träger-Montagemaschine, horizontale H-Träger-Montagemaschine, automatische H-Träger-Montagemaschine, automatische Maschine zum Ausrichten und Zusammenbauen von H-Trägern, Anbieter automatischer H-Träger-Montagemaschinen — beziehen sich alle auf AUB-HB-Modelle dieser Baureihe. Die physikalischen Grundlagen sind identisch und in USPTO US 8.074.359 zu automatisierten vertikalen biegesteifen Verbindungen nachvollziehbar.
Was wir nicht behaupten
In der Branche gibt es keine allgemeingültige Aussage, die eine Geometrie als “beste” einstuft. Bei jeder Montagezelle besteht ein Zielkonflikt zwischen Durchsatz, Stegabmessungen und Spanndruck. Der modulare Aufbau der AUB-HB benennt diesen Zielkonflikt ausdrücklich, statt ihn zu verbergen.
Branchenübliche Grenzen, die die AUB-HB-Kapazitätsstufen überwinden
- Die Preise der Anlagen werden in dieser Kategorie nur selten öffentlich angegeben.
- Die meisten Kunden mit PEB-H-Träger-Schweißmaschinen fertigen monatlich 1.000+ Tonnen.
- Die branchenübliche Präzision beim Roboterschweißen liegt beim Richtwert von ±0,5 mm.
- Mit PEB-Bauweisen lassen sich gegenüber herkömmlichen Bauweisen um 30–50 % kürzere Bauzeiten erzielen.
- Moderne Trägerschweißlinien erreichen Abschmelzleistungen von mehr als 45 kg pro Stunde.
- Die Automatisierung von PEB-Anlagen verringert den Druck durch den Fachkräftemangel bei der Montage von Flanschen und Stegen.
- UP-Schweißen gilt häufig als ausschließlich für dicke Metalle geeignet — laut MillerWelds ist das falsch. Mit UP-Schweißverfahren lassen sich Stegdicken bis hinunter zu 6mm bearbeiten.
Aubrik behauptet nicht, dass jeder Kunde den hervorgehobenen Wert am ersten Tag erreicht. Die physikalischen Gegebenheiten lassen eine solche Aussage nicht ehrlich zu.
Die 3-stufige Kapazitätsmatrix und die veröffentlichte Toleranz von ±0,3 mm sind verbindliche technische Daten und keine Werbeaussagen.
Entscheidungsmatrix — welche AUB-HB passt zu Ihrem Projekt?
| Projektart | Typisches Werkstück | Empfohlenes Modell |
|---|---|---|
| Mittelgroßer Stahlbaubetrieb, Standard-PEB-Linien | Steg 200–1500 mm, Länge ≤15 m | AUB-HB2000 |
| Brückenbau, Rahmen für Schwermaschinen, weit gespannte Gebäude | Steg bis 2500 mm, Länge 15–20 m | AUB-HB3000 |
| Hochbelastbares H-Profil, Offshore-Plattformen, kundenspezifische Längen von 25 m | Steg 400–3000 mm, Länge bis 25 m | AUB-HB4000 |
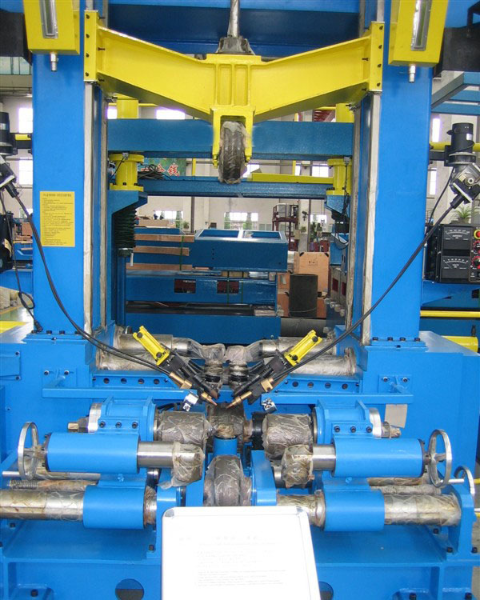
TOLERANZEN UND SPEZIFIKATIONEN
Aubrik Schweiß- und Montagemaschine für H-Träger im Vergleich zum Branchenstandard — Vorteile unseres Toleranzbereichs von ±0,3 mm
Was sich tatsächlich hinter “hoher Präzision” verbirgt
Die meisten Datenblätter in diesem Bereich beschränken sich auf “hohe Präzision” und “moderne SPS-Steuerung” — austauschbare Werbeaussagen.
Das Problem, das niemand ausdrücklich anspricht, ist die Toleranz. Ein Wettbewerber wirbt mit “hoher Präzision”, legt sich jedoch nicht auf einen Millimeterwert fest. Für die Beschaffung besteht das Risiko, dass fertige Teile bei einer Prüfung 30 Tage später nach AWS D1.1 versagen.
Warum der Richtwert von 0,5mm existiert
Die Ingenieure von Aubrik verschweigen diesen Wert nicht: Die typische Positioniergenauigkeit industrieller Roboterschweißsysteme beträgt 0,5mm. Dieser Wert wird durch Physik und Konstruktion bestimmt, nicht durch Marketing.
Direkter Vergleich verbindlicher Spezifikationen
Die folgenden Tabellen stellen die Zahlen aus zwei Wettbewerberspezifikationen zusammen, in denen konkrete Werte zugesichert werden. Die übrigen Wettbewerber beschränkten sich auf Aussagen zur Positionierung und konnten nicht direkt verglichen werden.
| Parameter (max.) | Aubrik AUB-HB4000 | YOMI PHJ0820 | Branchenüblich (manuelle Montage) |
|---|---|---|---|
| Steghöhe | 3000 mm | 2000 mm | 1500 mm |
| Stegdicke | 100 mm | 16 mm | 32 mm |
| Flanschbreite | 1500 mm | 800 mm | 800 mm |
| Flanschdicke | 120 mm | 20 mm | 40 mm |
| Werkstücklänge | 25000 mm | 15000 mm | 15000 mm |
| Montagegeschwindigkeit (max., stufenlos) | 6,5 m/min | 3,0 m/min | ~1,2 m/min (manuell) |
| Positioniergenauigkeit | ±0,3 mm | nicht angegeben | ±1 mm |
Welche Vorteile ±0,3mm in nachgelagerten Prozessen bringen
Der Positionierwert von 0,3mm ist etwa 40 % enger als der Richtwert von 0,5mm, den AGT Robotics und MillerWelds für vergleichbare moderne automatisierte Systeme verwenden. Er ist 3,3× enger als die typische manuelle Montagetoleranz von 1mm.
±0,3 mm Aubrik AUB-HB
±0,5 mm Branchenüblich bei Robotersystemen
±1,0 mm Referenzwert der manuellen Montage
Die Auswirkungen auf nachgelagerte Prozesse: weniger wärmebedingter Verzug im Schutzgaszyklus, weniger Richtaufwand, weniger Strahldurchläufe.
Das Missverständnis zum UP-Schweißen, das die Einstiegsmodelle der Wettbewerber begrenzt
Das Unterpulverschweißen (UP-Schweißen) gilt als eine Technik, die dickeren Stahlblechen vorbehalten ist. Das ist nicht richtig. Daten von MillerWelds zeigen, dass beim UP-Schweißen Stegdicken bis hinunter zu 6mm verarbeitet werden. Deshalb beginnt die AUB-HB2000 mit der Montage von Profilen ab 6mm Stegdicke — während konkurrierende Lösungen erst bei 10mm oder mehr beginnen.
Prozessübersicht der automatischen Montage in 6 Stufen
SCHRITT 01
Werkstoffvorbereitung
Prüfung von Ebenheit, Geradheit und Abmessungen von Steg und Flanschen. Grate, Rost und Öl werden entfernt.
SCHRITT 02
Automatische Zuführung
Der Flansch wird auf dem Förderer durch seitliche Druckrollen fixiert; der Steg wird durch seitliche und obere Rollen fixiert.
SCHRITT 03
Ausrichtung per Laser-Bildverarbeitung
Positioniersystem mit zwei Kameras, Echtzeitprüfung der Rechtwinkligkeit auf ±0,3 mm.
SCHRITT 04
Hydraulische Spannvorrichtung
3× Rexroth-Einheiten, 5–15 MPa einstellbar, Genauigkeit ±0,1 MPa, Einsatzdauer vor Ort 8–10 Jahre.
SCHRITT 05
16-Punkt-Heftschweißung
40–50 mm Heftnahtlänge, 300–500 mm Abstand, beide Seiten gleichzeitig, stufenlos 0,5–6,5 m/min.
SCHRITT 06
Prüfen und Entladen
Der Bediener prüft Querschnitt, Rechtwinkligkeit und Schweißnahtqualität. 1–2 Bediener pro Maschine.
Automatische H-Träger-Montage in der Produktion — Kundenergebnisse in Stahlbau, Brückenbau, PEB und Schwermaschinenbau
Verteilung der installierten Aubrik-Anlagen
Der installierte Anlagenbestand von Aubrik konzentriert sich auf fünf Exportmärkte — Spanien, Deutschland, Russland, Indien und Brasilien.
Die Kundenwerke reichen von Stahlbaufabriken für Gebäudetragwerke und Brückenstahl bis zu Fertigungsstätten für große Maschinenrahmen, Werftsektionen und vorgefertigte Bausysteme (PEB).
Die diesen Anwendungen zugrunde liegende Toleranz für das nachgelagerte Schweißen wird durch AWS D1.1 geregelt (siehe USPTO US 8.074.359 zum automatisierten Schweißen von Schweißstößen im Stahlbau).
Prüfmuster der Kunden (marktübergreifend einheitlich)
Kleine und mittlere regionale Industriekunden spezifizieren die AUB-HB2000 mit einer Lieferzeit von 6–8 Wochen. Kunden in der EU verlangen die HB3000 mit vollständiger CE-Dokumentation. Kunden in den USA erwarten, dass die Zertifizierungsunterlagen nach AWS D1.1 zusammen mit der Anlage geliefert werden.
Die nachstehende Kompatibilitätsmatrix für H-Träger-Geometrien ordnet jeden Industriesektor dem Arbeitsbereich der AUB-HB zu und basiert auf unseren Installationsdaten aus 50 Ländern. Sie ist das am häufigsten verwendete Auswahlwerkzeug, das die Ingenieure von Aubrik jedem innerhalb von 24 Stunden erstellten Angebot beifügen.
Kompatibilitätsmatrix für H-Träger-Geometrien
| Branche | Typische Steghöhe | Typische Flanschbreite | Max. Länge | Maximale Dicke | Erforderliche Genauigkeit | Empfohlene AUB-HB |
|---|---|---|---|---|---|---|
| Stahlbaubetriebe und Industrieanlagen | 200–800 mm | 200–400 mm | 12 m | Steg 6–32 mm | ±0,5 mm | HB2000 |
| Hochhaus- und Stadionbau | 400–1500 mm | 300–600 mm | 18 m | Steg 10–50 mm | ±0,5 mm | HB2000 / HB3000 |
| Brückenbau (Straßen-, Eisenbahn- und Fußgängerbrücken) | 800–2500 mm | 400–1000 mm | 25 m | Steg 20–80 mm | ±0,3 mm | HB3000 / HB4000 |
| Schwermaschinenbau (Krane, Bagger, Lader) | 500–2000 mm | 300–800 mm | 20 m | Steg 15–70 mm | ±0,3 mm | HB3000 |
| Vorgefertigte Bausysteme (PEB) | 200–1200 mm | 200–500 mm | 15 m | Steg 6–25 mm | ±0,5 mm | HB2000 |
| Offshore-Plattformen, Offshore-Umspannplattformen | 1500–3000 mm | 800–1500 mm | 25 m | Steg 40–100 mm | ±0,3 mm | HB4000 |
| Rumpfsektionen im Schiffbau | 800–2500 mm | 400–1000 mm | 22 m | Steg 20–80 mm | ±0,3 mm | HB3000 / HB4000 |
Wirtschaftlichkeit im PEB-Markt — das einzige Segment mit öffentlichen Amortisationsdaten
Der PEB-Markt ist das einzige Segment, das betriebliche Amortisationswerte offen veröffentlicht. Der Vergleich von PEB- und herkömmlichen Bauweisen von Metal Tree aus dem Jahr 2025 schätzt die Amortisationszeit eines 5.000m² großen PEB-Lagergebäudes auf 23 Monate — fast 7 Monate schneller als die Amortisationszeit von 30 Monaten bei herkömmlicher Bauweise.
PEB-H-Träger-Schweißmaschinen verarbeiten typischerweise 1.000+ Tonnen geschweißte H-Profile pro Monat — ein ausreichendes Volumen zur Rechtfertigung der Investitionsrendite. Moderne Trägerschweißlinien, die die AUB-HB mit einer nachgelagerten Portal-UP-Schweißanlage kombinieren, erreichen eine Abschmelzleistung von 45+ kg/hr und fertigen mit drei Bedienern monatlich 2.000 Tonnen geschweißte Profile.
23 Monate Amortisation eines PEB-Lagergebäudes (Referenz 5.000m², Metal Tree 2025)
30–50 % Schnellere Errichtung gegenüber herkömmlicher Bauweise
2.000 t/Monat Moderne Linien mit AUB-HB + nachgelagerter UP-Schweißanlage (3 Bediener)
Aubrik Montagemaschine für H-Träger — ROI-Referenzkarte (Silberstufe)
23 Monate Amortisationszeit eines PEB-Lagergebäudes (metaltree.in 2025, Referenz 5.000 sq.m)
30–50 % Schnellere Produktion gegenüber herkömmlicher Bauweise
35 % Steigerung der Produktionseffizienz nach der Automatisierungsumstellung (Branchenumfrage 2023)
25 % Senkung der Fehlerquote nach Ablösung der manuellen Montage
15–20 % Senkung der Energiekosten durch Motoren der Klasse IE1
1–2 Bediener pro AUB-HB-Maschine gegenüber typischerweise 5–6 bei manueller Arbeit
KONFORMITÄT / SPEZIFIKATIONEN
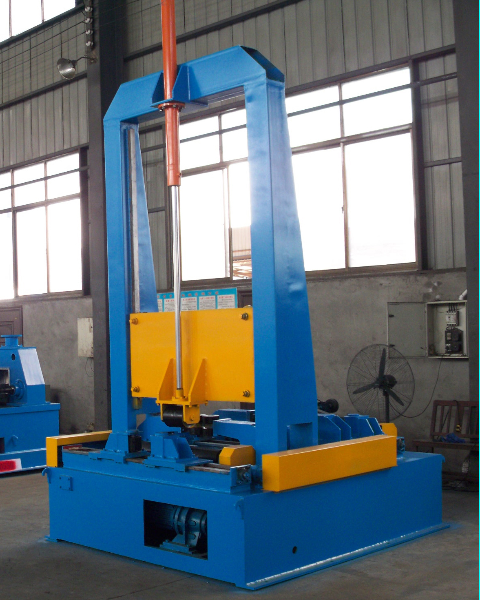
Aubrik Hersteller von H-Träger-Schweißmaschinen — Konformität mit ISO 9001, CE und AWS D1.1
-
Qualitätsmanagementsystem, aktuelle Ausgabe
-
CE-KennzeichnungKonformität mit der Maschinenrichtlinie 2006/42/EC
-
AWS D1.1:2025Schweißnorm für den Stahlbau, Schweißstoßtoleranz nach §7.21
-
EN 1090Nachgelagerte Kompatibilität mit der Ausführung von Stahltragwerken
-
IIW-ReferenzIntegritätsnormen des International Institute of Welding
Warum Aubrik unter den Herstellern von H-Träger-Schweißmaschinen wählen
Die Auswahlliste chinesischer Hersteller von H-Träger-Montagemaschinen reduziert sich bei der Grundanforderung ISO 9001 + CE üblicherweise auf ein halbes Dutzend Marken. Unsere Unterscheidungsmerkmale innerhalb dieser Gruppe: ein öffentlich angegebener Toleranzwert von 0,3mm, eine transparente 3-stufige Kapazitätsmatrix, offengelegte Preisstufen (siehe unten) und 25 Jahre Exporterfahrung in 50+ Ländern seit 1999. Bei den einzelnen Punkten sind wir möglicherweise nicht allein — ihre Kombination ist jedoch unser Merkmal.
Warum jede AUB-HB-Anlage mit demselben fünfstufigen Konformitätspaket ausgeliefert wird
Alle AUB-HB-Maschinen werden mit demselben fünfstufigen Konformitätspaket ausgeliefert. Kein einzelner Markt und keine einzelne Region verlangt alle fünf Zertifikate. Jeder wichtige Exportmarkt — EU, GCC, Eurasien, LATAM, ASEAN — verlangt jedoch eine Teilmenge davon. Die marktübergreifende Auslieferung einer bereits geprüften Spezifikation verkürzt die Zollabwicklung für jeden Exporteur.
SYSTEMBESCHAFFUNG
Beschaffungsleitfaden — Preisstufen, Lieferung und Kundendienst für Ausrüstung von H-Träger-Fertigungslinien
Die veröffentlichte Preisspanne — und warum sie falsch verstanden wird
Die Preisspanne für H-Träger-Montagemaschinen liegt ungefähr bei USD 10k–600k, wenn vollständige automatische Trägerschweißlinien einbezogen werden. Diese Spanne wird häufig grundlegend missverstanden. Die niedrigste Stufe umfasst kompakte Heftschweißanlagen. Die höchste Stufe umfasst vollständig integrierte Linien, nicht einzelne Montagezellen. Aubrik veröffentlicht Preisstufen für eine schnellere Prüfung von Angebotsanfragen — und vermeidet damit die übliche Verzögerung von 48 Stunden bei der Angebotserstellung.
Quellen der Preisreferenzen
Die Referenzdaten zu Branchenpreisen stammen aus öffentlich indexierten Quellen — darunter die U.S. International Trade Administration und USPTO-Referenzen (US 9.511.442) — damit die Angebote von Aubrik mit dem breiteren chinesischen und weltweiten Anbietermarkt abgeglichen bleiben.
Budgetstufe
AUB-HB2000
Für Betriebe im Werkstattmaßstab — PEB-Linien, mittelgroße Stahlbauten und einfache Hallen. Werkstücke mit Steghöhen von 200–1.800 mm und Längen bis 15 m. Branchenübliche Kosten einer eigenständigen Zelle für diese Gruppe.
USD 10–25k
Mittelstufe
AUB-HB3000
Für den Brücken- und Großmaschinenbau mit höheren Kapazitätsanforderungen. Die Werkstücke erreichen Steghöhen bis 2.500 mm und Längen bis 20 m. Für diese Gruppe geeignete eigenständige Maschinen.
USD 30–80k
Unternehmensstufe
AUB-HB4000
Für sehr schwere H-Profile – Offshore-Plattformen, Schiffsrumpfsegmente und große Bauprojekte. Steghöhen bis 3.000 mm und Längen bis 25 m. Hier beginnen eigenständige Zellen; vollständig integrierte Fertigungslinien können diesen Preisrahmen deutlich überschreiten.
USD 80–250k
Ihr individuelles Angebot von Aubrik berücksichtigt die Werkstückform, die Netzspannung am Einsatzort, den Anpassungsumfang und die gewählten Incoterms.
Angebot anfordernStandardlieferzeit
60–75 Tage ab Werk für standardmäßige AUB-HB-Anlagen.
Lieferzeit für Sonderanfertigungen
Zusätzlich 30–45 Tage für kundenspezifische OEM-Anpassungen – geänderte Werkstückspezifikationen, regionale Stromversorgung, Sprache der Steuerung und Integration in vorhandene Rollgangsysteme.
Spannung
Standardmäßig dreiphasig 380 V / 50 Hz; werkseitig konfiguriert mit 220 V / 60 Hz (Nordamerika) und 415 V / 50 Hz (Südostasien).
Garantie
Kostenlose einjährige Garantie auf alle Teile. Nach Ablauf der Garantie ist eine lebenslange Instandhaltung zu 50 % der üblichen Marktpreise verfügbar.
Lieferung gängiger Ersatzteile
Internationale Lieferung innerhalb von 3–7 Tagen aus dem Lager in Wuxi.
Technischer Support
Alle Lieferungen der AUB-HB-Baureihe umfassen eine kostenlose Vor-Ort-Installation und Bedienerschulung. Weltweit garantierter Rückruf durch einen unserer Ingenieure innerhalb von 24 Stunden.
SYSTEM / RESSOURCEN
Produktionsstätte
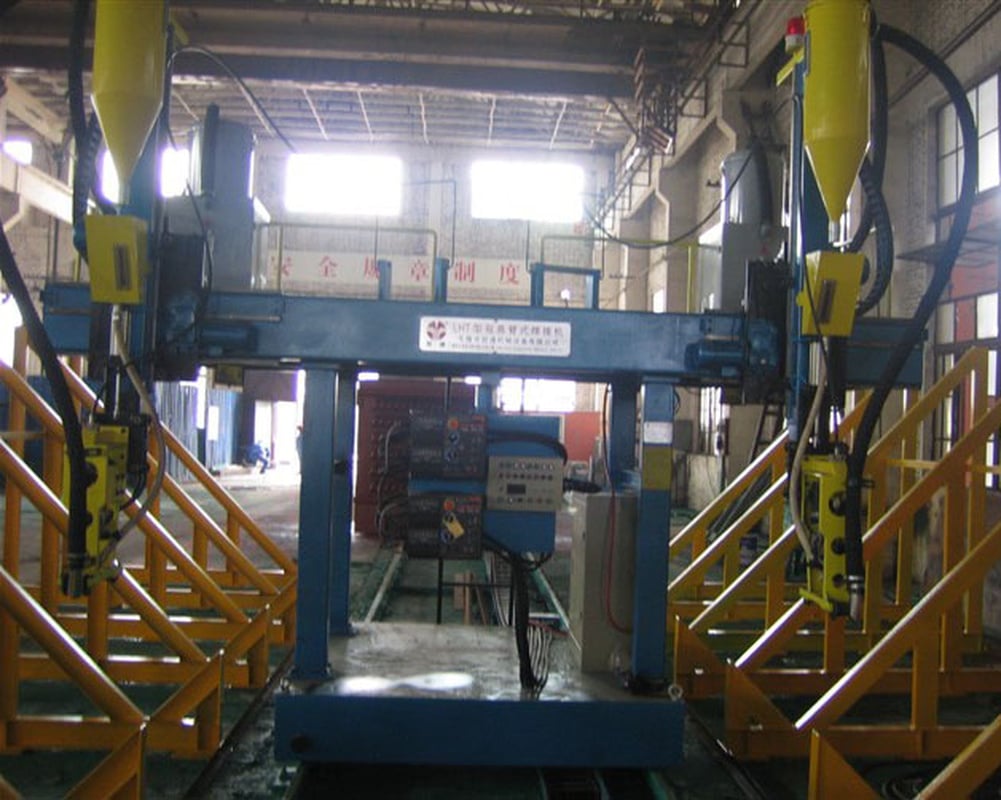
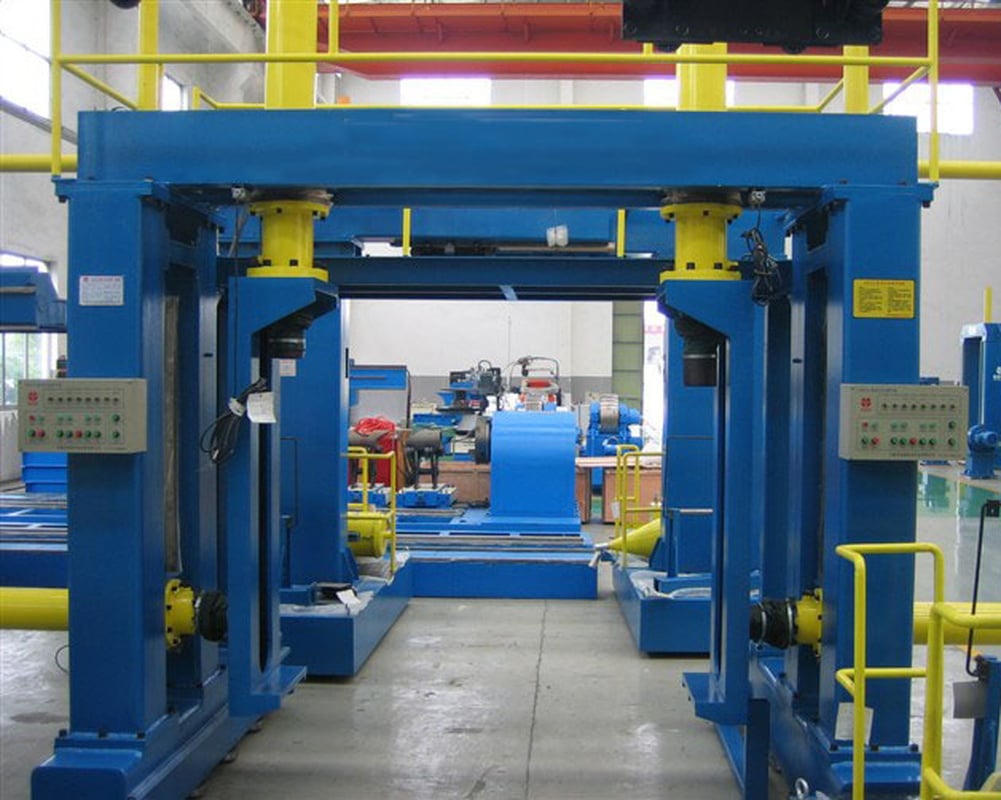
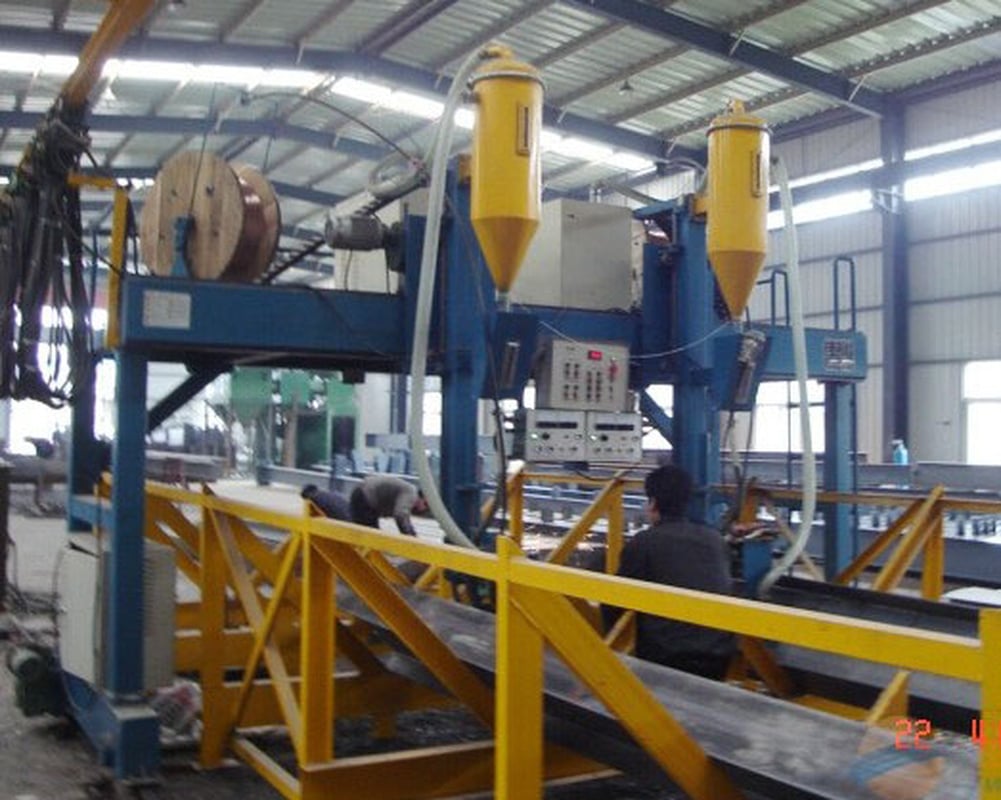
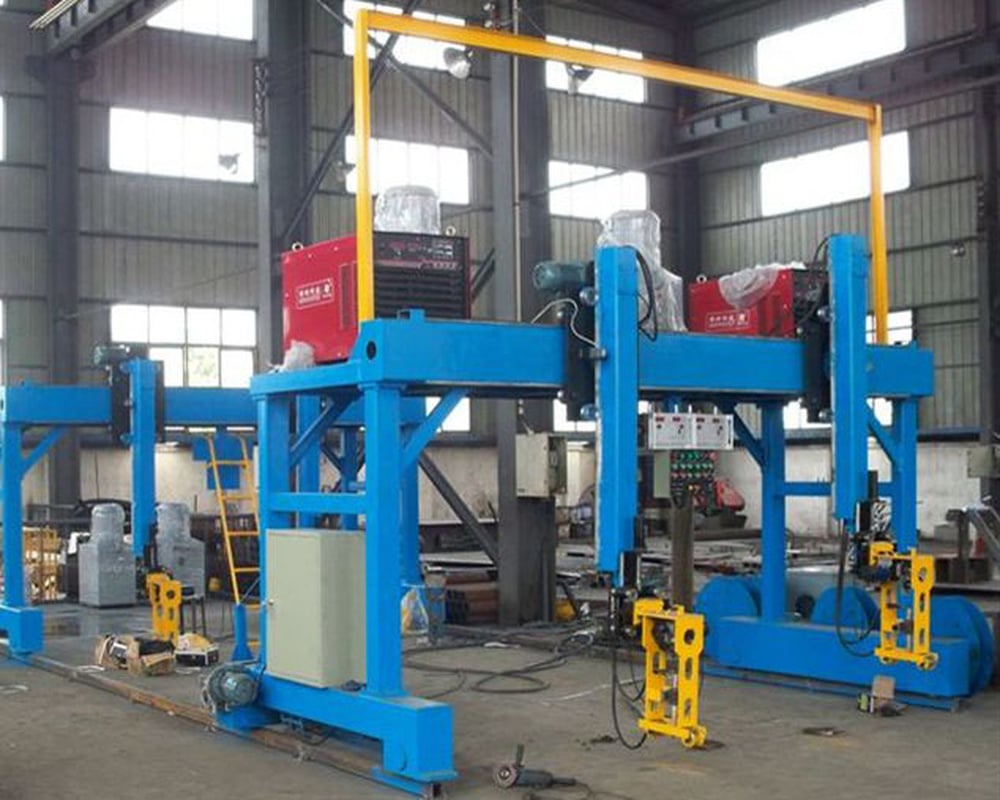
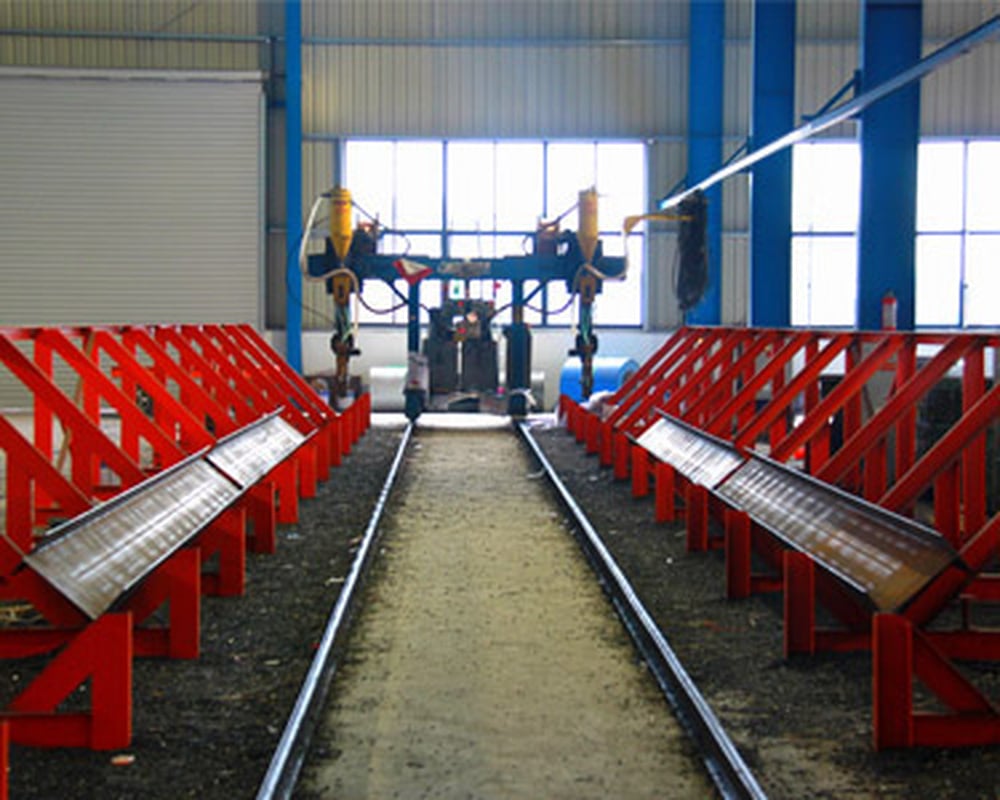
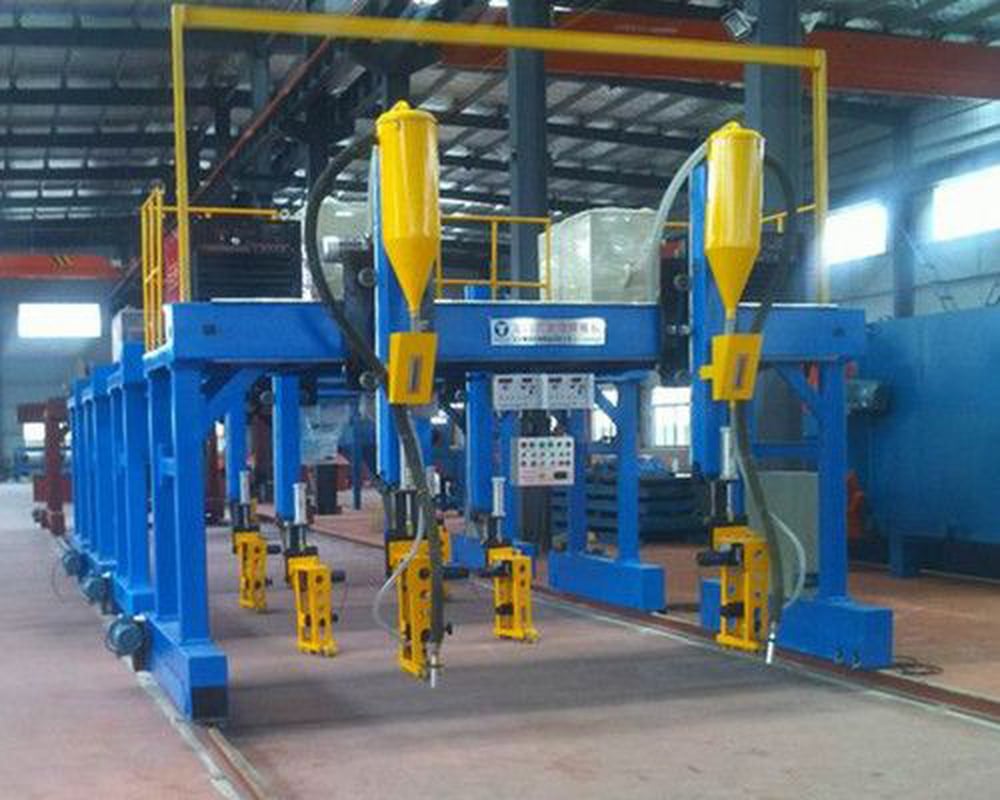
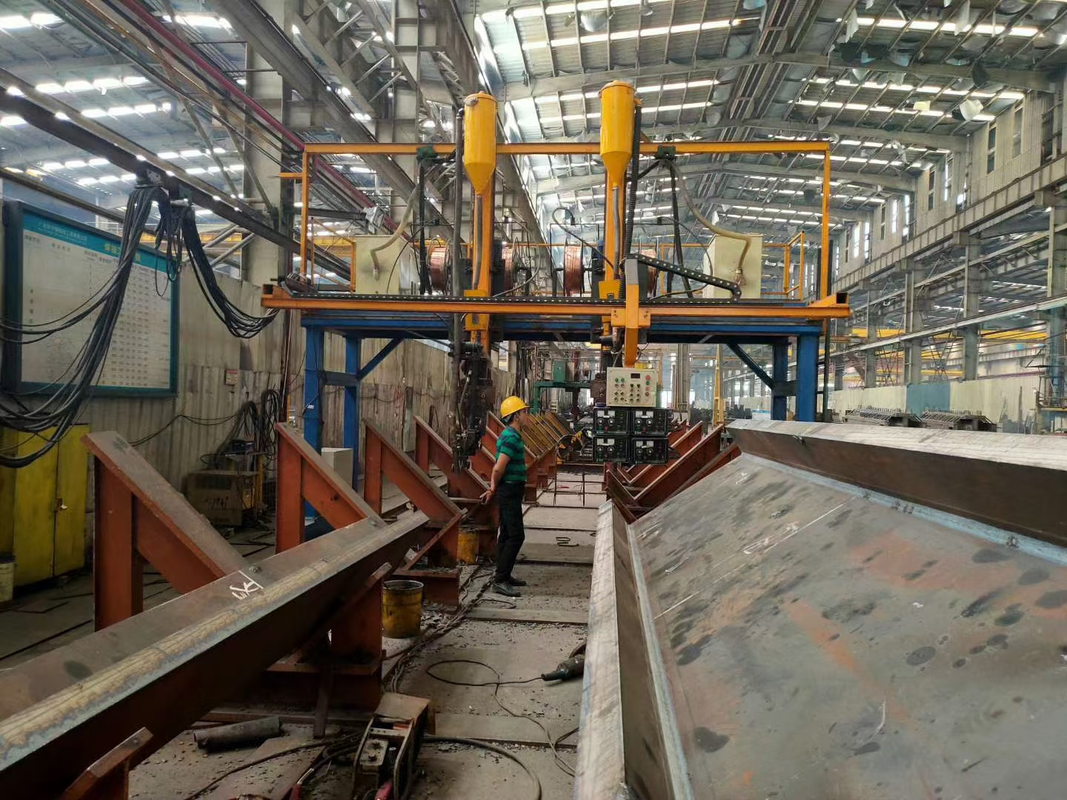
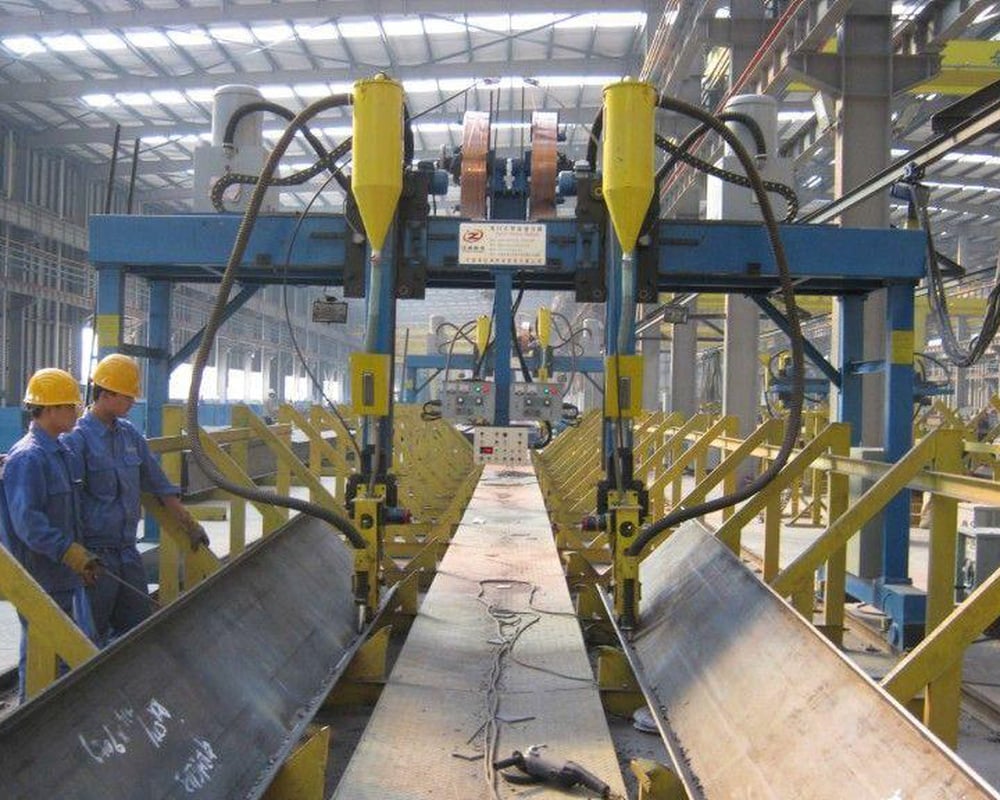
SYSTEMWERKZEUGE
Technische Auslegungs- und ROI-Rechner
Interaktive technische Werkzeuge zur Berechnung von Anlagenspezifikationen, zur Schätzung der Kapitalrendite und zur Prüfung der baulichen Kompatibilität automatisierter Fertigungslinien für H-Träger.
Bei der Wahl zwischen einem H-Träger und einem I-Träger kommt es auf die Querschnittsform des fertigen Bauteils an, nicht auf die Anlage. Da breite, parallele Flansche von H-Trägern Biegebelastungen besser aufnehmen als konische Flansche von I-Trägern, haben sich automatisierte Montagezellen für H-Träger in Stahlbauwerkstätten durchgesetzt und fertigen über 25 m lange H-Profile, die als Gebäudestützen, Brückenträger und Turmbauteile eingesetzt werden. Die Baureihe AUB-HB montiert innerhalb der angegebenen Kapazitäten sowohl symmetrische als auch unsymmetrische H-Profile; kleinere Varianten montieren typische I-Profile.



