Póngase en contacto con la empresa Aubrik

// SPEC_PROCESS
Servicios de soldadura de metales
Servicios de soldadura de metales — soldadura por contrato certificada TIG, MIG y SAW
soldaduras en acero estructural y ensambles de precisión para recipientes a presión (calificadas conforme a ISO 15614 y ASME Sección XI, sometidas a END y con capacidades publicadas en lugar de promesas).
Solicite una cotización de soldadura[CAPABILITY_PREVIEW]
// TECH_DATA_MATRIX [SYS-01]
TIG·MIG·SAW
3 procesos de soldadura por arco calificados
0.3–100 mm
Rango de espesores
8+ metales
Acero al carbono, acero inoxidable, aluminio y aleaciones de Ti y Ni
UT·MT·PT
Inspección END interna
ISO·CE·ASME
Procedimientos conformes a las normas
20+ años
Amplia experiencia en ingeniería de soldadura
[SYS-OVERVIEW]
Desafíos de la soldadura industrial y cómo los resuelven los servicios TIG, MIG y SAW de Aubrik
No sorprenden las tres maneras en que los clientes de servicios de soldadura de metales sufren fallas: una soldadura que se desmorona bajo ciclos de presión; una certificación que no está disponible durante una auditoría; un costo “bajo” por unidad que se vuelve astronómico después del retrabajo y el envío. La soldadura une metales por fusión; un servicio de soldadura industrial en el que un comprador puede confiar realiza la unión conforme a un proceso escrito y cuenta con los registros del soldador y del inspector aprobados.
Esta falta de documentación es la principal razón estructural por la que las decisiones de abastecimiento salen mal. Los compradores comparten experiencias similares en foros de soldadura, y esto influye en la manera en que Aubrik planifica cada trabajo.
[OP-CAPABILITY]
La diferencia de Aubrik: soldadura directa del fabricante
Con equipos de soldadura Aubrik fabricados en cantidades de hasta 1,000 unidades al año y las instalaciones de producción de servicios de soldadura bajo un mismo techo, Aubrik es su solución integral de soldadura totalmente interna. Aubrik garantiza el control del proceso, los END y la fabricación metalmecánica bajo la responsabilidad de un solo proveedor, utilizando los mismos sistemas de soldadura SAW, TIG y MIG que Aubrik fabrica, no sistemas independientes y subcontratados.
Este control bajo un mismo techo explica los proyectos ~25% más rápidos reportados por compradores que contratan tanto soldadura como inspección: la ruta más rápida al utilizar varios proveedores, frente a utilizar juntos dos proveedores con todos los servicios internos.
[RISK-ANALYSIS-MATRIX]
01
“Más barato no equivale a un menor gasto.”
Las piezas fuera de especificación y el retrabajo ralentizan la línea de producción posterior, y un solo lote defectuoso puede detener una planta completa durante días.
02
Simulación de certificación
Ocurre cuando un proveedor le dice que aplica ISO 9001, pero no puede entregarle un certificado cuando usted se presenta.
03
Surge el riesgo de los traspasos
Cuando el corte, el conformado, la soldadura y la inspección se realizan con proveedores distintos, de modo que los traspasos entre subcontratistas agregan demoras y crean oportunidades para que la calidad se deteriore.
[SYS-EVAL-01]
Procesos de soldadura TIG, MIG y SAW: cuál necesita su trabajo
Este mito generalizado, en particular, les cuesta dinero a los compradores: suponen que TIG tendrá un costo prohibitivo o que MIG es de algún modo “solo para” chapa delgada. Los resultados reales demuestran lo contrario: el proceso “más barato” no es necesariamente el proceso con el “menor costo” total.
Por lo general, los costos totales de los trabajos de precisión en piezas delgadas con TIG son menores debido a la reducción del retrabajo, mientras que MIG funciona igual de bien en secciones metálicas más gruesas que en chapa. La idea de que “el proceso define los costos” pasa por alto el espesor del material y las juntas, que son los verdaderos factores determinantes del costo. Seleccionamos el proceso de cada trabajo según la precisión que requiere, no conforme a una clasificación por precio.
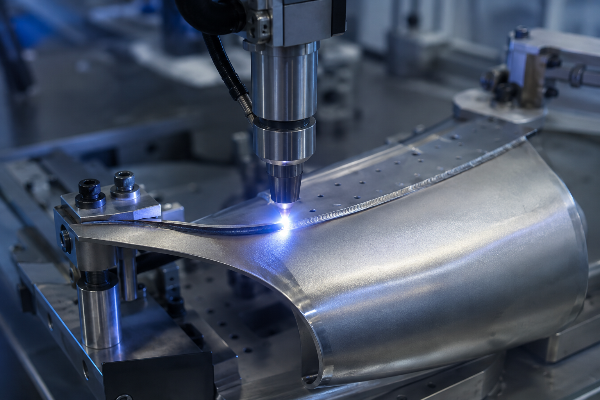
TIG (GTAW): precisión y metales no ferrosos
TIG utiliza un electrodo de tungsteno no consumible en un plasma de argón, con material de aporte introducido manualmente. Produce juntas limpias y de alta calidad, con pocas chispas, al unir metales delgados y reactivos —aluminio, titanio y aleaciones de níquel— sujetos a criterios estéticos y de resistencia a la corrosión.
La velocidad es una elección; la soldadura TIG avanza solo de 6 a 12 cm por minuto, por lo que Aubrik la reserva exclusivamente para juntas donde la precisión justifica el costo: en aviación y aeroespacial o en trabajos médicos exigentes de Estados Unidos.
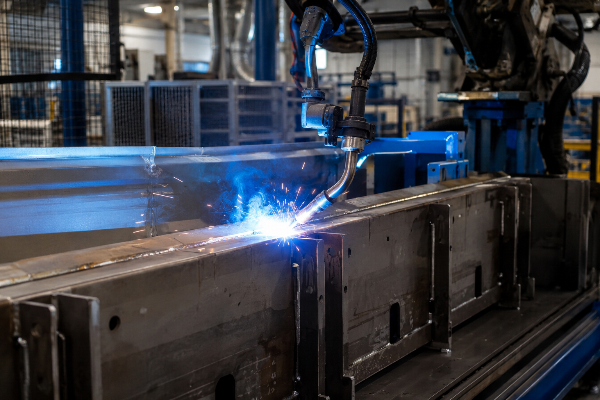
MIG (GMAW): soldadura versátil para producción
MIG utiliza alimentación continua de alambre bajo gas de protección para lograr una alta tasa de deposición con una limpieza mínima. Permite trabajar con acero al carbono, acero inoxidable y aleaciones de níquel, con buen desempeño en chapas delgadas, secciones gruesas y juntas largas; Aubrik lo utiliza para fabricación metalmecánica de alto volumen, soldadura de chapa y juntas largas.
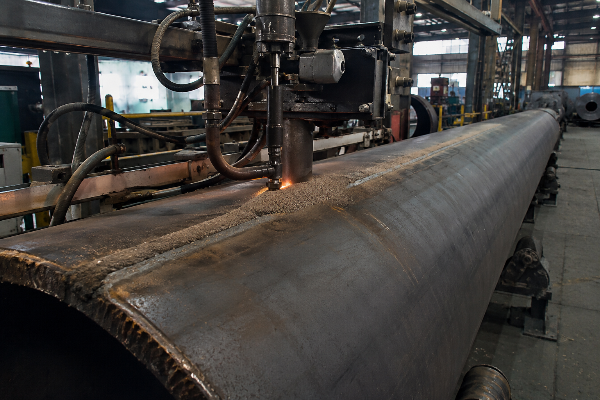
SAW (arco sumergido): productividad en secciones gruesas
SAW oculta el arco bajo una capa de fundente y alcanza una deposición de hasta 15 a 40 lb por hora, equivalente a hasta 10 juntas realizadas manualmente con electrodo revestido o MIG. Por eso domina en estructuras, recipientes a presión de pared gruesa, intercambiadores de calor y juntas largas que un fabricante estadounidense no puede completar en el mismo número de días.
Tabla de selección de procesos de soldadura
Utilice esta guía para asignar el proceso correcto a su pieza antes de enviar un plano. Las filas de Aubrik están organizadas por material, espesor y aplicación, de la misma manera en que los ingenieros de soldadura de Aubrik clasifican su RFQ. Después, cada soldadura recomendada se califica conforme a ASME Sección IX antes de la producción.
| Perfil del trabajo | Material | Espesor | Proceso recomendado |
|---|---|---|---|
| Precisión en piezas delgadas aeroespaciales/médicas | Aluminio, titanio | 0.3–3 mm | TIG |
| Pasada de raíz en acero inoxidable, alimentos/farmacéutica | Acero inoxidable 304/316 | 0.5–6 mm | TIG |
| Fabricación metalmecánica general | Acero al carbono | 3–12 mm | MIG |
| Alto volumen/junta larga | Acero al carbono, acero inoxidable | 3–25 mm | MIG |
| Vigas y bastidores estructurales | Acero al carbono | 6–25 mm | MIG / FCAW |
| Recipiente a presión de pared gruesa | Acero al carbono, acero inoxidable | 12–100 mm | SAW |
| Virolas de intercambiadores de calor (TEMA) | Acero al carbono, acero inoxidable | 20–100 mm | SAW |
| Juntas largas de tanques/recipientes | Acero al carbono | 10–60 mm | SAW |
| Piezas de aleación críticas frente a la corrosión | Inconel, Hastelloy | 1–50 mm | Raíz TIG + relleno MIG/SAW |
| Bastidores/escapes automotrices | Acero al carbono, acero inoxidable | 1–6 mm | MIG |
TIG frente a MIG frente a SAW: las cifras que deciden
| Métrica | TIG | MIG | SAW |
|---|---|---|---|
| Tasa de deposición | 2–3 lb/hr | 8–12 lb/hr | 15–40 lb/hr |
| Velocidad de recorrido | 6–12 cm/min | 20–50 cm/min | 30–60 cm/min |
| Espesor | 0.3–12 mm | 0.8–25 mm | 6–100 mm |
| Protección | Argón puro | Ar/CO₂ o Ar puro | Fundente granular |
| Precisión | Máxima | Media | Media |
| Ideal para | Piezas delgadas/acabado estético | Versatilidad/volumen | Piezas gruesas/juntas largas |
Rango de materiales y espesores: matriz de soldabilidad
Cada material está certificado según su número P de ASME Sección IX, una base uniforme para la calificación de procedimientos, de modo que los compradores industriales sepan qué recibirán antes de cortar una sola viruta.
Los ingenieros y gerentes de calidad no quieren escuchar “hacemos de todo”: una afirmación general es un riesgo, no una garantía. Quieren comprobar la confiabilidad del rango de espesores, que garantiza que su metal esté agrupado, calificado y soldado de manera uniforme; eso es lo que falta cuando los proveedores internacionales presentan altas tasas de fallas porque en realidad no pudieron calificar los materiales.
| Material | N.º P de ASME. | TIG | MIG | SAW | Rango de espesores |
|---|---|---|---|---|---|
| Acero al carbono (A36, A516) | P1 | raíz | ✓ | ✓ | 0.5-100 mm |
| Acero inoxidable 304 / 316 | P8 | ✓ | ✓ | ✓ | 0.5-100 mm |
| Aluminio (6061) | P21-25 | ✓ | ✓ | – | 0.3-20 mm |
| Titanio | P51-53 | ✓ | limitado | – | 0.3-8 mm |
| Inconel (625) | P43-45 | ✓ | ✓ | limitado | 1-50 mm |
| Hastelloy | P43-45 | ✓ | ✓ | – | 1-40 mm |
| Cobre | P31-35 | ✓ | ✓ | – | 0.5-20 mm |
| Bronce | P31-35 | ✓ | ✓ | – | 0.5-20 mm |
Los competidores ocultan esta información en sus páginas web. Estos son los datos reales: los límites operativos prácticos de Aubrik para cada proceso y, más abajo, los parámetros representativos de un trabajo de producción de Aubrik.
| Proceso | Espesor | Velocidad | Protección | Parámetros representativos |
|---|---|---|---|---|
| Soldadura TIG | 0.3-12 mm | 6-12 cm/min | Argón puro | 180 A / 12 V (pasada de raíz) |
| MIG | 0.8-25 mm | 20-50 cm/min | Ar/CO2 (acero) | Transferencia por aspersión, 8-12 lb/hr |
| SAW | 6-100 mm | 30-60 cm/min | Fundente granular | 300 A / 32 V / 40 cm/min |
Nota de ingeniería: por qué importan los rangos de espesores
El uso de SAW por debajo de aproximadamente 6mm garantiza la perforación por quemado. Por encima de 12 mm, TIG se vuelve ineficiente debido a las ventajas de velocidad de MIG. Elegir el proceso correcto para cada espesor garantiza tanto la integridad estructural como la rentabilidad, una comprobación de proceso que Aubrik realiza en cada plano.
SYS-QA-01 // Validación
Aseguramiento de la calidad de soldadura: protocolo de inspección de soldaduras de 3 etapas e informe de muestra
Es difícil vencer el escepticismo de un comprador: ¿cómo puedo asegurarme de que la soldadura sea sólida desde una distancia de 6,000 millas? Sabemos que no basta un apretón de manos, sino que se necesita documentación. Los foros están llenos de advertencias como “conexiones flojas” y “juntas frías”; con tasas de falla del 20%, el gerente de calidad responsable sabe que tendrá que asumirlas.
La respuesta de Aubrik es un proceso documentado de tres etapas, además de un informe que un comprador de la UE o de Estados Unidos puede auditar antes de tomar posesión del lote. Esto funciona porque el historial de la soldadura acompaña a la pieza, en lugar de depender de la memoria del soldador.
Protocolo de inspección de soldaduras de 3 etapas
01
Etapa 1: verificación previa a la soldadura:
[PRE]se cotejan los certificados de laminación con el número P, se inspeccionan la preparación de la junta y el armado y ajuste, y se confirman la WPS/PQR para el material/espesor especificado antes de iniciar el arco.
02
Etapa 2: monitoreo durante el proceso:
PROCESOSe comparan el amperaje/voltaje y la velocidad de recorrido con el procedimiento; se monitorean continuamente la estabilidad del arco y la temperatura entre pasadas, al igual que el perfil y la integridad del cordón.
03
Etapa 3: END posteriores a la soldadura:
[NDT]Inspección visual junto con pruebas UT (ultrasonido), MT (partículas magnéticas) y PT (líquidos penetrantes), con pruebas destructivas bajo solicitud.
 CAM-01 COMPROBACIÓN END
DATOS
Registro de inspección de muestra: WQR-2026-001
| Elemento de inspección | Resultado |
|---|---|
| Proyecto | Recipiente a presión industrial |
| Proceso | SAW + TIG (pasadas de raíz) |
| Material | Acero al carbono A36, 15 mm (P1) |
| Parámetros | Soldadura SAW: 300A/32V/40 cm-min; soldadura TIG: 180A/12V/10 cm-min |
| Visual | Sin defectos superficiales; refuerzo de 2.0 mm, ancho de 18 mm |
| UT | Sin defectos internos; penetración de 14.5 mm (se requieren ≥14 mm) |
| MT | Sin grietas superficiales/cercanas a la superficie |
| Conclusión | Aprobado: cumple con ISO 15614-1 y ASME |
Informe representativo; los registros completos específicos del trabajo se emiten al finalizar el proyecto.
ESPEC.: criterios de aceptación basados en normas
UT puede sustituir la radiografía en elementos de 6mm de espesor; los defectos mayores de 1/32″ (0.79mm), medidos desde la superficie hacia el interior de la soldadura (línea de corte) en el caso de socavación, o medidos hacia el interior del elemento de menor espesor (solo en soldaduras de juntas en T y de esquina), son inaceptables conforme a las directrices de ASME BPVC Sección V / Sección IX.
Aubrik no aprobará una soldadura sin un ensayo volumétrico registrado que la demuestre: cada resultado de prueba queda documentado para su inspección, incluso semanas o meses después.
Calificamos cada procedimiento conforme a ISO 15614-1 o ASME Sección IX antes de realizar una sola soldadura de producción y no enviamos recipientes hasta confirmar la penetración completa mediante UT. En WQR-2026-001 fue de 14.5 mm frente a un mínimo de 14 mm.
Certificaciones y cumplimiento
Al seleccionar proveedores, pocos preguntan primero por el precio; la consideración principal e inicial es si el proveedor puede presentar documentación verificable durante una auditoría. No poder presentar resultados certificados en el momento adecuado puede provocar la descalificación inmediata; a continuación se indican las normas auténticas que rigen las soldaduras de Aubrik.
ISO 9001
Gestión de calidad certificada
CE
Marcado de conformidad europea
ISO 15614-1
WPS/PQR: acero y níquel
ISO 15614-2
WPS/PQR: aluminio
ASME Sec. IX
Calificación del procedimiento y del soldador
AWS D1.1
Capacidad para acero estructural
TEMA
Fabricación de intercambiadores de calor
Calificación de procedimientos: el detalle del alcance que solicitan los compradores
Los procedimientos para acero, acero inoxidable y aleaciones de níquel están calificados conforme a las normas ISO 15614-1. Los procedimientos para aluminio están calificados conforme a ISO 15614-2. Estas dos normas ISO se equiparan fácilmente con los números P y números F de ASME Sección IX.
los soldadores están certificados y se someten a nuevas inspecciones; en cada trabajo, el certificado de conformidad acompaña a la pieza y garantiza a los compradores de la UE lo que esperan al recibirla: trazabilidad completa.
Solo existe un límite, expresado con honestidad: Aubrik realizará únicamente fabricación nueva para exportación que cumpla con las normas y no afirmará tener una autorización R-Stamp que no posee para un recipiente instalado. Si un proyecto requiere R-Stamp para una unidad instalada, Aubrik le informará desde la primera llamada que no ofrece el servicio, en vez de prometer un alcance excesivo y exponer al cliente al riesgo de una falla; el valor de un “no” directo desde el inicio es la continuidad de la relación de trabajo más allá de una auditoría.
[DOC-TITLE]
Trabajar con Aubrik: soldadura personalizada y OEM, plazos de entrega y cotizaciones
Un precio más bajo en el extranjero puede resultar más costoso si un producto fuera de especificación y su posterior reparación detienen la producción durante días. Para los compradores, esto significa que la principal variable de negociación tiene menos que ver con el precio unitario y más con el costo total puesto en destino: la tasa de retrabajo, el plazo de entrega y el número de traspasos entre proveedores.
Qué determina su cotización de soldadura
Aubrik no utiliza una estructura de precios uniforme; el precio total de la soldadura depende de cada trabajo. Este enfoque de precios se basa en múltiples factores contribuyentes (como cualquier otra fijación de precios basada en procesos), entre ellos los materiales utilizados, las especificaciones de la pieza y las inspecciones requeridas.
Los principales factores de costo incluyen:
- El grado del material afecta el costo del material de aporte, la pieza y, en algunos casos, el gas de protección.
- El espesor del material y el proceso afectan la tasa de deposición y el número de pasadas requeridas (según la ficha técnica proporcionada).
- Los niveles de inspección abarcan desde la inspección visual únicamente hasta pruebas UT/MT/PT completas, que se realizan bajo solicitud y se documentan según las especificaciones de su trabajo.
- El alcance de la certificación —la norma conforme a la cual debe calificarse el procedimiento, como ASME Sección IX— afecta el costo de calificación.
- Los volúmenes y alcances varían considerablemente, desde trabajos personalizados individuales hasta requisitos OEM a gran escala.
Plazos de entrega y servicios OEM
Los plazos de entrega habituales van de 1 a 3 días para trabajos personalizados pequeños y de 2 a 4 semanas (14-28 días) para trabajos a gran escala, como estructuras de acero o recipientes presurizados. Aubrik proporciona un cronograma con todas las cotizaciones, ofrece fabricación OEM y personalizada, y garantiza todos los trabajos durante un año.
Control de calidad interno y automatización
Aubrik diseña y opera sus propias instalaciones internas de soldadura, por lo que la programación, el control de calidad y el mantenimiento están estrictamente integrados. Esto minimiza el riesgo de la cadena de suministro; los compradores suelen valorar el control interno por encima del precio inicial cuando intervienen traspasos entre proveedores. Para volúmenes suficientemente altos como para justificar celdas robotizadas, Aubrik utiliza procesos automatizados que ofrecen mayor uniformidad y plazos de entrega más cortos en series repetidas de acero estructural y otros materiales.
~25%
Ejecución más rápida de los proyectos cuando la soldadura y los END se mantienen internamente, en lugar de distribuirse entre proveedores distintos.
Estimación de la industria [WEBSEARCH: mooreselectric.com]; no es una cifra garantizada para todos los proyectos.
Herramientas en línea de ingeniería y evaluación de soldadura de metales
selector de procesos compatibles
Seleccione el método de soldadura óptimo para su proyecto. Garantice una alta integridad estructural y eficiencia de producción.
Abrir selector
verificador de soldabilidad
Verifique la compatibilidad de materiales y las propiedades térmicas de las aleaciones. Prevenga defectos de soldadura antes de la fabricación a escala completa.
Ejecutar verificación de viabilidad
estimador de plazos de entrega e inspección
Estime los plazos de producción y los programas de inspección END. Optimice su cadena de suministro con proyecciones comerciales precisas.
Estimar plazo
Obtenga una cotización documentada para su proyecto de soldadura
Envíe su plano, material y espesor; Aubrik le indicará el proceso correcto, la norma de calificación y un cronograma claro.
Solicite una cotización de soldaduraPreguntas frecuentes
La soldadura TIG se utiliza para aplicaciones con materiales delgados, trabajos de precisión y metales no ferrosos. MIG sirve para una gama versátil de volúmenes y aplicaciones, incluidos espesores medios. SAW es ideal para aplicaciones con alta tasa de deposición, como materiales muy gruesos y juntas largas. Consulte la tabla de selección para determinar el mejor proceso según los materiales, espesores y juntas de su pieza, o consulte a los ingenieros de Aubrik enviando su diseño.
Cada soldadura incluye documentación de la inspección en tres etapas (WPS y calidad previa a la soldadura, registros de parámetros durante la operación de soldadura y resultados UT/MT/PT posteriores a la soldadura). Solicite un informe de control de calidad de muestra (WQR-2026-001) antes de proceder con una orden de compra; los registros reales de su trabajo estarán disponibles para entregarse con todos los componentes.
Proteja su costo total puesto en destino manteniendo internamente la soldadura y los END, calificando los procedimientos conforme a las normas y documentando todo lo que produce Aubrik. Lo más barato rara vez tiene el menor costo.
Acero al carbono, acero inoxidable 304/316, aluminio, titanio, aleaciones de níquel (Inconel, Hastelloy), cobre y bronce: desde trabajos TIG con lámina de 0.3 mm hasta placas de acero de 100 mm con SAW. Consulte la matriz de soldabilidad para conocer el rango de cada material.
Sí. Los soldadores están certificados y se someten a nuevas pruebas, y los procedimientos se califican conforme a ISO 15614-1 (acero/níquel), ISO 15614-2 (aluminio) y ASME Sección IX, con capacidad conforme a AWS D1.1 para trabajos estructurales.
Las piezas personalizadas pequeñas suelen tardar 1-3 días; los ensambles industriales grandes requieren 2-4 semanas. Recibirá un cronograma firme con su cotización.
Tendencia ahora



