Póngase en contacto con la empresa Aubrik

Equipo de soldadura circunferencial para torres eólicas
Equipo de soldadura circunferencial para torres eólicas — Sistema SAW automático para secciones de torre de ⌀3–8 m
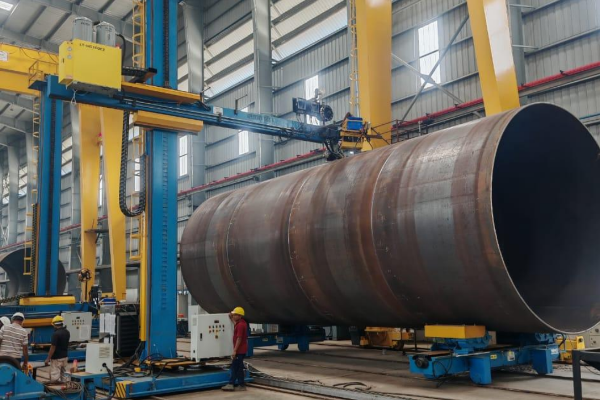
Equipo automatizado de soldadura circunferencial para torres eólicas, utilizado para realizar las soldaduras de las juntas circunferenciales que mantienen unidas las torres de 70-90m. Aubrik produce soldaduras uniformes con calidad apta para NDT en secciones S355, con seguimiento de junta por láser y recuperación de fundente del 80% integrada en el diseño.
✔ Certificación ISO 9001 y CE
✔ Est.1999 (Wuxi ABK / Aubrik)
✔ Capacidad de 1,000 equipos de soldadura al año
✔ Tasa de aprobación NDT en campo de hasta 99.8%
⌀3.0–8.0 m
Rango de diámetros de torre
6.5–80 mm
Espesor de pared
SAW
Arco sumergido, DC1000/1200
±0.01 mm
Seguimiento de junta por láser
80%
Tasa de recuperación de fundente
2 → 5 / día
Secciones soldadas (resultado en campo)
[SYS-DIAGNOSIS]
Por qué las soldaduras circunferenciales manuales ponen en riesgo las torres eólicas
Un equipo de soldadura circunferencial para torres eólicas es la máquina automática que une virolas de acero conformadas para crear una sección de torre terminada mediante soldadura circunferencial por arco sumergido. En una torre de 70-90m, esas uniones circunferenciales soportan cargas de viento, ciclos térmicos y, en instalaciones marinas, niebla salina y fatiga. Una sola pasada defectuosa se convierte en un riesgo estructural durante toda la vida útil de la turbina.
El costo de la soldadura circunferencial manual
SEC.01
[DEFECT_RATE]
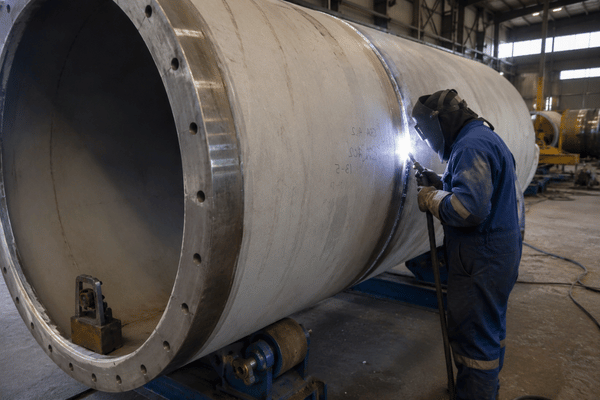
Las soldaduras circunferenciales manuales, con tasas de defectos cercanas al 10%, dependen hora tras hora de la destreza del operador sobre una estructura en rotación.
SEC.02
[STRUCT_STRESS]
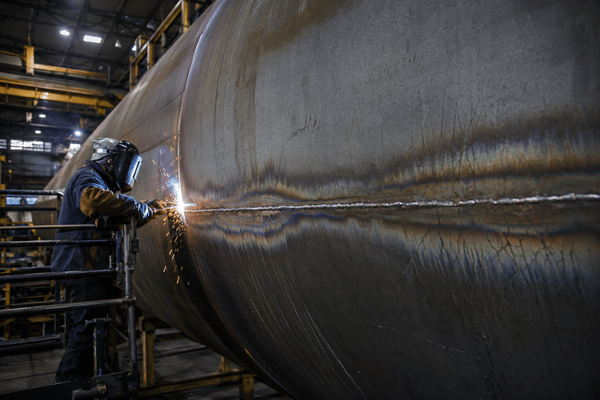
Una entalla metalúrgica continua —la soldadura circunferencial y su zona afectada por el calor— queda sometida a esfuerzo de flexión, donde las grietas se inician y crecen con el tiempo.
SEC.03
[PROD_LIMIT]
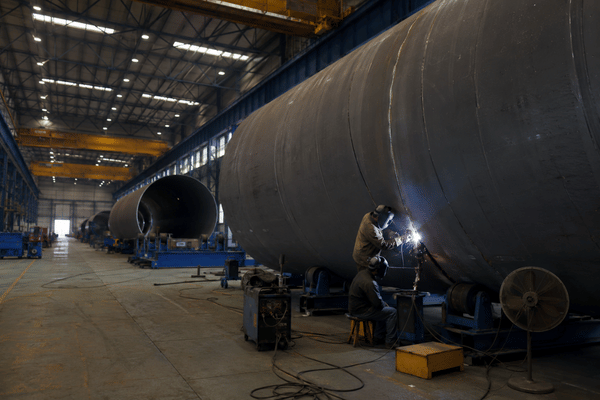
Capacidad de producción limitada: el tiempo de arco encendido en la soldadura manual representa solo el 20-30% del turno, lo que limita la cantidad de secciones que una línea puede despachar.
[Aubrik _ENGINEERING]
Aubrik diseña su equipo de soldadura circunferencial específicamente en torno a este modo de falla. La causa estructural de los defectos en las soldaduras circunferenciales manuales es que una calidad de soldadura uniforme depende de una rotación constante y de un cabezal que no se desvíe. Por eso utilizamos un sistema estable de variación de frecuencia de CA para hacer girar la torre a velocidad constante, ya que el seguimiento de junta que mantiene el cabezal a 0.01mm solo funciona cuando la pieza de trabajo se mueve de manera regular y predecible. Aubrik proporciona una soldadura circunferencial sin defectos y con mínima intervención humana, incluso en secciones S355 de gran espesor precalentadas a 120 C y soldadas a temperaturas ambiente de hasta 20 C.
[IMPACT_SCALE]
A medida que la energía eólica se expande para alcanzar todo su potencial, cada sección de torre que se despacha sin defectos elimina otro obstáculo de la cadena de suministro de energía renovable. Una soldadura circunferencial uniforme de torres eólicas, y no un retrabajo heroico, es lo que mantiene el flujo de esa cadena, y precisamente para eso se fabrica un sistema Aubrik específico de preparación para soldadura circunferencial.
[SYS-01] Equipo automatizado de soldadura circunferencial
Equipos Aubrik de soldadura circunferencial para torres eólicas WT-GW-I y WT-GW-II
Dos modelos cubren todo el alcance de trabajo en torres eólicas terrestres y marinas. Ambos se fabrican con componentes industriales de precisión seleccionados para ofrecer una larga vida útil en entornos exigentes de fabricación: fuente de poder para soldadura SAW Lincoln Electric, control de velocidad por variación de frecuencia Siemens y motorreductores SEW.
Cada uno es un soldador circunferencial automático (AGW): un cabezal de soldadura desplazable que controla unilateralmente el seguimiento de junta, incorporando soldaduras circunferenciales de torre totalmente automatizadas a un proceso que antes era manual. Es esa transición la que convierte la calidad de la soldadura, antes variable según el operador, en un resultado repetible y de alta calidad, y permite que una línea aumente rápidamente la productividad sin incorporar más personal calificado.
Fabricamos dos máquinas, no una, porque una pared terrestre de 40mm y una pared marina de 80mm requieren distintos pares de rotación y aportes térmicos; realizar cualquiera de esos trabajos en un solo bastidor puede generar un 10% más de soldaduras lentas y deficientes. Por eso los modelos WT-GW-I y WT-GW-II cubren toda la gama. Tanto un comprador de la UE que trabaja con virolas terrestres de 50ton como uno de Estados Unidos que suelda secciones marinas de 120ton adquirirá un bastidor con capacidad para sus secciones más pesadas. Después de todo, una máquina automática de soldadura circunferencial configurada para su torre siempre superará a una solución genérica de catálogo.
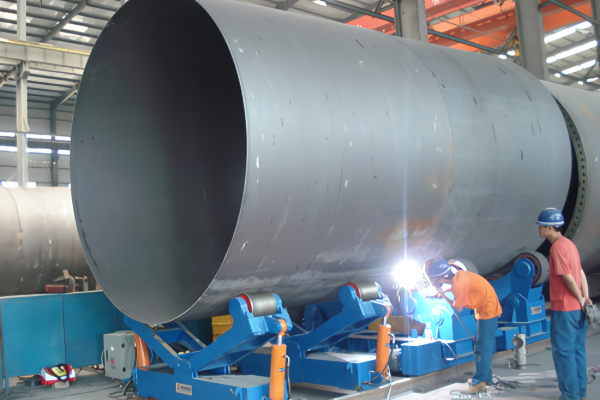
Modelos de equipos de soldadura circunferencial
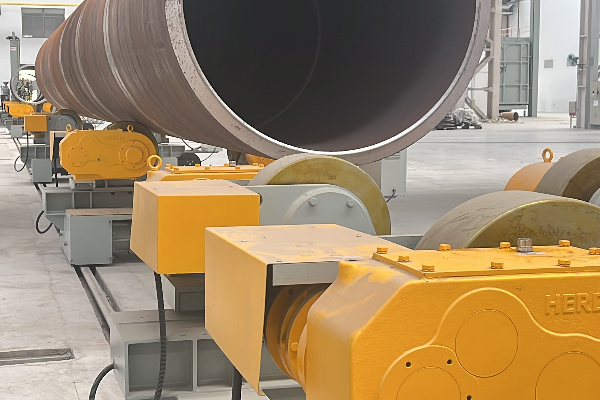
WT-GW-I
Torres terrestres y medianas
Esta máquina está diseñada para secciones de 3.0-4.5m con espesores de 6.5-60mm. Los fabricantes de Hebei utilizan el WT-GW-I para producir diariamente 6 juegos de torres terrestres de 3.8m / 40mm.
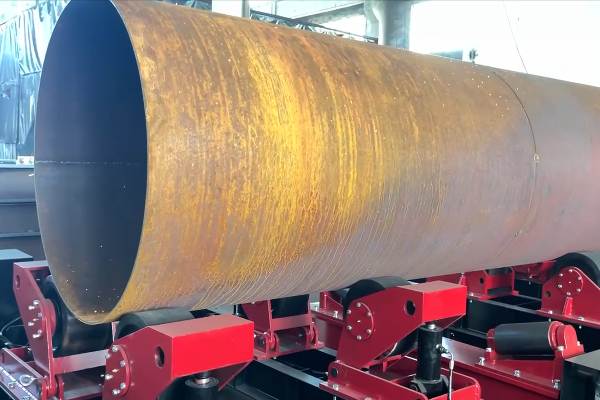
WT-GW-II
Torres marinas grandes y de gran espesor
Este modelo admite secciones de 4.5-8.0m con espesores de 8.0-80mm. Un proyecto marino de Fujian utiliza un WT-GW-II en torres de 7.5m / 70mm y obtiene una producción equivalente a la de cuatro soldadores manuales.
[SPEC-02]
Matriz de parámetros técnicos
| Especificación | WT-GW-I | WT-GW-II |
|---|---|---|
| Diámetro de torre aplicable | ⌀3.0–4.5 m | ⌀4.5–8.0 m |
| Espesor de pared aplicable | 6.5–60 mm | 8.0–80 mm |
| Método de soldadura | Soldadura por arco sumergido (SAW) | Soldadura por arco sumergido (SAW) |
| Fuente de poder para soldadura | DC1000 + NA-3 | DC1200 + NA-3 |
| Diámetro del alambre de soldadura | ⌀2.5–6.0 mm | ⌀3.2–6.0 mm |
| Velocidad de soldadura | 0.3–2.5 m/min | 0.2–2.0 m/min |
| Velocidad de rotación | 0.1–1.0 r/min | 0.05–0.8 r/min |
| Alimentación eléctrica | 380V / 50Hz, 3 fases | 380V / 50Hz, 3 fases |
| Dimensiones generales (L×A×H) | 4500×1800×2200 mm | 5200×2000×2500 mm |
| Peso neto | 3,800 kg | 5,200 kg |
| Grados de acero aplicables | Al carbono / de baja aleación / S355N/NL | Al carbono / de baja aleación / S355K2/NL |
[DATA-03]
Ventana de aplicación de ⌀3–8 m
En esta vista única encontrará la configuración desarrollada en función de su sección más grande, su pared de mayor espesor y su objetivo de producción más ambicioso. La fila resaltada indica el componente para el que está diseñada la máquina.
| Si sus torres son… | Diámetro | Pared | Grado de acero | Modelo recomendado |
|---|---|---|---|---|
| Terrestre, estándar | ⌀3.0–4.5 m | 6.5–60 mm | S355N/NL | WT-GW-I |
| Combinación terrestre/marina | ⌀4.5–6.0 m | hasta 70 mm | S355NL | WT-GW-I o II* |
| Marina, gran espesor | ⌀6.0–8.0 m | hasta 80 mm | S355K2/NL | WT-GW-II |
| No estándar / reparación | personalizado | personalizado | personalizado | Fabricación OEM |
*Diámetro limítrofe: configuramos la capacidad de rotación y la resistencia del brazo horizontal para adaptarlas de forma óptima a sus secciones más grandes. El equipo automático de soldadura circunferencial puede integrarse fácilmente con manipuladores de soldadura de columna y brazo, rotadores de soldadura, rodillos viradores, maquinaria de posicionamiento y máquinas de corte CNC de la amplia gama de Aubrik, lo que garantiza una integración eficiente con su flujo de materiales actual.
Soldadura circunferencial automática frente a manual: la penalización de la soldadura manual
La automatización es más que un eslogan: representa una justificación financiera respaldada por seis métricas tangibles en una hoja de cálculo que comparan a un equipo humano competente con el AGW al trabajar en el mismo componente estructural.
Interprete la tabla como una historia de capacidad de producción, no de calidad. El aumento del tiempo de arco encendido, de una cuarta parte a tres cuartas partes del turno, es lo que permite pasar de dos secciones diarias a cinco secciones diarias, factor clave para entregar a tiempo. Las filas de fundente y defectos protegen esa capacidad conseguida con esfuerzo al eliminar desperdicios.
También se consideran los tiempos de inactividad. La soldadura circunferencial tradicional pierde tiempo al reajustar la posición, iniciar el arco, corregir un avance irregular e incluso trasladarse de una sección a otra, una causa invisible de pérdida de capacidad y mayores gastos. Como el sistema Aubrik sigue funcionando sin interrupciones después de la carga una vez asegurada la sección de torre en su interior, el diseño estructural elimina causas de interrupción como la fatiga del operador o las variaciones de posición. Ahorrar el 20% del turno de trabajo en estructuras pesadas, tanto en plantas terrestres como marinas, proporciona un margen adicional.
// Matriz de datosComparación del AGW
Métrica
Soldadura circunferencial manual
Sistema automático Aubrik
Tasa de defectos en soldaduras circunferenciales
~ 10-12%
hasta 0.2-0.3%
Tiempo de arco encendido (aprovechamiento del turno)
20-30%
80%+
Secciones de torre por día
2
5
Defectos de descentrado / desalineación
hasta 8%
0.2% (seguimiento de +/- 0.01 mm)
Desperdicio de fundente no utilizado
~ 25%
~ 5% (80% recuperado)
Tasa típica de aprobación NDT en campo
~ 95% promedio del sector
hasta 99.8%
[SYS.DOC] // ESPECIFICACIÓN DEL FLUJO DE TRABAJO
Flujo de trabajo de soldadura circunferencial sin defectos en 4 etapas
Este quizá sea el aspecto más importante; siempre se dice: «si es automático, las soldaduras no tienen defectos». Pero no es así: incluso las estructuras marinas S355 de gran espesor sufrirán grietas en frío y problemas de hidrógeno si se ensamblan con demasiada rapidez, sin considerar las condiciones entre pasadas, el calentamiento ni el tiempo necesario para que se enfríen lo suficiente antes de inspeccionarlas.
Hablemos con franqueza: la automatización por sí sola no es una garantía para el sector. De hecho, existe una difícil disyuntiva entre la velocidad bruta y la disciplina necesaria para controlar la metalurgia, y Aubrik resuelve ese equilibrio mediante un control inteligente del proceso incorporado en la automatización, sin sacrificar ninguno de los dos aspectos. Ese control del proceso se integra en cuatro etapas: exactamente las cuatro que Aubrik aplica para sus clientes industriales en la UE y Estados Unidos en secciones marinas S355 de 120 toneladas calentadas a 120C.
[EXPERT.LOG] // CONTROL METALÚRGICO
«Con S355 de gran espesor, la máquina es solo la mitad de la solución», explica el ingeniero estructural principal Jian Li. «Dimensionamos la velocidad de rotación para cada sección a fin de controlar el enfriamiento fuera del intervalo de formación de grietas en frío y después la alineamos con precisión mediante el seguimiento de junta, hasta centésimas de milímetro».
IMPLEMENTACIÓN EN CAMPO
Resultados comprobados en campo — Proyectos eólicos marinos y terrestres
Escenarios Aubrik de fabricación de torres
Cada configuración Aubrik recomendada corresponde a uno de los cuatro escenarios mostrados aquí y, en cada caso, citamos un proyecto real para demostrarlo, no una afirmación de «folleto». Para un profesional de compras que evalúa a un nuevo proveedor de equipos de soldadura, el riesgo suele radicar en afirmaciones sin verificar o en falta de confianza. Por eso, cada valor comunicado por Aubrik corresponde a la fabricación real de una torre marina de 50-120 toneladas, soldada con un precalentamiento especificado de 120°C y con una tasa de aprobación NDT confirmada.
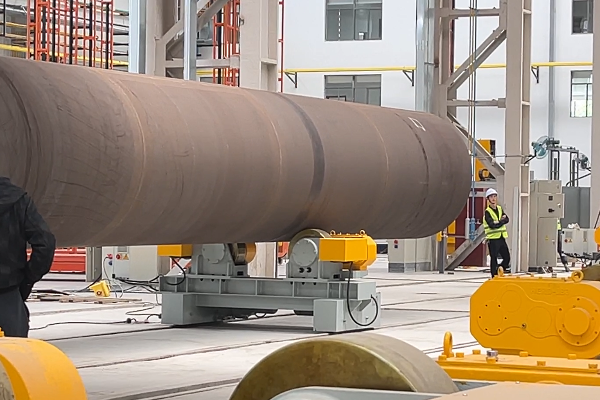
SYS-ID
Escenario de fabricación de torres
Configuración
Resultado documentado
[OP-01]
Producción en serie de torres terrestres
WT-GW-I, SAW de un cabezal
Planta de Henan: 500 → 1,200 secciones/año, 99.7% NDT
[OP-02]
Estructuras marinas de gran espesor
WT-GW-II, precalentamiento controlado
Guangdong Qingzhou III: 80 secciones, 2 años sin daños, +35% de eficiencia
[OP-03]
Reparación / refuerzo en sitio
Equipo portátil de soldadura circunferencial
Jilin Longzhao: 119 bases de turbinas reforzadas, todas aprobaron el NDT
[OP-04]
Fabricación pesada relacionada
WT-GW-II, SAW
Petroquímica de Jiangsu: tanques de ⌀5.8 m, eficiencia 3×, 100% NDT
DATOS // 01 120 secciones cero defectos NDT en S355NL de ⌀6.2 m / 75 mm Parque eólico marino de Jiangsu — ciclo de fabricación 30% más corto que con soldadura manual
DATOS // 02 78% menos desperdicio de fundente, producción de 2 → 5 secciones/día Fabricante de Shandong, WT-GW-I — menor costo y entrega más rápida
DATOS // 03 8% → 0.2% de defectos de descentrado, 90% menos tiempo de corrección Fabricante de Jiangsu — seguimiento de junta por láser ±0.01 mm
DATOS // 04 180,000 RMB ahorrados por un fabricante en costos de fundente (/año) Mediante la recuperación del 80% del fundente, junto con un aumento de 2 a 5 secciones de torre por día.
Certificaciones y cumplimiento normativo
Aubrik suministra sus equipos conforme a las normas europeas y nuestra documentación superará sin excepción las auditorías más exigentes a proveedores. Omitir esos procedimientos genera riesgos, porque incluso una máquina aparentemente bien fabricada puede reprobar la auditoría en sus propias instalaciones. Cada equipo Aubrik de soldadura circunferencial cumple las normas CE, ISO 9001 e ISO 15614-1 para que compradores de Estados Unidos o Europa puedan aprobar sin problemas la soldadura de un módulo marino de 120 toneladas, incluida documentación de respaldo como un WPQR certificado que refleje nuestra temperatura de precalentamiento de 120C para cada procedimiento de soldadura de S355.
01
ISO 9001
Sistema de gestión de la calidad02
CE
Conformidad europea03
ISO 15614-1
Procedimiento de soldadura (WPQR)04
S355 N/NL/K2
Grados de acero EN 1002505
NDT: UT + MT
Inspección posterior a la soldaduraNota del ingeniero — Momento del NDT en estructuras marinas
Para juntas marinas S355 de gran espesor, las normas exigen un tiempo de espera posterior a la soldadura antes del NDT, de hasta 48 horas, para que cualquier agrietamiento retardado asistido por hidrógeno (DHAC) pueda manifestarse antes de la aceptación. Nuestro WPQR estándar y el protocolo de inspección incluyen este tiempo de espera, por lo que una aprobación es verdaderamente concluyente.
Guía de compras — Plazo de entrega, garantía, OEM y servicio posventa
El mayor riesgo de adquirir equipos de soldadura de China no es la máquina en sí, sino lo que ocurre durante los 2+ años posteriores a la compra. Cerca del 30% de los compradores informa deficiencias en el soporte posventa, con costos ocultos de mantenimiento, refacciones y retrasos de envío que consumen silenciosamente cualquier ahorro en el precio.
La razón por la que un comprador de la UE o Estados Unidos duda no es emocional, sino estructuralmente fundamental: una torre marina de 120 toneladas, o incluso una terrestre de 50 toneladas, no puede esperar tres semanas por una refacción esencial. Aubrik proporciona la estructura de servicio necesaria para evitar estas sorpresas costosas.
Qué obtiene con un equipo Aubrik de soldadura circunferencial
- Garantía gratuita de 1 año en cada máquina.
- Soporte técnico en vivo 24/7 con tiempo de respuesta de 4 horas: en un proyecto de Guangdong se resolvió una emergencia en sitio en 24 horas y se alcanzó una tasa de satisfacción del cliente del 98%.
- Fabricación OEM personalizada: Una estructura marina personalizada de S355K2 de 7.8 m / 75 mm para una plataforma marina de Fujian lleva 2 años funcionando correctamente con una tasa de aprobación NDT del 99.9%.
- Instalación en sitio, puesta en marcha, capacitación de operadores, refacciones OEM originales y actualizaciones de software.
[DATA-MATRIX]
Factores de precio y plazo de entrega
El precio y el plazo de entrega se relacionan directamente con las especificaciones que usted necesita, no con una estimación genérica basada en una configuración típica. Trabajamos con sus parámetros para preparar una cotización personalizada. Estos factores clave del costo son transparentes.
Modelo y dimensionamiento de la rotación Mayor diámetro y máximo espesor de pared que suelda
Configuración de potencia SAW DC1000 frente a DC1200, trabajo de una pasada frente a varias pasadas
Alcance OEM Bastidores personalizados e integración con rotadores/manipuladores existentes
Nivel de certificación Alcance del WPQR y paquete de inspección para su mercado
Herramientas de ingeniería y evaluación del ROI para la soldadura circunferencial de torres eólicas
selector de modelos
Configure su sistema óptimo de soldadura circunferencial según los diámetros específicos de las virolas, los espesores de las placas de acero y los requisitos de distribución de la línea de producción.
Abrir selector
calculadora de ROI de capacidad de producción
Evalúe los plazos de recuperación de la inversión y calcule las mejoras medibles en capacidad y factor de trabajo generadas por la integración de soldadura multiarco automatizada.
Calcular ROI
calculadora de ahorro de fundente
Estime la reducción de costos en consumibles de soldadura mediante la simulación de la eficiencia de recuperación de material y el control preciso de la distribución del fundente.
Analizar ahorros
Fabrique torres que aprueben el NDT a la primera
Indíquenos el diámetro interior, el espesor de pared y el ritmo de producción ideal para su torre: los ingenieros de Aubrik le presentarán el sistema de soldadura óptimo y luego elaborarán una cotización precisa y desglosada que incluya todos los componentes de esa configuración específica, junto con los plazos de entrega detallados para cada etapa.
Preguntas frecuentes
01 ¿Qué ventajas ofrece un sistema automático de soldadura circunferencial para torres eólicas frente a la soldadura manual?
Obtenga un índice de aprobación en NDT del 99%+ y aumente la producción entre 300-500% frente a la soldadura manual. La uniformidad es el factor decisivo: la soldadura circunferencial manual suele presentar una tasa de defectos del 8-10% porque la calidad de la soldadura depende directamente del desempeño del soldador mientras trabaja de pie sobre una estructura en rotación. Los sistemas de rotación controlada y seguimiento de junta por láser de la tecnología Aubrik minimizan estos riesgos y reducen los defectos a menos del 0.5%. En un taller de fabricación de torres de Shandong que producía torres de 50 a 120 t, la adopción del sistema automático de soldadura Aubrik redujo la tasa de defectos del 12% al 0.3% y aumentó la productividad de 2 a 5 torres por día.
02 ¿Qué diámetros de torre, espesores de pared y grados de acero puede procesar?
Nuestro conjunto de equipos permite actualmente fabricar tuberías y torres con diámetros exteriores de 3.0-8.0 m y espesores de pared de 6.5-80 mm, y está diseñado específicamente para soldar materiales S355N/NL y S355K2. Ofrecemos personalización: recientemente entregamos a una plataforma marina de Fujian una configuración S355K2 personalizada de 7.8 m / 75 mm que ha funcionado sin fallas durante dos años, con un índice de aceptación en NDT del 99.9%.
03 ¿Cómo funcionan los sistemas de seguimiento de junta por láser y recuperación de fundente?
El seguimiento avanzado mediante visión láser, combinado con la identificación por IA, genera datos 3D precisos de la junta —con una exactitud de hasta 0.01 mm— y ajusta automáticamente el cabezal de soldadura para efectuar una soldadura continua de 360 grados en torres de cualquier diámetro. Un eficiente sistema de recuperación de fundente de circuito cerrado utiliza succión por vacío y filtración para recuperar y reutilizar hasta el 80% del fundente excedente. Las mirillas transparentes permiten al operador supervisar los niveles de fundente sin interrumpir el ciclo de soldadura.
04 ¿Es adecuado para torres eólicas marinas expuestas a la niebla salina y la corrosión?
Sí. El WT-GW-II se fabricó con componentes resistentes a la corrosión y control de soldadura de precisión para soportar las duras condiciones marinas, e incorpora medidas contra el agrietamiento por hidrógeno al soldar material S355 de mayor espesor mediante precalentamiento controlado y controles NDT oportunos. Por ejemplo, este sistema de soldadura circunferencial se utiliza actualmente en un proyecto de 80 juntas para el parque eólico marino Guangdong Qingzhou III, donde no ha sufrido daños en dos años. En el mismo proyecto, nuestro WT-GW-II ha logrado una mejora de eficiencia del 35% frente a los procesos de soldadura manual.
05 ¿Cómo mantenemos el sistema de recuperación de fundente funcionando correctamente?
Revise semanalmente si hay obstrucciones en el sistema de vacío y compruebe los filtros, rellene mensualmente la tolva de fundente de reserva y límpiela una vez al año. Un cliente de Jiangsu mantuvo una tasa de funcionamiento del 99.5% durante tres años con esa rutina.
06 ¿Qué soporte posventa y garantía ofrecen?
Una garantía total durante todo el ciclo de vida desde el primer día: instalación y puesta en operación en sitio, capacitación completa para soldadores y mantenimiento preventivo continuo, asistencia telefónica 24/7 (prometemos devolver la llamada en un plazo de 4 horas), todo ello respaldado con repuestos originales y actualizaciones de software bajo una garantía de un año. Cuando surgió un problema en un proyecto de la zona de Guangdong, un representante de Aubrik asignado al sitio llegó al lugar en un plazo de 24 horas y se encontró una solución en 48. La satisfacción del cliente con la atención de ese problema se calificó en 98%.
Tendencia ahora



