Póngase en contacto con la empresa Aubrik

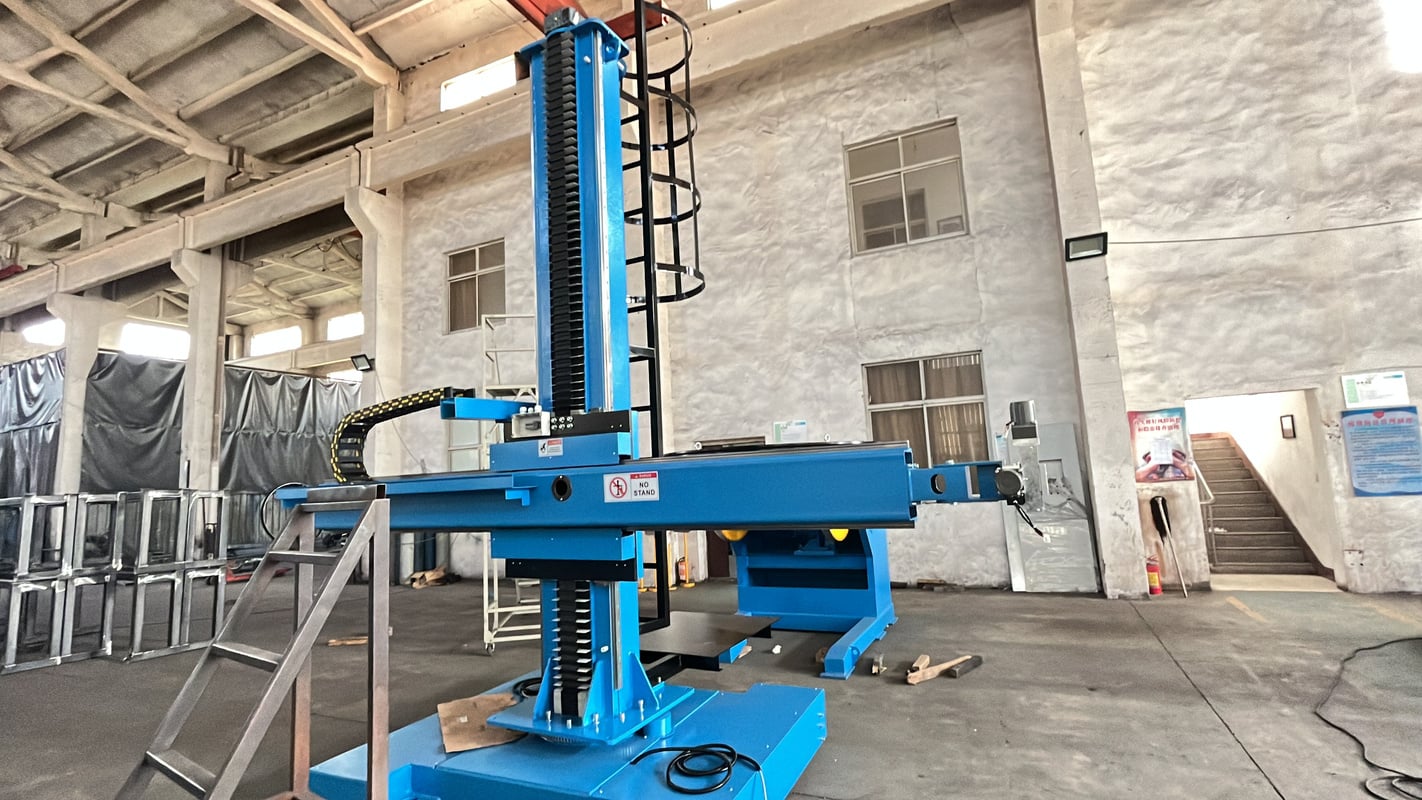
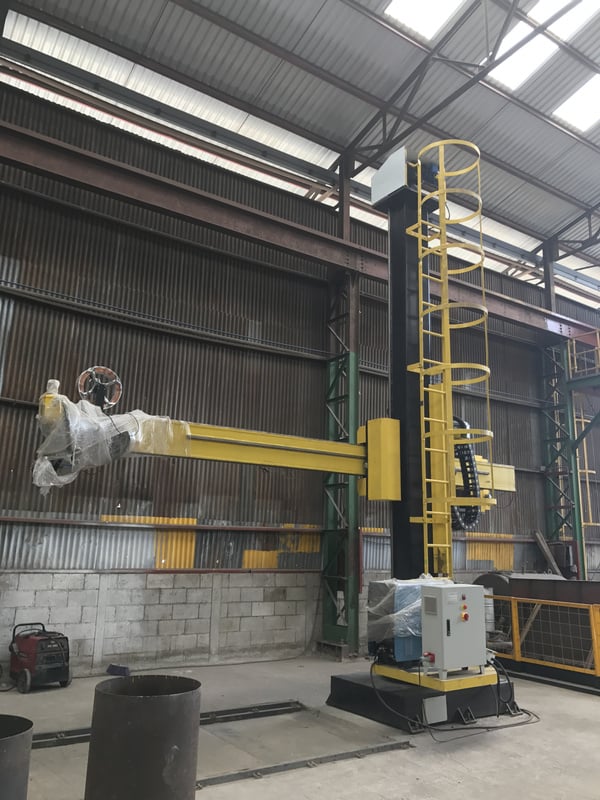
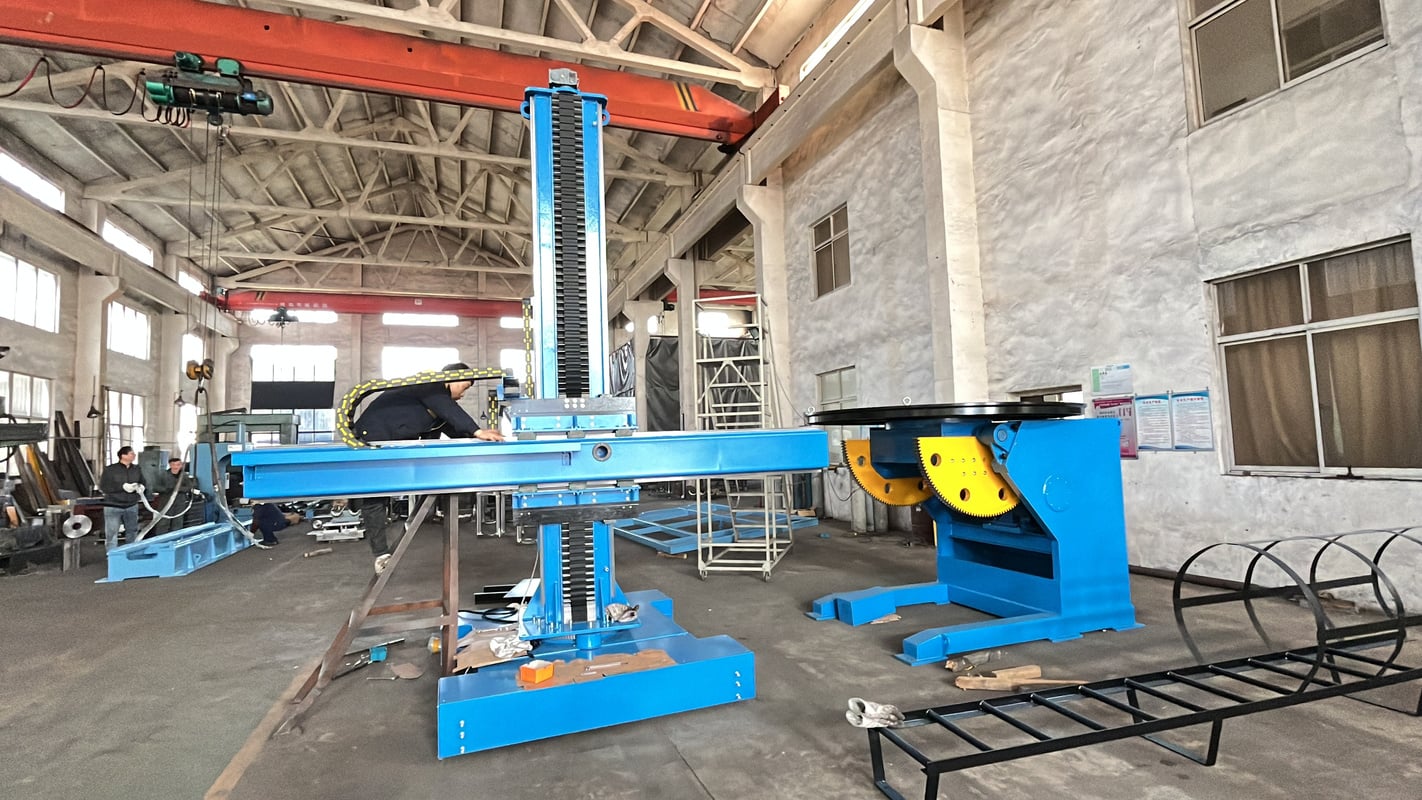
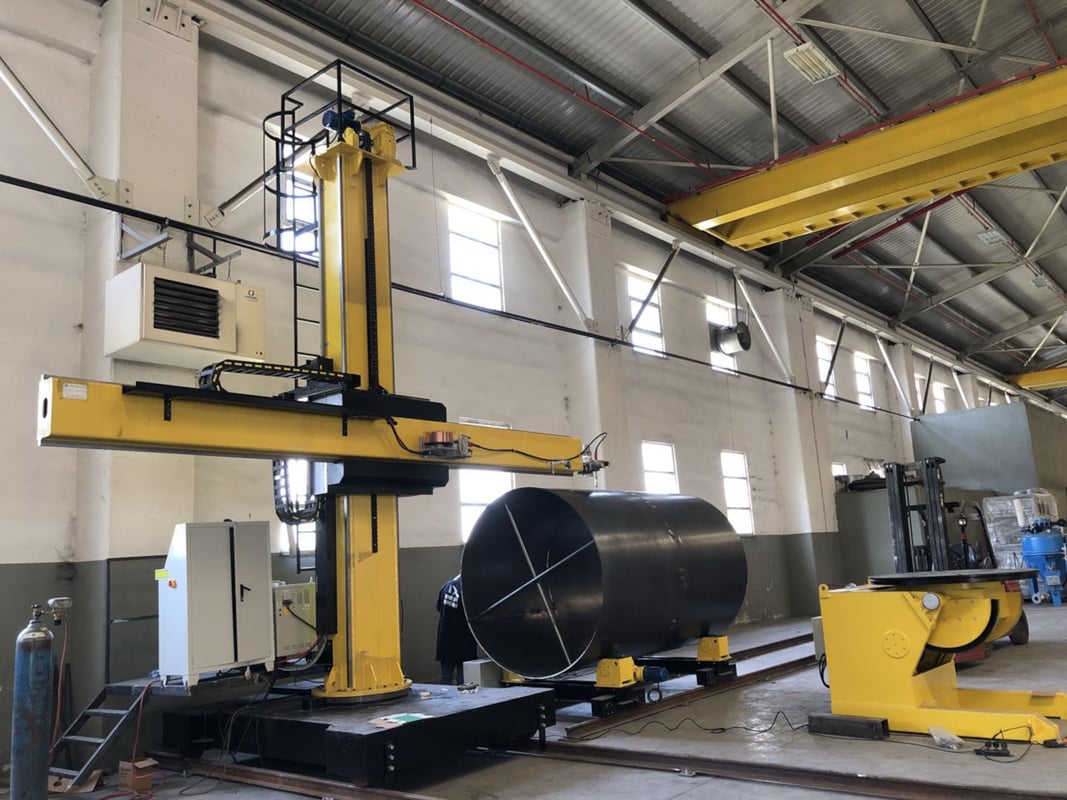
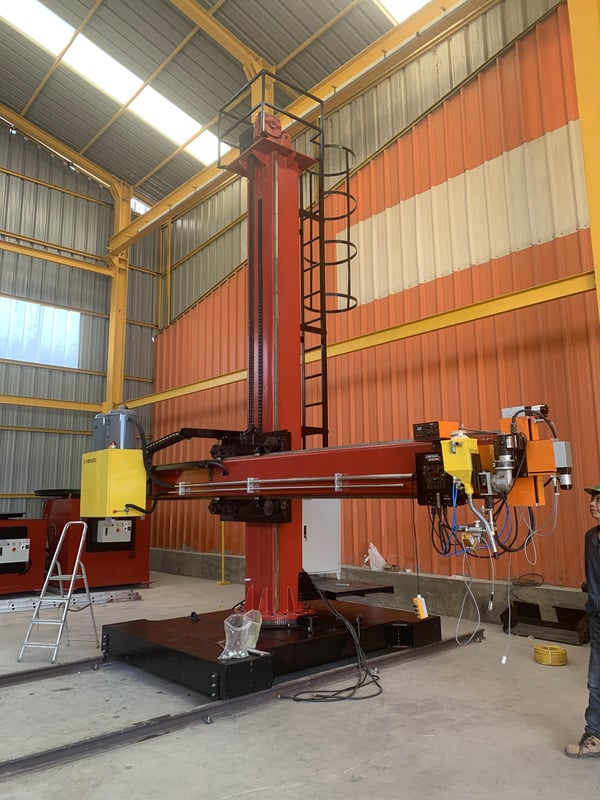
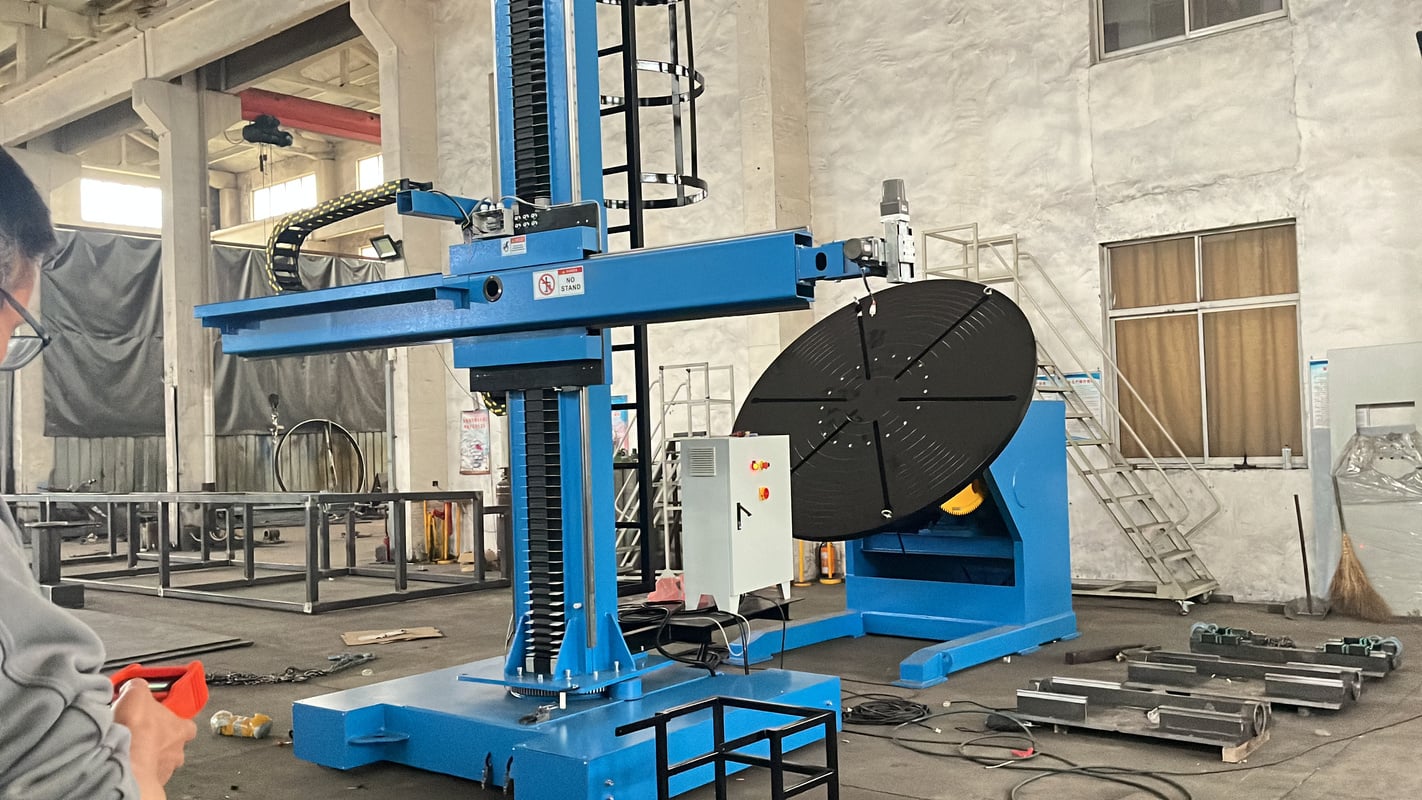
Manipuladores de soldadura de columna y brazo horizontal
Manipuladores de soldadura de columna y brazo horizontal fabricados a medida para automatizar con arco sumergido (SAW), MIG y TIG la soldadura de tanques, recipientes a presión, tramos de tubería y torres eólicas; diseñados, certificados y enviados directamente desde la fábrica de Aubrik.
- Certificación CE e ISO 9001
- Fabricamos sistemas de automatización de soldadura desde 1999
- Exportados a 8+ países
- Garantía de 12 meses
Por qué la soldadura manual limita la producción de tanques, recipientes y juntas largas
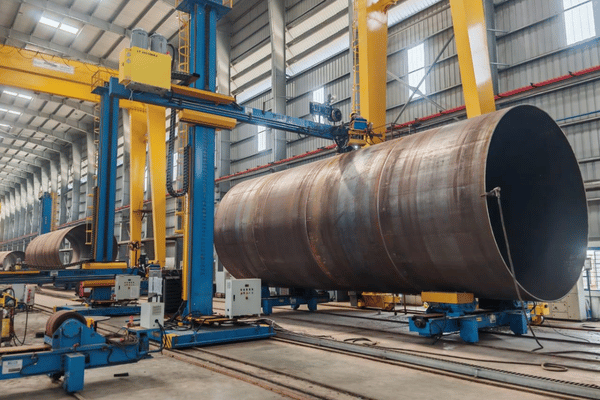
Un manipulador de soldadura es una máquina de columna y brazo horizontal que sostiene el cabezal de soldadura —no la pieza de trabajo— y lo desplaza a lo largo de la junta a una velocidad controlada. En una estructura de gran tamaño, esa única diferencia determina su producción. Si se asigna un soldador a las juntas largas de tanques o recipientes, el arco solo permanece encendido durante alrededor del 25–40% del turno; el resto del tiempo se pierde en reposicionamientos, cambios de electrodos y limpieza de escoria.
Ese tiempo improductivo es el cuello de botella oculto y costoso en trabajos estructurales pesados y con presión. Cada vez que el operador sube, vuelve a encender el arco y realinea el equipo, el cordón pierde uniformidad y aumentan tanto el retrabajo como las demoras. El problema rara vez es la habilidad del soldador: es el tiempo de arco encendido.
ANÁLISIS DEL PROBLEMA
Causa raíz: por qué el arco sigue deteniéndose
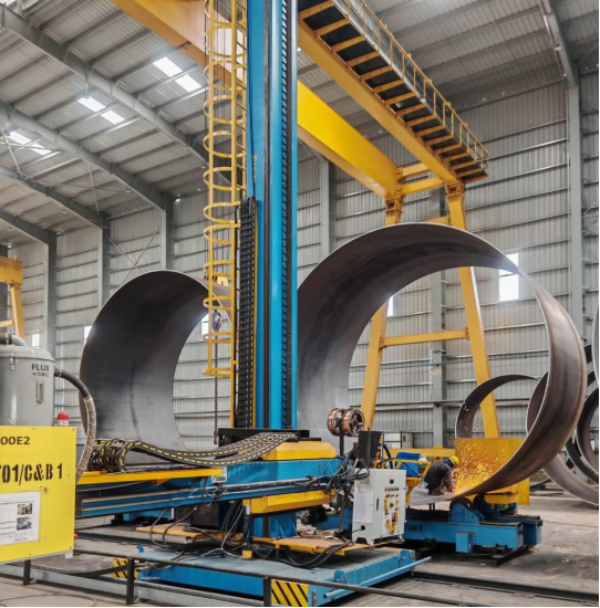
La soldadura por arco sumergido solo alcanza todo su potencial cuando el manipulador, el seguimiento de junta y la gestión del fundente funcionan en conjunto, porque el proceso requiere un arco casi continuo. Sin esa automatización, el proceso SAW vuelve a ser un trabajo manual con paradas y arranques. La columna y el brazo horizontal mantienen el cabezal en movimiento a lo largo de una junta de 6 metros, de modo que el arco permanece encendido en lugar de reiniciarse en cada pasada.
SISTEMA Aubrik
Un manipulador de soldadura de columna y brazo horizontal Aubrik elimina el cuello de botella desde su origen. Los ingenieros de Aubrik fabrican el brazo horizontal en nuestra propia planta para mantener rígida la antorcha y desplazarla a lo largo de la junta con una velocidad de recorrido repetible; el equipo se combina con un rotador o posicionador para ejecutar soldaduras circunferenciales y longitudinales sin supervisión. Para los compradores industriales que trabajan con juntas largas, convertir un índice manual de arco encendido del 25–40% en uno del 70–100% es la forma más directa de aumentar la productividad.
¿No sabe si un manipulador es adecuado para su variedad de piezas?
Envíe las dimensiones de su pieza de trabajo para recibir un cálculo gratuito →Gama de manipuladores de columna y brazo horizontal Aubrik: modelos, especificaciones y dimensionamiento
Los manipuladores de columna y brazo horizontal Aubrik se fabrican por clases de tamaño en nuestra propia planta y se configuran para su pieza de trabajo, en lugar de venderse con una configuración estándar. La columna vertical determina la altura de trabajo; el brazo horizontal determina el alcance sobre la pieza o a lo largo de ella. Ambos ejes se desplazan mediante accionamientos de cremallera y piñón con motores de CA de velocidad variable, por lo que el recorrido se mantiene suave y sin vibraciones de 120 a 3000 mm/min.
| Clase de modelo | Columna × brazo horizontal (m) | Carrera del brazo horizontal/de la columna | Carga en el extremo del brazo horizontal | Velocidad de recorrido de soldadura | Uso habitual |
|---|---|---|---|---|---|
| AM-CB-30 | 3 × 3 | ≈3000 mm | 150–500 kg | 120–3000 mm/min | Tanques pequeños, tramos de tubería |
| AM-CB-40 | 4 × 4 | ≈4000 mm | 300–800 kg | 120–3000 mm/min | Recipientes a presión, tambores |
| AM-CB-50 | 5 × 5 | ≈5000 mm | 500–1200 kg | 120–3000 mm/min | Secciones de torres eólicas |
| AM-CB-60 | 6 × 6 | ≈6000 mm | 800–2000 kg | 120–3000 mm/min | Recipientes grandes, estructuras pesadas |
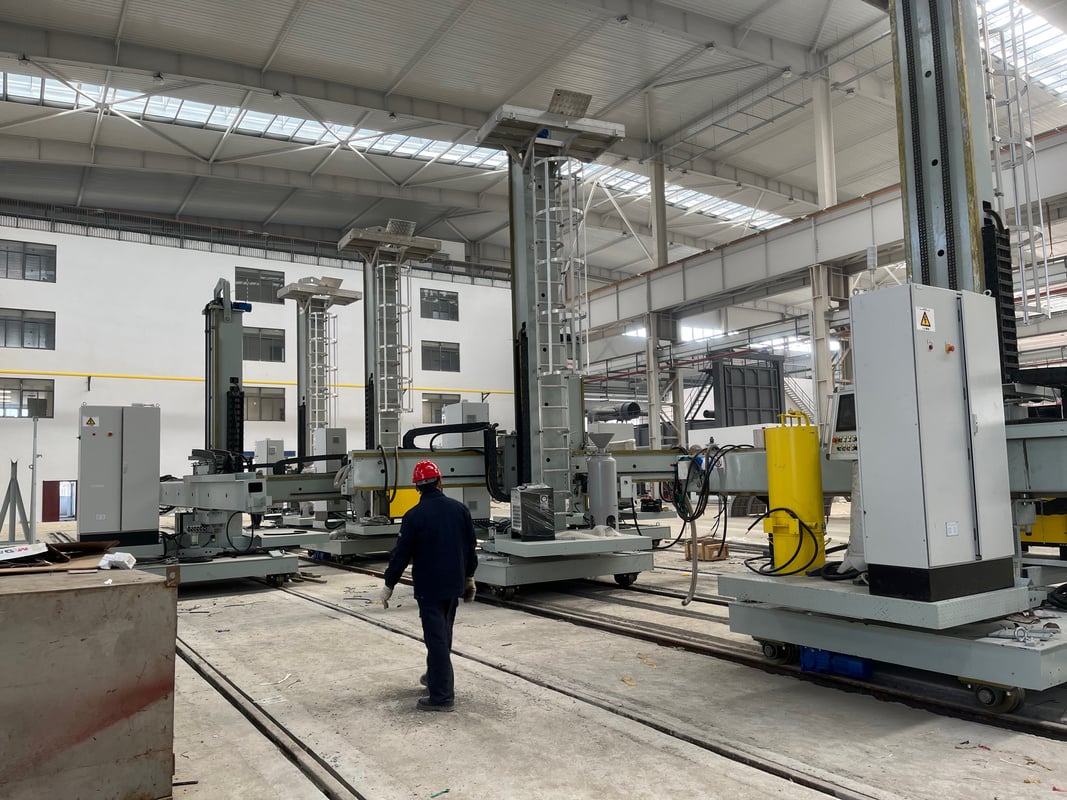
Cada eje, la fuente de poder para soldadura, el sistema de seguimiento de junta y la alimentación/recuperación de fundente se configuran para su proyecto. Se ofrecen bajo pedido modelos más grandes de 7×7 m y configuraciones con carro de desplazamiento sobre rieles; la misma plataforma también funciona como manipulador de soldadura automático para producción repetitiva.
Selector de tamaño de columna y brazo horizontal
Dos cifras determinan el modelo: hasta dónde debe llegar el cabezal y cuánto peso cuelga del extremo del brazo horizontal. La mayoría de los errores de dimensionamiento se produce con la segunda, porque los compradores calculan la capacidad del brazo horizontal únicamente para el cabezal de soldadura y olvidan todo lo que se instala junto a él. Esa diferencia separa una soldadura rígida de un costoso problema de deflexión.
No subestime la carga en el extremo del brazo horizontal
Un sistema SAW pesa más que una configuración MIG o TIG. Sume el cabezal de soldadura, el alimentador de alambre, la unidad de recuperación de fundente, la cámara, el carro transversal y cualquier plataforma para el operador; en conjunto, pueden duplicar la carga calculada inicialmente. Especifique el brazo horizontal para todo el conjunto, no solo para la antorcha.
- Alcance (brazo horizontal): longitud de la soldadura longitudinal más larga más el espacio libre para la antorcha; para trabajos circunferenciales, debe abarcar el radio de la pieza de trabajo más grande desde la línea central del posicionador.
- Elevación (columna vertical): altura máxima de la pieza de trabajo sobre el posicionador + espacio libre para el cabezal de soldadura + altura mínima de trabajo.
- Carga: sume todos los componentes instalados en el extremo del brazo horizontal y deje un margen para los elementos que agregue posteriormente.
- Más grande no significa más seguro: un brazo horizontal demasiado largo aumenta la deflexión y reduce la precisión; adapte el alcance a la pieza real.
Los ingenieros de Aubrik especifican cada equipo en función de un sistema de seguimiento de junta que mantiene la antorcha sobre la junta mientras la pieza se calienta y se deforma; puede ser mecánico, láser o basarse en el principio de seguimiento de junta a través del arco documentado en patentes de automatización de soldadura como US11623294B2 y US4492847A. Para los compradores industriales que trabajan en turnos de 8 horas, esa es la diferencia entre el retrabajo constante y una soldadura correcta en la primera pasada.
¿Quiere saber cuál es la clase adecuada para su pieza? Envíe sus dimensiones para recibir una recomendación de tamaño personalizada →
Columna y brazo horizontal frente a soldadura manual y celda robotizada: productividad y costo
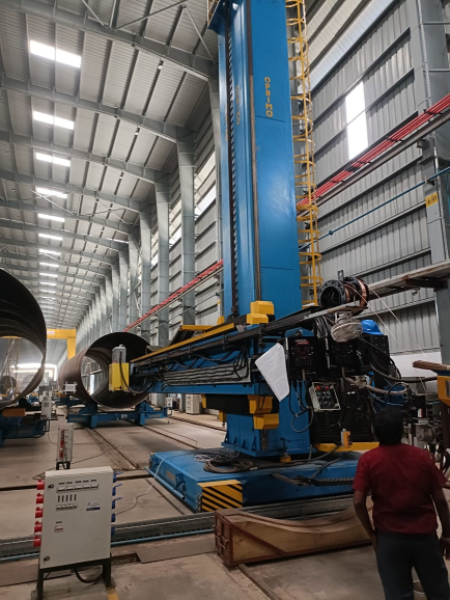
Una comparación honesta no consiste en afirmar que «la automatización supera a las personas». Cada opción de automatización implica equilibrar la flexibilidad, la inversión de capital y la pieza que se va a procesar. Un equipo de columna y brazo horizontal Aubrik resulta más conveniente cuando las piezas son grandes y las juntas son largas, sencillamente porque en esas condiciones el tiempo de arco encendido de la soldadura manual cae al 25–40% y una celda robotizada fija se convierte en un riesgo costoso e inflexible.
| Factor | SMAW manual | Columna y brazo horizontal + SAW | Celda robotizada |
|---|---|---|---|
| Tiempo de arco encendido | 25–40% | 70–100% | 60–85% |
| Uniformidad de la soldadura | Depende del operador | Cordón repetible | Altamente repetible |
| Tamaño de pieza adecuado | Cualquiera | Grande/junta larga | Pequeña–mediana |
| Inversión de capital | La más baja | Media | La más alta |
| Programación | Ninguna | Minutos (ajuste de velocidad) | Programación para cada pieza |
70–100%
Tiempo de arco encendido con SAW en un equipo de columna y brazo horizontal, frente a aproximadamente 25–40% con soldadura manual por electrodo revestido: el factor que más influye en la producción de estructuras grandes.
Fuente: datos del sector sobre factor de trabajo/factor del operador (weldfabworld, The Fabricator). La mejora real varía según la pieza y el taller; solicite un cálculo basado en su pieza de trabajo.
Procesos y aplicaciones de soldadura: SAW, MIG y TIG para recipientes, tuberías y torres eólicas
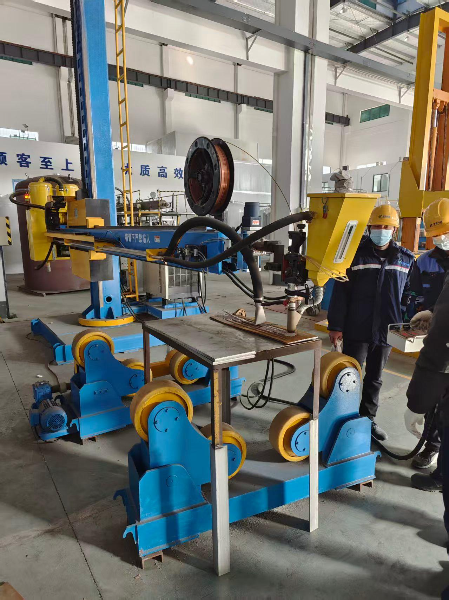
La misma plataforma de columna y brazo horizontal Aubrik utiliza arco sumergido, MIG/MAG y TIG, con uno o dos alambres, como manipulador de soldadura automático modular. El proceso se adapta a la junta y a la norma; el manipulador sostiene el cabezal que requiera el trabajo. Cuando se utiliza como manipulador para soldadura de tuberías, el brazo horizontal sostiene el cabezal mientras un rotador de soldadura gira el tramo.
Adecuación del proceso
- SAW (arco sumergido): trabajos estructurales gruesos y con presión; ofrece una alta tasa de deposición bajo fundente y un arco casi continuo que mantiene la calidad de la soldadura en recorridos largos.
- MIG / GMAW: preparación más rápida y mayor velocidad de soldadura en placas de espesor medio, con arco visible y sin manejo de fundente.
- TIG / GTAW y revestimiento: pasadas de raíz, trabajos con aleaciones y recubrimientos resistentes a la corrosión donde la calidad del cordón es crítica.
Las normas del sector determinan la elección, porque los trabajos con presión no superan la inspección sin un procedimiento calificado. AWS D1.1 rige la soldadura de acero estructural y abarca directamente el proceso SAW; los recipientes a presión y las tuberías se rigen por el Código ASME para Calderas y Recipientes a Presión y por la Sección IX. Los ingenieros de Aubrik construyen cada manipulador para admitir procedimientos calificados bajo cualquiera de los dos regímenes, con certificación CE e ISO 9001.
Dónde demuestran su valor
El proceso SAW con columna y brazo horizontal es habitual en fábricas de tuberías, talleres de recipientes a presión, astilleros y líneas de torres eólicas, donde las juntas largas se repiten durante un turno de 8 horas y una velocidad de soldadura estable protege la calidad de las soldaduras. En una línea rotativa de soldadura de tuberías, una estación de columna y brazo horizontal Aubrik suelda recipientes grandes mucho más rápido que un equipo manual, sin el retrabajo irregular y costoso causado por el tiempo con el arco apagado. Para los compradores industriales y fabricantes regionales, esa capacidad de producción marca la diferencia.
«En las virolas de torres eólicas mantenemos el cabezal sobre una columna y un brazo horizontal, mientras el rotador hace girar la virola por debajo. El arco casi nunca se detiene; de ahí proviene la verdadera productividad, no de usar un alambre más rápido».
— Equipo de ingeniería de automatización de soldadura de Aubrik
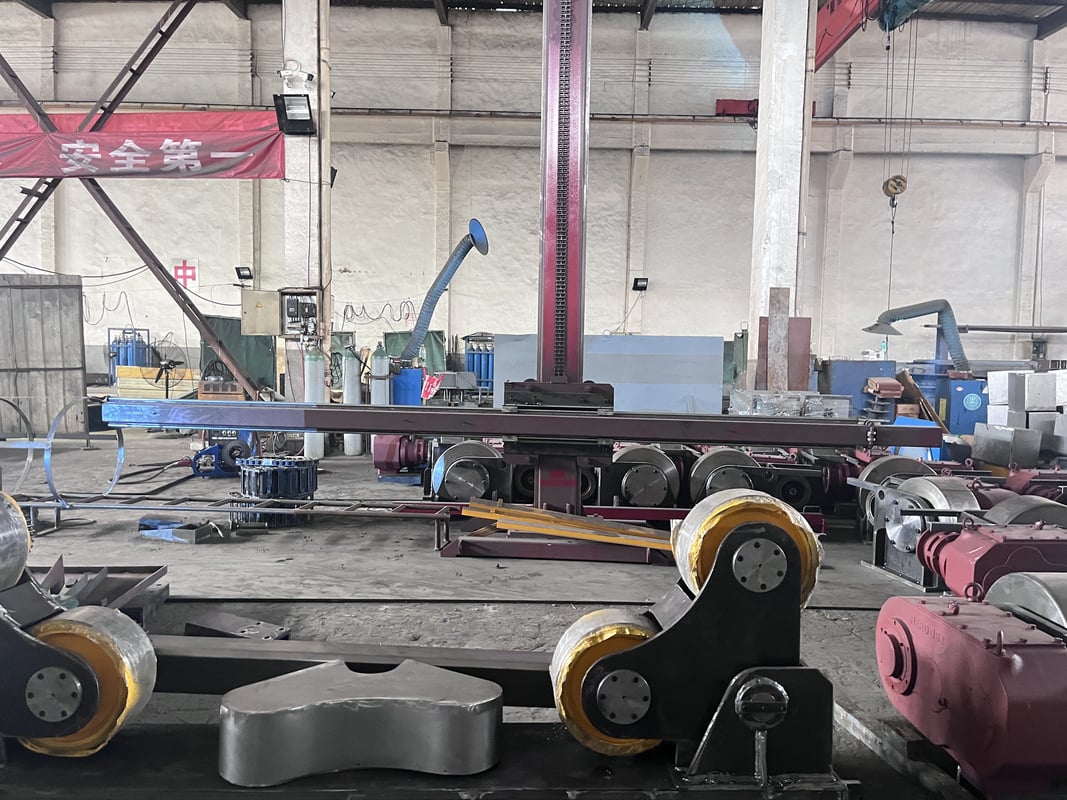
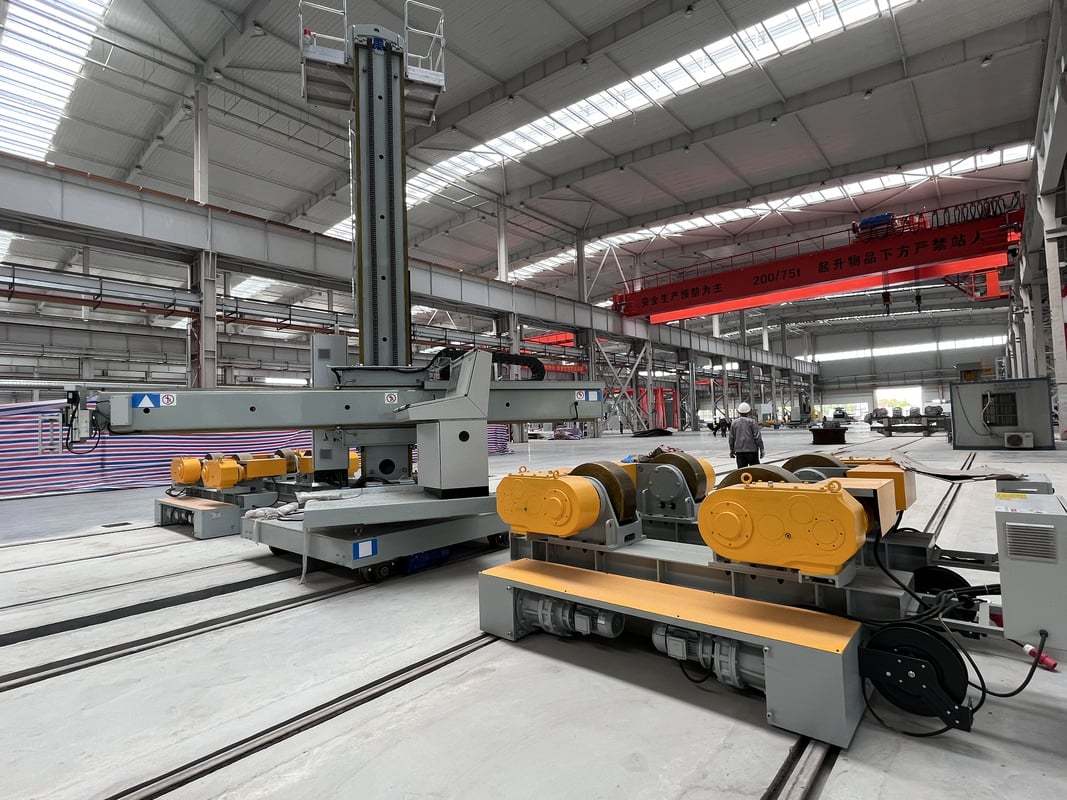
Para juntas circunferenciales de recipientes y tuberías, el manipulador trabaja junto con un rotador de soldadura, rodillos viradores o un posicionador, de modo que la pieza gira mientras el brazo horizontal permanece en posición. Esa combinación —manipulador más rotación— permite realizar de forma práctica juntas de penetración completa y sin supervisión en piezas cilíndricas.
¿Necesita adaptar un proceso a su norma?
Solicite una recomendación de proceso personalizada →Certificaciones, calidad de fabricación y razones para elegir un proveedor con venta directa de fábrica
La calidad que no puede verificarse no representa un ahorro: es un riesgo oculto. Esa es la verdadera preocupación al comprar sistemas de automatización de soldadura directamente de China, y es una inquietud justa y legítima. En Aubrik respondemos con documentación, no con adjetivos.
ISO 9001 Sistema de gestión de la calidad
CE Conformidad europea
Desde 1999 20+ años fabricando equipos de soldadura
8+ países Alemania · India · Brasil · UE
Aubrik fabrica equipos de soldadura y corte en su propia planta desde 1999 y ha enviado manipuladores de columna y brazo horizontal, líneas SAW para vigas H y sistemas de seguimiento de junta a compradores industriales de Alemania, India, Brasil y toda la UE. Las máquinas estándar funcionan con alimentación trifásica de 380V / 50Hz, adaptada a las redes de la UE y Asia, porque modificar el cableado de una máquina importada provoca demoras costosas y susceptibles a errores.
Solicite a cualquier proveedor las pruebas que exige un comprador serio
Antes de confiar en un manipulador, solicite los resultados de una prueba de funcionamiento continuo de 500 horas, los datos de MTBF y una macrografía de la sección transversal de la soldadura. Aubrik los proporciona junto con los certificados CE e ISO 9001 que usted puede auditar. Comprar directamente a la fábrica también elimina el margen del distribuidor incluido en el precio de muchas máquinas importadas y revendidas.
Guía de compra: factores de precio, plazo de entrega, garantía y servicio posventa
Cada equipo Aubrik de columna y brazo horizontal se configura a medida, por lo que un único precio de lista dice muy poco; esa falta de transparencia es lo que lleva a los compradores a pagar de más. La configuración determina la cotización, y conocer sus factores le permite comparar ofertas sobre la misma base, sin el margen oculto del distribuidor.
Factores del precio que deben compararse sobre la misma base
- Clase de tamaño y carrera: la elevación de la columna y el alcance del brazo horizontal determinan la cantidad de acero y el tamaño de los accionamientos.
- Proceso de soldadura y fuente de poder para soldadura: un sistema SAW con alimentación/recuperación de fundente difiere de un sistema MIG.
- Seguimiento de junta: mecánico, láser o a través del arco; la complejidad del control aumenta el costo.
- Carro de desplazamiento y rieles: para avanzar por etapas a lo largo de varias juntas largas.
- Integración: compatibilidad con rotadores de soldadura, posicionadores de soldadura y sus controles existentes.
Equipo nuevo frente a usado: qué debe confirmar antes de comprar
Los equipos usados de columna y brazo horizontal se venden baratos porque el distribuidor reconstruye la máquina desgastada de otra empresa, a menudo sin certificación vigente ni seguimiento de junta. Un equipo Aubrik nuevo le permite especificar el alcance, la carga y el proceso exactos, y se entrega con garantía. Confirme por escrito el plazo de entrega, el soporte para la puesta en marcha y la disponibilidad de refacciones antes de firmar.
Aubrik respalda cada máquina con una garantía de 12 meses, instalación y puesta en marcha gratuitas, capacitación para operadores, soporte técnico de 24 horas y existencias de refacciones. Fabricamos para compradores industriales y distribuidores OEM en nuestra propia planta, porque un plazo de entrega prolongado o la falta de una refacción se convierten en costosas demoras de producción. Para recibir un precio configurado y un cálculo del plazo de entrega, envíe las dimensiones de su pieza de trabajo y el proceso requerido.
¿Está listo para definir el alcance de su equipo? Solicite una cotización detallada →
RECURSOS
Herramientas y calculadoras de ingeniería
Acceda a nuestro conjunto de herramientas de ingeniería para configurar sus equipos, calcular capacidades de carga y estimar las mejoras de productividad para su variedad específica de piezas.
Selector de tamaño de columna y brazo horizontal
Abrir herramienta
Calculadora de carga en el extremo del brazo horizontal
Abrir herramienta
Calculadora de tiempo de arco encendido/productividad
Abrir herramienta
RECURSOS
Preguntas frecuentes
¿Qué es un manipulador de soldadura de columna y brazo horizontal y cómo funciona?
Es una máquina con una columna vertical y un brazo horizontal que sostiene el cabezal de soldadura y lo desplaza a lo largo de la junta a una velocidad establecida. El brazo horizontal mueve la antorcha; la pieza de trabajo suele girar sobre un rotador de soldadura o posicionador de soldadura combinado con el equipo. Juntos automatizan juntas largas y repetitivas.
¿Cuál es la diferencia entre un manipulador de soldadura y un posicionador de soldadura?
Un manipulador de soldadura mueve el cabezal de soldadura: el brazo horizontal efectúa el recorrido. Un posicionador de soldadura mueve la pieza de trabajo, haciéndola girar o inclinándola bajo la antorcha. La mayoría de los trabajos grandes utiliza ambos: el manipulador sostiene el cabezal mientras el posicionador gira la pieza.
¿Qué tamaño de manipulador necesito para mi pieza de trabajo?
Adapte el alcance del brazo horizontal a la junta más larga o al radio más grande, y la elevación de la columna a la altura de la pieza más el espacio libre de trabajo. Después, dimensione la carga en el extremo del brazo horizontal para todo el conjunto del cabezal —antorcha, alimentador de alambre, unidad de fundente, cámara y carro transversal—, no solo para la antorcha. Envíenos sus dimensiones y le recomendaremos una clase.
¿Qué procesos de soldadura puede ejecutar: SAW, MIG o TIG?
Los tres, con uno o dos alambres. SAW es adecuado para trabajos estructurales gruesos y con presión donde la deposición y el tiempo de arco encendido son prioritarios; MIG es apropiado para trabajos más rápidos con placas de espesor medio y sin manejo de fundente; y TIG, junto con el revestimiento, abarca pasadas de raíz, trabajos con aleaciones y recubrimientos resistentes a la corrosión. La misma plataforma de columna y brazo horizontal sostiene el cabezal que requieran su norma y la junta, por lo que una sola máquina permite realizar varios procesos a medida que su variedad de contratos cambia de una temporada a otra.
¿Cuál es la capacidad de carga en el extremo del brazo horizontal?
Las clases estándar soportan aproximadamente 150–2000 kg en el extremo del brazo horizontal, según el tamaño. Como un sistema SAW pesa más que uno MIG o TIG, dimensione siempre el equipo en función de todo el peso instalado, no solo del cabezal.
¿Cuáles son el plazo de entrega, la garantía y el soporte posventa?
El plazo de entrega depende de la configuración y se confirma al cotizar. Cada máquina se envía con una garantía de 12 meses, instalación y puesta en marcha gratuitas, capacitación para operadores y soporte técnico de 24 horas, con refacciones disponibles en inventario.
Tendencia ahora



