Entrez en contact avec Aubrik Company

Manipulateurs de soudage (colonne et flèche) : guide en 11 points

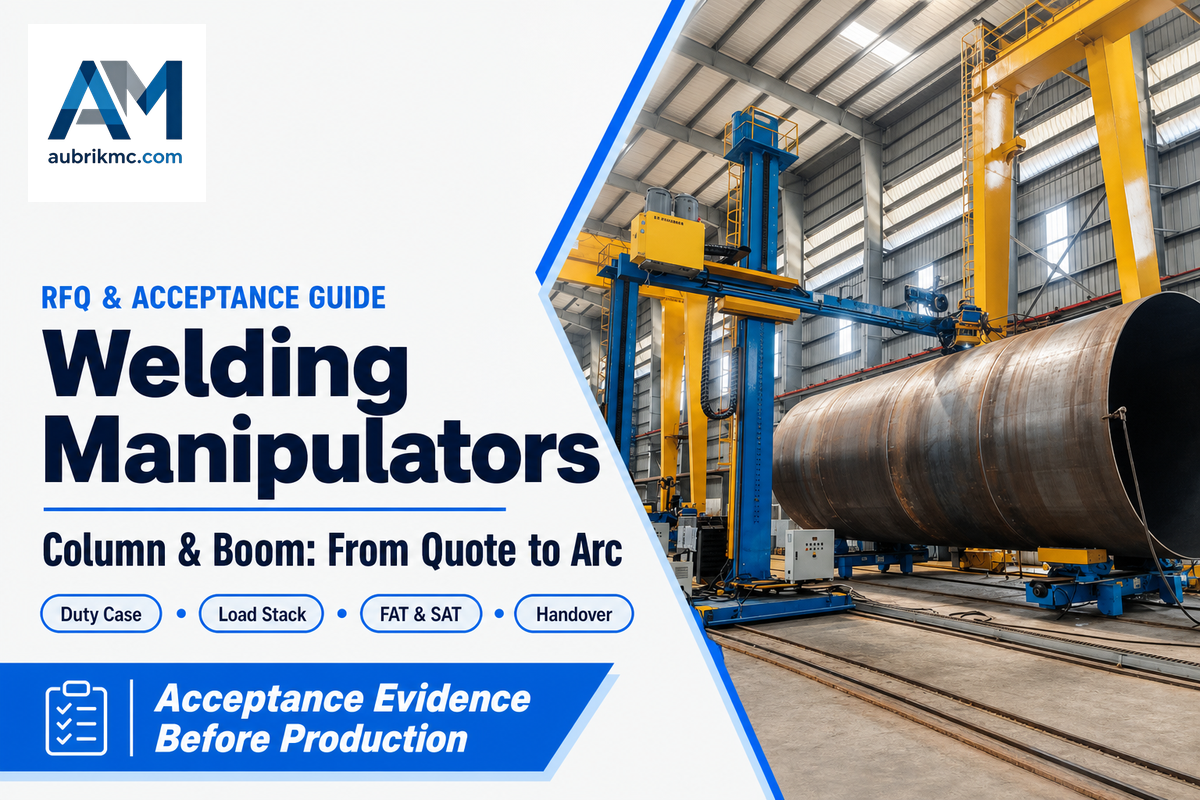
Un manipulateur de soudage peut sembler complet sur un devis et pourtant être livré avec des questions sans réponse concernant la charge, les signaux, les utilités, les protecteurs, les essais en usine et la validation finale. Ce guide s’adresse aux personnes chargées de résoudre ces questions : ingénieurs en fabrication métallique et en production, coordinateurs en soudage, chefs de projet, responsables de maintenance, équipes HSE et personnel des achats.
Si vous devez d’abord comprendre les principes de base de l’équipement, consultez le fonctionnement des manipulateurs à colonne et flèche. Ici, le travail commence plus tard. Nous allons convertir une application de production en réponses fournisseurs comparables et en preuves constatées, sans inventer de charge utile, de tolérance de flèche, de niveau de sécurité ni de gain de productivité universels.
En bref : acceptez l’état documenté, et non la désignation du modèle. Figez la charge et les interfaces, attribuez la responsabilité de chaque limite de fourniture, assistez à l’essai promis, répétez les essais après toute modification de l’installation et clôturez le dossier documentaire avant la mise en production.
Spécifications essentielles : éléments à maîtriser dans le dossier de réception
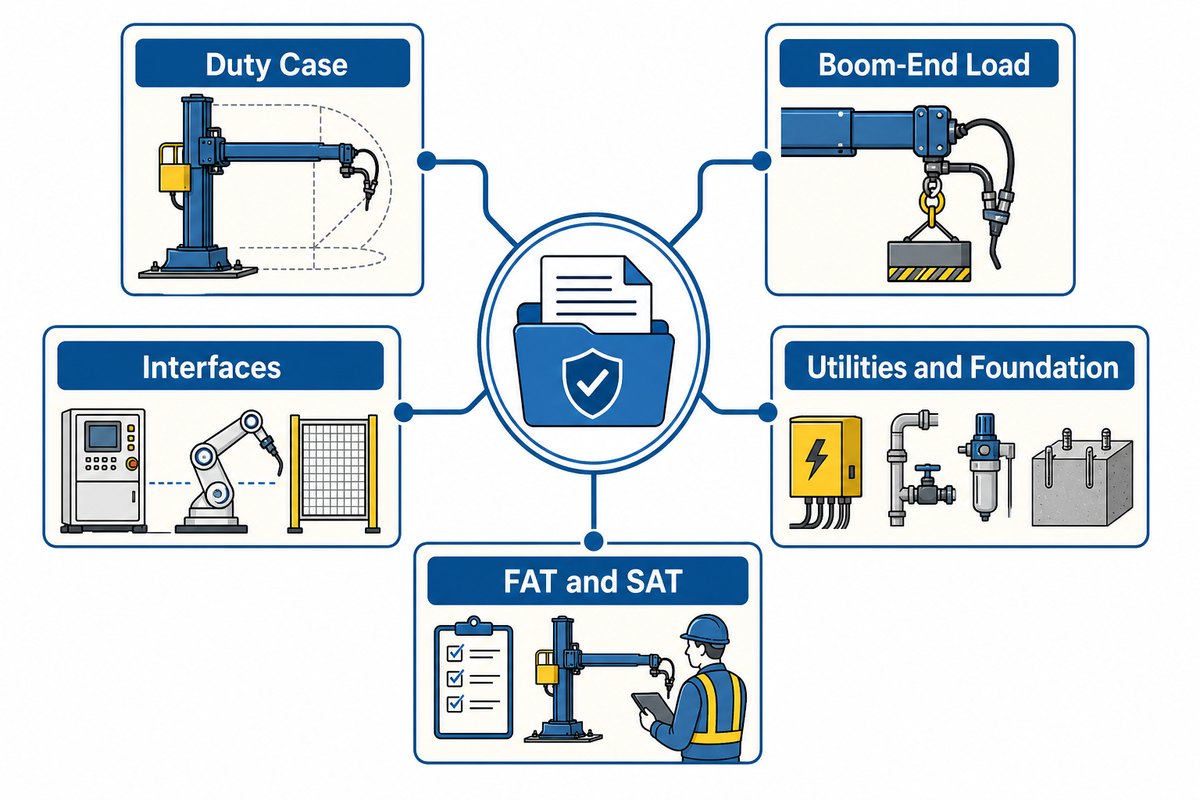
| Domaine technique | Document contrôlé minimal | Pourquoi un catalogue ne suffit pas |
|---|---|---|
| Cas d’utilisation | Pièce, trajectoire de l’assemblage, procédé, cycle de fonctionnement | Une même machine peut servir à différents travaux |
| Charge en bout de flèche | Masse, déport, portée, direction, durée | Une valeur maximale ne définit pas l’ensemble testé |
| Interfaces | Signal, protocole, responsable, réaction en cas de défaillance, essai | La mention “inclus” n’attribue pas la responsabilité de l’intégration |
| Utilités et fondations | Fiche fournisseur approuvée et relevé de préparation du site | Les conditions d’installation sont propres au site |
| FAT et SAT | Méthode, valeurs, témoin, écart, décision | Une démonstration ne constitue pas automatiquement un essai de réception |
1. Commencez par le cas de réception, et non par le nom du modèle
Avant de comparer les modèles, rédigez un paragraphe décrivant le cas d’utilisation et fixant l’enveloppe de la pièce, la trajectoire de l’assemblage, le procédé de soudage, la portée de travail, l’équipement installé sur la tête, le mouvement de l’équipement associé, le cycle de fonctionnement et la répartition des responsabilités. Ce paragraphe devient la référence pour le devis, la revue des plans, la FAT, la SAT et le transfert.
Le tableau publié par Aubrik des spécifications des manipulateurs à colonne et flèche répertorie actuellement quatre catégories de modèles : AM-CB-30 de 3 × 3 m avec une plage annoncée de 150–500 kg ; AM-CB-40 de 4 × 4 m et 300–800 kg ; AM-CB-50 de 5 × 5 m et 500–1 200 kg ; et AM-CB-60 de 6 × 6 m et 800–2 000 kg. La plage de vitesses de déplacement indiquée est de 120–3 000 mm/min. Il s’agit de valeurs de catalogue publiées par le fabricant, et non d’une preuve indépendante des conditions d’installation ni d’un relevé exhaustif de toutes les dimensions sur mesure que le fournisseur pourrait proposer.
Chaque ligne de modèle indique la même plage de déplacement de 120–3 000 mm/min. Ni la valeur minimale de 120 mm/min ni la valeur maximale de 3 000 mm/min ne prouvent la stabilité de la vitesse sous charge à la portée exigée par l’acheteur ; celle-ci doit être vérifiée dans des conditions d’essai maîtrisées et selon une tolérance convenue.
Matrice comparant les plages publiées aux conditions de réception
| Champ du catalogue | Condition restant à définir | Preuve requise | Limite |
|---|---|---|---|
| Catégorie de modèle 3 × 3 m | Enveloppe de travail verticale et horizontale requise | Implantation et cas d’utilisation approuvés | La catégorie nominale ne prouve pas la course utile |
| Catégorie de modèle 4 × 4 m | Accès de la torche et enveloppe anticollision | Étude de portée ou revue des plans | Aucun dégagement universel ne s’applique |
| Catégorie de modèle 5 × 5 m | Configuration du socle, du rail et de l’installation | Plan d’ensemble approuvé | La structure du site est propre au projet |
| Catégorie de modèle 6 × 6 m | Accès, levage et voie de maintenance | Inspection de l’état de préparation du site | La taille peut accroître les exigences d’intégration |
| Plage annoncée de 150–500 kg | Masse installée et déport | Nomenclature signée de l’ensemble des charges | Données publiées par le fabricant |
| Plage annoncée de 300–800 kg | Portée de travail maximale et direction | Fiche d’essai FAT de la configuration | Aucune valeur générique de flèche fournie |
| Plage annoncée de 500–1 200 kg | Effets dynamiques des câbles et des flexibles | Relevé des mouvements observés | Le cheminement modifie les conditions d’installation |
| Plage annoncée de 800–2 000 kg | Marge future et responsable de l’approbation | Révision contractuelle des charges | Une marge ne constitue pas une capacité disponible |
| 120–3 000 mm/min | Consignes, trajectoire et état de charge requis | Mesure temps/distance ou courbe de commande | La plage publiée ne prouve pas la stabilité de la vitesse |
| Compatibilité avec le procédé de soudage | Source exacte, tête, utilités et séquence | Registre des interfaces et essai fonctionnel | Ne constitue pas une qualification du mode opératoire de soudage |
| Fonctionnement automatique | Conditions d’autorisation, limites, alarmes, reprise | Procès-verbal constaté des essais de cause à effet | La conception de la sécurité reste fonction des risques |
Voici la première règle de la chaîne de réception en 11 points, du devis au soudage : une plage publiée ouvre la discussion ; le cas de réception définit ce qui doit être prouvé. Même une désignation pour service intensif reste incomplète tant que les conditions proposées et les preuves à fournir ne sont pas définies.
2. Figez l’ensemble réel des charges à la portée de travail maximale
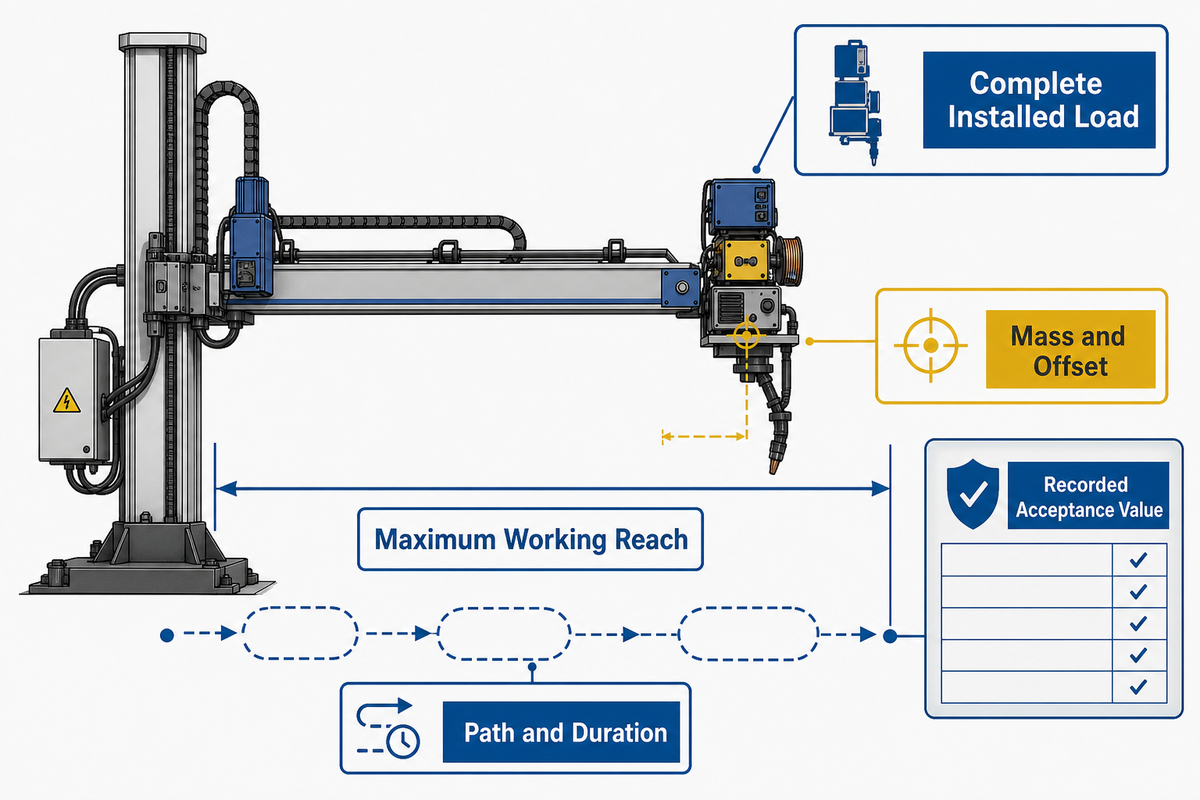
La documentation relative à la capacité en bout de flèche doit prouver que l’équipement supporte l’ensemble des charges installées à la portée de travail et dans les conditions de mouvement convenues. Elle doit nommer chaque élément, indiquer sa masse et son déport, la trajectoire et la durée de l’essai, la méthode de mesure, la valeur d’acceptation et les personnes habilitées à approuver les modifications.
Ne comptabilisez pas uniquement la tête de soudage. Une nomenclature complète peut inclure un coulisseau, une torche, un dévidoir, un équipement pour flux, un système de suivi de joint, une caméra, des supports, des chaînes porte-câbles, des flexibles et une marge future convenue. Un composant monté loin du point de référence de la flèche peut avoir un effet différent de celui d’une même masse placée à proximité ; le déport doit donc être indiqué avec la masse.
Que doit prouver la documentation sur la capacité en bout de flèche avant la réception ?
Elle doit prouver cinq éléments : l’ensemble installé est complet ; la masse et le déport de chaque élément sont connus ; la flèche se trouve à la portée de travail maximale convenue ; la direction du mouvement et la durée de l’essai correspondent au cas d’utilisation ; et le résultat mesuré satisfait à une valeur contractuelle. La documentation doit préciser les révisions du plan et de la nomenclature des charges, l’instrument de mesure, les photographies du montage, les valeurs brutes, le témoin, l’état des écarts et les signatures d’approbation. Le cheminement des câbles et des flexibles doit correspondre à la configuration prévue, et non être bridé pour faciliter l’essai. Si un élément est modifié sur site après l’approbation, les parties responsables doivent évaluer la modification et décider s’il est nécessaire de répéter l’essai.
Utilisez un calculateur de charge en bout de flèche pour structurer l’ensemble, et non pour remplacer l’étude technique du fournisseur. ISO 17662:2025 préconise une démarche rigoureuse pour l’étalonnage, la vérification et la validation des équipements servant à maîtriser les variables de soudage ; elle ne définit aucune tolérance universelle de flèche ou de vitesse pour les manipulateurs à colonne et flèche.
3. Établissez la nomenclature des interfaces de la cellule de soudage automatisée avant de demander des devis
Une nomenclature des interfaces doit attribuer chaque appareil, signal, utilité et réaction en cas de défaillance du système de soudage à une partie désignée avant la comparaison des offres. Pour chaque limite de fourniture, consignez le sens, l’état normal, le protocole ou le câblage, la condition d’autorisation, l’alarme, la réaction à la perte du signal, le responsable de l’essai et les preuves requises.
Ce registre couvre normalement le manipulateur, la source de courant de soudage, la tête de soudage, le suivi de joint, les organes de commande de l’opérateur, l’aspiration des fumées, la récupération du flux le cas échéant et le mouvement de l’équipement associé. Si un positionneur de soudage ou un vireur à galets intervient, reliez les responsabilités mécaniques à celles du système de commande au lieu d’écrire “synchronisé” sans autre définition. L’expérience acquise avec des équipements connexes le confirme : un connecteur physique ne suffit pas lorsque le robot industriel ou le contrôleur ne peut pas interpréter le signal.
Quelles interfaces du système de commande l’appel d’offres d’un manipulateur de soudage doit-il définir ?
Définissez les signaux de démarrage et de disponibilité, l’état de la source de courant de soudage, les conditions d’autorisation des mouvements, les interactions des arrêts d’urgence et de protection, les limites de course, les états d’activation et de défaut du suivi de joint, les commandes des axes associés, l’état de l’aspiration des fumées ou du système de flux, les alarmes, l’autorité de réarmement, la reprise en sécurité, la conservation des données et la réaction à une perte de communication. Précisez si chaque point est câblé ou mis en réseau, qui fournit chaque côté de l’interface et qui assiste à son essai.
Pour connaître les principes de base des équipements associés, consultez le guide des vireurs de soudage et des vireurs à galets. Les différents procédés de soudage nécessitent des interfaces distinctes ; cet article ne réduit pas le SAW, le MIG/GMAW, le TIG, le rechargement ou placage par soudage et le soudage de tubes à une recette générique unique.
4. Définissez l’état de préparation de l’usine et les limites des utilités
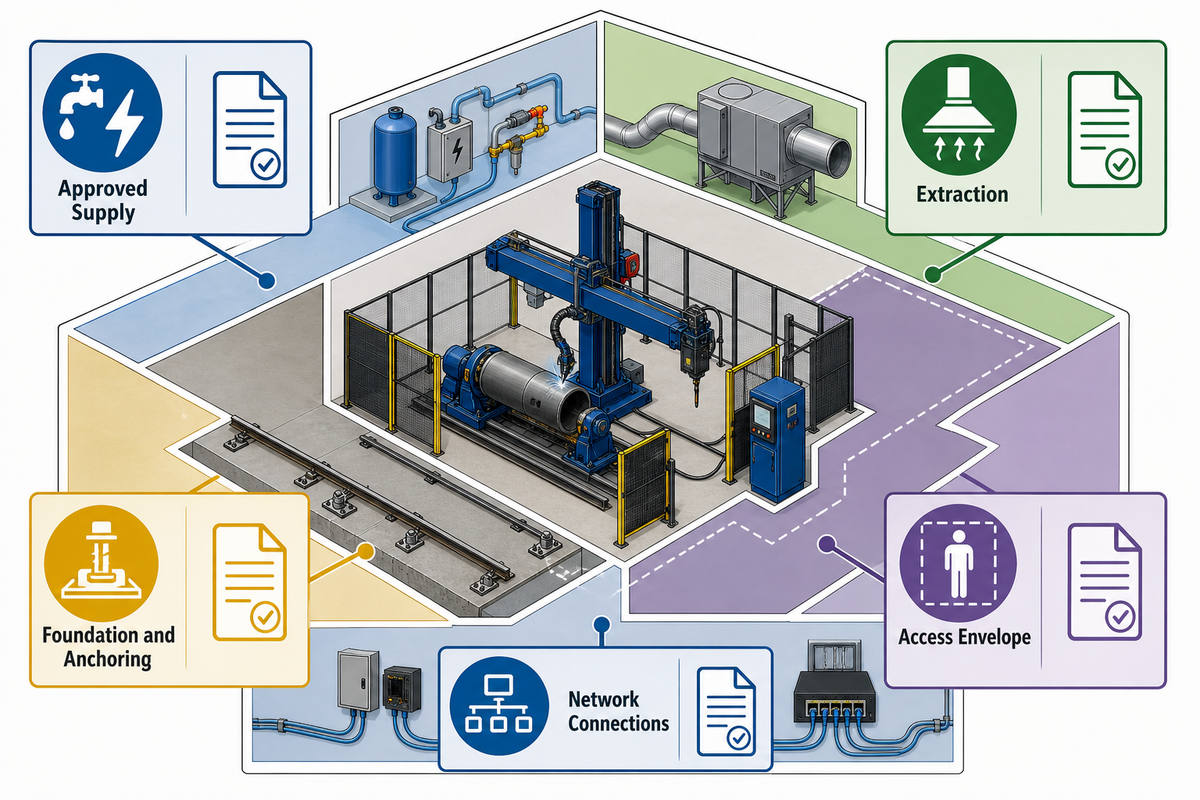
L’état de préparation de l’usine est un document daté et attribué à un responsable, et non une phrase indiquant “site à la charge de l’acheteur”. Il doit définir les caractéristiques approuvées de l’alimentation, la limite de fourniture du conducteur de protection, les interfaces d’air comprimé ou de gaz de procédé lorsqu’elles sont utilisées, l’aspiration des fumées, les fondations au sol ou pour rails, l’ancrage, l’enveloppe d’accès, l’itinéraire de levage, les connexions réseau et les matériaux nécessaires aux essais à blanc.
Ne recopiez pas les valeurs des utilités d’un autre projet. Demandez au fournisseur retenu d’émettre une fiche contrôlée des utilités et de l’installation, puis ajoutez, pour chaque ligne, le responsable côté site, la date de disponibilité, la méthode d’inspection et les preuves de SAT. Les implantations approuvées doivent distinguer les espaces nécessaires à l’exploitation, aux protecteurs, à la maintenance et au démontage.
IEC 60204-1 définit un domaine d’application pertinent pour l’équipement électrique des machines. Aux États-Unis, OSHA 1910.212 fait également des protecteurs et de l’ancrage de véritables questions de réception. Aucune de ces sources ne définit la tension du site, la conception des fondations, les performances requises de l’aspiration des fumées ni la géométrie des accès.
5. Transformez les fonctions de sécurité en essais constatés
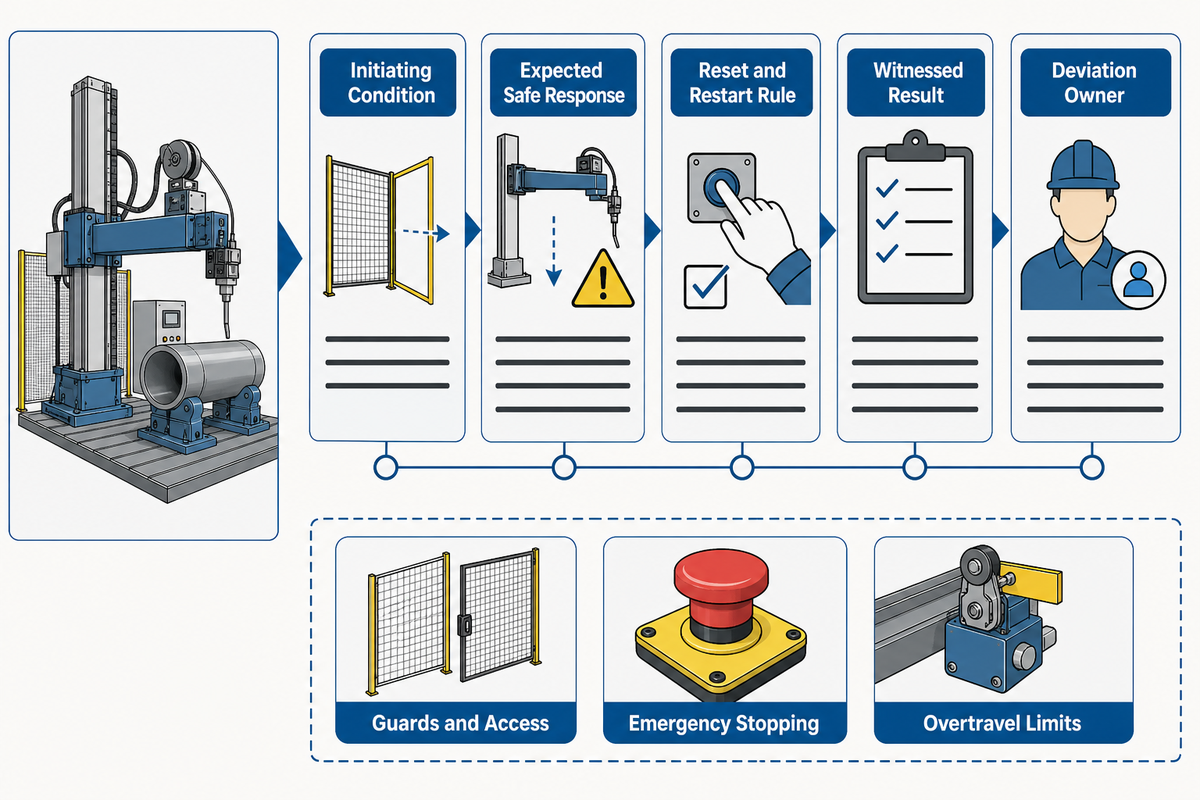
Un essai de sécurité constaté précise la fonction, la condition de déclenchement, la réaction sûre attendue, la règle de réarmement et de redémarrage, le témoin, le résultat et le responsable de l’écart. Son contenu doit découler de l’évaluation des risques applicable et de la conception de la cellule intégrée, et non d’une liste de contrôle générique recopiée dans chaque projet.
“Une ou plusieurs méthodes de protection des machines doivent être mises en place afin de protéger l’opérateur.”
Les essais portent généralement sur les protecteurs et les accès, l’arrêt d’urgence, les limites de dépassement de course, la perte de puissance ou du signal de commande, le comportement au redémarrage et les informations relatives à la consignation des énergies dangereuses. Le terme “généralement” ne signifie ni obligatoire ni exhaustif. Il appartient aux concepteurs responsables de déterminer les fonctions et la réduction des risques requise pour la machine et l’environnement d’utilisation réels.
ISO 13849-1:2023 fournit une méthodologie pour les parties des systèmes de commande relatives à la sécurité ; elle n’attribue pas un niveau de performance requis unique à tous les manipulateurs de soudage. OSHA 1910.147 traite, dans son domaine de compétence, de la maîtrise des énergies dangereuses pendant les interventions et la maintenance, mais ce guide ne constitue pas une procédure de consignation propre au site.
6. Uniformisez chaque offre fournisseur au moyen d’un tableau d’appel d’offres unique
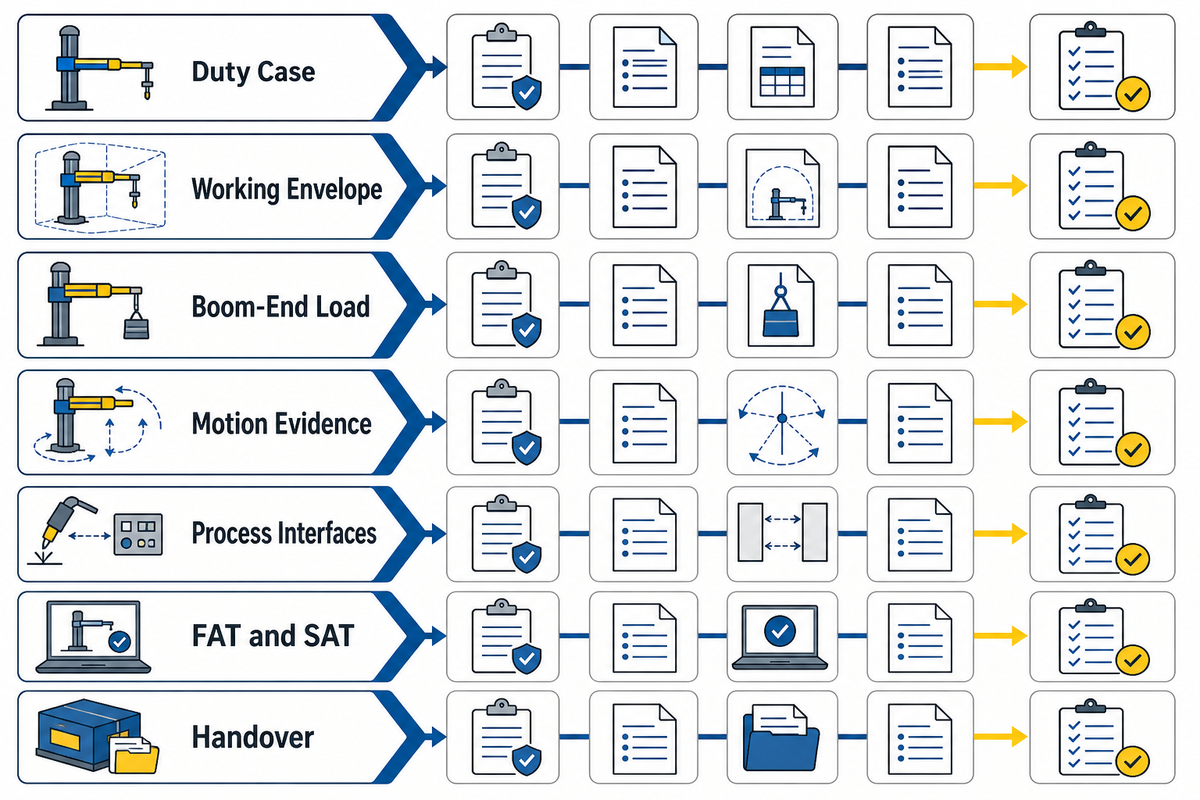
Ne comparez les offres qu’après que chaque soumissionnaire a renseigné les mêmes champs concernant l’utilisation, la charge, les interfaces, les utilités, la sécurité, les essais et le transfert. Une valeur maximale de catalogue sans les conditions demandées est “non comparable”, et non conforme. Ce tableau révèle également les exclusions en amont, lorsque les responsabilités peuvent encore être chiffrées et attribuées.
Liste de contrôle de l’appel d’offres — exigez de chaque soumissionnaire qu’il renseigne les mêmes champs :
| Paramètre | Plage recommandée | Pourquoi c’est important | Méthode de vérification |
|---|---|---|---|
| Cas d’utilisation | Pièce, procédé, trajectoire de l’assemblage et cycle de fonctionnement définis par l’acheteur | Définit le travail de production réel | Description approuvée du cas d’utilisation |
| Enveloppe de travail | Portée, course et accès définis pour le projet | Évite les raccourcis fondés sur la catégorie du modèle | Revue de l’implantation et de la portée |
| Charge en bout de flèche | Ensemble signé, déport, portée, direction, durée | Rend les capacités comparables | Nomenclature des charges et procès-verbal de FAT |
| Preuves relatives aux mouvements | Consignes, trajectoire, instruments et tolérance convenus | Distingue la plage des performances | Essai enregistré de la configuration |
| Interfaces du procédé | Utilités, signaux, états et responsable désignés | Élimine les lacunes entre plusieurs fournisseurs | Registre des interfaces et essai fonctionnel |
| Utilités et travaux sur site | Valeurs émises par le fournisseur, plus responsable et date côté acheteur | Permet d’autoriser l’installation | Relevé de préparation et SAT |
| Livrables de sécurité | Résultats et documents de l’évaluation des risques du projet | Évite les hypothèses génériques sur les fonctions | Essais constatés de cause à effet |
| FAT et SAT | Condition, méthode, valeur, témoin, critère de rejet | Définit ce que signifie “conforme” | Protocoles et écarts signés |
| Transfert | Documents, formation, pièces de rechange et sauvegardes définis au contrat | Protège l’exploitation et la maintenance | Bordereau d’envoi indexé et liste de réserves |
Une fois le cas d’utilisation figé, un sélecteur de dimensions pour manipulateurs à colonne et flèche peut faciliter la présélection d’une catégorie. Il ne doit pas supprimer l’étude technique ni transformer un champ incomplet en hypothèse.
Votre cas d’utilisation est-il complet ? Demandez à Aubrik d’examiner les champs relatifs à la charge, aux interfaces et à la réception au regard d’une configuration proposée. Ouvrir le formulaire de revue de l’appel d’offres →
7. Élaborez une FAT du manipulateur de soudage qui vérifie les conditions promises
Une FAT utile relie chaque condition promise à une méthode d’essai, à l’état configuré de la machine, au résultat mesuré, au témoin, au responsable du document et au critère de rejet. Elle confirme ce qui est prêt avant l’expédition ; elle ne doit pas dissimuler l’indisponibilité d’un équipement, remplacer l’essai par une démonstration à vide ni valider tacitement des écarts non résolus.
- Figez la référence — approuvez les spécifications, les plans, la nomenclature des charges, la version du logiciel, les interfaces, les méthodes d’essai, les tolérances et les témoins.
- Préparez les preuves — identifiez les instruments, leur état de vérification, les formulaires, les options configurées, les pièces d’essai et le responsable de chaque document.
- Assistez aux essais de la configuration — effectuez les contrôles convenus de la charge, de la portée, de la trajectoire, de la durée, du système de commande, des alarmes, des limites et des interfaces du procédé.
- Consignez les écarts — indiquez le résultat observé, l’exigence concernée, le responsable, la date d’échéance, la nécessité d’un nouvel essai et l’autorité d’approbation.
- Signez l’autorisation d’expédition — n’autorisez que l’état convenu, en classant et en transférant explicitement les points restant ouverts.
Comment vérifier la stabilité de la tête de soudage pendant la FAT ?
Installez d’abord l’équipement de tête approuvé et le cheminement prévu des câbles et flexibles. Placez-le à la portée et dans l’orientation spécifiées, puis exécutez la trajectoire pendant la durée convenue. Relevez les indicateurs choisis, tels que la position mesurée, le critère de vibration visible ou une observation liée au soudage, en appliquant la méthode contractuelle. Comparez le résultat à la tolérance du projet, consignez les écarts et répétez l’essai après toute modification susceptible d’influer sur les conditions.
Matrice des preuves de FAT et de SAT
| Élément de preuve | Question pour la FAT | Question pour la SAT | Limite/responsable |
|---|---|---|---|
| Ensemble des charges approuvé | L’ensemble configuré a-t-il été testé ? | L’installation a-t-elle modifié l’ensemble ou le cheminement ? | Approbation des modifications par l’acheteur/le fournisseur |
| Portée et mouvement | Les positions et trajectoires convenues ont-elles été exécutées ? | L’implantation installée les restreint-elle ? | Les tolérances du projet prévalent |
| Version du système de commande | Le logiciel approuvé a-t-il été testé ? | Les interfaces du site utilisent-elles la même version ? | L’intégrateur est responsable du dossier de configuration |
| Fonctions de sécurité | Les réactions au niveau de la machine correspondent-elles à la conception ? | Les protecteurs installés et les verrouillages de la cellule réagissent-ils correctement ? | L’évaluation des risques définit la liste |
| Alimentation et liaisons équipotentielles | Les documents de la machine sont-ils complets ? | Le raccordement final sur site est-il vérifié ? | Les règles techniques applicables prévalent |
| Mouvement de l’équipement associé | La coordination simulée ou réelle a-t-elle été testée ? | L’appareil installé échange-t-il les bons signaux ? | Responsable d’interface désigné |
| Systèmes d’aspiration des fumées/de flux | Les conditions d’autorisation étaient-elles disponibles ? | Le système final fonctionne-t-il et déclenche-t-il les alarmes ? | Propres au procédé et au site |
| Écarts | Les points ouverts ont-ils été classés avant l’expédition ? | Les points transférés ont-ils été corrigés et soumis à un nouvel essai ? | Aucun report tacite |
| Conditions de production | Les conditions convenues en usine ont-elles été démontrées ? | Le fonctionnement représentatif de la production est-il autorisé ? | L’acceptation des soudures reste un axe distinct |
IEC 62381:2024 distingue les essais en usine, d’intégration en usine, sur site et d’intégration sur site dans l’automatisation des industries de transformation. Utilisée avec les adaptations nécessaires, sa logique de planification, d’essai et de documentation est utile ici ; elle ne constitue ni une certification des manipulateurs de soudage ni une exigence légale universelle.
8. Utilisez la SAT pour valider le système à colonne et flèche installé, et non pour répéter la FAT
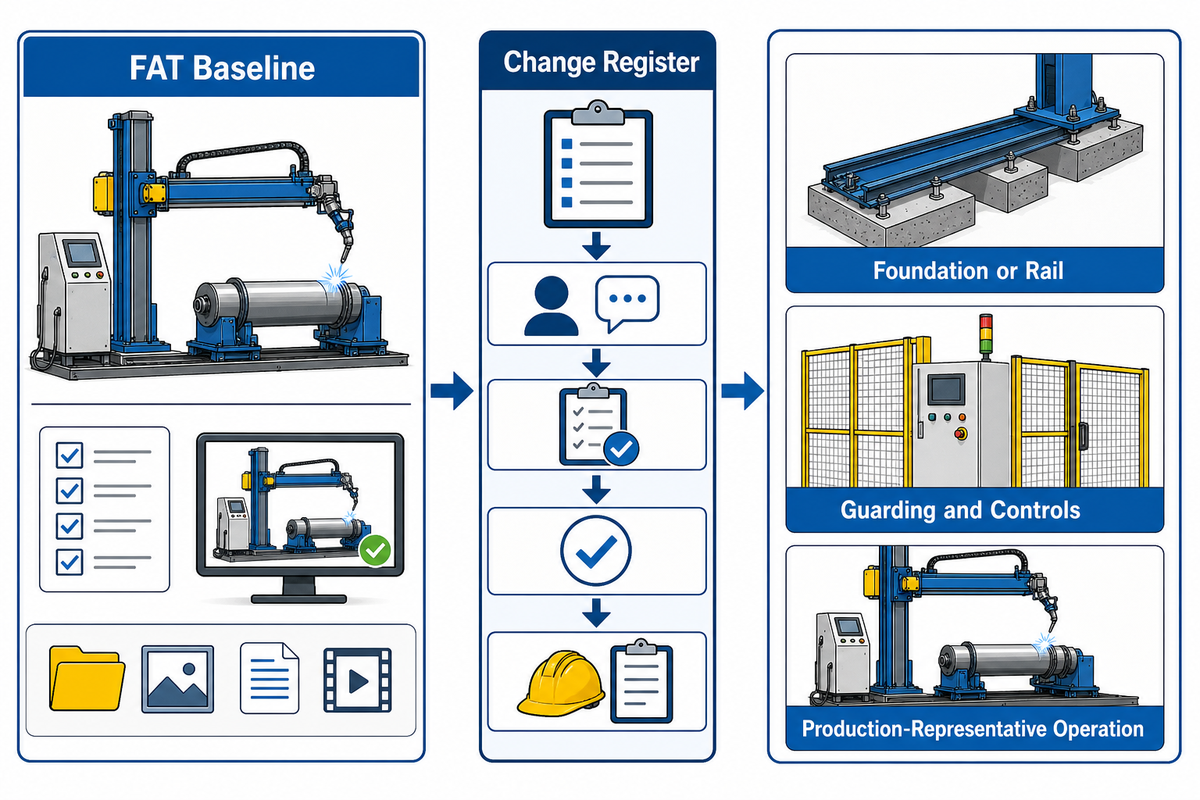
La FAT valide la configuration convenue en usine ; la SAT valide le système propre à l’installation. Conservez les preuves d’usine valides, puis testez ce qui a changé : fondations ou rails, ancrage, alimentations, liaisons équipotentielles de protection, protecteurs, système de commande, interfaces, aspiration des fumées, équipements associés et fonctionnement représentatif de la production.
Commencez la SAT par un registre des modifications. Pour chaque différence par rapport à la référence de la FAT, indiquez l’incidence, le responsable de la revue, le nouvel essai et son résultat. Une modification du cheminement des câbles peut influer sur les mouvements ; un autre positionneur de soudage peut modifier les signaux ; un protecteur installé sur site peut changer l’accès ou le comportement au réarmement. Reporter le résultat de la FAT sans examiner les nouvelles conditions rend le dossier de réception incomplet.
La SAT doit également confirmer que les opérateurs et le personnel de maintenance du site peuvent identifier, dans le cadre de leurs fonctions, les organes de commande normaux, les indications de défaut, les procédures autorisées de réarmement et de reprise ainsi que les points de consignation. Elle ne doit pas devenir un essai de production non maîtrisé. Utilisez une méthode validée, des matériaux adaptés, des témoins désignés et une règle de gestion de la liste de réserves.
9. Clôturez le transfert avec les documents, la formation, les pièces de rechange et les règles de gestion des réserves
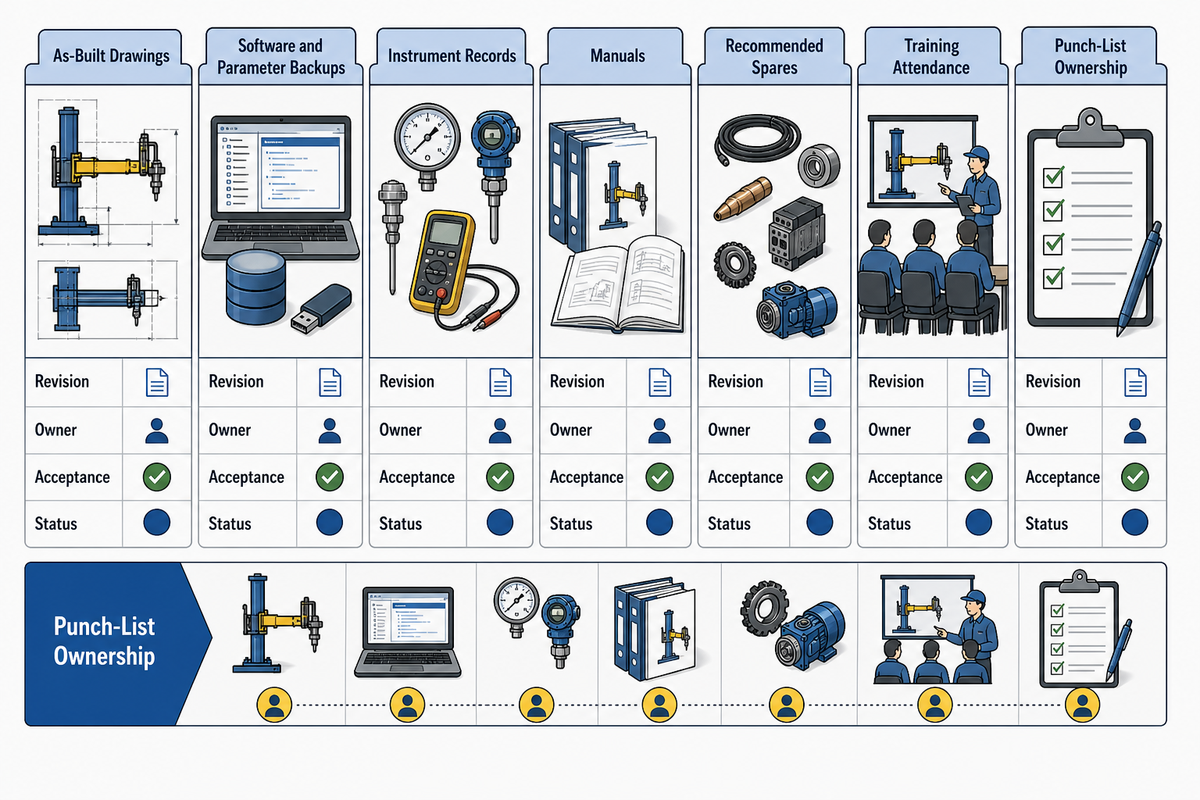
Le transfert est clôturé lorsque chaque livrable contractuel comporte une révision, un format, une langue, un responsable, un contrôle d’acceptation et un statut. Un dossier rempli de fichiers n’est pas un index, et assister à une démonstration ne prouve pas que toutes les formations propres à chaque fonction et toutes les informations de maintenance ont été fournies.
Un index de transfert peut inclure les plans de récolement, les documents électriques, les sauvegardes des logiciels et paramètres, les relevés des instruments, les manuels, les points de consignation pour la maintenance, les pièces de rechange recommandées, les feuilles de présence aux formations, les garanties, les points ouverts, les responsables et les dates d’échéance. Les livrables exacts sont définis par contrat ; il ne s’agit pas d’un dossier réglementaire universel.
Concernant les énergies dangereuses, le fournisseur doit clairement identifier les sources d’énergie, les dispositifs de consignation et les informations de maintenance pertinentes. Sur le site, le programme applicable de l’employeur et le personnel responsable continuent de régir le mode opératoire réel. Clôturez les réserves sur la base de preuves et répétez les essais si nécessaire, et non en supprimant une ligne après sa date d’échéance.
10. Sachez quand refuser la réception ou reconnaître qu’un manipulateur n’est pas la bonne solution
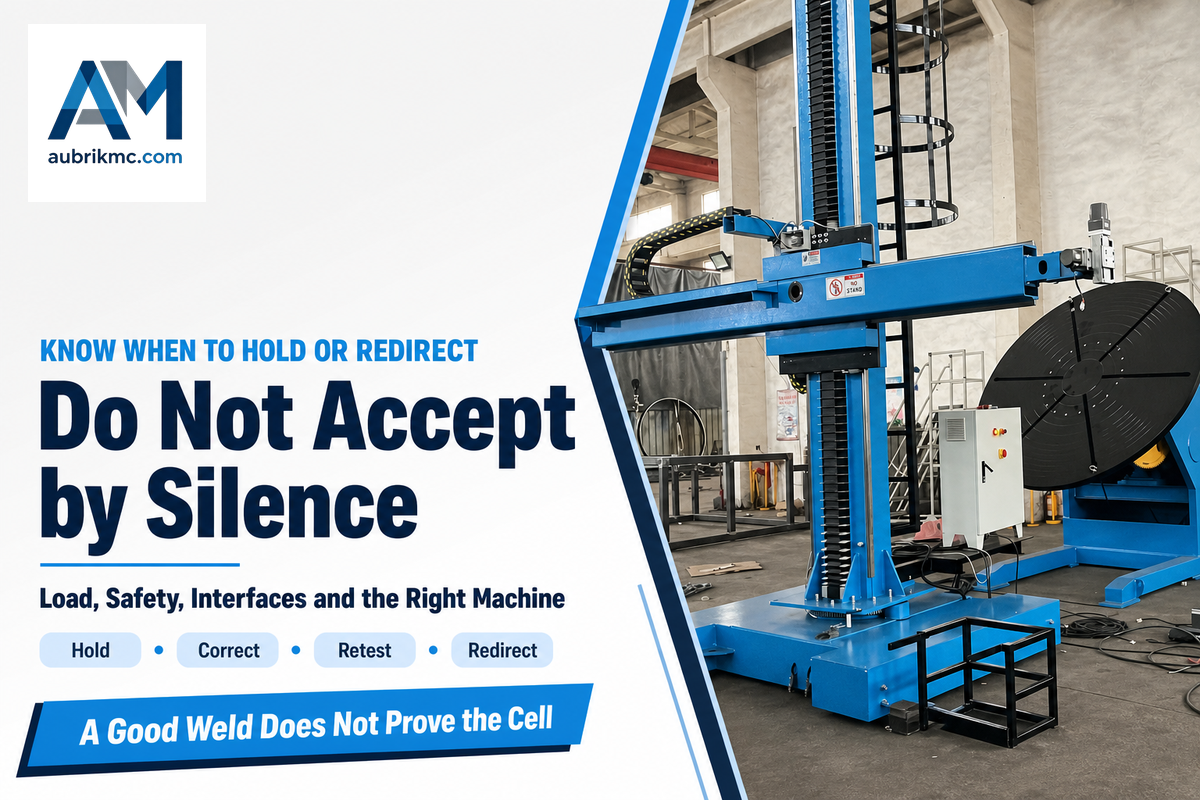
Suspendez la réception si la condition de charge convenue n’était pas disponible, si les valeurs n’ont pas été enregistrées, si la responsabilité des interfaces n’est pas attribuée, si un essai de sécurité a échoué, si une modification non maîtrisée est intervenue ou si des documents requis restent en attente. Réorientez le traitement du problème lorsqu’il relève du positionnement de la pièce, du mode opératoire de soudage, de l’accostage, de l’aspiration des fumées ou d’une autre partie de la cellule.
| Condition | Décision | Preuves nécessaires | Limite |
|---|---|---|---|
| Maximum publié, sans conditions d’essai | Suspendre comme non comparable | Charge, portée, méthode, tolérance | Propres au fournisseur/projet |
| Soudure conforme au code, lacunes de la machine encore ouvertes | Suspendre l’autorisation de la machine/cellule | Documents mécaniques, du système de commande, électriques et de sécurité | Deux axes de réception |
| Dimensionnement ou fonctionnement propre aux tubes | Réorienter | Revue de l’application tubulaire et du mouvement de l’équipement associé | Régi par le guide sur les tubes/les documents du projet |
| Échec d’une réaction de sécurité | Ne pas autoriser | Correction, revue, nouvel essai constaté | Évaluation des risques et législation applicable |
| Liste de réserves non résolue | Suspendre l’autorisation ou la soumettre formellement à conditions | Responsable, date d’échéance, incidence, approbation | Le contrat prévaut |
ASME BPVC Section IX traite de la qualification des modes opératoires et du personnel pour le soudage, le brasage et la fusion. AWS D1.1/D1.1M traite du soudage de structures en acier dans son domaine d’application. Ni la qualification d’un soudeur ni l’acceptation d’une soudure ne prouvent la charge, le système de commande, l’équipement électrique, les protecteurs, l’intégration ou la réception sur site du manipulateur.
Pour le dimensionnement, le suivi de joint, l’exploitation et la maintenance propres aux tubes, consultez le guide des manipulateurs pour le soudage de tubes et les documents contrôlés du projet.
À retenir
Une soudure conforme au code et un manipulateur réceptionné répondent à des questions différentes. Clôturez les deux dossiers de preuves avant la mise en production.
Besoin d’une revue de configuration ? Envoyez le cas d’utilisation complété, l’ensemble des charges et la nomenclature des interfaces afin que l’équipement proposé et le plan de réception puissent être examinés conjointement. Lancer l’appel d’offres technique →
Questions fréquentes
Quelles informations une demande de prix pour un manipulateur de soudage doit-elle inclure ?
Indiquez l’enveloppe dimensionnelle de la pièce et de l’assemblage, le procédé, la portée, l’ensemble complet des charges en bout de flèche, les cycles de mouvement, les équipements associés, le système de commande, les utilités, les livrables de sécurité, la FAT, la SAT, la documentation, la formation, les pièces de rechange et le responsable des limites de fourniture. Demandez à chaque soumissionnaire de renseigner les mêmes champs et d’énumérer les exclusions. Exigez, pour chaque valeur promise, une condition d’essai, une méthode, une tolérance, un relevé et la désignation du responsable de l’approbation. Précisez également quelles modifications imposent une mise à jour du plan ou un nouvel essai. Un modèle sur catalogue ne devient comparable que si la condition demandée et les preuves exigées sont identiques.
Quelle est la différence entre la FAT et la SAT d’une cellule de soudage à colonne et flèche ?
La FAT vérifie, avant expédition, la machine approuvée et les fonctions configurées selon les méthodes, relevés, témoins et critères de rejet convenus. La SAT vérifie l’installation sur site : alimentation, fondation ou rail, ancrage, protections, liaison équipotentielle, organes de commande locaux, interfaces, aspiration des fumées, équipements associés et fonctionnement représentatif. La SAT conserve les preuves valides de la FAT, puis soumet à essai les modifications et les risques propres au site.
Comment la capacité en bout de flèche doit-elle être documentée ?
Consignez chaque élément installé, sa masse et son déport, la portée de travail maximale, le sens du mouvement, la durée, la méthode de mesure et la valeur d’acceptation. Incluez la tête de soudage, les coulisses, la torche de soudage, l’équipement de dévidage, le système de suivi, la caméra, les supports de câbles et de flexibles, les consoles ainsi que toute réserve approuvée pour de futurs équipements. L’acheteur et le fournisseur doivent signer la même nomenclature contrôlée avant la FAT et évaluer toute modification ultérieure par rapport à cette référence.
Une soudure qualifiée selon AWS ou ASME prouve-t-elle que le manipulateur a satisfait aux essais de réception ?
Non. La réception selon un code de soudage porte sur une soudure, un mode opératoire de soudage ou une personne dans le champ d’application du code invoqué. La réception du manipulateur couvre séparément la charge, les mouvements, le système de commande, les travaux électriques, les fonctions de sécurité, l’intégration, les relevés et l’installation sur site.
Quand un acheteur doit-il refuser l’expédition ou la réception finale ?
Suspendez l’expédition si la configuration approuvée pour la FAT n’était pas disponible, si la charge installée ou la portée diffère de l’offre, si les valeurs requises n’ont pas été consignées ou si des écarts relatifs à la sécurité et aux interfaces restent non résolus. Suspendez la réception finale si les utilités, l’ancrage, la liaison équipotentielle, les protections, les verrouillages, les mouvements des équipements associés, l’aspiration des fumées, la formation, les relevés, les sauvegardes, les engagements relatifs aux pièces de rechange ou la responsabilité de la liste de réserves ne sont pas conformes au contrat. Un écart maîtrisé peut être évalué, corrigé et soumis à un nouvel essai ; une différence non résolue ne doit jamais être considérée comme acceptée par simple absence d’objection.
Le soudage de tubes, le SAW, le TIG, le MIG ou le rechargement ou placage par soudage doivent-ils suivre le même plan de réception ?
Utilisez la même structure de preuves, mais adaptez les interfaces et les conditions d’essai propres au procédé. La gestion du flux, le suivi, les servitudes de la torche de soudage, la rotation assurée par les équipements associés, l’aspiration des fumées et les exigences relatives au mode opératoire de soudage diffèrent. Les contrats du projet, les évaluations des risques et les documents de soudage déterminent le plan définitif.
Champ d’application examiné et ressources connexes
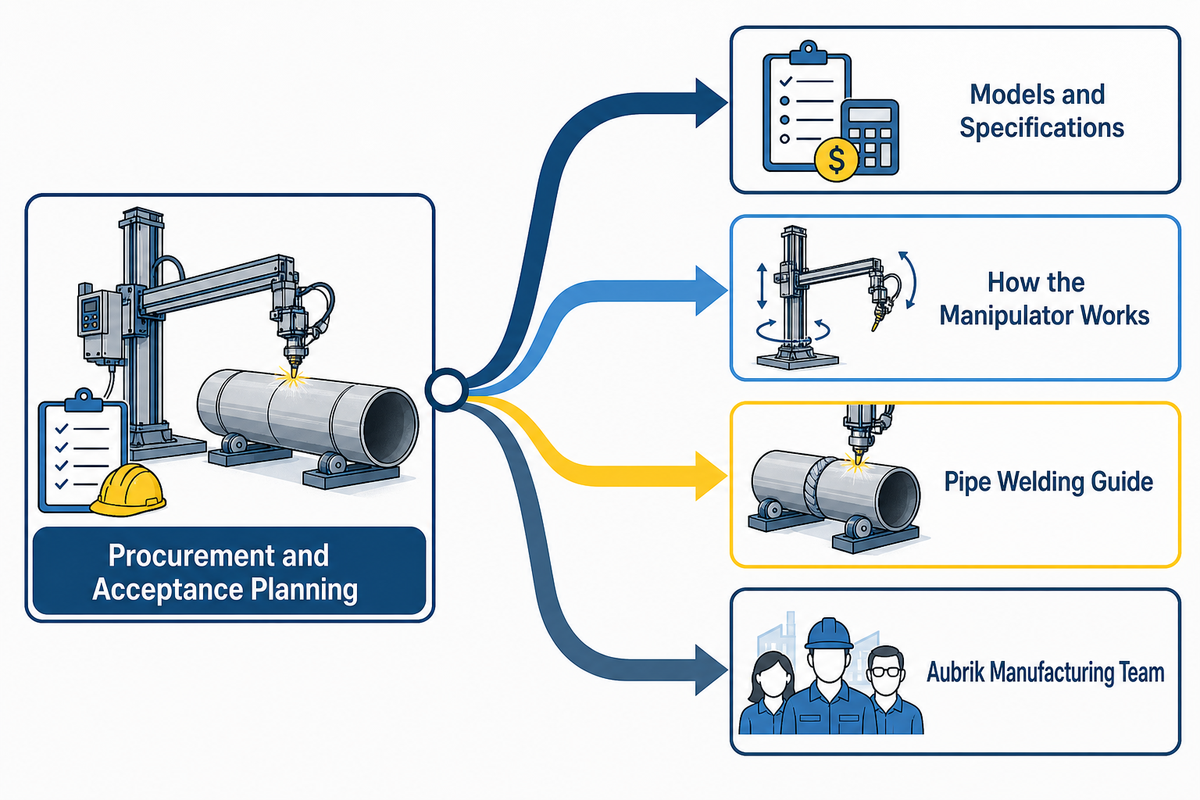
Ce guide se limite à la planification des achats et de la réception. Découvrez l’équipe de fabrication d’Aubrik. Ce cadre ne remplace ni un concepteur de machines, ni un ingénieur responsable, ni une évaluation des risques, ni la législation applicable, ni les spécifications contrôlées du projet.
- Manipulateurs de soudage à colonne et flèche, modèles et caractéristiques techniques
- Fonctionnement d’un manipulateur de soudage à colonne et flèche
- Guide des vireurs de soudage
- Guide des manipulateurs pour le soudage de tubes
Références et sources
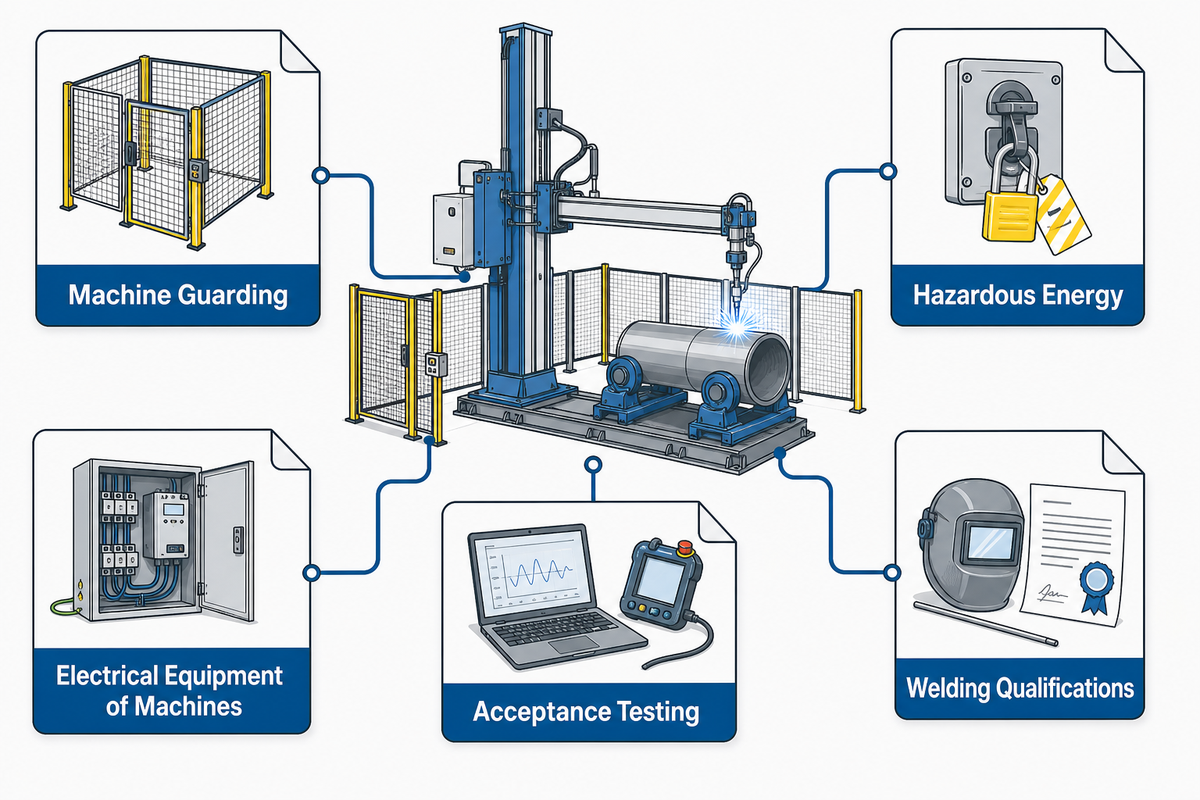
- OSHA 29 CFR 1910.212, exigences générales applicables à toutes les machines
- OSHA 29 CFR 1910.147, maîtrise des énergies dangereuses
- ISO 17662:2025, étalonnage, vérification et validation du matériel de soudage
- ISO 13849-1:2023, parties des systèmes de commande relatives à la sécurité
- IEC 60204-1, équipement électrique des machines
- IEC 62381:2024, cadre pour les essais de réception des systèmes d’automatisation
- ASME BPVC Section IX, qualifications en soudage, brasage et assemblage par fusion
- AWS D1.1/D1.1M, code de soudage des structures en acier
Tendance actuelle