
Póngase en contacto con la empresa Aubrik

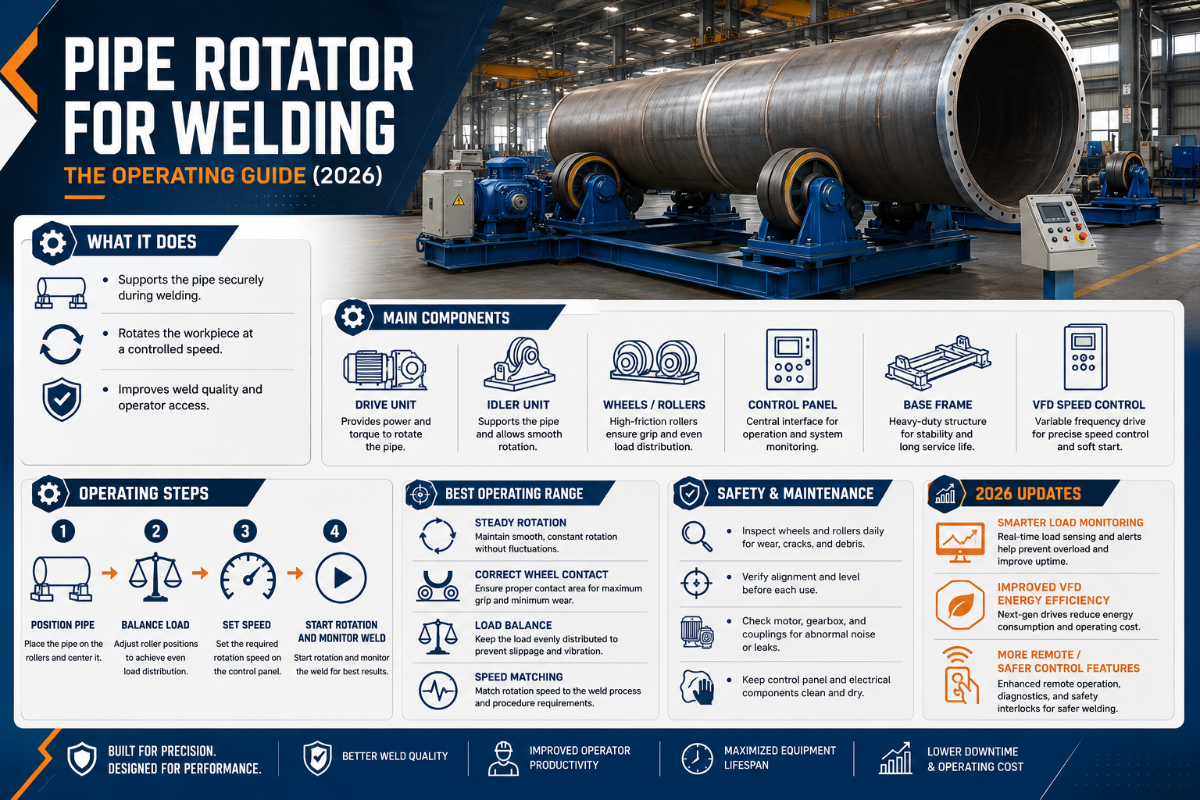
Rotador de soldadura de tuberías: cómo operar rodillos viradores para obtener soldaduras circunferenciales limpias
Actualizado en junio de 2026 · Revisado por el equipo técnico de Aubrik
Un rotador de soldadura de tuberías hace girar la pieza, no al soldador. Coloque una tubería, un carrete, un tanque o un recipiente a presión sobre una bancada de rodillos motorizada, ajuste una velocidad de rotación constante y un solo soldador podrá depositar un cordón circunferencial continuo en posición plana mientras la pieza gira bajo el arco. Lo difícil no es comprar la máquina, sino operarla: hacer coincidir las RPM de los rodillos con la velocidad de recorrido de la soldadura, ajustar los rodillos para que la pieza no se desplace, conectar el retorno de una pieza giratoria sin dañar los rodamientos y detectar la deriva antes de que expulse un cilindro por el taller. Esta guía es el manual de operación que omiten las fichas técnicas. ¿Necesita orientación sobre capacidad, tipo y dimensionamiento? Consulte la página complementaria sobre rotadores de soldadura de tuberías ABOKE; aquí nos enfocamos en cómo operar uno correctamente.Especificaciones rápidas: rango operativo del rotador de soldadura de tuberías
| Qué sostiene | Piezas cilíndricas largas: tuberías, carretes, tanques, virolas de recipientes a presión y secciones de torres eólicas |
| Movimiento | Rotación alrededor del eje horizontal de la pieza (rodillo motriz + bancada de rodillos libres) |
| Velocidad de rotación | Continua, normalmente de 0.1–5 rpm en conjuntos de alta capacidad (velocidad superficial de ≈6–60 in/min) |
| Capacidad de carga | 5–400 t según la categoría de construcción; dimensione para la pieza más pesada más un margen de capacidad |
| Procesos | SAW, MIG/MAG mecanizada y TIG orbital: cualquier proceso que se beneficie de la rotación en posición plana |
| Tipo de soldadura | Juntas circunferenciales; raíz, relleno y acabado en una pasada continua |
Rotadores de soldadura de tuberías bajo el arco: mecanismo y ventajas frente a la rotación manual
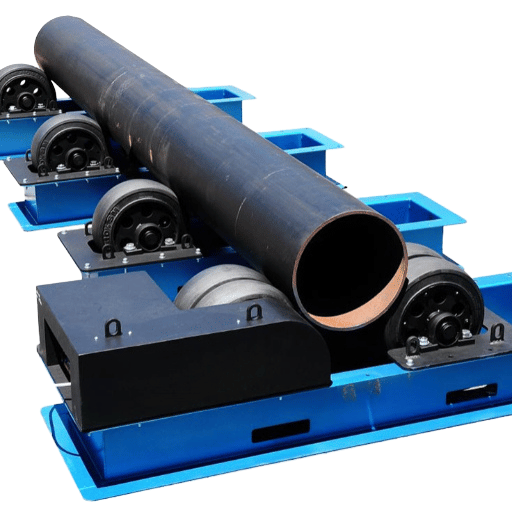 Un rotador de soldadura de tuberías, también llamado conjunto de rodillos viradores de soldadura, consta de una unidad motriz y una o más unidades de rodillos libres que sostienen un cilindro y lo hacen girar a una velocidad controlada. Como las ruedas soportan el peso, el soldador coloca la antorcha en el punto muerto inferior y la junta pasa frente a ella vuelta tras vuelta. Ese único cambio resuelve un problema geométrico: en una tubería fija, solo unos cuantos centímetros de la junta están en el ángulo plano ideal en un momento dado, mientras que el resto obliga al soldador a trabajar en posición vertical o sobrecabeza, donde la gravedad actúa contra el baño de soldadura.
El beneficio es la calidad de la soldadura, no solo la comodidad. Cada vez que un soldador se detiene para mover con grúa o volver a sujetar una pieza pesada, el reinicio puede generar porosidad, socavado o una marca de arco, y en una junta circunferencial larga puede haber docenas de reinicios. La soldadura rotativa continua elimina esas paradas y arranques: un solo soldador completa toda la circunferencia de un carrete de 24 pulgadas o de una virola de tanque de 4 metros sin efectuar un segundo movimiento con grúa. Por eso, los talleres de soldadura de tuberías miden la mejora en tiempo de manipulación y tasa de retrabajo, no solo en minutos de arco encendido.
Un rotador de soldadura es una de las tres herramientas de manipulación, y su lógica operativa es diferente. Un posicionador de soldadura sujeta una pieza compacta sobre un plato de sujeción o una mesa y la gira e inclina para facilitar el acceso desde varios ángulos; un manipulador de soldadura sujeta una estructura soldada equilibrada entre centros. Un rotador de soldadura de tuberías sostiene un cilindro largo para trabajo pesado sobre una bancada de rodillos y solo lo hace girar, por lo que admite piezas mucho más grandes y pesadas que las que cualquier plato de sujeción de un posicionador de soldadura puede sostener en voladizo. La lógica completa de selección se explica en la descripción general de rotadores de soldadura y rodillos viradores; esta guía presupone que usted ya tiene los rodillos y necesita operarlos.
En comparación con la rotación manual, la justificación operativa de estos equipos de soldadura se basa principalmente en la productividad de la soldadura y el costo: un operador en lugar de un equipo de maniobras con grúa, operaciones de soldadura constantes en lugar de manipulación con paradas y arranques, y menor costo de mano de obra por cada metro terminado de junta. Los talleres contabilizan el aumento de eficiencia según el tiempo de manipulación eliminado por turno, además de la mejora en seguridad y eficiencia al no elevar piezas pesadas con una grúa, y los menores costos resultantes. Esa misma familia de dispositivos de sujeción sirve para distintas aplicaciones y distintos tamaños: un posicionador de sobremesa manipula un patín pequeño, pero las aplicaciones de soldadura de tuberías y recipientes —y la mayoría de las aplicaciones de soldadura de tuberías a escala de producción— requieren el soporte rotacional de una bancada de rodillos.
De la velocidad de recorrido a las RPM: cómo ajustar la rotación según la WPS
La pregunta operativa más frecuente es: «¿Qué RPM debo ajustar?». La respuesta no es una cifra fija, sino una conversión. Cada rodillo debe mover la superficie de la tubería frente al arco exactamente a la velocidad de recorrido indicada en la Especificación del Procedimiento de Soldadura (WPS). La velocidad de recorrido es una variable controlada y esencial suplementaria conforme a la Sección IX de ASME BPVC, por lo que la velocidad de rotación no se determina al tanteo: se calcula a partir del diámetro de la junta.
📐 De la velocidad de recorrido a las RPM
Tres ejemplos resueltos que puede repetir con sus propios valores:
RPM = velocidad de recorrido de la WPS ÷ (π × diámetro exterior de la tubería); mantenga uniformes las unidades de longitud. La circunferencia de la tubería (π × diámetro exterior) es la distancia que recorre la superficie en una vuelta completa; divida entre ella la velocidad de recorrido requerida para obtener las vueltas por minuto.
- ▪Diámetro exterior de 24 in, WPS de 8 in/min: circunferencia = π × 24 = 75.4 in → 8 ÷ 75.4 = 0.106 rpm.
- ▪DN300 (diámetro exterior de 324 mm), WPS de 300 mm/min: circunferencia = π × 324 = 1,018 mm → 300 ÷ 1,018 = 0.295 rpm.
- ▪Diámetro exterior de 48 in, WPS de 12 in/min: circunferencia = π × 48 = 150.8 in → 12 ÷ 150.8 = 0.080 rpm; por eso los recipientes de gran diámetro necesitan un accionamiento de velocidad continua que pueda regularse por debajo de 0.1 rpm.
| Diámetro exterior de la tubería (in) | Diámetro exterior de la tubería (mm) | RPM a 8 in/min | RPM a 12 in/min |
|---|---|---|---|
| 4 | 102 | 0.64 | 0.95 |
| 6 | 152 | 0.42 | 0.64 |
| 8 | 203 | 0.32 | 0.48 |
| 12 | 305 | 0.21 | 0.32 |
| 16 | 406 | 0.16 | 0.24 |
| 24 | 610 | 0.11 | 0.16 |
| 36 | 914 | 0.07 | 0.11 |
| 48 | 1,219 | 0.05 | 0.08 |
| 60 | 1,524 | 0.04 | 0.06 |
| 72 | 1,829 | 0.035 | 0.05 |
| 120 | 3,048 | 0.021 | 0.03 |
Método de velocidad superficial; confirme la velocidad de recorrido con su WPS calificada. ¿Necesita el resultado con un solo clic? Use la calculadora de velocidad de rotación y velocidad superficial de ABOKE.
Adaptación al proceso: SAW, MIG y TIG sobre rodillos viradores
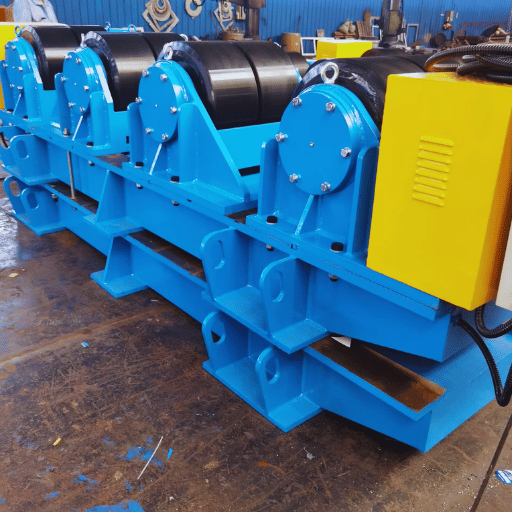 Los rodillos viradores se amortizan más rápido con procesos de alta deposición. Según una descripción técnica de ScienceDirect, la soldadura por arco sumergido (SAW) «se utiliza principalmente para soldar juntas de recipientes en posición plana… [y] requiere rodillos viradores», porque el fundente solo permanece en la junta cuando esta se encuentra abajo. Un rotador de soldadura de tuberías mantiene la junta en posición plana para que la SAW pueda operar continuamente, que es donde se obtiene la mayor reducción del tiempo de ciclo en la fabricación pesada.
La MIG/MAG mecanizada también se beneficia: una rotación constante permite que un alimentador de alambre con control sinérgico mantenga una distancia constante y deposite un cordón uniforme, y los fabricantes informan mejoras significativas de productividad frente a la rotación manual. Los sistemas orbitales y de TIG mecanizada utilizan rodillos para paredes delgadas y pasadas de raíz en las que la precisión de la soldadura importa más que la deposición. En los tres procesos, un pedal o control colgante inalámbrico permite al soldador ajustar la rotación sobre la marcha sin apartarse del baño de soldadura.
¿Cómo se benefician la soldadura MIG y TIG de un sistema de soldadura rotativa?
Ambos procesos se benefician porque la pieza se desplaza a una velocidad constante y repetible mientras la antorcha permanece fija, de modo que el aporte térmico por unidad de longitud es uniforme alrededor de toda la junta. Para la MIG en tuberías de acero al carbono o de baja aleación, esto significa una fusión uniforme y menos defectos de soldadura con una alta tasa de deposición; para paredes gruesas, el soldador combina el control sinérgico con los rodillos y una fuente de poder para soldadura de la clase de 500 amp. En TIG, la rotación constante mantiene un baño de soldadura preciso y repetible durante toda la circunferencia, lo que proporciona la precisión y uniformidad que exigen los trabajos aeroespaciales y de instrumentación. Una consideración operativa: los aceros inoxidables y las aleaciones de níquel disipan mal el calor, por lo que conviene aumentar un nivel la velocidad de rotación frente a una pared equivalente de acero al carbono para evitar decoloración y deformación. En soldaduras circunferenciales de pared gruesa, el arco suele operar cerca de 300 a 500 A y de 28 a 34 V mientras los rodillos mantienen el recorrido dentro de la ventana de la WPS; reduzca la rotación de 10 a 15% para el acero inoxidable a fin de limitar el calor.Rutina de 6 comprobaciones de alineación: preparación para una soldadura circunferencial uniforme
Las guías de campo del sector señalan que aproximadamente 70% de los problemas con los rodillos viradores se deben a errores de preparación y no a fallas del equipo, por lo que la rutina de preparación es la habilidad operativa más rentable en el taller. Realice estas seis comprobaciones en orden antes de la primera rotación. La rutina es la misma tanto para hacer girar virolas pesadas de reactores como para carretes cortos de tubería pequeña.Las 6 comprobaciones de preparación de un vistazo
- 1️⃣Nivele la bancada. Los bastidores motriz y de rodillos libres deben quedar nivelados y coplanares; una bancada sobre un piso inclinado empuja la pieza hacia un extremo.
- 2️⃣Iguale la altura de los rodillos. Ambos conjuntos deben coincidir en altura con una diferencia de apenas unos milímetros; una altura desigual es la principal causa autoinfligida de desplazamiento axial.
- 3️⃣Ajuste la separación de las ruedas al diámetro exterior. Configure la separación ajustable de las ruedas según el diámetro para que la pieza se asiente con un ángulo de contacto de aproximadamente 30–60°; no debe quedar apoyada arriba ni prensada.
- 4️⃣Asiente y equilibre la carga. Sostenga la pieza aproximadamente a 30–40% de cada extremo para que no se flexione en el centro; debe descansar con un contacto uniforme, nunca acuñada.
- 5️⃣Establezca la ruta de retorno. Conecte el retorno de soldadura mediante una conexión giratoria de retorno específica, no a través de los rodamientos de las ruedas (sección siguiente).
- 6️⃣Haga una rotación de prueba y marque. A la velocidad más baja, complete una vuelta, confirme el sentido de rotación y marque la junta con gis para detectar el desplazamiento antes de encender el arco.
📐 Nota de ingeniería
Una diferencia de altura de ~2–3 mm entre los rodillos a lo largo de una separación de 6 metros es un objetivo práctico para trabajos pesados. Verifique el sentido de rotación y la fase eléctrica antes de cargar cualquier pieza pesada; una fase invertida hace que los rodillos giren hacia atrás durante el arranque. Para dimensionar la capacidad y la cantidad de unidades de rodillos libres, consulte el selector de capacidad y tipo de rotador de soldadura de tuberías.
Conexión del retorno de una pieza giratoria sin producir arcos en los rodamientos
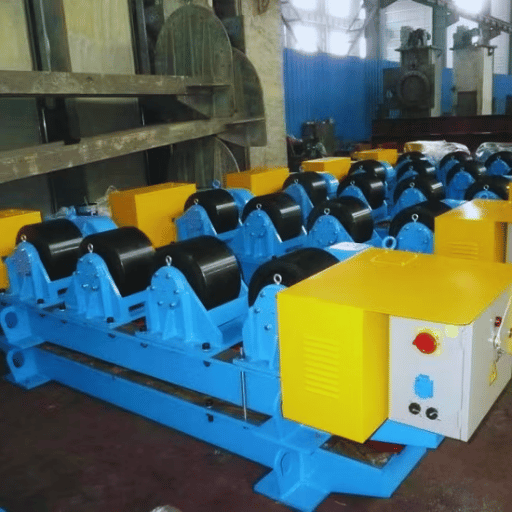 Este es el detalle operativo que omiten la mayoría de las guías. La corriente de retorno de soldadura —la masa— debe salir de una pieza que está girando. Si permite que encuentre su propio camino a través del contacto entre las ruedas y la virola y por los rodamientos de los rodillos, la corriente formará arcos entre los elementos rodantes y picará las pistas. Es el mismo daño de rodamientos inducido eléctricamente (estriado por EDM) documentado en la ingeniería de motores, donde las corrientes de eje no controladas producen microsoldaduras y escarchado en la superficie del rodamiento hasta que falla. En un rotador de soldadura, la solución es la misma: proporcionar a la corriente una ruta de baja resistencia que evite los rodamientos.
Una escobilla de retorno con capacidad de 300 a 600 A mantiene la corriente fuera de los rodamientos; incluso 1 V de potencial parásito en el eje puede picar una pista durante un factor de trabajo de 12 meses.
¿Qué función cumple la conexión de retorno de soldadura en un rotador de soldadura de tuberías?
Una conexión de retorno de soldadura cierra el circuito eléctrico desde la pieza hasta la fuente de poder para soldadura, lo que mantiene estable el arco y protege al operador (las prácticas de corriente de retorno siguen las normas de soldadura AWS). En una pieza giratoria, debe hacerlo mediante un contacto deslizante diseñado para ese fin —una escobilla de cobre-grafito o una zapata giratoria de retorno específica que roce la virola o el eje motriz— y no a través de las ruedas que soportan la carga. Especifique el método de retorno y el amperaje máximo en el pedido para que el rotador de soldadura incluya una escobilla con la capacidad adecuada; un trabajo SAW de 500 amp y uno TIG de 200 amp requieren contactos diferentes. Omitir este elemento pasa inadvertido durante semanas, pero después se manifiesta como ruido en los rodamientos y descentramiento: una falla costosa por ahorrar en una escobilla económica.Mapa de fallas de deriva, deslizamiento y seguimiento: diagnóstico del desplazamiento axial y el patinaje
Es común suponer que un rotador de soldadura autoalineable elimina todos los problemas de alineación. La experiencia en campo demuestra lo contrario: incluso un rodillo autoalineable correctamente ajustado puede permitir que la pieza avance sobre su propio eje, porque la más mínima diferencia de altura entre los rodillos o una virola ovalada empuja la pieza lateralmente en cada vuelta. El hecho de que existan patentes de diseños antideriva —consulte US8342493B2 «Sistema de rodillos viradores antideriva» de la USPTO y GB2106810A para la compensación del desplazamiento longitudinal— demuestra que la deriva es una variable operativa real, no algo que las ruedas resuelvan por sí solas. Siga el mapa siguiente antes de culpar a la máquina.| Síntoma | Clase de falla | Causa raíz | Corrección operativa |
|---|---|---|---|
| La pieza se desplaza hacia un extremo | Desplazamiento axial | Diferencia de altura entre rodillos; bancada inclinada | Vuelva a nivelar; iguale las alturas de los rodillos con una diferencia de pocos mm |
| Desplazamiento en una virola ovalada | Desplazamiento axial | La ovalidad cambia el contacto en cada vuelta | Use un conjunto autoalineable/antideriva; corrija la redondez con puntos de soldadura antes de soldar |
| Las ruedas giran, pero la pieza se retrasa | Deslizamiento | Película de grasa/aceite sobre las ruedas | Desengrase las caras de las ruedas y la franja de contacto de la virola |
| Deslizamiento con una carga descentrada | Deslizamiento | Baja presión de las ruedas / rueda incorrecta | Aumente el ángulo de separación; use ruedas de acero para mejorar el agarre en trabajos pesados |
| Deslizamiento cerca del límite nominal | Deslizamiento | Carga superior a la capacidad | Pase a una categoría de mayor tonelaje; compruebe la capacidad nominal de carga |
| La junta se desvía de la antorcha | Seguimiento | El eje de la pieza no está paralelo al eje de los rodillos | Escuadre la pieza; agregue una guía de seguimiento de junta |
| Flexión o caída en el centro | Soporte | Pared larga y delgada sin soporte central | Agregue unidades de rodillos libres / una luneta fija entre los conjuntos motrices |
| Aumentan la oscilación / el descentramiento | Estabilidad | Pieza desequilibrada o doblada | Detenga el equipo; vuelva a centrar la pieza; use el paro de emergencia si aumenta |
| Desgaste de un solo lado de la rueda | Desgaste | Desalineación crónica / sobrecarga | Corrija la alineación; sustituya las ruedas como un conjunto igualado |
| Ruido de rozamiento, vibración | Accionamiento/rodamiento | Desgaste del rodamiento (a menudo por picaduras de corriente) | Inspeccione los rodamientos; verifique la ruta de la escobilla de retorno |
«Comprobamos que los rodillos tengan la misma altura antes de la primera rotación y conducimos el retorno de soldadura por una escobilla de masa, nunca por los rodamientos; esos dos hábitos eliminan la mayor parte del desplazamiento axial y las fallas de rodamientos que los clientes atribuyen a las ruedas. Para virolas desequilibradas especificamos ruedas de acero con rodamientos, no de caucho, porque las salpicaduras deterioran la cara de caucho y cambiar las ruedas cuesta más que lo ahorrado en el trabajo». — Equipo de ingeniería de Aubrik (ABOKE)
Cómo mantener soldaduras circunferenciales con calidad conforme a normas mientras gira la pieza
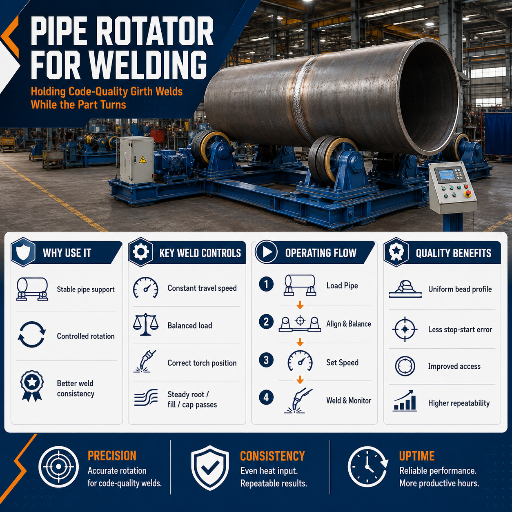 Un rodillo virador no está certificado por sí mismo conforme a una norma de soldadura: es el dispositivo de sujeción que permite que sus soldaduras cumplan una. Debe proporcionar una rotación lo bastante estable y controlable para mantener un cordón circunferencial con calidad conforme a normas, de modo que la raíz y el acabado permanezcan en posición plana, donde la penetración y la fusión son más repetibles. Ese procedimiento se califica conforme a la Sección IX de ASME BPVC; la virola o el tanque correspondiente se fabrica según su propia norma: API 650 para tanques de almacenamiento, API 1104 para soldaduras circunferenciales de tuberías o AWS D1.1 para trabajos estructurales.
✔ Ventajas de una rotación estable
- Aporte térmico uniforme alrededor de la junta: menos defectos de porosidad y socavado
- Pasadas continuas desde la raíz hasta el acabado, sin reinicios con marcas de arco
- Velocidad de recorrido repetible para cumplir la WPS
- Soldadura de alta calidad en piezas pesadas con un solo operador
⚠ Lo que no corregirá
- Una WPS deficiente o consumibles incorrectos
- Separaciones de armado y ajuste: escuadre y puntee primero
- Deriva en una virola ovalada (contrólela; consulte el mapa de fallas)
- Certificación conforme a normas: corresponde al procedimiento, no al dispositivo de sujeción
Mantenimiento para que los rodillos sigan girando: ruedas, rodamientos y accionamiento
Un rotador de soldadura es un equipo duradero cuando se vigilan los elementos de desgaste. Las ruedas son lo primero: los aros de acero soportan el mayor peso y resisten las salpicaduras, por lo que las tuberías pesadas y calientes se operan sobre acero; las caras de poliuretano proporcionan agarre y protegen una virola pulida en trabajos más ligeros, pero se deterioran con las salpicaduras. Sustituya las ruedas como un conjunto igualado para mantener la misma altura; instalar una sola rueda nueva vuelve a introducir la diferencia de altura que causa el desplazamiento axial.¿Qué prácticas de mantenimiento prolongan la vida útil de un rotador de soldadura de tuberías?
Prepare una breve lista de mantenimiento preventivo y cúmplala. Los rodamientos y la escobilla de retorno se desgastan a la vez en un sistema giratorio de masa, así que inspeccione ambos; vuelva a lubricar el accionamiento según el programa del fabricante; y vigile dos indicadores predictivos: un aumento del consumo de corriente del accionamiento y una vibración nueva suelen indicar el inicio de un problema de rodamientos o alineación. Mantenga las caras de las ruedas libres de grasa, confirme en cada turno el funcionamiento de elementos de seguridad como el paro de emergencia y las protecciones, y bloquee y etiquete el accionamiento (conforme a OSHA 1910.147) antes de realizar cualquier servicio en los rodillos.- ✔Caras de las ruedas limpias e igualadas; sustitúyalas en conjuntos
- ✔Rodamientos y escobilla de retorno inspeccionados juntos; lubrique el accionamiento según el programa
- ✔Supervise la corriente y la vibración del accionamiento como señales tempranas de falla
- ✔Paro de emergencia, protecciones y LOTO verificados antes del servicio
Perspectivas del sector: hacia dónde se dirige la soldadura rotativa de tuberías
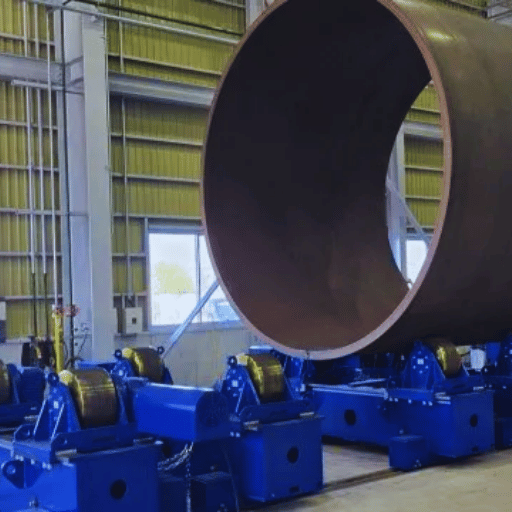 La tendencia operativa para los próximos años es la mecanización, impulsada por las personas y no por un titular sobre el tamaño del mercado. La escasez de soldadores calificados y los requisitos cada vez más estrictos de trazabilidad de los datos de soldadura (el procedimiento y los registros de calificación de la Sección IX de ASME BPVC) están llevando a los talleres de fabricación a obtener más soldaduras terminadas de cada soldador calificado, y la rotación constante frente a un arco fijo y mecanizado es la ruta más económica para lograrlo. Durante 2025–2026, las tendencias visibles son la SAW sobre rodillos para juntas pesadas, los cobots y cabezales orbitales montados sobre rodillos viradores para producir soldaduras circunferenciales repetibles, y el monitoreo del arco que registra la velocidad de recorrido y el aporte térmico directamente desde el accionamiento. Las cifras de crecimiento del mercado de la automatización de soldadura circulan ampliamente (una proyección citada con frecuencia sitúa la TCAC de la soldadura automatizada en alrededor de 8% hasta 2028); considérela un contexto orientativo, no un pronóstico.
Los compradores tienen una medida concreta que tomar: si va a especificar un rotador de soldadura de tuberías este año, asegúrese ahora de que esté preparado para la automatización. Especifique un verdadero accionamiento de velocidad continua, una escobilla giratoria de retorno adecuada y una opción antideriva o autoalineable, aunque el trabajo actual sea manual; esos tres elementos serán necesarios para incorporar posteriormente un cobot o un cabezal SAW, y adaptarlos después cuesta más que incluirlos en el pedido. Los mismos rodillos que hoy sostienen un trabajo MIG manual se convertirán mañana en la base de movimiento para la automatización de soldadura.
Preguntas frecuentes
¿Qué es un rotador de soldadura de tuberías y cómo funciona?
Ver respuesta
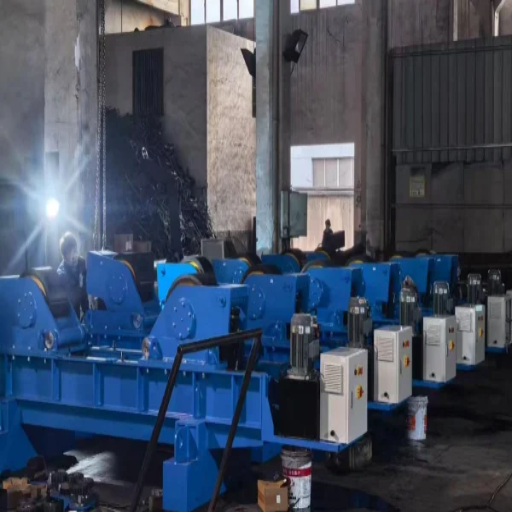
Un rotador de soldadura para tuberías es una bancada de rodillos viradores —una unidad de accionamiento motorizada más una o varias unidades de rodillo libre— que sostiene una tubería, tanque o recipiente y lo hace girar sobre su propio eje horizontal a una velocidad constante y controlable. El soldador mantiene la antorcha de soldadura en una posición plana mientras la pieza gira, lo que produce una soldadura circunferencial continua sin grúas ni reposicionamiento. Las unidades de rodillo libre se colocan detrás de la unidad de accionamiento para sostener tuberías largas.
¿Cómo se ajusta la velocidad de rotación para soldar tuberías?
Ver respuesta
Convierta la velocidad de recorrido de su WPS a RPM de los rodillos mediante la regla de velocidad superficial: RPM = velocidad de recorrido ÷ (π × DE de la tubería), utilizando unidades compatibles. Una tubería de 24 pulgadas a 8 pulg/min requiere 8 ÷ 75.4 = 0.106 rpm. Como las RPM disminuyen al aumentar el diámetro, las virolas más grandes necesitan un accionamiento de velocidad continua capaz de regularse por debajo de 0.1 rpm: una velocidad excesiva produce falta de penetración en el cordón y una velocidad demasiado baja deforma las paredes delgadas.
¿Cómo se conecta a masa la pieza de trabajo en un rotador de soldadura?
Ver respuesta
Conduzca la corriente de retorno de soldadura por un contacto deslizante específico —una escobilla de cobre-grafito o una zapata rotativa de conexión a masa instalada en la virola o el eje de accionamiento—, no por los rodamientos de los rodillos. La corriente que forma arcos a través de los rodamientos marca las pistas y provoca fallas prematuras. Especifique el método de retorno y el amperaje máximo al realizar el pedido para que la escobilla tenga la capacidad adecuada; una pasada SAW de 500 A y una pasada TIG de 200 A requieren contactos diferentes.
Rotador de soldadura para tuberías frente a posicionador de soldadura: ¿cuál necesito?
Ver respuesta
Use un rotador de soldadura para tuberías en cilindros largos y pesados con juntas circunferenciales; use un posicionador de soldadura en piezas compactas que requieran inclinación y acceso desde varios ángulos sobre un plato de sujeción. Los recipientes largos se colocan sobre rodillos viradores y las piezas pequeñas con dispositivos de sujeción, sobre un posicionador. Nuestro selector entre rotador y posicionador de soldadura determina el tamaño adecuado para su pieza.
Las unidades autocentrantes o los posicionadores de soldadura automáticos, así como los posicionadores de gran tamaño, son adecuados para piezas compactas de metalmecánica; los rotadores convencionales y los rodillos viradores autoalineables son adecuados para cilindros. Los dispositivos de sujeción pesados especifican su capacidad en toneladas y las unidades ligeras de banco, en capacidad en lb, mientras que los servomotores proporcionan la precisión de rotación y la eficiencia de soldadura que requieren los trabajos automatizados de servicio pesado.
¿Qué procesos de soldadura pueden utilizarse con un rotador de soldadura para tuberías?
Ver respuesta
Los procesos SAW, MIG/MAG mecanizado y TIG orbital pueden realizarse sobre rodillos viradores. El proceso SAW obtiene el mayor beneficio porque su fundente solo permanece en su sitio en posición plana, condición que mantiene la rotación continua. El proceso MIG con control sinérgico deposita rápidamente un cordón uniforme; el TIG mantiene un baño de fusión concentrado para paredes delgadas y pasadas de raíz.
¿Cómo evito que la tubería se desplace sobre los rodillos?
Ver respuesta
La mayoría de los desplazamientos axiales se debe a una diferencia de altura entre los rodillos: nivele los dos juegos de rodillos con una tolerancia de pocos milímetros y el desplazamiento normalmente se detendrá. Para virolas ovaladas, utilice un juego autoalineable o antidesplazamiento y primero puntee la virola para darle circularidad. El deslizamiento es un problema distinto: desengrase los rodillos y compruebe que no se haya superado su capacidad.
¿Cuánto mantenimiento necesita un rotador de soldadura para tuberías?
Ver respuesta
Poco, pero específico. Mantenga limpias y emparejadas las superficies de los rodillos, inspeccione conjuntamente los rodamientos y la escobilla de retorno, lubrique el accionamiento según el programa establecido y vigile la corriente del accionamiento y la vibración como señales de alerta temprana. Sustituya los rodillos como un juego completo para mantener la misma altura y bloquee el accionamiento antes de cualquier intervención de mantenimiento.
Los motores de accionamiento de los juegos más pesados funcionan con 2 x 2.2 kW a entre 110 y 575 V, y un rodillo motriz que pierde incluso 2 mm de diámetro modifica la velocidad superficial aproximadamente un 0.4% y vuelve a provocar desplazamiento axial, por lo que los rodillos deben sustituirse como un juego emparejado.
¿Está dimensionando un rotador de soldadura para su pieza de trabajo más pesada?
Envíe a ABOKE el peso de su pieza más pesada, el rango de diámetros y la longitud para recibir una recomendación adaptada a la capacidad — convencional, autoalineable o de armado y ajuste, de 5–400 t. Incluya la condición de contacto de los rodillos y la velocidad superficial requerida para comprobar el desplazamiento axial, la conexión de retorno y la estabilidad del armado y ajuste con el tonelaje.
Solicite una recomendación de capacidad →Por qué redactamos esta guía de operación
La conversión de RPM, la rutina de configuración de 6 comprobaciones y la regla de conexión a masa de esta guía reflejan las preguntas operativas recurrentes que los ingenieros de ABOKE responden en solicitudes de cotización de rotadores de soldadura para tuberías procedentes de más de 40 mercados de exportación: los aspectos que determinan si un juego de rodillos permite soldar limpiamente o dificulta el trabajo del operador y que nunca se incluyen en una ficha técnica. Revisado por el equipo técnico de Aubrik (ABOKE).
Referencias y fuentes
- Sección IX del ASME BPVC — Calificaciones para soldadura, soldadura fuerte y fusión — ASME
- Soldadura por arco sumergido — descripción general — ScienceDirect Topics (Elsevier)
- US8342493B2 — Sistema de rodillos viradores antidesplazamiento — USPTO vía Google Patents
- GB2106810A — Compensación del desplazamiento longitudinal de piezas de trabajo giratorias — UK IPO vía Google Patents
- Normas API (API 650 / API 1104) — American Petroleum Institute
- Normas de soldadura AWS (D1.1, A3.0) — American Welding Society
- 29 CFR 1910.147 — Control de energías peligrosas (bloqueo/etiquetado) — OSHA



