Póngase en contacto con la empresa Aubrik

[SYS-01] PLATAFORMA DE FABRICACIÓN DE TUBERÍAS
Manipulador de soldadura de tuberías | SAW + GMAW para tubos de 50–3,000 mm — Serie ABOKE FWM
Un manipulador de soldadura cubre tuberías de 50 mm a 3,000 mm de diámetro y mantiene una precisión de soldadura de ±0.1 mm en procesos SAW y GMAW desde una sola plataforma de columna y brazo horizontal. Cuatro categorías de modelos atienden proyectos de cualquier escala —desde prefabricación ligera hasta tuberías API 5L de pared gruesa— con un solo controlador PLC.
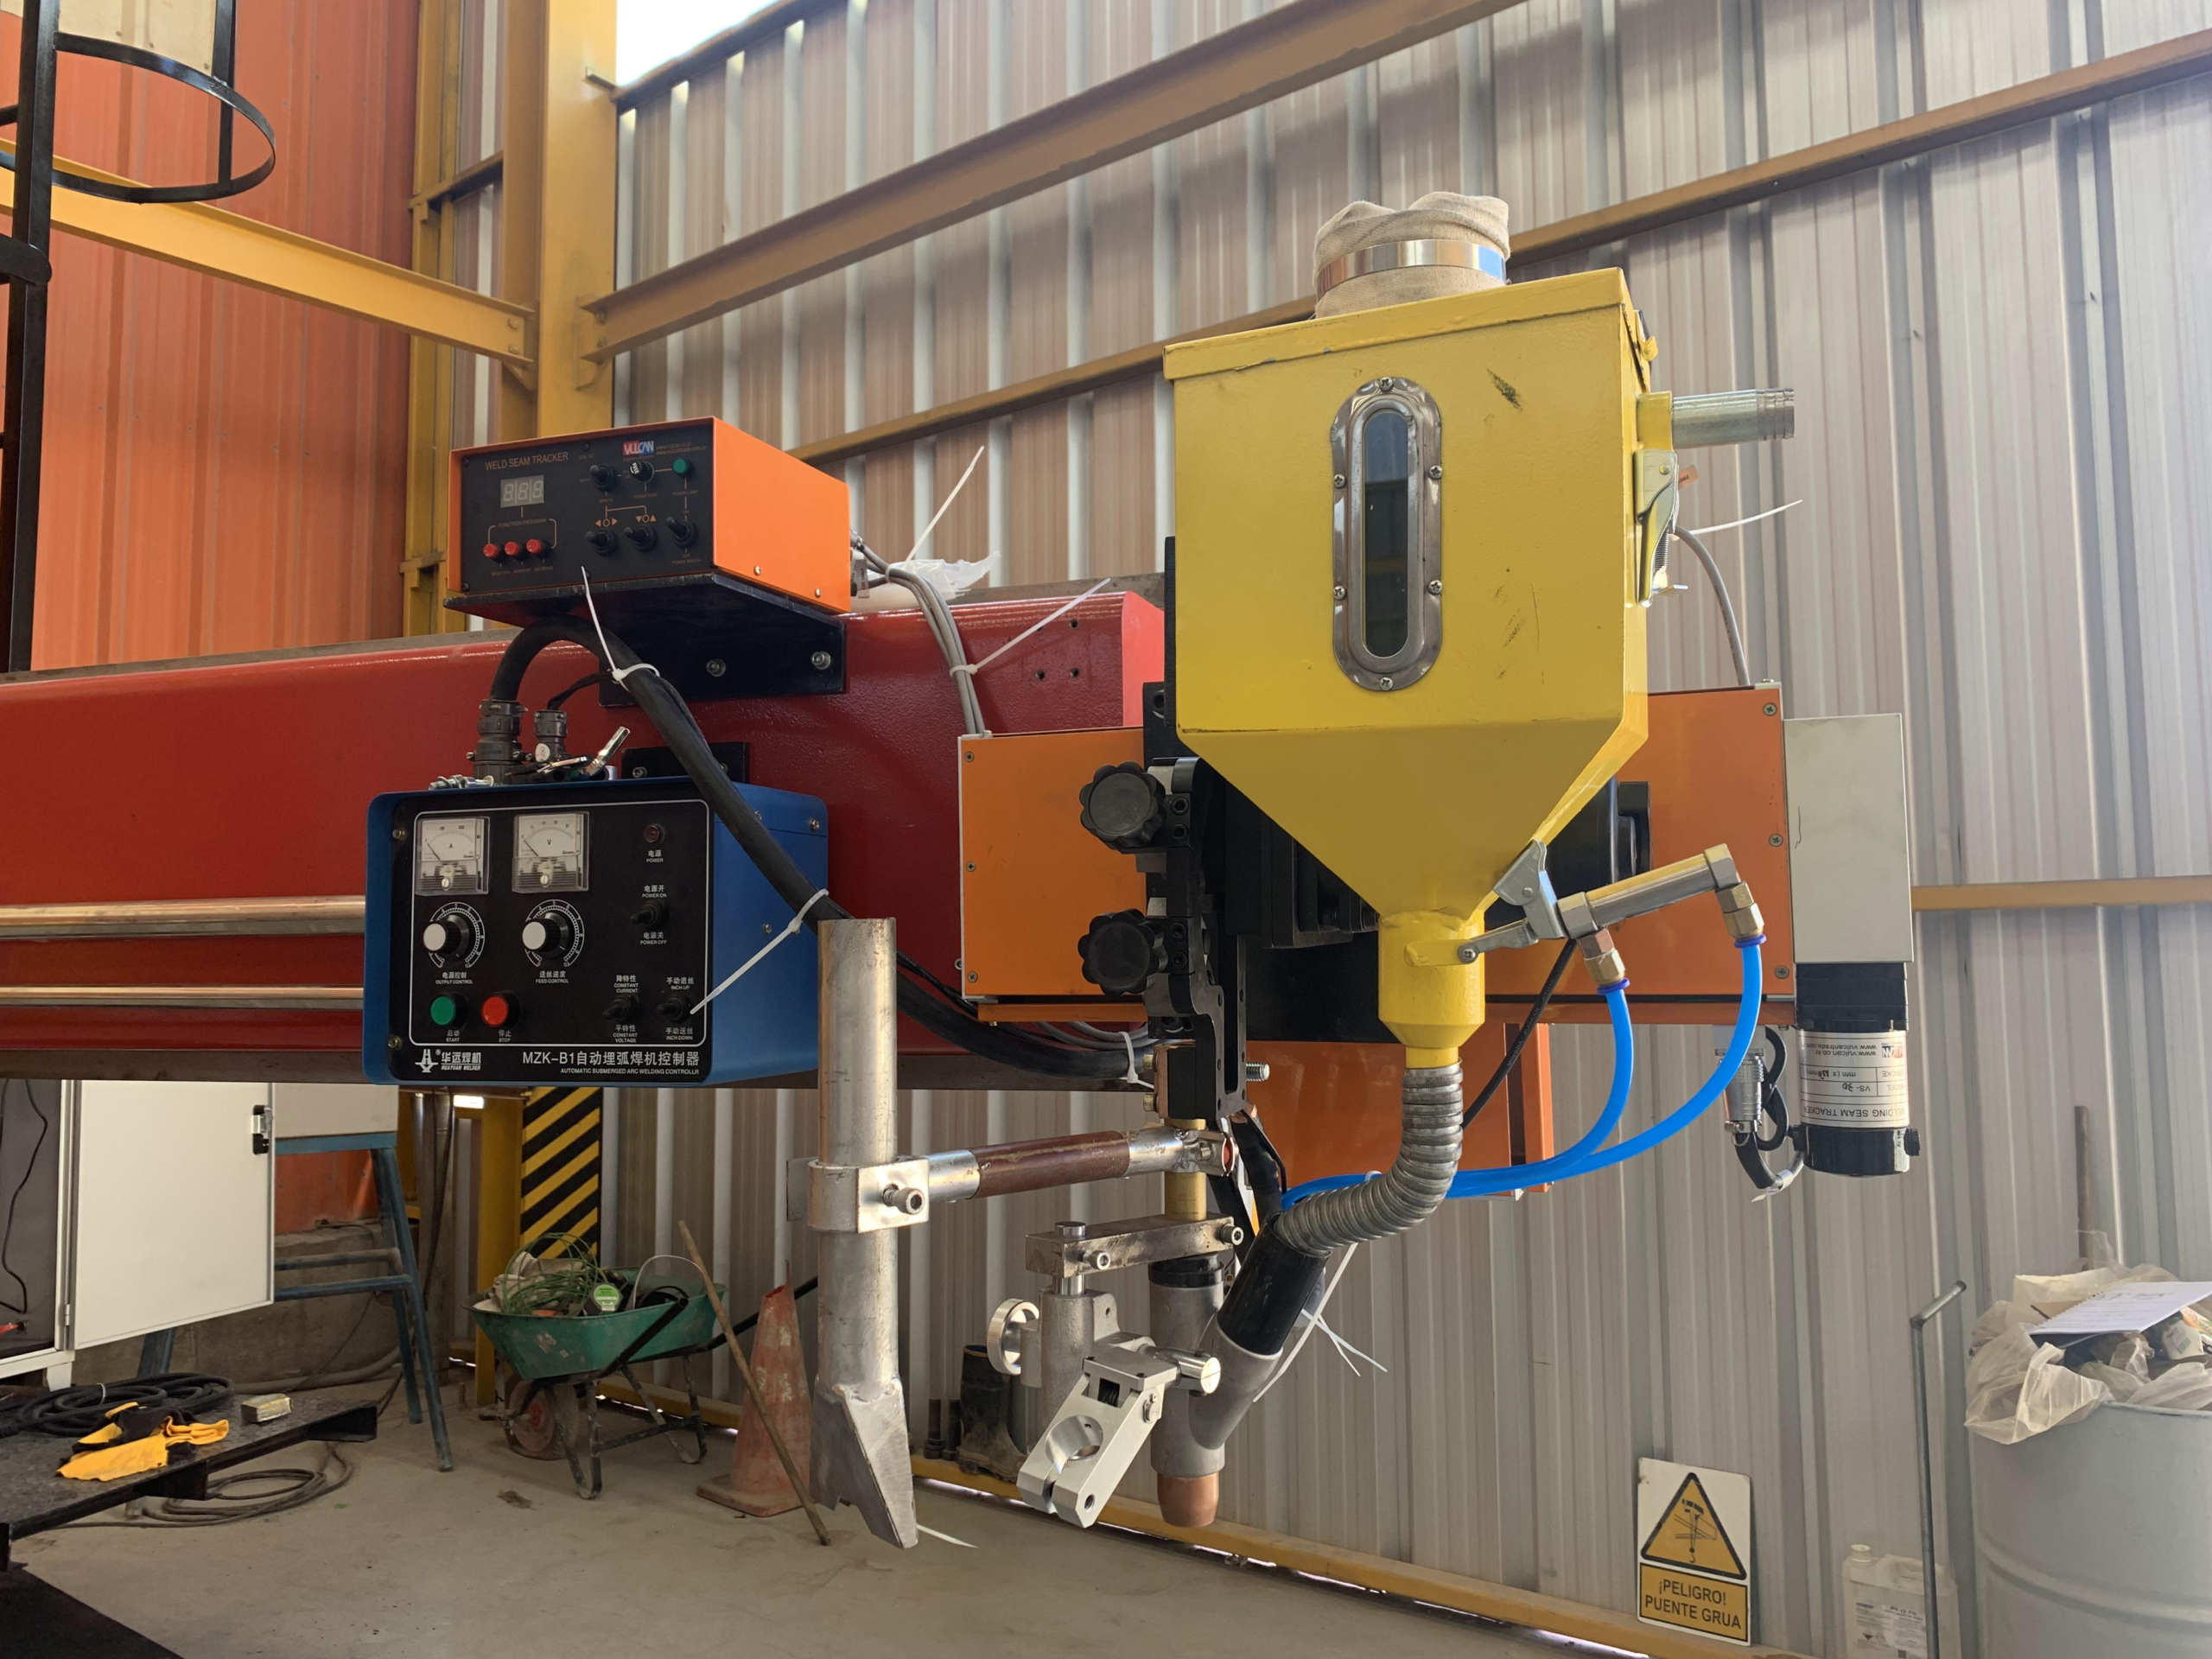
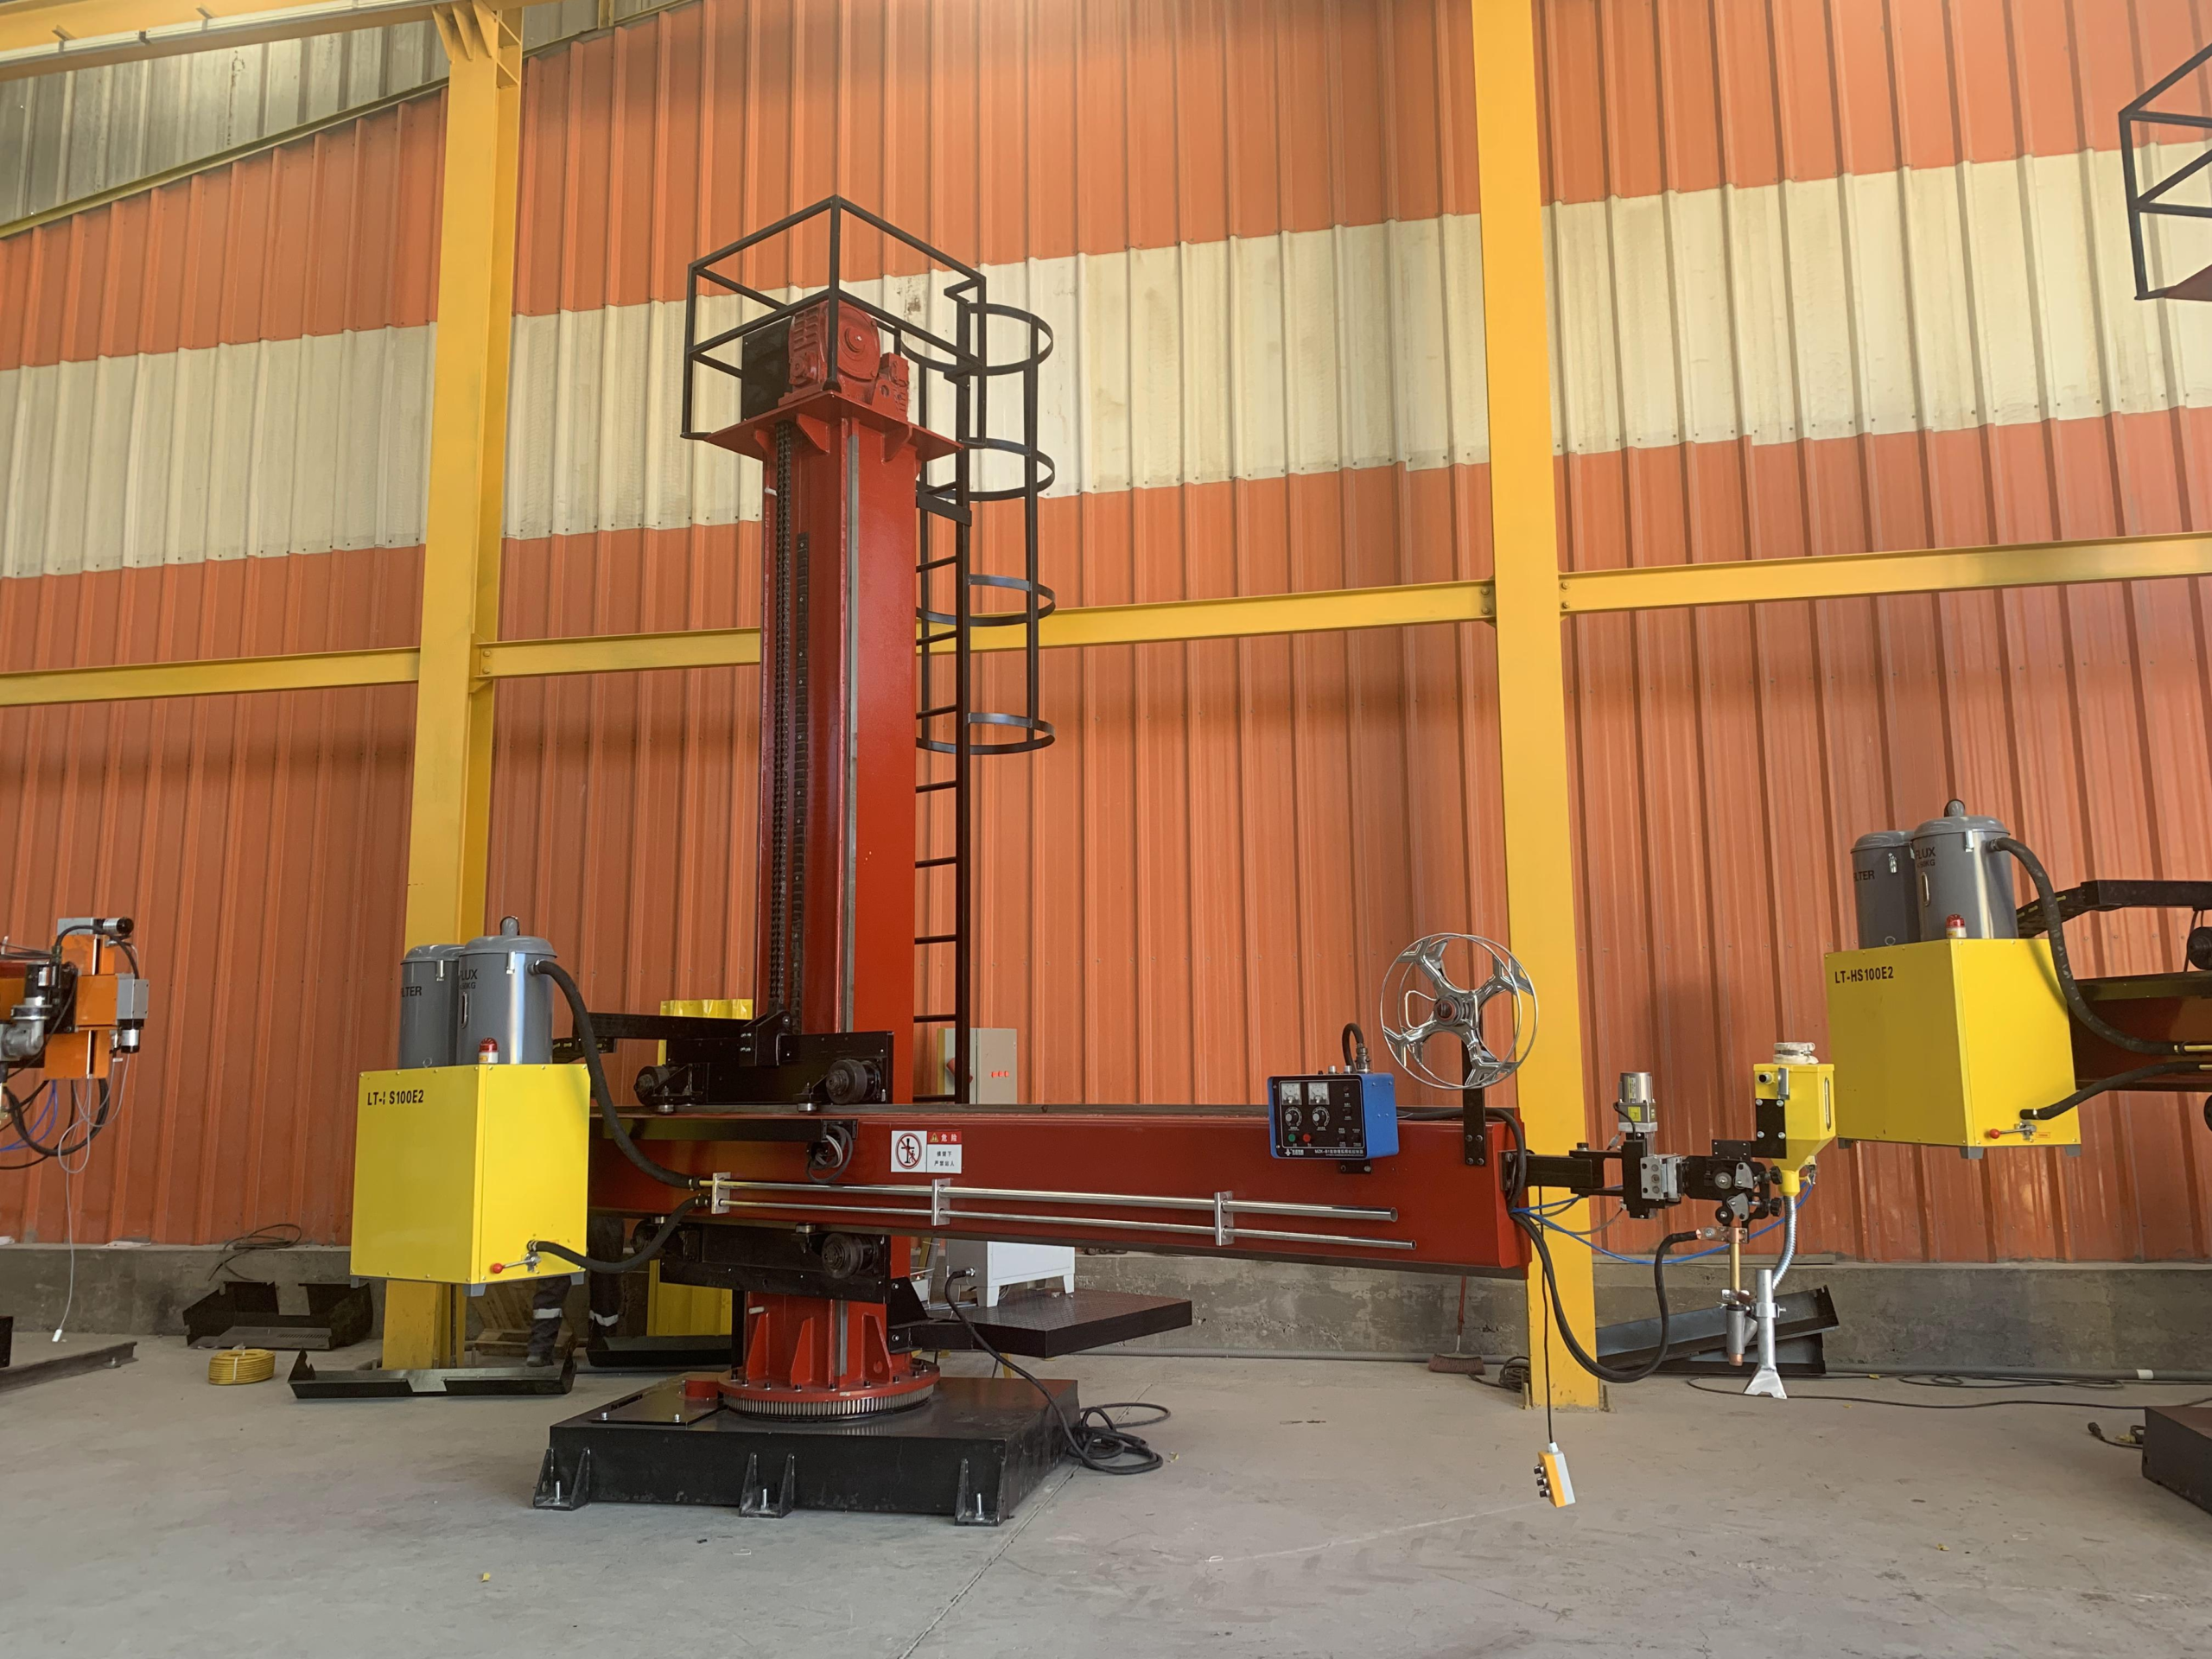
Resumen de la solución FWM
[01]
4 categorías de modelos – FWM-0101 Mini / 0203 Ligero / 0404 Medio / 0808 Pesado para tuberías de 50-3,000 mm de diámetro
[02]
Procesos dobles SAW + GMAW en un solo manipulador de soldadura, con 60 recetas de soldadura almacenadas para cambiar al instante
[03]
Precisión de soldadura de 0.1 mm en los cuatro modelos – comprobada con API 5L X80 y una tasa de calificación AWS D1.1 del 99.5%
[04]
El sistema integrado de recuperación de fundente recicla ~30% del fundente SAW mediante un sistema de aire comprimido, lo que reduce los costos
DATOS CORPORATIVOS Y DE CUMPLIMIENTO_
Certificación ISO 9001
Marcado CE
Cumplimiento de AWS D1.1
Fundada en 1999
Capacidad de 1,000 conjuntos/año
Implementaciones en 8 países
Desafíos de la soldadura en la fabricación de tuberías — Por qué la soldadura manual limita el margen de su proyecto
Por qué un solo manipulador de soldadura es mejor que los métodos manuales y de dos sistemas
Cuando un proyecto pasa de unos cientos de juntas de tubería a miles, depender de un operador de soldadura manual promedio provoca fatiga, variaciones de habilidad y desviaciones de parámetros que hacen variar el ancho del cordón de soldadura de 12 a 18 mm y la penetración de 5 a 8 mm, incluso en la misma sección de tubería. Resultado neto: una tasa promedio de calificación AWS D1.1 del 85% en tuberías API 5L X80 de pared gruesa o, dicho de forma más sencilla, una de cada siete soldaduras requiere retoques y retrabajo, lo que consume el presupuesto y el tiempo del proyecto.
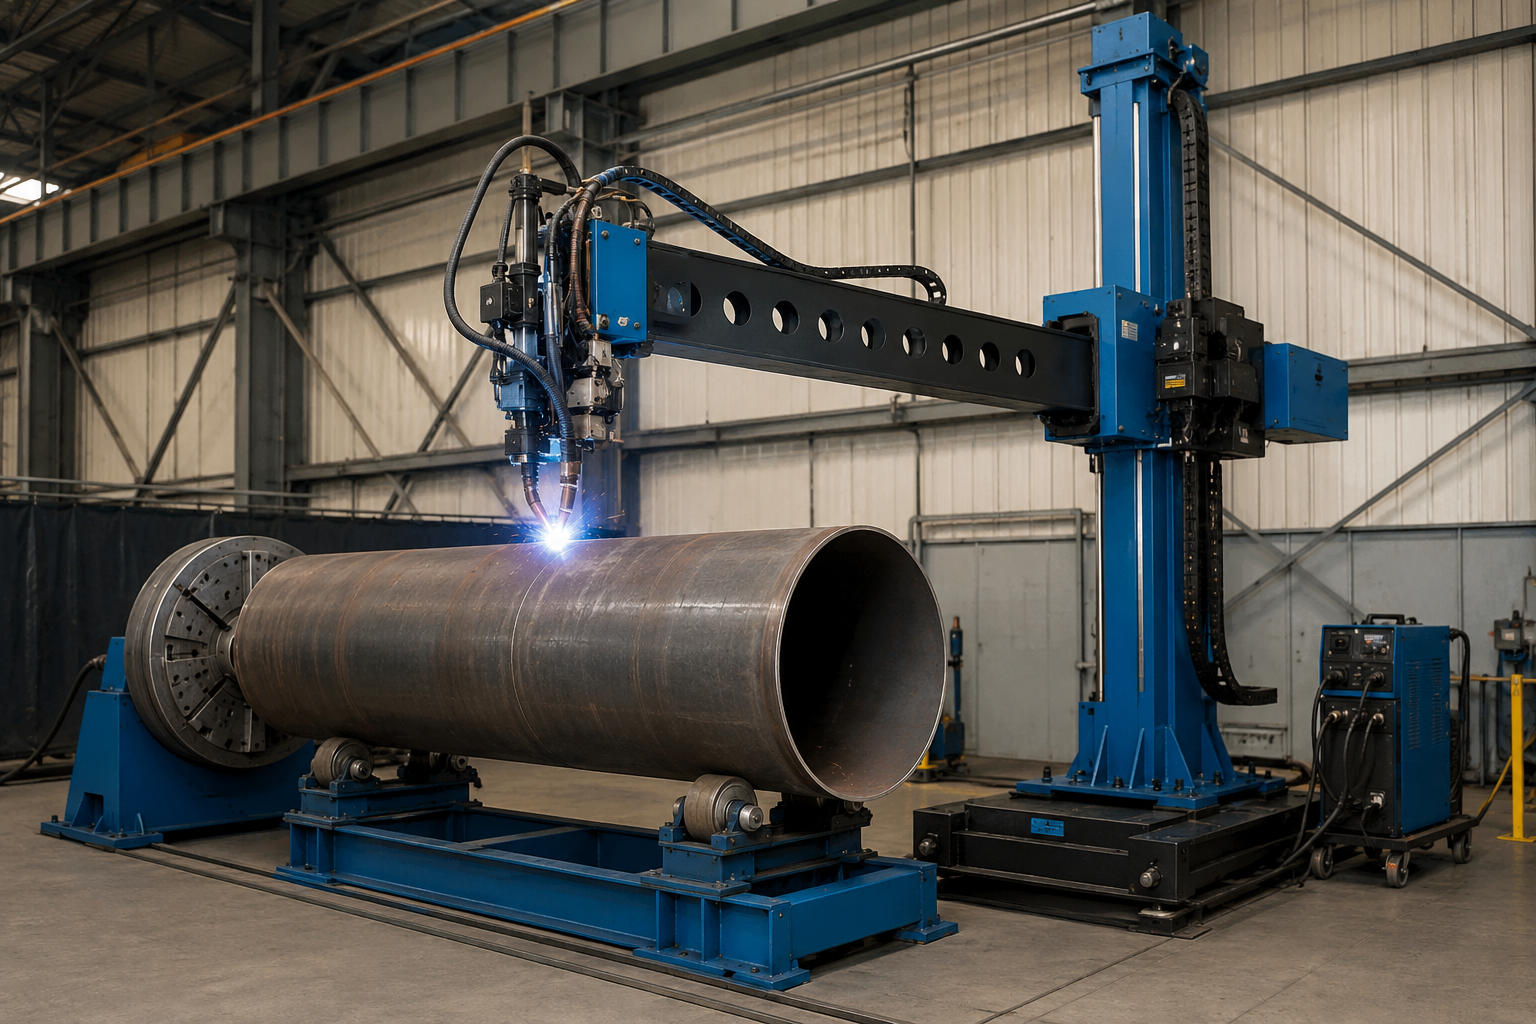
Manipulador de soldadura frente a posicionador de soldadura — una distinción fundamental para el comprador
¿Qué es un manipulador de soldadura de tuberías? Un manipulador de soldadura de tuberías es una instalación única —compuesta normalmente por un sistema de columna y brazo horizontal— que proporciona un movimiento controlado de la antorcha de soldadura sobre una pieza de tubería fija. Esto implica que un posicionador de tuberías asociado haga girar la tubería. Aunque observará que nuestro sitio web presenta posicionadores de tuberías, se trata de equipos diferentes; los manipuladores de soldadura permiten mover la antorcha en juntas longitudinales largas y realizar recorridos verticales por la columna de hasta 8 metros de altura.
Nuestra serie FWM aborda la dificultad habitual de los fabricantes de tuberías para dejar atrás los procesos manuales de soldadura SAW+GMAW e invertir en una sola plataforma altamente integrada que admita ambos sin exigir una inversión de capital prohibitiva. Desplácese hacia abajo para conocer los cuatro modelos FWM, un sistema de recuperación de fundente SAW y la forma en que estas soluciones beneficiaron a un proyecto petrolero reciente en México.
Serie ABOKE FWM de manipuladores de soldadura de tuberías — 4 modelos para tubos de 50–3,000 mm de diámetro
ABOKE organiza la plataforma de manipuladores de soldadura de tuberías de la serie FWM de ABOKE en cuatro categorías de capacidad, según el intervalo de diámetros de tubería y el alcance del proyecto. Las cuatro categorías mantienen la tolerancia de soldadura de 0.1 mm, el controlador PLC con 60 recetas y la capacidad para procesos dobles SAW + GMAW; lo que cambia es el diámetro y el ancho de la tubería, así como la capacidad de los electrodos. Esta uniformidad es importante porque las calificaciones de soldadores realizadas según AWS D1.1 o la Sección IX de ASME pueden aplicarse fácilmente a cualquier modelo de la misma categoría una vez que los operadores se familiarizan con una máquina.
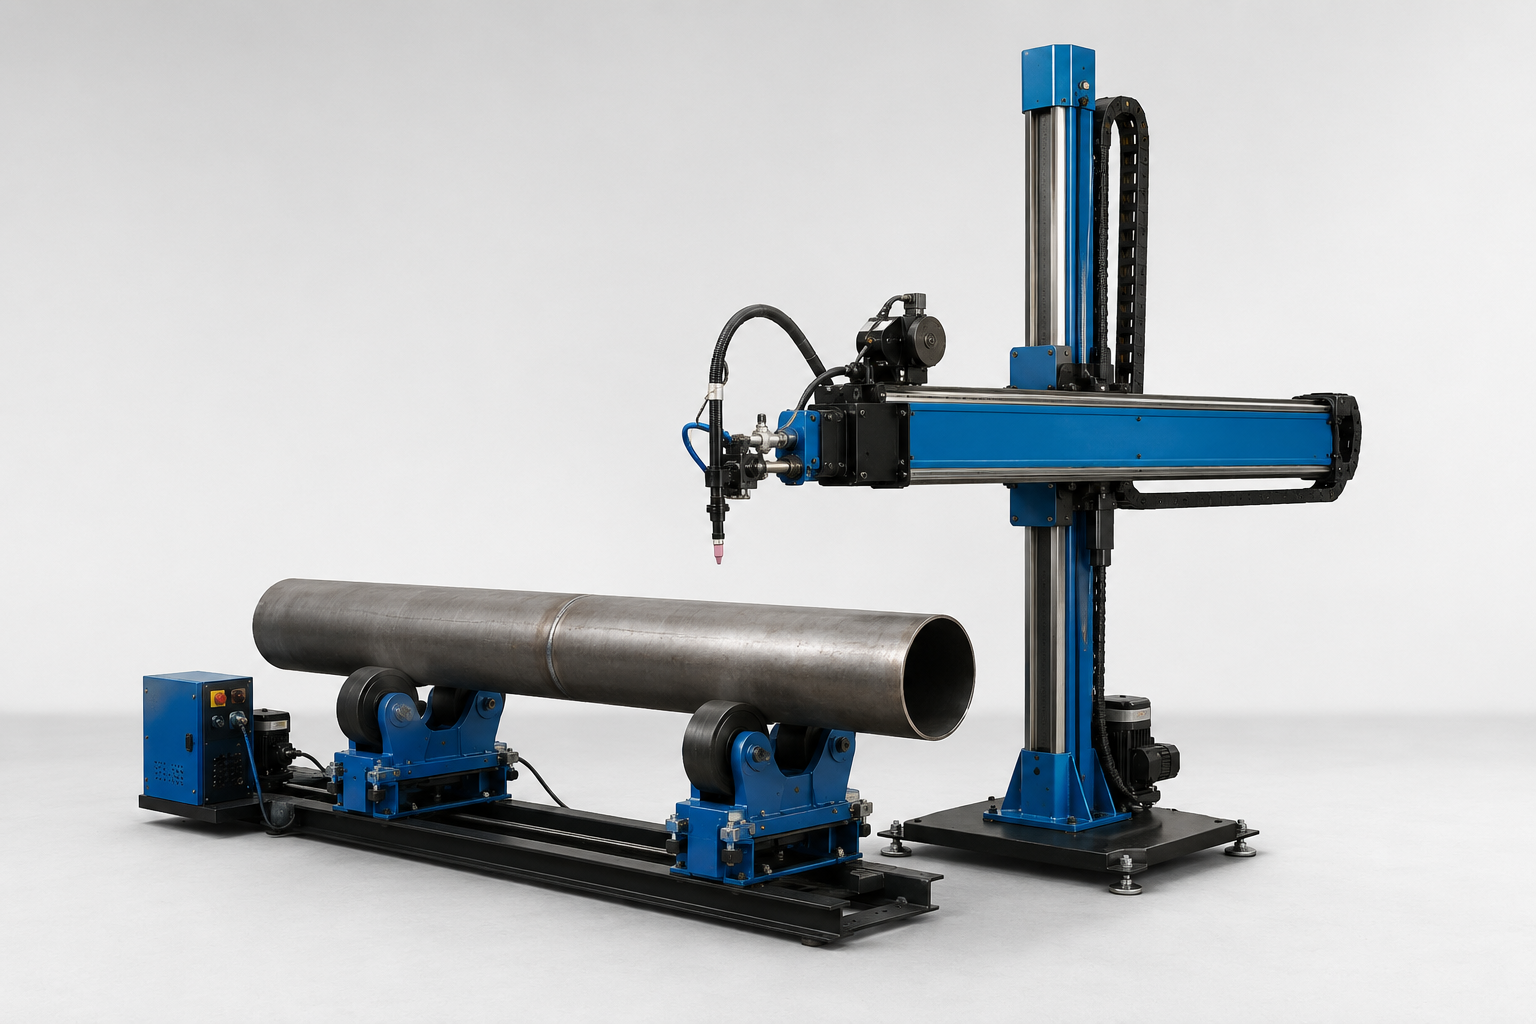
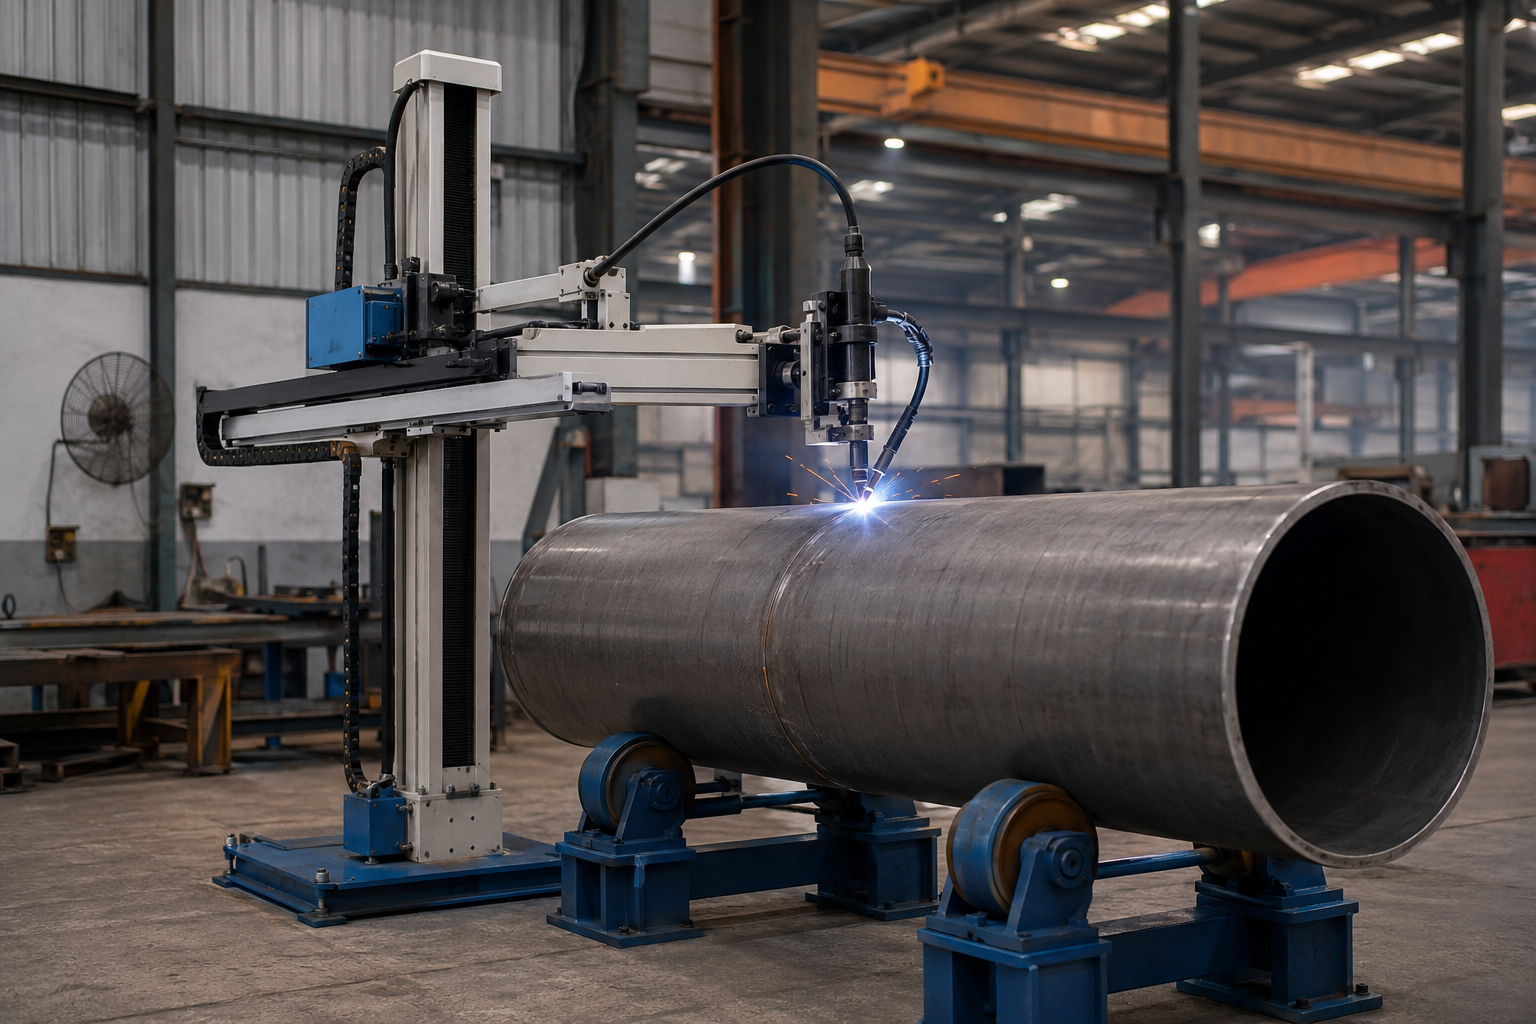
[01] FWM-0101 Mini
- Diá. de tubería: 50–300 mm
- Carrera V×H: 1,000×1,000 mm
- Carga del brazo horizontal: 50 kg
- Velocidad de elevación: 300 mm/min
- Precisión: ±0.1 mm
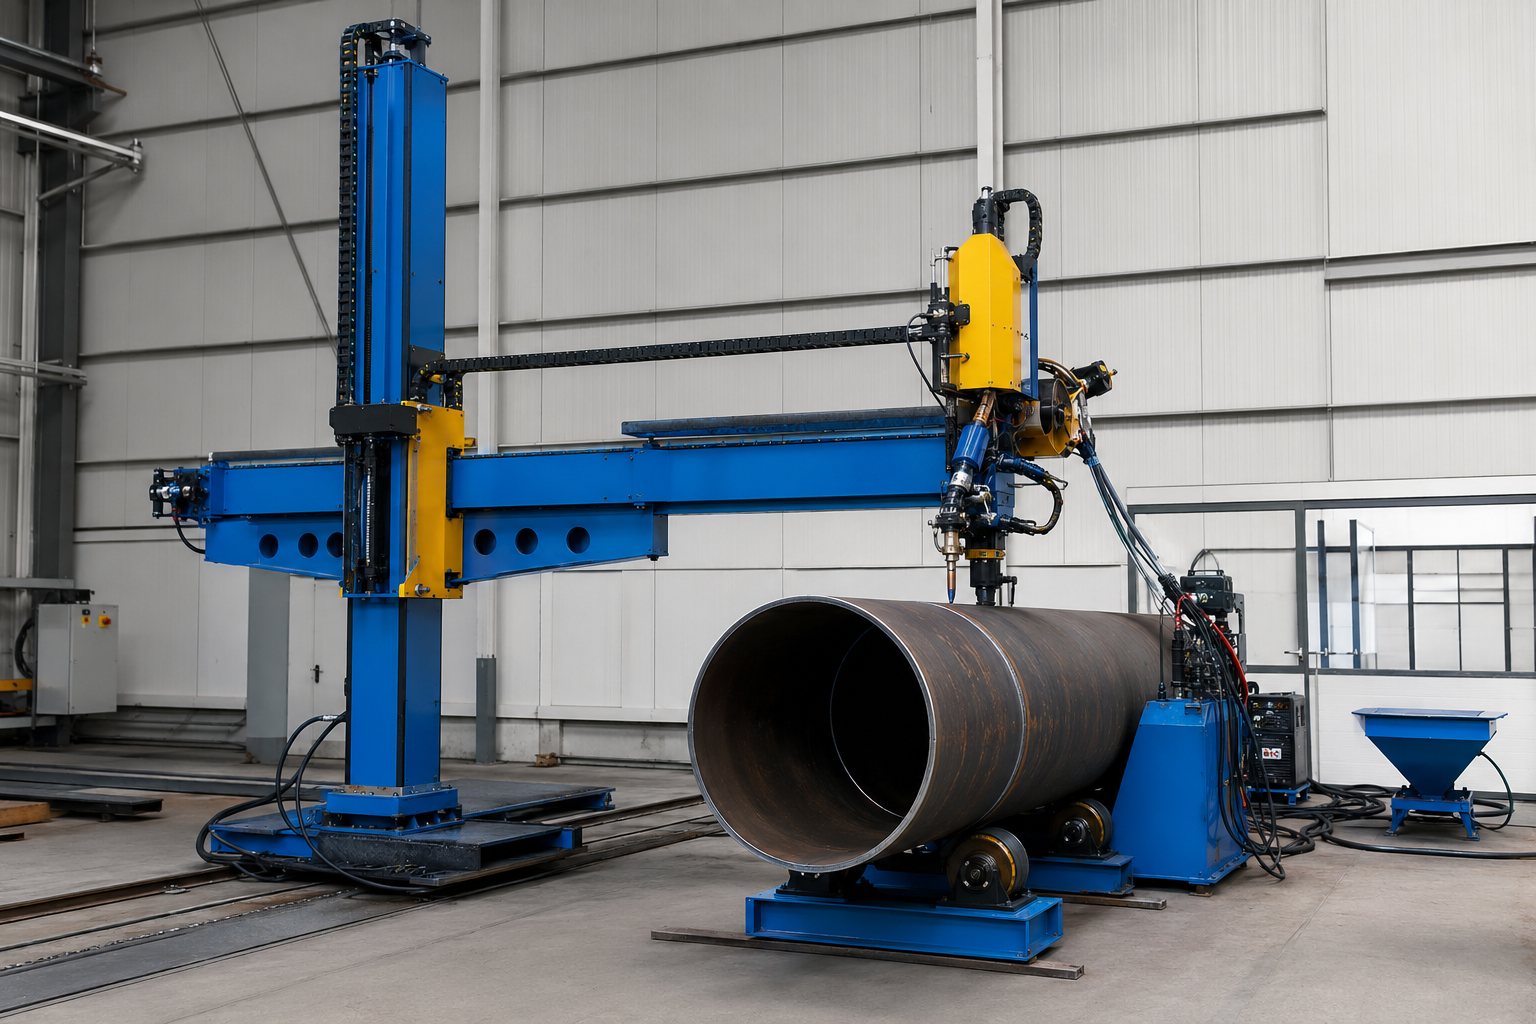
[02] FWM-0203 Ligero
- Diá. de tubería: 200–800 mm
- Carrera V×H: 2,000×3,000 mm
- Carga del brazo horizontal: 150 kg
- Velocidad de elevación: 1,000 mm/min
- Precisión: ±0.1 mm
Modelo del proyecto de México
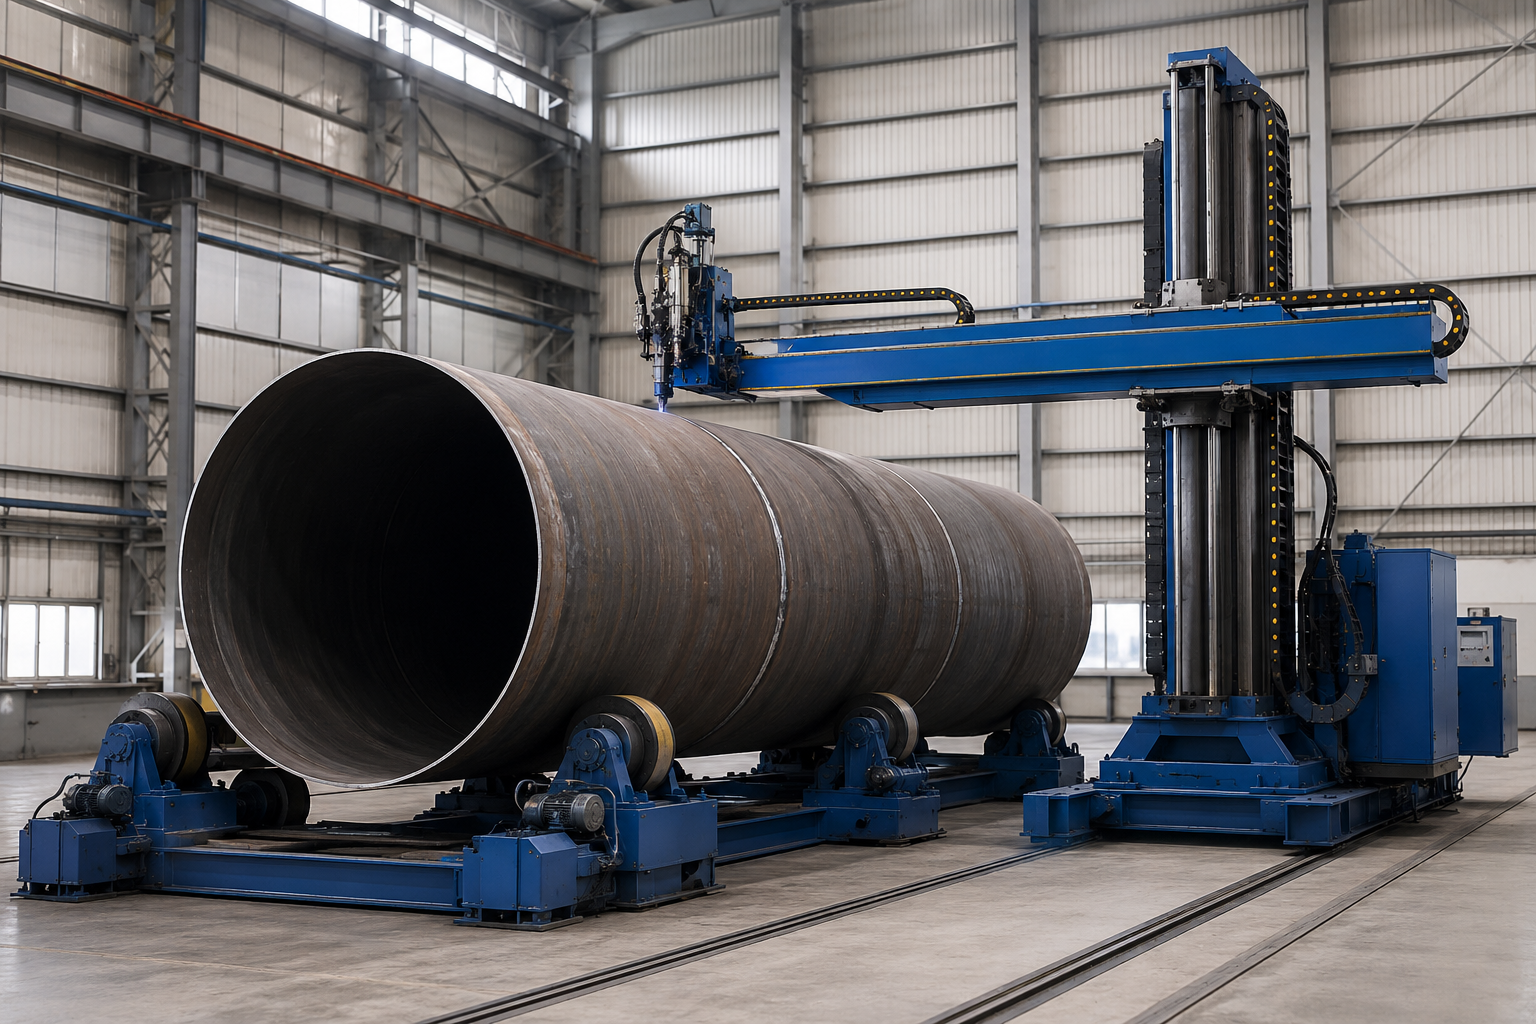
[03] FWM-0404 de capacidad media
- Diá. de tubería: 500–1,500 mm
- Carrera V×H: 4,000×4,000 mm
- Carga del brazo horizontal: 200 kg
- Velocidad de elevación: 1,000 mm/min
- Precisión: ±0.1 mm
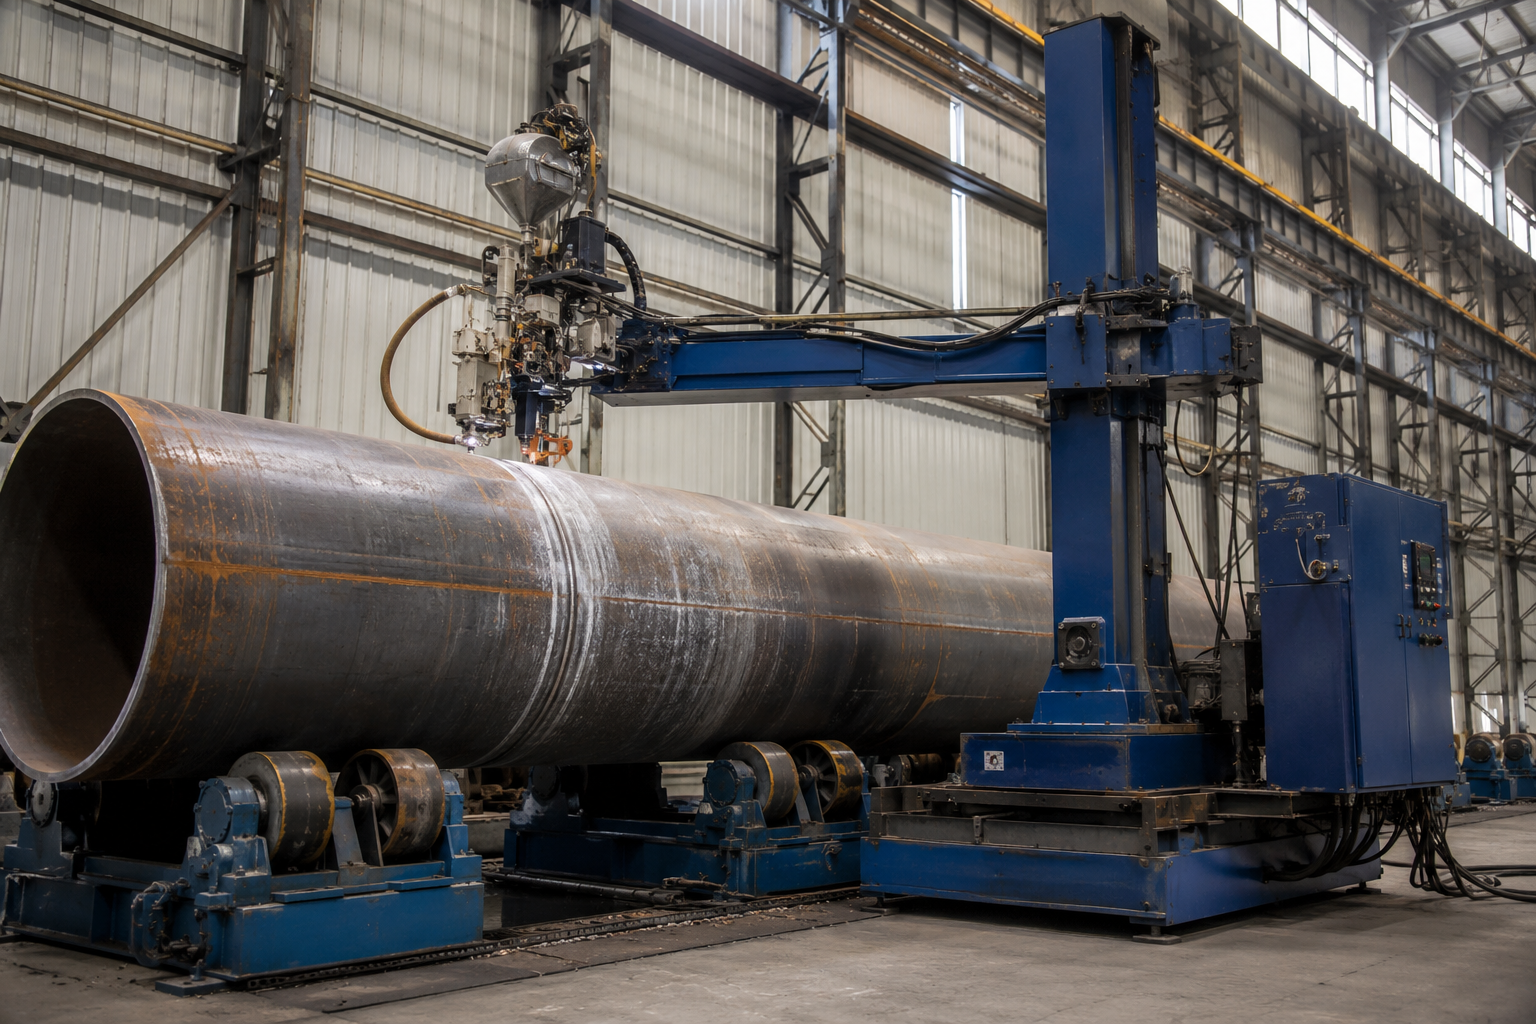
[04] FWM-0808 de servicio pesado
- Diá. de tubería: 1,000–3,000 mm
- Carrera V×H: 8,000×8,000 mm
- Carga del brazo horizontal: 300 kg
- Velocidad de elevación: 1,400 mm/min
- Precisión: ±0.1 mm
MATRIZ DE ESPECIFICACIONES DE LA SERIE FWM
| Especificación | FWM-0101 | FWM-0203 | FWM-0404 | FWM-0808 |
|---|---|---|---|---|
| Carrera vertical (mm) | 1,000 | 2,000 | 4,000 | 8,000 |
| Carrera horizontal (mm) | 1,000 | 3,000 | 4,000 | 8,000 |
| Carga máxima en el extremo del brazo horizontal (kg) | 50 | 150 | 200 | 300 |
| Velocidad de elevación (mm/min) | 300 | 1,000 | 1,000 | 1,400 |
| Precisión de soldadura (mm) | ±0,1 | ±0,1 | ±0,1 | ±0,1 |
| Diámetro de tubería aplicable (mm) | 50–300 | 200–800 | 500–1,500 | 1,000–3,000 |
| Rotación de la columna | Fija a 0° (diseño con rotación bloqueada para estabilizar la junta longitudinal) | |||
| Procesos de soldadura compatibles | SAW (soldadura por arco sumergido) + GMAW (soldadura por arco metálico con gas) | |||
| Almacenamiento de recetas de soldadura | Hasta 60 programas de soldadura preprogramados por controlador | |||
| Sistema de control | PLC integrado con monitoreo de parámetros en tiempo real y alarmas de condiciones anormales | |||
Diámetro de tubería
El intervalo de diámetros es una métrica que otros fabricantes no publican; los catálogos de manipuladores de soldadura de columna y brazo horizontal especifican la carrera y la carga en el extremo, pero el diámetro directo de la tubería solo puede estimarse. Incluir esta métrica permite que su equipo de compras especifique directamente una máquina en la solicitud de cotización, en lugar de estimarla. Además, todas las máquinas de soldar ABOKE FWM pueden personalizarse por completo, incluidas la longitud de carrera, la capacidad de carga en el extremo y el proceso de soldadura, como se documenta íntegramente en la ficha técnica en PDF.
Al estandarizar la plataforma de soldadura FWM para cuatro tamaños diferentes de tubería, podemos capacitar una sola vez a los soldadores en la interfaz PLC (de acuerdo con los criterios de desempeño de robots industriales manipuladores de ISO 9283) y trasladar a nuestro personal de soldadura entre puntos de soldadura pequeños en tuberías de 6” y soldaduras SAW pesadas en el diámetro exterior de líneas de gran diámetro, todo con la misma interfaz de control.
Matriz de decisión de diámetro de tubería × espesor de pared × proceso para FWM — Elija el modelo correcto en 3 pasos
La elección de una máquina de la serie FWM comienza por el intervalo de diámetros de tubería, se acota según el espesor de pared y termina con el proceso de soldadura: SAW para alta deposición en paredes gruesas, GMAW para precisión en paredes delgadas o ambos en la misma pieza de trabajo cuando la aplicación lo requiera. La siguiente matriz de capacidad ABOKE FWM se basa en datos de campo reales, no en máximos teóricos, por lo que la columna de configuración de soldadura recomendada refleja lo que realmente entregamos a los talleres de fabricación para cada intervalo de diámetros de tubería y tamaño de proyecto.
| Diámetro de tubería | Espesor de pared | Modelo FWM recomendado | Proceso recomendado | Alimentación de fundente SAW | Aplicación típica |
|---|---|---|---|---|---|
| 50–150 mm | ≤ 5 mm | FWM-0101 Mini | Solo GMAW | n/a | Tuberías HVAC y tubos de instrumentación de pared delgada |
| 150–300 mm | 5–10 mm | FWM-0101 Mini | GMAW + SAW ligero | 5–10 kg/h | Tuberías industriales de diámetro pequeño, alimentos/farmacéutica |
| 200–500 mm | 8–15 mm | FWM-0203 Ligero | SAW + puntos GMAW | 10–20 kg/h | Tuberías de proceso, suministro de agua y drenaje |
| 500–800 mm | 10–20 mm | FWM-0203 / 0404 | SAW circunferencial + GMAW interior | 15–25 kg/h | Tuberías de refinería y reactores químicos |
| 500–1,000 mm | 15–25 mm | FWM-0404 Medio | SAW pesado + puntos GMAW | 20–30 kg/h | Oleoductos y gasoductos API 5L X70/X80 |
| 1,000–1,500 mm | 20–30 mm | FWM-0404 Medio | SAW multipasada + GMAW | 25–30 kg/h | Tubería de conducción de gran diámetro y tubería estructural |
| 1,500–2,000 mm | 25–40 mm | FWM-0808 Pesado | Solo SAW multipasada | 28–30 kg/h | Secciones de base de torres eólicas y virolas de recipientes a presión |
| 2,000–3,000 mm | 30–50 mm | FWM-0808 Pesado | SAW multialambre | 28–30 kg/h máx. | Tubería industrial pesada y colectores de centrales eléctricas |
Los intervalos recomendados marcados en azul corresponden a los perfiles de proyecto de mayor volumen, según los registros de entregas de ABOKE en 8 países. Todas las configuraciones pueden personalizarse a solicitud del cliente.
Intervalo de parámetros de soldadura SAW
El PLC incorporado monitorea automáticamente la soldadura SAW y ajusta los parámetros del proceso, como el voltaje y la corriente, para mantenerlos dentro de un intervalo de operación que se aproxima a los procedimientos API 5L. En el FWM-0404 entregado a un taller de fabricación en México, soldar con una corriente de entre 380-420 A, un voltaje de entre 28-32 V y un recorrido de entre 300-500 mm/minuto produjo de manera confiable cordones de entre 14-16 mm de ancho.
[ESPEC.] Intervalo de operación SAW en plataformas FWM
- Voltaje: 28–32 V (control de voltaje constante)
- Corriente: 380-420 A con un solo alambre / hasta 10 alambres en el FWM-0808
- Velocidad de recorrido: 300–500 mm/min para penetración completa
- Alimentación de fundente: 10-30 kg/h con el sistema opcional de recuperación de fundente FWM
Intervalo de parámetros de soldadura GMAW
El proceso GMAW permite realizar puntos de soldadura, reparaciones y uniones en tubos de pared delgada a altas velocidades de recorrido, aprovechando como principal ventaja el aporte térmico. Los procesos SAW y GMAW se integran sin interrupciones en un único programa de soldadura mediante el PLC de ABOKE, que gestiona las transiciones sin intervención del usuario; por ejemplo, entre una soldadura circunferencial SAW en el diámetro exterior y una pasada de raíz GMAW en el diámetro interior.
[ESPEC.] Intervalo de operación GMAW en plataformas FWM
- Voltaje: 18–22 V
- Corriente: 120–150 A
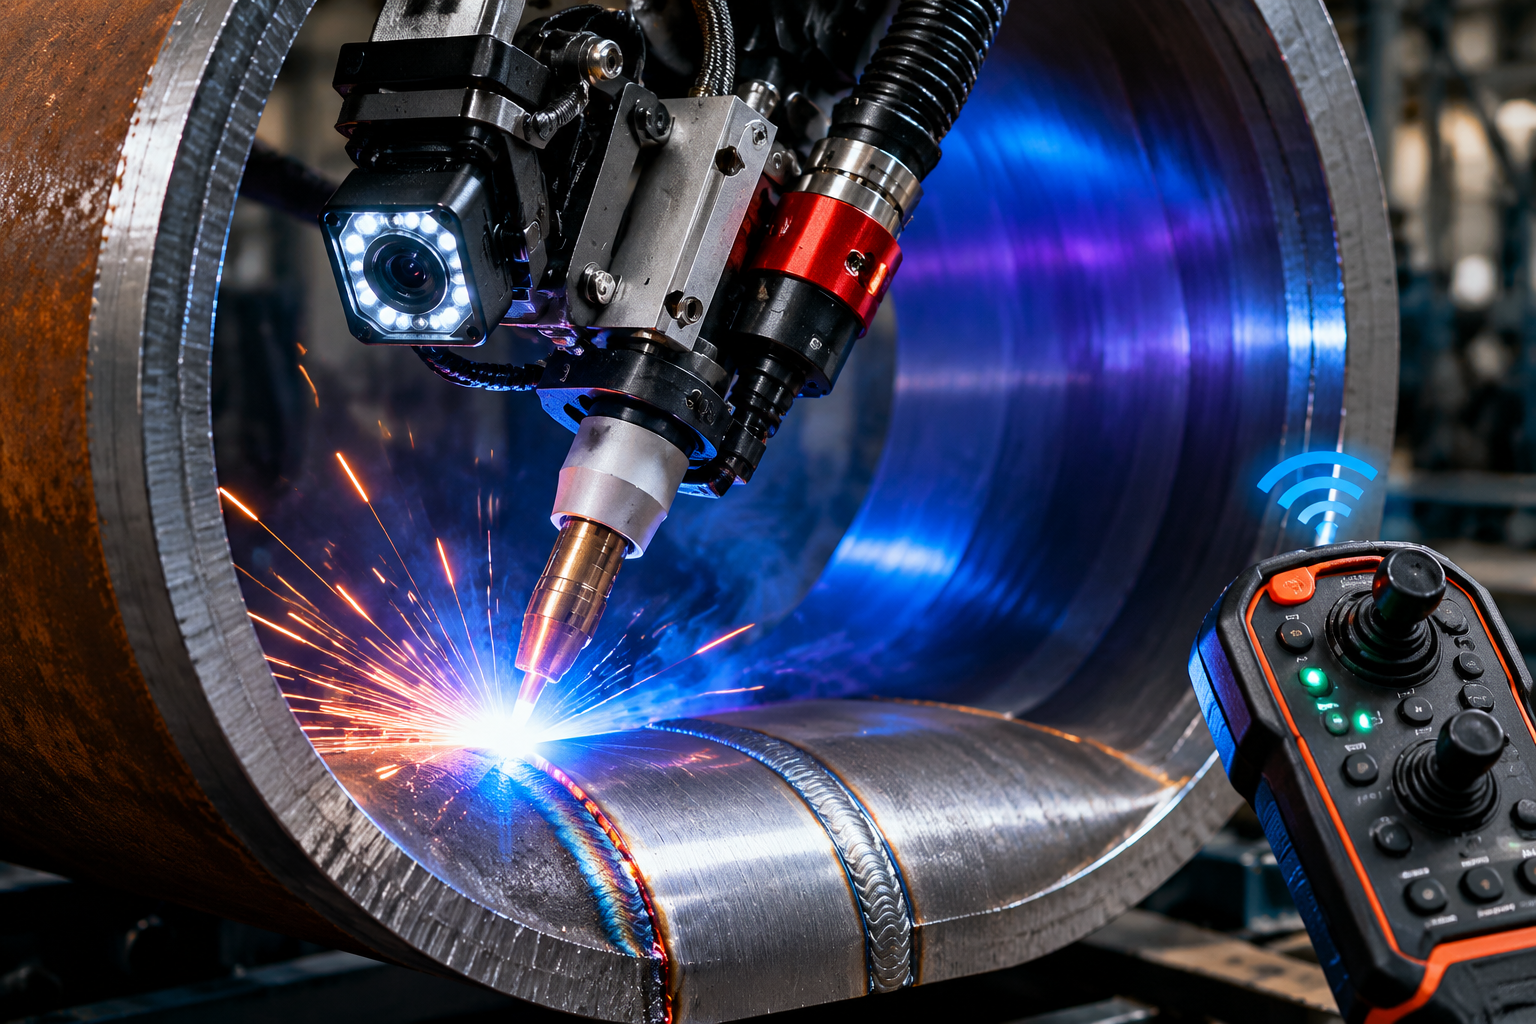
- Antorcha: de cabezal estrecho de 1.2 mm, con cámara 1080P y control remoto inalámbrico
- Ideal para: puntos de soldadura (50 mm de longitud / 100 mm de paso estándar), reparaciones, tuberías de pared delgada y preparación de tuberías a 60°
La trampa de la “sobreespecificación” — por qué la mayoría de los compradores de equipos de soldadura de tuberías desperdicia 30–50% del capital
Una regla general de la industria de la soldadura dice: “sobredimensione el equipo para tener un margen de seguridad”, pero en la práctica los ingenieros utilizan el 50% de la resistencia de la soldadura en lugar de la regla teórica, porque la sobreespecificación añade masa térmica, variables de control del calor y costos de herramental que no se utiliza. Los supervisores de taller experimentados reducen habitualmente las dimensiones nominales del brazo horizontal a alrededor del 50% del máximo teórico. sobredimensionar el brazo horizontal solo añade masa térmica y capacidad sin utilizar a la estación de soldadura, además de variables adicionales de control del calor que producen soldaduras inconsistentes y costos excesivos de herramental. La matriz de capacidad de ABOKE evita esto al estimar con precisión la carga necesaria según el intervalo de diámetros de tubería y la aplicación de soldadura, lo que garantiza que su taller compre una máquina FWM únicamente con el alcance del brazo horizontal y la capacidad necesarios. No compre un FWM-0808 para soldar principalmente tuberías de 200-800 mm cuando ese FWM solo funcionaría al 25% de su capacidad.
Esto sigue el principio de un enfoque de capacidad ajustada. En las patentes de arquitectura de manipuladores de soldadura de columna y brazo horizontal (como USPTO US12053844B2, concedida en 2024 a Mitusa Inc.) se establece que la arquitectura moderna de los manipuladores se centra en los 360 grados de rotación de la columna y giro del brazo horizontal, no en la longitud total de la columna ni en la extensión del brazo. El enfoque de FWM aplica este principio al dar prioridad a la precisión y la colocación del cabezal de soldadura.
Una vez decididos el proceso y el modelo adecuados, la siguiente pregunta económica debe ser: ¿cuánto cuesta realmente operar el proceso SAW? Pues la respuesta es: “todo depende de si se ha perdido parte del fundente o se está reutilizando”.
Sistema de recuperación de fundente — Reduzca 30% el costo de material SAW mediante reciclaje con aire comprimido
El desperdicio de soldadura que sigue aumentando silenciosamente es el desperdicio de material: usted no recupera ninguna parte de su inversión en fundente SAW, este termina en contenedores y filtros de ventilación y añade gastos de eliminación a los costos de adquisición. Dicho de otra manera, la verdad sobre la desventaja del proceso SAW es la siguiente: limitarse a buscar la fuente de suministro de fundente más barata es un mal plan de negocios, porque por cada libra de fundente desperdiciado, usted compra una segunda libra. El sistema de recuperación de fundente FWM utiliza un ciclo impulsado por aire comprimido para recuperar el fundente sin utilizar del proceso de soldadura, eliminar la escoria y las partículas finas y reabastecer el cabezal SAW con fundente limpio sin manipulación manual.
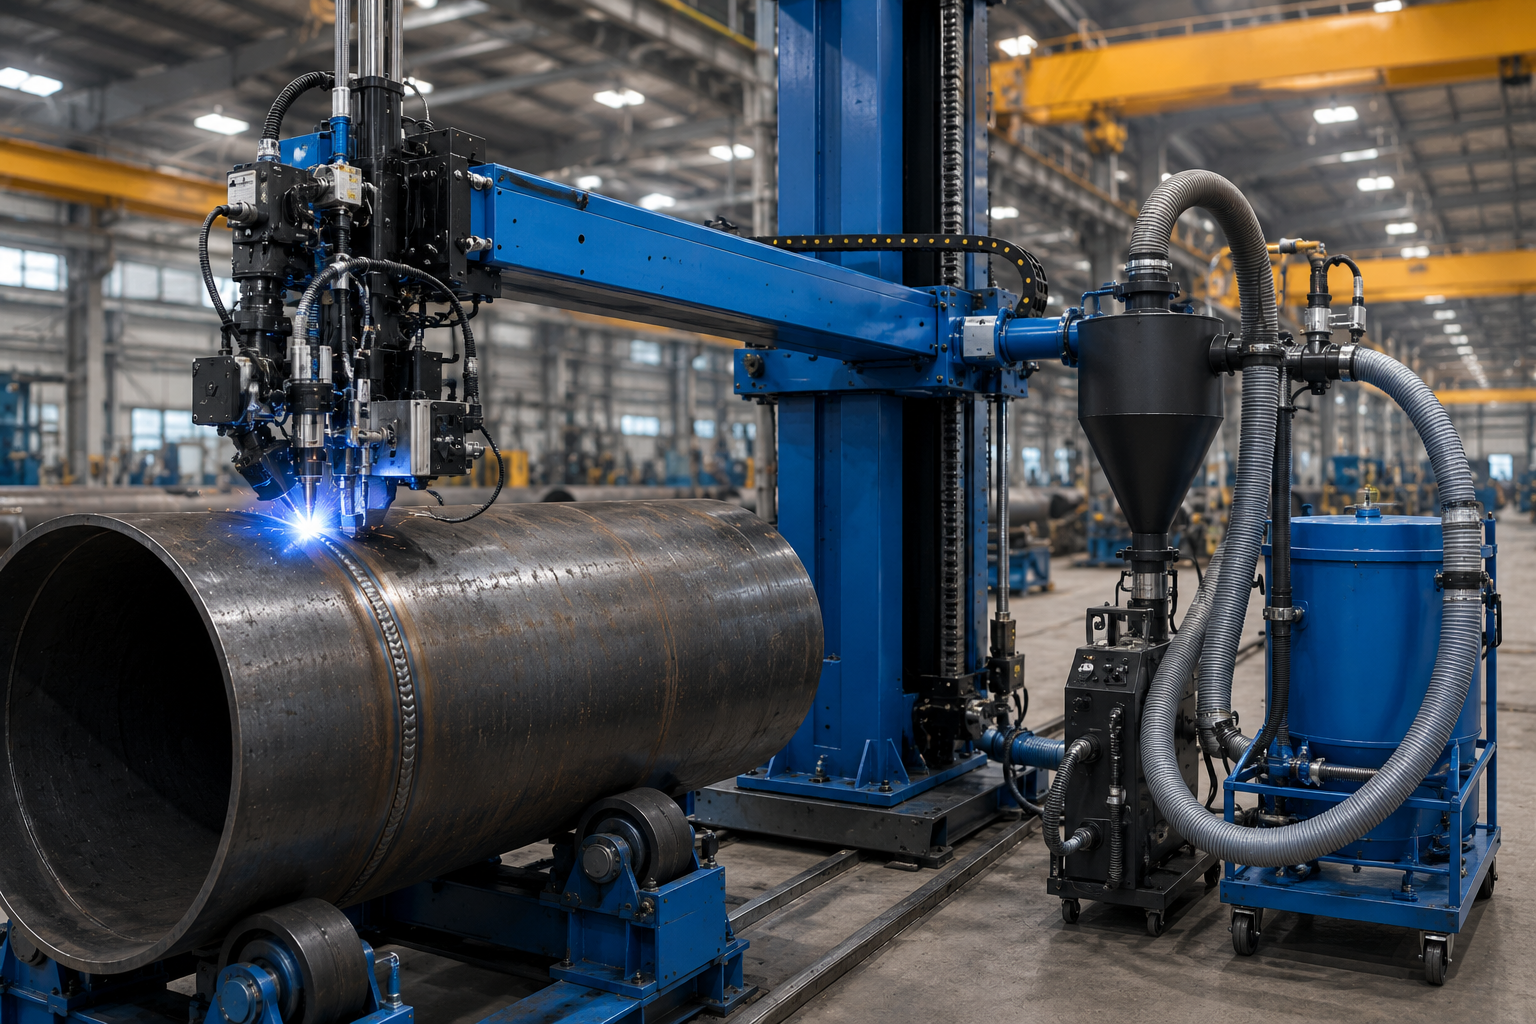
Estamos obteniendo una reducción superior al 30% de los residuos de fundente SAW en soldaduras circunferenciales de tuberías: más del 30% en México durante los 6 meses posteriores a la implementación del FWM-0404, donde se soldaron tuberías API 5L X80 sin que el operador manipulara el fundente. También suministramos el fundente reciclado directamente a la boquilla de soldadura mediante el alimentador, sin válvula de transferencia, para mantener una soldadura continua y sin ciclos (de acuerdo con las calificaciones de soldadura de la Sección IX de ASME).
30%
El ahorro de 30% de fundente traducido al costo del proyecto
En un trabajo de soldadura de 300 piezas de tubería API 5L X80 durante 6 meses con el FWM-0404, el ahorro de 30% de fundente generó aproximadamente $8,400 de ahorro en costos de material frente a una instalación SAW de circuito abierto con alimentación manual de fundente; básicamente, se ahorró suficiente material para pagar la capacitación de un ingeniero durante todo el año únicamente gracias a la eficiencia del proceso.
Nuestro sistema de recuperación de fundente se incluye de serie en los modelos FWM-0203, FWM-0404 y FWM-0808. Sin embargo, en el FWM-0101 Mini se ofrece como opción; está destinado a talleres cuyo método cotidiano de soldadura es GMAW, pero donde alguna aplicación ocasional de pared gruesa exige la funcionalidad SAW.
Sistema de recuperación de fundente FWM — componentes principales
[ SYS.SPEC_01 ]
REF.: API 5L X80
|
CALIF.: ASME SEC IX
-
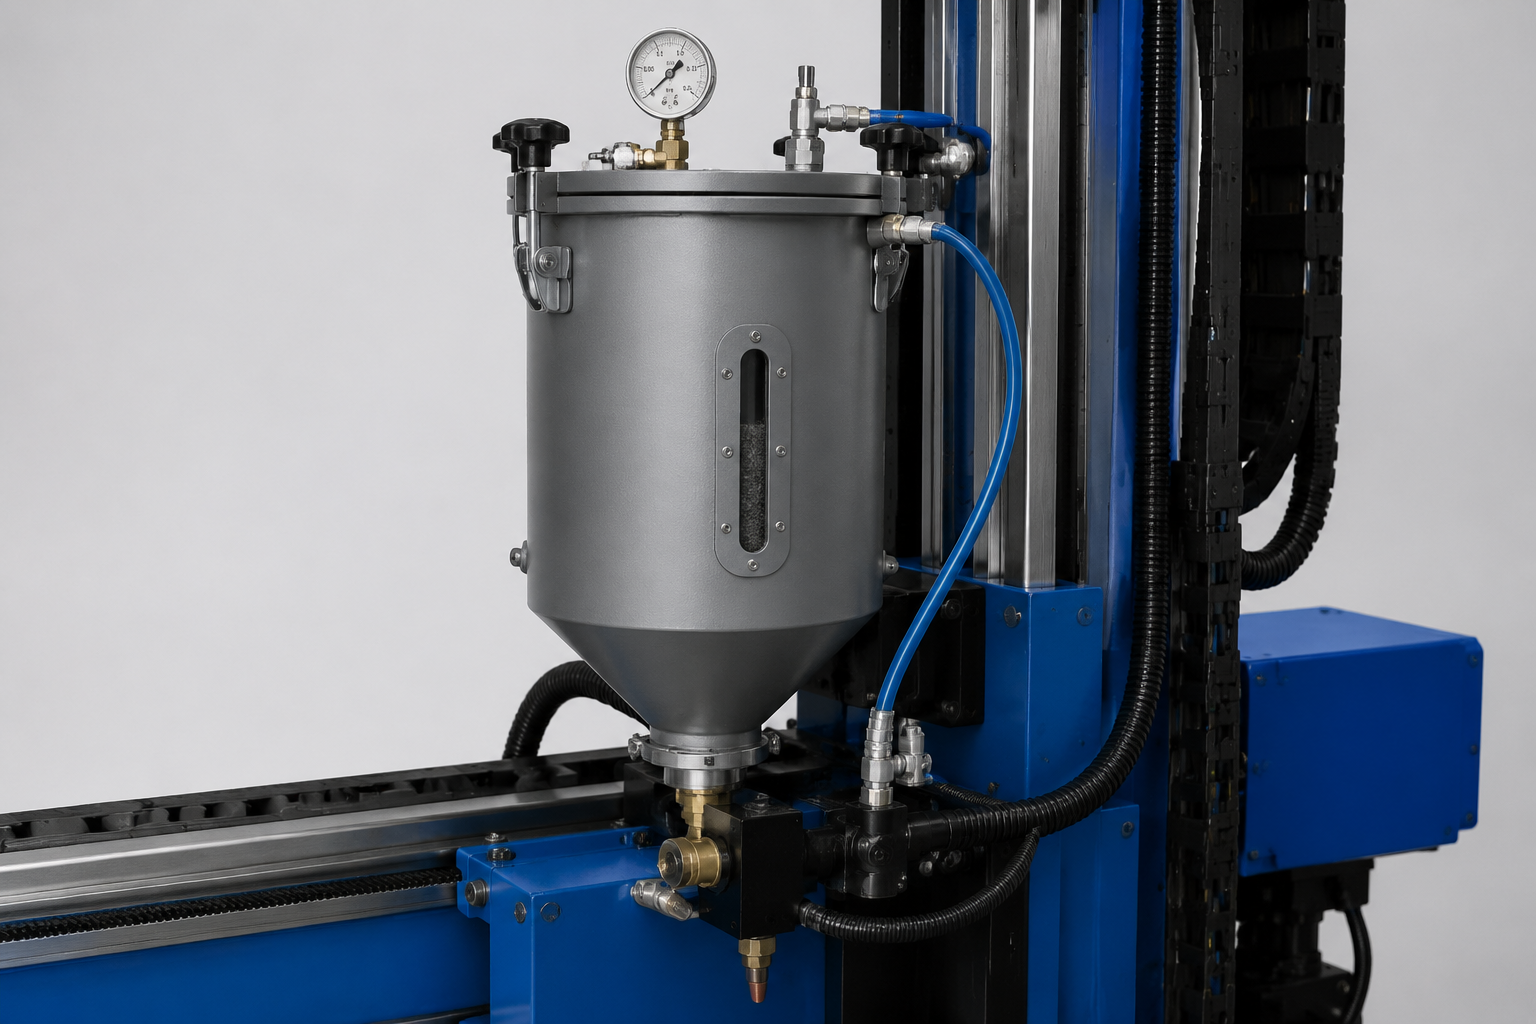 Tanque de alimentación PT-100Alimentación presurizada de fundente para una aplicación uniforme
-
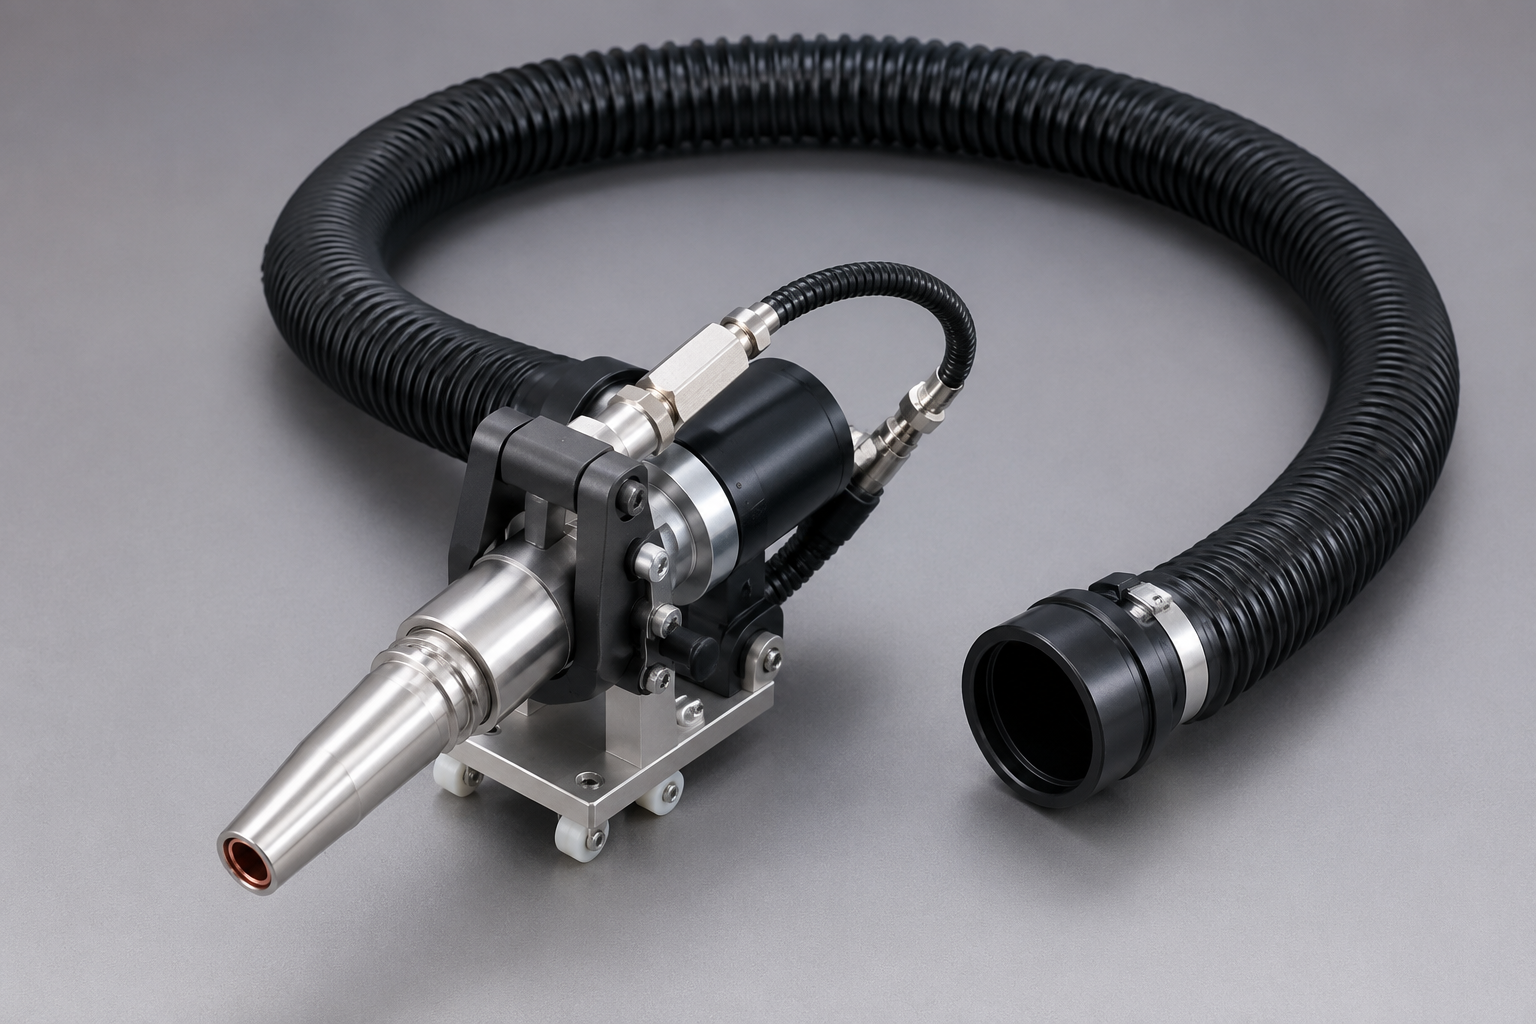 Cabezal de boquilla y aspiración NZ-1Con manguera de recuperación de 1.5 pulgadas de diámetro interior y 4 ft de longitud.
-
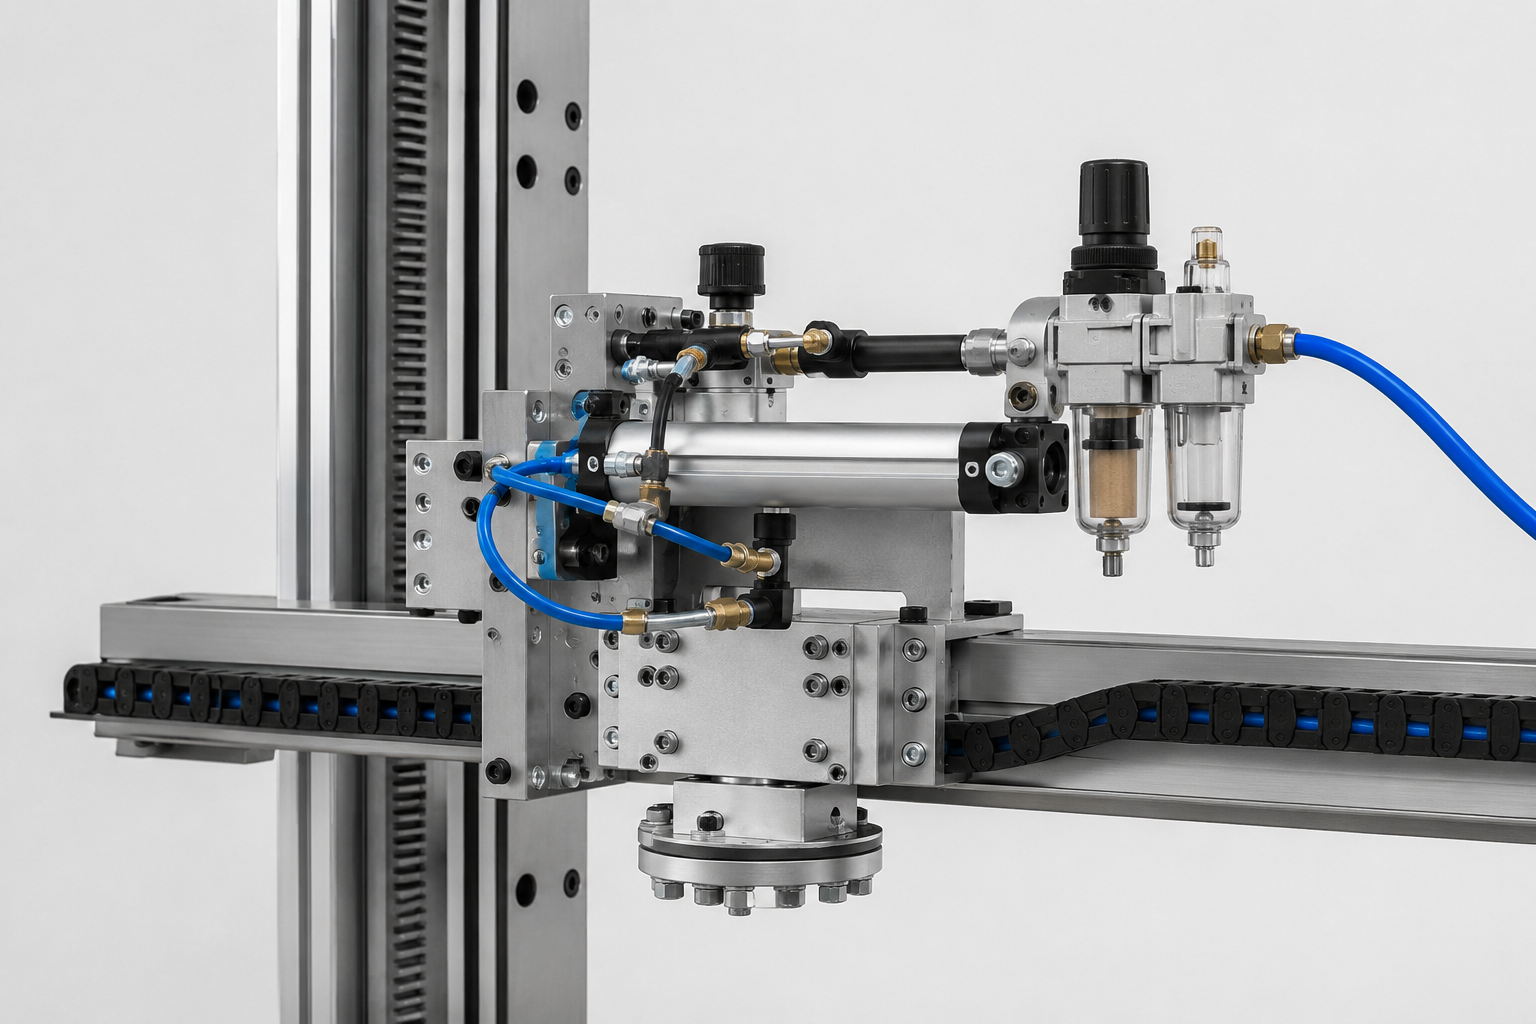 Accionamiento por aire comprimidoDe 70 a 100 psi (de 5 a 7 bar) a 8 cfm. El cabezal de recuperación NO requiere entradas ELÉCTRICAS.
-
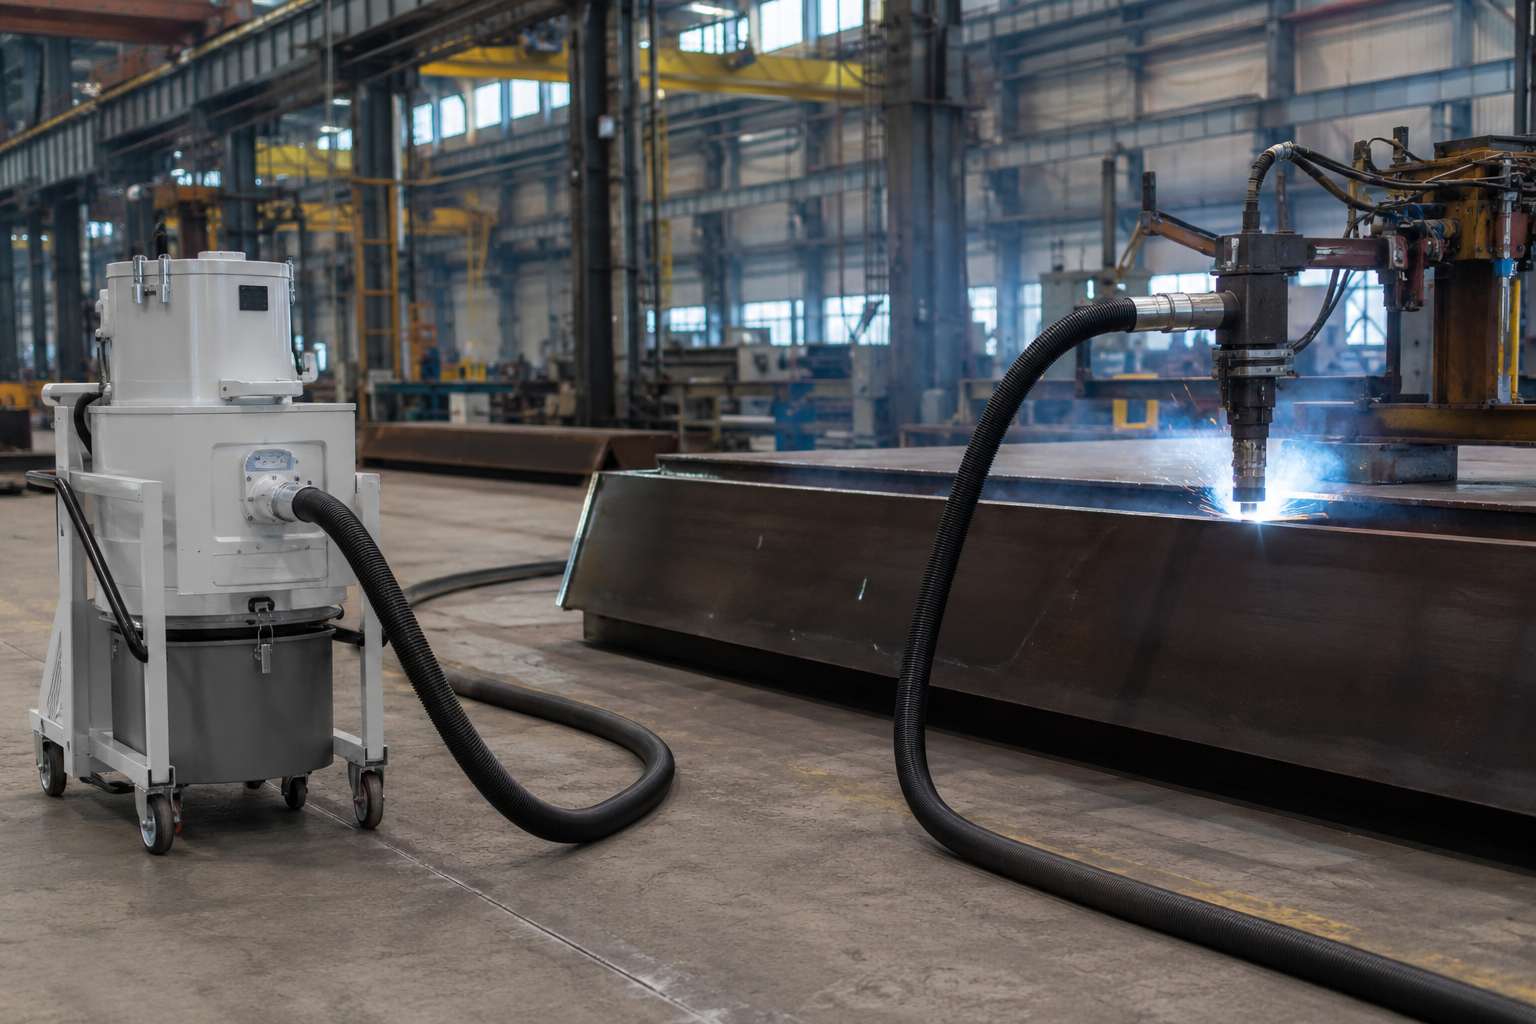 Capacidad de recuperaciónHasta 28 kg / h con un intervalo máximo de trabajo de 10 metros desde el punto de soldadura.
Proyecto petrolero en México — Tasa de calificación del 99.5% en API 5L X80 (informe SGS SGS-MEX-2024-0789)
Un taller profesional de fabricación de tuberías en México asumió un proyecto de oleoducto cuyas especificaciones técnicas no dejaban margen para el cuello de botella de la soldadura manual. El proyecto requería tuberías de acero al carbono API 5L X80 de 18 pulgadas (457 mm) de diámetro, con un espesor de pared de 19 mm y una longitud máxima de 16 pies (4.88 m), unidas mediante juntas circunferenciales exteriores SAW y puntos de soldadura GMAW en deflectores interiores. El criterio de aceptación del proyecto era una tasa de calificación AWS D1.1 de al menos 98% (con referencia a ASME B31.3 para tuberías de proceso).
Parámetros del proyecto
- Material: acero al carbono API 5L X80
- Geometría de la tubería: 457 mm (18″) de diámetro exterior × 19 mm de pared × 4.88 m (16 ft) de longitud
- Juntas exteriores: SAW circunferencial
- Soldaduras interiores: puntos de soldadura GMAW en deflectores (50 mm de longitud / 100 mm de paso)
- Requisito normativo: AWS D1.1 — sin grietas, fusión incompleta ni porosidad, calificación ≥98%
Cuellos de botella antes de la implementación (referencia de soldadura manual SAW + GMAW)
-
01La tasa de calificación AWS D1.1 no supera el 85%. Incumplimiento del criterio de aceptación del proyecto (98%)
-
02A23. La soldadura intermitente interior en el espacio confinado provocó dos incidentes menores de seguridad durante el Q1.
-
03distribución de dos estaciones en 2×30 m de superficie y necesidad de operar con dos equipos independientes
-
04Costos de mano de obra por tubería: $120. 15% por encima del presupuesto.
El desempeño anterior a la implementación era contundente: la soldadura manual SAW + GMAW alcanzaba como máximo una tasa de calificación AWS D1.1 del 85% para esta especificación X80 de pared gruesa. El tiempo de inactividad inesperado de la máquina de soldar afectó el proyecto dos veces durante el primer trimestre: la soldadura intermitente interior en espacios confinados provocó dos incidentes menores de seguridad y obligó a reducir los turnos de los soldadores. El ancho del cordón oscilaba entre 12–18 mm y la penetración variaba entre 5–8 mm porque la desviación de parámetros del operador durante turnos de 8 horas no contaba con corrección automatizada.
La distribución de dos estaciones (SAW circunferencial y puntos GMAW interiores en áreas separadas) ocupaba 60 m² del taller y elevaba el costo de mano de obra a $120 por tubería, 15% por encima del presupuesto de mano de obra del proyecto. El proveedor había afirmado ofrecer calidad ISO 9001 en todos los trabajos anteriores, pero la brecha de calificación persistió hasta que la automatización la cerró. Las horas de trabajo en espacios confinados seguían reduciendo la productividad de los operadores por debajo de la referencia del cronograma del proyecto.
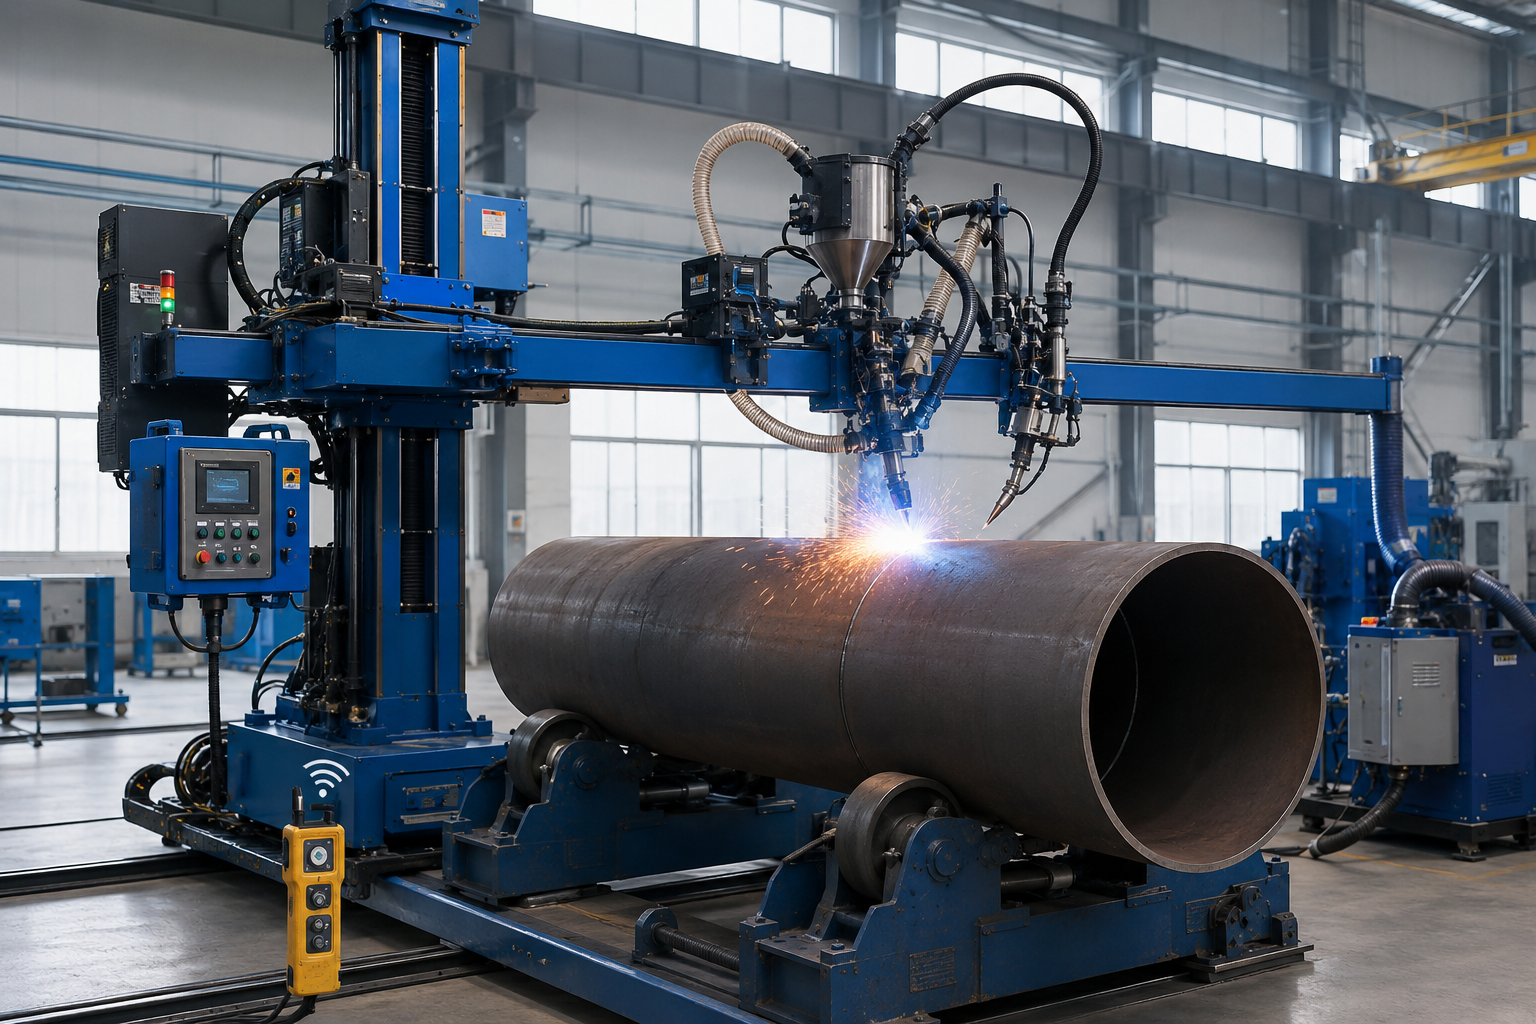
ABOKE diseñó un manipulador de capacidad media FWM-0404 personalizado que integra cabezales SAW y GMAW en el mismo brazo horizontal. Configuración: columna de 6 pies, brazo horizontal de 16 pies con capacidad nominal de carga en el extremo de 200 kg, cabezal SAW AWS-SAW-01 con alimentación de fundente ajustable de 10–30 kg/h conectada al sistema de recuperación de fundente y una antorcha GMAW de cabezal estrecho de 1.2 mm con cámara 1080P y control remoto inalámbrico. El controlador PLC unificó los parámetros SAW (28–32 V, 380–420 A, 300–500 mm/min) y los parámetros GMAW (18–22 V, 120–150 A) en una sola receta secuencial de soldadura; se eliminó por completo el ingreso del operador al espacio confinado para realizar las soldaduras interiores.
Proyecto FWM-0404 en México — Resultados cuantificados (SGS-MEX-2024-0789)
| Indicador | Referencia de soldadura manual | FWM-0404 | Diferencia |
|---|---|---|---|
| Ciclo de soldadura por tubería | 8 horas | 4.8 horas | −40% |
| Tasa de calificación conforme a AWS D1.1 | 85% | 99.5% | +14.5 puntos |
| Costo de retrabajo por tubería | $20 | $4 | −80% |
| Superficie ocupada en el taller | 60 m² | 42 m² | −30% |
| Costo de mano de obra por tubería | $120 | $84 | −30% |
| Volumen en 6 meses | — | 300 tuberías | Ahorro de $12,000+ |
Certificación de 3.ª parte: el Informe de inspección de SGS Mexico SGS-MEX-2024-0789, basado en una inspección aleatoria, confirmó una calificación de soldadura AWS D1.1 del 100% y propiedades mecánicas y de resistencia a la corrosión que cumplen todos los códigos. Contexto del ROI en la industria: si una empresa realiza anualmente 500+ juntas del mismo tipo, el ROI estándar de una celda automatizada de soldadura de tuberías es de 18 meses.
“Este robot industrial transformó el proyecto. Fue garantía de calidad y cumplimiento de los plazos, eliminó los riesgos (y el costo) de ingresar a trabajos activos en espacios restringidos y ahora ni siquiera consideraríamos un proyecto de tuberías sin él.
Seis meses después de la entrega, el cliente informó haber soldado más de 300 tuberías sin problemas de calidad reportados y con un desperdicio de fundente inferior al 28%. El sistema combinó SAW y GMAW en una sola configuración. Los riesgos de los espacios confinados aún requieren una evaluación independiente y medidas adecuadas de ingreso, ventilación y rescate.
FWM frente a soldadura manual y soldador orbital: comparación del rendimiento basada en datos
Al dar el paso de invertir en una máquina automática de soldadura de tuberías, siempre hay tres opciones: continuar con la soldadura manual, pagar un anticipo considerable por un soldador orbital específico para tuberías o invertir en un manipulador de soldadura de columna y brazo horizontal, como nuestro FWM Series. En esencia, cada opción representa una filosofía diferente para automatizar la soldadura de tuberías: el enfoque orbital hace girar pequeñas herramientas TIG alrededor de la tubería; el enfoque de columna y brazo horizontal utiliza una antorcha SAW o GMAW para servicio pesado instalada en un carro que se desplaza a lo largo de la junta; la soldadura manual no ofrece ninguna de estas ventajas. La siguiente tabla comparativa utiliza cifras reales de una instalación FWM en México y valores de referencia basados en la soldadura manual y en prácticas comunes de la industria para la soldadura SAW orbital. No utilizamos evaluaciones genéricas de nivel alto, medio o bajo; usted compara niveles específicos de productividad y de cumplimiento de códigos.
| Aspecto | ABOKE FWM-0404 | SAW + GMAW manual | Soldador orbital específico |
|---|---|---|---|
| Ciclo de soldadura (por tubería de 18″ × 19mm) | 4.8 horas | 8 horas | 3.5–5 horas (solo diámetro pequeño) |
| Tasa de calificación conforme a AWS D1.1 | 99.5% | 85% | 95–98% (diámetro pequeño) |
| Rango de diámetros de tubería | 50–3,000mm (4 modelos) | Ilimitado (depende de la habilidad) | ≤ 250mm |
| Flexibilidad de procesos | SAW + GMAW en una sola plataforma | Ambos, pero en estaciones separadas | Principalmente TIG, MIG limitado |
| Requisitos de operadores | 1 operador, sin ingreso a espacios confinados | 2+ operadores, se requiere ingresar a espacios confinados | 1 operador, sin ingreso a espacios confinados |
| Costo de mano de obra por tubería | $84 | $120 | $70–$95 (diámetro pequeño) |
| Inversión (USD) | Cotización según la aplicación | $0 de capital, altos gastos operativos | $60K–$120K (rango de la industria) |
| Validación del caso | SGS-MEX-2024-0789 | Referencia previa al FWM (México) | Referencia de la industria |
[ ANÁLISIS / CONCLUSIÓN ]
Conclusión principal
En el rango de diámetros de tubería de 50–3,000mm y con cargas de trabajo mixtas de SAW y GMAW, el FWM genera un ahorro de $36 por tubería frente a la operación manual, mientras mantiene una tasa de calificación AWS D1.1 del 99.5%. En proyectos de más de 200 tuberías, el FWM-0404 se amortiza en menos de 6 meses. Un soldador orbital específico sigue siendo superior para trabajos TIG en diámetros pequeños (≤250mm), pero no puede atender aplicaciones de pared gruesa API 5L X80 (calificadas conforme a ASME Section IX), que generan la mayor parte de los ingresos del sector petroquímico.
Soldar mediante SAW y GMAW en una sola máquina de columna y brazo horizontal ofrece la ventaja de consolidar procesos: elimina el valioso espacio de taller y la mano de obra necesaria para transferir la pieza entre estaciones de soldadura separadas para cada proceso. Para los fabricantes que evalúan máquinas de soldadura de tramos prefabricados de tubería, el FWM-0203 y el FWM-0404 ofrecen cierres circunferenciales con calidad orbital y las velocidades de recorrido y potencia necesarias para trabajar con longitudes estándar de tramos prefabricados. Esta modularidad distingue al FWM de otros equipos automatizados de soldadura de tuberías del mercado, que suelen «atarlo» a un solo proceso de soldadura.
Sin embargo, si solo suelda tubería para instrumentación de 100 a 200mm fabricada en acero inoxidable y su proceso principal es TIG, siga utilizando un cabezal orbital de eficacia comprobada. O bien, si se concentra en tuberías de acero al carbono API 5L X70 / X80 de 500-1,500mm y su trabajo combina pasadas circunferenciales SAW con cordones intermitentes GMAW, el FWM-0404 no tiene competencia entre las máquinas orbitales y ofrece una amplitud de integración de procesos que pocas alternativas pueden igualar.
Industrias: soldadura de tuberías para petróleo, petroquímica, generación de energía, construcción naval y torres eólicas
La automatización de soldadura FWM Series está diseñada para los cinco segmentos del mercado industrial que exigen precisión en la soldadura de tuberías, un estricto cumplimiento de los códigos AWS y/o ASME y la eficiencia de consolidar procesos para mejorar la rentabilidad de los proyectos. Estos son algunos ejemplos tomados de la cartera real de clientes de ABOKE en España, Alemania, Rusia, India, Brasil, Francia, Italia y Vietnam, que también corresponde al territorio cubierto por ISO 9001 y CE.
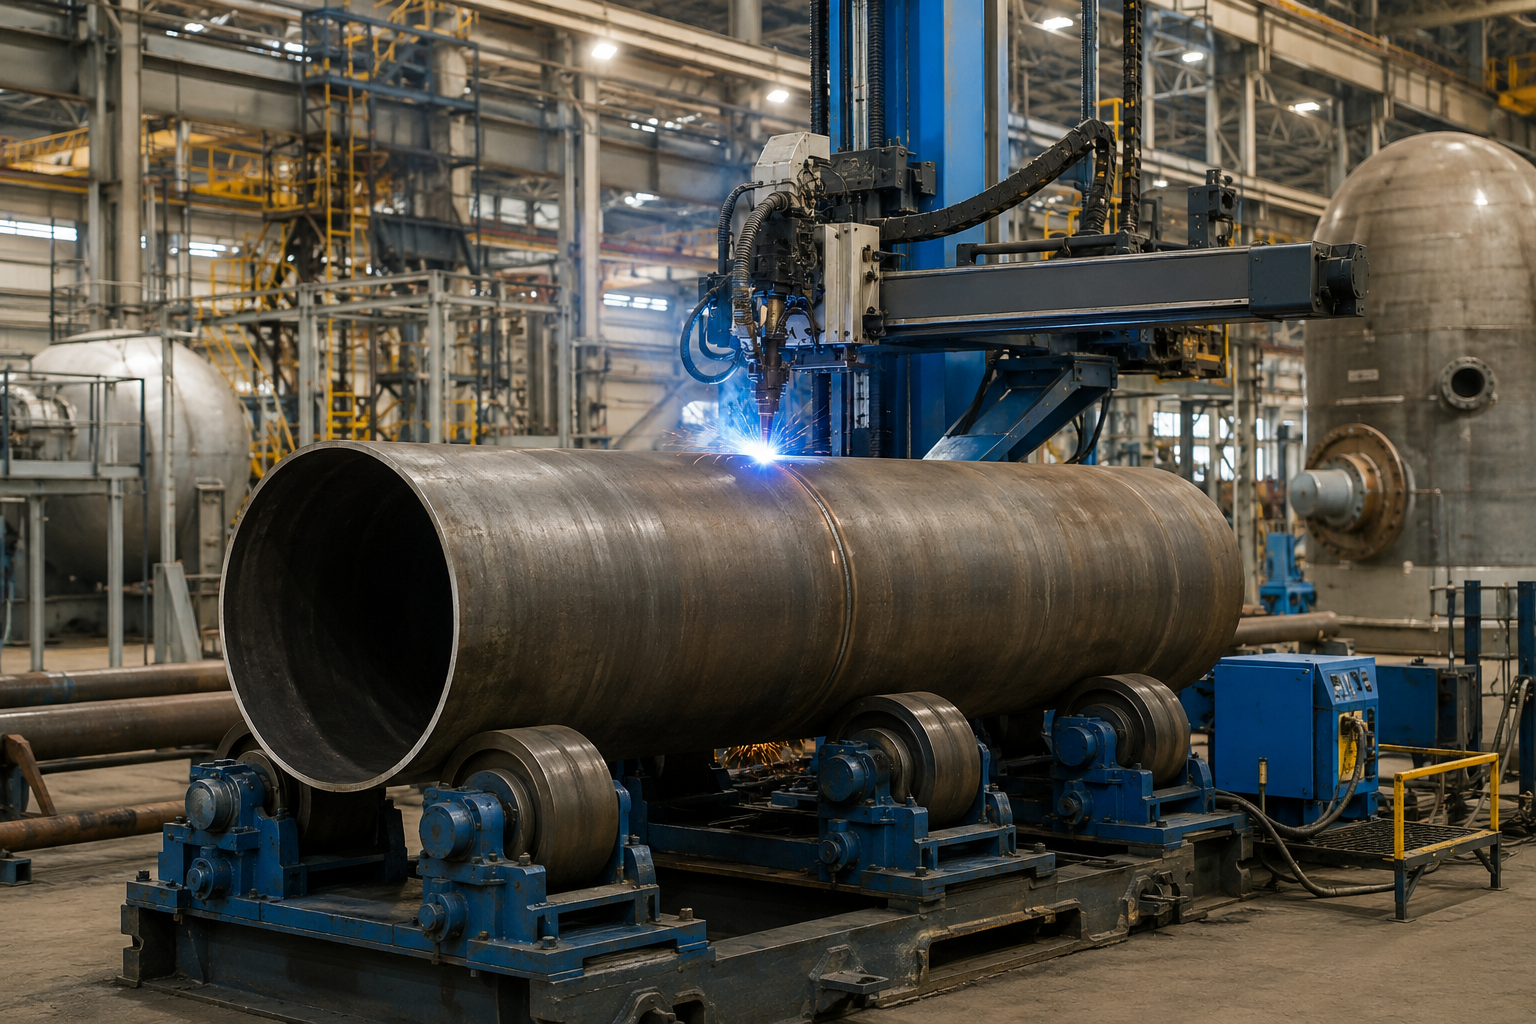
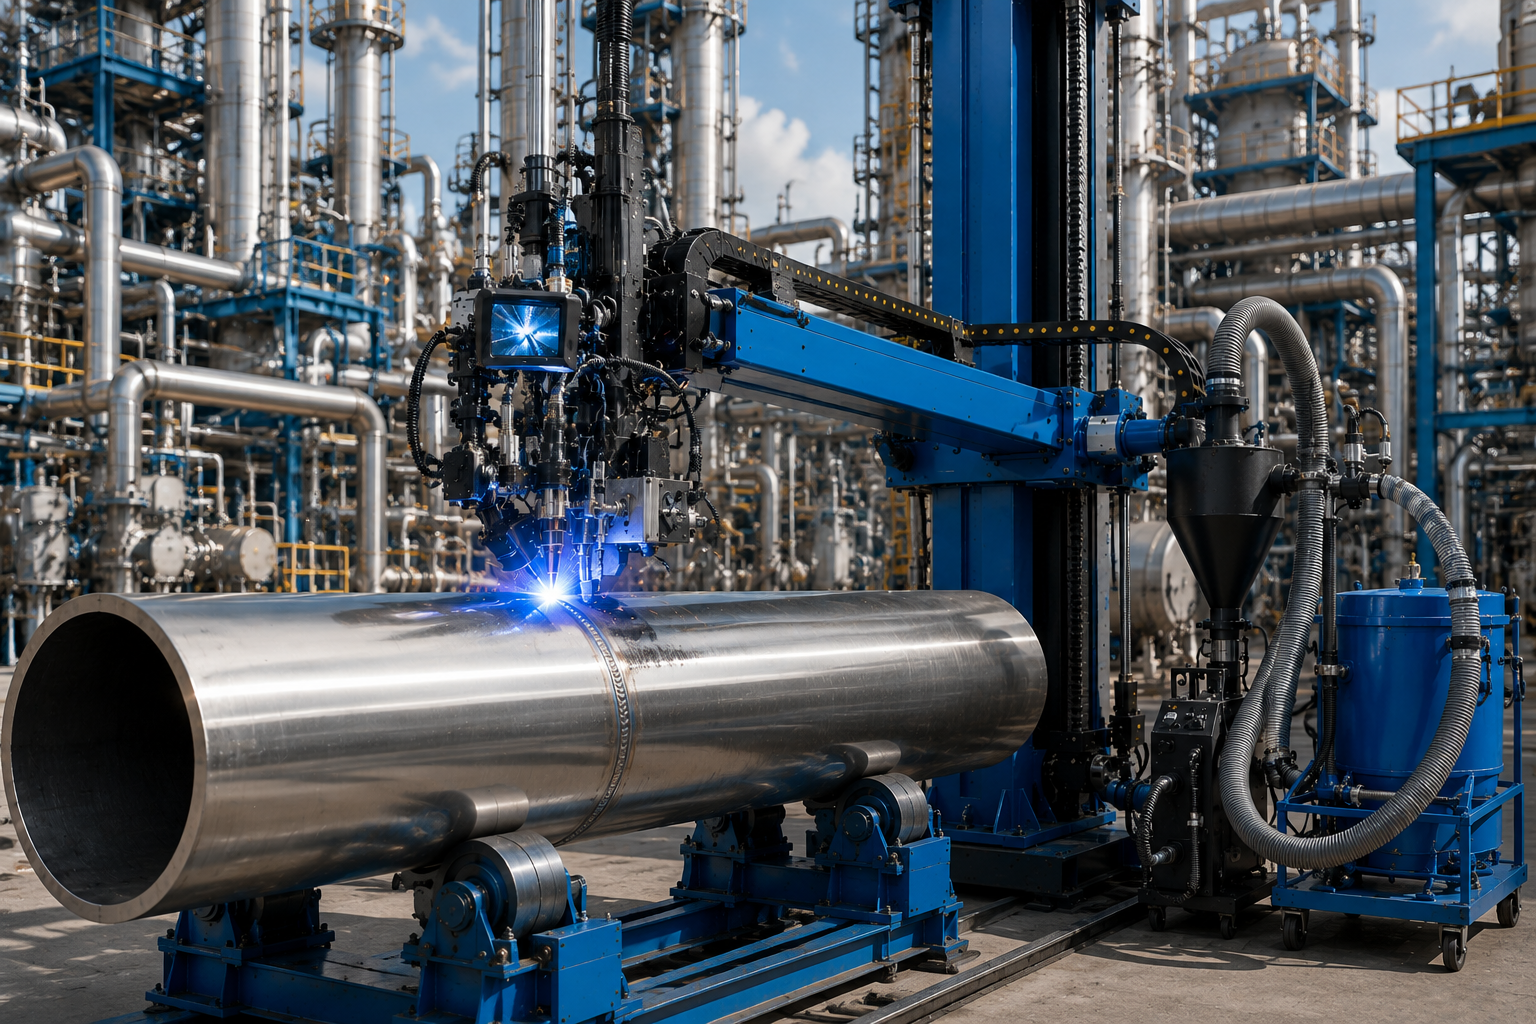
Petróleo y gas
Recipientes a presión para refinerías, tanques de almacenamiento y tuberías. La aplicación principal en petróleo y gas son las tuberías con diámetro exterior de 200mm – 1,500mm y espesor de pared de 10-25mm, principalmente en material API 5L X70 / X80.
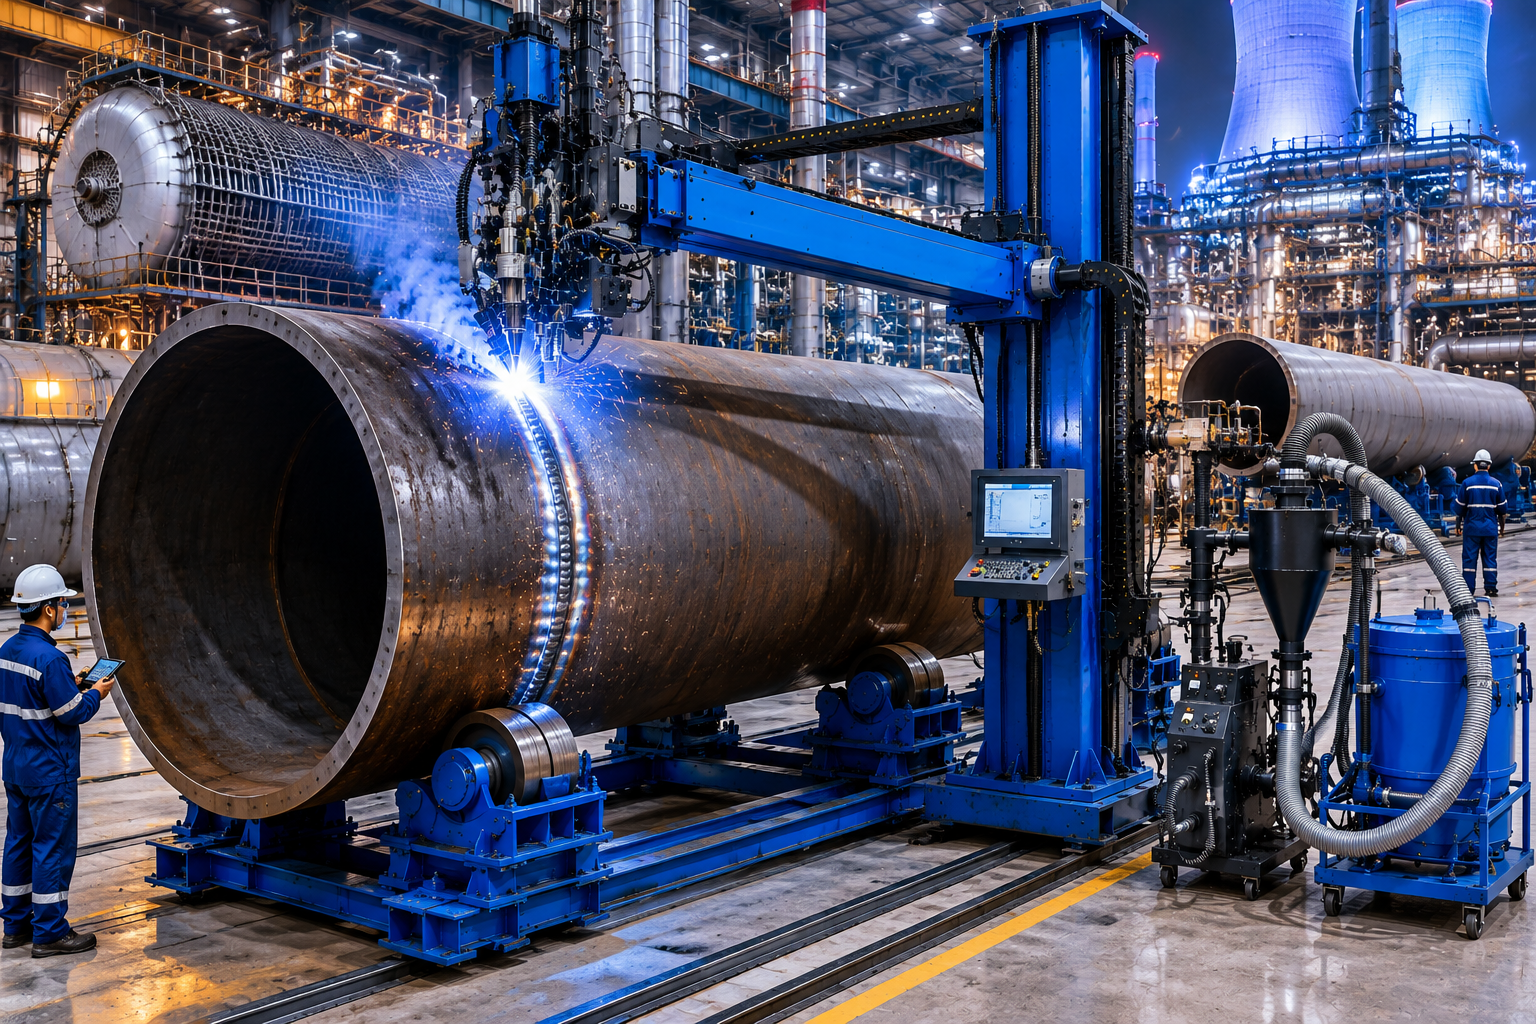
Petroquímica
Tuberías para procesos químicos, recipientes de reacción, intercambiadores de calor y servicios de tuberías de alta aleación. Los diámetros de tubería más habituales para una solución combinada SAW + GMAW son de 200-800mm, en materiales como el acero inoxidable.
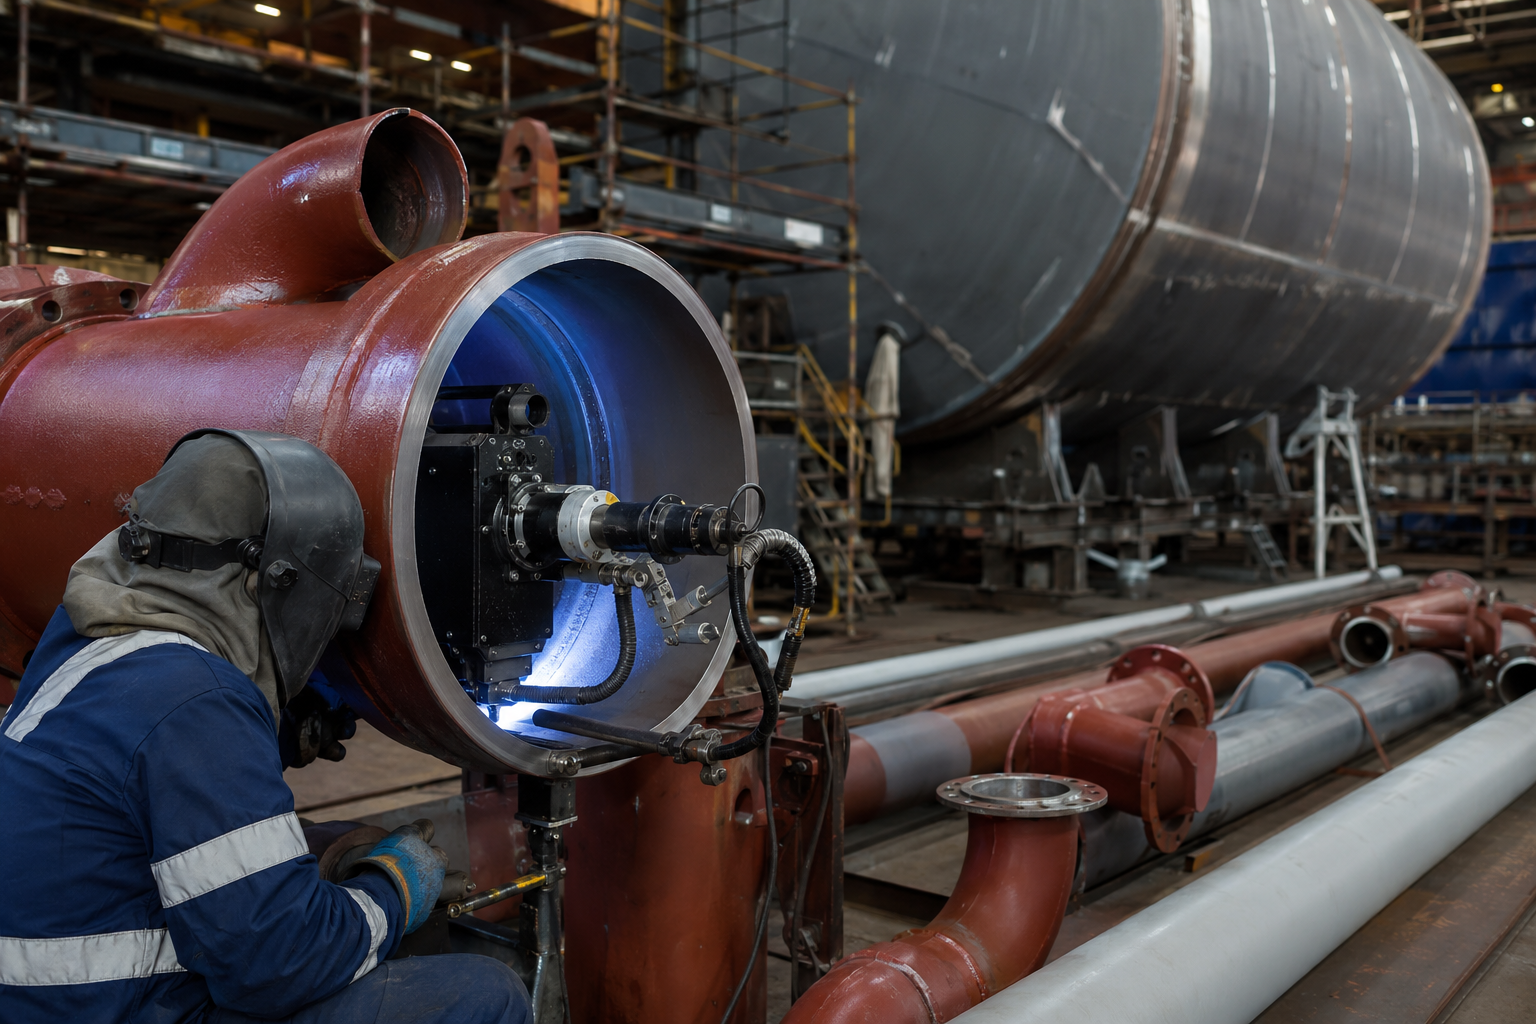
Generación de energía
Recipientes a presión de alta temperatura y pared gruesa (ASME B31.1); líneas auxiliares nucleares y trabajos con tubos de caldera. Para tuberías a presión de gran diámetro exterior y pared muy gruesa, con un rango de 1,500-3,000mm.
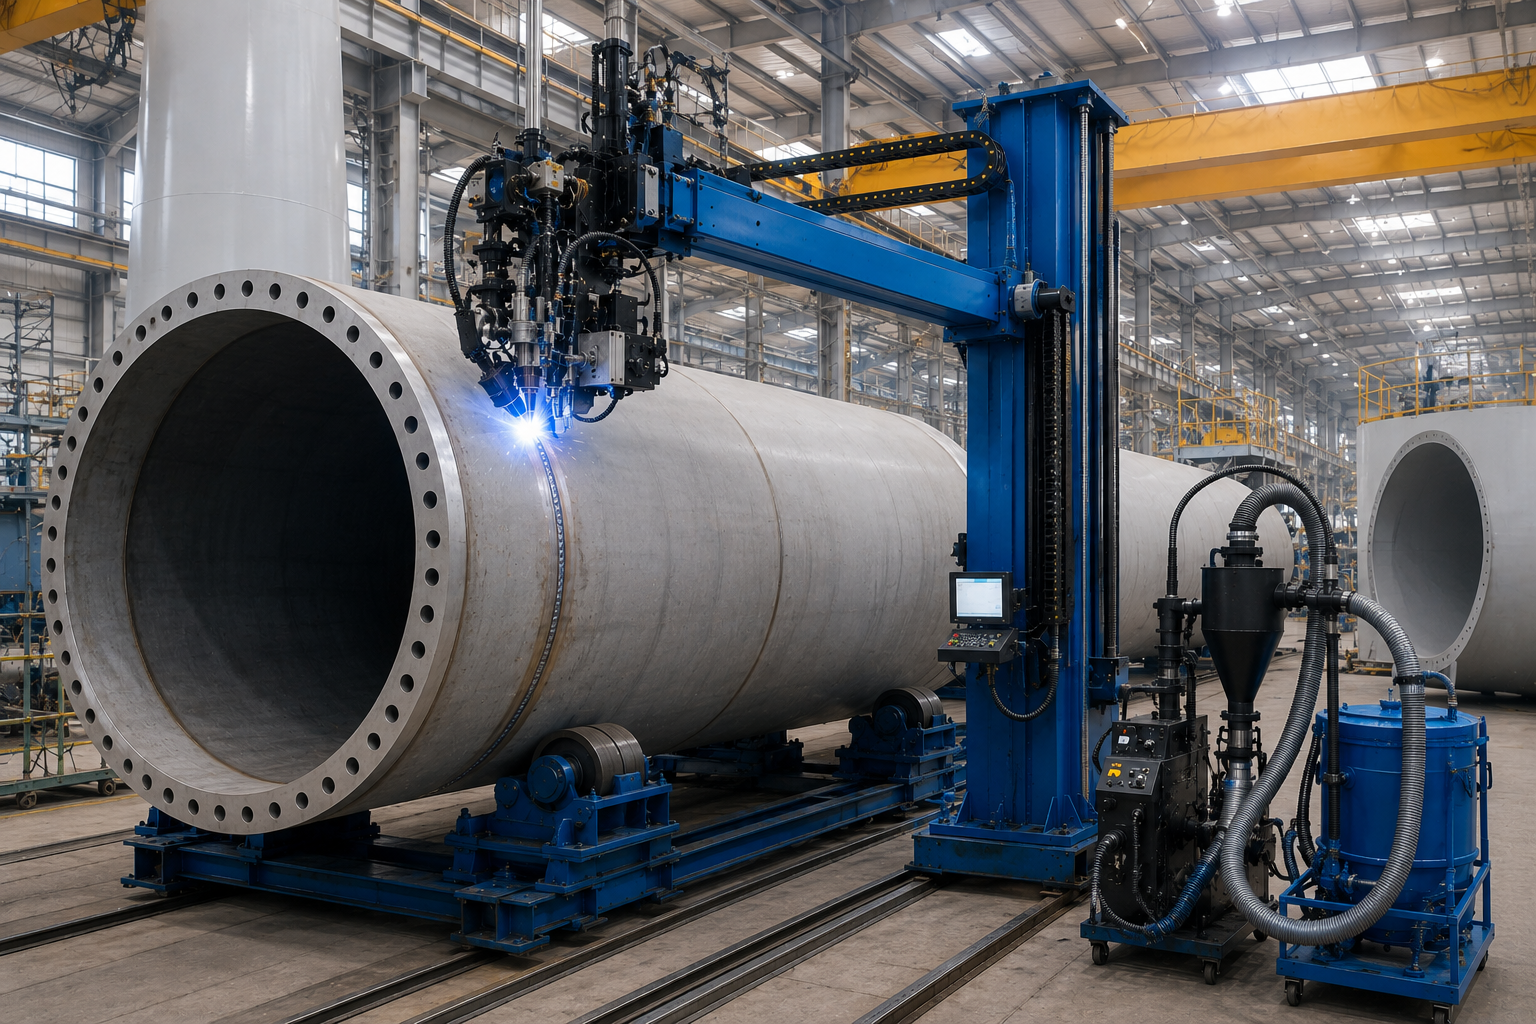
Construcción naval
Tuberías marinas, sistemas de tuberías de cubierta, líneas de lastre y fabricación de cascos (juntas circunferenciales y longitudinales). Para aplicaciones en las que se necesitan pasadas de raíz en el diámetro interior.
Torres eólicas y acero estructural
Las aplicaciones incluyen secciones de base de torres eólicas, tubos de acero estructural para puentes y edificios, fabricación de torres y segmentos de torre soldados.
Cumplimiento de normas internacionales: ISO 9001, CE, AWS D1.1 y EN ISO 15614
Durante una auditoría de compras, los equipos de soldadura de tuberías incumplen las especificaciones técnicas con menor frecuencia que los requisitos de certificación. Un comprador usuario final que necesita un soldador automático de tuberías para proyectos sujetos a los códigos AWS D1.1 o ASME B31 requiere que el proveedor no solo pueda presentar un certificado, sino que demuestre que está efectivamente certificado y que puede aportar evidencia del nivel y alcance de esa certificación. No basta con afirmar que alguna vez trabajó con un certificado. Afirmamos contar con cuatro credenciales para el FWM Series y otros productos de la gama, entre ellas ISO 9001:2015 para sistemas de gestión de la calidad.
El sistema de gestión del control de calidad de la producción del FWM Series, establecido en 1999, cumple con ISO 9001; sus líneas de producción (con un capital registrado de US $1.4 millones) están certificadas para una producción anual de 1,000 unidades de maquinaria de soldadura y 200 juegos de maquinaria de corte CNC. El marcado europeo CE permite exportar a todos los Estados miembros sin requerir aprobaciones locales. Las normas de soldadura exigidas en la inspección de 3.ª parte de SGS para el proyecto mexicano se basaron en AWS D1.1 para soldadura estructural. Los astilleros y fabricantes de recipientes a presión de España, Francia, Alemania e Italia utilizan la certificación de procedimientos conforme a EN ISO 15614 como respaldo para ganar licitaciones.
[ SYS.CERT.MATRIX ]
ISO 9001
Sistema de gestión de la calidad
CE
Conformidad para el mercado europeo
AWS D1.1
Cumplimiento del código de soldadura estructural
EN ISO 15614
Calificación de procedimientos de soldadura de la UE
Alcance de la garantía y el servicio posventa
Cada FWM incluye sin costo una garantía estándar de 18 meses contra fallas del hardware durante una operación y un mantenimiento razonables, con refacciones gratuitas durante el periodo de garantía y refacciones a precio de costo, sin cargos ocultos, después de su vencimiento. El tiempo de inactividad de las máquinas de soldar es uno de los principales centros de costos de muchas empresas de fabricación; por ello, nuestro SLA de garantía y servicio posventa cubre el costo de la respuesta inicial de diagnóstico remoto cuando la garantía no cumpla las condiciones indicadas. A diferencia de algunos proveedores, no garantizamos que la máquina funcione siempre sin fallas porque, por honestidad, el desgaste mecánico ocurrirá y nuestra red está preparada para responder. ABOKE también puede coordinar con el fabricante una opción personalizada en cuanto a longitud de carrera, capacidad de carga, selección del proceso de soldadura (TIG, MIG, Pulse), tipo de control (PLC, relay), norma del suministro eléctrico (115V, 230V, 400V etc.) y otras funciones, como sistemas automáticos de seguimiento de junta o Weld Monitoring System, según la aplicación.
Guía de compra de manipuladores de soldadura de tuberías: precios, entrega, garantía y servicio posventa
OBJETIVO
Público principal: gerente de compras (PROC) + gerente de operaciones (MGR)
01
Entrega y plazo de entrega estándar
Los equipos de compras que evalúan una máquina automática de soldadura de tuberías priorizan el plazo de entrega, la garantía y el TCO sobre las especificaciones, simplemente porque todos los fabricantes ofrecen una lista de especificaciones, pero ninguno ofrece un compromiso de entrega. Elegir únicamente por un precio competitivo genera costos adicionales más adelante: una oferta barata excluye los procedimientos de control de calidad, un procedimiento de soldadura probado, comprobado y trazable e incluso las refacciones posteriores a la garantía.
02
Configuración OEM
La configuración OEM es la segunda herramienta clave en el proceso de compra. Las configuraciones de voltaje se mantienen flexibles desde la fabricación: el mismo FWM-0404 dimensionado para corriente trifásica de 480V en Norteamérica puede enviarse tal cual a Europa para corriente trifásica de 400V, sin costosas adaptaciones eléctricas en el destino.
Los ajustes de control del proceso de soldadura, el paquete de software de control, la función de seguimiento de junta y el monitoreo de soldadura se detallan y cotizan como complementos independientes, no como órdenes de cambio.
03
Transparencia de precios
Casi todos los proveedores de manipuladores de soldadura de tuberías se limitan a poner “Solicite una cotización” en sus páginas de producto y no muestran información hasta que usted firma primero un NDA. Con ABOKE, nuestro proceso de recepción de solicitudes funciona al revés: cada RFQ que recibimos obtiene una cotización formal por escrito, con una propuesta desglosada por partidas y una fecha prevista de entrega, dentro de las 48 horas siguientes a su recepción.
04
Servicio posventa y garantía
El periodo de garantía es el componente básico del servicio posventa. Durante los primeros 18 meses desde la puesta en marcha, las refacciones y los servicios de diagnóstico remoto son gratuitos. Una vez vencida la garantía, los precios de las refacciones se indicarían al costo neto, sin cargos adicionales incluidos, y los plazos de entrega por categoría de pieza se proporcionarían en una tabla de plazos de entrega.
RECEPCIÓN DE SOLICITUDES DE COMPRA
Reciba una propuesta desglosada y un calendario de entrega.
Solicite una cotización personalizada con respuesta en 48 horas[ RECURSOS DE INGENIERÍA ]
Herramientas de cálculo de ingeniería y selección de equipos
Selector de capacidad FWM
Determine las especificaciones necesarias del manipulador de soldadura de columna y brazo horizontal FWM Series según las dimensiones de la tubería y los parámetros del proceso de soldadura.
Calculadora de ahorro de fundente SAW
Calcule la reducción de costos de material y el volumen de recuperación de fundente al utilizar el sistema de recuperación de fundente SAW accionado por aire comprimido.
Calculadora del plazo de retorno de la inversión en automatización
Proyecte el plazo de retorno de la inversión y el ahorro en costos de mano de obra comparando instalaciones automatizadas FWM con referencias de soldadura manual.
Preguntas frecuentes
P1. ¿Cuál es la diferencia entre un manipulador para soldadura de tuberías y un posicionador de tuberías?
Un manipulador para soldadura de tuberías utiliza una columna vertical y un brazo horizontal para desplazar la antorcha de soldadura sobre una tubería fija o giratoria: el manipulador realiza el recorrido, mientras la tubería permanece fija o gira sobre un soporte fijo. Un posicionador de tuberías hace girar la tubería bajo un cabezal de soldadura fijo: la tubería realiza el movimiento, mientras la antorcha permanece fija.
Ambos equipos desempeñan funciones complementarias. Las juntas longitudinales largas en tuberías de gran diámetro requieren que el manipulador se desplace a lo largo del eje de la tubería, algo que un posicionador no puede hacer porque los posicionadores solo hacen girar la pieza de trabajo; no desplazan la antorcha. Muchos compradores que buscan en línea “manipulador para soldadura de tuberías” llegan a páginas de productos de posicionadores porque Google agrupa ambos términos en el mismo grupo de resultados SERP.
Una regla práctica para decidir: si la junta se extiende a lo largo del eje de la tubería (longitudinal), compre un manipulador. Si la junta rodea la circunferencia de la tubería (circunferencial), puede bastar con un posicionador; sin embargo, combinar un manipulador con un posicionador proporciona ambos ejes de movimiento y permite soldar juntas de cualquier geometría. La mayoría de los talleres de fabricación pesada cuentan con ambos equipos. Antes de comprarlos, verifique qué ejes de movimiento requiere su proyecto específico y considere si la carga de trabajo a largo plazo justifica adquirir ambos equipos.
P2. ¿Cómo selecciono el modelo FWM adecuado para nuestro rango de diámetros y espesores de pared de tubería?
Comience con el mayor diámetro exterior de tubería que pretende soldar, réstele el espesor máximo de pared y después elija entre soldadura SAW y GMAW, o ambos procesos. Nuestra Matriz de capacidades FWM de esta página relaciona los modelos recomendados con 8 rangos de diámetro de tubería y sus respectivas recomendaciones sobre el tipo de proceso SAW y la tasa de alimentación de fundente.
También es una buena opción cuando la combinación de proyectos se concentra principalmente, por ejemplo, entre 500-1,000 mm (en el extremo superior), con necesidades ocasionales de hasta 1,200 mm. Nuestro ABOKE FWM-0404 Middle, con su especificación básica, puede cubrir esas necesidades. Envíe las especificaciones de sus tuberías junto con su solicitud de cotización, y el equipo de ingeniería de ABOKE determinará la opción adecuada y la incluirá en su cotización dentro del plazo de 48 horas.
P3. ¿Puede la serie FWM ejecutar SAW y GMAW simultáneamente en la misma pieza de trabajo?
Sí: el controlador PLC del FWM (diseñado conforme a los criterios de desempeño de ISO 9283 para robots industriales de manipulación) gestiona hasta 60 recetas de soldadura que abarcan ambos procesos y los secuencia automáticamente en una sola tubería sin cambio manual. El FWM-0404 de México realizó el cierre circunferencial exterior mediante SAW, seguido de soldadura intermitente GMAW de los deflectores interiores, en cada tubería API 5L X80.
El cambio de proceso se realiza en segundos desde el control colgante: los operadores seleccionan la receta activa en lugar de volver a ingresar los parámetros. Los soportes del brazo llevan un cabezal SAW y una antorcha GMAW de cabezal estrecho de 1.2 mm en estaciones separadas, por lo que alternar entre el cierre circunferencial de alta resistencia y la soldadura intermitente interior de precisión solo requiere seleccionar una receta, no cambiar componentes.
P4. ¿Cuánto suelen costar los robots industriales de soldadura y los manipuladores automáticos para soldadura de tuberías?
Los precios de referencia del sector para celdas robotizadas de soldadura de tuberías totalmente integradas en 2025 oscilan entre $60,000 y $120,000, incluidos los posicionadores, sensores y la integración; los cobots básicos cuestan desde aproximadamente $40,000, mientras que las celdas SAW grandes de múltiples alambres con recuperación de fundente integrada pueden superar los $150,000.
El precio de la serie FWM de ABOKE depende del nivel del modelo, el alcance de la personalización y la norma de voltaje del país de destino. Cada solicitud de cotización recibe una cotización escrita y desglosada dentro de 48 horas; en los pedidos de gran volumen o las configuraciones OEM, las condiciones de precios por volumen se documentan en la solicitud de cotización en lugar de negociarse por separado.
P5. ¿Cuáles son el plazo de entrega y el periodo de garantía habituales de la serie FWM?
El plazo de entrega estándar es de 30 días desde la confirmación del pedido para las configuraciones disponibles en inventario. Los modelos personalizados —con voltaje no estándar, sistema de control OEM o funciones auxiliares adicionales— pueden requerir un plazo de entrega mayor, pero ABOKE proporciona por escrito una fecha exacta de entrega antes de que el cliente firme el pedido.
La garantía es de 18 meses a partir de la fecha de la primera puesta en funcionamiento del sistema y cubre las averías o fallas del equipo cuando se utiliza en talleres estándar con el mantenimiento habitual. Las refacciones son gratuitas durante la garantía y se suministran a precio de costo después de esta. No hay cargos ocultos por la asistencia posterior a la garantía.
P6. ¿Ofrecen personalización OEM para voltajes y normas de soldadura internacionales?
Sí. La carrera, la capacidad de carga, la configuración del proceso de soldadura, el sistema de control, el voltaje (115 V a 460 V) y las funciones auxiliares, como el seguimiento de junta y el monitoreo de soldadura, se adaptan a cada proyecto. Hay instalaciones activas de clientes en España, Alemania, Rusia, India, Brasil, Francia, Italia y Vietnam; cada sistema sale de fábrica con el voltaje estándar adecuado para el mercado de destino.
El cambio de marca OEM y la producción con marca privada están disponibles para integradores de sistemas y socios de canales autorizados. La documentación, el idioma de la interfaz de control y la traducción del manual del operador se definen como parte de la fase de cotización OEM.
P7. ¿Cuál es la vida útil prevista y qué mantenimiento periódico se requiere?
Los sistemas de la serie FWM están especificados para una vida útil prevista de 10 años, con base en su aplicación y montaje habituales en talleres de fabricación. Las tareas de mantenimiento son sencillas: el rodamiento de la columna y el brazo, los consumibles del cabezal de soldadura y el firmware del PLC se encuentran entre los elementos habituales del mantenimiento periódico; el FWM-0404 del proyecto de México había soldado más de 300 tuberías API 5L X80 en seis meses sin tiempo de inactividad no planificado.
El manual del operador incluye un programa de mantenimiento recomendado por el fabricante; durante los 18 meses de garantía se ofrece asistencia para diagnóstico remoto. El intervalo recomendado de mantenimiento preventivo corresponde al habitual en un taller de fabricación pesada.
P8. ¿Puede la serie FWM soldar acero inoxidable y aleaciones de níquel, además de tuberías de acero al carbono?
Sí. El cabezal SAW de ABOKE admite alambres tubulares y macizos, incluidos los de acero inoxidable, acero de baja aleación o aleaciones de níquel. La antorcha GMAW incluye un contactor integrado para trabajar con toda la gama de alambres MIG/MAG destinados a tuberías de acero inoxidable y de alta aleación. Los parámetros de soldadura aparecen en el PLC como recetas específicas para cada material.
Los clientes de los sectores petroquímico y naval ejecutan programas mixtos de acero al carbono y acero inoxidable con el mismo cabezal FWM; cambiar de receta toma segundos. Para aleaciones especiales, como el acero inoxidable dúplex o las aleaciones de níquel destinadas a servicio a temperaturas más altas, el equipo de ingeniería de ABOKE puede ayudar a calificar el procedimiento durante la puesta en marcha.
Tendencia ahora



