Póngase en contacto con la empresa Aubrik

Manipulador de soldadura de columna y brazo Aubrik
Gama modular de 4 modelos (de 2×3 m a 5×6 m) para automatización SAW, MIG, TIG y FCAW
Diseñado para fabricantes de tanques, recipientes a presión, torres eólicas y estructuras de acero que requieren un posicionamiento estable de la antorcha de soldadura a gran escala. Cuatro modelos estándar, carrera personalizable y alimentación eléctrica global de 110–600 V, con certificaciones ISO 9001 y CE.
Especificaciones del sistema
4 modelos estándar
(2×3 → 5×6 m)
(2×3 → 5×6 m)
5 procesos de soldadura
(SAW/MIG/TIG/FCAW/PAW)
(SAW/MIG/TIG/FCAW/PAW)
ISO 9001 + sistema de calidad con certificación CE
1 año de garantía gratuita
+ servicio global
+ servicio global
1,000 unidades de soldadura
de capacidad anual
de capacidad anual
8+ mercados internacionales
atendidos
atendidos
Disponibilidad de los equipos
¿Busca una máquina de soldadura de columna y brazo, un manipulador para arco sumergido o un soldador de columna y brazo en venta? Está de suerte. Cada modelo Aubrik que se detalla a continuación se fabrica a la medida de sus especificaciones. Tanto el bastidor básico 23 como la plataforma de servicio pesado 56 están disponibles para cotización hoy mismo.
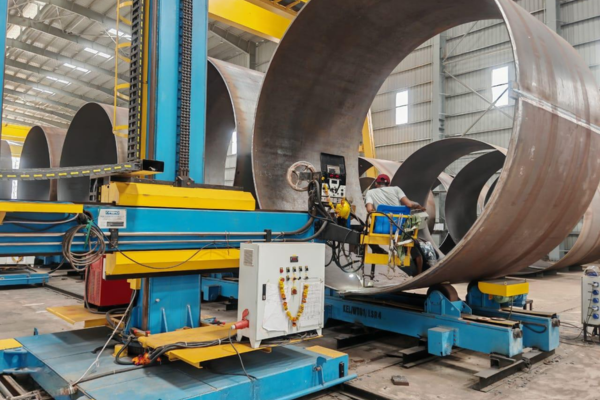
[SYS-00] INTEGRACIÓN DE PROCESOS
Por qué la soldadura manual ralentiza la producción de tanques, tuberías y torres eólicas, y cómo responde el manipulador de 5 ejes de Aubrik
REFERENCIA DE NORMAS: ISO 3834 — Requisitos de calidad para la soldadura por fusión (iso.org) // USPTO US 12053844 — Manipulador de soldadura (patents.google.com)
manipulación de la antorcha de soldadura a gran escala. Un manipulador de soldadura de columna y brazo permite posicionar continuamente la antorcha de soldadura a lo largo de juntas extensas y repetitivas, sin que el operador tenga que estirarse ni sufra fatiga por subir. La base de la columna acciona el desplazamiento y la rotación, mientras que el brazo horizontal mueve el cabezal de soldadura por recipientes, tanques y otros elementos estructurales que no pueden manejarse eficazmente mediante posicionamiento manual. Los fabricantes estadounidenses de recipientes a presión ASME de 30 toneladas y los clientes de la UE que construyen secciones de torres eólicas de 80 toneladas pueden utilizar la misma arquitectura de hardware del manipulador Aubrik.
[ENG-01] MECANISMO PRINCIPAL
Qué hace un manipulador de soldadura de columna y brazo Aubrik
Cada manipulador Aubrik se fabrica sobre una plataforma común e incorpora estos cinco componentes de ingeniería: una columna industrial con base de desplazamiento, un brazo horizontal con guías en V, un carro motorizado, un sistema de control industrial integrado y un sistema de lubricación por baño de aceite. El posicionamiento de la antorcha de soldadura se convierte así en una orden de software que permite controlar con precisión la elevación y extensión del brazo, la rotación de la columna y la velocidad de desplazamiento mediante variadores de frecuencia continuos.
Después de que el operador configura los parámetros una sola vez, el manipulador Aubrik reproduce con precisión el mismo perfil a lo largo de metros y metros de soldadura. Nuestros compradores de la UE señalan sistemáticamente el diseño rígido del bastidor como la razón principal del tiempo medio de más de 5 años antes de una falla en nuestras máquinas de producción que operan las 24 horas. Esta plataforma estable convierte procesos como SAW, MIG/MAG, TIG, FCAW y plasma, antes dependientes de la destreza manual, en sistemas eficientes de automatización de soldadura. A continuación, se desglosan los cinco elementos responsables.
[DIAG-02] ANÁLISIS DE FALLAS
La soldadura manual falla en tres aspectos en los talleres de fabricación pesada:
-
Deterioro de la calidad de la junta debido a la fatiga
Las juntas circunferenciales largas de un recipiente de 3 m de diámetro se extienden entre 9 y 10 metros por pasada. La precisión del posicionamiento manual se deteriora rápidamente después de la primera pasada. -
Limitaciones de velocidad de recorrido en juntas largas
Los operadores no pueden mantener el posicionamiento de la antorcha a 1 mm con la velocidad de recorrido industrial típica de SAW de 150 in./min. (3810 mm./min.). -
Seguridad del operador con piezas de trabajo altas
soldar a más de 2 m sin posicionamiento remoto requiere andamios, equipo de protección contra caídas y supone una pérdida de productividad durante el turno.
[DATA-03] MÉTRICAS DE PRODUCTIVIDAD
La brecha de productividad que deja la soldadura manual en el taller
Los estudios sobre automatización de soldadura indican una reducción de los tiempos de configuración (de hasta 25%) y una mejora de la eficiencia de soldadura (de aproximadamente 30%) cuando los manipuladores sustituyen el posicionamiento manual en juntas largas repetitivas. La soldadura por arco sumergido (SAW) con un solo alambre ofrece tasas de deposición de 16-60 lb/h; la SAW con alambres en tándem ofrece aproximadamente 30% más, una producción que un soldador con posicionamiento manual no puede alcanzar en soldaduras circunferenciales o lineales de gran tamaño.
[APP-04] APLICACIÓN EN CAMPO
Ejemplo concreto: junta longitudinal larga en la virola de una caldera de 6 m
La virola de un recipiente a presión para caldera, de 6 m de largo y 2.4 m de diámetro, requiere un bastidor Aubrik 5×6 que ejecute SAW a lo largo de toda la pieza a 700 mm/min. El recorrido del carro cubre la junta en aproximadamente 9 minutos por pasada y mantiene la posición de la antorcha a ±0.4 mm con respecto a la línea central. La SAW manual con un diámetro de alambre comparable obligaría al soldador a recorrer toda la longitud, subir a un andamio para trabajar en la mitad superior y volver a iniciar el arco dos veces, lo que prolongaría el trabajo en la misma junta a 35–45 minutos por pasada y generaría una variación medible de la porosidad en el tercio central sin supervisión.
El sistema manipulador Aubrik: 5 componentes de ingeniería y la función de cada uno
Los cinco subsistemas principales independientes con los que se fabrica cada manipulador de columna y brazo Aubrik pueden sustituirse en campo, lo que permite implementar futuras mejoras de seguimiento de junta, recuperación de fundente u operación inalámbrica remota sin desmontar el bastidor.
SYS_01
1. Columna (estructura vertical principal)
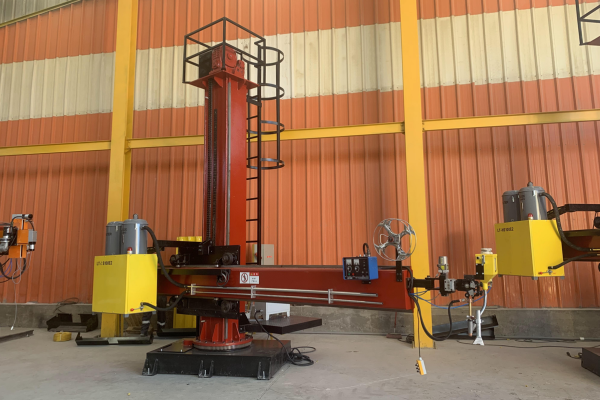
La columna sostiene el brazo y el cabezal de soldadura. Verifique la capacidad nominal, los frenos de retención y la protección anticaídas de la configuración seleccionada; el dispositivo anticaídas está diseñado para detener el brazo si falla el mecanismo de elevación. La rotación motorizada de 180deg y dos velocidades se incluye de serie en los modelos 34, 45 y 56.
4 modelos estándar de 2×3 m a 5×6 m: tabla de especificaciones y matriz de decisión de tamaño
Referencias de dimensionamiento: Sección VIII Div.1 de ASME (asme.org), tolerancias geométricas de recipientes a presión · ISO 3834 (iso.org), requisitos de calidad para la soldadura por fusión.
Los manipuladores estándar de Aubrik están disponibles en cuatro tamaños de columna (34″, 45″, 56″ y 72″) y con bastidores estándar de manipulador de soldadura con brazo (22″, 34″, 45″ y 56″). Enviamos estos bastidores de serie con compatibilidad inmediata para SAW o MIG/MAG; las opciones TIG, FCAW o plasma pueden montarse fácilmente en cualquier momento de la vida útil del manipulador. Entre los compradores de la UE y Estados Unidos que atendemos, alrededor de 80% del espacio de los talleres pequeños y medianos está ocupado por bastidores de 34″ y 45″ que manejan tanques de menos de 30 toneladas o tramos prefabricados de tubería de menos de 4m.
Tabla completa de especificaciones: matriz modular de 4 niveles de tamaño
| Modelo | Rango de elevación (mm) | Rango de retracción (mm) | Velocidad de elevación (mm/min) | Velocidad de retracción (mm/min) | Carga máxima en el extremo del brazo (kg) | Rotación de la columna | Velocidad del carro (mm/min) | Separación interior de los rieles (mm) |
|---|---|---|---|---|---|---|---|---|
| 2×3 | 2,000 | 3,000 | 300 | 120–1,200 | 60 | Manual | Manual | 1,000–2,000 |
| 3×4 | 3,000 | 4,000 | 1,000 | 120–1,200 | 80 | ±180° | 3,000 | 1,200–2,500 |
| 4×5 | 4,000 | 5,000 | 1,000 | 120–1,200 | 80 | ±180° | 3,000 | 1,200–3,000 |
| 5×6 | 5,000 | 6,000 | 1,000 | 120–1,200 | 100 | ±180° | 3,000 | 1,500–3,000 |
Todos los parámetros que se especifican a continuación corresponden a la línea de productos estándar de Aubrik; hay opciones personalizadas de carrera, capacidad o alimentación eléctrica disponibles (consulte la guía de compra más adelante).
Matriz de decisión de tamaño: el tamaño adecuado, no el máximo
El error más común al adquirir equipos: comprar un bastidor con un área de trabajo mayor que la requerida por la pieza física o el diámetro de la tubería. La capacidad adicional del manipulador ocupa espacio en el taller y consume tiempo mientras los brazos recorren trayectorias inactivas más largas, lo que afecta considerablemente la eficiencia general de producción.
| Clase de pieza de trabajo | Diámetro/longitud habituales | Modelo recomendado | Notas |
|---|---|---|---|
| Recipientes a presión pequeños, tanques de servicio y prototipos | ≤ 1.8 m de diámetro/≤ 3 m de largo | 2×3 | Rotación manual; SAW o MIG de nivel básico |
| Tanques medianos, recipientes químicos y tramos prefabricados cortos de tubería | 1.8–3 m de diámetro/3–4 m de largo | 3×4 | Rotación motorizada; es común la combinación de procesos SAW + MIG |
| Recipientes petroquímicos, secciones medianas de cascos navales y patines de torres eólicas | 3–4 m de diámetro/4–5 m de largo | 4×5 | Configuración de servicio pesado más común |
| Secciones grandes de torres eólicas, recipientes a presión de gran diámetro y virolas grandes de calderas | 4–5 m de diámetro/5–6 m de largo | 5×6 | Servicio pesado; se integra con rodillos viradores de más de 30 toneladas |
SYS-01 Arquitectura
Compatibilidad de procesos: MIG/MAG, TIG, SAW, FCAW y plasma en un solo bastidor
REFERENCIA DE COMPATIBILIDAD: Sección IX de ASME (asme.org) // USPTO US 20230123712A1 (patents.google.com)
Comprar un manipulador que solo admita un proceso, como SAW, es la clásica trampa del proceso único: un riesgo de adquisición que vemos repetidamente. Un año después de la compra, cuando su taller obtiene un contrato para acero inoxidable o un trabajo de FCAW en secciones gruesas, usted enfrenta el costo oculto de una segunda máquina. Lo que vuelve inflexibles esos bastidores es su geometría rígida, limitada a un solo cabezal de soldadura.
Aubrik diseña cada bastidor para que sea independiente del proceso: gracias a su rigidez integrada y al control de movimiento continuo y uniforme, el manipulador 4×5 que hoy ejecuta soldadura por arco sumergido en una torre eólica puede cambiar mañana a TIG en un intercambiador de calor de acero inoxidable, siempre que cuente con el cabezal TIG y la fuente de poder para soldadura adecuados. Comprar un bastidor compatible con diversos procesos es fundamental porque la vida útil efectiva del equipo abarca toda su carga de trabajo.
DAT-02 Matriz de desempeño
Matriz de compatibilidad de procesos de soldadura
| Proceso | Rango de materiales | Espesor habitual | Industrias más adecuadas | Tasa de deposición |
|---|---|---|---|---|
| SAW (arco sumergido) | Acero al carbono, acero de baja aleación y acero inoxidable | 6–80 mm+ | Recipientes a presión, torres eólicas y construcción naval | 16–60 lb/h (un solo alambre) ¹ |
| MIG/MAG (GMAW) | Acero al carbono, acero inoxidable y aluminio | 1.5–25 mm | Estructuras de acero, piezas automotrices y tramos prefabricados de tubería | 3–15 lb/h ¹ |
| TIG (GTAW) | Acero inoxidable, metales no ferrosos y aleaciones especiales | 0.5–10 mm | Industrias aeroespacial, médica, alimentaria y farmacéutica | 0.5–3 lb/h |
| FCAW (alambre tubular) | Acero al carbono, acero de baja aleación y materiales disímiles | 3–40 mm | Maquinaria pesada, instalaciones costa afuera y soldadura de reparación | 5–20 lb/h |
| PAW (plasma) | Acero inoxidable, titanio y aleaciones de níquel | 0.1–8 mm | Recubrimiento de diámetros interiores aeroespaciales y tubos de precisión | 1–4 lb/h |
Las combinaciones de dos procesos —raíz con TIG/PAW, relleno con SAW y acabado con MIG— son comunes en los bastidores 4×5 y 5×6. El herramental de cambio rápido del carro transversal permite cambiar los cabezales del brazo mientras el carro avanza de una junta a otra.
APP-03 Integración y casos
Escenario: evaluación de un intercambiador de calor de acero inoxidable
VISUAL_FEED

Para la virola de un intercambiador de calor de acero inoxidable de 1.8 m de diámetro y pared de 12 mm, un comprador industrial del sur de Europa utiliza un bastidor Aubrik 3×4: aplica TIG-GTAW a 200 mm/min en la raíz para obtener una geometría de soldadura de grado alimentario y después cambia rápidamente a un cabezal SAW a 800 mm/min para el relleno y el acabado.
Cada virola tiene aproximadamente 18 m de juntas soldadas (dos circunferenciales + cuatro longitudinales) y pesa alrededor de 3 toneladas; el tiempo de ciclo es inferior a 4 horas, incluido el cambio de cabezal, frente a 11–14 horas con TIG totalmente manual en la misma junta.
Solicite una guía personalizadaIntegración con posicionadores de soldadura
SYS_MONITOR
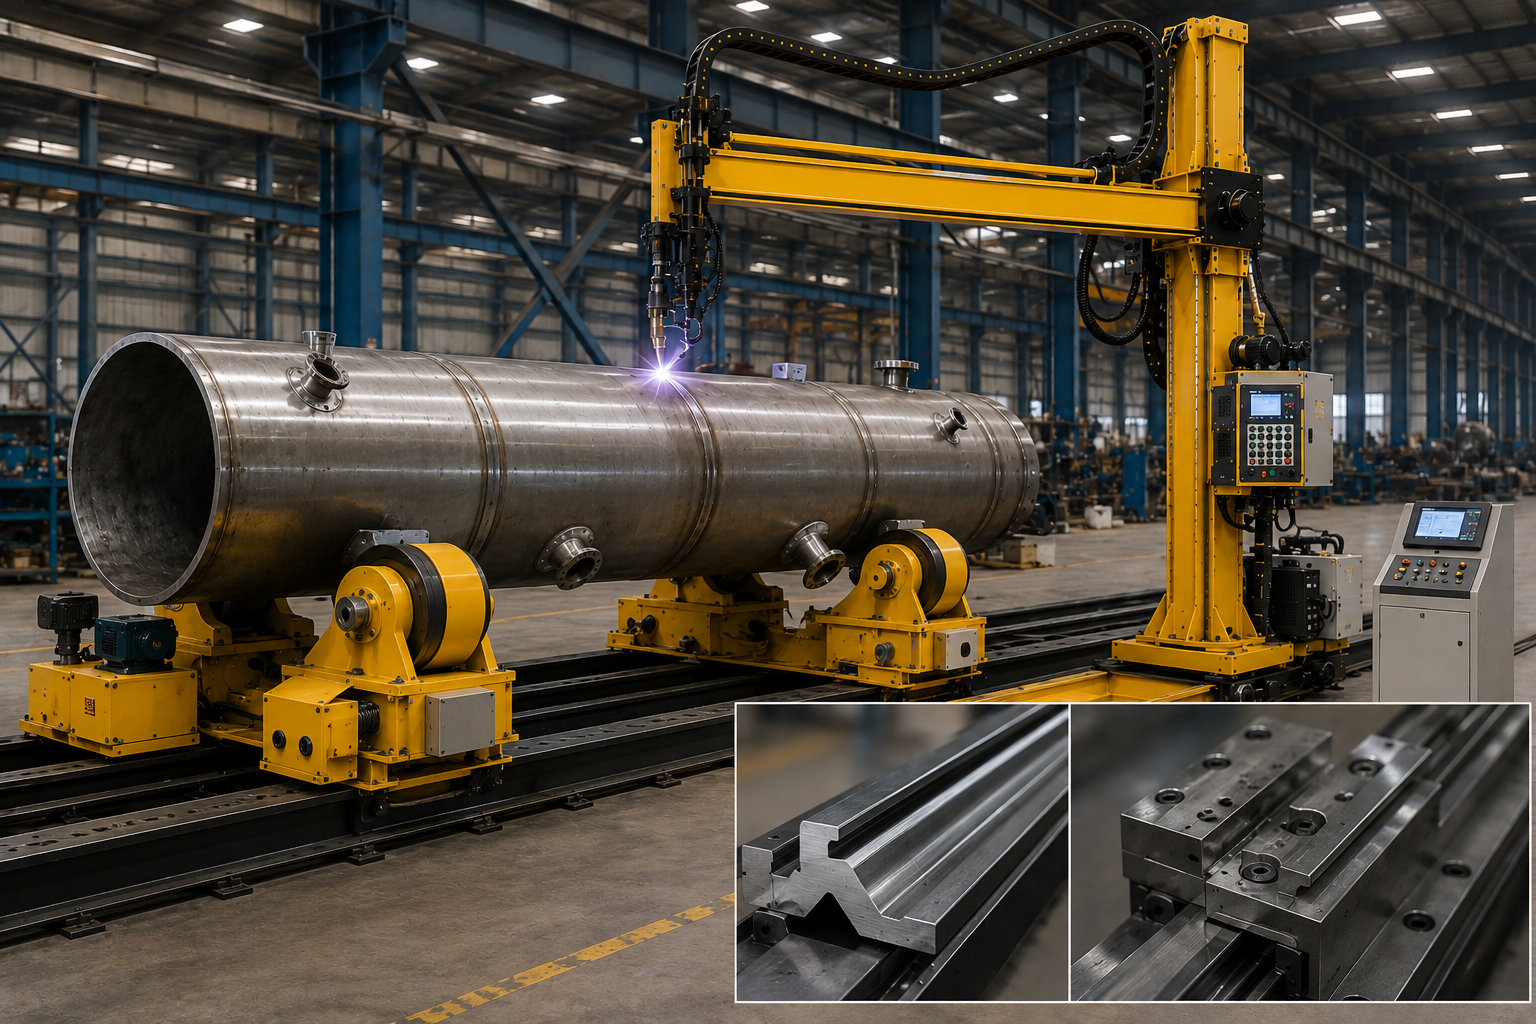
Para piezas de trabajo cilíndricas, el manipulador se combina con posicionadores de soldadura o rodillos viradores. El posicionador hace girar la pieza de trabajo bajo una antorcha estacionaria, mientras que el equipo de columna y brazo sostiene el cabezal.
“Pretratamos cada riel guía del brazo en 4 etapas distintas: se perfila en V, se mecaniza y se somete a tratamiento térmico… por eso un brazo de 4m mantiene una precisión de posicionamiento de la antorcha de 0.5mm durante toda la retracción.”
¹ Las tasas de deposición reflejan los promedios de la industria para cada clase de proceso; la producción real depende del diámetro del alambre, la corriente, la tensión y el gas de protección.
Industrias que atendemos: recipientes a presión, construcción naval, torres eólicas y maquinaria pesada
Normas de la industria: Sección VIII Div.1 de ASME (asme.org) · ISO 9001:2015 (iso.org), gestión de calidad
Los manipuladores Aubrik se utilizan en 5 grandes industrias de fabricación, cada una con una aplicación especializada, geometrías, normas de soldadura y preferencias de tamaño de bastidor propias. Las siguientes fichas describen la posición de nuestros cuatro modelos principales con base en las longitudes de las juntas, las tasas de deposición y los estudios de casos recientes de cada industria. Los perfiles de compradores industriales abarcan desde pequeños y medianos fabricantes regionales que solicitan un solo bastidor 2×3 hasta fabricantes de equipo original de la UE y Estados Unidos que implementan líneas de varias unidades para montar torres eólicas de más de 100 toneladas.
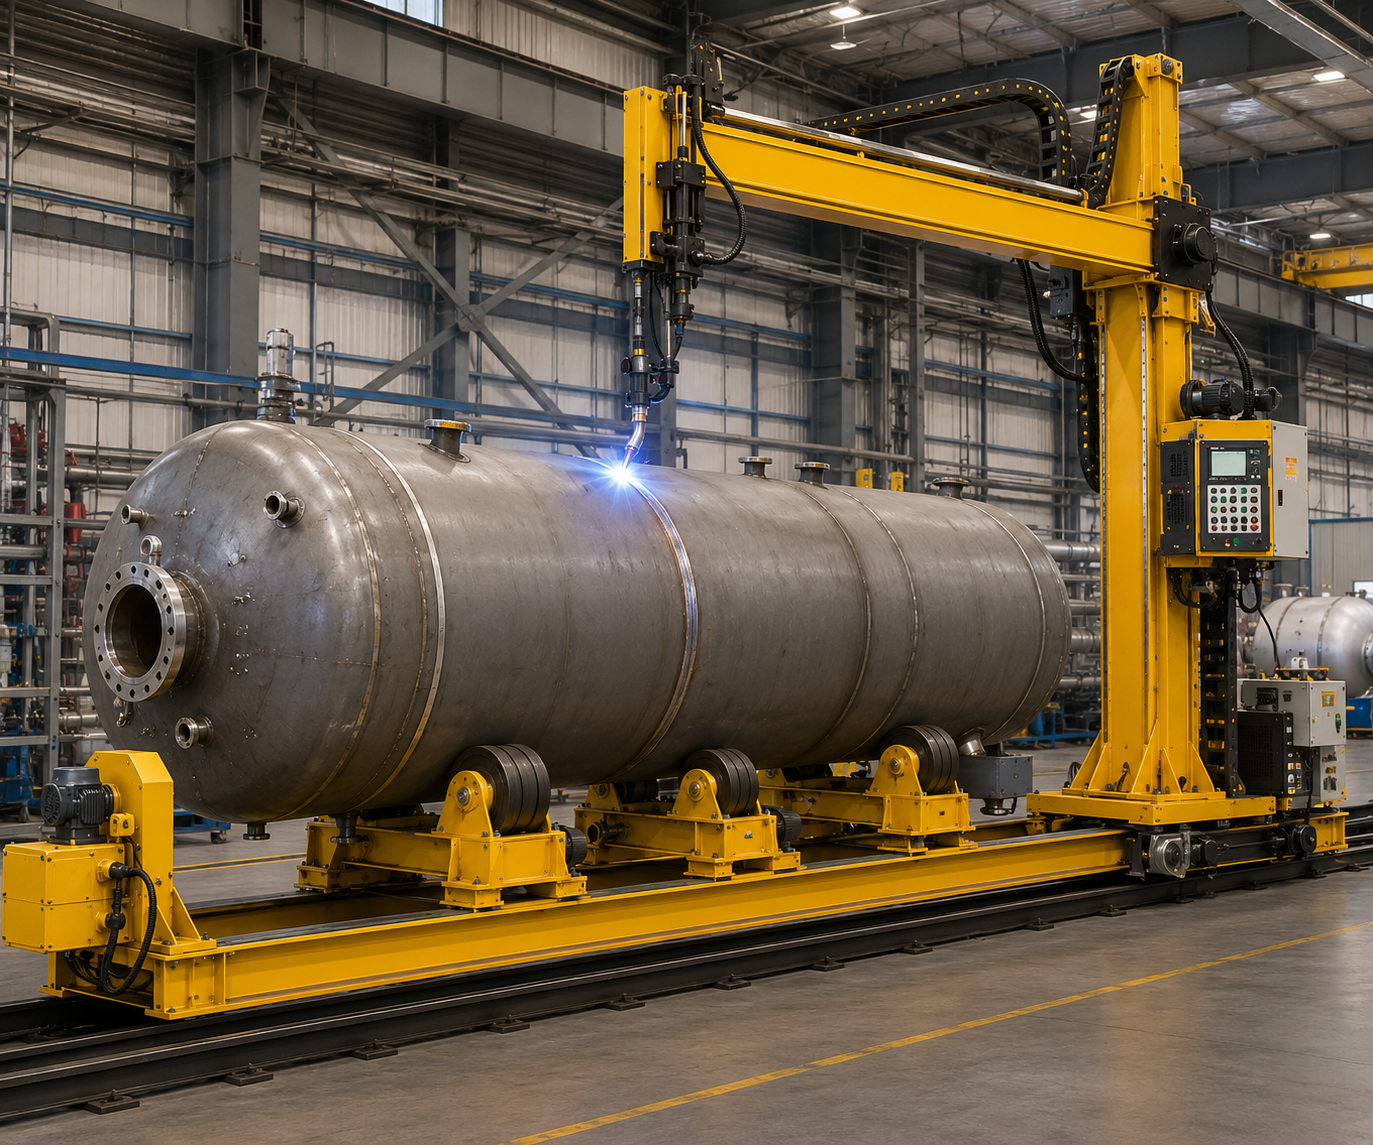 [IND-01] SECTOR PRINCIPAL
Industria petroquímica y recipientes a presión
Fabricación de tanques, recipientes a presión y tuberías para productos químicos. La rotación completa de 180 grados de la columna permite soldar juntas circunferenciales y longitudinales.
ESPECIFICACIÓN: Equipos recomendados: sistemas Aubrik 34, 45 y 56 con SAW para trabajar eficientemente con paredes gruesas.
[IND-02]
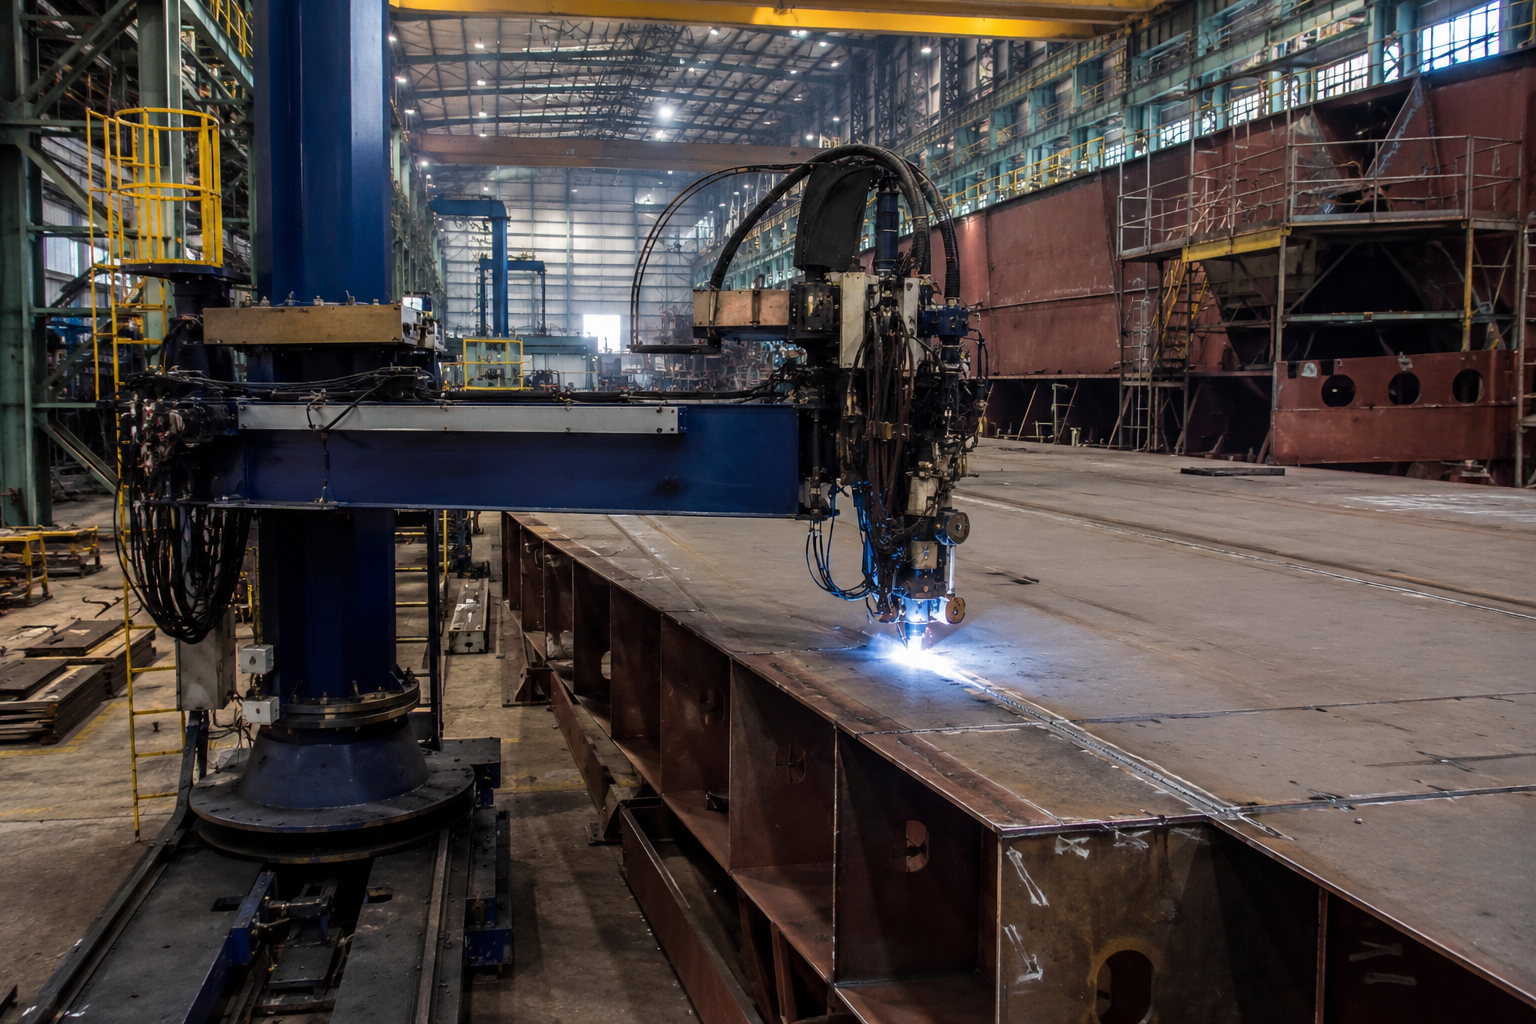
Construcción naval y aplicaciones costa afuera
Estructuras costa afuera y construcciones navales (buques y secciones de casco, placas de cubierta y módulos de plataformas). La elevada capacidad de carga (80-100 kg) en el extremo del brazo y la compatibilidad con SAW hacen de este equipo la solución para soldar con alta productividad juntas longitudinales largas en cascos.
ESPECIFICACIÓN: Equipos recomendados: sistemas 45 y 56.

[IND-03]
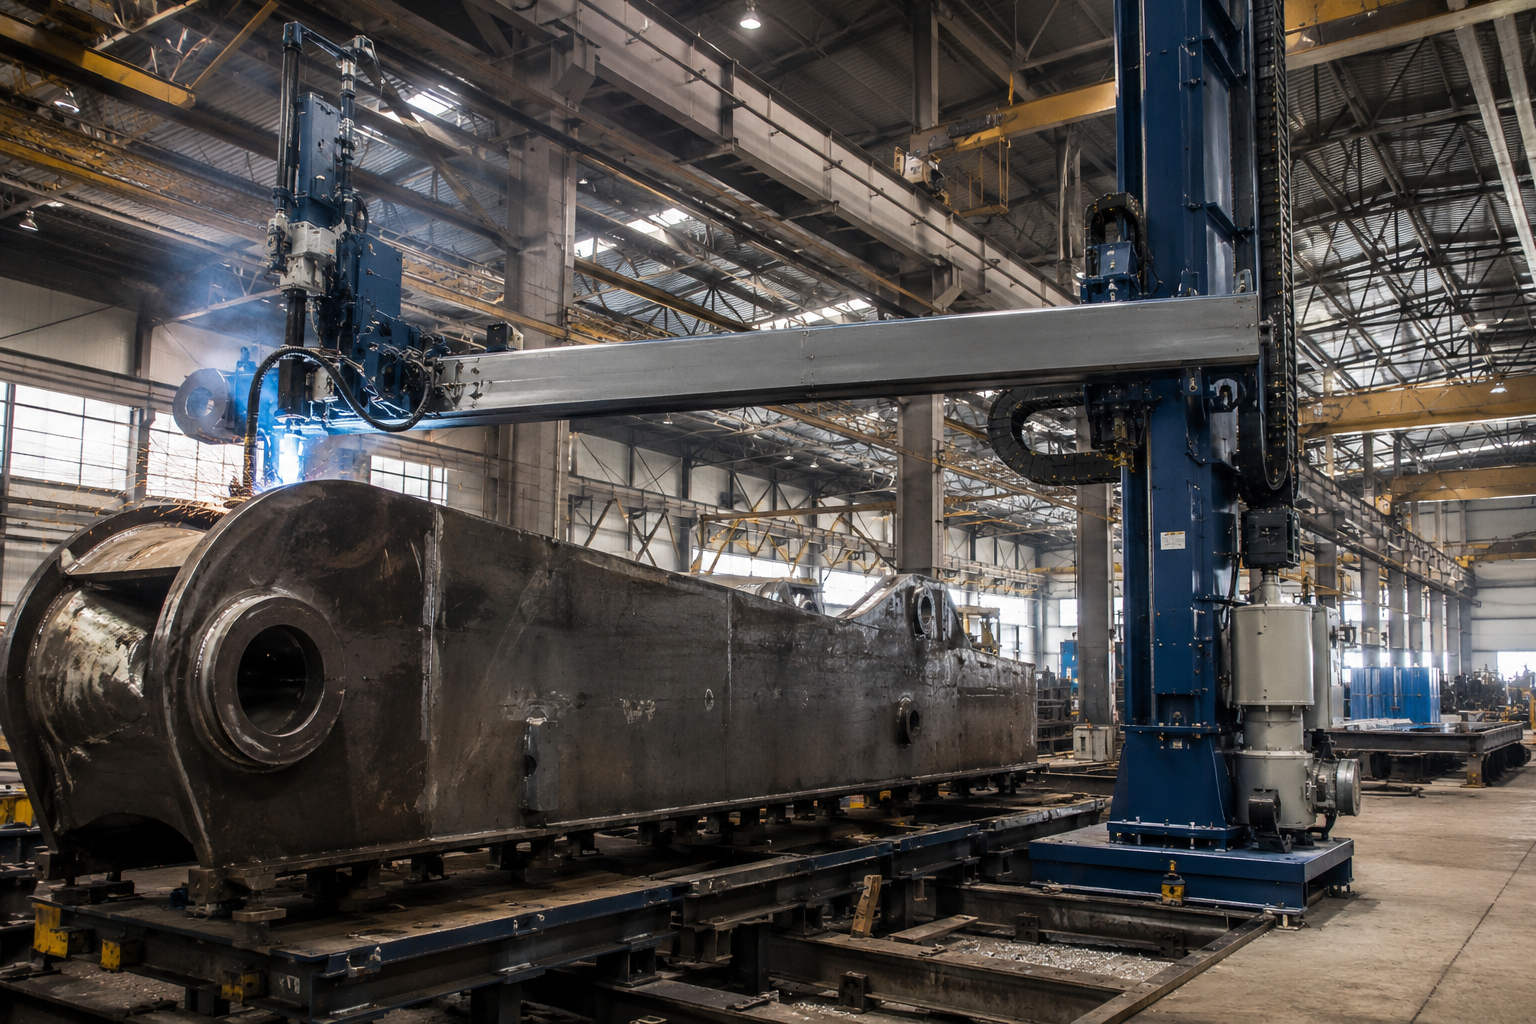
Energía eólica
Componentes de torres eólicas. Posicionamiento uniforme de la antorcha de soldadura en secciones de 4-5m. El aspecto más importante de cualquier manipulador.
ESPECIFICACIÓN: Recomendamos los modelos 45 o 56, especialmente si se utilizan nuestros rodillos viradores.
[IND-04]
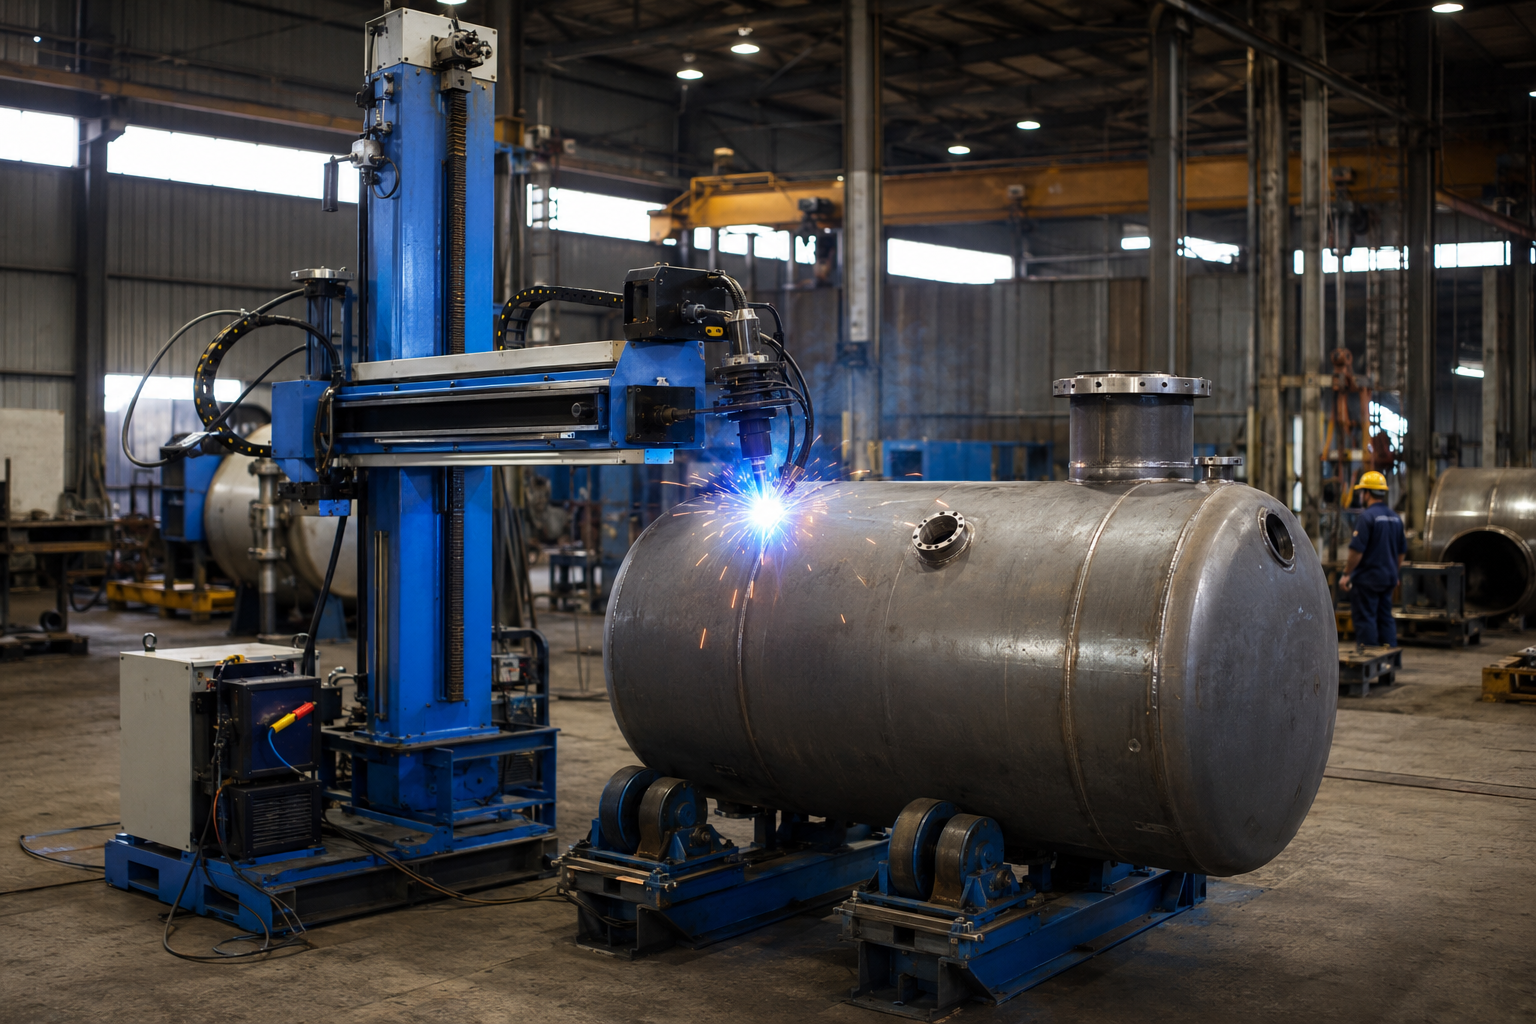
Maquinaria pesada y construcción
Brazos de grúa, componentes de pluma y secciones estructurales grandes. El rango de carrera permite trabajar con piezas de distintos tamaños; el proceso FCWA en nuestro manipulador es idóneo para trabajos estructurales pesados conforme a AWS D1.1.
ESPECIFICACIÓN: Recomendación: 45 o 56.
[IND-05]
Fabricación general
Fabricaciones para tanques pequeños y recipientes de servicio. El modelo de menor precio es el 23. Está destinado al taller que busca avanzar desde una operación 100% manual o necesita una opción básica y económica para iniciarse en los procesos de soldadura SAW/MIG.
ESPECIFICACIÓN: Recomendamos el modelo 23.
[ESCENARIO DE CASO]
Escenario: línea brasileña de montaje de torres eólicas
Un importante fabricante brasileño de torres eólicas utilizó 3 unidades de nuestros manipuladores Aubrik 56 con rodillos viradores integrados de 80 toneladas de capacidad para producir secciones de torres de aerogeneradores, cada una de 100m de largo y con alrededor de 38 metros lineales de soldaduras SAW longitudinales y 3 soldaduras circunferenciales cortas. Gracias al recorrido de 180 grados de la columna y sin mover la pieza de trabajo, cada línea de montaje produjo aproximadamente dos secciones completas por turno, frente a una sola sección con nuestra operación anterior de celda fija.
[SYS-REG-QA // CONFIG.2026]
Certificaciones, cumplimiento de normas y aseguramiento de la calidad
Todas las columnas de manipuladores Aubrik y todos los soportes de columna Govujib se fabrican bajo un sistema de gestión de calidad conforme con los requisitos de la UE para el marcado CE, certificado y probado según las normas ISO 9001, que abarca todas las etapas, desde la fabricación y el montaje hasta el servicio posventa. Certificamos cada envío de exportación mediante un certificado de conformidad y ofrecemos asistencia de auditoría de control de calidad “Fast Track”, que permite cerrar el proceso del comprador en tan solo 7 días para configuraciones estándar de manipuladores de 30ton.
QA-01
Gestión de calidad ISO 9001
QA-02
Marcado CE (Directiva de Máquinas)
QA-03
Garantía de 1 año (todas las unidades)
QA-04
Servicio global para fabricantes de equipo original
[CONSOLA IZQUIERDA // NORMAS TÉCNICAS]
Normas que nuestros equipos están diseñados para respaldar
La manipulación para posicionar la antorcha de soldadura y las velocidades de accionamiento permiten aplicar procedimientos calificados de fabricación y montaje estructural.
Las soldaduras longitudinales y circunferenciales pueden cumplir las especificaciones geométricas de la Sección VIII, Div. 1 de ASME cuando se realizan con procedimientos calificados conforme a la Sección IX de ASME.
La automatización SAWS que utilizamos cumple las normas API.
aporta evidencia documentada de los controles del proceso de soldadura y de los sistemas de calidad cuando este código lo exige.
[CONSOLA-DERECHA-A // LÍMITES DEL ALCANCE]
Qué cubre la certificación y qué no cubre
ISO9001 y CE cubren el diseño de los equipos, la calidad, la fabricación y la seguridad de la maquinaria; los códigos (p. ej., ASME, API y AWS) se aplican a los procedimientos de soldadura y a los propios soldadores. Aubrik ofrece asistencia para la calificación de soldadores y equipos, pero no la sustituye; una fabricación conforme exige ambos aspectos.
[CONSOLA-DERECHA-B // CASO DE ESTUDIO DE AUDITORÍA]
Caso práctico — auditoría de compras de recipientes petroquímicos en España
A principios de 2025, un importante OEM petroquímico de España evaluó a 3 proveedores de manipuladores de soldadura SAW para un proyecto de gran envergadura de fabricación de recipientes conforme a la Sección VIII Div.1 de ASME. Aubrik entregó su manipulador 45 con una configuración UE 380V/50HZ/3-Ph, incluida una declaración de conformidad y una copia de su certificado ISO 9001, en el primer contenedor recibido, lo que permitió al equipo de calidad del cliente cerrar la certificación del proveedor en menos de una semana: de semanas a días.
// REGISTRO DE DATOS DE DESPACHO “Los compradores internacionales con mucho trabajo suelen pasar por alto la documentación de certificación, aunque es una de las maneras más sencillas de acortar los plazos de compra”.
[REF-DOC // ID-WTM-2026]
Guía de compras — plazo de entrega, personalización y configuración de la fuente de poder para soldadura (110–600 V a nivel mundial)
Para la mayoría de las operaciones de compra, se necesitan tres elementos para enviar una RFQ al fabricante del manipulador de soldadura antes de asumir un compromiso: una lista de todos los requisitos personalizados en un formato claro. Una estructura viable para los plazos de entrega y la certeza de que el equipo funcionará con el voltaje existente sin modificaciones ni reequipamiento; esta guía aborda cada uno de esos puntos. Tanto si usted es un comprador de la U.E. que está desarrollando un programa de 30 t, un comprador de Estados Unidos que construye una torre eólica de 80 t o un comprador industrial regional pequeño o mediano que evalúa su primer paso hacia la automatización, utilice la misma plantilla básica de R.F.Q.
Opciones de personalización estándar en la línea de productos Aubrik
- CARRERA
El recorrido entre la posición inferior más baja y la posición retraída más alta no está estandarizado en los bastidores 23 a 56; especifíquelo en su solicitud.
- INALÁMBRICO
Se ofrece un mando colgante inalámbrico para sustituir el mando colgante con cable de 12m y mejorar la seguridad del operador al trabajar con piezas altas.
- RECUPERACIÓN
Sistema de recuperación de fundente, óptimo para SAW; se instala en el cabezal del extremo del brazo horizontal.
- CÁMARA
Monitoreo con cámara para observar a distancia el arco en puntos de difícil acceso de una junta.
- SEGUIMIENTO
La tecnología más reciente de seguimiento de junta táctil y por láser para soldaduras circunferenciales largas proporciona un seguimiento de junta de lazo cerrado real.
- OSCILACIÓN
Oscilación programable con un intervalo de control más amplio para el carro transversal del cordón de soldadura.
- MARCA
Marca OEM: programa completo de marca privada para nuestros socios distribuidores e integradores
- RIEL DE DESPLAZAMIENTO
Longitud del riel de desplazamiento: rieles extendidos más allá de la luz interior estándar, disponibles bajo pedido
[CUADRÍCULA-DE-DATOS]
Configuración de la fuente de poder para soldadura para mercados mundiales
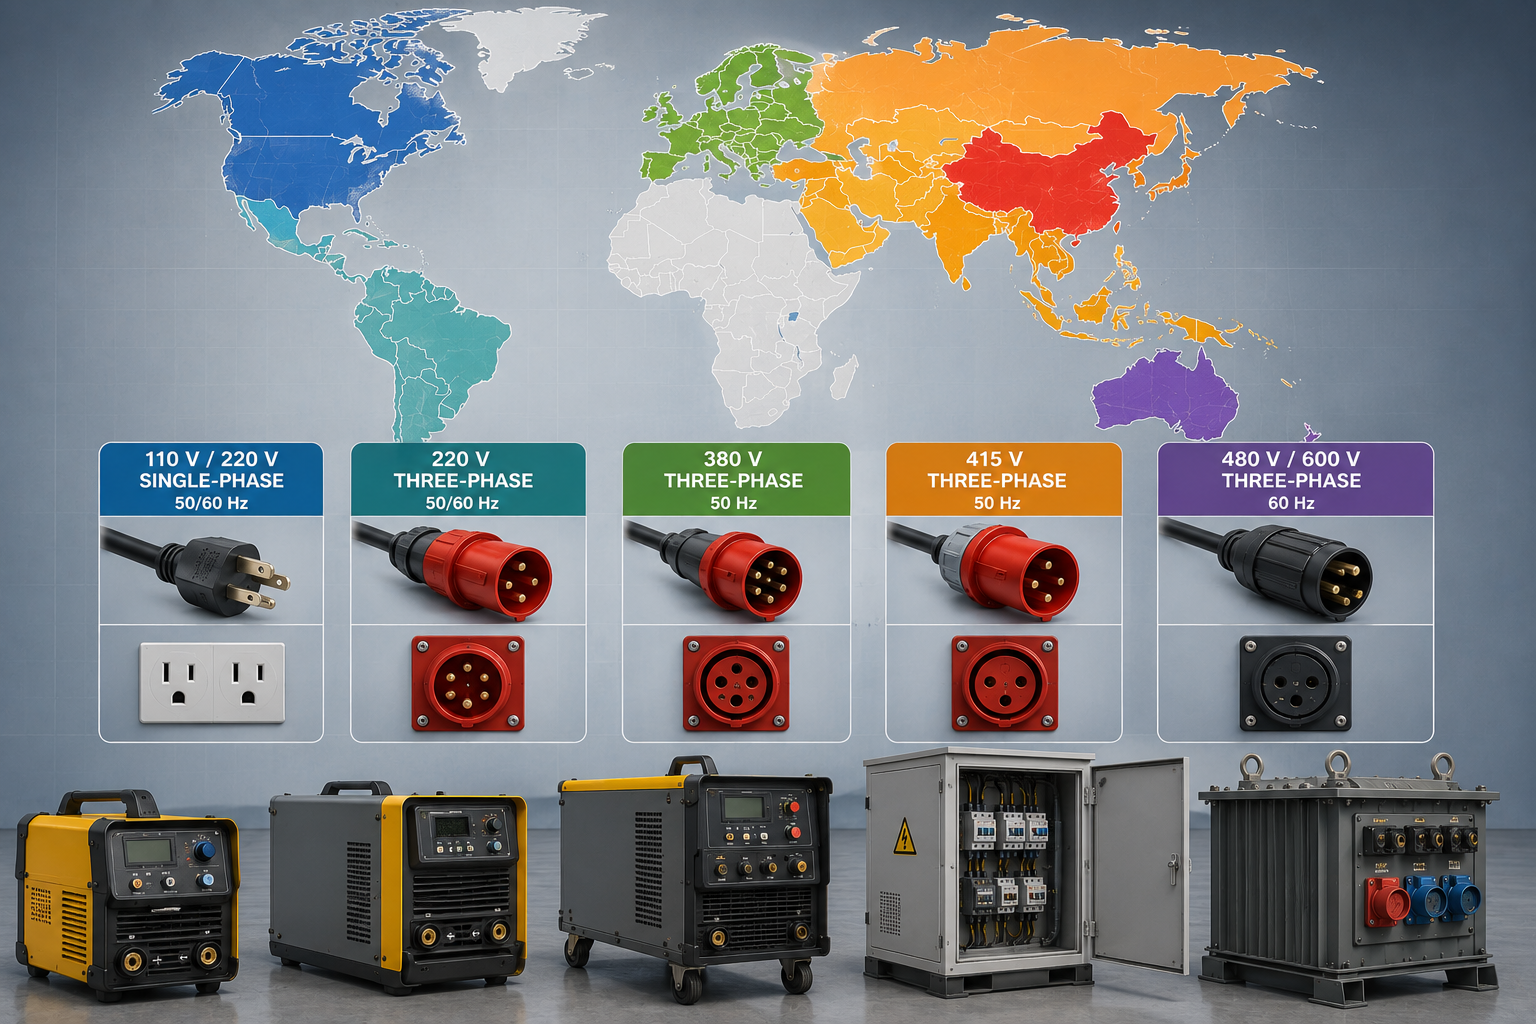
| Voltaje | Frecuencia | Mercados habituales |
|---|---|---|
| 110 V / 220 V monofásico | 50/60 Hz | Aplicaciones ligeras en Estados Unidos y partes de Sudamérica |
| 220 V trifásico | 50/60 Hz | Brasil y partes del Sudeste Asiático |
| 380 V trifásico | 50 Hz | UE (España, Alemania, Francia, Italia), China |
| 415 V trifásico | 50 Hz | Reino Unido, India, Australia |
| 480 V / 600 V trifásico | 60 Hz | Estados Unidos, Canadá |
[REGISTRO-DE-CASO]
Caso práctico — qué debe especificar una RFQ completa dirigida a un fabricante de manipuladores de soldadura
Para preparar una cotización típica del bastidor 45 a partir de una RFQ completa, se requieren un total de 8 variables de entrada diferentes: la longitud y el diámetro máximos de la pieza de trabajo; el método principal de soldadura (SAW, MIG, TIG, FCAW); el voltaje y la frecuencia locales disponibles; los periféricos requeridos (control remoto inalámbrico, recuperación de fundente, seguimiento de junta, cámara); el puerto de embarque y el Incoterm; además de toda la documentación de certificación exigida por la aduana.
// AUDITORÍA DEL CRONOGRAMA
Con esas 8 variables, Aubrik entregará al cliente la documentación necesaria en forma de una hoja de fabricación, un plazo de entrega desglosado por hitos y una cotización por unidad, todo en un máximo de 5 días hábiles; la principal causa de semanas de intercambios es la falta de una variable de entrada.
[RUTA-CRÍTICA]
Qué determina el plazo de entrega de su cotización
Como la fabricación básica del modelo 4 es más predecible, el modelo 4 se envía mucho más rápido que los equipos con carrera personalizada y voltaje no estándar. Las mayores variables son la selección de accesorios (seguidor de junta, mando colgante remoto, kit de cámara), el modo de envío y los requisitos de la documentación de importación local. Cada cotización de Aubrik desglosa el plazo de entrega en periodos de fabricación, integración de accesorios y envío, de modo que el departamento de compras pueda planificar con base en hitos reales y no en una única cifra opaca.
Herramientas interactivas de evaluación de líneas de producción
MÓDULO 01 // CAPEX
Calculadora de costos del taller
Evalúe la inversión de capital para su taller de estructuras de acero. Ingrese los parámetros dimensionales para generar una estimación inicial de referencia del costo de construcción de las instalaciones y de la estructura principal.
Abrir calculadoraMÓDULO 02 // LOGÍSTICA
Selector de flujo de trabajo según luz y grúa
Optimice la logística de manejo de materiales pesados. Configure el ancho de la luz del taller en función de las capacidades de elevación requeridas para el puente grúa a fin de determinar la retícula estructural y la distribución del flujo de producción más eficientes.
Configurar flujo de trabajoMÓDULO 03 // ROI
Calculadora de TCO y periodo de recuperación
Evalúe la rentabilidad a largo plazo y la amortización de los equipos. Calcule el costo total de propiedad y estime el plazo del ROI considerando los aumentos del volumen de producción y la eficiencia de la automatización.
Calcular el ROIPreguntas frecuentes
Comience con tres medidas: el diámetro máximo de la pieza de trabajo, la junta más larga y la altura libre bajo la grúa de su taller. Añada 200mm a la altura de la pieza de trabajo para determinar la altura de elevación; añada 500mm a la junta más larga para determinar el intervalo de retracción. Elija el bastidor más pequeño que se ajuste a su envolvente de trabajo; uno mayor solo genera tiempo de recorrido improductivo.
El bastidor es independiente del proceso. Ya se trate de SAW, MIG/MAG (GMAW), TIG (GTAW), FCAW o PAW, todos se instalan en el mismo chasis. Las máquinas de proceso doble —raíz TIG + relleno SAW— son estándar en los bastidores 45 y 56 mediante el cambio de herramienta en el carro.
Todos los manipuladores incorporan un dispositivo anticaída que bloquea el brazo horizontal si se rompe la cadena de elevación, interruptores de límite mecánicos en los topes finales de la extensión y del intervalo de elevación del brazo horizontal, y circuitos de protección con funciones de sobrecarga, sobrecorriente y subtensión en los componentes eléctricos de los variadores de frecuencia importados. En los bastidores 56 para servicio pesado instalados muy cerca de un recipiente a presión cilíndrico vertical, un sistema anticaída de cable doble o el conjunto de freno con contrapeso en el extremo exterior del brazo horizontal ofrece una capa adicional de protección mecánica, suministrada específicamente a petición de los clientes de la UE cuando el recipiente a presión supera los 4 m de diámetro. El mando colgante inalámbrico y la cámara opcionales reducen directamente el tiempo de exposición del operador en las zonas de soldadura y permiten acceder a distancia, desde un panel de control, a los ajustes y controles de dos celdas, cada una ubicada dentro de una celda perteneciente a una zona de seguridad diferente de la sección de proceso.
Los operadores de SAW o MIG con algunos meses de experiencia deberían poder poner la unidad en funcionamiento en dos días; el mando colgante, ya sea inalámbrico o con cable, permite acceder desde una sola pantalla a todas las funciones de soldadura y control de la velocidad de recorrido, por lo que no tienen que memorizar las diferencias entre, por ejemplo, el controlador de velocidad y la perilla de voltaje del arco. El mantenimiento rutinario suele consistir en revisar mensualmente que los niveles de lubricante sean correctos y comprobar trimestralmente el funcionamiento de los interruptores de límite, una tarea que, al igual que los puntos de engrase, otros proveedores dejan al operador, ya que el sistema de lubricación completamente cerrado y en baño de aceite de las unidades impide la entrada de partículas de soldadura y humos del arco.
Las configuraciones con carrera personalizada se cotizan por proyecto. Confirme la disponibilidad y compatibilidad de opciones como el control inalámbrico, la recuperación de fundente, el seguimiento de junta, los sistemas de cámaras, la marca OEM, las extensiones del riel de desplazamiento, los osciladores y el voltaje personalizado para la configuración propuesta. Envíe sus requisitos con la RFQ para que la cotización pueda incluir una hoja de fabricación.
Para un taller promedio, el mando colgante convencional con cable de 12m es perfectamente aceptable. Sin embargo, existen dos situaciones en las que se necesita algún tipo de comunicación inalámbrica: la primera es cuando la pieza de trabajo está tan alta que se requiere mantener distancia respecto del arco. La segunda es cuando el manipulador trabaja en una bahía de juntas, pues así no es necesario permanecer junto a un cable suelto que podría provocar tropiezos. Las distancias habituales son las que se indican (diseñadas para las dimensiones de una nave industrial).
Un sistema de soldadura robotizada utiliza un brazo articulado de 6 ejes para trayectorias 3D complejas: componentes automotrices, dispositivos de sujeción pequeños y conjuntos soldados con muchas juntas cortas. Un manipulador de columna y brazo horizontal está diseñado específicamente para juntas 2D largas y repetitivas: soldaduras circunferenciales de tanques, juntas longitudinales de torres eólicas y extremos de tramos prefabricados de tubería. Para SAW en piezas de trabajo de gran diámetro, el manipulador ofrece una mayor tasa de deposición por cada dólar de CAPEX que un robot que cubra la misma envolvente de trabajo.
Sí; esta es la configuración estándar para productos cilíndricos. Los Tailzeys (que ahora denominamos Welding Tapelej) y los rodillos viradores hacen girar el producto, mientras el manipulador mantiene fija la antorcha de soldadura. También podemos desplazar la antorcha de soldadura con el carro para realizar soldadura longitudinal. Aubrik también fabrica Talezeys de cabezal motriz y contrapunto, y rodillos viradores como paquete completo de estación de soldadura.
Nuestro sistema de control funciona de 110 V a 600 V y es compatible con cualquier norma habitual de voltaje industrial. Los clientes de la UE suelen pedir 380 V trifásicos a 50 Hz, los clientes de Estados Unidos utilizan 480 V o 600 V a 60 Hz, y en Reino Unido/India/Australia se utilizan 415 V. Especifique el voltaje y la frecuencia locales en la RFQ; su equipo se configura en la fábrica antes del envío, no después.
Cada unidad Aubrik se entregará con un manual de operación completo, una declaración de conformidad CE, una copia del certificado ISO9001 y una garantía gratuita de un año para piezas y mano de obra. Los repuestos originales se enviarán desde nuestras instalaciones de Wuxi conforme a un acuerdo de servicio por escrito. Toda nuestra asistencia técnica en idiomas extranjeros está a cargo de ingenieros angloparlantes que diagnostican nuestras máquinas a distancia, en un plazo aproximado de 24 horas desde la primera notificación del problema. Cuando se requiera la puesta en marcha en las instalaciones, se asignará a nuestro ingeniero de campo a su país, y todos sus costos de desplazamiento y logística se cubrirán conforme a nuestros acuerdos de personalización OEM.
Tendencia ahora



