Póngase en contacto con la empresa Aubrik

LÍNEA DE PRODUCCIÓN DE TORRES EÓLICAS
Línea de producción de torres eólicas: sistema llave en mano de 6 etapas
Una línea de producción de torres eólicas es el factor que determina si su planta produce 60 secciones al año o 600, y si sus soldaduras regresan para retrabajo o superan los ensayos no destructivos de terceros. Para lograrlo, Aubrik construye una línea integrada de seis etapas —corte CNC, rolado, armado y ajuste, soldadura por arco sumergido, ensayos no destructivos y recubrimiento— suministrada como una sola máquina, no como cien equipos que podrían comunicarse bien entre sí o no.
Desde 1999 construimos estas líneas para proyectos de energía eólica terrestre y marina, destinadas a producir secciones de torres de aerogeneradores con capacidades de 2 MW a 8 MW y diámetros de hasta 8.5 m. A medida que crece la energía renovable, cada operador de parques eólicos y fabricante de torres necesita una línea de producción de torres eólicas que mantenga la calidad al aumentar el volumen. La ingeniería que se presenta a continuación especifica tolerancias, normas y capacidades. Evita los adjetivos.
EJECUCIÓN AUTOMÁTICA
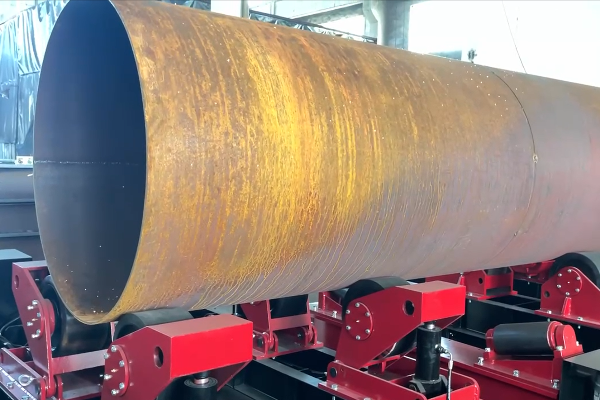


MATRIZ // DE ESPECIFICACIONES
DATOS DE PRODUCCIÓN
±1 mm
precisión de junta con SAW
+40%
de productividad frente a líneas tradicionales
60–600
conjuntos de torres/año (modular)
500,000 t
de acero procesado/año
2–8 MW
terrestre y marina, ⌀2.5–16 m
EN 1090-2 · DNV
preparada para EXC3 + DNV-ST-0126
[DIAGNÓSTICO-DEL-SISTEMA]
El costo oculto de una línea manual y fragmentada para torres eólicas
En la mayoría de las líneas de producción de torres eólicas, casi todos los problemas de capacidad se originan en el armado y ajuste y en la manipulación, no en la soldadura. A 35 in/min, la antorcha de su robot se desplaza mucho más rápido de lo que las secciones pueden manipularse, cargarse, sujetarse y retirarse manualmente; por ello, la productividad no está determinada por el arco, sino por los tiempos de carga manual.
En realidad, una torre eólica es solo una pila de virolas cilíndricas tubulares de acero rolado, unidas mediante soldaduras longitudinales y circunferenciales, a las que después se incorporan los patines para posteriormente inspeccionarlas y recubrirlas.
Cuando se utilizan máquinas independientes con alimentación manual en cada etapa de estas operaciones, surgen tres centros de costos discretos pero crecientes.
[REGISTRO-DE-ERRORES // CUELLOS-DE-BOTELLA]
01
Tiempo de arco inactivo.
En la mayoría de los trabajos de soldadura manual, el arco solo está activo durante el 8-30% del tiempo total de la máquina, por lo que casi todo el tiempo restante —mientras sus soldadores y equipos están trabajando, pero sin hacer nada útil— se destina a reposicionar, limpiar y esperar.
02
Retrabajo detectado demasiado tarde.
Una empresa de inspección del sector eólico concluyó que casi dos tercios de unos 40,000 activos eólicos de aproximadamente diez fabricantes presentaban un riesgo elevado, y que en varios se descubrió que habían «soldado sobre grietas, priorizando la producción rápida sobre la fabricación correcta» al apresurarse para satisfacer la demanda.
03
La trampa del intermediario.
Cuando los fabricantes subcontratan la soldadura porque no pueden mantener internamente máquinas de soldar pesadas, sus clientes se exponen a retrasos prolongados si uno solo de esos subcontratistas comete un error.
SOLUCIÓN DE INGENIERÍA
La soldadura integrada elimina directamente los tres problemas desde su origen, porque una sola capa lógica de control de máquinas acciona la soldadura y coordina el movimiento entre cada etapa: la solución de ingeniería para los cuellos de botella de materiales que usted puede prever en una línea de producción de torres eólicas Aubrik. En todo el país, el Departamento de Energía de Estados Unidos contabiliza más de 500 plantas nacionales de fabricación eólica en su programa de fabricación y cadena de suministro del sector eólico, donde la competencia entre los fabricantes de torres dentro del sector de energía eólica depende precisamente de esta eficiencia.
// DESCRIPCIÓN_GENERAL_DEL_SISTEMA
El interior de la línea Aubrik de 6 etapas para torres eólicas
En los segmentos de placas de gran espesor y aplicaciones marinas, el reto radica precisamente en la eficiencia de fabricación y el control de deformaciones, porque el calor de las soldaduras de gran tamaño deforma los patines más rápido de lo que las cuadrillas pueden repararlos. Al dividir el proceso de fabricación de torres eólicas en seis secciones, con cada máquina y su sistema de alimentación conectados estrechamente con la siguiente bajo tolerancias estrictas y controladas, incorporamos precisión y diseñamos el control necesario para alcanzar el resultado previsto. La automatización de soldadura sigue su programa, no sus errores.
Equipos etapa por etapa
01
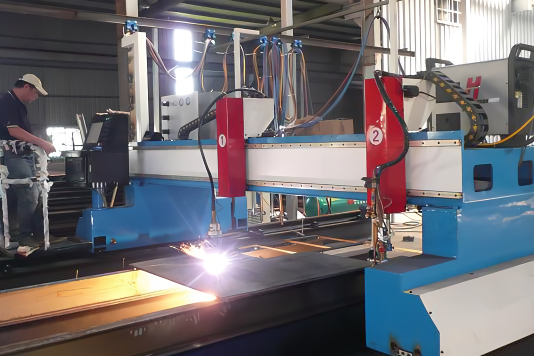
Pretratamiento de la materia prima
El corte por plasma CNC con posicionamiento láser y compensación de espesor en tiempo real mantiene una precisión de corte de 1.5 mm en placas de hasta 210 mm; el granallado alcanza ISO 8501-1 Sa 2.5 para asegurar la adherencia del recubrimiento.
02

Rolado y conformado de placas de acero
Una roladora CNC de tres rodillos forma virolas de 2.5 m a 16 m de diámetro; una plataforma láser de alineación de secciones corrige la deformación a 0.5 mm en la junta longitudinal.
03
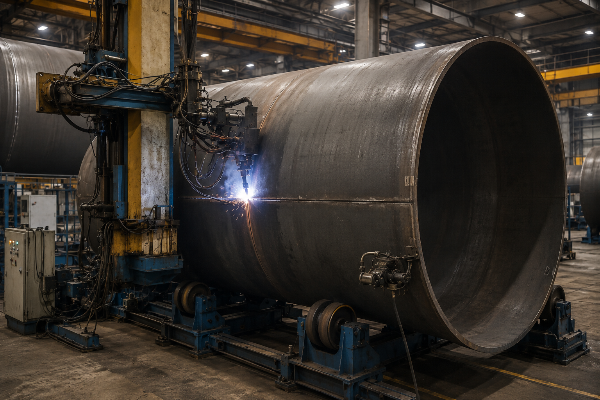
Soldadura
La soldadura por arco sumergido (SAW) con voladizo y seguimiento robotizado circunferencial mantiene una precisión de junta de 1 mm en varios procesos de soldadura (SAW y FCAW). Los posicionadores y rotadores de soldadura indexan cada virola para mantener la junta en posición plana, lo que aumenta la eficiencia más de 50% frente al trabajo manual y produce soldaduras de alta calidad y baja porosidad.
04
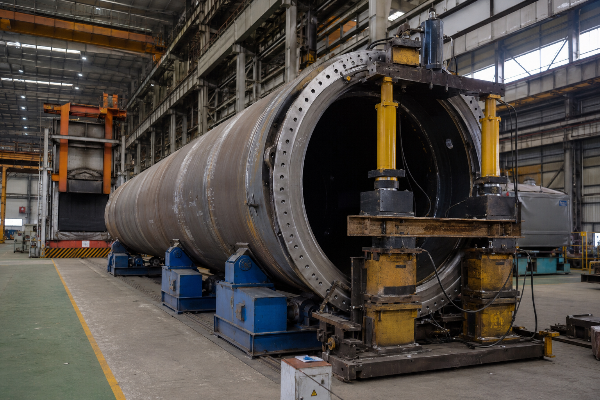
Montaje de patines
Una enderezadora hidráulica de 300-ton, junto con el tratamiento térmico posterior a la soldadura, mantiene el descentramiento del patín por debajo de 2 mm/m; la perforación CNC del patín posiciona los orificios con una precisión de 0.5 mm.
05
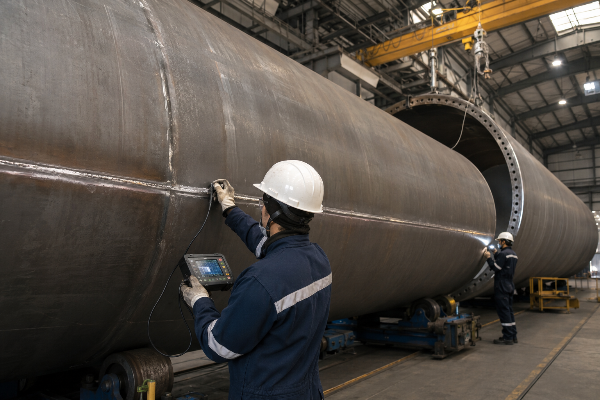
Ensayos no destructivos e inspección
Las pruebas ultrasónicas digitales (UT), conforme a NB/T 47013.3 e ISO 17640, junto con la inspección visual conforme a ISO 17637, validan cada soldadura antes de que avance a la siguiente etapa.
06

Recubrimiento y acabado
Una mesa giratoria de pintura automática aplica una película de 50-200 m conforme a ISO 12944, con secado controlado para alcanzar una vida útil prevista de 25 años.
// MATRIZ_DE_ESPECIFICACIONES
Acumulación de tolerancias de la línea
Las tolerancias publicadas solo importan si puede ver cómo se acumulan en la torre terminada. Este es el presupuesto de precisión que mantiene la línea etapa por etapa: el dato que los competidores dejan en blanco.
| Etapa | Operación | Tolerancia mantenida | Por qué importa en las etapas posteriores |
|---|---|---|---|
| Corte | Corte de placas por plasma CNC, ≤210 mm | ±1.5 mm | Define la circunferencia de la virola; cualquier error aquí se multiplica durante el rolado |
| Conformado | Rolado con 3 rodillos, ⌀2.5–16 m | curvatura uniforme | Virolas circulares = separación de raíz uniforme en la junta |
| Armado y ajuste | Alineación láser de secciones | ±0.5 mm/m | Las juntas limpias permiten que la SAW funcione sin interrupciones |
| Soldadura | SAW con voladizo y seguimiento robotizado | junta de ±1 mm | Penetración completa, baja porosidad y menos retrabajo |
| Patín | Enderezado hidráulico + PWHT | descentramiento < 2 mm/m | Control de fatiga de pernos: una causa documentada de colapso |
| Perforación | Patín CNC multieje | orificio de ±0.5 mm | Atornillado entre torres sin retrabajo en campo |
La cifra del patín no es un dato de mercadotecnia, sino una cadena de seguridad. La deformación térmica del patín provoca fatiga en los pernos, que las investigaciones relacionan con fallas de torres en servicio; por ello, mantener el descentramiento por debajo de 2 mm/m conforme a los límites de DNV es ingeniería estructural, no un acabado.
// PARÁMETROS
Nota de ingeniería: parámetros de SAW
La SAW automatizada con voladizo funciona a 500-1200 A, 28-36 V y 30-60 cm/min con robots de seguimiento de trayectoria, después de preparar biseles de 60°±5° y una separación de raíz de 2-4 mm, calificados mediante un procedimiento escrito conforme a ISO 15614-1. El precalentamiento se mantiene a 80-150 C, con una temperatura entre pasadas de 100-180 C para evitar el agrietamiento en frío del acero de alta resistencia y gran espesor, seguido de un recocido de alivio de tensiones a 600-650 C. Después, los defectos internos de las soldaduras se clasifican mediante pruebas ultrasónicas conforme a ISO 17640.
«No anunciamos una sola cifra destacada para la tasa de deposición, porque cambia según la distancia de trabajo y el espesor de la placa. Lo que mantenemos es la transferencia de tolerancias: si el corte se desvía más de 1.5 mm o el armado y ajuste más de medio milímetro, el cabezal SAW hereda el error. Ajustamos la línea para que cada etapa proteja a la siguiente».
Francamente, incluso una línea automatizada conserva cierto alcance manual, porque los dispositivos de sujeción internos y las áreas complejas todavía requieren soldadura manual. Lo que los compradores perciben como «baja eficiencia de soldadura y dificultad para controlar la deformación al fabricar placas de gran espesor para torres eólicas marinas» en realidad corresponde al armado y ajuste previo, no al arco; la solución estructural consiste en que Aubrik diseña cada estación en torno a la transferencia descrita, con base en un presupuesto de tolerancias medido. Un comprador de la UE o un fabricante regional recibe juntas limpias que alimentan la línea de unión, en lugar de una antorcha rápida que persigue una junta torcida.
Dimensionamiento de la línea: capacidad y costo por torre
Un primer error de dimensionamiento es confundir una línea de secciones de torres con una fábrica de cimentaciones monopilote, una incompatibilidad que puede sobredimensionar la instalación, dejar capacidad sin alimentar u ocultar el costo de las estaciones inactivas. Aubrik dimensiona una línea de producción de torres eólicas según los conjuntos de torres por año y el tonelaje de acero, para que la línea corresponda a una cartera de pedidos real y no a una cifra de producción de un folleto.
Escala de capacidad por conjuntos anuales
| Nivel de producción | Configuración | Volumen de acero procesado | Aplicación ideal |
|---|---|---|---|
| 60–120 conjuntos/año | Una línea integrada, operación 24 h, 2 conjuntos/3 días | hasta ~150,000 t/año | Nuevo participante o proveedor regional |
| 180–300 conjuntos/año | Línea + estaciones duplicadas de soldadura y patines | ~250,000–350,000 t/año | Fabricante consolidado que amplía su producción terrestre |
| hasta 600 conjuntos/año | Expansión modular de estaciones sin detener la producción | hasta 500,000 t/año | Proveedor de OEM/base eólica regional |
Esta escala importa porque permite comenzar en el nivel inferior y agregar estaciones modulares más adelante sin detener la línea, la razón estructural por la que un comprador industrial amplía la capacidad aproximadamente 30% más barato que con una reconstrucción completa. Aubrik diseña cada nivel para la misma geometría tubular de acero de las torres y en función de su objetivo de producción, de modo que un productor regional que fabrica 100 al año y un OEM que produce 600 conjuntos utilizan las mismas estaciones comprobadas, pero en cantidades distintas.
Rango de especificaciones del producto
| Especificación | Rango |
|---|---|
| Capacidad de la turbina | 2 MW – 8 MW |
| Altura de la torre | De 60 m a 160 m |
| Diámetro de la torre | 2.5 m – 16 m (máx. 8.5 m para secciones de la clase de 15 MW) |
| Espesor de la placa de acero | De 10 mm a 210 mm |
| Peso de la torre | 50 t – 5,000 t por conjunto |
| Material | Acero Q345 y S355 de baja aleación y alta resistencia |
Esa capacidad de 8.5 m responde a la tendencia actual y no constituye un sobredimensionamiento. La turbina de referencia de 15 MW del NREL/IEA Wind Task 37 especifica una base de torre de 10 m, por lo que 8.5 m se encuentra dentro del rango de trabajo de las torres terrestres y marinas más grandes de la actualidad; además, el límite está en el diámetro, no en el espesor de pared, por lo que una capacidad máxima de placa de 210 mm deja un margen real. La tendencia del diámetro está documentada en la definición de la turbina marina de referencia de 15 MW del NREL.
Modelo de amortización por costo por torre
La rentabilidad de la línea depende de una cifra que los competidores nunca publican: el factor de trabajo con el arco encendido. Nuestro modelo utiliza los rangos de referencia del sector en lugar de una sola cifra inventada, porque una amortización realista depende de su combinación de placas y de la tarifa de mano de obra local.
+40%
aumento de productividad frente a líneas tradicionales fragmentadas en instalaciones Aubrik
Corroboración independiente: un caso comparable de una línea automatizada informa +40% de velocidad, −30% de mano de obra y amortización en <2 años (rchelec.com). Referencia de amortización del sector: 18–36 meses.
Factor de trabajo con el arco encendido
Manual: 8 – 30% frente a SAW automatizada: 80 – 95%. Este es el principal factor que impulsa la productividad.
Eficiencia de deposición
SAW ~99%; SMAW 60-65%. Para una profundidad de soldadura de 20MM, se necesitan 2-3 pasadas con SAW frente a 5-7 pasadas con SMAW.
Estructura de mano de obra
Una línea de Xinjiang redujo el personal de su programa de torres para unidades de 6MW de 80 a 25, disminuyó los costos por unidad en 28% y aumentó el volumen anual de 320 a 550 unidades al año.
[NÚCLEO_DEL_PROCESO]
Equipos de soldadura integrados en esta línea
La soldadura es el corazón de la línea, y dos familias principales de equipos realizan la mayor parte del trabajo; solo cuando las máquinas funcionan como unidades independientes, en lugar de una celda integrada diseñada por Aubrik, una planta fragmentada enfrenta un «problema de alineación». Estos equipos tienen páginas de producto individuales con especificaciones detalladas para quienes compran componentes, pero los usuarios industriales también pueden incorporar estaciones Aubrik en una línea de suministro existente. Los requisitos del operador y del sistema cumplen con ISO 14732, y cada soldadura se verifica durante la FAT de Aubrik antes del envío.
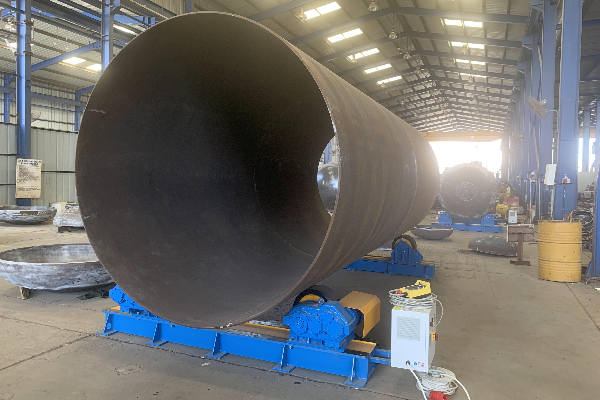
Equipos de soldadura para torres eólicas
Manipuladores de soldadura de columna y brazo horizontal, posicionadores de soldadura, rotadores de soldadura autoalineables y líneas de soldadura integradas para las juntas longitudinales y circunferenciales de cada sección de torre de aerogenerador. Consulte la gama completa de equipos de soldadura para torres eólicas y las especificaciones de los modelos.
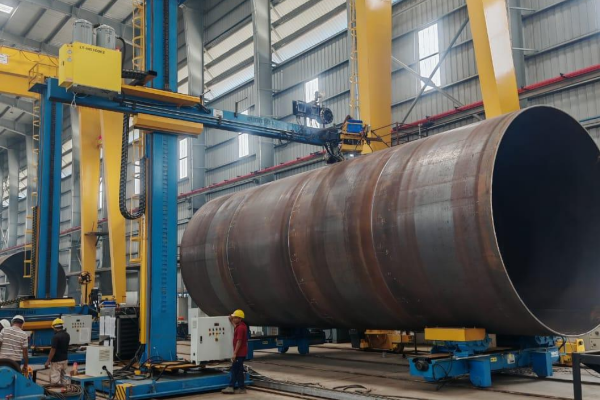
Equipo de soldadura circunferencial para torres eólicas
Equipos especializados para soldadura de juntas circunferenciales, con seguimiento de junta por láser y recuperación de fundente para secciones de ⌀3–8 m. Descubra cómo la soldadura circunferencial automática alcanza una tasa de aprobación de END de 99%+.
Línea Aubrik frente a fabricación manual y líneas importadas convencionales
En realidad, no se trata de una comparación entre China y Europa: el rolado más pesado para torres eólicas se compara con los fabricantes italianos, y Aubrik compite mediante ingeniería publicada, no con el precio de importación más bajo. A continuación se presenta la tabla que el sector evita: cifras concretas evaluadas según los niveles de aceptación de soldaduras de ISO 5817, no simples marcas de Sí/No.
| Dimensión | Fabricación manual | Línea importada convencional | Línea integrada Aubrik |
|---|---|---|---|
| Precisión de soldadura | depende del operador | rara vez se publica | junta de ±1 mm, armado y ajuste de ±0.5 mm |
| Factor de trabajo con el arco encendido | 8–30% | variable | 80–95% (SAW automatizada) |
| Normas de soldadura/END especificadas | a nivel de planta | solo logotipos | EN 1090-2 EXC3 · ISO 17640 · DNV-ST-0126 |
| Capacidad anual | baja, limitada por la mano de obra | cifra fija | 60–600 conjuntos/año, modular |
| Clientes OEM identificados | — | «socios» sin identificar | Vestas, Siemens-Gamesa, GE, Goldwind |
| Modelo de soporte | solo interno | agente/retransmisión de solicitudes | atención en planta en 48 h, puesta en marcha llave en mano |
[DATOS-PROBATORIOS] MÉTRICAS DE CREDIBILIDAD
Resultados comprobados en líneas eólicas de todo el mundo
La mejor prueba social de la mayoría de los competidores consiste en tres nombres de clientes sin cifras: la brecha de credibilidad que debe cerrar un proveedor nuevo. Aubrik responde con OEM de nivel 1 identificados y las cifras de producción correspondientes a cada relación, la razón estructural por la que un comprador de la UE reacio al riesgo o un desarrollador regional puede preseleccionar una fábrica Aubrik que todavía no ha auditado.
Caso de estudio: programa de 400 MW de Mongolia Interior (130 conjuntos)
88%
Calificación de soldadura anterior
99.2%
Calificación de soldadura de Aubrik
*El retrabajo disminuyó 90% después del cambio. Ese patrón se repite en cada sección.
SYS-01
Vestas
Una colaboración de 8 años que ha suministrado tres líneas de producción marinas personalizadas.
SYS-02
CS Wind America
Una línea con capacidad para producir aproximadamente 600 torres al año.
SYS-03
Dajin Offshore Heavy Industry
Producción a gran escala de torres y cimentaciones marinas, con un aumento de eficiencia de 40% y una reducción de costos de 25%; los propios envíos de Dajin en 2024 superaron 110,000 toneladas.
SYS-04
Siemens-Gamesa, GE, Goldwind
Torres de calidad OEM adaptadas a las normas de diseño de cada fabricante.
[ESPECIFICACIÓN-TÉCNICA]
El hecho de que un OEM de nivel 1 como Siemens Gamesa todavía presentara patentes de alineación de secciones en 2024 (EP4303430A1) demuestra hasta qué punto la precisión del armado y ajuste sigue determinando la calidad de las torres en todo el sector.
[REF-DOC: AUBRIK-COMPRAS]
Guía de compras: plazo de entrega, niveles de capacidad y servicio posventa
Los compradores rara vez abandonan a un proveedor por el precio; lo hacen por el soporte, después de enviar tres correos electrónicos para recibir una sola actualización imprecisa. La razón estructural es que el comprador industrial asume el riesgo del proyecto, por lo que Aubrik estructura las compras en torno a las causas de falla que arruinan los proyectos eólicos: plazos de entrega poco transparentes, piezas sin soporte y sobreventa propia de intermediarios para un fabricante regional alejado de la fábrica.
Cómo se elabora una cotización de una línea Aubrik
01
[SYS-01: CAPACIDAD]
Nivel de capacidad, configuración y rango indicativo del plazo de entrega El dimensionamiento determina la cotización, no una cifra fija de catálogo. Solicite una estimación del plazo de entrega según su objetivo de conjuntos/año.
02
[SYS-02: PRUEBAS]
FAT antes del envío Pruebas de aceptación en fábrica de la carga, la precisión y el desempeño de la soldadura, con un informe atestiguado, para comprobar la línea antes del transporte.
03
[SYS-03: IMPLEMENTACIÓN]
Puesta en marcha llave en mano: gestión del proyecto, instalación, puesta en marcha y capacitación de operadores, con respuesta en planta en un plazo de 48 horas mediante una red mundial.
04
[SYS-04: SOPORTE]
Garantía y repuestos: garantía de un año, repuestos disponibles en almacenes de varias ubicaciones y actualizaciones de software. Personalización OEM conforme a sus especificaciones.
EVALUACIÓN DE RIESGOS: AGENTE FRENTE A VENTA DIRECTA
Comparación con una línea importada comprada a través de un agente: de 60 a 110 días desde la especificación hasta la llegada al sitio; los ingenieros de campo se sustituyen por tickets reenviados porque los proveedores de nivel inferior dependen de WhatsApp + asistencia demorada por la diferencia horaria; un controlador que requiere recableado al llegar porque nunca se confirmó el voltaje, p. ej., 480 V / 60 Hz.
La línea integrada de 6 etapas constituye el autoabastecimiento, ya que no intervienen instalaciones de subcontratistas donde su cronograma pueda quedar “atascado”. La gestión de calidad de Aubrik también se rige por ISO 9001, el marco del sistema de gestión de calidad que regula la documentación y la trazabilidad durante todo el proceso de construcción.
Herramientas de optimización para líneas de producción de torres eólicas
Calculadora del ROI por torre
Evalúe su inversión en equipos y sus costos operativos. Calcule con precisión el retorno de la inversión de cada torre eólica producida.
Abrir la calculadora
Dimensionador de capacidad de línea
Determine la configuración óptima de los equipos para su planta. Dimensione estratégicamente su línea de producción para cumplir los objetivos de producción anual.
Abrir el dimensionador de capacidad
Lista de verificación del cumplimiento de normas por etapa
Asegúrese de que su proceso de fabricación cumpla las normas del sector. Verifique sistemáticamente el cumplimiento en cada etapa crítica de la producción.
Abrir la lista de verificación
¿Qué es una línea de producción de torres eólicas?
Corte CNC, granallado, rolado de placas, armado y ajuste, soldadura por arco sumergido, mecanizado de patines, ensayos no destructivos (NDT) y recubrimiento: en conjunto, esas 6 estaciones de Aubrik forman una sola línea calibrada que transforma placas de acero en una sección de torre terminada.
¿Qué tipos de líneas de producción de torres eólicas existen?
Por lo general, se agrupan según su función principal: corte y preparación; rolado y conformado de placas; soldadura, tanto longitudinal como circunferencial; mecanizado de patines y anillos; y recubrimiento y acabado. Estas funciones corresponden a los requisitos de fabricación de torres eólicas establecidos en EN 1090-2 y DNV-ST-0126; Aubrik suministra el sistema completo, en lugar de componentes ensamblados por distintos subcontratistas, con las consiguientes demoras e ineficiencias en el manejo de materiales.
¿Qué normas debe cumplir una línea de producción de torres eólicas?
Para las licitaciones europeas y la mayoría de las internacionales, el cuerpo cilíndrico de la torre se fabrica conforme a la clase de ejecución EXC3 de EN 1090-2 y con marcado CE, porque las torres eólicas son estructuras sometidas a fatiga y no estructuras estáticas. Las soldaduras se califican conforme a ISO 15614-1 y luego se inspeccionan mediante pruebas ultrasónicas según ISO 17640 e inspección visual según ISO 17637. La preparación de superficies se realiza conforme a ISO 8501-1 Sa 2.5 y el sistema de recubrimiento conforme a ISO 12944, mientras que la estructura portante completa se diseña y certifica según DNV-ST-0126. Cada norma corresponde a una etapa específica de producción, por lo que un auditor puede rastrear cualquier soldadura hasta el procedimiento que la regula.
¿Puede integrarse la línea con los equipos existentes?
Sí. La línea está diseñada para permitir la incorporación de estaciones Aubrik de soldadura, mecanizado de patines o ensayos no destructivos (NDT) a instalaciones existentes, así como la integración de módulos adicionales, con la posibilidad de llevar una sola línea hasta 600 conjuntos al año sin detener la producción. Confirmaremos el voltaje, las dimensiones de instalación y las interfaces durante el proceso de RFQ para evitar recableados imprevistos en el sitio.
¿Qué especificaciones de torres puede procesar?
Torres para turbinas de 2-8 MW, con alturas de 60-160 m, diámetros de 2,5-16 m (hasta 8,5 m para secciones de clase 15 MW), placas Q345 o S355 de 10-210 mm y pesos de 50 t a 5.000 t por conjunto. Admite configuraciones tanto terrestres como marinas.
¿Cuánto duran la instalación y la puesta en marcha?
El plazo de entrega se cotiza según el nivel de capacidad requerido y la línea se somete a una prueba de aceptación en fábrica antes del envío. La instalación, la puesta en marcha y la capacitación se entregan llave en mano, con respuesta en el sitio en un plazo de 48 horas.
¿Cómo se controla la calidad de las soldaduras?
Los parámetros de soldadura (corriente, voltaje, velocidad de desplazamiento) se supervisan y registran para garantizar la trazabilidad; después, cada soldadura se revisa mediante pruebas ultrasónicas para detectar defectos internos e inspección visual para detectar defectos superficiales, con pruebas de líquidos penetrantes y radiográficas en las soldaduras críticas. Los defectos de φ2 mm o mayores se registran, reparan y vuelven a inspeccionar.
¿Cuánto cuesta construir una línea de producción de torres eólicas?
El precio varía según el nivel de capacidad, el grado de automatización y el alcance de la certificación, por lo que una sola línea integrada y una ampliación a 600 conjuntos/año tienen precios muy distintos. Publicamos abiertamente los factores de costo y cotizamos según sus especificaciones; contacte a Aubrik para obtener una cotización detallada.
Tendencia ahora



