Póngase en contacto con la empresa Aubrik

Línea de producción de vigas H y estructuras de acero
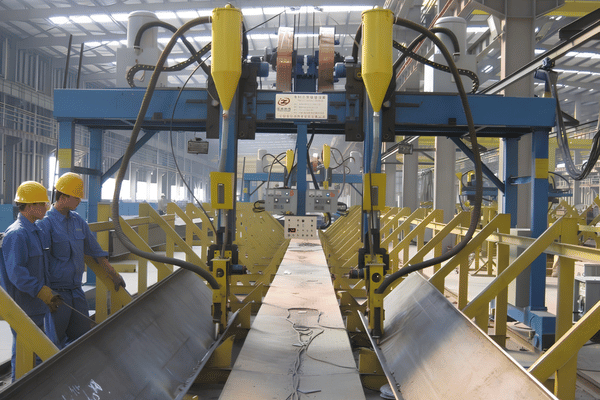
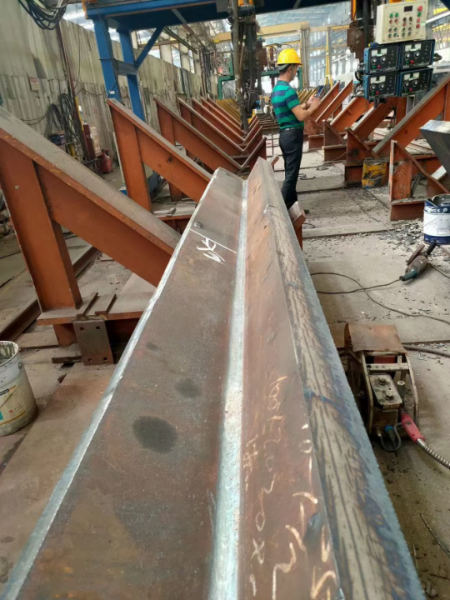
Un sistema automatizado que transforma placas de acero en bruto en vigas H terminadas y revestidas: corte, armado, soldadura por arco sumergido con pórtico, enderezado de patines y granallado, todo en un flujo interconectado. Desarrollado por Aubrik para talleres de fabricación de estructuras de acero de todo el mundo.
- Certificación ISO 9001 y CE
- Fabricada conforme a EN / ISO 1090
- 20+ años de I+D
- 50+ países atendidos
- 80+ líneas personalizadas entregadas
— ANÁLISIS DEL SISTEMA
Por qué la fabricación independiente de vigas H consume tiempo, acero y mano de obra
Una línea de producción de vigas H es un conjunto conectado de máquinas que transforma placas planas de acero en vigas H soldadas, los elementos portantes utilizados en la mayoría de los edificios con estructura de acero, puentes y bastidores de maquinaria pesada. Cuando esas etapas funcionan como unidades aisladas, el costo aparece en todas partes excepto en la ficha técnica de la máquina.
- Manipulación y desviaciones: La placa se traslada con grúa entre estaciones. El armado y ajuste pierde precisión. Los soldadores hacen pausas para cambiar electrodos y seguir la soldadura conforme avanzan.
- Errores de armado y ajuste: El retrabajo derivado del armado y ajuste incluye errores en la posición de los orificios y en el acoplamiento entre alma y patín, que exigen volver a soldar y esmerilar.
- Soldaduras inconsistentes: La soldadura manual varía entre operadores y entre turnos.
- Tiempos muertos invisibles: En las líneas integradas de vigas H, el tiempo de inactividad suele relacionarse con el flujo de materiales y los ciclos de mantenimiento, no con el equipo en sí.
La solución no es «un soldador más rápido». Es una línea de fabricación integrada en la que las piezas cortadas a medida, el armado y la soldadura se transfieren automáticamente, de modo que la viga H nunca queda esperando y la calidad se incorpora en cada etapa.
Causa raíz: En la fabricación con máquinas independientes, cada transferencia entre el corte, el armado y la soldadura de vigas añade manipulación, una nueva sujeción y el riesgo de desalineación. Eliminar esas transferencias es precisamente lo que hace una línea de producción, y por eso un método para plantas de soldadura publicado por la USPTO (US20200316727A1) considera que eliminar el transporte entre estaciones es la medida clave para reducir el tiempo de producción.
El retrabajo causado por errores en la ubicación de los orificios y en el armado y ajuste obliga a volver a soldar, y cada reparación manual puede añadir hasta 3 horas por viga. Esa es la razón estructural por la que los ingenieros de Aubrik diseñan la línea como un solo flujo, basándose en líneas fabricadas por Aubrik para fabricantes pequeños y medianos y compradores de la UE en 50 países.
¿No sabe dónde pierde tiempo su taller?
SOLICITE UNA ESTIMACIÓN PARA UNA LÍNEA PERSONALIZADA →
La línea de producción de vigas H Aubrik por dentro: 5 máquinas principales
Aubrik construye la línea como un sistema sincronizado, no como un catálogo de herramientas independientes. La diferencia entre un taller con dificultades y uno rentable depende de qué tan bien se comunican los equipos entre sí.
Por eso, cada máquina que se presenta a continuación se selecciona para que coincidan su productividad, rango de vigas y lógica de control: una configuración modular que puede ampliarse desde una línea de soldadura de vigas H con una sola antorcha hasta una máquina automática de soldadura de vigas con antorchas en tándem, incluida una configuración de máquina de soldadura de vigas PEB para edificios prediseñados.
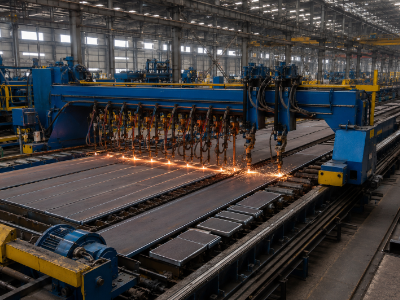
Corte por flama CNC
La primera estación es una máquina de corte CNC que corta las placas en bruto para obtener almas y patines precisos. A diferencia de las máquinas de corte independientes, sus parámetros de corte CNC se preconfiguran según las especificaciones de cada viga para lograr un armado preciso en las etapas posteriores.
- Separación entre rieles de 4000 mm; ancho de corte recto de 80–3200 mm
- Espesor de corte por flama de 6–100 mm
- Nueve antorchas rectas y dos antorchas CNC; oxígeno / acetileno / propano
- Tasa de desperdicio de corte inferior a 1.5%
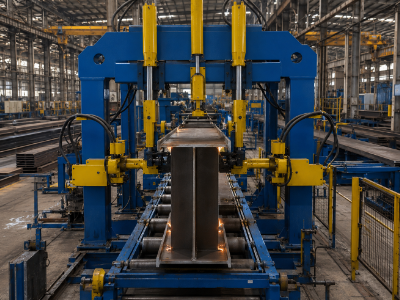
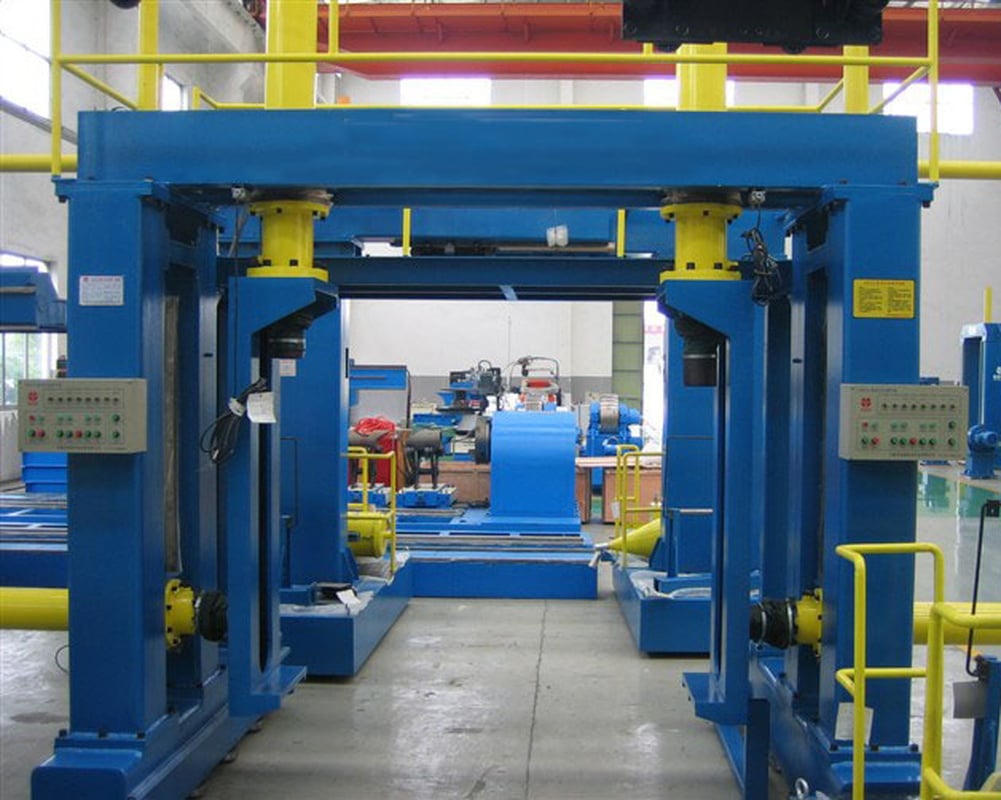
Máquina de armado de vigas H
Tres unidades hidráulicas de sujeción sujetan las placas del alma y los patines, y la máquina de armado las puntea para formar una pieza en bruto de viga H estable.
- Alma de 200–1500 mm (espesor de 6–32 mm); patín de 150–600 mm
- Error de perpendicularidad entre alma y patín <0.3 mm/m
- PLC Siemens + posicionamiento por visión láser (±0.3 mm)
- Soldadura automática por puntos (punteo) en 16 puntos
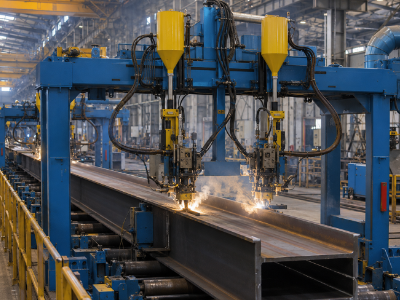
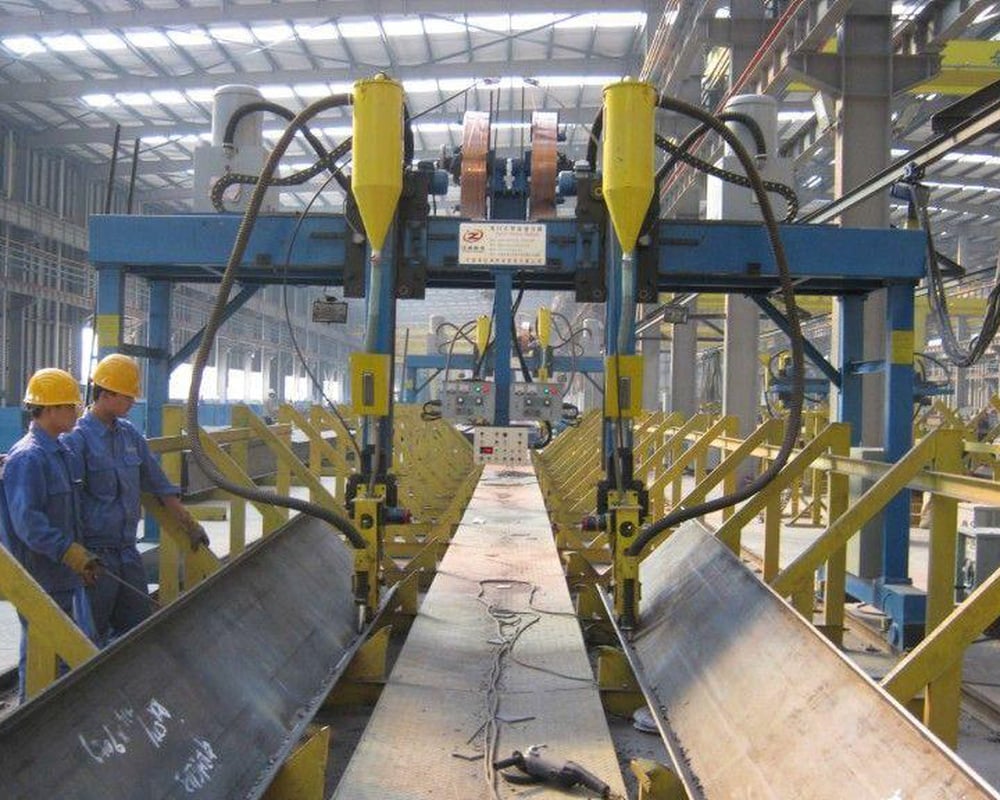
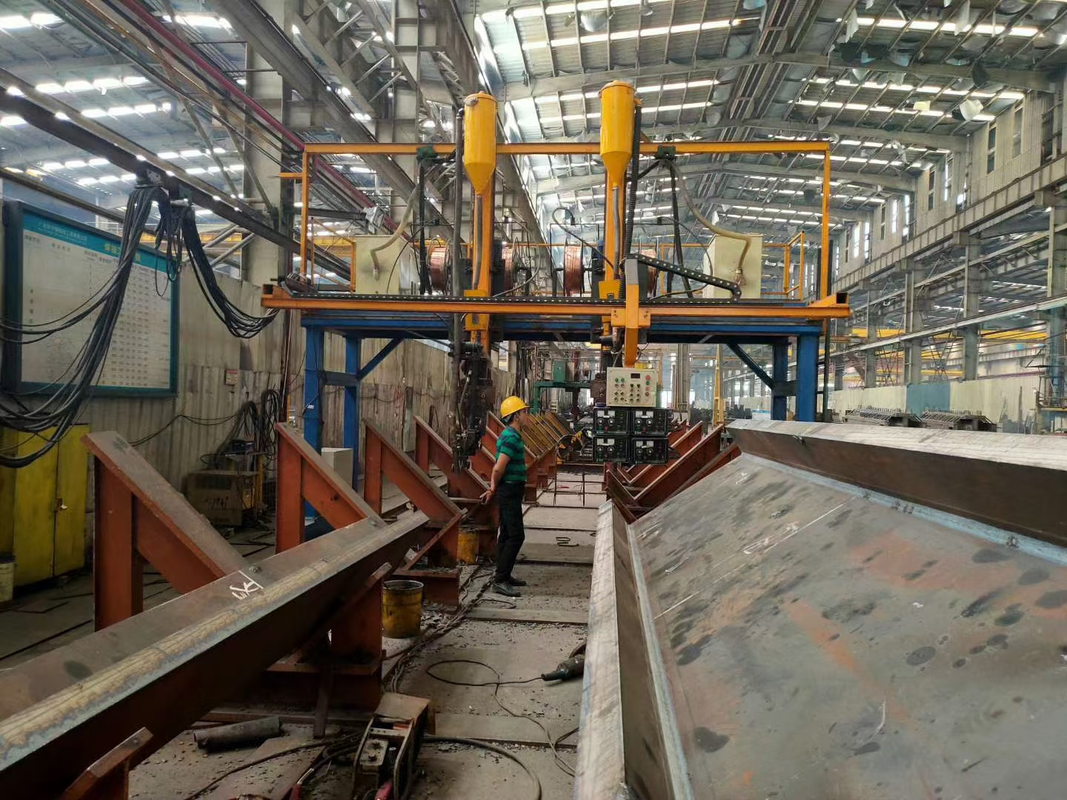
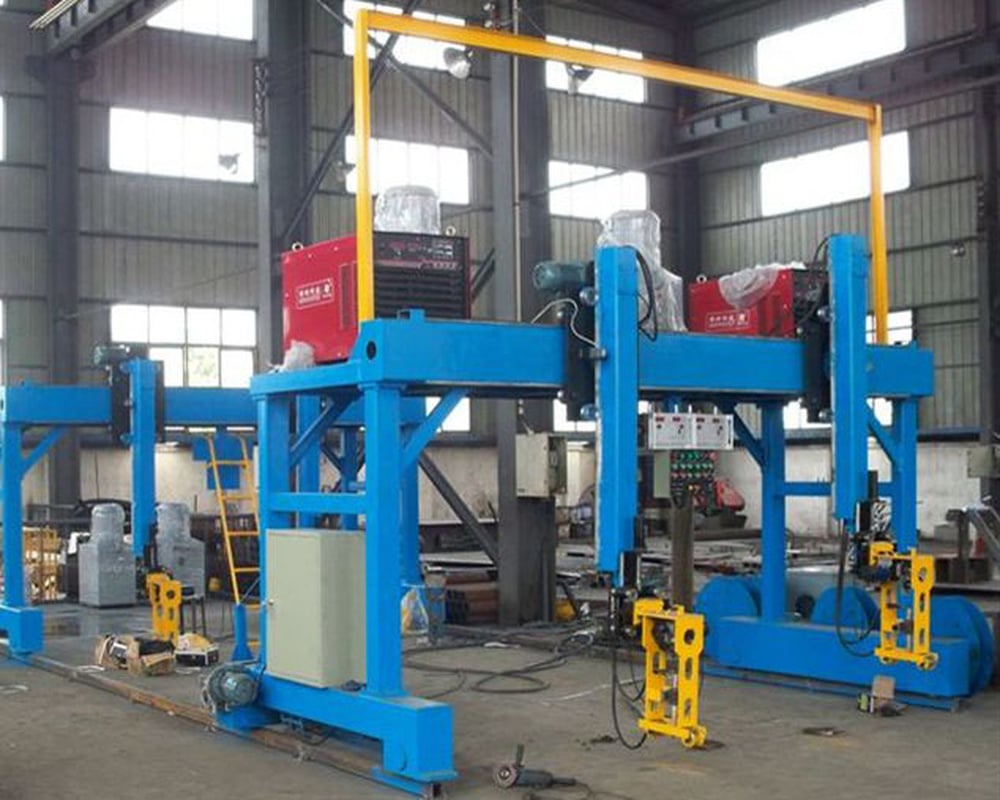
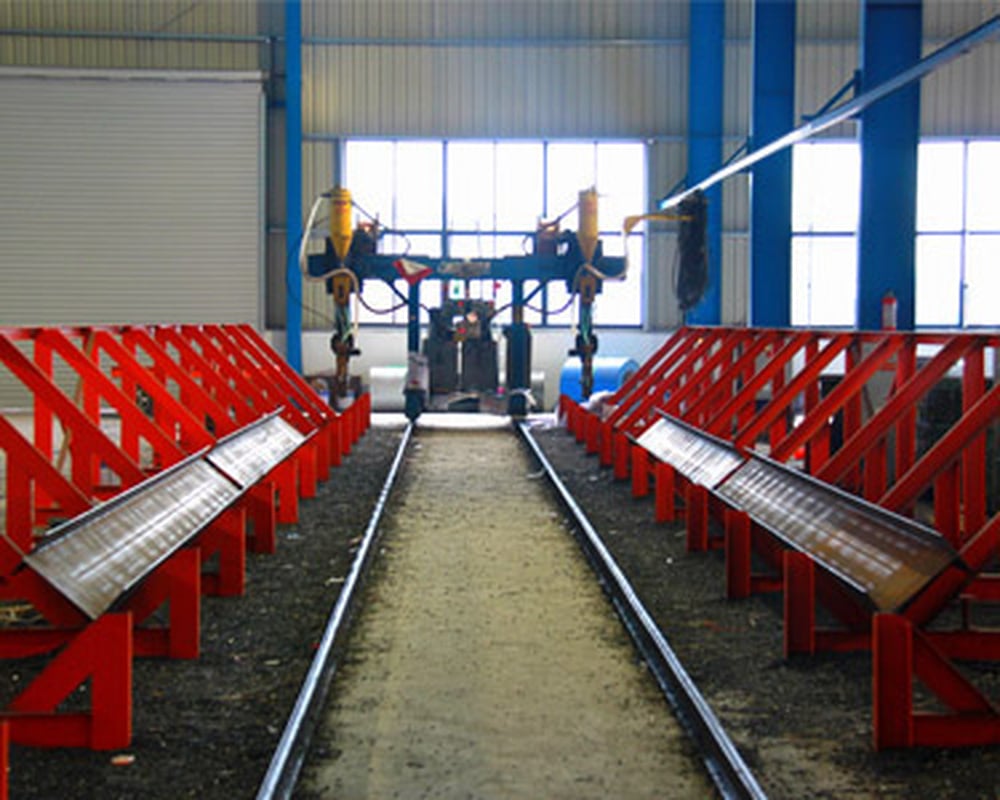
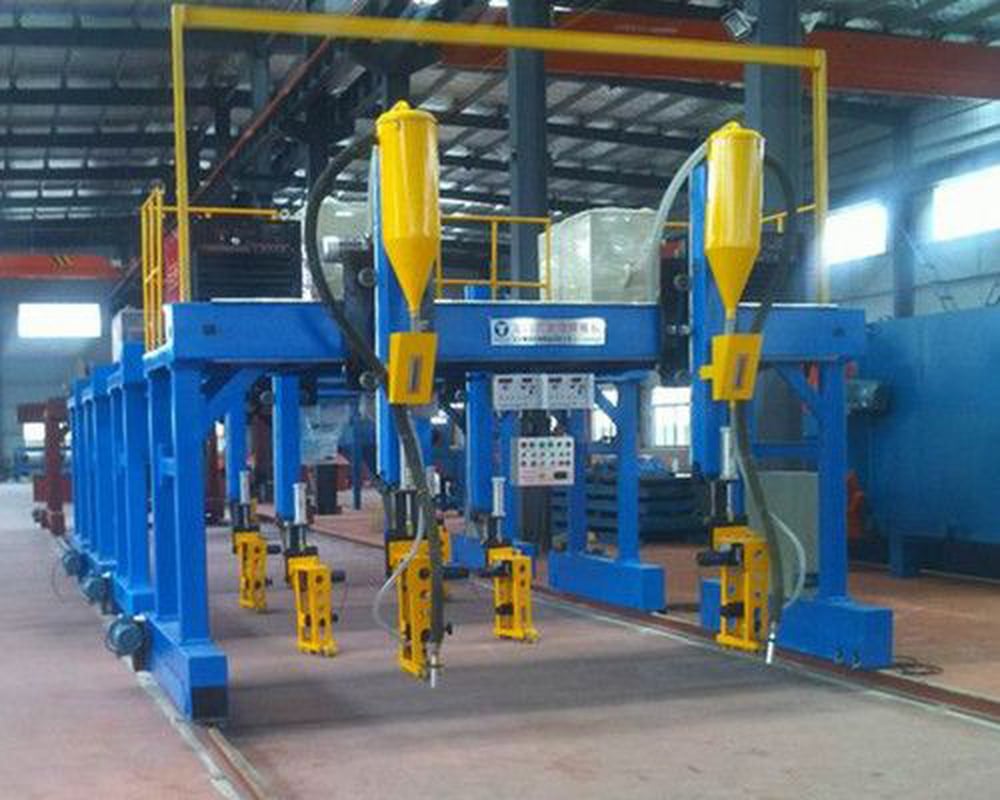
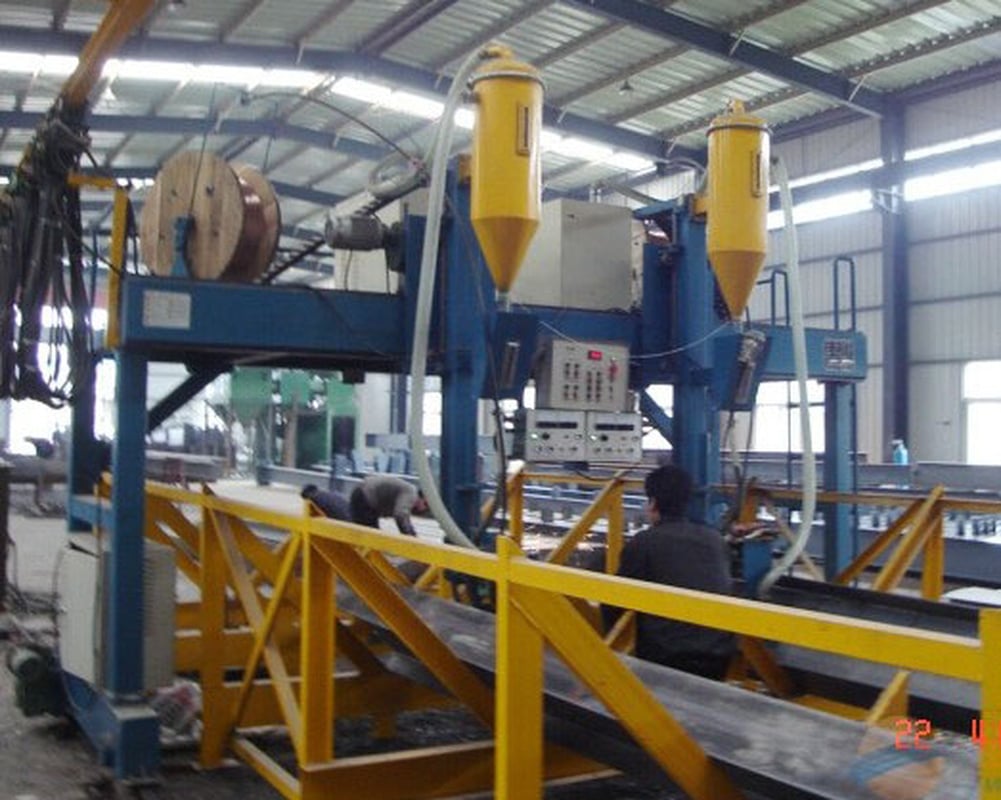
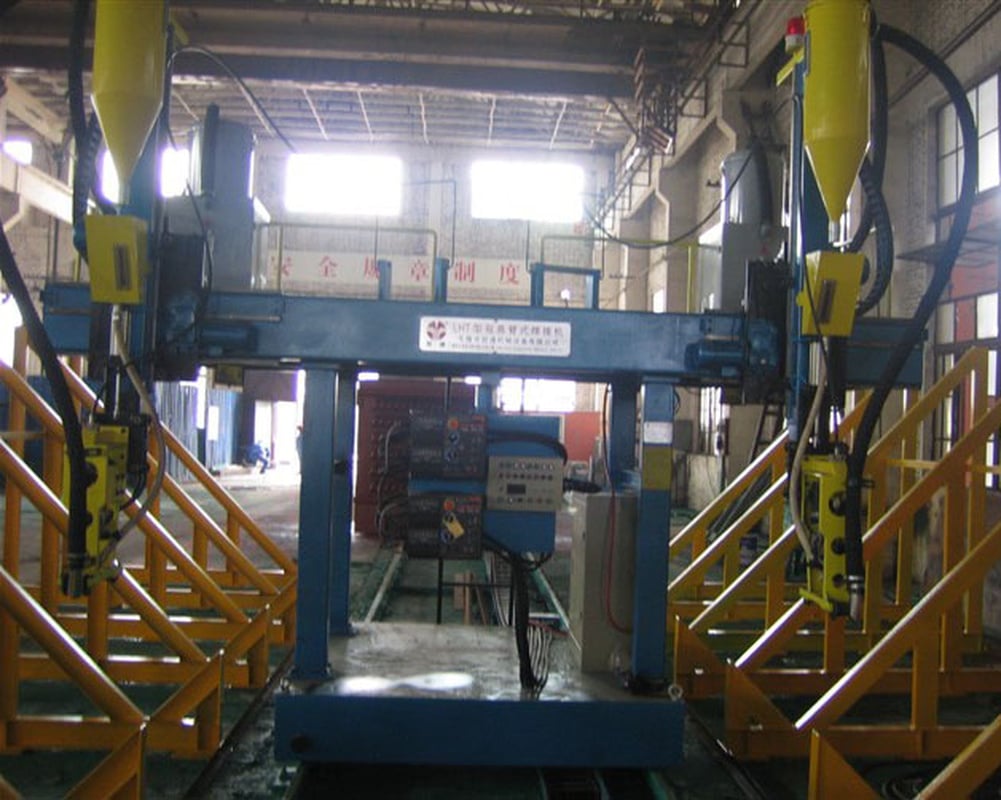
Soldadura SAW con pórtico
La soldadura con pórtico realiza soldaduras por arco sumergido en ambos lados en una sola pasada, con una fusión profunda y uniforme.
- Potencia de soldadura de 63 kVA×2; rango de corriente de 200–1000 A
- Altura de viga de 200–2500 mm; longitud de hasta 18000 mm
- Seguimiento inteligente de junta + recuperación automática de fundente >95%
- Modelos AM-HG-4000 / 5000 / 6000
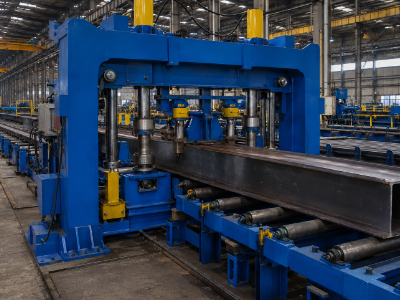
Enderezado de patines
El calor deforma los patines; esta estación empuja y jala la deformación para devolverles su forma y evitar daños por distorsión térmica.
- Ancho del patín de 200–800 mm (espesor de 6–40 mm)
- Velocidad de enderezado de hasta 16000 mm/min
- Precisión de corrección de ±0.3 mm con lectura digital
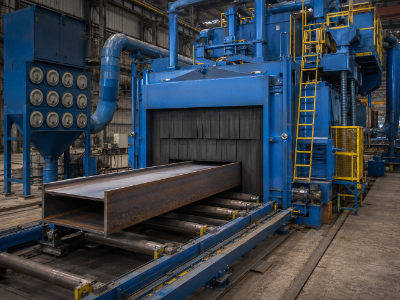
Granallado
Esta estación final elimina el óxido y la herrumbre para que los recubrimientos se adhieran correctamente.
- Rango de piezas de trabajo de 800×1500 a 3000×3000 mm
- Acabado superficial conforme a ISO 8503-1 (Sa1–Sa3)
- El reciclaje del abrasivo ahorra 30–40%; filtración de polvo del 99.5%
Transporte y control
Los sistemas de desplazamiento y volteo de acero y los rodillos hidráulicos conectan cada estación, voltean las vigas y colocan automáticamente la siguiente pieza.
- Flujo de materiales entre estaciones coordinado por PLC
- Memoria de parámetros de soldadura para obtener una calidad repetible por lote
- Configurada para 1–2 operadores en toda la línea
Secuencia de fabricación de vigas H en 5 estaciones
Esta es la matriz de selección que nuestros ingenieros utilizan para construir una línea de fabricación de vigas H. Consúltela de arriba abajo: así se desplaza la materia prima por el taller.
| Estación | Función | Especificación principal | Precisión | Modelo Aubrik |
|---|---|---|---|---|
| 1 · Corte | Placa → almas y patines (flama CNC / plasma opcional) | Espesor de 6–100 mm | Desperdicio <1.5% | GS-4000 |
| 2 · Armado | Sujetar + centrar + puntear la pieza en bruto | Alma de 200–1500 mm | ±0.3 mm/m | HG-1500 |
| 3 · Soldadura | Soldadura por arco sumergido en ambos lados con pórtico | 200–1000 A | Con seguimiento de junta | AM-HG |
| 4 · Enderezado | Corregir la deformación del patín causada por la soldadura | Patín de hasta 800 mm | ±0.3 mm | HYJ-40 |
| 5 · Granallado | Limpieza superficial para la adherencia del recubrimiento | Hasta 3000×3000 mm | Sa1–Sa3 | AB-SB |
Dimensionamos deliberadamente las estaciones de pórtico y armado para el mismo rango dimensional de vigas. Si la máquina de armado puede fabricar un alma de 2 metros, pero el equipo de soldadura no puede alcanzarla, usted habrá comprado un cuello de botella, no una línea.
Selector de configuración de línea
No todos los talleres necesitan la configuración más pesada. Adaptamos la configuración de antorchas y el ancho del pórtico a su producción y variedad de vigas.
| Su perfil | Configuración de antorchas | Modelo de pórtico | Ideal para |
|---|---|---|---|
| PyME / bajo volumen | Una antorcha | AM-HG-4000 | Nuevos fabricantes, lotes pequeños y especificaciones variadas |
| Volumen medio / alto | Dos antorchas | AM-HG-5000 | Talleres de estructuras de acero y fabricantes de PEB |
| Trabajo pesado / puentes | Antorchas en tándem | AM-HG-6000 | Puentes, maquinaria pesada y vigas gruesas de múltiples pasadas |
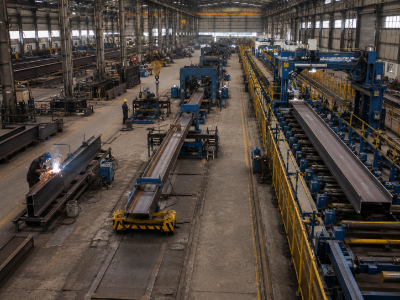
COMPARACIÓN DE SISTEMAS
Línea integrada frente a máquinas independientes y soldadura manual
Los compradores rara vez fracasan por elegir una sola máquina equivocada. Fracasan porque subestiman el costo de las transferencias entre máquinas. La forma objetiva de elegir es calcular sus propias horas de mano de obra, retrabajo y productividad, no confiar en una cifra genérica de recuperación de la inversión.
| Factor | Soldadura manual | Máquinas independientes | Línea integrada Aubrik |
|---|---|---|---|
| Operadores (por taller) | 5–8 soldadores calificados | 3–5 | 1–2 |
| Uniformidad de la soldadura | Depende del operador | Por máquina | SAW con seguimiento de junta y repetibilidad por lote |
| Precisión entre alma y patín | ±2–3 mm habitual | ±1 mm | ±0.3 mm/m en el armado · ±0.5 mm en la pieza terminada |
| Manipulación de materiales | Grúa manual entre etapas | Transferencia manual entre unidades aisladas | Transportadores motorizados + volteadores |
| Tasa de deposición | Electrodo revestido/MIG, paros frecuentes | Variable | SAW: alta deposición y alimentación continua |
| Productividad | Referencia | +10–20% | +30–40% frente al proceso manual |
La mayor diferencia está en la soldadura. La soldadura por arco sumergido deposita mucho más metal por hora que la soldadura manual por arco abierto: la SAW con un solo alambre alcanza aproximadamente 40lb/hr y funciona con una eficiencia de deposición del 98-99%, sin paros para cambiar electrodos.
La realidad: Una mayor automatización no siempre resulta ganadora. La desventaja es real: una línea dimensionada para un rango de vigas incorrecto es una concesión que seguirá pagando, porque el flujo de materiales y el mantenimiento, no la máquina, provocan la mayor parte del tiempo de inactividad. Por esa razón estructural, Aubrik define el alcance de forma conservadora, basándose en líneas fabricadas para fabricantes pequeños y medianos y compradores de la UE.
¿Desea comparar esto con las cifras actuales de su taller?
Obtenga gratis una configuración de línea y una estimación del ROI →
ESPECIFICACIONES Y CUMPLIMIENTO
Fabricada conforme a normas internacionales y europeas
La mayoría de los compradores duda si una línea adquirida fuera de Europa o Norteamérica cumplirá la normativa local. Aubrik fabrica conforme a las normas que sus inspectores ya utilizan y presenta los datos necesarios para la auditoría.
Una brecha de cumplimiento que hace fracasar una auditoría del cliente detiene la línea antes de que llegue a funcionar. Como Aubrik cuenta con certificación EN/ISO 1090 y CE, los compradores de la UE y Estados Unidos pueden realizar una prueba de aceptación en fábrica (FAT) respaldada por los 20+ años de experiencia de Aubrik en fabricación.
Las soldaduras producidas en la línea cumplen normas como AWS D1.1 y los marcos europeos para estructuras EN 1090/ISO 5817. Los certificados e informes de inspección para auditoría se suministran listos para su inspección o la de un tercero.
ISO 9001
Sistema de gestión de calidad
CE
Marcado de conformidad de la UE
EN / ISO 1090
Ejecución de estructuras de acero
AWS D1.1
Código de soldadura estructural — acero
GB/T 11263
Dimensiones de vigas H laminadas en caliente
ISO 8503-1
Perfil superficial (granallado)
POLÍTICA DE ADQUISICIÓN
Guía de adquisición: configuración, plazo de entrega, instalación y garantía
Una línea de producción no es un producto de almacén. Es una configuración, una instalación destinada a un futuro proceso de producción; conviene considerarla una relación que puede durar un cuarto de siglo o más, por lo que el precio y los calendarios de entrega los dicta la realidad, no una fantasía comercial.
Qué determina su cotización
- Las dimensiones de la línea de pórtico varían: los rangos de altura del alma y los anchos de los patines determinan la configuración dimensional.
- Configuración de antorchas: cabezales de soldadura simples / dobles / en tándem.
- Alcance de la automatización: transportadores, volteadores, seguimiento de junta y memoria de parámetros.
- Opción de corte: corte por flama CNC y capacidad opcional de corte por plasma.
La variedad de vigas de nuestros clientes es tan particular como la de usted. Como cada solución debe adaptarse a su aplicación, el precio y el calendario de entrega se calculan según las especificaciones del cliente. Solicite una estimación del plazo de entrega con sus especificaciones y responderemos rápidamente.
Compromisos de Aubrik
- Garantía del equipo de 1 año (incluye refacciones originales).
- Instalación y puesta en marcha en sitio, además de capacitación para operadores y personal de mantenimiento.
- Diseño y fabricación para usted: personalización y aceptación de proyectos OEM.
- Preparación para auditorías: inspecciones, referencias de clientes y certificados de un proveedor verificable.
Instalar una línea de máquinas no es el objetivo: el objetivo es ponerla en funcionamiento. Le proporcionamos programas de mantenimiento y una lista de piezas de desgaste para ayudarle a mantener la disponibilidad operativa de forma continua, porque el tiempo de inactividad no planificado rara vez está relacionado con la instalación en sí.
EVITE INVERTIR A CIEGAS
Los retrasos en el plazo de entrega y los problemas de alineación generan gastos no planificados. Esta es la realidad: las especificaciones influyen en el costo, porque se trata de una línea de producción configurada a la medida.
Envíenos la configuración de sus vigas; le entregaremos una configuración, un plazo de producción y los certificados que exigirán sus auditores, todo desde nuestra línea con certificación ISO 9001, para clientes que incluyen PyME y fabricantes industriales que planifican con anticipación su presupuesto y fabricación.
DESCRIPCIÓN GENERAL DE LAS INSTALACIONES
Presentación de las instalaciones de fabricación
ZONA-01
ZONA-02
ZONA-03
ZONA-04
ZONA-05
ZONA-06
ZONA-07
ZONA-08
RECURSOS
Herramientas y calculadoras de ingeniería
Recursos digitales de ingeniería para planificar líneas de fabricación de vigas H.
EVALUACIÓN DEL PROYECTO
Defina el alcance de su línea de producción de vigas H
Aubrik evaluará sus especificaciones y responderá con una estimación del plazo de producción y los certificados pertinentes para que sus auditores los revisen, según sus necesidades.
BASE DE CONOCIMIENTOS
Preguntas frecuentes sobre líneas de producción de vigas H
¿Qué máquinas componen una línea de producción de vigas H?
Cinco máquinas principales: una máquina de corte por flama CNC, una máquina de armado (punteo), una máquina de soldadura por arco sumergido con pórtico, una enderezadora de patines y una granalladora, conectadas mediante transportadores motorizados.
¿Cómo funciona el proceso de soldadura SAW con pórtico?
El pórtico desplaza una antorcha a lo largo de la viga mientras el alambre de soldadura se alimenta bajo una capa de fundente granular. El arco arde sumergido y aislado del aire, lo que produce soldaduras profundas y sin porosidad en ambos lados en una sola pasada.
¿Puede la línea procesar mi rango de tamaños de vigas H?
Los modelos estándar abarcan alturas de alma desde 200 mm hasta 2500 mm y longitudes de hasta 18000 mm. La luz, la velocidad y el número de antorchas se pueden personalizar según su variedad de vigas.
¿Debo comprar una línea integrada o máquinas independientes?
Las máquinas independientes son adecuadas para volúmenes muy bajos o irregulares. Si las vigas H son uno de sus productos principales, la línea integrada elimina la manipulación y la nueva sujeción entre estaciones, donde se concentra la mayor parte del costo oculto.
¿Cómo puedo verificar la calidad antes de comprar en el extranjero?
Solicite una auditoría de fábrica (realizada por su equipo o un tercero), referencias de clientes específicamente para líneas de vigas H y los certificados ISO 9001 / CE. Aubrik proporciona los tres elementos cuando se solicitan.
¿Qué plazo de entrega, instalación y garantía debo esperar?
El plazo de entrega depende de la configuración; proporcionamos una estimación con su cotización. Cada línea incluye instalación en sitio, puesta en marcha, capacitación para operadores y una garantía gratuita de 1 año con suministro de refacciones.
Tendencia ahora



