Entre em contato com a Aubrik Company

Posicionadores de soldagem e mesas giratórias — 50 kg a 50 t
Rotativo · Para tubos · Mesa giratória · Serviço pesado | Certificação ISO 9001 e CE | ±0,05 mm | 0,03–30 RPM
50 kg–50 t Faixa de capacidade, um único fornecedor
±0,05 mm Repetibilidade de rotação
0,03–30 RPM Velocidade contínua (baixa para TIG)
0–135° Faixa de inclinação
ISO 9001 + CE Certificado, 50+ países
12 meses Garantia · MOQ 1 · OEM
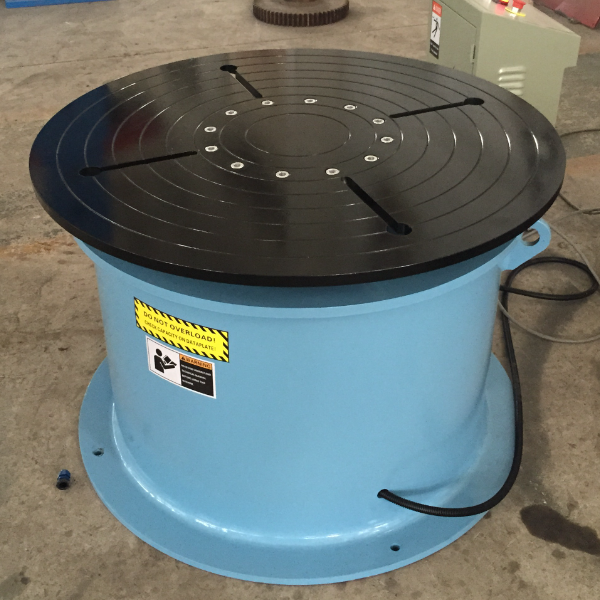
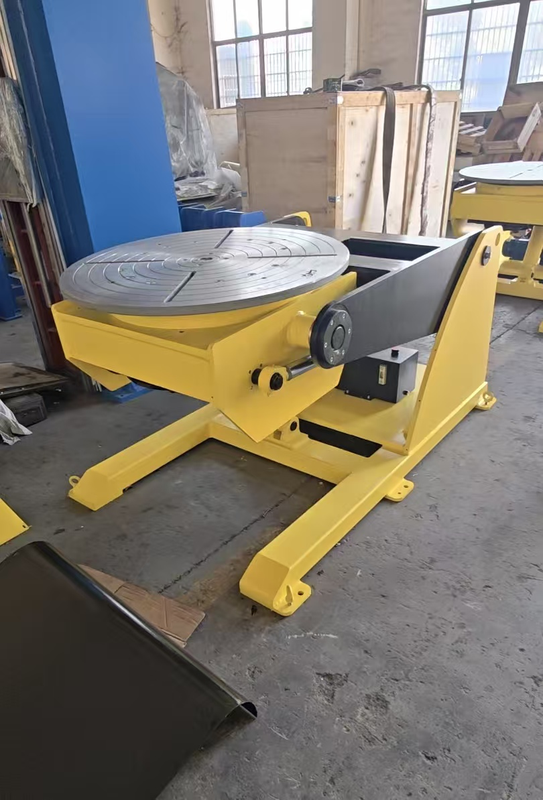
O custo oculto do posicionamento inadequado da peça de trabalho
Um posicionador de soldagem sustenta, gira e inclina uma peça de trabalho para manter cada junta na posição plana, com soldagem para baixo. Quando os soldadores precisam lutar contra a gravidade — trabalhando acima da cabeça, contornando a peça e interrompendo e reiniciando a soldagem a arco — tanto a qualidade da solda quanto a produtividade são prejudicadas.
A causa principal é ergonômica, não relacionada à habilidade. Posturas forçadas também são ineficientes: cada alcance desconfortável aumenta o tempo e acelera o desgaste físico que provoca distúrbios osteomusculares relacionados ao trabalho, apontados pela OSHA como um dos principais riscos controláveis na fabricação metalmecânica.
- Inícios e interrupções em soldas multipasse fora de posição aumentam a porosidade, a mordedura e os defeitos por falta de fusão.
- O reposicionamento manual de conjuntos soldados pesados é a fonte nº 1 de fadiga do operador e perda de tempo de ciclo.
- A velocidade de curso inconsistente ao longo de uma solda circunferencial deixa o cordão sem material ou com acúmulo excessivo.
A solução é movimentar a peça, não o soldador. Um posicionador motorizado apresenta a junta de soldagem na posição ideal e mantém uma velocidade superficial constante, razão pela qual a OSHA classifica os equipamentos de reposicionamento como um controle de engenharia que reduz os índices de lesões e aumenta a produtividade. Esse benefício duplo é a razão de existir desta categoria — e o restante desta página mostra como escolher o equipamento correto.
A parte dispendiosa é o efeito do posicionamento inadequado ao longo de um ano: retrabalho que pode atingir 20-30% de um lote, conjuntos soldados sucateados e o consequente atraso na entrega. Um fabricante regional de estruturas de aço que solda vasos de 30 toneladas percebe isso como perda de produtividade — exatamente o problema que os posicionadores Aubrik eliminam, pois cada junta chega à posição plana. Nossos engenheiros dimensionam cada unidade Aubrik para esse modo de falha, não apenas para os dados da placa de identificação.
Engenharia de sistemas Veja onde um posicionador proporciona o retorno mais rápido em sua fábrica — solicite uma avaliação de engenharia personalizada →Linha Aubrik de posicionadores de soldagem e mesas giratórias — modelos, especificações e seleção
A Aubrik fabrica internamente toda a linha de posicionadores, desde uma mesa giratória de bancada de 50 kg até uma unidade personalizada com cabeçote motriz de 50 toneladas. Quatro famílias de produtos abrangem a forma como fabricantes reais pesquisam e compram: pelo tipo de peça de trabalho, não por uma série de modelos arbitrária.
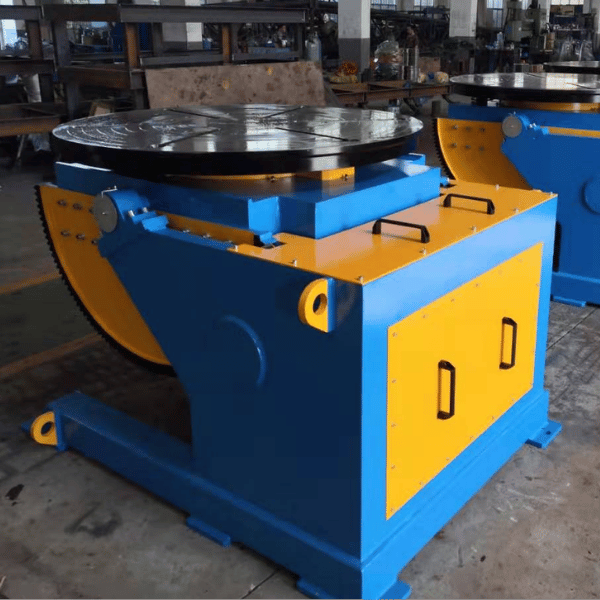
Posicionador de soldagem rotativo
RW-100 / RW-500 / RW-2000 100–2.000 kg (50 t personalizado) Mandril de 3/4 castanhas, 6–12 in 0,03–30 RPM · inclinação de 0–135° Repetibilidade de ±0,05 mm
Ver posicionadores rotativos →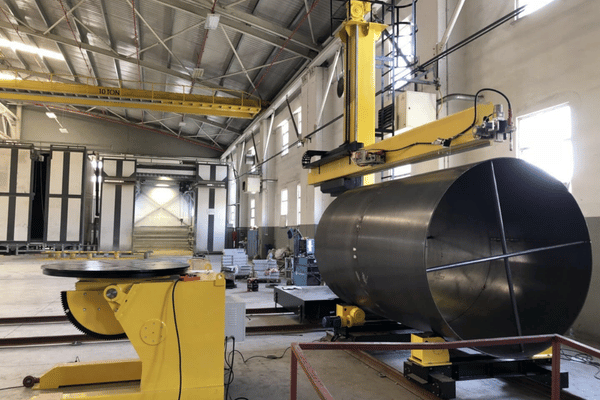
Posicionador para soldagem de tubos
Séries BW / WP / HD 1–50 toneladas Diâmetro do tubo de 40–2.500 mm VFD com ajuste contínuo · 0–135° Mandril autocentrante + roletes
Ver posicionadores para tubos →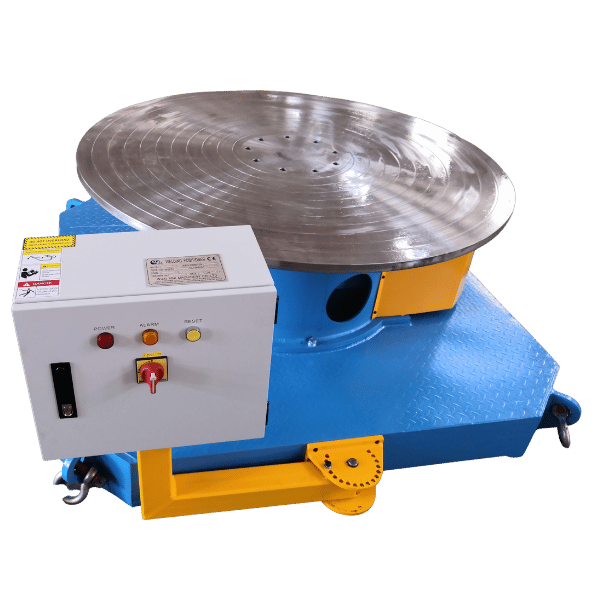
Mesa giratória de soldagem
BY-50 … BY-2000 50–2.000 kg Mesa giratória de 200–600 mm Batimento < 0.02 mm MIG / TIG / MMA / plasma
Ver mesas giratórias de soldagem →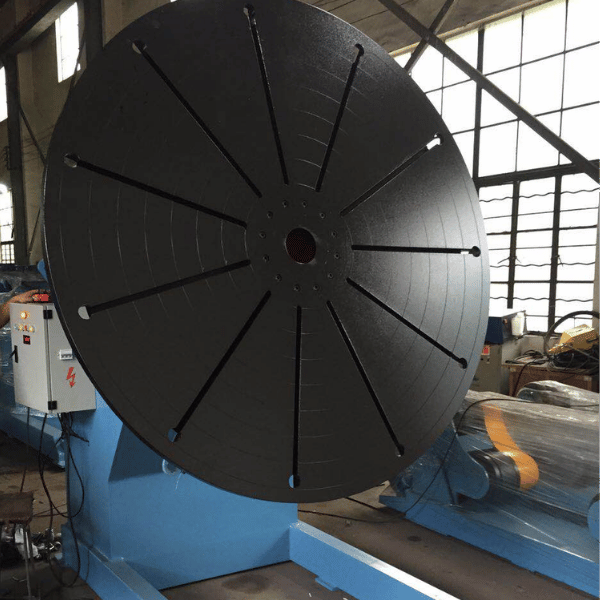
Posicionador de soldagem para serviço pesado
HB300 / HB3000 / HB20T 300 kg–20 t (50 t personalizado) Indexação de ±0,5° · PLC Siemens Estrutura Q355B · mesa giratória com ranhuras em T Opção à prova de explosão ATEX
Ver posicionadores para serviço pesado →Posicionadores rotativos e mesas giratórias prendem peças redondas, planas ou com suportes por meio de um mandril ou placa de fixação com ranhuras em T; posicionadores para tubos giram carretéis cilíndricos em um mandril autocentrante e roletes livres; unidades de serviço pesado com cabeçote motriz sustentam vasos de pressão e virolas de torres eólicas entre centros. O princípio do posicionador é antigo e amplamente comprovado — a rotação de 360° com roletes ajustáveis para excentricidade aparece na literatura de patentes desde a década de 1950.
Comprar o tipo errado é um problema dispendioso que pode acrescentar 30% ao tempo de preparação: um rotador para soldagem de tubos é adequado para um carretel longo, mas não funciona com um suporte deslocado, enquanto uma mesa giratória de soldagem ou um manipulador de soldagem atende a uma aplicação totalmente diferente. Um comprador dos Estados Unidos que fabrica vasos de pressão de 20 toneladas precisa do cabeçote motriz HB, não de um equipamento de bancada — por isso, a Aubrik associa cada família a uma classe de peça de trabalho, pois equipamentos incompatíveis são a fonte nº 1 de preparações lentas e dispendiosas.
Seletor de capacidade e precisão
| Família | Carga nominal | Diâmetro da mesa giratória / do tubo | Velocidade (RPM) | Inclinação | Precisão | Controle |
|---|---|---|---|---|---|---|
| Mesa giratória (BY) | 50–2.000 kg | 200–600 mm | 0.08–5 | 0–90° | batimento <0.02 mm | VFD / pedal |
| Rotativo (RW) | 100–2.000 kg | mandril de 6–12 in | 0.03–30 | 0–135° | ±0,05 mm | Manual / PLC / servo |
| Para tubos (BW/WP/HD) | 1–50 t | 40–2.500 mm | 0.02–3 | 0–135° | autocentrante | VFD / PLC |
| Serviço pesado (HB) | De 300 kg a 50 t | 650–2.500 mm | 0.05–2 | 0–135° | indexação de ±0,5° | PLC Siemens + HMI |
Todos os modelos aceitam os processos MIG (GMAW), TIG (GTAW), eletrodo revestido (SMAW) e arco submerso, e são dimensionados para 220 V ou 380 V a 50/60 Hz, o que permite enviar a mesma unidade a qualquer fábrica dos Estados Unidos, da UE ou do Oriente Médio sem conversor de fase. Este equipamento é utilizado na fabricação de: vasos de pressão, tubulações, equipamentos de energia eólica, navios, máquinas pesadas, automóveis e estruturas gerais de aço.
Não sabe qual família é adequada para sua peça?
Receba uma recomendação de modelo de um engenheiro da Aubrik →Como escolher um posicionador de soldagem: método de dimensionamento SOLVE
Este é o erro de dimensionamento mais dispendioso desta categoria: presumir que a capacidade de carga anunciada é a carga que realmente pode ser soldada. Não é. A capacidade nominal somente se aplica quando o centro de gravidade da peça está no eixo central da mesa giratória — assim que o CG se desloca para cima ou para fora, a capacidade útil cai acentuadamente.
A causa é o torque, não o peso. A capacidade útil segue a fórmula Carga efetiva = Torque nominal máximo ÷ distância entre o eixo e o CG; portanto, uma peça de trabalho alta ou deslocada reduz acentuadamente a capacidade da unidade.
Redução por excentricidade / altura do CG — por que a “carga nominal” engana
Mesmo que um posicionador tenha capacidade nominal de, por exemplo, 5000 libras no eixo, provavelmente suportará apenas ~ 1/2 disso de lado, e a capacidade cairá ainda mais à medida que o CG subir.
| Altura do CG acima da mesa giratória | 4 in | 8 in | 12 in | 16 in | 20 in |
|---|---|---|---|---|---|
| Capacidade útil (lb) | 325 | 226 | 173 | 140 | 118 |
A mesma máquina apresenta 64% menos capacidade útil a 20 in do que a 4 in. Esta é a versão honesta: o valor de carga correto é o excêntrico, não o valor anunciado, e existe uma compensação real entre a velocidade de rotação e o torque de sustentação que deve ser considerada no dimensionamento. As duas classificações constam na ficha técnica da Aubrik, para que o dimensionamento seja baseado na física, não em um número de marketing.
S · O · L · V · E
S
Soma da carga real. Some o peso da maior peça de trabalho ao de todos os dispositivos de fixação, mandris, grampos etc. Dimensione com base na peça de trabalho mais pesada, não na peça média.
O
Offset do CG da peça de trabalho: o centro de gravidade e a distância de seu deslocamento em relação ao centro da mesa giratória.
L
Leitura do gráfico de carga (NÃO da placa de identificação!): use o deslocamento do centro de gravidade dividido pelo fator de segurança (recomendamos 1.5 a 2) em nosso gráfico de carga excêntrica.
V
Velocidade: está relacionada à velocidade superficial; recomendamos 150-400 mm/minute para soldagem manual ou até 1500 mm/minute para SAW; verifique se a faixa de RPM, considerando o deslocamento do CG e a dimensão da peça, abrange a velocidade superficial desejada.
E
Ambiente: acionamento com regime de trabalho de cem por cento para aplicação em célula robotizada e massa adequada a toda a amperagem de soldagem. Além disso, fieldbus correto para a célula robotizada ou o controlador adequado ao sistema de soldagem utilizado.
Esse último ponto é a especificação que ninguém publica. A corrente de retorno da soldagem deve chegar à peça de trabalho por uma massa rotativa nominal (anel coletor ou escova); se passar pelos rolamentos, causará crateras por arco e o acionamento falhará em poucos meses. Cada unidade Aubrik dimensiona o caminho de massa para a amperagem de soldagem — os princípios do projeto de roletes excêntricos e rotação remontam diretamente às patentes fundamentais de posicionadores.
Quer este conteúdo em uma lista de verificação de uma página?
Obtenha o guia de dimensionamento SOLVE e a calculadora de carga →Posicionador de soldagem versus dispositivo de fixação manual versus importado econômico típico
A maioria das vendas de posicionadores se resume a duas comparações: ele terá desempenho superior ao de uma peça fixada manualmente, e um posicionador de qualidade é melhor que o importado de menor custo. As duas questões são resolvidas com números, não com alegações — o próprio princípio do posicionador está documentado há muito tempo nos registros de patentes.
Posicionador versus reposicionamento manual
| Fator | Dispositivo de fixação manual | Posicionador Aubrik |
|---|---|---|
| Posição da junta | fora de posição, acima da cabeça | plana / para baixo, em cada passe |
| Inícios/interrupções do arco por solda circunferencial | muitos (contornando a peça) | um passe contínuo |
| Controle da velocidade de curso | ritmo manual, variável | 0,03–30 RPM com ajuste contínuo |
| Postura do operador | estender-se / curvar-se | neutra (cintura–ombro) |
Aubrik versus importado econômico típico
| Especificação que os compradores realmente verificam | Importado econômico típico | Aubrik |
|---|---|---|
| Rotação mínima para TIG | ~2 RPM (rápido demais) | 0.03 RPM, estável |
| Capacidade de carga publicada | apenas o valor anunciado | horizontal + excêntrica |
| Aterramento da corrente de soldagem | sem classificação nominal (risco para os rolamentos) | massa rotativa nominal |
| Tensão / frequência | um único mercado | 220/380 V, 50/60 Hz |
| Certificação | nenhuma apresentada | ISO 9001 + CE |
| Garantia e serviço | estilo eBay, peças escassas | 12 meses + engenheiro no exterior |
A coluna de importados econômicos não é uma caricatura — é a lista exata de reclamações publicadas por soldadores sobre unidades abaixo de $300: mesas giratórias que não operam abaixo de 2 RPM para TIG, capacidades anunciadas que deixam o conjunto soldado cair quando inclinado e ausência de peças de reposição após a venda. Como fabricante direto, e não simples revendedora de caixas, a Aubrik inverte cada uma dessas colunas.
ANÁLISE DE TCO
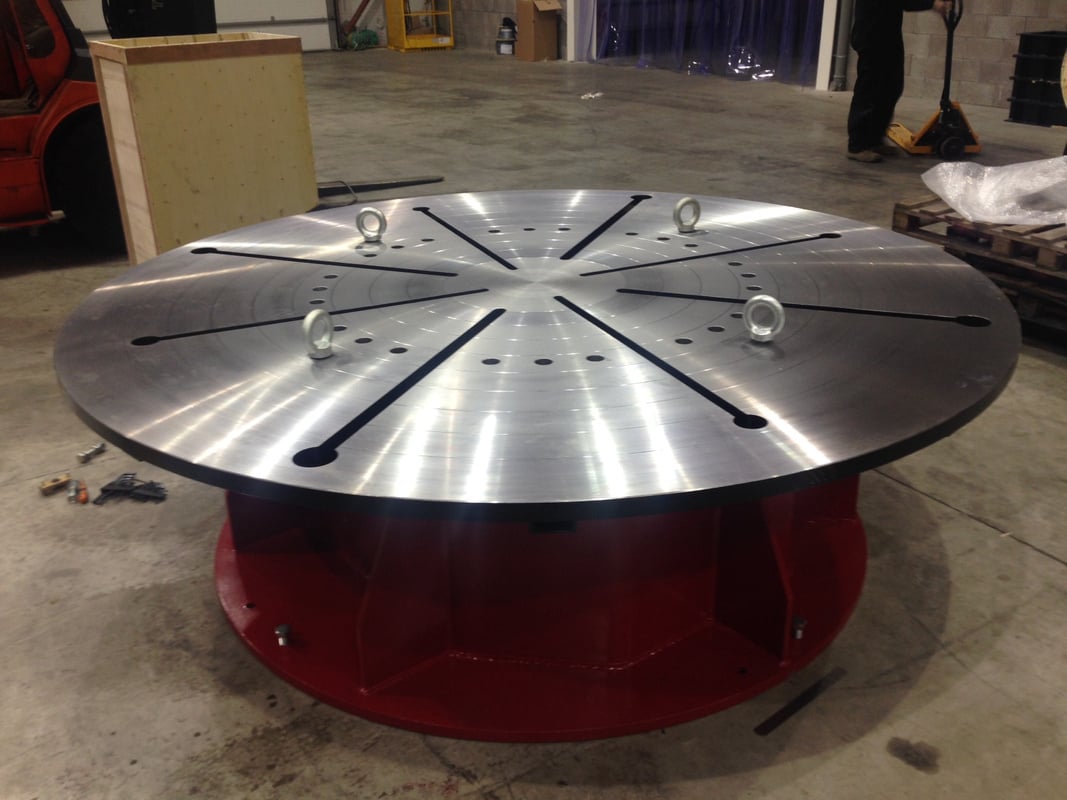
ROI e custo total de propriedade de um posicionador de soldagem
O preço de tabela é o menor valor desta equação. Considere o efeito de cada posicionador sobre as horas de mão de obra, o retrabalho e a vida útil da própria máquina:
3 fatores que influenciam o TCO mais do que o preço de compra: mão de obra em posição, rendimento na primeira passagem e vida útil dos rolamentos
Modelo de TCO — base de engenharia abaixo. Os resultados são informados pela Aubrik e dependem da aplicação.
- Mão de obra em posição — girar a junta de soldagem para a posição de soldagem para baixo elimina o tempo gasto contornando a peça e as posturas desconfortáveis que a OSHA relaciona diretamente à perda de produtividade.
- Rendimento na primeira passagem — uma velocidade superficial constante na posição plana reduz a mordedura e a falta de fusão, diminuindo as reprovações em ensaios não destrutivos (END) e o retrabalho.
- Vida útil dos rolamentos — uma massa rotativa nominal impede que a corrente de soldagem passe pelos rolamentos, protegendo o componente mais dispendioso contra crateras por arco.
- Capex dimensionado corretamente — dimensionar pelo gráfico de carga excêntrica evita tanto uma unidade que trava quanto uma unidade superdimensionada pela qual se pagou em excesso.
Em projetos relatados pela Aubrik — uma linha de flanges eólicos e uma célula para vasos de pressão de 20 toneladas — os clientes citaram redução significativa do retrabalho e ciclos mais rápidos após substituírem a movimentação manual de peças. Considere esses resultados como indicativos: o retorno duradouro e defensável é a lógica de engenharia apresentada acima, válida em qualquer fábrica.
ESPECIFICAÇÃO DE INTEGRAÇÃO
Integração de robôs e engenharia de controle
Em uma célula robotizada, o posicionador deixa de ser uma mesa giratória e passa a ser um eixo auxiliar. Com o movimento coordenado, o robô e o posicionador podem mover-se em conjunto — permitindo que o ponto central da ferramenta que executa a solda mantenha ângulo e velocidade constantes da tocha — enquanto percorre uma junta de soldagem em movimento contínuo, sem a sequência de parar, reposicionar e reiniciar.
No entanto, para que isso ocorra, três condições devem ser atendidas simultaneamente, e uma solução de baixo custo normalmente negligencia pelo menos uma:
- Eixos sincronizados: o posicionador deve poder ser utilizado como um eixo comandado de forma inteligente, não como uma simples plataforma liga/desliga.
- Compatibilidade com fieldbus: EtherCAT, PROFINET ou DeviceNet — compatível com seu controlador. Utilizamos um PLC Siemens, com HMI e interfaces padrão.
- Compatibilidade com pelo menos as três maiores marcas de robôs: FANUC, ABB e KUKA.
O regime contínuo é essencial na automação
Os robôs não fazem pausas para resfriamento, portanto o sistema de movimento precisa de acionamento e aterramento com regime de trabalho de 100%. Uma unidade de serviço pesado da série HB combina estrutura Q355B com alívio de tensões, repetibilidade de indexação de ±0,5° e construção opcional à prova de explosão ATEX para células dos setores de petróleo, gás e fábricas de baterias.
Este é o nível de detalhe que os integradores realmente solicitam — protocolos específicos, marcas de robôs identificadas, classe do material declarada e tolerância real de indexação — em vez de “opções avançadas de controle”. O posicionamento coordenado de três eixos está bem consolidado nos registros de patentes.
Um erro nesse ponto tem um custo brutal: um posicionador de soldagem robotizada que sofre retroacionamento ou perde a sincronização exige retrabalho manual e pode deixar uma célula parada por 2–3 dias. Um comprador dos Estados Unidos no setor automotivo que utiliza um dispositivo de fixação de 5 toneladas percebe esse risco primeiro — o problema que a Aubrik resolve, pois o acionamento HB é dimensionado para movimento coordenado contínuo. Cada célula Aubrik é verificada com a marca de robô do cliente antes do envio.
Planejando uma célula automatizada? Solicite uma especificação detalhada de integração para seu robô →
CONFORMIDADE E SEGURANÇA
Certificações e conformidade com códigos de soldagem
É aqui que uma resposta honesta supera uma resposta de marketing. Existem dois tipos diferentes de normas na soldagem, e um fornecedor confiável nunca os confunde.
IDENTIFICAÇÃO DA NORMA
ESCOPO DE APLICAÇÃO
STATUS
■ CERTIFICAÇÃO NO NÍVEL DA MÁQUINA
ISO 9001
SGQ da empresa
POSSUI
CE / EN ISO 12100
Segurança de máquinas
POSSUI
■ CONFORMIDADE NO NÍVEL DO PROCESSO
AWS D1.1
Aço estrutural
VIABILIZA
ASME VIII
Vasos de pressão
VIABILIZA
API 1104
Soldas em dutos
VIABILIZA
EN 1090-2
Execução de estruturas de aço na UE.
VIABILIZA
O que a Aubrik possui versus o que a Aubrik viabiliza
Um posicionador possui as certificações aplicáveis a uma máquina: ISO 9001 para a gestão da qualidade de fabricação e marcação CE segundo a Diretiva de Máquinas da UE, que exige uma avaliação de riscos de segurança conforme a EN ISO 12100. A ISO 9001 e a CE são as únicas normas segundo as quais um posicionador pode ser legitimamente certificado.
Os códigos de soldagem são outra questão: AWS D1.1, ISO 3834-2, ASME Section VIII, API 1104, EN 1090-2 e IEC 61400 regem a solda e o sistema de qualidade do fabricante, não o equipamento. Os posicionadores Aubrik são fabricados para apoiar a fabricação metalmecânica conforme esses códigos — com a velocidade superficial constante e o acesso à posição plana exigidos por soldas em conformidade. Não alegamos que a máquina possui “certificação ASME”, pois nenhum posicionador possui.
Guia de suprimentos: preços, prazo de entrega, garantia e pós-venda global
A maior objeção à compra de um posicionador diretamente de um fabricante chinês não é o preço — é o que acontece depois que a caixa chega. Respondemos a essa objeção com condições, não com promessas.
Os preços são diretos de fábrica, sem margem de distribuidor entre sua empresa e quem fabrica a máquina. Como cada unidade é configurada para a peça que será soldada, o valor correto é definido por sua especificação — carga, mandril, inclinação, controle e destino — e não por um preço de prateleira. A disciplina de gestão da qualidade por trás dessa fabricação é o mesmo sistema ISO 9001 que sustenta a garantia.
“Dimensionamos o caminho de massa para a amperagem de soldagem em cada unidade e publicamos o gráfico de carga excêntrica, não apenas o valor no eixo central. Essas duas especificações determinam se um posicionador durará dez anos ou falhará em um — por isso, nós as incluímos na ficha técnica.”
O que um pedido à Aubrik realmente garante
- Prazo de entrega — modelos padrão em 7–15 dias úteis; projetos personalizados em 15–30 dias.
- MOQ 1 e OEM — pedidos de uma única unidade, além de mesa giratória, mandril, controle e capacidade especificados pelo cliente.
- Garantia — cobertura gratuita de 12 meses para defeitos de fabricação e falhas de componentes.
- Pós-venda — fornecimento de peças de reposição a longo prazo e serviço de engenheiro no local, no exterior, em 50+ países de exportação.
- Alimentação elétrica — fornecida para sua rede (220 V ou 380 V, 50/60 Hz), sem surpresas com conversores de fase.
[SYS-FACILITY] INSPEÇÃO VISUAL
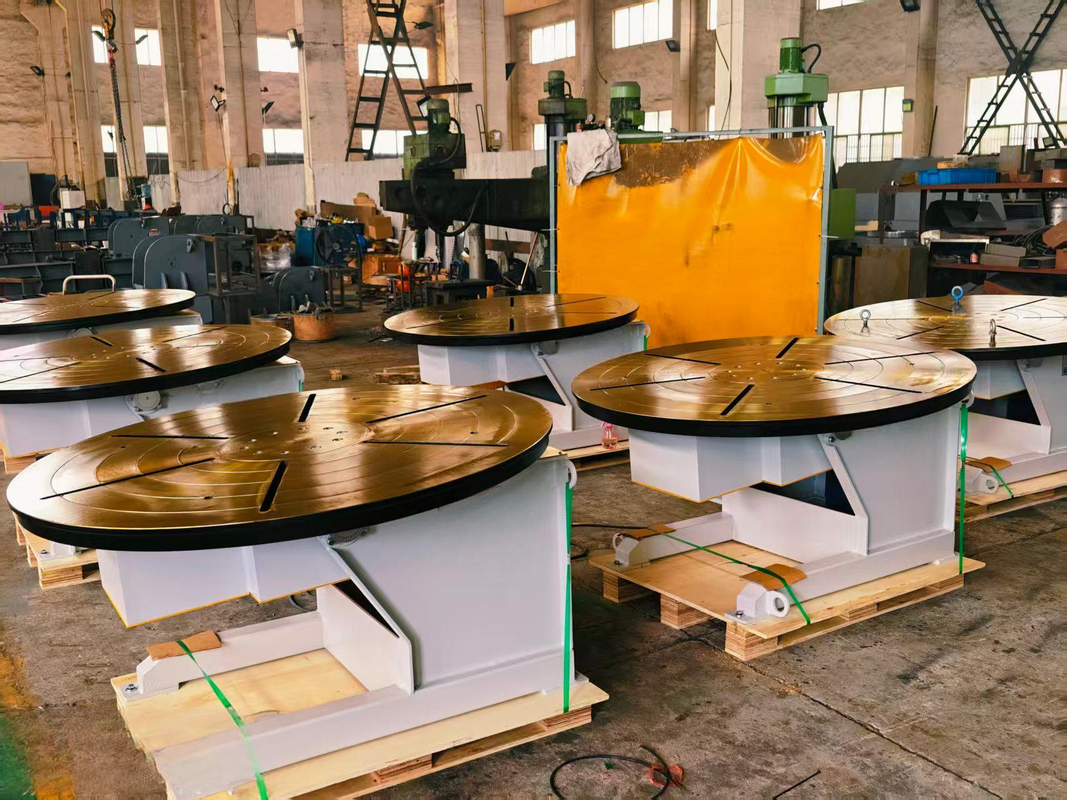
Instalações fabris e área de produção
FERRAMENTAS DE ENGENHARIA
Ferramentas de cálculo de engenharia
Utilize estas ferramentas de engenharia para determinar com precisão as capacidades de carga, as velocidades de curso e as configurações dos equipamentos para seus requisitos de fabricação metalmecânica.
FERRAMENTA.01
Calculadora de carga para posicionadores de soldagem
ABRIR CALCULADORA →FERRAMENTA.02
Conversor de RPM ↔ velocidade superficial (de curso)
ABRIR CONVERSOR →FERRAMENTA.03
Seletor de família de posicionadores de soldagem
ABRIR SELETOR →BASE DE CONHECIMENTO TÉCNICO
Perguntas frequentes
01
Como dimensionar um posicionador de soldagem para minha peça de trabalho?
Some a peça mais pesada ao peso de todos os dispositivos de fixação e grampos, aplique um fator de segurança de 1,5–2,0× e consulte o gráfico de carga excêntrica no deslocamento de seu centro de gravidade — não a capacidade anunciada. A capacidade vertical (inclinada) corresponde a aproximadamente metade do valor horizontal e diminui ainda mais conforme o centro de gravidade se eleva acima da mesa giratória. Em caso de dúvida, envie-nos o desenho técnico da peça, e um engenheiro da Aubrik fará o dimensionamento com sua empresa.
02
A mesa giratória consegue operar devagar o suficiente para TIG?
Sim. Os posicionadores rotativos Aubrik utilizam um acionamento VFD de ajuste contínuo a partir de 0.03 RPM, bem abaixo dos ~0,3–0,5 RPM necessários para os passes de raiz e acabamento TIG em diâmetros maiores. Muitas unidades econômicas têm velocidade mínima próxima de 2 RPM, que é a reclamação mais comum sobre TIG nos fóruns de soldagem.
03
Como a corrente de soldagem é aterrada para não danificar os rolamentos?
Por meio de uma massa rotativa nominal (anel coletor ou escova) dimensionada para sua amperagem de soldagem, de modo que a corrente de retorno não passe pelos rolamentos. Sem ela, a corrente forma arcos no contato entre as esferas e a pista, causando crateras no rolamento — uma falha frequente em equipamentos importados sem classificação nominal.
04
Com qual tensão os posicionadores Aubrik operam?
220 V ou 380 V a 50/60 Hz. Deve ser especificada no pedido; não requer conversor de fase.
05
É possível integrá-lo a células robotizadas Fanuc, ABB ou KUKA?
Sim, as unidades SEMIAUTOMÁTICAS E PARA SERVIÇO PESADO utilizam um PLC SIEMENS com interfaces ETHERCAT / PROFINET / DeviceNet, que permitem a operação sincronizada como eixo externo com os principais fabricantes de robôs.
06
Qual é o prazo de entrega, a garantia e o pedido mínimo?
7-15 dias úteis para unidades padrão; 15-30 dias úteis para unidades personalizadas. Garantia de 1 ano; o MOQ é 1; projetos OEM são bem-vindos; opção à prova de explosão ATEX.
Em alta agora



