
Póngase en contacto con la empresa Aubrik

Una línea de producción de vigas H y estructuras de acero es mucho más que una máquina de corte y un transportador más largo. Es una secuencia integrada de sistemas de corte, ensamble de vigas, soldadura por arco sumergido, enderezado, transferencia y acabado, diseñada en función de cómo un taller de fabricación de acero maneja almas, patines, placas de acero y estructuras de vigas terminadas.
Especificaciones principales que los compradores deben definir primero
- Rango de capacidad para dimensiones de vigas ( alma, patín, límite de sección ).
- Método de la máquina de corte: corte por llama CNC, corte por plasma o método combinado.
- Método de ensamble de vigas, acceso para punteo y recorrido del transportador.
- Tipo de soldadura por arco sumergido, gestión del fundente y sistemas de seguimiento de la antorcha.
- Enderezado de patines, granallado, acabado superficial, medios auxiliares de manejo, capacitación y plan de servicio.
Esta guía ofrece a gerentes de planta, equipos de fabricación de acero, agentes de compras y compradores de EPC factores prácticos que pueden comparar antes de emitir una RFQ. Separa la decisión de compra de la parte informativa y después orienta a los lectores calificados hacia la configuración de la línea de vigas de Aubrik cuando estén listos.
Qué incluye una línea de producción de vigas H y estructuras de acero
La mayoría de las máquinas independientes para soldar vigas H atienden una sola estación de trabajo. Una línea de producción de vigas H totalmente integrada conecta estas estaciones y reduce el manejo de materiales desde las materias primas hasta los productos finales. Una línea de producción de estructuras de acero puede incluir una máquina de corte CNC, una máquina de ensamble de vigas, una estación de soldadura de pórtico, una máquina enderezadora, un sistema transportador y de volteo, una máquina de granallado y una instalación de tratamiento superficial.
| Alcance | Qué suele abarcar | Riesgo para el comprador |
|---|---|---|
| Máquina de soldar individual | Soldadura de vigas en una estación, a menudo con manejo independiente. | El precio bajo puede ocultar transportadores adicionales y trabajos de volteo y enderezado. |
| Línea de producción de vigas H | Corte, ensamble, soldadura de vigas, enderezado y transferencia entre estaciones. | Si la distribución de la línea no está clara, los cuellos de botella pasan de la soldadura al manejo. |
| Línea integrada de estructuras de acero | Corte de placas de acero, fabricación de vigas H, opciones para vigas cajón, tratamiento superficial y logística del taller. | La evidencia del proveedor debe abarcar la compatibilidad de los módulos, los controles, el alcance de la instalación y la documentación de soporte. |
La experiencia de Aubrik con productos va más allá de un sistema de soldadura de vigas H: también producimos líneas de producción de torres eólicas, máquinas para soldadura de tuberías, equipos de corte CNC, máquinas rectificadoras, equipos de rolado y equipos de doblado. Lo sabemos porque la producción de vigas suele ser solo uno de los componentes de un taller que fabrica estructuras de acero. Las grúas, las zonas de acopio de materias primas, los inspectores, el personal de soldadura y corte y las estaciones de acabado superficial suelen compartirse entre varias actividades de fabricación pesada.
De las placas de acero al producto final: el proceso de producción
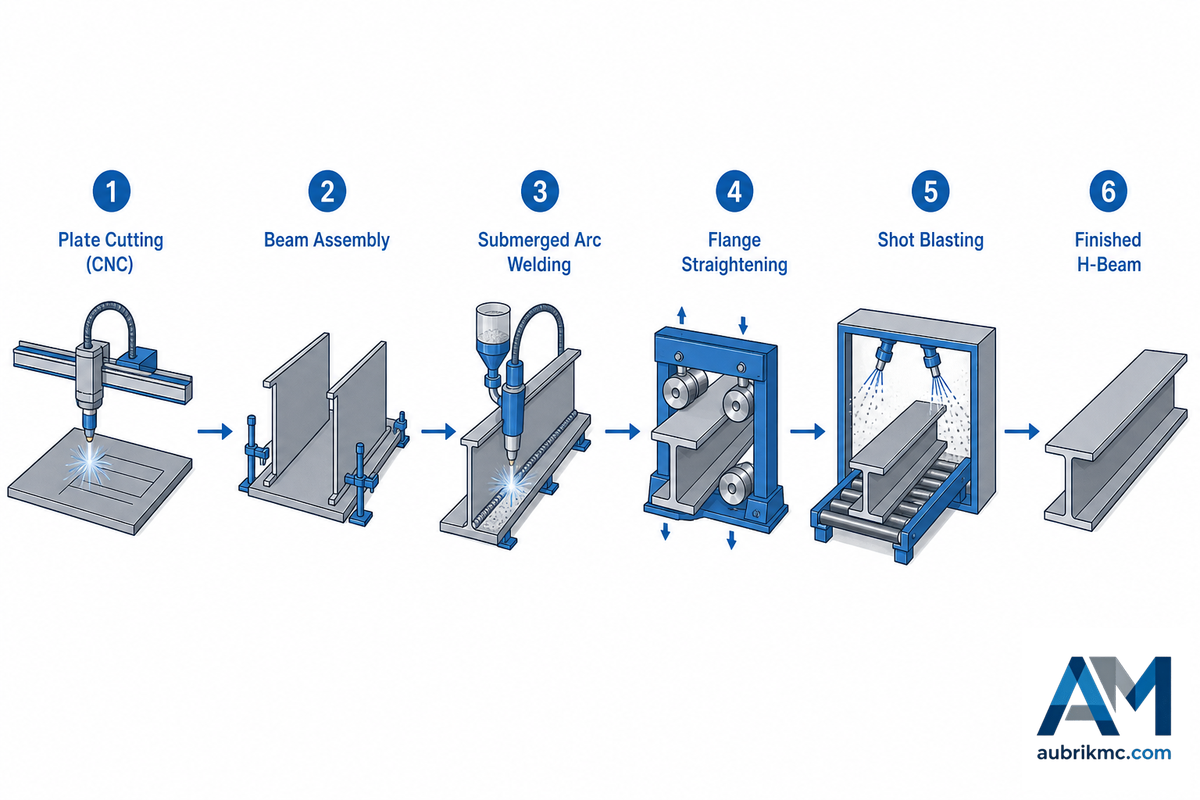
En términos simplificados, el proceso de una línea de producción de vigas H va desde las placas de acero hasta la viga H terminada. (Consulte a continuación una lista de verificación para la planificación, no normas de construcción ni planos del proyecto.)
Flujo de vigas en 7 estaciones
- Preparación de la placa de acero en bruto: verifique la calidad del material utilizado. (Grado del acero, planicidad de la placa, espesor, etc)
- Preparación de placas mediante corte CNC: se utiliza una máquina de corte por llama, plasma u otro método combinado para cortar las placas del alma a la altura adecuada y las placas de los patines.
- Ensamble de la viga: mediante una máquina de posicionamiento, las placas se colocan para formar una H y después se fijan en su lugar mediante punteo.
- Soldadura por arco sumergido: las soldaduras entre las placas de los patines y el alma se realizan mediante soldadura por arco sumergido.
- Transferencia al sistema de volteo y al transportador: este sistema mueve las vigas entre las distintas etapas sin recurrir a soluciones manuales improvisadas ni a grúas para las vigas difíciles de manejar.
- Enderezado de patines: corrige la deformación causada por el calor después de soldar la viga.
- Granallado y acabado: prepara las superficies antes de pintarlas o destinarlas a otras aplicaciones estructurales.
¿Cuál es el proceso de una línea de producción de vigas H?
En la mayoría de los talleres, una línea de producción de vigas H comienza con el corte de placas, seguido del ensamble del alma y los patines, el punteo, la soldadura por arco sumergido, el enderezado, la inspección y el tratamiento superficial final. Primero se cortan las placas del alma y de los patines, se alinean en forma de H y después se envían a la máquina de soldadura de pórtico. Una vez terminadas las soldaduras principales, la viga pasa al enderezado, el granallado y cualquier etapa de acabado que exija el proyecto.
El código de soldadura debe formar parte de la lista de verificación del comprador. AWS describe D1.1 como un código de soldadura estructural que abarca cómo se suelda, califica, inspecciona y acepta el acero estructural. Esto no significa que todas las cotizaciones de máquinas de exportación cumplan de forma predeterminada los criterios de AWS. Significa que el comprador debe preguntar qué procedimientos de soldadura, calificaciones de soldadores, registros de inspección y criterios de aceptación se aplicarán al trabajo.
Conjunto de máquinas: corte, ensamble de vigas, soldadura de pórtico, enderezado y granallado
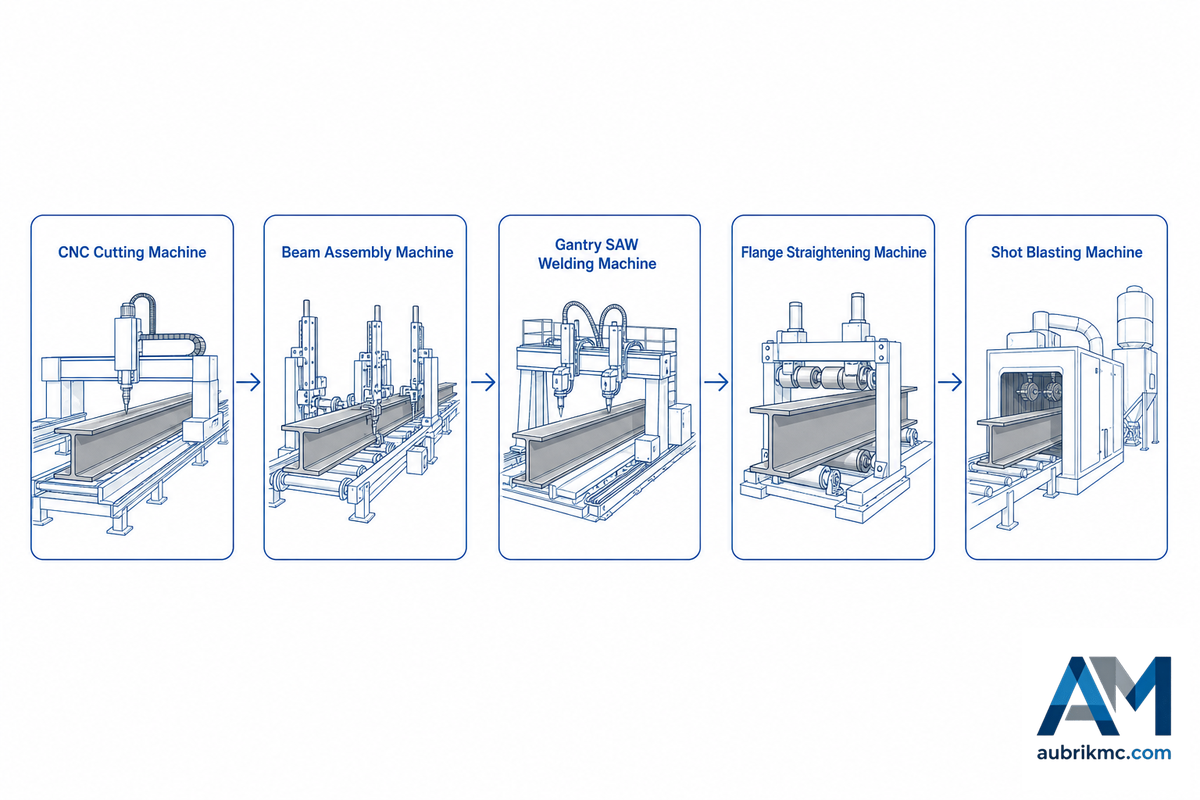
Las buenas propuestas enumeran el conjunto de máquinas en el mismo orden en que las utilizará su taller. También deben mostrar qué evidencia estará disponible antes del envío, durante la instalación y en la puesta en marcha.
| Módulo | Finalidad | Evidencia que debe solicitar |
|---|---|---|
| Máquina de corte CNC | Cortar las placas del alma y de los patines antes del ensamble. | Método de corte, control de anidamiento, rango de placas y muestra de calidad de los bordes. |
| Corte por plasma o por llama CNC | Ajustar la velocidad de corte y el estado de los bordes al espesor de la placa. | Rango de materiales para las pruebas y puntos de mantenimiento de la trayectoria de corte. |
| Máquina de ensamble | Mantener alineados el alma y los patines antes del punteo. | Método de sujeción, rango hidráulico y procedimiento para cambiar la configuración. |
| Máquina de soldadura de pórtico | Desplazar los cabezales de soldadura por arco sumergido a lo largo de la viga. | Método de seguimiento de la antorcha, manejo del fundente, alimentación de alambre y registros del proceso de soldadura. |
| Transportador y equipo de volteo | Mover las vigas entre los lados de soldadura y las estaciones posteriores. | Plano de distribución del taller, dirección de transferencia y puntos de interfaz con la grúa. |
| Máquina enderezadora | Corregir la deformación de los patines causada por el aporte térmico de la soldadura. | Rango de dimensiones de los patines, disposición de los rodillos y método de ajuste hidráulico. |
| Máquina de granallado | Preparar la superficie de la viga antes del recubrimiento o de una fabricación posterior. | Plan de medios abrasivos, recolección de polvo, acabado superficial objetivo y acceso para mantenimiento. |
| Gabinete eléctrico y de control | Coordinar motores, parámetros de soldadura, unidades hidráulicas y paros de línea. | Idioma del control, lista de refacciones, gestión de alarmas y alcance de la capacitación del operador. |
| Paquete de instalación y capacitación | Convertir los equipos en una línea de producción operativa en las instalaciones. | Requisitos de cimentación, plan de puesta en marcha, términos de la garantía y canal de contacto para el servicio posventa. |
El granallado merece atención específica porque es tanto una estación de tratamiento superficial como un aspecto de la planificación de seguridad. Las reglas de OSHA sobre soldadura y corte señalan que la protección de los trabajadores depende de la ventilación y del control de la exposición; el granallado abrasivo presenta además sus propios riesgos relacionados con el polvo, el ruido, la granalla y los contaminantes superficiales. Antes de considerar el granallado como un simple complemento, los compradores deben preguntar por el diseño del recinto, la recolección de polvo, los medios abrasivos y el acceso para mantenimiento.
Línea de producción de vigas H automática o semiautomática: ¿qué configuración se adapta a su taller?
La fabricación semiautomática de vigas puede ser una solución práctica para talleres con trabajos variados, menor volumen repetitivo o espacio limitado. El diseño de una línea totalmente automática resulta más fácil de justificar cuando el flujo de materiales, las familias de vigas repetitivas y las responsabilidades de los operadores se definen antes de la compra. Elegir un nivel de automatización incorrecto puede dificultar la operación de una línea, aunque los equipos sean adecuados.
| Configuración | Aplicación idónea | Pregunta previa a la compra |
|---|---|---|
| Equipos auxiliares manuales | Bajo volumen, trabajos de reparación y talleres que ya cuentan con grúas y armadores capacitados. | ¿El movimiento manual generará tiempos de espera o riesgos de seguridad alrededor de las vigas pesadas? |
| Línea semiautomática | Fabricantes que necesitan una mayor uniformidad de la soldadura, pero siguen procesando vigas de distintos tamaños. | ¿Qué etapas aún requieren configuración, volteo, medición e inspección por parte del operador? |
| Línea automática de producción de vigas H | Trabajos repetitivos, flujo planificado por lotes y talleres con espacio suficiente para transportadores y zonas de preparación. | ¿Pueden el corte previo y el acabado posterior mantener el ritmo de la soldadura automatizada? |
¿Qué beneficios aporta un sistema hidráulico a la línea de producción de vigas H?
Los sistemas hidráulicos ayudan a que la máquina de ensamble, la máquina enderezadora y los dispositivos de sujeción apliquen una fuerza controlada a los elementos pesados de acero. Durante el ensamble de las vigas, las abrazaderas hidráulicas mantienen el alma y los patines en su posición antes del punteo, lo que proporciona al operador un punto de partida confiable. En el enderezado de los patines, la presión hidráulica ayuda a corregir la deformación causada por el calor de la soldadura. Los compradores deben preguntar cómo se ajusta la presión, cómo se protege el sistema hidráulico, qué sellos y bombas son refacciones habituales y qué mantenimiento rutinario debe realizar el operador. La productividad debe considerarse como resultado de un flujo estable de materiales, ajustes más seguros y menos demoras de manejo, no como una promesa fija aplicable a todos los talleres. Pregunte si los ajustes de presión se registran durante las pruebas de fábrica y la capacitación del operador.
La planificación de la automatización también implica riesgos de integración. El trabajo de NIST sobre robótica para fabricación inteligente señala la necesidad de contar con medidas de desempeño, integración, agilidad, interoperabilidad y confianza en que los sistemas funcionarán en condiciones reales del taller. En la automatización de una línea de vigas, esto se traduce en preguntas prácticas para la RFQ: ¿cuándo configura el operador la receta, cómo se prueban los cambios y cómo se reinicia la línea después de un paro?
Controles de calidad de soldadura y enderezado que los compradores deben solicitar
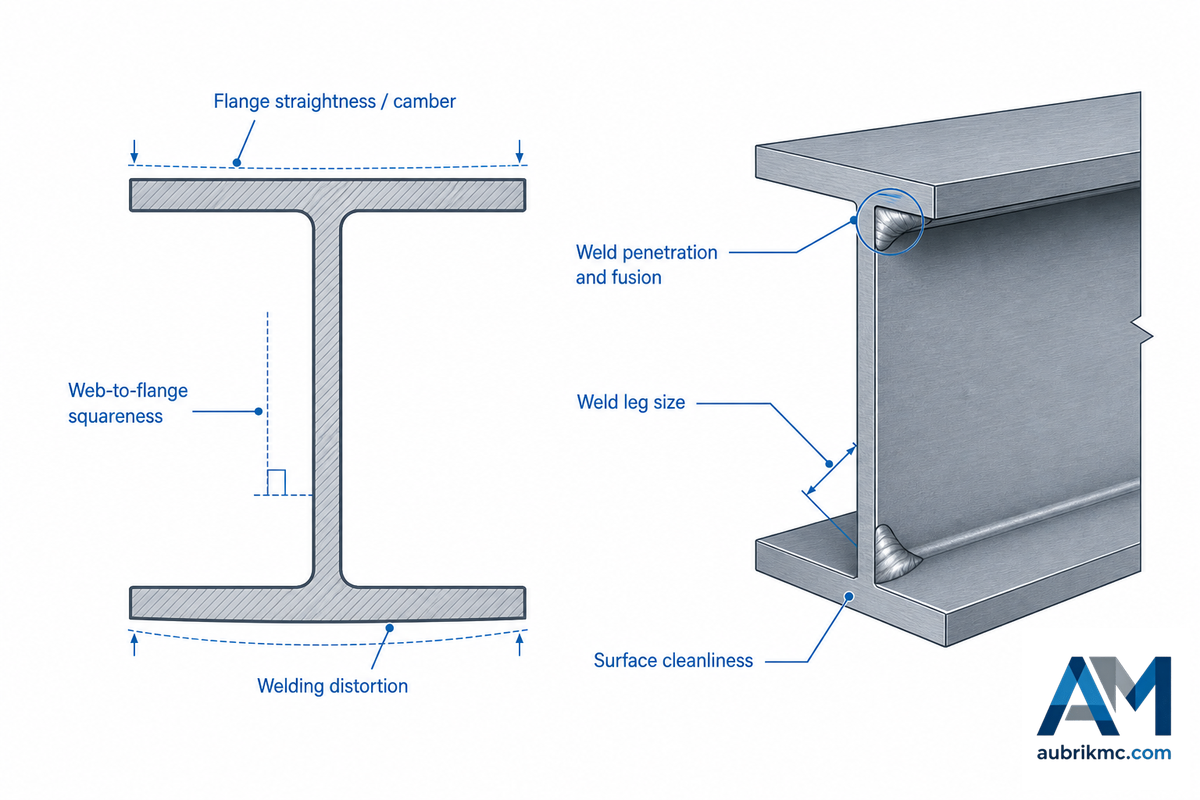
Una línea de soldadura de vigas solo resulta útil en la medida en que sean adecuados la calidad de la soldadura, la rectitud de la sección y los registros que demuestren que la línea se configuró correctamente. Los compradores deben evitar afirmaciones sobre tolerancias que no estén respaldadas, salvo que el proveedor las relacione con el material, las dimensiones de la viga, el procedimiento de soldadura, el método de inspección y los criterios de aceptación.
| Punto de calidad | Solicite | Por qué es importante |
|---|---|---|
| Procedimiento de soldadura | Proceso, alambre de soldadura, fundente, rango de corriente y plan de inspección. | La soldadura de vigas depende de parámetros repetibles, no solo de la habilidad del operador. |
| Seguimiento de la antorcha de soldadura | Cómo sigue la antorcha la línea de unión cuando cambia el estado de la placa. | Un seguimiento deficiente puede afectar la apariencia de la soldadura y el tiempo de retrabajo. |
| Enderezado de patines | Rango de la máquina enderezadora, contacto de los rodillos y proceso de corrección de muestras. | El calor de la soldadura puede deformar el patín después de la soldadura por arco sumergido. |
| Ventilación y control de humos | Plan de extracción localizada o ventilación general alrededor de las estaciones de soldadura. | Las reglas de OSHA sobre soldadura advierten que los humos y gases de soldadura requieren una ventilación adecuada. |
| Registros de inspección | Notas de las pruebas de fábrica, lista de verificación para la puesta en marcha y registro de capacitación del operador. | Los registros facilitan la repetición de los ajustes aprobados después de la instalación. |
¿Cómo funciona una máquina enderezadora de patines?
La máquina enderezadora de patines utiliza rodillos y presión hidráulica para corregir la deformación de los patines después de la soldadura. Durante la corrección, la viga atraviesa la línea mientras la posición de los rodillos se ajusta al espesor del patín y a la sección de la viga. Su función es enderezar la deformación sin dañar la sección transversal. Si un comprador no puede verificar el rango de patines, el método de ajuste, las especificaciones hidráulicas, los controles del operador y el acceso para servicio, es posible que a la línea ofrecida le falte un componente fundamental para la calidad de producción de vigas H.
Escalera de RFQ de 9 controles para líneas de vigas
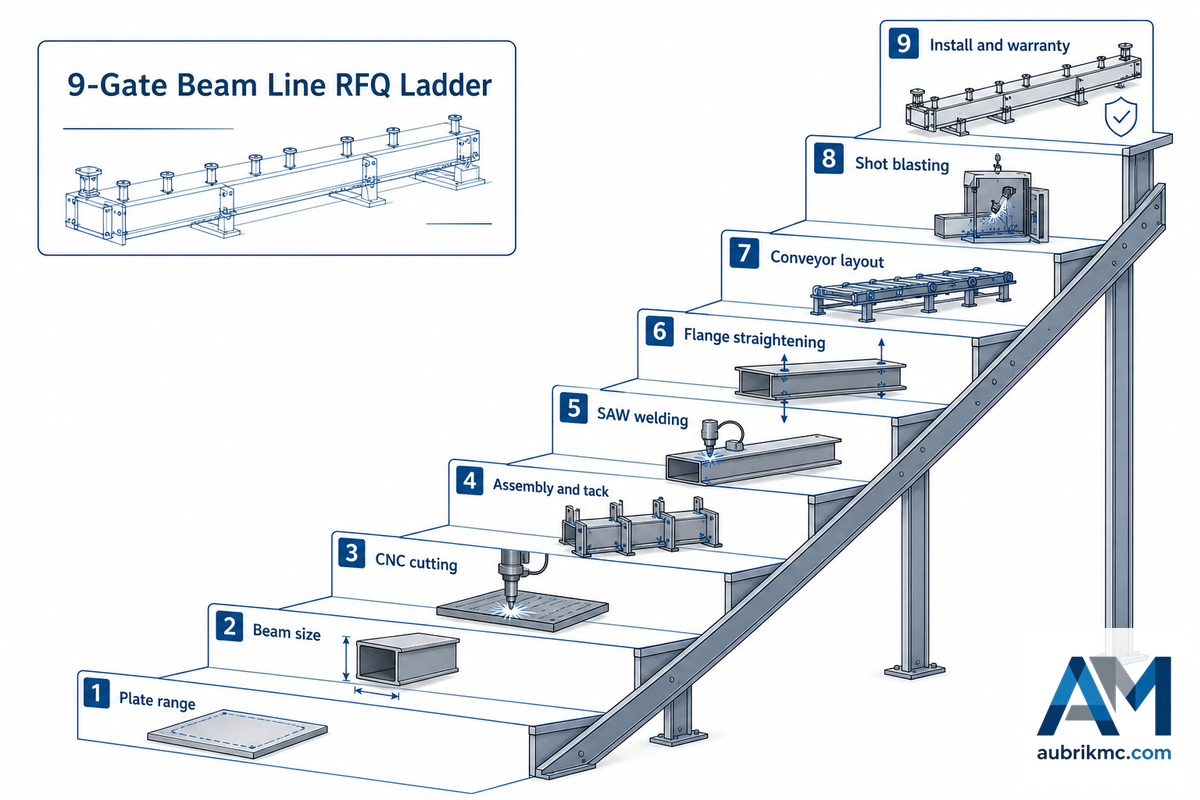
Compare a los fabricantes de máquinas para soldar vigas H y a los proveedores de líneas de producción mediante la escalera de RFQ de 9 controles para líneas de vigas. Esta herramienta pide a cada proveedor que demuestre cómo funcionará su línea en su taller, sin reducir la decisión a un precio de una sola línea.
| Control | Verificación de la RFQ | Evidencia del proveedor |
|---|---|---|
| 1 | Rango de materiales y placas de acero | Espesor de la placa, manejo de materias primas y grados de acero considerados. |
| 2 | Rango de dimensiones y secciones transversales de las vigas | Alturas mínima y máxima del alma, ancho de los patines y límites para vigas cajón, si se requieren. |
| 3 | Método de corte y control CNC | Plan de corte CNC, por plasma o por llama, además del software y la compatibilidad con el anidamiento. |
| 4 | Manejo durante el ensamble y el punteo | Sujeción de la máquina de ensamble, acceso para punteo y distribución de la estación del operador. |
| 5 | Configuración de la soldadura por arco sumergido | Configuración de la máquina de soldadura de pórtico, registros del proceso de soldadura, alambre de soldadura, fundente y cantidad de antorchas. |
| 6 | Método de enderezado de patines | Rango de la máquina enderezadora, detalles de los rodillos y plan de pruebas con una viga de muestra. |
| 7 | Distribución del transportador y del sistema de volteo | Distribución 2D de la línea, interfaz con la grúa, zonas de seguridad y acceso para mantenimiento. |
| 8 | Proceso de granallado o tratamiento superficial | Recinto de granallado abrasivo, recolección de polvo, acabado superficial objetivo y transferencia al proceso de recubrimiento. |
| 9 | Instalación, capacitación, garantía y refacciones | Plan de puesta en marcha, términos de la garantía de un año, proceso de cambios OEM y lista de refacciones. |
Agregue a la RFQ una nota sobre materiales y controles: indique si la línea procesará acero al carbono, qué perfiles de acero en forma de H se esperan y si el paquete de planos de las vigas de acero será suministrado por el comprador o por el proveedor. En cuanto a las máquinas, pregunte si la máquina de ensamble de vigas H, la máquina enderezadora de vigas H y cualquier equipo auxiliar para vigas H se incluyen en una sola cadena de suministro o se compran por separado. Respecto de los controles, pregunte cómo se registran durante las pruebas de fábrica el control numérico computarizado, el control automático, la producción automatizada, las verificaciones de exactitud y precisión y los datos de eficiencia de producción. En los trabajos de ingeniería y construcción, los ingenieros estructurales deben vincular la documentación de soldadura, las verificaciones de integridad estructural y los requisitos de aceptación de la industria de fabricación de acero antes de la aprobación final.
Utilice las cifras siguientes como ejemplos de campos de una RFQ, no como especificaciones prometidas de los equipos. Sustituya cada valor de ejemplo por los datos de su proyecto antes de que un proveedor dimensione las líneas de producción.
| Campo de la RFQ | Ejemplo de valor con unidad | Por qué importa la unidad |
|---|---|---|
| Altura del alma | 800 mm | Confirma el rango de ensamble y enderezado de vigas. |
| Ancho del patín | 300 mm | Afecta el contacto de los rodillos y el soporte del transportador. |
| Espesor del alma | 12 mm | Afecta la planificación del corte, el armado y ajuste y el aporte térmico. |
| Espesor del patín | 20 mm | Ayuda a dimensionar el enderezado de los patines y los ajustes de soldadura. |
| Longitud de la viga | 12 m | Determina la planificación del transportador, el volteo y la interfaz con la grúa. |
| Espacio ocupado por la línea | 36 m × 12 m | Mantiene las conversaciones sobre la distribución vinculadas al espacio real disponible. |
| Altura de la línea de paso | 900 mm | Alinea los transportadores y los equipos de ensamble y manejo. |
| Pasillo del operador | 1 m | Señala las necesidades de acceso alrededor de las estaciones de soldadura y enderezado. |
| Margen de sangría de corte | 2 mm | Vincula el anidamiento, el corte CNC y el estado de los bordes. |
| Longitud de la probeta de prueba | 300 mm | Define la evidencia de las muestras antes de la aceptación. |
| Viga de prueba para soldadura | 1 m | Genera un registro práctico de las pruebas de fábrica. |
| Reserva de potencia | 45 kW | Sirve de base para planificar el gabinete eléctrico y la instalación. |
| Espacio libre del gabinete de control | 800 mm | Garantiza el acceso para servicio y el espacio de mantenimiento. |
| Abertura de granallado | 1200 mm | Verifica si la máquina de granallado admite la familia de vigas. |
| Diámetro del conducto de polvo | 250 mm | Obliga a discutir desde el principio el recorrido del sistema de recolección de polvo. |
| Altura del gancho de la grúa | 6 m | Evita que queden ocultos los supuestos sobre el manejo. |
| Profundidad de empotramiento de la cimentación | 300 mm | Aclara la obra civil antes de la instalación. |
| Longitud del cable de repuesto | 5 m | Hace visibles las refacciones y el alcance de la instalación. |
| Peso de prueba para el manejo | 500 kg | Mantiene las pruebas de aceptación vinculadas a la carga real de manejo. |
Para los alcances de proyectos existentes, compare el esquema de Aubrik para una línea de producción de vigas H y estructuras de acero con los nueve controles anteriores. Esto ayuda a centrar la conversación con el comprador en el rango de materiales, los módulos de los equipos, la calidad de la soldadura y los informes de instalación, en vez de enfocarse tanto en una lista imprecisa de equipos.
Fundada en 1999 y anteriormente operada como Wuxi ABK Machinery, Aubrik declara contar con un equipo profesional de I+D con más de 20 años de experiencia en el sector, una capacidad anual de 1,000 conjuntos de equipos de soldadura y 200 conjuntos de equipos de corte, certificación ISO9001 y certificación CE. Estos datos ayudan a contextualizar al proveedor, pero la elección final debe basarse también en la adecuación al proyecto, los resultados de las pruebas, la respuesta del servicio y la calidad de la documentación. Para conocer los antecedentes de la empresa, consulte el perfil corporativo de Aubrik; para preguntas sobre la instalación o el alcance OEM, revise los servicios de Aubrik o comuníquese con Aubrik.
El lugar de las líneas de vigas H en la fabricación de estructuras de acero
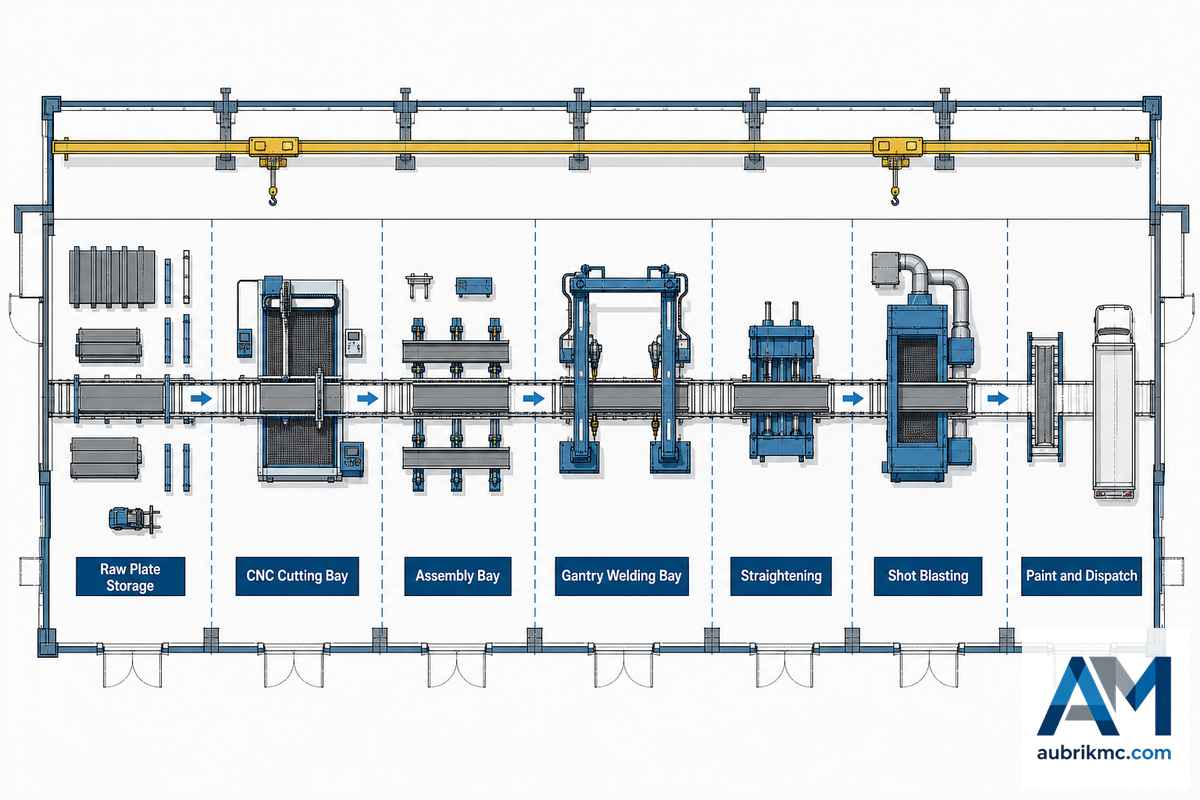
Las líneas de vigas H funcionan mejor cuando el taller tiene suficiente trabajo repetitivo con acero como para conectar las estaciones. No siempre son una buena compra para reparaciones ocasionales de vigas, series cortas con muchas dimensiones inusuales o trabajos extensos de soldadura en campo. Resultan más útiles cuando un fabricante necesita realizar el corte de placas, el ensamble y la soldadura de vigas, el enderezado de patines y la preparación de superficies mediante un flujo repetible.
| Aplicación | Aplicación adecuada | Qué verificar primero |
|---|---|---|
| Construcción e infraestructura | Elementos repetitivos de acero estructural y flujo planificado del taller. | Códigos del proyecto, requisitos de inspección y trazabilidad de los materiales. |
| Maquinaria pesada | Piezas pesadas de acero en las que importan la repetibilidad de las soldaduras y la rectitud. | Necesidades de secciones transversales variadas y etapas posteriores de mecanizado. |
| Construcción naval y trabajos del sector energético | Trabajos con vigas y placas vinculados a celdas de fabricación de mayor tamaño. | Tratamiento superficial, manejo de materiales, ventilación y documentación. |
| Bastidores de soporte para recipientes a presión | Estructuras de soporte que requieren elementos rectos repetitivos. | Requisitos de armado y ajuste y necesidad de producir también vigas cajón. |
Los campos de aplicación declarados por Aubrik incluyen recipientes a presión, petróleo, industria química, energía eléctrica, construcción naval, construcción y maquinaria pesada. Para los clientes de vigas H, el aspecto práctico consiste en definir la familia de trabajos antes de elegir el sistema de automatización. Un taller que produce secciones repetitivas de vigas H necesita una distribución distinta a la de un taller que fabrica una combinación de bastidores pesados, secciones de vigas cajón y estructuras únicas.
Perspectivas del sector: corte CNC integrado, manejo automatizado y tratamiento superficial
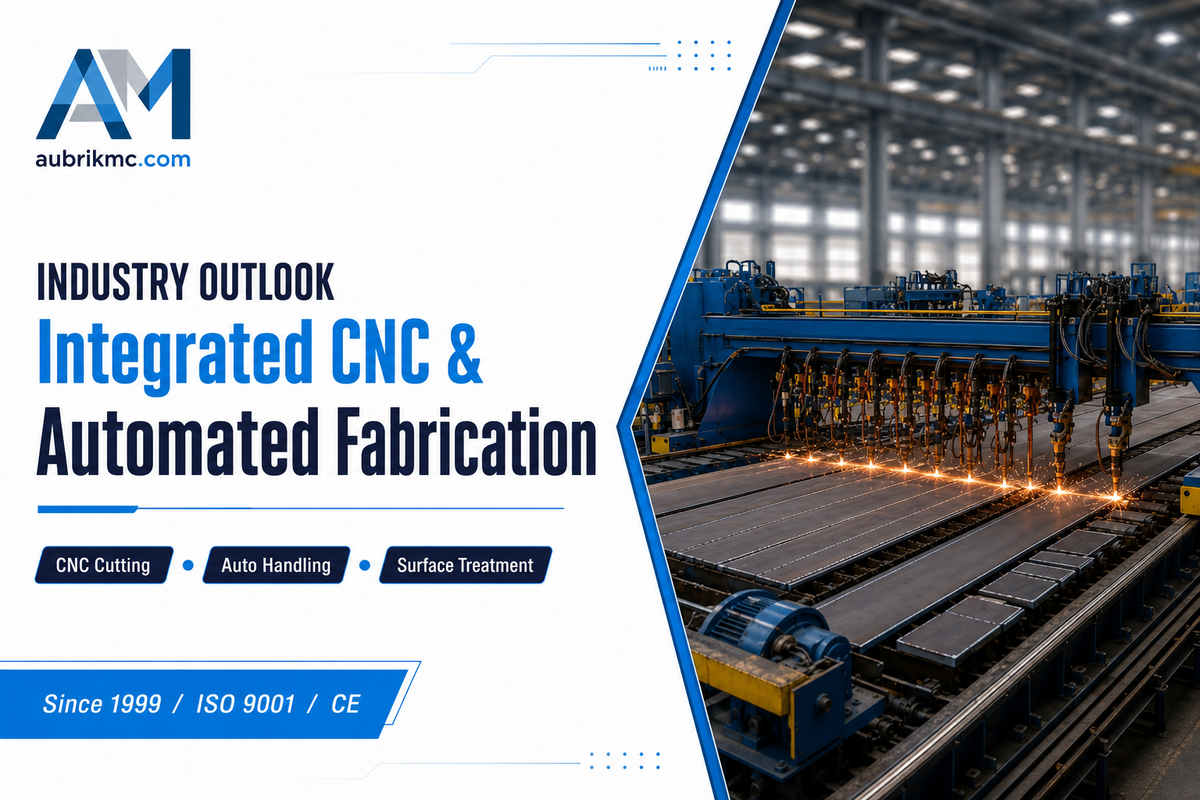
Las perspectivas de World Steel Association señalan que las condiciones de la demanda de acero varían entre regiones, por lo que los compradores deben evitar considerar cada titular como una ventaja comprobada. Las declaraciones prospectivas conllevan incertidumbre. Para comprar una línea de producción de vigas H o estructuras de acero, resulta más seguro basarse en la combinación de pedidos prevista por el comprador y no en noticias promocionales.
Las estadísticas de robótica respaldan la dirección de esta tendencia. La International Federation of Robotics informó que en 2024 se instalaron 542,000 robots industriales en todo el mundo, más del doble que una década antes. Sin embargo, una línea de vigas H sigue siendo un sistema de fabricación pesada con variaciones en las placas, calor de soldadura, movimientos de grúas y necesidades de inspección. La mejor pregunta no es si debe ser automática o no. La pregunta es: ¿qué estación genera el cuello de botella y qué resultados de pruebas demuestran que esta línea puede funcionar?
Después, la mayoría de los compradores procede a emitir una RFQ más específica que abarca el rango de vigas, el proceso de corte, la distribución de la estación de corte, la línea de ensamble para soldadura, las necesidades de soldadura automática, el enderezado de patines, los tratamientos superficiales posteriores, la fuente de poder para soldadura, la capacitación del operador y la garantía. Según la información corporativa proporcionada, Aubrik ofrece personalización OEM y una garantía gratuita de un año. Entre los países de exportación se encuentran España, Alemania, Rusia, India, Brasil, Francia, Italia y Vietnam. Estos elementos deben incluirse en la evaluación del proveedor junto con la tabla de evidencia de 9 controles.
Preguntas frecuentes
¿Qué es una línea de producción de vigas H?
Respuesta breve
Una línea de producción de vigas H es una serie de máquinas que procesan placas de acero desde el corte hasta el ensamble del alma y los patines, la soldadura, la corrección de los patines y la preparación de las superficies. Las estaciones habituales incluyen corte CNC, ensamble de vigas, soldadura de pórtico, manejo mediante transportadores y granallado.
¿Cuál es el proceso de una línea de producción de vigas H?
Respuesta breve
Comience con la preparación de las placas de acero y después corte el alma y los patines con equipos CNC de corte por llama o plasma. La máquina de ensamble sujeta la sección para realizar el punteo. La soldadura por arco sumergido completa las soldaduras principales, seguida del volteo, el enderezado de los patines, la inspección y el granallado o la preparación superficial. La secuencia exacta depende del rango de dimensiones de las vigas, la distribución del taller, las normas del proyecto y las necesidades posteriores de recubrimiento o fabricación.
¿Qué función cumple una placa de acero en la línea de producción?
Respuesta breve
La placa de acero es la materia prima de las piezas que forman el alma y los patines de la viga H. El espesor, la planicidad, el grado y el estado de los bordes de la placa afectan la calidad del corte, la precisión del ensamble, la uniformidad de la soldadura y el trabajo de enderezado.
¿Por qué es importante el granallado en la producción de vigas H de acero?
Respuesta breve
El granallado elimina la cascarilla y prepara la superficie de la viga antes del recubrimiento o de procesos posteriores de fabricación. Los compradores también deben revisar la extracción de polvo, el diseño de la cabina de granallado, el medio abrasivo y el acceso para mantenimiento, porque el granallado es tanto una etapa de preparación de la superficie como un aspecto de la planificación de la seguridad.
¿Cómo elegir al proveedor adecuado de líneas de producción de vigas H?
Respuesta breve
Seleccione un proveedor cuya línea se ajuste a su gama de materiales, las dimensiones de las vigas, el método de corte, el proceso de soldadura, las necesidades de enderezado, la distribución de la planta, el plan de capacitación, las condiciones de la garantía y el suministro de refacciones. Utilice la guía escalonada de RFQ de 9 etapas para líneas de vigas como marco de comparación.
¿Cuál es el propósito de una línea de soldadura de vigas?
Respuesta breve
Una línea de soldadura de vigas une las placas del alma y de los patines para formar una viga H soldada u otro elemento estructural similar. Su propósito es lograr que la soldadura de vigas sea más repetible y fácil de inspeccionar que el trabajo realizado estación por estación.
Lecturas relacionadas
- Guía de posicionadores de soldadura rotativos
- Guía de compra de mesas giratorias de soldadura
- Guía de posicionadores para soldadura de tuberías
- Comparación de posicionadores de soldadura y mesas giratorias
- Posicionadores de soldadura Aubrik
Referencias
- American Welding Society: Código AWS D1.1/D1.1M de soldadura estructural en acero
- American Welding Society: Códigos y normas
- OSHA 1910.252: Requisitos generales para soldadura, corte y soldadura fuerte
- OSHA 1926.353: Ventilación y protección para soldadura, corte y calentamiento
- NIST: Programa de sistemas robóticos para la fabricación inteligente
- World Steel Association: Perspectivas a corto plazo de octubre de 2025
- International Federation of Robotics: Resumen de World Robotics 2025







