Póngase en contacto con la empresa Aubrik

SISTEMA / ESPECIFICACIONES
Mesa giratoria de soldadura | Solución industrial Aubrik serie BY de 50–2000 kg
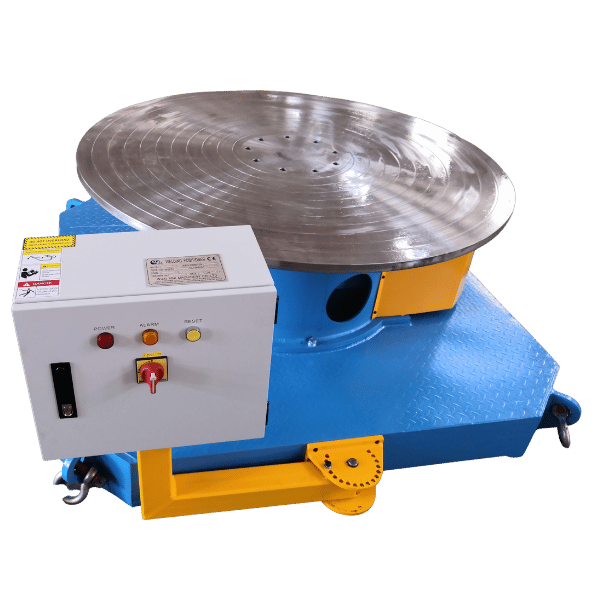
Sistemas industriales de mesas giratorias de soldadura diseñados para girar piezas de trabajo 360° de forma repetible con cargas de 50–2000 kg, alabeo ≤0.02 mm, control continuo de velocidad de 0.01–5 rpm e integración directa mediante PROFINET / Modbus en celdas de soldadura robotizada FANUC y KUKA. Los seis modelos estándar de la serie BY se envían desde nuestra fábrica de Wuxi y cumplen con ISO 9001 + CE; están diseñados para talleres de fabricación que requieren soldadura motorizada de juntas circulares sin las demoras de inventario que afectan a los canales de distribución de Estados Unidos.
CAPACIDADES DEL SISTEMA
Mesas giratorias de soldadura de servicio pesado para una producción repetible y de alta precisión
La soldadura de juntas circulares en tanques, tuberías, patines y recipientes a presión todavía consume entre 30–50% del tiempo de trabajo del operador en un taller de fabricación típico. La mayor parte se dedica a reposicionar manualmente la pieza de trabajo entre pasadas de soldadura.
01
Mecánica básica: una mesa giratoria de soldadura hace girar la pieza de trabajo alrededor de un eje horizontal. La antorcha permanece horizontal; la gravedad trabaja a su favor.
02
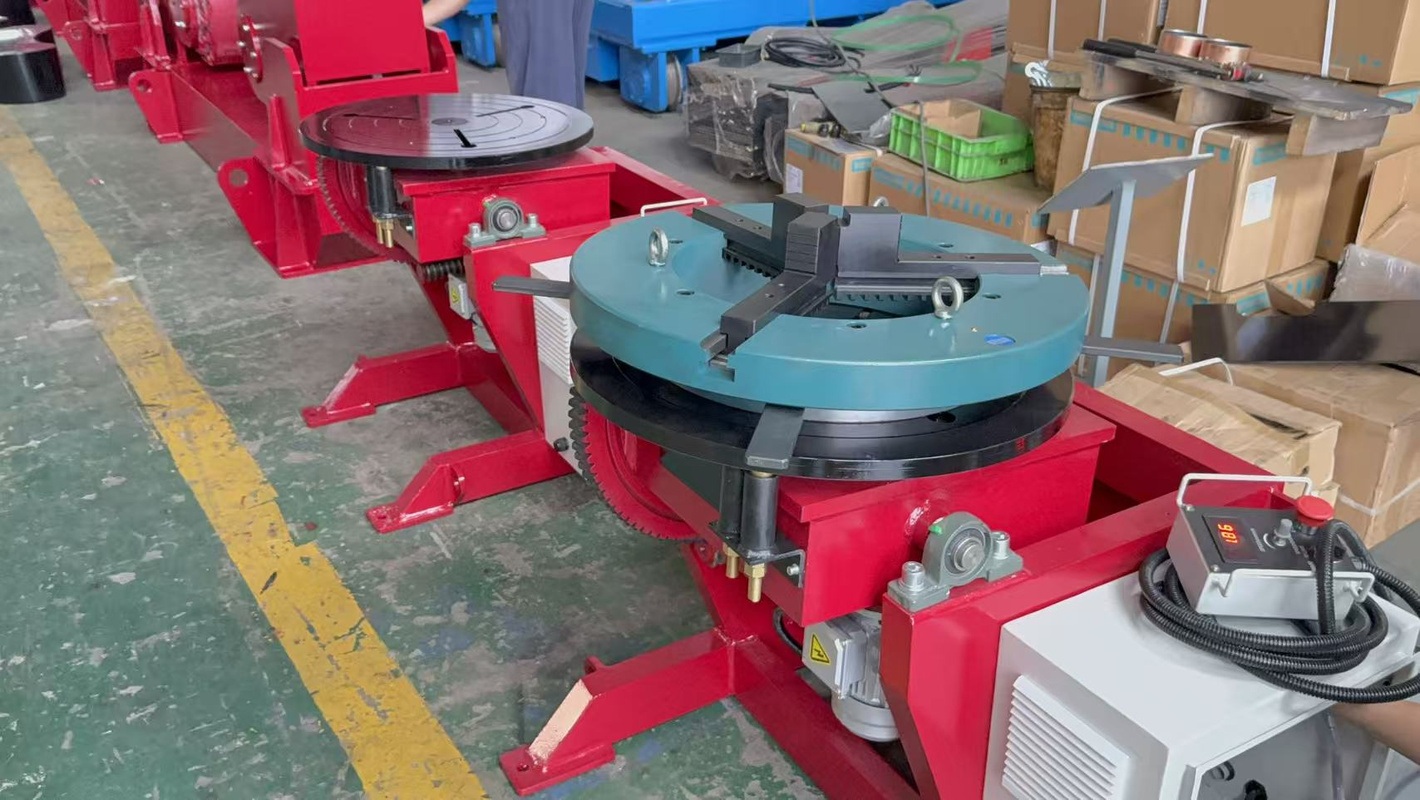
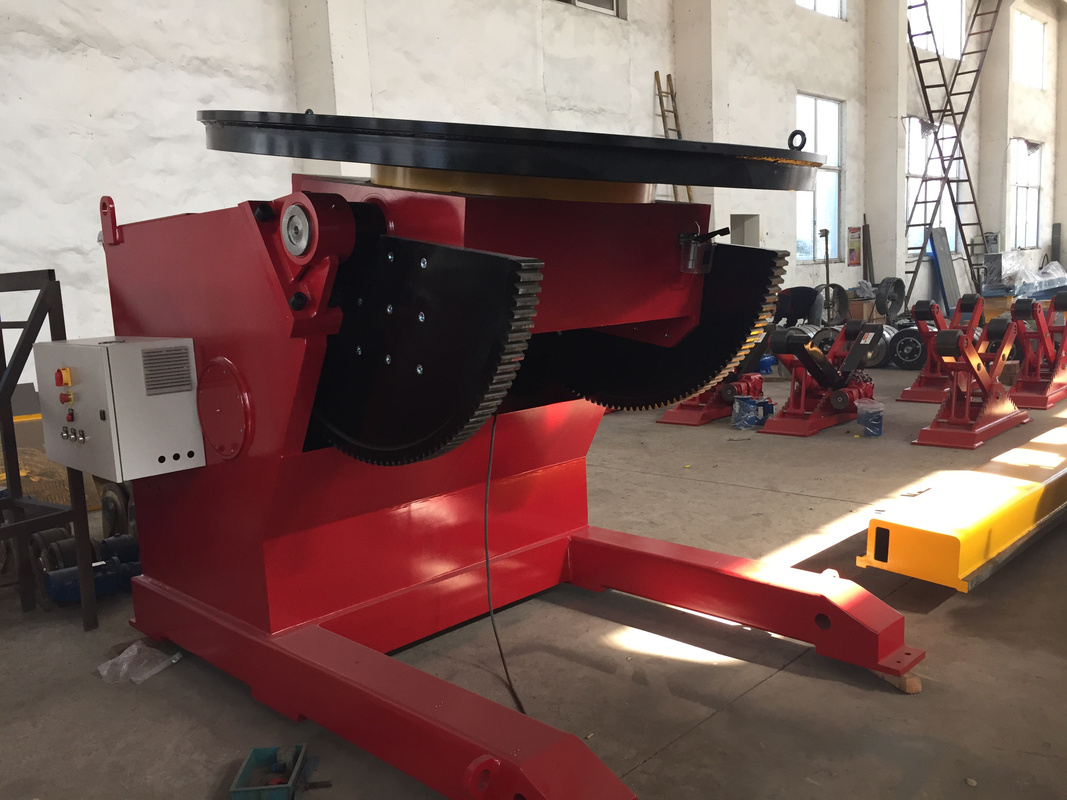
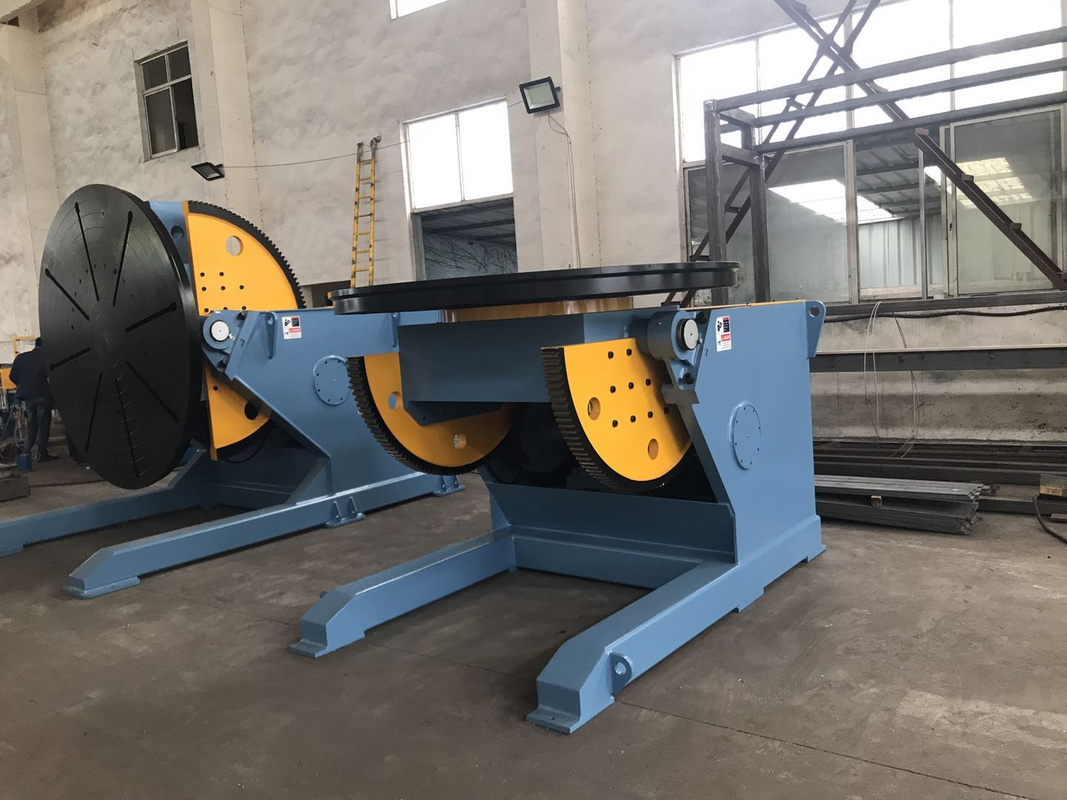
Conjunto mecánico: base mecanizada de hierro fundido, mesa motorizada, accionamiento por engranajes endurecidos y plato autocentrante de tres mordazas (160–630 mm), todo en un mismo bastidor para cada clase de carga.
03
Por qué es importante: AWS D1.1 identifica la soldadura sobre cabeza y fuera de posición como las situaciones más difíciles para mantener una calidad uniforme del cordón. Una mesa giratoria elimina ambas.
Resumen de la serie BY
Seis modelos estándar cubren desde muestras de laboratorio de 50 kg hasta conjuntos de producción de 2000 kg, con variantes personalizadas del BY-2000 de hasta 5000 kg para astilleros. Los valores de referencia del sector muestran que los posicionadores de soldadura y las mesas giratorias correctamente seleccionados aumentan la eficiencia de soldadura hasta 40% y reducen el retrabajo en juntas circulares.
Posición de la serie BY en el espectro industrial
La serie BY de Aubrik ocupa el segmento industrial del mercado, en contraste con las mesas giratorias para aficionados que dominan los resultados de búsqueda para consumidores. Un posicionador de soldadura CertiFlat o VEVOR ofrece una mesa de 30–50 kg accionada por taladro para el soldador aficionado; nuestro BY-50 más pequeño incorpora una base de hierro fundido mecanizada con precisión y control motorizado continuo de 0.5–5 rpm, mientras que nuestro modelo estándar más grande admite 2000 kg e integración completa con PLC.
Nota de ingeniería — La disyuntiva que resolvemos
La inconsistencia repetitiva del cordón es el riesgo oculto de las mesas giratorias para aficionados, porque sus trenes de engranajes se desvían bajo carga continua; esta es la razón estructural por la que Aubrik instala un par de engranajes de aleación endurecida en cada bastidor BY. Esta es la explicación directa de lo que diferencia una mesa de 30 kg accionada por taladro de una unidad de producción de 2000 kg certificada conforme a ISO 9001 y CE, y de por qué un comprador industrial que necesita disponibilidad operativa no puede sustituir una por la otra.
ESPECIFICACIONES Y DATOS DE INGENIERÍA
Modelos de la serie BY: tabla de capacidad, velocidad e inclinación
Los seis modelos estándar de la serie BY cubren cargas de soldadura de 50 a 2000 kg, un intervalo de peso para el que los principales competidores en los resultados de búsqueda no publican especificaciones numéricas. Las siguientes especificaciones de las mesas giratorias de soldadura, incluidas las configuraciones de alta demanda de 500kg y 1000kg, indican los límites reales de carga, las velocidades de rotación, las dimensiones físicas y la arquitectura de control, para que su equipo de ingeniería pueda dimensionar el equipo sin intercambiar correos con ventas.
| Modelo | Capacidad de carga | Ø de la mesa | Velocidad de rotación | Potencia del motor | Ángulo de inclinación | Modo de control | Aplicación recomendada |
|---|---|---|---|---|---|---|---|
| BY-50 | 50 kg | 200 mm | 0.5 – 5 rpm | 25 W | 0° (fijo) | Regulador continuo de velocidad | Bancos pequeños para TIG y tuberías de precisión |
| BY-100 | 100 kg | 250 mm | 0.3 – 4 rpm | 40 W | 0° | Regulador continuo | Fabricación ligera y subconjuntos automotrices |
| BY-300 | 300 kg | 320 mm | 0.2 – 3 rpm | 60 W | 0° | Regulador continuo | Tramos prefabricados de tubería y patines de tamaño mediano |
| BY-500 | 500 kg | 400 mm | 0.15 – 2 rpm | 90 W | 0° | Regulador continuo | Subconjuntos de recipientes a presión |
| BY-1000 | 1000 kg | 500 mm | 0.1 – 2 rpm | 120 W | 0 – 90° | Regulador + inclinación mediante manivela | Secciones de torres eólicas y tanques industriales |
| BY-2000 | 2000 kg (personalizado 5000+) | 600 mm | 0.08 – 1.5 rpm | 180 W | 0 – 90° (135° opcional) | Regulador + inclinación mediante manivela | Placas de acero para cascos, fabricación pesada y celdas robotizadas |
Matriz de decisión: elija el modelo BY correcto según su pieza de trabajo más pesada
Elegir la dimensión correcta de una mesa giratoria de soldadura es la decisión más importante que tomará un comprador, y el error de compra más común es elegir un tamaño insuficiente. Las guías de fuentes disponibles del sector repiten una y otra vez:«superar los límites de carga recomendados puede causar problemas de rendimiento o dañar el equipo y la pieza de trabajo» . Use la tabla siguiente 1.25: seleccione un modelo cuya capacidad de carga sea preferiblemente al menos 25% superior al peso bruto (pieza de trabajo + dispositivo de sujeción + plato de sujeción) de su pieza de producción más pesada (consulte la tabla siguiente).
Pieza de trabajo más pesada < 40 kg
BY-50: bajo par del plato de sujeción con un plato pequeño; perfecto para el banco de trabajo al soldar con TIG tramos prefabricados de tubería y subconjuntos de precisión.
40 – 80 kg
Para dispositivos de sujeción difíciles, el BY-100 agrega margen de par de rotación en un formato compatible con los pesos habituales de los soportes automotrices.
80 – 240 kg
BY-300, el especialista en patines y tramos prefabricados de tubería; es el modelo sobre el que recibimos más consultas de nuestros clientes europeos del sector de tuberías.
240 – 400 kg
BY-500: subconjuntos para recipientes a presión; también es adecuado junto con un plato autocentrante de tres mordazas de 200-630mm
400 – 800 kg
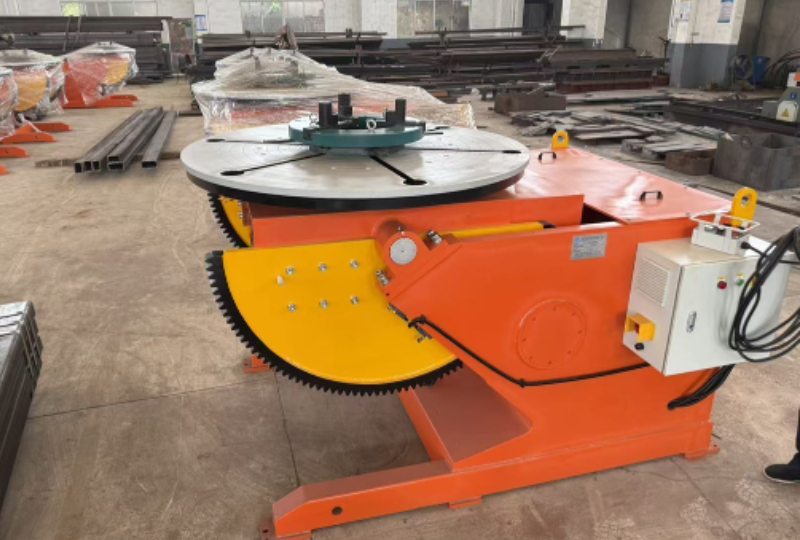
BY-1000: el primer modelo del mundo con inclinación motorizada de 0-90, que trabaja una junta de enchufe horizontal 5G sin un manipulador de soldadura independiente.
800 – 1600 kg (y 5000+)
BY-2000: inclinación totalmente motorizada. El único modelo estándar sometido a pruebas de banco para integrarse en una celda FANUC R-2000iC y KUKA KR.
Cada unidad BY incorpora accionamientos de precisión por engranajes de acero aleado endurecido, que entregan hasta 500 N·m de par en las variantes de servicio pesado; platos de sujeción de tres mordazas en tamaños de 160–630 mm, con orificio central pasante (Ø20–80 mm) para purga de tuberías; e interruptores de pedal y dispositivos de sujeción personalizados disponibles previa solicitud de cotización, con lo que se atiende el requisito B2B frecuentemente ignorado de «personalización + MOQ flexible».
Por qué importa la transparencia de las especificaciones
Las páginas de mesas giratorias de soldadura que encabezan los resultados de búsqueda no publican especificaciones numéricas, una carencia estructural que obliga al comprador a intercambiar correos solo para confirmar la capacidad de carga. Aubrik diseña la serie BY revelando todos los datos (carga, alabeo, velocidad, motor, inclinación y control) en cada fila, porque la alternativa, una demora de adquisición de 60-day causada por especificaciones ambiguas, es el modo de falla más costoso en el abastecimiento B2B de equipos de soldadura. La versión directa: toda fábrica que oculta sus especificaciones está ocultando inconsistencias.
Mapa de compatibilidad de proceso × capacidad — MIG · TIG · MMA · Plasma
En lo referente al metal, una mesa giratoria de soldadura es independiente del proceso, pero la compatibilidad de la velocidad de rotación cambia notablemente entre la deposición MIG con alambre continuo y la precisión del arco pulsado TIG. La siguiente matriz de 4 × 6 relaciona cada proceso de soldadura con cada modelo BY; así, un ingeniero que planifique una celda multiproceso puede confirmar la cobertura de un vistazo.
| Proceso ↓ \ Modelo → | BY-50 | BY-100 | BY-300 | BY-500 | BY-1000 | BY-2000 |
|---|---|---|---|---|---|---|
| MIG / MAG (alambre continuo) | Compatible | Ideal | Ideal | Ideal | Ideal | Ideal |
| TIG (precisión, material delgado) | Ideal | Ideal | Ideal | Compatible | Compatible | Solo piezas pesadas |
| MMA / electrodo revestido (trabajo irregular) | Compatible | Ideal | Ideal | Ideal | Ideal | Ideal |
| Plasma (corte / soldadura) | No recomendado | Compatible | Ideal | Ideal | Ideal | Ideal |
Integración en celdas robotizadas FANUC / KUKA
Una celda moderna de soldadura robotizada integra siete subsistemas: brazo robótico, fuente de poder para soldadura, antorcha de soldadura y consumibles, alimentador de alambre, posicionador de soldadura y dispositivo de sujeción, sensores de visión y resguardo de seguridad; todos están conectados mediante un bus de campo normalizado y una capa de protocolo de soldadura.
- PROFINET — Ethernet industrial basado en Siemens; protocolo de enlace predeterminado del FANUC R-2000iC.
- Modbus TCP — bus de campo de norma abierta; alternativa universal cuando una celda combina marcas.
- EtherNet/IP — basado en Rockwell; común en implementaciones con KUKA KR CYBERTECH y Yaskawa MOTOMAN.
Los modelos BY-1000 y BY-2000 ofrecen las tres interfaces de forma nativa. Una implementación documentada de un posicionador servo de 3-axis combinado con un brazo KUKA KR CYBERTECH y una fuente de poder para soldadura Fronius TPS 500i CMT destinada a equipos pesados ilustra el patrón de enlace de referencia: la misma arquitectura que convierte a BY en una opción viable como mesa giratoria de soldadura robotizada para aplicaciones TIG en acero inoxidable austenítico.
Paquete de integración previo al envío
Cada envío de una celda robotizada BY-1000 / BY-2000 también incluye el mapa de protocolos, la lista de E/S y la especificación de la cadena de paro de emergencia para que el integrador en campo pueda cablear la celda sin consultas reiteradas.
Implementaciones con cobots (FANUC CRX y similares)
Cuando una mesa giratoria funciona como eje auxiliar en una celda con cobot, los seis modelos BY aceptan directamente señales TTL de baja tensión procedentes del controlador del cobot. Esto elimina la necesidad de un puente PLC independiente en aplicaciones más ligeras; las opciones de pedal y control remoto conservan la anulación manual durante la puesta en marcha de la celda.
Nota de ingeniería — La brecha de integración
La falla del enlace del bus de campo durante la puesta en marcha es el mayor riesgo en una celda multiproceso: una demora en sitio de 5-working-day que cuesta más que la propia mesa giratoria. Aubrik diseña los modelos BY-1000 y BY-2000 con las tres pilas de bus de campo alojadas en el mismo controlador, porque obligar al cliente a elegir al realizar el pedido crea una disyuntiva de integración oculta. Francamente: una fábrica que envía un posicionador de soldadura con un solo bus de campo obliga a su integrador a apostar; esta es la razón estructural por la que Aubrik entrega toda la documentación de E/S durante la FAT y no durante la instalación.
¿Necesita confirmar la integración con su marca de robot industrial?
Use la herramienta de compatibilidad de proceso × capacidadArquitectura del sistema
Mesas giratorias motorizadas frente a manuales — Curva de productividad de un solo eje
Las mesas giratorias de soldadura se dividen en dos arquitecturas de control, y la elección adquiere mayor importancia a medida que aumenta el volumen de producción.
- Mesa giratoria manual — gira mediante una manivela o un accionamiento por fricción. Es adecuada para talleres de reparación con bajo volumen donde prima el costo de capital.
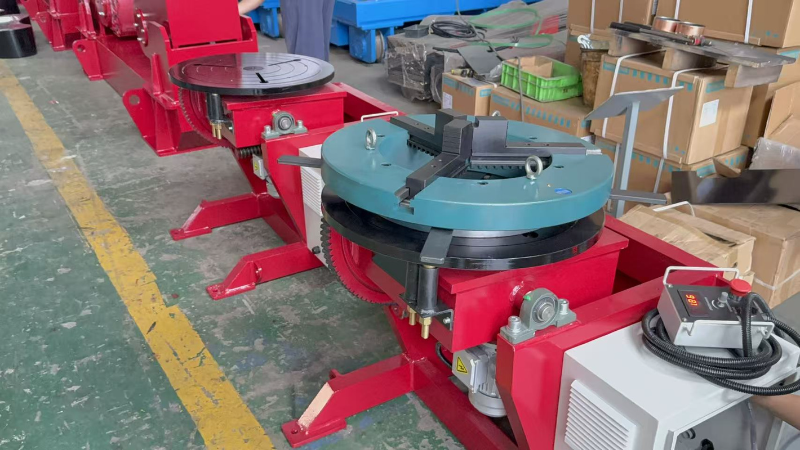
- Mesa giratoria motorizada (también denominada mesa rotativa de soldadura en el ámbito de la automatización industrial) — utiliza un motorreductor eléctrico con control de velocidad variable, lo que elimina el tiempo que el operador dedica al reposicionamiento. Esa es la mejora de productividad que impulsa las compras de flotas B2B para procesos de soldadura rotativa.
Curva de productividad de un solo eje
Una mesa giratoria de soldadura hace girar una pieza de trabajo alrededor de un solo eje: el horizontal. Esta limitación a un solo eje es lo que diferencia una mesa giratoria de un posicionador de soldadura multieje (que inclina y gira simultáneamente).
Conocer ese límite permite ahorrar dinero. Una mesa giratoria cubre aproximadamente 80% de la fabricación con juntas circulares por 60% del costo de un posicionador de soldadura con inclinación y rotación, pero la productividad aumenta de forma no lineal con la longitud de la junta circular y los ciclos de soldadura por turno.
«Un posicionador de soldadura de un solo eje hace girar la pieza; algunos ejemplos son la mesa giratoria y el posicionador de cabezal motriz/contrapunto. Las máquinas de base fija, como las mesas giratorias de soldadura, suelen costar menos que las de inclinación y rotación».
Umbral de productividad
Por debajo de ~8 ciclos/día, las mesas giratorias manuales siguen siendo viables. Por encima de ese nivel, el ahorro de mano de obra por turno compensa el costo adicional del motor y el controlador en un plazo de 4–6 meses, según el análisis de ergonomía de 2026 de Manufacturing Tomorrow.
| Aspecto | Mesa giratoria manual | Mesa giratoria motorizada serie BY |
|---|---|---|
| Control de velocidad | Manivela, sin control preciso | Regulación continua de 0.01–5 rpm mediante regulador de velocidad |
| Precisión de rotación | Dependiente del operador, ±2–5° | ±0.1 mm con servomotor (BY-2000) |
| Rotación programable de 360° | No disponible | Controlable mediante PLC en BY-1000 / BY-2000 |
| Reposicionamiento por el operador entre pasadas | Necesario en cada pasada | Eliminado — deposición continua del cordón |
| Fatiga del operador | Alta con piezas pesadas / de varias pasadas | Reducción de hasta 40% (valor de referencia del sector) |
| Integración en celdas robotizadas | No es posible | Preparada para PROFINET + Modbus + EtherNet/IP |
| Control manos libres mediante pedal | No | Opcional en todos los modelos BY |
| Costo de capital (nivel de entrada) | Menor | Mayor; amortización en 4–6 meses por encima de 8 ciclos/día |
Justificación de ingeniería
Por qué Aubrik diseñó así la serie BY
Dentro de la categoría motorizada, la elección de un motorreductor de CA o CC cambia sutilmente la fluidez de las transiciones de velocidad y la uniformidad visual del cordón. Los motores de CA proporcionan un par confiable a menor costo; según el artículo editorial de The Fabricator sobre arquitecturas de motores para posicionadores de soldadura de banco, los motorreductores de CC «pueden ofrecer un funcionamiento más suave y un control de velocidad más preciso». La serie BY utiliza accionamientos de CA desde el BY-50 hasta el BY-500 (donde basta la regulación continua) y pasa a servomotores de CC en los modelos BY-1000 / BY-2000, donde una precisión de posicionamiento de ±0.1 mm es importante para el enlace con la celda robotizada.
La fatiga del operador es el costo oculto de la soldadura de juntas circulares con varias pasadas: un comprador industrial que opera líneas 24/7 pierde 30-50% de cada turno en reposicionamiento, razón estructural por la que una mesa giratoria motorizada supera a una manual en cualquier volumen de producción superior a 8 ciclos/día. Aubrik diseña los modelos BY-1000 y BY-2000 con servomotores de CC porque los motores de CA no pueden mantener una precisión de posicionamiento de ±0.1 mm bajo carga continua; este es el factor diferenciador frente a las ofertas de fábricas chinas del mismo nivel que instalan accionamientos de CA en toda la gama y fallan discretamente en el enlace con la celda robotizada. Nuestra garantía de 2-year cubre el tren de accionamiento por engranajes, no solo el motor.
«Probamos catorce configuraciones de accionamiento por engranajes durante nuestra primera serie de producción del BY-2000 antes de elegir el par de acero aleado endurecido que utilizamos actualmente. Fue la única configuración que mantuvo el alabeo por debajo de 0.02 mm durante un ciclo de esfuerzo continuo de 24-hour con una pieza de prueba con patín de 1800 kg; ese es el umbral a partir del cual deja de observarse la oscilación periódica del cordón en las pasadas de raíz».
Alabeo, repetibilidad y calidad de soldadura — El umbral de defectos de 0.02 mm
El alabeo es la desviación radial de la superficie de una mesa giratoria respecto de su eje real mientras gira bajo carga. La punta de la antorcha permanece geométricamente fija mientras gira la pieza de trabajo, por lo que cualquier oscilación de la mesa se transfiere directamente al cordón.
- Oscilación del cordón — ondulación visible a bajas velocidades de rotación que obliga a realizar un pulido estético.
- Socavado — variación de la distancia entre la antorcha y la pieza >1.5 mm en los arcos de inicio/parada, que obliga a repetir la inspección END.
- Porosidad / falta de fusión — trayectoria errática del cordón en las pasadas de raíz, que exige el retrabajo de toda la junta.
ISO 9283:1998, la norma internacional sobre el desempeño de manipuladores de robots industriales, define el protocolo de medición de la repetibilidad de pose y la precisión de posicionamiento que los fabricantes de mesas giratorias utilizan como referencia de calibración.
Especificación de la serie BY
Todos los modelos de la serie BY mantienen el alabeo en ≤ 0.02 mm (20 micras), medido según la condición térmicamente estable de ISO 9283 (20–22°C, accionamiento totalmente funcional y referencia calibrada mediante rastreador láser) en nuestro banco de control de calidad final.
Ese valor se encuentra dentro del rango alcanzable inferior a 10 micras que los analistas del sector citan como el límite superior realista de la banda de precisión para posicionadores de soldadura industriales.
Gráfica de alabeo frente a defectos del cordón
¿Por qué es importante el umbral de 0.02 mm en producción? Porque un alabeo superior a esa banda comienza a producir defectos visibles de soldadura en las pasadas de raíz; la siguiente gráfica muestra la relación causa-efecto que nuestro equipo de I+D registró durante tres años de pruebas con ciclos de esfuerzo.
| Banda de alabeo | Comportamiento del cordón en la pasada de raíz TIG | Defecto típico | Causa común | Impacto en el costo (por retrabajo) |
|---|---|---|---|---|
| ≤ 0.02 mm (especificación de la serie BY) | Cordón uniforme, sin oscilación | Ninguno observable | — | Referencia (sin retrabajo) |
| 0.02 – 0.05 mm | Ondulación periódica leve a baja velocidad | Solo estético en soldaduras visibles | Desviación de la precarga de los rodamientos | Tiempo de pulido +10–20% |
| 0.05 – 0.1 mm | Variación visible del ancho del cordón | Refuerzo inconsistente | Acoplamiento de accionamiento desgastado | Esmerilado y repetición del cordón +30% |
| 0.1 – 0.2 mm | Desviación del cordón en los arcos de inicio/parada | Socavado periódico | Holgura del reductor, plato de sujeción flojo | Retrabajo de la sección, repetición de la inspección END |
| 0.2 – 0.5 mm | Variación de la distancia entre la antorcha y la pieza > 1.5 mm | Falta de fusión en la raíz | Rodamientos defectuosos, soporte del motor | Retrabajo completo de la junta, posible rechazo |
| 0.5 – 1 mm | Trayectoria errática del cordón | Porosidad, penetración incompleta | Tren de accionamiento dañado | Rechazo + sustitución de la pieza |
| > 1 mm | El operador anula manualmente el motor | Riesgo de agrietamiento y desgarro en caliente | Falla catastrófica del engranaje / eje | Unidad retirada de servicio |
Proceso de control de calidad de 3-stage para cada mesa giratoria de la serie BY
Mantener la banda de alabeo de 0.02 mm en cada envío depende de una cadena de verificación ejecutada en tres etapas consecutivas, cada una en bancos específicos antes de cerrar el ensamble final.
Etapa 1
Inspección de materias primas
El grado del hierro fundido recibido y la dureza del acero de los engranajes se verifican conforme a especificaciones equivalentes a ASTM. Los certificados de fábrica se archivan con el número de serie del envío.
Etapa 2
Pruebas de subconjuntos
La holgura del tren de engranajes, la precarga de los rodamientos y el acoplamiento del motor se verifican individualmente en bancos específicos. Una lectura fallida en el banco provoca la sustitución del componente antes de que continúe el ensamble.
Etapa 3
Verificación final del desempeño
El alabeo se mide bajo carga en la unidad completamente ensamblada, y la hoja de datos se envía junto con la mesa giratoria. Los compradores internacionales pueden solicitar un informe y un certificado de inspección previa al envío que cubran las tres etapas.
La categoría de mesas giratorias de soldadura automáticas está bien documentada en la bibliografía de patentes industriales: la patente US4831234A de USPTO describe el principio fundamental de rotación motorizada para la soldadura de juntas circulares que la serie BY amplía mediante el control moderno de velocidad continua e interfaces PROFINET preparadas para 4-axis.
ISO 9001:2015 Sistema de gestión de calidad para la fabricación de equipos de soldadura
Marcado CE Cumplimiento de la Directiva de máquinas 2006/42/EC de la UE
Protocolo ISO 9283:1998 Alabeo + repetibilidad medidos conforme a la norma internacional
Conformidad con AWS D1.1 Compatibilidad con el código de soldadura estructural
Silver — Ventaja en el TCO
Marco de mejora de la productividad en la soldadura de juntas circulares:
- hasta 40% Aumento de la eficiencia de soldadura con un posicionador de soldadura correctamente seleccionado
- 20 – 30% Ahorro de tiempo de mano de obra por junta de tubería / recipiente
- hasta 40% Reducción de la fatiga del operador (valor de referencia ergonómico del sector)
- 4 – 6 meses Amortización habitual por encima de 8 ciclos/día en BY-300+
Sectores y resultados de clientes: automotriz, tuberías, construcción naval y aeroespacial
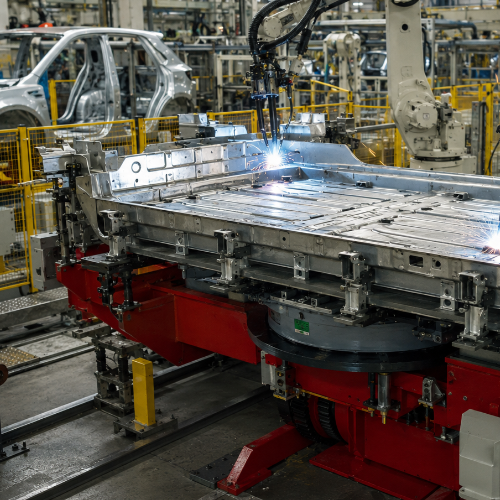
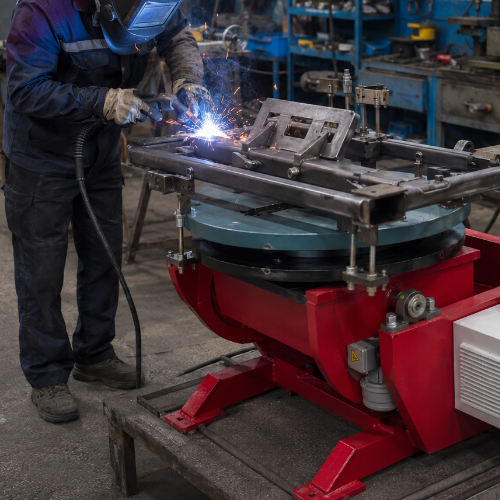
Las mesas giratorias de soldadura de la serie BY se suministran a seis sectores industriales donde la calidad de las juntas circulares y la rotación repetible impulsan la productividad. En nuestras entregas de exportación de 2024-2025, las unidades se han integrado en líneas de fabricación de España, Alemania, Italia, Francia, Rusia, India, Brasil y Vietnam, tanto para trabajos ligeros de precisión como para soldadura estructural pesada.
Automotriz
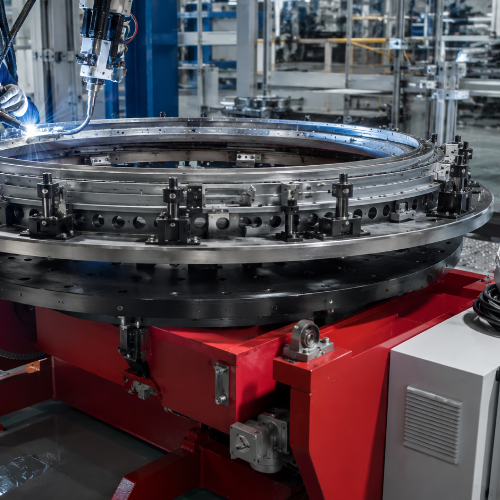
Aeroespacial
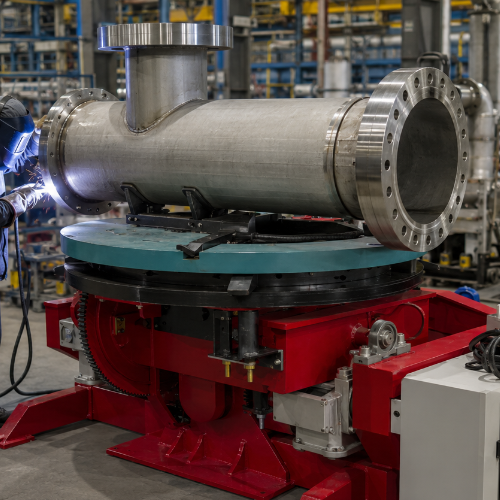
Petroquímica
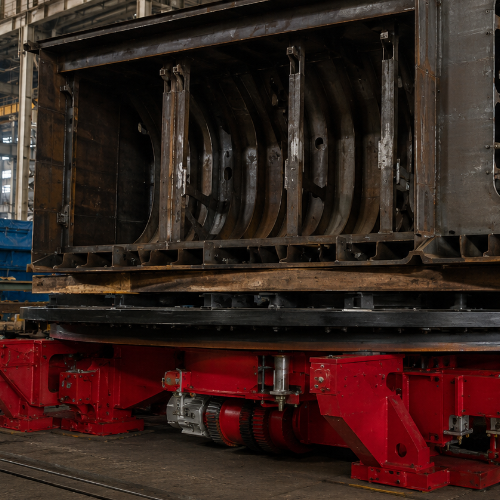
Construcción naval
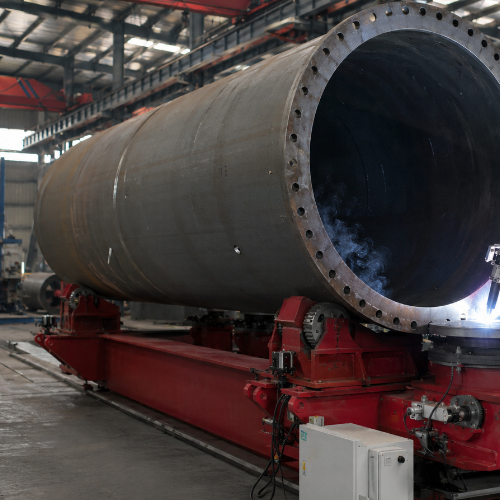
Torre eólica
Fabricación general
Desde 2018, clientes de ocho países han integrado mesas giratorias de la serie BY en sus procesos de soldadura existentes. La demanda sostenida más fuerte procede de talleres europeos de fabricación metalmecánica (Alemania, Italia, España y Francia) que adquieren unidades personalizadas por OEM para producir recipientes a presión y sistemas de tuberías, mercados donde el cumplimiento de ISO 9001 y CE constituye un filtro mínimo antes de comenzar a hablar de precios.
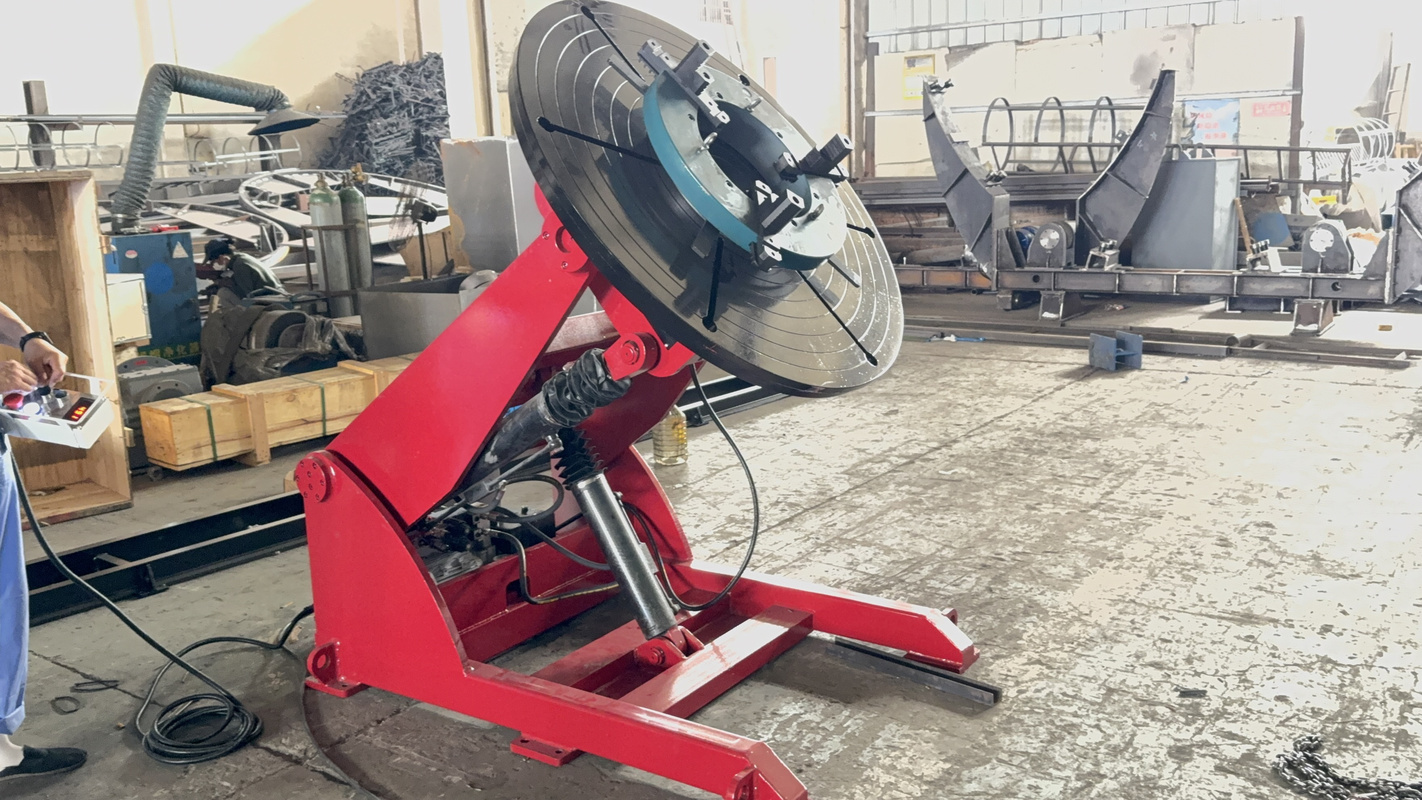
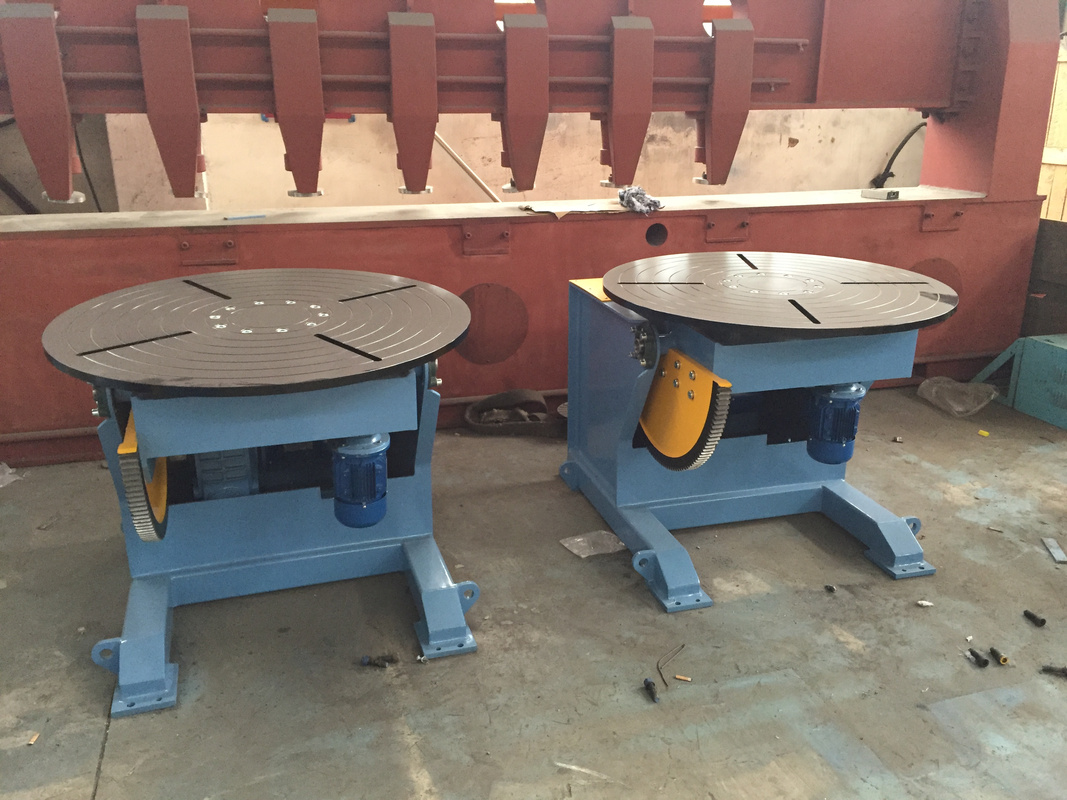
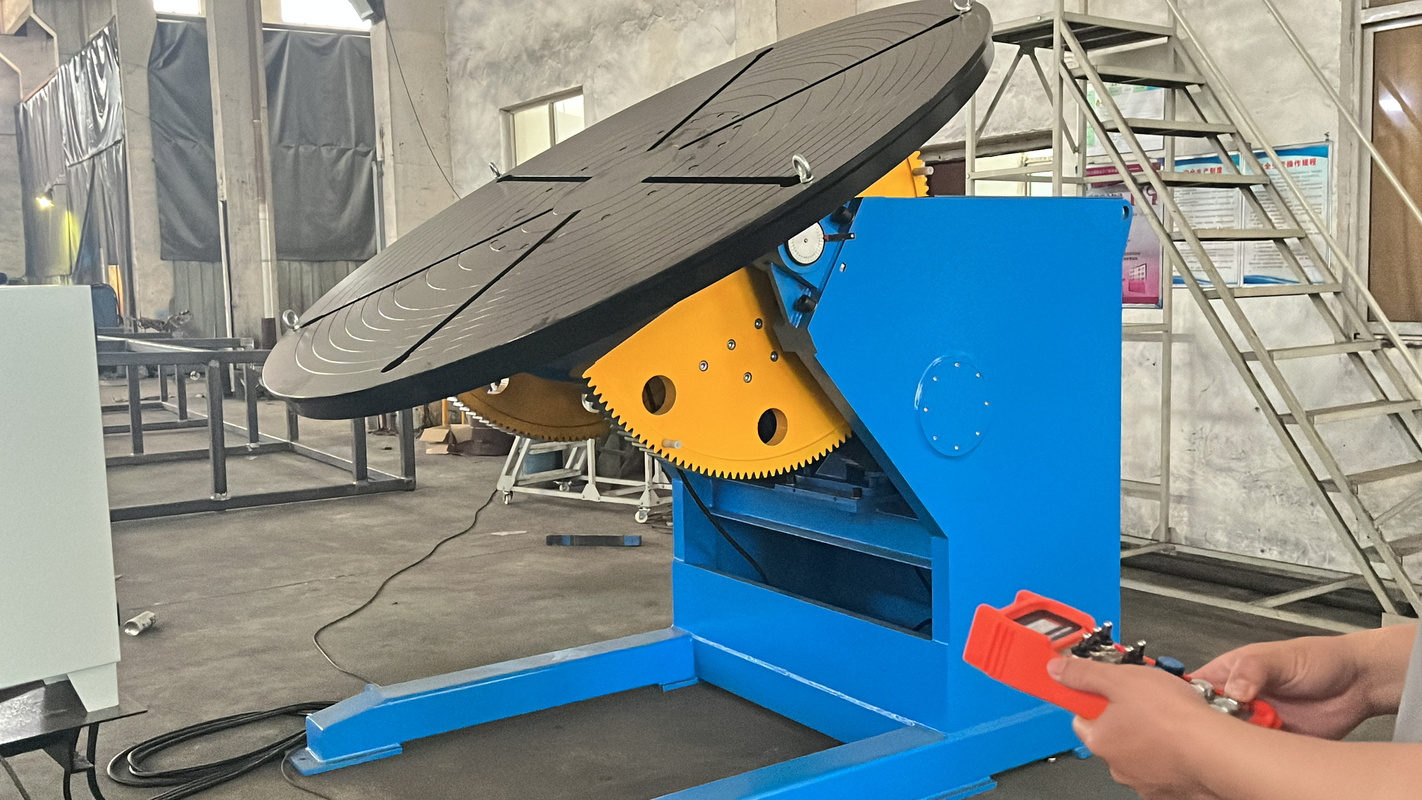
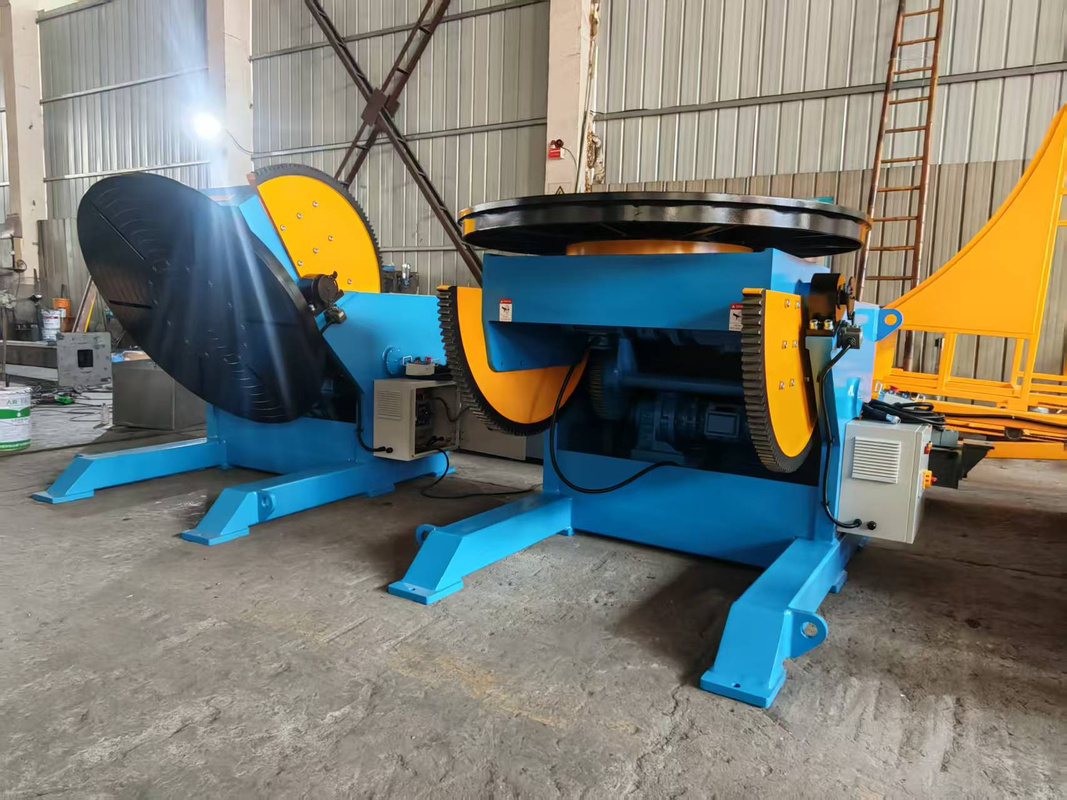
Ensamble y producción en fábrica
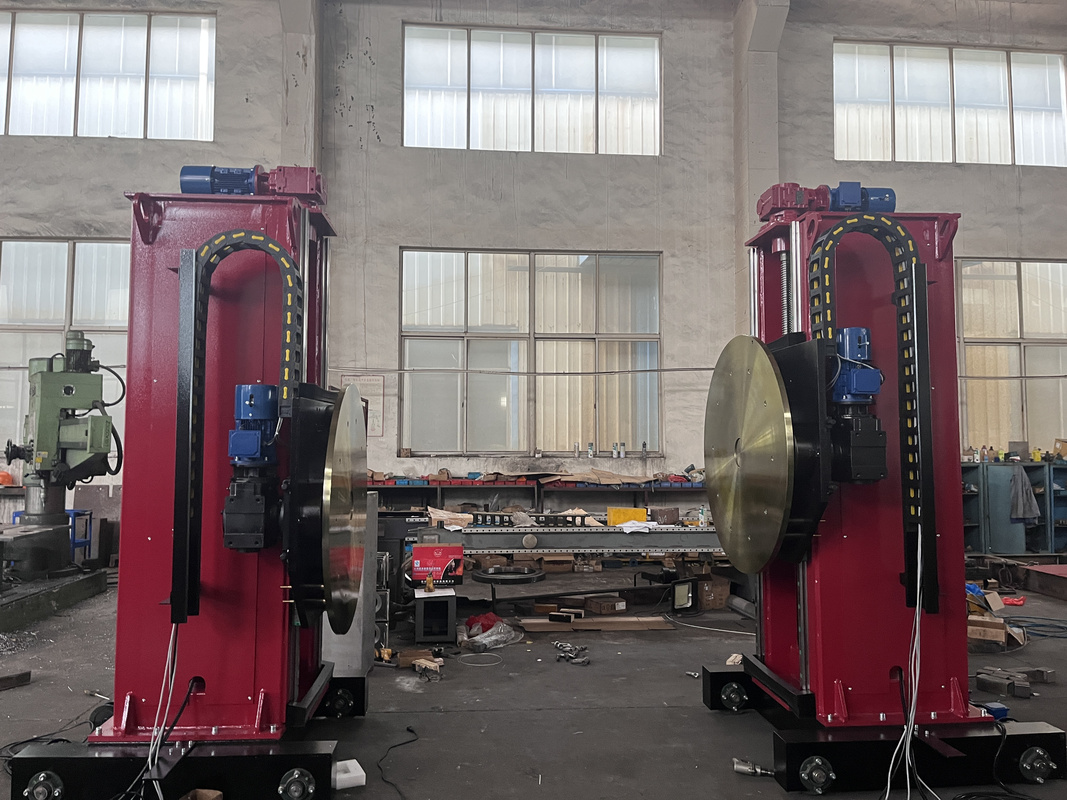
Herramientas de ingeniería y cálculo para mesas giratorias de soldadura
Seleccione la herramienta analítica adecuada para calcular la capacidad del equipo, verificar la compatibilidad del proceso o analizar el retorno de su inversión operativa.
HERRAMIENTA / 01
Calculadora de capacidad para mesas giratorias de soldadura de la serie BY
HERRAMIENTA / 02
Verificador de compatibilidad entre proceso × capacidad
HERRAMIENTA / 03
Calculadora del periodo de recuperación de una mesa giratoria de soldadura
¿Cuál es la diferencia entre una mesa giratoria de soldadura y un posicionador de soldadura?
Una mesa giratoria de soldadura hace rotar la pieza de trabajo alrededor de un solo eje horizontal y está optimizada para juntas circulares y cilíndricas (tuberías, patines, recipientes y anillos de casco), la arquitectura de movimiento fundamental de la soldadura rotativa. Un posicionador de soldadura incorpora un segundo eje (inclinación + rotación), lo que permite acceder a juntas complejas con múltiples ángulos en componentes irregulares.
¿Realmente necesito una mesa giratoria de soldadura para mi taller de fabricación?
Si su taller suelda 8+ juntas circulares o cilíndricas por turno, el ahorro de mano de obra obtenido al eliminar el reposicionamiento manual permite recuperar la inversión en un BY-100 o BY-300 en 4–6 meses con las tarifas laborales habituales de Estados Unidos / UE. Por debajo de ese umbral, una mesa giratoria manual o un proceso basado únicamente en dispositivos de sujeción puede seguir siendo viable durante más tiempo. Para obtener una respuesta rápida, compare el tiempo que actualmente dedica a manipular cada junta con el ahorro de mano de obra de 20–30% por junta que obtienen nuestros clientes.
¿Cómo elijo la capacidad de carga adecuada para mi mesa giratoria de soldadura?
Elija un modelo cuya capacidad de carga sea al menos 25% superior al peso bruto de la pieza de producción más pesada; es decir, el peso combinado de la pieza de trabajo, el dispositivo de sujeción, el plato de sujeción y cualquier elemento de amarre. Elegir una capacidad insuficiente es el error de compra más común sobre el que advierten las guías de abastecimiento industrial: exceder el límite de peso recomendado daña los componentes del accionamiento y reduce la precisión de posicionamiento. Para una pieza de trabajo de 800 kg con un dispositivo de sujeción de 150 kg, el BY-1000 es la opción adecuada; para una pieza de astillero de 1600 kg, corresponde el BY-2000 o su variante personalizada de 5000 kg.
¿Las mesas giratorias de soldadura Aubrik pueden integrarse en celdas robotizadas FANUC o KUKA?
Sí. Los BY-1000 y BY-2000 ofrecen tres interfaces de bus de campo normalizadas en la industria — PROFINET, Modbus TCP y EtherNet/IP — compatibles con FANUC, KUKA, Yaskawa y la mayoría de las familias de cobots. Cada envío incluye la lista de E/S, la especificación de la cadena de paro de emergencia y un mapa de E/S del proveedor del robot que mantiene el equipo de ingeniería de Aubrik. Las instalaciones de referencia incluyen celdas para equipos pesados que combinan brazos KUKA KR CYBERTECH con fuentes de poder para soldadura Fronius TPS 500i CMT sobre posicionadores con servomotor de la serie BY.
¿Aubrik puede personalizar una mesa giratoria de soldadura para mi pieza de trabajo o marca de robot específicas?
Sí: la personalización es estándar. Los aspectos personalizables abarcan:
- Mecánica: diámetro de la mesa, plato de sujeción de tres mordazas de 160–630 mm, orificio central pasante de Ø20–80 mm y geometría de inclinación de hasta 135°.
- Electricidad: voltaje de 110V / 220V / 380V, 50 Hz / 60 Hz, control por pedal y control remoto.
- Integración robotizada: paquetes completos preparados para celdas con plataformas FANUC, KUKA, Yaskawa y cobots (PROFINET / Modbus TCP / EtherNet/IP).
- Identidad de marca: pintura y emblemas de marca privada OEM en cada chasis BY.
El MOQ de las soluciones fabricadas a medida es de 1 a 3 unidades, sujeto a la amortización del herramental de sujeción. Envíe el peso habitual de sus piezas, la productividad prevista y el sistema de control robotizado deseado, y recibirá una configuración detallada del equipo de ingeniería de Aubrik en un plazo de 24 horas.
Tendencia ahora



