Póngase en contacto con la empresa Aubrik

Engranaje industrial
Engranajes industriales y coronas dentadas de gran diámetro
Fabricamos engranajes industriales y engranajes de hasta 6000mm de diámetro. Ya sea para la corona de orientación de una grúa o una turbina eólica, o para un componente más pequeño dentro de un reductor, Aubrik puede suministrarlo, con dimensiones y rangos de módulo que superan ampliamente los disponibles con muchos proveedores. Combinamos nuestras coronas de gran diámetro con engranajes rectos, helicoidales, cónicos y de tornillo sinfín, además de engranajes internos y externos diseñados para nuestros rodamientos y accionamientos de giro propios.
Solicitar cotización (RFQ)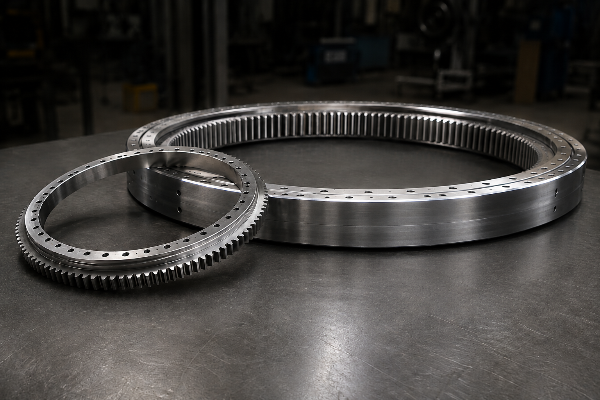
2.1–41.8
Rango de módulos
200–6000 mm
Diámetro del engranaje o la corona
42CrMo/40Cr
Acero aleado
ISO 7–9
Clase de precisión
9001 + CE
Certificación
80+
Países de exportación
Dónde fallan el dimensionamiento, la clase de precisión y la confiabilidad del proveedor
La mayoría de los problemas al contratar la producción de engranajes de gran escala se reducen a tres dificultades principales. La primera es la limitación de escala: la mayoría de los talleres de mecanizado dejan de trabajar alrededor de 1m de diámetro y, para requisitos mayores (como los de coronas de orientación de grúas o sistemas de orientación de turbinas eólicas), declinan cotizar. En segundo lugar, existe ambigüedad en la clase de precisión: en términos ISO, las clases 7 a 9 avanzan en sentido opuesto a las normas AGMA tradicionales, y un pequeño error de cálculo puede convertirse en una prolongada disputa de aceptación o rechazo. Por último, y de mayor gravedad para aplicaciones marinas, está el error de omitir la calificación. Es más probable que esto le cause problemas posteriores que una cuestión relacionada con el país de origen.
Los engranajes industriales son ruedas dentadas que transmiten potencia y movimiento rotativo entre ejes paralelos o que se intersectan, haciendo girar una carga alrededor de un eje fijo de rotación. En nuestras aplicaciones de mayor tamaño, permiten que los elementos motrices de grandes máquinas roten, giren o se desplacen bajo carga. En cualquier sistema de transmisión de potencia, el engranaje mayor de un par intercambia velocidad de rotación por transmisión de par, y los sistemas de engranajes más grandes de esta página existen para transmitir ese par a gran escala. Superamos los desafíos de producir engranajes de gran diámetro de tres maneras: comunicamos con claridad lo que podemos fabricar; publicamos tablas para comparar las clases ISO y AGMA en sus RFQ; y proporcionamos datos de trazabilidad de materiales y tratamiento térmico totalmente auditables.
01 LIMITACIONES DE ESCALA
Por encima de un metro, las dimensiones suelen alcanzar su límite en la mayoría de los entornos de mecanizado de engranajes. Si necesita engranajes de gran diámetro superiores a 1 metro, desde 400mm hasta 4,000mm (para aplicaciones eólicas), las opciones se reducen con gran rapidez.
02 NORMAS DE PRECISIÓN
Las normas de exactitud pueden generar el siguiente problema al comparar proveedores: aunque quizá nunca sea realmente válido equiparar directamente las clases de exactitud de dos normas diferentes, las RFQ mezclan habitualmente las normas ISO y AGMA al definir sus objetivos de precisión.
03 PROTOCOLOS DE CALIFICACIÓN
Omitir la calificación puede arruinar un gran proyecto: no subestime la ventaja que una calificación rigurosa aporta al éxito de la cadena de suministro marina frente a seleccionar por país de origen.
Gama, tipos, módulos y selección de engranajes industriales Aubrik
Utilizamos una metalurgia común, los mismos objetivos de exactitud ISO 7-9 y los mismos procesos de fabricación para asegurar normas de calidad uniformes en cualquier programa que combine distintos tipos de engranajes; además, nuestras seis líneas principales de engranajes pueden fabricarse simultáneamente con este sistema. Aquí los dientes nunca tienen una evolvente estándar. Aplicamos directamente a los dientes correcciones derivadas de los casos de carga reales (modificaciones de perfil, hélice y abombamiento), con geometrías portantes que evitan la separación y la falla de los dientes, en lugar de aplicar valores genéricos de manera predeterminada a sus diseños.
Cómo los tallamos: procesos de fabricación
Los dientes se tallan mediante fresado por generación y tallado CNC de engranajes, y después se rectifican cuando la clase de precisión lo exige. Las mismas líneas procesan piñones, ejes estriados, ruedas dentadas para cadena y sistemas de cremallera y piñón junto con los engranajes de mayor tamaño de la tabla anterior. También fabricamos conjuntos de engranajes planetarios, engranajes cónicos rectos, engranajes cónicos espirales, pares hipoides y coronas de tornillo sinfín con dentado interno bajo pedido, ajustando el perfil de los dientes y la relación de transmisión para lograr un funcionamiento más silencioso y una transmisión de potencia eficiente, de modo que incluso una cremallera que transforma la rotación en movimiento lineal cumple la misma norma que una corona de 6000mm.

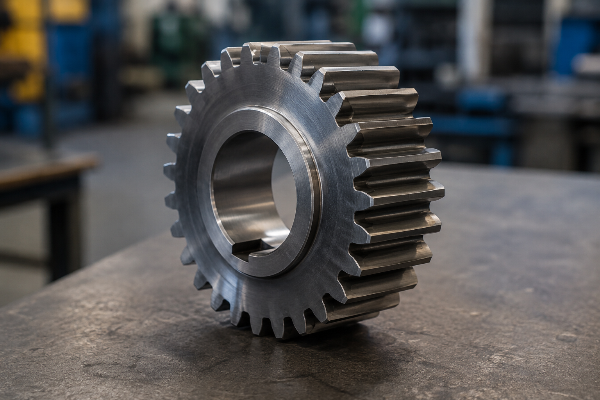
Engranaje recto
Accionamiento de ejes paralelos para aplicaciones donde la eficiencia y el costo importan más que el ruido.
Especificaciones
Módulo 2.1–41.8
Ø hasta 6000 mm
Ø hasta 6000 mm
Ideal para
transportadores, polipastos, uso general
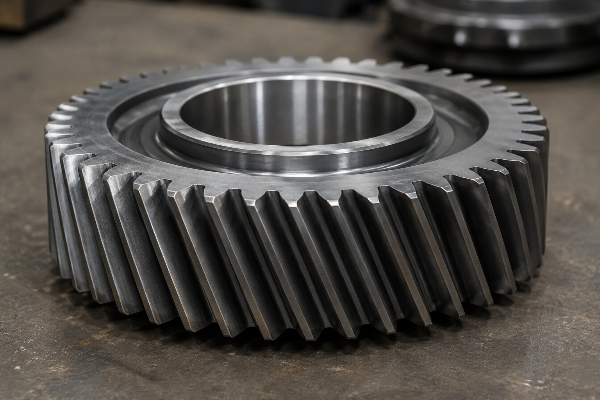
Engranaje helicoidal industrial
Dientes inclinados para un engrane más suave y silencioso a mayor velocidad y carga.
Especificaciones
42CrMo · ISO 7–9
Ideal para
reductores, accionamientos pesados
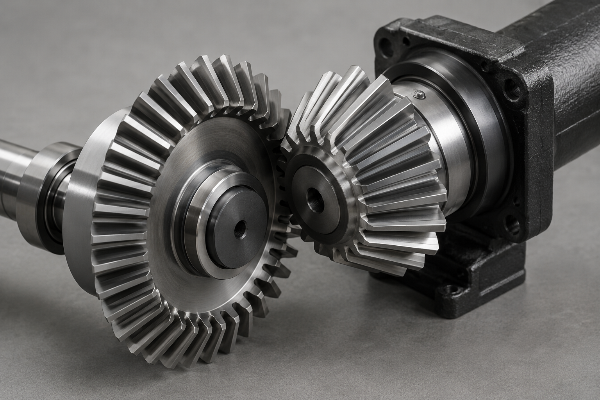
Engranaje cónico
Transmisión entre ejes a 90° con engrane estable para cambios de dirección.
Especificaciones
Recto y angular
Ideal para
equipos de perforación, transmisión en ángulo recto

Engranaje de tornillo sinfín
Alta relación de reducción con comportamiento autobloqueante para sostener cargas.
Especificaciones
Coronas de tornillo sinfín emparejadas
Ideal para
accionamientos de giro, elevación

Corona dentada interna
Dentado interno compacto adaptado a rodamientos de giro y conjuntos planetarios.
Especificaciones
Z + módulo según la serie
Ideal para
rodamientos de giro, sistemas epicicloidales
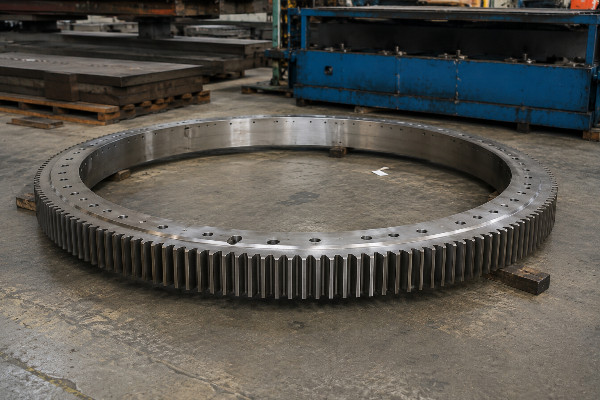
Corona dentada externa
Dentado externo de alto par para sistemas de rotación sometidos a cargas elevadas.
Especificaciones
Ø hasta 6000 mm
Ideal para
grúas, excavadoras
Mapa de aplicaciones de 6 tipos de engranajes
| Tipo de engranaje | Rango de módulos | Disposición de ejes | Ventaja distintiva | Aplicación típica |
|---|---|---|---|---|
| Recto | 2.1–41.8 | Paralelos | Eficiencia / costo | Transportadores, polipastos |
| Helicoidal | 2.1–30 | Paralelos | Silencioso, alta carga | Reductores, molinos |
| Cónico | 2.5–20 | 90° | Cambio de dirección | Perforación, ángulo recto |
| Tornillo sinfín | — | Cruzados a 90° | Autobloqueante | Accionamientos de giro |
| Corona interna | 3.15–18 | Coaxiales | Compacto, emparejado | Rodamientos de giro |
| Corona externa | 3.15–41.8 | Coaxiales | Par máximo | Grúas, seguidores |
Rango de capacidad para engranajes industriales (200–6000 mm): Aubrik frente a un taller de engranajes estándar
Un engranaje no se reduce a medir una pulgada de ancho; lo que importa es el resultado final. La mayoría de los proveedores de “engranajes a medida” anuncian variedad, no un rango verificable. La siguiente tabla presenta la comparación que Compras evalúa realmente: diámetro, grado del material, clase de precisión y tratamiento térmico, no palabras.
Matriz comparativa de capacidades
| Capacidad | Aubrik | Taller de engranajes típico de EE. UU. | Norma de referencia |
|---|---|---|---|
| Diámetro máximo del engranaje o la corona | 6000 mm | ~1200–2400 mm | Alcance de ISO 1328-1 hasta 15000 mm |
| Módulo máximo | 41.8 | ~20–30 | fórmula de módulo válida <30 |
| Grado del material indicado | 42CrMo / 40Cr | con frecuencia no se indica | AISI 4140 / DIN 1.7225 |
| Clase de precisión | ISO 7–9 (≈ AGMA 8–10) | AGMA 9–10 | ISO 1328-1 / AGMA 2015-1 |
| Tratamiento térmico documentado | Normalizado + revenido | “con tratamiento térmico” | núcleo de 28–34 HRC |
| Corona dentada + sistema de giro | Integrado | no disponible | — |
TCO y costo del ciclo de vida
20–40%El precio de compra suele representar solo el 20–40% del costo real de un engranaje durante su vida útil; el resto corresponde al tiempo de inactividad, el mantenimiento y el retrabajo.
Referencia de TCO de la industria: las cifras corresponden a equipos en general, no a mediciones de engranajes.La última fila es, por sí sola, la más difícil de igualar para los competidores. Un taller de engranajes estándar le vende un engranaje; el alcance combinado de corona dentada y accionamiento de giro pertenece a una clase de producto completamente distinta y permite obtener de un solo proveedor, no de tres, un sistema de rotación de 6,000 mm. Nuestra fabricación de engranajes abarca desde engranajes de alta precisión de 3 toneladas y coronas dentadas externas de seis toneladas hasta piezas totalmente personalizadas de seis metros, todas producidas bajo el mismo sistema de gestión de calidad.
Debido a esta enorme ventaja, la oferta más barata rara vez resulta ganadora durante diez años de operación. Existen muchos casos documentados de compras en los que una oferta inicialmente 20% más barata terminó generando un costo de propiedad 30% mayor en un plazo de tres años al considerar la integración del sistema: son exactamente los mismos riesgos que enfrenta el diseñador si compra un engranaje ‘inferior’ que falla prematuramente, cuyo costo, por supuesto, también se suma al total del proyecto.
¿Desea aplicar esta comparación a su propio caso de carga y diámetro?
Obtenga una comparación personalizada de capacidades →Coronas dentadas de gran diámetro y sistemas de giro emparejados
Esta es precisamente la razón por la que nos imponemos a los competidores del resto del sector de los “engranajes”. Fabricamos coronas dentadas externas o internas, de alta capacidad, alta velocidad o servicio pesado, con diámetros de hasta 6,000 mm, y luego las montamos con nuestros propios accionamientos de giro de alto par (serie SE) sobre rodamientos de giro de alta calidad y gama completa; diseñamos todos los componentes en conjunto como un sistema de rotación totalmente integrado, para que ofrezca desde el primer montaje el rendimiento requerido y la máxima densidad de par, en vez de corregirlo posteriormente mediante un proceso de calzado.
| Modelo | Relación | Par de salida | Momento de inclinación | Carga axial | IP |
|---|---|---|---|---|---|
| SE9 | 61:1 | 9.0 kNm | 33.9 kNm | 338 kN | IP65 |
| SE12 | 78:1 | 15.6 kNm | 54.3 kNm | 475 kN | IP65 |
| SE14 | 85:1 | 18.5 kNm | 70.0 kNm | 555 kN | IP65 |
| SE17 | 102:1 | 20.3 kNm | 135.0 kNm | 900 kN | IP65 |
| SE21 | 125:1 | 25.0 kNm | 203.0 kNm | 1598 kN | IP65 |
| Serie | Tipo | Dentado | Tipo de carga |
|---|---|---|---|
| 010/110 | 4 puntos/cruzado | Sin dientes | Axial+radial+inclinación |
| 011/012/111 | Una hilera/cruzado | Externo | Accionamiento de alto par |
| 013/014/133 | Una/3 hileras | Interno | Compacto, pesado |
| 130/131 | Rodillos de 3 hileras | Dentado/ext. | Antivuelco |
Nota de ingeniería: dimensionar para el arranque, no para la marcha
Nunca suelde una corona para lograr el ajuste
La adaptación mediante soldadura realizada por un taller local —práctica habitual para lograr un buen ajuste a los soportes de la instalación— destruirá la capacidad de carga al modificar la templabilidad del acero utilizado, por lo que se evita estrictamente; se especificará con precisión una corona dentada personalizada para lograr ajustes estrechos en las interfaces, con tolerancias de ejes y alojamientos conforme a ISO286 y pernos de calidad 10.9, también especificados por ISO286, precargados a 239KN; además, cualquier persona podrá instalarla en el sitio, no yo ni mis clientes, pues esto no debería formar parte del riesgo o la carga de su instalación y/o proyecto.
Aplicaciones industriales y ejemplos de ingeniería
Nuestros sistemas de engranajes y coronas dentadas funcionan dondequiera que haya maquinaria industrial pesada que deba rotar, girar o seguir una trayectoria bajo carga: transportadores y líneas de automatización, control de movimiento, máquinas herramienta y generación de energía; en cualquier tarea que implique una operación de giro con carga, ya sea 20 veces por hora o una vez al mes. Un engranaje dimensionado incorrectamente para el tipo de carga falla en campo, no en el banco de pruebas: un diente adecuado para un factor de trabajo diario constante puede sufrir picaduras o incluso agrietarse al someterse a la carga de impacto dinámica de una grúa o excavadora. La siguiente cuadrícula relaciona las seis áreas de aplicación de la industria pesada con el tipo de carga que impone cada una:
-
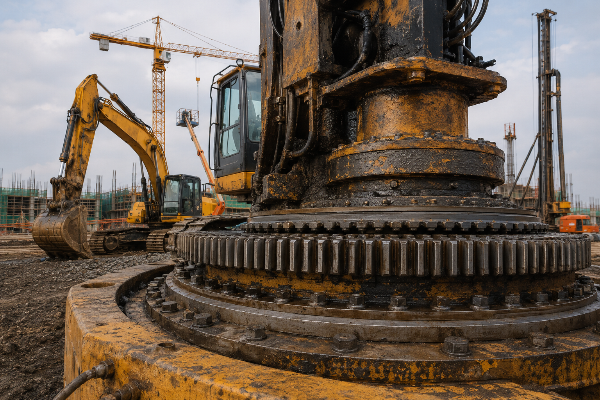
Maquinaria de construcción
Excavadoras, grúas torre, plataformas aéreas y equipos de perforación.
Rotación de alta carga y servicio severo -
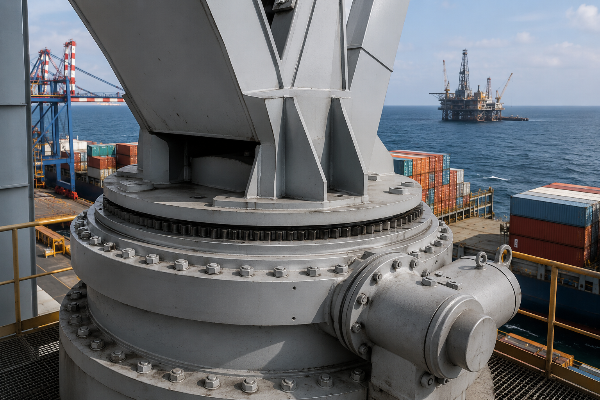
Puertos y sector marítimo
Grúas de cubierta, de buque y para contenedores; plataformas marinas.
Resistencia a la niebla salina + corrosión -
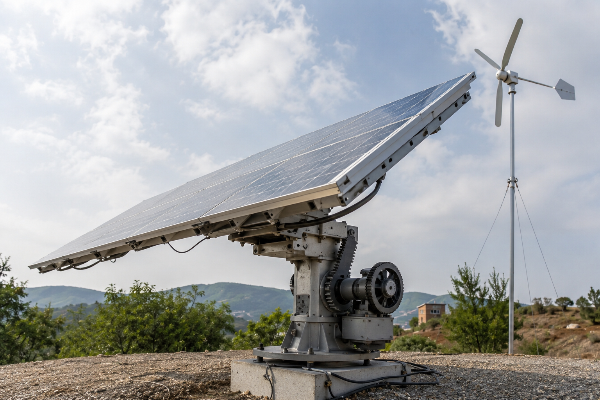
Energía
Sistemas de seguimiento solar (PV/CPV), turbinas eólicas pequeñas.
Rotación precisa, autobloqueo -
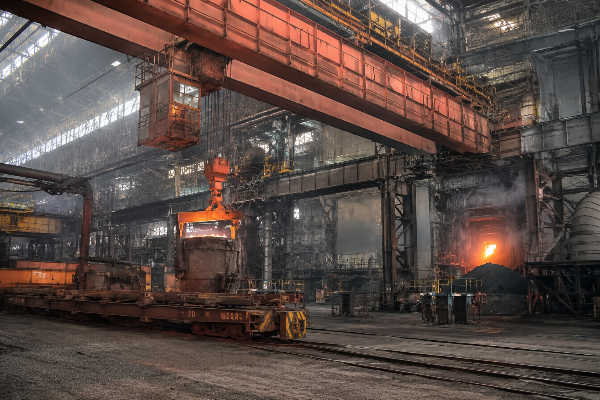
Minería y metalurgia
Grúas metalúrgicas, máquinas de sinterización y colectores de polvo.
Alta temperatura, servicio continuo -
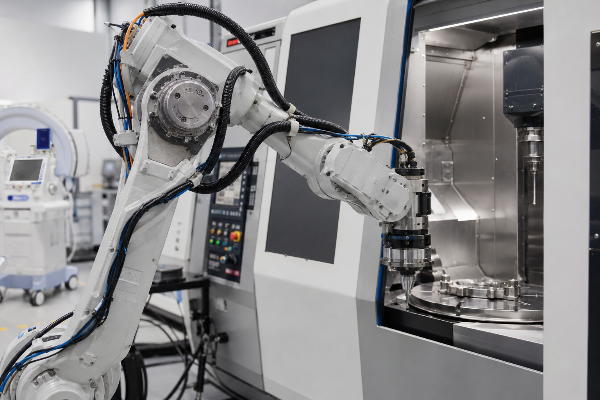
Automatización industrial
Robótica, máquinas herramienta y equipos médicos de precisión.
Bajo juego, alta precisión -
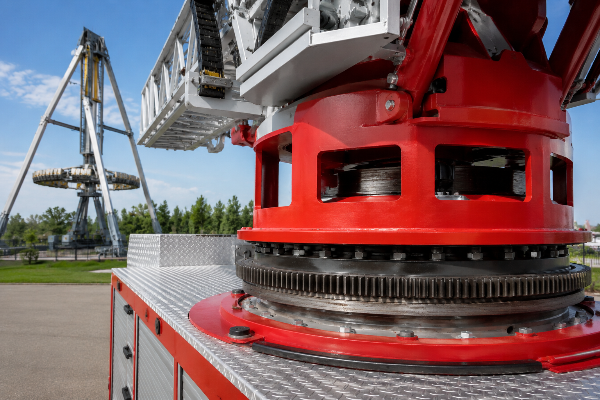
Equipos especiales
Atracciones mecánicas, plataformas contra incendios y de rescate.
Alta seguridad, diseño personalizado
DATOS DE INGENIERÍA
¿Tiene que dimensionar un engranaje o una corona para una aplicación con datos de carga reales?
Envíe su factor de trabajo para revisar el dimensionamiento →
Diseñado para: accionamiento de giro de un seguidor solar
Un seguidor de un solo eje que sostiene un gran arreglo PV frente a la carga de ráfagas de viento es una aplicación clásica de giro accionado por tornillo sinfín. Para este factor de trabajo, un accionamiento de clase SE14, con relación 85:1, par de salida de 18.5 kNm, momento de inclinación de 70 kNm e IP65, proporciona la sujeción autobloqueante y el sellado que exige el campo. En cambio, la corona de orientación de una grúa torre afronta momentos de vuelco superiores a 10,000 kNm, mientras que una corona de orientación eólica de 5 MW soporta ciclos de 1000–3000 kNm durante una vida útil de 20 años, por lo que esas coronas pasan a la serie 130 de tres hileras y a coronas dentadas externas de mayor tamaño.
Lo mismo se aplica a cada una de estas industrias: sea realista sobre lo que el engranaje hace en verdad, no sobre lo que alguna placa de características de otro equipo haya indicado previamente como suficiente. Es entonces cuando los proveedores de engranajes, rodamientos y accionamientos que realmente integran todo el sistema rotativo obtienen una ventaja clara. En Aubrik dimensionamos un sistema rotativo completo conforme a un único “factor de aplicación”, que resulta de aproximadamente 1.65 para aplicaciones de orientación eólica o 2.0 para palas hidráulicas. En consecuencia, el accionamiento de las orugas no es más resistente de lo necesario para su factor de trabajo, y la corona de orientación y el engranaje de orientación eólica también reciben la clasificación adecuada, sin tres capas superpuestas de márgenes de ‘seguridad’ procedentes de varios proveedores.
Materiales, tratamiento térmico y normas de calidad de engranajes
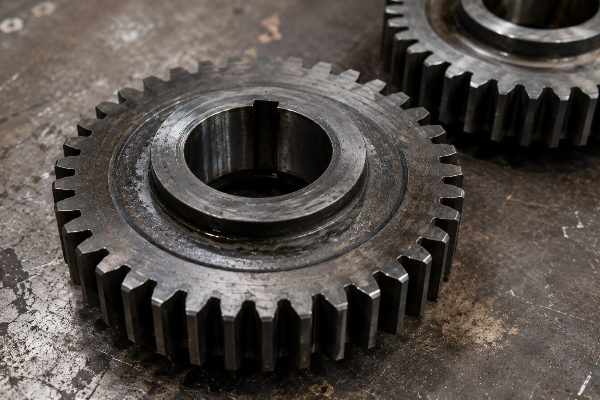
Ahora bien, ¿qué ocurre con el elemento de un engranaje que no se puede falsear? Es la metalurgia, y suele ser donde otros proveedores de “engranajes” fallan o simplemente dejan de hablar por completo. Forjados en aceros aleados de alta resistencia 42CrMo y 40Cr, y no en acero al carbono comercial económico, presentan diferencias estructurales profundas y fundamentales que no son solo frases atractivas en folletos comerciales.
Nuestro 42CrMo (AISI 4140 / DIN 1.7225) se templa y reviene hasta obtener un núcleo tenaz de 28-34 HRC, con una dureza superficial que alcanza 50-60 HRC de acero endurecido en los flancos de carga.
Para dientes de alta tenacidad, utilizamos con frecuencia 40Cr (AISI 5140 / GB3077), con un límite elástico después del temple y revenido que suele rondar los 785 MPa (114ksi) y una buena capacidad general de carga.
Estas elecciones de materiales se traducen directamente en vida útil. Si un proveedor competidor ofrece un sustituto más barato, por ejemplo acero 45, con su menor límite elástico de 330-500 MPa (48-73ksi), o incluso Q235, con un límite elástico de 235 MPa (34ksi), simplemente no resistirá las cargas dinámicas y sostenidas que soporta un diente de engranaje adecuado de 40Cr o 42CrMo.
INTEGRIDAD DE LAS ESPECIFICACIONES
La especificación honesta es sencilla: antes del acabado, cada engranaje se normaliza y reviene para reducir las tensiones residuales y estabilizar su microestructura. Un recubrimiento protector anticorrosivo o de óxido negro preserva la integridad del material durante el envío y el almacenamiento. No especificamos —y desde luego tampoco ejecutamos— procesos de cementación o nitruración que no estemos preparados para realizar o que no sean intrínsecamente adecuados para la aplicación, por lo que usted recibe un producto de acero aleado normalizado y revenido, con especificaciones de dureza documentables y verificables mediante sus características de desempeño.
Correspondencia de precisión ISO 7–9 / AGMA
La principal causa de disputas sobre especificaciones es la relación inversa entre los grados ISO y los antiguos números Q de AGMA: un grado ISO menor significa una tolerancia más estrecha, mientras que un número Q de AGMA mayor significa una tolerancia más estrecha. La correspondencia aproximada entre nuestros valores ISO 7-9 y las cifras AGMA —mediante la conocida regla de “grado + Q17”— permite expresar nuestros niveles de precisión en términos AGMA.
| Grado ISO 1328 | ≈ AGMA 2000-A88 Q | ≈ DIN 3962 | Tolerancia relativa |
|---|---|---|---|
| ISO 6 | AGMA 11 | DIN 6 | más estrecha |
| ISO 7 | AGMA 10 | DIN 7 | ↓ |
| ISO 8 | AGMA 9 | DIN 8 | ↓ |
| ISO 9 | AGMA 8 | DIN 9 | más amplia |
Considérela una tendencia, no una equivalencia: la propia AGMA señala que comparar grados de precisión entre normas diferentes “nunca es realmente válido”, ya que los procedimientos de prueba y las curvas de reducción de tolerancias no son idénticos. El cambio escalonado entre grados es de un factor aproximado de 2 (equivalente a cerca de 40%).
Normas en las que se basa esta página
Los engranajes Aubrik se fabrican y prueban conforme a ISO 1328-1:2013 (= ANSI/AGMA ISO 1328-1-B14), aplicable hasta un diámetro de referencia de 15,000 mm y un módulo 70; por lo tanto, nuestro rango de diámetros de 200-6000 mm y módulo 41.8 se encuentra holgadamente dentro de sus límites. Los cálculos de carga cumplen con AGMA 2001-D04/2105-D04 e ISO 6336, mientras que los rodamientos de giro cumplen con JB/T 2300-2018. La lubricación suele realizarse con grasa de litio GB7324 No.2.
ISO 9001
Sistema de gestión de calidad
CE
Conformidad europea
ISO 1328-1
Clase de tolerancia del flanco del engranaje
JB/T 2300
Norma para rodamientos de giro
"
Fabricamos cada engranaje en 42CrMo o 40Cr normalizado y revenido, con la dureza registrada, y publicamos en la cotización la correspondencia entre ISO y AGMA. Un comprador nunca debería tener que adivinar si nuestro ISO 8 equivale a su AGMA 9; esa ambigüedad es la que causa el rechazo de los envíos.
Herramientas de ingeniería para engranajes industriales
01
Convertidor ISO-AGMA
Convierta rápidamente entre las normas ISO y AGMA para engranajes. Garantice especificaciones precisas y el cumplimiento normativo en sus proyectos internacionales de ingeniería.
Acceder a la herramienta
→
02
Selector de accionamientos de giro
Ingrese sus requisitos específicos de carga, par y velocidad para encontrar al instante el accionamiento de giro óptimo para sus equipos de automatización.
Acceder a la herramienta
→
03
Reparar o reemplazar el engranaje
Evalúe el estado de su engranaje de servicio pesado con nuestra herramienta de diagnóstico para determinar la estrategia de mantenimiento o reemplazo más rentable.
Acceder a la herramienta
→
01
¿Qué tamaños de engranajes puede fabricar Aubrik?
Aubrik fabrica engranajes industriales y coronas dentadas con diámetros de 200 mm a 6000 mm y módulos de trabajo de 2.1 a 41.8. Este límite superior se encuentra dentro del alcance de ISO 1328-1, aplicable hasta un diámetro de referencia de 15,000 mm, pero supera los límites máximos de trabajo de la mayoría de las máquinas de tallado de engranajes (las talladoras y rectificadoras suelen quedar muy por debajo de los seis metros). Es precisamente en estos casos donde podemos suministrar completa y desde una sola fuente una corona de giro grande para grúa, un engranaje de torreta de excavadora o una corona de orientación eólica, y este es invariablemente el primer dato que verificamos en una RFQ.
02
¿Cuál es la diferencia entre las clases de calidad ISO 7–9 y AGMA?
Las escalas se mueven en sentidos opuestos. Un número ISO menor = mayor precisión; un número Q antiguo de AGMA menor = mayor precisión; como estimación aproximada para facilitar la comparación, aplicamos la regla práctica ISO 7= AGMA 10, ISO 8= AGMA 9, ISO 9= AGMA 8 -- conforme a la regla de que el grado más Q suma 17 - también indicamos Q para evitar disputas de aceptación; AGMA señala que la comparación de grados entre distintas normas puede ser aproximada.
03
¿Qué materiales utilizan para los engranajes industriales?
Suministramos engranajes fabricados con acero aleado 42CrMo & 40Cr. El 42CrMo presenta una dureza de temple y revenido de 28-34 HRC en el núcleo, y los flancos sometidos a carga alcanzan 50-60 HRC. El 40Cr alcanza un límite elástico aproximado de 785 MPa. Ambos aceros ofrecen una resistencia muy superior a la de los grados comunes de acero al carbono y resisten la deformación que presentan los aceros de aplicaciones típicas cuando se someten a los niveles habituales de carga de los engranajes. Seleccionamos el acero adecuado para su aplicación. No es equipo estándar en esta gama de productos.
04
¿Pueden fabricar engranajes sin planos del OEM?
Sí, trabajamos a partir de piezas físicas o componentes desgastados; determinamos las dimensiones de la geometría, la forma de los dientes y los materiales, y reconstruimos todo el archivo de datos necesario para la fabricación. Esto nos permite reproducir cualquier herramienta antigua, incluso si no hay planos disponibles.
05
¿Cómo puedo saber que un proveedor de engranajes establecido en China no enviará piezas fuera de especificación?
Puede solicitar evidencia del material que no puedan falsificar en los documentos. Por lo general, una deficiencia se produce cuando la reducción de precio se debe a la falta de certificaciones, no a la falta de capacidad técnica. Aubrik cuenta con todo ello: certificados de laminación y certificado de análisis; dureza real y medida después del normalizado y revenido en cada lote, además de la clase de precisión ISO y los límites de aceptación indicados y acordados antes de la fabricación para poder auditarlos al recibir el producto.
06
¿Suministran juntos las coronas dentadas y los accionamientos de giro compatibles?
Sí, ambos están estrechamente vinculados, y eso es precisamente lo que ofrecemos. Nuestro diseño y fabricación internos de coronas dentadas interiores y exteriores para coronas de giro grandes de 6000 mm, combinados con accionamientos de giro de nuestra nueva gama SE (relaciones de 61:1 a 125:1, par de salida de 9 a 25 kNm, IP65) y rodamientos de giro compatibles, nos permiten evitar los problemas de ajuste y correspondencia de cargas que suelen surgir al combinar tres proveedores distintos. También dimensionamos el sistema completo como una sola unidad, con un único factor de aplicación, en lugar de acumular los factores de seguridad de cada proveedor. Por lo tanto, para cualquier sistema de giro, rotación u orientación, esto ofrece un único punto de contacto y un solo responsable al cual exigir cuentas.
07
¿Debo reparar o reemplazar un engranaje industrial grande?
Como regla general, no vale la pena reparar engranajes cuando el costo supera el 40-60% del reemplazo; por encima de ese nivel, una corona nueva ofrece una mejor vida útil por cada dólar invertido. La ecuación cambia en las coronas de gran tamaño cuando se emplean coronas segmentadas, ya que es posible reemplazar un segmento desgastado en lugar de sustituir toda la corona.
08
¿Qué normas cumplen sus engranajes?
Los engranajes se fabrican y clasifican conforme a ISO 1328-1:2013, equivalente a ANSI/AGMA ISO 1328-1-B14 en cuanto al grado de precisión, y también conforme a la capacidad de carga establecida en AGMA 2001-D04 / 2105-D04 e ISO 6336; los rodamientos de giro cumplen JB/T 2300-2018, mientras que el sistema de calidad cuenta con certificación ISO 9001 y marcado CE. Se utiliza lubricación con grasa de litio GB7324 No.2.



