
Entre em contato com a Aubrik Company

Atualizado em julho de 2026 pela equipe técnica da Aubrik
Equipamentos para produção de caldeiras são o conjunto sequencial de máquinas que transforma chapas planas de aço e tubos em uma caldeira pronta para operar. Em resumo, é a fábrica instalada no chão de fábrica da sua empresa: corte de chapas e tubos (CNC e oxicorte), calandragem e conformação de chapas, soldagem SAW de painéis membranados, soldagem tubo a tubo, soldagem de tubos ao espelho tubular, curvamento, fixação e posicionamento, além de controle de qualidade (END e teste hidrostático). Este guia acompanha essa sequência desde o primeiro corte até o teste final, identificando cada equipamento, explicando as normas ASME e EN aplicáveis, definindo os materiais envolvidos e descrevendo as partes sob pressão e os tipos de caldeira fabricados com eles.
Este conteúdo destina-se a proprietários de empresas de fabricação metalmecânica e engenheiros responsáveis pela compra de uma linha completa ou mesmo de vários de seus equipamentos; não se trata da compra de uma única máquina de corte ou de um sistema de soldagem para apenas uma parte sob pressão. Apresentamos os cálculos sempre que possível, mas os valores reais dependem de cada projeto específico.
Especificações rápidas: visão geral de uma linha de produção de caldeiras
| Estações principais | 7–8: corte → calandragem → preparação → soldagem de membranas → soldagem de tubos → curvamento → montagem → END/teste hidrostático |
| Processo principal dos painéis | Soldagem a arco submerso com arame duplo (SAW) |
| Processo principal das juntas de tubos | GTAW orbital (TIG) / resistência |
| Normas aplicáveis | ASME BPVC Seções I / IV / V / VIII / IX · EN 12952 / 12953 · PED 2014/68/EU |
| Famílias de caldeiras fabricadas | Aquatubular (parede d’água membranada) e flamotubular (costado) |
O que são equipamentos para produção de caldeiras (e o que não são)?
Os compradores perdem semanas por causa desta confusão: uma busca pelo termo apresenta lado a lado fornecedores de caldeiras e fabricantes de máquinas, e selecionar o tipo errado de fornecedor gera um desvio dispendioso. As orientações sobre caldeiras a vapor do Departamento de Energia dos Estados Unidos abordam a caldeira em operação; este guia trata das 7 etapas e das máquinas usadas para fabricá-la.
O termo “equipamentos para produção de caldeiras” abrange mais do que os próprios geradores de vapor e de água quente. O mercado divide-se entre empresas que vendem sistemas completos de caldeiras e empresas que fornecem as máquinas usadas para fabricá-los. Aqui tratamos do segundo tipo: equipamentos utilizados por fabricantes para produzir partes sob pressão de caldeiras construídas conforme as Seções I ou VIII do ASME BPVC e as normas europeias EN 12952 e EN 12953, incluindo geradores de vapor por recuperação de calor e outros vasos de pressão.
Agrupados por função, os equipamentos dividem-se em cinco famílias:
- Corte: a primeira etapa. A fábrica recebe chapas de aço cortadas no comprimento exato e as recorta em peças individuais para tubos de caldeira, chapas do costado ou coletores, conforme os desenhos técnicos, normalmente com máquinas de plasma CNC ou oxicorte.
- Conformação: seções tubulares ou de costado calandradas a partir de chapas, coletores curvados, calandrados ou flangeados e bordas preparadas deixam as chapas e os tubos prontos para a montagem. Os equipamentos incluem calandras e curvadoras de chapas, bem como fresadoras de bordas para preparar chanfros de soldagem.
- Soldagem: esta categoria de máquinas executa o trabalho. Começa pela soldagem SAW das paredes d’água da caldeira (painéis membranados); inclui sistemas automáticos de soldagem tubo a tubo e de tubos ao espelho tubular (normalmente com tochas TIG e automação de trajetória controlada); e abrange máquinas de soldagem especializadas para partes sob pressão de ligas destinadas a altas temperaturas.
- Montagem e fixação: à medida que as peças saem das máquinas de conformação e soldagem, elas são posicionadas e mantidas no lugar para que a caldeira acabada atenda às especificações dimensionais. Grampos hidráulicos, gabaritos de soldagem e dispositivos de posicionamento garantem a precisão e a rigidez dos painéis e tubos.
- Inspeção: sejam inspecionadas por radiografia (RT) ou ultrassom (UT), as partes sob pressão devem atender às normas técnicas relativas a defeitos internos e superficiais. O teste hidrostático (HS) ou pneumático final é a comprovação definitiva de que uma parte sob pressão consegue conter a pressão e a temperatura de projeto com vazamento desprezível.
Um fornecedor de equipamentos para produção de caldeiras pode oferecer toda a linha como um pacote integrado. Outra opção é o fabricante comprar os equipamentos por tipo — uma estação de soldagem aqui, uma calandra ali — e fazer a própria integração. Abordamos os equipamentos etapa por etapa, acompanhando o fluxo do material em uma fábrica típica.
É igualmente útil saber o que a linha não fabrica. Uma linha de produção de caldeiras fabrica partes sob pressão; os equipamentos auxiliares ao redor delas são adquiridos separadamente e integrados no local — bombas e sistemas de água de alimentação, separadores de purga, controles de combustão e queimadores, chaminés de exaustão e ventilação, além dos painéis elétricos e da instrumentação que operam a planta. Trate esses itens acessórios como uma frente separada de suprimentos e defina o escopo das máquinas de acordo com as partes sob pressão realmente fabricadas internamente.
O fluxo de 7 etapas, da chapa ao teste de pressão
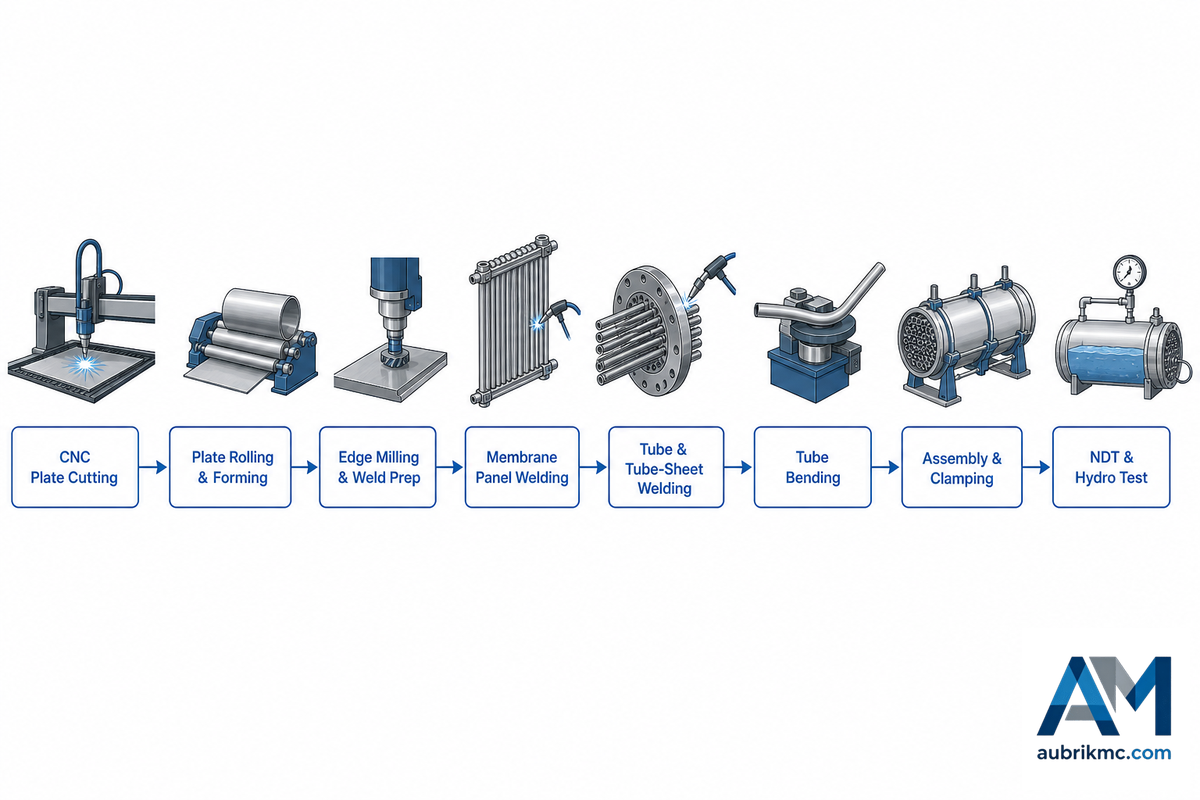
Cada parte sob pressão — seja um tubulão de caldeira, uma seção de gerador de vapor por recuperação de calor ou um módulo economizador — exige procedimentos específicos de soldagem e teste. Usaremos como modelo geral este fluxo de 7 etapas, da chapa ao teste de pressão: 1. Corte 2. Conformação 3. Soldagem de painéis membranados 4. Soldagem tubo a tubo 5. Soldagem de tubos ao espelho tubular 6. Montagem e fixação 7. END e teste hidrostático
| Etapa | Equipamento | O que faz |
|---|---|---|
| 1. Corte | Máquina de corte a plasma CNC / oxicorte | Recorta a chapa conforme o desenho técnico; o plasma corta rapidamente chapas finas e médias, enquanto o oxicorte processa seções espessas de aço carbono. |
| 2. Calandragem e conformação | Calandra de chapas de 3 rolos, curvadora de painéis | Calandra costados e camisas de fornalha até adquirirem formato circular; curva painéis de parede d’água conforme o perfil. |
| 3. Preparação de bordas | Fresadora de bordas / chanfradora | Usina chanfros de soldagem para que as juntas se fundam completamente, em vez de apenas formarem uma ponte sobre a abertura. |
| 4. Soldagem de membranas | Máquina SAW multitocha para soldagem de painéis | Une a barra de membrana ao tubo pelos dois lados para formar painéis de parede d’água — o núcleo de produtividade da linha. |
| 5. Soldagem de tubos | Sistema TIG orbital / máquina para soldagem ao espelho tubular | Solda tubos de água, vapor e superaquecedores, além das juntas de tubos ao espelho tubular, garantindo estanqueidade. |
| 6. Montagem | Fixação hidráulica, posicionadores de soldagem | Mantém tubulões, painéis e feixes na posição para que toda a soldagem preserve a precisão dimensional. |
| 7. END e teste hidrostático | Detectores de descontinuidades RT / UT, bancada de teste hidrostático | A radiografia e o ultrassom detectam defeitos abaixo da superfície; o teste hidrostático comprova a integridade do conjunto antes do envio. |
Não economize na etapa de montagem e testes; é nela que defeitos, que deveriam ter sido encontrados antes e a um custo menor, podem aparecer de forma a exigir retrabalho significativo ou até o sucateamento em uma fase tardia e dispendiosa. Uma linha de produção de caldeiras é mais do que um conjunto de máquinas; é um sistema de qualidade em execução, e a capacidade de END/HS deve ser planejada de acordo.
Os profissionais do setor são diretos ao explicar onde surgem os problemas nos painéis. A distorção é a reclamação recorrente: soldadores em fóruns do setor descrevem seu controle por meio da preparação cuidadosa da junta, da prevenção de passes oscilados largos e de uma sequência disciplinada de soldagem, em vez de confiar apenas na máquina. Um painel membranado que se desvia um milímetro ao longo de uma execução de 12 m não dá sinais evidentes. O problema aparece no teste hidrostático, quando o reparo custa várias vezes o valor que um dispositivo de fixação teria custado. Os fabricantes de equipamentos desenvolveram soluções para isso: a patente concedida US7028882B2 descreve um aparelho que deposita um revestimento por soldagem em um painel de tubos de caldeira e endireita o painel na mesma operação.
💡 Dica profissional
Ao expandir a empresa e adicionar novas estações, preste atenção às interfaces mecânicas e de software. A saída de uma máquina, seja o tamanho do painel proveniente de uma curvadora ou a faixa de diâmetros de tubos processada por um cabeçote de soldagem, pode passar sem dificuldades para a etapa seguinte? Adaptar posteriormente máquinas incompatíveis pode custar muito mais do que fazer a seleção correta desde o início.
Processos de soldagem das partes sob pressão de caldeiras
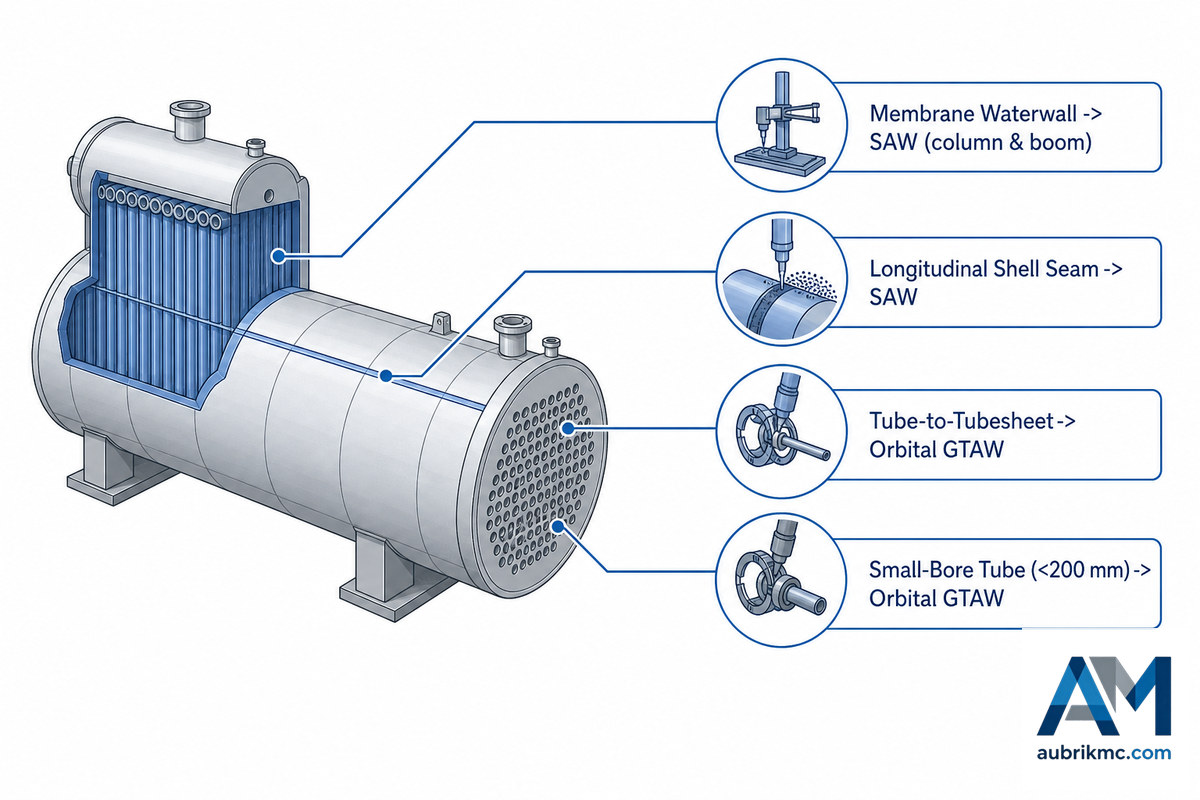
Não existe apenas um “melhor” processo de soldagem para realizar todo o trabalho em uma caldeira. Para cada parte sob pressão, a geometria, a posição e o comprimento da junta favorecem determinadas opções de processo; portanto, a única maneira correta de especificar os equipamentos é usar uma matriz de processo adequado para cada junta, em vez de decidir automatizar tudo em um único equipamento.
| Parte sob pressão | Tipo de junta | Dimensão típica | Processo | Por que é adequado |
|---|---|---|---|---|
| Painel membranado de parede d’água | Solda de filete entre membrana e tubo | Tubo ⌀22–108 mm, chapa de 3–16 mm | SAW com arame duplo | Juntas longas e planas favorecem alta deposição e arco coberto. |
| Junta longitudinal do costado / tubulão | Junta de topo espessa | Parede de 12–100 mm | SAW | Penetração profunda em poucos passes, na posição plana. |
| Tampo abaulado | Topo / filete | Varia conforme o diâmetro | SAW / GTAW | O perfil curvo exige flexibilidade de posição. |
| Junta da camisa da fornalha | Topo | 6–20 mm | SAW | Circularidade após a calandragem na posição plana. |
| Junta de tubo de água / superaquecedor | Topo entre tubos | ⌀25–63 mm | GTAW orbital (TIG) | Diâmetros pequenos e trabalhos fora de posição que o SAW não consegue alcançar. |
| Tubo ao espelho tubular (coletores, trocadores) | Tubo à chapa | ⌀15–170 mm, parede de 1–20 mm | TIG orbital / resistência | Estanqueidade sob ciclos térmicos; penetração repetível. |
| Economizador / tubo aletado | Solda da aleta | Aleta contínua | HF / SAW | Fixação de aletas em grande volume. |
| Junta do coletor | Topo | ⌀60–120 mm | SAW + GTAW | Espessuras diferentes ao longo da junta. |
| Bocais e componentes anexos | Sobreposto / passante | Varia | GTAW / SMAW | Soldas posicionais curtas, nas quais a flexibilidade é mais importante que a deposição. |
| Junta de fechamento do conjunto completo | Solda de fechamento | Varia | SAW / GTAW | Controle dimensional final do conjunto. |
A principal vantagem do SAW é a taxa de deposição. Em juntas planas de painéis, o arco submerso com um único arame pode depositar cerca de 8–18 kg de metal de solda por hora, dependendo da bitola e da polaridade do arame, e uma configuração com arame duplo aumenta a deposição em aproximadamente 20% em relação ao arame único, sem elevar muito o aporte térmico, segundo o instituto de pesquisa em soldagem EWI. Sistemas tandem com vários arames alcançam taxas ainda maiores. Em comparação, o MIG/MAG com gás de proteção normalmente deposita cerca de 3,6–5,4 kg/h, e a soldagem com eletrodo revestido, 2–4 kg/h, razão pela qual um cabeçote SAW pode substituir várias pistolas manuais em uma parede d’água. Máquinas multitocha para soldagem de painéis membranados costumam operar com 4–6 tochas em uma largura de trabalho de 1.600–2.500 mm, e uma máquina convencional pode executar bem mais de 1.000 m de solda em um turno de 8 horas. Em juntas longas de costados e tubulões, o mesmo cabeçote SAW normalmente é transportado por um manipulador de soldagem com coluna e lança, que desloca o arco ao longo da junta em velocidade controlada, em vez de movimentar a peça de trabalho.
Deve-se usar SAW ou MIG/MAG em paredes membranadas?
Em juntas longas e planas de paredes d’água com material de 3 mm ou mais, o SAW com arame duplo predomina devido à elevada penetração e deposição, além da camada protetora de fluxo sobre a poça de fusão. No entanto, o SAW não resolve tudo: exige sustentação do fluxo, restringe-se às posições plana e horizontal e, em geral, limita-se a tubos com menos de aproximadamente 200 mm de diâmetro.
Como afirma a Canadian Metalworking, nem todos os eletrodos grandes são os melhores. Soldas curtas, tubos de pequeno diâmetro e trabalhos fora de posição são claramente mais adequados à soldagem TIG orbital ou por resistência, motivo pelo qual uma linha de caldeiras combina uma máquina para soldagem de painéis membranados com uma máquina para soldagem tubo a tubo.
📐 Nota de engenharia
LOP. A penetração incompleta da solda, ou falta de penetração (LOP), é uma causa comum de falhas em juntas de tubos ao espelho tubular. Na literatura de inspeção industrial, a LOP é frequentemente citada, junto com a LOP na parede de tubos de caldeiras, como um dos modos mais comuns de falha de tubos de caldeira quando a química da água de alimentação ou a penetração da solda fica fora de controle. É possível manter a tocha a uma distância constante sobre um tubo irregularmente oval ou até fora de circularidade porque o TIG orbital, combinado com um controlador de tensão do arco, controla a altura da tocha. Em uma linha de trocadores de calor fornecida pela Aubrik, uma máquina orbital de soldagem tubo a tubo manteve uma taxa de aprovação de soldas de 99,5% em 50 unidades de casco e tubos de aço inoxidável 304 (tubo de ⌀25 mm × parede de 3 mm) — dado informado pela empresa.
Considere uma empresa que conquista seu primeiro contrato de superaquecedores e tenta usar o cabeçote SAW para membranas nas juntas entre tubos e coletores. O arco desvia no arame fino, a penetração oscila e a radiografia reprova uma série de juntas. Soldadores no fórum da American Welding Society descrevem exatamente esse problema: o arame fino de arco submerso não queima de forma retilínea, provocando penetração inconsistente. Essas juntas deveriam ter sido soldadas com TIG orbital desde o início. Um modo de falha mais lento está relacionado à química, e não ao processo — a fissuração por corrosão sob tensão cáustica surge em sistemas de vapor nos quais o tratamento da água de alimentação fica fora de controle, anos depois de a própria solda ter sido aprovada na inspeção.
Caldeira aquatubular versus flamotubular: como o tipo de caldeira determina os equipamentos
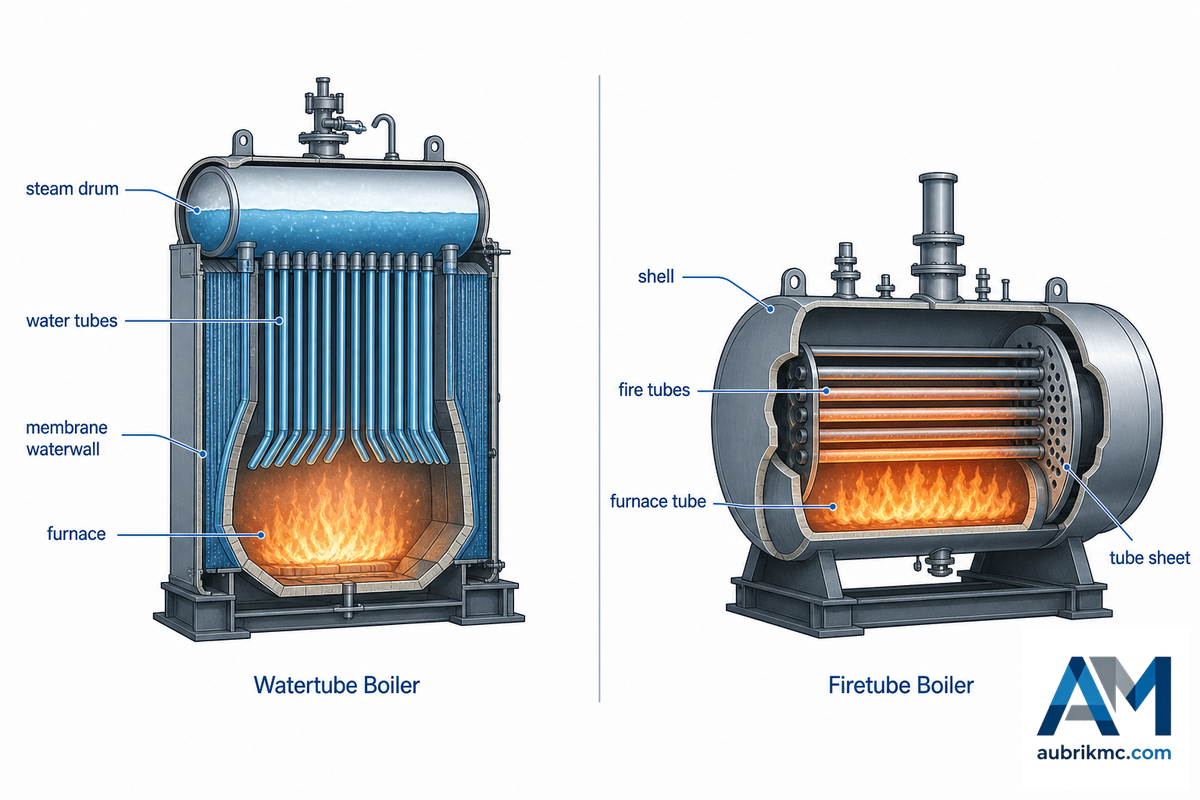
Os requisitos dos equipamentos disponíveis podem variar conforme a família de caldeiras fabricada. Ambas usam essa disposição, posicionando a água e o fogo em lados diferentes do tubo, o que, por sua vez, determina a pressão máxima e o trabalho de soldagem.
Caldeira aquatubular
A água circula dentro dos tubos, enquanto os gases quentes passam por fora deles. Construída com painéis membranados de parede d’água e tubulões e capaz de suportar pressões e temperaturas mais altas, suas paredes d’água operam na região de alta temperatura das caldeiras de geração de energia. A soldagem SAW de painéis membranados exige muitos equipamentos.
Caldeira flamotubular (costado)
Os gases quentes circulam por tubos dentro de um costado cheio de água. É menos complexa e mais robusta, mas opera com pressões inferiores às de uma caldeira aquatubular, exigindo a calandragem do costado e a soldagem de cada tubo ao espelho tubular.
Qual caldeira é mais difícil de fabricar: aquatubular ou flamotubular?
As caldeiras aquatubulares têm construção mais exigente, requerem mais equipamentos para realizar a soldagem dos painéis membranados e, por operarem sob pressões e temperaturas mais altas, utilizam tubos de classe superior e tolerâncias de soldagem muito mais rigorosas. Nas caldeiras flamotubulares, a pressão é contida principalmente pela junta do costado e pelas juntas entre tubos e espelho tubular, e nenhuma delas é simples de executar.
Um painel membranado de parede d’água é uma estrutura de rigidez extremamente baixa e sensível à deformação, razão pela qual as máquinas de soldagem de painéis membranados incorporam rastreamento de junta para manter a folga entre o tubo e a barra ao longo de um painel de 12 m.
Na prática, de fato, os equipamentos continuam sendo, em sua maioria, os mesmos: caldeira industrial a vapor, caldeira para aquecimento de água, caldeira naval, gerador de vapor por recuperação de calor e caldeira portátil de menor porte. As aplicações variam, mas as partes sob pressão essenciais permanecem iguais — é assim que geram vapor. Essa é a realidade cotidiana da fabricação de caldeiras. A norma aplicável acompanha o tipo de caldeira. Segundo o Código ASME para Caldeiras e Vasos de Pressão, a Seção I rege as caldeiras de geração de energia, enquanto a Seção IV abrange as caldeiras de aquecimento, cada uma com seus próprios requisitos de inspeção.
Aços e materiais de tubos para caldeiras: por que o material determina o procedimento de soldagem
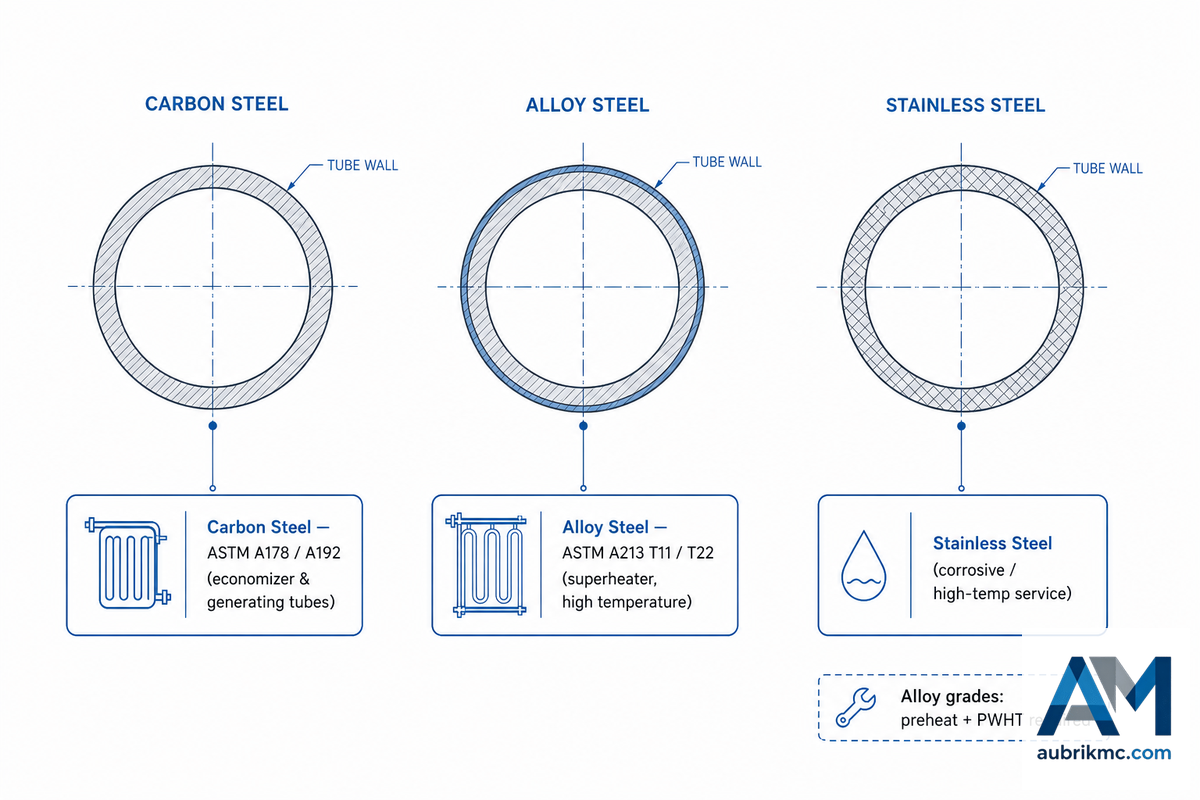
Escolher a classe errada é um erro dispendioso que só aparece mais tarde. Considere uma empresa que solda um tubo de superaquecedor de 2,25% Cr–1% Mo usando um procedimento para aço carbono: a zona termicamente afetada endurece, surgem fissuras durante os ciclos térmicos e a falha ocorre anos após a entrega. As regras para materiais mencionadas pelo ASME BPVC estabelecem o preaquecimento e o tratamento térmico pós-soldagem que evitam exatamente esse resultado.
A seleção dos tubos faz parte da seleção dos equipamentos, pois o material escolhido para os tubos determina o procedimento de soldagem e os tratamentos térmicos de preaquecimento e pós-soldagem que a fábrica precisa ser capaz de executar. Os tubos de caldeira variam do aço carbono simples ao aço cromo-molibdênio à medida que as temperaturas aumentam.
As condições de serviço determinam a classe do material. A parede d’água de uma unidade de geração de energia absorve calor radiante dentro da fornalha e transporta vapor superaquecido sob pressões que solicitam continuamente a parede do tubo; uma unidade de água quente movimenta fluido em um regime muito menos severo. Tubos de classe superior oferecem durabilidade e resistência à fluência onde o fluxo térmico é mais intenso e também determinam quanta manutenção a caldeira acabada exigirá durante sua vida útil. Projetos de alta eficiência elevam ainda mais essa exigência: metas mais rigorosas de eficiência energética requerem maior qualidade das soldas, razão pela qual equipamentos com registro de parâmetros estão se tornando a norma.
| Classe do material | Tipo | Implicação para a soldagem |
|---|---|---|
| ASTM A178 / A192 | Aço carbono | Tubo convencional para caldeira e superaquecedor; soldagem simples, com uso limitado em altas temperaturas. |
| ASTM A213 T11 | Liga de 1,25% Cr – 0,5% Mo | Maior resistência à oxidação; normalmente exige preaquecimento e resfriamento controlado. |
| ASTM A213 T22 | Liga de 2,25% Cr – 1% Mo | Serviço sujeito à fluência; normalmente requer preaquecimento e tratamento térmico pós-soldagem. |
| Aço inoxidável (por exemplo, 304) | Aço inoxidável austenítico | Resistência à corrosão para trocadores; gás de proteção limpo e controle térmico rigoroso. |
📐 Nota de engenharia
A soldabilidade desses aços com teores mais altos de cromo-molibdênio (T11, T22 e superiores) diminui à medida que o teor da liga aumenta. Em geral, tanto o preaquecimento da solda quanto o tratamento térmico pós-soldagem (PWHT) tornam-se necessários para evitar zonas termicamente afetadas frágeis e fissuras. Os valores exatos devem vir do próprio procedimento qualificado da empresa e dos requisitos de soldagem pertinentes da Seção I do ASME para a espessura de parede e a classe do material específicas. Qualquer valor apresentado isoladamente deve ser considerado apenas uma orientação.
Normas e conformidade: ASME BPVC, EN 12952/12953 e o National Board
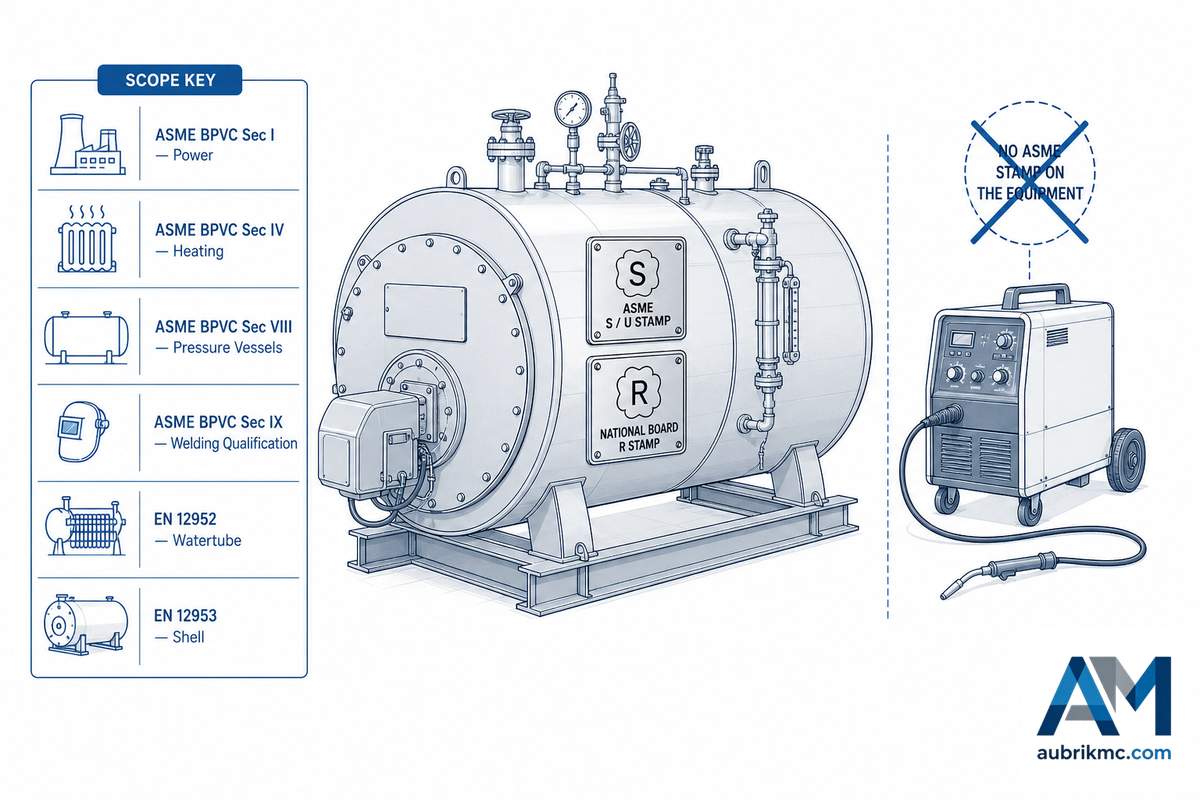
Errar nesse ponto custa caro. Considere um fabricante que compra uma máquina de soldagem de painéis com rastreamento de junta, presume que a máquina garante a conformidade e, depois, é reprovado na inspeção autorizada porque nenhum procedimento de soldagem havia sido qualificado. O Código ASME para caldeiras e vasos de pressão estabelece a distinção: a Seção I rege a caldeira de potência acabada, enquanto a Seção IX qualifica o procedimento de soldagem e o soldador. A rejeição de uma parte pressurizada exige remover o trabalho já concluído, e 100% da mão de obra empregada é perdida.
Este é o ponto central da comprovação em auditoria, a distinção entre código e máquina: o código de caldeiras rege a parte pressurizada final, não a máquina que executou a solda. Nenhuma máquina para fabricação de caldeiras é “certificada pela ASME”. O equipamento oferece controle do processo, incluindo repetibilidade, rastreamento de junta e dados de soldagem, permitindo que um procedimento qualificado segundo o código produza uma caldeira em conformidade com ele.
Essa distinção tem consequências na auditoria. Um fabricante que presume que o rastreador de junta de uma máquina de soldagem de painéis torna a solda “conforme o código” descobre, durante a inspeção autorizada, que o que importa é um procedimento qualificado, um soldador qualificado e a documentação comprobatória de ambos. A máquina é o veículo; a qualificação conforme a Seção IX da ASME é a habilitação para operá-la.
| Código | Escopo |
|---|---|
| ASME BPVC Seção I | Construção de caldeiras de potência (o produto acabado). |
| ASME BPVC Seção IV | Construção de caldeiras de aquecimento. |
| ASME BPVC Seção V | Ensaios não destrutivos (RT, UT e métodos relacionados). |
| ASME BPVC Seção VIII | Construção de vasos de pressão. |
| ASME BPVC Seção IX | Qualificação de soldadores e operadores (WPS, PQR) exigida pelos códigos de construção. |
| EN 12952 | Caldeiras aquotubulares (norma europeia harmonizada). |
| EN 12953 | Caldeiras flamotubulares (norma europeia harmonizada). |
| PED 2014/68/EU | Conformidade da UE para equipamentos sob pressão acima de 0,5 bar. |
América do Norte: marcações “S” (caldeiras de potência) e “U” (vasos de pressão) em construções novas segundo o Código ASME para caldeiras e vasos de pressão; marcação “R” em reparos ou alterações segundo o National Board. Europa: caldeiras aquotubulares, EN 12952; caldeiras flamotubulares, EN 12953, ambas sob a Diretiva de Equipamentos sob Pressão (2014/68/EU). Se pretende exportar, defina sua estratégia de marcação — ASME e National Board na América do Norte; PED na Europa — antes de cortar o aço, pois a rejeição de uma parte pressurizada gera retrabalho.
Como especificar uma linha de produção de caldeiras
Escolher uma linha significa definir a faixa de produção, o mix de processos e quais etapas da cadeia serão internalizadas ou terceirizadas. Como ponto de partida, avalie seu mix de produtos em relação às condições da lista abaixo.
| Se sua produção for de… | Priorize… |
|---|---|
| Caldeiras compactas pequenas, trabalhos variados | Uma máquina de soldagem de painéis de membrana com largura padrão + uma máquina de soldagem de tubos; terceirize a calandragem pesada até que o volume justifique internalizá-la. |
| Produção contínua de médio volume | Corte, calandragem, soldagem SAW de painéis de membrana e soldagem de tubos internamente; acrescente capacidade de ensaios não destrutivos para controlar os custos da qualidade. |
| Grandes painéis de paredes d’água para geração de energia | SAW ampla com múltiplas tochas, maior capacidade quanto aos materiais dos tubos e estações completas de montagem + inspeção. |
Os equipamentos de combustão — queimadores e seus controles — são adquiridos como uma unidade completa, em vez de fabricados em sua planta, portanto defina o escopo das máquinas em torno das partes pressurizadas que realmente serão fabricadas. Quem compara fabricantes de equipamentos para produção de caldeiras também deve avaliar equipamentos usados, que oferecem menor preço de entrada em troca da idade desconhecida do sistema de controle e do risco relacionado às peças de reposição. Independentemente de fabricar caldeiras industriais, caldeiras comerciais ou paredes d’água para geração de energia, uma pergunta determina a ordem de compra: qual estação é o gargalo de produtividade e qual é o ponto de controle da qualidade? A escolha entre fornecedor único e vários fornecedores envolve um compromisso real. Com um único fornecedor, ele responde pelo resultado quando uma inspeção falha; vários fornecedores podem reduzir o custo dos componentes, mas deixam o risco de integração no chão de fábrica. Uma solução ideal de equipamentos equilibra volume de produção, confiabilidade das soldas e ganhos de eficiência que justificam o investimento em máquinas — estação por estação e componente por componente. Uma única plataforma de máquinas pode atender tanto a um fabricante contratado local de caldeiras compactas menores quanto a um grande fabricante de painéis de paredes d’água para usinas de energia, pois a plataforma pode ser dimensionada conforme o número de tochas e o número de painéis a fabricar.
Por exemplo, suponha que um fabricante de médio porte, dedicado à produção sob encomenda de tubos, esteja considerando expandir para caldeiras a vapor compactas. Em vez de comprar antecipadamente um conjunto de sete estações, ele pode adquirir uma máquina de soldagem de painéis de membrana padrão e uma máquina de soldagem orbital de tubos, terceirizar a calandragem de chapas durante o primeiro ano e comprar um detector ultrassônico de falhas quando os volumes de produção aumentarem. A ordem é importante; compre primeiro o equipamento que resolve o gargalo de produtividade e o ponto de controle da qualidade, deixando a conformação e as demais etapas acompanharem a demanda. Antes de escolher qualquer um dos processos, faça uma comparação de custos entre SAW e MIG/MAG com base nas dimensões específicas de suas chapas e utilize posicionadores de soldagem e viradores de soldagem para colocar as juntas na posição plana, na qual esses sistemas automatizados alcançam sua maior eficiência.
Perspectivas do setor: mão de obra qualificada e automação na produção de caldeiras
Embora o fator que impulsiona mudanças nos equipamentos de produção de caldeiras não seja apenas o tamanho do mercado, ele está principalmente relacionado à mão de obra — e essa questão precisa ser tratada com franqueza. Convém evitar exageros sobre uma “escassez de soldadores específicos para caldeiras”. A realidade é muito mais moderada: o U.S. Bureau of Labor Statistics identificou cerca de 10.400 caldeireiros, prevê uma ligeira queda de aproximadamente 2% no emprego entre 2024 e 2034 e projeta cerca de 800 vagas anuais. A maioria decorre de aposentadorias, mas parte também resulta da redução da demanda à medida que usinas a carvão são desativadas.
O que não deixa dúvidas, porém, é a escassez geral de soldadores qualificados dos quais dependem os fabricantes de caldeiras. Segundo dados divulgados pela imprensa do setor e provenientes da American Welding Society, o setor precisa de cerca de 330.000 novos profissionais de soldagem até 2028, o que cria aproximadamente 82.500 vagas anuais — um número amplo referente a seis profissões especializadas, não especificamente a caldeireiros. De fato, diante disso, o BLS limita-se a afirmar que “a maioria dos fabricantes automatizou a produção de caldeiras para melhorar a qualidade, frequentemente montando os reservatórios das caldeiras com soldadores robotizados ou automáticos”. Isso indica que a qualidade e a escassez de mão de obra qualificada são os principais fatores que impulsionam as células automatizadas de SAW e soldagem orbital, e não um aumento das contratações exclusivo do setor de caldeiras.
“Isso muda todos os dias; às vezes, é um monstro.”
Joe Young, gerente sênior de desenvolvimento da força de trabalho da AWS Foundation, sobre as mudanças na força de trabalho de soldagem (FABTECH 2024)
Duas tendências tecnológicas decorrem desse cenário. Primeiro, nas novas linhas até 2026, o monitoramento de soldas e a soldagem adaptativa com inteligência artificial — como o rastreamento do arco e a detecção de defeitos em tempo real — deixarão de ser recursos sofisticados para se tornar ofertas padrão. Segundo, até mesmo a linha automática básica continuará evoluindo; a literatura de patentes indica que estão em desenvolvimento novas técnicas híbridas de laser/arco destinadas a substituir SAW/FCAW em painéis de paredes d’água para reduzir o aporte térmico e a deformação. Para os compradores, o momento do investimento é uma consideração fundamental. Se o orçamento de capex estiver pronto para aplicação, invista em equipamentos com histórico comprovado de registro de parâmetros e um sistema preparado para oferecer monitoramento e diagnóstico em tempo real, pois esses recursos estão se tornando esperados nas inspeções e na documentação. Assim, a automação de linhas de caldeiras pode ser vista principalmente como uma proteção contra os riscos associados à escassez de mão de obra qualificada e ao aumento das exigências de qualidade, com os sistemas de soldagem robotizada desempenhando um papel cada vez maior.
Perguntas frequentes
P: O que são equipamentos para produção de caldeiras?
Ver resposta
Os equipamentos para produção de caldeiras incluem corte CNC, calandragem e conformação de chapas, soldagem de painéis de membrana, soldagem tubo a tubo e tubo a espelho tubular, fixação para montagem e ensaios não destrutivos, incluindo máquinas de teste hidrostático usadas para fabricar caldeiras — separados das próprias caldeiras. Eles podem ser fornecidos como uma linha integrada completa por um fornecedor ou adquiridos individualmente pelo fabricante para integração interna.
P: Como uma caldeira é fabricada, passo a passo?
Ver resposta
Uma caldeira passa por sete etapas, desde a chapa até o teste de pressão. O aço é cortado por CNC conforme o desenho técnico e calandrado ou dobrado para formar costados, revestimentos de fornalha e painéis de paredes d’água. As bordas são usinadas para preparação da soldagem. Os painéis de membrana são unidos por soldagem a arco submerso (SAW) com múltiplas tochas, e os tubos, por TIG orbital.
Os tubulões, painéis e feixes são fixados e montados com precisão dimensional antes de serem inspecionados por radiografia e ultrassom e submetidos a teste hidrostático a 150% da pressão antes do envio. Cada etapa emprega sua própria máquina e seu próprio procedimento de soldagem aprovado.
P: Qual processo de soldagem é usado nas paredes de membrana das caldeiras?
Ver resposta
Os painéis de membrana das paredes d’água são fabricados por soldagem a arco submerso (SAW) com múltiplas tochas e arame duplo. Esse método é adequado para juntas de soldagem horizontais, planas e longas, nas quais deposita aproximadamente 8-18 kg/h com um único arame (20% a mais com SAW de arame duplo), protegido contra contaminação pelo fundente. Juntas de pequeno diâmetro, fora de posição e curtas, bem como aquelas que exigem contenção total do fundente, são candidatas à soldagem TIG orbital, pois o processo SAW precisa operar sobre uma superfície horizontal ou plana.
P: Os equipamentos para produção de caldeiras precisam ser certificados pela ASME?
Ver resposta
A caldeira e o vaso de pressão propriamente ditos são construídos de acordo com os códigos ASME (Seção I ou VIII). As máquinas usadas em sua fabricação não são “certificadas pela ASME”.
Em vez disso, os equipamentos oferecem controles repetíveis e rastreamento de junta que permitem seguir um procedimento de soldagem qualificado (conforme aprovado pela Seção IX da ASME).
P: Qual é mais difícil de fabricar, uma caldeira aquotubular ou flamotubular?
Ver resposta
As caldeiras aquotubulares normalmente exigem mais equipamentos: pressões e temperaturas mais elevadas requerem controles de soldagem mais rigorosos e equipamentos mais sofisticados, especialmente na construção de painéis de membrana.
Em uma caldeira flamotubular, a maior parte do trabalho de soldagem concentra-se na junta do costado e nas juntas do espelho tubular.
P: Qual aço é usado nos tubos de caldeiras?
Ver resposta
A classe do material dos tubos de caldeiras varia desde o aço carbono (ASTM A178/A192), usado em serviços comuns, até ligas de cromo-molibdênio (ASTM A213 T11 e T22), quando as temperaturas de serviço aumentam.
Aços inoxidáveis como ASTM A213-304 são empregados em trocadores de calor. A classe do material do tubo influencia o procedimento de soldagem — tubos de liga geralmente são submetidos a preaquecimento e tratamento térmico pós-soldagem.
P: Quanto custa uma linha de produção de caldeiras?
Ver resposta
O custo final das máquinas é influenciado por fatores como largura dos painéis, número de tochas, tipos de processos utilizados e nível de automação, portanto solicite uma cotação configurada em vez de um preço tabelado. Avalie também o suporte pós-venda e o prazo de entrega.
P: Uma única linha pode fabricar caldeiras aquotubulares e flamotubulares?
Ver resposta
Em grande parte, sim, pois as principais máquinas de fabricação são compartilhadas entre as famílias: corte CNC, calandragem ou dobra, soldagem de painéis ou costados, soldagem de espelhos tubulares, montagem e equipamentos de ensaios não destrutivos estão presentes em instalações que produzem caldeiras aquotubulares, caldeiras flamotubulares, caldeiras de água quente, geradores de vapor de recuperação de calor e paredes d’água de caldeiras de potência de alta pressão. As diferenças estão nos detalhes: uma configuração aquotubular prioriza a soldagem de painéis de membrana; uma unidade flamotubular, a capacidade de calandragem dos costados; e um gerador de vapor ou trocador de calor pode ser adaptado ao tipo de solda necessário, seja SAW, soldagem orbital de tubos ou GTAW.
Sobre este guia
Este guia foi elaborado com base em normas publicadas do setor (ASME BPVC, EN 12952/12953, PED), estatísticas de trabalho e energia do governo dos Estados Unidos, pesquisas sobre soldagem e dados de campo coletados em linhas de produção de caldeiras e trocadores de calor construídas pela Aubrik desde 1999 — incluindo a modernização de uma caldeira aquotubular existente com tecnologia de SAW de arame duplo para painéis de membrana e soldagem orbital de tubos, além da criação de uma linha de trocadores de calor em aço inoxidável 304. Os valores numéricos relacionados a uma aplicação específica (classe do material, tamanho e material dos tubos ou tipo de caldeira) são identificados dessa forma. Revisado pela equipe técnica da Aubrik.
Precisa dimensionar uma linha de produção de caldeiras para sua demanda?
Conheça os equipamentos da Aubrik para produção de caldeiras →Referências e fontes
- Certificação de caldeiras e vasos de pressãoASME
- Acreditação e marcação RThe National Board of Boiler and Pressure Vessel Inspectors
- Caldeireiros, Manual de perspectivas ocupacionaisU.S. Bureau of Labor Statistics
- Melhor prática de gestão 8: sistemas de caldeiras a vaporU.S. Department of Energy
- Diretiva 2014/68/EU (Diretiva de Equipamentos sob Pressão)EU-OSHA
- Aumento da produtividade com soldagem a arco submersoEWI
- Perspectivas, tendências e remuneração da força de trabalho de soldagem (dados da AWS)The Fabricator
Artigos relacionados
- Guia de máquinas de soldagem tubo a tubo, TIG orbital para tubos de caldeiras e trocadores de calor
- Célula robotizada de soldagem: guia de tipos, custos e ROI
- Guia de rotadores de soldagem e viradores de roletes, mantendo os costados na posição plana
- Posicionador de soldagem para serviço pesado: guia de capacidade, inclinação e RPM
- Máquina de dobra de painéis, conformação de painéis de caldeiras e paredes d’água







