Aubrik Şirketi ile İletişime Geçin

Kaynaklı çelik profiller için H kiriş üretim hatları sunuyoruz. Bu kılavuzu, kısa listenizdeki ekipman tekliflerini karşılaştırmak için kullanın. Kiriş çizimlerinden ve üretim çeşitliliğinden başlayarak mevcut hatta sonradan eklenecek bir kaynak istasyonu, 3’ü 1 arada bir ünite veya ayrı istasyonlardan oluşan bir hat gibi çözümleri değerlendirin. Sac hazırlığından kabul edilen kirişe kadar tüm süreci inceleyin, ardından maliyeti değerlendirin.
Aubrik’in H kiriş üretim hattı, montaj, kaynak ve sonraki aşamalardaki ekipmanları tek bir satın alma kapsamında bir araya getirir. Bu kılavuzda istasyon sınırlarını eşleştirme, kaynak süresini hesaplama ve üretim, finans ve kalite ekiplerinizin birlikte kullanabileceği bir deneme tanımlama yöntemleri açıklanır.
H Kiriş Üretim Makinesi Neleri Kapsar?
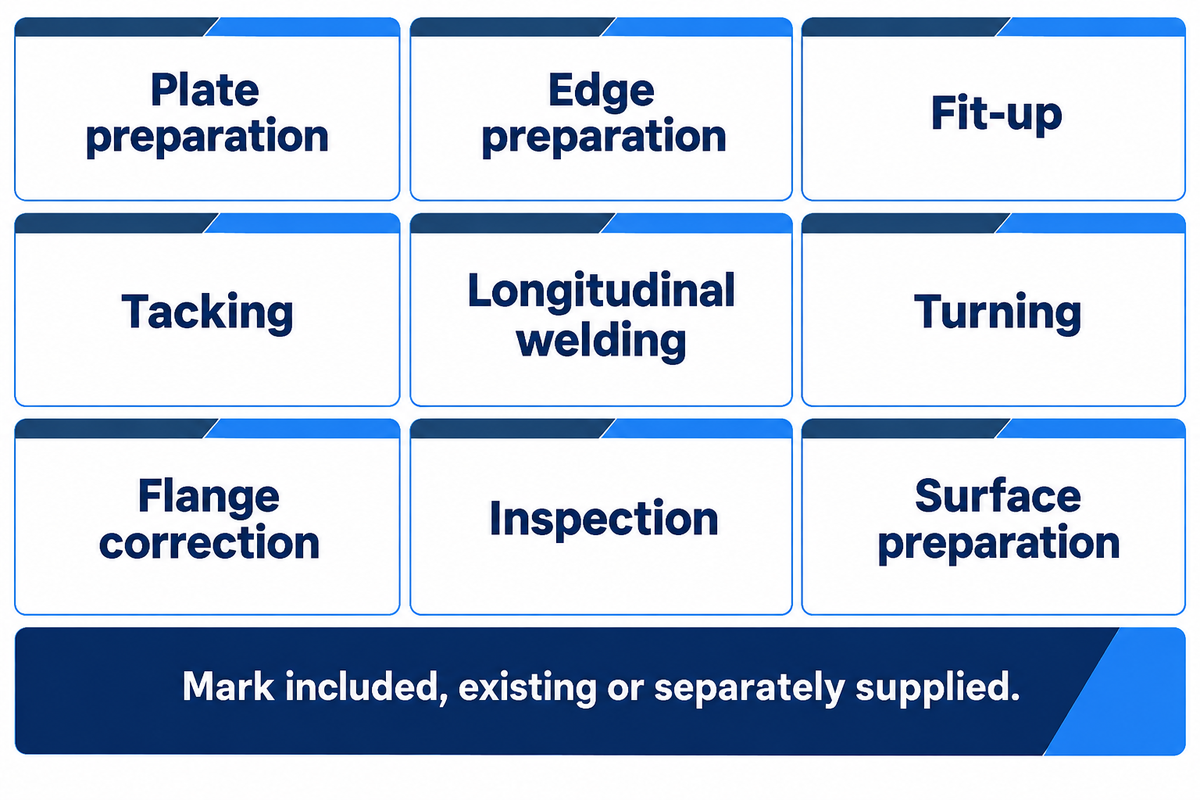
Kaynaklı H kiriş üretiminde beş temel adım vardır: sac hazırlığı, montaj, boyuna kaynak, ölçü düzeltme ve muayene. Bu adımları birbirine bağlayan unsur malzeme taşıma işlemleridir. Eksiksiz bir H kiriş üretim hattı bu işlevlerin tümünü kapsamalıdır; ancak tek bir makine birkaç aşamayı birleştirebilir ve atölyenizde bazı ekipmanlar zaten bulunabilir.
H kiriş kaynak makinesi ne için kullanılır?
H kiriş kaynak makinesi, monte edilmiş H kirişin gövdesi ile başlıklarını belirtilen kaynak dikişleri boyunca birleştirir. Sıcak bir kütüğü haddeleyerek kiriş üretmez. Kaynak yöntemi ve kaynak birleştirmesi gereklilikleri çizime göre belirlenir; kaynak ekipmanı ise bu montajı tutarlı biçimde sabitlemeli ve işlemelidir.
American Welding Society’nin tozaltı kaynak kılavuzuna göre güç kaynağı ve tel beslemenin yanı sıra kaynak tozunun beslenmesi ve ilerleme için gereken ekipmanlar da sürecin temel unsurlarıdır. Kiriş kaynak hatlarında uzun dikişler söz konusu olduğunda satıcı pakete otomatik kaynak makinesi dese bile bunlar ayrı satın alma kalemleridir.
| İşlem | Ekipman veya arayüz | Alıcının kapsam kararı |
|---|---|---|
| Sac hazırlığı | CNC kesim makineleri ve kenar hazırlığı | Sac ölçüsünü, kesim kalitesini ve malzeme kalitesini teyit edin. |
| Kenar hazırlığı | Kaynak birleştirmesi gerektiriyorsa kenar frezeleme makinesi | Yalnızca hat şemasında gösteriliyor diye frezeleme makinesi satın almayın. |
| Parçaların hizalanması | H kiriş montaj makinesi | Hem gövde hem de başlık ölçülerine uygunluğu kontrol edin. |
| Puntalama | Montaj kaynak düzeni | Onaylı puntalama prosedürünü kimin sağlayacağını belirleyin. |
| Boyuna kaynak | Portal tipi veya konsol tipi kaynak makinesi | Kaynak dikişlerine erişimi ve aynı anda çalışacak kaynak kafalarının sayısını belirtin. |
| Çevirme | Çevirme düzeneği ve aktarma ekipmanı | Kapasiteyi, destekleri ve operatör sorumluluğunu belirleyin. |
| Başlık düzeltme | H kiriş doğrultma makinesi | Başlık kalınlığını çelik kalitesiyle birlikte değerlendirin. |
| Muayene | Ölçüm ve kaynak muayenesi | Sözleşmedeki kabul gerekliliklerini belirtin. |
| Yüzey hazırlığı | Gerektiğinde kumlama makinesi | Yüzey hazırlığını kaynak kabulünden ayrı değerlendirin. |
CNC kesimde, saca ve kaynak birleştirmesi hazırlığına uygun alevli kesim, plazma kesim veya lazer kesim ekipmanı kullanılabilir. İnce sac için seçilen bir kesim makinesi, kalın çelik levhaları çalışma aralığının dışında bırakabilir. Seçimi yalnızca bitmiş kirişin en büyük ölçüsüne göre değil, hatta girecek sacların özelliklerine göre yapın.
3’ü 1 Arada mı, Ayrı H Kiriş Kaynak Makineleri mi?
Satın alma seçeneklerinin büyük bölümünü karşılayan üç pratik kurulum vardır: mevcut düzene bir kaynak istasyonu eklemek, montaj ve düzeltmeyi entegre bir ünitede birleştirmek veya işlevleri hat boyunca ayrı istasyonlara dağıtmak. Kurulumun H kiriş imalat atölyenizin üretimini zaten sınırlayan işi çözdüğünden emin olun ve planlanan en büyük ve en küçük profillere uygunluğunu kontrol edin.
| Kurulum | Uygun başlangıç durumu | Çözülmesi gereken kısıt |
|---|---|---|
| Bağımsız sonradan ekleme | Sac hazırlığı ve parçaların hizalanması zaten sorunsuz ilerliyor | Mevcut taşıma sistemi, eklenecek kaynak istasyonunu besleyebilmelidir. |
| Entegre 3’ü 1 arada | Tekrarlanan profiller aynı montaj, kaynak ve düzeltme rotasını izleyebilir | Birleştirilen tüm işlevler aynı profil ölçülerini ve malzeme kalitesini kabul etmelidir. |
| Ayrı istasyonlardan oluşan hat | Farklı işlemler için bağımsız planlama gerekir | Aktarma noktaları, ara stok alanları ve zemin alanı kapasite planının parçası olur. |
Entegre bir H kiriş montaj ve kaynak düzeni, birleştirilmiş kaynak ve doğrultma işlemleri arasındaki aktarmaları azaltır. Yeterli ara stok ve bunu destekleyecek iş parçası taşıma sistemi varsa ayrı işlevler, başka bir yerde kaynak sürerken montaj makinesinin sonraki iş parçasını hazırlamasına olanak tanır. Üretkenliği ve yüksek verimliliği, üretim çeşitliliğine göre kabul edilen çıktı üzerinden karşılaştırın.
Sac kesim kapasitesi ve kullanılabilir bir parça hizalama yatağı olan bir atölye düşünün. Bu satın alma senaryosunda kuyruk boyuna kaynakta oluşuyor; sac hazırlığı ise kaynak alanının boşalmasını bekliyor. Amaç kaynak verimliliğini artırmak. Tüm üretim rotasını değiştirmeden önce bağımsız bir portal kaynak makinesini denemek yerinde olur. Buna karşılık, tekrarlanan yeniden bağlama işlemleri ve vinç aktarmaları vardiyanın büyük bölümünü alıyorsa entegrasyon asıl kaybı azaltabilir. Finansal değerlendirmeye mevcut ekipmanın korunmasını, taşıma düzenindeki değişiklikleri ve kurulum sırasındaki kesintileri dahil edin. Tek bir kaynak kuyruğunu ortadan kaldırmak için eksiksiz bir hat satın almak, ekipmanın bir kısmının boşta kalmasına ve aktarma sorununun çözülmemesine yol açabilir.
Aubrik’in H kiriş hattı kurulum seçicisi, yerleşim görüşmesine yardımcı olabilir. Sean Moran’ın 2011 tarihli yapısal çelikte tozaltı kaynak makalesinde çeşitli sistemler ve bunların farklı kiriş yönleriyle ilişkisi açıklanıyor. H kiriş kaynak hatlarına ilişkin açıklamalar hâlâ geçerlidir; geçmiş performans örnekleri yeni bir kurulum için tahmin olarak değerlendirilmemelidir.
Gövde Yüksekliğini, Başlığı ve Kiriş Uzunluğunu Eşleştirin
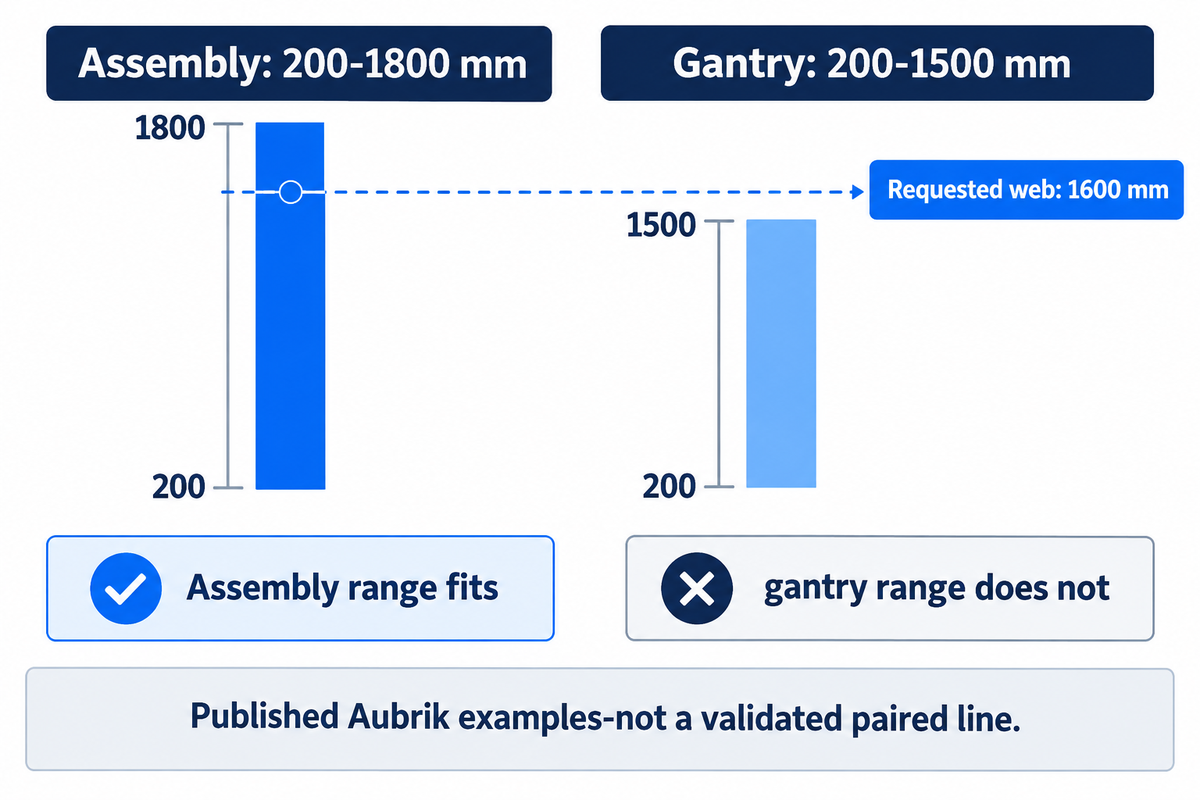
Aubrik’in AUB-HB2000 montaj makinesi için yayımladığı gövde yüksekliği aralığı 200-1800 mm, AM-HG4000 portal kaynak makinesi içinse 200-1500 mm’dir. Bu nedenle makineler istasyon istasyon eşleştirilmelidir. Montaj istasyonunun bir kiriş profiline uygun olması, sonraki kaynak istasyonunun da o kirişe uygun olduğu anlamına gelmez.
| Yayımlanan parametre | AUB-HB2000 montaj makinesi | AM-HG4000 portal kaynak makinesi |
|---|---|---|
| Gövde yüksekliği | 200–1800 mm | 200–1500 mm |
| Başlık genişliği | 200–800 mm | 200–800 mm |
| Kiriş uzunluğu | 4000–15000 mm | 2000–12000 mm |
| Hareket hızı | 0,5–5,5 m/dak montaj besleme hızı | 300–600 mm/dak kaynak ilerleme hızı |
Bu değerler H kiriş montaj makinesi teknik özelliklerinden ve portal kaynak makinesi teknik özelliklerinden alınmıştır. Besleme hızıyla kaynak ilerleme hızı farklı işlemleri ifade eder. Ayrıca maksimum yükseklik, kalınlık ve uzunluğun; iş parçasının ağırlığı ve çelik kalitesiyle birlikte aynı parça için doğrulanması gerekir.
1600 mm gövdeli ve 12 m uzunluğunda bir kiriş için teklif aldığınızı varsayın. Gövde yüksekliği, daha küçük montaj modelinin yayımlanan aralığı içindedir; ancak portal örneğinin 1500 mm sınırını aşar. Fiyatları anlamlı biçimde karşılaştırmadan önce daha büyük bir portal veya belgelenmiş başka bir konfigürasyon gerekir. Tedarikçinin deneme parçasında gövde yüksekliğini azaltmak uyumsuzluğu gizler. Tedarikçinin doğru profil ailesinden bir örnek sunabilmesi için başlık kalınlığı, gövde kalınlığı ve varsa koniklik dahil özgün çizimi deneme talebine ekleyin. Kalite ekibi, bitmiş parçanın ölçülen geometrisini ve parçayı üreten ekipmanın ayarlarını kayda almalıdır.
Ağır hizmet tipi H kiriş işlerinde doğrultma kapasitesi, kalınlığın yanı sıra ilgili malzeme dayanımı için de belirtilmelidir. Karbon çeliği ifadesi geniş bir tanımdır; belirli bir kalite için düzeltme sınırı belirtmez. Sorularınızı hazırlamak için H kiriş kapasitesi ve standartları denetleyicisinden yararlanın; onaylı çizimi ve tedarikçinin ilgili ekipman listesini sipariş belgelerinde saklayın.
Kaynak Hızını Kiriş Süresi Tahminine Dönüştürün
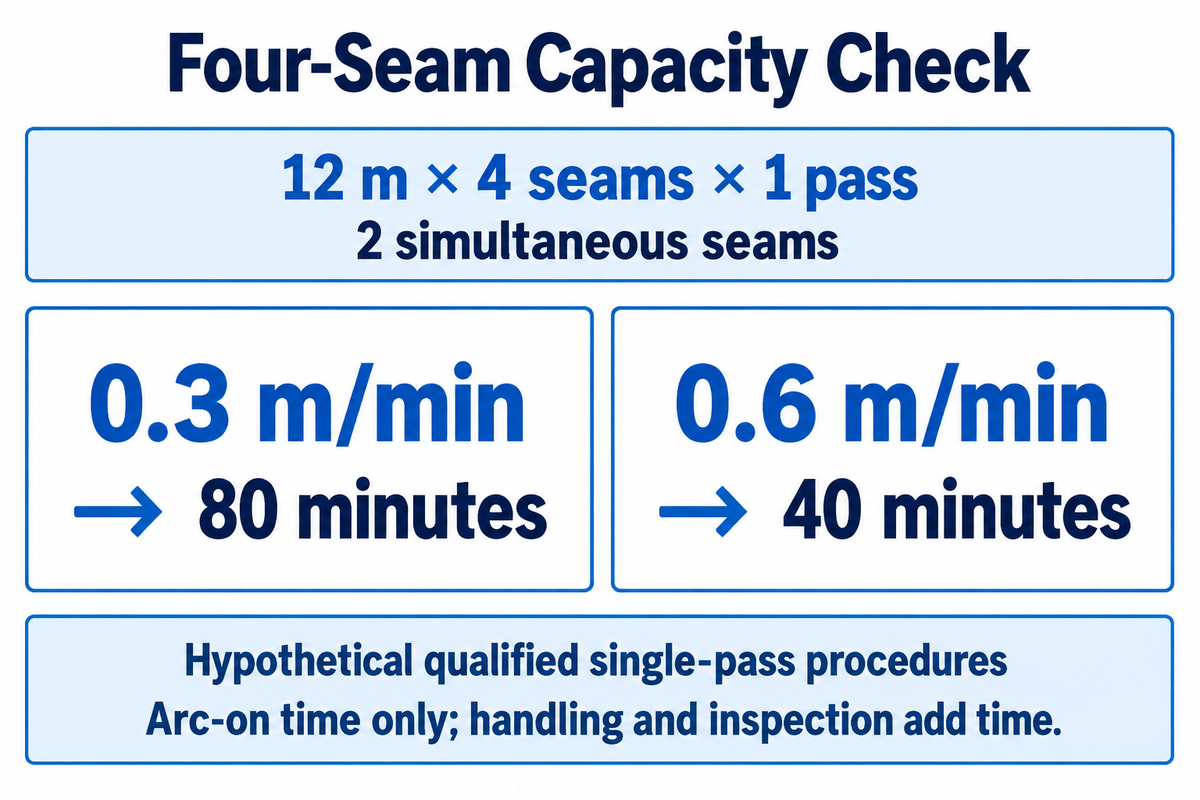
Dört boyuna kaynak dikişi bulunan 12 metre uzunluğundaki bir kirişte, farklı dikişleri aynı anda kaynaklayan iki kaynak kafası ve her dikiş için tek paso varsayımıyla hesaplanan ark açık kalma süresi 0,3 m/dak hızda 80 dakika, 0,6 m/dak hızda 40 dakikadır. Her iki hız için de aynı çizim gerekliliklerini karşılayan, ayrı ayrı onaylanmış bir prosedür bulunmalıdır.
Buna Dört Dikiş Kapasite Kontrolü denir. Girdiler arasında kiriş uzunluğu, dikiş sayısı, paso sayısı ve bağımsız çalışan kaynak kafalarının sayısı bulunur. Örnek, eşit uzunlukta ve kesintisiz pasoları varsayar. Aynı dikişe tel besleyen iki kaynak teli, aynı anda tamamlanan iki dikiş anlamına gelmez.
Dört Dikiş Kapasite Kontrolü
Ark açık kalma süresi = kiriş uzunluğu × dikiş sayısı × dikiş başına paso sayısı ÷ (aynı anda kaynaklanan dikiş sayısı × ilerleme hızı).
0,3 m/dak hızda: 12 × 4 × 1 ÷ (2 × 0.3) = 80 dakika.
0,6 m/dak hızda: 12 × 4 × 1 ÷ (2 × 0.6) = 40 dakika.
Girdiler, varsayımsal ve onaylanmış tek paso prosedürlerini tanımlar. Bu değerler, iki hızdan herhangi birinin kirişinizde gerekli kaynağı yapabileceğini kanıtlamaz.
Yayımlanan portal aralığı olan 300–600 mm/dak, 0,3–0,6 m/dak değerine karşılık gelir. Kaynak hızı tek başına kaynak boyutunu veya kalitesini belirlemez: AWS kılavuzunda açıklandığı gibi süreç; akım, gerilim, tel besleme ve sarf malzemelerini de kapsar. İlave pasolar gereken ark süresini artırır; yükleme, çevirme, temizleme ve muayene gibi diğer etkenler de süreye eklenir.
Meyer ve Koltz, 2023 tarihli kaynak üretimi açıklamalarında ark açık kalma süresiyle işçilik saati cinsinden üretim arasındaki farkı anlatıyor. Bu nedenle otomatik H kiriş kaynak hattı yalnızca kaynak hızına göre değil, zaman kayıtlarıyla değerlendirilmelidir.
| Aşama | Kaydedilecek ölçüm | Sonucun desteklediği karar |
|---|---|---|
| Sac kesimi | Planlanan saat başına hazır sac sayısı | CNC kesimin kaynak hattını besleyip besleyemeyeceği. |
| Sac hazırlığı | Parçalar hizalanmadan önce beklenen dakika | Vinç kullanılabilirliğinin beslemeyi sınırlayıp sınırlamadığı. |
| Montaj | Başlangıçtan puntalamanın tamamlanmasına kadar geçen dakika | Parça hizalamanın sıradaki kuyruğa dönüşüp dönüşmediği. |
| Kaynak tozu ve tel hazırlığı | Her değişiklik için hazırlık süresi (dakika) | Küçük partilerin kullanılabilir kaynak süresini azaltıp azaltmadığı. |
| İlk kaynak konumu | Onaylı prosedüre göre ark açık kalma süresi (dakika) | Prosedürün hesaplanan rotaya uygun olup olmadığı. |
| Çevirme | Arkın kapanmasından sonraki kaynak konumunun hazır olmasına kadar geçen süre | Taşımanın daha hızlı bir kaynak pasosunun kazancını ortadan kaldırıp kaldırmadığı. |
| Kalan dikişler | Paso sayısı ve ark açık kalma süresi (dakika) | Dört dikişin tamamının hesaba katılıp katılmadığı. |
| Düzeltme | Doğrultma ve yeniden kontrol süresi (dakika) | Düzeltmenin kabul edilen çıktıyı sınırlayıp sınırlamadığı. |
| Üretimden çıkış | Planlanan vardiyada kabul edilen kiriş sayısı | Muayene ve yeniden işlemenin üretim verimliliğini etkileyip etkilemediği. |
CNC sac kesimi, H kiriş montajı, tozaltı kaynak ve doğrultma işlemlerinde kaç operatör gerekir?
Personel sayısını her hat için tek bir rakama göre değil, eş zamanlı işlere ve güvenli kapsama göre belirleyin. Süreli deneme sırasında yükleme, kaynak kontrolü, kirişleri çevirme, ölçüleri kontrol etme ve sarf malzemelerini yönetme işlerini kimin yaptığını belirleyin. İki iş aynı anda aynı vinç operatörünü gerektiriyorsa bekleme süresini hesaba katın veya personel planını değiştirin. İşçilik ve üretim tahmin aracı başlangıç niteliğinde bir çalışma sayfasıdır; gerçek girdileri üretim denemesi sağlar.
H Kiriş Üretim Hattı Tekliflerini Karşılaştırın
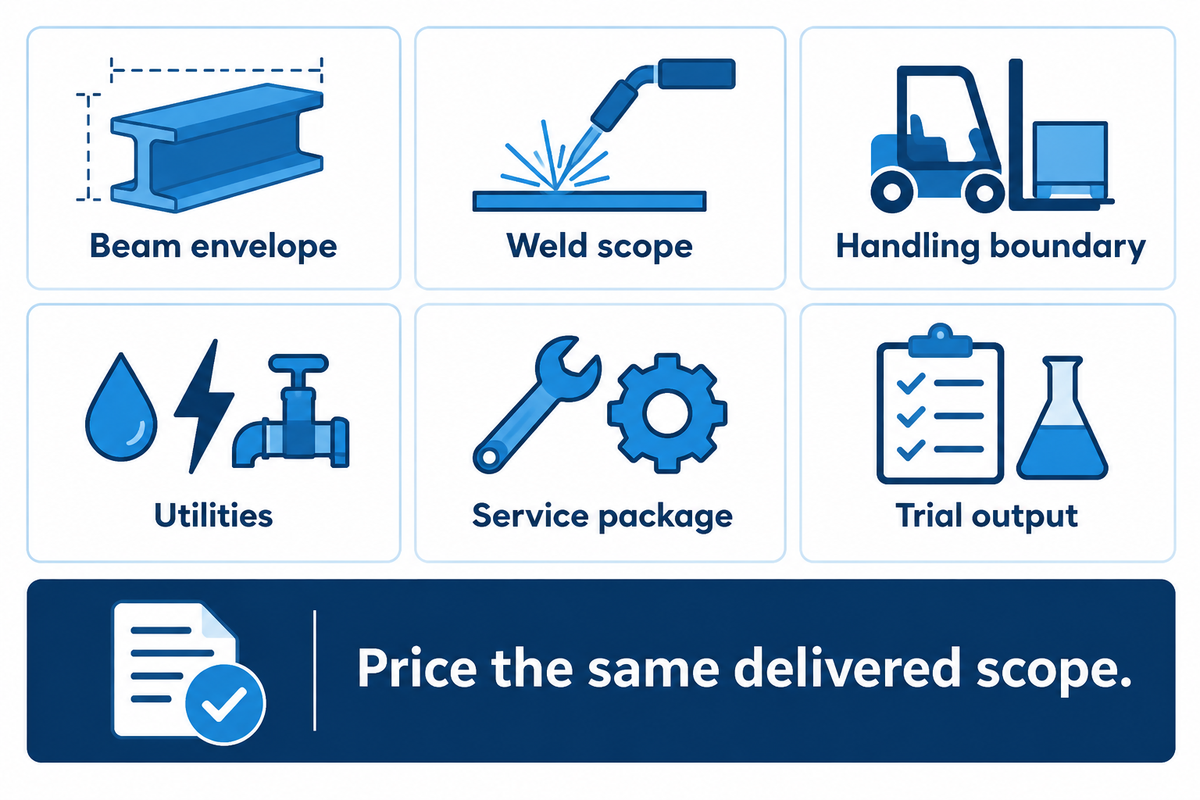
Kabul planı ve net ekipman kapsamı üzerinden teklifleri karşılaştırırken düşük fiyatlı bir kaynak makinesi hareket arabasını içerebilirken başka bir teklif güç kaynağı ve kurulumu kapsayabilir. Finans birimi geri ödeme süresini veya fabrika müdürü vaat edilen çıktıyı karşılaştırmadan önce satın alma ekibi aynı teslimat kapsamını fiyatlandırmalıdır. Çelik yapı üreticileri için anlamlı karşılaştırma, kabul edilen üretim miktarıdır.
Kaynak güç kaynaklarını portal tahrik sistemlerinden ayrı belirtin. Kaynak tozu geri kazanım ekipmanını, konveyörleri, çevirme ekipmanını, doğrultma merdanelerini, yedek sarf malzemelerini, nakliyeyi ve devreye almayı ayrı kalemler olarak listeleyin. Müşteri yüzey hazırlığı istiyorsa seçilen kumlama ekipmanını ve toz emiş sistemini bir son işlem paketi olarak ekleyin.
| Parametre | Önerilen aralık / giriş | Önemi | Doğrulama yöntemi |
|---|---|---|---|
| Kiriş ölçü aralığı | Minimum, tipik ve maksimum ölçülere ait çizimler | Uyumsuz istasyonları ortaya çıkarır | Ölçüleri, kaliteyi ve ağırlığı ekleyin. |
| Kaynak kapsamı | Çizimdeki kaynak ölçüleri ve paso planı | Süreyi ve kabulü belirler | Onaylı prosedürü ve denemeyi inceleyin. |
| Taşıma kapsamı | Yüklemeden üretimden çıkışa kadar | Teklifleri karşılaştırılabilir kılar | Tedarikçinin ve alıcının sorumluluklarını belirtin. |
| Yardımcı tesisatlar | Bağlı yüklerin eksiksiz listesi | Kurulumda eksik kalemleri önler | Tahrik, kaynak ve yardımcı sistemleri ayrı belirtin. |
| Servis paketi | Adı belirtilmiş yedek parçalar ve müdahale koşulları | Arıza süresinin planlanmasını somutlaştırır | Parça numaralarını ve yazılı kapsamı isteyin. |
| Deneme çıktısı | Kabul edilen kirişler ve kaydedilen çevrim | Fiyatı kullanılabilir kapasiteyle ilişkilendirir | Üzerinde anlaşılmış temsili üretim çeşitliliğinin süresini ölçün. |
Finansal karşılaştırma için teklif edilen ekipman fiyat farkını, doğrulanmış aylık net tasarrufa bölerek basit geri ödeme süresini tahmin edin. Fiyat farkı teknik özelliklere göre değişir; eşleşen kapsamda teklif isteyin. Ulaşılabilir net tasarrufu değerlendirirken bakım, finansman ve ürün değişiminin etkilerini de hesaba katın. Daha hızlı bir kaynak kafası sunup kabul edilen üretim miktarını değiştirmeyen teklif, bu hesaplamaya kapasite kazancı sağlamaz.
Sevkiyattan Önce Kaynak Kalitesini ve Doğrultmayı Kontrol Edin
Verimli bir fabrika denemesinde temsili bir kirişte gerekli kaynak ve bitmiş geometri elde edilir, ayrıca çalışma çevriminin tamamı kaydedilir. Fabrika denemesinden önce çizim toleransları, kaynak prosedürü, muayene yöntemleri ve düzeltme sorumlulukları dahil deneme koşulları üzerinde anlaşın. Kalite ekibinin bu kabul koşullarına, satın alma ekibinin ekipman listesine ihtiyaç duyduğu kadar ihtiyacı vardır.
American Institute of Steel Construction’ın muayene kılavuzunda, görsel muayenenin birçok muayene yönteminden yalnızca biri olduğu belirtilir. Muayene gerekliliklerini proje şartnamesinden ve geçerli standarttan belirleyin; her kaynağa aynı evrensel test oranını uygulamayın ve makinenin izleme hassasiyetini bitmiş kiriş toleransı olarak değerlendirmeyin.
İlk kaynak arkı yakılmadan önce parçaların hizalanmasına özen gösterilmelidir. TWI’nin belirttiği gibi yetersiz puntalama, tozaltı kaynak sırasında kaynak birleştirmesinin açılmasına neden olabilir. TWI’nin distorsiyonu önleme kılavuzu, kaynakların dengeli uygulanmasının ve parçaların sabitlenmesinin neden önemli olduğunu açıklar. Doğrultma makinesi, belirtilen geometrik kusurları düzeltir; kaynak ölçüsünün ve sırasının kontrolü yerine geçmez.
“Kaynak birleştirmesinin uzunluğu boyunca kök aralığının eşit kalması için puntalama sırası önemlidir.”
Deneme sırasında başlangıç sacı durumunu, montaj ölçümlerini, kaynak parametrelerini ve düzeltme ayarlarını kaydedin. Muayene sonuçlarını ve yeniden işleme süresini de kayda alın. TWI’nin distorsiyon düzeltme kılavuzuna göre hatalı yeniden işleme bir parçaya zarar verebilir. H kiriş doğrultma işleminde düzeltme yöntemini ve yeniden muayene sırasını sorumlu imalat ekibiyle kararlaştırın.
Tedarikçi Seçimi ve Bakım Planlaması
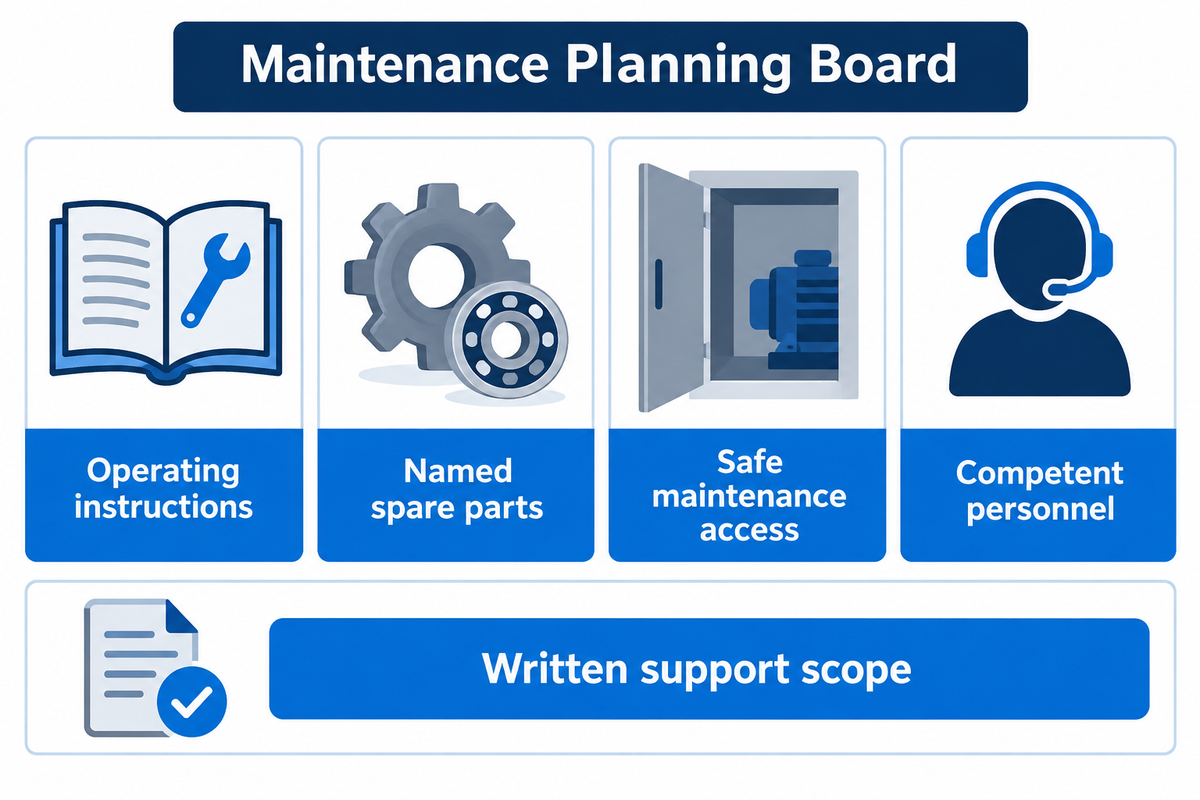
Uygun bir tedarikçi, sizin profil ailenizi gösterebilmeli ve kullanım talimatlarını, bileşen tanımlamalarını, bakım erişimini ve desteği içeren bir servis paketi sunmalıdır. Temiz bir deneme kirişi kaliteyle ilgili bir soruyu yanıtlar. Aşınma, arıza veya kontrol ünitesi değişiminden sonra aynı ekipmanın üretken kalması ise farklı taahhütler gerektirir.
Aubrik ve Zhouxiang gibi Wuxi tedarikçilerini karşılaştırırken her birinden aynı çizim ve kapsam üzerinden teklif isteyin. H kiriş üretim hattı üreticilerine ilişkin karşılaştırmamız kısa liste hazırlamanıza yardımcı olur. Son seçim, atölyenize sundukları makineler ve destek koşullarına bağlıdır.
Tozaltı kaynak makinelerinde tel besleme, kontak uçları, kaynak tozu yönetimi ve kılavuzlamayla ilgili aşınan parçaları belirleyin. Düzeltme ekipmanında doğrultma merdanesi düzenini ve değiştirme prosedürünü öğrenin. Hangi parçaların yerel olarak bulunduğunu, hangilerinin orijinal tedarikçiden alınması gerektiğini ve doğru sürümü sipariş etmek için hangi bilgilerin gerektiğini sorun.
Birleşik Krallık HSE bakım kılavuzu, yetkin personelin ve güvenli erişimin önemini vurgular. Birleşik Krallık kılavuzunda kurum içi bakım personelinin kullanımı mümkün görülür; daha karmaşık ekipmanlarda uzman desteğine ihtiyaç duyulabileceği de kabul edilir. Bu deneyimden yararlanın ve tesisi kabul etmeden önce erişim ve eğitim gerekliliklerini değerlendirin. Bakım sıklığını temelsiz ve evrensel bir kullanım ömrü iddiasına göre değil, ekipman kılavuzuna ve çalışma koşullarına göre belirleyin.
Sektöre Bakış: 2026 Kurulum ve Kabul Planlaması
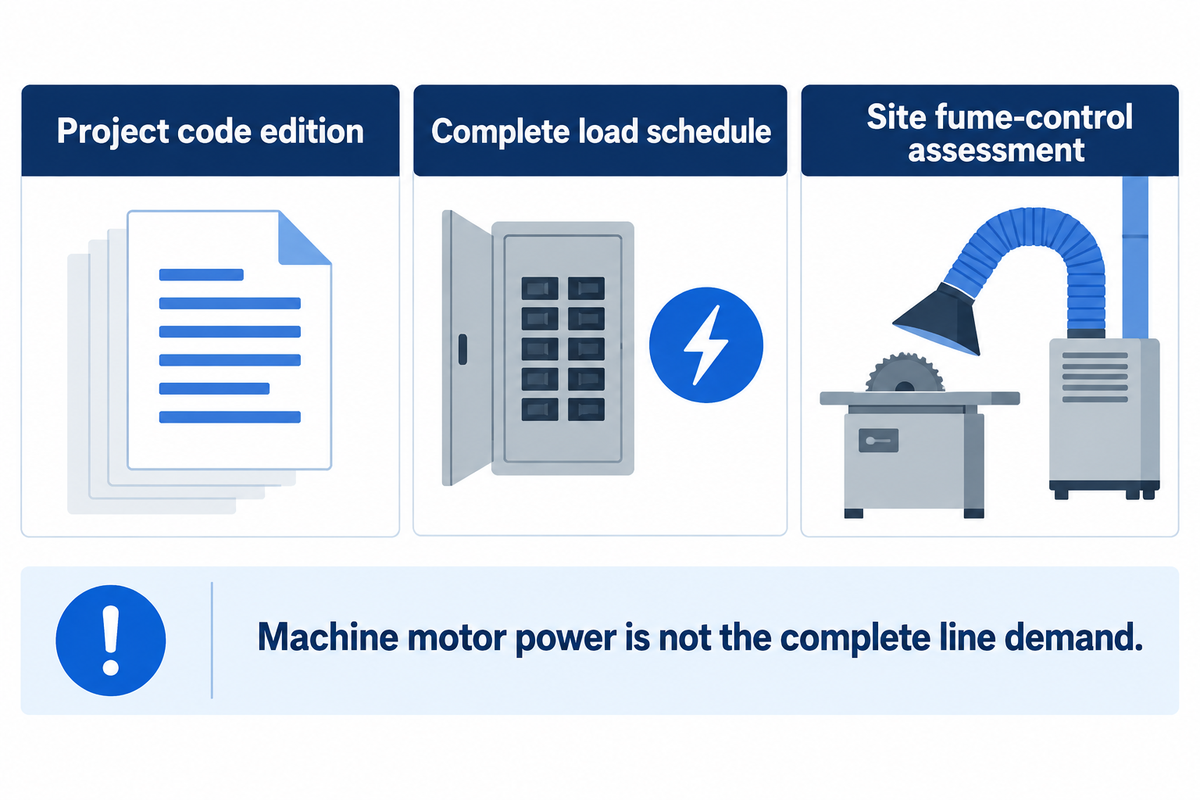
2026 yılı satın alımlarında, teklif talebine atölyenin kurulum planıyla birlikte projede geçerli kaynak standardı sürümünü ekleyin. AWS, yeterlilik ve muayene değişikliklerine ilişkin kamuya açık özetlerle D1.1/D1.1M:2025-AMD1 sürümünü listeliyor. Projede bu sürüm belirtilmişse prosedür ve kabul belgeleri en başından bu sürüme uygun olmalıdır.
AWS D1.1 yayın sayfası sürüm bilgisini sağlar. Gerekli sürümün proje ekibiyle netleştirilmesi, farklı tedarikçilerin değerlendirilmesinde aynı kabul esasının kullanılmasını sağlar. Satın alma açısından pratik değişiklik belge uyumudur; bu, her yeni makinenin standarda göre sertifikalı olduğu anlamına gelmez.
Atölye entegrasyonunun ilk adımı; kiriş girişi ve çevirme noktalarını, vinç hareketini, erişimi ve çıkış alanını belirleyen bir referans yerleşim hazırlamaktır. Servis erişimini engellemeden çeliğin bu rota boyunca ilerlemesini sağlayın. Tahrik sistemleri, kaynak güç kaynakları ve yardımcı sistemler için yük listesi alın. Çelik yapı üretimi için makine satın alırken portalın kurulu motor gücünü, eksiksiz çelik yapı üretim hattının elektrik talebi olarak değerlendirmeyin. Elektrik tasarımının saha koşullarına göre hazırlanabilmesi için satın alma talebinde gerilim ve frekans dahil şebeke besleme kısıtlarını belirtin.
Kaynak dumanı kontrolünü de yerleşim planına dahil edin. Birleşik Krallık HSE kaynak kontrolü kılavuzunda süreç, iş yükü, bileşen ölçüsü, malzeme ve sarf malzemeleri dikkate alınır; otomatik kaynak ekipmanının çevresindeki kişiler de ele alınır. Emiş ve havalandırma sistemlerini hedef sahada yapılacak değerlendirmeye göre belirleyin. Arkı örten kaynak tozu, yakındaki çalışanları veya ilişkili imalat işlerini değerlendirme gereğini ortadan kaldırmaz.
Benzer şekilde, yeni kaynak teknolojisi için de süreç sınırları belirlenmelidir. Kaynak robotu veya lazer kaynak teklifi; kendine özgü erişim, kaynak birleştirmesi ve yeterlilik gösterimini içermelidir. Bu sistemler tozaltı kaynak portalının yerine doğrudan kullanılamaz. Aynı durum, başka bir iş parçası ailesi için tasarlanmış kaynak manipülatörü ve kaynak pozisyoneri için de geçerlidir. H kiriş üretim hattına etkisini değerlendirmek için süreç incelemesi gerekir. Otomasyonun hangi aşamalara eklenebileceğini kaynak otomasyonu planlama kılavuzumuzda ele alıyoruz.
Sıkça Sorulan Sorular
WUXI ABK MACHINERY özel H kiriş üretim hattı çözümleri sunabilir mi?
Aubrik, gerekli kiriş çeşitliliğine ve atölye yerleşimine göre H kiriş üretim hattı konfigürasyonları sunar.
Görüşmeye ölçülendirilmiş çizimler, çelik kaliteleri ve hedef üretim miktarıyla başlayın. Yayımlanmış montaj ve portal aralıklarımız ilk ekipman kısa listesini oluşturmanıza yardımcı olur. Eşleştirilmiş bir teklif; seçilen modelleri, taşıma düzenini ve isteğe bağlı son işlem ekipmanını belirtmelidir. Teklif ve kabul denemesinin aynı iş parçalarını kapsaması için özel profilleri, konikliği veya alışılmadık kaynak birleştirmesi ayrıntılarını çizim paketine ekleyin.
Makinede otomatik kaynak dikişi takibi var mı?
Takip ekipmanı, seçilen kaynak modeline ve teklif edilen konfigürasyona bağlıdır.
Aubrik’in portal kaynak makinesi ürün sayfasında kaynak dikişi takip işlevleri açıklanıyor. Önerilen düzenin, kiriş üzerindeki erişim koşulları ve normal montaj boşluğu farklılıkları dâhil olmak üzere, kendi kaynak birleştirmeniz üzerinde gösterilmesini isteyin. Sistemin kaynak dikişini nasıl izlediğini ve başlangıçları ya da kesintileri nasıl ele aldığını kaydedin. Takip performansı, kaynak kabulü ve bitmiş parçanın boyutsal toleransı, deneme kayıtlarında ayrı ayrı kontrol edilmelidir.
H kiriş üretim ekipmanının tipik kullanım ömrü ve bakım gereksinimleri nelerdir?
Bakımı planlamak için ekipman kılavuzunu ve kullanım geçmişini esas alın; her üretim hattı için geçerli tek bir güvenilir kullanım ömrü yoktur.
Kullanım yoğunluğu, yük, ortam, bileşen seçimi ve bakım, hizmet ömrünü etkiler. Tedarik edilen ekipman için muayene ve parça değiştirme görevlerini planlayın, arıza ve servis kayıtlarını tutun, yedek parçalar gelene kadar üretimi durdurabilecek parçaları belirleyin. Eğitim; güvenli biçimde enerjiyi kesmeyi ve hasarlı ekipmanları bildirmeyi kapsamalıdır. Yazılı bir yedek parça ve destek planı, kullanım ömrü hakkında koşulsuz bir vaatten daha yararlı bir sahiplik planlaması sağlar.
H kiriş üretim makinesi, konik kiriş de üretebilir mi?
Konik kiriş üretimi, değişen geometriye uygun bir konfigürasyon gerektirir.
Makineyi seçmeden önce konikliği, uç ölçülerini, uzunluğu ve kaynak birleştirmelerine erişim koşullarını belirtin. Benzer şekilde, kutu kiriş üretimi kendine özgü bir montaj ve kaynak akışı gerektirir; açık H kiriş ekipmanının eksiksiz bir kutu kiriş üretim hattı sağladığı varsayılmamalıdır.
İlk fiyat teklifi talebimle birlikte neleri göndermeliyim?
Çizimleri, malzeme kalitelerini, kaynak gereksinimlerini, üretim çeşitliliğini, tesis altyapısını ve gerekli teslimat kapsamını gönderin.
Gövde yüksekliği, başlık genişliği, her iki plakanın kalınlığı ve kiriş uzunluğuyla birlikte minimum, tipik ve maksimum kesitleri ekleyin. İş parçası kütlesini, koniklik veya kamburluk ayrıntılarını ve çizimlerde belirtilen kaynak ölçülerini de ekleyin. Atölyenizde hâlihazırda hangi operasyonların yapıldığını ve mevcut iş kuyruğunun nerede oluştuğunu açıklayın. Yeni bir atölye için kullanılabilir zemin alanını ve planlanan taşıma ekipmanını belirtin. Kaynak hızını varsayım olarak kullanmadan, planlanan vardiyaları ve kabul edilen çıktı hedeflerini bildirin. Gerekli muayene kriterlerini ve geçerli proje kodunun sürümünü ekleyin. Güç kaynağını, havalandırma bağlantılarını, teslimat adresini ve kurulum sorumluluklarını listeleyin. Tedarikçiden, eşleştirilmiş istasyon çizelgesini, kapsam dışı kalemleri, yedek parça paketini ve temsili bir deneme planını sunmasını isteyin. Bu yanıt, sipariş verilmeden önce satın alma, üretim ve kalite ekiplerinin aynı kapsamı değerlendirmesini sağlar.
H kiriş hattınızı planlayın
Kiriş çizimlerinizi ve atölye kısıtlarınızı H kiriş ekipmanı talep sayfamız üzerinden gönderin. Aubrik, bunları uygun bir H kiriş kaynak makinesini ve hat ekipmanını değerlendirmek için kullanabilir. Proje seçim aşamasından satın almaya ilerlerken çizimi, teklifi ve süre tutularak yapılan denemeyi birlikte saklayın.
İlgili makaleler
- H kiriş üretim hattı planlama kılavuzu
- H kiriş montaj makinesi seçenekleri
- Portal kaynak makinesi konfigürasyonları
- H kiriş ekipmanı üreticileri
Kaynaklar ve referanslar
- American Welding Society: Tozaltı ark kaynağı için pratik bir kılavuz, Temmuz 2025.
- American Institute of Steel Construction: Kaynak muayenesi ve tahribatsız inceleme.
- TWI: Distorsiyon kontrolü: İmalat teknikleriyle önleme.
- David Meyer ve Robert Koltz: Yığma hızı, yığma verimliliği ve üretim çıktısı, 2023.
- Health and Safety Executive: İş ekipmanlarının bakımı.
Aubrik tarafından yayımlanan ekipman özellikleri ve adı geçen teknik kaynaklar esas alınarak hazırlanmış, Ekim 2026’da kontrol edilmiştir. Üretim ve finans örnekleri belirtilen varsayımlara dayanır; müşteri deneme sonuçları değildir.