
Entre em contato com a Aubrik Company

Um acionamento giratório para posicionador de soldagem combina um rolamento de suporte de carga e um acionamento rotativo com engrenagens. Selecione-o avaliando as cargas no rolamento, o torque de movimentação, a velocidade de soldagem, a folga e o sistema de retenção da máquina. A carga útil, por si só, não determina o acionamento adequado: o deslocamento do dispositivo de fixação e a orientação do eixo podem alterar a condição de carga determinante.
Uma junta rotativa compacta pode simplificar um posicionador, mas a compra ainda exige a definição do conjunto de motor, freio e controle. Comece pelo conjunto móvel completo e pelo percurso da solda; depois, compare as especificações do acionamento com os requisitos.
O que faz um acionamento giratório em um posicionador de soldagem
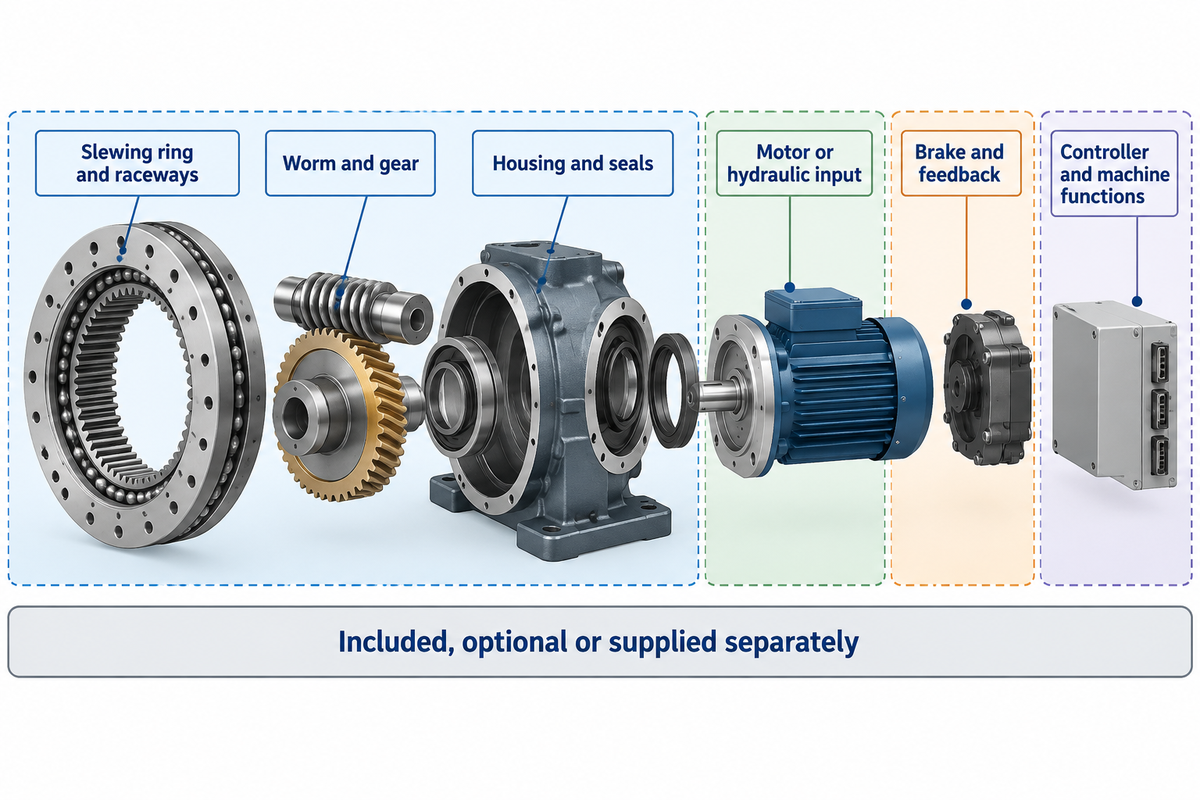
Um acionamento giratório sustenta o conjunto móvel e transmite movimento rotativo por meio de um conjunto de rolamento e engrenagens. Um modelo com coroa sem-fim geralmente integra o rolamento de giro, o sem-fim e a carcaça. O motor fornece a potência de entrada; a inclusão do motor, do freio e do encoder deve estar especificada na cotação, em vez de ser presumida com base na imagem do acionamento.
| Componente | Função | Verificação do escopo de fornecimento |
|---|---|---|
| Rolamento de giro e pistas de rolamento | Suportar as cargas axiais, radiais e de momento especificadas | Curvas de carga e condições de montagem |
| Sem-fim e engrenagem | Transmitir torque rotacional com redução | Relação de transmissão, ciclo de trabalho e torque de saída |
| Carcaça e vedações | Posicionar o conjunto e proteger os componentes internos | Faces de montagem e grau de proteção ambiental |
| Entrada por motor elétrico ou hidráulico | Fornecer a fonte de acionamento | Incluída, opcional ou fornecida separadamente |
| Freio e realimentação | Garantir as funções especificadas de retenção e posicionamento | Ciclo de trabalho do freio, localização do encoder e interfaces |
| Controlador e funções da máquina | Coordenar velocidade, comandos e paradas | Responsabilidades do integrador e escopo de aceitação |
O alto nível de integração reduz o número de interfaces mecânicas individuais. Isso não torna intercambiáveis todos os rolamentos de giro, redutores e controladores. Um anel de giro sem acionamento precisa de um mecanismo de acionamento à parte; um conjunto modular pode não incluir um painel elétrico. Para uma máquina completa, compare a proposta de acionamento com o dispositivo de fixação, a mesa de trabalho e os controles fornecidos nos posicionadores de soldagem da Aubrik.
Seletor de acionamento giratório: 5 verificações
O seletor de acionamento giratório com 5 verificações organiza os dados fornecidos pelo comprador em cinco critérios: suporte de carga, torque de movimentação, velocidade e ciclo de trabalho, precisão, retenção e integração.
Use os cinco tópicos na solicitação enviada ao fornecedor. O seletor é uma lista de verificação informativa; a configuração aprovada depende da avaliação de carga do fabricante e do projeto da máquina feito pelo integrador.
Carga e torque: dimensione cada eixo separadamente
Dimensione cada eixo do posicionador com base no respectivo diagrama de cargas. A peça de trabalho e o dispositivo de fixação, em conjunto, determinam o peso e o centro de gravidade; a direção do eixo determina quais componentes atuam axial ou radialmente e se a gravidade gera torque de rotação. O momento de tombamento aplicado ao rolamento é uma solicitação diferente do torque transmitido pela engrenagem.
Quais cargas especificar para um acionamento giratório de posicionador de soldagem?
Especifique a massa móvel total, o centro de gravidade e as forças radiais e axiais, além do momento de tombamento, da aceleração e das forças externas do processo. As cargas axiais atuam ao longo do eixo do rolamento; as radiais atuam perpendicularmente a ele. Essas definições permanecem iguais quando a máquina se inclina. Registre a configuração mais desfavorável à medida que os componentes são adicionados ao conjunto soldado.
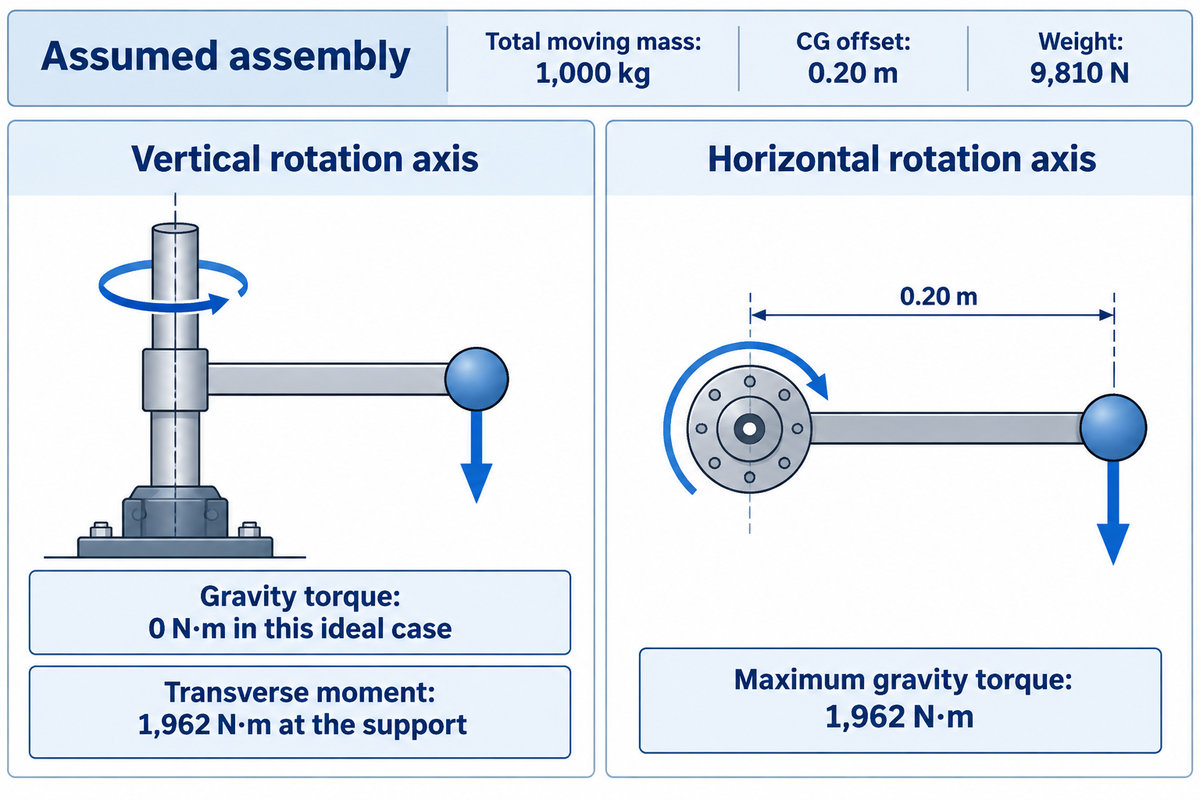
Considere uma peça de trabalho hipotética de 800 kg sobre um dispositivo de fixação de 200 kg, totalizando 1.000 kg de massa. Suponha que o centro de gravidade combinado esteja a 0,20 m do eixo de rotação e use 9,81 m/s² para a gravidade. O peso é 1.000 × 9.81 = 9.810 N. Em um eixo vertical ideal, a gravidade não produz torque em torno desse eixo vertical, mas o peso excêntrico impõe ao suporte um momento de tombamento transversal de 9.810 × 0.20 = 1.962 N·m. Se o eixo de rotação ficar na horizontal, o torque máximo de rotação gerado pela gravidade passa a ser 1.962 N·m, quando o braço de alavanca está perpendicular à gravidade. A mesma massa gera agora uma solicitação diferente para o acionamento.
A explicação de torque da NASA Glenn relaciona o momento à força e ao braço de alavanca perpendicular. O cálculo hipotético acima considera apenas a gravidade. Outros fatores, como aceleração, atrito, cabos e forças do processo, ainda precisam ser avaliados para completar o caso de carga.
| Dado ou resultado | Eixo de rotação vertical | Eixo de rotação horizontal |
|---|---|---|
| Massa da peça de trabalho | 800 kg | 800 kg |
| Massa do dispositivo de fixação | 200 kg | 200 kg |
| Massa móvel total | 1.000 kg | 1.000 kg |
| Deslocamento do CG em relação ao eixo de rotação | 0,20 m | 0,20 m |
| Peso | 9.810 N | 9.810 N |
| Torque da gravidade em torno do eixo de rotação | 0 N·m neste caso ideal | Máximo de 1.962 N·m |
| Momento transversal causado pelo peso excêntrico | 1.962 N·m no suporte | Determine com base na geometria do suporte e do CG |
| Torque de aceleração | Calcule com base na inércia rotacional e na aceleração | Calcule com base na inércia rotacional e na aceleração |
| Atrito e cargas do processo | Inclua conforme o mecanismo selecionado | Inclua conforme o mecanismo selecionado |
Envie os casos de carga em conjunto, em vez de verificar cada valor máximo de catálogo isoladamente. A ISO 17956:2025 trata do cálculo de um fator de segurança estática efetivo para rolamentos, considerando efeitos como desalinhamento e distribuição interna de carga. Seu escopo estático não substitui a avaliação de fadiga ou desgaste. Um guia de seleção de posicionador rotativo ajuda a definir a máquina ao redor; o fornecedor do acionamento ainda precisa receber as cargas específicas de cada eixo.
Velocidade de soldagem, ciclo de trabalho e escolha do motor
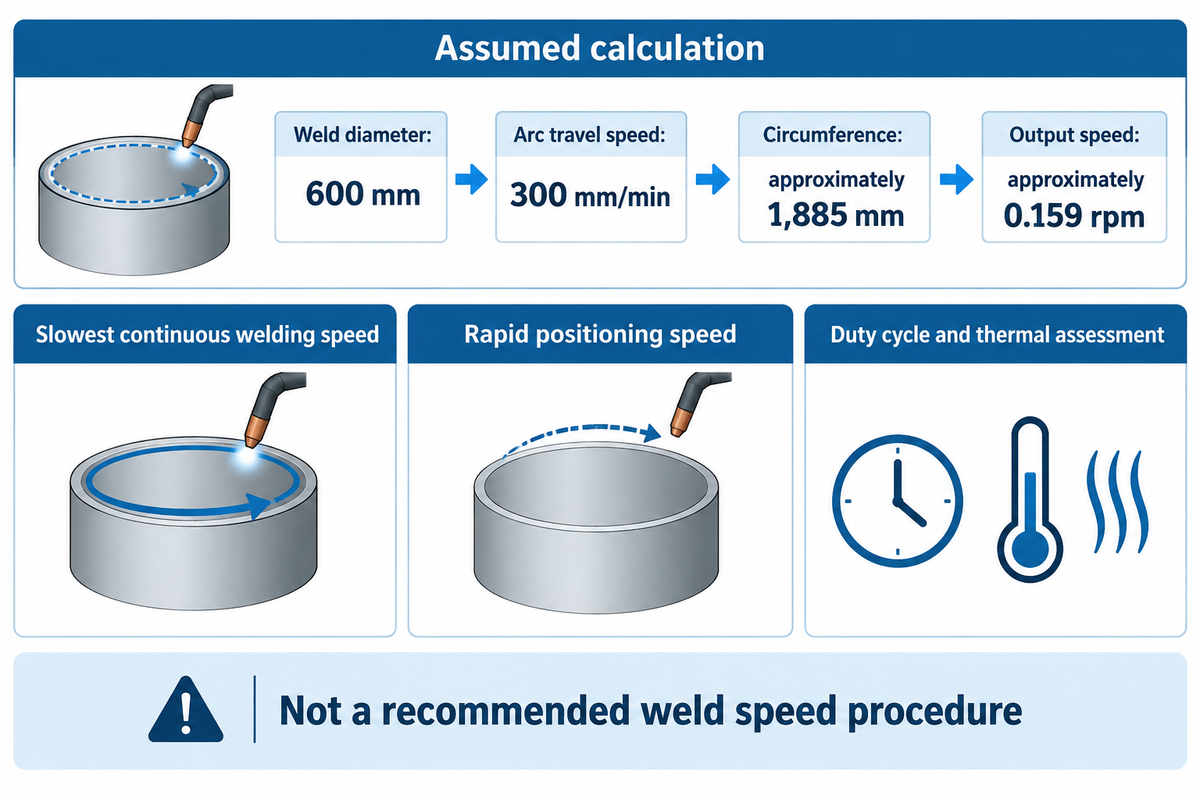
A velocidade de soldagem necessária é a velocidade de saída estável da mesa sob a carga de produção, e não a rotação máxima do motor. Calcule-a com base na velocidade de deslocamento da solda e no perímetro da junta; depois, especifique a aceleração, a velocidade de reposicionamento e o tempo de operação. Um acionamento que atinge a velocidade máxima ainda pode ter dificuldade para manter a regulagem durante uma solda circunferencial lenta.
“A velocidade de alimentação do arame não é igual à velocidade de deslocamento do arco.”
Para uma solda circular hipotética com diâmetro de 600 mm e velocidade de deslocamento do arco de 300 mm/min, o perímetro é π × 600 ≈ 1.885 mm. A velocidade de saída necessária é 300 ÷ 1.885 ≈ 0,159 rpm. Esses são valores de entrada para o cálculo, não uma recomendação de procedimento de soldagem. Para determinar a velocidade de deslocamento, consulte o procedimento de soldagem aprovado. Peça ao fornecedor do acionamento que demonstre a regulagem de velocidade próxima de 0,159 rpm sob a carga especificada, em vez de apresentar apenas uma demonstração em alta velocidade sem carga. Lembre-se: se o dispositivo de fixação precisar inverter o sentido ou acelerar entre juntas de solda, inclua esses movimentos no ciclo de trabalho e na avaliação térmica.
As orientações técnicas da QCB geralmente limitam a velocidade de carga de seus acionamentos giratórios a 3 rpm e indicam opções mais rápidas com engrenagens de dentes retos. Essa limitação de uma família de produtos não representa uma limitação geral do setor. Ao selecionar um motor elétrico, hidráulico ou servoacionamento, é preciso considerar a relação de transmissão e a eficiência do sistema. Os requisitos de entrada e controle podem variar significativamente.
Ao especificar posicionadores rotativos de soldagem, informe separadamente a menor velocidade contínua de soldagem e a velocidade de posicionamento rápido. Termos como velocidade contínua ou movimento de precisão não definem uma tolerância mensurável. A variação aceitável deve ser especificada na junta de solda, para a carga posicionada e com o método de medição indicado.
Folga e rigidez na junta de solda
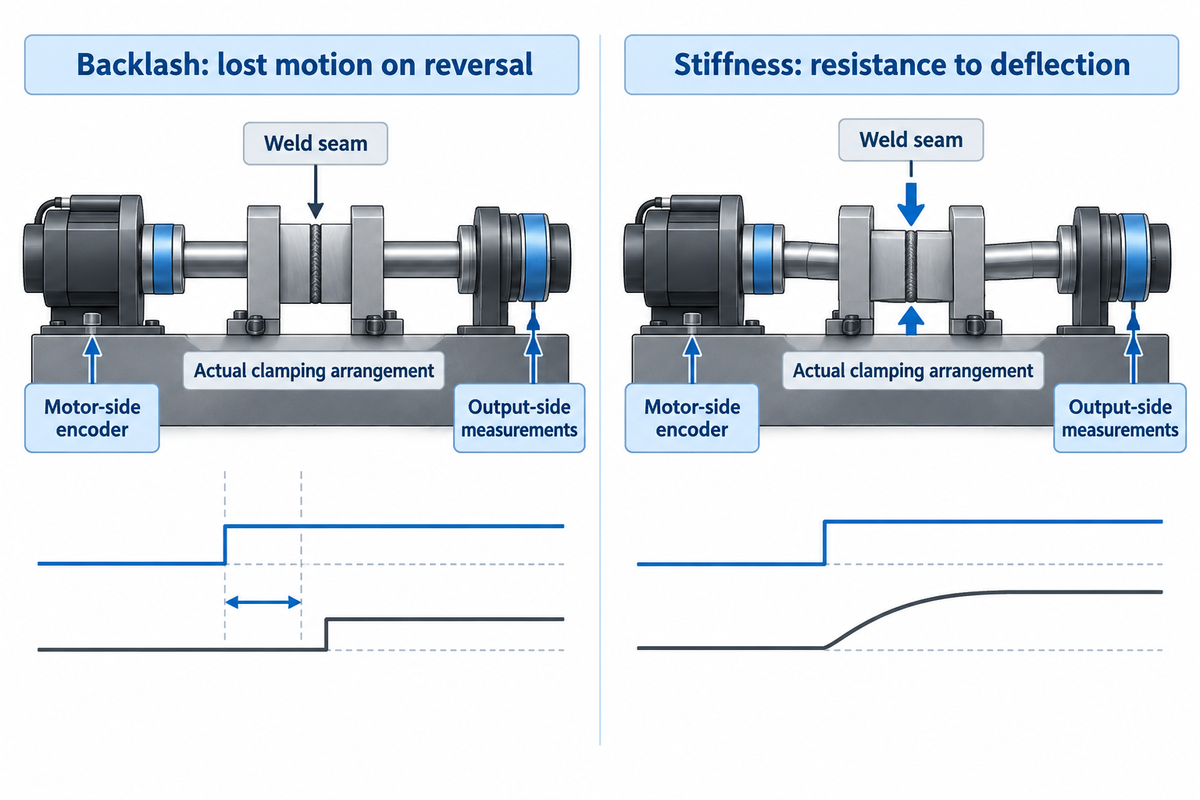
Folga é o movimento perdido quando um acionamento inverte o sentido; rigidez é a resistência à deflexão sob carga. Essa distinção também aparece em pesquisas sobre flexibilidade e folga em usinagem robotizada; esses resultados tratam de robôs de usinagem e não fornecem uma classificação de precisão para posicionadores de soldagem. Tanto a folga quanto a deflexão podem deslocar a junta de solda, mas corrigir uma delas não necessariamente corrige a outra. Compare medições no lado de saída feitas com a mesma carga e na mesma direção; antes de aceitar uma alegação de alta precisão, diferencie precisão de posicionamento de repetibilidade.
As orientações de medição da QCB distinguem o ângulo de acompanhamento do ângulo medido no eixo do sem-fim. O ângulo do eixo de entrada inclui a relação de redução e não pode ser copiado diretamente para uma especificação de folga na saída. Determine onde o relógio comparador ou encoder será instalado, o que ficará fixo e qual carga será aplicada durante o ensaio.
Considere um dispositivo de fixação que permite soldar continuamente em uma direção e inverte o sentido para uma segunda junta de solda. Uma primeira junta bem-sucedida indica que o acionamento sob carga consegue girar de modo constante naquela direção. Isso não determina onde o conjunto vai parar após a inversão. Um projetista pode avaliar separadamente a folga das engrenagens e a deformação elástica do dispositivo de fixação. Em seguida, a equipe de produção pode definir um critério de aceitação no raio da peça de trabalho, usando o arranjo de fixação real. Aumentar a resolução do encoder não elimina erros estruturais quando a posição comandada é informada por um encoder no motor enquanto o dispositivo de fixação se deforma. A especificação de compra deve indicar qual medição na saída precisa ser aprovada.
O suporte do anel, a fixação da carcaça, a rigidez do dispositivo de fixação e as engrenagens devem ser avaliados com o mesmo nível de precisão. Uma classificação nominal alta de torque rotacional não descreve a precisão da posição da junta de solda. Para peças de trabalho maiores, avalie também os casos em que a direção da carga muda durante a rotação do conjunto.
Autotravamento, frenagem e acionamentos alternativos
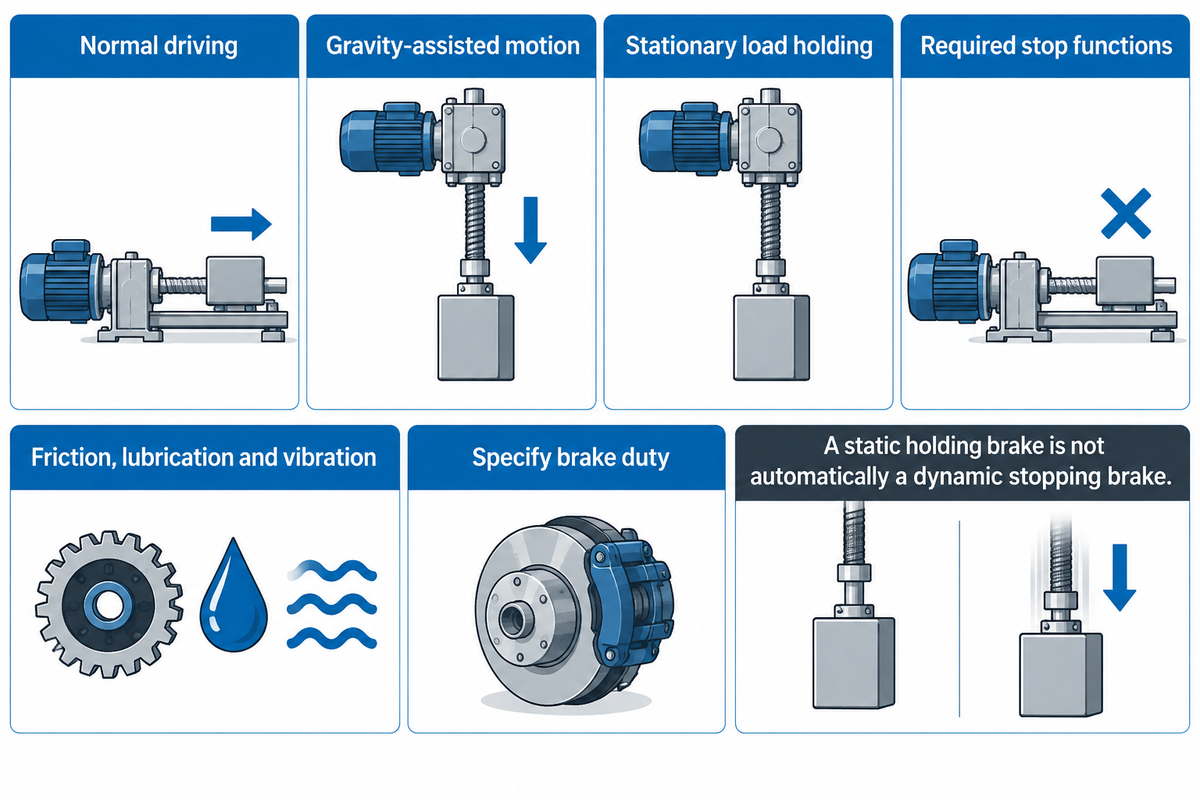
Em um acionamento com sem-fim autotravante, o movimento reverso pode ser impedido sob condições definidas, mas essa descrição não especifica o desempenho de parada ou retenção da máquina. O atrito, a lubrificação e a vibração afetam o comportamento. Avalie separadamente a operação normal, o movimento auxiliado pela gravidade, a retenção da carga parada e as funções de parada exigidas.
Em Autotravamento com engrenagem sem-fim, são apresentados os efeitos do ângulo de avanço e do atrito, e recomenda-se usar um freio em vez de depender do autotravamento. Os freios devem ser especificados para o ciclo de trabalho previsto. Um freio de retenção estática não pode ser tratado automaticamente como freio de parada dinâmica aplicado repetidamente.
A QCB descreve o fenômeno de aderência e deslizamento quando a inércia ou cargas gravitacionais fazem a carga avançar em relação a um mecanismo sem-fim de baixa eficiência. Suas orientações recomendam especificamente acionamentos de dupla entrada para eixos de rotação horizontais acionados eletricamente. Essa é a regra de configuração da QCB. Pergunte ao fabricante selecionado como a solução proposta lida com uma carga que auxilia o movimento, em vez de aplicar essa regra a todos os projetos personalizados de acionamento giratório.
Acionamento giratório integrado com engrenagem sem-fim
- Combina o suporte do rolamento e o movimento rotativo com engrenagens.
- Exige verificações específicas do produto para movimento reverso e operação em baixa velocidade.
- Requer a definição do escopo do freio e do controle.
Acionamento separado com rolamento e engrenagem
- Permite selecionar separadamente o redutor e o conjunto de entrada.
- Exige coordenação entre o projeto do rolamento, do pinhão e da montagem.
- Requer a definição do escopo do freio e do controle.
Um estágio planetário também pode fornecer redução em um conjunto de acionamento, mas não substitui a função do rolamento de giro no suporte de carga. As soluções com engrenagens de dentes retos e com sem-fim devem ser comparadas com os mesmos requisitos de velocidade, retenção de carga e ciclo de trabalho, em vez de serem classificadas por uma afirmação genérica.
Como usar as especificações de catálogo da série SE da Aubrik
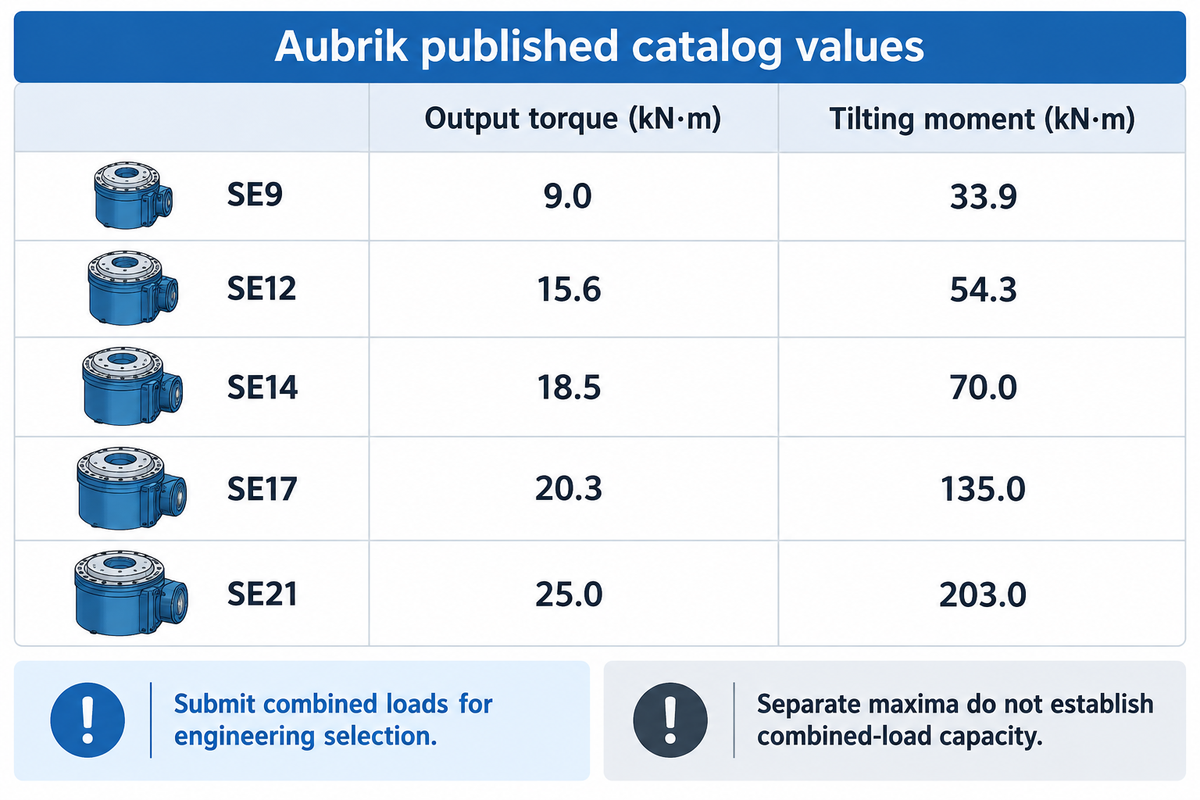
A série SE da Aubrik tem cinco modelos, com valores separados de momento de tombamento, carga axial, carga radial e torque de saída. Use esses valores como triagem inicial e depois envie as cargas combinadas para análise de engenharia. Os valores máximos não garantem que um acionamento suporte todas as cargas combinadas durante o ciclo de trabalho de soldagem exigido.
| Modelo | Momento de tombamento (kN·m) | Carga axial (kN) | Carga radial (kN) | Torque de saída (kN·m) | Relação de transmissão | Massa (kg) |
|---|---|---|---|---|---|---|
| SE9 | 33.9 | 338 | 159 | 9.0 | 61:1 | 48 |
| SE12 | 54.3 | 475 | 190 | 15.6 | 78:1 | 60 |
| SE14 | 70.0 | 555 | 220 | 18.5 | 85:1 | 65 |
| SE17 | 135.0 | 900 | 350 | 20.3 | 102:1 | 98 |
| SE21 | 203.0 | 1.598 | 640 | 25.0 | 125:1 | 120 |
O dimensionador de acionamentos giratórios da série SE é o ponto de partida para a linha publicada. O torque de saída e o momento de tombamento têm funções diferentes; o exemplo de 1.962 N·m não permite identificar o modelo sem considerar as demais cargas no rolamento, o ciclo de trabalho e os requisitos de instalação.
Para posicionadores de soldagem para serviço pesado, forneça o desenho completo do dispositivo de fixação e todas as orientações de trabalho. Um grande deslocamento e cargas elevadas podem tornar crítica a avaliação do rolamento antes que o motor alcance seu limite de torque.
Custos e escolha de fabricantes de acionamentos giratórios
Compare as cotações de acionamentos giratórios considerando o escopo completo de fornecimento. Para uma máquina completa, compare os requisitos do dispositivo de fixação e dos controles com o escopo completo de fornecimento do posicionador. O preço do componente não inclui custos que podem estar em outras partes do conjunto de motor, freio, controlador ou montagem. Algumas páginas de fabricantes analisadas oferecem produtos configurados ou solicitação de cotação, mas não informam um preço geral de um conjunto instalado que permita comparações diretas.
| Item cotado | Comprovantes a solicitar | Responsável pela decisão |
|---|---|---|
| Acionamento e rolamento de giro | Modelo exato, relação de transmissão e avaliação de carga | Projeto mecânico |
| Motor e adaptador | Especificação do motor, acoplamento e desenho da interface | Projeto mecânico e controles |
| Freio | Ciclo de trabalho de retenção ou parada e escopo de integração | Integrador da máquina |
| Encoder | Tipo, localização e compatibilidade com o controlador | Controles |
| Controlador e painel | Funções incluídas e interfaces elétricas | Controles e produção |
| Componentes de montagem | Flanges, suportes e limites de fornecimento dos elementos de fixação | Projeto mecânico |
| Retorno da corrente de soldagem | Arranjo do caminho de retorno dimensionado para o processo | Engenharia de soldagem |
| Comissionamento | Aceitação da velocidade sob carga, inversão e funções da máquina | Produção e integrador |
| Suporte técnico | Especificação do lubrificante, peças sobressalentes e documentação | Manutenção e compras |
Suponha que o setor de compras receba uma cotação de um acionamento vedado com flange de entrada e outra de um acionamento com motor e freio. Ao comparar o custo total, atribuir preço zero ao motor e ao freio ausentes na primeira cotação subestimaria o custo instalado. É melhor pedir aos dois fornecedores que preencham a planilha, indicando se cada item está incluído, é opcional ou será fornecido pelo integrador. Só depois que o fabricante da máquina identificar os trabalhos de painel, montagem e comissionamento é que o financeiro poderá comparar os escopos. A equipe de manutenção também deve revisar a documentação e a lista de peças sobressalentes antes do pedido. Preços menores para os componentes podem ser vantajosos, mas somente depois que o escopo do fornecedor e os custos associados estiverem identificados e houver uma cotação correspondente.
Um fabricante de acionamentos giratórios fornece o subconjunto rotativo; o integrador do posicionador coordena os dispositivos de fixação, o controle de movimento e as funções da máquina. A IMO identifica motores, freios, estágios planetários e encoders como opções de configuração; a Slewmaster descreve aplicações de acionamentos para posicionadores de soldagem. Esses exemplos mostram diferentes limites de fornecimento e não são conjuntos aprovados intercambiáveis. Compare soluções personalizadas usando o mesmo desenho e os mesmos critérios de aceitação.
Manutenção e diagnóstico de falhas
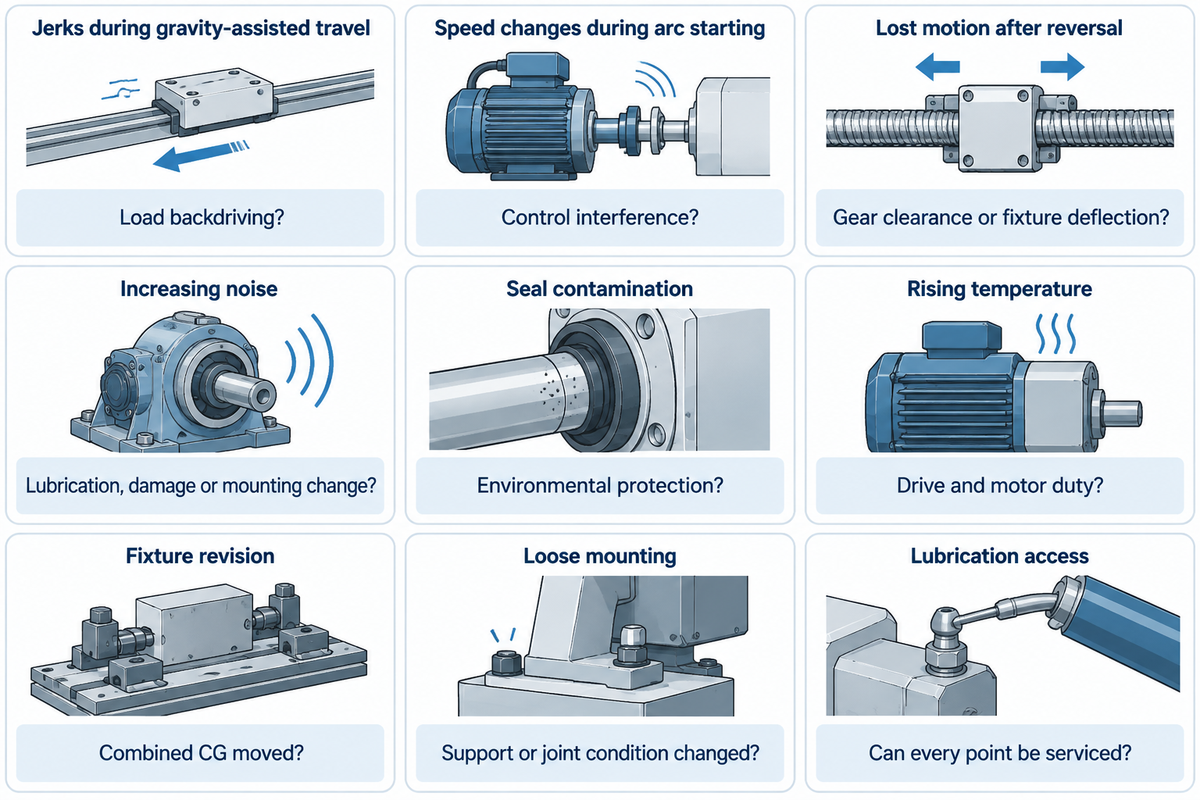
As instruções de lubrificação e inspeção do acionamento selecionado são o ponto de partida da manutenção planejada. As pistas de rolamento, as engrenagens sem-fim e os rolamentos de apoio do sem-fim podem ter pontos e quantidades de lubrificação diferentes. Ruídos incomuns, calor excessivo ou movimentos irregulares podem indicar uma falha que precisa ser diagnosticada. Apenas adicionar graxa não permite saber se a falha é mecânica ou elétrica. Movimentos irregulares também podem ser causados por uma carga desequilibrada.
A QCB diferencia as recomendações de lubrificação conforme o ambiente: em condições secas e limpas, o intervalo é de 1.000 horas ou 12 meses; em condições agressivas, é de 50 horas ou 2 meses. Esses intervalos são especificados para os produtos e as condições da QCB; a família WGR tem recomendações diferentes. Não aplique esses limites aos conjuntos da Aubrik. Ao solicitar o cronograma de manutenção, as oficinas de soldagem devem informar ao fornecedor as condições de poeira, respingos e limpeza.
| Condição observada | Questão a esclarecer | Comprovante necessário |
|---|---|---|
| Trancos durante o deslocamento auxiliado pela gravidade | A carga está acionando o mecanismo em sentido reverso? | Direção da carga e orientações do acionamento selecionado |
| A velocidade muda somente quando o arco é aberto | Há interferência afetando o sistema de controle? | Resultados da aceitação com o processo em operação, conduzida pelo integrador |
| Movimento perdido após a inversão | Folga das engrenagens ou deflexão do dispositivo de fixação? | Medições separadas da saída e da estrutura |
| Aumento do ruído | Lubrificação, danos ou alteração na montagem? | Inspeção conforme o manual de manutenção |
| Contaminação das vedações | A proteção é adequada ao ambiente? | Condição das vedações e histórico de limpeza |
| Aumento da temperatura | O ciclo de trabalho corresponde às especificações do acionamento e do motor? | Registro do ciclo de trabalho sob carga e limites do fornecedor |
| Alteração da carga após revisão do dispositivo de fixação | O CG combinado mudou de posição? | Desenho atualizado da massa e do caso de carga |
| Conexão de montagem solta | A condição do suporte ou da junta mudou? | Inspeção conforme o procedimento de montagem especificado |
| Acesso desigual aos pontos de lubrificação | É possível fazer a manutenção de todos os pontos necessários? | Desenho de instalação e instruções do lubrificante |
Um operador identificado como dkmc relatou em uma discussão de 2024 no Practical Machinist que um posicionador de corrente contínua feito em casa funcionava com MIG, mas a alta frequência do TIG fazia com que ele começasse a operar em velocidade máxima. O mesmo operador publicou perguntas relacionadas ao controlador em 2025. Essas publicações indicam um teste de integração útil, mas não comprovam uma solução nem uma taxa de falhas em sistemas modernos de soldagem. Peça ao integrador que avalie os controles montados com o processo de soldagem previsto.
Faça
- Registre os sintomas junto com a direção da carga e o estado do processo.
- Siga as instruções de lubrificação e manutenção do acionamento selecionado.
- Reavalie a carga após alterar o dispositivo de fixação.
Não faça
- Copiar o intervalo de lubrificação de outro fabricante.
- Tratar uma alteração no controlador como prova de reparo mecânico.
- Presumir que o autotravamento torna seguro o acesso para manutenção.
Requisitos de integração e comissionamento
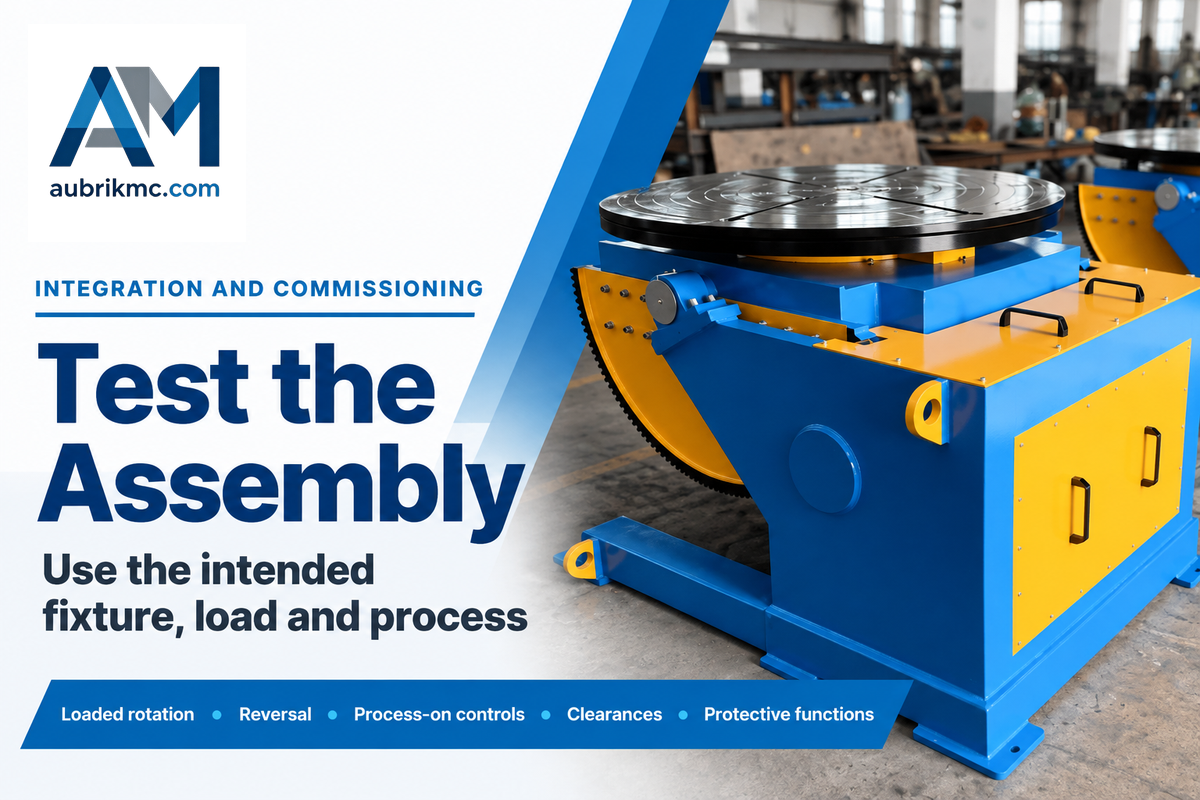
Antes de liberar um posicionador para produção, o integrador deve coordenar a rigidez da montagem, as folgas, o retorno da corrente de soldagem, os controles e as funções de proteção. A classificação do acionamento montado cobre apenas parte desses aspectos. A aceitação deve usar o dispositivo de fixação previsto, uma carga representativa e o processo de soldagem aplicável, incluindo o movimento em baixa velocidade e o comportamento de parada exigido.
Existe uma orientação ideal para montar o acionamento giratório?
A orientação de montagem deve corresponder aos casos de carga e aos sistemas de lubrificação aprovados pelo fabricante. Um eixo vertical e um eixo horizontal geram casos diferentes de gravidade e carga no rolamento. Em um posicionador montado, o caminho da carga muda à medida que o eixo de inclinação se movimenta. Verifique o acesso aos pontos de lubrificação, o suporte das faces de montagem e as folgas em toda a faixa de operação.
A explicação de Honhart sobre posicionadores alerta que a corrente de soldagem passando pelos rolamentos pode danificá-los. Recomenda-se instalar um caminho de retorno da corrente dimensionado adequadamente para o processo, em vez de depender do contato acidental pelo acionamento. Diferentes setores usam soldagem rotativa, mas dispositivos de fixação para máquinas de construção e peças tubulares pequenas exigem interfaces e folgas diferentes.
A ISO 12100:2010 estabelece uma estrutura para avaliação e redução de riscos em máquinas. A IEC 60204-1:2016+AMD1:2021 trata do equipamento elétrico de máquinas. Fazer referência a esses documentos define atividades de projeto pertinentes, mas não comprova a certificação de um produto.
A OSHA 1910.212 (EUA) trata de proteções, incluindo peças rotativas e pontos de esmagamento. A OSHA 1910.147 (EUA) trata de determinados serviços e da manutenção de máquinas quando uma partida inesperada ou a liberação de energia armazenada pode representar perigo. Um botão de comando não é um dispositivo de isolamento de energia. Para uma avaliação específica da máquina, é necessário diferenciar as condições normais de produção das condições de serviço e manutenção.
Recomenda-se solicitar ao integrador um registro de aceitação da rotação sob carga, da inversão, do comportamento dos controles com o processo em operação, das folgas e das funções de proteção necessárias. Só vale a pena solicitar longa vida útil, qualidade de soldagem e eficiência quando o fornecedor tiver concordado com um método específico de verificação do conjunto.
Perguntas frequentes
O que é um acionamento giratório?
Um acionamento de giro combina um rolamento de giro que suporta cargas com um mecanismo de acionamento por engrenagens e uma carcaça.
Detalhes dos componentes e do fornecimento
O conjunto suporta as cargas especificadas e transmite movimento rotativo por meio das engrenagens. Uma configuração comum utiliza uma engrenagem sem-fim. O motor, o encoder e o freio dependem do pacote fornecido. Um rolamento com engrenagem, por si só, continua sendo um componente e não produz rotação motorizada. Consulte o desenho e a cotação para distinguir o conjunto mecânico do eixo completo com controle.
Por que os posicionadores de soldagem usam acionamentos de giro?
Os acionamentos de giro oferecem uma solução compacta para apoiar e girar um dispositivo de fixação e a peça de trabalho.
Onde essa configuração se encaixa
O rolamento e as engrenagens integram um único conjunto, o que pode reduzir o número de interfaces mecânicas separadas no acionamento rotativo. A adequação ainda depende da orientação do eixo, da massa móvel total, da velocidade de operação e do ciclo de trabalho. Um mecanismo altamente integrado exige controles e dispositivos de fixação compatíveis. Seu projeto modular pode facilitar a montagem do eixo, mas cabe ao fabricante da máquina definir o sistema de retenção necessário e o desempenho sob carga.
Qual é a eficiência de um acionamento de giro?
A eficiência varia conforme o produto; a QCB descreve muitos de seus acionamentos por engrenagem sem-fim de entrada única como tendo eficiência de cerca de 40 por cento.
Como interpretar um valor de eficiência
Esse valor de eficiência das engrenagens se aplica aos produtos e às condições descritos pela QCB. Ele não representa a eficiência de todos os acionamentos de giro, motores elétricos ou posicionadores de soldagem completos. Um estágio de engrenagens também difere de um pacote que inclui estágios de redução adicionais. Solicite os dados de desempenho da configuração selecionada para os cálculos do motor e térmicos. A eficiência, por si só, não comprova que a função de frenagem seja segura.
Qual é a velocidade máxima de um acionamento de giro?
Considere a velocidade de saída nominal e o limite de ciclo de trabalho do acionamento selecionado.
Velocidades de entrada e de saída
A QCB geralmente limita a velocidade de carga de seus acionamentos de giro a 3 rpm e indica opções mais rápidas com engrenagens cilíndricas. Essa informação se aplica a produtos específicos. A velocidade de entrada do motor não é a velocidade de saída da mesa de trabalho.
Preciso usar toda a graxa interna para lubrificar a pista do rolamento?
Use a quantidade indicada para cada ponto de lubrificação nas instruções do acionamento selecionado.
Lubrificação da pista do rolamento e das engrenagens
A QCB diferencia a pista do rolamento, a engrenagem sem-fim e os rolamentos de apoio do sem-fim, e especifica quantidades separadas de graxa. Aplicar a mesma quantidade em todas as portas de lubrificação ignora essas diferenças. Antes da manutenção, obtenha as especificações do lubrificante, da quantidade, do intervalo e do procedimento de distribuição. Consulte o desenho do conjunto para identificar a configuração interna das engrenagens ou da pista do rolamento, em vez de presumir que seja igual à de outro modelo. Registre os pontos lubrificados e qualquer contaminação encontrada para que a manutenção possa acompanhar as mudanças na mesma configuração.
Um acionamento de giro é igual a um redutor de engrenagem sem-fim?
Um redutor de engrenagem sem-fim proporciona redução de velocidade; um acionamento de giro montado também incorpora o conjunto de rolamento que suporta as cargas.
Mecanismos separados
Um redutor separado pode acionar um rolamento com engrenagem. As interfaces, as cargas no rolamento, a montagem e as funções de retenção ainda precisam ser projetadas em conjunto.
É possível adaptar um posicionador de soldagem existente para usar outro acionamento?
A adaptação exige que o acionamento substituto corresponda às cargas, às interfaces e às funções da máquina modificada.
Informações a reunir para a adaptação
Compare as dimensões de montagem, as interfaces do motor, as relações de redução, a faixa de velocidade de saída e o sistema de retenção. Considere a geometria do dispositivo de fixação e da peça de trabalho, em vez de se basear apenas na etiqueta de capacidade de carga antiga. Solicite uma avaliação das cargas combinadas para a configuração proposta. Com o acionamento substituto instalado, o integrador deverá verificar a rigidez, as folgas, o roteamento dos cabos, o retorno da corrente de soldagem e o comportamento durante a parada. Guarde os desenhos revisados, as configurações e o registro de aceitação junto à documentação de manutenção para que futuras alterações sejam avaliadas com base na máquina correta.
Referências e fontes
- Torque, NASA Glenn Research Center.
- ISO 17956:2025, rolamentos: fator de segurança estática efetivo, Organização Internacional de Normalização, escopo público.
- Como tirar proveito dos posicionadores de bancada para soldagem de tubos e tubulações, Keith Honhart, The Fabricator, maio de 2003.
- Compensação híbrida de conformidade para aumentar a precisão da trajetória na usinagem robótica, Production Engineering; pesquisa correlata em robótica.
- Autotravamento em engrenagens sem-fim: como funciona e em que situações é útil?, Motion Control Tips.
- ISO 12100:2010, avaliação e redução de riscos de máquinas, Organização Internacional de Normalização, escopo público.
- IEC 60204-1:2016+AMD1:2021, equipamentos elétricos de máquinas, Comissão Eletrotécnica Internacional, descrição pública do produto.
- 29 CFR 1910.212, requisitos gerais para todas as máquinas, Administração de Segurança e Saúde Ocupacional dos EUA.
- 29 CFR 1910.147, controle de energias perigosas, Administração de Segurança e Saúde Ocupacional dos EUA.
Leitura relacionada
- Como selecionar um posicionador de soldagem para serviço pesado
- Como usar um posicionador de soldagem
- Rotadores de tubos para soldagem
- Posicionadores de soldagem e mesas giratórias
Converse sobre os requisitos do acionamento do posicionador
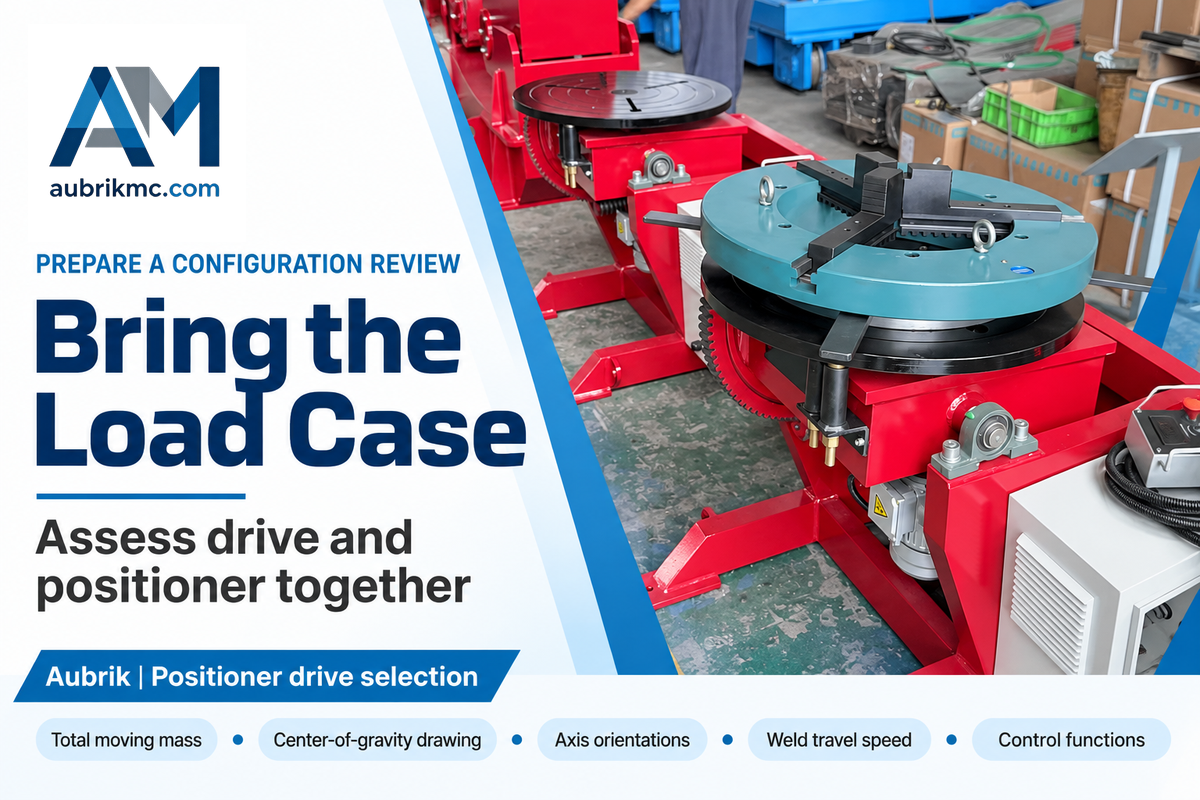
Envie à Aubrik a massa móvel total, o desenho do centro de gravidade, as orientações dos eixos, a velocidade de deslocamento para soldagem e as funções de controle necessárias. Inclua o dispositivo de fixação previsto e o processo de soldagem para que o acionamento e o posicionador completo possam ser avaliados em conjunto.







