Aubrik Şirketi ile İletişime Geçin

Proses Kapasiteleri
Kazan Üretim Ekipmanı — Aubrik Tek Noktadan Kazan İmalat Hatları
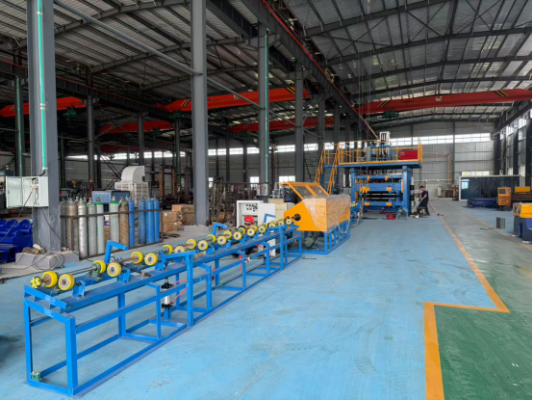
Kazan Üretim Ekipmanı, çelik sac levhaları ve boruları standartlara uygun kazan basınç parçalarına dönüştüren makineler zinciridir. Çift telli tozaltı ark kaynağı (SAW) membran panel kaynak makinelerinden orbital boru-boru ve boru-ayna kaynak makinelerine, sac bükme, panel bükme ve CNC kesme ekipmanlarına kadar tamamını üretiyoruz.
Altı tedarikçiden altı makine yerine, tek fabrikadan tek üretim hattı. Tüm ekipmanlar CE işaretli ve ISO 9001 sertifikalıdır. Bir yıllık garanti ve 24/7 mühendislik desteği sağlanır.
Teklif İsteyin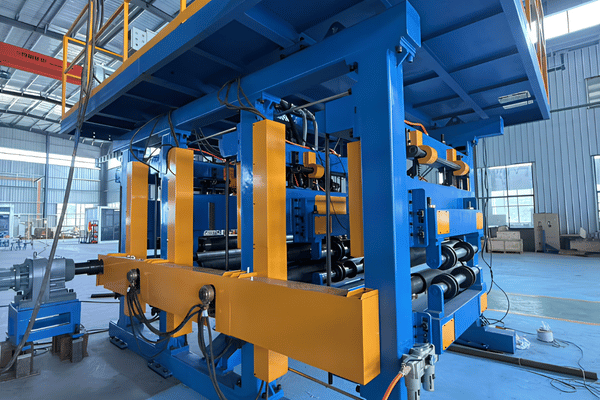
—— SEKTÖREL ZORLUK
Kazan ve basınçlı kap imalatında manuel kaynak neden darboğaz oluşturur?
Ağır kazan imalatı, bulunması zor kaynakçılara dayanır. American Welding Society, 2028 yılına kadar 330.000 yeni kaynakçıya ihtiyaç duyulacağını öngörüyor; ortanca yaş 55; 32% ise 2025 sonuna kadar emekli olacak.
Membran duvarlar ve kazan boruları en karmaşık işlerden bazıları olduğu için kazan imalathanelerinin daha fazla kaynakçıya ihtiyacı vardır. Manuel kaynakla geçen bir saatin genellikle 20-30% kadarı ark süresidir; kalan süre fit-up, yeniden konumlandırma ve kaynak dikişini temizleme işlemleriyle geçer.
Manuel kaynak için gerçekte ödenen maliyet
İşçilik ve genel giderler, tüm kaynak maliyetlerinin yaklaşık 85% kadarını oluşturur. Kaynakçı bulmak zorlaştıkça fazla mesai artmaya devam eder; yorgunluktan kaynaklanan kaynak hataları da artar.
Basınçlı kap fit-up işlemi: otomatik ekipmanda istasyon başına 1 operatörle ~ 30 Dakika sürerken, her kaynak birleştirmesi için 3-4 kişi kullanıldığında 3 – 6 Saat sürer.
Yaygın manuel kaynak hata oranı: 5 – 10% (bazı kazan borularında 30%+ düzeyine varan gözeneklilik).
Enerji santralleri, çoğu zaman manuel onarımlar için yeterli olmayacak kadar kısa duruşlar planlar.
Ölçek ne olursa olsun — bölgesel imalatçılar için 10 ton/hr. paket kazanlardan 540 C sıcaklıktaki 130 ton/hr enerji santrali su duvarlarına kadar — tek noktadan tedarikçilerin sınırlamaları herkesin üretiminde darboğaz oluşturur. Hatlarımız başlangıç seviyesinden enerji santrali seviyesine kadar ölçeklenebilir.
Üretici Açıklaması ve Çözüm
Bir kazan üreticisinin ifadesiyle, önceki MIG tabanlı hatlarında “verimliliğimiz ve kaynak kalitemiz yeterince yüksek değildi”. Aubrik kazan üretim ekipmanı bu sınırı ortadan kaldırır — otomatik SAW ve orbital kaynak, ark süresini 20–30% düzeyinden 80–85% düzeyine çıkarır; böylece üretim miktarı artık işe alınabilen deneyimli kaynakçı sayısına bağlı kalmaz.
Kazan üretim miktarınıza uygun hat boyutlandırılıyor mu?
Ayrıntılı kapasite tahmini isteyin →
// SİSTEM KAPASİTELERİ
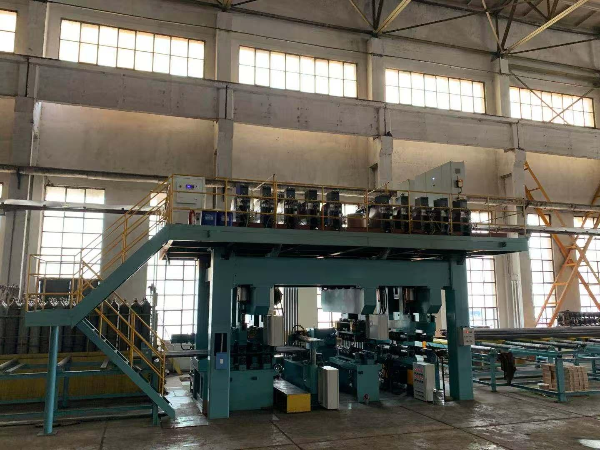
Aubrik kazan üretim ekipmanı hattının iç yapısı — sac levhadan basınç testine
Kazan sınıfı her boru veya sac levha için kendine özgü bir makine tipi ve kaynak prosedürü gerekir. Araya başka bir tedarikçinin ekipmanı girmeden iş parçalarını sırayla aktaran, kazan imalat makinelerinden oluşan birbiriyle bağlantılı yedi istasyonu Aubrik Kazan İmalathanesi Ekipman Grubu olarak adlandırıyoruz.
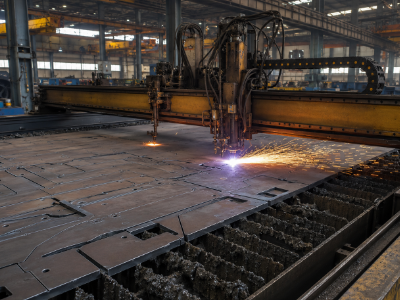
1 CNC kesme
CNC plazma ve alevle kesme, sac levhayı teknik resme göre biçimlendirerek 100% düzeyine yakın malzeme kullanım oranı sağlar. Plazma, alevden 5–10× daha hızlı keser; oksi-alev ise 200–300 mm karbon çeliğini temiz ve dik bir kenarla kesmeye devam eder.
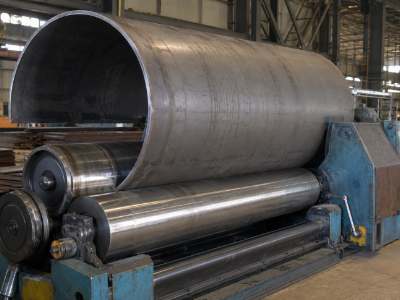
2 Bükme ve şekillendirme
Üç valsli CNC sac bükme makinesi, gerçek dairesellik için mikro bilgisayar kontrolü altında gövdeleri ve fırın gömleklerini şekillendirir; kaynak hazırlığı için kenar frezeleme de yapar.
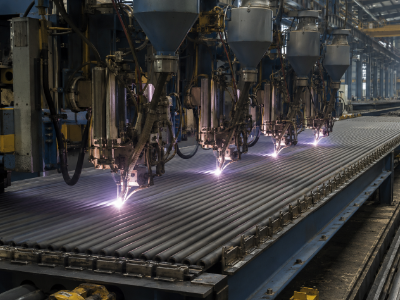
3 Membran panel kaynağı
4–6 torçlu çift telli SAW, kanatları borulara birleştirerek su duvarı panelleri oluşturur. Bu, hattın verimlilik merkezidir — aşağıda ayrıntılı olarak açıklanmıştır.
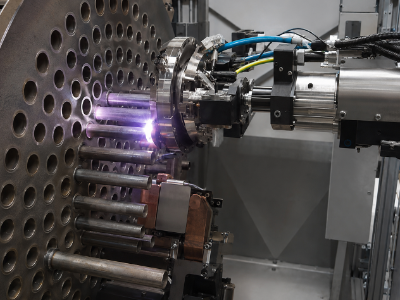
4 Boru ve boru aynası kaynağı
Kapalı tip boru-boru ve boru-ayna kaynak makineleri; su, buhar ve kızdırıcı borularını orbital TIG ve direnç kaynağı yöntemleriyle birleştirir.
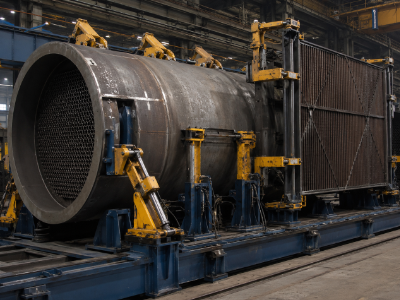
5 Montaj
21 MPa hidrolik bağlama sistemi; tamburları, membran panelleri ve boru demetlerini konumunda tutarak genel kaynaklı yapının ölçüsel doğruluğunu korur.
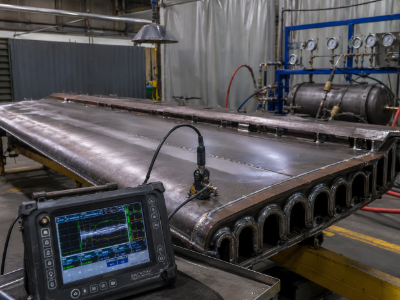
6 Muayene
Radyografik ve ultrasonik hata dedektörlerinin yanı sıra basınç ve sızdırmazlık testleri, bir panel hidrostatik teste ulaşmadan önce kusurları belirler.
Tüm makine setinin tek tedarikçiden alınması, sonuçtan tek bir tarafın sorumlu olması anlamına gelir. Bir muayene başarısız olduğunda birden fazla tedarikçiyi aramak yerine tek bir mühendislik ekibini ararsınız.
Modüler yaklaşım: Kazan üretim ekipman grubunun tamamını hemen satın almak gerekmez. Çoğu şirket membran panel kaynak makinesi ve kazan borusu kaynak makinesiyle başlar, daha sonra ek istasyonlar satın alabilir; ilk istasyonun sonraki ekipmanlarla sorunsuz biçimde uyumlu olmasını sağlarız.
Kazan Basınç Parçası → Ekipman → Proses Eşleştirmesi
| Basınç parçası | Aubrik ekipmanı | Kaynak yöntemi |
|---|---|---|
| Kazan gövdesi / buhar tamburu | CNC kesme + 3 valsli bükme + boyuna dikiş kaynak makinesi | Çift telli SAW |
| Bombeli başlıklar | Presleme + kenar frezeleme | SAW / GTAW |
| Fırın gömleği | CNC sac bükme (mikro bilgisayar kontrolü) | Çift telli SAW |
| Membran su duvarı paneli | Membran panel kaynak makinesi (4–6 torç) | Çift telli SAW |
| Su / yükseltici boruları | Boru-boru kaynak makinesi | Orbital TIG |
| Kızdırıcı / yeniden kızdırıcı boruları | Boru-boru kaynağı + boru bükme | Orbital TIG / direnç kaynağı |
| Ekonomizer / kanatlı borular | Kanat-boru kaynağı | HF / SAW |
| Boru-boru aynası (kolektörler, eşanjörler) | Boru aynası kaynak makinesi | Orbital TIG |
| Kolektörler / nozullar | CNC kesme + dikiş kaynak makinesi | SAW + GTAW |
| Genel montaj dikişleri | 21 MPa bağlama sistemi + kaynak robotu | SAW |
| Son muayene | RT / UT hata dedektörleri + basınç testi | NDT |
“Temel nokta, otomatik dikiş takibini 1 mm veya 1,5 mm değil, 0,5 mm hassasiyetle yapmamızdır,” diye açıklıyor. “12 metrelik bir su duvarı panelinde makine gidişte ve dönüşte 1 mm saparsa bu sapma panel boyunca büyür.” Bu fark söz konusu olduğunda kanat aralığı kusuru, maliyetli hidrostatik teste kadar ortaya çıkmaz.
— Aubrik Uygulama Mühendisliği Ekibi
// SİSTEM TEKNİK ÖZELLİKLERİ
Membran panel kaynak makinesi — MIG’den yaklaşık 5:1 daha yüksek yığma sağlayan çift telli SAW
Bir kazan hattının üretim kapasitesini belirleyen unsur membran su duvarıdır. Aubrik membran panel kaynak makinesi, torç başına 28 kg/h veya daha yüksek yığma hızında dört Lincoln PowerWave AC/DC çift telli SAW torcuyla çalışır ve standart 1.600 mm makine sekiz saatlik vardiyada 1.000 metrenin oldukça üzerinde kaynak dikişi oluşturur.
Koruyucu gazlı MIG/MAG yöntemine (torç başına 3,6-5,4 kg/h) göre yığma hızındaki bu 6 ila 8 kat artış belirgin avantajlar sağlar: tek bir SAW torcu beş MIG tabancasının kapasitesine ulaşır; SAW kaynak banyosu, hazneden akıp geri dönen yeniden kullanılabilir bir toz örtüsüyle korunur.
Standart ve özel membran kaynak makinesi konfigürasyonları
| Konfigürasyon | Çalışma genişliği | Torçlar | Panel kalınlığı | Boru çapı | Güç | En uygun kullanım |
|---|---|---|---|---|---|---|
| Standart 4 torçlu SAW | 1600 mm | 4 | 3–12 mm | 22–89 mm | 4×650 A | Çoğu kazan ve enerji ekipmanı imalathanesi |
| Özel 6 torçlu SAW | 2500 mm | 6 | 3–16 mm | 22–108 mm | 6×650 A | Büyük enerji santrali su duvarları |
| Hibrit SAW + MAG | 1600–2500 mm | 4 SAW + 2 MAG | 3–16 mm | 22–108 mm | 4×650 + 2×500 A | Karma ince/kalın iş parçaları |
Her konfigürasyonda ±0,2 mm/m konumlandırma için çift Hiwin C3 lineer kızak, gerilim giderme uygulanmış Q690 şasi ve önceden yüklenmiş 50+ kaynak profiline sahip Siemens Simatic HMI bulunur. Standart 1600 mm makinede günlük üretim 800–1200 m² düzeyine ulaşır ve 260 litrelik kaynak tozu geri kazanım sistemi malzeme israfını 15–20% azaltır. 10 ton/h kapasiteli paket kazan panelleri kaynaklayan bölgesel bir imalatçı ile 540 °C sıcaklıkta 130 ton/h kapasiteli enerji santrali su duvarları üreten endüstriyel bir alıcı aynı Aubrik platformunu kullanır; çünkü torç sayısı ve genişlik işe göre ölçeklenir.
SAW hangi durumlarda yanlış seçimdir ve yerine ne kullanılır?
Tozaltı ark kaynağı her uygulama için çözüm değildir ve dürüst her ekipman tedarikçisi bunu belirtir. SAW düz veya yatay konumlar ve pasolar arası temizliği gerekçelendirecek kadar uzun bir kaynak dikişi gerektirir; ayrıca yaklaşık 200 mm altındaki boru çaplarında zorlanır.
Hat tam da bu nedenle paneller için SAW, borular için ise orbital TIG ve direnç kaynağını birlikte kullanır. Her yerde tek bir yöntemi zorlamak, yavaş ve hataya yatkın kaynak birleştirmeleri riski yaratır — her birleştirme için doğru yöntem yaklaşımı nedeniyle ASME Bölüm IX, tek bir yöntemi zorunlu tutmak yerine SAW, GTAW, GMAW ve SMAW yöntemlerini ayrı ayrı yeterli kılar.
Kaynak Maliyetindeki Tersine Dönüş
Daha hızlı ve daha kaliteli bir yöntemin takım yatırımını artırması beklenebilir; ancak çift telli SAW için durum böyle değildir. Sarf takım maliyeti $500 iken, eşdeğer MIG/MAG ekipmanında bu maliyet neredeyse $20.000 düzeyindedir; dolayısıyla membranların SAW ile kaynağında takım başına maliyet de daha düşüktür.
Tüm bunlara ek olarak SAW, MIG yöntemindeki paso başına 1-1,5mm değerine kıyasla 3-5mm aralığında daha yüksek yığma derinliği sağlar; kazan bölümlerinde daha az paso ile daha düşük çarpılma ve kaynak maliyetinin birleşmesi kesinlikle dikkate alınmaya değer bir avantajdır.
SAW, mevcut MIG hattınızla karşılaştırılıyor mu?
Ayrıntılı teknik özellik sayfası isteyin →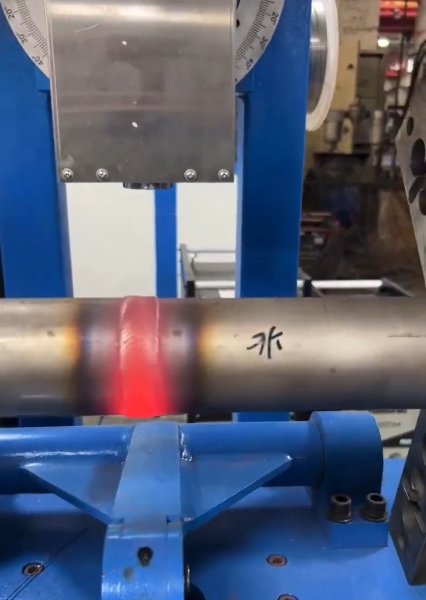
Boru ve boru aynası kaynağı — sızdırmaz kazan birleştirmeleri için orbital TIG ve direnç kaynağı
Kazan boruları aşırı gerilim altında çalışır: bir boru-boru aynası birleştirmesinin onlarca yıl dayanması veya birkaç kısa yıl içinde sızdırması, ilk birleştirme adımında belirlenir. Bazı boru aynası birleştirmesi arıza türleri son derece hızlı ortaya çıkar: bir atık ısı kazanının boru-boru aynası kaynak dikişleri, hizmete alınmasından dört yıl sonra kostik gerilim korozyonu çatlağı nedeniyle sızdırmaya başladı; bir ısı eşanjörü ise yanlış TIG elektrodu konumunun yol açtığı Nüfuziyet Eksikliği (LOP) nedeniyle bir yıl içinde patladı.
Aubrik’in kapalı tip boru-boru kaynak makinesi, dört kanallı argon koruması, dolaşımlı su soğutması ve uzman kaynak veri tabanı içeren dijital kumanda sistemiyle her iki arıza türünü de hedefler. Akıllı ark gerilimi kontrolü (AVC), hafif oval veya hizası bozuk borularda bile kaynak torcu yüksekliğini korur.
Boru-boru model aralığı
| Model | Boru çapı | Et kalınlığı | Maksimum akım | Hız | Yöntem | Malzemeler |
|---|---|---|---|---|---|---|
| TTW-65 | ⌀15–65 mm | 1–8 mm | 315 A | 0,3–6 rpm | Orbital TIG | Karbon çeliği, paslanmaz çelik |
| TTW-80 | ⌀17–80 mm | 1–10 mm | 315 A | 0,3–6 rpm | TIG / direnç kaynağı | + alaşımlı çelik |
| TTW-125 | ⌀35–125 mm | 3–15 mm | 350 A | 0,5–5 rpm | TIG / direnç kaynağı | + titanyum |
| TTW-165 | ⌀45–170 mm | 5–20 mm | 350 A | 0,5–4 rpm | Orbital TIG | Paslanmaz çelik, alaşımlı çelik, Ti |
Her başlık 4,5–14,5 kg ağırlığıyla taşınabilir olduğundan erişimin kısıtlı olduğu boru demetlerine ulaşır; sıcak telli TIG ise kaynak kalitesinden ödün vermeden yığma hızını soğuk tele göre yaklaşık 40% artırır. Kapalı sistem, manuel boru kaynağına kıyasla verimliliği 300% üzerinde artırır, işçiliği en az 30% azaltır ve elektrot tüketmeden 100% düzeyine yakın yeterlilik oranına ulaşır. Isı eşanjörleri imal eden endüstriyel bir alıcı ile bölgesel bir enerji santrali imalathanesi, kızdırıcı borularını 540 °C sıcaklıkta ve kolektörleri 100 ton/h üzerindeki kapasitede kaynaklar; çünkü nüfuziyet değiştiğinde kazan borusu birleştirmeleri ısıl çevrim altında arızalanır.
Orbital kaynak “tak ve çalıştır” değildir — buna göre planlama yapın
En yüksek performanslı orbital kaynak çözümleri, tutarlı malzeme girdileriyle elde edilir: merkezlenmiş, temiz borular ve her uygulamaya özel bir merkezleme fikstürü tasarımı. Aubrik, kurum içinde geliştirme yapmadan kaynak gerçekleştirilebilmesi için gerekli fikstür tasarımını ve parametre veri tabanını sağlar; ancak boru hazırlama disiplininiz yine de önemlidir! Bu birleştirmeler, ASME Bölüm VIII ve EN 12952 kodlarına uygun imalatı destekleyecek şekilde yapılır.
// YATIRIM ANALİZİ
Aubrik kazan ekipmanı ile manuel ve ithal üst sınıf hatların karşılaştırması
Alıcılar kazan borusu üretimini otomatikleştirmek için bana başvurduğunda yalnızca üç yaklaşımı değerlendirdiklerini görüyorum: mevcut şekilde devam edip manuel çalışmak, üst sınıf Avrupa yapımı bir hat satın almak veya Çin’den doğrudan fabrikadan bir hat almak. Potansiyel alıcılarla yapılacak dürüst görüşmenin satış sloganları yerine nesnel veriler etrafında şekillenmesi gerektiğine inanıyorum. Kararınıza yön vermesi gereken bilgiler aşağıdadır.
Dürüst değerlendirme basittir: doğrudan fabrikadan alınan Aubrik hattı, belgeleri ve referansları önceden doğrulamanızı gerektirir; buna karşılık benzer bir Avrupa yapımı hattan kayda değer ölçüde daha düşük maliyetlidir. Aradaki farkın sıfır olduğunu iddia etmeyeceğiz — Aubrik’in üst sınıfla tam olarak nerede eşleştiğini ve tasarrufun nereden kaynaklandığını göstereceğiz.
| Ölçüt | Manuel kaynak | Aubrik otomatik hattı | İthal üst sınıf (PEMA sınıfı) |
|---|---|---|---|
| Yığma hızı (membran) | 3–5 kg/h (SMAW) | Torç başına ≥28 kg/h | Benzer çift telli SAW |
| Ark süresi | 20–30% | 80–85% | 80–85% |
| Otomatik dikiş takibi | Yok | ±0,5 mm | Benzer |
| Membran üretimi | ~200 m²/gün eşdeğeri. | 800–1200 m²/gün | Benzer / daha yüksek torç sayıları |
| Kalite sistemi | İmalathaneye bağlı | ISO 9001 / ISO 3834 / CE | CE / ISO (AB) |
| Teslim süresi | — | Doğrudan fabrikadan, yapılandırılabilir | Daha uzun AB üretim sırası |
| Fiyat konumu | Düşük sermaye gideri, yüksek işçilik | Doğrudan fabrikadan | Üst sınıf |
Görmezden Gelinemeyecek Konu
Şimdi görmezden gelinemeyecek konuya gelelim — “Çin ekipmanı daha ucuzdur ancak risklidir.” Bu itibarın bir dayanağı var: piyasada çalışmaz hâlde teslim edilen kaynak makineleri, belirsiz teknik özellikler ve fabrika desteğinin bulunmaması hakkında çok sayıda öykü var; bir alıcı da “çalışmayan bir kaynak makinesini Çin’e geri göndermenin kâbus gibi olduğunu” belirtiyor.
Aubrik beklenti değil, kanıt sunar. Makinelerimiz ISO 9001 sertifikası ve CE işareti taşır; orijinal Siemens kumanda sistemleri ve Lincoln PowerWave kaynak güç kaynakları kullanır. Boru kaynaklarında 0,5% altında hata oranı kaydımız vardır ve 1999’dan beri 21+ ülkedeki müşterilere teslimat yaptık.
Uluslararası kaliteli üreticiler arasındaki performans farkı son on yılda büyük ölçüde kapanmış olsa da tedarikçiler arasındaki kalite farkı esas olarak teknik özelliklerin açıklığına ve fabrika desteğine erişilebilirliğe bağlıdır — sonraki bölümler bu iki konuya ayrılmıştır.
Panel ölçüleriniz için yan yana karşılaştırma ister misiniz?
SAW ile MIG/MAG Maliyet Karşılaştırmasını İsteyin →
Kanıtlanmış Saha Verileri
Enerji, petrokimya, gıda ve ilaç tesislerinde kanıtlanmış sonuçlar
Otomatik kazan üretim ekipmanının sağladığı avantajlar, işletmedeki tamamlanmış hatlar incelendiğinde en açık biçimde görülür. Aşağıdaki rakamlar sektör ortalamaları değil, Aubrik proje sonuçlarıdır.
+60%
üretim verimliliği; yeniden işleme 80%, birim enerji kullanımı 15% azaldı — Güneydoğu Asya enerji santrali hattı modernizasyonu
Kaynak: Aubrik tarafından teslim edilen kazan hattı projesi
Bu hatlarda üretilen kazan türleri
Tek bir hat hem su borulu hem de alev borulu tasarımları üretir — endüstriyel buhar kazanları, sıcak su kazanları, yüksek basınçlı enerji kazanı su duvarları ve atık ısı buhar kazanları.
- Türbinler için buhar veya proses ısısı için sıcak su üreten basınç parçaları
- Kazan sistemini birbirine bağlayan kolektörler, tamburlar ve yardımcı borular
- Aynı ekipman hattında baştan sona kaynaklanan tek bir endüstriyel kazan sistemi
Üç hat, üç farklı sorun
Enerji santrali, Güneydoğu Asya
Yavaş ve tutarsız çalışan bir kazan hattının yerine çift telli SAW membran kaynak makineleri, boru kaynak ekipmanı ile CNC kesme ve muayene ekipmanları kuruldu. Üretim 60% arttı, yeniden işleme 80% azaldı ve tesis artık yerel emisyon standartlarını karşılıyor.
Petrokimya, Çin
Bir yüksek basınçlı kazan üreticisinin korozyona dayanıklı boru aynası ve membran kaynağına ihtiyacı vardı. Teslim edilen hat zorlu çalışma koşullarında iki yılı aşkın süredir önemli bir arıza olmadan çalışıyor.
Isı eşanjörü imalatçısı, petrokimya
Bir TTW-80, 304 paslanmaz çelikten elli gövde-boru tipi ünitede (⌀25 mm × 3 mm et kalınlığı) 99,5% kaynak kabul oranına ulaştı. Ayrıca işçiliği 50% azalttı, işi 15 gün erken tamamladı ve önceki manuel kaynaklara göre ısı transferi verimliliğini 30% artırdı.
“Paneller düzgün ve kaynak dikişlerinin kalitesi mükemmel; bu da montaj aşamasında bize önemli ölçüde zaman kazandırıyor.”
— Panel kaynağını otomatikleştiren bir kazan üreticisi, sonraki aşamalarda sağlanan faydayı böyle özetledi.
Sektör genelinde otomatik hatlar genellikle 1,4–3 yıl içinde yatırım geri dönüşüne ulaşır; Aubrik’in iki vardiya çalışan membran müşterileri bu aralığın hızlı ucunda yer alır. Bu sonuçlar, kaynak bütünlüğünün ASME Bölüm I uyarınca vazgeçilmez olduğu enerji, petrokimya, gıda ve içecek ile GMP sınıfı ilaç buharı uygulamalarında yakıtla çalışan ve biyokütle kazanlarına hizmet eder.
Üretim hacminize göre geri dönüş hesabını inceleyin —
Üretim miktarınıza göre teklif alın →
DENETİM VE STANDARTLAR
Sertifikalar ve uygunluk — ekipman, standartlara uygunluğu nasıl destekler?
Birçok tedarikçi sayfasının belirsizleştirdiği şu ayrımı doğru yapmak, denetim sırasında koruma sağlar. ASME Bölüm I, ASME Bölüm VIII, EN 12952 ve GB/T 16507, bunları üreten makinelerin değil, tamamlanmış ürünün yapım kodlarıdır. Standartlara uygun olmayan bir kaynak dikişi National Board muayenesinden geçemez ve devreye almayı geciktirir; reddedilen bir basınç parçasının tamamlanmış işten kesilerek çıkarılması gerektiğinden bu, 540 °C sıcaklıkta çalışan 130 ton/h kapasiteli bir kazanda AB veya ABD’deki bir alıcının üstlenemeyeceği pahalı bir risktir.
Bu nedenle makinelerin “ASME sertifikalı” donanım olduğunu iddia etmeyeceğiz — dürüst hiçbir tedarikçinin makinesi böyle değildir; çünkü damga, tamamlanmış kazanınıza aittir. Ekipmanın sağladığı şey proses kontrolüdür: tekrarlanabilir ark parametreleri, ±0,5 mm takip, kaydedilmiş kaynak verileri ve nüfuziyeti muayene düzeyinde tutarlı kılan orbital AVC.
Makine, prosesin aracıdır; ISO 9001 sertifikası ve ASME Bölüm IX kaynak yeterliliği ise imalathanenizin bu aracı kullanarak sertifikalı bir basınç parçası üretmesini sağlar. Aubrik, ISO 9001 sertifikasına ve CE işaretine sahiptir; ürünleri ilgili Avrupa standartlarına uygundur.
ISO 9001
Ekipman KYS’si
ISO 3834
Ergitme kaynağı kalitesi
CE
AB Makine Mevzuatı / PED
ASME Bölüm I / IX
Mevzuata uygun imalatı destekler
EN 12952
Su borulu kazan imalatı
GB/T 16507
Çin kazan standardı
Denetiminiz için eksiksiz uygunluk belgesi paketi mi gerekiyor?
Ayrıntılı sertifikasyon kılavuzu isteyin →
——TEDARİK VE TOPLAM MALİYET
Tedarik kılavuzu — özelleştirme, teslim süresi, kurulum ve garanti
Aubrik, etiket fiyatlarından ziyade teslim süresine, satış sonrası desteğe ve toplam sahip olma maliyetine öncelik verir. Altı aylık teslim süresi olan bir parçanın değiştirilmesi sırasında üretim hattının, parça maliyetine kıyasla çok daha büyük bir maliyetle atıl kalabileceğinin ve birçok alıcının ilk teklif aşamasında eksik bildirilen fiyatlar nedeniyle beklenmedik maliyetlerle karşılaştığının farkındadır.
Fiyatlandırma açısından Aubrik doğrudan fabrikadan satış yapar; bu nedenle eksiksiz bir hat, eşdeğer torç sayısı ve takip hassasiyetine sahip benzer bir üst sınıf Avrupa yapımı hattan genellikle çok daha düşük maliyetlidir. Kesin fiyat; genişlik, torç sayısı, yöntem bileşimi ve otomasyon seviyesine bağlıdır.
Yapılandırılmış teklif için iletişime geçin →Aubrik hattına dâhil olanlar
Özelleştirme özellikleri
2500mm’ye kadar genişlik, birden fazla (2-6) torç, hibrit MAG/SAW işlevi, 500 kg’a kadar robot yükleme kapasitesi, AI görüntü denetimi ve MES gösterge paneli entegrasyonları gibi seçenekler.
Kurulum ve Eğitim
Daha az deneyimli personelin standartlara uygun kaynak dikişleri üretmesini sağlayan ücretsiz kurulum, sahada devreye alma ve operatör eğitimi seçenekleri.
Müşteri destek programı
Bir yıllık garanti, 24/7 çevrim içi destek, sahada servis ziyaretleri ve güçlü yedek parça stoku desteğiyle korunur.
OEM kapasitesi
Belirli üretim ihtiyaçları ve bütçeler için tasarlanan eksiksiz orijinal ekipman üreticisi (OEM) sistemleri.
İmalat Tesisi
KAYNAKLAR VE HESAPLAMA ARAÇLARI
Mühendislik ve yatırım getirisi hesaplama araçları
Ekipmanın geri ödeme süresini değerlendirmek, kaynak yöntemlerini karşılaştırmak ve membran paneli hattını nesnel üretim verilerine göre yapılandırmak için bu özel hesaplama ve konfigürasyon araçlarını kullanın.
SİSTEM TEKLİF TALEPLERİ
Sık sorulan sorular
01
Kazan membran panelleri ve borularının imalatı için hangi ekipmanlara ihtiyacım var?
Kazan membran panelleri ve borularının imalatı için hangi ekipmanlara ihtiyacım var?
CNC kesme, sac levha bükme, kenar frezeleme, membran paneli kaynağı (çift telli SAW), borudan boruya ve borudan tüp levhasına kaynak (direnç/orbital TIG), montaj ve sıkıştırma çözümleri ile NDT muayenesini içeren tam entegre sistemler. Aubrik, bunları entegre sistem paketleri hâlinde veya ayrı ayrı sağlar.
02
Membran duvarlarda SAW mı, MIG/MAG mı — hangisini kullanmalıyım?
Membran duvarlarda SAW mı, MIG/MAG mı — hangisini kullanmalıyım?
Çift telli SAW; kaynak metali yığma hızı (kaynak torcu başına ≥28 kg/h, MIG/MAG için 3,6–5,4 kg/h) ve nüfuziyet açısından üstün olduğu 3 mm ve üzeri malzemelerdeki uzun, düz su duvarı dikişleri için en iyi seçenektir. Kısa kaynak dikişlerinde, çapı ~200 mm’nin altındaki borularda veya farklı konumlardaki kaynak birleştirmelerinde SAW yanlış ekipmandır — bu işler orbital TIG veya direnç kaynağıyla yapılır.
03
Borudan boruya kaynak sistemi hangi boru çapları ve et kalınlıkları için uygundur?
Borudan boruya kaynak sistemi hangi boru çapları ve et kalınlıkları için uygundur?
Dört TTW modeli; karbon çeliği, paslanmaz çelik, alaşımlı çelik ve titanyumdan üretilmiş ⌀15–170 mm çapında ve 1–20 mm et kalınlığındaki boruları kapsar. TTW-80, TTW-125 ve TTW-165 modelleri, kazan ve ısı eşanjörü imalatında sıklıkla ihtiyaç duyulan farklı metallerin kaynağını da yapar.
04
Aubrik ekipmanları ASME Bölüm I ve EN 12952 gerekliliklerini karşılıyor mu?
Aubrik ekipmanları ASME Bölüm I ve EN 12952 gerekliliklerini karşılıyor mu?
Bu tür kodlar, kazanı imal eden ekipman için değil, kazanın nihai ürünü için geçerlidir. Aubrik ürünleri; tekrarlanabilir, muayene edilmiş ve belgelenmiş kaynak dikişleriyle kodlara uygunluğu kolaylaştıracak şekilde geliştirilmiştir; Aubrik, ISO 9001 ve CE sertifikalarına sahiptir ve tesisinizde ASME Bölüm IX’a göre yeterliliği onaylanmış kaynak uygulaması sunar.
05
Çinli bir tedarikçiyi Avrupalı bir tedarikçiye göre nasıl değerlendirebilirim?
Çinli bir tedarikçiyi Avrupalı bir tedarikçiye göre nasıl değerlendirebilirim?
Her iki seçeneği aynı kriterlerle değerlendirmek mantıklıdır, çünkü risk menşe ülkeden değil, tedarikçinin güvenilirliğinden kaynaklanır. En güncel ISO 9001 ve ISO 3834 sertifikalarını talep edin, kaynak güç kaynağı ile kumanda sisteminin OEM üreticisini doğrulayın, kaynak kusurlarına ilişkin kayıt isteyin, yedek parça teslim süresini yazılı olarak alın ve bölgenizden referanslar edinin. Çinli tedarikçiler on yıl önce var olan kalite farkını büyük ölçüde kapatmış olsa da belge düzeni ve satış sonrası destek konusunda hâlâ çoğunlukla geride kalmaktadır. Örneğin Aubrik, Lincoln PowerWave kaynak güç üniteleri ve Siemens kumanda sistemleri kullanmakta; 1999 yılındaki kuruluşundan bu yana boru kaynak dikişlerinde %0.5’in altında kusur oranına sahip olup 21’den fazla ülkeye ihracat yapmaktadır.
06
Teslim süresi nedir ve hangi satış sonrası destek hizmetleri dahildir?
Teslim süresi nedir ve hangi satış sonrası destek hizmetleri dahildir?
Gerçek teslim süresi konfigürasyona göre değişir ve sipariş verildiğinde belirtilir. Her konfigürasyona ücretsiz kurulum, devreye alma ve operatör eğitimi, bir yıllık garanti, talep üzerine 24/7 teknik destek, yerinde servis ve stoktan yedek parça dahildir.
07
Üretim hattı özelleştirilebilir veya OEM olarak tedarik edilebilir mi?
Üretim hattı özelleştirilebilir veya OEM olarak tedarik edilebilir mi?
Evet, genişlik, kaynak torcu sayısı, kaynak yöntemlerinin bileşimi, robotların dâhil edilmesi, görüntü işleme kabiliyetleri ve MES sistemi entegrasyonu özelleştirilebilir. Belirli gereksinimlerinize göre komple OEM sistemleri de üretebiliriz.
08
Manuel kaynağa kıyasla yatırım getirisi nedir?
Manuel kaynağa kıyasla yatırım getirisi nedir?
Otomatik kazan kaynağı; işçilik tasarrufu, arkın açık kalma süresindeki artış ve yeniden işlemedeki azalma sayesinde yatırım maliyetini çoğunlukla 1.4 ila 3 yıl içinde geri kazandırır. Çok vardiyalı çalışan membran paneli müşterileri genellikle bu aralığın daha hızlı tarafında yer alır – Üretiminize dayalı bir geri ödeme tahmini için Aubrik ile iletişime geçin.



