Póngase en contacto con la empresa Aubrik

Manipuladores de soldadura (columna y brazo): guía de 11 puntos

Un manipulador de soldadura puede parecer completo en una cotización y aun así llegar con preguntas sin responder sobre la carga, las señales, los servicios, las protecciones, las pruebas de fábrica y la liberación final. Esta guía está dirigida a quienes deben resolver esas cuestiones: ingenieros de fabricación y producción, coordinadores de soldadura, gerentes de proyecto, responsables de mantenimiento, equipos de EHS y personal de compras.
Si primero necesita conocer los aspectos básicos del equipo, consulte cómo funcionan los manipuladores de columna y brazo. Aquí, el trabajo comienza en una etapa posterior. Convertiremos una exigencia de producción en respuestas comparables de los proveedores y evidencia presenciada, sin inventar una carga útil, tolerancia de deflexión, nivel de seguridad o afirmación de productividad universal.
Conclusión: acepte la condición documentada, no la denominación del modelo. Defina la carga y las interfaces, asigne cada límite de responsabilidad, presencie la prueba prometida, repita las pruebas de los cambios de instalación y cierre el expediente documental antes de liberar la producción.
Especificaciones rápidas: qué debe controlar el expediente de aceptación
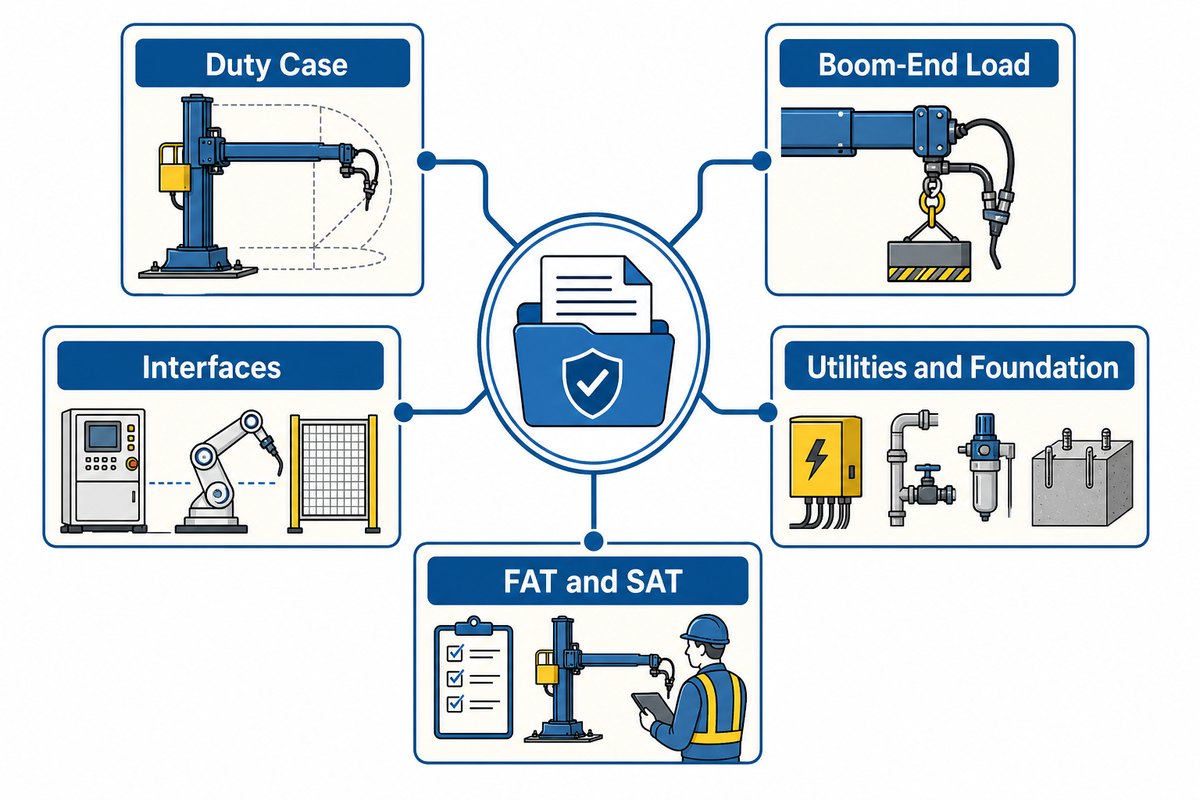
| Área de ingeniería | Registro controlado mínimo | Por qué un catálogo no es suficiente |
|---|---|---|
| Caso de servicio | Pieza de trabajo, trayectoria de la junta, proceso, patrón de trabajo | Una máquina puede realizar distintos trabajos |
| Carga en el extremo del brazo horizontal | Masa, desplazamiento, alcance, dirección, duración | Un valor máximo no identifica el conjunto sometido a prueba |
| Interfaces | Señal, protocolo, responsable, respuesta ante fallas, prueba | “Incluido” no asigna la responsabilidad de integración |
| Servicios y cimentación | Hoja aprobada del proveedor y registro de preparación del sitio | Las condiciones instaladas son específicas del sitio |
| FAT y SAT | Método, valores, testigo, desviación, resolución | Una demostración no es automáticamente una prueba de aceptación |
1. Comience con el caso de aceptación, no con el nombre del modelo
Antes de comparar modelos, redacte un párrafo sobre el caso de servicio que defina las dimensiones límite de la pieza de trabajo, la trayectoria de la junta, el proceso de soldadura, el alcance de trabajo, el conjunto instalado del cabezal, el movimiento del equipo complementario, el patrón de operación y la distribución de responsabilidades. Ese párrafo se convierte en la referencia para la cotización, la revisión de planos, la FAT, la SAT y la entrega.
La tabla publicada de especificaciones de columnas y brazos de Aubrik incluye actualmente cuatro clases de modelos: AM-CB-30 de 3 × 3 m con un intervalo declarado de 150–500 kg; AM-CB-40 de 4 × 4 m y 300–800 kg; AM-CB-50 de 5 × 5 m y 500–1,200 kg; y AM-CB-60 de 6 × 6 m y 800–2,000 kg. El intervalo indicado de velocidad de movimiento es de 120–3,000 mm/min. Estos son valores de catálogo publicados por el fabricante, no pruebas independientes de una condición instalada ni una relación completa de todos los tamaños personalizados que el proveedor podría cotizar.
Cada fila de modelo indica el mismo intervalo de movimiento de 120–3,000 mm/min. Ni el extremo de 120 mm/min ni el de 3,000 mm/min demuestran la estabilidad de la velocidad bajo carga al alcance requerido por el comprador; para ello se necesita una condición de prueba controlada y una tolerancia acordada.
Matriz de intervalo publicado frente a condición de aceptación
| Campo del catálogo | Condición aún no definida | Evidencia requerida | Limitación |
|---|---|---|---|
| Clase de modelo de 3 × 3 m | Área de trabajo vertical y horizontal requerida | Disposición y caso de servicio aprobados | La clase nominal no demuestra la carrera útil |
| Clase de modelo de 4 × 4 m | Acceso de la antorcha de soldadura y envolvente de colisión | Estudio de alcance o revisión de planos | No existe una distancia libre universal |
| Clase de modelo de 5 × 5 m | Configuración de la base, el riel y la instalación | Disposición general aprobada | La estructura del sitio es específica del proyecto |
| Clase de modelo de 6 × 6 m | Ruta de acceso, izaje y servicio | Inspección de preparación del sitio | El tamaño puede aumentar las exigencias de integración |
| Intervalo declarado de 150–500 kg | Masa instalada y desplazamiento | Relación firmada del conjunto de cargas | Datos publicados por el fabricante |
| Intervalo declarado de 300–800 kg | Alcance máximo de trabajo y dirección | Hoja de prueba FAT configurada | No se proporciona un valor genérico de deflexión |
| Intervalo declarado de 500–1,200 kg | Efectos dinámicos de cables y mangueras | Registro del movimiento observado | El tendido modifica la condición instalada |
| Intervalo declarado de 800–2,000 kg | Margen futuro y responsable de la aprobación | Revisión contractual de la carga | El margen no equivale a capacidad disponible |
| 120–3,000 mm/min | Valores de consigna, trayectoria y condición bajo carga requeridos | Tiempo/distancia o registro del control | El intervalo publicado no demuestra la estabilidad de la velocidad |
| Compatibilidad con el proceso de soldadura | Fuente, cabezal, servicios y secuencia exactos | Registro de interfaces y prueba funcional | No constituye una calificación del procedimiento de soldadura |
| Operación automática | Permisos, límites, alarmas, recuperación | Registro presenciado de causa y efecto | El diseño de seguridad sigue dependiendo del riesgo |
Esta es la primera regla de la cadena de aceptación de 11 puntos, desde la cotización hasta el arco: un intervalo publicado inicia la conversación; el caso de aceptación define lo que debe demostrarse. Incluso una denominación de servicio pesado queda incompleta hasta que se definan la condición cotizada y la evidencia.
2. Defina el conjunto real de cargas al alcance máximo de trabajo
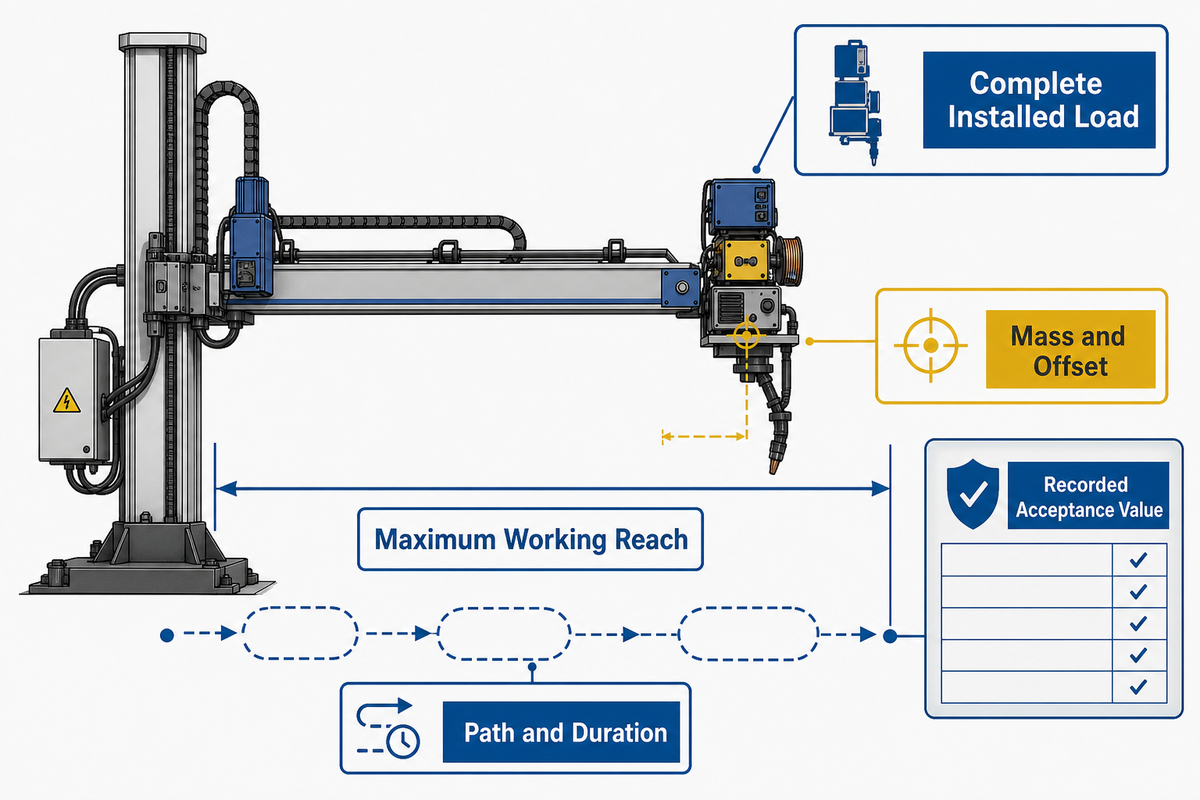
La documentación de capacidad del extremo del brazo horizontal debe demostrar la carga instalada completa al alcance de trabajo y en la condición de movimiento acordados. Debe identificar cada elemento, su masa y desplazamiento, la trayectoria y duración de la prueba, el método de medición, el valor de aceptación y las personas que aprueban los cambios.
Considere más que el cabezal de soldadura. Una relación completa puede incluir una corredera, una antorcha de soldadura, un alimentador de alambre, equipos de fundente, un sistema de seguimiento de junta, una cámara, soportes, portacables, mangueras y un margen futuro acordado. Un componente montado lejos del punto de referencia del brazo horizontal puede influir de manera distinta que la misma masa situada cerca de ese punto, por lo que el desplazamiento debe indicarse junto con la masa.
¿Qué debe demostrar la documentación de capacidad del extremo del brazo horizontal antes de la aceptación?
Debe demostrar cinco aspectos: que el conjunto instalado está completo; que se conocen la masa y el desplazamiento de cada elemento; que el brazo horizontal está en el alcance máximo de trabajo acordado; que la dirección del movimiento y la duración de la prueba coinciden con el caso de servicio; y que el resultado medido cumple un valor contractual. La documentación debe identificar las revisiones del plano y de la relación de cargas, el instrumento de medición, las fotografías del montaje, los valores sin procesar, el testigo, el estado de las desviaciones y las firmas de aprobación. El tendido de cables y mangueras debe coincidir con la configuración prevista, en vez de sujetarse provisionalmente por comodidad. Si algún campo cambia después de la aprobación, las partes responsables deben evaluar el cambio y decidir si se necesita repetir la prueba.
Utilice una calculadora de carga en el extremo del brazo horizontal para organizar el conjunto, no para sustituir la revisión de ingeniería del proveedor. ISO 17662:2025 respalda un enfoque disciplinado para la calibración, verificación y validación de equipos que controlan variables de soldadura; no proporciona una tolerancia universal de deflexión o velocidad para sistemas de columna y brazo.
3. Prepare la relación de interfaces de la celda de automatización de soldadura antes de solicitar cotizaciones
Una relación de interfaces debe asignar cada dispositivo, señal, servicio y respuesta ante fallas del sistema de soldadura a una parte identificada antes de comparar las ofertas. Para cada límite, registre la dirección, el estado normal, el protocolo o la condición cableada, el permiso, la alarma, la respuesta ante la pérdida de señal, el responsable de la prueba y la evidencia requerida.
Este registro normalmente abarca el manipulador de soldadura, la fuente de poder para soldadura, el cabezal de soldadura, el seguimiento de junta, los controles del operador, la extracción, la recuperación de fundente cuando corresponda y el movimiento del equipo complementario. Si intervienen un posicionador de soldadura o rodillos viradores, vincule las responsabilidades mecánicas y de control en vez de escribir “sincronizado” sin definirlo. La experiencia en aplicaciones afines demuestra el punto: un conector físico no basta cuando el robot industrial o el controlador no puede interpretar la señal.
¿Qué interfaces del sistema de control debe definir una RFQ para un manipulador de soldadura?
Defina las señales de inicio/listo, el estado de la fuente de poder para soldadura, los permisos de movimiento, las interacciones de parada de emergencia y de protección, los límites de recorrido, los estados de habilitación y falla del sistema de seguimiento de junta, los comandos de los ejes complementarios, el estado del sistema de extracción o fundente, las alarmas, la autoridad para restablecer, la recuperación segura, la conservación de datos y la respuesta ante la pérdida de comunicación. Indique si cada punto está cableado o conectado por red, quién suministra cada lado y quién presencia su prueba.
Para conocer los fundamentos de los equipos complementarios, consulte la guía de rotadores de soldadura y rodillos viradores. Los distintos procesos de soldadura requieren interfaces diferentes; este artículo no convierte SAW, MIG/GMAW, TIG, el recargue o la soldadura de tuberías en una única receta de proceso genérica.
4. Defina la preparación de la planta y los límites de los servicios
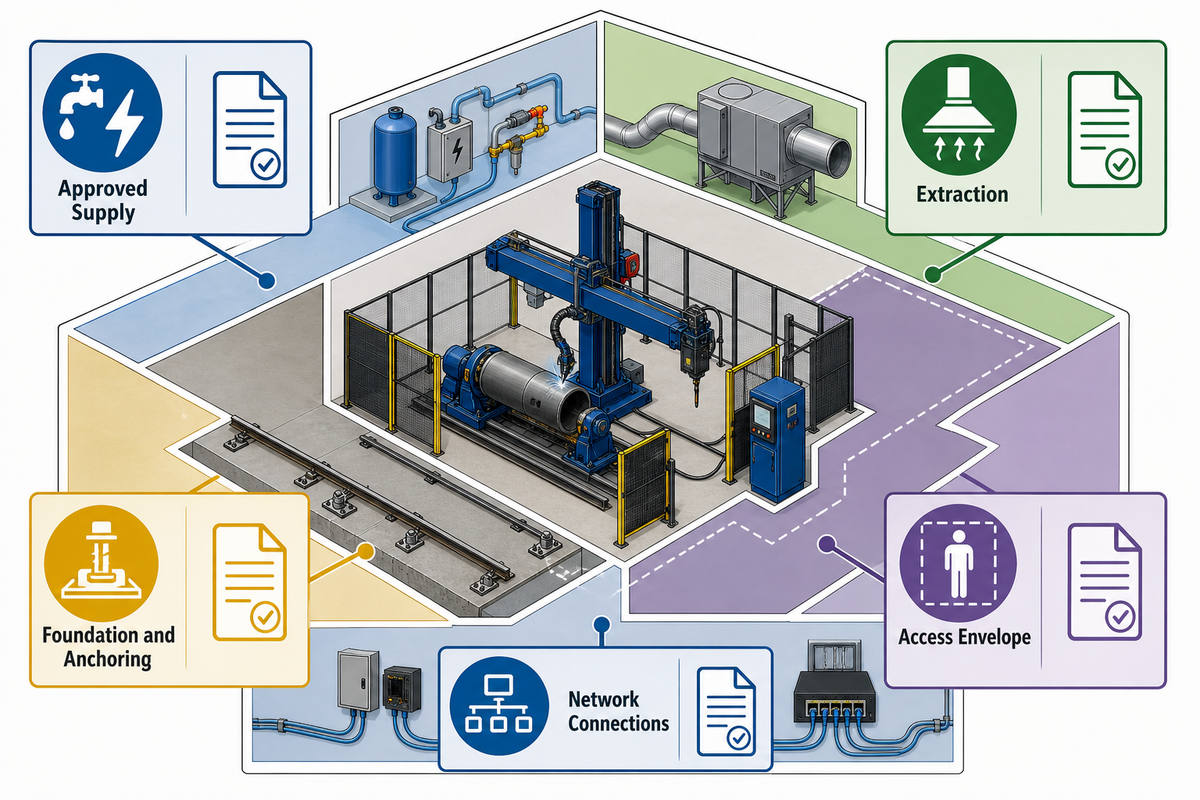
La preparación de la planta es un registro fechado y con responsables asignados, no una frase que diga “sitio a cargo del comprador”. Debe identificar las características aprobadas del suministro, el límite del conductor de protección, las interfaces de aire o gas de proceso cuando se utilicen, la extracción, la cimentación del piso o riel, el anclaje, la envolvente de acceso, la ruta de izaje, las conexiones de red y los materiales necesarios para las pruebas en seco.
No copie los valores de los servicios de otro proyecto. Solicite al proveedor seleccionado que emita una hoja controlada de servicios e instalación y después agregue, para cada renglón, el responsable del sitio, la fecha de disponibilidad, el método de inspección y la evidencia de la SAT. Las disposiciones aprobadas deben mostrar por separado el espacio necesario para la operación, las protecciones, el servicio y el retiro.
IEC 60204-1 proporciona un alcance pertinente para el equipo eléctrico de las máquinas. En Estados Unidos, OSHA 1910.212 también convierte las protecciones y el anclaje en cuestiones reales de aceptación. Ninguna de las dos fuentes especifica el voltaje, el diseño de la cimentación, la capacidad de extracción ni la geometría de acceso de su sitio.
5. Convierta las funciones de seguridad en pruebas presenciadas
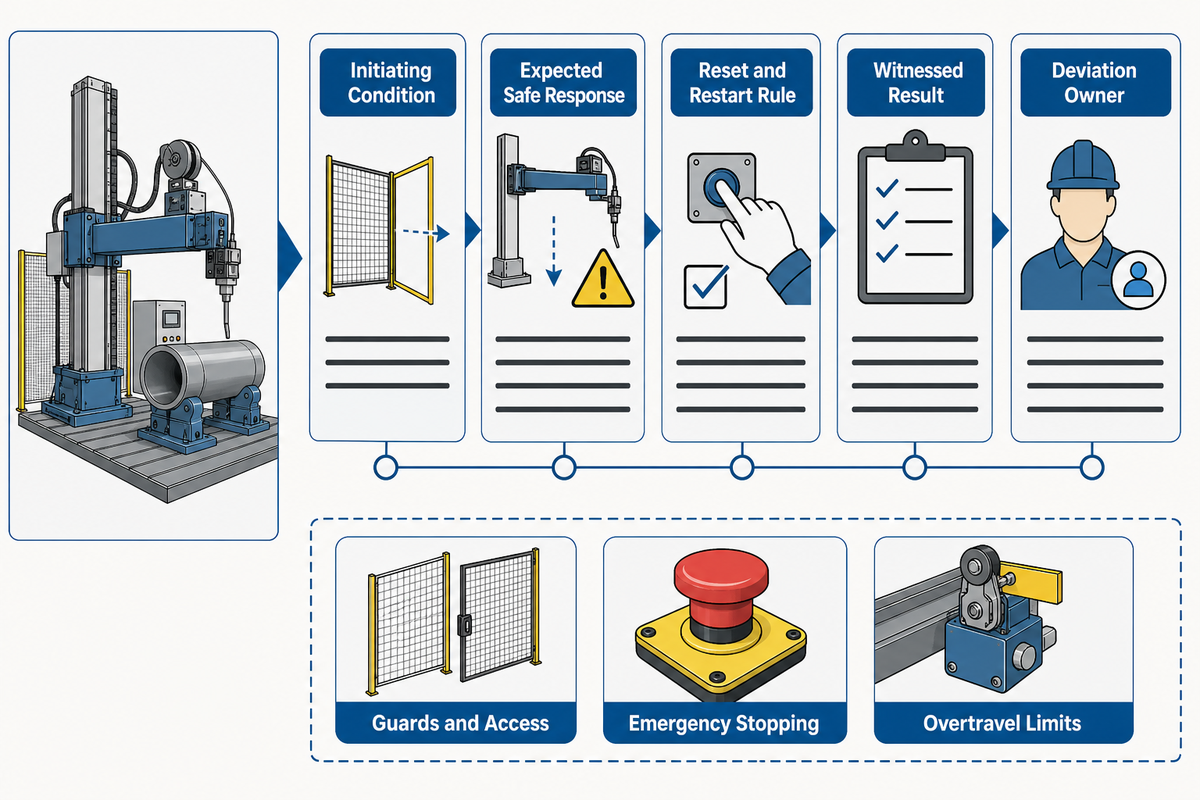
Una prueba de seguridad presenciada identifica la función, la condición iniciadora, la respuesta segura esperada, la regla de restablecimiento y reinicio, el testigo, el resultado y el responsable de la desviación. Su contenido debe provenir de la evaluación de riesgos aplicable y del diseño de la celda integrada, no de una lista de verificación genérica copiada en todos los proyectos.
“Se deben proporcionar uno o más métodos de protección de la máquina para proteger al operador.”
Los temas habituales de prueba incluyen las protecciones y el acceso, la parada de emergencia, los límites de sobrecarrera, la pérdida de energía o de la señal de control, el comportamiento de reinicio y la información sobre el aislamiento de energías peligrosas. “Habituales” no significa obligatorios ni completos. Los diseñadores responsables deben determinar las funciones y la reducción de riesgos requerida para la máquina y el entorno de uso reales.
ISO 13849-1:2023 proporciona una metodología para las partes de los sistemas de control relacionadas con la seguridad; no asigna un único nivel de desempeño requerido universal a todos los manipuladores de soldadura. OSHA 1910.147 aborda el control de energías peligrosas durante el servicio y el mantenimiento dentro de su jurisdicción, pero esta guía no es un procedimiento de bloqueo y etiquetado del sitio.
6. Estandarice todas las cotizaciones de proveedores con una sola tabla de RFQ
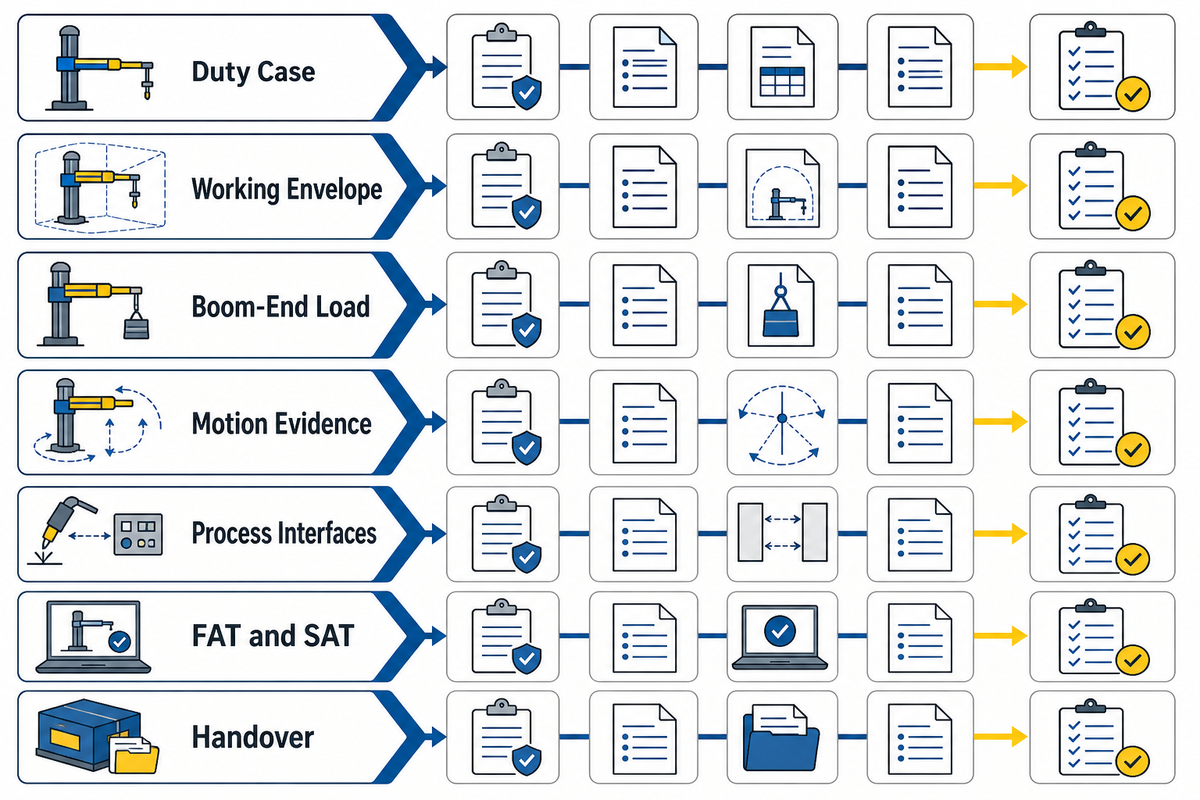
Compare las cotizaciones únicamente después de que todos los oferentes respondan los mismos campos de servicio, carga, interfaces, servicios, seguridad, pruebas y entrega. Un máximo de catálogo sin la condición solicitada es “no comparable”, no un resultado aprobado. Esta tabla también revela las exclusiones desde el principio, cuando aún se pueden cotizar y asignar las responsabilidades.
Lista de verificación de la RFQ — exija que todos los oferentes completen los mismos campos:
| Parámetro | Intervalo recomendado | Por qué es importante | Cómo verificarlo |
|---|---|---|---|
| Caso de servicio | Pieza de trabajo, proceso, trayectoria de la junta y patrón de trabajo definidos por el comprador | Define el trabajo de producción real | Declaración de servicio aprobada |
| Área de trabajo | Alcance, carrera y acceso definidos por el proyecto | Evita usar la clase del modelo como descripción abreviada | Revisión de la disposición y el alcance |
| Carga en el extremo del brazo horizontal | Conjunto firmado, desplazamiento, alcance, dirección, duración | Permite comparar la capacidad | Relación de cargas y registro de la FAT |
| Evidencia del movimiento | Valores de consigna, trayectoria, instrumentos y tolerancia acordados | Distingue el intervalo del desempeño | Prueba configurada y registrada |
| Interfaces del proceso | Servicios, señales, estados y responsable identificados | Cierra las brechas entre varios proveedores | Registro de interfaces y prueba funcional |
| Servicios y trabajos en el sitio | Valores emitidos por el proveedor más responsable/fecha del comprador | Permite liberar la instalación | Registro de preparación y SAT |
| Entregables de seguridad | Resultados y registros de la evaluación de riesgos del proyecto | Evita suposiciones genéricas sobre las funciones | Pruebas presenciadas de causa y efecto |
| FAT y SAT | Condición, método, valor, testigo, regla de rechazo | Define qué significa “aprobado” | Protocolos y desviaciones firmados |
| Entrega | Registros, capacitación, refacciones y respaldos definidos por contrato | Protege la operación y el mantenimiento | Envío documental indexado y lista de pendientes |
Una vez definido el caso de servicio, un selector de tamaño para sistemas de columna y brazo puede ayudar a preseleccionar una clase. No debe eliminar la revisión de ingeniería ni convertir un campo incompleto en una suposición.
¿Ya completó el caso de servicio? Solicite a Aubrik que revise los campos de carga, interfaces y aceptación en función de una configuración propuesta. Abra el formulario de revisión de la RFQ →
7. Prepare una FAT del manipulador de soldadura que pruebe la condición prometida
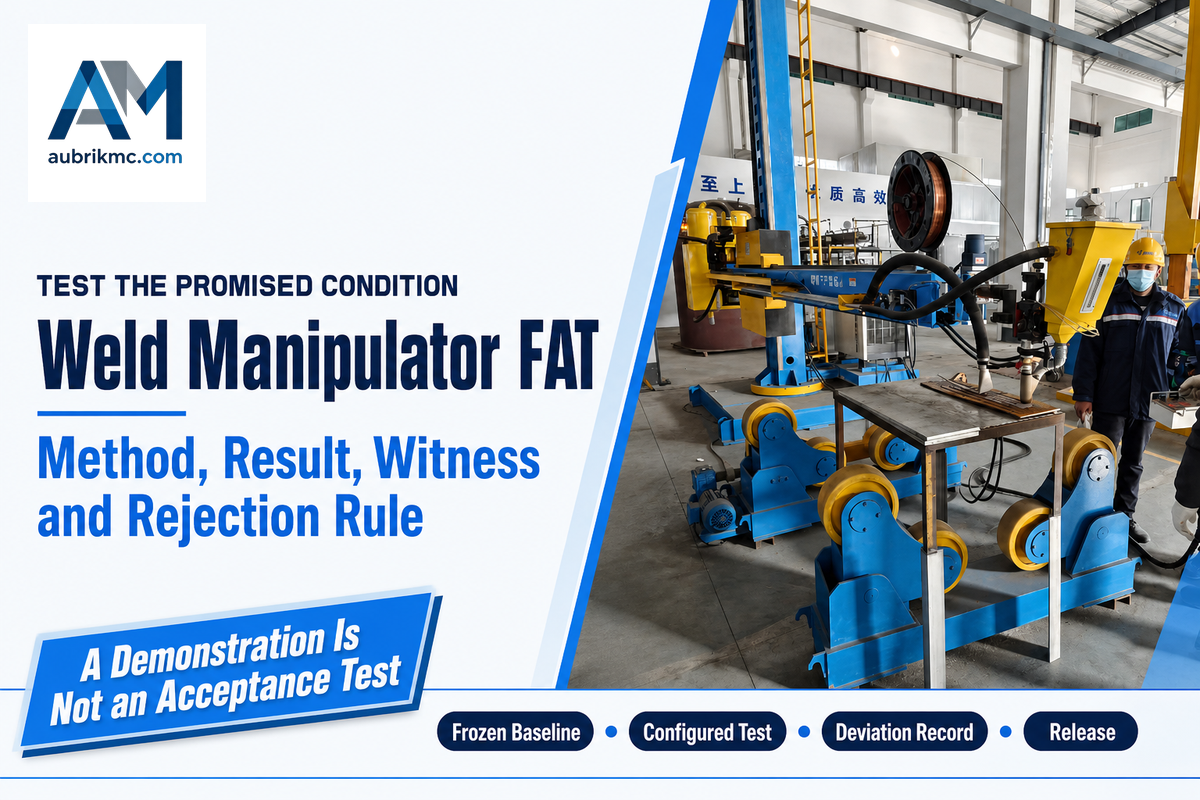
Una FAT útil vincula cada condición prometida con un método de prueba, el estado configurado de la máquina, el resultado medido, el testigo, el responsable del registro y la regla de rechazo. Confirma lo que está listo antes del envío; no debe ocultar equipos no disponibles, sustituir la prueba por una demostración sin carga ni convertir silenciosamente las desviaciones sin resolver en un resultado aprobado.
- Defina la línea base — apruebe la especificación, los planos, la relación de cargas, la revisión del software, las interfaces, los métodos de prueba, las tolerancias y los testigos.
- Prepare la evidencia — identifique los instrumentos, su estado de verificación, los formatos, las opciones configuradas, las piezas de prueba y la responsabilidad de cada registro.
- Presencie las pruebas configuradas — ejecute las verificaciones acordadas de carga, alcance, trayectoria, duración, controles, alarmas, límites e interfaces del proceso.
- Registre las desviaciones — indique el resultado observado, el requisito afectado, el responsable, la fecha límite, la necesidad de repetir la prueba y la autoridad de aprobación.
- Firme la liberación del envío — libere únicamente la condición acordada, con los puntos pendientes clasificados y transferidos explícitamente.
¿Cómo se verifica la estabilidad del cabezal de soldadura durante la FAT?
Primero, instale el conjunto aprobado del cabezal y la configuración de cables/mangueras. Desplácelo hasta el alcance y la orientación especificados y después ejecute la trayectoria y la duración acordadas. Registre los indicadores elegidos, como la posición medida, un criterio de vibración visible o una observación relacionada con la soldadura, mediante el método contractual. Compare el resultado con la tolerancia del proyecto, registre las desviaciones y repita la prueba después de cualquier cambio que pueda afectar la condición.
Matriz de evidencia de FAT y SAT
| Elemento de evidencia | Pregunta de la FAT | Pregunta de la SAT | Limitación/responsable |
|---|---|---|---|
| Conjunto de cargas aprobado | ¿Se probó el conjunto configurado? | ¿La instalación modificó el conjunto o el tendido? | Aprobación de cambios por el comprador/proveedor |
| Alcance y movimiento | ¿Se ejecutaron las posiciones y trayectorias acordadas? | ¿La disposición instalada las restringe? | Rigen las tolerancias del proyecto |
| Revisión del control | ¿Se probó el software aprobado? | ¿Las interfaces del sitio utilizan la misma revisión? | El integrador es responsable del registro de configuración |
| Funciones de seguridad | ¿Las respuestas de la máquina coinciden con el diseño? | ¿Responden las protecciones instaladas y los enclavamientos de la celda? | La evaluación de riesgos define la lista |
| Alimentación y conexión equipotencial | ¿Están completos los registros de la máquina? | ¿Se verificó la conexión final del sitio? | Rigen las reglas de ingeniería aplicables |
| Movimiento del equipo complementario | ¿Se probó la coordinación simulada o real? | ¿El dispositivo instalado intercambia las señales correctas? | Responsable de la interfaz identificado |
| Sistemas de extracción/fundente | ¿Estaban disponibles los permisos? | ¿El sistema final funciona y activa las alarmas? | Específico del proceso y del sitio |
| Desviaciones | ¿Se clasificaron los puntos pendientes antes del envío? | ¿Se corrigieron y volvieron a probar los puntos transferidos? | No se permite transferirlos sin indicarlo |
| Condición de producción | ¿Se demostró la condición de fábrica acordada? | ¿Se liberó la operación representativa de la producción? | La aceptación de la soldadura sigue siendo un eje independiente |
IEC 62381:2024 distingue las pruebas de fábrica, de integración en fábrica, en el sitio y de integración en el sitio dentro de la automatización de la industria de procesos. Aplicada por adaptación, su lógica de planificar, probar y documentar resulta útil aquí; no es una certificación para manipuladores de soldadura ni un requisito legal universal.
8. Utilice la SAT para demostrar el sistema instalado de columna y brazo, no para repetir la FAT
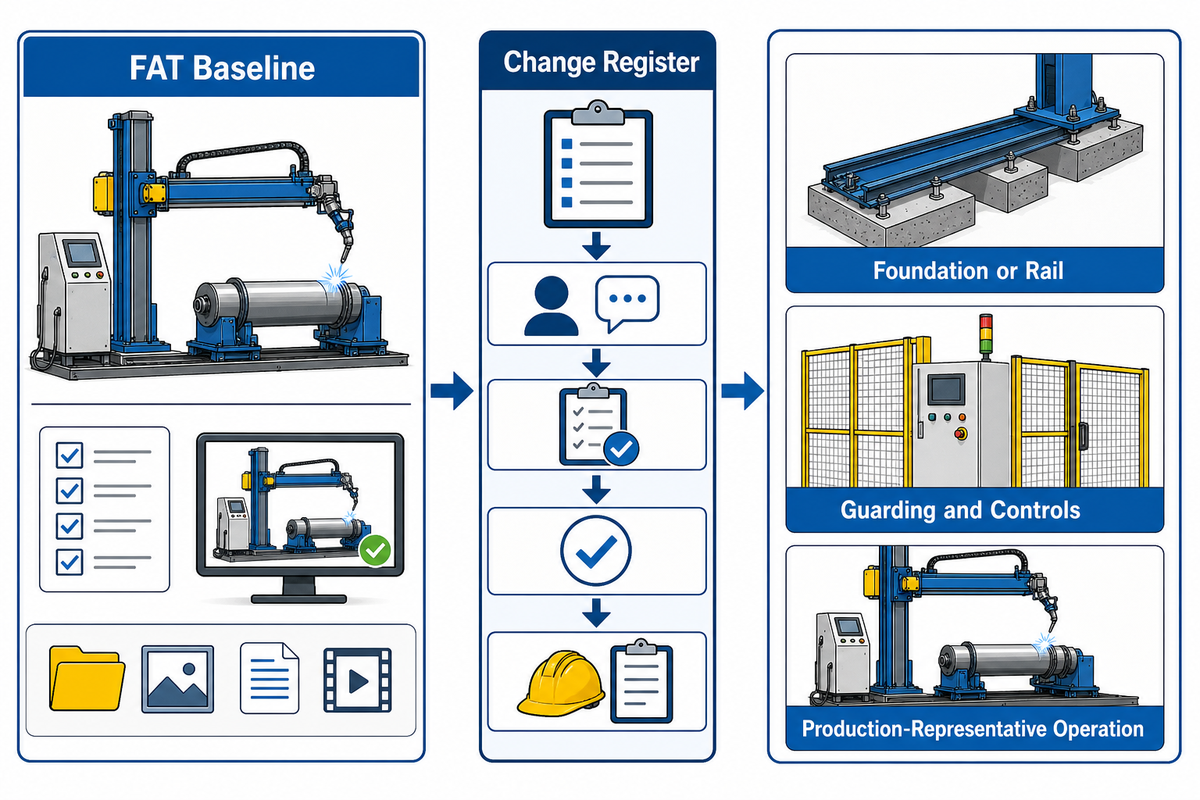
La FAT demuestra la configuración de fábrica acordada; la SAT demuestra el sistema específico de la instalación. Conserve la evidencia de fábrica válida y después pruebe lo que cambió: la cimentación o el riel, el anclaje, los suministros, la conexión equipotencial de protección, las protecciones, los controles, las interfaces, la extracción, los equipos complementarios y la operación representativa de la producción.
Comience la SAT con un registro de cambios. Para cada diferencia con respecto a la línea base de la FAT, indique el efecto, el revisor responsable, la nueva prueba y el resultado. Un cambio en el tendido de cables puede modificar el movimiento; un posicionador de soldadura diferente puede cambiar las señales; una protección instalada en el sitio puede alterar el acceso o el comportamiento de restablecimiento. Trasladar el resultado de la FAT sin revisar la condición modificada deja incompleto el historial de aceptación.
La SAT también debe confirmar que los operadores locales y el personal de mantenimiento pueden identificar los controles normales, las indicaciones de fallas, el restablecimiento o la recuperación autorizados y los puntos de aislamiento correspondientes a sus funciones. No debe convertirse en una prueba de producción sin control. Utilice un método liberado, materiales adecuados, testigos identificados y una regla para la lista de pendientes.
9. Cierre la entrega con registros, capacitación, refacciones y reglas para la lista de pendientes
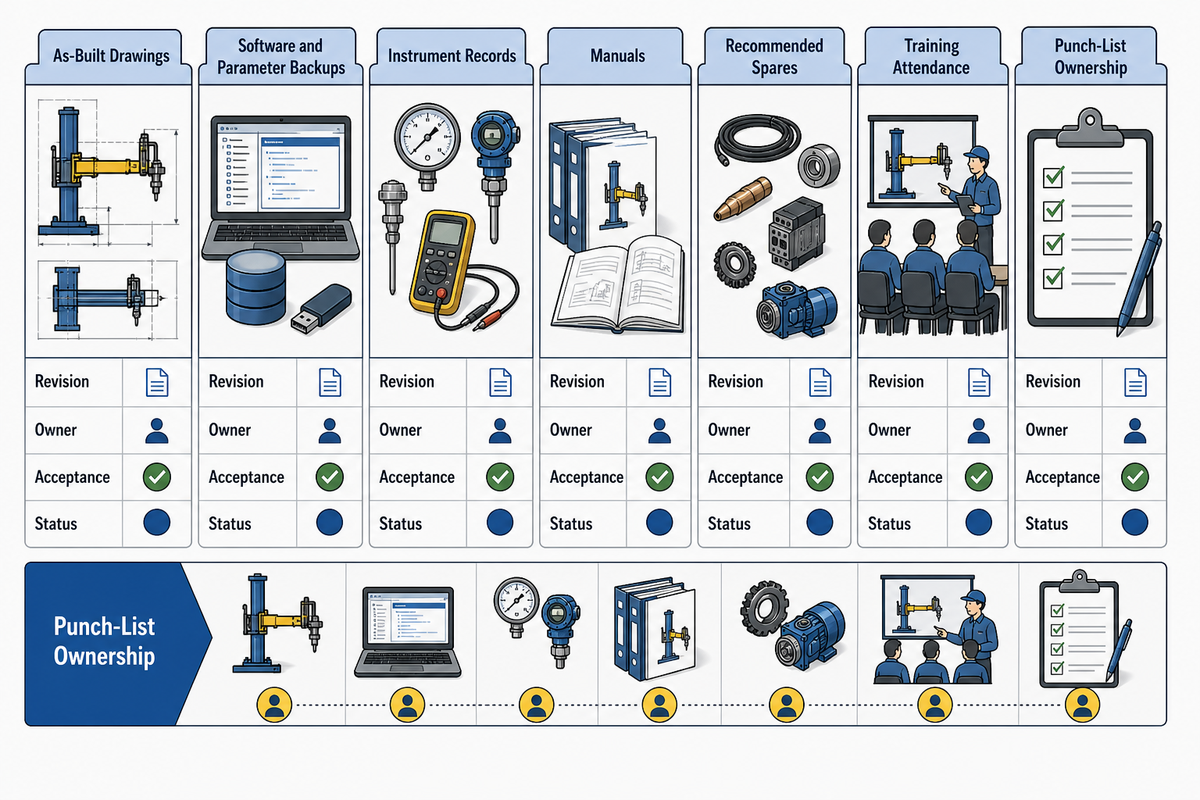
La entrega se cierra cuando cada entregable contractual tiene una revisión, un formato, un idioma, un responsable, una verificación de aceptación y un estado. Una carpeta llena de archivos no es un índice, y asistir a una demostración no demuestra que se hayan entregado toda la capacitación específica para cada función ni toda la información de mantenimiento.
Un índice de entrega puede incluir planos conforme a obra, documentos eléctricos, respaldos del software y los parámetros, registros de instrumentos, manuales, puntos de aislamiento para mantenimiento, refacciones recomendadas, asistencia a la capacitación, garantías, puntos pendientes, responsables y fechas límite. Los entregables exactos son contractuales; este no es un paquete normativo universal.
En cuanto a las energías peligrosas, el proveedor debe identificar claramente las fuentes de energía, las disposiciones de aislamiento y la información de mantenimiento pertinente. En el sitio, el programa aplicable del empleador y el personal responsable siguen rigiendo el procedimiento real. Cierre los puntos de la lista de pendientes mediante evidencia y repita las pruebas cuando sea necesario, no eliminando un renglón después de la fecha límite.
10. Sepa cuándo no aceptar o cuándo un manipulador de soldadura no es la solución adecuada
Suspenda la aceptación cuando no estuvo disponible la condición de carga acordada, no se registraron los valores, falta asignar la responsabilidad de las interfaces, falló una prueba de seguridad, se produjo un cambio sin control o siguen pendientes los registros requeridos. Redirija el problema cuando corresponda al posicionamiento de la pieza de trabajo, al procedimiento de soldadura, al armado y ajuste, a la extracción o a otra parte de la celda.
| Condición | Decisión | Evidencia necesaria | Límite |
|---|---|---|---|
| Máximo publicado, sin condición de prueba | Mantener en espera por no ser comparable | Carga, alcance, método, tolerancia | Específico del proveedor/proyecto |
| Soldadura aceptada según el código, brechas pendientes en la máquina | Suspender la liberación de la máquina/celda | Registros mecánicos, de control, eléctricos y de seguridad | Dos ejes de aceptación |
| Dimensionamiento u operación específicos para tuberías | Redirigir | Revisión del servicio para tuberías y del movimiento del equipo complementario | Regido por la guía de tuberías y los documentos del proyecto |
| Respuesta de seguridad fallida | No liberar | Corrección, revisión y repetición presenciada de la prueba | Evaluación de riesgos y legislación aplicable |
| Lista de pendientes sin resolver | Suspender o condicionar formalmente la liberación | Responsable, fecha límite, impacto, aprobación | Rige el contrato |
ASME BPVC Section IX aborda la calificación de procedimientos y personal de soldadura, soldadura fuerte y fusión. AWS D1.1/D1.1M aborda la soldadura de acero estructural dentro de su alcance. Ni la calificación de un soldador ni una soldadura aceptada demuestran la carga, el control, el sistema eléctrico, las protecciones, la integración o la aceptación en el sitio del manipulador de soldadura.
Para el dimensionamiento, el seguimiento de junta, la operación y el mantenimiento específicos de tuberías, utilice la guía de manipuladores para soldadura de tuberías y los documentos controlados del proyecto.
Conclusión clave
Una soldadura aceptada según el código y un manipulador de soldadura aceptado responden preguntas diferentes. Cierre ambos expedientes de evidencia antes de liberar la producción.
¿Necesita una revisión de la configuración? Envíe el caso de servicio completo, el conjunto de cargas y la relación de interfaces para que el equipo propuesto y el plan de aceptación puedan revisarse en conjunto. Inicie la RFQ técnica →
Preguntas frecuentes
¿Qué información debe incluir una solicitud de cotización de un manipulador de soldadura?
Indique las dimensiones de la pieza de trabajo y la junta, el proceso, el alcance, el conjunto completo de cargas en el extremo del brazo horizontal, los requisitos de movimiento, los equipos auxiliares, los controles, los servicios, los entregables de seguridad, la FAT, la SAT, la documentación, la capacitación, los repuestos y el responsable de los límites de suministro. Solicite a todos los oferentes que respondan los mismos campos y enumeren las exclusiones. Exija una condición de prueba, un método, una tolerancia, un registro y un responsable de aprobación para cada valor prometido. Identifique también qué cambios requieren actualizar el plano o repetir la prueba. Un modelo de catálogo solo puede compararse cuando la condición solicitada y la evidencia son las mismas.
¿Cuál es la diferencia entre la FAT y la SAT de una celda de soldadura con columna y brazo horizontal?
La FAT comprueba la máquina aprobada y las funciones configuradas antes del envío mediante los métodos, registros, testigos y criterios de rechazo acordados. La SAT comprueba las condiciones de instalación: alimentación, cimentación o rieles, anclaje, resguardos, conexión equipotencial, controles locales, interfaces, extracción, equipos auxiliares y funcionamiento representativo. La SAT conserva la evidencia válida de la FAT y luego prueba los cambios y riesgos específicos del sitio.
¿Cómo debe documentarse la capacidad del extremo del brazo horizontal?
Registre cada elemento instalado, su masa y desplazamiento respecto al eje, el alcance máximo de trabajo, la dirección del movimiento, la duración, el método de medición y el valor de aceptación. Incluya el cabezal de soldadura, las correderas, la antorcha de soldadura, el equipo de alimentación, el sistema de seguimiento, la cámara, los soportes para cables y mangueras, los soportes estructurales y cualquier margen futuro aprobado. El comprador y el proveedor deben firmar el mismo registro controlado antes de la FAT y evaluar los cambios posteriores con respecto a esa referencia.
¿Una soldadura calificada conforme a AWS o ASME demuestra que el manipulador superó la aceptación?
No. La aceptación conforme al código de soldadura se refiere a una soldadura, un procedimiento o una persona dentro del alcance del código aplicable. La aceptación del manipulador abarca por separado la carga, el movimiento, los controles, el trabajo eléctrico, las funciones de seguridad, la integración, los registros y las condiciones de instalación.
¿Cuándo debe un comprador rechazar el envío o la aceptación final?
Detenga el envío cuando no se haya dispuesto de la condición aprobada para la FAT, la carga instalada o el alcance difieran de la cotización, no se hayan registrado los valores requeridos o sigan sin resolverse las desviaciones de seguridad e interfaces. Detenga la aceptación final cuando los servicios, el anclaje, la conexión equipotencial, los resguardos, los enclavamientos, el movimiento de los equipos auxiliares, la extracción, la capacitación, los registros, las copias de respaldo, los compromisos de repuestos o la responsabilidad sobre la lista de pendientes no coincidan con el contrato. Una desviación controlada puede evaluarse, corregirse y someterse a una nueva prueba; una diferencia sin resolver nunca debe aprobarse por falta de objeciones.
¿La soldadura de tuberías, SAW, TIG, MIG o el recargue deben usar el mismo plan de aceptación?
Use la misma estructura de evidencia, pero cambie las interfaces y condiciones de prueba específicas del proceso. El manejo del fundente, el seguimiento, los servicios de la antorcha de soldadura, la rotación auxiliar, la extracción y los requisitos del procedimiento son diferentes. Los contratos del proyecto, las evaluaciones de riesgos y los documentos de soldadura rigen el plan final.
Alcance revisado y recursos relacionados
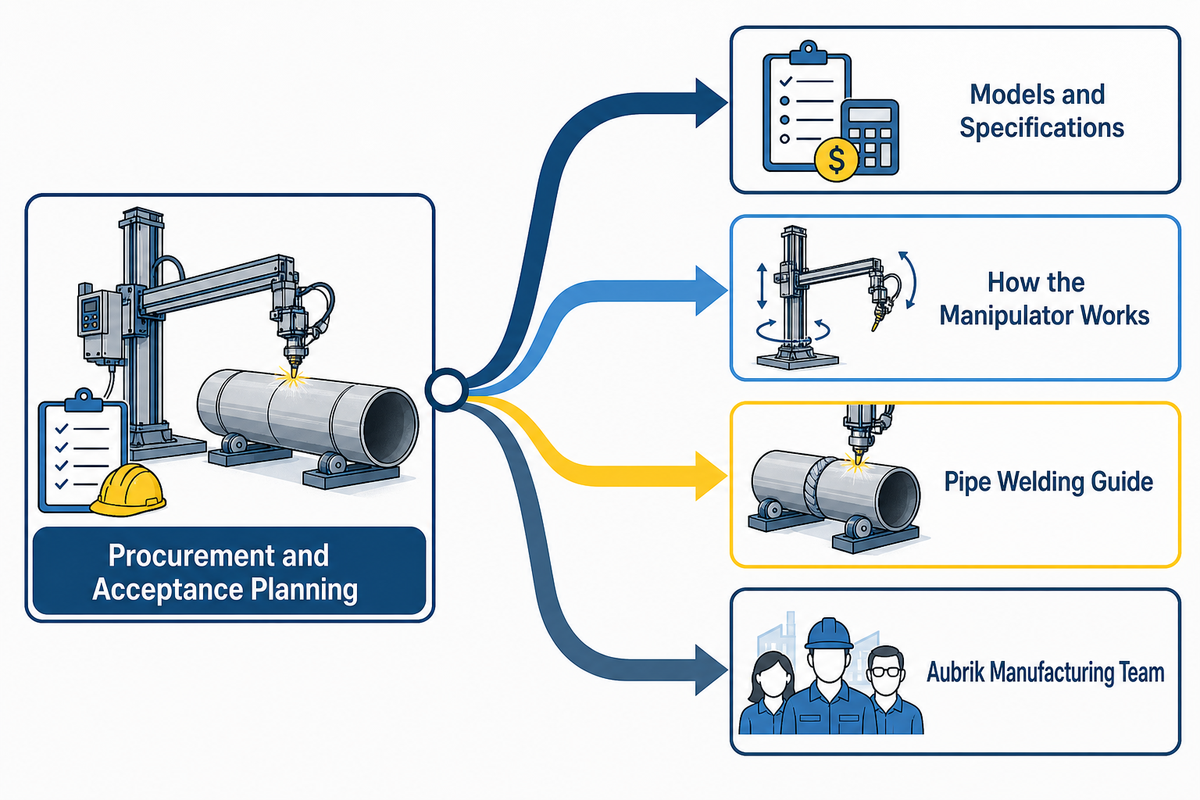
Esta guía se limita a la planificación de la adquisición y la aceptación. Conozca al equipo de fabricación de Aubrik. Este marco no sustituye a un diseñador de máquinas, un ingeniero responsable, una evaluación de riesgos, la legislación aplicable ni las especificaciones controladas del proyecto.
- Manipuladores de soldadura de columna y brazo horizontal: modelos y especificaciones
- Cómo funciona un manipulador de soldadura de columna y brazo horizontal
- Guía de rotadores de soldadura y rodillos viradores
- Guía de manipuladores para soldadura de tuberías
Referencias y fuentes
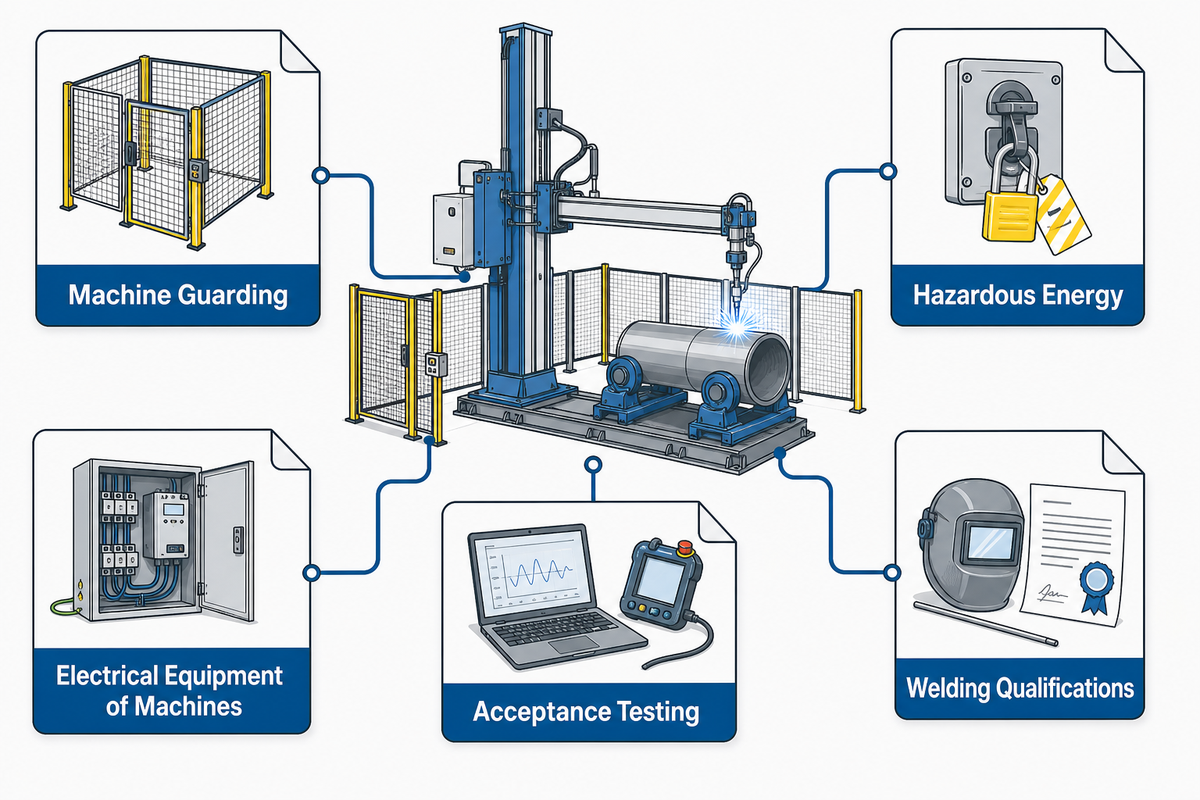
- OSHA 29 CFR 1910.212, Requisitos generales para todas las máquinas
- OSHA 29 CFR 1910.147, Control de energías peligrosas
- ISO 17662:2025, Calibración, verificación y validación de equipos de soldadura
- ISO 13849-1:2023, Partes de los sistemas de control relacionadas con la seguridad
- IEC 60204-1, Equipo eléctrico de las máquinas
- IEC 62381:2024, Marco para las pruebas de aceptación de sistemas de automatización
- ASME BPVC Sección IX, Calificaciones de soldadura, soldadura fuerte y fusión
- AWS D1.1/D1.1M, Código de soldadura estructural, acero
Tendencia ahora