Entre em contato com a Aubrik Company

Como planejar uma oficina de estruturas de aço para o fluxo de perfis H

Uma oficina de estruturas de aço é uma instalação de produção que funciona melhor quando sua edificação, pontes rolantes, máquinas, utilidades e rotas de materiais são planejadas como um único sistema. Comece pelo perfil H que precisa fabricar e pela sequência que ele deve seguir. Somente depois defina o vão, a malha de pilares, os caminhos de rolamento das pontes rolantes, as fundações e as posições dos equipamentos.
Este guia se concentra no layout de produção, e não apenas na estrutura da edificação. Planejar uma edificação industrial não é o mesmo que planejar um armazém genérico ou escolher uma estrutura pré-fabricada: a estrutura de aço deve atender a um fluxo de fabricação definido. Se já estiver comparando configurações completas de equipamentos e edificações, consulte a solução de oficina de estruturas de aço da Aubrik. As seções abaixo ajudam a preparar os dados do processo necessários para tornar essa conversa produtiva.
Por Wuxi ABK Machinery Co., Ltd. · Atualizado em julho de 2026
Especificações rápidas para o documento de planejamento
- Dados do produto — tipo de elemento, classe do material, comprimento máximo, seção máxima e carga mais pesada
- Dados de produção — produção anual, turnos, mix de produtos, tempos de ciclo do processo e trocas de configuração
- Dados de movimentação de peças — alcance da ponte rolante, altura do gancho, empilhadeiras, transferências por roletes e rotas de exceção
- Dados da instalação — comprimento e largura disponíveis, cargas do piso, portas, saídas, utilidades, exaustão localizada e limite de expansão
- Dados de qualidade — etapas de inspeção, acesso para ensaios não destrutivos, pontos de espera, registros e critérios de aceitação
1. Comece pelo problema de produção, não pela estrutura da edificação
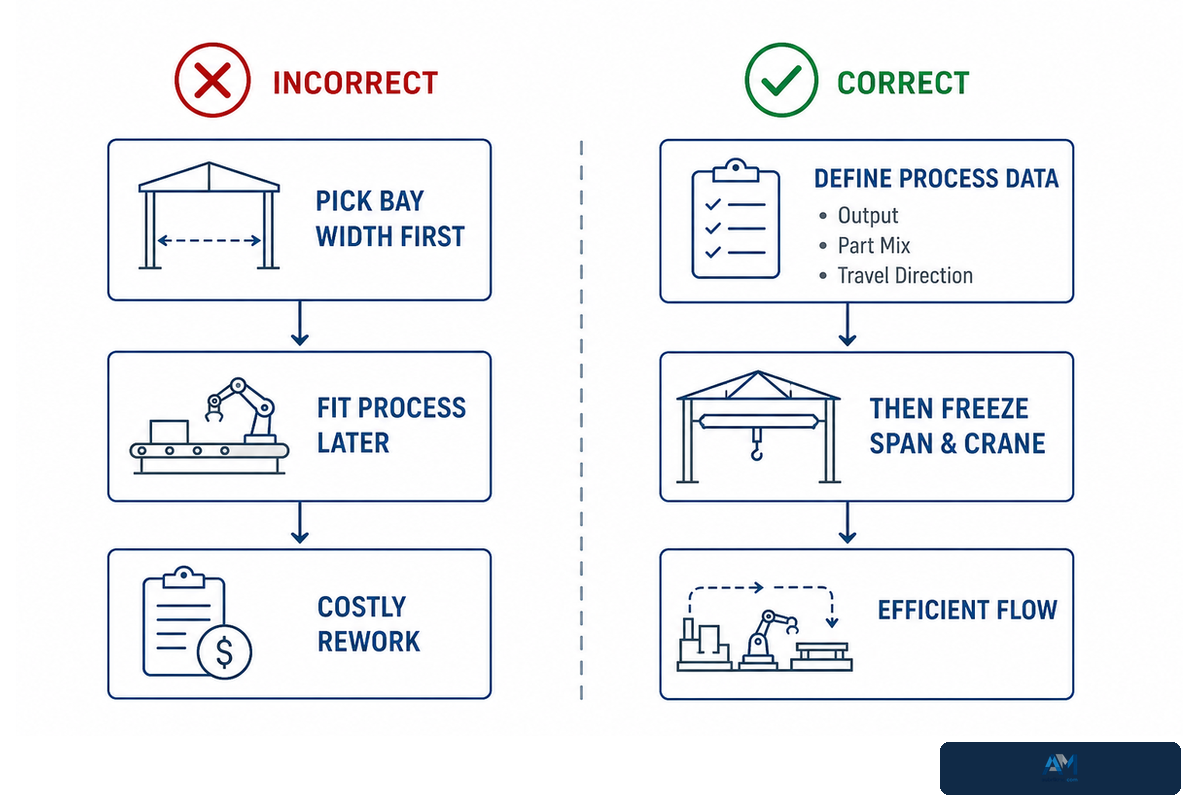
A planta baixa de uma oficina deve começar pela produção, pelo mix de peças e pelo sentido do fluxo, pois esses fatores definem o percurso repetitivo na fábrica. Um galpão vazio com muito espaço pode ser ineficiente se houver fluxos cruzados, se não for possível transferir o material para uma ponte rolante ou se uma viga acabada precisar retornar na direção contrária ao fluxo de matéria-prima recém-recebida. A estrutura da edificação atende ao processo; ela não determina o processo.
Crie uma lista: tonelagem ou quantidade de peças anual, número de turnos, faixa de tamanhos de chapas e vigas, elemento mais longo, subconjunto mais pesado, forma de chegada do material à doca, forma de carregamento dos produtos acabados e pontos de inspeção obrigatórios. Esses itens estabelecem uma linguagem comum para o engenheiro de processos, o fabricante das máquinas, o fornecedor da ponte rolante, o projetista estrutural, a equipe de segurança e a empreiteira geral.
Erro comum de planejamento
O comprador escolhe primeiro uma largura nominal de galpão e depois solicita que a linha de produção caiba nesse espaço. Isso inverte a relação de dependência. As rotas das peças, os pontos de içamento, os espaços necessários para manutenção das máquinas e as saídas protegidas devem colocar à prova o conceito inicial do galpão antes que as fundações e os pilares dos caminhos de rolamento se tornem caros de alterar.
Diferencie o artigo com diretrizes de layout de uma especificação de produto. Um recurso de apoio à decisão descreve resumidamente os dados que orientam o layout, enquanto a página da linha de produção de estruturas de aço com perfis H descreve uma família selecionada de processos.
2. Mapeie o fluxo de produção de perfis H em 5 etapas
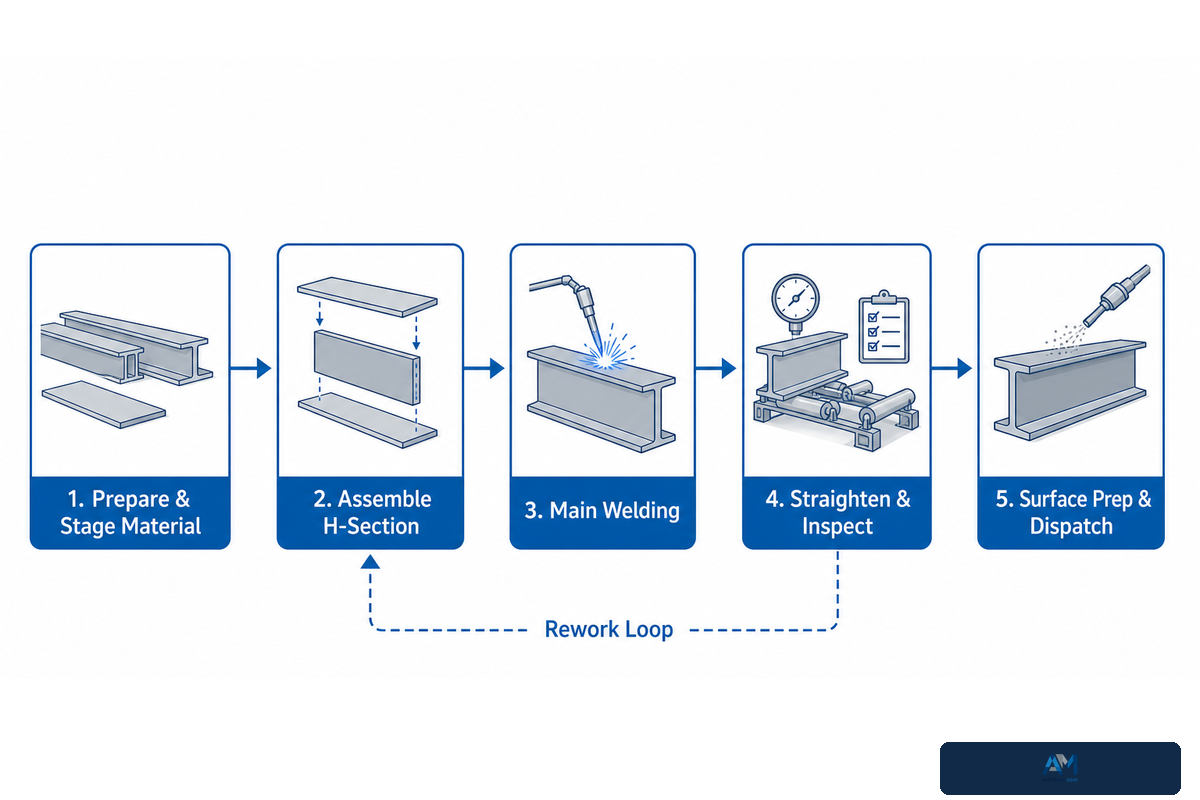
Uma sequência típica de fabricação de perfis H soldados geralmente inclui preparação das chapas, ajuste e montagem da junta, soldagem principal, desempeno/correção e pintura ou outra preparação de superfície, seguidos pela expedição. A descrição de cada máquina varia, mas deve haver um sentido preferencial claro para o deslocamento do material. Retrabalhos, esperas, manutenção ou elementos com comprimentos fora do padrão precisam de circuitos controlados com rotas laterais, e não de uma inversão acidental do fluxo.
- Prepare e organize o material — receba as chapas, identifique as classes do material e os números de corrida quando necessário, corte os componentes e organize almas e mesas correspondentes sem bloquear a rota principal.
- Monte a seção H — alinhe a alma e as mesas, faça os pontos de solda ou prenda o ajuste e a montagem da junta e deixe espaço suficiente para carregamento e manutenção ao redor da máquina de montagem de perfis H.
- Conclua a soldagem principal — transfira o elemento para a estação de soldagem por arco submerso, disponibilize o curso do pórtico e as rotas de cabos ou fluxo, e mantenha os controles de fumos de soldagem compatíveis com o movimento.
- Desempenhe e inspecione — corrija a deformação das mesas, verifique as dimensões e encaminhe as peças não conformes para um ponto definido de espera ou retrabalho.
- Prepare a superfície e faça a expedição — encaminhe os elementos aceitos pelo jateamento ou acabamento, inspeção final, armazenamento protegido e carregamento de saída sem cruzar o fluxo de chapas brutas.
As orientações do setor sobre movimentação de materiais na fabricação de estruturas metálicas destacam o custo e o risco de etapas excessivas de movimentação em uma instalação de fabricação metalmecânica. Isso não significa automaticamente que a solução seja um sistema elaborado de transportadores; significa que cada içamento, deslizamento, transferência, área de armazenamento e rota de retorno precisa ter uma justificativa válida.
Situação de planejamento: Uma oficina de produção sob encomenda precisa comportar uma grande variação no comprimento dos elementos, mas utilizar estações existentes de montagem e soldagem com capacidade para apenas um elemento longo por vez. Uma rota em linha reta é adequada para o fluxo regular, mas um elemento longo aguardando correção pode interromper o fluxo por tempo indeterminado. Uma área lateral de espera com acesso por ponte rolante pode evitar isso. O que importa não é simplesmente aumentar a área do piso; é integrar espaço para exceções, estabelecer critérios de liberação e definir um método para devolver esses itens ao fluxo principal.
3. Use o mapa de fluxo de aço em 7 zonas
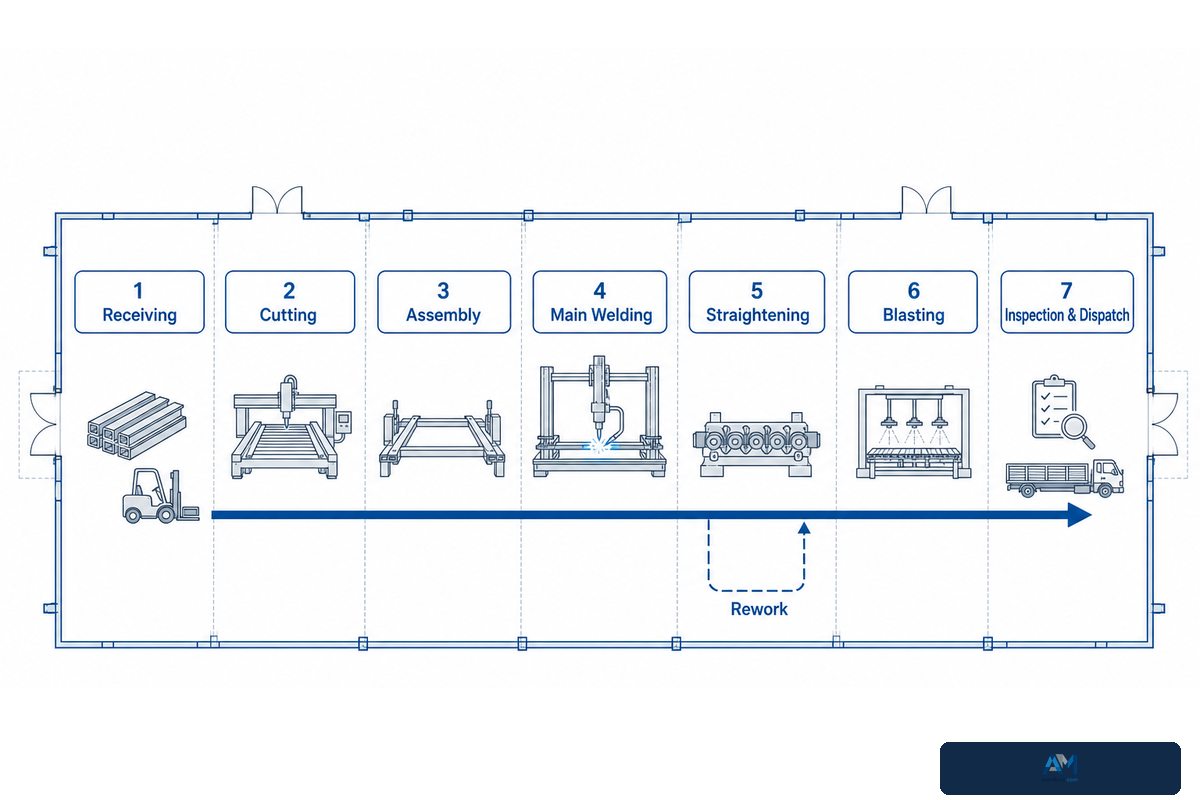
Este mapa de fluxo de aço em 7 zonas transforma as etapas de fabricação em áreas de planejamento de uma instalação de estruturas de aço. Trata-se de uma estrutura conceitual abstrata, e não de um conjunto de códigos de construção ou plantas baixas para uma instalação típica. Sua função é ajudar a identificar cruzamentos, falta de buffers adequados e outros problemas no fluxo de produção durante uma etapa de planejamento em que ainda é possível fazer alterações.
| Zona | Atividade principal | Questão de layout | Exceção necessária |
|---|---|---|---|
| 1. Recebimento e estoque | Descarregar, identificar e organizar as chapas | Os veículos de entrada podem descarregar sem acessar o fluxo de produtos acabados? | Quarentena para materiais não identificados ou danificados |
| 2. Corte e preparação | Cortar almas e mesas | Onde os componentes correspondentes aguardam sem se misturar? | Rota para sucata e novo corte |
| 3. Montagem | Ajustar e alinhar a seção H | A ponte rolante ou o sistema de roletes cobre o carregamento e o descarregamento? | Espera para correção do ajuste e da montagem da junta |
| 4. Soldagem principal | Executar as soldas longitudinais | As rotas de curso do pórtico, energia, fluxo e exaustão localizada estão protegidas? | Acesso para reparo e inspeção das soldas |
| 5. Desempeno e correção | Corrigir distorções e verificar as dimensões | As peças rejeitadas podem sair da linha principal sem inverter o fluxo de todas as peças? | Ponto de espera da qualidade e de ensaios não destrutivos |
| 6. Jateamento e preparação para acabamento | Limpar a superfície e prepará-la para o revestimento | A entrada, a câmara, o sistema de despoeiramento e a saída são tratados como uma única área operacional? | Desvio para peças ainda não prontas para o jateamento |
| 7. Inspeção final e expedição | Liberar, armazenar e carregar os elementos acabados | As peças aceitas podem sair sem cruzar o fluxo de chapas recebidas? | Espera para pendências e documentação |
O planejamento da qualidade só funciona quando os critérios de inspeção, as qualificações, o acesso, os prazos, os relatórios e o controle de itens não resolvidos são coordenados antes da fabricação metalmecânica.
Um ponto de inspeção não precisa ser uma nova oitava zona de produção Mas precisa de acesso físico, retenção, registros e rota de liberação, ou se tornará um trabalho em processo oculto que atrapalha a linha principal.
4. Dimensione o vão, a cobertura da ponte rolante e os corredores de transferência como um único sistema
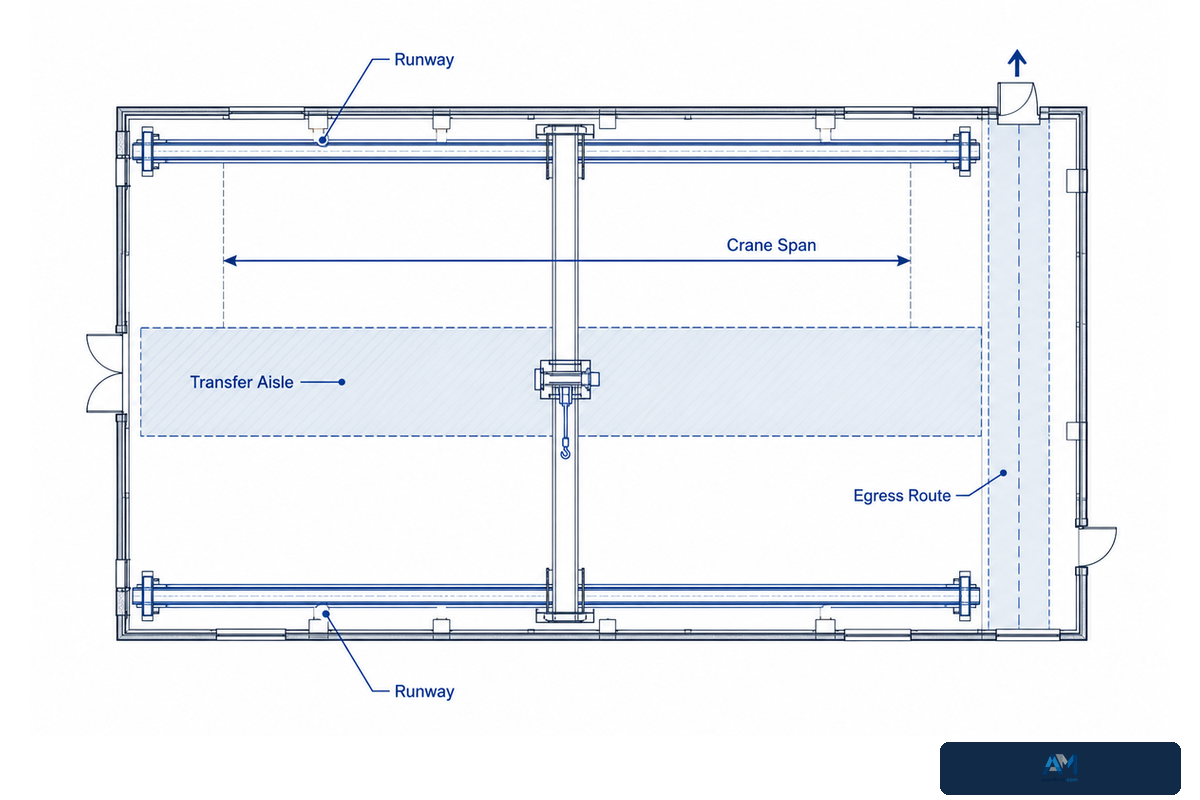
O vão livre, o alcance da ponte rolante, os corredores de transferência e as rotas de saída devem ser considerados em conjunto, pois cada um ocupa ou protege parte do mesmo galpão. Toda transferência deve permitir a passagem da peça mais longa; da mesma forma, os funcionários devem conseguir acessar o processo e sair dele sem que sua rota seja bloqueada por equipamentos ou materiais armazenados.
Para projetos nos Estados Unidos, a OSHA 1910.179 exige a indicação da carga nominal e aborda os afastamentos da ponte rolante, a operação designada e a inspeção. Essa disposição inclui afastamentos mínimos de 3 inches acima da ponte rolante e 2 inches nas laterais em relação a obstruções. Esses números são limites regulamentares para a ponte rolante; eles não dimensionam a oficina, o caminho de rolamento, a estrutura da edificação nem a rota do processo. Confirme o texto vigente na versão do eCFR de 29 CFR 1910.179.
A OSHA 1910.37 também exige que as rotas de saída permaneçam livres, desobstruídas, adequadamente iluminadas e sinalizadas. Elas devem ser dispostas de modo a evitar trajetos em direção a áreas de alto risco, a menos que esses trajetos estejam efetivamente protegidos. Considere os requisitos de saída como um dado fixo, e não como espaço excedente nos corredores.
Verificação da ponte rolante e das rotas
- Represente cada coleta, giro, posicionamento, inspeção, retrabalho e içamento para manutenção.
- Marque a aproximação do gancho e qualquer ponto de transferência sem visibilidade ou sem cobertura.
- Separe a movimentação normal dos elementos do fluxo de empilhadeiras e pedestres, das saídas e dos acessos de emergência.
- Confirme as reações do caminho de rolamento, o suporte da edificação, a altura de içamento e o acesso para manutenção com fornecedores e engenheiros qualificados.
Cenário de planejamento: Uma viga passa por roletes durante a montagem e a soldagem, mas a máquina de desempeno fica além do caminho de rolamento da ponte rolante. Na planta baixa, a linha parece contínua, porém um elemento não conforme não pode ser içado até um ponto lateral de espera. Estender a ponte rolante, reposicionar o ponto de espera ou adicionar um dispositivo de transferência definido são soluções diferentes, com impactos estruturais e custos distintos. Uma resposta adequada se baseia na rota de exceção, e não em uma preferência genérica por maior capacidade da ponte rolante.
5. Reserve o espaço operacional real do equipamento, não apenas a área de instalação
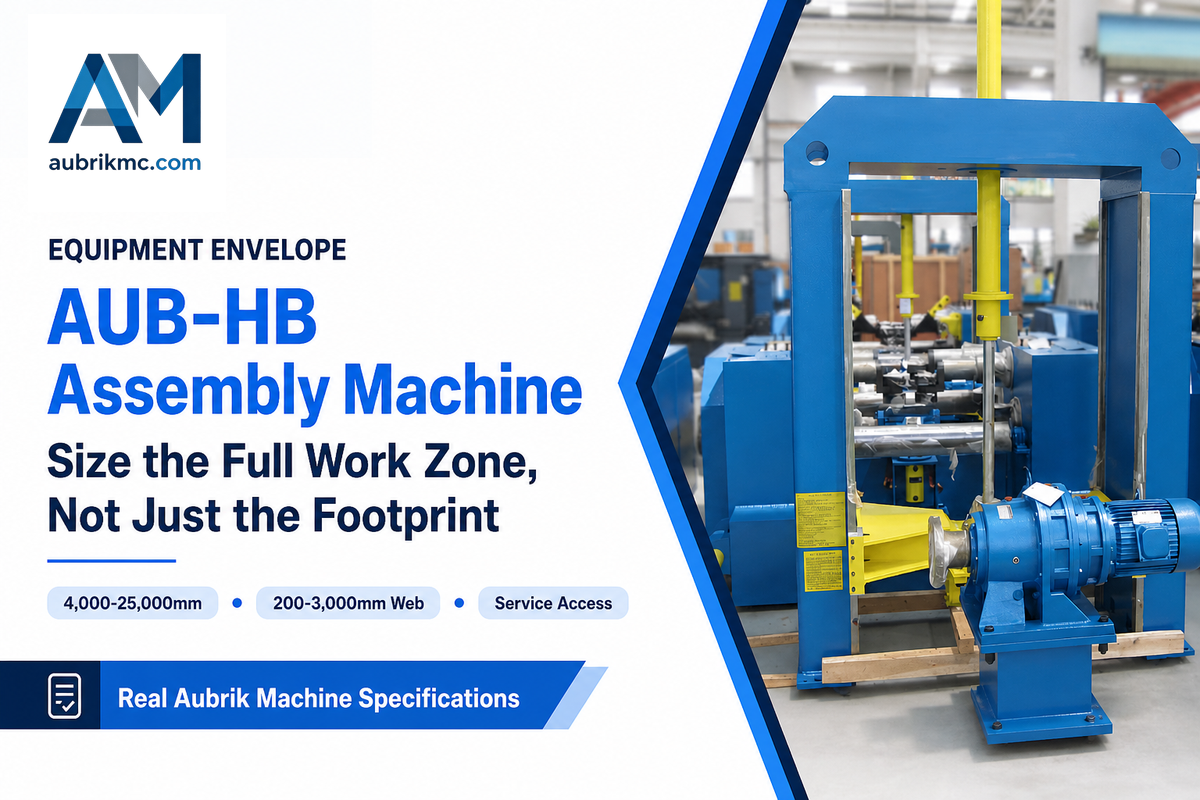
A área de instalação de uma máquina mostra apenas o espaço que ela ocupa quando está parada. Seu espaço operacional também inclui o comprimento da peça na entrada e na saída, os roletes, as proteções, o posto do operador, os equipamentos de controle elétrico, as rotas de cabos, as conexões para exaustão localizada de fumos de soldagem ou poeira, o acesso para manutenção e o trajeto necessário para remover componentes internos importantes durante a manutenção.
A linha de máquinas de montagem AUB-HB publicada pela Aubrik especifica comprimentos de peças de trabalho de 4.000 mm–25.000 mm e alturas de alma de 200 mm–3.000 mm. Essas são especificações de configuração fornecidas pelo próprio fabricante, e não evidências independentes de produtividade ou adequação a uma edificação específica. Elas demonstram por que o comprimento máximo da peça do comprador deve constar no layout antes da alocação do espaço de carregamento e descarregamento.
A linha publicada de máquinas de soldagem com pórtico AM-HG especifica vãos de pórtico de 4.000 mm, 5.000 mm e 6.000 mm e velocidades de soldagem de 300 mm/min–900 mm/min. O layout ainda precisa considerar o comprimento dos trilhos, o afastamento nas extremidades, os equipamentos de fluxo, a fonte de soldagem, a exaustão localizada, o acesso do operador e a rota de manutenção. A velocidade de soldagem, isoladamente, não permite prever a produção da linha, pois o ajuste e a montagem da junta, o giro, a inspeção, os buffers e as trocas de configuração também consomem tempo.
A página da máquina de jateamento de aço da Aubrik apresenta as dimensões operacionais de cinco modelos, com tamanhos máximos de peças de trabalho indicados entre 800 mm × 1.500 mm e 3.000 mm × 3.000 mm e cargas máximas entre 1.000 kg e 10.000 kg. Reserve comprimento na entrada e na saída, coleta de poeira, recuperação do abrasivo, portas de acesso e espaço para manutenção ao redor da câmara. Não considere as dimensões da câmara como a zona completa.
Verificação ilustrativa de comprimento
Se a base de planejamento incluir um elemento de 25 m, uma posição de espera de entrada para o comprimento total mais uma posição de saída para o comprimento total já representam 25 m + 25 m = 50 m de alocação linear. Esses 50 m não incluem a máquina, os roletes, as proteções, as transferências, as saídas, o acesso para manutenção nem os afastamentos estruturais. O cálculo não determina o comprimento da edificação; ele revela um dado que um layout baseado apenas na área de instalação deixaria de considerar.
6. Defina as utilidades e os controles de segurança antes das fundações
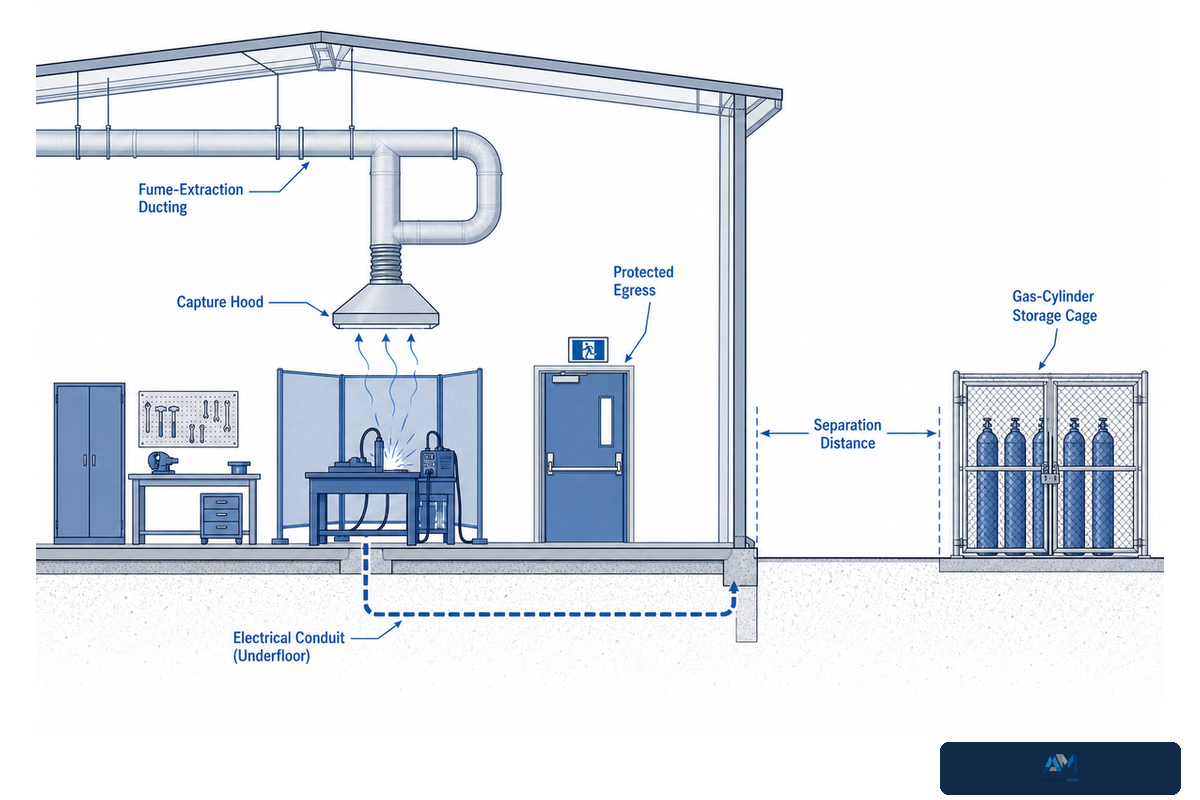
As utilidades e os controles de segurança devem fazer parte do layout inicial, pois dutos, armazenamento de gases, distribuição de energia, coleta de poeira, saídas protegidas, controles de ruído e isolamento para manutenção exigem espaço físico. Mover uma máquina posteriormente pode ser mais fácil do que mover uma fundação, um pilar da ponte rolante, uma tubulação enterrada ou uma abertura no teto.
Para a indústria em geral nos Estados Unidos, a OSHA 1910.252 abrange prevenção de incêndios em soldagem, proteção, áreas designadas para trabalhos a quente e condições de ventilação. A ficha técnica da AWS sobre ventilação explica que a ventilação pode ser natural, mecânica ou uma combinação de ambas, e que a exaustão localizada utiliza dispositivos de captação, dutos e ventiladores para remover os fumos de soldagem na fonte. A captação na fonte afeta o acesso à tocha, a posição da coifa, a rota dos dutos, o ar de reposição e o local de descarga.
O armazenamento de gases é uma restrição espacial distinta. A OSHA 1910.253 inclui requisitos dos Estados Unidos para o armazenamento de cilindros em local seco, ventilado e protegido, controle de quantidades e separação entre oxigênio e gás combustível ou materiais combustíveis. Uma das opções citadas é uma separação de 20 ft; outra utiliza uma barreira não combustível que atenda aos requisitos. Não copie esse exemplo para um layout global sem verificar toda a norma vigente e a jurisdição do projeto.
O ruído também deve ser medido, e não estimado com base na lista de máquinas. As orientações da OSHA sobre ruído identificam, nos Estados Unidos, um nível de ação médio ponderado no tempo de 85 dBA durante 8 horas e priorizam controles de engenharia e administrativos antes da dependência de proteção auditiva. Use o mapa de ruído medido para avaliar o jateamento, o corte, o desempeno, os ventiladores de exaustão localizada, as barreiras, os postos dos operadores e as atividades silenciosas adjacentes.
| Interface | Dado de entrada do layout | Responsável pela verificação |
|---|---|---|
| Sistema elétrico | Tensão, frequência, carga instalada, demanda, rotas de cabos, aterramento, isolamento | Engenheiro eletricista e fornecedor do equipamento |
| Fumos de soldagem | Processo, consumíveis, posição de captação, rota dos dutos, ar de reposição, descarga | Higienista ocupacional ou profissional de ventilação |
| Gases comprimidos e combustíveis | Consumo, quantidade armazenada, ventilação, proteção, separação, rota do coletor de distribuição | Profissional de segurança e autoridade local |
| Poeira de jateamento | Localização do coletor, dutos, recuperação do abrasivo, acesso, movimentação de resíduos | Especialistas em sistemas de despoeiramento e meio ambiente |
| Saída e proteção contra incêndio | Saídas, proteção das rotas, controle de combustíveis, sistemas de extinção, zonas de trabalho a quente | Profissional de segurança contra incêndio e proteção da vida e autoridade local |
| Ruído | Níveis medidos, duração da exposição, barreiras, enclausuramento, posição do operador | Higienista ocupacional ou profissional de segurança qualificado |
7. Identifique retornos e gargalos no papel
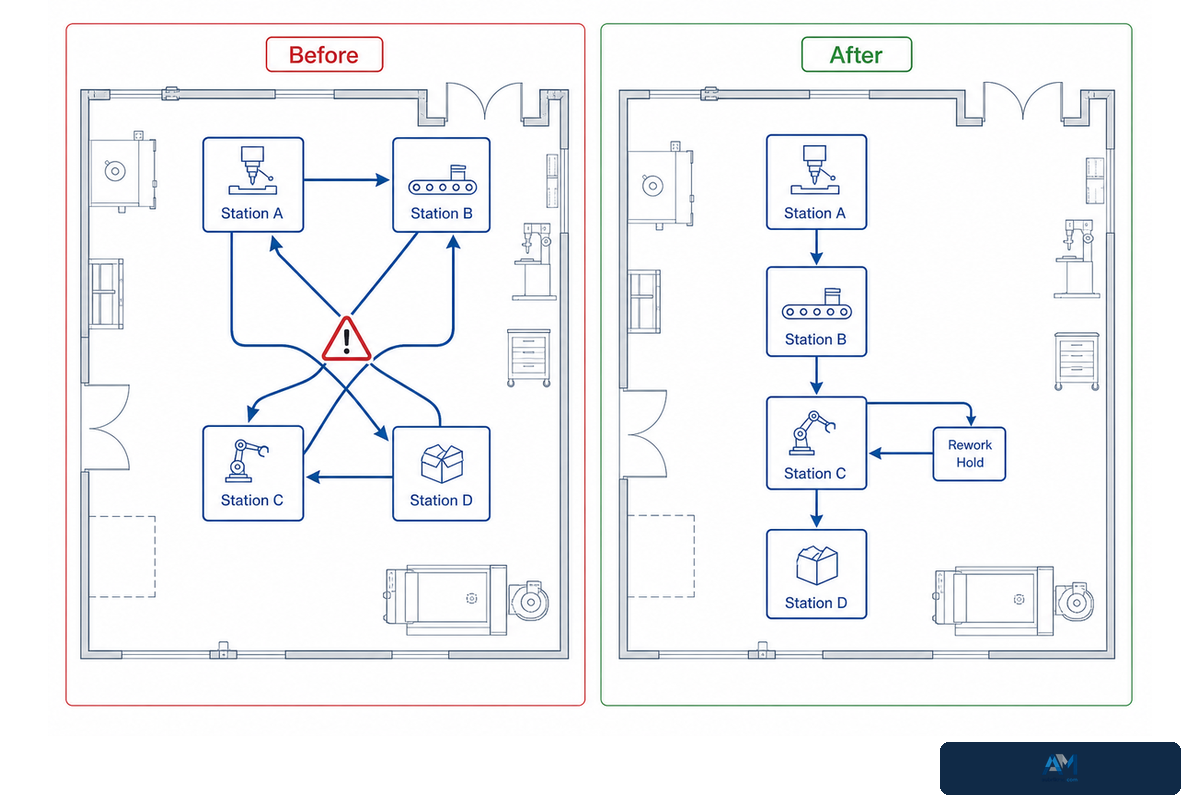
O problema de layout mais fácil de resolver é aquele solucionado antes da construção. Trace, do início ao fim, a rota de uma peça normal, uma peça com comprimento máximo, uma peça rejeitada, a remoção de um componente para manutenção e uma rota de saída de emergência. Cada linha traçada comprova uma das premissas do layout.
- As rotas de materiais brutos e acabados se cruzam. Separe seus horários ou trajetos físicos antes que empilhadeiras e pontes rolantes disputem o mesmo espaço.
- A cobertura da ponte rolante termina em um ponto de transferência. Defina o dispositivo de transferência e o apoio temporário seguro, em vez de presumir que os operadores improvisarão.
- A máquina cabe, mas a peça não. Verifique novamente o carregamento, o descarregamento, o giro, as proteções e a remoção para manutenção.
- Nenhum buffer protege uma estação lenta. Defina quantos elementos reais podem aguardar e onde o status deles ficará visível.
- A inspeção cria um fluxo inverso. Posicione a área de espera da qualidade de modo que as peças aceitas e rejeitadas tenham etapas seguintes distintas.
- A expansão ocupa o eixo logístico. Preserve o galpão da extremidade, a continuidade do caminho de rolamento, o corredor de utilidades, as portas e a circulação externa necessários para o crescimento.
Um layout confiável não promete eliminar toda movimentação. Ele elimina a movimentação que não transforma, inspeciona, protege nem entrega a peça. A discussão da The Fabricator sobre o fluxo da oficina relaciona um layout eficiente ao controle do estoque em processo e à previsibilidade da capacidade. Isso é mais útil do que representar o maior número possível de máquinas dentro das paredes.
Verificação ilustrativa de gargalo: Suponha que um elemento repetitivo leve, em média, 8 min na montagem, 14 min na soldagem principal, 6 min nas transferências e 5 min na inspeção dimensional. A soldagem é a restrição teórica antes de acrescentar períodos de parada, esperas da qualidade ou uma troca de lote de 20 min. Dois turnos de 8 horas não eliminam essa restrição; apenas prolongam o período durante o qual ela opera. Esses números são referências para o método, e não afirmações sobre o desempenho da Aubrik. Substitua-os por dados observados de tempo de ciclo do seu mix real de produtos.
Quando não comprar uma linha totalmente integrada
Não adote a integração por transportadores como padrão quando as rotas dos produtos mudam com frequência, os tempos de ciclo das estações são pouco conhecidos, o retrabalho sai regularmente da rota principal ou a edificação não permite proteger os afastamentos para carregamento, manutenção e saída. A integração pode reduzir içamentos repetidos, mas também acopla as estações. Se um processo parar e o buffer não puder absorver o atraso, o trabalho a montante também poderá parar. Uma configuração em etapas pode ser o melhor primeiro passo quando a demanda é incerta ou a oficina precisa permanecer em operação durante a expansão.
8. Aplique a matriz de configuração vão × ponte rolante × produtividade
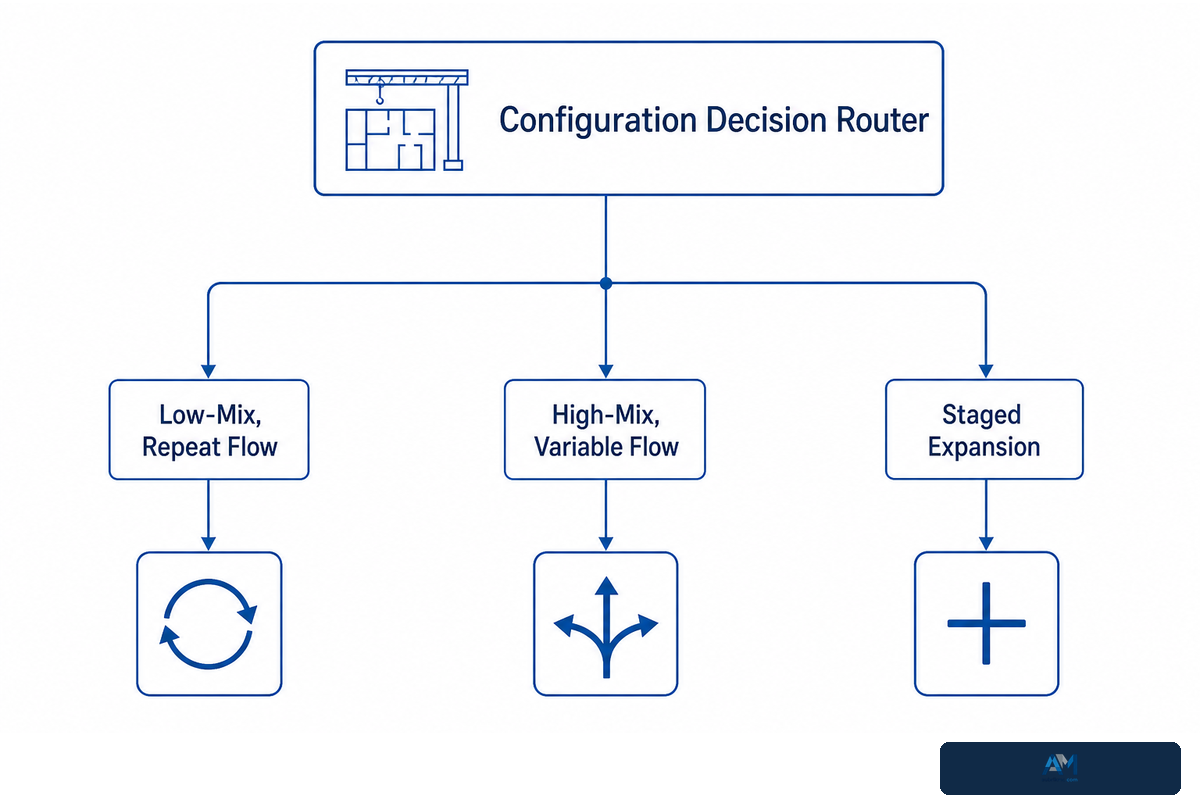
A matriz de configuração vão × ponte rolante × produtividade transforma os dados do comprador em uma discussão sobre o layout. Ela não é um cálculo estrutural nem uma recomendação de máquina. Use-a para revelar qual decisão muda quando o mix de peças, a produção, a cobertura da ponte rolante, a capacidade dos buffers ou o cronograma de expansão se alteram. Considere as disposições de 29 CFR 1910.179 sobre pontes rolantes como limites regulamentares, e não como uma fórmula de dimensionamento para a matriz.
| Tipo de decisão | Baixo mix, fluxo repetitivo | Alto mix, fluxo variável | Expansão em etapas | Limitações / Não indicado para |
|---|---|---|---|---|
| Rota predominante | Sequência linear e repetível | Rota principal com células robotizadas laterais | Extensão futura protegida | Nenhuma opção atende a etapas de processo indefinidas |
| Faixa de elementos | Faixa estreita e estável | Grande variedade de comprimentos e seções | Faixa atual mais o máximo futuro | As médias não contemplam a peça de tamanho máximo |
| Movimentação de peças | Roletes ou transportadores para transferências repetitivas | Pontes rolantes e pontos de transferência flexíveis | Interfaces preparadas para transportadores futuros | Os transportadores não resolvem o retrabalho fora da linha |
| Cobertura da ponte rolante | Exceções, carregamento, giro, manutenção | Ampla cobertura para variações de rota | Continuidade do caminho de rolamento reservada | Maior cobertura não substitui um bom fluxo |
| Buffers | Estoque em processo pequeno e controlado | Áreas de espera separadas por rota e status | Capacidade temporária sem bloquear a expansão | A área do piso, isoladamente, não define a capacidade dos buffers |
| Inspeção | Pontos de espera definidos na linha | Inspeção acessível fora da linha | Registros e acesso dimensionados conforme as etapas | A matriz não define os critérios de aceitação das normas |
| Utilidades | Serviços fixos ao longo da linha | Pontos flexíveis de alimentação e células robotizadas isoladas | Capacidade de reserva e corredores protegidos | A capacidade de reserva deve ser calculada, não estimada |
| Saída | Protegida ao lado da rota repetitiva | Protegida em meio ao fluxo variável das células robotizadas | Mantida durante cada etapa da construção | Os corredores de produção não podem servir automaticamente como saídas |
| Expansão | Duplicar um módulo comprovado | Adicionar células robotizadas flexíveis ao redor do eixo principal | Estender a linha, a ponte rolante e as utilidades | O espaço reservado sem interfaces não está preparado para expansão |
Use a matriz em uma análise da oficina com dados mensuráveis. Se a equipe não puder informar a carga mais pesada, o elemento máximo, a produção necessária, a estação provavelmente mais lenta e o estoque em processo aceitável, o layout não estará pronto para a otimização final.
Construção de oficina de estruturas de aço: documento de personalização para o fornecedor da oficina
As decisões sobre a construção de uma oficina de estruturas de aço não podem ser dissociadas do projeto da oficina. Em uma oficina metalmecânica, o edifício pode usar aço pré-fabricado na estrutura principal, mas o conjunto pré-fabricado ainda precisa suportar as reações reais das pontes rolantes, as cargas dos equipamentos, os dutos, as portas e as aberturas necessárias ao processo. Trate a construção da oficina como uma transferência de responsabilidades de engenharia: a equipe de produção define o trabalho, enquanto a equipe responsável pelo projeto da estrutura de aço verifica o sistema estrutural de aço, os pilares de aço, as fundações, os contraventamentos, a cobertura e os painéis de fechamento. Essa delimitação é importante tanto para o projeto de uma nova oficina personalizada quanto para a conversão de uma planta industrial existente.
Não aceite alegações genéricas de alta resistência, baixo custo, construção rápida ou ampla faixa de aplicação como prova de que um único conceito de edificação é adequado ao trabalho. Estruturas de grandes vãos podem eliminar pilares internos, mas sua integridade estrutural deve ser verificada considerando cargas elevadas, dinâmica das pontes rolantes, ventos fortes, neve intensa e as condições sísmicas do projeto. Em comparação com edificações tradicionais, um sistema pré-fabricado pode alterar a velocidade da construção e a demanda por mão de obra no local, mas a relação custo-benefício depende da fabricação local, do transporte, das fundações, da proteção contra incêndio, do fechamento e das restrições de montagem.
Antes de o trabalho chegar ao canteiro de obras, verifique quem fará a pré-fabricação de cada conjunto e quais dimensões permanecerão ajustáveis. Registre as personalizações permitidas, as interfaces fixas e cada abertura ou suporte personalizável. Um exemplo de transferência de informações poderia indicar um vão de 24.000 mm, uma ponte rolante de 20 t, uma reação de 300 kN no caminho de rolamento e um revestimento de 80 µm; esses valores de exemplo demonstram o formato de dados exigido, não uma recomendação. O cronograma deve separar a fabricação em fábrica da montagem no local e apresentar o tempo de construção, o período total de construção e os cronogramas de instalação dos trilhos das pontes rolantes, utilidades, máquinas, exaustão localizada e comissionamento. Também deve mostrar como a empreiteira controlará os resíduos da construção e manterá as rotas protegidas desobstruídas caso a produção industrial continue nas proximidades.
Os dados de durabilidade devem constar da mesma transferência de informações. Especifique o ambiente operacional, a exposição à corrosão, o sistema de proteção anticorrosiva, a drenagem, os rufos e os controles contra infiltração de água; em seguida, relacione o acesso para inspeção e manutenção à vida útil prevista e à durabilidade prática. “Ambientalmente correto” ou “economicamente viável” devem permanecer como objetivos condicionais até que os materiais, o consumo de energia, a manutenção e o escopo de substituição sejam comparados para o local real.
Decisões de personalização para oficinas industriais modernas e edificações tradicionais
Por fim, informe ao fornecedor da oficina qual será a função da edificação. Requisitos copiados de centros logísticos, edifícios comerciais ou outro projeto industrial moderno podem não contemplar as necessidades operacionais de soldagem, jateamento, inspeção e movimentação de peças pesadas. Instalações industriais de grande porte e operações comerciais mistas podem compartilhar a terminologia empregada para o fechamento da edificação, mas o projeto da oficina de estruturas de aço ainda deve seguir o fluxo específico do produto. Portanto, uma proposta útil relaciona cada escolha estrutural e de fechamento a um caso de carga, uma restrição operacional, uma sequência de construção ou uma alteração futura.
Por que um modelo de garagem aberta ou cobertura vertical não serve como escopo de uma oficina
Especificações copiadas de pavilhões de exposições, estádios ou garagens abertas raramente contemplam cargas industriais móveis, exaustão localizada do processo, pontos de espera para inspeção e manutenção com apoio de ponte rolante. Uma edificação de produção fechada também pode precisar de drenagem, controle de pragas, compartimentação contra incêndio e controles de contaminação que não são necessários em um abrigo aberto. Reutilize um detalhe comprovado somente após a equipe do projeto confirmar que o caso de carga, a função do fechamento, o acesso e o ambiente operacional correspondem aos da oficina.
9. Envie uma solicitação de cotação da oficina pronta para produção
Uma solicitação de cotação útil descreve o problema de produção em termos mensuráveis. Copie a tabela abaixo para sua consulta, preencha os campos em branco e anexe um desenho em escala da edificação ou do local, quando disponível.
Lista de verificação da solicitação de cotação — copie estes itens para sua solicitação:
| Parâmetro | Faixa recomendada | Por que é importante | Como verificar |
|---|---|---|---|
| Faixa de dimensões dos perfis | Valores mín./máx. de alma, mesa, espessura e comprimento em mm | Define os limites dimensionais dos equipamentos e da movimentação de peças | Desenhos técnicos aprovados dos produtos |
| Carga máxima de içamento | Máximo em kg ou t em cada transferência | Define os dados necessários da ponte rolante e dos apoios | Cálculo de peso e análise do içamento |
| Produção e turnos | t/ano ou peças/ano; turnos/dia | Define as questões de ciclo e pulmões de produção | Previsão de produção e variedade de peças |
| Edificação disponível | Comprimento × largura × altura livre em mm | Identifica restrições de fluxo, portas e utilidades | Levantamento em escala ou desenho técnico da edificação |
| Energia elétrica e ar comprimido | V/Hz/fase, kW disponíveis, pressão e vazão de ar | Evita incompatibilidades nas utilidades | Plano de utilidades e medição no local |
| Exaustão localizada e poeira | Processos, consumíveis, pontos de captação e limites locais | Define o plano de dutos, coletor e ar de reposição | Análise de higiene ocupacional e ambiental |
| Segurança e rotas de saída | Requisitos de saída, incêndio, armazenamento de gás, ruído e proteções | Protege as pessoas e o processo de aprovação | Código local e avaliação de riscos |
| Qualidade e aceitação | Pontos de espera, ensaios não destrutivos, registros, material para testes e testes de aceitação | Define o acesso e as evidências de liberação | Plano da qualidade do projeto e teste acompanhado |
Use o seletor de configuração de linha de perfis H da Aubrik para estruturar a discussão sobre os equipamentos quando a família de processos ainda não estiver definida. Um fornecedor consegue analisar criticamente o escopo com mais eficácia do que uma solicitação que informa apenas a área do piso.
10. Escolha máquinas independentes ou uma linha integrada
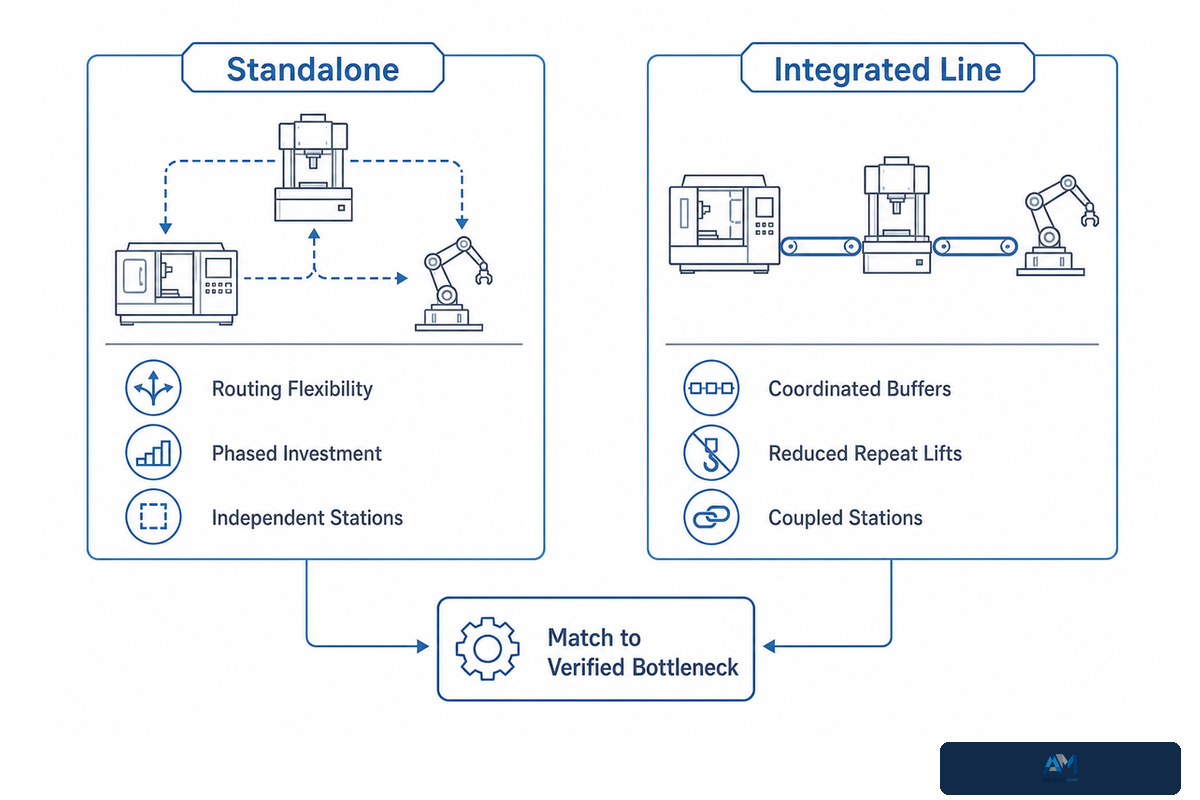
Equipamentos independentes e transportadores integrados solucionam restrições diferentes. Máquinas independentes preservam a flexibilidade do fluxo e permitem investimentos em etapas. A movimentação integrada de peças torna-se mais vantajosa quando os içamentos, as esperas e as transferências repetitivas, e não o processo em si, constituem o gargalo comprovado; a análise da movimentação de materiais em oficinas de estruturas metálicas da The Fabricator apresenta um contexto relevante do setor.
Compare os tempos de ciclo das estações, as trocas de configuração, a variedade de peças, os pontos de espera da qualidade, as intervenções de manutenção e a frequência de exceções. Uma linha integrada precisa de pulmões de produção e lógica de desvio, pois uma estação parada pode afetar o trabalho anterior e posterior. Um arranjo independente exige organização rigorosa das esperas, pois a flexibilidade do fluxo pode se transformar em um volume descontrolado de produtos em processo.
Cenário de planejamento: Uma família de produtos repetitivos passa pela montagem, soldagem em pórtico, desempeno e jateamento na maioria dos dias, enquanto perfis especiais exigem ajuste, montagem e inspeção adicionais. A família repetitiva pode justificar roletes e controles coordenados, mas o fluxo especial ainda precisa de acesso para a ponte rolante e de uma área lateral de espera. A decisão não se resume a escolher entre integração ou máquinas independentes para toda a planta. É possível adotar um fluxo central integrado com células de exceção deliberadamente flexíveis.
Principal conclusão
Escolha a oficina, a ponte rolante e o sistema de movimentação de peças com base no fluxo verificado das peças e em suas exceções; não obrigue a produção a se adaptar ao fechamento de uma edificação selecionado apenas pela área do piso.
Perguntas frequentes
O que é uma oficina de estruturas de aço?
Resposta
Uma oficina de estruturas de aço é uma edificação industrial cuja estrutura principal é feita de aço. Para a fabricação metalmecânica, a definição útil vai além do fechamento da edificação: a oficina também contém um fluxo planejado para matérias-primas, peças, pontes rolantes, soldagem, correção, inspeção, preparação de superfície, armazenamento e expedição. O melhor arranjo depende do produto e do processo, não apenas da área do piso.
Quais são os principais aspectos a considerar no projeto de uma oficina de estruturas de aço?
Resposta
Os principais dados de entrada incluem a faixa de produtos, a produção pretendida, a sequência dos processos, o vão e a malha de pilares, o alcance da ponte rolante, as cargas sobre o piso e as fundações, os limites operacionais das máquinas, as portas e a logística, as saídas protegidas, a energia, a exaustão localizada de fumos de soldagem e poeira, o armazenamento de gás de proteção, o controle de incêndio, o ruído, o acesso para inspeção, os pulmões de produção, a manutenção e a expansão. O projeto estrutural e a conformidade regulamentar devem ser verificados por profissionais qualificados para o local do projeto.
As oficinas de estruturas de aço podem ser personalizadas para necessidades específicas?
Resposta
Sim. As dimensões dos vãos, os sistemas de pontes rolantes, as portas, a sequência dos equipamentos, as utilidades, a exaustão localizada, os pulmões de produção, os pontos de inspeção e as interfaces de expansão podem ser configurados conforme os produtos exigidos. O conceito de “personalizado” deve ser convertido em dados mensuráveis, como as dimensões máximas dos perfis, a carga máxima de içamento, a produção anual, o padrão de turnos, as cargas de projeto locais, os testes de aceitação e as utilidades disponíveis no local.
Quanto custa construir uma edificação com estrutura de aço?
Resposta
Nenhum custo universal por metro quadrado é confiável. Calcule o preço da estrutura específica do projeto, das pontes rolantes, das fundações, do fechamento, da proteção contra incêndio, das utilidades, dos equipamentos, da instalação, da certificação e das obras no local, indicando explicitamente todas as exclusões.
Posso ampliar minha oficina de estruturas de aço posteriormente?
Resposta
A expansão só é viável quando o plano original preserva as interfaces necessárias. Reserve uma extremidade ou lateral para expansão, circulação externa, portas futuras, continuidade dos caminhos de rolamento das pontes rolantes, caminhos de carga estrutural, capacidade das utilidades, trajetos de exaustão localizada, conexões de controle e dados, alinhamento dos transportadores e acesso seguro durante a construção. Proteja as saídas atuais e a produção durante a construção da nova etapa. Sequencie o novo trabalho de modo que as interfaces das pontes rolantes e da logística possam ser comissionadas sem bloquear a produção atual. A simples existência de um terreno vazio ao lado de uma oficina não torna a planta preparada para expansão.
Uma edificação de aço é mais barata que uma de concreto?
Resposta
Qualquer um dos sistemas pode ser mais econômico em um projeto específico. A viabilidade econômica do projeto depende dos preços locais dos materiais e da mão de obra, do vão, das cargas das pontes rolantes e da cobertura, das fundações, da proteção contra incêndio, do cronograma, dos requisitos de durabilidade, do ambiente operacional e de futuras modificações. Compare escopos equivalentes e requisitos do ciclo de vida, não apenas os preços do fechamento da edificação.
Para consultar os limites de segurança dos Estados Unidos mencionados nestas respostas, veja as disposições vinculadas da OSHA sobre pontes rolantes e rotas de saída; os requisitos locais ainda regem o projeto.
Planeje a oficina em função do trabalho
Um escopo consistente para uma oficina de estruturas de aço mapeia o fluxo completo de cada peça normal e especial. Ele define a faixa de operação de cada ponte rolante, o ponto de acesso e o trajeto dos materiais, além de indicar claramente a localização das utilidades de apoio e dos caminhos protegidos até cada saída.
Envie à Aubrik as dimensões padrão dos perfis, a carga máxima de içamento, as principais etapas do fluxo de materiais, os requisitos de ritmo de produção, as restrições do local, as utilidades disponíveis, os critérios de inspeção e as diretrizes gerais da instalação. Em vez de depender de um cálculo genérico por metro quadrado, a Aubrik pode desenvolver uma configuração de sistema que permita cotação, instalação e aceitação conforme requisitos definidos.
Prepare a configuração da sua oficina
Informe à Aubrik sua faixa de perfis H, a produção pretendida, as dimensões disponíveis da edificação, as restrições das pontes rolantes e as etapas de processo necessárias.
Solicite uma discussão sobre o layoutArtigos e ferramentas relacionados
- Guia da linha de produção de estruturas de aço com perfis H
- Verificador de capacidade e normas para perfis H
- Seletor de vão, ponte rolante e fluxo de trabalho
- Calculadora de custos da oficina
- Estimador de mão de obra e produtividade para perfis H
Referências e fontes
- OSHA 1910.179, Pontes rolantes e pontes rolantes de pórtico
- Código Eletrônico de Regulamentos Federais, 29 CFR 1910.179
- OSHA 1910.252, Requisitos gerais para soldagem, corte e brasagem
- OSHA 1910.253, Soldagem e corte com gás oxicombustível
- OSHA 1910.37, Manutenção, proteções e características operacionais das rotas de saída
- Manual Técnico da OSHA, Ruído
- American Welding Society, Ficha técnica nº 36, Ventilação para soldagem e corte
- American Welding Society, Normas e publicações
- American Welding Society, Tendências em inspeção, Planejamento da qualidade
- The Fabricator, Como obter um fluxo eficiente com um layout adequado do chão de fábrica
- The Fabricator, Movimentação moderna de materiais em oficinas de estruturas metálicas
- Texas Department of Insurance, Segurança em oficinas de fabricação metalmecânica
As fontes dos Estados Unidos ilustram limites regulamentares específicos. Os requisitos locais de construção, estrutura, eletricidade, incêndio, meio ambiente e segurança ocupacional regem o projeto final.
Postagens relacionadas




Em alta agora



