
Entre em contato com a Aubrik Company

Atualizado em julho de 2026.
Uma máquina de jateamento é um equipamento de preparação de superfícies que limpa e cria um perfil no metal lançando material abrasivo por meio de uma turbina centrífuga de alta velocidade (normalmente 60–90 m/s), em vez de ar comprimido. Este guia explica como o processo funciona, os seis tipos de máquina, como escolher o material abrasivo, o que as normas de acabamento superficial realmente especificam — e o principal erro cometido pela maioria dos compradores.
Em uma máquina de jateamento, uma turbina centrífuga central, acionada por motor, lança granalha esférica ou angular de aço contra a peça, removendo carepa de laminação, ferrugem e revestimentos antigos e criando uma superfície rugosa adequada para pintura. O equipamento filtra, separa e recircula o abrasivo usado e coleta o pó em uma câmara separada. Três métodos de propulsão do abrasivo são descritos em uma publicação da Agência de Proteção Ambiental dos Estados Unidos. Agência de Proteção Ambiental: pressão de água, pressão de ar e turbina centrífuga.
Especificações rápidas
| Propulsão | Turbina centrífuga (em comparação com pressão de ar e pressão de água) |
| Acionamento da turbina de jateamento | ~2.000–3.600 rpm com motores de 11–22 kW (informado pelo fabricante) |
| Velocidade de saída do abrasivo | ~200–300 ft/s (60–90 m/s) (informado pelo fabricante, não é uma norma publicada) |
| Grau de limpeza normalmente especificado | Sa 2½ (ISO 8501-1) / SSPC-SP 10, metal quase branco |
| Perfil de ancoragem típico | 1,5–3 mils (38–76 µm), angular |
| Recuperação do abrasivo | ~90–95% por ciclo em uma máquina com recirculação (informado pelo fabricante) |
| Dureza da granalha esférica de aço fundido | 40–51 HRC na classe padrão (SAE J827) |
| Classificação granulométrica do abrasivo | SAE J444 (números S para granalha esférica e números G para granalha angular) |
O que é uma máquina de jateamento e como ela funciona
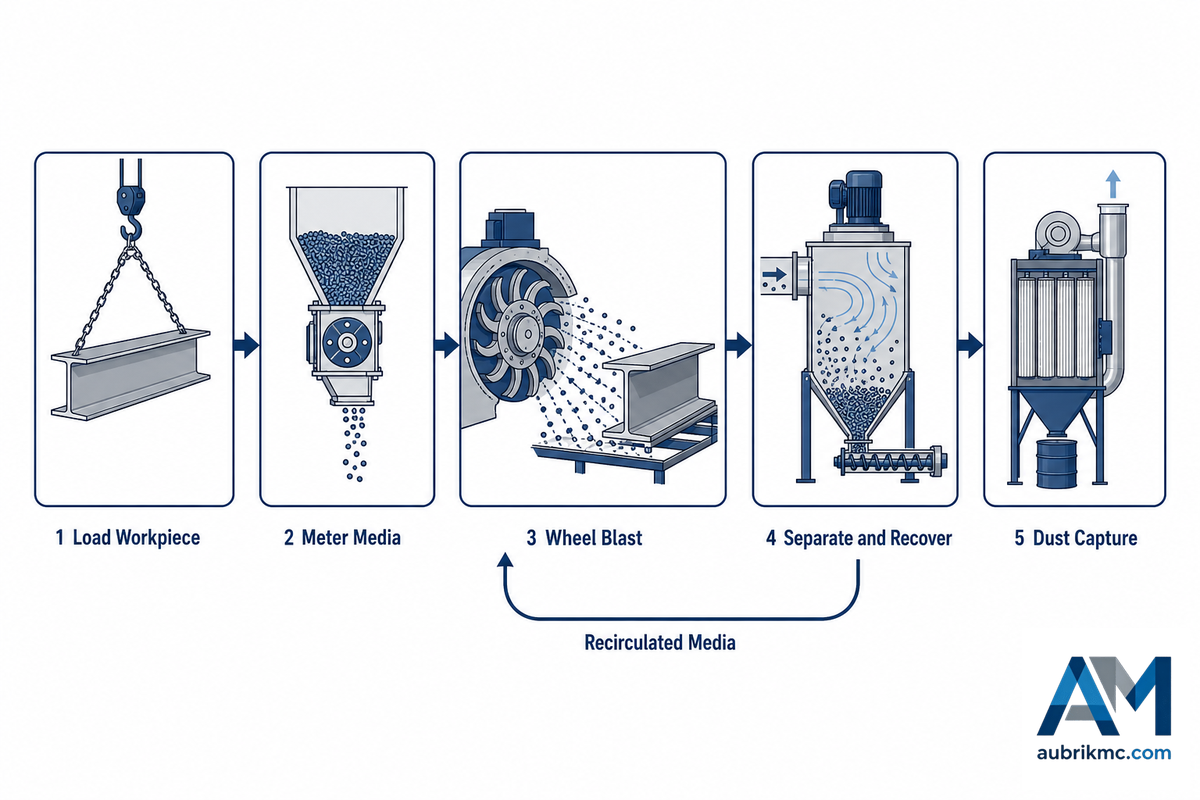
Independentemente da denominação, qualquer máquina industrial desse tipo executa estas mesmas cinco funções. Esta visão geral do processo de jateamento — uma das categorias mais eficientes de equipamentos de preparação de superfícies na fabricação — permite analisar criticamente uma ficha técnica em vez de simplesmente confiar no catálogo.
A característica que define o equipamento é a forma como ele projeta o abrasivo. De acordo com o documento de referência AP-42 da EPA sobre jateamento abrasivo, “os três métodos de propulsão usados em sistemas de jateamento abrasivo são: turbinas centrífugas, pressão de ar ou pressão de água”, e os sistemas de turbina centrífuga “usam forças centrífugas e inerciais para impulsionar mecanicamente o material abrasivo”. Sem compressor de ar. Sem bico. Sem mangueira. A turbina. O motor que aciona a turbina. A turbina possui palhetas.
- Carregamento. A peça entra na zona de carregamento de uma das seguintes formas: gancho, esteira, tambor ou mesa giratória.
- Dosagem do abrasivo. Uma válvula de dosagem simples alimenta a caixa de controle da turbina com granalha esférica ou angular, cujo diâmetro pode variar de 0,2-2,0 mm.
- Jateamento. A turbina acionada por motor elétrico lança o abrasivo em alta velocidade sobre o substrato, seguindo um percurso programado — toda a transferência de energia ocorre por um processo mecânico, sem necessidade de ar comprimido.
- Separação e reciclagem. O abrasivo é elevado por um elevador de canecas até um separador por fluxo de ar, que remove finos, carepa, granalha quebrada — tudo com tamanho aproximado inferior a 3 mm — e devolve o material reutilizável ao reservatório. Os fabricantes informam uma recuperação de 90-95% por ciclo.
- Remoção de material particulado. O material particulado fino segue para um coletor de pó antes de o ar ser lançado na atmosfera.
Velocidades de turbina de 2.000 a 3.600 rpm, com o abrasivo saindo a 200 a 300 ft/s (60 a 90 m/s), são valores frequentemente divulgados pelos fornecedores de equipamentos. Esses números são alegações típicas de fornecedores, não constantes oficiais — nenhum órgão governamental ou setorial estabelece uma velocidade oficial para a turbina.
Para que serve uma máquina de jateamento?
Principalmente para quatro aplicações. Remover ferrugem e carepa de laminação do aço laminado a quente antes da pintura. Remover areia, machos, rebarbas e outros resíduos de peças fundidas após a desmoldagem. Remover carepa e rebarbas de peças forjadas, barras e elementos de fixação. E realizar o jateamento para indução de tensões compressivas — cujo objetivo não é limpar, mas criar uma camada de tensão compressiva na superfície, aumentando assim a vida útil da peça à fadiga. A turbina é a mesma; basta alterar o abrasivo, a intensidade e a duração da aplicação.
Jateamento por turbina versus jateamento com ar versus indução de tensões por jateamento
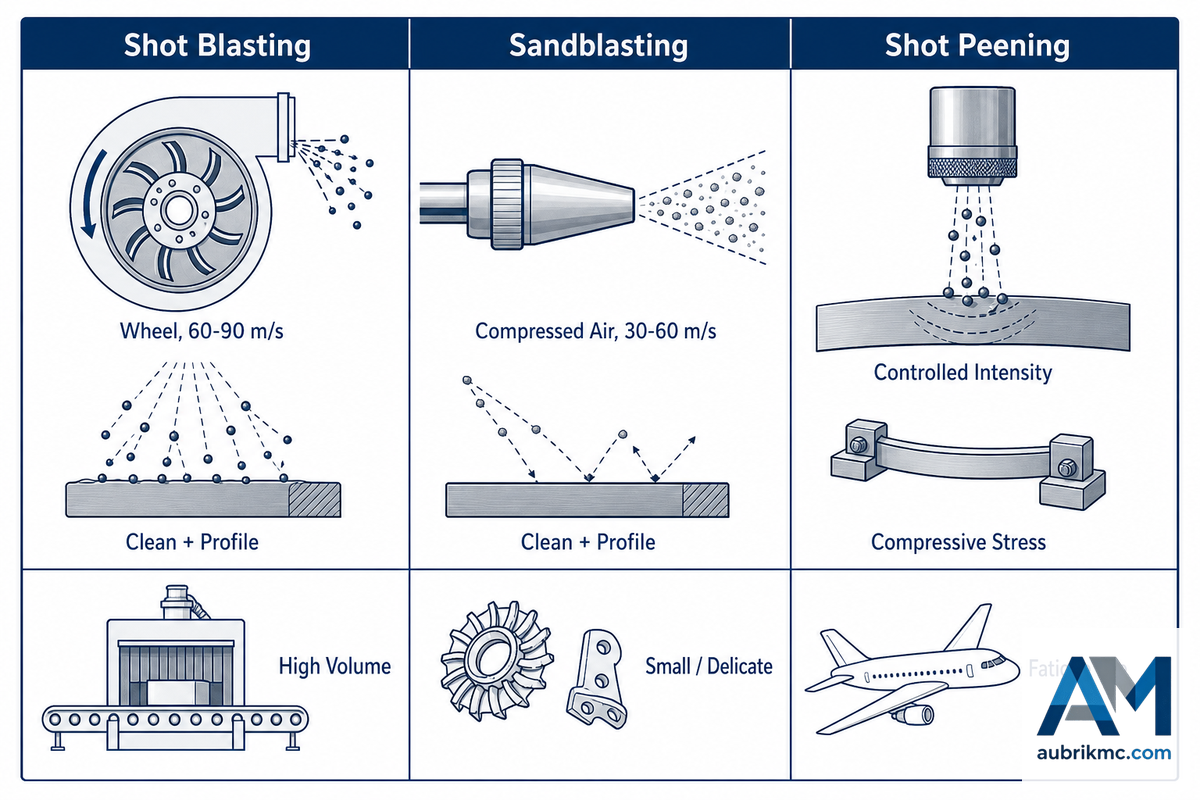
Esses três processos são mencionados em discussões de suprimentos, muitas vezes como se fossem equivalentes, mas não são. Dois são processos de limpeza que diferem principalmente na forma de propulsão do abrasivo — o documento AP-42 da EPA sobre jateamento abrasivo separa os sistemas de turbina centrífuga dos sistemas de ar comprimido exatamente por esse motivo —, enquanto o terceiro é um processo metalúrgico que apenas utiliza abrasivos semelhantes.
| Jateamento por turbina | Jateamento com ar | Indução de tensões por jateamento | |
|---|---|---|---|
| Propulsão | Turbina centrífuga acionada por motor | Ar comprimido através de um bico (~30–60 m/s) | Qualquer um dos métodos, com intensidade controlada |
| Resultado produzido | Superfície limpa + perfil de ancoragem | Superfície limpa + perfil de ancoragem | Camada de tensão compressiva (vida útil à fadiga) |
| Onde se destaca | Grandes volumes, operação repetitiva e peças robustas | Pequenos lotes, trabalhos delicados, cavidades sem acesso direto e operação em campo | Molas, engrenagens, eixos e trens de pouso |
| Confinamento do abrasivo | Cabine fechada, com recirculação do abrasivo | Cabine, sala ou local aberto | Sistema fechado, com controle rigoroso do abrasivo |
| Verificado por | Grau de limpeza + perfil | Grau de limpeza + perfil | Intensidade pela lâmina Almen + cobertura |
O jateamento por turbina é melhor que o jateamento com ar?
⚠️ Importante
Não. Pelo menos não com base nos números mais citados. Uma turbina lança muito mais material abrasivo por minuto do que um bico, portanto uma linha para perfis ou uma operação de desmoldagem em fundição pode usar uma turbina com velocidade muito maior. Essa vantagem, porém, depende das condições: para pequenas quantidades, seções finas ou aplicações que exigem acabamentos delicados e tolerâncias geométricas estreitas, a turbina não consegue atender adequadamente, enquanto o jateamento com ar pode ser configurado e apresenta operação mais rápida, econômica e menos agressiva para a peça. Na verdade, uma máquina de jateamento por turbina exige investimento em bem de capital, enquanto uma cabine de jateamento com ar equipada com bicos para granalha não. O conceito de “mais rápido” depende do sistema e da peça, não apenas do método de propulsão do abrasivo.
O erro decorrente dessa comparação custa caro. Uma fábrica pode acabar comprando uma máquina de turbina para peças pequenas e limpeza interna que, na realidade, exigiam uma cabine — e então descobrir que a turbina não alcança as faces internas ou que a força do fluxo abrasivo deforma peças fundidas finas, a ponto de elas deixarem de se encaixar na montagem subsequente ou no dispositivo de fixação do processo.
Os seis principais tipos de máquinas de jateamento
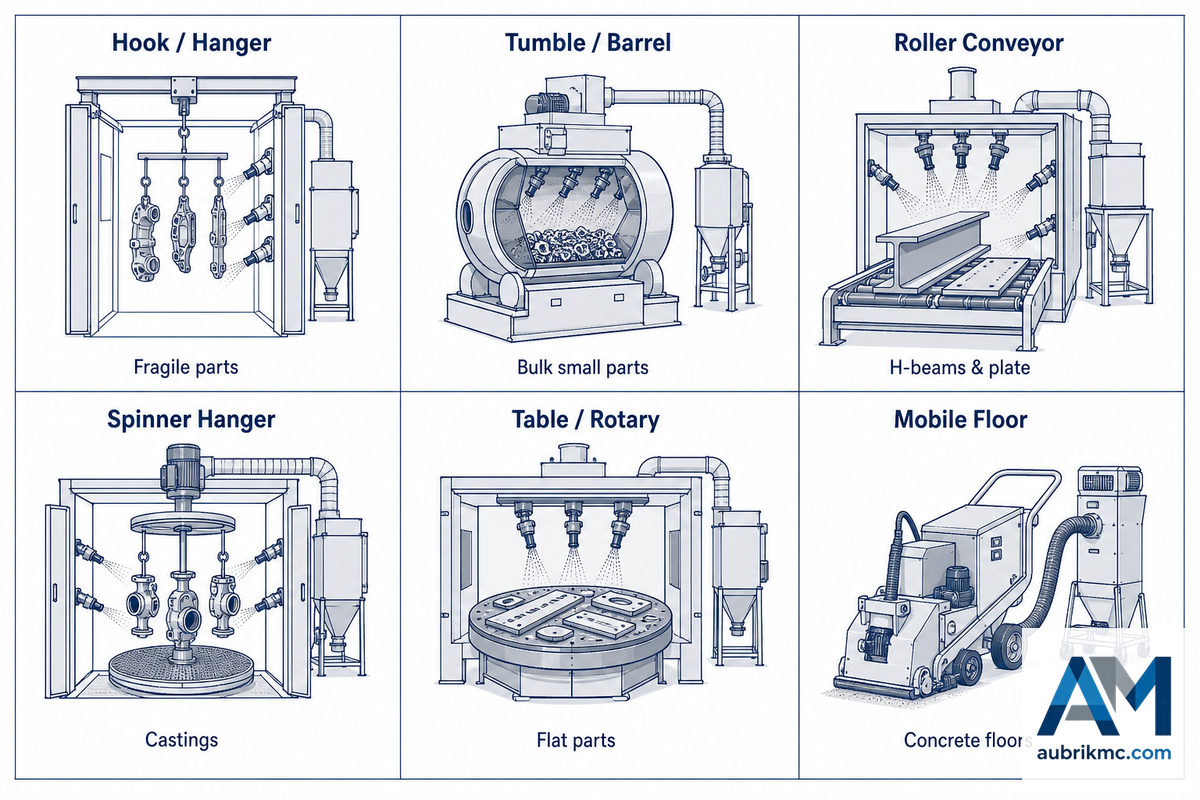
O tipo correto de máquina depende de como a peça se desloca através do fluxo abrasivo, não do tamanho da própria turbina de jateamento. Se a movimentação da peça for inadequada para o fluxo abrasivo, nenhuma potência adicional na turbina fará o processo atingir velocidade suficiente para ser comercialmente viável.
Matriz de seleção do tipo de máquina de jateamento
| Tipo de máquina | Peça mais adequada | Abrasivo típico | Classe de produtividade |
|---|---|---|---|
| Gancho / monovia aérea | Peças frágeis ou de geometria complexa que não podem tombar | Granalha esférica | Em lotes, baixa–média |
| Gancho giratório | Blocos e cabeçotes de motor, peças fundidas de peso médio | Granalha esférica | Em lotes, média |
| Tamboreamento (tambor) | Peças pequenas, robustas e a granel; elementos de fixação | Granalha esférica | Em lotes, alta por carga |
| Tamboreamento contínuo / tambor | Peças fundidas e forjadas pequenas em grande volume | Granalha esférica | Contínua, alta |
| Transportador de roletes (passagem contínua) | Perfis H, chapas e perfis estruturais | Granalha angular ou mistura de granalha esférica/angular | Contínua, alta |
| Mesa giratória | Peças planas de face única e conjuntos soldados | Granalha esférica | Em lotes, baixa–média |
| Esteira de malha metálica | Peças pequenas e delicadas que não podem tombar | Granalha esférica fina | Contínua, média |
| Descarepadora de arame / tira | Bobinas, arames e barras em comprimentos contínuos | Granalha angular | Contínua, alta |
| Máquina móvel para pisos (conduzida a pé / com operador embarcado) | Lajes de concreto, pisos industriais e superfícies de pontes | Granalha esférica | Produtividade por área, não em peças/hora |
Duas distinções que evitam gastos desnecessários. Primeiro, as máquinas móveis para pisos da última linha representam uma compra totalmente diferente de todas as anteriores. Essas máquinas de jateamento portáteis, conduzidas a pé ou com operador embarcado, são equipamentos para pisos: deslocam-se sobre uma superfície de concreto em vez de sustentar uma peça e são especificadas pela cobertura em m²/h, não por peças por hora. Uma máquina de jateamento para concreto remove nata de cimento, revestimentos epóxi antigos e resíduos soltos de pisos de concreto — pisos de armazéns, estacionamentos, tabuleiros de pontes, conveses de navios e lajes de garagens residenciais —, deixando um perfil pronto para receber novo revestimento. São adquiridas por empresas de restauração e polimento, não por fundições. Com frequência, um fornecedor de máquinas industriais para o jateamento de peças não fornece máquinas de jateamento de pisos, e vice-versa.
Segundo, para trabalhos estruturais, o transportador de roletes com passagem contínua é praticamente a única solução viável, razão pela qual essa unidade é incorporada a uma máquina industrial de jateamento para estruturas de aço e perfis H, em vez de ser uma cabine independente, e instalada em linha em uma linha de produção de perfis H e estruturas de aço. As máquinas para pisos e para peças preparam superfícies industriais, mas são equipamentos e decisões de compra totalmente diferentes.
Materiais abrasivos: granalha esférica de aço, granalha angular, microesferas e como escolher
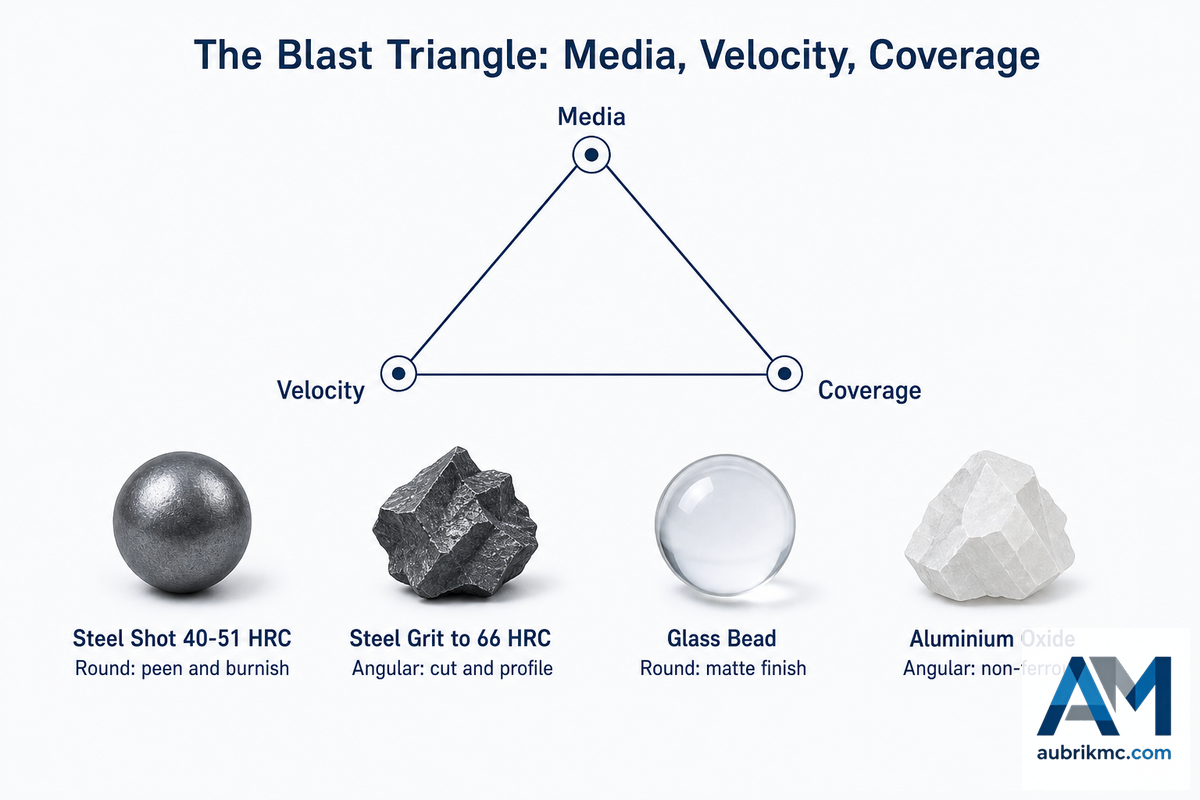
O triângulo das 3 variáveis do jateamento
Todo resultado gerado pelo jateamento é controlado por três variáveis — abrasivo, velocidade e cobertura —, que interagem entre si. O abrasivo determina a qualidade do resultado — a granalha esférica induz tensões compressivas e produz acabamento polido, enquanto a granalha angular corta. A velocidade controla a potência; acima de determinado ponto, destrói o abrasivo e danifica a peça. A cobertura — duração e sobreposição da ação de jateamento — controla a uniformidade. Defina duas variáveis, e a terceira poderá variar livremente. Clientes que consideram apenas uma variável encontram o abrasivo correto para a peça, mas obtêm um resultado que não atende às normas.
| Abrasivo | Forma | Dureza | Aplicação |
|---|---|---|---|
| Granalha esférica de aço fundido | Esférica | 40–51 HRC (padrão) | Limpeza geral, indução de tensões compressivas e acabamento polido |
| Granalha angular de aço fundido | Angular | ~40–66 HRC, conforme a classe | Carepa de laminação, ferrugem intensa e perfil de ancoragem |
| Granalha esférica de aço inoxidável | Esférica | Inferior à granalha de aço carbono | Peças não ferrosas; evita manchas de ferro |
| Granalha de arame cortado | Cilíndrica → arredondada | Uniforme, durável | Indução de tensões compressivas quando a uniformidade é importante |
| Granalha angular de ferro fundido coquilhado | Angular, friável | Muito dura, quebradiça | Corte agressivo; degrada-se mais rapidamente |
| Óxido de alumínio | Angular | Mais duro que o aço | Trabalhos em materiais não ferrosos; sem contaminação por ferro |
| Microesfera de vidro | Esférica | Macia | Acabamento fosco decorativo, limpeza leve |
| Microesfera de cerâmica | Esférica | Dura, longa vida útil | Indução de tensões compressivas em ligas leves |
| Escória / mineral | Angular | Variável | Trabalhos descartáveis com jateamento a ar, não para turbinas com recirculação |
A escolha do abrasivo também envolve a saúde ocupacional. E isso é algo que quase todos os sites omitem. Ao avaliar a limpeza por jateamento abrasivo, os critérios do NIOSH publicados pelo CDC afirmam que “abrasivos sem sílica, como escória ou granalha de aço, são os materiais mais seguros para uso, pois normalmente não são tóxicos nem causam riscos de exposição excessiva a poeira”. A areia de sílica é o abrasivo que inclui a norma da OSHA sobre sílica cristalina respirável (29 CFR 1910.1053) no escopo de conformidade, e a escolha da granalha de aço elimina esse risco específico.
⚠️ Importante
A granalha de aço, contudo, não é uma solução para todos os riscos à saúde. Segundo a OSHA 29 CFR 1910.94, é obrigatório confinar o abrasivo e o revestimento, realizar o jateamento dentro de um recinto fechado e direcionar o ar para sistemas de coleta de pó; caso contrário, partículas de granalha e revestimento são liberadas de formas que causam acidentes na fábrica (risco de escorregamento) e riscos à saúde. Chumbo, cromatos e outras substâncias presentes nos revestimentos podem ficar suspensos no ar com qualquer abrasivo de jateamento. A granalha de aço elimina um risco. Ela não isenta a engenharia da fábrica de suas responsabilidades.
O tamanho da granalha é importante em uma máquina de jateamento?
Sim, mas menos do que sugere a regra prática. A experiência de fábrica diz que o tamanho do abrasivo deve ser cerca de 10× a rugosidade necessária; especialistas em abrasivos de jateamento rejeitam abertamente essa afirmação — trata-se de uma heurística, não de uma lei. A forma e a dureza são predominantes. Lance uma granalha angular fina e uma granalha esférica grossa contra o mesmo aço a 70 m/s, e a granalha angular produzirá sempre um perfil mais profundo e definido.
Os tamanhos são classificados conforme a SAE J444 (números S para granalha esférica e números G para granalha angular). O procedimento correto é definir primeiro o perfil desejado e depois verificá-lo com um comparador, em vez de calcular o tamanho do abrasivo por meio de um multiplicador. Um acabamento fosco decorativo em metais mais macios normalmente é obtido com microesferas de vidro de aproximadamente 0.006 in (150 µm).
Normas de acabamento superficial: graus Sa, SSPC e ISO
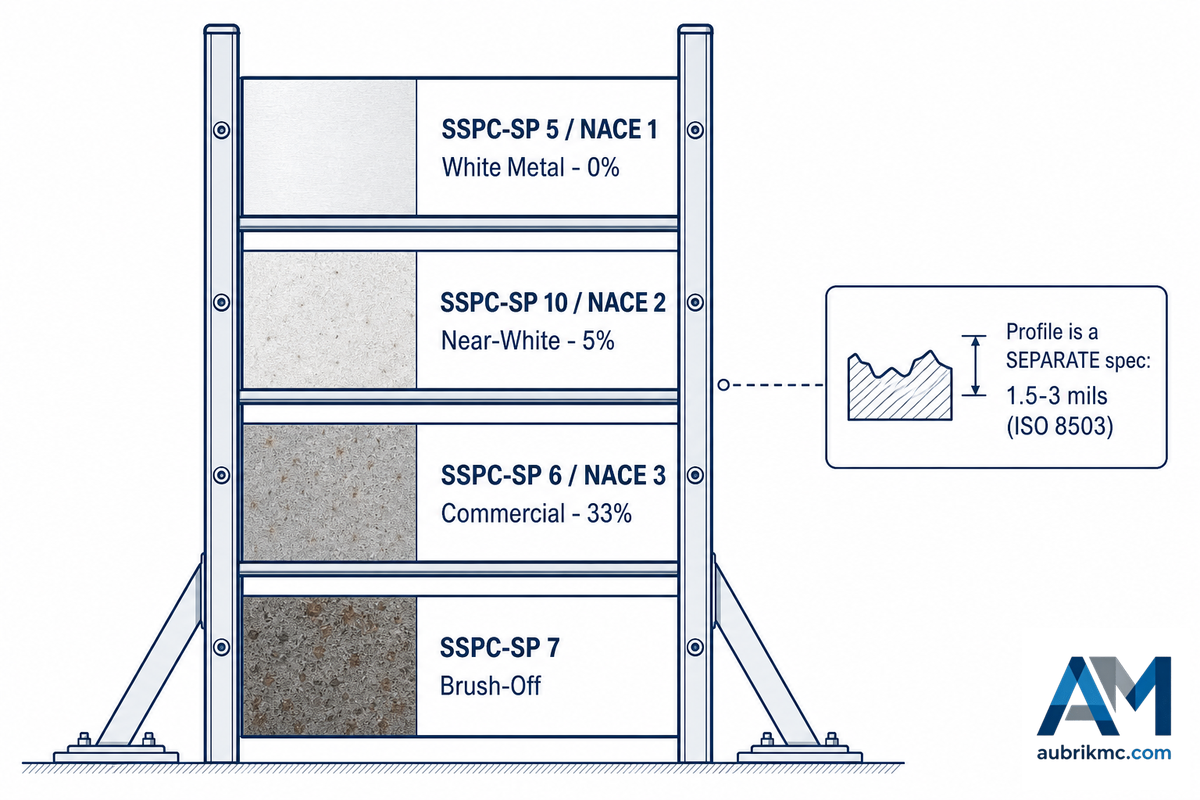
Esta é a verdadeira causa da maioria das falhas de revestimento e o ponto em que existe uma enorme desconexão entre a percepção dos compradores e as normas.
| Norma | Nome | O que permite |
|---|---|---|
| SSPC-SP 5 / NACE No. 1 | Jateamento ao metal branco | Nenhum resíduo visível |
| SSPC-SP 10 / NACE No. 2 | Jateamento ao metal quase branco | Manchas em ≤ 5% de cada unidade de área |
| SSPC-SP 6 / NACE No. 3 | Jateamento comercial | Manchas em ≤ 33% de cada unidade de área |
| SSPC-SP 14 / NACE No. 8 | Jateamento industrial | Resíduos e manchas em ≤ 10% de cada unidade de área |
| SSPC-SP 7 / NACE No. 4 | Jateamento ligeiro | Carepa, ferrugem e revestimento fortemente aderidos podem permanecer |
| SSPC-SP 11 | Limpeza com ferramentas mecânicas até o metal nu | Exige perfil mín. de 1 mil (25,4 µm) |
| SSPC-SP 16 | Jateamento ligeiro de metais não ferrosos | Exige perfil mín. de 0.75 mil (19,0 µm) |
Observe esta norma e o que está ausente. Isso não é acidental; as normas de jateamento (SP-5, SP-10, SP-6) não dizem absolutamente nada sobre perfis — tratam apenas do nível aceitável de manchas de ferrugem e resíduos semelhantes. As normas de limpeza com ferramentas mecânicas e de jateamento de metais não ferrosos descrevem o perfil; a ausência de perfis nas demais normas de jateamento não é um descuido.
“As normas de limpeza por jateamento identificam os critérios de limpeza superficial do aço, mas não especificam um perfil de superfície.”
Jayson Helsel, P.E., PCS, consultor sênior de revestimentos, KTA-Tator, Inc.
Um relatório de Helsel sobre o reparo de uma ponte mencionou que a equipe de jateamento cumpriu exatamente a SSPC-SP 11 — metal nu, com perfil mínimo de 1 mil —, mas um primer de zinco ainda não aderiu porque esse revestimento exige um perfil de ancoragem de 2-3 mil. A superfície estava limpa, mas não atendia à especificação. A The Fabricator deixou claro o objetivo prático: “após a limpeza por jateamento abrasivo, o perfil da superfície deve ser angular e ter profundidade de 1.5 a 3 mils”. Considere essa uma faixa normalmente encontrada na ficha técnica do produto (PDS) do fabricante do revestimento, e não um valor definido por alguma norma de jateamento — o requisito específico do projeto está na PDS do produto.
Outra possibilidade de erro, muito menos discutida, é um perfil alto demais. Uma piscina de aço repintada desenvolveu corrosão por microporos em cerca de um quinto da superfície depois que o revestimento, uma película com espessura inferior a 2 mils, reproduziu um perfil de substrato de 2,4-4,2 mils, embora a PDS especificasse 2 mils. Um perfil alto não é necessariamente melhor. O perfil tem limites em ambas as direções.
📐 Nota de engenharia
As fichas técnicas de revestimentos indicam o perfil em mils; comparadores e fitas de réplica frequentemente apresentam a leitura em micra. A conversão é 1 mil = 25,4 µm. Portanto, uma ficha técnica que exige um perfil angular de 2.5 mil está especificando 2,5 × 25.4 = 63,5 µm. Se o comparador indicar 40 µm (cerca de 1.6 mils), o substrato apresenta perfil insuficiente para esse revestimento, mesmo que seja aprovado sem problemas em uma inspeção visual Sa 2½. Especifique os dois valores e meça o segundo.
Isso levanta a questão do que realmente deve ser medido na aceitação. A limpeza visual é apenas a primeira de três verificações, e é nas outras duas que as superfícies falham de forma silenciosa. O perfil é medido com comparadores ou fita de réplica conforme a série ISO 8503. A poeira e, principalmente, a contaminação por sais solúveis, como cloretos, são tratadas pela série ISO 8502 e são importantes porque o jateamento não as remove. Uma análise do setor de corrosão afirma isso sem rodeios: os métodos normais de preparação superficial por jateamento ou esmerilhamento não removem essas barreiras à aderência. Um substrato pode ser aprovado visualmente em Sa 2½, apresentar o perfil correto de 2.5 mil e ainda formar bolhas em menos de um ano porque havia cloreto sobre o aço e o revestimento o reteve. Especifique limites de limpeza, perfil e sais e meça os três.
Uma advertência antes de anotar “Sa 2½” no próximo desenho técnico: as normas ISO e SSPC são frequentemente apresentadas como equivalentes. A Sa 2½ é amplamente aceita como equivalente à SP 10 para metal quase branco. A própria AMPP (que incorporou tanto a NACE quanto a SSPC) alerta que a numeração nem sempre possui correlação e que um número maior não significa uma preparação mais rigorosa. Considere-a uma comparação aproximada e indique a norma realmente exigida. Os graus de corrosão constam na ISO 8501-1:2007; os perfis são abordados pela ISO 12944-4:2017.
Como escolher e dimensionar a máquina correta
Cinco fatores determinam a máquina. (Em ordem de importância): 1 1. Gino 2. Confiabilidade do motor 3. Volume do microfone 4. Posição na máquina 5. Contrapeso O restante fica sujeito a negociação.
- Dimensões máximas da peça: considere a maior peça a ser processada neste ano, não a média.
- Grau de contaminação. A granulometria do abrasivo e o tempo de exposição são essenciais para areia de fundição e carepa pesada, mas desnecessários para óxidos leves.
- Produtividade e regime de trabalho Peças por hora no grau de limpeza exigido e no regime de turnos efetivamente utilizado
- em lote ou contínuo Isso determina a linha correspondente na matriz de seleção e é caro de desfazer.
- Poeira, energia e área de instalação Os itens adquiridos incluem um coletor, uma fonte de energia e o fosso.
Dimensionamento, passo a passo. Considere a peça mais alta do maior lote anual, por exemplo, 1.400 mm. A cobertura do jateamento diminui próximo às paredes da câmara; portanto, acrescente cerca de 15% de folga à dimensão determinante: 1.400 × 1.15 = 1.610 mm. Uma câmara anunciada com 1.600 mm de altura útil fica 10 mm abaixo disso e exigirá duas passagens dessas peças em todos os lotes. O tamanho imediatamente superior não é uma tentativa de vender algo mais caro; é a diferença entre uma e duas passagens. Faça o mesmo cálculo para o comprimento e o diâmetro antes de comparar as cotações.
Esse cálculo dimensiona as dimensões máximas da peça; ele não dimensiona as instalações. A OSHA 1910.94 exige que os recintos de jateamento mantenham entrada constante de ar, removam a poeira do campo de visão do operador antes que ele possa abrir a porta, tenham defletores na porta, um separador de abrasivo no circuito de reciclagem, um coletor de pó e determinada queda de pressão no coletor. Essas regras frequentemente determinam a área de instalação, a altura do teto e a facilidade de manutenção muito mais do que o tamanho da peça. O tamanho da câmara deve acompanhar o tamanho da peça. O tamanho do ambiente deve atender à norma. E, se o processo for de jateamento de pré-tensionamento, e não de limpeza, a intensidade não tem qualquer relação com a velocidade da turbina. Ela é quantificada pelo ensaio Almen conforme SAE J442 e J443, e a cobertura é observada, não inferida.
Em seguida, aplique as regras de decisão: para peças pequenas, robustas e em grande volume, use tamboreamento ou tambor contínuo; para peças frágeis ou difíceis de movimentar, use gancho ou gancho giratório; para perfis estruturais longos, use transportador de roletes contínuo; para paredes finas, reduza a intensidade antes de diminuir o tamanho da granalha. A deformação é causada pela velocidade, não pelo tamanho da granalha. Por fim, confirme se o abrasivo é compatível com o substrato: usar granalha de aço carbono em uma peça de aço inoxidável ou alumínio provoca rapidamente manchas de ferrugem, cuja correção terá custo.
Peças de desgaste, manutenção e preservação da produtividade
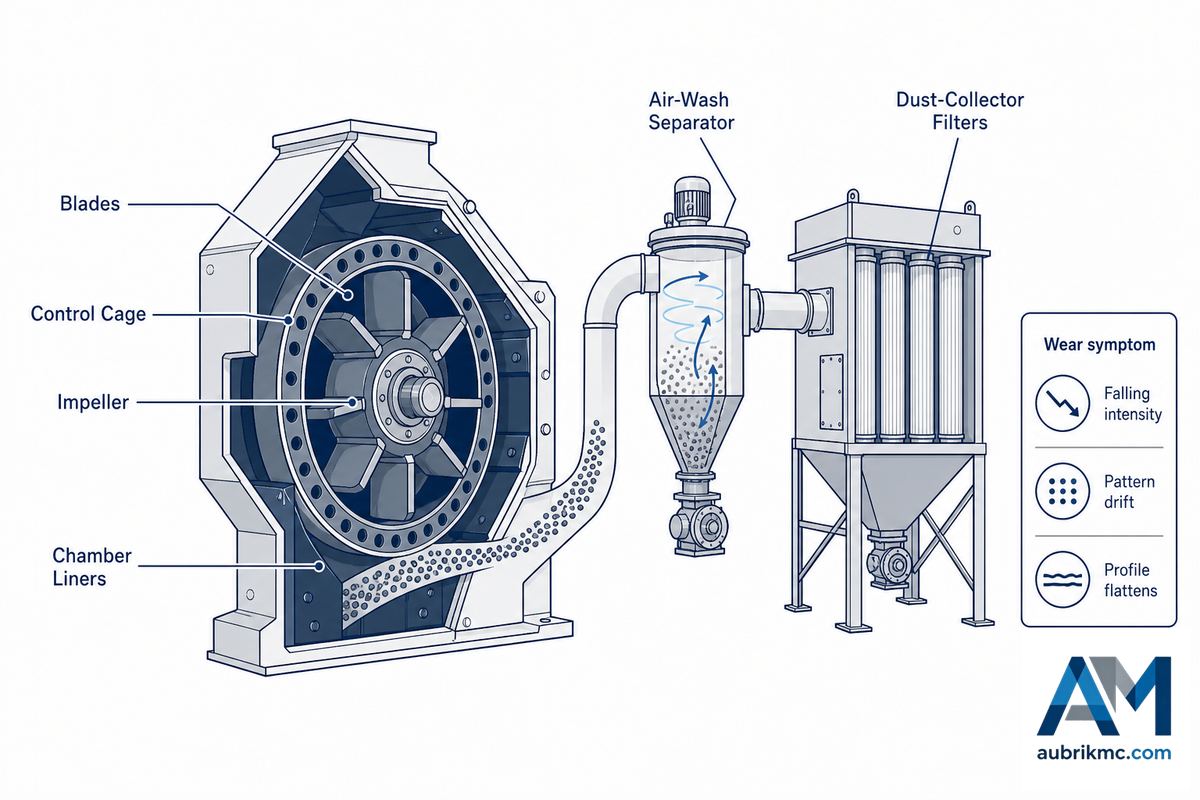
Uma máquina de jateamento com granalha simplesmente se desgasta durante a operação. Nada falha de forma repentina; a máquina continua funcionando, o ciclo fica mais longo, o padrão se torna menos uniforme e a perda de produção é contabilizada como horas extras, e não como custo de um componente.
| Componente | Sintoma de desgaste |
|---|---|
| Palhetas da turbina | Queda de intensidade; ciclo mais longo para obter o mesmo grau de limpeza |
| Gaiola de controle | O padrão de jateamento se desvia da peça para os revestimentos internos |
| Impulsor | Avanço irregular do abrasivo; cobertura descontínua |
| Revestimentos internos da câmara | Desgaste rápido após o desvio do padrão |
| Separador por lavagem a ar | Os finos permanecem na mistura; o perfil fica menos acentuado e a carga de poeira aumenta |
| Filtros do coletor de pó | A exaustão localizada cai abaixo da eficiência de captura de ≥99% para a qual o cartucho foi classificado, e a poeira suspensa pode superar a faixa de 50 µg/m³ que determina a conformidade relativa à sílica; tanto a visibilidade quanto a conformidade ficam prejudicadas |
Palhetas, gaiola de controle e impulsor desgastados: esses são os componentes que desviam o padrão de jateamento e, como a turbina continua com som normal, o desvio não é detectado na máquina. O custo operacional mais evidente e frequente é uma mistura de abrasivos fora da especificação granulométrica. Um separador por lavagem a ar que já não remove os finos deteriora gradualmente o perfil e aumenta a carga sobre o coletor de pó.
A qualidade do controle costuma ser subestimada nas rotinas de manutenção. A Aubrik cita o exemplo de uma máquina interna com turbina na qual a substituição de uma válvula de controle de abrasivo com orifício fixo por um sistema de avanço em malha fechada, modulado por PLC, para atender às verificações Sa 2½ reduziu de 4,2% para 0,6% a quantidade de peças fora de especificação em um lote de 320 cabeçotes de cilindro fundidos, sem trocar a turbina!
Duas áreas de manutenção não são opcionais. A OSHA 29 CFR 1910.94 estabelece normas de ventilação e confinamento para limpeza por jateamento e afirma especificamente, em relação à areia: “Respiradores com filtro de poeira não devem ser usados para proteção contínua”. Sempre que for necessário usar um respirador durante o jateamento, as orientações da OSHA para jateamento abrasivo exigem a implementação de um programa completo de proteção respiratória.
Quais peças de reposição são necessárias para uma máquina de jateamento com granalha?
Não mantenha a máquina inteira em estoque; mantenha as peças de desgaste: palhetas, gaiola de controle, impulsor, revestimentos internos da câmara, filtros do coletor de pó e telas do separador. Seis componentes respondem por quase todas as paradas inesperadas. Pergunte ao fornecedor em potencial qual é o intervalo de substituição das peças de desgaste para sua carga de trabalho e qual é o prazo de entrega de cada uma. Um componente de turbina com prazo de entrega de 8 semanas será usado até quebrar.
Custo, custo total de propriedade e avaliação do fornecedor
Há um bom motivo para essas máquinas não terem preço de tabela. O mesmo número de modelo pode receber qualquer combinação de tamanhos de câmara, níveis de automação, tipos de transportador, certificações e condições de entrega. Quem fornece um preço sem analisar os desenhos técnicos de suas peças está cotando uma máquina diferente daquela que estou cotando.
O que pode ser modelado é o custo de propriedade, que pode ser influenciado por quatro fatores:
Os cinco fatores do custo de propriedade do jateamento com granalha
- Abrasivo: o abrasivo de uma máquina com turbina e recirculação pode ser reutilizado por muitos ciclos; no jateamento a ar, ele normalmente é comprado como consumível para uma única utilização e depois descartado. Essa costuma ser a maior diferença nos custos operacionais. A vida útil do abrasivo pode ser caracterizada em ensaios (ISO 11125).
- Mão de obra: um operador carrega a câmara e outro opera um bico. A automação transfere os custos para esta rubrica.
- Energia: os motores de uma máquina com turbina operam com potência constante; quando os volumes são grandes, o ar é uma forma relativamente ineficiente de movimentar o abrasivo.
- Paradas: as peças de desgaste mencionadas acima, além do prazo de entrega de qualquer peça de reposição. Esse costuma ser o componente de custo em que os compradores pensam por último e pelo qual pagam primeiro.
- Resíduos e conformidade: a variável ignorada por todos os modelos de retorno do investimento (veja abaixo).
Esse quinto fator merece um parágrafo próprio, pois pode se sobrepor completamente aos demais. O abrasivo usado não é automaticamente um resíduo. Se você estiver removendo tinta antiga de aço estrutural, o revestimento retirado se mistura à poeira e, portanto, também acaba no abrasivo usado. De acordo com a 40 CFR 261.24, um resíduo apresenta característica de toxicidade quando um ensaio de lixiviação (TCLP, Método 1311) produz resultados de 5,0 mg/L de chumbo (código de resíduo D008) ou mais, ou de 5,0 mg/L de cromo (D007) ou mais. Tintas industriais antigas frequentemente contêm esses dois elementos tóxicos. Se o abrasivo usado atingir esses parâmetros, ele se torna perigoso e fica sujeito a ensaios, documentação de transporte, responsabilidades e taxas de descarte mais altas. Uma cabine de jateamento com turbina e recirculação ajuda a reduzir o volume de abrasivo usado em comparação com um equipamento de abrasivo descartável, mas ninguém pode informar o custo de descarte antes de conhecer a composição do material removido. Uma análise de risco de poeira conforme a NFPA 652 também deve integrar a mesma categoria orçamentária quando houver possibilidade de gerar ou coletar poeira combustível.
Quanto ao retorno do investimento, a resposta honesta é que ele depende de números que apenas você possui: método de limpeza atual, custo local da mão de obra, tarifa de energia elétrica, revestimento removido e volume de retrabalho atualmente absorvido pela linha de revestimento. Qualquer fornecedor que apresente um prazo de retorno antes de analisar esses dados está vendendo uma planilha, não uma máquina.
A avaliação é o momento em que o comprador realmente tem poder. Solicite estas informações antes da cotação para se sentir seguro:
- Não tenho certeza, mas talvez: amostras dos certificados subjacentes: (2) Com base nos subdomínios existentes na etiqueta aqui, creio que seja: certificado ISO 9001 — com escopo e validade (não um logotipo)
- Conformidade CE segundo a Diretiva de Máquinas, caso a máquina seja enviada para a UE
- Tempo de substituição das peças de desgaste e prazo de entrega das peças de reposição em dias
- Teste de aceitação em fábrica com suas peças ou justificativa documentada para não realizá-lo.
- Registros históricos do processo para cada ciclo, caso você seja revestido durante uma auditoria de revestimento.
- Acessórios fornecidos como padrão — carregador, peneira vibratória, unidade de sopro e itens cotados separadamente.
Como observação, do ponto de vista da fabricação: a Aubrik fabrica equipamentos de soldagem e preparação de superfícies desde 1999, fornece em conformidade com ISO 9001 e CE, oferece garantia de 1 ano para suas máquinas e mantém peças em estoque para envio em 3-7 dias. Para aplicar esses critérios ao desenho técnico de uma peça específica, solicite uma avaliação de dimensionamento da máquina de jateamento com granalha.
Perspectivas do setor: automação e jateamento em linha
Porém, a pressão que está transformando essas máquinas não vem do crescimento da demanda. Ela vem da exigência de rastreabilidade. “Você obtém uma garantia para o revestimento quando consegue demonstrar que determinada peça foi jateada de uma maneira específica”, observa Mike, “E não é possível fazer isso enquanto a sequência de jateamento existir apenas na memória do operador.” Isso explica por que as máquinas mais vendidas são as menores, instaladas em linha e controladas por receitas, e não as unidades maiores de processamento em lote, além de explicar por que um registro de jateamento por ciclo está se tornando um requisito, em vez de apenas algo desejável.
A etapa de inspeção da linha está avançando mais rápido do que a turbina de jateamento. Em um artigo de 2025 para a IJCNN chamado SteelBlastQC, uma equipe de pesquisa rotulou 1654 imagens de 512×512 px de aço jateado e usou classificadores para enquadrar cada superfície como “pronta para pintura” ou “necessita de jateamento”. Os modelos atingiram 95% de precisão no conjunto de testes e explicaram quais regiões foram reprovadas. Essa é a forma da mudança que se aproxima; a avaliação intuitiva com que um inspetor experiente aprova ou reprova uma peça rapidamente logo se tornará uma medição que a máquina poderá realizar em todas as peças.
As normas também estão evoluindo para acompanhar essa mudança. Em 2024, um comitê da Association for Materials Protection and Performance (AMPP) ajustou a norma de preparação de superfícies SSPC-SP 3 e acrescentou uma nova norma de jateamento abrasivo, a SSPC-SP 18. Se estiver elaborando uma especificação de revestimento agora, você precisará das normas SSPC e NACE e deverá considerar a versão utilizada, pois as convenções de nomenclatura estão em transição. A engenharia começa a refletir essa tendência; pedidos de patente recentes se concentram em máquinas de jateamento autopropelidas com controle automatizado da temperatura do abrasivo, que é um problema de manutenção, não de velocidade.
Para sua informação: pesquisas de mercado sugerem que o mercado global anual de equipamentos de jateamento com granalha crescerá anualmente a uma taxa intermediária de um dígito, com as máquinas de jateamento contínuas e automatizadas crescendo mais rapidamente do que o mercado em geral. Essas informações são indicativas e comerciais e não devem constituir a única base para uma decisão de compra.
O que deve ser feito? Se estiver especificando um equipamento com vida útil prevista de dez anos, este é o momento de verificar se ele pode ser adaptado posteriormente a um processo de produção em linha ou se já possui capacidade para exportar os registros de processo de cada peça individualmente. Adaptar qualquer um desses sistemas depois da compra custará mais do que incluí-lo na aquisição inicial.
Perguntas frequentes
P: Quais setores utilizam máquinas de jateamento com granalha?
Ver resposta
Em uma fundição, elas são usadas para remover por jateamento a areia de moldagem, os machos e o excesso de metal das peças recém-fundidas. Na fabricação metalmecânica de estruturas de aço, chapas e perfis passam pelas máquinas antes da soldagem e da pintura para remover a carepa. Fábricas automotivas utilizam essas máquinas para limpar e aplicar jateamento de pré-tensionamento em componentes críticos, como blocos de motor e virabrequins. Da fundição sob pressão à construção pesada, uma máquina de jateamento pode remover materiais de forma rápida e eficaz, além de produzir a textura superficial necessária para pintura ou aplicação de revestimentos em grandes volumes em diversos setores. Empresas de tanques de gás de proteção e propano removem revestimentos e pintam recipientes. A indústria naval e as empreiteiras de pontes criam um perfil de ancoragem no metal antes da aplicação do revestimento.
P: O jateamento com granalha remove ferrugem?
Ver resposta
Sim — e também remove a carepa e os revestimentos antigos em uma única passagem. A granalha angular de aço corta a ferrugem de forma mais agressiva do que a granalha esférica; por isso, a granalha angular ou uma mistura de granalha esférica e angular é o padrão para aço laminado a quente com carepa pesada. O grau de limpeza é uma escolha de especificação: o jateamento comercial SSPC-SP 6 admite manchas em até 33% de cada unidade de área, enquanto o acabamento quase ao metal branco SSPC-SP 10 admite apenas 5%. Remover a ferrugem é simples; o que merece atenção é definir o nível de limpeza necessário do substrato para seu sistema de revestimento.
P: Quais superfícies podem receber jateamento com granalha?
Ver resposta
As principais são aço carbono, ferro fundido e conjuntos soldados de aço. Embora o aço inoxidável e o alumínio possam ser jateados, isso exige abrasivos não ferrosos, como granalha de aço inoxidável, óxido de alumínio ou microesferas de vidro; abrasivos de aço carbono deixam depósitos de ferro que posteriormente aparecem como manchas de ferrugem. Lajes de concreto e tabuleiros de pontes também podem ser jateados, mas são utilizadas máquinas móveis para jateamento de pisos, e não máquinas de jateamento de peças. É necessário ter cuidado com seções finas de qualquer material: o impacto do abrasivo aplica tensão ao material, e peças fundidas ou painéis finos podem sofrer deformação dimensional antes que ocorram danos evidentes.
P: Quanto custa uma máquina de jateamento com granalha?
Ver resposta
Não existe um preço de tabela realista, e qualquer preço isolado provavelmente será enganoso. Os preços das máquinas de jateamento são determinados por fatores como tamanho da câmara, quantidade e potência das turbinas de jateamento, requisitos de movimentação de peças (gancho, tamboreamento ou transportador), nível de automação e controle implementado, tamanho e capacidade do coletor de pó, abrangência das certificações oferecidas e termos e condições de entrega. Máquinas com o mesmo número de modelo podem ser muito diferentes quando se consideram as turbinas de jateamento, a movimentação de peças e os recursos de controle. A pergunta pertinente não é “quanto custa”, mas “quanto custa possuir”, considerando os custos de abrasivos, mão de obra, energia e paradas em comparação com os custos do método de limpeza atual.
P: Qual é a diferença entre uma máquina de jateamento com granalha e uma escarificadora?
Ver resposta
Uma máquina de jateamento projeta o abrasivo contra uma superfície e depois o recupera. Uma escarificadora utiliza rodas de corte acionadas mecanicamente para remover a camada superficial. O jateamento produz um perfil de ancoragem uniforme, enquanto a escarificação oferece maior taxa de remoção de material, porém deixa uma textura superficial mais grosseira e irregular.
P: Qual é a vida útil de uma máquina de jateamento com granalha?
Ver resposta
O percurso do desgaste dura muitas décadas além da câmara; algumas estruturas e câmaras permanecem em serviço por gerações. O fator essencial para a vida útil da máquina é um plano de manutenção dos consumíveis, como revestimentos internos das turbinas de jateamento, impulsores, gaiolas de controle, telas dos separadores e filtros. Uma máquina com cronograma estruturado de substituição mantém a produtividade e o grau de acabamento superficial; quando operada até falhar, sua produção se deteriora de forma gradual e imperceptível durante muito tempo antes da falha.
Como este guia foi elaborado
A descrição do processo apresentada aqui baseia-se na documentação AP-42 da EPA sobre jateamento abrasivo; os graus de limpeza vêm das normas SSPC/NACE publicadas pela AMPP e da ISO 8501-1, enquanto as orientações sobre perfil vêm de uma investigação de falhas de revestimento realizada por um engenheiro profissional registrado, e não de materiais promocionais de equipamentos. Quando um número aparece apenas na literatura de fornecedores — sendo a velocidade da turbina o exemplo mais claro —, ele é identificado dessa forma, em vez de ser apresentado como uma constante. Revisado pela equipe técnica da Aubrik.
Referências e fontes
- Documento de referência AP-42, Seção 13.2.6: jateamento abrasivoAgência de Proteção Ambiental dos Estados Unidos
- 29 CFR 1910.94, ventilaçãoAdministração de Segurança e Saúde Ocupacional
- 29 CFR 1910.1053, sílica cristalina respirávelAdministração de Segurança e Saúde Ocupacional
- Proteção dos trabalhadores contra os riscos dos materiais de jateamento abrasivo (OSHA 3697)Administração de Segurança e Saúde Ocupacional
- Critérios de saúde e segurança ocupacional para limpeza por jateamento abrasivoNIOSH / Centros de Controle e Prevenção de Doenças
- Normas de preparação de superfícies: um resumo rápidoAssociation for Materials Protection and Performance (AMPP)
- ISO 8501-1:2007, preparação de substratos de aço antes da aplicação de tintasOrganização Internacional de Normalização
- ISO 12944-4:2017, tipos de superfície e preparação de superfíciesOrganização Internacional de Normalização
- O caso das superfícies limpas inadequadamente: falhas de preparação ou de especificação?Jayson Helsel, P.E., PCS, KTA-Tator, Inc.
- Reduzindo os problemas da pintura, acabamento, Parte 1The Fabricator
- 40 CFR 261.24, característica de toxicidadeCódigo Eletrônico de Regulamentos Federais / EPA
- SteelBlastQC: conjunto de dados de superfícies de aço jateadas com detecção interpretável de defeitos superficiaisRuzavina et al., IJCNN 2025 (arXiv:2504.20510)
- EP4324596A2, controle de temperatura para máquina de jateamentoGoogle Patents
A medição do perfil superficial segue a série ISO 8503; a avaliação de poeira e sais solúveis segue a série ISO 8502. A classificação de tamanho e dureza do abrasivo segue SAE J444, J827 (granalha esférica de aço fundido) e J1993 (granalha angular de aço fundido); a intensidade do jateamento de pré-tensionamento é medida em lâminas Almen conforme SAE J442 e J443.
Artigos relacionados
- Máquinas industriais de jateamento com granalha para estruturas de açolinha de modelos, tamanhos de câmara e ferramentas de dimensionamento
- Como escolher uma máquina de montagem de perfis Hajuste e montagem da junta e layout da linha antes do jateamento
- Guia de seleção de mesas giratórias de soldagemcapacidade de carga, velocidade e adequação ao posicionamento de peças
- Serviços de soldagem de metais: guia para compradorescertificações, verificações de qualidade e custo
- Como usar corretamente um posicionador de soldagemconfiguração, aterramento e velocidade de curso







