
Entre em contato com a Aubrik Company

Uma máquina de soldagem circunferencial de torres eólicas é o equipamento automatizado que une segmentos calandrados de aço para formar um cilindro completo com uma única junta circunferencial, e a escolha da máquina certa — ou mesmo do processo de soldagem correto — depende da espessura da parede, da classe do aço e do local onde a torre permanecerá pelos próximos 20-25 anos. Este guia apresenta a tecnologia do processo, as normas que o fabricante precisa atender, os motivos pelos quais a soldagem circunferencial manual deixa de ser eficaz em escala de produção e o que realmente perguntar a um fornecedor antes de assinar um pedido de compra.
Uma máquina de soldagem circunferencial de torres eólicas automatiza a junta circunferencial que une virolas calandradas de aço para formar um segmento de torre acabado, geralmente combinando soldagem a arco submerso com um rotador de soldagem motorizado. Linhas automatizadas registram taxas de defeitos inferiores a 1%, em comparação com os 8-12% frequentemente citados para a soldagem circunferencial manual, e reduzem o tempo de ciclo de aproximadamente um segmento a cada dois turnos para vários segmentos por turno. Contudo, a escolha do equipamento importa menos do que o procedimento de soldagem e a qualificação da classe do aço que o fundamentam.
Pontos principais
- A soldagem a arco submerso (SAW) predomina nas juntas circunferenciais de torres eólicas porque proporciona altas taxas de deposição em chapas com até 80 mm de espessura — mas um processo híbrido laser-arco de 2026 agora alega reduzir em 2.9x o volume de solda nas mesmas juntas.
- Todos os concorrentes efetivos que vendem máquinas de soldagem circunferencial repetem a mesma alegação não atribuída de que são “~40% mais rápidas”, sem citar qualquer metodologia — trate esse número com ceticismo, não como um fato.
- As soldas circunferenciais de torres eólicas estão sujeitas a mais de uma norma: a ISO 15614-1 qualifica o procedimento de soldagem, mas a DNV-ST-0126 rege a própria estrutura de suporte.
- Mais automação não significa automaticamente um custo proporcionalmente menor — pesquisas publicadas sobre a viabilidade econômica da fabricação metalmecânica de torres eólicas constataram que ganhos de produtividade nem sempre se convertem em ganhos de rentabilidade.
- Torres offshore geralmente utilizam classes de aço mais espessas e tenazes e exigem um período de espera após a soldagem antes da inspeção para detectar trincas retardadas por hidrogênio — procedimentos onshore raramente requerem essa etapa.
Especificações rápidas: soldagem circunferencial de torres eólicas
| Processo típico | Soldagem a arco submerso (SAW), em passe único ou múltiplos passes |
| Espessura de parede comum | 6,5-80 mm (onshore); até 80 mm+ offshore |
| Classes de aço comuns | S355N/NL (onshore); S355K2/NL (offshore, tenacidade a temperaturas mais baixas) |
| Qualificação do procedimento | ISO 15614-1 (Processo 12 = SAW) |
| Referência de qualidade da solda | ISO 5817:2023 (edição atual — edição de 2014 cancelada) |
| Métodos comuns de ensaios não destrutivos (NDT) | Ensaio ultrassônico (UT), ensaio radiográfico (RT), ensaio por partículas magnéticas (MPT) |
O que é uma máquina de soldagem circunferencial de torres eólicas?

Uma máquina de soldagem circunferencial de torres eólicas é um equipamento de soldagem automatizado desenvolvido para unir virolas calandradas de aço e formar um segmento completo com uma solda circunferencial contínua. Em vez de uma pessoa caminhar ou permanecer sobre uma estrutura giratória, conduzindo manualmente um eletrodo, o próprio segmento gira sobre um rotador de soldagem motorizado ou sistema de viradores de roletes, enquanto um cabeçote de soldagem fixo — quase sempre de arco submerso — deposita um cordão uniforme em toda a circunferência.
Em uma torre de 70-90 m, várias dessas soldas circunferenciais são sobrepostas para manter toda a estrutura unida durante décadas de cargas de vento e ciclos térmicos. Na prática, uma única junta circunferencial de S355 com 80 mm de espessura pode exigir vários turnos de uma equipe qualificada para ser concluída manualmente, em comparação com poucas horas em uma linha automatizada — uma diferença que aparece diretamente no cronograma de entrega da fábrica de estruturas metálicas.
Isso não é exclusivo de torres eólicas; a soldagem circunferencial — que conecta dois cilindros ao longo da circunferência da junta — é exatamente a mesma junta usada na fabricação de tanques de armazenamento, e muitos dos atuais fornecedores de máquinas automáticas de soldagem circunferencial adquiriram experiência na construção de tanques, antes que o setor descobrisse que poderia monetizar o vento, e sabem de onde vem o soldador da posição de 3 horas. Por esse critério, a fabricação de torres eólicas ainda é um segmento de fabricação relativamente jovem — a própria análise da cadeia de suprimentos do NREL a considera uma competência distinta que os fabricantes precisam desenvolver, não uma extensão automática da experiência com tanques ou tubos. Na verdade, essa mesma categoria de equipamentos de soldagem circunferencial automática (AGW) atende a aplicações muito além das torres eólicas: vasos de pressão, grandes tanques de armazenamento, reatores petroquímicos e construção naval dependem do mesmo método de soldagem para unir chapas calandradas de costados cilíndricos e formar um vaso acabado. Um soldador de tanques que constrói um tanque de tratamento de água e um fabricante de torres eólicas que executa uma solda circunferencial em uma virola de 4 metros trabalham com cronogramas de produção comparáveis em equipamentos estruturalmente semelhantes, embora os mercados finais sejam completamente diferentes.
O custo real da soldagem circunferencial manual
A soldagem circunferencial manual depende da consistência de uma única pessoa ao longo dos 15 a 25 m de toda a junta. Fornecedores de equipamentos e fontes do setor costumam relatar uma taxa de defeitos de 8-12 por cento para soldas circunferenciais manuais — um valor que deve ser tratado como estimativa indicativa do setor, e não como estatística auditada de forma independente, pois tem origem em exemplos de fornecedores, e não em uma entidade normativa reconhecida.
Isso geralmente decorre de variações no tempo de arco aberto, de desvios no ângulo da tocha à medida que muda a posição do operador em relação à junta ou da fadiga durante um passe de várias horas. A soldagem circunferencial automatizada elimina essa variável de consistência humana — não o julgamento de engenharia por trás do procedimento de soldagem, que ainda precisa estar correto antes que a máquina abra o arco pela primeira vez.
Tecnologia dos processos de soldagem: SAW versus manual versus alternativas emergentes

Guia de seleção entre 3 processos
Comparação das três famílias de processos disponíveis para fabricantes de torres eólicas conforme a espessura da parede e o volume de produção.
A soldagem a arco submerso (SAW) é o processo padrão para juntas circunferenciais de torres eólicas por uma razão de engenharia — não por convenção do setor: devido ao arco confinado e ao grande volume de metais de adição que pode ser depositado, a SAW trabalha com eficiência em chapas grossas de aço estrutural que exigiriam um número significativamente maior de passes manuais para preencher a junta. Os engenheiros de consumíveis da Lincoln Electric, Sev Johansson e Patric Wahlen, descrevem a SAW como capaz de processar chapas de torres eólicas com até 5 polegadas (127 mm) de espessura, sendo a combinação de fluxo e arame de soldagem — e não apenas o arco — o fator que determina, em última análise, a tenacidade da solda nas baixas temperaturas enfrentadas pelas torres eólicas em serviço. Uma pesquisa revisada por pares e publicada em 2026 na Optics & Laser Technology considera a SAW de chanfro estreito o processo de referência estabelecido exatamente para essa faixa de espessura, razão pela qual seus autores apresentam a soldagem híbrida laser-arco como concorrente da SAW, em vez de substituta de algum outro método. Esse investimento em equipamentos e processos corresponde exatamente à lacuna de capacidade que o roteiro da cadeia de suprimentos do NREL identifica como barreira para fabricantes que estão ingressando no mercado de torres eólicas.
| Processo | Espessura de parede típica | Taxa de deposição | Aplicação mais adequada |
|---|---|---|---|
| Arco submerso (SAW) | Até 80 mm | Alta | Produção de soldas circunferenciais em fábrica |
| GMAW / FCAW | Abaixo de ~20 mm ou para reparos em campo | Média | Segmentos mais finos e configurações portáteis para campo |
| SMAW manual | Qualquer uma (não recomendada em escala) | Baixa | Soldas de reparo, soldas de ponteamento e execuções fora da produção |
Um estudo de acesso aberto de 2026 publicado na Optics & Laser Technology (Gook, Biegler, Gumenyuk e Rethmeier) indica o possível próximo rumo da tecnologia de processos: combinar a soldagem híbrida laser-arco (HLAW) no primeiro passe com a SAW de chanfro estreito nos passes de enchimento de uma chapa S355ML de 80 mm. O método reduziu o volume de solda e o consumo de material de adição em 2,9 vezes e concluiu a junta em 12 camadas, em comparação com as 42 camadas exigidas pela preparação convencional de uma junta SAW, enquanto os ensaios de impacto Charpy com entalhe em V a -40 C ainda alcançaram 65-274 J nas zonas da solda — com ampla margem dentro da tenacidade exigida de torres eólicas em serviço offshore a baixas temperaturas. Ainda não se trata de uma decisão de compra de tecnologia amplamente disponível como a SAW, mas isso significa que a afirmação “a SAW é a única opção real para aço de 80 mm” não permanecerá verdadeira para sempre.
A maioria das máquinas convencionais de soldagem circunferencial baseadas em SAW também inclui um sistema de recuperação de fluxo — equipamentos de aspiração e filtragem que recuperam o fluxo não utilizado para reutilização, pois o fluxo representa um custo real de consumíveis ao longo do mesmo passe circunferencial de 15-25 m mencionado anteriormente. As taxas de recuperação alegadas pelos fornecedores, frequentemente citadas na faixa de 70-80%, devem ser verificadas com base nos próprios registros de consumo de arame de soldagem e fluxo, em vez de serem aceitas sem comprovação. Os equipamentos geralmente estão disponíveis em configurações AGW de um ou dois lados: uma máquina de um lado solda uma face a cada rotação, enquanto uma configuração de dois lados solda simultaneamente as faces interna e externa da junta para execuções de produção em maior volume. Nenhuma configuração é automaticamente “melhor” — a escolha depende da espessura do segmento e até mesmo da possibilidade de acesso interno com o ferramental utilizado.
Como as máquinas de soldagem circunferencial se integram a uma linha de produção de torres eólicas

Uma máquina de soldagem circunferencial não faz nada sozinha — ela precisa de um equipamento que mantenha o segmento da torre estável e o gire a uma velocidade controlada e repetível, enquanto o cabeçote de soldagem permanece fixo. Essa função cabe a um rotador de soldagem ou sistema de viradores de roletes e, em muitas linhas, um manipulador de soldagem tipo coluna e lança posiciona o próprio cabeçote para executar juntas internas ou de difícil acesso.
Compradores que dimensionam uma linha completa de produção de torres eólicas estão, na verdade, especificando três ou quatro equipamentos que trabalham em sequência, não uma única máquina — a mesma realidade de múltiplos equipamentos descrita pelo roteiro da cadeia de suprimentos do NREL ao abordar conjuntamente os equipamentos de calandragem, soldagem e movimentação de peças necessários para uma nova linha de torres.
É também nesse ponto que muitos compradores de primeira viagem subestimam o escopo. Um posicionador rotativo de soldagem dimensionado para uma virola onshore de 3 metros travará ou terá potência insuficiente em um segmento offshore de 7 metros; uma mesa giratória de soldagem especificada para a classe de carga errada se tornará o gargalo da linha, independentemente da velocidade de operação da própria máquina de soldagem circunferencial. Se estiver especificando equipamentos de rotação pela primeira vez, nosso guia sobre rotadores de soldagem e viradores de roletes aborda o dimensionamento da capacidade de carga com mais detalhes do que seria possível aqui.
Materiais, normas e qualificação do procedimento de soldagem

📐 Nota de engenharia
Antes de abrir o arco de qualquer solda circunferencial de produção, a especificação do procedimento de soldagem (WPS) do fabricante deve ser respaldada por um registro de qualificação do procedimento (PQR) ensaiado conforme a ISO 15614-1 (soldagem a arco e a gás de aços — o Processo 12 abrange o arco submerso). Essa qualificação é específica para a junta: a classe do material, a faixa de espessura e a geometria da junta estão, cada uma, dentro de uma faixa de qualificação, e não de uma aprovação genérica para “SAW em aço”.
A fabricação de torres eólicas utiliza com maior frequência aço estrutural S355N/NL em torres onshore e S355K2/NL em segmentos offshore, nos quais a designação “K2” indica melhor tenacidade ao impacto em baixas temperaturas — uma exigência real, não apenas desejável, pois as torres offshore enfrentam baixas temperaturas prolongadas e carregamento cíclico constante causado pelas ondas e pelo empuxo do rotor. A aceitação da qualidade da solda é avaliada conforme os níveis de imperfeição (B, C ou D) da ISO 5817:2023 — algo que deve ser confirmado com qualquer fornecedor, pois a edição anterior de 2014 dessa norma foi formalmente cancelada e substituída.
A qualificação do procedimento de soldagem representa apenas uma parte dos requisitos de conformidade. A DNV-ST-0126, norma da DNV para estruturas de suporte de turbinas eólicas, está acima das normas específicas de soldagem como referência contratual efetivamente especificada por muitos compradores e organismos certificadores — abrangendo o projeto, a construção, a instalação, a inspeção em serviço e a certificação da estrutura da qual as soldas circunferenciais passam a fazer parte. Um fabricante pode ter uma WPS/PQR perfeitamente qualificada e ainda assim deixar de atender aos requisitos contratuais de um projeto se o processo de certificação da estrutura de suporte nunca tiver sido considerado.
Por que a soldagem circunferencial manual falha em escala: atlas de defeitos

A soldagem circunferencial manual falha em escala porque algumas causas fundamentais — velocidade de curso irregular, desvio da tocha, limpeza apressada entre passes e ausência de pré-aquecimento — repetem-se em cada passe longo executado manualmente, e cada uma corresponde a um tipo de defeito específico e reconhecível, em vez de resultar de mero azar. Identificar esses modos de falha é o primeiro passo para detectá-los antes da inspeção final.
Atlas de defeitos em soldas circunferenciais de torres eólicas
Quatro famílias de defeitos que aparecem de forma desproporcional em soldas circunferenciais manuais, com suas respectivas causas e os métodos normalmente usados para detectá-las.
| Tipo de defeito | Causa fundamental | Método de detecção típico |
|---|---|---|
| Falta de fusão / porosidade | Velocidade de curso irregular, variação no comprimento do arco | Ensaio ultrassônico (UT) |
| Mordedura / cordão descentralizado | Erro no posicionamento manual da tocha durante um passe longo | Inspeção visual + ensaio radiográfico (RT) |
| Trinca a frio na zona afetada pelo calor (HAZ) | Pré-aquecimento ou controle de resfriamento insuficiente em segmentos espessos de S355 | UT retardado após o período de espera (consulte a seção sobre NDT) |
| Entalhe de fadiga em solda de reparo | Procedimento de reparo diferente executado muito próximo da solda original | Ensaio por partículas magnéticas (MPT) + reavaliação de fadiga |
| Inclusão de escória | Remoção incompleta da escória entre passes de SAW | Ensaio radiográfico (RT) |
| Reforço excessivo na face da solda | Combinação de fluxo e arame de soldagem incompatível com o projeto da junta | Inspeção visual + verificação com calibre de perfil |
| Desalinhamento entre bordas na junta | Tolerância de ajuste e montagem da junta entre segmentos não mantida antes da soldagem | Verificação visual + dimensional antes da soldagem |
| Dureza excessiva na HAZ | Aporte térmico fora da faixa qualificada da WPS | Ensaio de dureza (ISO 9015-1) |
| Distorção / tensão residual | Sequência de soldagem desequilibrada em junta assimétrica | Levantamento dimensional após a soldagem |
É fácil ignorar essa última linha quando a qualidade da solda circunferencial é analisada apenas como uma questão de “manual versus automatizada”. Segundo um estudo da Springer de 2026 que examinou o desempenho à fadiga de soldas de reparo em estruturas tubulares de S355 unidas por soldas circunferenciais, as normas atuais de projeto à fadiga oferecem pouca orientação quando a solda de reparo está localizada próxima da junta original e foi executada com um procedimento diferente daquele usado na qualificação original — uma situação que nada tem a ver com a solda original ser manual ou automatizada, mas está totalmente relacionada à forma como o reparo é planejado e documentado anos depois da fabricação da estrutura. Uma solda circunferencial sem defeitos no primeiro dia não garante um reparo sem defeitos cinco anos depois se o procedimento de reparo e sua proximidade da junta original não forem considerados itens separados de projeto. Todos os tipos de defeito da tabela acima são, em última análise, avaliados conforme a mesma escala de aceitação: os níveis de imperfeição B/C/D da ISO 5817:2023. A inclusão de escória, em particular, é uma reclamação recorrente entre soldadores que executam SAW multipasse em aço de baixa liga — uma discussão entre soldadores atuantes no Eng-Tips descreve exatamente esse problema, que aparece como pequenas bolsas de escória entre passes quando a limpeza entre passes é feita às pressas.
Offshore versus onshore: como a espessura da parede e a corrosão alteram a especificação da solda

✔ Onshore
- Normalmente S355N/NL, parede de 6,5-60 mm
- Pré-aquecimento padrão para condições ambientes
- Menos requisitos de sobre-espessura para corrosão
⚠ Offshore
- Normalmente S355K2/NL, parede de até 80 mm+ para tenacidade a baixas temperaturas
- Pré-aquecimento controlado + período de espera após a soldagem antes do NDT
- Sobre-espessura para corrosão + sequência de revestimento e jateamento incorporada ao plano de fabricação metalmecânica
O roteiro da cadeia de suprimentos do NREL para a energia eólica offshore dos Estados Unidos observa que as torres offshore normalmente utilizam chapas na faixa de 1 a 3.5 polegadas e que a implantação dessa capacidade exige equipes, treinamento, equipamentos e logística de pátio realmente diferentes dos necessários para uma linha de torres onshore — não apenas aço mais espesso na mesma configuração. Fabricantes que migram de torres onshore para offshore estão assumindo um projeto de preparação de toda a fábrica, não apenas um exercício de qualificação do procedimento.
Considere as primeiras qualificações offshore para um segmento S355K2/NL com 7,5 m de diâmetro e parede de 70 mm; a temperatura de pré-aquecimento, o controle da temperatura entre passes e o período de espera antes do ensaio ultrassônico devem ser verificados em conjunto como um único procedimento qualificado. Utilizar um procedimento S355N/NL previamente qualificado em outra espessura de parede seria exatamente o tipo de risco que um registro de qualificação do procedimento se destina a eliminar.
NDT e verificação da qualidade da solda
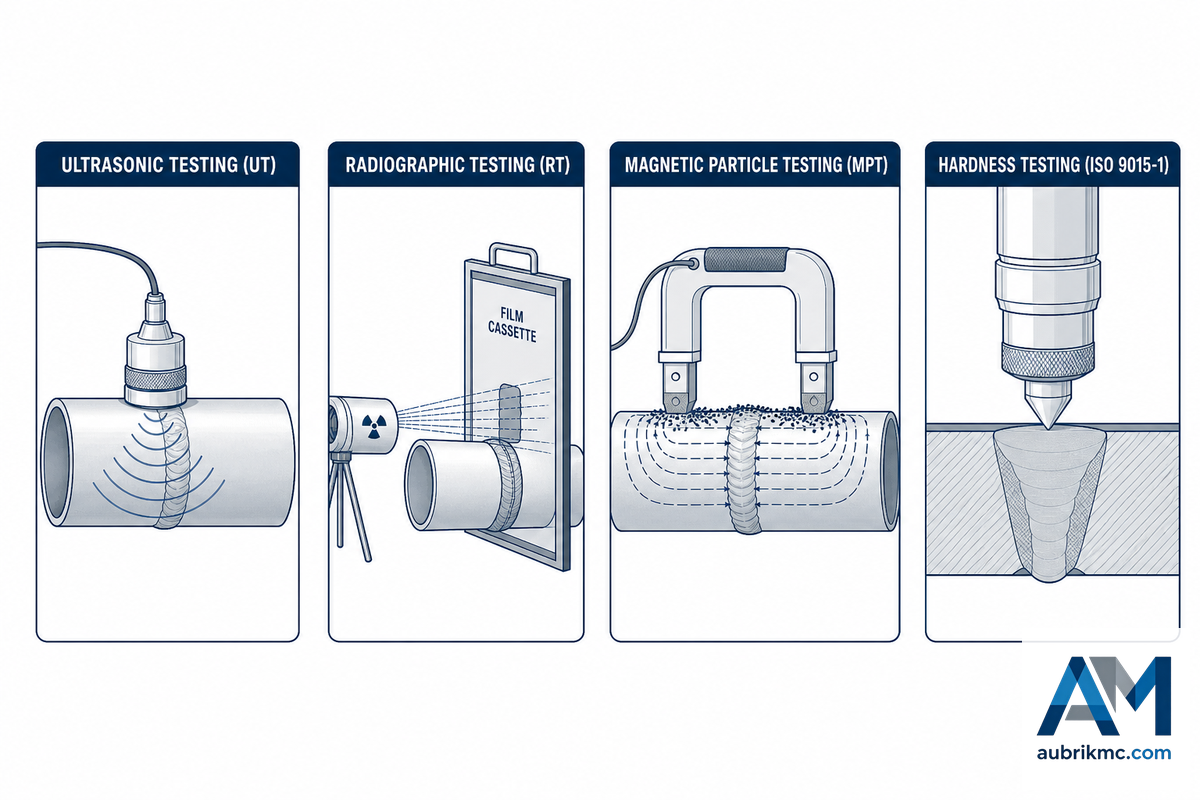
Manual de campo para verificação por 4 métodos NDT
O que cada método comum de inspeção após a soldagem verifica e quando se aplica.
| Método | Defeitos detectados | Quando é normalmente especificado |
|---|---|---|
| Ensaio ultrassônico (UT) | Defeitos internos: falta de fusão, porosidade, trincas | Verificação volumétrica padrão, segmentos de parede espessa |
| Ensaio radiográfico (RT) | Defeitos internos, perfil da solda | Quando o acesso para UT é limitado ou a norma exige registro em filme |
| Ensaio por partículas magnéticas (MPT) | Trincas que afloram à superfície | Soldas após reparo, etapa de controle de qualidade da superfície |
| Ensaio de dureza (ISO 9015-1) | Endurecimento excessivo da HAZ | Qualificação de aço de alta resistência em segmentos espessos |
Muitas normas exigem um período de espera significativo — de até 48 horas em alguns casos — após a soldagem e antes do ensaio não destrutivo volumétrico final de materiais S355 sensíveis ao hidrogênio usados em juntas offshore de parede espessa. Isso permite que trincas retardadas assistidas por hidrogênio tenham a oportunidade de se manifestar no material; uma junta aprovada no UT seis horas após a soldagem não representa a mesma comprovação de qualidade que uma junta aprovada no UT 48 horas após a soldagem, mesmo que os resultados ultrassônicos pareçam idênticos — ambas são verificadas conforme os mesmos níveis de aceitação da ISO 5817:2023, mas apenas uma teve tempo para revelar um problema real. As ferramentas de inspeção radiográfica também continuam evoluindo — uma patente recente descreve uma fonte direcional de raios X desenvolvida para ser inserida diretamente em um tubo ou segmento de torre giratório para a inspeção em linha da solda circunferencial, em vez de deslocar a peça até uma estação de inspeção fixa.
“Uma máquina de soldagem circunferencial não substitui o julgamento de engenharia por trás de um procedimento de soldagem; ela substitui a variabilidade de uma pessoa que precisa manter manualmente esse mesmo procedimento durante horas sobre uma estrutura giratória. A metalurgia ainda precisa estar correta antes que a máquina abra o arco pela primeira vez.”
O custo real da automação: planilha de produtividade
Planilha de produtividade da soldagem circunferencial
Uma forma neutra em relação a fornecedores de verificar se automatizar sua soldagem circunferencial realmente compensa, usando seus próprios números em vez da alegação de destaque de um fornecedor.
Quase todos os sites de fornecedores de máquinas de soldagem circunferencial apresentam alguma versão de um ou dois números redondos: um promete “aumento de 40-50% na produtividade da soldagem”; outro, “redução de até 40% no tempo de fabricação metalmecânica”; e outro, “redução de 40% no tempo de soldagem de tanques de armazenamento em campo.” Três fornecedores sem relação entre si, três números semelhantes e nenhuma documentação sobre metodologia, referência de comparação ou estudo comprobatório. Nada disso significa que não valha a pena considerar a automação. O ponto é apenas que o número genérico do fornecedor substitui o cálculo da sua fábrica, mas não é a resposta.
A literatura dos fornecedores desta categoria de equipamentos também recorre a um vocabulário conhecido — “soluções de soldagem”, “sistemas de soldagem automatizados”, “tecnologia de soldagem” de última geração — e promete eliminar erros humanos para produzir sempre soldas uniformes e com qualidade radiográfica. Parte disso é válida: a soldagem circunferencial automática realmente elimina boa parte da variabilidade introduzida pela soldagem manual tradicional em uma junta de soldagem longa, e uma linha automatizada de equipamentos bem operada pode ser mais econômica do que manter uma operação manual equivalente com a mesma fonte de soldagem e a mesma potência de soldagem. No entanto, alegações de “eficiência de produção” e “alta produtividade” só fazem sentido no contexto dos seus próprios projetos de fabricação metalmecânica e cronogramas de produção — seja para fornecer a um projeto de energia eólica em terra, a um projeto de energia eólica offshore ou simplesmente ao próximo pedido de torres para um parque eólico —, não em uma ficha técnica genérica.
Para chegar a um cálculo que permita tomar decisões, serão necessários quatro dados específicos da sua fábrica:
Preencha com seus próprios números
- Seu tempo efetivo de arco atual como % da duração do turno (a soldagem circunferencial manual costuma operar em 20-30%).
- Sua taxa atual de defeitos / retrabalho e o custo total de um ciclo de retrabalho.
- Seu custo total de mão de obra por hora de soldagem (salários + benefícios + parcela da supervisão).
- Seções produzidas atualmente por turno e o limite de capacidade para a duração do turno que sua operação realmente atinge.
Multiplique a diferença no tempo efetivo de arco pela duração do turno e pelo custo da mão de obra e acrescente a economia em retrabalho resultante de uma taxa de defeitos menor; assim, você terá uma estimativa do tempo de soldagem e do retorno do investimento específica para sua fábrica, e não a alegação genérica do fornecedor. E, conforme as conclusões do NREL sobre a cadeia de suprimentos, seu cálculo não estará completo sem uma linha referente à equipe: automatizar a célula robotizada de soldagem não eliminará a necessidade de um operador qualificado, de um técnico que conheça o sistema de rastreamento de junta e, caso a empresa esteja ingressando pela primeira vez no mercado offshore, do prazo de entrega necessário para contratar e treinar pessoal para uma capacidade que antes não era executada internamente. Os estudos publicados sobre a economia da produção de torres eólicas são claros quanto a isso, e um aumento da produtividade em uma empresa de fabricação metalmecânica com forte componente de serviços não resulta necessariamente em maior lucratividade.
Avaliação de um fornecedor de sistemas de soldagem circunferencial

Guia de diligência prévia para compradores de máquinas de soldagem circunferencial
Perguntas a fazer a qualquer fornecedor — não apenas àquele que venderá a máquina — antes de adquirir um sistema de soldagem circunferencial.
- Você possui um WPQR (registro de qualificação do procedimento de soldagem) conforme a ISO 15614-1 para minha espessura e classe do aço — e não apenas uma declaração geral de capacidade?
- Qual é o prazo de entrega real das peças de reposição e o SLA de resposta no local — e não o que consta na especificação de marketing?
- Você tem experiência documentada com minha espessura de parede e classe do aço específicas ou esta seria a primeira aplicação desse tipo para sua empresa?
- Se eu estiver ingressando em trabalhos de classe offshore, qual é sua estrutura regional de suporte e como seus equipamentos estão configurados para a movimentação de chapas, aplicação de revestimento/jateamento e acesso da minha fábrica a portos ou ferrovias?
- Que treinamento seus sistemas exigem e quanto tempo minha equipe leva para se tornar autônoma e qualificada?
Essa diligência prévia continua válida tanto para a compra de um equipamento novo quanto para a avaliação de uma máquina usada de soldagem circunferencial de torres eólicas à venda ou simplesmente para analisar uma máquina que você já opera. Antes de assinar qualquer documento, solicite o manual real da máquina de soldagem circunferencial de torres eólicas — um verdadeiro manual de operação e manutenção, não um folheto sofisticado —, pois o nível de detalhamento usado pelo fornecedor para documentar a configuração, a calibração e os códigos de falha revela muito sobre a maturidade real do projeto do equipamento. Confirme também antecipadamente como são fornecidas as peças da máquina de soldagem circunferencial de torres eólicas: mantidas em estoque local ou enviadas do exterior, com várias semanas de espera.
A terceira e a quarta perguntas serão mais importantes do que a maioria dos compradores imagina nesta etapa. Segundo a análise do NREL mencionada anteriormente, a fabricação metalmecânica com capacidade offshore é substancialmente diferente da fabricação tradicional para aplicações em terra — equipamentos radicalmente diferentes para movimentação de chapas, equipes significativamente maiores e uma logística portuária ou ferroviária radicalmente diferente para transportar as seções acabadas. Uma resposta honesta do fornecedor à pergunta “você realmente já fabricou isto, com esta espessura e para este mercado?” vale mais do que qualquer percentual de produtividade em uma ficha técnica. Para compradores que avaliam uma capacidade complementar, nossa visão geral dos serviços contratados de soldagem de estruturas metálicas explica o que esperar ao contratar capacidade de fabricação além da própria solda circunferencial. Se você já definiu o escopo das suas necessidades de equipamentos e deseja consultar a ficha técnica da própria Aubrik, nossa página da máquina de soldagem circunferencial de torres eólicas apresenta todos os detalhes da linha de modelos WT-GW-I/II.
Perspectivas do setor: o que está mudando na soldagem de torres eólicas

O comportamento de pesquisa dos compradores é o indício mais revelador dos rumos deste mercado, e ele não se concentra na máquina de soldagem circunferencial isoladamente, mas no hábito geral de pesquisar todo o conjunto de equipamentos de soldagem como um sistema. O interesse por termos relacionados à integração de linhas (soldagem de torres, viradores de soldagem, equipamentos SAW e soldagem circunferencial) apresentou, em conjunto, uma leve tendência de alta nos últimos 12 meses, enquanto o termo genérico e popular “soldagem de turbinas eólicas” apresentou tendência de queda no mesmo período. Em termos simples, isso mostra que os compradores estão realizando pesquisas mais direcionadas antes de procurar um fornecedor, e não que o interesse geral pela categoria tenha diminuído. Se a compra da sua linha para 2026-2027 estiver nos planos, isso significa iniciar as conversas com os fornecedores já tendo definido os requisitos do virador de soldagem, do manipulador de soldagem e da máquina de soldagem circunferencial com base na maior seção planejada — não na média atual. Na prática, isso é importante porque uma empresa de fabricação metalmecânica que espera o pedido chegar normalmente enfrenta um atraso real devido ao prazo de entrega do manipulador de soldagem e do virador de soldagem, e a requalificação de uma WPS conforme a ISO 15614-1 para uma nova espessura de chapa acrescenta ainda mais tempo antes que a primeira solda circunferencial seja iniciada.
Na frente tecnológica, o desenvolvimento já mencionado do processo híbrido laser-arco ou da SAW de chanfro estreito merece atenção específica para trabalhos offshore de espessura máxima — trata-se de um objeto de pesquisa para 2026, e não de um produto atualmente disponível em nossos catálogos, mas indica a direção das inovações em processos para seções espessas à medida que as torres offshore se tornam cada vez maiores. A soldagem circunferencial também não é a única etapa de produção pressionada a mudar: o U.S. Department of Energy documentou o processo de soldagem em espiral da Keystone Tower Systems como uma alternativa que produz uma torre a partir de uma única bobina de aço soldada em uma junta helicoidal contínua, em vez de empilhar virolas calandradas separadas e uni-las por soldas circunferenciais — uma abordagem de fabricação genuinamente diferente, e não um aperfeiçoamento do método de soldagem circunferencial abordado neste guia. Além disso, o relatório do NREL sobre a cadeia de suprimentos de energia eólica offshore indica que os equipamentos norte-americanos para fabricação de torres offshore são, na maioria das vezes, importados — algo que não deve ser tratado apenas como uma questão de custo, mas como um aspecto concreto do planejamento de investimentos — para qualquer empresa de fabricação metalmecânica que esteja ampliando sua capacidade em vez de modernizar os ativos existentes.
(As estimativas do tamanho do mercado para o conjunto mais amplo de equipamentos de soldagem a arco — regularmente apontadas como situadas na faixa de $6-17 bilhões, enquanto as estimativas para a soldagem a arco como subconjunto geralmente projetam um CAGR intermediário de um dígito — servem apenas como contexto indicativo do setor e não devem fundamentar nenhuma das orientações acima — elas variam drasticamente entre os grupos de pesquisa e suas premissas.)
💡 Dica profissional
Para a compra da linha que você planeja para 2026-2027, dimensione a máquina de soldagem circunferencial, o manipulador de soldagem e o virador de soldagem em conjunto, com base na seção planejada mais pesada — não na média atual —, para que a linha não se torne o fator limitante no seu primeiro grande pedido offshore.
Perguntas frequentes
O que é uma máquina de soldagem circunferencial de torres eólicas?
Ver resposta
Uma máquina de soldagem circunferencial de torres eólicas é uma máquina de soldagem automatizada que une seções calandradas de aço da torre com uma solda circunferencial que percorre todo o cilindro. Ela combina um cabeçote de soldagem a arco submerso com um virador de soldagem ou sistema de viradores de roletes que gira a seção em velocidade controlada, permitindo que a junta seja soldada em um único passe contínuo, em vez de uma sequência de aberturas manuais do arco.
A soldagem a arco submerso é sempre necessária nas juntas circunferenciais de torres eólicas?
Ver resposta
Não. A SAW predomina devido à maior taxa de deposição e ao arco confinado necessários para estruturas pesadas de aço, mas algumas empresas de fabricação metalmecânica empregam a soldagem a arco com gás de proteção (GMAW) em seções mais leves ou em reparos de campo, nos quais a mobilidade é mais importante do que a taxa de deposição. A escolha do processo depende da espessura da parede, do acesso à junta e de a solda ser executada na fábrica ou em campo.
Como uma solda circunferencial é inspecionada após a soldagem?
Ver resposta
A maioria dos procedimentos combina a inspeção visual com pelo menos um método volumétrico de ensaio não destrutivo (NDT) — UT ou RT — para detectar defeitos como falta de fusão e porosidade, além de MPT para trincas superficiais. Juntas offshore de parede espessa feitas de aço sensível ao hidrogênio também podem exigir um período de espera após a soldagem antes do NDT volumétrico, para permitir que eventuais trincas tardias se manifestem antes da aceitação.
Quais classes de aço são usadas nas seções de torres eólicas?
Ver resposta
Principalmente S355N/NL em aplicações em terra; seções offshore mais espessas costumam usar S355K2/NL para obter maior tenacidade a baixas temperaturas. A seleção exata da classe do material depende da espessura da parede e da norma de projeto aplicável.
As linhas de soldagem circunferencial precisam de posicionadores de soldagem ou viradores de soldagem como equipamentos separados?
Ver resposta
Sim — o cabeçote da máquina de soldagem circunferencial não gira nada sozinho. Ele ainda precisa de um virador de soldagem, de viradores de roletes ou de um manipulador de soldagem tipo coluna e lança para movimentar a junta diante do cabeçote.
Por que escrevemos este conteúdo
A Aubrik fabrica equipamentos para linhas de produção de torres eólicas, incluindo máquinas de soldagem circunferencial, portanto temos interesse direto neste tema, e é exatamente por isso que este guia aborda alternativas de processos, normas e perguntas para a avaliação de fornecedores que vão além da nossa própria linha de produtos. O conteúdo sobre a classificação de defeitos e as normas se baseia em pesquisas publicadas sobre procedimentos de soldagem e fadiga de materiais, não em materiais internos de vendas. Revisado pela equipe de engenharia de soldagem da Aubrik.
Referências e fontes
- Roteiro da cadeia de suprimentos de energia eólica offshore nos Estados Unidos – National Renewable Energy Laboratory (NREL)
- Custo de torres de concreto para turbinas eólicas fabricadas por manufatura aditiva no local – California Energy Commission
- ISO 5817:2023, Soldagem, níveis de qualidade para imperfeições – International Organization for Standardization
- O que há de novo na ISO 15614-1:2017 – TWI (The Welding Institute)
- DNV-ST-0126, Estruturas de suporte para turbinas eólicas – DNV
- Integração do processo híbrido laser-arco e da SAW de chanfro estreito para chapas de aço S355ML com 80 mm de espessura – Optics & Laser Technology (Elsevier, acesso aberto)
- Os consumíveis fazem diferença na soldagem de torres eólicas – The Fabricator (Lincoln Electric)
- Avaliação de defeitos em soldas circunferenciais de tubos – TWI
- Caso de sucesso do EERE: como a soldagem em espiral está revolucionando a fabricação de turbinas eólicas – U.S. Department of Energy
- Sistema rotativo de soldagem e métodos (AU2021229209A1) – Google Patents
- ISO 9015-1:2001, Ensaios destrutivos em soldas de materiais metálicos – Ensaio de dureza – Parte 1: Ensaio de dureza em juntas soldadas a arco – International Organization for Standardization
Artigos relacionados
- Soldagem com cobot: guia do comprador – guia neutro em relação a fornecedores sobre soldagem robotizada colaborativa
- Guia de células robotizadas de soldagem – automação de soldagem de células completas para estruturas de aço
- Como dimensionar um posicionador para soldagem de tubos antes de solicitar uma cotação
- Guia de seleção de posicionadores de soldagem para serviços pesados
- Posicionadores de soldagem e mesas giratórias: guia de seleção



