
Aubrik Şirketi ile İletişime Geçin

Sıcak telli GTAW, gaz tungsten ark kaynağı yapmak için tungsten arkını ilave teli ısıtan bir devreyle birleştirir. Torch erişimi, süreç kontrolü ve üretim döngüsünün geri kalanı bu hıza yetişebildiğinde, kabul edilebilir yığma miktarını artırır.
- Isıtma: geleneksel dirençli ısıtmada devre, telin kaynak banyosuna temasıyla tamamlanır; dolaylı düzeneklerde farklı bir devre kullanılır. Raporlanan bir sıcak tel deneyinde tel, 100 A sıcak tel akımında kaynak banyosuna sürekli temas hâlinde kalmıştır.
- Ekipman: kaynak gücü, tel ısıtma, tel besleme, soğutma ve hareket, tek bir hücre olarak birlikte çalışmalıdır.
- Satın alma ölçütü: yığma hızının yanı sıra vardiya başına kabul edilen parça sayısı ve geri kazanılabilir maliyet.
Üretkenlik, üretimde darboğaz oluşturan işin azalmasıyla artar. Vana kaplamasında darboğaz yığma işlemi olabilir. Bir basınçlı kapta ise geçişler arasında parçayı yeniden konumlandırmak veya soğutmak olabilir. Bu belge, ilgili devreleri ve yayımlanmış performans aralıklarını açıklar. Çalışır durumdaki bir hücrenin maliyetini belirlemek için gereken bilgiler de yer alır.
Sıcak telli GTAW, tungsten arkının eritmesi gereken miktarı azaltmak için ayrı beslenen ilave teli önceden ısıtır. Geleneksel sistemlerde ısıtma, telin kaynak banyosuna temasıyla gerçekleşir. Süreci, kabul edilen yığma miktarına, erişime ve toplam çevrim süresine göre seçin.
Sıcak telli GTAW ilave teli nasıl ısıtır?
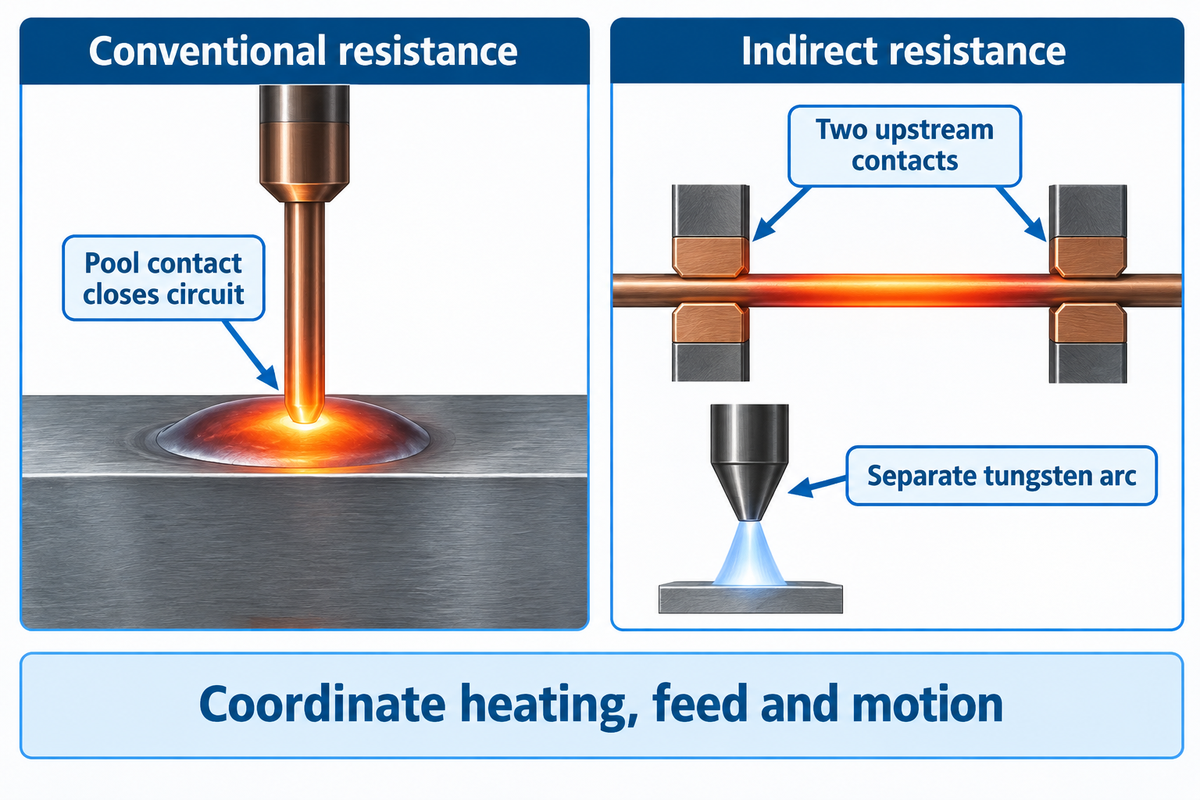
Sıcak telli GTAW’de ilave teli eritmek için gereken iş, tungsten arkı ile tel ısıtma devresi arasında paylaşılır. Geleneksel dirençli sistemlerde ısıtma devresini tamamlamak için telin kaynak banyosuna temas etmesi gerekir.
Soğuk tel besleyici, ilave teli mekanik olarak besler. Böyle bir besleyiciyi TIG makinesine eklemek tek başına sıcak telli TIG kaynağı yapıldığı anlamına gelmez. Ayrıca sıcak telli bir sistem için yeterli ısıtma gücü, akım yolu, temas sistemi ve koordineli kontroller gerekir. MIG kaynağındaki sarf elektrodun aksine tungsten elektrot, ilave metalden tamamen ayrı kalır.
Geleneksel dirençli ısıtmada tel ile kaynak banyosu arasındaki bağlantı kesilirse ısıtma durur. Dolaylı dirençli tasarımlarda akım, tel eriyik kaynak metaline değmeden önce ısınabilsin diye yukarı akıştaki iki temas noktası arasında iletilir. Ungethüm ve çalışma arkadaşları bu farkları 2020 tarihli sıcak tel metal transferi çalışmalarında açıklıyor. Ayrı elektrik çıkışları yine de ark, ilave tel ve kaynak banyosu üzerinden etkileşir.
Yardımcı ark veya indüksiyon alanıyla ön ısıtma da başka seçenekler sunar. Tel alaşımının seçimi önemlidir. Bakır ve alüminyum, elektrik akımını çoğu çelik ilave malzemeden daha iyi iletir; bu da ısıtıcı üzerindeki yükü değiştirir. Aynı makalede bu malzemeleri ısıtmak için alternatif yöntemler de ele alınır. Önce besleyici seçip ısıtmayı sonradan eklemek yerine alaşımı, çapı ve gereken tel besleme hızını birbiriyle uyumlu bir takım olarak belirleyin.
Mevcut otomatik TIG hücresiyle uyumluluk için önce şu somut soruyu yanıtlayın: eklenecek kafa hangi ısıtma devresini kullanacak ve başlatma, besleme, ilerleme ve durdurma sırasını hangi kontrolör koordine edecek? Ana güç kaynağındaki boş bir çıkış, eksiksiz bir entegrasyon tanımı değildir.
Sıcak telli TIG, soğuk telli TIG ve MIG karşılaştırması
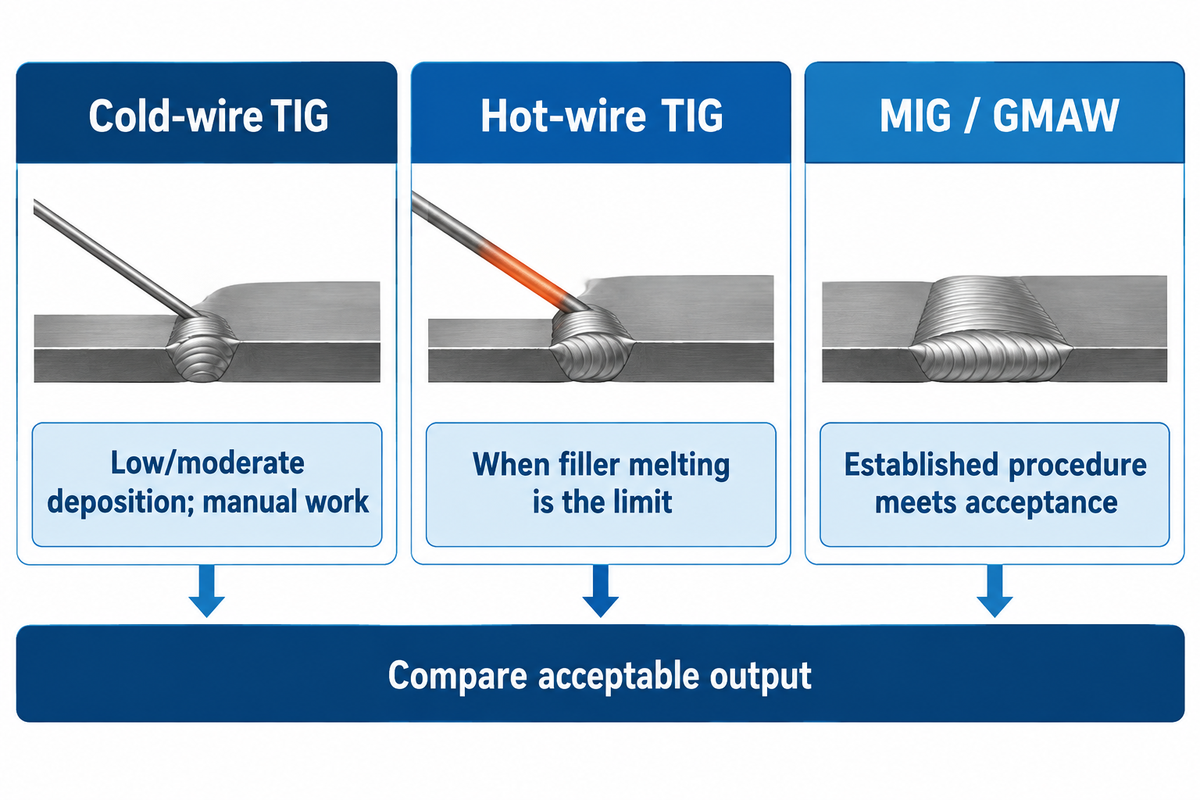
İlave telin erimesi, başka yönlerden uygun bir TIG kaynak sürecini sınırlıyorsa sıcak telli TIG’yi seçin. Düşük ve orta düzeyde yığma gereksinimlerinde ve manuel çalışmada soğuk tel hâlâ avantajlıdır. Yerleşik bir prosedür, parçanın kabul gerekliliklerini yeterli üretim hızıyla karşılıyorsa MIG veya kontrollü GMAW’yi de değerlendirmeye alın.
Avantajlar
İlave telin ısıtılması, tungsten arkı sürecini korurken eritme kapasitesini artırabilir. Mekanize tel besleme, sürekli yığımı da destekler; uygun bir boru kaynağında baştan sona tek süreç kullanmak, süreç değişimini ortadan kaldırabilir.
Sınırlamalar
Isıtıcı, besleyici ve torç entegrasyon çalışması gerektirir. Erişim kısıtlanabilir, soğutma sistemi çalışma çevrimini karşılamalıdır ve ek ekipmanın kapasitesini kullanabilecek bir üretim iş yükü olmalıdır.
Newport News Shipbuilding’in 2013’te NSRP için yaptığı denemede, iki adet 0.50″ karbon çeliği alın kaynağında manuel GTAW ile elde tutulan Tip Tig sistemi karşılaştırıldı. Tip Tig ile yapılan kaynakta ark süresi yaklaşık beşte bire indi. Bu sistem, tel titreşimiyle önceden ısıtılmış ilave teli bir arada kullanır; dolayısıyla sonuç yalnızca ön ısıtma için değil, söz konusu sistem ve deneme için geçerlidir.
Raporda erişim kısıtlamalarından söz edildi ve çoğu uygulamada yığma hızının darbeli GMAW ile doğrudan rekabet edemeyeceği belirtildi. Yayımlanan ısı girdisi karşılaştırmalarında tel ön ısıtması için gereken enerji hesaba katılmadı. Elektrik maliyeti veya dar bir kaynak ağzı karşılaştırılırken, hangi süreçlerin ekonomik ve pratik açıdan uygun olduğunun sınırları vardır.
Kaplama işlerinde hızı değerlendirirken son yüzey kimyasını, ergimeyi, nüfuziyeti ve gereken katman sayısını da karşılaştırın. Geometrik seyrelme, kesitte eriyen ana malzeme miktarını; demir içeriği ise belirli bir noktadaki kimyasal bileşimi ölçer. Bu iki ölçüt farklıdır ve buna göre yorumlanmalıdır. GTAW dolgu kaplama ve kabul kılavuzu, bu uygulamayı daha ayrıntılı ele alır.
Sıcak telli TIG’de yığma hızı: tel beslemesinden bitmiş parçaya
Yayımlanan sıcak telli yığma hızları belirli telleri, kafaları ve kaynak koşullarını ifade eder. Voigt ve çalışma arkadaşlarının indüksiyonla ısıtma çalışmasında, test edilen konfigürasyonlarda IHW-GTAW, aynı kaynak akımında CW-GTAW’ye kıyasla yığma hızını 220 %’ye kadar artırdı. Egerland ve çalışma arkadaşları (2015), GTA dolgu kaplama denemelerinde farklı kafa düzenleri için 1.83, 2.98 ve 4,23 kg/h hızlar bildirdi. Bu yayımlanmış verileri konfigürasyonların etkisini anlamak için kullanın; ardından ilgili parçanın toplam çevrim süresini ölçün.
| Deneme düzeneği | Metal yığma | İlerleme | Bağlam |
|---|---|---|---|
| Tek katot, çift tel | 1,83 kg/h | 32 cm/min | İlk kaplama denemeleri |
| Tek katot, çift tel | 2,98 kg/h | 50 cm/min | Farklı çalışma koşulu |
| Çift katot, tek tel | 4,23 kg/h | 80 cm/min | Farklı kafa düzeni |
Kaynak: Egerland ve diğerleri, Advanced Gas Tungsten Arc Weld Surfacing (2015), üreticiyle ilişkili bir çalışma. Bu ilk denemelerde 1,2 mm nikel alaşımlı ilave tel kullanıldı. Altlık numuneleri, 50 mm kalınlığında, Euronorm EN 10025 standardına uygun düşük karbonlu S235 JR çeliğiydi. Daha sonraki çift katotlu, çift sıcak telli boru denemelerinde sabit DC ile yaklaşık 5,6 kg/h, darbeli DC ile 5,7 kg/h bildirildi. Sonraki numuneler ve çalışma koşulları farklıydı; bu değerleri bölmek, genel bir iyileştirme katsayısı vermez.
m/min cinsinden tel besleme hızı, cm/min cinsinden ilerleme hızı ve kg/h cinsinden yığılmış kütle farklı konuları ifade eder. Daha kalın bir tel, aynı doğrusal hızda daha fazla hacim besler. Yığma hızının artması ark süresini kısaltabilir; ancak kabul edilen üretim miktarına yükleme, bağlantı yerine ulaşma, bekleme, muayene ve onarım süreleri de dahildir.
2 Saatli Sıcak Tel Üretim Modeli
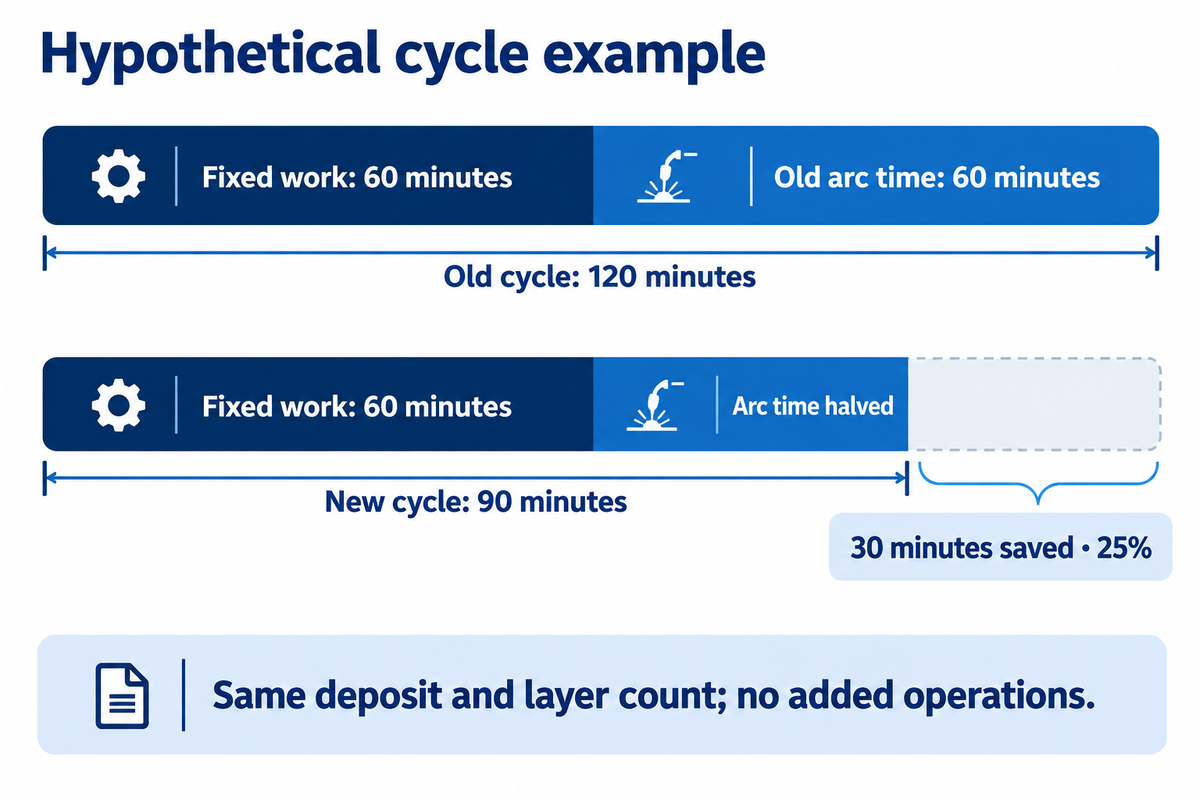
Ark süresini ve işin geri kalanını ayrı saatlerle takip edin. Aynı miktarda kabul edilebilir dolgu ve aynı katman sayısı için yeni çevrim = sabit süre + eski ark süresi ÷ kanıtlanmış hız faktörü + ek işlemler formülünü kullanın. Son terime ek soğutma, yeniden konumlandırma veya yeniden işleme sürelerini dahil edin.
Örnek hesaplama: iş başına 60 dakika sabit süre ve 60 dakika ark süresi olduğunu varsayın. Ek işlem olmadan ark hızının iki katına çıkması, 60 + 60 ÷ 2 = 90 dakika sonuç verir; önceki süre 120 dakikaydı. Böylece 30 dakika, yani geçen sürenin 25%’i tasarruf edilir. Bu işlem üretimdeki kısıtlayıcı adım ise ve talep varsa, aynı kullanılabilir çalışma saatiyle 33,3% daha fazla iş yapılabilir.
Pasolar arası beklemeyi ikinci saatte kaydedin. Henckell ve çalışma arkadaşlarının 2020 tarihli GMAW eklemeli imalat çalışmasında farklı bir kaynak süreci kullanıldı. Bu süreçte katmanlar arasında sıcaklık kontrollü bekleme süreleri vardı. Sıcak tel çalışmaları kapsamında Spaniol’un çalışması da termal dinlenmenin maliyetini ele alıyor. Daha hızlı erime, pasolar arasındaki bekleme süresini mutlaka kısaltmaz.
Sıcak telli GTAW nerelerde kullanılır: kaplama, boru ve dar kaynak ağızları
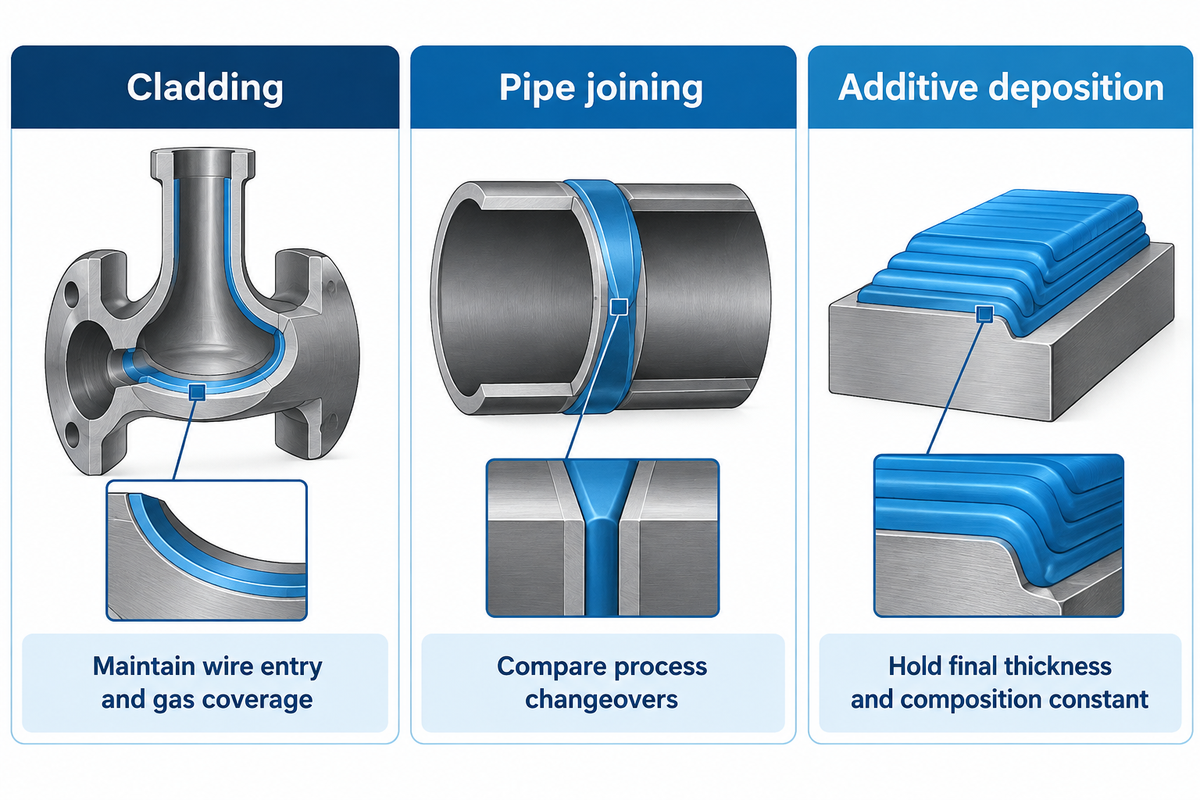
Sıcak telli GTAW, kafanın bağlantı yerine erişebildiği ve prosedürün son dolguyu kontrol ettiği, tekrarlı ve yoğun ilave tel gerektiren işler için uygundur. Yayımlanmış kaynak uygulamaları arasında nikel alaşımlı kaplama, boru birleştirme ve sıcak tel tabanlı eklemeli yığma bulunur. Aynı ilave malzeme kullanılsa bile bir delik, kaynak ağzı ve açık yüzey farklı erişim kısıtları oluşturur.
Vana veya delik kaplamasında kafa, kaynak yolu boyunca telin girişini ve gaz korumasını sağlamalıdır. Egerland’ın boru denemelerinde 155 mm çapında, 20 mm et kalınlığında numuneler ve Inconel 625 tipi ilave tel kullanıldı. Kafa, kılavuzlar ve servis hatlarının tamamı, önerilen delik içindeki tüm hareketler boyunca boşluklara çarpmamalıdır.
Boru imalatında GTAW’yi daha fazla kaynak pasosunda sürdürmek avantaj sağlayabilir. ARC Specialties’den Dan Allford ve Dave Hebble, The Fabricator’da yayımlanan 2019 tarihli makalelerinde, GTAW kök pasosuyla diğer dolgu süreçleri arasındaki geçişlerin azaltılmasını ele alıyor. FCAW ve tozaltı ark kaynağı seçeneklerini karşılaştırıyor; ayrıca çift telli veya tandem SAW sistemlerinin daha yüksek yığma kapasitesine sahip olabileceğini belirtiyorlar.
Sıcak telli GTAW hangi uygulamalarda kullanılır?
Korozyona dayanıklı kaynak dolgusu, tekrarlanan bir alana kontrollü ilave tel yığımı gerektirdiği için pratik bir uygulamadır. Kabul testleriyle birlikte birleştirme ve eklemeli imalat da diğer kullanım alanlarıdır. Kaynak ağzı kaynağında, yan duvarlara ve köke erişim yüksek yığma hızından daha önemli olabilir.
Son kimyasal bileşimi sağlamak için bir kat daha kaplama gerekiyorsa karşılaştırmalara ek kaynak dolgusu, son işlem ve muayeneyi de katın. Kaynak hızlarını karşılaştırmadan önce kabul edilen kalınlığı ve bileşimi sabit tutun. Aubrik’in kaplama kaynağı süreci kılavuzu, süreç seçeneklerine daha geniş bir bakış sunar.
Sıcak telli TIG ekipmanı ve hücre entegrasyonu
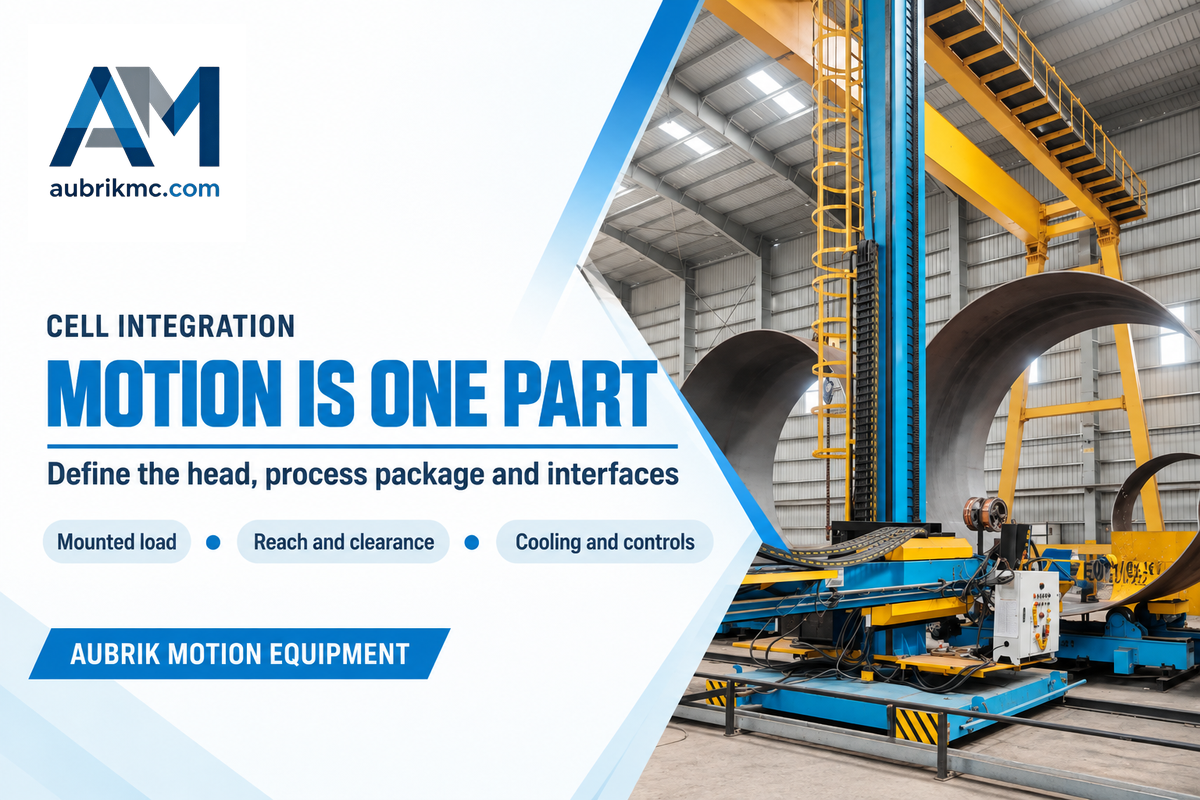
Sıcak telli bir hücrede uyumlu kaynak gücü, ilave tel ısıtma ve besleme, koruyucu gaz, soğutma ve hareket, bunların tümünü kontrol eden bir sistemle birlikte çalışmalıdır. Egerland’ın çalışmasında, parça tasarımına göre kaynak yollarını belirleyen bir kontrolör anlatılıyor. Kolon ve bom platformu kafayı taşır ve yönlendirir; süreç paketi ise ısıtma ve kaynak kontrollerini sağlar.
Aubrik, kolon ve bom kaynak manipülatörü ile hareket ekipmanı sağlar. Parça hareketi kaynak pozisyonerleri ile sağlanabilir. Yük ve boşlukları belirlerken torcu, besleyici donanımını, kızakları ve servis hattı grubunu göz önünde bulundurun.
| Arayüz | Sorumlu taraf | Gösterim veya teslimat |
|---|---|---|
| Tungsten arkı güç kaynağı | Süreç paketi tedarikçisi | Belirtilen parçada kararlı başlatma, sürekli kaynak ve kontrollü durdurma |
| Tel ısıtma devresi | Süreç paketi tedarikçisi | Beyan edilen ısıtma mimarisi ve uyumlu alaşım/çap aralığı |
| Tel besleme ve kılavuz | Kafa/besleyici tedarikçisi | Üretim yolunun tamamı boyunca kararlı besleme |
| Torç ve temas noktaları | Kafa tedarikçisi | Erişim, yalıtım, boşluk ve değiştirilebilir aşınma parçaları |
| Soğutma | Süreç entegratörü | Hedeflenen çalışma çevriminde termal performans |
| Ark gerilimi kontrolü | Kontrol entegratörü | Gerçek kaynak yolu boyunca AVC tepkisi ve torç yüksekliği kontrolü |
| Kafa konumlandırma | Hareket sistemi tedarikçisi | Erişim, monte edilen yük, hareket mesafesi ve servis boşluğu |
| Parça döndürme | Fikstür/hareket sistemi tedarikçisi | Belirtilen yük altında parça desteği, döndürme ve senkronizasyon |
| Koruyucu gaz ve servis hatları | Entegratör ve tesis | Tüm hareketler boyunca gaz beslemesi, hortum güzergâhı ve bağlantılar |
| Kalifikasyon ve kayıtlar | Tesisin kaynak/kalite ekibi | Uygulanabilir prosedür testleri, kabul kayıtları ve eğitimli operatörler |
Bu satın alma paylaşımı, GTA dolgu kaplama çalışmasında açıklanan süreç ve hareket mimarisini temel alır; sorumluluk dağılımı standart değil, önerilen bir teklif yapısıdır.
TIG robotları nerede?
Tekrarlanan silindirik parçalar için manipülatör ve döner fikstür gereken hareketi sağlayabilir. Robotik bir TIG hücresi, tekrarlanabilir kol hareketini koordineli tel besleme, ark uzunluğu ve ısıl kontrolle birleştirir. Robot kolu tek başına zor bir tel giriş yolunu çözemez; kafa ve fikstürün de bağlantı yerine ulaşacak boşluğa ihtiyacı vardır.
Sıcak telli TIG’de ark üflemesi, telin kaynak ağzına çarpması ve diğer darboğazlar
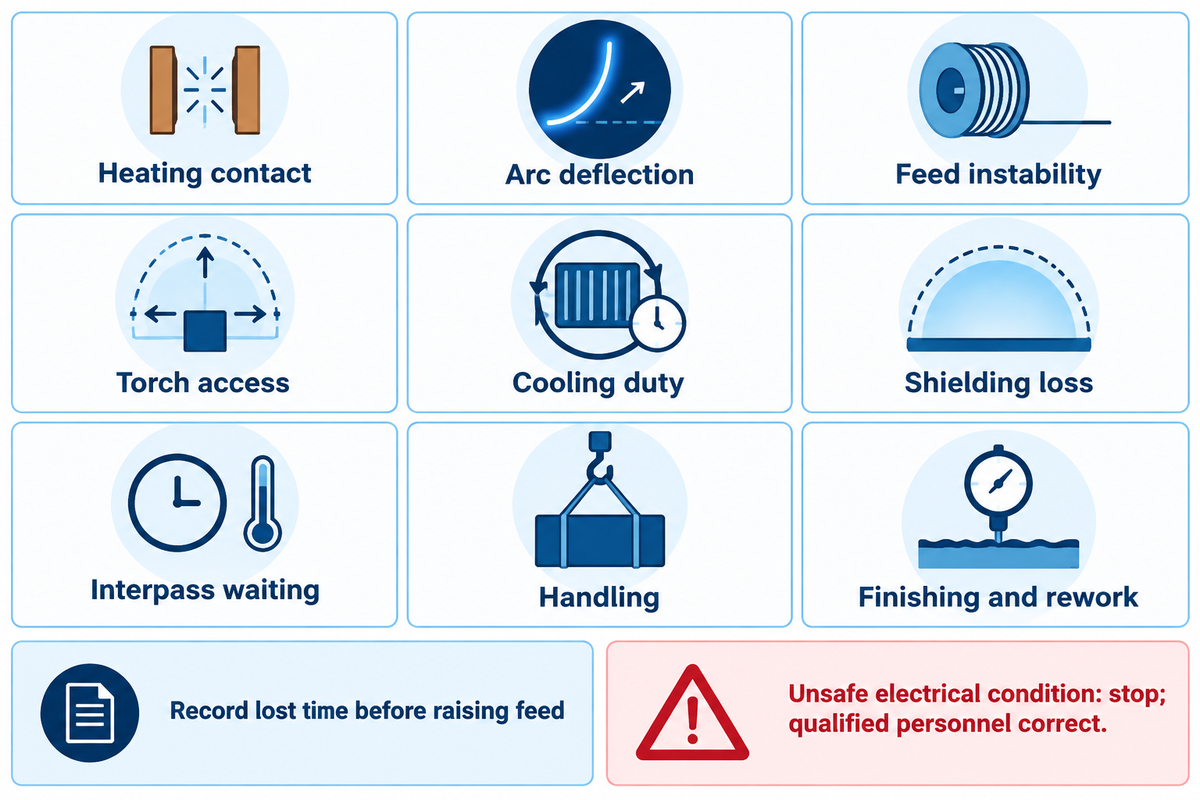
Kararsız sıcak tel çalışmasının kaynağı ısıtma devresi, besleme yolu, koruyucu gaz veya hareket sistemi olabilir. Gözlenen davranışı ilgili mimariye göre teşhis edin. Ungethüm ve çalışma arkadaşlarının bildirdiği dolaylı ısıtma deneyinde tel hareketinde kesintiler gözlemlenmiş, ancak dikiş kalitesinde bir etki raporlanmamıştır.
Spaniol ve çalışma arkadaşlarının 2020 tarihli TIG sıcak tel çalışmasında tel besleme hızları 15 m/min’ye kadar çıktı; ancak yaklaşık 13 m/min’den itibaren besleme sorunları bildirildi. Bu sonuçlar, maksimum besleme hızının ve kararlı üretim aralığının satın alma ölçütleri olarak önemini gösteriyor.
| Kısıt | Kaydedilecekler | Etkilediği karar |
|---|---|---|
| Isıtma teması | Devre türü ve kesintilerin zamanlaması | Bu tasarımda temas kaybının ısıtmayı kesip kesmediği |
| Ark sapması | Dikişin ısıtma işlemine göre konumu | Süreç kontrolü ve akım yolu incelemesi |
| Besleme kararsızlığı | Gerçek besleme hızı, kesintiler ve kabul edilebilir dikiş durumu | Maksimum ayar yerine kullanılabilir besleme aralığı |
| Torç erişimi | Yolun en zor noktasındaki boşluk ve görüş | Kafa seçimi ve fikstür yerleşimi |
| Soğutma yükü | Uzun süreli çalışmada termal kesintiler | Soğutma paketi ve çalışma çevrimi uyumu |
| Koruyucu gaz kaybı | Oksit oluşumu, kirlenme ve gaz hattının durumu | Koruyucu gaz beslemesi ve ilave tel kullanımı incelemesi |
| Pasolar arası bekleme | Onaylı sıcaklık koşuluna ulaşmak için beklenen dakikalar | Sağlanabilir çevrim süresi kısalması |
| Taşıma | Parça başına yükleme, döndürme ve yeniden konumlandırma süresi | Önce hareket sistemine mi yoksa taşımaya mı yatırım yapılacağı |
| Son işlem ve yeniden işleme | Kabul edilen kalınlık, reddedilen işler ve onarım süresi | Kabul edilebilir bitmiş parçanın net maliyeti |
Haritalar, dolaylı ısıtma ile transfer bulgularını ve NSRP çalışmasındaki erişim ve soğutma gözlemlerini bir araya getiriyor. Tel besleme hızını artırmadan önce kaybedilen süreyi kaydedin. Elektrik güvenliğini tehdit eden bir durumda çalışmayı durdurun ve sorunu yetkili personele düzelttirin; süreç sorunlarını gidermek için kablo bağlantılarını veya yalıtımı gelişigüzel değiştirmeyin.
Sıcak telli TIG maliyeti ve tasarruf sağlayan zaman kazanımı
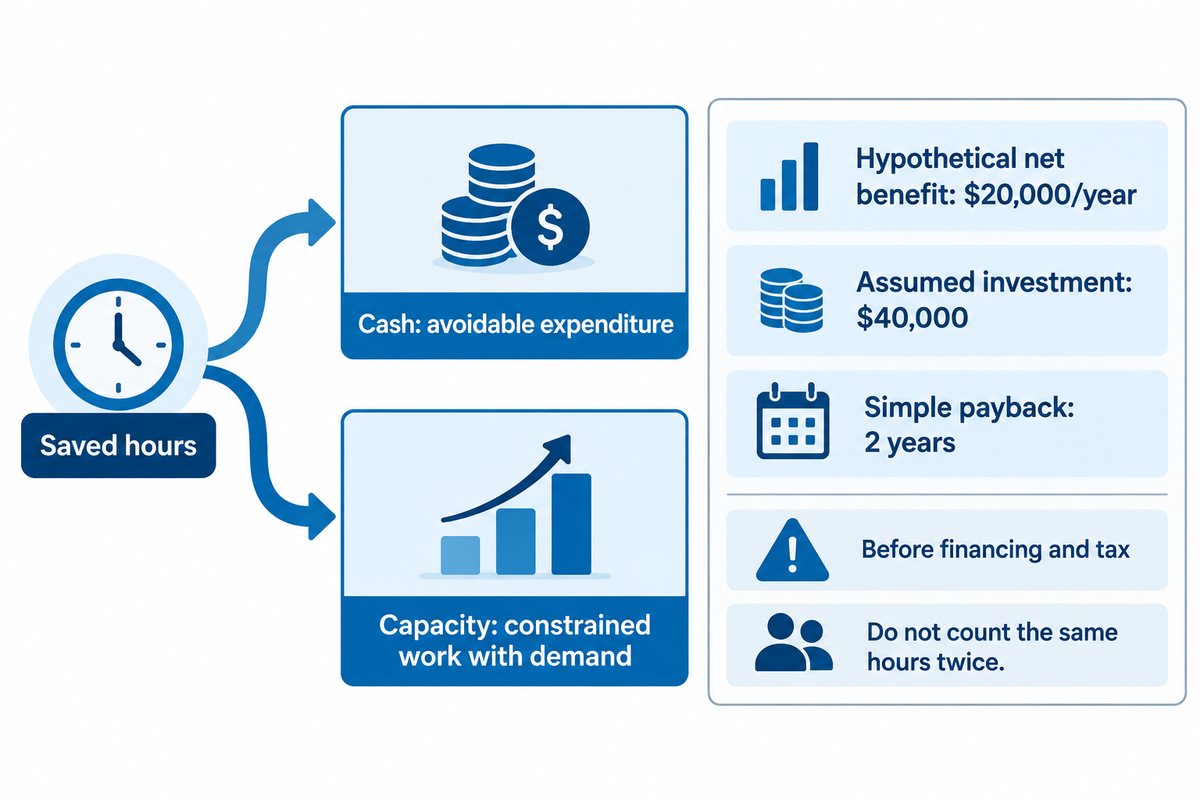
Sıcak telli sisteme yatırımı, tesisin geri kazanabileceği yıllık net faydaya göre değerlendirin. Kurulu sistem için alınan teklife süreç paketi, hareket sistemi, entegrasyon ve kalifikasyon çalışmaları dahil olmalıdır. Kazanılan saatler, kaçınılabilir harcamaları azalttığında nakit değeri sağlar; kısıtlı bir operasyon ek satılabilir iş yapabildiğinde ise kapasite değeri yaratır.
Newport News Shipbuilding de ark süresi denemesinden sonra benzer bir iş gerekçesi sınırına ulaştı: ekipman, prosedür kalifikasyonu ve kaynakçı eğitimi için ekonomik gerekçe henüz oluşmamıştı. Özgün NSRP raporu bu maliyetleri belirtmiştir.
Bu örnek, aşağıdaki varsayımlar altında yıllık 20.000 $ net fayda sağlar. Önceki çevrim örneğine göre yılda 1.000 işte 30 dakikalık tasarruf, yılda 500 saat kazandırır. Bu saatler, varsayılan 50 $/saat maliyetle gerçekten kaçınılabilir harcamaların yerini alıyorsa brüt tasarruf 25.000 $/yıl olur. Varsayılan 5.000 $/yıl ek işletme maliyeti çıkarıldığında net fayda bu tutara iner.
Kurulu sistem için ek yatırımın 40.000 $ olduğunu varsayarsak, finansman ve vergi öncesi basit geri ödeme süresi 40.000 $ ÷ 20.000 $ = 2 yıl olur. Finans yöneticisi bu varsayımları gerçek teklif, tel ve sarf malzemesi maliyetleri, bakım ve enerji maliyetleri ile gerçekleşen iş gücü tasarrufuna göre güncellemelidir.
Ücretli çalışma saatlerinin aynı kaldığını ve ek sipariş gelmediğini varsayarsak bu senaryoda iş gücünden nakit tasarrufu sıfırdır. Tesis yöneticisi kuyrukların kısalmasından yine de memnun olabilir; ancak bu, farklı bir gerekçedir. Ek siparişlerin olduğu senaryolarda, ek değişken maliyetler düşüldükten sonraki katkı payını kullanın; aynı kazanılan saatleri hem iş gücü tasarrufu hem de ek üretim olarak hesaba katmayın.
Kalite yöneticisi de sonucu değiştirebilir. Sıkı kalite gerekliliklerinde onarım, ek kaplama katmanı veya ek talaşlı imalat belirleyici maliyetler olabilir. Hız faktörünü bütçeye katmadan önce kabul edilen kalınlık, kimyasal bileşim ve muayene sonuçlarının eşit olduğunu doğrulayın.
Sıcak telli hücre için tedarikçi kapsamını seçme
Tedarikçileri, tekliflerinde yer alan işlere göre karşılaştırın: ısıtma paketi, konfigüre edilmiş kaynak hücresi veya hareket platformu. Toplamları karşılaştırmadan önce arayüzlerin sorumlularını belirleyin. Teklifleri karşılaştırmadan önce satın alma ekibi, kabul ölçütlerini ve her bağlantı, kontrol işlevi ve servis için sorumlu tarafı netleştirmelidir.
ARC Specialties ve Polysoude gibi şirketler sıcak telli otomasyon ve TIG dolgu kaplama sistemleri pazarında yer alıyor. Bu şirketlerin konfigüre edilmiş sistemleri, yalın bir manipülatörle eşdeğer kabul edilmemeli; gerçek parçaya göre karşılaştırılmalıdır. Aubrik, gerekli hareket ekipmanını ve entegrasyon kapsamını sağlar.
Tersane değerlendirmesinde, başlangıçta kurulan soğutucunun daha yüksek çalışma yükü için yetersiz olduğu belirtildi. Bu, teklif hazırlarken dikkate alınması gereken önemli bir derstir: çalışma yükü ve soğutma ekipmanı; kafa, besleyici, kontroller ve montaj işleriyle birlikte tanımlanmalıdır. Aksi hâlde daha düşük ekipman toplamı, eksik entegrasyon maliyetini tesise bırakabilir.
Entegrasyon ve yardımcı tesis gereklilikleri
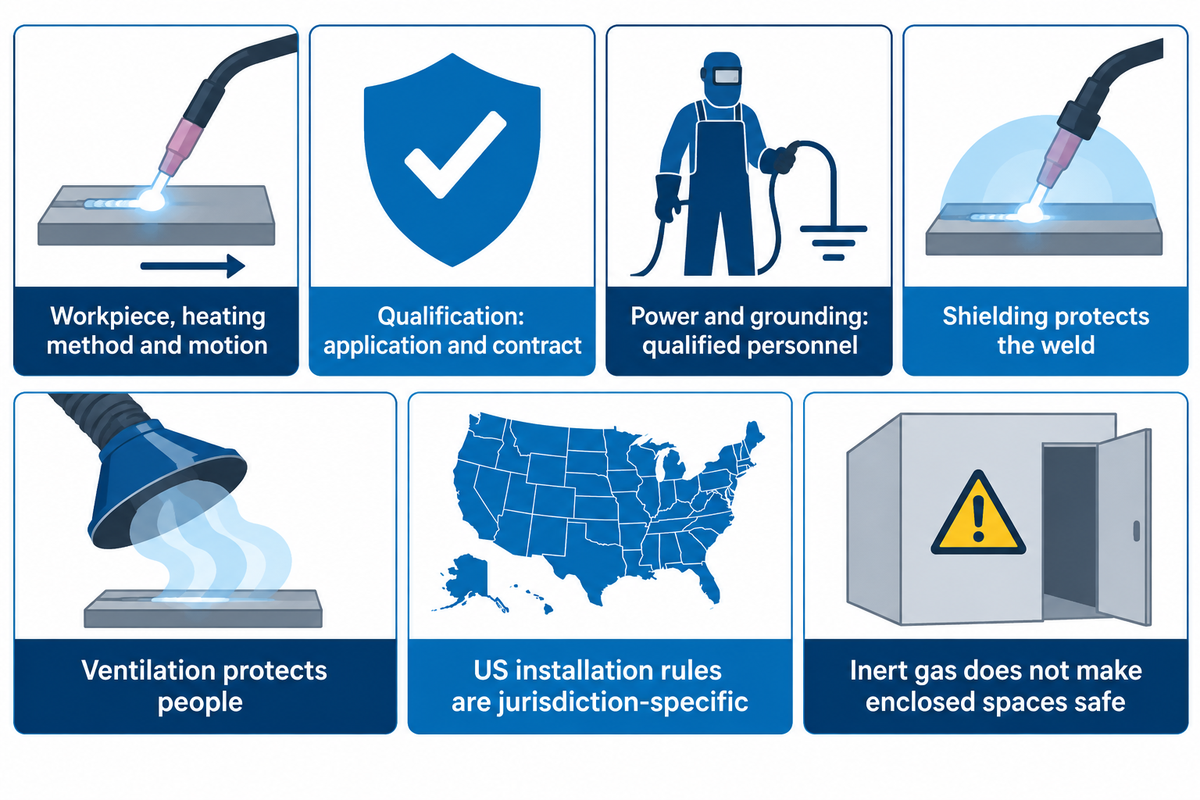
Teknik şartname; parçayı, ısıtma yöntemini, monte edilen yükü, hareket yolunu ve tesis hizmetlerini kapsamalıdır. Seçilen ekipman paketi, hedeflenen çalışma yükünde uygun güç, soğutma ve koruyucu gaz desteğiyle çalışmalıdır. Kalifikasyon uygulamaya ve sözleşmeye özeldir; iş yeri korumaları ise yargı alanına ve operasyona göre değişir; sıcak telli sürecin seçilmesi bu gerekliliklerin hiçbirini tek başına çözmez.
ISO 15614-7:2016, prosedür testleriyle dolgu kaplama kaynak prosedürlerinin kalifikasyonunu kapsar. ISO, standardı 2022’de gözden geçirip teyit etti. Standardın kapsamı, dolgu kaplamayı dolgu/onarım ve belirli buttering uygulamalarından ayırır. Uygulama için kabulü değerlendirirken proje şartnamesinde belirtilen kalifikasyon yolunu ve boyut toleranslarını esas alın.
“ISO 15614-7:2016, dolgu kaplama kaynağı için bir ön kaynak prosedürü şartnamesinin kaynak prosedürü testleriyle nasıl kalifiye edileceğini belirtir.”
ABD’deki genel endüstri kurulumları için OSHA 29 CFR 1910.254, kaynak ekipmanının kurulumunu, topraklamayı, besleme bağlantılarını ve bakımı ele alır. Gerçek ekipmanın güç beslemesi ve koruma gerekliliklerini yetkili personel belirlemelidir. Yurt dışı için listelenen besleme gerilimi, tesisteki sistemle otomatik olarak uyumlu sayılmaz.
Koruyucu gaz kaynak banyosunu korurken iş yeri havalandırması insanları korur. İnert gaz, kapalı bir alana girişi güvenli hâle getirmez. OSHA 1910.252, zararlı kirleticiler ve kapalı alanlardaki oksijen yetersizliği için uygun havalandırma gerektirir. Uygulanabilir giriş ve maruziyet kontrollerine uyun.
Entegratöre parça çizimlerini, malzeme ve ilave tel şartnamesini, erişimin en zor olduğu konumu, hedeflenen kabul edilebilir dolgu miktarını, mevcut çevrim dökümünü, güç ve kontrol bilgilerini ve diğer servis gerekliliklerini gönderin. Muayene kayıtlarını ve gereken teslimatları da ekleyin. Silindirik parçalar için parçanın desteklenme ve döndürülme yöntemini açıklayın. Basınçlı kap döndürme makaraları seçim kılavuzu, bu hareketi açıklar.
Sık sorulan sorular
GTAW TIG kaynağı nedir?
GTAW ve TIG, gaz tungsten ark kaynağı anlamına gelir. Arkı sarf olmayan bir tungsten elektrot oluşturur, harici bir gaz koruması kaynak banyosunu korur ve ilave metal ayrıca beslenebilir.
Sıcak tel uygulaması bu düzene dolgu telinin ön ısıtılmasını ekler. Tungsten elektrodu, MIG kaynağında kullanılan sarf tel elektroduna dönüştürmez.
Kaynakta sıcak başlangıç nedir?
Sıcak başlangıç, arkın oluşmasını kolaylaştırmak için kaynak çıkışını geçici olarak değiştiren bir başlatma işlevidir. Sıcak telli GTAW ise kaynak sırasında beslenen dolgu telini ayrı bir ısıtma düzeniyle ısıtır.
Bu iki işlev farklı amaçlara hizmet eder. Sıcak başlangıç özelliği olduğu belirtilen bir makinenin sıcak telli kaynak yapabilmesi için yine de uygun bir tel ısıtıcısına, tel sürme ünitesine ve kontrol sistemlerine ihtiyacı vardır.
Sıcak telli GTAW işe yarıyor mu?
Evet. Yayımlanmış deneyler, mekanize kaplama ve elle kullanılan yarı otomatik bir varyant da dahil olmak üzere, uygun şekilde yapılandırılmış sıcak telli sistemlerde dolgu metalinin daha hızlı yığıldığını göstermektedir. Üretimdeki fayda, toplam iş akışı kısalırken kabul edilebilir kaynak kalitesinin korunmasına bağlıdır.
Birikme hızını sonucun tamamı değil, girdilerden biri olarak değerlendirin; nihai ölçütler vardiya başına kabul edilen parça sayısı ve toplam maliyet olsun.
Standart bir TIG kaynak makinesi sıcak telli kaynak yapabilir mi?
Evet, uyumlu bir sıcak tel paketinde ana ark kaynağı olarak kullanılabilir. Sistemin tamamında ayrıca uygun dolgu teli ısıtma ve besleme donanımı, temas elemanları ve eşgüdümlü kontroller bulunmalıdır. Uyumluluğu proses entegratörü belirlemelidir; gelişigüzel bağlanmış bir ısıtıcı güvenli bir alternatif değildir.
Sıcak tel, koruyucu gaz ihtiyacını ortadan kaldırır mı?
Hayır. Sıcak telli GTAW’de tungsten elektrodu ve erimiş metali korumak için yine koruyucu gaz gerekir. Dolgu telini önceden ısıtmak, erimesi için gereken ısıyı değiştirir; havayla temasını değiştirmez.
Gaz hattını, torç tertibatını ve dolgu telini temiz tutun. Nominal debi aynı kalsa bile gazın yetersiz iletimi, erişim sorunları veya hatalı kullanım koruyucu gaz örtüsünü bozabilir. Çalışma alanının havalandırılması, kaynak çevresindeki yerel gaz korumasından ayrı bir gerekliliktir; koruyucu gaz debisini artırmak, maruziyet değerlendirmesinin veya kapalı alan önlemlerinin yerini tutmaz.
Sıcak telli uygulamanız için hareket ekipmanını belirleyin
Parça çizimini, monte edilmiş başlığın yükünü, gerekli erişim mesafesini ve döndürme düzenini seçilen proses paketiyle birlikte Aubrik’e iletin. Kaynak hücresinin hareket gereksinimlerini görüşün; böylece manipülatör, pozisyoner veya döndürme makaraları iş parçasına göre boyutlandırılabilir. Ekipman görüşmesini ihtiyaç duyduğunuz sonuca bağlamak için mevcut çevrim süresini ve kabul gerekliliklerini de paylaşın.
Bu kılavuzda kamuya açık teknik belgelerden, çalışmalardan ve ürün bilgilerinden yararlanılmıştır. Deneysel veriler yayımlanmış düzeneklere karşılık gelir; burada sunulan çevrimler ve mali örnekler belirtilen varsayımlara dayanır.
Kaynaklar ve referanslar
- Ungethüm ve diğerleri (2020), Dolaylı dirençli ısıtmayla sıcak telli GTAW’de metal transferinin ve kaynak geometrisinin analizi.
- Spaniol ve diğerleri (2020), Tel ve ark eklemeli imalatı için yeni bir TIG sıcak tel prosesinin geliştirilmesi.
- Egerland ve diğerleri (2015), Gelişmiş gaz tungsten ark kaynaklı dolgu kaplama: güncel durum ve uygulama.
- Newport News Shipbuilding (2013), Tip Tig kaynak sisteminin değerlendirilmesi, NSRP nihai raporu.
- Henckell ve diğerleri (2020), Gaz metal ark kaynağıyla tel ark eklemeli imalatında enerji girdisinin azaltılması.
- Allford ve Hebble (2019), GTAW sıcak tel yaygınlaşabilir mi?, The Fabricator.
- ISO 15614-7:2016, kamuya açık kapsam ve güncel durum.
- OSHA 29 CFR 1910.254, Ark kaynağı ve kesme.
- OSHA 29 CFR 1910.252, Genel gereklilikler.







