Entre em contato com a Aubrik Company
Guia de Engenharia de Manipulador de Soldagem de Coluna e Lança: Dimensionamento de Curso, Controle de Deflexão em Balanço e Integração com Viradores de Roletes

Referência de Seleção de Engenharia e FAT | Equipe de Engenharia de Automação de Soldagem Wuxi ABK Machinery (Aubrik) | Revisado em Outubro de 2026
Resposta Rápida de Engenharia (TL;DR)
Um manipulador de soldagem de coluna e lança é uma torre de posicionamento estrutural multieixo. Ele transporta um cabeçote de soldagem ao longo da elevação vertical da coluna (
1.000–15.000 mm
) e do alcance horizontal da lança (
1.000–15.000 mm
). Esses sistemas automatizados regulam o percurso horizontal entre
50–1.200 mm/min
, ou
300–3.000 mm/min
em modelos de alta velocidade com pinhão e cremalheira. O caimento da ponta da lança sob carga total permanece abaixo de
0,5 mm por metro
de alcance (
1,5–3,0 mm
de flecha estática máxima).
- Fórmula de Dimensionamento de Curso: A elevação vertical deve superar a altura do leito dos viradores de roletes mais o diâmetro externo máximo do costado mais a altura do conjunto da tocha (
Hlift ≥ Dmax + Hroller + Htorch - Hmin). - Orçamento de Capacidade de Carga na Ponta da Lança: Cabeçotes de soldagem simples pesam
35–55 kg. Conjuntos completos de arco submerso com silos de fluxo aquecidos, recuperação a vácuo, bobinas de arame de soldagem e carros cruzados pesam180–750 kg. - Deslocamento Circunferencial às 12 Horas: Juntas circunferenciais externas de vasos exigem um deslocamento ascendente da tocha de
15–45 mma partir do ponto morto superior para evitar que a escória fundida inunde o arco. - Proteção Antiqueda Vertical: Evita quedas do carro em mastros pesados usando porcas de segurança duplas ACME com sensores de desgaste ou correntes contrabalançadas com travas de catraca.
Encomendar uma lança de soldagem nominal de 4.000 × 4.000 mm igualando o curso de catálogo ao diâmetro do tanque é um erro caro. Quando um vaso de pressão repousa sobre viradores de roletes autoalinhantes, o leito de roletes adiciona 550–850 mm à elevação do costado.
550–850 mm
montam a estrutura na altura desejada. Enquanto isso, o conjunto da tocha de soldagem por arco submerso, os carros cruzados motorizados e o bocal de fluxo ficam suspensos 300–450 mm abaixo da lança ajustável. Sem considerar ambos os descontos verticais, a coluna de soldagem não consegue superar o ponto morto superior no seu maior costado. Equipamentos pesados de soldagem e sistemas CNC exigem verificações geométricas exatas de folga antes do início da fabricação.
O alcance horizontal e a rigidez em balanço falham da mesma maneira quando os compradores verificam apenas o peso da tocha simples. Uma tabela de catálogo pode listar uma carga estática fixa de 454 kg (1.000 lbs) em vários tamanhos de lança e coluna. No entanto, adicionar um silo de fluxo aquecido, separador a vácuo, bobinas duplas de arame de soldagem e assento do operador eleva o peso na ponta da lança para 450–750 kg.
Esse momento de tombamento causa caimento elástico durante o trabalho pesado de soldagem. Isso leva ao momento em que o sistema se torna instável.
Mesmo 2–3 mm
de flecha vertical fazem a distância bico de contato-peça (CTWD) aumentar o suficiente para arruinar a soldagem de qualidade ao longo de uma junta de
9 m
. Como a lança permite longo alcance interno em aplicações exigentes de soldagem, cada procedimento específico requer limites de deflexão verificados. Este guia fornece equações de curso, orçamentos de capacidade de carga e Testes de Aceitação em Fábrica (FAT) para ajudar você a definir suas ferramentas e equipamentos de soldagem.
Como um Manipulador de Soldagem de Coluna e Lança Move o Cabeçote de Soldagem em Três Eixos
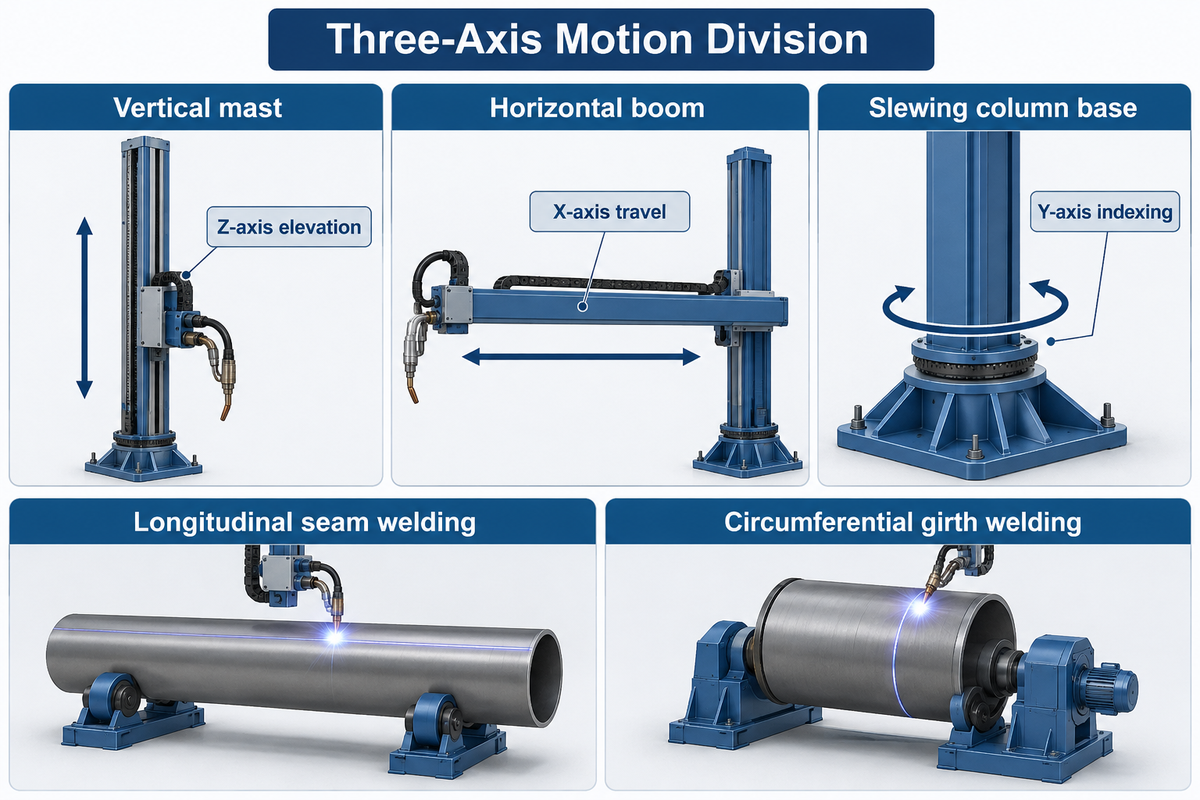
Um manipulador de soldagem de coluna e lança industrial move o cabeçote de soldagem em três eixos com velocidades de inversor de frequência (VFD) de 50–1.200 mm/min. Carros de alta velocidade com pinhão e cremalheira atingem 300–3.000 mm/min, conforme as especificações da série Wuxi ABK AM-CB e da AMET Inc. publicadas. Um mastro vertical controla a elevação no eixo Z, e uma lança horizontal fornece o percurso no eixo X.
Uma base de coluna giratória ou carro ferroviário motorizado permite a indexação no eixo Y com esta máquina de soldagem pesada. Ela utiliza um mastro vertical com estrutura rígida de pórtico tipo máquina-ferramenta. Os manipuladores de soldagem são projetados para manter qualidade consistente de solda em juntas multipasse, incluindo processos MIG, TIG e arco submerso. Nas oficinas de vasos de pressão, a divisão de trabalho entre a torre de soldagem de coluna e o leito de roletes é estrita. Conforme documentado pelo American Welding Society (AWS) Welding Digest (Outubro de 2026) e pelo AWS Practical Reference Guide to Positioning, o manipulador move a tocha ao longo da trajetória da junta de soldagem. Um posicionador de soldagem ou conjunto de viradores de roletes, por outro lado, gira a peça para a orientação plana (1G/PA).
“O braço (Manipulador) é composto por várias articulações que permitem o movimento em múltiplos eixos. Posicionador (Dispositivo de Fixação): Segura e gira a peça de trabalho para posicionar a junta de soldagem na posição mais vantajosa (plana, horizontal, etc.). Os manipuladores de cabeçote de soldagem seguram e movem o cabeçote e a tocha de soldagem (à medida que a solda é executada).”
Durante a soldagem de junta longitudinal em um tubo ou costado de tanque, os viradores de roletes travam o cilindro estacionário. A lança horizontal ou coluna MIG aciona então o cabeçote de soldagem ao longo do eixo X em velocidade de cruzeiro regulada. Conforme relatado na revisão técnica da The Fabricator sobre controles de segurança e velocidade de manipuladores, os acionamentos industriais de lança operam em dois regimes de velocidade. Um modo de posicionamento rápido opera próximo a
10 FPM
(
3.048 mm/min
). O posicionamento rápido entre juntas reduz o tempo de parada, enquanto um modo de soldagem regula o percurso
entre 6–30 IPM
(
152–762 mm/min
) para entregar uma solda consistente com penetração profunda.
Durante a soldagem circunferencial, os papéis se invertem. A lança horizontal trava estacionária enquanto os viradores de roletes giram o costado cilíndrico sob a tocha. O Controlador Lógico Programável (PLC) sincroniza a velocidade de rotação
n
(em RPM) com a velocidade linear
v
(em
mm/min
) e o diâmetro do costado
D
(em
mm
). Ele utiliza a equação de malha fechada
n = v / (π · D)
para passes circunferenciais totalmente automatizados. Os operadores deslocam a tocha em
15–45 mm
no ponto morto superior às 12 horas em soldas externas. Juntas circunferenciais internas usam um deslocamento ascendente de 15–45 mm à frente do ponto morto inferior às 6 horas. O retorno de encoder em malha fechada nos viradores de roletes antideslizamento restringe a deriva espiral axial do vaso dentro de ±1,5 mm por rotação.
±1,5 mm
por rotação.
Verifique a altura do gancho da ponte rolante da oficina e o espaçamento dos corredores antes de selecionar uma classe de estrutura. A altura total do mastro vertical é igual ao curso vertical mais
1.100–1.600 mm
para cobrir os conjuntos de polias superiores. Você também deve confirmar o raio de giro traseiro da cauda da lança.
| Modelo / Classe de Serviço | Curso de Elevação Vertical (Z) | Alcance Horizontal da Lança (X) | Carga Nominal na Ponta da Lança | Velocidade de Percurso Horizontal | Aplicação Industrial Principal |
|---|---|---|---|---|---|
| Portátil Leve (ex.: LJ MNP-600) |
1.220 mm
(4 ft) |
1.520 mm
(5 ft) |
272 kg
(600 lbs) |
100–1.500 mm/min
|
Spools de tubos pequenos, subconjuntos de oficina |
| Padrão Compacto (AM-CB-20 / Key Plant SD) |
2.000 mm
|
2.000 mm
|
150–300 kg
|
50–1.200 mm/min
|
Tanques leves, juntas longitudinais GTAW/MIG |
| Serviço Médio (Aubrik AM-CB-30 / LJ MN30-100) |
3.000 mm
(10 ft) |
3.000 mm
(10 ft) |
300–500 kg
|
50–1.200 mm/min
|
Vasos de pressão SAW de arame único, caldeiras |
| Série Modular ACME (AMET Systems) |
1.000–4.000 mm
|
1.000–4.000 mm
|
150–600 kg
(+
50 kg
contrapeso) |
300–3.000 mm/min
|
SAW de precisão, PAW, GTAW, revestimento por soldagem interno |
| Vaso Pesado (Aubrik AM-CB-40) |
4.000 mm
|
4.000 mm
|
500–800 kg
|
120–3.000 mm/min
|
Trocadores de calor de 3,2 m DE, costados químicos |
| Industrial Pesado (Aubrik AM-CB-50 / LJ MN16-100) |
4.880–5.000 mm
|
4.880–5.000 mm
|
454–1.000 kg
|
120–3.000 mm/min
|
Tambores petroquímicos, SAW de cabeçote duplo |
| Serviço Extra Pesado (Aubrik AM-CB-60 / PEMA HD) |
6.000 mm
|
6.000 mm
|
800–2.000 kg
|
120–3.000 mm/min
|
SAW tandem com assento do operador, virolas eólicas |
| Ultra Torre (Pemamek PEMA EHD) |
8.000–10.000 mm
|
8.000–10.000 mm
|
1.200–2.000 kg
|
100–2.500 mm/min
|
Monopiles eólicos offshore, vasos nucleares |
| Mega Torre de Estaleiro (Key Plant EHD) |
12.000–15.000 mm
|
12.000–15.000 mm
|
1.500–2.500 kg
|
100–2.000 mm/min
|
Esferas de armazenamento de GNL, blocos de casco naval |
Dimensionamento do Curso Vertical, Alcance Horizontal da Lança e Folga Interna Mínima de Tubos
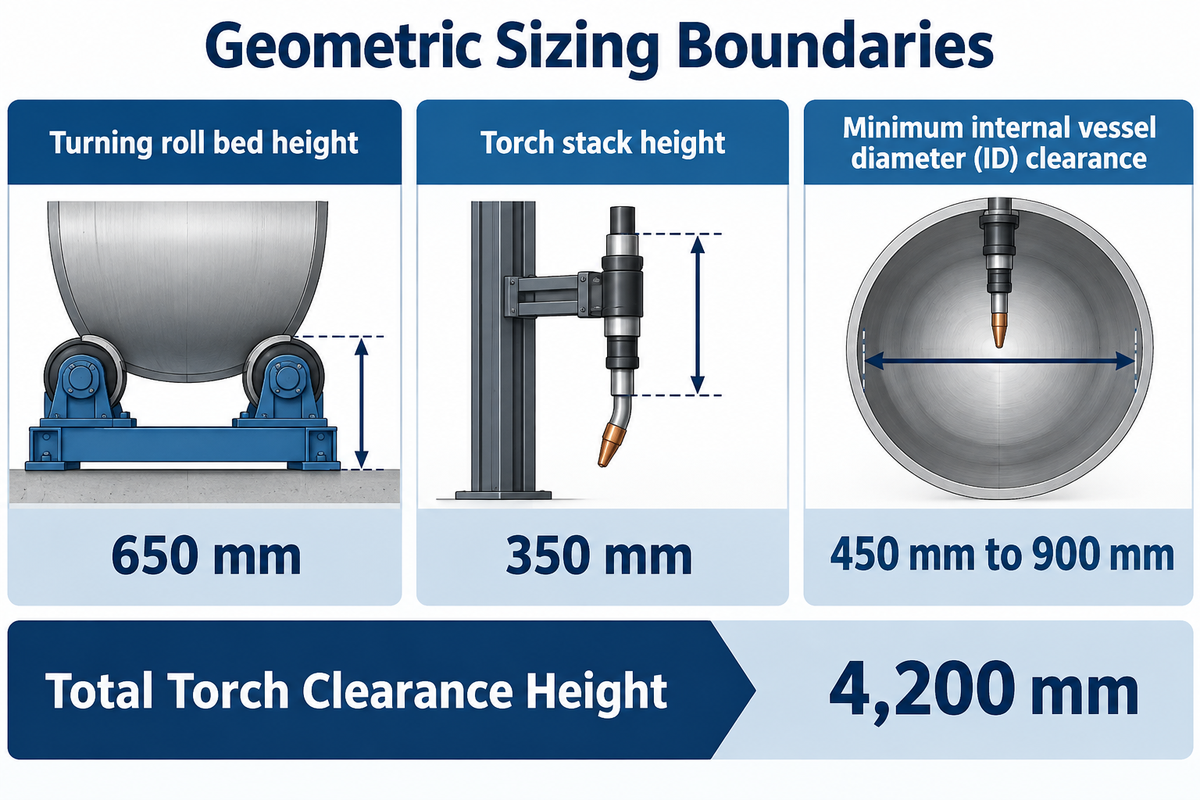
A folga mínima do diâmetro interno (ID) do vaso varia de
450 mm to 900 mm
Esses parâmetros dependem da altura da viga-caixão da lança e da posição da tocha. Eles se baseiam nas especificações da Key Plant, LJ Welding e nas especificações do manipulador de soldagem de coluna e lança da série AM-CB. A folga adequada permite a soldagem longitudinal e circunferencial de tubos sem interferência da lança.
Dimensionar um sistema de manipulador de soldagem de lança ou manipulador com cabine exige verificar três limites geométricos: altura vertical externa máxima, alcance horizontal interno efetivo e folga interna mínima do tubo. Os compradores frequentemente confundem o curso de percurso vertical (Sv) com a altura máxima sob a lança (Hmax). A altura máxima sob a lança é igual à elevação mínima da sela (Hmin, tipicamente 650–950 mm acima do piso) mais o curso vertical (Hmax = Hmin + Sv). Da mesma forma, o comprimento útil de solda interna do tubo é sempre
350–600 mm
menor que o curso horizontal nominal (
Sh
1. A Base da Coluna: O balanço frontal do carro da tocha e o laço traseiro da esteira porta-cabos reduzem a margem de percurso disponível.
Como Calcular a Elevação Vertical Necessária da Coluna ao Combinar um Manipulador com Viradores de Roletes?
Calcule a altura vertical necessária da lança somando três dimensões verticais: altura do leito dos viradores de roletes (Hroller), diâmetro externo máximo do vaso (Dmax) e folga inferior do conjunto da tocha (Htorch).
Hmin
) para encontrar o curso mínimo de elevação vertical (
Sv
):
H_max_required = H_roller + D_max + H_torch / S_v_required ≥ H_roller + D_max + H_torch – H_min
Exemplo Prático de Dimensionamento (
3.200 mm
Costado de Vaso de Pressão DE): Qual oficina solda costados de vasos de pressão com diâmetro externo?
Dmax = 3.200 mm
e comprimento de costado
Lshell = 3.500 mm
. O vaso repousa sobre um leito de viradores de roletes autoalinhantes de
60-ton
. Primeiro, assuma que o berço de roletes eleva o fundo do costado até a superfície de apoio dos roletes.
Hroller = 650 mm
acima do piso. 2) Imagine que um cabeçote de soldagem por arco submerso (SAW) tandem, carros cruzados e bocal se projetam.
Htorch = 350 mm
abaixo da lança. Terceiro, suponha que a altura mínima do batente inferior do carro do manipulador seja
Hmin = 700 mm
.
- Passo 1 (Altura Total de Folga da Tocha):
Hmax_required = 650 mm + 3.200 mm + 350 mm = 4.200 mmde elevação mínima da face inferior da lança. - Passo 2 (Curso Líquido de Percurso Vertical):
Sv ≥ 4.200 mm - 700 mm = 3.500 mmde curso vertical mínimo. - Passo 3 (Alcance Horizontal da Lança): Adicionar
500 mmde afastamento da base da coluna ao comprimento do costado de3.500 mmrequerSh = 3.500 mm + 500 mm = 4.000 mmde curso horizontal. - Passo 4 (Seleção do Modelo e Escopo Estrutural): Uma unidade nominal de
3.000 × 3.000 mmfica500 mmabaixo na elevação vertical. Selecione uma unidade da classe4.000 × 4.000 mm(como oAM-CB-40) e combine este cálculo de curso com os limites de momento fletor da Tabela 3 e as verificações de chumbadores da Seção 8.
Verifique a seção transversal da lança na Tabela 2 antes de encomendar uma viga-caixão pesada para operações de soldagem interna de tubos. Uma viga-caixão padrão de
500 × 400 mm
não consegue entrar em um tubo com DI de
600 mm
. Em vez disso, especifique uma lança estreita aparafusada (perfil de 120 × 120 mm) com silo de fluxo externo e monitor de câmera.
| Configuração da Lança / Ponteira | Perfil Estrutural da Viga (A × L) | Altura do Conjunto do Cabeçote Montado | DI Mínimo Interno do Tubo | Alcance Máximo em Balanço | Processo de Soldagem Típico |
|---|---|---|---|---|---|
| Lança de Revestimento por Soldagem de Microfuro |
90 × 90 mm
barra de liga usinada |
110 mm
tocha de perfil baixo |
280–350 mm
ID |
1.800 mm
|
GTAW arame quente / revestimento por soldagem Inconel |
| Lança de Alcance Estreito para Tubos |
130 × 130 mm
lança tubular |
160 mm
GMAW/SAW compacto |
400–450 mm
ID |
2.500 mm
|
Soldagem automática de tubos (MIG / mini-SAW) |
| Lança-Caixão Compacta (Manipuladores Pequenos) |
220 × 180 mm
seção caixão |
220 mm
cabeçote compacto |
550–650 mm
ID |
2.500 mm
|
GMAW/GTAW/SAW de arame único |
| Lança de Serviço Padrão (Classe 3×3 m) |
320 × 260 mm
viga-caixão |
280 mm
SAW + silo remoto |
750–850 mm
ID |
3.000 mm
|
SAW de arame único com sonda tátil |
| Lança de Serviço Médio (Classe 4×4 m) |
420 × 340 mm
caixão enrijecido |
340 mm
SAW + silo local |
900–1.050 mm
ID |
4.000 mm
|
SAW de arame único + recuperação de fluxo a vácuo |
| Lança de Serviço Pesado (Classe 5×5 m) |
520 × 420 mm
viga nervurada |
400 mm
pacote SAW pesado |
1.150–1.300 mm
ID |
5.000 mm
|
SAW de alta deposição CC/CA simples ou duplo |
| Lança Extra Pesada (Classe 6×6 m) |
650 × 500 mm
viga-caixão mestra |
480 mm
SAW tandem + carros |
1.400–1.600 mm
ID |
6.000 mm
|
SAW tandem de arco duplo + rastreador a laser |
| Lança com Assento / Cabine do Operador |
650 × 550 mm
+ gaiola da cabine |
1.350 mm
folga sentado |
2.400–2.800 mm
ID |
6.000–8.000 mm
|
Juntas internas de torres eólicas e condutos forçados |
| Ultra Viga Eólica/Nuclear (10×10 m) |
850 × 650 mm
viga de alma dupla |
600 mm
tandem multiarame |
3.000–4.500+ mm
ID |
10.000–15.000 mm
|
Monopiles offshore, SAW de chanfro estreito |
Controle de Deflexão na Ponta da Lança, Caimento em Balanço e Oscilação de Velocidade em Alcance Total
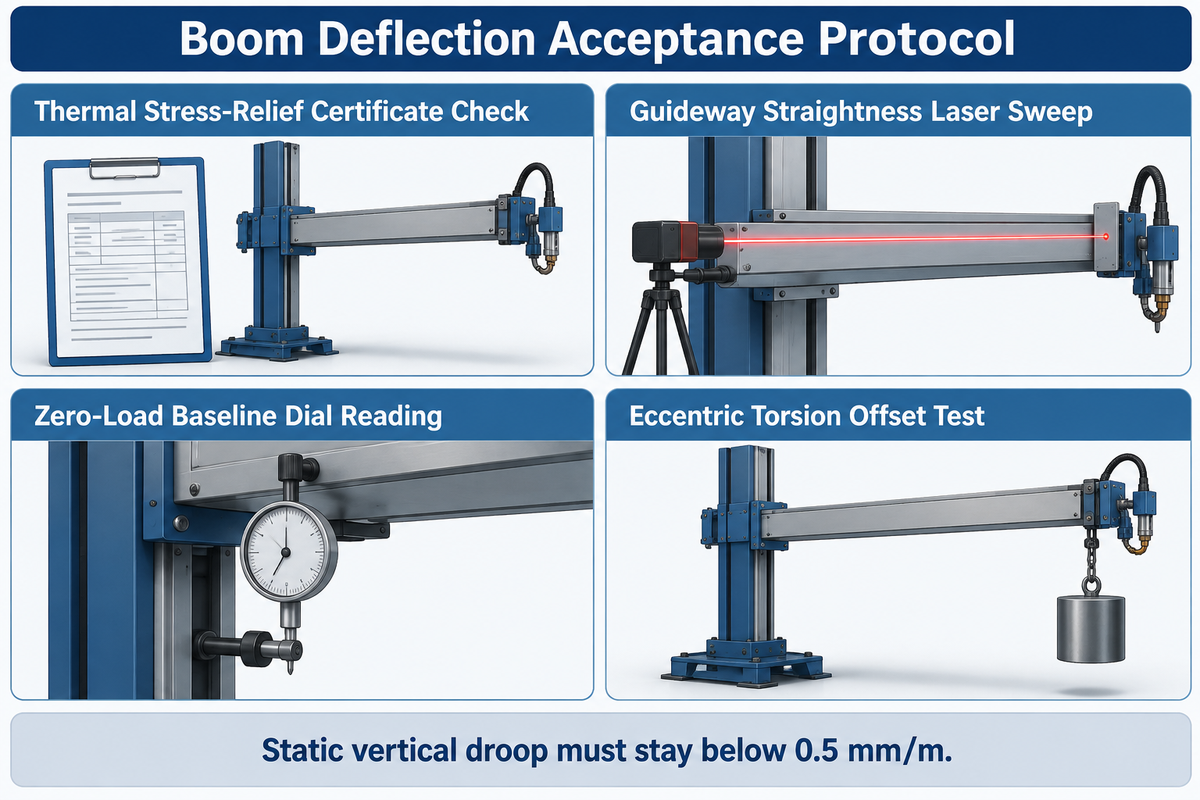
O caimento vertical estático na ponta da lança a 100% de extensão horizontal sob carga nominal do cabeçote não deve exceder
1,5–3,0 mm
. Isso equivale a menos de 0,5 mm por metro de alcance da lança, conforme os padrões de engenharia de manipuladores industriais da Aboke. Quando uma lança de soldagem cede 2–3 mm ao longo de uma junta longitudinal de tanque de 9 m, a distância bico de contato-peça (CTWD) aumenta. A tensão do arco sobe e a junta de soldagem sofre com porosidade ou mordedura.
Os referenciais de precisão industrial publicados pela WeldMC especificam tolerâncias rigorosas de movimento para sistemas de soldagem de coluna e lança de precisão. A precisão de posicionamento uniaxial permanece dentro de
±0.05 to ±0,5 mm
, e a repetibilidade de posicionamento permanece dentro de
±0.1 to ±1,0 mm
. Além disso, a Instrução NAVCRANECENINST 11450,2A do US Navy Crane Center alerta que cargas pesadas em balanço em estruturas de coluna e lança causam deriva de suporte. Antes da soldagem, o torque de inércia de giro rotacional deve ser travado e pré-carregado mecanicamente.
Uma Lança de Soldagem Mais Longa Sempre Suporta Menos Peso em Extensão Total?
Sim, uma lança mais longa sofre deflexão por flexão exponencialmente maior, a menos que o fabricante aumente o módulo de resistência da viga-caixão. Tabelas de catálogo frequentemente imprimem a mesma carga nominal — como 454 kg (1.000 lbs) tanto em uma unidade de 3,0 × 3,0 m quanto em uma unidade de 4,9 × 4,9 m.
δ
segue a equação cúbica da viga
δ = (F · L3) / (3 · E · I)
. Dobrar a extensão horizontal
L
de
2,5 m
para
5,0 m
sob a mesma força na ponta
F
multiplica o caimento elástico por oito, a menos que o momento de inércia
I
aumente proporcionalmente.
Cabeçotes de soldagem montados lateralmente também criam torção excêntrica (
θtwist
Conforme descrito na patente de modelo de utilidade chinês CN211387216U, manipuladores pesados neutralizam o caimento em balanço soldando nervuras diagonais internas de enrijecimento em uma viga-caixão com alívio de tensões. Os fabricantes, além disso, usinam trilhos-guia quadrados trefilados a frio ou montam guias lineares de esferas, como usado nas unidades Pemamek PEMA HD/EHD. Adicionalmente, eles pré-carregam roletes seguidores de came excêntricos para eliminar a folga da sela. Use o Envelope de Momento em Balanço vs. Caimento na Tabela 3 para definir as tolerâncias do seu pedido de compra.
| Alcance Horizontal da Lança (L) | Capacidade de Carga Nominal | Carga Operacional Segura Máx. (Regra 80%) | Momento Fletor na Ponta (M = F · L) | Caimento Máx. FAT de Precisão (<0.5 mm/m) | Oscilação de Velocidade de Percurso VFD |
|---|---|---|---|---|---|
2,0 m
(6,5 ft) |
200 kg
|
160 kg
|
3,92 kN·m
|
≤1,0 mm
|
±1.0%
|
3,0 m
(10 ft) |
350 kg
|
280 kg
|
10,30 kN·m
|
≤1,5 mm
|
±1.0%
|
4,0 m
(13,1 ft) |
500 kg
|
400 kg
|
19,62 kN·m
|
≤2,0 mm
|
±1.0%
|
5,0 m
(16,4 ft) |
650 kg
|
520 kg
|
31,88 kN·m
|
≤2,5 mm
|
±1.2%
|
6,0 m
(19,7 ft) |
1.000 kg
|
800 kg
|
58,86 kN·m
|
≤3,0 mm
|
±1.2%
|
7,0 m
(23,0 ft) |
1.200 kg
|
960 kg
|
82,40 kN·m
|
≤3,5 mm
|
±1.5%
|
8,0 m
(26,2 ft) |
1.500 kg
|
1.200 kg
|
117,72 kN·m
|
≤4,0 mm
|
±1.5%
|
9,0 m
(29,5 ft) |
1.800 kg
|
1.440 kg
|
158,92 kN·m
|
≤4,5 mm
|
±1.5%
|
10,0 m
(32,8 ft) |
2.000 kg
|
1.600 kg
|
196,20 kN·m
|
≤5,0 mm
|
±1.8%
|
Antes de aprovar o embarque na fábrica do fornecedor, execute o Protocolo de Aceitação de Deflexão da Lança de 8 Pontos para garantir a estabilidade do cabeçote de soldagem e eliminar o retrabalho:
- Verificação do Certificado de Alívio Térmico de Tensões: Inspecione os gráficos de recozimento em forno (
580–620 °Cde patamar térmico nas vigas-caixão soldadas da coluna e da lança antes do fresamento das guias. - Varredura a Laser de Retilinidade das Guias: A retilinidade do trilho trefilado a frio usinado ou da guia linear deve permanecer dentro de
≤0,15 mmpor1.000 mmde comprimento. - Leitura Base do Relógio Comparador Sem Carga: Recolha a lança para
0%do curso e zere um relógio comparador magnético no suporte da tocha. Em seguida, avance a lança até100%do curso vazia. - Teste Estático de Peso Morto a 100%: Suspenda pesos de teste calibrados equivalentes a
1.0xda capacidade de carga nominal na ponta da lança a100%de extensão. O caimento vertical estático deve permanecer abaixo de0,5 mm/m. - Teste de Prova de Sobrecarga a 125%: Aplique
1.25xda carga nominal em extensão total durante30 minutes. - Teste de Deslocamento de Torção Excêntrica: Desloque o peso de teste em
250 mmlateralmente a partir da linha de centro da lança para representar um cabeçote SAW montado na lateral. A torção angular deve permanecer constante abaixo de0,08°. - Teste de Stick-Slip em Baixa Velocidade VFD: Acione a lança carregada na velocidade mínima de soldagem (
50–100 mm/min). As leituras do tacômetro devem mostrar oscilação de velocidade dentro de±1,0%. - Teste de Disparo Antiqueda de Emergência: Simule afrouxamento da corrente ou acionamento da chave de desgaste da porca. O travamento mecânico do carro deve atuar dentro de
≤15 mmde queda vertical.
Opções de Montagem da Base, Lanças Telescópicas e Travas Mecânicas de Segurança Antiqueda
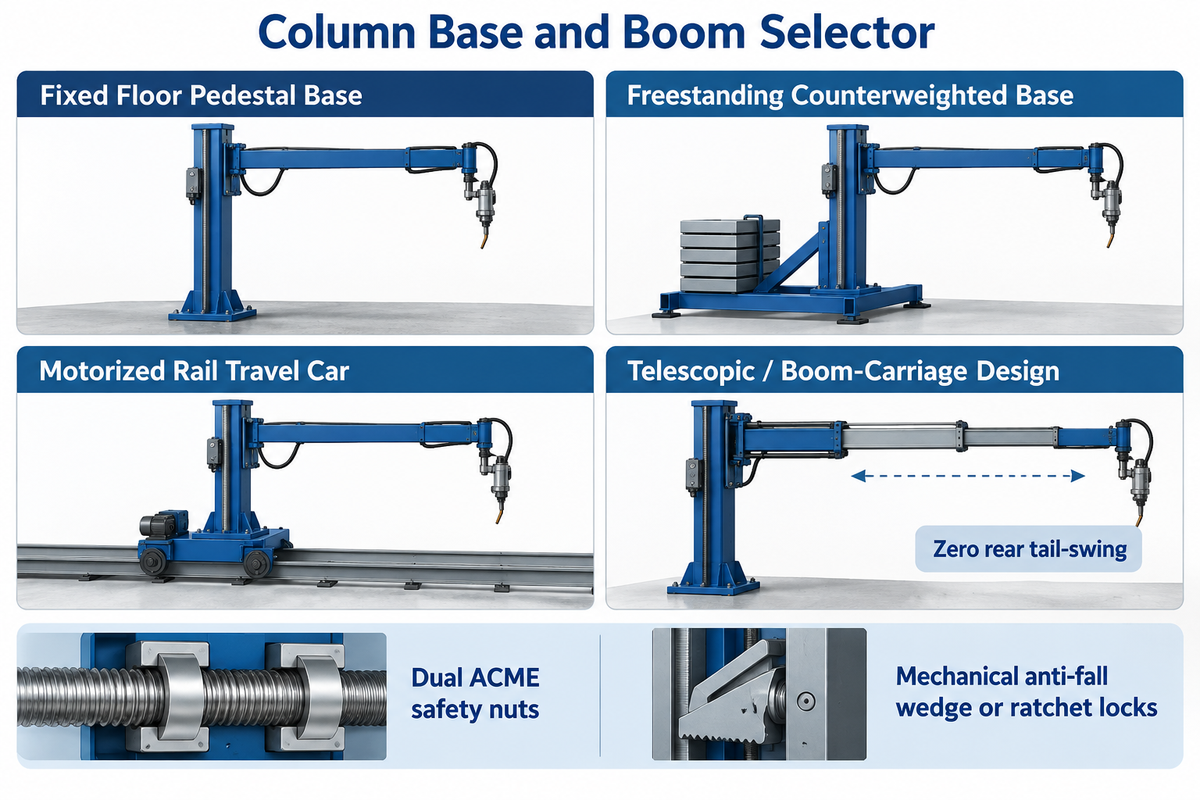
Travas mecânicas antiqueda por cunha ou catraca atuam dentro de
0,05–0,15 seconds
em caso de afrouxamento da corrente de içamento ou sobrevelocidade. Porcas de segurança duplas ACME fornecem reserva contínua contra desgaste de rosca em mastros de fuso conforme a patente CN108941936A e as especificações de engenharia da AMET Inc. A escolha correta na arquitetura de base da coluna e segurança de elevação vertical protege tanto o espaço de piso da oficina quanto a vida do operador.
Existem dois tipos de projetos de engenharia mecânica para elevação vertical da coluna. Compreender esses projetos ajudará a avaliar por que custa o dobro instalar um sistema de fuso do mesmo tamanho.
- Arquitetura de Fuso Trapezoidal Duplo ACME (Estilo AMET): Um fuso vertical ACME de precisão eleva o carro da lança a uma velocidade fixa de
1.000 mm/min(39 in/min). Qualquer desgaste na rosca transfere a carga para a porca de segurança e desarma o freio do acionamento. - Contrapeso + Içamento por Corrente/Cabo Duplo + Catraca Antiqueda (Estilo Key Plant / Pemamek / Aubrik): Em torres para serviço pesado (
3×3 ma15×15 m), um contrapeso interno de ferro fundido equilibra o peso do carro da lança dentro do mastro. Correntes de rolos duplas ou cabos de aço elevam a sela. Um dispositivo antiqueda mecânico por came / cunha independente com mola monitora a tensão das correntes e trava na cremalheira vertical de segurança. Ele trava diretamente na cremalheira vertical de segurança dentro de10–20 mmcaso uma corrente estique ou se rompa.
Uma falha frequente de layout de fábrica ocorre quando os compradores instalam um manipulador de lança fixa próximo a uma parede da oficina ou coluna do galpão. Quando uma lança horizontal padrão de 5.000 mm recua para soldar um costado próximo ao mastro, a extremidade traseira se projeta 4.800–5.300 mm para trás.
Se o corredor da sua oficina não tiver folga para o giro traseiro da lança, especifique uma lança telescópica que recolhe tubos multiestágio dentro da sela. Você também pode escolher um carro motorizado montado na lança com o cabeçote de soldagem deslocando-se sobre uma lança estacionária, como usado nas células de carro em lança da LJ Welding.
| Tipo de Configuração | Rotação da Coluna (θ) | Percurso no Piso (Eixo Y) | Espaço Traseiro Necessário | Melhor Cenário de Galpão de Fabricação |
|---|---|---|---|---|
| Base de Pedestal Fixa no Piso | Fixa (
0°
) |
Nenhum (ancorado na fundação) | Curso total da lança +
600 mm
|
Estação dedicada de baia única circunferencial e longitudinal |
| Base Autoportante Contrabalançada | Manual
±90°
ou
360°
|
Relocável por empilhadeira / ponte rolante | Curso total da lança +
600 mm
|
Oficinas alugadas ou soldagem de tubos em múltiplas baias sem chumbadores |
| Base com Anel de Giro Motorizado 360° |
360°
giro VFD + trava |
Pedestal estacionário | Raio circular =
Sh + 700 mm
|
Layout de estação dupla atendendo dois leitos paralelos de viradores de roletes |
| Carro Ferroviário Motorizado (Bogie) |
360°
motorizado + trava pneumática/elétrica |
Percurso sobre trilhos VFD
50–3.000 mm/min
|
Curso total da lança +
600 mm
|
Torres eólicas longas (
20–60 m
) e linhas de montagem de múltiplos vasos |
| Projeto Telescópico / Carro na Lança | Fixa ou
360°
de giro |
Estacionária ou bogie sobre trilhos | Zero giro traseiro (
≤400 mm
) |
Baias de oficina estreitas onde o mastro fica rente à parede |
Combinação do Cabeçote do Processo de Soldagem: SAW Simples/Tandem, GTAW/MIG e Revestimento por Soldagem Interno
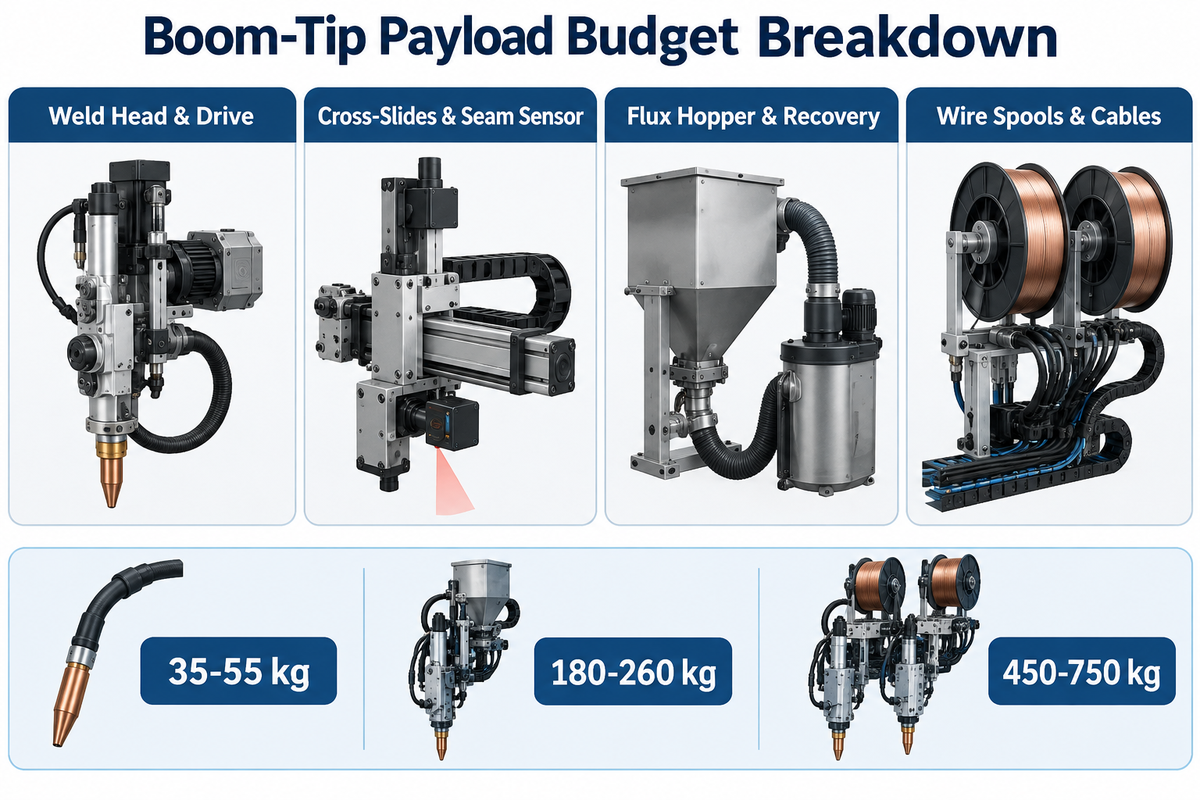
O peso total do pacote na ponta da lança varia de
180–260 kg
para soldagem por arco submerso (SAW) de arame único e atinge
450–750 kg
para SAW de arame duplo com assento do operador. Esses números vêm dos catálogos de integração da Lincoln Electric, ESAB, AMET e Aubrik. Dimensionar a capacidade da lança usando apenas o peso da tocha simples (
35–55 kg.
) sobrecarrega o balanço em mais de
200%
.
Diferentes técnicas de soldagem impõem cargas mecânicas e térmicas muito distintas à máquina de lança em células de soldagem automatizadas. Na soldagem pesada por arco submerso, estações mecanizadas elevam o regime de trabalho de arco aberto para
70–100%
em comparação com
25–40%
na soldagem manual, que não exige carregar silo de fluxo aquecido, enquanto o arco submerso exige.
No entanto, o arco submerso requer o transporte de um silo de fluxo aquecido (capacidade de 50–100 L) e um separador de recuperação de fluxo a vácuo de 5 HP (conforme especificado nos sistemas AMET). A lança também suporta pesadas bobinas de arame de soldagem de
25–30 kg
, carros cruzados motorizados de
±100 mm
e cabos grossos de cobre na esteira porta-cabos.
Em contraste, um manipulador de soldagem MIG (ou cabeçote de soldagem TIG oscilante) carrega uma carga útil mais leve de
80–150 kg
para aproveitar ao máximo suas maiores taxas de deposição MIG sem silos de fluxo. Ainda assim, ele exige zero vibração de alta frequência ao longo da lança para que o comprimento do arco e a coluna de gás de proteção permaneçam estáveis. Conforme as regras de dimensionamento de engenharia da Aboke, adicione sempre pelo menos 25% de margem de capacidade de carga ao peso total medido do pacote na ponta da lança em extensão total. A Tabela 5 lista o peso de cada componente para nove configurações industriais.
| Pacote de Processo / Subconjunto | Cabeçote e Acionamento | Carros Cruzados e Sensor de Junta | Silo de Fluxo e Recuperação | Bobinas de Arame e Cabos | Peso Total Montado | Capacidade Mín. Recomendada da Lança (+25%) |
|---|---|---|---|---|---|---|
| 1. Sistema GMAW / MIG de Tocha Única |
22 kg
|
28 kg
(oscilador + carro) |
0 kg
(proteção gasosa) |
35 kg
|
85 kg
|
150 kg
(330 lbs) |
| 2. GTAW (TIG) Arame Frio / Arame Quente |
26 kg
|
34 kg
(AVC + carro oscilador) |
0 kg
(argônio + linhas chiller) |
40 kg
|
100 kg
|
150 kg
(330 lbs) |
| 3. Cabeçote Plasma Keyhole (PAW) para Vasos |
35 kg
|
42 kg
(laser + carro cruzado) |
0 kg
|
48 kg
|
125 kg
|
200 kg
(440 lbs) |
| 4. Lança de Revestimento por Soldagem Interno (ID) |
65 kg
(lança + tocha) |
35 kg
(carro base pesado) |
0–30 kg
|
45 kg
(+ monitor de câmera) |
145–175 kg
|
300 kg
(alto momento em balanço) |
| 5. SAW de Arame Único (Silo Padrão) |
45 kg
|
38 kg
(carros
±100 mm
+ sonda) |
65 kg
(silo + vácuo) |
52 kg
(bobina
25 kg
+ cabos) |
200 kg
|
300 kg
(660 lbs) |
| 6. SAW de Arame Único (Recuperação Aquecida 5 HP) |
48 kg
|
45 kg
(carros cruzados pesados) |
105 kg
(silo aquecido + separador) |
62 kg
|
260 kg
|
350–400 kg
|
| 7. Célula de Tubos Cabeçote Duplo MIG + SAW |
72 kg
(passe raiz MIG + enchimento SAW) |
58 kg
(carros duplos independentes) |
95 kg
|
85 kg
(bobinas duplas + cabos) |
310 kg
|
450 kg
(1.000 lbs) |
| 8. SAW Tandem de Arame Duplo (Sem Assento) |
95 kg
(líder CC + seguidor CA) |
68 kg
(serviço pesado + laser) |
145 kg
(pressurizado + recuperação) |
142 kg
(barricas/bobinas duplas + cabos) |
450 kg
|
600 kg
(1.320 lbs) |
| 9. SAW Tandem + Assento/Cabine na Lança |
110 kg
(tandem de chanfro estreito) |
75 kg
|
165 kg
|
150 kg
+
220 kg
(cabine + operador) |
720 kg
|
1.000–1.200 kg
|
Manipulador de Coluna e Lança vs. Posicionador de Soldagem, Viradores de Roletes, Pórtico de Soldagem e Robô de 6 Eixos
Durante a soldagem circunferencial de vasos sobre viradores de roletes, o manipulador posiciona a tocha
15–45 mm
no ponto morto superior às 12 horas. A escória fundida e o metal de solda solidificam sem escorrer à frente do arco. Comitês de investimento frequentemente perguntam se uma oficina de fabricação deve adquirir um manipulador de coluna e lança, um pórtico de soldagem, um posicionador autônomo ou um braço robótico de 6 eixos.
A fronteira física resume-se a três números: peso da capacidade de carga, profundidade do furo interno e geometria da peça. Um braço robótico articulado de 6 eixos suporta tipicamente apenas
10–25 kg
no punho. Seu cotovelo colide com as paredes do tubo ao alcançar mais de 1.200–1.500 mm dentro de um costado. Um manipulador de coluna e lança carrega 150–2.000 kg de equipamentos de arco submerso e alcança 3.000–15.000 mm axialmente dentro de um cilindro. Por outro lado, quando um painel de chapa plana ou viga-caixão excede 8.000–10.000 mm de largura, o caimento em balanço da lança favorece um pórtico de soldagem de coluna dupla.
Tampos abaulados, bocais e válvulas devem ser inclinados e girados simultaneamente para acomodar várias posições de soldagem. Para essas peças, as oficinas combinam o manipulador com posicionadores rotativos de soldagem para tampos flangeados e bocais. Ao dimensionar essa mesa giratória complementar, siga nossas fórmulas de engenharia sobre dimensionamento de torque e centro de gravidade de posicionadores rotativos de soldagem.
Quando Combinar um Manipulador de Coluna e Lança com Viradores de Roletes Autoalinhantes em um Centro de Soldagem 1+2?
Combine um manipulador de coluna e lança com dois conjuntos de rotadores de soldagem de tubos autoalinhantes e convencionais (dimensionados de 2.5 ton to 150+ ton por leito) sempre que sua oficina soldar costados cilíndricos em sequências contínuas multipasse.
Em um centro de soldagem 1+2, o manipulador é montado sobre um carro ferroviário motorizado entre dois leitos de roletes paralelos. Enquanto a lança solda juntas longitudinais e circunferenciais no Vaso A no Leito de Roletes 1, os montadores carregam, ponteiam e pré-aquecem o Vaso B no Leito de Roletes 2. Assim que o Vaso A termina a soldagem, a coluna gira 180° ou avança pelo trilho para iniciar o Vaso B imediatamente. Esse layout dobra a utilização de arco aberto e reduz o tempo de espera por ponte rolante em 40–55%.
40–55%
.
| Arquitetura de Automação | Quem Move a Tocha vs. Peça? | Capacidade de Carga da Tocha | Alcance Interno Máximo no Furo | Geometria Principal da Junta de Soldagem | Quando Especificar / Quando Evitar |
|---|---|---|---|---|---|
| 1. Coluna e Lança + Viradores de Roletes (Célula 1+1 / 1+2) | Lança move a tocha (X/Z); roletes giram o costado (θ) |
150–2.000 kg
|
2.000–15.000 mm
|
Juntas longitudinais e circunferenciais DI/DE em cilindros | Especificar: Tanques, vasos de pressão, torres eólicas, tubos. |
| 2. Coluna e Lança + Posicionador Rotativo | Lança move a tocha; posicionador inclina (
0–135°
) e gira |
150–800 kg
|
1.500–6.000 mm
|
Tampos abaulados, calotas hemisféricas, corpos de válvulas, bocais | Especificar: Conjuntos soldados flangeados complexos exigindo inclinação para posição plana 1G. |
| 3. Posicionador Rotativo de Soldagem Autônomo | Peça inclina/gira; soldador manual ou suporte fixo | N/A (carga da peça
0,1–50 t
) |
Nenhum (acesso externo) | Soldas em ângulo circulares curtas, flanges de tubos, curvas | Evitar: Juntas longitudinais longas (>
1.000 mm
) que exigem percurso linear. |
| 4. Pórtico de Soldagem Superior de Coluna Dupla | Ponte e mastros duplos movem a tocha em X/Y/Z |
500–2.500 kg
|
Zero alcance interno (a ponte bloqueia a entrada) | Vigas H largas de pontes, painéis navais enrijecidos, vigas-caixão | Evitar: Juntas internas de vasos onde a ponte não entra no DI do costado. |
| 5. Carro Linear de Soldagem em Viga Lateral (Side-Beam) | Carro corre ao longo de viga horizontal de altura fixa |
100–400 kg
|
Apenas externo ou mandril fixo | Juntas longitudinais retas de diâmetro único | Evitar: Diâmetros variados de tanques exigindo mudanças frequentes de altura Z. |
| 6. Braço Robótico Articulado de 6 Eixos | Punho de 6 eixos move tocha GMAW/GTAW em trajetória 3D |
10–25 kg
limite no punho |
≤1.200 mm
(colisão do cotovelo) |
Suportes estruturais multiangulares, bocais, chassis automotivos | Evitar: Pacotes pesados de fluxo SAW (>
150 kg
) ou furos internos profundos. |
| 7. Braço Robótico Montado na Lança (Torre Híbrida) | Coluna/lança atua como macroposicionador de 3 eixos para o robô |
250–600 kg
(carrega braço robótico) |
3.000–8.000 mm
|
Caçambas de mineração grandes, carcaças de turbinas, costados multibocal | Especificar: Grandes conjuntos soldados 3D exigindo longo alcance e punho de 6 eixos. |
| 8. Trator / Carro Portátil de Soldagem sobre Trilho Magnético | Trator portátil sobe pelo costado sobre cinta guia magnética |
15–35 kg
|
Posicionamento manual dentro do costado | Montagem de tanques de armazenamento em campo, juntas de casco naval | Evitar: SAW de alta velocidade em oficina exigindo recuperação de fluxo tandem de
500 kg
. |
| 9. Manipulador de Revestimento por Soldagem Interno com Lança Estreita | Lança de liga enrijecida avança dentro do tubo em rotação |
50–150 kg
|
1.500–4.500 mm
in
≥280 mm
ID |
Revestimento por soldagem interno CRA / Inconel 625 em tubos e válvulas | Especificar: Revestimento por soldagem resistente à corrosão em furos pequenos onde lanças-caixão não cabem. |
Faixas de Preço, Prazos de Entrega, Limites de Transporte em Contêiner e Critérios de Seleção de Fornecedores
Os prazos de entrega padrão de fabricação variam de
45–90 days
para manipuladores de coluna e lança de
2×2 m
a
5×5 m
. Células de soldagem personalizadas acima de
6×6 m
exigem
100–150 days
. Os preços de equipamentos Ex-Works variam de
$8.500 to $135.000+ USD
(Estimativa para o 4º trimestre de 2026 (com flutuações de preços do aço e índices de fontes de soldagem)). O conhecimento sobre as razões das diferenças de preço e sobretaxas de frete marítimo ajudará a evitar estouros de orçamento.
Um limite logístico crítico ignorado em guias de compra genéricos é o limite dimensional do contêiner marítimo 40HQ. Um contêiner padrão de 40 pés High-Cube (40HQ) possui comprimento interno de
11.800 mm
, largura de
2.340 mm
e altura de porta de
2.580 mm
. Um manipulador com curso de elevação vertical de
5.000–6.000 mm
possui altura total de coluna de
6.400–7.600 mm
e um flange de base largo. Mastros soldados em peça única com polias superiores montadas que ultrapassem
2.550 mm
de largura — ou mastros de
10 m
que excedam
11,8 m
de comprimento — são embarcados como carga fora de padrão (OOG). Isso gera sobretaxas de
$8.000–$18.000 USD
em frete flat-rack ou open-top. Especifique uma emenda de coluna aparafusada e pinada usinada com precisão e sapatas estabilizadoras aparafusadas em qualquer torre acima de 5,0 m de curso vertical.
Como Comparar Cotações de Manipuladores de Coluna e Lança Entre Fabricantes OEM e Integradores de Sistemas?
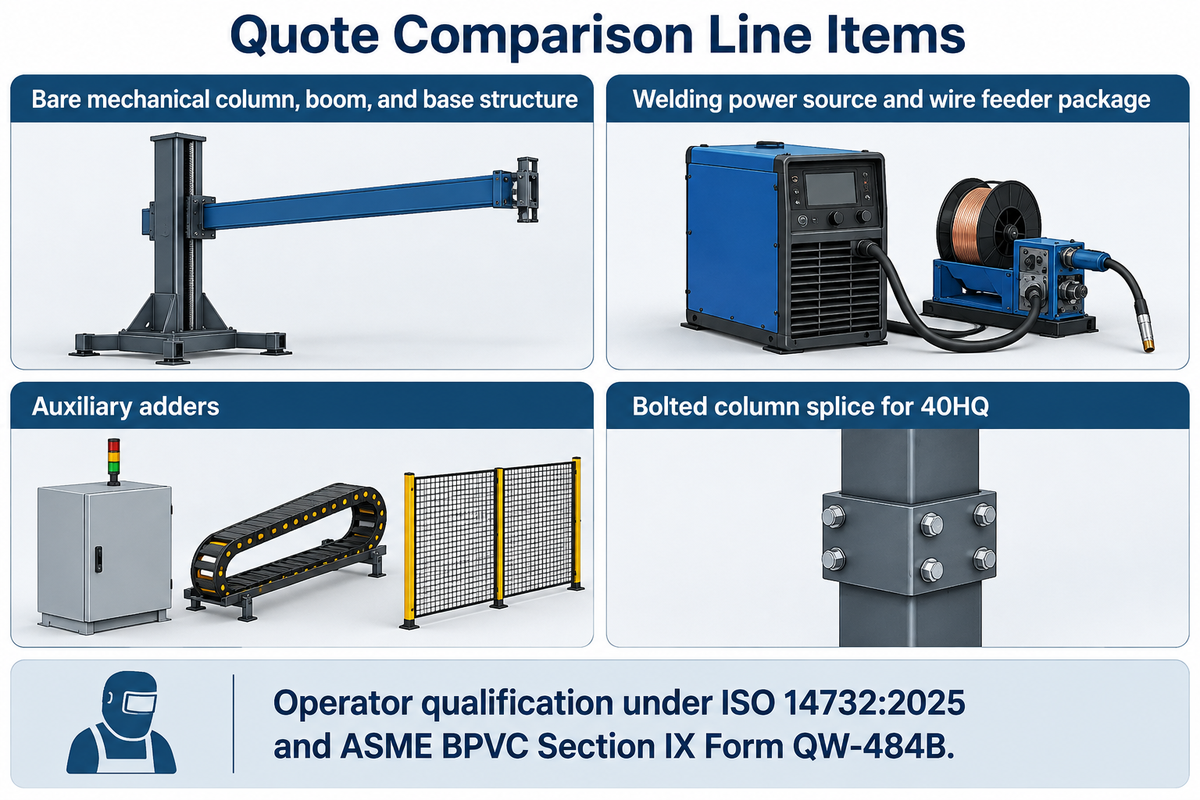
Compare as cotações dividindo o preço global em quatro itens separados. Primeiro, orce a estrutura mecânica básica de coluna, lança e base. Segundo, separe o pacote de fonte de soldagem e alimentador de arame de soldagem (como Lincoln Electric PowerWave, ESAB Aristo/LAF ou retificadores SAW OEM de 1.000 A / 1.250 A). Liste os opcionais auxiliares.
Terceiro, discrimine opcionais auxiliares como carros ferroviários motorizados, recuperação de fluxo aquecida de 5 HP, rastreamento de junta de soldagem e câmera de vídeo para manipulador de soldagem. Quarto, confirme a documentação de segurança e qualificação do operador.
Integradores turnkey ocidentais — como Pemamek (PEMA), Key Plant Automation, LJ Welding Automation e AMET Inc. — fornecem assistência técnica regional em campo, controles Lincoln/ESAB/Fronius pré-integrados e frotas de locação. Seus pacotes turnkey custam tipicamente de
$50.000 to $160.000+ USD
Fabricantes OEM diretos como a Wuxi ABK Machinery (Aubrik) usinam internamente vigas-caixão estruturais, guias trefiladas a frio e leitos de roletes a preços Ex-Works de
$8.500 to $65.000 USD
Eles são equipados com PLCs Siemens/Schneider de assistência global, inversores Yaskawa/Delta e cabeçotes de soldagem Lincoln ou ESAB mediante solicitação. Independentemente do nível do fornecedor, verifique se o sistema de controle suporta testes de qualificação de operador sob a ISO 14732:2025 (Edição 3, publicada em Junho de 2025) e o ASME BPVC Seção IX Formulário QW-484B. A qualificação simultânea segue o ASME Seção IX Apêndice L.
| Nível do Sistema / Pacote Opcional | Faixa Ex-Works OEM Direto (USD) | Faixa Integrador Turnkey Ocidental | Prazo de Entrega Típico | Status de Embarque em Contêiner 40HQ |
|---|---|---|---|---|
| Serviço Leve Compacto (2×2 m a 3×3 m, Estrutura Básica) |
$8,500–$15,000
|
$28,000–$48,000
|
30–45 days
|
Embarca em 1× 20GP ou 40HQ (mastro/lança desmontados) |
| Célula Média para Vasos (4×4 m a 5×5 m + SAW Simples + Recuperação) |
$22,000–$42,000
|
$65,000–$110,000
|
45–65 days
|
1× 40HQ (requer sapatas estabilizadoras aparafusadas) |
| Torre Pesada Eólica/Tanques (6×6 m a 8×8 m + Bogie Ferroviário + SAW Tandem) |
$48,000–$95,000
|
$125,000–$240,000+
|
75–120 days
|
Requer emenda de coluna aparafusada usinada para 40HQ |
| Opcional: Carro Ferroviário Motorizado + 12 m de Trilho |
+$3,800–$7,500
|
+$12,000–$22,000
|
Incluído na fabricação | Seções de trilho de 6 m empilhadas no piso do contêiner |
| Opcional: Rastreador de Junta por Sonda Tátil de 2 Eixos + Carros Cruzados |
+$2,800–$5,200
|
+$8,500–$16,000
|
Incluído na fabricação | Embalado em caixa de madeira selada contra umidade |
| Opcional: Rastreador de Junta por Visão a Laser Sem Contato |
+$9,500–$18,500
|
+$22,000–$38,000
|
+15 days
de calibração |
Maleta de instrumentos com amortecimento de choque a ar |
Requisitos de Integração e Utilidades: Energia, Chumbadores de Fundação, Rastreamento de Junta e Checklist de RFQ
Manipuladores para serviço pesado exigem ar comprimido seco a
0,5–0,7 MPa
com vazão de
300–600 L/min
quando a recuperação pneumática de fluxo está montada. Os acionamentos dos eixos exigem
3–12 kW
de energia trifásica de 3 fases (
380V/50Hz
ou
460V–480V/60Hz
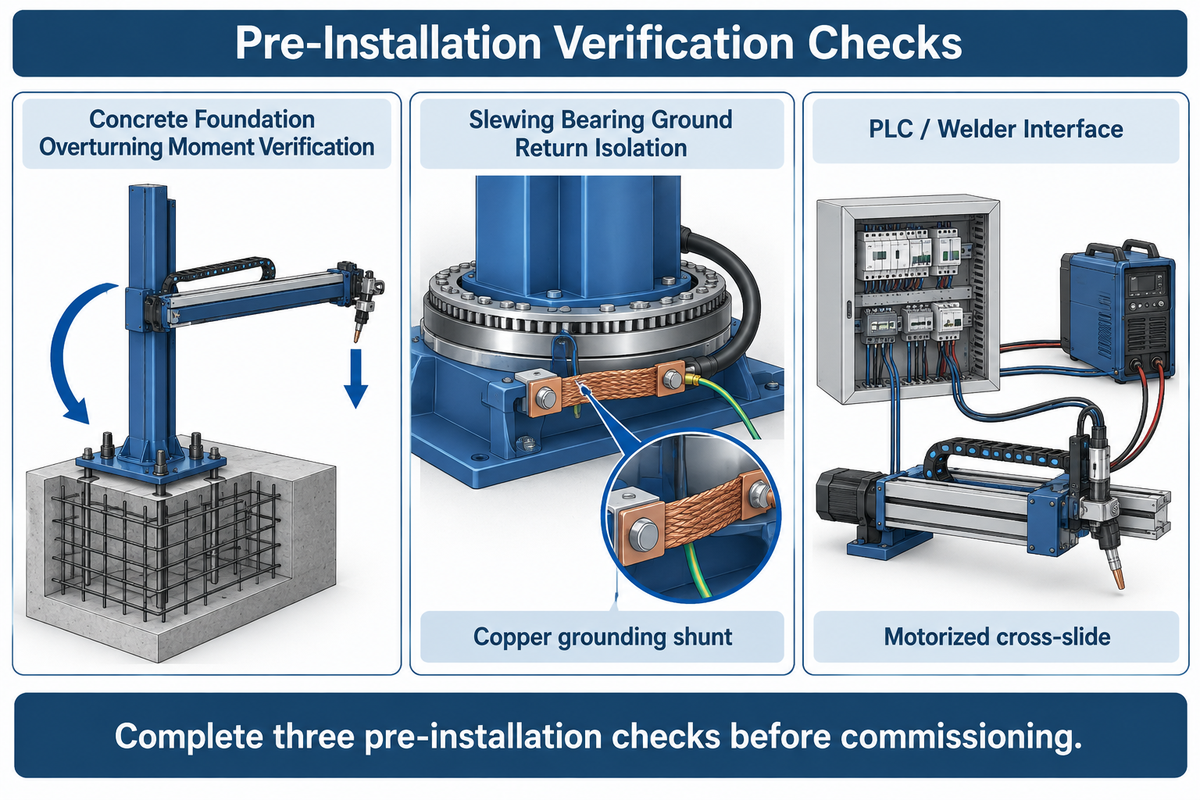
(excluindo o retificador de soldagem) de acordo com os manuais de instalação industrial. Concluir três verificações pré-instalação e travar seus parâmetros de soldagem evita atrasos no comissionamento e danos aos rolamentos.
1. Verificação do Momento de Tombamento da Fundação de Concreto: Uma base de coluna estacionária deve resistir ao momento total de tombamento em balanço
Moverturn = (Wboom · xcg) + (Wtip · Lmax)
com um fator de segurança de
≥2.5
. Uma torre de
5×5 m
ou
6×6 m
carregando um pacote SAW tandem de
600 kg
requer uma laje de concreto armado C30/C35 com espessura de
300–500 mm
. Fixe a base com chumbadores químicos ou tipo J (M24 to M36 Classe 8.8) torqueados conforme a especificação.
2. Isolamento do Retorno de Massa do Rolamento de Giro: Nunca permita que uma corrente normal de
600–1.200 A
circule pelo rolamento do anel de giro da coluna ou pelos rolamentos dos viradores de roletes no retorno da soldagem por arco submerso. O faiscamento de corrente parasita nas pistas de esferas de aço temperado causa micropitting e travamento do rolamento em semanas. Instale sapatas de cobre com mola para retorno de massa no costado rotativo do vaso. Instale um shunt de cobre de retorno de massa sobre o anel de giro da coluna, seguindo nosso guia sobre projeto de circuito rotativo de retorno de massa de alta corrente.
3. Rastreamento de Junta e Handshake PLC: Para vasos de pressão de aço carbono com bordas chanfradas limpas, uma sonda tátil mecânica de 2 eixos acionando um carro cruzado motorizado de
±100 to ±150 mm
mantém a tocha centralizada dentro de
±0,25 mm
. Para vasos de liga com alto pré-aquecimento (
150–250 °C
de pré-aquecimento ou ajustes de folga variável, especifique um rastreador de visão a laser refrigerado a água com controle adaptativo de enchimento.
| Parâmetro de Utilidade / Integração | Padrão / Médio (2×2 m a 4×4 m) | Pesado / Extra Pesado (5×5 m a 8×8 m) | Requisito de Verificação de Engenharia |
|---|---|---|---|
| Alimentação Trifásica (3 Fases) dos Eixos |
380V/415V/480V
,
3,0–5,5 kW
|
380V/415V/480V
,
7,5–15,0 kW
|
Disjuntor dedicado separado do retificador SAW de
1.000 A |
| Suprimento de Ar Comprimido |
0,5–0,6 MPa
@
250 L/min
|
0,6–0,7 MPa
@
450–600 L/min
|
Secador de ar por refrigeração necessário para evitar fluxo SAW úmido |
| Fundação de Concreto |
Laje C30 de
250–350 mm
, 4–8 chumbadores
M24 |
Bloco/estaca C35 de
400–600 mm
, 8–12×
M30/M36
|
Nivelamento
≤1,0 mm/m
ao longo da via de trilhos do bogie |
| Curso do Carro Cruzado Motorizado |
100 × 100 mm
(
±50 mm
Y/Z) |
200 × 200 mm
or
300 × 300 mm
|
Acionamento por fuso de esferas com sanfona anti-pó e chaves fim de curso |
| Interface PLC / Fonte de Soldagem | Relé de contato seco 24V CC + analógico
0–10V |
Profinet / Modbus TCP / DeviceNet + encoder | Atraso de abertura de arco sincronizado e temporizador de enchimento de cratera |
Checklist de Especificação de Engenharia para RFQ (Copie e Envie aos Fornecedores)
Incluir estes 8 parâmetros técnicos em sua Solicitação de Cotação (RFQ) resultará no envio de desenhos de engenharia precisos e evitará propostas de lança subdimensionadas:
- 1. Faixa Dimensional do Vaso / Tubo: Diâmetro externo mínimo e máximo do costado (
OD), diâmetro interno mínimo (ID), espessura de parede (t), comprimento de virola única e peso máximo do vaso (toneladas). - 2. Geometria do Leito de Viradores de Roletes: Modelo existente ou planejado de viradores de roletes, diâmetro das rodas, distância entre centros e elevação do piso ao fundo do costado (
Hroller). - 3. Processo de Soldagem e Pacote do Cabeçote: SAW de arame único, SAW tandem, GMAW/MIG, GTAW/TIG arame quente ou revestimento por soldagem interno. Informe a marca da fonte de soldagem e a amperagem (
1.000 Aou1.250 A). - 4. Capacidade de Carga Total na Ponta da Lança e Limite de Deflexão: Exija capacidade de carga nominal
≥1.25xdo peso total do pacote montado. Exija caimento vertical estático<0.5 mm/ma100%de alcance horizontal. - 5. Configuração da Base e da Lança: Pedestal estacionário, anel de giro motorizado de
360°, bogie motorizado sobre trilhos (informe o comprimento da via) ou lança telescópica para zero giro traseiro. - 6. Especificação Antiqueda Vertical e Guias: Estipule guias lineares ou trefiladas a frio temperadas. Exija trava antiqueda mecânica por catraca ou porcas de segurança duplas ACME com chave de desgaste.
- 7. Requisito de Embarque em Contêiner: Exija uma emenda de coluna aparafusada e pinada usinada com precisão para cursos verticais
≥5.000 mmpara caber dentro de um contêiner 40HQ padrão. - 8. Energia da Oficina e Normas de Qualificação: Especifique a tensão e frequência trifásica (3 fases) da fábrica (
380V/50Hzou480V/60Hz). Você deve atender à ISO 14732:2025 e ao ASME Seção IX QW-484B.
Perguntas Frequentes Sobre Manipuladores de Soldagem de Coluna e Lança
Qual é a diferença entre um manipulador de coluna e lança e um posicionador de soldagem?
Um manipulador de coluna e lança move o cabeçote de soldagem ao longo de eixos lineares vertical e horizontal, enquanto um posicionador de soldagem gira e inclina a própria peça de trabalho.
Pelas definições da American Welding Society (AWS), o manipulador atua como um transportador rígido de tocha de três eixos abrangendo 2.000–15.000 mm. Por outro lado, um posicionador rotativo ou rotador de soldagem fixa conjuntos soldados pesando de
100 kg to 50+ tons
em uma mesa giratória motorizada. Essa mesa inclina de
0–135°
e gira
360°
para posicionar bocais e tampos complexos na posição plana 1G para passes de soldagem de alta deposição.
Manipuladores de soldagem pequenos podem ser usados para soldagem interna automática de tubos?
Sim, manipuladores de soldagem pequenos realizam soldagem interna automática de tubos quando equipados com uma lança compacta ou lança estreita que passe livremente pelo furo do tubo.
Lanças-caixão compactas padrão (seção transversal de
220 × 180 mm
) entram em tubos com diâmetros internos de
550–650 mm
ou maiores. Para tubos menores até 280–450 mm de DI, os fabricantes aparafusam uma lança tubular de liga na ponta da lança. O silo de fluxo e o alimentador de arame de soldagem são montados externamente na sela traseira. Os passes internos de raiz e enchimento são controlados por uma câmera de solda com monitor de vídeo.
Como evitar que a corrente de retorno de massa da soldagem danifique o rolamento de giro da coluna?
Evite danos por arco no rolamento de giro fixando sapatas de cobre com mola diretamente na peça de trabalho e isolando o caminho de retorno de massa da soldagem em relação ao mastro.
Correntes de soldagem por arco submerso de 600–1.200 A corroem as pistas de rolamentos temperados se a corrente de retorno circular pela lança até o anel de giro da coluna. Para evitar isso, adicione placas de isolamento dielétrico fenólico no suporte do cabeçote de soldagem para bloquear a corrente parasita de retorno. Conecte a base da coluna à malha de aterramento da oficina com fitas de cobre e verifique a resistência de contato dos grampos de massa antes de abrir o arco.
Qual é o papel de um carro cruzado motorizado em um cabeçote de soldagem de coluna e lança?
Um carro cruzado motorizado fornece ajuste micrométrico fino em dois eixos (Y/Z) na ponta da lança para manter a tocha centralizada no chanfro.
Oferecendo de 100 × 100 mm a 300 × 300 mm de curso por fuso de esferas, o carro cruzado recebe sinais em tempo real de uma sonda tátil ou rastreador de junta a laser. Adicionalmente, ele compensa a deriva axial do vaso no eixo Z. Ele faz isso sem mover o mastro principal da coluna.
Qual é a faixa típica de velocidade de percurso horizontal da lança para soldagem por arco submerso?
A velocidade industrial de percurso horizontal da lança abrange de 50 a 1.200 mm/min para soldagem de precisão e até 3.000 mm/min para posicionamento rápido.
Acionamentos de pinhão e cremalheira CA VFD em malha fechada mantêm a oscilação de velocidade dentro de
±1%
em passes SAW de arame único (
350–650 mm/min
) e SAW tandem de arame duplo (
700–1.400 mm/min
).
Com que frequência as correntes de elevação vertical, contrapesos e travas antiqueda devem ser inspecionados em um manipulador pesado?
Os operadores devem verificar visualmente as correntes de elevação e chaves fim de curso antes de cada turno, enquanto os engenheiros de manutenção realizam testes de desgaste e queda a cada 500 horas.
Durante a inspeção diária pré-turno, verifique as correntes de rolos duplas ou cabos de aço quanto a pó de fluxo, elos quebrados e tensão equilibrada do contrapeso. Em mastros de fuso ACME, meça a folga axial da porca principal de bronze e teste a chave de intertravamento elétrico da porca secundária de segurança.
A cada 12 months, execute um teste de disparo mecânico sem solda da lingueta da catraca antiqueda com mola. As garras do came devem morder de forma limpa na cremalheira vertical de segurança dentro de 15 mm de curso.
15 mm
de curso.
Precisa de um Layout Personalizado de Curso e Viradores de Roletes para o Seu Galpão de Vasos?
Configurar uma estação compacta SAW de arame único de
3.000 × 3.000 mm
ou um sistema sobre trilhos de
6.000 × 6.000 mm
para linha de montagem exige verificação exata de folga. A Wuxi ABK Machinery (Aubrik) fornece desenhos de arranjo geral 2D/3D direto da fábrica, mastros pesados com emenda para contêiner e relatórios completos de deflexão FAT. Explore nossa linha completa de manipulador de soldagem de coluna e lança ou envie as dimensões do seu costado para nossa equipe de engenharia para uma proposta personalizada.
Referências e Fontes
- American Welding Society (AWS) — Welding Digest: The Future of Fabrication (Manipulator vs. Positioner & AWS D16 / CRAW Mechanized Welding Framework). (Outubro de 2026). Disponível em https://www.aws.org/magazines-and-media/welding-digest/2026/october/the-future-of-fabrication/
- American Welding Society (AWS) — Practical Reference Guide to Positioning (PRGP2008PV): Welding Head Manipulators and Turning Rolls. Disponível em https://files.aws.org/technical/errata/PRGP2008PV.pdf
- International Organization for Standardization (ISO) — ISO 14732:2025 (Edição 3, Junho de 2025): Welding personnel — Qualification testing of welding operators and weld setters for mechanized and automatic welding of metallic materials. Disponível em https://www.iso.org/standard/82980.html
- American Society of Mechanical Engineers (ASME) — BPVC Section IX: Welding, Brazing, and Fusing Qualifications (Form QW-484B & Appendix L Mechanized Operator Qualification). Disponível em https://www.asme.org/codes-standards/find-codes-standards/bpvc-ix-bpvc-section-ix-welding-brazing-fusing-qualifications
- The National Board of Boiler and Pressure Vessel Inspectors — Qualificação Simultânea de Operadores de Soldagem sob ASME Seção IX Apêndice L e ISO 14732. https://www.nationalboard.org/Index.aspx?pageID=164&ID=470
- U.S. Navy Naval Facilities Engineering Systems Command (NAVFAC) — NAVCRANECENINST 11450,2A: Diretrizes de Segurança de Deriva de Suporte e Torque de Inércia Rotacional de Coluna e Lança. https://navfac.navy.mil/Portals/68/Documents/Business-Lines/Weight-Handling/WH_ Docs/NAVCRANECENINST_11450.2A.pdf
- The Fabricator / The Welder (FMA Communications) — Duas Lingas e Rotação Controlada Aumentam a Segurança e o Controle de Velocidade do Manipulador de Soldagem (10 FPM Posicionamento vs. 6 -30 IPM Soldagem). https://www.thefabricator.com/thewelder/product/arcwelding/two-slings-controlled-rotation-increase-welding-manipulator-safety
- China National Intellectual Property Administration / Google Patents — Patente CN108941936A: Mecanismo Antiqueda para Manipulador de Soldagem de Junta Longitudinal. https://patents.google.com/patent/CN108941936A/en
- China National Intellectual Property Administration / Google Patents — Modelo de Utilidade CN211387216U: Mecanismo Antideflexão e Pré-Carga de Guias para Coluna e Lança de Manipulador de Soldagem Pesado. https://patents.google.com/patent/CN211387216U/en
Postagens relacionadas
Em alta agora