Aubrik Şirketi ile İletişime Geçin
Çelik Rüzgâr Türbini Kule Bölümleri Nasıl Üretilir ve Sevke Hazırlanır

Bitmiş bir kule bölümü, her devir teslimde kaynaklanmış bir silindirden fazlasını gerektirir. İmalatçının tanımlanabilir bir parçaya, onaylı bir kabul dayanağına ve işin sürdürülüp sürdürülemeyeceğini gösteren bir kayda ihtiyacı vardır. Bu kaynak, rüzgâr kulesi imalat sürecini fabrika teslimatına kadar ele alır ve teklif talebine eklenebilecek iki boş çalışma sayfası sunar. Bu kaynak, rüzgâr enerjisi projelerine yönelik çelik bölümleri açıklar; türbinin tamamını kapsamaz.
Kapsam: Aşağıda, haddelenmiş levhadan üretilen geleneksel boru biçimli çelik kuleye ilişkin bir örnek verilmiştir. Gerçek kontroller; çizimlere, sözleşmeye, konuma ve imalat yöntemine bağlıdır. Temellerin, nasellerin, türbin aerodinamik bileşenlerinin ve sahadaki montajın da kendi kapsamları vardır. Aubrik üretim hattı ekipmanları sağlar; bu makale Aubrik’in kulelerin tamamını ürettiğini öne sürmez.
Rüzgâr kulesi imalat sürecine genel bakış
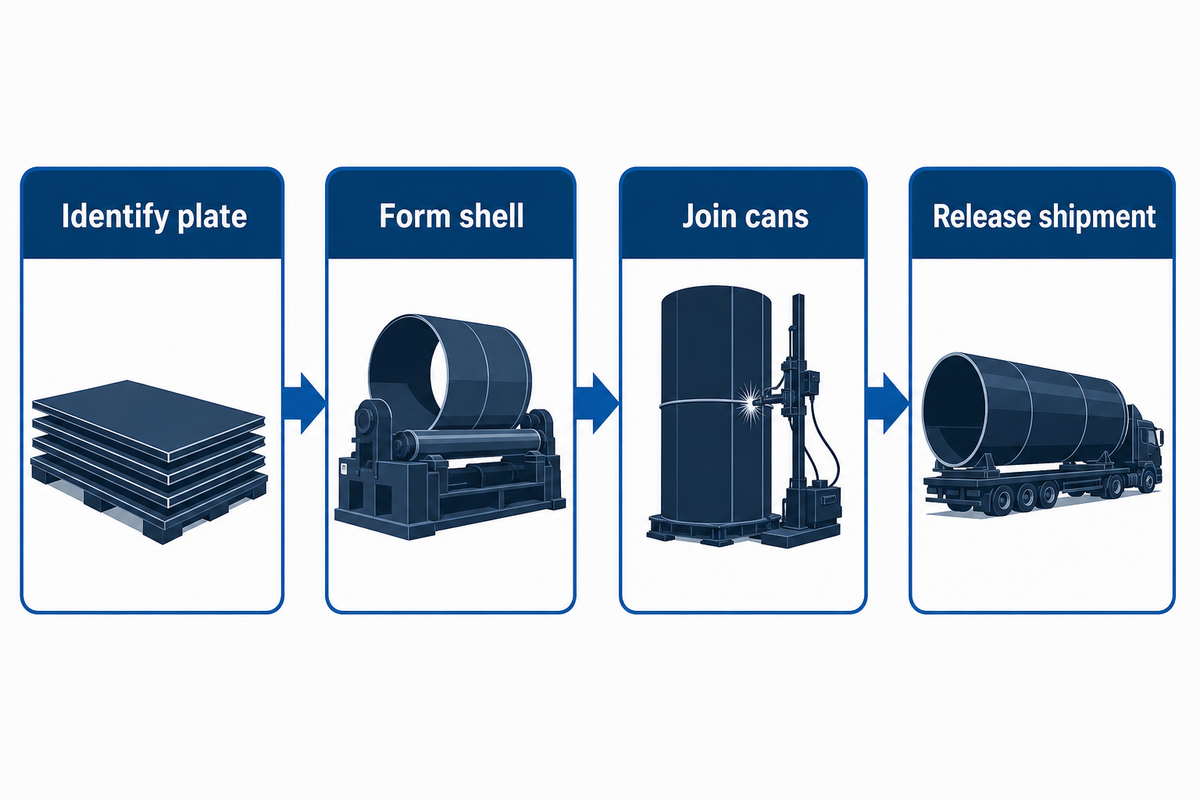
Çelik levha tanımlanır, kesilir, gövde parçaları hâlinde haddelenir, silindirik parçalara kaynaklanır ve taşınabilir kule bölümleri oluşturacak şekilde birleştirilir. İmalatçı gerekli kaynakları ve ölçüleri kontrol eder; yüzeyler hazırlanıp kaplanır. Ardından bölüm sevkiyata onaylanır. Fabrika içindeki işlem sırası değiştikçe sıralama veya ekipman da değişebilir; devir teslim kayıtları onaylı proje gerekliliklerine uygun olmalıdır.
| Devir teslim aşaması | Girdi | Tanımlanacak çıktı | İstenmesi gereken kanıt |
|---|---|---|---|
| 1. Teslim alma | Şartnamede belirtilen levha | Levha veya ergitme numarası | Satın alma şartnamesi ve malzeme kaydı |
| 2. Kesme | Onaylı kesim taslağı çizimi | Kesilmiş taslak ve kenar kimliği | Kesim/kenar kontrolü |
| 3. Haddeleme | Tanımlanmış taslak | Gövde veya silindirik parça kimliği | Geometri kontrolü |
| 4. Boyuna kaynak | Birleştirmeye hazırlanmış gövde | Kapalı silindirik parça | Prosedür, operatör ve dikiş kaydı |
| 5. Çevresel kaynak | Tanımlanmış silindirik parçalar | Daha uzun kule bölümü | Birleştirme ve dikiş kaydı |
| 6. Muayene | İmal edilmiş bölüm | Kabul edilmiş veya beklemeye alınmış bölüm | Muayene, ölçüler ve onarımın kapatılması |
| 7. Kaplama | Kaplamaya onaylanmış yüzeyler | Korunmuş bölüm | Yüzey hazırlığı ve kaplama muayenesi |
| 8. Sevkiyat | Korunmuş bölüm | Sevk edilmiş yük | Sevk onayı ve yükleme kaydı |
African Fusion’da yayımlanan DCD Wind Towers fabrika örneği, devir teslimlerin nasıl somutlaştırıldığını gösterir. Tek tek silindirik parçalar tanımlanmış, büyüyen hatlarda birbirine bağlanmış, muayene edilmiş, gerekiyorsa onarılmış ve sevkiyata hazırlanmıştır. Bu örnek tek bir tesisteki uygulamayı gösterir; tüm kule tasarımları için şablon olarak kullanılmamalıdır. Spiral kaynaklı bir alternatife ilişkin bir kamu kurumu örneği, bu yaklaşımın neden her durumda geçerli olmadığını gösterir. Diğer örneklerin üretim sırası Aubrik’in dokuz adımlı üretim hattı rehberinde bulunabilir.
Tasarım kapsamı içinde kule yapısı, türbinden gelen rüzgâr yükünü arayüzleri üzerinden taşır. Rüzgâr koşulları ve kule yüksekliği, mühendisin tasarım esaslarında yer alır; fabrika kayıtları, imal edilmiş boru biçimli kulenin bu esaslara uygun olup olmadığını gösterir. Süreç akış şemaları, yapısal tasarımın veya türbinin sahaya kurulum planının yerine geçmemelidir.
Rüzgâr hızı ve bundan kaynaklanan yükler tasarım sürecinde ele alınmalıdır. Kule, işletme sırasında üst kısmındaki ekipmanı taşır; bu nedenle çizimler, yapının amaçlanan işlevine uygun taşıma kapasitesini göstermelidir. Üretim kaydı çizimlere uyulduğunu doğrulamalıdır; mühendisin yük durumunu yeniden hesaplayamaz.
Alıcı kararı: Teklif verenden süreç haritasında fabrikanın kapsam sınırını açıkça göstermesini isteyin. Ekipman ve fabrika tekliflerini kalem kalem karşılaştırın. Fabrika imalatının ötesindeki işleri (ör. temelleri veya sahadaki montajı) içeren bir teklif, fabrika ekipmanı teklifleriyle kalem kalem karşılaştırılamaz.
Çelik levhayı teslim alın ve malzeme kimliğini koruyun
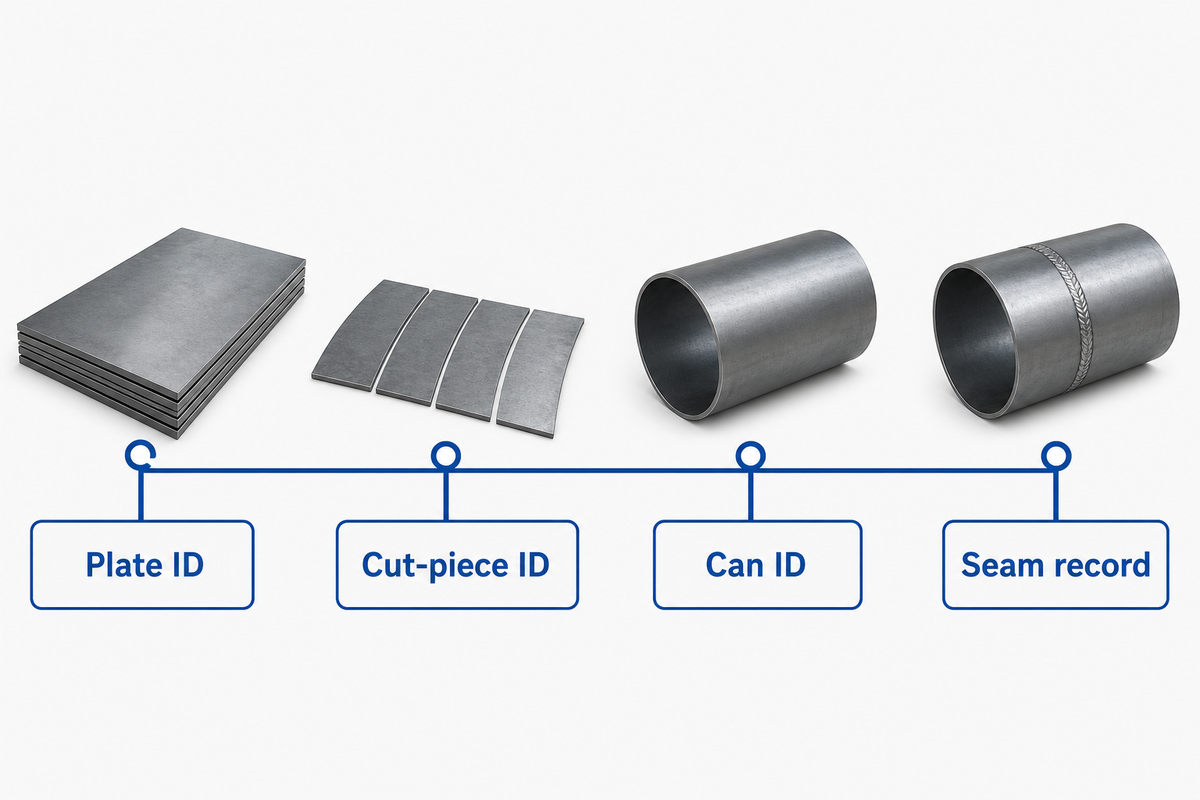
İlk kontrol, kimlik takibidir. Levha sertifikası ancak levha, kesilmiş parçalar ve sonraki kule gövde parçası aynı onaylı satın alma ve çizim gerekliliklerine kadar izlenebiliyorsa işe yarar. İlk işaretler silindiğinde tanımlayıcının kesilmiş parçalara ve kule gövde parçasına nasıl aktarıldığını imalatçıya sorun.
Kullanışlı bir takip formunda satın alma şartnamesi, levha veya ergitme numarası, çizim revizyonu, amaçlanan kule bölümü ve teslim alma kararı yer alabilir. Bu formda hangi alanların zorunlu olacağına alıcı, sözleşmesine göre karar vermelidir. DCD’nin yayımladığı vaka incelemesinde, levhalar tesise girmeden önce her silindirik parçaya benzersiz bir tanımlayıcı verildiği belirtilir; ancak bu, sertifikalar için evrensel bir biçim belirlemez.
Bir partide birden fazla kalite veya kalınlık varsa örnek bir izlenebilirlik kaydı isteyin. Tamamlanmış bir silindirik parçayı seçip tanımlayıcısını levhaya kadar geriye, kaynak dikişi kayıtlarına kadar ileriye doğru izleyin. “İzlenebilirlik kayıtları mevcuttur” şeklindeki genel bir ifade, hangi levhanın parçaya kaynaklandığını kanıtlamaz. Tanımlanamayan malzemeyi, yani alıcının onaylı değerlendirme sürecine göre, beklemeye alın.
Bölüm etiketleri taşıma sırasında okunaklı kalmalıdır. Çizimlerde, özellikle aynı bölmede depolanıyorlarsa, rüzgâr türbini kule segmenti ile tek tek haddelenmiş sac silindirler birbirinden ayırt edilmelidir. Bu ayrım, izlenebilirliğin basit ama maliyetli bir karışıklık yüzünden bozulmasını önler.
Bir silindirik parçanın baştan sona izlenmesi standart olmalı; sertifika yığını yeterli sayılmamalıdır. Satın alma birimi bunu tedarikçi değerlendirmesi sırasında isteyebilir; kalite birimi de sonraki işleme geçilmeden önce levha, kesilmiş parça ve silindirik parça kimliklerinin tutarlı olduğunu kontrol edebilir.
Levha kesilerek gövde haddelemeye hazırlansın
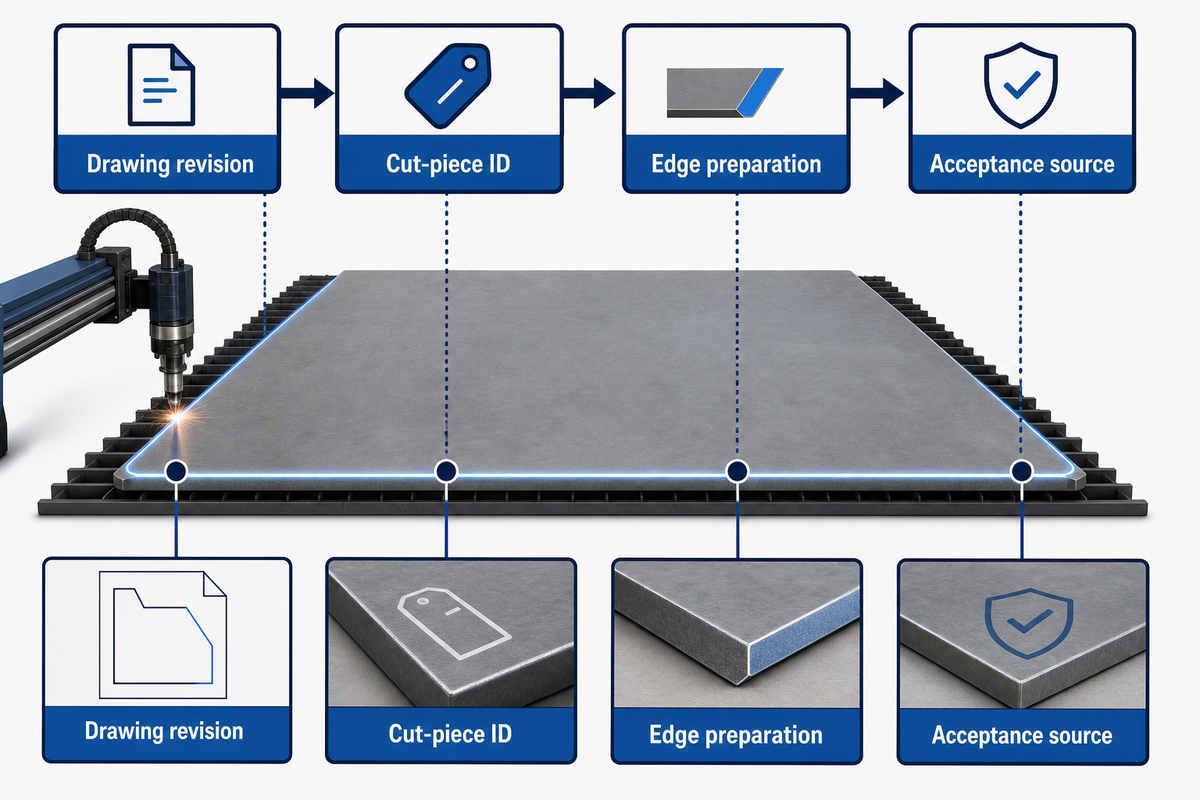
Kesme işlemi, gövde için taslağın boyutunu ve kenar geometrisini belirler. İş paketinde onaylı çizim revizyonu, kesim türü, kesilmiş parça kimliği ve sonrasında yapılacak kaynak kenarı hazırlığı belirtilmelidir. Kenar kontrolünün dayanağı, makine broşürü dışında bir kaynakta tanımlanmalıdır. Bu kaynak, alıcının kaynak birleşimi için izin verilen ağız açılarını ve birleştirme hazırlığını belirtmelidir.
ISO 9013, kapsamındaki termal kesimler için kalite gerekliliklerini belirtir. Çizimde veya teslimat koşullarında standarda ve geçerli baskısına atıfta bulunulduğunda uygulanır; tek başına rüzgâr kuleleri için evrensel bir tolerans belirlemez. Kontrol formuna eklemeden önce termal kesimin gerçekten kullanıldığını doğrulayın.
Kesilmiş parça kimliğini, onaylı çizim revizyonunu, kenar hazırlığını ve yeniden işleme ilişkin kararları isteyin. Haddeleme operatörü, hangi kenarın hangi kaynak birleşimine ait olduğunu tahmin etmek zorunda kalmamalıdır. DCD örneğinde, haddelemeden önce kesim ve ağız açma işlemleri yapıldığı, farklı konik silindirik parçalar için farklı taslaklar kullanıldığı anlatılır; bu bir vaka ayrıntısıdır, evrensel makine ayarı değildir.
CNC kesim programı, takip formundakiyle aynı revizyonu kullanmalıdır. Kesim parametresinde değişiklik yapılırsa değişikliği kimin onayladığını ve kenarın seçilen kaynak prosedürüne uygunluğunu koruyup korumadığını kaydedin.
Çözüme kavuşturulması gereken bir satın alma itirazı şudur: “Kesim istasyonu kalınlık aralığımızı karşılıyor.” Bu, taslağın kenarının kaynak prosedürüne uygun olduğu anlamına gelmez. Temsili kalın ve ince bir silindirik parçaya ait muayene kaydıyla birlikte örnek bir taslak istenmelidir.
Levha haddelenerek rüzgâr türbini kule gövdesine dönüştürülsün
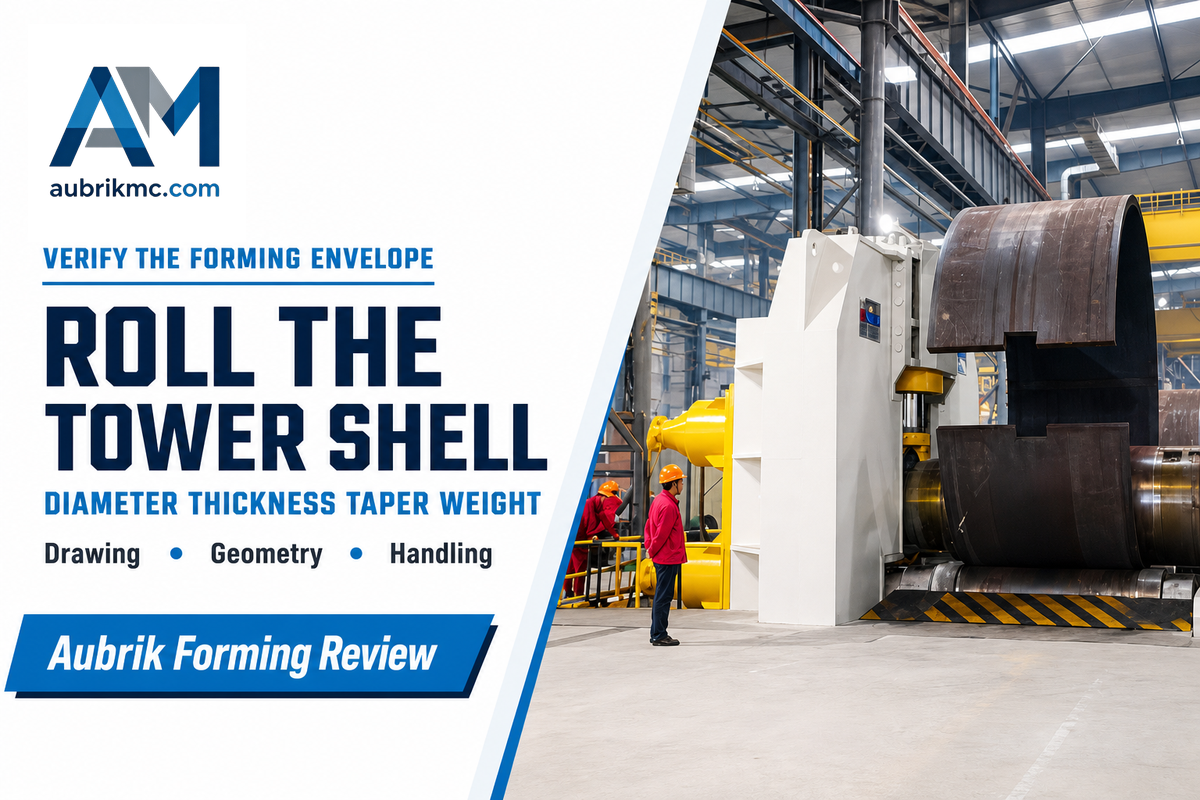
Haddeleme, kesilmiş taslağı silindirik veya konik bir gövdeye dönüştürür. Ekipman seçiminde gövdenin çapı, et kalınlığı, konikliği ve malzemesi ekipmanın çalışma sınırlarını belirler. Boyutsal kabulü onaylı çizim belirler. Boyuna dikişi kapatmadan önce ölçülen geometriyi kaydedin; aksi hâlde sonraki düzeltmeler, şeklin değiştiği noktayı gizleyebilir.
Levha kesiminden sonra rüzgâr kulesi imalatı nasıl ilerler?
Açılmış levha haddeleme istasyonuna girdiğinde “silindirik parça” hâline getirilir. Operatörler kenar hizasını ve geometriyi çizime göre kontrol eder. Uygun bulunursa kaynak birleşimi için hazırlık yapılır ve parça onaylı kaynak sürecine gönderilir. Silindirik parça levha kimliğini koruduğundan ölçü ve kaynak kayıtları sevk edilecek kule bölümüyle ilişkilendirilebilir.
Tek başına tedarikçinin belirttiği azami çap, önerilen bir makinenin alıcının tüm ürün çeşitlerini işleyebileceğini kanıtlamaz. Çap, kalınlık, kalite, koniklik, asgari ve azami çalışma uzunluğu ile taşıma ağırlığı gibi etkenlerin tümü tasarım sınırları formunda belirtilmelidir. En zorlu değerler aynı silindirik parçada görülmeyebileceğinden, tedarikçi hangi değer bileşiminin doğrulandığını da belirtmelidir. Fabrika kabul testi, önceden karşılıklı olarak kararlaştırılmış temsili bir durumu değerlendirmelidir.
Tasarım ve imalat ekipleri, gövde ölçümünün yapılacağı konum ve sınırda kalan bir sonucun nasıl ele alınacağı konusunda anlaşmalıdır. Farklı imalat yöntemleri büyük bir rüzgâr türbini kulesi üretebilir; ancak bu makalenin çalışma sayfası haddelenmiş çelik gövde için geçerlidir. Kabulü “hassas kaynak” gibi bir sıfat değil, çizimdeki bir not belirler.
Rüzgâr kulesi bölümlerinin imalatı, kompozit malzemelerden kanat üretiminden de farklıdır. Büyük çelik silindirik parçaların üretiminde levhanın şekillendirilmesi ve kaynaklanması esas alınırken kompozit kanat profillerinin imalatı farklı bir sürece ve kanıt kümesine tabidir.
DCD Wind Towers fabrika raporunda, farklı bölümlerde 16 mm ve 38 mm levhalar kullanıldığı belirtilmiştir; bunlar geçmiş projeye ait değerlerdir. Farklı ürünleri kapsayan bir ekipman sınırının neden önemli olduğunu gösterirler, ancak kuleniz için önerilen tasarım sınırları değildirler.
Boyuna dikişleri kaynaklayın, ardından kule parçalarını birleştirip kaynaklayın
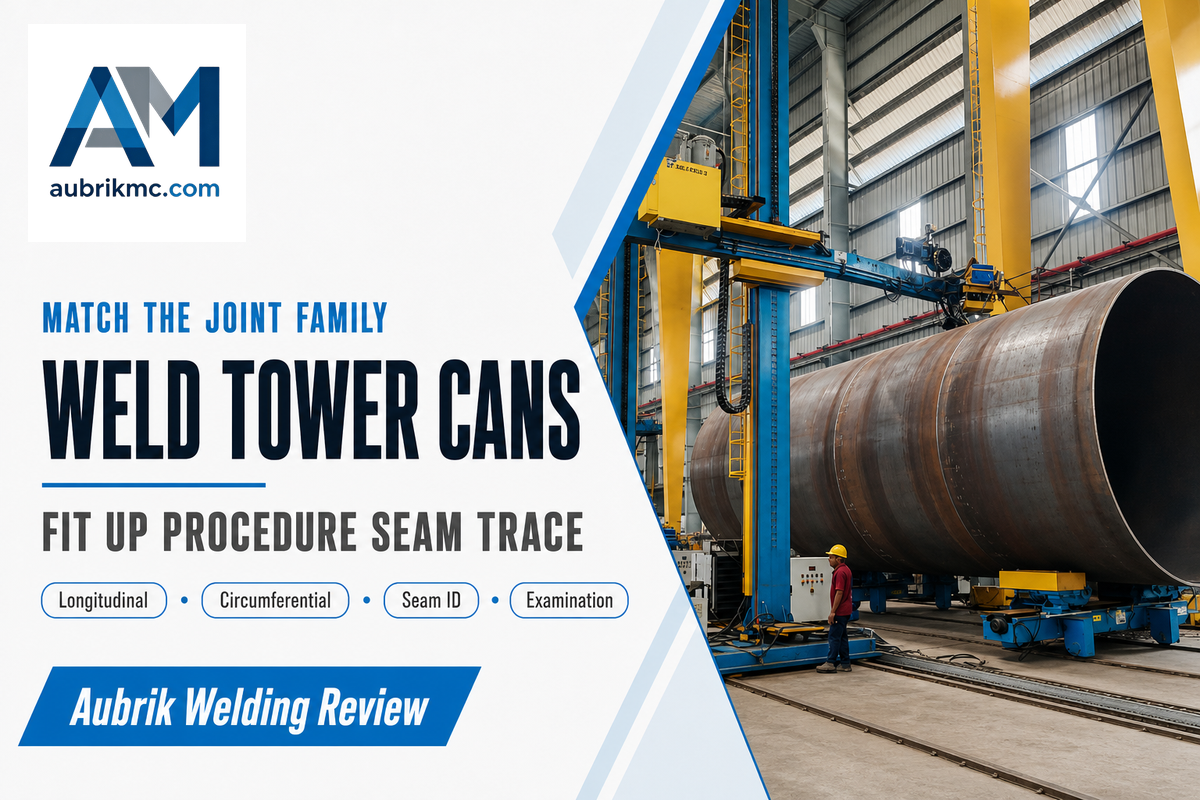
Boyuna dikiş tek bir gövdeyi kapatır. Çevresel dikişler, silindirik parçaları birleştirerek kesintisiz bir sevk bölümü oluşturur. Bu iki dikiş grubu farklı konumlandırma ve erişim gereksinimlerini belirler. Bu nedenle üretim takip formunda her dikiş ayrı ayrı tanımlanmalı; onaylı kaynak prosedürü ve ilgili muayene sonuçlarıyla ilişkilendirilmelidir.
| Kaynak birleşimi | Birleştirdiği parçalar | Birleştirme hazırlığı sorusu | Kayıt anahtarı |
|---|---|---|---|
| Boyuna | Tek bir haddelenmiş gövdenin kenarları | Kenarlar onaylı kaynak birleşimi ayrıntısına göre hizalanmış mı? | Silindirik parça kimliği + dikiş kimliği |
| Çevresel | Tanımlanmış iki silindirik parça | Birleştirmeden önce yön ve boşluk kontrol ediliyor mu? | Her iki silindirik parçanın kimliği + dikiş kimliği |
Kule parçalarını bir bölüm hâlinde hangi ekipman birleştirir?
Bir hatta, çevresel kaynak birleşimini konumlandırıp kaynaklamak için birleştirme fikstürleri, döndürme makaraları ve kaynak manipülatörleri kullanılabilir. Ekipmanı alıcının ihtiyaçlarına göre çap, ağırlık, dikişe erişim ve onaylı prosedürü dikkate alarak seçin; kararlaştırılan bir deneme sırasında arayüzleri kontrol edin. Daha fazla bilgi için Aubrik’in kaynak ekipmanı rehberine ve çevresel kaynak makinesi rehberine bakın.
Kaynak pozisyonerleri ve kaynak rotatörleri taşıma ve konumlandırma işlevi görür. Ancak bir rotatör veya kaynak döner tablası, gerçek bölüm yüküne göre kontrol edilmelidir. Tozaltı kaynağı onaylı süreçlerden biri olabilir; kapsamını prosedür yeterliliği belirler. Dikiş kaynak kayıtlarında ilgili kaynak birleşimi ve onarım açıkça tanımlanmalıdır.
“Birleştirip büyütüyoruz, kule istenen uzunluğa ulaşana kadar birleştirip büyütüyoruz.”
İki satırlı çizim, tüm kaynakları kapsamaz. Projede varsa kapı açıklıkları, bağlantı parçaları ve gövde-flanş kaynakları için kendi prosedür ve muayene kayıtları gerekir. Yayımlanmış bir kule yorumu, bu ayrıntıların ilgili konumlar olduğunu belirtir; evrensel bir kaynak muayenesi yüzdesi vermez.
Teklifte tek bir “kule kaynağı” kapasite değeri kullanılıyorsa hangi dikişleri ve bölüm çeşitlerini kapsadığını sorun. Boyuna dikiş denemesi, tüm çevresel kaynak birleşimlerinde ve açıklık ayrıntılarında birleştirme hazırlığını ve hareket performansını kanıtlayamaz.
Flanşları ve arayüzleri onaylı bölüm çizimine göre yerleştirin
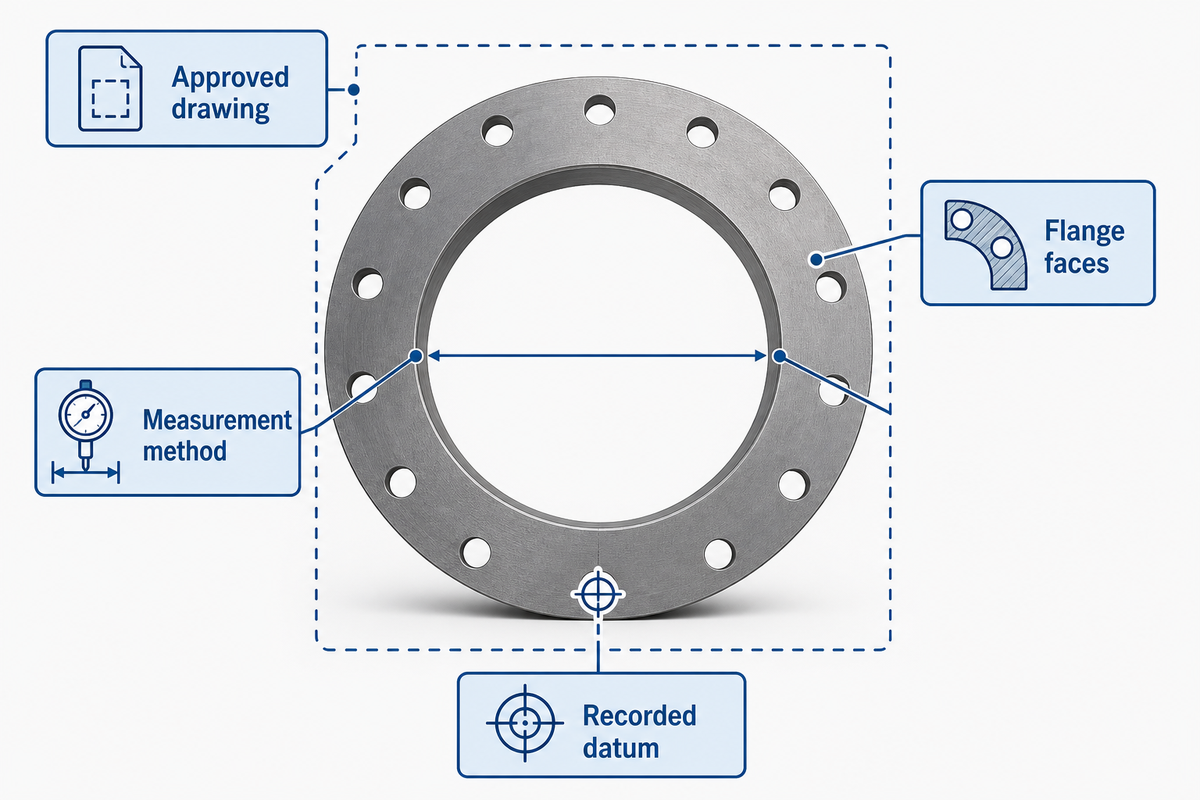
Uç flanşları sevk bölümlerini birbirine bağlar ve montaj serbest bırakılmadan önce onaylı bölüm çizimine uygun olmalıdır. Yüzeyleri, ölçüm yöntemini, düzlemsellik ve hizalama tanımlarını, ayrıca onaylı düzeltmeleri çizimde belirtin. Fabrikadaki flanş işlemini sahadaki montaj ve cıvatalamadan ayrı tutun.
Bir araştırmada, flanş düzlemsizliğindeki farklılıkların modellenen koşullarda cıvataların tepkisini değiştirdiği bulunmuştur. Bu, geometrinin tasarım ve yorulma açısından incelenmesi gerektiğini gösterir; ancak araştırma tüm kuleler için evrensel bir kabul toleransı sunmaz.
Bu durum için hangi arayüz ölçülerinin önemli olduğunu ve ölçüm raporunun nerede tutulacağını tasarım yetkilisine sorun. Tedarikçi flanş hizalama istasyonu kullanmayı önerirse, alıcının planında istenen biçimde raporlama yaparak aynı referans noktasını kaydettiğini gösteren bir deneme isteyin. Ölçüm yöntemi belirtilmeden kullanılan “doğru flanş uyumu” bir kabul ölçütü değildir.
DCD örneğinde belirli bir tesiste uygulanan flanş ölçüm ve düzeltme yöntemi açıklanır. Bu değerleri yalnızca geçmiş bir projeye ait örnekler olarak kullanın. Mevcut projeyi satın alma şartnamesi ve onaylı çizim belirler.
Kaynakları ve ölçüleri projenin kabul planına göre muayene edin
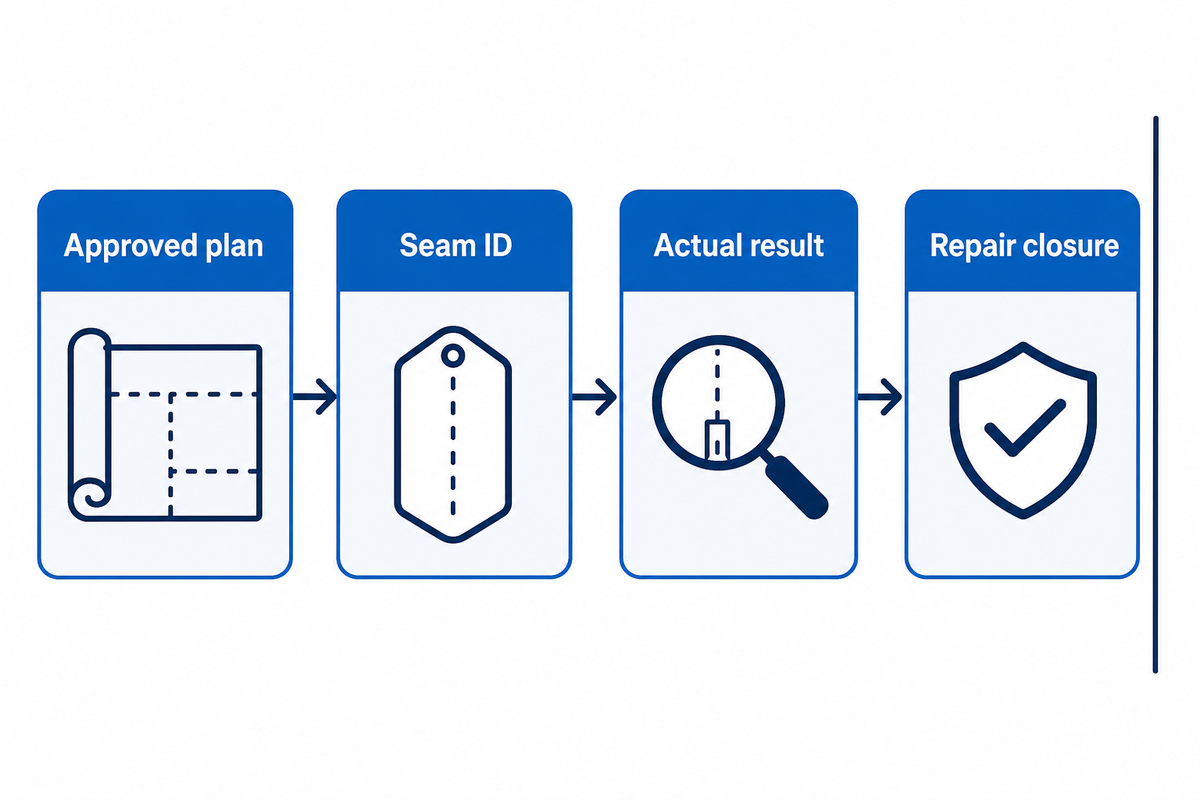
Her muayene ve deney türü farklı bir soruyu yanıtlar. Onaylı muayene ve deney planında (AITP) kaynak birleşimi veya özellik, yöntem, muayene personelinin yeterliliği, kapsam, zamanlama, kabul dayanağı ve bekleme noktası belirtilmelidir. Satış materyalinde tek başına verilen bir yüzde, projeye özgü bu seçimleri açıklamaz.
Tedarikçi, bir kule kaynağının muayeneden geçtiğini nasıl gösterir?
Onaylı prosedürü, kaynak birleşimi haritasını, muayene personelinin yeterlilik belgesini, dikiş kimliğine bağlı gerçek sonucu, onarımın kapatılmasını ve tekrar muayenesini sunun. Kayıt, muayenenin gerekli bekleme süresinden sonra yapıldığını göstermelidir. TWI’nin gecikmeli hidrojen çatlağı üzerine çalışması, ferritik kaynaklarda onaylı zamanlamanın gerekçesini açıklar; ancak evrensel ve tek bir saat değeri belirlemez.
Onaylı plan ultrasonik muayene gerektiriyorsa raporda cihaz, konum ve muayene personeli belirtilmeli, ayrıca kabul seviyesi sunulmalıdır. “Kaynak test edildi” ifadesi neyin muayene edildiğini veya onaylı zamanlamaya uyulup uyulmadığını gösterir.
ISO 3834-1, ergitme kaynağı kalite gerekliliklerinin seçimini ele alırken DNV-ST-0126 yapısal tasarım için sözleşmeye dayalı bir referans olabilir. Bu kuruluşların yayımladığı sayfaların hiçbiri, bu bölüm için imzalanmış bir kabul kaydı değildir. Geçerli baskı, muayene kapsamı ve kabul seviyesi uygulanabilir proje belgelerinde belirtilmelidir.
Bazı projelerde mevzuat veya izin koşulları gereği dış doğrulama görevleri bulunur. ABD federal mevzuatına tabi açık deniz projelerinde 30 CFR 285,708 -709, sertifikalı bir doğrulama kuruluşu veya onaylı proje mühendisi tarafından imalatın incelenmesini düzenler. Muafiyet onaylandığında bu görevlerden biri diğerinin yerine geçebilir; hangi görevin geçerli olduğunu proje belgeleri belirtir. Alıcının imzasının tek sevk onayı yetkisi olduğunu varsaymak yerine kapsamı ve yetki alanını doğrulayın.
Açık deniz rüzgâr türbinlerinde, karadaki kulelerden farklı bir doğrulama yöntemi uygulanabilir. İmalat kaydı sevk kanıtı olarak kullanılmadan önce alıcı, geçerli açık deniz rüzgâr enerjisi projesi gerekliliklerini belirtmelidir.
Dikiş kimliği, yöntem, zamanlama veya kabul dayanağı yanlış olan düzgün bir rapar kanıt olarak işe yaramaz. Kalite ekibine, kaplama dikişe erişimi engellemeden önce bu tutarsızlıkları gidermesini söyleyin ve çözümlenmemiş onarımları açıkça beklemeye alın.
Onaylanan bölümü hazırlayın, kaplayın ve taşıyın
Kaplama, öncesinde tamamlanması gereken imalat ve muayene bekleme noktaları kapatıldıktan sonra başlamalıdır. Proje kaplama şartnamesi; kaplanacak yüzeyin durumunu, yüzey hazırlama yöntemini ve boya sistemini, maruz kalma ortamını, kaplamanın dayanıklılığını etkileyebilecek diğer koşul ve etkenleri ve muayene gereklerini tanımlar. Yükleme planı da gerçek bölüm için koruma, kaldırma ve taşıma arayüzlerini ele alır.
ISO 12944-5, belirtilen çevresel kapsamı içindeki koruyucu boya sistemlerini açıklar. Bu bölüm bazı maruz kalma kategorilerini kapsamaz; yalnızca “ISO 12944” ifadesine atıfta bulunmak, her açık deniz bölgesi için doğru sistemi tanımlamaz. Kaplama sistemi tekliflerini karşılaştırmadan önce belirtilen kategoriyi, uygulanabilir bölümü ve baskıyı isteyin.
DCD fabrika raporunda yıkama, kumlama, kaplama, son muayene ve yükleme işlemleri anlatılır. Bu işlemler bir fabrika yöntemine örnektir. Spiral kaynak yöntemleri de dâhil olmak üzere diğer yapısal ve imalat yaklaşımları iş paketlerinin yerini değiştirebilir veya kapsamını farklılaştırabilir. Teklifteki gerçek sevkiyat sınırını kaydedin.
Proje ortamı ve muayene yöntemi belirtilmeden verilen bir kaplama “ömrü” veya kalınlığı sevk kuralı oluşturmaz. Yüzey hazırlama ve kaplama raporlarını, onaylı onarımları, taşıma korumasını ve imzalı yükleme devir teslimini isteyin.
Kule Bölümü Sevk Onayı için 8 Kayıtlı Paket oluşturun
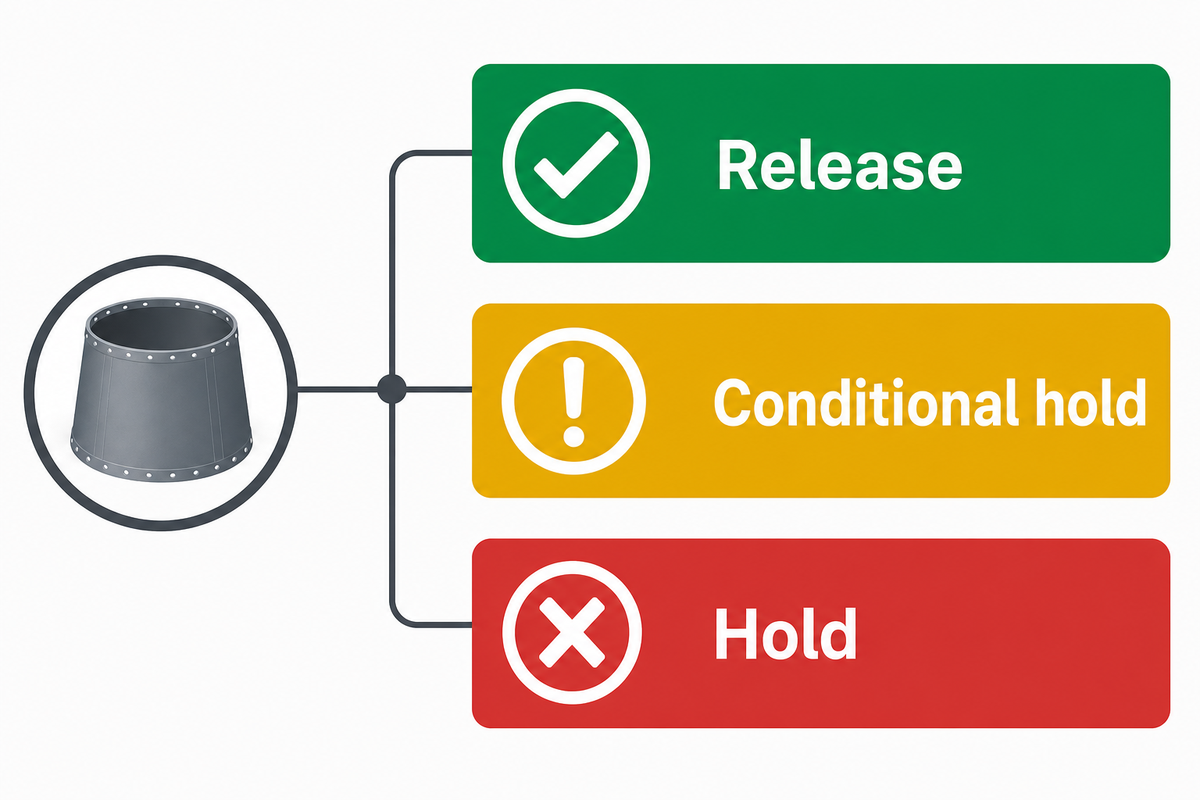
Kule Bölümü Sevk Onayı için 8 Kayıtlı Paket, alıcı ve imalatçının birlikte doldurması için hazırlanmış editoryal bir çalışma sayfasıdır. Belgeleri dosya türüne göre değil, karara göre gruplandırır. DCD Wind Towers fabrika raporunda her silindirik parçaya benzersiz bir tanımlayıcı verildiği anlatılır; bu kayıt grupları ise DCD’nin tam olarak bu paketi zorunlu kıldığı iddiası değil, bu makalenin editoryal çalışma sayfasıdır. Hangi kayıtların zorunlu olduğunu alıcının onaylı çizimi, şartnamesi, muayene planı ve yürürlükteki mevzuat belirler. Aşağıdaki boş bir alan, broşürde işlem adımının listelenmesiyle kabul edilebilir hâle gelmez.
| Kayıt grubu | Sorumlu taraf | Belirtilecek kabul dayanağı | Belirtilecek kanıt dosyası / kimliği | Karar |
|---|---|---|---|---|
| 1. Malzeme kimliği | İmalatçı / alıcı kalite birimi | Satın alma şartnamesi | Levha-silindirik parça izlenebilirliği | Sevk onayı / bekletme |
| 2. Onaylı tasarım | Tasarım yetkilisi / alıcı | Çizim revizyonu | Onaylı çizim listesi | Sevk onayı / bekletme |
| 3. Kesim ve kenarlar | İmalatçı | Çizim ve atıfta bulunulan kesim gereklilikleri | Kesilmiş parça / kenar raporu | Sevk onayı / bekletme |
| 4. Haddeleme ve geometri | İmalatçı kalite birimi | Çizimde tanımlanan ölçüler | Silindirik parça / flanş ölçüm raporu | Sevk onayı / bekletme |
| 5. Kaynak ve dikiş izlenebilirliği | Kaynak koordinatörü | Onaylı prosedür ve yeterlilik kapsamı | Prosedür, operatör, dikiş haritası | Sevk onayı / bekletme |
| 6. Muayenenin kapatılması | Gerekirse kalite birimi / dış doğrulayıcı | Onaylı plan, mevzuat ve kabul seviyesi | Sonuçlar, zamanlama, onarımın ve tekrar muayenesinin kapatılması | Sevk onayı / bekletme |
| 7. Kaplama onayı | Kaplama kalite birimi | Proje kaplama şartnamesi | Yüzey hazırlama ve kaplama raporları | Sevk onayı / bekletme |
| 8. Yükleme devir teslimi | İmalatçı / lojistik / alıcı | Taşıma ve sevk planı | Koruma, kaldırma ve sevkiyat onayı | Sevk onayı / bekletme |
Üç karar kullanın: Zorunlu kanıtların tümü kabul edildiğinde Sevk onayı; kritik olmayan bir konu için sorumlusu belirlenmiş ve çözüm üzerinde anlaşılmışsa koşullu bekletme; zorunlu bir ölçüt veya gerekli doğrulayıcı imzası eksikse bekletme. Paket, onaylı bir bekleme noktasını geçersiz kılamaz. Farklı bir projedeki numaraları kabul etmek yerine ekli belgelerin tanımlayıcılarını kullanın.
Bu çalışma sayfası devir teslim görüşmesini değiştirir. Satın alma birimine neyin taahhüt edildiğini gösterir; kalite ekibine kabul dayanaklarını ve kontrolleri sunar; fabrika yöneticisine sevkiyatı neyin durdurduğunu açıklar. Sekiz satır kayıt gruplarını gösterir; bir projede tam olarak sekiz belge gerektiği anlamına gelmez.
Üretim hattı entegrasyonunu ve yardımcı tesis gerekliliklerini kontrol edin
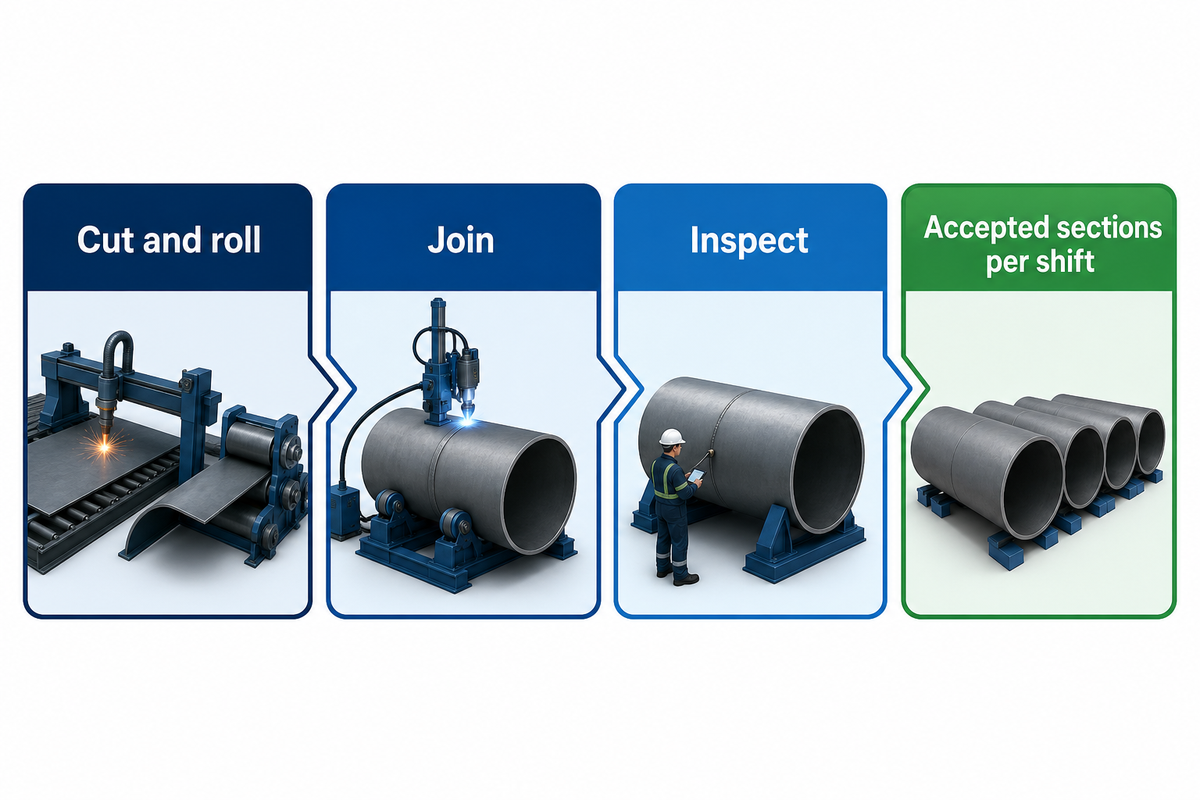
Ekipman seçimi, alıcının kule ürün çeşitliliğine ve istasyonlarda ölçülen çevrim sürelerine dayanır. Ölçülen Darboğaz ve Hat Tasarımı Girdi Formu, nominal kaynak hızını vardiya başına kabul edilen kule bölümü sayısından ayrı tutar. Hat, bekleyen işleri kaynak aşamasından ağız hazırlığına veya muayeneye, onarıma ve kaplamaya ya da sevkiyata aktarabilir. Çıktı artışı taahhüt etmeden önce mevcut kuyruğu ölçün.
| Doldurulacak girdi | Alıcının mevcut durumu | Tedarikçiden istenen kanıt |
|---|---|---|
| Çap ve et kalınlığı aralığı | Teknik resme göre en düşük/en yüksek değerler | Doğrulanmış çalışma aralığı |
| Çelik kalitesi, koniklik ve bölüm çeşitliliği | Gerçek siparişlerdeki payı | Temsili deneme parçaları |
| Silindirik gövde ve kule bölümü taşıma ağırlığı | Azami kaldırma kapasitesi ve aktarım güzergâhı | Kaldırma donanımı ve ekipman sınırları |
| Kesim ve silindirleme çevrimi | Kabul edilen silindirik gövde başına dakika | Deneme çevrimi ve ret kaydı |
| Ağız hazırlığı ve kaynak çevrimi | Kaynak birleşimi türüne göre dakika | Tanık gözetiminde kaynak birleşimi denemesi |
| Muayene ve onarım çevrimi | Kuyrukta bekleme süresi ve tekrar test oranı | Muayene arayüz planı |
| Kaplama ve sevkiyata hazırlık | Bekleme süresi ve güzergâh kısıtı | Sonraki proseslerin arayüz yerleşimi |
| Güç, kontroller ve kapladığı alan | Tesis çizimleri ve mevcut altyapı hizmetleri | Altyapı ve yerleşim çizimleri |
| Vardiya başına kabul edilen kule bölümü sayısı | Ölçülen ürün çeşitliliği temel değeri | Üzerinde uzlaşılan kabul testi sonucu |
Bir kule tesisini modelleyen 2025 tarihli bir çalışma, üretim istasyonları arasındaki teslim süresi bağımlılığını inceliyor. Üretim sırasını ölçmeye yardımcı olabilir, ancak başka bir tesisin çıktısını tahmin edemez. Dengeleme ve birleştirme üzerine DCD’nin yayımladığı ve yine belirli bir tesise özgü olan değerlendirme de benzer şekilde bir örnektir. Bir finans uzmanı, entegre hattın fiyatını ayrı istasyonların fiyatıyla ancak tesis kendi kuyruk, hurda, yeniden işleme ve iş gücü verilerini sağladıktan sonra karşılaştırabilir.
Kaynak otomasyonu, imalat sürecinin bütünü üzerinden değerlendirilmelidir. Temel ölçüm; iş parçalarını taşımak, muayene için beklemek ve onarımları tamamlamak için harcanan süreyi de kapsamalıdır. Üretim verimliliği, aynı kurallar altında hattan çıkan kabul edilmiş kule bölümü sayısındaki artış olarak tanımlanmalıdır. Arkın yanık kaldığı sürenin kısalması her zaman üretkenliğin ve güvenliğin arttığı anlamına gelmez.
Enerji üretimi için rüzgâr kulesi bölümleri imal etmek bir akış problemidir: kesim, silindirleme, birleştirme ve muayene süreçlerinin tümü üretim hedefini paylaşır. Bu nedenle rüzgâr kulesi bölümlerinin üretimi, yalnızca nominal kaynak hareket hızıyla değil, üzerinde uzlaşılan ürün çeşitliliği kapsamında kabul edilen birim sayısıyla tekliflendirilmelidir.
Sistemde gizli darboğazlar vardır; otomasyon eklemeden önce bunların haritasını çıkarın. Devreye alma sonrasında aynı ürün çeşitliliğini ve kabul kurallarını yeniden test edin. Daha yüksek kaynak yığma hızı, ancak ağız hazırlığı, muayene ve sevkiyat tüm güzergâhtan geçen kabul edilmiş bölüm sayısını artırabiliyorsa fayda sağlar.
Tedarikçiden alıcının kule tasarımlarına uygun kanıt isteyin
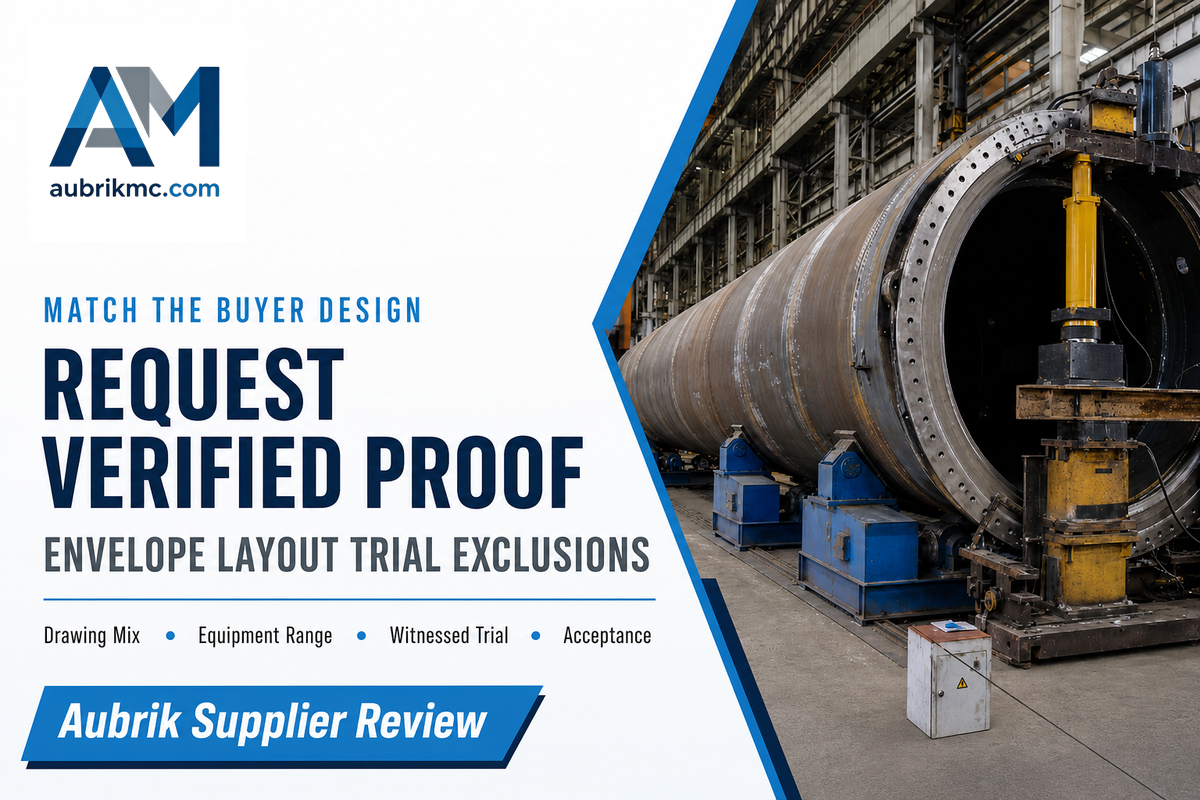
Hat tedarikçisi, ekipmanının kapasitesine ilişkin kanıtlara sahiptir. Kule imalatçısı ise bölümün malzeme, kaynak, muayene ve kaplama kayıtlarından sorumludur. Alıcı ve tasarım yetkilisi, onaylı kabul esaslarını belirler. Bu sorumlulukların korunması, teklif talebini doğrulanabilir kılar ve sertifikalı kuleyi makine kapasitesinden ayırır.
Tedarikçiye teknik resim aralığını ve doldurulmuş hat girdi formunu gönderin. Yerleşim planı, varsayımlarıyla birlikte kapasite hesabı, doğrulanmış ağırlık ve geometri aralığı, kaynak prosesi sınırları, kaldırma ve altyapı çizimleri, muayene arayüzleri, fabrika kabul testi planı, servis ve yedek parça planı ile kapsam dışı kalemleri isteyin. Denemeye kimin tanıklık edeceğini ve alıcının gerçek ürün çeşitliliği için hangi kanıtların kabul sayılacağını sorun.
Aubrik, rüzgâr kulesi üretim hattı ekipmanları sunduğunu kamuya açık biçimde belirtiyor. Bu teklif, bir müşterinin tesisinde vardiya başına kabul edilen kule bölümü sayısına ilişkin bağımsız kanıt değildir. Şirket hakkında daha fazla bilgi için About Aubrik sayfasını ziyaret edin.
Hat konfigürasyonunun incelenmesini talep edin. Çap ve et kalınlığı aralığını, bölüm çeşitliliğini, istasyonların mevcut durumunu ve kabul planını paylaşın. Rüzgâr kulesi üretim hattınızı Aubrik ile görüşün.
Sık sorulan sorular
Çelik boru biçimli bir kule bölümünün rüzgâr kulesi imalat süreci nasıldır?
Belirtilen çelik levha tanımlanır, kesilir ve hazırlanır; ardından silindirlenerek kule gövde segmentlerine dönüştürülür, kaynakla silindirik gövdeler hâline getirilir ve taşımaya uygun kule bölümlerinde birleştirilir. Projenin gerektirdiği muayeneler ve boyutsal kontroller, onaylı muayene planına göre yapılır. Ardından bölüm imalatçısı kaplama işlemlerini gerçekleştirip kayda geçirir, kayıtları tamamlar ve bölümü sevkiyata hazırlar. İşlem sırası ve kabul ölçütleri tasarıma, sözleşmeye ve izlenen üretim güzergâhına göre değişir.
Rüzgâr kulesi üretim hattı, kule montajından nasıl farklıdır?
Fabrikada üretim hattında levhalar, kule gövde segmentleri ve sevkiyata hazır kule bölümleri işlenir. Sahadaki çalışmalar, teslim alınan bileşenlerle başlar ve kule ile türbinin diğer bileşenleri için hazırlanan montaj planına göre yürütülür. Fabrika ekipmanı satın almak, montaj kapasitesini kanıtlamaz. Özellikle tedarikçi teklifinde “tam” sözcüğü kullanılıyorsa her faaliyet için ayrı kapsam, çizimler ve kabul kanıtları sunulmalıdır.
Eksiksiz bir rüzgâr kulesi üretim hattı satın almadan önce neler kontrol edilmelidir?
Kule için onaylı teknik resim aralığını, gerekli çelik kalitelerini, bölüm çeşitliliğini ve kaynak yöntemlerini esas alın; kaldırma ağırlıklarını ve muayene planını belirtin. Çevrim süresini, kapladığı alanı, güç ve kontrol arayüzlerini, kaplama kısıtlarını ve sevkiyat sınırlamalarını da ekleyin. Tedarikçiden hangi istasyonların hangi işlemleri yaptığını belirtmesini ve tanık gözetimindeki bir testin alıcı şartnamesine göre kabulü nasıl tanımlayıp ölçeceğini açıklamasını isteyin.
Rüzgâr kulesi kaynakları için genel geçer bir muayene oranı var mıdır?
Bu makaledeki tek bir oran her kule projesi için geçerli sayılamaz. Muayenenin kapsamı, yöntemi, zamanı ve kabul seviyesi; ilgili tasarıma, sözleşmeye, onaylı prosedürlere ve geçerli yasal düzenlemelere veya harici doğrulama gerekliliklerine göre belirlenir. Genel bir satış iddiasını kabul etmeden önce projeye özgü kaynak dikişi haritasını ve muayene ve test planını isteyin.
Kule bölümünde kaplama işlemine ne zaman başlanmalıdır?
Kaplama, imalat ve muayenedeki bekletme noktalarının gerekliliklerine göre yapılır. Yüzey hazırlığını, ortam koşullarını, kaplama sistemini, uygulamayı ve muayeneyi kaplama şartnamesi belirler. Bir kaynak onarımı henüz tamamlanmamışsa kaplamanın erişimi kısıtlamasından önce durumunu belirleyin. Tüm kuleler için geçerli evrensel bir film kalınlığı değeri veya kaplama güzergâhı yoktur.
Kaynaklar ve referanslar
Kaynaklar 13 Ekim 2026 tarihinde kontrol edildi. Yayıncı sayfaları kapsamı, DCD’nin yayımladığı değerlendirme ise adı belirtilen tek bir fabrikayı anlatır. Nihai kabulü proje belgeleri belirler.
- African Fusion: DCD’nin rüzgâr kulesi imalatına ilişkin değerlendirmesi.
- U.S. Department of Energy: spiral kaynaklı kule üretim güzergâhı.
- DNV-ST-0126 yayıncı kapsamı; IEC 61400-6 yayıncı kaydı.
- ISO 3834-1; ISO 9013; ISO 12944-5 yayıncı kayıtları.
- University of Seville arşivi: kule tesisinde teslim süresi araştırması; kule yorulma incelemesi; flanş düzlüğü ve yorulma araştırması.
- TWI: gecikmeli hidrojen çatlağı muayenesi araştırması; U.S. Code of Federal Regulations, 30 CFR 285,708–709.