Aubrik Şirketi ile İletişime Geçin

Son güncelleme: Ekim 2026
En uygun kazan üretim ekipmanı üreticisi yapılacak işe bağlıdır: yapılandırılabilir panel ve boru kaynak paketleri için Aubrik, entegre boru atölyeleri için Pemamek, kazan borusu bükme için Schwarze-Robitec, gövde ve bombe şekillendirme için Faccin Group, boru aynası-boru kaynağı için Polysoude. Yüksek performanslı bir üretim hattı kurarken önce üretmeniz gereken parçayı ve uygulamanız gereken işlemi belirleyin.
Bir kazan fabrikası, basınç taşıyan parçaları üretmek için ekipman satın alır. Bitmiş kazan buhar ve sıcak su sağlayabilir; ancak bu işlevler fabrika sahasında gereken üretim ekipmanını belirlemez. Endüstriyel kazan projesinde önce buhar üretiminde kullanılan parçaları ve bunları meydana getiren işlemleri belirleyin. Boru bükme makinesi, gövde silindiri ve orbital kaynak sistemi farklı üretim sorunlarını çözer. Bu kılavuz, 19 üreticiyi dünya çapında bu pratik farklılıklara göre karşılaştırıyor.
Öne Çıkan Seçenekler
- Yapılandırılabilir membran paneli ve boru kaynak paketleri için en uygun seçenek: Aubrik.
- Koordineli su duvarı ve boru atölyesi otomasyonu için en uygun seçenek: Pemamek.
- Özel kazan borusu ve membran duvarı bükme için en uygun seçenek: Schwarze-Robitec.
- Bombeli başlık şekillendirmeyle birlikte gövde silindiri için en uygun seçenek: Faccin Group.
- Orbital TIG boru-boru aynası kaynağı için en uygun seçenek: Polysoude.
- Otomatik boru genişletme, alın işleme ve boru aynası montajı için en uygun seçenek: Maus Italia.
Açıklama: Bu kılavuz Aubrik tarafından yayımlanmıştır. Kendimizi pazar lideri olduğumuzu iddia ettiğimiz için değil, bu web sitesi bize ait olduğu için ilk sırada listeliyoruz. Diğer 18 üretici, her grupta kendi aralarında belirli bir sıralama olmaksızın en uygun oldukları alana göre gruplandırılmıştır.
Bu Kazan Üretim Ekipmanı Üreticilerini Nasıl Seçtik
Şirket bilgileri Ekim 2026 tarihinde resmî web siteleri ve kamuya açık kaynaklar üzerinden doğrulandı. Kazan bileşenlerinin üretimiyle ilgili, üretim makinelerini veya tahrikli montaj ekipmanlarını yayımlamış ya da tanımlanabilir bir sistem entegrasyonu rolü bulunan üreticiler kısa listeye alındı. İncelemede şirket kimliği, ekipman aileleri ve her sistemin gerçekleştirdiği işler değerlendirildi. Ticaret şirketleri, distribütörler, tedarik platformları, dizinler, medya siteleri ve ikinci el ekipman satıcıları; ayrıca ekipman ürün gamını belgelemeyen bitmiş kazan üreticileri kapsam dışında bırakıldı. Aynı gruptaki ilişkili markalar tek üretici olarak sayıldı.
“En uygun” ifadesi, belirli bir ekipman serisinin uygulamaya uygunluğunu tanımlar. Güvenilirlik, dünya çapındaki satışlar veya pazar payı bakımından ölçülmüş bir sıralamayı yansıtmaz. Kapsamda hem büyük imalat sistemleri hem de daha küçük uzman istasyonları yer alır; çünkü kazan atölyesinde her ikisi de gerekli olabilir. Tek istasyon sağlayan tedarikçi, tüm fabrika sözleşmesi üzerinden değil, bu işlevi üzerinden açıklanmıştır.
Süreç sırasını henüz belirleyen okurlar için kazan üretim süreci kılavuzu, başlıca imalat adımlarını ve bunların nasıl birbirine bağlandığını açıklar. Burada, temel işlem belirlendikten sonra değerlendirilebilecek üreticilere odaklanıyoruz.
19 Kazan Üretim Ekipmanı Üreticisini Karşılaştırın
Kazan Fabrikası Ekipman Haritası
Kazan Fabrikası Ekipman Haritası, üreticileri yayımladıkları ekipmanların hedeflediği bileşen ve işlemlere göre gruplandırır.
Sürece özel bir kısa liste oluşturmak için tabloyu kullanın. Bir membran panel paketini başka bir panel paketiyle veya bir genişletici ve tahrik sistemini başka bir montaj sistemiyle karşılaştırın. Birbiriyle ilgisiz işlemlerin fiyatları ve kapasiteleri geçerli bir karşılaştırma ölçütü değildir. Aşağıdaki kuruluş tarihleri şirket geçmişlerine dayanır; işletmenin başlangıcı mevcut tüzel kişilikten farklıysa ikisi de belirtilmiştir.
| No. | Şirket Adı | Merkez | Kuruluş Yılı | En Uygun Olduğu Alan | Kısa Tanıtım | Başlıca Ekipmanlar | Başlıca Avantajlar | Olası Dezavantajlar | Resmî Web Sitesi |
|---|---|---|---|---|---|---|---|---|---|
| 1 | Aubrik | Wuxi, Çin | 1999 | Koordineli panel ve boru imalatı | Kaynak makineleri ve hat entegrasyonu | Panel kaynak makineleri; boru kaynak makineleri; bükme makineleri | Seçilebilir istasyon paketleri | Gövde kapsamı ve muayene kapsamı ayrıca tanımlanmalı | https://aubrikmc.com/ |
| 2 | Pemamek | Loimaa, Finlandiya | 1970 | Otomatik su duvarı ve boru atölyeleri | Üretim sistemi üreticisi | Panel hatları; boru hazırlama; kaynak | Bağlantılı taşıma ve proses istasyonları | Yerleşim ve transfer mühendisliği gerekir | https://pemamek.com/ |
| 3 | Schwarze-Robitec | Köln, Almanya | 1903; boru bükme makinesi üretimi 1930 yılında başladı | Kazan serpantinleri ve duvar bükme | Uzman boru bükme makinesi üreticisi | Kazan borusu bükme makineleri; çift kafalı sistemler | Özel kazan ve membran çözümleri | Birleştirme ayrı bir işlem olarak kalır | https://schwarze-robitec.com/ |
| 4 | Pines Engineering | Warren, Ohio, ABD (ABD operasyonları) | Şirket geçmişi zaman çizelgesinde 1940; ilk döner bükme makinesi geliştirme çalışmaları 1943 yılında başladı | Kalın cidarlı boru bükme | ParkOhio bükme ekipmanı işletmesi | CNC bükme makineleri; H&H takımları | Makine ve takımların koordinasyonu | Kapasite boru geometrisine bağlıdır | https://pines-eng.com/ |
| 5 | BLM GROUP | Cantù, İtalya | Şirket profiline göre 1960 | Şekillendirilmiş ısıtma sistemi boruları | Boru işleme makineleri grubu | SMART; 4-RUNNER; AST8-VE | Bükme ve uç şekillendirme hücreleri | Isıtma bileşenleri; komple güç kazanları değil | https://www.blmgroup.com/ |
| 6 | AMOB | Vila Nova de Famalicão, Portekiz | 1960 | Özel boru şekillendirme hücreleri | Portekizli makine üreticisi | Boru bükme makineleri; uç şekillendirme hücreleri | Parçaya özel otomasyon mühendisliği | Özel takımlar teknik çizimlere bağlıdır | https://amob.co.uk/ |
| 7 | DAVI | Cesena, İtalya | 1966 | Silindirik kazan gövdeleri | Sac haddeleme makineleri üreticisi | MCA; MCB; MCE; taşıma | Besleme ve çıkarma özellikli haddeleme | Örnek ölçüler yapılandırmaya özeldir | https://www.davi.com/ |
| 8 | HAEUSLER | Duggingen, İsviçre | 1936 | Kazan gövdesi saclarının şekillendirilmesi | Metal şekillendirme makineleri üreticisi | EVO; VRM; FLEX; HDR | Üç ve dört silindirli seçenekler | Kaynak ekipmanı ayrıca tedarik edilir | https://haeusler.com/en/ |
| 9 | Faccin Group | Visano, İtalya | İşletme geçmişi 1968’e uzanır; Faccin Srl 1977 yılında kuruldu | Gövde ve bombeli başlıklar | Faccin, Boldrini ve Roundo grubu | Sac silindirleri; presler; flanş açma makineleri | Birbirini tamamlayan şekillendirme işlemleri | Tek bir genel amaçlı makine değil, birkaç modül | https://www.faccingroup.com/ |
| 10 | Linsinger | Steyrermühl, Avusturya | 1946; önceki işletmenin faaliyetleri 1939 yılına uzanıyor | Kazan başlığı kenarlarının hazırlanması | Frezeleme ve testere makineleri üreticisi | ORBIT başlık kenarı işleme makineleri | Otomatik ölçüm ve hizalama | Başlık şekillendirme farklı bir prosestir | https://www.linsinger.com/ |
| 11 | Polysoude | Nantes, Fransa | 1961 | Boru aynası TIG kaynağı | GWT orbital kaynak işletmesi | TS kaynak kafaları; P6/P6 HW | Ergitme ve tel beslemeli yapılandırmalar | Kaynak kafasına erişim yapılandırmayı sınırlar | https://www.polysoude.com/ |
| 12 | Maus Italia | Bagnolo Cremasco, İtalya | İşletme geçmişi 1961’e uzanır; Maus Italia tüzel kişiliği 1972 yılında kuruldu | Otomatik boru aynası montajı | Boru takımları ve otomasyon sistemleri üreticisi | MA sistemleri; Matig 502 | Genişletme, alın işleme ve kaynak seçenekleri | Membran paneli üretim hattı değildir | https://www.mausitalia.it/ |
| 13 | Elliott Tool Technologies | Dayton, Ohio, ABD | Wiedeke’nin başlangıcı 1892; Elliott tarafından 1969 yılında satın alındı | Boru montaj istasyonları | ABD’li boru takımları üreticisi | Genişleticiler; haddeleme motorları; hazırlık ekipmanları | Montaj araçları ve belgelendirme | Cidara, çapa ve erişim mesafesine göre seçim yapın | https://www.elliott-tool.com/ |
| 14 | T.C. Wilson | Queens, New York, ABD | 1925 | Kazan borularının genişletilmesi ve ağızlarının açılması | ABD’li boru ekipmanı üreticisi | Enforcer-500; Series 114/116 | Genişletme ve ağız açma için farklı seçenekler | Gerekli uç biçimine uygun takımları seçin | https://www.tcwilson.com/ |
| 15 | Powermaster | Navi Mumbai, Hindistan | 1972 | Tahrikli boru genişletme | Hint endüstriyel takım üreticisi | Hydex; HEP/HED; A Series | Tahrik sistemleri ve kazan genişleticileri | A Series ağız açma işlemi yapmaz | https://www.powermaster.in/ |
| 16 | Fronius | Pettenbach, Avusturya | 1945 | Kazan kaynağı ve dolgu kaplama | Kaynak teknolojisi üreticisi | Dikiş sistemleri; orbital kaynak; dolgu kaplama | Birleştirme ve dolgu kaplama seçenekleri | Fikstürler ve taşıma gereksinimleri tanımlanmalı | https://www.fronius.com/ |
| 17 | DWT PipeTools | Bottrop, Almanya | 1987 | Panel kanatçıklarının alınması ve pah açılması | Boru hazırlama ekipmanı üreticisi | MF pah açma makineleri; kanatçık alma takımları | Tek işlemde iki hazırlık kesimi | Membran kaynak dikişlerini oluşturmaz | https://www.dwt-pipetools.com/en/ |
| 18 | PROTEM | Étoile-sur-Rhône, Fransa | İlk S28 makinesi 1971 yılında üretildi; PROTEM ticari markası 1980 yılında tescil edildi | Taşınabilir boru ucu işleme | Taşınabilir işleme ekipmanı üreticisi | US25TP; US30CH; GR | İç çaptan bağlanan işleme seçenekleri | Bağlama iç çapı takım erişimini sınırlar | https://www.protem.fr/ |
| 19 | KRAIS | Czachowo, Polonya | Kamuya açık olarak açıklanmamıştır | Otomasyonlu boru genişletme | Polonyalı boru takımları üreticisi | KS3; FTKS-L; SwiftRoll X1 | Manuel takımlardan otomatik istasyonlara kadar seçenekler | Genişleticiyle tahrik sistemini eşleştirin | https://www.krais.com/ |
Entegre Kazan Üretim Ekipmanı Üreticileri
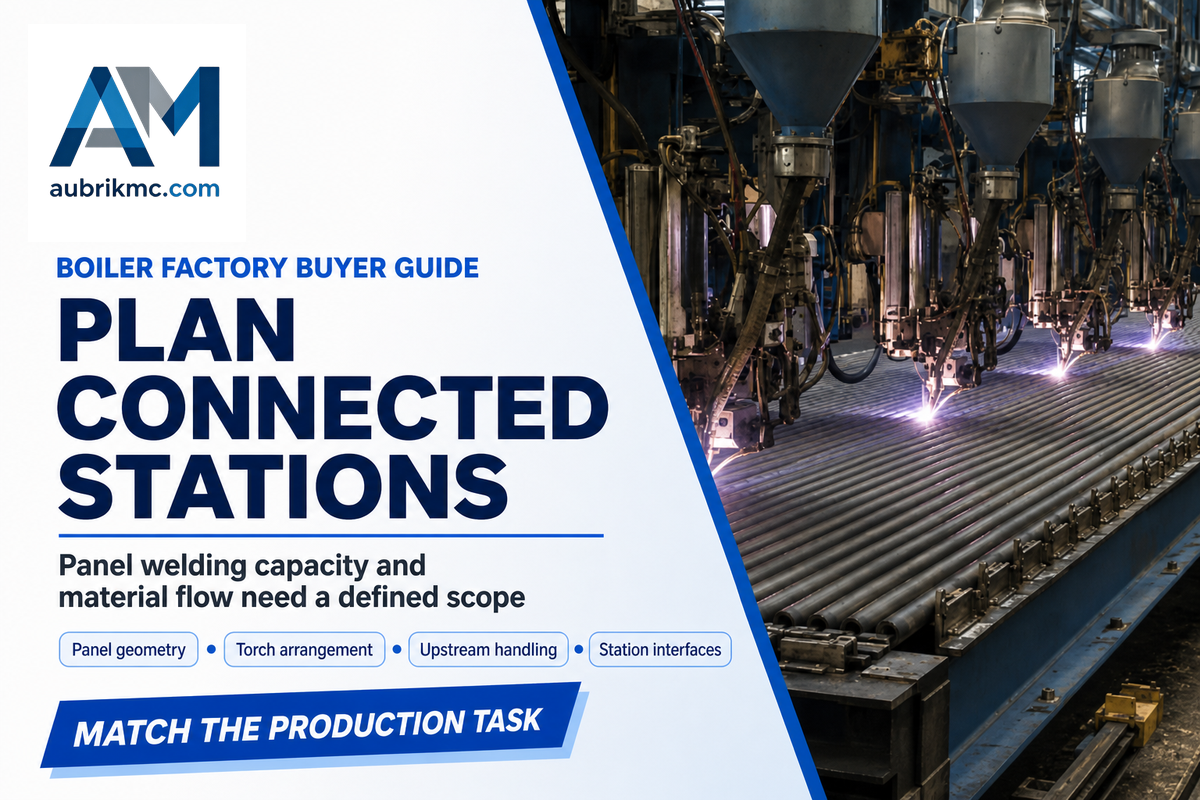
Entegre bir paket, çeşitli imalat istasyonlarını birbirine bağlar ve iş parçalarının istasyonlar arasında nasıl taşınacağını belirler. Su duvarı üretiminde süreç; kanatçık çubuğu hazırlığı, boru taşıma ve membran kaynağını içerebilir. Bu şirketleri karşılaştıran alıcılar, dâhil edilen istasyonlara ve transfer sistemlerine odaklanmalıdır; çünkü panel hattı ile komple kazan fabrikası farklı satın alma kapsamlarıdır.
Uzun boru-kanatçık kaynak dikişleri için uygun başlangıç noktası membran paneli kaynak ekipmanı kategorisidir; tek tek boru alın birleştirmeleri ise farklı bir ekipmanla gerçekleştirilir.
1. Aubrik: Yapılandırılabilir membran paneli ve boru kaynak paketleri için en uygun seçenek
Merkez: Wuxi, Çin · Kuruluş: 1999 · Tür: Kaynak makineleri üreticisi ve üretim hattı entegratörü.
Resmî web sitesi: https://aubrikmc.com/
Başlıca ekipmanlar: Membran paneli kaynak makineleri, borudan boruya kaynak makineleri ve panel bükme makineleri.
Kalite / belgelendirme: Web sitesinde ISO 9001 kalite sertifikası ve CE ürün uygunluğu belirtilmiştir; bunlar farklı kapsamları ifade eder.
Satın alma kapsamında membran paneli kaynağı ve sonraki boru montajına hazırlık varsa Aubrik iyi bir başlangıç noktasıdır. Ürün sayfasına göre standart dört torçlu yapılandırmanın çalışma genişliği 1600 mm’dir ve 22–89 mm boruları kabul eder; özel altı torçlu sürümde ise bu değerler sırasıyla 2500 mm ve 22–108 mm olarak verilir. Bu ayrım, alıcıya her paketi aynı makineymiş gibi değerlendirmek yerine panel geometrisi, torç düzeni ve önceki taşıma süreçlerini somut biçimde görüşme olanağı sağlar. Paketin kapsamını seçilen istasyonlar belirler: gövde şekillendirme ve muayene ekipmanları için ayrıca teslimat kapsamı oluşturulmalıdır.
İlgili ekipman: Alın birleştirme aşamasında kullanılan borudan boruya kaynak sistemleri.
2. Pemamek: Entegre su duvarı ve kazan borusu atölyesi otomasyonu için en uygun seçenek
Merkez: Loimaa, Finlandiya · Kuruluş: 1970 · Tür: Otomatik kaynak ve üretim sistemleri üreticisi.
Resmî web sitesi: https://pemamek.com/
Başlıca ekipmanlar: PEMA membran duvarı hatları, boru atölyesi sistemleri ve ağır imalat kaynak ekipmanları.
Kalite / belgelendirme: Sertifika duyurusuna göre ISO 9001:2015 ve ISO 14001:2015.
Birden fazla bağlantılı işlem planlayan kazan fabrikasının satın alma gereksinimi, tek bir kaynak makinesini yenileyen atölyeninkinden farklıdır. Pemamek’in enerji üretimi sayfası, hem membran duvarı üretimini hem de bilyalı kumlama, uç pahı açma, kesme, kaynak ve dikiş taşlamayı birbirine bağlayabilen bir boru atölyesi iş akışını açıklıyor. Sabit panel kaynak sistemi için 1600–3500 mm tipik genişlikler ve 2–6 SAW güç kaynağı belirtiliyor. Bu özellikler, koordineli malzeme akışını değerlendiren alıcılar için yararlı bir karşılaştırma zemini sunuyor. Böyle bir entegrasyonda yerleşim, makineler arası transferler ve taşıma ekipmanları da yatırımın parçası olur; makine seçimi sonrasında eklenecek isteğe bağlı ayrıntılar olarak kalmaz.
Boru Bükme ve Şekillendirme Ekipmanı Üreticileri
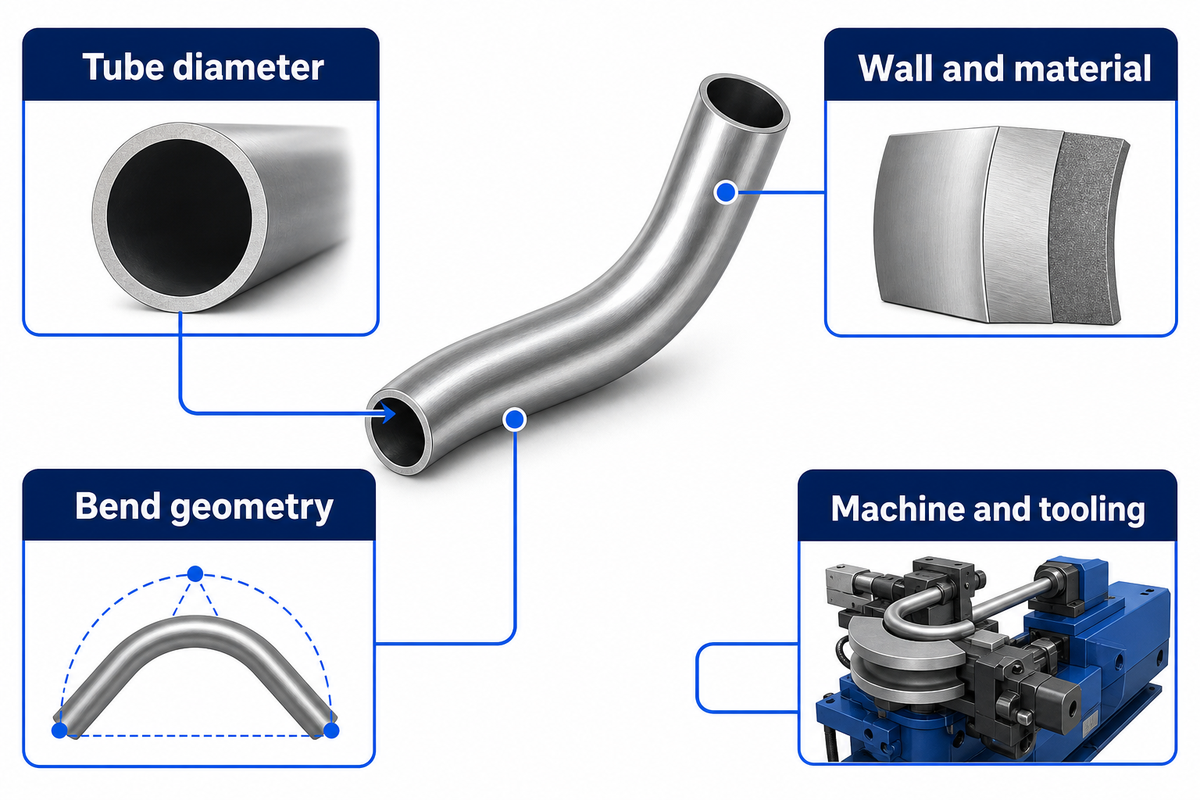
Boru şekillendirme ekipmanı, malzemenin yanı sıra parça geometrisine de uygun olmalıdır. Kazan serpantinleri, bağlantı boruları ve monte edilmiş membran panelleri farklı makine çözümleri gerektirir. Aşağıdaki üreticiler, kazan veya ısıtma bileşeni uygulamalarını yayımlamıştır. Isıtma çözümü geliştiren alıcılar için önemli ayrım, özellikle tek tek borular ve kaynaklı panellerin aynı projede bulunduğu durumlarda, her ürünün hangi iş parçasını hedeflediğidir.
Her ikisi aynı fabrika yerleşiminde bulunsa bile, komple kazan paneli bükme ile tekil boru bükme ayrı ayrı tanımlanmalıdır.
3. Schwarze-Robitec: Kazan serpantinleri ve membran duvarı bükme için en uygun seçenek
Merkez: Köln, Almanya · Kuruluş: 1903; boru bükme makinesi üretimi 1930 yılında başladı · Tür: Boru bükme makinesi üreticisi.
Resmî web sitesi: https://schwarze-robitec.com/
Başlıca ekipmanlar: Kazan borusu bükme makineleri, çift kafalı sistemler ve membran duvarı bükme makineleri.
Kalite / belgelendirme: Şirket sayfasında ISO 9001 kalite sistemi belirtiliyor.
Schwarze-Robitec, standart boru bükme gereksinimleriyle kazan ve enerji santrali üretiminin taleplerini birbirinden ayırıyor. Sektör sayfasında özel kazan borusu sistemleri, çift kafalı düzenekler ve membran duvarlarını bükmeye yönelik makineler yer alıyor. Böylece alıcılar, aynı uzmana hem tekil boru biçimlerini hem de önceden monte edilmiş panelleri danışabiliyor. Tekrarlanan serpantin geometrileri üreten bir fabrika, yalnızca genel bir maksimum çap kataloğundan seçim yapmak yerine sürece özel bir bükme teklifi değerlendirebilir. Sınırlama işlemin kapsamındadır: bükme makineleri iş parçasını şekillendirir; panel kaynağı ve son montaj üretim planında ayrı işlemler olarak kalır.
4. Pines Engineering: Kalın cidarlı kazan boruları ve uygulamaya özel bükme takımları için en uygun seçenek
Merkez: Warren, Ohio, ABD (ABD operasyonları) · Kuruluş: Şirket geçmişi zaman çizelgesinde 1940; ilk döner bükme makinesi geliştirme çalışmaları 1943 yılında başladı · Tür: ParkOhio bünyesinde boru bükme ekipmanı üreticisi.
Resmî web sitesi: https://pines-eng.com/
Başlıca ekipmanlar: Manuel, elektrikli CNC ve hibrit CNC bükme makineleri; H&H bükme takımları.
Kalite / belgelendirme: Web sitesine göre ISO 9001:2015.
Pines, kalın cidarların ve zorlu malzemelerin öne çıktığı işlerde önem taşıyan bükme işlemini kontrol eden takımlara özel önem veriyor. Şirket, kazan uygulamaları için serpantin ve kontrollü kırışma bükme yöntemlerini tanımlıyor; geçmişinde 2011 yılında piyasaya sürülen CNC250 ağır hizmet tipi 10-inch boru bükme makinesi de yer alıyor. Aynı işletmedeki H&H takımları, makineyle boruya temas eden kalıpları doğrudan ilişkilendiriyor. Yine de kapasite belirtilen cidar kalınlığına, malzemeye ve bükme geometrisine göre değerlendirilmelidir; makine açıklamasında verilen en büyük çap, mümkün olan her kombinasyonu göstermez.
5. BLM GROUP: Isıtma sistemi borularını bükme ve uçlarını şekillendirme için en uygun seçenek
Merkez: Cantù, İtalya · Kuruluş: Şirket profiline göre 1960 · Tür: Boru işleme makineleri grubu.
Resmî web sitesi: https://www.blmgroup.com/
Başlıca ekipmanlar: SMART ve 4-RUNNER bükme makineleri; 3-RUNNER ve AST8-VE uç şekillendirme makineleri.
Kalite / belgelendirme: BLM, ADIGE ve ADIGE-SYS için ISO 9001:2015 listelenmiştir.
BLM GROUP’un kazan uygulaması HVAC sayfasında açıkça tanımlanıyor: kazanlar ve diğer ısıtma sistemlerinin içindeki boru ve ısıtma elemanlarının bükülmesi ve uçlarının şekillendirilmesi. Sayfada SMART ve 4-RUNNER bükme ekipmanları, 3-RUNNER ve AST8-VE uç şekillendirme seçenekleriyle ilişkilendiriliyor; hem bobinden beslemeli hem de tekli beslemeli üretim açıklanıyor. Bu kombinasyon, özellikle esnek hücrelerin farklı parça ailelerine uyum sağlaması gereken durumlarda, satın alınan birimin birden fazla uç işlemi bulunan şekillendirilmiş bir bileşen olduğu projelerde kullanışlıdır. Belgelenen ürün kapsamı bileşen üretimidir; bu makinelerin büyük güç kazanı membran duvarlarını büktüğü veya komple kazan monte ettiği anlamına gelmez.
6. AMOB: Kazan bileşenleri için özel boru şekillendirme hücrelerinde en uygun seçenek
Merkez: Vila Nova de Famalicão, Portekiz · Kuruluş: 1960 · Tür: Boru bükme ve metal şekillendirme makineleri üreticisi.
Resmî web sitesi: https://amob.co.uk/
Başlıca ekipmanlar: CNC boru bükme makineleri, uç şekillendirme makineleri ve özel üretim hücreleri.
Kalite / belgelendirme: AMOB sertifikasyon ayrıntıları: Kamuya açık olarak açıklanmamıştır.
AMOB’un özel çözümler sayfasında diğer endüstriyel uygulamaların yanı sıra kazan ve enerji santrali bileşenleri de açıkça yer alıyor. Borusu birden fazla işlem gerektiren alıcılar için şirketin sunduğu avantaj, bükme, uç şekillendirme ve ilgili hücreyi tanımlanmış bir mühendislik projesi olarak ele alabilmesidir. Yayımlanan ürün yelpazesi basit bükme düzeneklerinden CNC ekipmanlarına uzanıyor; bu nedenle anlamlı karşılaştırma, yalnızca marka adına değil, gerçek teknik çizimlere göre önerilen sisteme dayanır. Özel hücrelerin satın alınmasında somut bir kısıt da vardır: takımların ve otomasyonun bileşen ailesine göre tasarlanması gerekir. Bu nedenle genel katalog karşılaştırması tek başına yeterli olmaz.
Gövde Şekillendirme ve Başlık Hazırlama Ekipmanı Üreticileri
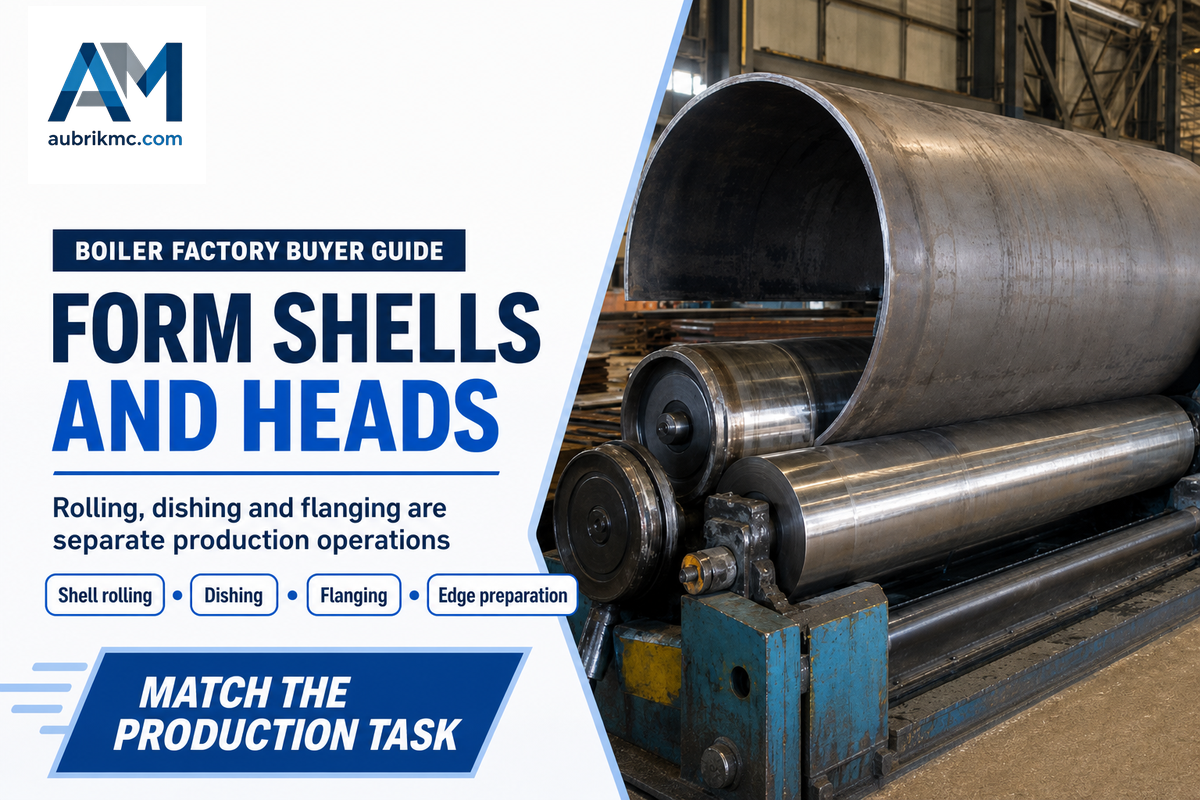
Gövde silindirleri silindirik gövdeyi oluşturur, başlık şekillendirme ekipmanı uçları biçimlendirir, kenar frezeleme makineleri ise bu uçları kaynağa hazırlar. Kazan ve basınçlı kap üreten fabrikalar genişleme sırasında bu işlemleri birlikte satın alabilir; ancak kullanılan ekipmanlar birbirinden farklıdır. Aşağıdaki üreticiler, aynı makinenin birbirinin yerine geçebilecek sürümlerinden ziyade, bu sürecin birbirini tamamlayan aşamalarını kapsar.
7. DAVI: Silindirik kazan gövdelerini otomatik haddeleme için en uygun seçenek
Merkez: Cesena, İtalya · Kuruluş: 1966 · Tür: Sac ve lama haddeleme makineleri üreticisi.
Resmî web sitesi: https://www.davi.com/
Başlıca ekipmanlar: MCA, MCB ve MCE sac silindirleri ile otomatik haddeleme hatları.
Kalite / belgelendirme: Şirket tarafından ISO 9001, ISO 14001 ve ISO 45001 listelenmiştir.
DAVI’nin güncel HVAC uygulama sayfası, sac haddelemeyi elektrikli sıcak su kazanları dâhil ısıtma ekipmanlarının silindirik gövdelerinin imalatıyla ilişkilendiriyor. Sac besleme ve bitmiş gövdenin dışarı alınması gibi silindir çevresindeki otomasyon özelliklerini de açıklıyor; böylece karşılaştırmaya operatörün veya taşıma sisteminin malzemeyi istasyondan nasıl geçirdiği de dâhil edilebilir. İlgili HVAC çözümü için 240–720 mm örnek çap aralığı verilmesi, üreticinin en büyük makinesi hakkında sınırsız bir iddiadan daha yararlıdır. Bu ölçüler söz konusu yapılandırmaya aittir; farklı bir gövde geometrisi veya sac özelliği için ayrıca haddeleme sistemi seçilmelidir.
8. HAEUSLER: Kazan gövdeleri için üç ve dört silindirli şekillendirmede en uygun seçenek
Merkez: Duggingen, İsviçre · Kuruluş: 1936 · Tür: Metal şekillendirme makineleri üreticisi.
Resmî web sitesi: https://haeusler.com/en/
Başlıca ekipmanlar: EVO ve VRM dört silindirli makineler; FLEX ve HDR üç silindirli makineler.
Kalite / belgelendirme: Web sitesinde DIN EN ISO 9001 belirtilmiştir.
HAEUSLER hem üç silindirli hem de dört silindirli makineler sunuyor ve kazan ile eşanjör imalatını açıkça bir uygulama alanı olarak tanımlıyor. Web sitesinde ayrıca paslanmaz çelik eşanjör üretiminde kullanılan ekipmanlara ilişkin Viessmann müşteri referansı yer alıyor; bu da uygulama iddiasına belirli bir imalat bağlamı kazandırıyor. Alıcılar, kendi bileşen biçimlerini ve üretim sıralarını değerlendirirken EVO veya VRM çözümlerini FLEX ya da HDR seçenekleriyle karşılaştırabilir. Ancak sağlanan işlem sac şekillendirmeyle sınırlıdır; boyuna kaynak, boru montajı ve basınç taşıyan parçaların muayenesi fabrika ekipman planında ayrıca ele alınmalıdır.
9. Faccin Group: Gövde haddeleme ve bombeli başlık şekillendirme için en uygun seçenek
Merkez: Visano, İtalya · Kuruluş: İşletme geçmişi 1968’e uzanır; Faccin Srl 1977 yılında kuruldu · Tür: Faccin, Boldrini ve Roundo markalarını içeren metal şekillendirme makineleri grubu.
Resmî web sitesi: https://www.faccingroup.com/
Başlıca ekipmanlar: 4HEL ve HAV sac silindirleri, PGD/PPM presleri ve RIBO flanş açma makineleri.
Kalite / belgelendirme: Faccin tarafından ISO 9001:2015 belirtilmiştir.
Satın alma kararı hem silindirik gövdeleri hem de bombeli başlıkları kapsıyorsa Faccin Group değerlendirilebilir. Uygulama sayfasında 4HEL ve HAV sac silindirlerinin yanı sıra presler ve RIBO flanş açma makineleri, farklı başlık üretim gereksinimlerine yönelik soğuk ve sıcak şekillendirme seçenekleriyle listeleniyor. Şirket, 4HEL serisi için 150 mm’ye kadar sac kalınlığı belirtiyor; ancak mühendislik görüşmesinde asıl ele alınması gerekenler gerçek genişlik, malzeme ve istenen şekildir. Grup bünyesindeki geniş ürün yelpazesi, haddeleme, bombe verme ve flanş açmayı tek bir genel amaçlı makineye dönüştürmez; önerilen üretim kapsamındaki her işlem ayrı bir modüldür.
10. Linsinger: Kazan başlıklarının kaynak kenarlarını otomatik hazırlamak için en uygun seçenek
Merkez: Steyrermühl, Avusturya · Kuruluş: 1946; önceki işletmenin faaliyetleri 1939 yılına uzanıyor · Tür: Frezeleme ve testere makineleri üreticisi.
Resmî web sitesi: https://www.linsinger.com/
Başlıca ekipmanlar: ORBIT kazan uç pahı açma makineleri.
Kalite / belgelendirme: Şirketin web sitesinde ISO 9001 ve ISO 14001 listelenmiştir.
Linsinger, başlık şekillendirildikten sonra ve gövdeyle birleştirilmeden önceki aşamada özel bir rol üstlenir. ORBIT kazan ucu ürün grubu; ölçüm ve hizalamayla kenar hazırlığını otomatikleştirir. Yayımlanan ürün aileleri 25–1200 mm, 600–2400 mm ve 1800–7000 mm başlık çaplarını kapsar. Bu örtüşen aralıklar, toplam aralığı tek bir makinenin kapasitesi gibi değerlendirmeden alıcının uygun makine sınıfını belirlemesine yardımcı olur. Satın alınan ekipman kaynak kenarını hazırlar; başlığın ana şeklini oluşturan presin veya flanş açma makinesinin yerini almaz.
Kaynak, Boru Birleştirme ve Hazırlık Ekipmanı Üreticileri
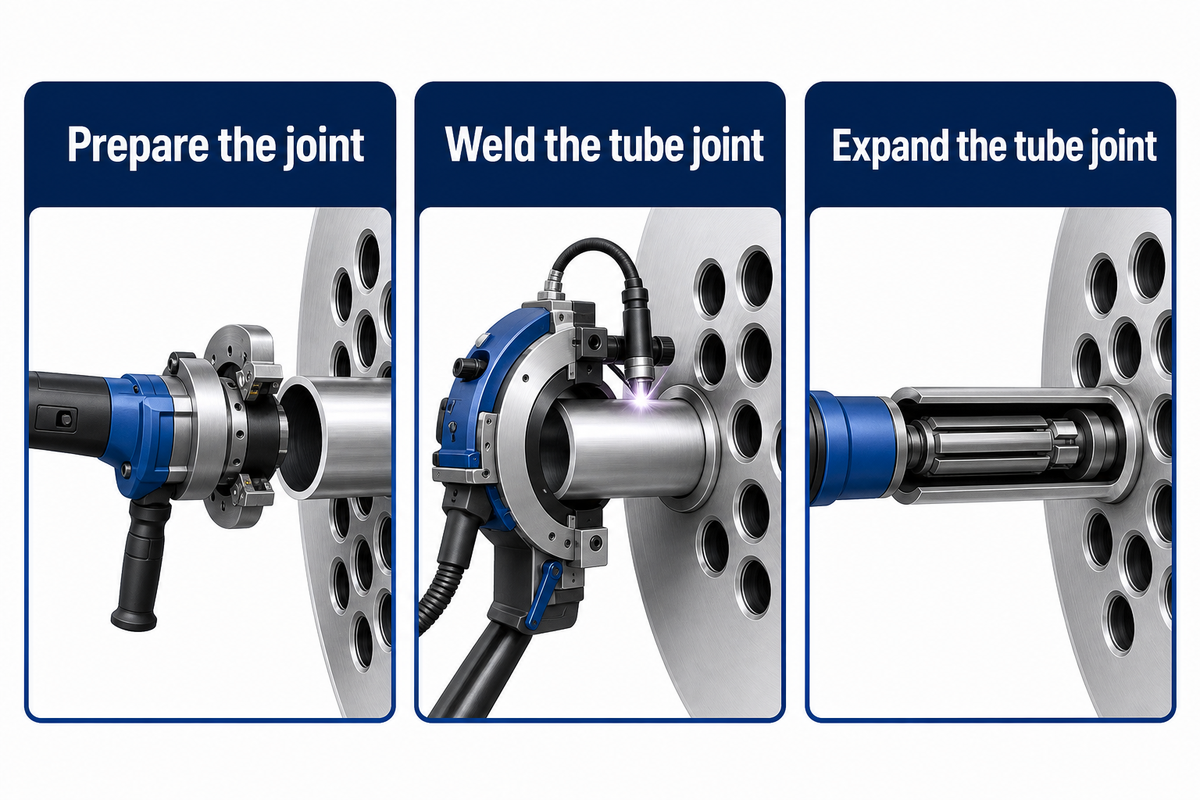
Boru birleştirme, her biri için farklı hazırlık ve ekipman gereken kaynaklı birleştirme veya mekanik genişletme anlamına gelebilir. Taşınabilir pah açma ve kanatçık alma makineleri parçaları montaja hazırlar; sonraki kaynak işlemini gerçekleştirmez. Aşağıdaki uzman üreticiler bu rollere göre gruplandırılmıştır; boru takımlarının çalışma ekipmanının bir parçası olduğu tahrikli montaj sistemleri de kapsama dâhildir.
11. Polysoude: Orbital TIG boru-boru aynası kaynağı için en uygun seçenek
Merkez: Nantes, Fransa · Kuruluş: 1961 · Tür: Global Welding Technologies bünyesinde orbital kaynak sistemleri üreticisi.
Resmî web sitesi: https://www.polysoude.com/
Başlıca ekipmanlar: TS 34 ve TS 8/75 kaynak kafaları; P6 ve P6 HW güç kaynağı sistemleri.
Kalite / dokümantasyon: Geçmişinde ISO 9001:2015 sertifikası belirtiliyor.
Tekrarlanan kaynak birleştirmesi, bir borunun boru aynasına girdiği bağlantıysa ve uygulama orbital TIG kaynağı gerektiriyorsa Polysoude uygun bir seçenektir. Ürün sayfasına göre kapalı ve açık kaynak kafaları farklı birleştirme düzenlerini destekler; P6 ve P6 HW sistemleri ise soğuk ve sıcak tel konfigürasyonları için altı eksenli kontrol sağlar. Otomatik konumlandırma, çözümü elle konumlandırılan bir kafanın ötesine taşıyabilir; bu, boru aynasında çok sayıda tekrarlanan kaynak varsa önem kazanır. Her borunun çevresindeki erişim, aynaya göre konumu ve kaynak kafası için kullanılabilir alan, yine de uygulanabilir konfigürasyonu belirler.
12. Maus Italia: Otomatik boru genişletme, alın işleme ve boru aynası kaynağı için en uygun seçenek
Merkez: Bagnolo Cremasco, İtalya · Kuruluş: 1961’de başlayan ticari faaliyetler; Maus Italia tüzel kişiliği 1972’de kuruldu · Tür: Boru takımları ve montaj otomasyonu üreticisi.
Resmî web sitesi: https://www.mausitalia.it/
Başlıca ekipmanlar: MA 400, MA 500, MA 2501 ve Matig 502 otomasyon sistemleri.
Kalite / belgelendirme: Şirket tarafından ISO 9001, ISO 14001 ve ISO 45001 listelenmiştir.
Maus Italia, boru takımlarını tekrarlanan boru montaj işlemlerine yönelik özel otomasyon çözümleriyle bir araya getiriyor. Yayımlanan MA 2501 açıklamasında, iki eksenli bir sistemde genişletme, alın işleme ve TIG kaynağı birleştiriliyor; Matig 502 ise boru-boru aynası kaynağı için otomatik konumlandırma sağlıyor. Hazırlık ve birleştirme istasyonları arasındaki hareketi değerlendiren bir atölye için bu ürün yelpazesi, her işlemi farklı bir uzmandan satın almaya karşı kullanışlı bir alternatif sunuyor. Uygulama boru aynası montajıyla sınırlıdır: her iki işlemde de boru kullanılıyor diye bu ekipman ailesi membran paneli kaynak hattının yerini almaz.
13. Elliott Tool Technologies: Özel genişletme takımlarıyla kazan borusu montajı için en uygun seçenek
Merkez: Dayton, Ohio, ABD · Kuruluş: Wiedeke’nin kökeni 1892’ye dayanır; 1969’da Elliott tarafından satın alındı · Tür: Boru takımları üreticisi.
Resmî web sitesi: https://www.elliott-tool.com/
Başlıca ekipmanlar: Boru genişleticiler, genişletme motorları ve boru montaj takımları.
Kalite / dokümantasyon: 2026 kataloğuna göre uygunluk belgeleri talep üzerine sunuluyor.
Elliott’ın ürünleri, boru montajı için gereken işlere odaklanıyor; genişleticiler, genişletme motorları ve ilgili hazırlık takımları sunuyor. Bu nedenle, kazan veya gövde-boru tipi ısı eşanjörü üreten, oturmuş bir atölyenin yeni ve çok istasyonlu bir imalat hattı yerine tanımlı bir montaj işlemi aradığı durumlarda karşılaştırmaya değer bir seçenektir. 2026 kataloğunda talep üzerine sunulan uygunluk belgeleri de açıklanıyor. Bu belgeler, şirketin yönetim sistemi sertifikasyonundan ayrılması gereken yararlı bir ürün dokümantasyonu türüdür. Seçim, boru ve kaynak birleştirmesine özgüdür: doğru takım kombinasyonunu borunun dış çapı, et kalınlığı ve boru aynasının içinden gereken erişim mesafesi belirler.
14. T.C. Wilson: Alev borulu ve su borulu kazan borusu montaj takımları için en uygun seçenek
Merkez: Queens, New York, ABD · Kuruluş: 1925 · Tür: Boru takımları ve boru bakım ekipmanları üreticisi.
Resmî web sitesi: https://www.tcwilson.com/
Başlıca ekipmanlar: Enforcer-500 genişletme sistemi; Series 114 ve 116 kazan borusu genişleticileri.
Kalite / dokümantasyon: T.C. Wilson sertifikasyon bilgileri: Kamuya açık değil.
T.C. Wilson, ürün yelpazesinde farklı kazan borusu genişletme işlemlerini birbirinden ayırıyor. Series 114, çift havşalı paralel genişletme için; Series 116 ise kendinden beslemeli havşalama için tasarlanmıştır. Enforcer-500 genişletme sistemi de takım kataloğuna motorlu bir seçenek ekler. Böylece mevcut boru montaj düzenini yenileyen bir alıcı, amaçlanan kaynak birleştirme işlemiyle tahrik düzenini birlikte karşılaştırabilir. Buradaki temel nokta doğru takımın seçilmesidir: düz genişletme, havşalı uç ve kaynak pasosu uygulanmış uç farklı işlerdir; borunun anma ölçüsü aynı olsa bile.
15. Powermaster: Havşalama yapmadan kazan borusunu düz genişletme için en uygun seçenek
Merkez: Navi Mumbai, Hindistan · Kuruluş: 1972 · Tür: Boru takımları ve endüstriyel takım üreticisi.
Resmî web sitesi: https://www.powermaster.in/
Başlıca ekipmanlar: A Series genişleticiler ve HEP pompaları ile HED tahrik ünitelerini içeren Hydex hidrolik boru genişletme sistemleri.
Kalite / dokümantasyon: Profilinde ISO 9001:2015 ve ISO 45001:2018 belirtiliyor.
Powermaster, genişleticilerin yanı sıra motorlu genişletme ekipmanları da sağlıyor. Hydex sayfasında HED tahrik üniteleriyle eşleştirilen HEP hidrolik pompaları listeleniyor. Ayrı A Series sayfasında ise yayımlanan 7/8 ile 4 1/2 inç dış çap aralığında, havşalama yapmadan kazan borusu genişletme açıklanıyor. Böylece alıcının önünde iki ayrı seçim bulunuyor: önce gereken uç işlemini, ardından boru ve kaynak birleştirmesine uygun genişletici ile tahrik ünitesini belirlemek. A Series’in sınırı açık ve yararlıdır: havşalı bir uç oluşturmaz; kataloğundaki aralık, tüm Hydex tahrik ünitelerinin çalışma aralığı olarak değerlendirilmemelidir.
16. Fronius: Kazan bileşenlerinin otomatik kaynağı ve kaplanması için en uygun seçenek
Merkez: Pettenbach, Avusturya · Kuruluş: 1945 · Tür: Kaynak teknolojisi ve otomasyon üreticisi.
Resmî web sitesi: https://www.fronius.com/
Başlıca ekipmanlar: Kaynak dikişi kaynak sistemleri, orbital hareket arabaları ve kaplama sistemleri.
Kalite / dokümantasyon: Fronius International tarafından yayımlanmış ISO 9001 sertifikası.
Fronius’un otomasyon ürün portföyünde kazan bileşenlerinde kullanılan kaynak dikişi kaynak sistemleri, orbital düzenekler ve kaplama sistemleri bulunuyor. Şirket, membran duvarlarda koruyucu kaplama uygulamalarını tanımlıyor. Bu yönüyle, ürünleri yeni bir panel oluşturmak için boru ile kanadı birleştirmekle sınırlı olan üreticilerden ayrılıyor. İmalat atölyesi için önemli soru, gereken işlemin yapısal birleştirme mi yoksa mevcut bir yüzeye kaynak dolgusu uygulama mı olduğudur. Kaynak çözümü uygun fikstürler ve taşıma düzeni de gerektirir; dolayısıyla tek başına güç kaynağı ya da yöntem adı eksiksiz bir üretim hücresini tanımlamaz.
17. DWT PipeTools: Taşınabilir kazan panelinde kanat alma ve pah açma için en uygun seçenek
Merkez: Bottrop, Almanya · Kuruluş: 1987 · Tür: Boru hazırlama ekipmanı üreticisi ve servis şirketi.
Resmî web sitesi: https://www.dwt-pipetools.com/en/
Başlıca ekipmanlar: MF serisi boru pah kırma makineleri ve kazan borusu kanat alma takımları.
Kalite / dokümantasyon: Şirket sayfasında DIN EN ISO 9001 belirtiliyor.
DWT’nin kazan paneli uygulaması iki hazırlık işlemini bir araya getiriyor: borunun yanındaki kanadın alınması ve boru ucuna pah açılması. Yayımlanan takım tablosunda, belirli boru çapları uygun MF makineleriyle eşleştiriliyor; farklı takım düzenleri için 20,0 mm ve 76,1 mm örnekleri de veriliyor. Panel üretim ekipmanı bulunan bir atölye, sonraki montaj adımına yönelik taşınabilir bir hazırlık istasyonunu bu bilgilerle karşılaştırabilir. Bu, uç hazırlığı için yapılan bir ekipman alımıdır; takımlar paneli oluşturan uzun membran kaynak dikişlerini üretmez.
18. PROTEM: Kazan borusu uçlarının taşınabilir işlenmesi için en uygun seçenek
Merkez: Étoile-sur-Rhône, Fransa · Kuruluş: İlk S28 makinesi 1971’de üretildi; PROTEM ticari markası 1980’de tescil edildi · Tür: Taşınabilir işleme ekipmanı üreticisi.
Resmî web sitesi: https://www.protem.fr/
Başlıca ekipmanlar: US25TP, US30CH ve GR serisi boru hazırlama takımları.
Kalite / dokümantasyon: PROTEM sertifikasyon bilgileri: Kamuya açık değil.
PROTEM, kazan borusu hazırlığı için US25TP ve US30CH makineleri ile membran kanatlarını almak için GR takımları dahil taşınabilir işleme ekipmanları sunuyor. US25TP bilgileri, ölçü etiketlerinin neden önemli olduğunu gösteren iyi bir örnek: minimum bağlama iç çapı 25,4 mm, maksimum boru dış çapı ise 63,5 mm olarak veriliyor. Böylece alıcı, bu iki sayıyı tek bir dış çap aralığı gibi yorumlamak yerine, mevcut delik çapını ve gereken kesimi esas alabilir. Özellikle et kalınlığı fazla olan küçük çaplı borularda, bu bağlama gereksinimi uygulamadaki kısıtlayıcı unsur olabilir.
19. KRAIS: İsteğe bağlı otomasyonla kazan borusu genişletme için en uygun seçenek
Merkez: Czachowo, Polonya · Kuruluş: Kamuya açık değil · Tür: Boru takımları ve genişletme sistemi üreticisi.
Resmî web sitesi: https://www.krais.com/
Başlıca ekipmanlar: KS3, FTKS-L, P2 ve PZ genişleticiler; SwiftRoll X1 otomasyon sistemi.
Kalite / dokümantasyon: KRAIS sertifikasyon bilgileri: Kamuya açık değil.
KRAIS; genişletme, havşalama ve derin erişimli çalışmalar için KS3, FTKS-L, P2 ve PZ ürün ailelerini sunuyor. SwiftRoll X1 sistemi boru genişletme ve alın işlemeyi otomatikleştirerek şirketi, elle konumlandırılan genişletme işleminin ötesine geçmek isteyen alıcılar için uygun hale getiriyor. Bu ürün yelpazesi, atölyelerin kaynak birleştirme işlemini tutarlı biçimde sürdürürken tekil takımlarla daha otomatik bir montaj istasyonunu karşılaştırmasına olanak tanıyor. Genişletici tek başına yine de kurulumun yalnızca bir parçasıdır: genişletme tahriki ile boruya özgü takım düzeni birlikte seçilmelidir.
Kazan üretim ekipmanı üreticisi nasıl seçilir?
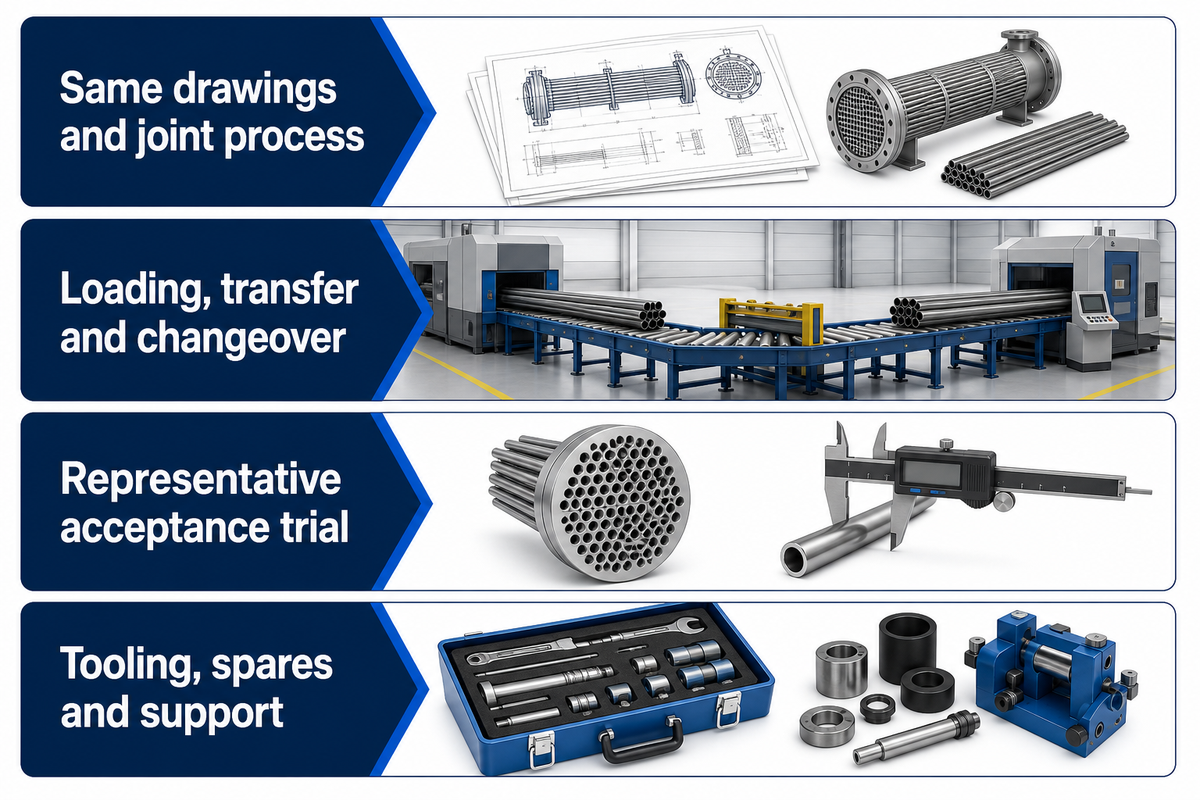
Tedarikçileri tanımlanmış bir iş parçası ve işlem üzerinden kısa listeye alın, ardından otomasyon sistemlerini karşılaştırın. Örneğin panel hattı, plaka silindiri ve boru genişletici aynı fabrikada farklı sorunları çözen sistemlerdir. Karşılaştırmanın amacı, her ekipmanın üretilen parçayı ve üretim çeşitliliğini karşılayıp karşılayamadığını, ayrıca ekipmanın işin gerekliliklerini karşıladığını gösterecek bir kabul testiyle belirlemek olmalıdır.
Bileşenle ve sonraki işlemle başlayın
Girdileri ve çıktıları belirleyin; ister ticari ve endüstriyel müşterilere ister daha küçük bir pazara hizmet verin, tipik uygulamalarınızı bileşen çizimleriyle tanımlayın. Membran panel için bu, hazırlanmış borularla kanatların kaynak hattına girmesi ve ardından taşıma ile bükmeye hazır, tamamlanmış bir panelin çıkması anlamına gelebilir. Bir gövde içinse kesilmiş plaka silindire girip kaynak dikişi kaynağına gönderilecek bir silindir çıkabilir. Boru aynası için genişletme, alın işleme ve boru-boru aynası kaynağı işlemlerini içeren bir satın alım gerekebilir.
Talep ister yağ kazanları ister ticari kazanlarla ilgili olsun, fabrika ekipmanını tamamlanmış kazan sisteminden ayrı değerlendirin. Temiz yanma veya gelişmiş yanma kontrolü için pazarlananlar da dahil olmak üzere brülör, yanma odası ya da yanma kontrol paketi, kazanın çalışma tasarımıyla ilgilidir; tedarikçinin makine imalatı yapabildiğini kanıtlamaz. Endüstriyel buhar projeleri, ısıtma sistemleri, su sistemleri ve petrokimya uygulamalarına yönelik satın alma belgelerinde bu ayrımı netleştirin. Böylece ekipman talebi; kazan üreticilerini, bileşen tedarikçilerini ve makine üreticilerini kapsayan karma bir listeye dönüşmez.
Aynı koşullarda geometriyi karşılaştırın
Yalnızca maksimum çapı gösteren bir çizim yerine, temsili çizimlerden oluşan bir set gönderin. Makine seçimini pek çok etken değiştirebilir. Alıcılar açısından bunlar borunun dış ve iç çapını, et kalınlığını, malzemeyi, bükme yarıçapını ve uçlardaki erişimi kapsayabilir. Panel alıcılarının ayrıca boru aralığını, kanat ölçülerini, bitmiş panel genişliğini ve en büyük panel montajını belirtmesi gerekir. Plaka silindiri alıcıları için gereken silindir çapının yanı sıra plaka kalınlığı ve malzeme de önemlidir. Bu koşullar belirtilmeden verilen bir maksimum kapasite, teklifleri karşılaştırmak için sağlam bir temel oluşturmaz.
Satın alacağınız modeli, üreticinin genel ürün yelpazesinden ayrı değerlendirin. Aubrik’in dört ve altı torçlu örnekleri için yayımlanan panel genişlikleri farklıdır; PROTEM’in US25TP ölçüleri ise bağlama iç çapını boru dış çapından ayırır. Bunlar farklı türde sınırlardır. Şekillendirilmiş su duvarı montajlarında, panel bükme ve kazan borusu kalitesi kılavuzu sonraki işlem öncesindeki boru durumu hakkındaki değerlendirmeye yardımcı olur.
Kazan ekipmanı teklifinde neler yer almalı?
Tanımlanmış makine konfigürasyonlarında belirtilen takımlar, iş parçası ölçü sınırları ile yükleme ve boşaltma yöntemleri bulunmalıdır. Kontrollerin yanı sıra basınçlı hava ve yağlama gibi yardımcı hizmetler belirtilmeli, kurulumdan kimin sorumlu olduğu açıklanmalıdır. Ayrıca eğitim de talep edin. İsteğe bağlı ekipmanları ayrı listeleyin. Teknik şartnamelerde, her türlü çıktı iddiasının dayandığı malzeme ve parça geometrisi ile teklif edilen çevrim süresine dahil olan takım değiştirme işlemleri belirtilmelidir.
Özellikle yeni istasyon mevcut endüstriyel süreçlere bağlanacaksa tasarım ve kurulum kapsamı da tanımlanmalıdır. Makul bir teklif; makine maliyetini takım setleri, nakliye, saha hazırlığı, devreye alma ve başlangıç yedek parçalarından ayrı göstermelidir. Teklifle birlikte kabul kriterlerini ve kapsam dışı hususları isteyin; bu bilgiler, teklife nelerin dahil olup olmadığını görüşmenizi sağlar. Tüm teklif verenlere aynı çizimleri ve üretim çeşitliliğini sunun; böylece teklifler aynı iş kapsamına göre hazırlanır. Bu yaklaşım, farklı donanımlara sahip makinelerin yarıştığı bir karşılaştırma yerine aynı iş için maliyet karşılaştırması sağlar.
Birleştirme yöntemini çizime göre belirleyin
Aynı ısı eşanjöründe veya kazan montajında kullanılsalar bile boru genişletme ile boru-boru aynası kaynağı ayrı işlemlerdir. Birleştirme yöntemini tasarım ve imalattan sorumlu ekiple seçin, makineyi de bu yönteme göre belirleyin. Boru genişletmede genişleticileri, tahrik ünitelerini ve sonucun gereklilikleri karşılayıp karşılamadığını belirleme yöntemini tanımlayın. Kaynak için kaynak birleştirmelerini, erişimi, kaynaklanacak malzemeleri ve kaynak yöntemini belirtin.
Ürün kalitesini genel bir ekipman açıklamasının ötesinde tanımlamak gerekir. Parçalarınızda yüksek kalitenin ne anlama geldiğini; gereken ölçüler ve kaynak birleştirmesi sonuçlarıyla, yapısal bütünlük gerekliliklerini de sorumlu mühendislik ekibinin belirlemesiyle açıklığa kavuşturun. İstasyon ekipmanının çizimlerinizdeki gerçek kaynak birleştirmesi hazırlığına ve parça farklılıklarına nasıl uyum sağladığını sorun. Erişim mesafesi işi belirliyorsa kaynak birleştirmesini hazırlayan bir takım uygun satın alım olabilir; tekrarlanan kaynak birleştirmeleri belirleyiciyse sabit, otomatik bir hücre daha uygun olabilir. Bu tür satın alımlar, basınç taşıyan montajın gereklilikleri karşılamasını tek başına garanti etmez.
Malzeme akışını makineye göre planlayın
Önerilen istasyonun öncesinde ve sonrasında malzemenin nasıl düzenleneceğini ve hareket edeceğini kontrol edin. Uzun borular için destek ve aktarma yöntemleri gerekir; büyük ve ağır panellerin de sonraki işleme taşınması gerekir. Önceki parça istasyondan henüz alınmadıysa hızlı bir kaynak çevrimi pek işe yaramayabilir. Tedarikçi; yükleme, hizalama, işleme, boşaltma ve takım değiştirme adımlarını iş akışının ayrı bölümleri olarak açıklamalıdır.
Birbirine bağlı üretim hatlarında konveyörleri, fikstürleri ve sensörleri kimin sağlayacağını, istasyonlar arasındaki arayüzü kimin kuracağını belirleyin. Bu sınırları aşan bir sorunu kimin çözeceğini de netleştirin. Kontrol panosunun yerleşim planında erişilebilir bir konumu olmalı; iş parçası üzerinde çalışmak için de gerekli alan ayrılmalıdır. Önerilen akıllı teknoloji özelliklerini yaptığı işe göre değerlendirin: örneğin bir proses ayarını yakalama, makine alarmını kaydetme veya bir tutarsızlığı belirleme. Otomasyon üretim çeşitliliğine uygun olmalıdır: sık yapılan küçük partilerde kurulum ve takım değişiklikleri, en hızlı tekrarlı çevrimden daha önemli olabilir. Operasyonel verimliliği, öngörülen vardiyayı ve personel ile malzeme taşıma düzenini esas alarak değerlendirin.
Fabrika kabul testi, parçalarınızda neyi göstermeli?
Bir parça ailesi söz konusuysa, bu ailenin tamamını göstermek için en basit parça yerine daha zorlayıcı bir konfigürasyon kullanın. Test planında hangi ölçülerin, kaynak birleştirmesi sonuçlarının, çevrim adımlarının ve takım değişikliklerinin gözlemleneceği; malzemeyi kimin sağlayacağı ve hangi belgelerin teslim edileceği belirtilmelidir. Testten önce ölçüm yönteminde anlaşın. Malzeme istasyonlar arasında aktarılacaksa ve bu aktarım tedarikçinin kapsamındaysa test planına dahil edilmelidir.
Çıktıyı değerlendirirken işleme süresini yükleme, kurulum, boşaltma ve muayene sürelerinden ayrı ele alın. Test sırasında operatörün yaptığı değişiklikleri kaydedin. Güvenilir performansı, test sonucuyla ve operasyonel ihtiyaçlarınız için en zorlayıcı konfigürasyonla tanımlayın. Kabul testi, makinenin iyi çalıştığına dair genel bir izlenime dayanmak yerine, kaydedilen sonuçlara bakarak sözleşme gerekliliklerinin karşılanıp karşılanmadığına iki tarafın da karar vermesini sağladığında en yararlı halini alır.
Kalite belgelerini doğru kapsamda değerlendirin
Firma profilleri, şirketlerin yayımladığı kalite bilgilerini aktarır; bağımsız sertifikasyon denetimleriyle karıştırılmamalıdır. Tedarikçiyi yeterlilik açısından değerlendirirken güncel sertifikayı, tüzel kişiliği, üretim yerini ve ilgili kapsamı doğrulayın. ISO yönetim sistemi sertifikası, bir makinenin uygunluk belgeleri ve tamamlanmış bir kazan için gereken kayıtlar farklı belgelerdir; biri diğerinin yerine geçmemelidir. Bu kontrolü tedarikçi değerlendirmesi boyunca sürdürün ve makine karşılaştırmasını ekipman uygunluğuna odaklı tutun.
Ekipmanın kullanımı, bakımı ve kalite kontrolü için ekibinizin ihtiyaç duyduğu belgeleri talep edin. Bunlar kullanım kılavuzlarını, elektrik çizimlerini, kalibrasyon kayıtlarını, yedek parça listelerini, üzerinde anlaşılmış muayene kayıtlarını ve benzeri belgeleri içerebilir. Uluslararası standartlar veya proje kısıtlamaları satın alımı etkiliyorsa bunları belirtin ve kabul gerekliliklerini belirlemek için yetkin bir ekiple çalışın. Ekipmanın uygun olduğuna ilişkin beyanlarda hangi gerekliliğin ve kapsamın esas alındığı açıkça belirtilmelidir. Tedarikçi şirket profiline bakarak basınçlı ekipman onayı bulunduğunu varsaymayın.
Sahip olma maliyetlerini ve servis sorumluluğunu karşılaştırın
Bir ekipmanın iş yükünüze göre uygun maliyetli olup olmadığını değerlendirmek için belirleyebildiğiniz giderlerle toplam sahip olma maliyetini karşılaştırın: takımlar ve sarf malzemeleri, bakım, yardımcı hizmetler, eğitim, yedek parçalar ve beklenen destek. Takımları kimin sağlayacağını, uzaktan teknik desteğin nasıl verileceğini ve hangi işlerin servis ziyareti gerektirdiğini sorun. Çizimlerin gerekliliklerini karşılayan bir makinenin, kullanılacağı ülkede çalıştırılması için yine de kullanım ömrü boyunca destek planı gerekir.
İmalat enerjisi tüketimini kazan verimliliğinden ayrı değerlendirin. İlkinde fabrika ekipmanının çalıştırılması ele alınır. İkincisinde ise kazanın yakıtı kullanışlı ısı enerjisine veya buhara dönüştürmesi söz konusudur. Isıl verim, çalışan kazanın ısıyı verimli biçimde sağlamasıyla ilgilidir; plaka silindirinin üretim hızıyla değil. Bu özelliklerin hiçbiri, satın alınan makinenin adından çıkarılamaz. Enerji verimliliği veya çalışma süresi satın alma gerekçenizin bir parçasıysa, genel bir pazarlama ifadesini üretim hattınıza uygulamak yerine, ilgili konfigürasyona yönelik ölçümleri ve tanımları isteyin. Sürdürülebilirlik hedefleri doğrultusunda enerji kullanımını azaltmak için fabrikadaki mevcut tüketimi belirleyin; önerilen değişikliğin ölçüm sınırlarını tanımlayın ve sürdürülebilirlik hedeflerini ölçülebilir ifadelerle belirtin.
Sıkça Sorulan Sorular
Kazan üretim ekipmanı üreticileri arasında en uygun olan hangisidir?
En uygun seçenek, bileşene ve imalat işlemine bağlıdır.
İlk kısa liste için panel üretim ekipmanlarında Aubrik ve Pemamek’i, kazan borusu bükmede Schwarze-Robitec ve Pines’ı, plaka şekillendirmede ise DAVI, HAEUSLER veya Faccin’i karşılaştırın. Polysoude ve Maus, boru-boru aynası işlemlerine odaklanırken sonraki listedeki bazı üreticiler genişletme veya taşınabilir hazırlık ekipmanları sunuyor. Bunlar, uygulama bazlı başlangıç noktalarıdır. Önerilen makinenin uygun olup olmadığını çizimleriniz, üretim çeşitliliğiniz ve kabul gereklilikleriniz belirler.
İlk kısa listeyi aynı işlemi sunan tedarikçilerle daraltın, ardından her birine aynı çizim paketini gönderin. Önerilen takımları, malzeme taşıma ekipmanlarını ve kabul denemesini makinenin kendisi kadar dikkatle karşılaştırın. Birden fazla istasyonun birlikte çalışması gerektiğinde geniş bir ürün portföyü yararlıdır; tek bir prosese ekleme yapılacaksa uzman bir üretici uygun olabilir. Asıl soru, hangi teklifin gereken işi kapsadığı ve çevresindeki arayüzler için sorumluluğu açıkça belirlediğidir. Yayımlanmış maksimum kapasite bu görüşme için bir başlangıç noktasıdır; parçalarınıza göre hazırlanmış bir teklifin yerini tutmaz.
En büyük kazan üretim ekipmanı üreticisi hangisidir?
Bu liste, en büyük üreticiyi belirlemiyor.
Şirketler farklı ekipman kategorilerinde faaliyet gösteriyor ve yalnızca kazan üretim makinelerine ilişkin karşılaştırılabilir gelir veya sevkiyat verileri bu araştırmada belirlenmedi. Bazı işletmelerde grup geliri, ilgisiz ürünleri de kapsar. Bu nedenle numaralandırma, ana şirketin ilk sırada açıklandığı editoryal bir sıralamadır. Tedarikçileri kısa listeye almak için ekipman kategorilerini kullanın; listedeki sırayı pazar payı sıralaması olarak yorumlamayın.
Üretici ile tedarikçi arasındaki fark nedir?
Bir tedarikçi, makinenin kendisini üretmeden de ekipman satabilir.
Bu derlemede, üretim yaptıklarına dair yayımlanmış kanıtları ve kazan imalatına yönelik uygun ekipman seçenekleri bulunan şirketlere yer veriliyor. Üretim düzenlemeleri farklılık gösterir; üretici bir şirket de dışarıdan parça tedarikçilerinden veya bölgesel distribütörlerden yararlanabilir. Distribütörlük, üretim faaliyetini değil satış kanalını ifade eder. Bir satın alma temsilcisi veya yeniden satıcı faydalı olabilir; ancak gerçek makine üreticisini ve servis sorumluluklarını belirtmelidir.
Kazan üretim ekipmanlarının maliyeti ne kadardır?
Fiyat; makineye, takımlara ve otomasyon kapsamına bağlıdır.
Taşınabilir bir boru hazırlama aleti ile entegre bir membran panel hattı birbirinden farklı yatırımlardır. Karşılaştırılabilir özelliklerde teklifler alınmadığı için bu makalede genel bir fiyat aralığı verilmiyor. Takım, parça taşıma, devreye alma ve destek dâhil olmak üzere çizimlerinize göre kalem kalem fiyat teklifi isteyin; ardından kapsamları eşdeğer olan teklifleri karşılaştırın.
Membran panel ekipmanları her kazan fabrikasına uygun mudur?
Ürünler arasında kaynaklı boru ve kanat panelleri varsa bu ekipmanlar uygun bir seçenektir.
Farklı bir buhar kazanı yapısı üreten bir fabrika, bunun yerine gövde silindir bükümüne, boru aynası işlerine veya başka operasyonlara öncelik verebilir. Ürün çizimi ve üretim rotasıyla işe başlayın. Bir panel hattının “kazan ekipmanları” kategorisinde yer alması, fabrikanızın ürettiği parçalara uygun olduğunu göstermez.
Tek bir üretici, bir kazan fabrikasının tüm ekipman ihtiyacını karşılayabilir mi?
Bazı üreticiler birden fazla istasyon sunar; ancak kapsamın tamamı açıkça tanımlanmalıdır.
Her operasyonu belirleyin ve her makine, transfer ve arayüz için sorumluluğu tanımlayın. Geniş ürün portföyüne sahip bir tedarikçi birden fazla süreci karşılayabilir; kalan ihtiyaçlar uzman üreticiler tarafından karşılanabilir. Bir paketi eksiksiz fabrika çözümü olarak değerlendirmeden önce, üçüncü taraflardan tedarik edilen ekipmanlar da dâhil olmak üzere istasyon bazında teklif isteyin.
Kazan İmalat Ekipmanı Kapsamınızı Görüşün
Yeni bir üretim hattı mı hazırlıyorsunuz veya mevcut atölyenize bir istasyon mu ekliyorsunuz? Aubrik, kazan imalat ekipmanı paketlerini parça çizimlerinize göre değerlendirmek üzere sizinle görüşebilir. Boru ve panel ölçülerini, malzemeleri, beklenen ürün çeşitliliğini ve kapsama almak istediğiniz operasyonları belirtin. Mevcut yerleşim planı ve parça taşıma kısıtları da yararlı bilgilerdir.
Teklif istemeden önce ilgili ekipman kategorisini belirlemek için yukarıdaki karşılaştırmayı kullanın. Belirli bir talep, görüşmenin başlangıç noktasını netleştirmeye yardımcı olur: önerilen ekipmanın hangi operasyonları kapsadığı, hangi aksesuarların dâhil olduğu ve kabul denemesinde parçalarınız üzerinde nelerin gösterilmesi gerektiği.
Kaynaklar ve Referanslar
Şirket geçmişleri, ürün açıklamaları ve kalite bilgileri, Ekim 2026’da incelenen üreticilerin yayımlanmış internet sitelerinden ve ürün literatüründen alınmıştır. Her profilde resmî internet sitesi belirtilmiştir. Ekipman ölçüleri, adı geçen model veya konfigürasyona aittir; profil, bir tarihin önceki bir modeli ya da ürün dönüm noktasını ifade ettiği durumları açıklar.