
Aubrik Şirketi ile İletişime Geçin

Hızlı Teknik Özellikler
| Kapasite aralığı | Modele bağlı olarak 50 kg (tezgâh üstü) ile 50 ton (ağır sanayi) arası |
| Eksen konfigürasyonları | Yalnızca dönen tabla / eğilme ve dönme (genellikle 0-135°) / tahrikli başlık-punta / çift istasyonlu (H çerçeveli, dönme dolaplı) |
| Hız (RPM) | Modele bağlı olarak 1 RPM’nin altından (hassas TIG) 30 RPM’ye (MIG/SAW) kadar |
| Topraklama | Kaynak akımına uygun nominal değere sahip özel döner topraklama yolu (bilezikli veya fırçalı) |
| Kontrol edilecek standartlar | AWS D14.0/D14.0M:2024, ANSI Z49.1-2021, ISO 10218-2:2025 (robot entegrasyonu varsa) |
Kaynak pozisyoneri, kaynakçının parçanın çevresine uzanmasına gerek kalmaması için iş parçasını döndürerek veya eğerek kaynak birleştirmesini düz, aşağıdan kaynak konumunda tutan bir ekipmandır. Kaynak pozisyoneri seçmek; parçanın gerektirdiği kapasiteyi ve hareketi belirlemek, ayrıca üreticiyi tanımak demektir; çünkü teknik özellikleri aynı olan iki makineden biri saygın bir kalite üreticisinin belgelerine sahipken diğerinde hiçbir kalite belgesi bulunmayabilir. Bu sınıftaki ekipmanların avantajları, atölyenin üstlendiği hemen her kaynak uygulamasında görülür; düz braketlerdeki basit kaynak işlerinden çok eksenli gövdelerdeki karmaşık kaynak görevlerine kadar, ister atölyede herhangi bir kaynak yöntemi kullanılsın ister sahadaki ünite 50 kg’lık tezgâh üstü ya da 50 tonluk endüstriyel bir model olsun, gerçekten yüksek kaliteli bir kaynak dikişi ile istikrarlı kaynak kalitesi ve tutarlılığını sağlayan unsur değişmeyen kaynak konumudur.
Kısaca: Kapasiteyi en ağır parçanın ve fikstürün toplamına göre, eksantrik yük payı ekleyerek belirleyin; dönme hızını kaynak yöntemiyle eşleştirin; ardından, kapora göndermeden önce üreticinin sertifikalarını internet sayfasındaki bir logo yerine kamuya açık bir veri tabanından doğrulayın ve ünite yurt dışından gönderilecekse Incoterm ile garanti koşullarının gerçekte neleri kapsadığını teyit edin.
- Nominal kapasite başlangıç noktasıdır, bitiş çizgisi değildir – parça eğildikçe merkez dışı yük kapasiteyi ciddi ölçüde azaltır.
- Yeni, ikinci el ve kendin yap seçeneklerinin her biri, satın alma fiyatından bağımsız olarak kendine özgü risk profiline sahiptir.
- Bir üreticinin ISO 9001 iddiası kamuya açık kayıtlar üzerinden doğrulanabilir, ancak pek az alıcı bunu yapma zahmetine girer.
- Bir Incoterm seçmek, yasal ithalatçı olarak sorumluluklarınızı ortadan kaldırmaz.
Pozisyoner, Döner Tabla, Kaynak Rotatörü veya Kaynak Manipülatörü: Gerçekte İhtiyaç Duyulan Kategorinin Adlandırılması
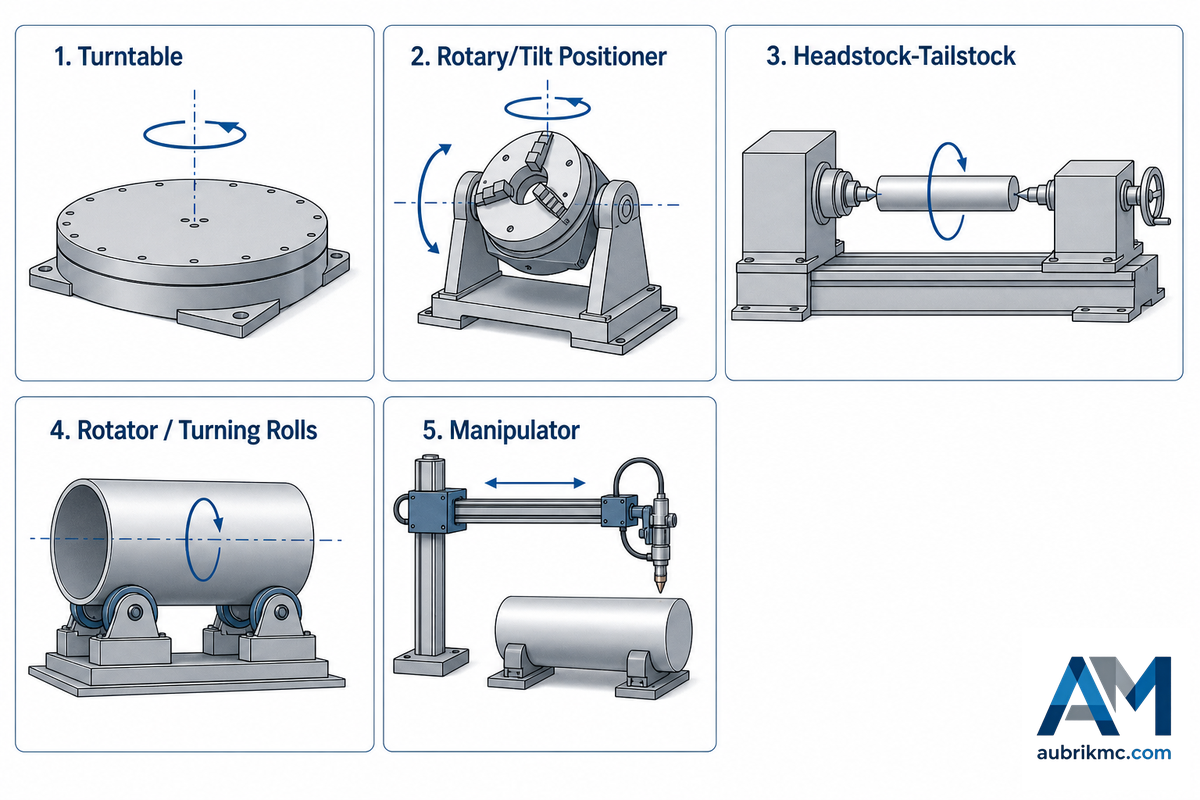
Birçok arama sonucunda ve satış görüşmesinde kaynak pozisyoneri, kaynak döner tablası, kaynak rotatörü ve kaynak manipülatörü terimleri neredeyse eş anlamlıymış gibi kullanılır, ancak her biri farklı hareket kabiliyetlerini ifade eder. Makine gerekli kapasiteye ve teknik özelliklere sahip olsa bile yanlış ekipman türünü sipariş etmek, satın alımı işlevsiz hâle getirerek atölyelerin ekipmanın alındığı kaynak işlemlerini gerçekleştirememesine yol açabilir. Bu kaynak pozisyonerleri rehberini, piyasadaki farklı kaynak pozisyoneri türlerini gösteren kısa bir harita olarak düşünün: aşağıdaki pozisyoner türleri katalog fotoğrafında benzer görünse de parça gerçekten bağlandığında çok farklı davranır.
| Terim | Hareket Eden Unsur | Tipik Uygulama |
|---|---|---|
| Döner tabla | Parça, yalnızca tek eksende dönme | Küçük, düz veya disk biçimli parçalar |
| Döner/eğilebilir pozisyoner | Parça, dönme + eğilme | Braketler, flanşlar, düzensiz kaynaklı imalatlar |
| Tahrikli başlık-punta | İki punta arasında desteklenen parça | Uzun veya ağır silindirik montajlar |
| Kaynak rotatörü / kaynak rotatörleri | Tahriksiz makaralar üzerindeki silindir, aynasız | Boru spoolları, tank gövdeleri, basınçlı kaplar |
| Kaynak manipülatörü | Parça değil, kaynak torcu/kaynak kafası | Sabit veya yavaş hareket eden parçalar üzerindeki uzun dikişler; çoğunlukla pozisyoner ya da kaynak rotatörüyle birlikte kullanılır |
- Pozisyonerler ve döner tablalar; yuvarlak, düz veya brakete monte edilmiş bir iş parçasını bağlamak için ayna ya da alın tablası kullanır.
- Kaynak rotatörleri, alın tablasına hiçbir bağlantı olmadan silindirik spoolları döndürmek için bir takım tahriksiz makaradan yararlanır.
- Bazen tahrikli başlık-punta pozisyoneri olarak aranan tahrikli başlık-punta montajları, uzun veya ağır iş parçalarını iki punta arasına sıkıştırarak sabitler.
- Ortak bir döner tabana monte edilmiş iki pozisyonerden oluşan çift istasyonlu pozisyonerler, operatörün bir iş parçasını yüklerken diğerinin robotik olarak kaynaklanabildiği otomatik kaynak sistemlerinde ve diğer otomatik kaynak hücrelerinde en uygun maliyeti sağlar; böylece parçalar arasında boşta beklemek yerine robotik kaynak hücresinde kesintisiz kaynak sürdürülür. Aynı kaynak otomasyonu mantığı nedeniyle, atölye manuel kaynaktan robotik kaynak işlemlerine geçtiğinde robotik kaynak sistemlerindeki pozisyonerler neredeyse her zaman tek istasyon yerine çift olarak kullanılır.
Metal imalat forumlarındaki ortak görüş açıktır: çok sayıda boruya kaynak yapan atölyelerde standart döner pozisyonere ek olarak kaçınılmaz biçimde bir kaynak rotatörü veya boru kaynağı pozisyoneri bulunur; çünkü bunlar birbiriyle rekabet etmek yerine farklı iş parçası bağlama yöntemleri sunar. Doğru sınıflandırma, satın alma sonrasında darboğazın yalnızca atölyenin başka bir noktasına taşınması yerine kaynak kalitesi ile verimliliğin artmasını sağlar. Aubrik, döner ve boru pozisyonerlerinin yanı sıra kaynak döner tablaları dâhil tüm ürün çeşitlerini üretse de seçim parçaya göre yapılmalıdır.
💡 Temel Çıkarım
Ekipmanı seçerken münferit makine modellerini karşılaştırmadan önce gereken belirli hareketi ayırt edin: yalnızca dönme, eğilerek dönme, puntalar arasında destek, makaralı destek veya kaynak torcu hareketi.
Hızlı Teknik Kontrol Listesi: Kapasite, Eksen Türü, Hız ve Koruyucular
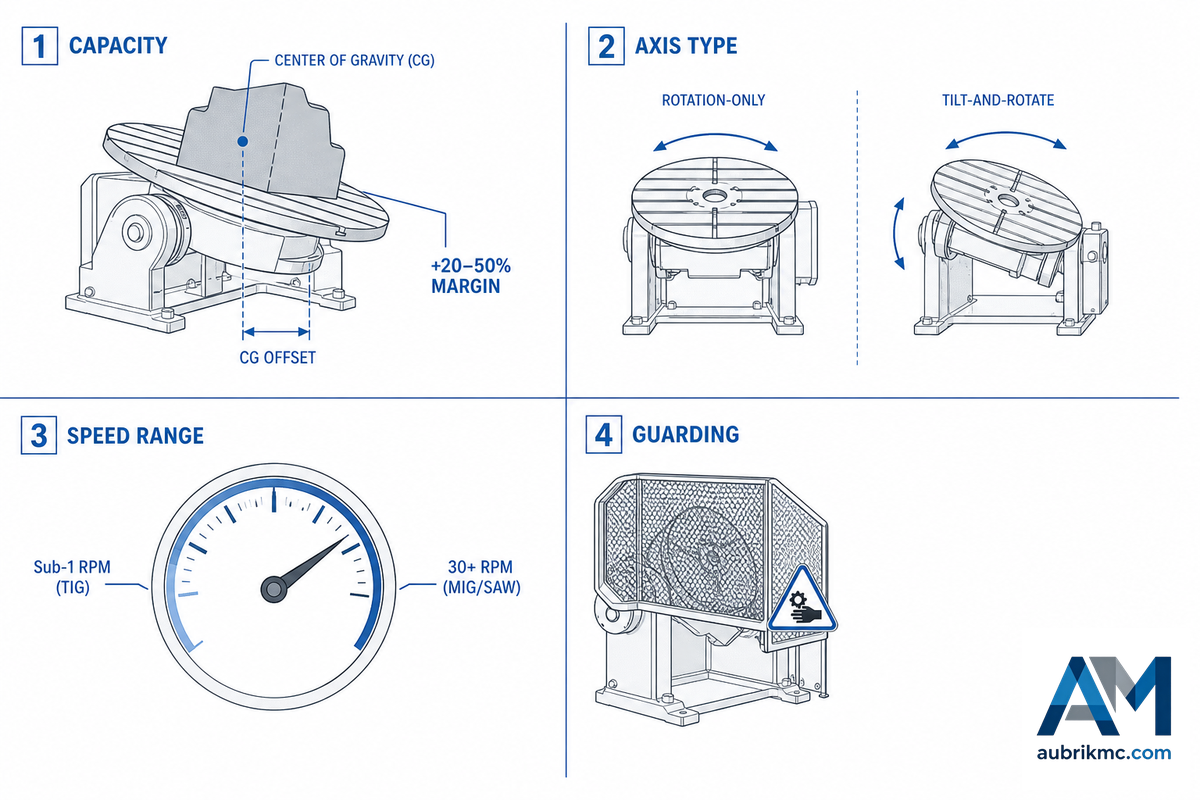
Kategori belirlendikten sonra dört temel teknik unsur — kapasite, eksen türü, dönme hızı ve koruyucular — doğru kaynak pozisyonerini seçmeye ve yalnızca otomasyon eklemiş olmak için maliyete katlanmadan kaynak kalitesini gerçekten iyileştirecek modeli tam olarak belirlemeye yardımcı olur; ister ilk ünite satın alınıyor ister atölyedeki mevcut ünite değiştiriliyor olsun, aynı kaynak pozisyoneri seçme mantığı geçerlidir. Bu unsurların her biri Aubrik’in kaynak pozisyoneri ve döner tabla sayfalarında daha ayrıntılı ele alınmaktadır ve bu kontrol listesi satın alma hazırlığı sağlayacaktır.
- Kapasite: Kapasiteyi ortalama parçaya göre değil; en büyük parça ile ayna, kelepçeler ve fikstürün toplamına göre belirleyin; fikstürün ağırlığını ve CoG (ağırlık merkezi) kaçıklığını karşılamak için fazladan 20-50% pay ekleyin. Çoğu taşıma kapasitesi değeri, CoG tablanın merkezindeyken belirlenmiştir; ağırlık merkezi kaçık olduğunda tahrik sistemi torka karşı koyar ve tabla eğilmeye başladıkça kapasite azalır.
- Eksen türü: İş parçasına göre seçilir ve yukarıdaki tabloda açıkça görülür – parça eğilme eksenine erişim gerektiriyorsa olağanüstü güçlü bir motora sahip, yalnızca dönen bir tablada çalışması pek olası değildir. Bu ekipman grubundaki tabla/ayna ölçüleri, seçilen modele bağlı olarak genellikle 200 mm ile 2500 mm arasındadır.
- Hız aralığı: TIG kaynağı, kaynak banyosunun elle eklenen dolgu malzemesinin hızı ve açısıyla eşleşmesi için belki 1 rpm’nin bile altında olabilecek yavaş bir dönme gerektirirken MIG/tozaltı ark kaynağı yöntemi, daha yüksek hareket hızları ve hat içi besleme kullanıldığında 30 rpm ve üzerinde çalışabilir. Yük altındaki en düşük çalışma hızlarını öğrenin.
- Koruyucular: OSHA’nın makine koruyucuları kuralı uyarınca ekipmanın çalışma noktası, içe çekme ve sıkışma noktaları, dönen parçalar ile uçuşan talaş veya kıvılcım tehlikelerine karşı koruma sağlaması gerekir. Bu husus en çok ikinci el ünitelerde veya ev yapımı modifikasyonlarda önem taşır; çünkü bunlar herhangi bir yeni, ticari sınıf ünitede bulunan koruyucular olmadan atölyeye gelebilir veya bu şekilde yapılabilir.
- Günlük kullanım: Çoğu operatör, iş parçasını kaynak boyunca döndürmek ve kaynak birleştirmesini doğru kaynak konumunda tutmak için yalnızca kumanda pendantını tutup çevirir; ancak ilk üretim çalışmasından önce dönme ve eğilme eksenleri bağımsız olarak kontrol edilmelidir, çünkü yalnızca yüksüz dönme testini geçen bir pozisyoner bile kaynak sırasında gerçek iş parçalarının eksantrik ağırlığı eklendiğinde sıkışabilir. Kaynak pozisyonerini doğru kullanmak, günlük çalışmanın kendisinden çok üretim öncesi bu kontrole bağlıdır ve bu kontrolü atlayan atölyeler güvenliği korumak için kaynak pozisyonerlerini sessizce nominal kapasitelerinin altında kullanmak zorunda kalır.
📐 Mühendislik Notu
Kaynak akımı, uygun nominal değere sahip döner bir topraklama üzerinden iş parçasına ulaşmalıdır; bu, kullanılan kaynak akımına yeterli nominal değerde bir bilezik veya fırçadır ve daha büyük ünitelerde genellikle 600 A’e kadar belirtilir. Bu ekipmanlardaki tahrik motoru güçleri, tezgâha monte edilen küçük ünitelerde 1 kW’ın altından büyük endüstriyel pozisyonerlerde 5 kW’ın üzerine kadar büyük farklılık gösterir. Akım pozisyoner rulmanlarından geçmeye çalışırsa bilye ile bilezik arasında ark oluşturarak rulmanlarda çukurlaşmaya yol açar ve bu durum genellikle ancak aylar sonra aşınmış bir tahrik olarak ortaya çıkar.
Teklif Talep Etmeden Önce Teyit Edilecek Temel Unsurlar
- En ağır iş parçasının ağırlığı ile fikstür ve kelepçe ağırlığı
- Ağırlık merkezinin tabla merkez çizgisine göre kaçıklığı
- Gerekli eğilme aralığı ve dönme modu
- Kaynak yöntemi ve bu yöntemin gerektirdiği minimum kararlı RPM
- Sonradan eklenmeyip teslim sırasında takılı olan koruyucular
Yeni, İkinci El veya Kendin Yap: Toplam Maliyeti Görev Çevrimiyle Eşleştirme
Bir pozisyonerin gerçek maliyeti, satın alma siparişindeki tutar ile bu siparişin ayrı bileşenler hakkında belirtmediği hususlara ilişkin üstlenilen riskin toplamıdır. Yeni veya ikinci el satın almak ya da ürünü kendiniz yapmak, bu riski farklı bir kategoriye yerleştirir.
✔ İkinci El Satın Almanın Avantajları
- Hafif ve ara sıra gerçekleşen görev çevrimleri için daha düşük ilk maliyet
- Özel imalata göre daha kısa temin süresi
- Saygın ikinci el ekipman satıcıları çoğu zaman hâlâ bazı sınırlı koruma koşulları sunar – “olduğu gibi” ifadesi otomatik olarak hiçbir başvuru yolu olmadığı anlamına gelmez
⚠ İkinci El Satın Almanın Sınırlamaları
- Satıcıdan bakım kayıtları bulunmadıkça rulman, topraklama yolu ve tahriklerdeki aşınma kayıt altına alınmaz. Ünitenin toplam çalışma saati de belgelenmez.
- Koruyucular sökülmüş veya günümüz standartlarını karşılayacak biçimde hiç takılmamış olabilir
- Mekanik yapı için üretici garantisi bulunmaz; yalnızca yeniden satıcının sunduğu garanti geçerlidir
Diğer tüm alanlardaki ağır ekipman alıcılarının kullandığı kategori türlerini pozisyonere uyarlayarak basit bir kontrol listesi oluşturalım.
- Yük altında tahrik motorunun durumu ve rulman boşluğu
- Yalnızca kontrol paneli değil, topraklama yolunun bütünlüğü
- Sözlü bir tahmin değil, bilinen çalışma ve bakım geçmişi
- Gerçek yük altında, gerçek çalışma koşullarında canlı gösterim – hareketsiz bir makinenin kurgulanmış fotoğrafları değil
1 kW’ın altındaki ihtiyaç fazlası bir motor ve redüktörle döner tablanın dönüştürüldüğü kendin yap imalatı, tüm bu riskleri doğrudan imalatçının kendi mühendislik değerlendirmesine yükler: eksantrik taşıma kapasitesi tablosu, topraklama yolu nominal değeri ve koruyucular, üniteyi yapan kişiden başka hiç kimsenin test etmediği unsurlardır. Bu, düşük riskli bir hobi projesi veya prototip için kabul edilebilir bir kumardır. İş parçası bir basınçlı kap ya da nominal değeri yetersiz bir rulmanda ark kaynaklı çukurlaşma oluşturacak kadar yüksek akımla üretilen yapısal bir kaynaklı imalat olduğunda denklem farklıdır.
⚠️ Yaygın Hata
Garantinin işçiliği veya duruş süresini karşılayacağını varsaymak. FTC’nin uyguladığı federal Magnuson-Moss Warranty Act açıklama kuralları uyarınca yazılı bir garanti, kendi kapsam dışı durumlarını açıkça belirtmelidir ve uygulamada bu belgeler çoğu zaman işçilik ücretlerini, neredeyse her zaman da dolaylı zararları, yani ekipmanın çalışmadığı sürede kaybedilen üretimin maliyetini kapsam dışı bırakır. Ünite ister yeni ister ikinci el olsun, “12-month warranty” ifadesini kişisel risk hesabınıza katmadan önce kapsam dışı durumları dikkatle okuyun.
9 Maddelik Tedarikçi Doğrulama Çerçevesi
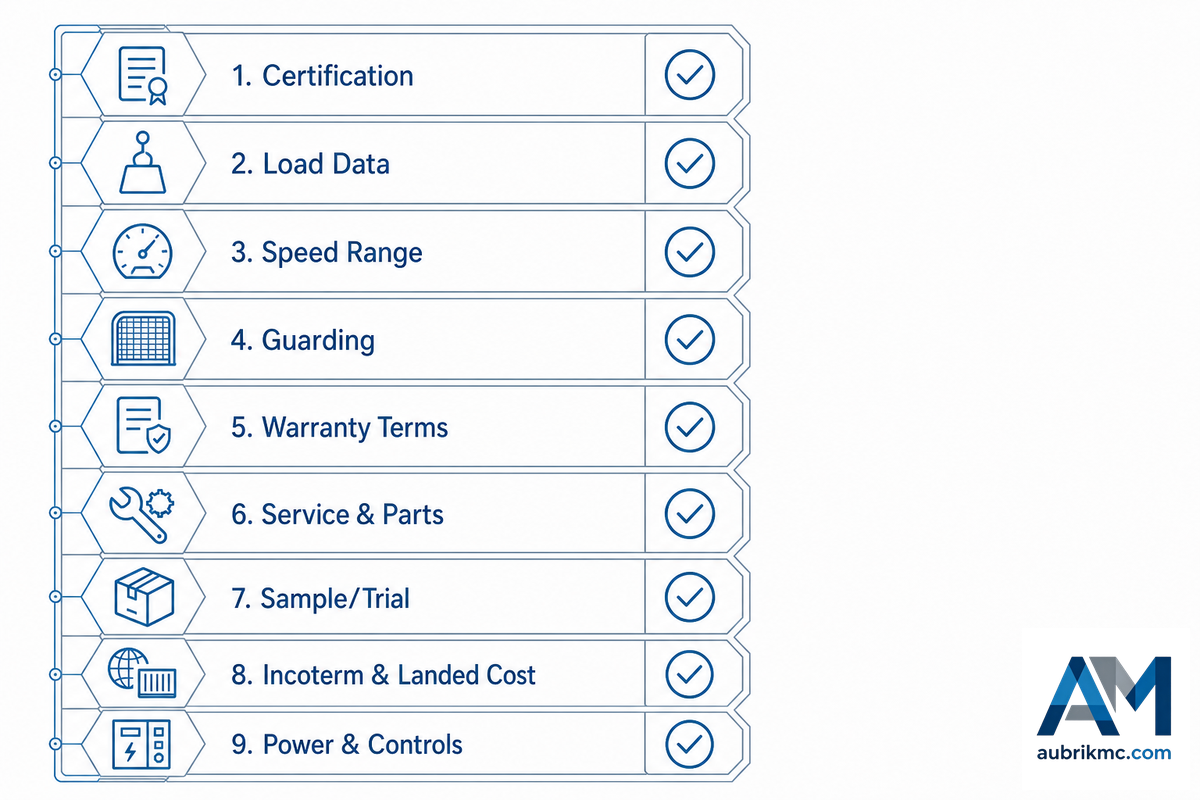
Ne sipariş edileceği belirlendikten sonra daha zor olan, siparişin kimden verileceğidir: RFQ’daki risk işaretleri, sertifika doğrulaması ve numune talepleri, basit teknik özellik karşılaştırmalarından çok daha önemlidir. Bu özel terimi ele alan çoğu rehber yalnızca “ISO 9001 sertifikasına bakılmasını” önerir; ancak bir sertifika iddiası ile doğrulanmış bir sertifika tamamen farklı şeylerdir, tıpkı genel bir RFQ şablonunun potansiyel tedarikçileri gerçekten değerlendiren bir şablonla aynı olmaması gibi. Aşağıda açıklanan 9 Maddelik Tedarikçi Doğrulama Çerçevesi, bu rehberdeki tüm kritik kontrolleri kapora öncesi bir süreçte özetler.
| Kategori | Teyit Edilecek Husus | Neden Önemli |
|---|---|---|
| 1. Sertifikasyon | Yalnızca logo değil, belirtilmiş ISO 9001/CE sertifika numarası | Sertifikalar IAF CertSearch üzerinden bağımsız olarak doğrulanabilir; logolar doğrulanamaz |
| 2. Yük verileri | Modele özgü tork/eksantrik yük tablosu | Tablosuz bir ilan edilen nominal kapasite değeri, eğilme ve kaçıklık nedeniyle oluşan kapasite düşüşünü gizler |
| 3. Hız aralığı | Motorun azami hızı değil, yük altında kullanılabilir RPM aralığı | Belirtilen 0.03-30 RPM aralığı, parçanın gerçek ağırlığı altında kararlı değilse pek anlam taşımaz |
| 4. Koruyucular | Koruyucuların sonradan eklenmeyip takılı olarak gönderileceğinin teyidi | OSHA 1910.212, dönen parça koruyucularını sonradan düşünülecek bir unsur değil, satın alma sırasında karşılanması gereken bir koşul olarak ele alır |
| 5. Garanti koşulları | Yazılı süre (genellikle 12 ay) + açık kapsam dışı durumlar (işçilik, dolaylı zarar) | Belirsiz “sektör standardında garanti” ifadesinin kendisi bir risk işaretidir |
| 6. Servis ve parçalar | Yedek parça ve servis için adı belirtilmiş bölgesel irtibat kişisi | Adı belirtilmiş bir irtibat kişisi olmadan yalnızca “Bize e-posta gönderin” denmesi, genellikle henüz gerçek bir bölgesel destek bulunmadığı anlamına gelir |
| 7. Numune/deneme | Kendi parça geometriniz üzerinde test kaynağı videosu | Genel bir demo parçası, makinenin gerçek eksantrik yükünüzü nasıl taşıdığını gizler |
| 8. Incoterm ve toplam ithal maliyeti | Tek bir toplu tutar yerine Incoterm’e göre (FOB/CIF/DDP) kalemlere ayrılmış teklif | FOB ile DDP arasındaki fark genellikle makine fiyatının 10-20%’si düzeyindedir |
| 9. Güç ve kumanda sistemi | Besleme gerilimi (genellikle 220 V veya 380 V) ve robot entegrasyonu varsa fieldbus uyumluluğu | Yanlış gerilim varsayımları, sevkiyattan önce değil sonra beklenmedik bir faz dönüştürücü ihtiyacı olarak ortaya çıkar |
Özellikle ilk maddeyle ilgili olarak, ISO 9001 sertifikası satıcının sözüne güvenmek zorunda kalmadan teyit edilebilir. ISO şirketleri doğrudan sertifikalandırmaz; bunu akredite belgelendirme kuruluşları yapar, ancak sertifikanın akreditasyon durumu, akredite ve sertifikalı kuruluşlara ilişkin bilgileri bir araya getiren evrensel dizin IAF CertSearch üzerinden bağımsız olarak doğrulanabilir ve böylece alıcı herhangi bir şirketin sertifikasyon ve akreditasyon durumunu tekil ya da toplu aramalarla tek noktadan kontrol edebilir. 2026 itibarıyla Global ACI (Global Accreditation Cooperation Incorporated), daha önce IAF ve ILAC tarafından yürütülen koordinasyon işlevlerini üstlenmiştir; bu nedenle bir şirketin belgelerinde yalnızca eski IAF işaretinin bulunması bunları otomatik olarak sahte kılmaz, ancak güncel akreditasyonun hangi kuruluşun kayıtlarında bulunduğunu sormak yerinde olur.
“Kendi demo parçasında değil, sizin parça geometrinizde belgeli bir test kaynağı yapmaktan çekinen üretici, makine daha gönderilmeden önce size bir şey anlatıyordur.”
Değerlendirme sürecindeki dördüncü ve son araç, yurt içindeki tedarikçilerde de uluslararası tedarikçiler kadar etkili olan numune veya deneme talebidir – tam ödeme yapılmadan önce kısa bir deneme süresi ya da en azından kendi parça tasarımınız üzerinde test kaynağını gösteren bir video. Ekipmanına güvenen üreticiler bu nitelikteki makul bir talebi kolaylıkla kabul eder; tedarikçinin genel bir demo modeli yerine sizin belirli parçalarınızı kullanarak gösterim yapmaya yanaşmaması ise başlı başına değerli bir işarettir.
💡 Temel Çıkarım
Sertifikasyon, yük değerleri, garanti hükümleri ve servis irtibatı, herhangi bir kapora ödenmeden önce bağımsız olarak doğrulanabilir; bunlardan herhangi biri teyit edilemiyorsa temelsiz güvene bel bağlamak yerine ilgili riski satın alma kararınıza dâhil edin.
Alıcı Senaryoları: Baştan Sona Ele Alınan Üç Gerçek Satın Alma Yolu
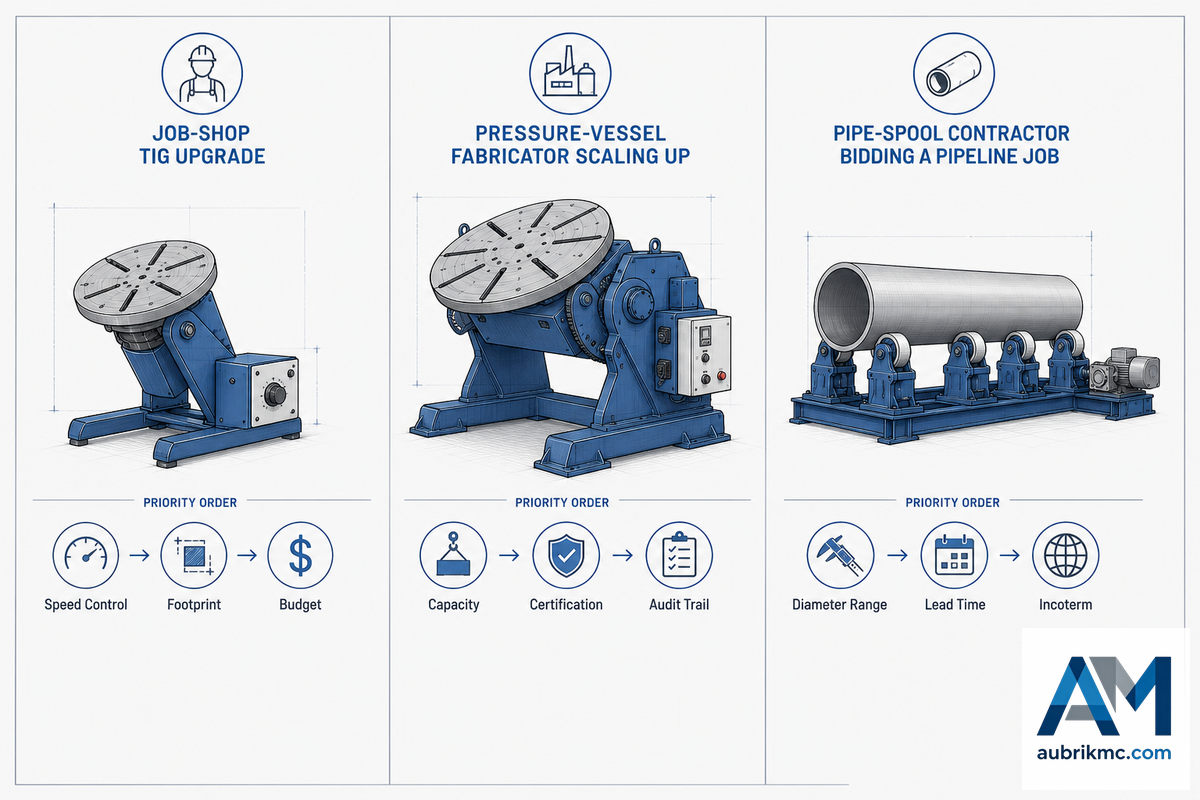
Burada bu faktörlerin ağırlığı satın almayı yapan tarafa göre değişir ve gerçek hayattaki yaygın karar yollarının çoğunu üç temel senaryoya indirgedik.
Senaryo 1, Atölye Tipi Üretimde TIG Modernizasyonu
Paslanmaz çelik braketleri tezgâh üstü bir fikstürde kaynaklayan küçük bir imalat atölyesi, ilk motorlu pozisyonerini eklemeye karar verir. Buradaki öncelik sırası önce hız kontrolü (TIG için kararlı, 1-RPM altı bir aralık ham kapasiteden daha önemlidir), ardından kapladığı alan ve son olarak bütçe sınıfıdır – atölyenin ikinci el bir ünitenin düşük hızdaki kararlılığını ünite sahaya gelmeden doğrulayacak şirket içi imkânı bulunmadığından, bu alıcı ikinci el yerine yeni ve giriş seviyesinde bir ünite için güçlü bir adaydır.
Senaryo 2, Kapasitesini Artıran Basınçlı Kap İmalatçısı
Burada kapasite ve sertifikasyon önceliklidir: iş parçası ağırdır, fikstür eklendiğinde çoğu zaman 5,000 kg’ı oldukça aşar ve ağırlık merkezi kaçıklığı, genellikle ASME Boiler and Pressure Vessel Code uygunluğu üzerine kurulu olan imalatçının kendi kalite sisteminin müşteri denetimleri için belgeli tedarikçi sertifikaları gerektirmesine yol açacak kadar büyüktür. Bu alıcı her şeyden önce 9 maddelik tedarikçi doğrulamasının tamamını yürütmelidir; çünkü yanlış kapasite seçimi veya doğrulanamayan bir sertifika yalnızca mekanik değil, sonraki aşamalarda denetim riski de doğurur.
Senaryo 3, Boru Hattı İşine Teklif Veren Boru Spoolu Yüklenicisi
Sözleşme muhtemelen birkaç haftalık program boyunca, 8 saatlik vardiyaları oldukça aşan çalışmalarda birden fazla spool ölçüsünü kapsayacağından, bu alıcı tek bir çapa değil çap aralığına göre boyutlandırılmış bir kaynak rotatörüne veya boru pozisyonerine ihtiyaç duyar. RFQ’sunda tek bir ölçü yerine çap aralığı ve makara mesafesi belirtilmelidir ve – boru hattı sözleşmeleri çoğu zaman sıkı teslim programlarıyla yürütüldüğünden – teslim süresi ile Incoterm seçimi (sonraki bölümde ele alınmaktadır), makinenin teknik özellikleri kadar önemli hâle gelir.
Karar Çerçevesi: Senaryonuzu Eşleştirin
- Önceliğiniz küçük parçalarda hız kontrolüyse → ham kapasite yerine RPM aralığına ve kontrol hassasiyetine ağırlık verin
- Önceliğiniz denetlenen imalat için sertifikalı kapasiteyse → fiyatları karşılaştırmadan önce tedarikçi doğrulamasının tamamını yürütün
- Önceliğiniz teslim süresi kısıtı altında bir çap aralığıysa → RFQ’da aralık belirtin ve kapasiteden önce teslim süresi ile Incoterm’i teyit edin
Yurt Dışındaki Üreticilerden Tedarik: Incoterms, Toplam İthal Maliyeti ve Garanti Riski
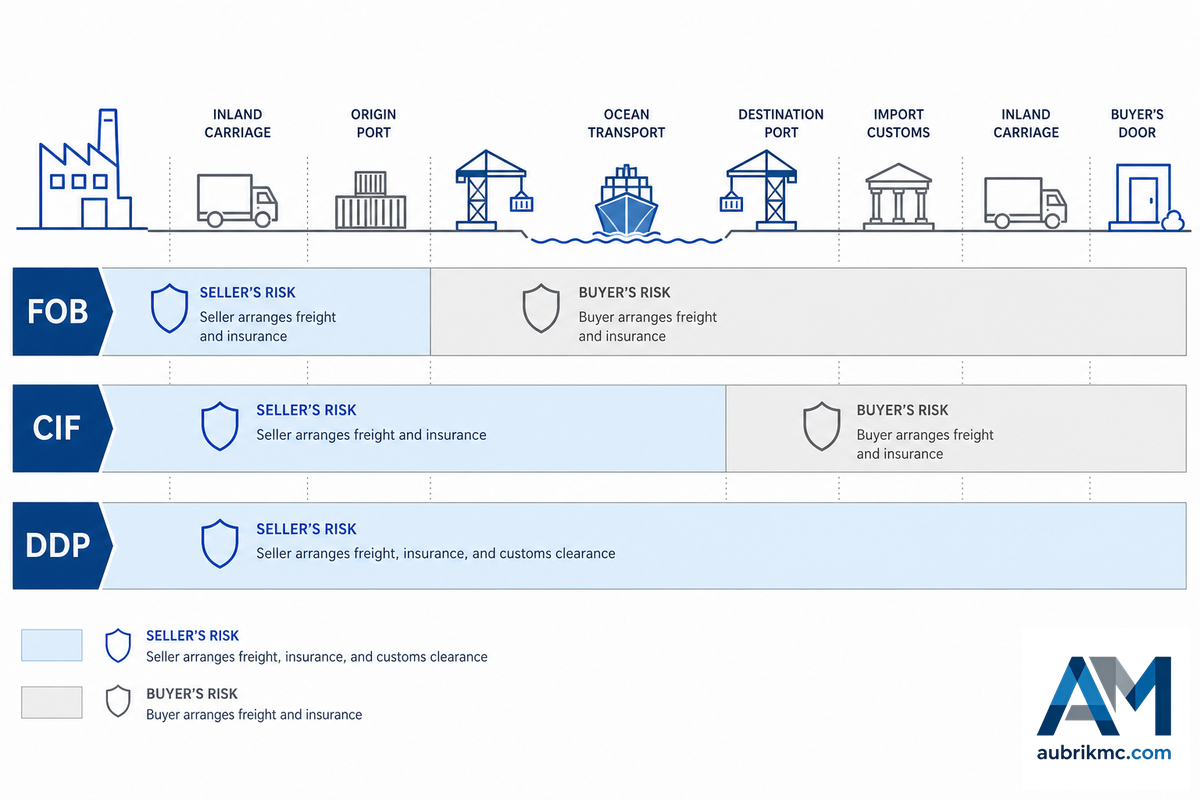
Günümüzde ABD pazarında satılan kaynak pozisyonerlerinin çoğu yurt dışında üretilmektedir; bu nedenle teklifteki nakliye koşulları, makine özellikleri kadar önemlidir.
| Incoterm | Navlun/Sigorta Riskini Kim Üstlenir | En Uygun Seçenek |
|---|---|---|
| FOB | Çıkış limanından itibaren alıcı | Taşıyıcıyı ve navlun bedelini kontrol etmek isteyen, hâlihazırda bir nakliye acentesiyle çalışan alıcılar |
| CIF | Satıcı, varış limanına kadar navlun + sigortayı düzenler | Daha basit lojistik isteyen ancak gümrük işlemlerini yine kendisi yürüten alıcılar |
| DDP | Satıcı; gümrük vergilerini, diğer vergileri ve alıcının kapısına kadar ulaştırma sorumluluğunu üstlenir | Bütçelemede esas almak üzere tüm maliyetleri içeren tek bir tutar isteyen ilk kez ithalat yapanlar |
Buradaki ödünleşim oldukça nettir: Incoterms kuralları (Milletlerarası Ticaret Odası tarafından yayımlanır) yalnızca her nakliye aşamasında hangi riski kimin üstlendiğini tanımlar; herhangi bir tasarruf yüzdesi belirlemez ve bu konuda bağımsız denetimden geçmiş bir rakam bulunmaz. Ölçülmüş bir istatistikten ziyade nakliye acenteleri arasında aktarılan gayriresmî bir genel kabul olarak, FOB sürecini kendi ilişkileriyle yönetebilen alıcılar, satıcının her şeyi DDP fiyatına dâhil etmesine kıyasla bazen 10-20% aralığında tasarruf öngörür; bu aralığı garanti edilmiş bir rakam olarak değil, kendi navlun tekliflerinizle doğrulanması gereken bir başlangıç varsayımı olarak değerlendirin. Bu altyapıya sahip olmayan ilk kez ithalat yapan bir alıcı, öngörülebilir tek bir toplam ithalat maliyeti elde etmek için genellikle DDP primini ödemeye değer bulur.
- Tek bir toplam ithalat maliyeti yerine, teklifin Incoterm bazında ayrıştırılmasını isteyin; lojistik zincirine güvenen bir tedarikçi genellikle FOB ve DDP tekliflerini yan yana sunar.
- Her şeyi içeren tek bir rakama sorgulamadan güvenmek yerine navlun ve sigorta primini gerçekten görmenin yolu, her iki tutarı yan yana karşılaştırmaktır.
DDP (Gümrük Vergileri Ödenmiş Olarak) koşullarıyla satın almak, alıcı olarak kendi yasal sorumluluğunuzu ortadan kaldırmaz. 19 U.S.C. Bölüm 1484 uyarınca kayıtlı ithalatçı, yani giriş belgelerinde adı bulunan taraf, makinenin hangi Incoterms kapsamında gönderildiğine bakılmaksızın ithal edilen makinenin beyan değerini, tarife sınıflandırmasını ve gümrük vergisini doğru bildirmek için gerekli özeni göstermekle hukuken sorumludur.
Bir DDP teklifi, satıcının lojistik maliyetini tek bir tutara dâhil edebilir; ancak belgelerde kayıtlı ithalatçı sizseniz mevzuata uyum yükümlülüklerinizi devretmez.
İlk kez yurt dışından alım yapıyorsanız, “DDP” koşulunun sizi sorumluluktan kurtardığını varsaymadan önce kayıtlı ithalatçı olarak kimin belirtildiğini netleştirmek için nakliye acentenize veya gümrük müşavirinize danışın.
⚠️ Önemli
Yurt dışından makine alımına ilişkin görüşmelerde sürekli tekrarlanan bir konu vardır: alıcıların karar vermeden önce daha iyi incelemiş olmayı diledikleri iki unsur, neredeyse her zaman doğru olduğu görülen makine özellikleri değil, sertifikalar ve servistir.
Satın Almadan Önce Gelecekteki Robot Hücresi Entegrasyonunu Planlama
Bugün manuel kaynakta pozisyoner olarak kullanılan bir makine, sonradan eklenmesi çok daha zahmetli olan şu üç gereksinimi şimdiden dikkate almanız koşuluyla, ileride bir robot hücresinin yardımcı eksenine dönüşebilir:
- Yalnızca açılıp kapatılan bir platform değil, koordineli eksen olarak kullanılabilir olmalıdır
- Kumanda arayüzü, standart bir endüstriyel saha veri yolu (EtherCAT, PROFINET veya DeviceNet) üzerinden iletişim kurmalıdır
- Tahrik ve topraklama sistemi kesintisiz, tam 8hr çalışma için yeterli olmalıdır — robot hücresi, manuel operatör gibi planlı molalar vermez
NIST’in endüstriyel manipülasyon teknolojileri araştırması, ileride kurulacak otomatik bir hücreye değiştirilmeden sorunsuz biçimde entegre olabilen sistemlerin; otomatik sıfırlama, yüksek tekrarlanabilirlik ve dayanıklı tasarımla üretilmiş konumlandırma ve manipülasyon ekipmanları olduğunu belirtmektedir.
Gelecekte 2-3 yıllık süre içinde robot yükseltme ihtimali bile varsa, pozisyonerin saha veri yolu standartlarına uygunluğunu ve çalışma çevrimi değerini, özellikle robot hücreleri ile uygulamaların entegrasyonu, işletimi ve bakımı için gereklilikleri tanımlama konusunda 2011 standardının yerini alan ISO 10218-2:2025 standardına uygunluğunu sorun. Başlangıçtan itibaren koordineli çalışacak şekilde tasarlanmamış bir eksenin sonradan sisteme uyarlanması, doğru ekseni en başta sipariş etmekten çok daha pahalı olacaktır.
💡 Temel Çıkarım
En azından ileriyi planlayın ve pozisyoneri koordineli eksen özelliği ile standart bir saha veri yolu arayüzüne sahip olacak şekilde belirleyin; bunun şimdiki ek maliyeti yalnızca birkaç dolardır, ancak sonradan yapılması çok daha pahalıya mal olacaktır.
Sektöre Bakış: Tedarikçi Doğrulaması Neden Asıl Darboğaza Dönüşüyor
“Kaynak pozisyoneri” konusuna yönelik çevrim içi ilgi 2026 boyunca düzenli olarak artmıştır ve bu konuda tavsiye sunan mevcut çevrim içi içeriğin önemli bir bölümü, çoğu aynı uluslararası tedarikçi kümesinde yer alan ekipman üreticilerinden gelmektedir. İzlenmeye değer asıl değişim şudur: makine özelliklerine ilişkin bilgi bolken, iş yapılan satıcının güvenilirliğini doğrulamak daha karmaşık hâle gelmiştir.
- Standartlar yenilenme sürecindedir: Çelik için Yapısal Kaynak Kodu olan AWS D1.1, 2025 yılında güncellenmiş ve ISO’nun robot hücresi güvenlik standardı aynı yıl 2025 sürümüne geçmiştir; kendi teknik şartnamelerinde eski sürümlere atıfta bulunan alıcılar, yürürlükten kaldırılmış gereksinimleri referans gösterme riski taşır.
- Akreditasyon yönetimi 2026 yılında değişti: Global ACI, daha önce IAF ile ILAC arasında paylaştırılmış koordinasyon görevlerini devraldı; tedarikçi doğrulama kontrol listenizde hâlâ yalnızca “IAF” adının geçmesi durumunda bu ayrıntı önem taşır.
Pazar araştırması tahminleri, küresel kaynak pozisyoneri pazarını yüz milyonlarca doların orta seviyelerinde ve 2030’ların başlarına kadar yıllık orta tek haneli oranda büyüyen bir pazar olarak göstermektedir; ancak bu rakamlar, belirli bir işletmenin bir sonraki alımı için hangi üretici veya konfigürasyonun doğru olduğu konusunda çok az bilgi verdiğinden yalnızca arka plan bağlamı olarak dikkate alınmalıdır.
1999 yılından beri kaynak pozisyonerleri, kaynak manipülatörleri ve kaynak rotatörleri üreten bir imalatçı olarak Aubrik’in mühendislik ekibi, doğrulama açığını RFQ görüşmelerinde doğrudan görmektedir: alıcılar, ilan edilen nominal kapasite değerini kabul etmek yerine belirli ofsetlerdeki tork/eksantrik yük grafiğini — bazen 10 mm toleransa kadar — ve sertifika numaralarını önceden giderek daha sık talep etmektedir; bu da bu kılavuzda açıklanan alıcı tarafı durum tespitinin istisnai bir uygulama değil, standart uygulama hâline geldiğini göstermektedir.
Bunu Neden Yazıyoruz
Kaynak pozisyonerlerine ilişkin üreticiler tarafından yayımlanan satın alma kılavuzlarının çoğu — bu sitenin kendi ürün sayfalarındaki bazı kılavuzlar dâhil — okuyucunun modelleri karşılaştırmasına yardımcı olmak amacıyla hazırlanır. Bu kılavuz bilinçli olarak farklı hazırlanmıştır: okuyucunun kapasite ve hız özelliklerini başka yerlerde bulabileceğini varsayar ve bunun yerine, teknik özellik formlarının kapsamadığı satın alma unsurunu — makineyi gerçekte kimin ürettiğinin incelenmesini — ayrıntılı biçimde ele alır. Aubrik teknik ekibi tarafından incelenmiştir.
Depozito ödemeden önce bir kaynak pozisyoneri üreticisinden hangi belgeleri istemeliyim?
Yanıtı Görüntüle
Sayfadaki bir logoyla yetinmeyerek ISO 9001/CE sertifikalarını adları ve numaralarıyla, modele özel tork ve eksantrik yük grafiğini, yazılı garanti koşullarını ve teyit edilmiş yedek parça/servis iletişim bilgilerini isteyin. Bunları hızlıca sunamayan veya yalnızca genel bir katalog PDF’si sağlayan bir üretici, depozito ödenmeden önce değerlendirilmesi gereken güncel bir uyarı işaretidir; yalnızca evrakla ilgili bir formalite değildir.
İkinci el bir kaynak pozisyoneri almaya değer mi ve durumunu nasıl kontrol edebilirim?
Yanıtı Görüntüle
Çalışma çevrimi hafifse ve ödeme yapmadan önce tahrik sistemini, rulmanları ve topraklama yolunu bizzat ya da video üzerinden inceleyebiliyorsanız buna değebilir. İkinci el ünitelerde asıl risk, teknik özellik formunun gösteremediği bileşenlerdeki belgelenmemiş aşınmadır; yalnızca fotoğraf değil, çalışma saati kayıtlarını, bakım kayıtlarını ve yük altında canlı gösterimi isteyin.
Yurt dışındaki bir üreticiden kaynak pozisyoneri ithal ederken hangi Incoterm’i seçmeliyim?
Yanıtı Görüntüle
FOB, alıcıya daha fazla lojistik sorumluluğu ve risk yükler ancak genellikle teklif fiyatını düşürür; DDP ise daha fazla riski — ve maliyeti — satıcıya aktarır. Doğru seçim, işletmenizin hâlihazırda bir nakliye acentesiyle çalışıp çalışmadığına bağlıdır; çalışmıyorsa kalem fiyatı daha yüksek olsa bile toplam ithalat maliyetini içeren DDP tarzı bir teklifi bütçelendirmek genellikle daha kolaydır.
Tam sipariş vermeden önce numune veya deneme talebini nasıl yapılandırmalıyım?
Yanıtı Görüntüle
Üreticinin tanıtım parçasıyla değil, kendi parça geometrinizle yapılmış bir test kaynağı videosu isteyin. Üreticinin belirli iş parçanız üzerinde gösterim yapmaya isteksiz olması da başlı başına yararlı bir bilgidir.
Hangi garanti ve yedek parça koşullarını beklemeliyim ve hangi durumlar uyarı işaretidir?
Yanıtı Görüntüle
Üretici garanti sözleşmelerinin çoğu 12 ay geçerlidir, işçilik ve bileşen kusurlarını kapsar ve yedek parça sağlama taahhüdünün yanı sıra ülke dışından alınan ekipmanla ilgili yardım için aranabilecek belirli bir kişinin iletişim bilgilerini (genel bir e-posta adresi yerine) içerir. Bir süre belirttiği hâlde yedek parça tedarik taahhüdü vermeyen, arıza durumunda aranacak belirli bir kişi göstermeyen veya yabancı makinelerin servisi için irtibat kişisinin kim olduğundan bahsetmeyen garanti beyanlarını önemli uyarı işaretleri olarak değerlendirin. Bunlar genellikle ancak ilk arızada, alıcının pazarlık gücünün en zayıf olduğu anda ortaya çıkar — ekipmanın çalışmaması ve satışların durması, alıcının makineyi çok kısa sürede yeniden çalıştırmaya ihtiyaç duyacağı anlamına gelir ve satıcı da bunu bilir.
Bu nedenle doğrulama süreci, ilk destek çağrısı alındığında değil, depozitodan önce yürütülmelidir. Deneyimli bir satın almacı, satış görüşmesi sırasında yapılan sözlü bir anlaşmayı değil, adı belirtilmiş bir irtibat kişisini ve parça bulunabilirliğinin yazılı teyidini esas alarak müzakere eder.
Referanslar ve Kaynaklar
- AWS D14.0/D14.0M:2024, Makine ve Ekipman Kaynağı ŞartnamesiAmerikan Kaynak Cemiyeti
- ANSI Z49.1-2021, Kaynak, Kesme ve İlgili Proseslerde Güvenlik StandardıAmerikan Ulusal Standartlar Enstitüsü
- 29 CFR 1910.212, Tüm Makineler için Genel GereksinimlerABD İş Sağlığı ve Güvenliği İdaresi
- ISO, Sertifika ve Akreditasyon Doğrulaması (IAF CertSearch)Uluslararası Standardizasyon Örgütü
- ISO 10218-2:2025, Robotik, Güvenlik Gereksinimleri, Bölüm 2: Endüstriyel Robot Uygulamaları ve Robot HücreleriUluslararası Standardizasyon Örgütü
- 19 U.S.C. § 1484, Eşyanın GirişiCornell Hukuk Fakültesi Hukuki Bilgi Enstitüsü
- Endüstriyel Manipülasyon Teknolojileri AraştırmasıUlusal Standartlar ve Teknoloji Enstitüsü
İlgili Makaleler
- Kaynak Pozisyonerleri ve Döner Tablalar: Tam Teknik Seçim Kılavuzu, Kapasite, Geometri ve Hız Eşleştirmesi
- Kaynak Pozisyoneri Nasıl Doğru Kullanılır: Kurulum, Topraklama ve Hız
- Ağır Hizmet Tipi Kaynak Pozisyoneri: Kapasite, Eğme ve RPM Kılavuzu
- Teklif İstemeden Önce Boru Kaynağı Pozisyonerinin Boyutu Nasıl Belirlenir
- Makineyi Gereğinden Büyük Seçmeden Döner Kaynak Pozisyoneri Nasıl Seçilir







