
Aubrik Şirketi ile İletişime Geçin

Kısa Bilgiler: Bu Rehberin Kapsamı
| Kapsam | Arıza türleri, muayene, önleyici bakım, onarım/yenileme, onarım veya değişim kararı, hizmet sağlayıcı değerlendirmesi |
| Burada ele alınmayan konular | Dişli türü seçimi ve boyutlandırma — endüstriyel dişli kapasite ve boyutlandırma rehberimize bakın |
| Geçerli titreşim standardı | ISO 20816-3:2022 (ISO 10816-3:2009 standardının yerini almıştır) |
| Geçerli arıza türü standardı | ISO 10825-1:2022 / ANSI/AGMA 1010. |
Endüstriyel dişli, dişli kutusu içinde sabit bir dönme ekseni etrafındaki dönme hareketini ve torku dönüştürmek üzere dişleri başka bir dişlinin dişleriyle kavraşan, dişli çark olarak da adlandırılan dişli bir çarktır; bunların tümü zamanla aşınır. Paralel, kesişen veya eksenleri kaçık milleri birbirine bağlayan güç aktarım sistemleri; düz, helisel ya da konik dişli kullanılmasına bakılmaksızın çoğu endüstriyel uygulamada aynı temel diş teması ilkeleriyle çalışır — bu nedenle aşağıdaki arıza türleri, bu rehber bir dişli seçim rehberi olmasa da dişli türünden bağımsız olarak geçerlidir. Aşağıda, dişli işletmeye alındıktan sonra bilinmesi gerekenler açıklanmaktadır: nasıl arızalandığı, arızanın gerçekleşmeden önce nasıl tespit edileceği, onarım ve yenilemenin nasıl yapıldığı ve hangi noktada maliyet açısından verimli olmaktan çıktığı.
Erken gerçekleşen endüstriyel dişli arızalarının çoğu, dişli malzemesinin öngörülen zamanda aşınmasından değil, önlenebilir üç etkenden kaynaklanır — yetersiz yağlama, eksen kaçıklığı ve kirlenme. Bu üç etkenden herhangi birinin erken belirtilerini bir diş gerçekten kırılmadan önce yakalamak, $2,000-$5,000 tutarındaki bir onarımla $100,000+ tutarındaki acil değişim arasındaki farkı belirler.
Önemli Çıkarımlar
- Endüstriyel dişliler, normal çalışma çevrimi geriliminin çok üzerinde dayanım sağlayacak şekilde bilinçli olarak tasarlanıp üretilir; bu nedenle diş kırılmasından önce çukurcuklanma oluşur ve görünür aşınma, acil bir tehditten çok bir uyarıdır.
- ISO 10816-3 standardının hâlâ yaygın olarak alıntılanan titreşim eşikleri, daha sonra yürürlükten kaldırılan ve yerini ISO 20816-3 standardına bırakan bir standarda dayanmaktadır.
- Sıvanma riski, yıllar süren kullanımın ardından değil, işletimin başlangıcında — yenilemenin hemen sonrasında — en yüksektir.
- “Uygun olmayan yağlamadan kaynaklanan endüstriyel dişli arızalarının yüzdesine” ilişkin istatistikler 23% ile 90% arasında büyük farklılık gösterir ve hiçbir kaynak kesin birincil araştırma sunamaz.
- Kestirimci bakımın sanayi sektöründeki benimsenme oranlarında hafif bir düşüş görülmüştür; teknolojinin benimsenme hızını aşmasıyla oluşan bu boşluk, erken benimseyenler için fırsatlar sunmaktadır.
Endüstriyel Dişli Üretim Sahasında Ne Yapar (ve Bu Rehber Neleri Kapsar)
Endüstriyel dişli, günümüzdeki çok çeşitli endüstriyel uygulamalarda üstlendiği görev kapsamında, yatakları, keçeleri ve yağlama sistemini de barındıran ve bazen hız düşürücü olarak adlandırılan dişli kutusu içinde miller arasında dönme hareketi ile gücü aktararak hızı veya yönü değiştirir.
Dişli ister uzman bir endüstriyel dişli üreticisinden satın alınmış ister devralınan endüstriyel makinelerle birlikte gelmiş olsun, muhtemelen aynı sorularla karşılaşılır: ne kadar dayanacağı, ne zaman muayene edilmesi gerektiği ve onarımın ne zaman ekonomik anlamını yitirdiği — ayrıca sürekli yüksek tork yükleri altındaki dişliler (hadde tahrikleri, kırıcılar, karıştırıcılar), benzer boyuttaki ancak kesintili yük altında çalışan dişlilerden daha hızlı aşındığı için muayene programı takvim yaşından çok çalışma çevrimine göre belirlenmelidir.
- Bu rehber; endüstriyel dişlilerin arıza türlerini, muayene stratejilerini, önleyici bakım yaklaşımlarını, onarım ve yenileme işlemlerini, onarım ile değişim arasındaki karar sürecini ve olası onarım hizmeti sağlayıcılarının nasıl değerlendirileceğini kapsar.
- Bu rehberde şu konular ele alınmayacaktır: belirli endüstriyel dişli türleri, dişli seçim prosedürleri, hassas dişlilere yönelik dişli boyutlandırma yöntemleri veya hassasiyet sınıfı özellikleri; bu konular, 200mm ile 6000mm arasındaki boyutlandırmayı ve hassasiyet sınıfı seçimini içeren endüstriyel dişli kapasite rehberimizde açıklanmaktadır.
Aşağıdaki açıklamalar, hâlihazırda işletimde olan bir endüstriyel dişlinin çalışmaya devam etmesinin istendiği veya düzgün çalışmayı bıraktığında izlenecek uygun yönteme karar verilmesi gerektiği varsayımına dayanır.
Yaygın Arıza Türleri ve Aşınma Örüntüleri
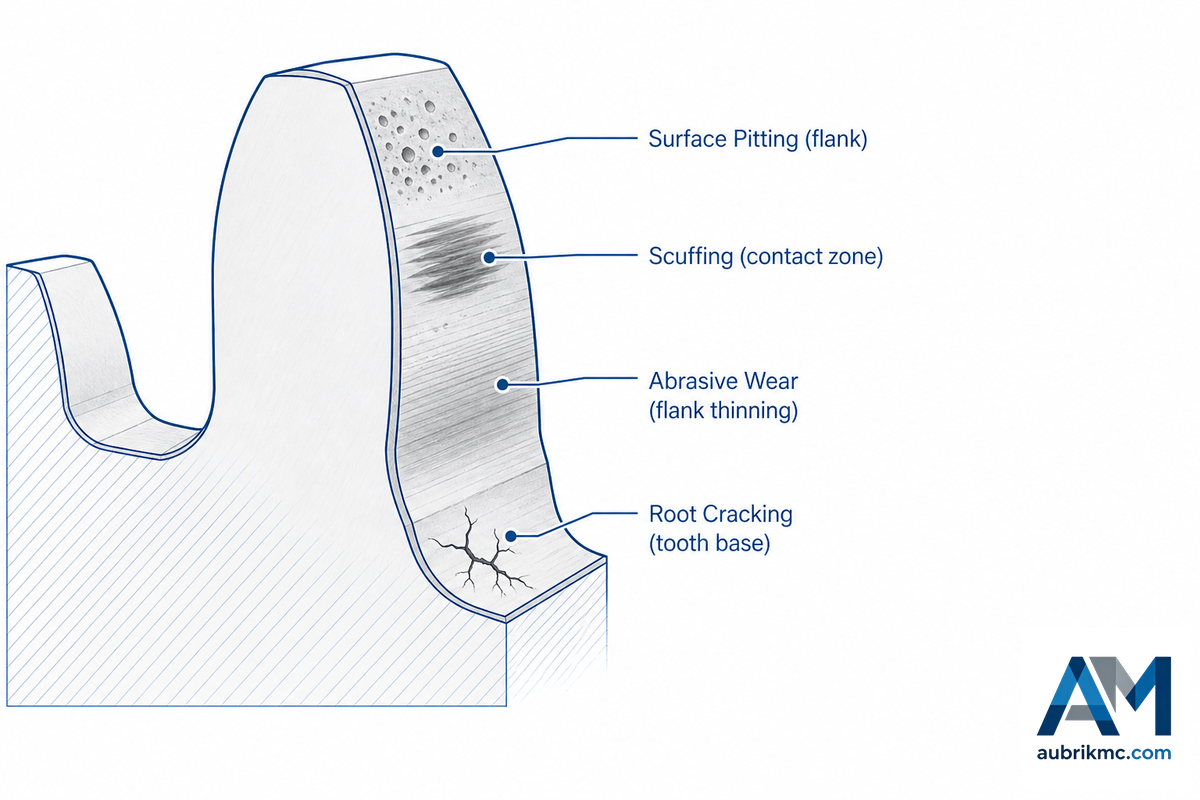
Endüstriyel dişli sistemleri yalnızca birkaç şekilde arızalanır; bunların her biri oldukça iyi belgelenmiştir ve karşılaşılan türün bilinmesi, sorunun ciddiyeti hakkında ipucu verir. ANSI/AGMA 1010 ve uluslararası karşılığı ISO 10825-1:2022, dişli dişi aşınmasını altı genel sınıfta ele alır: yüzey bozulmaları, sıvanma, kalıcı deformasyon, yüzey yorulması (çukurcuklanma), çatlama ve diş kırılması. ISO 10825-1 doğrudan eski AGMA standardını temel aldığından, iki sistem düz ve helisel dişlilerde veya mobil ekipmanlardaki diferansiyel dişliler gibi özel dişli türlerinde neredeyse aynı şekilde yorumlanır.
| Arıza Türü | Görünür Belirti | Ciddiyet | Tipik Aciliyet |
|---|---|---|---|
| Yüzey korozyonu / kayma aşınması | Matlaşmış, renk değiştirmiş diş yüzeyi; henüz çukurcuklanma yok | Düşük | Kaydedin ve ilerleme olup olmadığını izleyin |
| Başlangıç çukurcuklanması | Alıştırma sırasında oluşan, genellikle kendiliğinden sınırlanan küçük ve dağınık çukurcuklar | Düşük | Bir sonraki planlı muayenede izleyin |
| İlerleyen çukurcuklanma / mikro çukurcuklanma | Muayeneler arasında artan çukurcuk yoğunluğu ve derinliği | Orta | Muayeneyi aylar içinde değil, haftalar içinde planlayın |
| Sıvanma | Genellikle yeni veya yenilenmiş dişlilerde görülen mat, yırtılmış görünümlü diş yüzeyi | Orta-Yüksek | Yağlayıcı film kalınlığını ve yükü derhal kontrol edin |
| Aşındırıcı aşınma | Diş yüzeyinde düzenli incelme, yağda metalik kalıntılar | Yüksek | Devam etmeden önce kirlenme kaynağını araştırın |
| Plastik deformasyon / çöküntü | Aşırı yük nedeniyle diş yüzeyinde görünür dalgalanmalar veya ezikler | Yüksek | Yükün nominal değeri aşmadığını doğrulayın |
| Sertleştirilmiş tabakada ezilme / pullanma | Sertleştirilmiş yüzey tabakasından pul veya parçaların ayrılması | Yüksek | Sökümü planlayın, ertelemeyin |
| Diş dibi çatlağı | Diş dibinde ince çatlak; görülmesi için sıvı penetrant gerekebilir | Kritik | Çalışmaya devam etmeden önce durdurup muayene edin |
| Diş kırılması | Eksik veya kırılmış diş, gürültü/titreşimde ani değişiklik | Kritik | Derhal durdurun |
Dişli Arızasının Erken Uyarı İşaretleri Nelerdir?
Güvenilirlik sırasına göre önce dişli kavrama frekansındaki titreşim sinyali değişir, ardından yağ numunesinde metalik parçacıklar belirir ve son olarak (çok daha sonra) duyulabilir gürültü veya görünür ısı ortaya çıkar. Bir dişli duyulabilecek kadar gürültülü çalışmaya başladığında arıza çoğu zaman kolayca giderilebilecek aşamayı çoktan geçmiştir.
Araştırma Notu. Titreşim analizine ilişkin hakemli bir 2024 araştırması, görünür hâle gelmeden önce yerel çukurcuklanma ve düşük yağlayıcı seviyelerini tespit etmede 99.73% doğruluk göstermiş; üç eksenli ivmeölçer verilerine CNN modeli uygulayan başka bir 2023 makalesinde ise benzer kusurların sınıflandırılmasında 98.9-99.6% doğruluk elde edilmiştir.
“Dişli dişlerinin aşınmasının incelenmesine çok az ilgi ve önem gösterilmiştir… bu konu öncelikle yüzey sertliği düşük dişli dişleri veya uygun olmayan şekilde yağlanmış dişlilerle ilgilidir.”
Şaşırtıcı olan şudur: tasarımcı, dişlinin aniden ve sessizce kırılması yerine aşınmasının açıkça görülmesini tercih ettiğinden, dişli kasıtlı olarak çukurcuklanma diş kırılmasından önce oluşacak şekilde tasarlanır; dolayısıyla yüzey aşınması, tek bir önemli istisna dışında acil durumdan çok planlama işareti olabilir — bu istisna sıvanmadır. Yaygın kanının aksine sıvanma, dişli dişlerinde normal alıştırma sırasında kendilerini koruyan mikro doku henüz oluşmadan önce, çoğunlukla ilk çalıştırma anında veya büyük bir revizyonun hemen ardından meydana gelir; bu nedenle onarım atölyesinden yeni çıkmış bir dişli kutusu ilk birkaç haftasında daha az değil, daha fazla izlenmelidir.
| Dişli Türü | İlk Aşınma Konumu | Nedeni |
|---|---|---|
| Sonsuz vida dişlisi | Sonsuz dişli çarkın temas bölgesi | Çark, tasarım gereği daha yumuşak ve feda edilen bileşendir |
| Konik dişli | Dişin küçük ucundaki diş dibi yorulması | Eğilme gerilimi burada yoğunlaşır |
| Helisel dişli | Diş profiline eşit biçimde dağılmış | Eğik dişler bir anda değil, kademeli olarak kavraşır |
| Planet dişli takımı | Diğerlerine fark edilmeden aşırı yük bindiren tek bir planet dişli | Planet dişli, çember dişli ve merkez dişli arasındaki çoklu kavramalar, taşıma kapasitesi kaybını gizler |
| Kremayer ve pinyon | Kremayerin en fazla hareket gören bölümü | Tekrarlanan diş yüzeyi teması burada yoğunlaşır |
Spiral konik dişliler, düz konik dişlilerle aynı diş dibi yorulması mekanizmasıyla ancak kavisli diş profiline dağılmış biçimde kırılır. Kirlenme bu arıza türlerini ağırlaştırabilir – madencilik konveyör sistemindeki dişli kutularını inceleyen hakemli bir 2021 araştırmasında, yağa karışan kömür tozunun yüzeyi sertleştirilmiş dişli çeliğinde aşındırıcı aşınmayı, sıvanmayı ve çukurcuklanmayı hızlandırdığı, elmas benzeri karbon kaplamanın ise kirli yağda bile aşınma direncini önemli ölçüde artırdığı belirlenmiştir.
Muayene ve Doğrulama Protokolleri
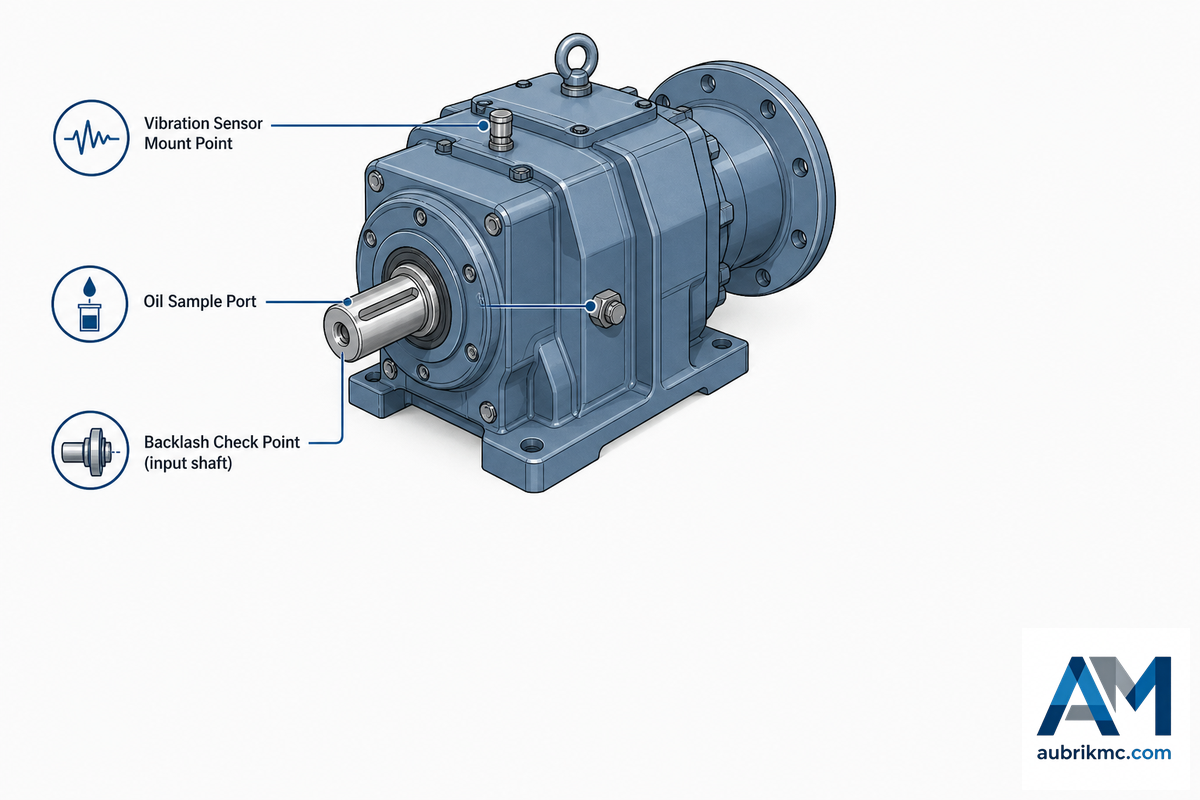
Rutin muayene, bu arıza türlerinin onarımı hâlâ nispeten düşük maliyetliyken tespit edilmesini sağlar; mevcut en iyi iki araç olan titreşim analizi ve yağ analizi, diğerinin gözden kaçırabileceği bulguları ayrı ayrı tespit eder. İlk olarak Analysis dergisinde yayımlanan ve daha sonra çeşitli bakım yayınlarında yeniden yayımlanan Palo Verde Nuclear Generating Station vaka çalışması, her iki yöntemi kullanmanın yararını göstermektedir: yatak kusurlarının 40% kadarı yağ analiziyle, 33% kadarı titreşimle, kalan 27% kadarı ise yalnızca iki tekniğin birlikte uygulanmasıyla tespit edilmiştir. Bu kesin rakamları ekipman için bir garanti değil, temsili değerler olarak değerlendirin; ancak tam kapsama isteniyorsa iki yöntemden de vazgeçmeyin.
📐 Mühendislik Notu: Titreşim Bölgelerinin Sınırları. ISO 10816-3:2009 standardının Ek A titreşim şiddeti tabloları — internette hâlâ en sık alıntılanan rakamlar — 2022 yılında yürürlükten kaldırılarak yerini ISO 20816-3:2022 standardına bırakmıştır. Eski ve doğrulanmış tablolara göre rijit temel üzerindeki büyük bir makine (>300 kW), 2.3 mm/s RMS değerinde Bölge A/B’den 7.1 mm/s değerinde Bölge C/D’ye geçerken, rijit mesnetler üzerindeki orta büyüklükte bir makine (15-300 kW) aynı bölgeler arasında 1.4 mm/s değerinden 4.5 mm/s değerine geçiyordu.
Bu rakamlar kullanışlı bir çalışma referansıdır; ancak günümüzde geçerli belge ISO 20816-3 standardıdır — herhangi bir değeri kabul sınırı olarak değerlendirmeden önce güncel sürümü veya dişli kutusu OEM’inin devreye alma şartnamesini doğrulayın.
Titreşimin yanı sıra her muayene aralığında üç kontrol yapılmalıdır: kavraşan dişli dişlerinde, dişlinin toplam diş sayısına dağılmış ve çoğu zaman çıplak gözle görülemeyen aşınmayı boşluk artışı gösterdiği için komparatörle dişli boşluğu ölçümü; çukurcuklanmanın ilerleyip ilerlemediğini belirlemek üzere düz dişli dişleri ve diğer diş yüzeylerinin görsel olarak ve boroskopla muayenesi; viskozite sapması, su içeriği ve metal parçacık sayısına yönelik yağ analizi. Dişli yağında yaklaşık 0.1% üzerindeki su içeriği, yatak ömründe kayda değer azalmayla ilişkilidir; belirtilen malzeme kalite sınıfına göre yaklaşık 10-15% üzerindeki viskozite sapması ise birçok endüstriyel yağlama kaynağında standart müdahale eşiğidir.
| Çalışma Sınıfı | Görsel Muayene/Dişli Boşluğu Kontrolü | Yağ Numunesi | Titreşim Ölçüm Rotası |
|---|---|---|---|
| Kritik (tek arıza noktası) | Aylık | Aylık | Sürekli veya aylık |
| Standart endüstriyel | Yıllık | En az üç ayda bir | Üç ayda bir |
| Zorlu ortam (toz, basınçlı yıkama, ısıl çevrim) | Üç ayda bir | Aylık | Aylık |
Kolayca atlanabilen muayene noktalarından biri, dişli oranı ile dişli boşluğunun özgün şartnameye göre doğrulanmasıdır – dişli boşluğu tasarım toleransının ötesine geçmişse yüzey el feneri altında hâlâ kabul edilebilir görünse bile bu durum tek başına diş yüzeyi aşınmasını doğrular. Endüstriyel dişli imalat ve muayene standartlarında genellikle üretim aşamasında kabul edilebilir bir dişli boşluğu aralığı belirtilir; OEM belgelerinde bu aralık için hangi değerler veriliyorsa her büyük muayenede genel bir sektör değeri değil, bu değerler yeniden kontrol edilmelidir. Dişlileri kendi bünyesinde üreten atölyeler, işleme operasyonunu dışarıya yaptıran atölyelere kıyasla bu değerde genellikle daha dar toleransları koruyabilir.
Dişli Mekanizmalarında Önleyici Bakım ve Yağlama Planlaması
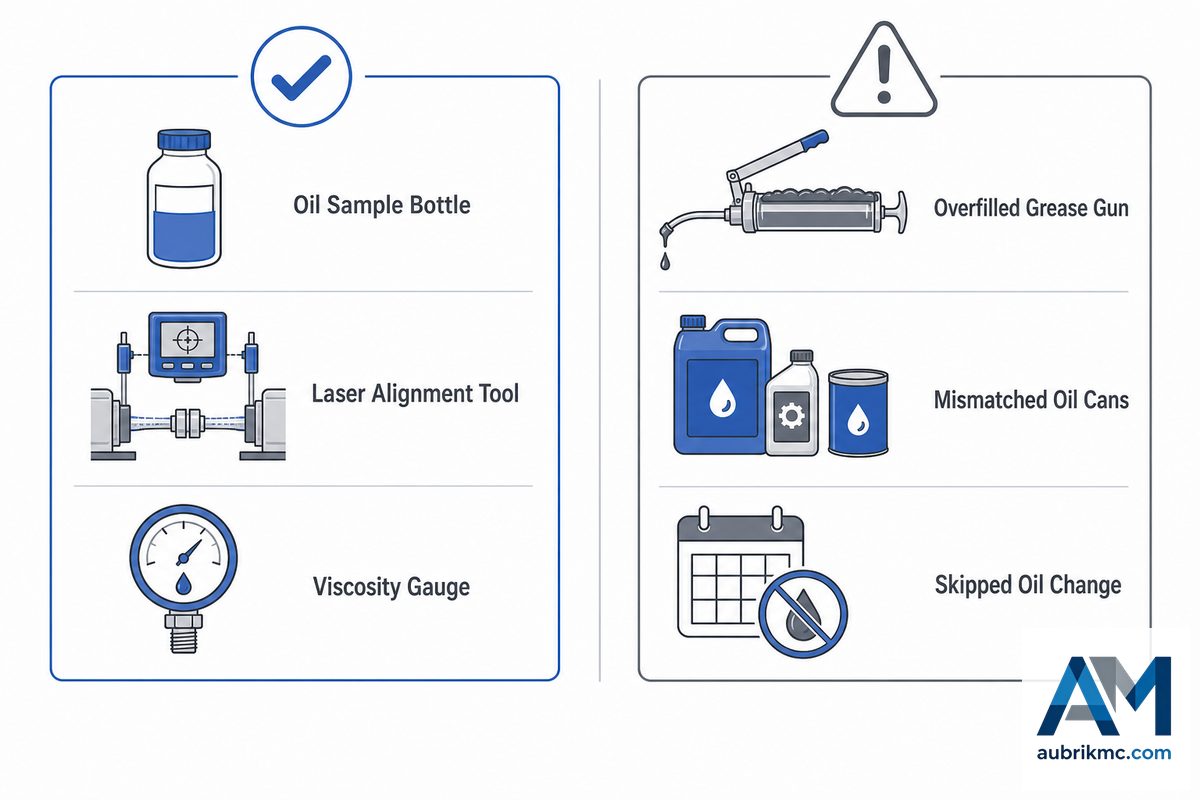
Yağlama kalitesi, dişli ömrü üzerinde en büyük etkiye sahip tek bakım değişkenidir; ancak yayımlanmış kaynaklarda bunun yol açtığı arızaların kesin yüzdesi gerçekten tartışmalıdır – kimin neyi saydığına bağlı olarak rakamlar yaklaşık 23% ile 90% üzeri arasında değişmektedir. Bu geniş aralık da başlı başına yararlı bir bulgudur: tek bir kesin yüzdeye kuşkuyla yaklaşın ve hangi rakama inanılırsa inanılsın tutarlı biçimde önerilen bakım işlemlerine odaklanın.
Endüstriyel Dişlilerin Bakımı Nasıl Yapılmalıdır?
Endüstriyel dişlilere, çalışma düzeyine göre belirlenmiş sabit bir yağ numunesi alma ve görsel muayene programı kapsamında bakım uygulanmalı; numune sonuçları tek tek değerlerle değil, başlangıç referansıyla karşılaştırılmalıdır. NASA ve Army Research Lab tarafından düz dişli çiftleri üzerinde yapılan çalışmalar, yağlayıcı viskozitesi ve özgül film kalınlığı arttıkça aşınma hızının azaldığını göstermektedir – başka bir deyişle belirli bir yük ve hıza uygun olmayan viskozite yalnızca sızıntı oluşturmaz, aynı zamanda belirli ve ölçülebilir bir mekanizmayla dişli ömrünü doğrudan kısaltır.
- Bakım literatüründe iki yaygın hata sürekli tekrarlanmaktadır:
- Sızıntı nedeniyle yağ “tamamlandıkça” yanlış viskozitedeki yağlayıcının giderek mevcut yağa karışması ve doğru film kalınlığını bozması.
- Çalkalanmayı ve ısı oluşumunu artıran, ayrıca gres tabancasından gelen hidrolik basıncı yatak keçesini patlatacak düzeye çıkaran, aşırı yağlamanın yaygın (ve hatalı) bir “güvenlik payı” olarak görülmesi.
✔ Dişli Ömrünü Gerçekte Uzatan Uygulamalar
- Her seferinde sabit aralıkla, aynı noktadan ve aynı çalışma koşulunda yağ numunesi alınması
- Viskozite sınıfının çalışma çevrimine ve ortam sıcaklığı aralığına uygun seçilmesi
- Lazerli hizalamanın devreye alma sonrasında ve ısıl dengeye ulaşıldıktan sonra yeniden kontrol edilmesi
⚠ Dişli Ömrünü Fark Ettirmeden Kısaltan Etkenler
- Aşırı yağlamanın bir arıza türü yerine güvenlik payı olarak değerlendirilmesi
- Uyumsuz katkı paketlerine sahip sentetik ve mineral yağların karıştırılması
- Yenileme veya yeni kurulum sonrasındaki alıştırma yağı değişiminin atlanması
Eksen kaçıklığı ayrı bir kategoride ele alınmalıdır; çok sayıda raporda erken dişli ve yatak arızalarının en sık görülen, önlenebilir nedenlerinden biri olarak bağımsız biçimde listelenir, çoğu zaman ilk olarak çalışma hızında yükselen bir eksenel titreşim bileşeni şeklinde ortaya çıkar ve duyulabilir gürültüden haftalar önce başlayabilir. Lazerle hizalanmış bir kaplin devreye alma sırasında bir kez kontrol edilmiş olabilir; ancak bu, makine kararlı durum sıcaklığına ulaştıktan sonra kontrol edilmesiyle aynı değildir – ısıl genleşmeyle mil konumu değişir. İlk çalıştırmadaki “soğuk kontrolde” gözden kaçan hizalama sorunlarını tespit etmek için kurulumdan üç ay sonra “sıcak kontrol” gerekebilir.
Saha Örneği. Bir OEM saha servis mühendisi, üretim sahasında sürekli yaşanan bu duruma ilişkin bir örnek aktarmıştır: normalde sorunsuz çalışan bir dişli kutusundaki küçük yağ keçesi sızdırmaya başlar, ünite hâlâ düzgün çalıştığı için sızıntı kaydedilir ancak önemsenmez ve on sekiz ay sonra aynı $8 değerindeki keçe, dişli kutusunun tamamen yenilenmek üzere sökülmesini gerektirecek kadar kir girişine ve yağlayıcı kaybına yol açar — beş dakikalık bir keçe değişimi, günler süren söküm işlemine dönüşür. Mekanizma neredeyse her zaman aynıdır: küçük ve ucuz bir onarım yeterince uzun süre ertelendiğinde pahalı bir onarıma dönüşür; hasara yol açan, ilk kusurun kendisi değil bu ertelemedir.
Endüstriyel Dişli Kutusunun Onarım ve Yenileme Süreci
⚠️ Sökümden Önce: Kilitleme/Etiketleme. Her dişli kutusu sökümü, OSHA 29 CFR 1910.147 kapsamında bir servis işlemidir ve bu düzenleme, işe başlamadan önce sıfır enerji durumunun doğrulanmasını gerektirir — bakım güvenliği eğitmenleri, bu adımın diğer tüm kilitleme/etiketleme gerekliliklerinden daha sık atlandığını bildirmektedir. Bir kaplini ayırmadan veya gövdeyi açmadan önce sıfır enerjinin doğrulanması isteğe bağlı bir evrak işlemi değildir; nitelikli bir dişli teknisyeninin beklenmedik biçimde yeniden enerjilenmeden kaynaklanacak yaralanmayı önlemek için uyguladığı adımdır.
Endüstriyel dişli kutularını onaran her makine atölyesi, işi aynı temel beş adımlı sürece göre gerçekleştirir. Arıza analizine – 2. aşamaya – çoğu zaman gereken önem verilmez; bu aşama, sorunun nedeninin mi giderileceğini yoksa yalnızca ilk kırılan bileşenin mi değiştirileceğini belirler.
- Söküm ve temizlik
- Gayriresmî bir görsel kontrol (“bu dişli iyi görünüyor mu”) yerine yaygın kusurların sınıflandırmasına (çukurcuklanma, eksik dişler, diş dibi çatlakları, genel aşınma, kırılmış dişler, birleşik arıza türleri) dayanan arıza analizi
- Bileşen tedariki veya atölyede yeniden işleme (dişli planyalama, azdırma ya da taşlama)
- OEM toleranslarına göre hassas yeniden montaj
- Ünite geri gönderilmeden önce kalite testi
Hasar doğrulandıktan sonra izlenecek yol, dişlinin nasıl onarılacağına göre ayrılır. Plant Engineering sektör yayınındaki dişli onarım seçenekleri incelemesi – eski tarihli (2002) olsa da bu konuda mevcut en ayrıntılı maliyet hiyerarşisi – bu maliyet aralığını açıkça göstermektedir: mevcut bir dişlinin ters-simetrik yenilemesi, yeni dişli maliyetinin 5-15% kadarına mal olur ve 1-2 günde tamamlanır; yeniden yapılandırıcı taşlama yaklaşık 25% maliyetle 2-3 gün sürer; yeniden imal edilmiş büyük dişliye uygun yeni bir pinyon kesilmesi yaklaşık 50% maliyetle 2-3 hafta sürer; tam yeniden taşlama veya küçültme ve yeniden diş açma ise yaklaşık 60% maliyetle 4-5 hafta sürer. Bunları güncel kesin fiyatlar olarak değil, gerçek tekliflerle karşılaştırılacak yaklaşık nispi oranlar olarak değerlendirin; yine de büyüklük mertebesindeki farkları gösterirler.
💡 Uzman Önerisi. Bu, bir üreticiyi farklılaştıran avantajdır — Aubrik’in özel dişli yeniden kesme ve yeniden imalat hizmeti gibi kendi bünyesinde CNC dişli kesme, dişli azdırma ve kaynak kapasitesine sahip bir atölye, doğrudan tam değişime yönelmek yerine tüm bu kapsamda özel endüstriyel yenilemeler için eksiksiz dişli çözümleri sunabilir. Çatlamış veya korozyona uğramış dişli kutusu gövdeleri, aynı yöntemle yürütülen ayrı bir onarım sürecidir — Aubrik’in kaynak hizmetleri kapsamında sunulan türde sertifikalı yapısal kaynak onarımı, aksi hâlde ünitenin tamamen değiştirilmesini gerektirecek bir gövdeyi eski durumuna getirebilir.
Saha Örneği. Bir gıda işleme tesisindeki şafta monteli ambalaj hattı dişli kutusu, doğru yapılan bir yenilemeyi göstermektedir: sökümde aşınmış yataklar, aşınmış bir dişli ve sızdıran keçeler tespit edilmiş, ancak gövde ile kalan dişlilerin hâlâ sağlam olduğu belirlenmiştir. Atölye teknisyenleri yatakları değiştirmiş, keçeleri geliştirilmiş modellerle yenilemiş, yeni bir dişli işlemiş ve yağlama sistemini yıkamıştır — işlem iki haftadan kısa sürede, yeni bir ünitenin maliyetinin yaklaşık 60% kadarıyla tamamlanmış ve tahmini beş yıllık kullanım ömrü kazandırmıştır. Sonraki bölümde belirtilen koşullu 40-60% aralığının yalnızca teoride değil, uygulamada ifade ettiği sonuç budur.
Açıkça belirtilmesi gereken nokta: Belgelenmiş 280 arızayı kapsayan büyük ölçekli bir rüzgâr enerjisi sektörü dişli kutusu güvenilirlik araştırması, dişli kutusu bileşenlerinin nihayet ne zaman işlevini yitireceğini yalnızca yenileme mekaniklerinin değil, dinamik yük ve saha servis koşullarının da belirlediğini ortaya koymuştur. Bu gözlemi yukarıdaki onarım yöntemleriyle ilişkilendirmek çalışmanın kendi iddiası değil, editoryal yorumumuzdur: özgün dişlinin neden arızalandığına ilişkin kök neden analizini içermeyen her yenileme, aynı sonucu yalnızca erteler.
Onarım mı, Değişim mi: 4 Kademeli Onarım-Değişim Eşiği
Endüstriyel bir dişlinin değiştirilmesine veya onarılmasına karar verirken temel değişken, onarım maliyetinin yeni bir ünitenin maliyetine oranıdır; bu oran teslim süresi, kritiklik ve onarım geçmişine göre değerlendirilir — bu yaklaşım, federal ekipman değiştirme kararlarında daha geniş ölçekte kullanılan NIST Handbook 135 yaşam döngüsü maliyeti metodolojisinin temelindeki maliyet oranı mantığıyla aynıdır.
Endüstriyel Bir Dişliyi Onarmak mı, Değiştirmek mi Daha Ekonomiktir?
Onarım maliyeti yeni bir ünitenin fiyatının yaklaşık 60% düzeyine ulaşana kadar, neredeyse her zaman dişliyi onarmak komple üniteyi değiştirmekten daha avantajlıdır — bu maliyet oranı kuralı, en az 2002 tarihli bir Plant Engineering çalışmasına dayanır ve günümüzde dişli onarım atölyelerinde hâlâ kullanılmaktadır.
Bu oranın altında onarım daha ekonomiktir; üzerinde ise yeni ünite, yorulma geçmişi bilinmeyen yenilenmiş bir gövdenin sağlayamayacağı garantiye, güncel verimliliğe ve bilinen bir hizmet ömrüne sahiptir.
4 Katmanlı Onarım-Değişim Eşiği
- Onarım maliyeti < yeni ünite maliyetinin 40% kadarıysa: Onarın. Bu oran, tekrarlayan arıza geçmişi bulunmayan bir dişlinin ilk onarımı için normal ekonomik sınırlar içindedir.
- Onarım maliyeti yeni ünite maliyetinin 40-60% kadarıysa: Koşullu karar verin. Teslim süresini (onarım genellikle birkaç gün ila birkaç hafta sürerken yeni ve özel imalat büyük bir ünitenin teslimi 5 ila 30+ hafta sürer) bu dişlinin daha önce kaç kez onarıldığıyla birlikte değerlendirin.
- Onarım maliyeti > yeni ünite maliyetinin 60% kadarıysa: Değiştirin (dişli kritik değilse veya asıl sorun yeni ünitenin teslim süresiyse durum farklı değerlendirilebilir).
- Üç yıldan kısa sürede ikinci veya üçüncü arıza meydana geldiyse onarım maliyeti ne olursa olsun: Yüzdeye bakmadan değiştirin – tekrarlayan arızalar yalnızca kötü şansa değil, ilk dişli seçimine veya çalışma koşullarına ilişkin bir soruna işaret eder.
Dişlinin kritiklik düzeyi, bu eşiğin nasıl değerlendirilmesi gerektiğini değiştirir. Rafta yedek ünitesi bulunan kritik olmayan redüktörlerde 40-60% oranındaki onarım maliyeti koşullu aralığa rahatlıkla girer ve duruş maliyeti ihmal edilebilir olduğundan onarım uygundur. Üretim hattında tek arıza noktası oluşturan bir redüktörde ise ekonomik denge değişir: plansız bir arızanın yol açtığı acil işçilik, ikincil hasar ve üretim kaybı, planlı onarım ile değişim arasındaki maliyet farkını çoğu zaman aşar; bu nedenle ilk aşınma belirtisinde onarımı planlamak, karar vermek için arızanın gerçekleşmesini beklemekten her zaman daha ekonomiktir.
Açıklayıcı Örnek. Bir tahıl tesisindeki mile monteli konveyör redüktörü için yaygın olarak kullanılan sektör maliyet modeli, doğrulanmış tek bir olay olarak değil gerçekçi bir bileşik örnek olarak bu hesabın uygulamadaki sonucunu gösterir: ilk aşınma belirtisinde planlanan revizyonun tahmini maliyeti $8,000-$10,000 iken aynı ünitenin plansız arızası; acil nakliye, fazla mesai işçiliği, sekiz saatlik üretim kaybı, ziyan olan ham madde, geciken sevkiyat cezaları ve rulman ile kaplinde oluşan ikincil hasar dâhil edildiğinde yaklaşık $97,500 tutar — bu, planlamayla önlenebilecek onarım maliyetinin yaklaşık on katıdır.
Dişli Onarım veya Revizyon Hizmeti Sağlayıcısı Nasıl Değerlendirilir?
Bir dişli onarım tedarikçisi seçerken yalnızca “telefona cevap vereni” tercih etmeyin. Bölgesel ölçekte faaliyet gösteren Houston Gear USA, Southern Gear, Buffalo Gear ve Brelie Gear gibi şirketlerden daha büyük ve önde gelen endüstriyel dişli imalatçılarına kadar; dişli imalat şirketleri, endüstriyel dişli tedarikçileri veya bağımsız onarım atölyeleri arasından seçim yaparken uygulanan durum tespiti sürecini burada da izleyin. Kritik redüktörü bir atölyeye göndermeden önce aşağıdaki soruları sorun.
Dişli Atölyesi Değerlendirme Filtresi
- Atölye, onarım teklifi vermeden önce yazılı bir arıza analizi raporu sunuyor mu, yoksa yalnızca fiyat mı bildiriyor? Yazılı rapor, teşhis ile tahmin arasındaki farktır.
- Ölçüm ve kalibrasyon ekipmanları NIST ile izlenebilir mi veya ISO/IEC 17025 kapsamında NVLAP tarafından akredite edilmiş mi? Bu, toleransları imalatçı şartnamelerine göre ölçen atölyeler ile hissiyata dayalı tahminde bulunanları ayıran ve nadiren sorulan bir sorudur.
- ISO 9001 sertifikasına sahipler mi ve bundan ayrı olarak redüktöre özgü belgelenmiş arıza analizi ve yeniden işleme deneyimleri var mı? ISO 9001, kalite yönetim sistemini doğrular ancak redüktör uzmanlığını özel olarak doğrulamaz — önde gelen dişli imalatçıları bile bazen derin bir redüktör uzmanlığı olmadan bu sertifikaya sahip olabilir; bu nedenle yalnızca tek bir soru sormayın.
- Redüktör dişlilerini kendi bünyelerinde mi işleyip imal ediyorlar, yoksa işi üçüncü taraf bir tedarikçiye yaptırıp üzerine kâr payı mı ekliyorlar? Bir atölyenin önceki bölümde belirtilen 5%-60% onarım maliyeti aralığını sunabilmesini sağlayan unsur, kendi bünyesindeki talaşlı imalat kabiliyetidir.
- Onarım ile komple revizyon için garanti hüküm ve koşulları nelerdir ve bunlar eski ve/veya üretimden kalkmış ünitelerde değişiyor mu? Onarım garantisinin koşulları standart değildir; sevkiyattan önce yazılı olarak belgelendiklerinden emin olun.
- Düz konik, çift helisli veya episiklik dişli takımları gibi özel dişli türlerini işleme konusunda belgelenmiş deneyimleri var mı, yoksa yalnızca standart düz ve helis diş profilleriyle mi çalışıyorlar? Yalnızca yaygın profilleri işleyen atölyeler, sıra dışı işleri çoğu zaman dışarıya yaptırarak süreyi ve maliyeti artırır.
Kalibrasyonun NIST’e izlenebilirliği ile ISO 9001 ve redüktör deneyimi arasındaki ayrım, birçok atölye talep üzerine geri dönüş süresi ve fiyat tahmini sunabilse de kendi ölçümlerinin hassasiyetine ilişkin sorulara çok azı hazırlıklı olduğundan, bu kılavuzda hem en az sorulan iki soru hem de en açıklayıcı iki sorudur.
Sektörel Görünüm: Dişli Bakımında Neler Değişiyor?
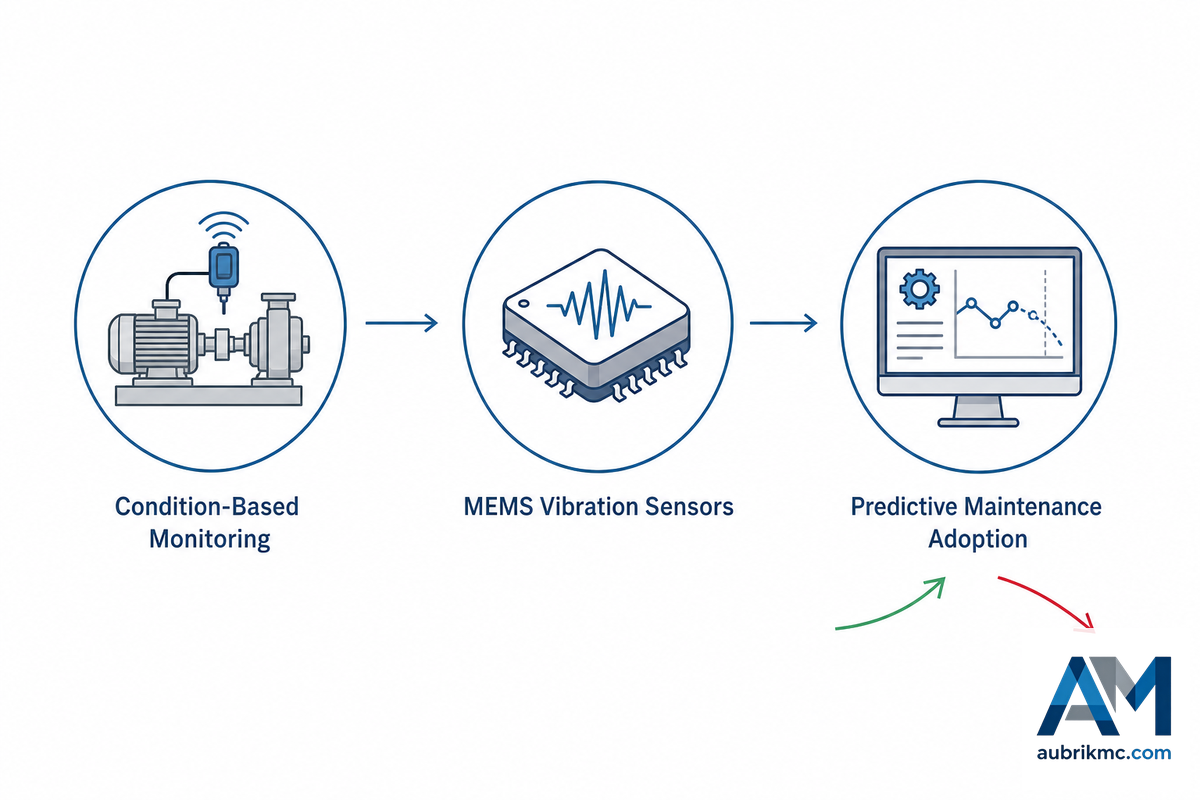
Koşul bazlı izleme, zorlu endüstriyel ortamlardaki büyük işletmelerin yanı sıra orta ölçekli atölyeler için de erişilebilir bir kabiliyete dönüşüyor ve bu durum kılavuzun ilk bölümündeki onarım mı değişim mi hesabını değiştiriyor; titreşim veya yağ analiziyle belirlenen erken aşamadaki çukurlaşma arızasına sahip bir dişli çoğu zaman onarıma aday olurken aynı arızanın ancak dişli sesli biçimde arıza belirtisi vermeye başladıktan sonra belirlenmesi çoğu zaman değişimi zorunlu kılar ve çeşitli analistlerin belirttiği 2026 için en önemli endüstriyel bakım trendlerinden biri gerçekten de gelişmiş koşul izlemedir; bu teknoloji artık otomasyon ve hareket kontrol sistemlerindeki gerçek zamanlı hız ve yük takibiyle kolayca entegre edilmektedir ve günümüzde izleme cihazlarında kullanılan ekonomik MEMS tipi ivmeölçerler bile birçok döner uygulama için tamamen yeterli olan 10kHz bant genişliğine sahiptir (daha yüksek hızlı üniteler için özel piezo sensörler mevcuttur).
27%
Kestirimci bakım kullanım oranı, 2025 (2024 yılındaki 30% oranından düştü)
10kHz
Güncel orta sınıf MEMS ivmeölçerlerin bant genişliği
Dürüstçe belirtilmesi gereken önemli nokta, teknolojideki ilerlemenin benimsenme hızını aşmış olmasıdır ve 2025 yılının başlarında yapılan bir sektör araştırması, kestirimci bakım kullanım oranının 2024 ile 2025 arasında birkaç puan azalarak 27% seviyesine gerilediğini göstermiştir; bu nedenle 2026 takviminde bakım sistemlerini geliştirmeyi planlayan her kuruluşun benzersiz bir fırsatı vardır: koşul izleme kabiliyetleri artık genel olarak uygun maliyetlidir ve önde gelen ekipman imalatçıları tarafından yaygın biçimde kullanılmaktadır, ancak orta ölçekli işletmelere hizmet veren bakım sağlayıcılarının çok azı bu kabiliyetleri henüz geniş ölçekte benimsemiştir.
Ayrıca, daha geniş kapsamlı endüstriyel redüktör onarım ve bakım hizmetleri pazarının 2030’ların ortalarına kadar orta düzeyde tek haneli bir oranda büyüyeceği öngörülmektedir — bu bilgi uzun vadeli planlama açısından yararlı olsa da yukarıdakilerden herhangi birini uygulama gerekçesi değildir; asıl gerekçe, koşul izleme teknolojisinin kullanımındaki boşluktur.
Sıkça Sorulan Sorular
S: Endüstriyel bir redüktör ne sıklıkla incelenmelidir?
Yanıtı Görüntüle
Standart hizmet koşullarındaki endüstriyel bir redüktörde genellikle üç ayda bir yağ numunesi alınması ve yılda bir görsel kontrol/dişli boşluğu kontrolü yapılması gerekirken tek arıza noktası oluşturan kritik bir ünitede aylık yağ numunesinin yanı sıra sürekli veya aylık titreşim izleme uygulanmalıdır. Yoğun toz, yıkama işlemleri ve geniş sıcaklık değişimleri gibi ağır ortam koşulları tüm aralıkları kısaltır ve çoğu zaman bütün kontrollerin aylık yapılmasını gerektirir.
S: Endüstriyel dişli yağlaması ne sıklıkla kontrol edilmeli veya değiştirilmelidir?
Yanıtı Görüntüle
Yağın durumu yalnızca sabit bir takvime göre değiştirilmek yerine incelemeyle aynı sıklıkta — standart hizmet koşullarında üç ayda bir, kritik varlıklarda aylık olarak — numune alınarak kontrol edilmelidir. Viskozitenin şartname değerinden yaklaşık 10-15% sapması, yüksek su içeriği veya artan parçacık sayısı, planlanan son değişimin üzerinden ne kadar kısa süre geçmiş olursa olsun yağ değişimini gerektirmelidir.
S: Endüstriyel bir redüktörün revizyonu genellikle neleri kapsar?
Yanıtı Görüntüle
Revizyon; söküm ve temizlikle başlar, ardından yalnızca kırılan parçayı değil gerçek kök nedeni belirleyen arıza analizi yapılır; daha sonra hasarlı dişli, rulman veya keçe tedarik edilir ya da kuruluş bünyesinde yeniden işlenir, OEM toleranslarına uygun hassas montaj gerçekleştirilir ve ünite yeniden hizmete alınmadan önce kalite testi yapılır. Hasarın türüne bağlı olarak onarım yöntemi, mevcut bir dişlinin yeni ünite maliyetinin yaklaşık 5-15% kadarı karşılığında düşük maliyetli ters-simetrik yeniden kullanımından 50-60% aralığındaki komple yeniden taşlama veya yeniden diş açma işlemine kadar değişebilir. Arıza analizi, takvim baskısı altındaki bir atölyenin aceleye getirme olasılığı en yüksek olan aşamadır ve uygulanan çözümün dişlinin ilk başta neden arızalandığını gerçekten giderip gidermediğini belirleyen de bu aşamadır.
S: Endüstriyel bir redüktör revizyonunun tipik maliyet aralığı nedir?
Yanıtı Görüntüle
Yayımlanan maliyet kademeleri redüktörün boyutuna ve seçilen onarım yöntemine göre büyük ölçüde değişir: asgari kapsamlı ters-simetrik dişli değişiminin maliyeti yeni ünite maliyetinin yaklaşık 5% kadarıyken komple yeniden taşlama veya yeniden diş açma işlemi yaklaşık 60% seviyesine çıkar. Seçenekler arasındaki fark tek başına onarım mı değişim mi kararını değiştirecek kadar büyük olduğundan tek bir rakam yerine onarım seçeneklerine göre kalemlere ayrılmış bir teklif alın.
S: Bir dişli onarım atölyesiyle çalışmadan önce hangi soruları sormalıyım?
Yanıtı Görüntüle
Fiyat teklifi vermeden önce yazılı bir arıza analizi raporu sunup sunmadıklarını, kalibrasyon ekipmanlarının NIST ile izlenebilir veya NVLAP tarafından akredite olup olmadığını, ISO 9001 sertifikasının redüktöre özgü onarım deneyimiyle desteklenip desteklenmediğini ve dişli işlemenin kuruluş bünyesinde mı yapıldığını yoksa dışarıya yaptırılıp üzerine kâr payı mı eklendiğini sorun. Özellikle kalibrasyon izlenebilirliğine ilişkin soru nadiren sorulur ve titiz çalışan atölyeleri tahmine dayalı çalışanlardan güvenilir biçimde ayırır.
S: Endüstriyel dişliler hangi malzemelerden yapılır?
Yanıtı Görüntüle
Endüstriyel dişliler çoğunlukla alaşımlı çelikten işlenir — yüzeyi sertleştirilmiş çelik dişliler standarttır — ve sert, aşınmaya dayanıklı bir diş yüzeyini tok, çatlamaya dayanıklı bir çekirdekle birleştirmek için sementasyon, indüksiyonla sertleştirme veya nitrürleme uygulanır. Bronz, dökme demir ve mühendislik plastikleri belirli düşük yük veya gürültü hassasiyeti bulunan uygulamalarda kullanılırken madencilik dişlilerinde ya da deniz tipi ünitelerde aşınma direnci için genellikle daha yüksek sementasyon derinlikleri tercih edilir.
S: Çatlamış veya kırılmış bir dişli dişi onarılabilir mi, yoksa dişlinin tamamı mı değiştirilmelidir?
Yanıtı Görüntüle
Büyük bir dişlide kırılmış veya çatlamış tek bir diş, kaynakla dolgu yapılıp yeniden işlenerek ya da kısmi diş değişimiyle çoğu zaman onarılabilir; çünkü büyük bir dişliyi tek bir hasarlı diş nedeniyle hurdaya ayırmak nadiren ekonomiktir — uzmanlar, ekonomik onarımın ancak dişlinin kendisi büyük olduğunda anlamlı olduğu konusunda genel olarak hemfikirdir. Küçük veya orta boy dişlilerde ise çatlamış bir diş, çoğu zaman komple dişli değişiminin kısmi onarım girişiminden daha ekonomik olduğunu gösterir; çünkü tamamen yeni bir dişlinin yeniden kesilmesi, son derece özel bir tek diş onarımından daha düşük maliyetli olabilir.
Bu Yazıyı Neden Hazırladık?
Aubrik, kaynak otomasyonu sistemlerinin yanı sıra son dönemde özel ve büyük çaplı endüstriyel dişliler ile döner yatak sistemleri üretmektedir; bu nedenle mühendislik ekibimiz yalnızca yeni ürün satın alan müşterilerden değil, yıllar önce başka tedarikçilerden dişli satın almış müşterilerden de onarım mı değişim mi ve inceleme konularında sorular almaktadır.
Bu kılavuz, boyutlandırma kılavuzumuzda ele alınan seçim sorularını değil, bir dişli birkaç yıl çalıştıktan sonra gerçekten karşılaştığımız bakım odaklı soruları yansıtır. Metindeki maliyet ve zaman çizelgesi değerleri, yayımlanmış birden fazla sektör kaynağından derlenmiştir ve dişlinin boyutuna, malzemesine ve atölyeye göre değişecektir; bunları fiyat teklifi olarak değil, planlama aralıkları olarak değerlendirin.
Referanslar ve Kaynaklar
- ISO 10825-1:2022, Dişliler, Dişli Dişlerinde Aşınma ve Hasar — Uluslararası Standardizasyon Örgütü
- ISO 20816-3:2022, Makine Titreşiminin Ölçülmesi ve Değerlendirilmesi, Bölüm 3 — İsveç Standartlar Enstitüsü (SIS)
- ISO 9001:2015, Kalite Yönetim Sistemi Gereklilikleri — Uluslararası Standardizasyon Örgütü
- Ulusal Gönüllü Laboratuvar Akreditasyon Programı (NVLAP) — ABD Ulusal Standartlar ve Teknoloji Enstitüsü
- OSHA Tazeleme Eğitimiyle Endüstriyel Ekiplerin Mevzuata Uyumunun Korunması — Machinery Lubrication (Noria Corporation)
- Titreşim Sinyali Analiziyle Redüktör Arıza Teşhisi — Sensors (MDPI), hakemli, 2024
- Titreşim Sinyallerinden CNN Tabanlı Redüktör Kusuru Tespiti — Sensors (MDPI), hakemli, 2023
- Madencilik Konveyör Redüktörleri için Aşınmaya Dayanıklı Kaplamalar — Materials (MDPI), hakemli, 2021
- Rüzgâr Türbini Redüktörü Arızası ve Yağlama Analizi — Materials Today: Proceedings (Elsevier), hakemli
- Redüktör Arıza Veri Kümesi: Değişken Hız ve Yük Altında Kusur Sınıflandırması — arXiv
- Bu Dişli Tahrik Sistemini Revize Etmek, Yükseltmek veya Değiştirmek mi Gerekir? — Plant Engineering
- Daha İyi Arıza: Dişli Arızası Terminolojisinin Geçmişi — Gear Technology
- 2026 için En Önemli 10 Endüstriyel Bakım Trendi — Advanced Technology Services
- 2025 Endüstriyel Bakımın Durumu — MaintainX
- Yağlayıcı Viskozitesinin Düz Dişli Aşınma Hızına Etkisine İlişkin Deneysel Bir İnceleme — NASA Technical Reports Server
- NIST Handbook 135, Federal Enerji Yönetimi Programı için Yaşam Döngüsü Maliyeti Kılavuzu — Ulusal Standartlar ve Teknoloji Enstitüsü
İlgili Yazılar
- Endüstriyel Dişli Kabiliyet Kılavuzu — 200-6000mm Boyutlandırma ve Hassasiyet Sınıfı Seçimi
- Döner Yataklar — Teknik Özellikler, Türler ve Döner Tahrik Sistemleri
- Döner Yatak Bakımı ve Onarım mı Değişim mi Kılavuzu
- Özel CNC İşleme ve Dişli Yeniden İmalat Kabiliyeti
- Özel CNC İşleme: Beklentiler Kılavuzu
- Metal Kaynak Hizmetleri: Satın Alma Değerlendirme Kılavuzu



