
Aubrik Şirketi ile İletişime Geçin

Aubrik teknik ekibi tarafından Temmuz 2026’da güncellendi
Kazan üretim ekipmanı, yassı çelik sac levhaları ve boruları kullanıma hazır bir kazana dönüştüren makine dizisinden oluşur. Kısacası, tesisin üretim alanındaki fabrikadır: sac levha ve boru kesme (CNC ve oksi-yakıt), sac levha haddeleme ve şekillendirme, membran panel SAW kaynağı, borudan boruya kaynak, borudan boru aynasına kaynak, bükme, bağlama ve konumlandırma ile kalite kontrol (NDT ve hidrostatik test). Bu kılavuz, ilk kesimden son teste kadar bu diziyi ele alarak her ekipmanı tanımlar, geçerli ASME ve EN kodlarını açıklar, kullanılan malzemeleri belirtir ve bunlarla imal edilen basınçlı parçaları ve kazan türlerini açıklar.
Bu metin, komple bir hat veya hattın birden fazla ekipmanını satın almaktan sorumlu imalathane sahipleri ve mühendisler için hazırlanmıştır; amaç, tek bir kesme makinesi ya da yalnızca bir basınçlı parçaya yönelik kaynak sistemi satın almak değildir. Mümkün olan yerlerde hesaplamalar verilmiştir, ancak gerçek değerler projeye özgü koşullara bağlıdır.
Kısa Teknik Özellikler: Genel Bakışta Kazan Üretim Hattı
| Ana istasyonlar | 7–8: kesme → silindirleme → hazırlık → membran kaynağı → boru kaynağı → bükme → montaj → NDE/hidrostatik test |
| Temel panel yöntemi | Çift telli tozaltı ark kaynağı (SAW) |
| Temel boru birleştirme yöntemi | Orbital GTAW (TIG) / direnç kaynağı |
| Geçerli standartlar | ASME BPVC Bölüm I / IV / V / VIII / IX · EN 12952 / 12953 · PED 2014/68/EU |
| Üretilen kazan aileleri | Su borulu (membran su duvarlı) ve alev borulu (gövdeli) |
Kazan Üretim Ekipmanı Nedir (ve Ne Değildir)?
Alıcılar bu karışıklık nedeniyle haftalar kaybeder: terim aratıldığında kazan satıcıları ile makine üreticileri yan yana çıkar ve yanlış tedarikçi kısa listesi maliyetli bir sapmaya yol açar. ABD Enerji Bakanlığının buhar kazanı rehberi çalışan kazanı ele alırken bu rehber, kazanı üreten makinelerin 7 aşamasını ele alır.
“Kazan üretim ekipmanı” terimi, buhar ve sıcak su jeneratörlerinin kendisinden daha geniş bir kapsamı ifade eder. Pazar, komple kazan sistemleri satan şirketler ile bu sistemleri üretmeye yarayan makineleri satan şirketler olarak ikiye ayrılır. Burada ikinci gruptan söz edilmektedir: ısı geri kazanımlı buhar jeneratörleri ve diğer basınçlı kaplar dâhil olmak üzere ASME BPVC Bölüm I veya Bölüm VIII ile Avrupa EN 12952 ve EN 12953 standartlarına göre üretilen kazanların basınçlı parçalarını imal etmekte kullanılan ekipmanlar.
Ekipmanlar işlevlerine göre beş ailede toplanır:
- Kesme: İlk adımdır. İmalathaneye istenen boyda gelen çelik sac levha alınır ve teknik resimlere göre, genellikle CNC plazma veya oksi-alev makineleri kullanılarak ayrı kazan borusu, gövde sacı ya da kollektör parçaları hâlinde kesilir.
- Şekillendirme: Silindirlenmiş boru veya gövde bölümleri; bükülmüş, silindirlenmiş ya da flanşlanmış kollektörler ve hazırlanmış kenarlar, sac levha ile boruları montaja hazırlar. Ekipmanlar arasında sac levha silindirleri ve bükme makinelerinin yanı sıra kaynak ağzı hazırlamak için kenar frezeleme makineleri bulunur.
- Kaynak: Asıl işi bu makine kategorisi yapar. Süreç, kazanın su duvarları (membran paneller) için SAW kaynağıyla başlar; borudan boruya ve borudan boru aynasına otomatik kaynak sistemlerini (genellikle TIG torçları ve kontrollü yörünge otomasyonu ile) ve yüksek sıcaklık alaşımlı basınçlı parçalar için özel kaynak makinelerini kapsar.
- Montaj ve Bağlama: Parçalar şekillendirme ve kaynak makinelerinden çıktıkça, tamamlanmış kazanın boyutsal şartlarını karşılayacak şekilde konumlandırılır ve sabitlenir. Hidrolik kelepçeler, mastarlar ve konumlandırma cihazları panel ve boruların hassasiyetini ve rijitliğini sağlar.
- Muayene: Radyografik (RT) veya ultrasonik (UT) muayeneden geçirilen basınçlı parçalar, iç ve yüzey kusurları bakımından standartların şartlarını karşılamalıdır. Son hidrostatik (HS) veya pnömatik test, basınçlı parçanın tasarım basıncı ve sıcaklığını ihmal edilebilir sızıntıyla taşıyabildiğinin kesin kanıtıdır.
Kazan üretim ekipmanı satan bir tedarikçi, tüm hattı entegre bir paket olarak sunabilir. İmalatçılar ekipmanı türüne göre de satın alabilir (bir yerde kaynak istasyonu, başka bir yerde silindirleme makinesi) ve entegrasyonu kendileri yapabilir. Tipik bir tesisteki malzeme akışını izleyerek ekipmanları adım adım ele alıyoruz.
Hattın neleri üretmediğini bilmek de aynı ölçüde yararlıdır. Kazan üretim hattı basınçlı parçaları üretir; bunların çevresindeki yardımcı ekipmanlar ise dışarıdan satın alınarak sahada entegre edilir — besleme suyu pompaları ve su sistemleri, blöf separatörleri, yanma ve brülör kumanda sistemleri, egzoz ve havalandırma bacaları ile tesisi çalıştıran elektrik panelleri ve enstrümantasyon. Bu yardımcı kalemleri ayrı bir tedarik süreci olarak ele alın ve makine kapsamını gerçekten imal edilen basınçlı parçalara göre belirleyin.
Sac Levhadan Basınç Testine 7 Aşamalı Akış
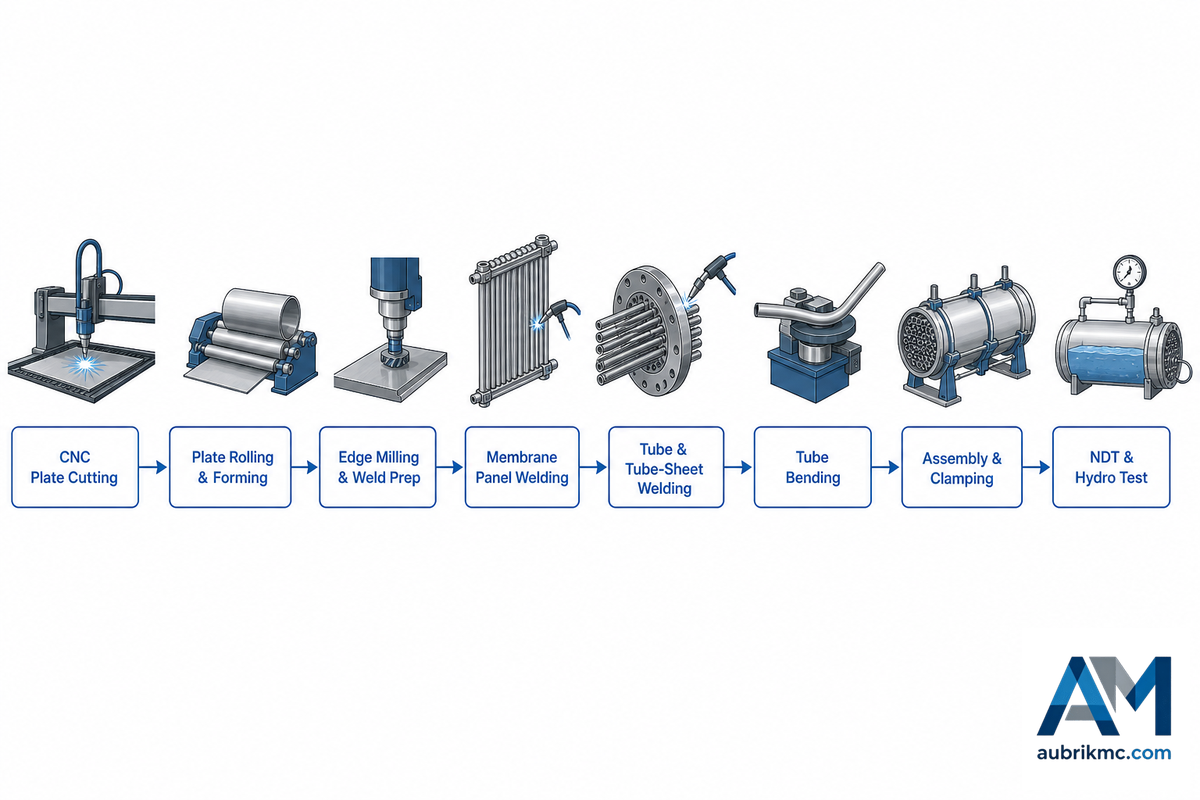
İster kazan tamburu, ister ısı geri kazanımlı buhar jeneratörü bölümü, ister ekonomizer modülü olsun, her basınçlı parça belirli kaynak ve test prosedürleri gerektirir. Genel model olarak bu 7 aşamalı “Sac Levhadan Basınç Testine” akış kullanılacaktır: 1. Kesme 2. Şekillendirme 3. Membran panel kaynağı 4. Borudan boruya kaynak 5. Borudan boru aynasına kaynak 6. Montaj ve Bağlama 7. NDT ve Hidrostatik Test
| Aşama | Ekipman | İşlevi |
|---|---|---|
| 1. Kesme | CNC plazma / oksi-alev kesme makinesi | Sac levhayı teknik resme göre şekillendirir; plazma, ince ve orta kalınlıktaki sac levhayı hızla keserken oksi-alev, kalın karbon çeliği kesitleri işler. |
| 2. Silindirleme ve şekillendirme | 3 valsli sac levha silindiri, panel bükme makinesi | Gövde ve ocak gömleklerini dairesel biçimde silindirler; su duvarı panellerini profile göre büker. |
| 3. Kenar hazırlığı | Kenar frezeleme / kaynak ağzı açma makinesi | Dikişlerin boşluk üzerinde köprü oluşturmak yerine tamamen kaynaşması için kaynak ağızlarını işler. |
| 4. Membran kaynağı | Çok torçlu SAW panel kaynak makinesi | Su duvarı panellerini oluşturmak için lama kanadı boruya iki taraftan birleştirir — hattın üretim kapasitesini belirleyen ana istasyondur. |
| 5. Boru kaynağı | Orbital TIG / boru aynası kaynak makinesi | Su, buhar ve kızdırıcı boruları ile borudan boru aynasına birleştirmeleri sızdırmaz biçimde kaynaklar. |
| 6. Montaj | Hidrolik bağlama, kaynak pozisyonerleri | Genel kaynak işleminin boyutsal hassasiyetini korumak için tamburları, panelleri ve boru demetlerini konumda tutar. |
| 7. NDE ve hidrostatik test | RT / UT kusur dedektörleri, hidrostatik test düzeneği | Radyografi ve ultrasonik muayene yüzey altı kusurlarını bulur; hidrostatik test, montaj sevk edilmeden önce uygunluğunu kanıtlar. |
Prosesin montaj ve test kısmına yetersiz kaynak ayırmayın; daha erken ve daha düşük maliyetle bulunması gereken kusurlar burada ortaya çıkarak geç ve pahalı bir aşamada ciddi yeniden işleme, hatta hurdaya ayırma gerektirebilir. Kazan üretim hattı yalnızca bir makine topluluğu değildir; işlemekte olan bir kalite sistemidir ve NDT/HS kapasitesi buna göre planlanmalıdır.
Uygulamacılar panellerde sorunların nerede çıktığını açıkça belirtir. Tekrarlanan şikâyet deformasyondur: sektör forumlarındaki kaynakçılar, yalnızca makineye güvenmek yerine dikkatli kaynak birleştirmesi hazırlığı, geniş salınımlardan kaçınma ve disiplinli kaynak sıralamasıyla deformasyonu kontrol ettiklerini anlatır. 12 m’lik bir hat boyunca bir milimetre sapan membran panel kendini hemen belli etmez. Sorun hidrostatik testte ortaya çıkar ve düzeltme maliyeti, bir fikstürün maliyetinin birkaç katına ulaşır. Ekipman üreticileri bu soruna yönelik çözümler geliştirmiştir: tescilli US7028882B2 patenti, kazan borusu paneline kaynak dolgu kaplaması uygulayan ve aynı işlemde paneli doğrultan bir düzeneği açıklar.
💡 Uzman İpucu
İşletme genişletiliyor ve yeni istasyonlar ekleniyorsa mekanik ve yazılım arayüzlerine dikkat edin. Bir makinenin çıktısı, ister bükme makinesinden çıkan panel ölçüsü ister kaynak başlığının boru çapı aralığı olsun, bir sonraki aşamaya sorunsuz geçebiliyor mu? Uyumsuz makineleri sonradan uyarlamak, başlangıçta doğru ekipmanı seçmekten çok daha maliyetli olabilir.
Kazan Basınçlı Parçalarının Üretimindeki Kaynak Yöntemleri
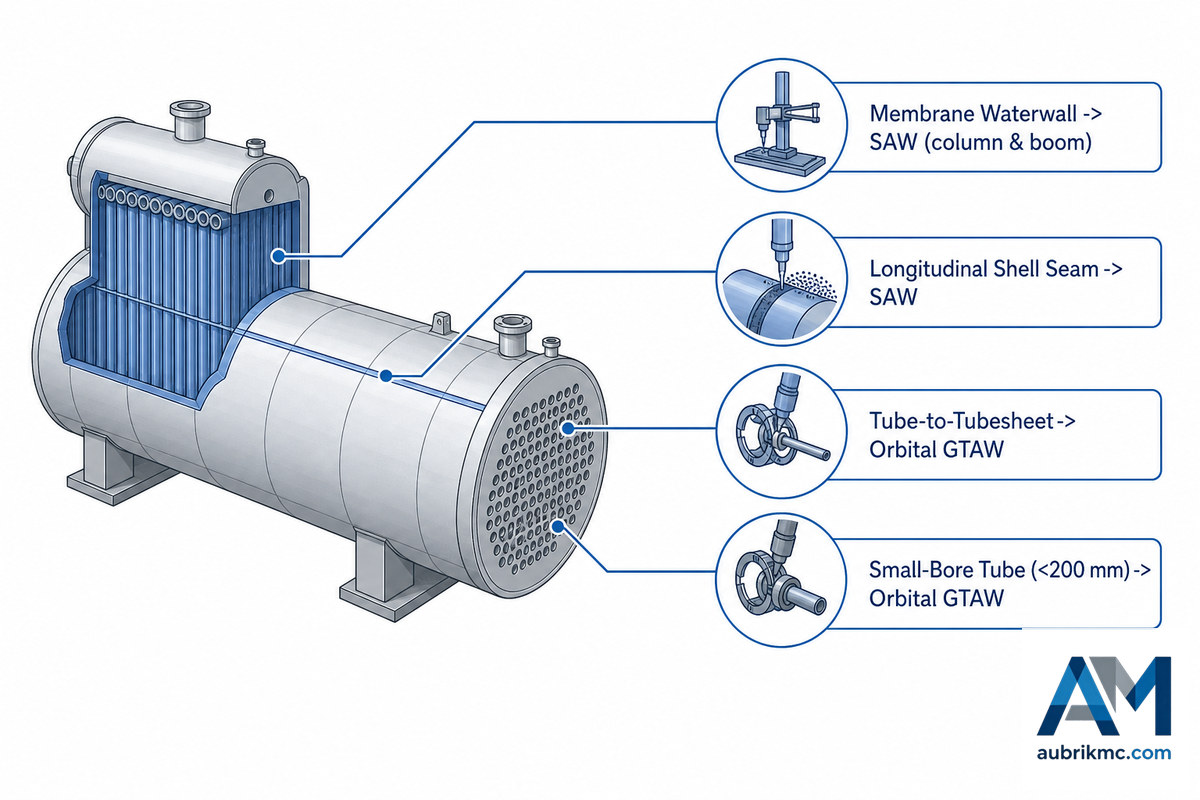
Bir kazandaki tüm işler için tek bir “en iyi” kaynak yöntemi yoktur. Her basınçlı parçada kaynak birleştirmesinin geometrisi, konumu ve uzunluğu belirli yöntem seçeneklerini daha uygun kılar; bu nedenle ekipman sipariş etmenin tek doğru yolu, her şeyi tek bir ekipmanda otomatikleştirmeye karar vermek yerine Her Birleştirmeye Uygun Yöntem Matrisi kullanmaktır.
| Basınçlı parça | Kaynak birleştirmesi türü | Tipik ölçü | Yöntem | Uygunluk nedeni |
|---|---|---|---|---|
| Membran su duvarı paneli | Kanattan boruya köşe kaynağı | Boru ⌀22–108 mm, 3–16 mm sac levha | Çift telli SAW | Uzun ve düz dikişlerde yüksek yığma hızı ve örtülü ark avantaj sağlar. |
| Gövde / tambur boyuna dikişi | Kalın alın birleştirmesi | 12–100 mm et kalınlığı | SAW | Düz konumda az sayıda paso ile derin nüfuziyet. |
| Bombeli kapak | Alın / köşe kaynağı | Çapa göre değişir | SAW / GTAW | Kavisli profil, farklı konumlarda çalışma esnekliği gerektirir. |
| Ocak gömleği dikişi | Alın birleştirmesi | 6–20 mm | SAW | Silindirleme sonrasında düz konumda dairesellik. |
| Su / kızdırıcı borusu birleştirmesi | Boru alın birleştirmesi | ⌀25–63 mm | Orbital GTAW (TIG) | SAW yönteminin erişemediği küçük çaplı ve konum dışı işler. |
| Borudan boru aynasına (kollektörler, eşanjörler) | Borudan sac levhaya | ⌀15–170 mm, 1–20 mm et kalınlığı | Orbital TIG / direnç kaynağı | Isıl çevrim altında sızdırmazlık; tekrarlanabilir nüfuziyet. |
| Ekonomizer / kanatlı boru | Kanat kaynağı | Sürekli kanat | HF / SAW | Yüksek hacimli kanat birleştirme. |
| Kollektör dikişi | Alın birleştirmesi | ⌀60–120 mm | SAW + GTAW | Kaynak birleştirmesi boyunca değişen kalınlık. |
| Nozullar ve bağlantı parçaları | Üstten oturtmalı / içinden geçirmeli | Değişir | GTAW / SMAW | Yığma hızından çok esnekliğin önemli olduğu kısa ve farklı konumlardaki kaynak dikişleri. |
| Genel montaj kapatma dikişi | Kapatma kaynağı | Değişir | SAW / GTAW | Montajın nihai boyutsal kontrolü. |
SAW yönteminin öne çıktığı alan yığma hızıdır. Düz panel dikişlerinde tek telli tozaltı ark kaynağı, tel çapına ve polariteye bağlı olarak saatte yaklaşık 8–18 kg kaynak metali yığabilir; kaynak araştırma enstitüsü EWI verilerine göre çift telli konfigürasyon, ısı girdisinde büyük bir artış olmadan tek telli sisteme kıyasla yaklaşık 20% daha fazla yığma sağlar. Çok telli tandem sistemler bu değeri daha da yükseltir. Buna karşılık koruyucu gazlı MIG/MAG genellikle yaklaşık 3.6–5.4 kg/h, örtülü elektrot kaynağı ise 2–4 kg/h yığar; bu nedenle tek bir SAW başlığı, bir su duvarında kullanılan birkaç manuel torcun yerini alabilir. Çok torçlu membran kaynak makineleri genellikle 1,600–2,500 mm çalışma genişliği boyunca 4–6 torçla çalışır ve standart bir makine 8 saatlik vardiyada 1,000 m’nin çok üzerinde kaynak yapabilir. Uzun gövde ve tambur dikişlerinde aynı SAW başlığı genellikle bir kolon-bom kaynak manipülatörü üzerinde taşınır; bu sistem iş parçasını hareket ettirmek yerine arkı kontrollü hızla kaynak birleştirmesi boyunca ilerletir.
Membran duvarlarda SAW mı, MIG/MAG mı kullanılmalı?
3 mm ve üzeri malzemelerdeki uzun, düz su duvarı dikişlerinde çift telli SAW; yüksek nüfuziyeti, yığma hızı ve eriyik banyosunu koruyan toz örtüsü sayesinde baskın yöntemdir. Ancak SAW her sorunu çözmez — kaynak tozunun desteklenmesini gerektirir, düz/yatay konumlarla sınırlıdır ve genellikle yaklaşık 200 mm’nin altındaki boru çaplarında kullanımı sınırlıdır.
Canadian Metalworking tarafından da belirtildiği gibi, büyük elektrotların tümü en iyi seçenek değildir. Kısa kaynak dikişleri, küçük çaplı borular ve konum dışı işler açıkça orbital TIG veya direnç kaynağı gerektirir; bu nedenle bir kazan hattında paneller için membran panel kaynak makinesi, borular için ise borudan boruya kaynak makinesi birlikte kullanılır.
📐 Mühendislik Notu
LOP. Kaynak nüfuziyetindeki eksiklik (LOP), borudan boru aynasına birleştirmelerdeki yaygın arıza nedenidir. Sektörel muayene literatüründe LOP, besleme suyu kimyasının veya kaynak nüfuziyetinin kontrolden çıkması durumunda, kazan borusu duvarındaki LOP ile birlikte en yaygın kazan borusu arıza biçimlerinden biri olarak sıkça belirtilir. Orbital TIG, ark gerilimi kontrolörüyle birlikte torç yüksekliğini kontrol ettiğinden, torcu düzensiz biçimde oval veya daireselliğini kaybetmiş bir borunun üzerinde sabit mesafede tutmak mümkündür. Aubrik tarafından teslim edilen bir eşanjör hattında orbital borudan boruya kaynak makinesi, 304 paslanmaz çelikten 50 gövde-boru tipi ünitede (boru ⌀25 mm × 3 mm et kalınlığı) 99.5% kaynak kabul oranı sağlamıştır — bu değer şirket tarafından bildirilmiştir.
İlk kızdırıcı sözleşmesini kazanan ve membran SAW başlığını borudan kollektöre birleştirmelerde kullanmaya çalışan bir imalathane düşünün. Ark ince tel üzerinde sapar, nüfuziyet değişir ve radyografik muayene bir dizi kaynak birleştirmesini reddeder. American Welding Society forumundaki kaynakçılar tam olarak bu durumu anlatır: düzgün erimeyen ince tozaltı kaynak teli, tutarsız nüfuziyete yol açar. Bu birleştirmelerde baştan itibaren orbital TIG kullanılmalıydı. Daha yavaş gelişen bir arıza biçimi ise yöntemden değil kimyadan kaynaklanır — kaynak dikişinin muayeneden geçmesinden yıllar sonra, besleme suyu arıtımının kontrolden çıktığı buhar sistemlerinde kostik gerilmeli korozyon çatlaması görülür.
Su Borulu ve Alev Borulu Kazanlar: Kazan Türü Ekipmanı Nasıl Belirler?
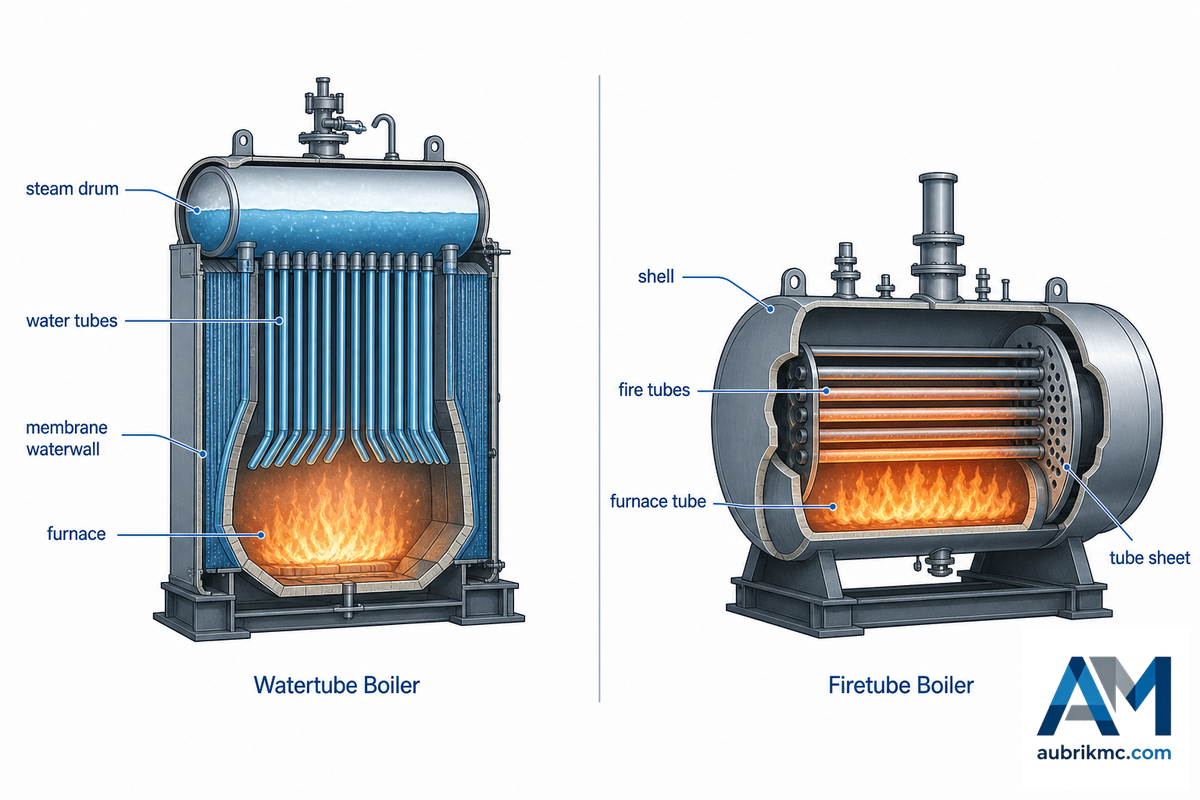
Üretilecek kazan ailesine bağlı olarak gerekli ekipmanlar değişebilir. Her iki türde de su ve alev, borunun farklı taraflarında konumlandırılır; bu düzen de azami basıncı ve kaynak işlerini belirler.
Su borulu kazan
Su boruların içinden, sıcak gaz ise dışından akar. Membran su duvarı panelleri ve tamburlarla üretilir ve daha yüksek basınç ile sıcaklıklara dayanabilir — enerji santrali kazanlarındaki su duvarları yüksek sıcaklık bölgesinde çalışır. Membran panel SAW kaynağı yoğun ekipman kullanımı gerektirir.
Alev borulu (gövdeli) kazan
Sıcak gaz, suyla dolu bir gövdenin içindeki borulardan akar. Daha az karmaşık ve daha dayanıklıdır, ancak su borulu kazandan daha düşük basınçlarda çalışır. Her ürün için gövde silindirleme ve borudan boru aynasına kaynak gerekir.
Su borulu kazanı mı, alev borulu kazanı mı imal etmek daha zordur?
Su borulu kazanların imalatı daha zordur; membran panel kaynağını gerçekleştirmek için daha fazla kaynak ekipmanı gerektirir ve daha yüksek basınç ile sıcaklıklarda çalıştıklarından daha yüksek malzeme kalite sınıfına sahip borularla ve çok daha dar kaynak toleranslarıyla üretilir. Alev borulu kazanlarda basınç esas olarak gövde dikişi ve borudan boru aynasına birleştirmeler tarafından tutulur ve bunların hiçbiri kolay değildir.
Membran su duvarı paneli son derece düşük rijitliğe sahip ve deformasyona duyarlı bir yapıdır; bu nedenle membran panel kaynak makineleri, 12 m’lik panel boyunca boru ile lama arasındaki boşluğu korumak için dikiş takip sistemi kullanır.
Gerçekte ekipmanların çoğu yine aynıdır: endüstriyel buhar kazanı, su ısıtma kazanı, deniz kazanı, ısı geri kazanımlı buhar jeneratörü ve daha küçük taşınabilir kazan. Uygulamalar değişse de temel basınçlı parçalar aynıdır — buharı üretme biçimleri budur. Kazan imalatının günlük gerçekliği budur. Standart, kazan türüne göre belirlenir: ASME Kazan ve Basınçlı Kaplar Kodu kapsamında Bölüm I güç kazanlarını, Bölüm IV ise ısıtma kazanlarını düzenler ve her birinin kendine özgü muayene şartları vardır.
Kazan Çeliği ve Boru Malzemeleri: Malzeme Kaynak Prosedürünü Neden Belirler?
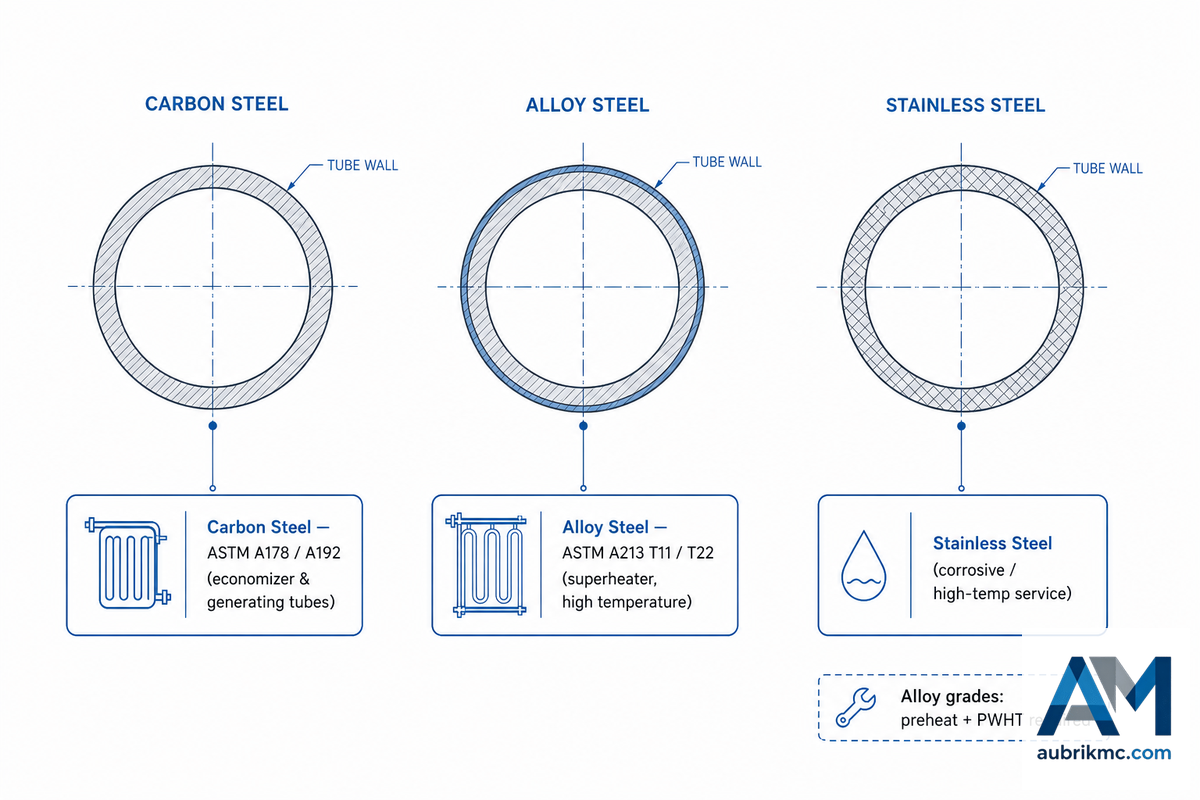
Yanlış malzeme kalite sınıfını seçmek, geç aşamada ortaya çıkan pahalı bir hatadır. 2.25% Cr–1% Mo kızdırıcı borusunu karbon çeliğine yönelik bir kaynak prosedürüyle kaynaklayan bir imalathane düşünün: ısıdan etkilenen bölge sertleşir, ısıl çevrim altında çatlar ve arıza teslimden yıllar sonra ortaya çıkar. ASME BPVC tarafından atıfta bulunulan malzeme kuralları, tam olarak bu sonucu önleyen ön ısıtma ve kaynak sonrası ısıl işlemi belirler.
Boru seçimi, ekipman seçiminin bir unsurudur — boru malzemesi tercihi, tesisin uygulayabilmesi gereken kaynak prosedürünü, ön ısıtmayı ve kaynak sonrası ısıl işlemi belirler. Kazan borusu malzemeleri, çalışma sıcaklığı arttıkça basit karbon çeliğinden krom-molibden alaşımlarına kadar uzanır.
Malzeme kalite sınıfını çalışma koşulları belirler. Enerji üretiminde kullanılan bir su duvarı, ocak içinde ışınımla yayılan ısıyı emer ve boru cidarını sürekli basınç altında tutan basınçlarda kızgın buhar taşırken sıcak su ünitesi akışkanı çok daha hafif çalışma koşullarında dolaştırır. Daha yüksek malzeme kalite sınıfına sahip borular, ısı akısının en yüksek olduğu yerlerde dayanıklılık ve sürünme direnci sağlar; ayrıca tamamlanmış kazanın kullanım ömrü boyunca gerektireceği bakım miktarını belirler. Yüksek verimli tasarımlar çıtayı daha da yükseltir: daha sıkı enerji verimliliği hedefleri daha sıkı kaynak kalitesi gerektirir; bu nedenle parametreleri kaydeden ekipmanlar standart hâline gelmektedir.
| Malzeme kalite sınıfı | Tür | Kaynağa etkisi |
|---|---|---|
| ASTM A178 / A192 | Karbon çeliği | Standart kazan ve kızdırıcı borusu; kaynağı kolaydır, yüksek sıcaklık uygulamaları sınırlıdır. |
| ASTM A213 T11 | 1.25% Cr – 0.5% Mo alaşımı | Daha yüksek oksidasyon direnci; genellikle ön ısıtma ve kontrollü soğutma gerektirir. |
| ASTM A213 T22 | 2.25% Cr – 1% Mo alaşımı | Sürünme koşullarında kullanım; genellikle ön ısıtma ve kaynak sonrası ısıl işlem gerekir. |
| Paslanmaz çelik (ör. 304) | Östenitik paslanmaz çelik | Eşanjörler için korozyon direnci; temiz koruyucu gaz ortamı ve hassas ısı kontrolü. |
📐 Mühendislik Notu
Bu yüksek krom-molibdenli çeliklerin (T11, T22 ve üzeri) kaynaklanabilirliği, alaşım içeriği arttıkça azalır. Genel olarak gevrek ısıdan etkilenmiş bölgeleri ve çatlamayı önlemek için hem kaynak öncesi ön ısıtma hem de kaynak sonrası ısıl işlem (PWHT) gerekli hâle gelir. Kesin değerler, ilgili et kalınlığı ve malzeme kalite sınıfı için onaylı kaynak prosedüründen ve geçerli ASME Bölüm I kaynak şartlarından alınmalıdır. Bağlamdan bağımsız olarak verilen her değer yalnızca rehberlik amacıyla değerlendirilmelidir.
Standartlar ve Uygunluk: ASME BPVC, EN 12952/12953 ve National Board
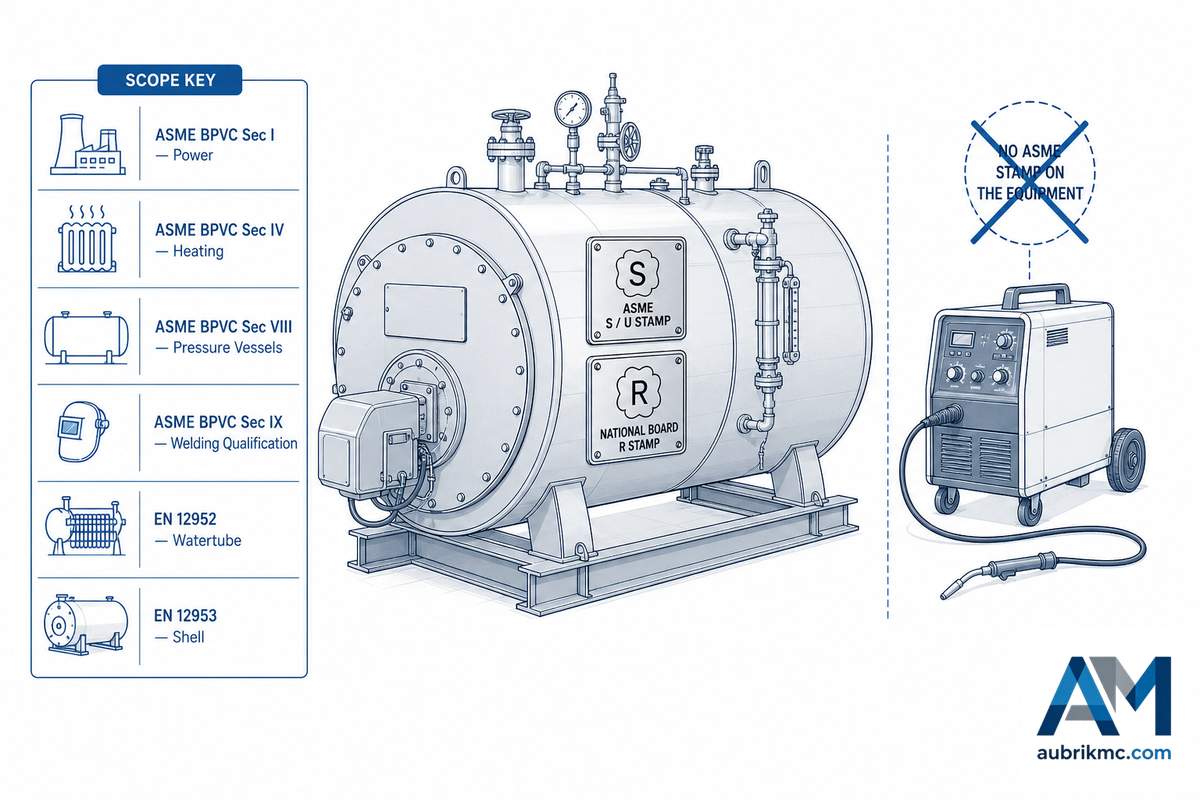
Bu konudaki bir hata yüksek maliyetlidir. Dikiş takip özellikli bir panel kaynak sistemi satın alan, makinenin uygunluk sağladığını varsayan ve hiçbir kaynak prosedürü yeterlilik onayından geçirilmediği için yetkili muayenede başarısız olan bir imalatçıyı düşünün. ASME Kazan ve Basınçlı Kaplar Kodu ayrımı net biçimde ortaya koyar: Bölüm I bitmiş güç kazanını düzenlerken Bölüm IX, kaynak prosedürü ile kaynakçının yeterliliğini belirler. Bir basınçlı parçanın reddedilmesi, tamamlanmış imalatın kesilerek sökülmesi anlamına gelir ve bu işçiliğin 100% kadarı boşa gider.
Denetim kanıtının temelini oluşturan Kod ile Makine Arasındaki Ayrım şudur: Kazan kodu, kaynak dikişini oluşturan makineyi değil, nihai basınçlı parçayı düzenler. Hiçbir kazan imalat makinesi “ASME Sertifikalı” değildir. Ekipmanın sunduğu; proses tekrarlanabilirliği, dikiş takibi ve kaynak verileri dâhil proses kontrolüdür ve bu sayede kod kapsamında yeterlilik onayı alınmış bir prosedürle koda uygun bir kazan imal edilebilir.
Bu ayrım denetimde ciddi sonuçlar doğurur. Panel kaynak sistemindeki dikiş takip donanımının kaynak dikişini “koda uygun” hâle getirdiğini varsayan bir imalatçı, yetkili muayenede asıl önemli olanın yeterlilik onaylı bir prosedür, yeterlilik belgeli bir kaynakçı ve her ikisini destekleyen belge zinciri olduğunu öğrenir. Makine araçtır; ASME Bölüm IX yeterliliği ise onu kullanma ehliyetidir.
| Kod | Kapsam |
|---|---|
| ASME BPVC Bölüm I | Güç kazanlarının imalatı (nihai ürün). |
| ASME BPVC Bölüm IV | Isıtma kazanlarının imalatı. |
| ASME BPVC Bölüm V | Tahribatsız muayene (RT, UT ve ilgili yöntemler). |
| ASME BPVC Bölüm VIII | Basınçlı kapların imalatı. |
| ASME BPVC Bölüm IX | İmalat kodlarının gerektirdiği kaynak ve operatör yeterliliği (WPS, PQR). |
| EN 12952 | Su borulu kazanlar (Avrupa uyumlaştırılmış standardı). |
| EN 12953 | Gövde tipi (alev borulu) kazanlar (Avrupa uyumlaştırılmış standardı). |
| PED 2014/68/EU | 0.5 bar üzerindeki basınçlı ekipmanlar için AB uygunluğu. |
Kuzey Amerika : Yeni imalatta ASME Kazan ve Basınçlı Kaplar Kodu kapsamında güç kazanları için “S”, basınçlı kaplar için “U”; National Board kapsamında onarım/değişiklikler için “R” damgası. Avrupa : Her ikisi de Basınçlı Ekipmanlar Direktifi (2014/68/EU) kapsamında olmak üzere su borulu kazanlarda EN 12952; gövde tipi kazanlarda EN 12953. İhracat yapılıyorsa çelik kesilmeden önce damgalama stratejisini – Kuzey Amerika için ASME ve National Board; Avrupa için PED – belirleyin; çünkü basınçlı bir parçanın reddedilmesi yeniden işleme gerektirir.
Kazan Üretim Hattı Nasıl Belirlenir?
Hat seçimi aslında hedeflenen üretim kapasitesi aralığının, proses bileşiminin ve zincirin hangi bölümünün tesis içinde yürütülüp hangisinin dışarıdan tedarik edileceğinin belirlenmesidir. Başlangıç referansı olarak ürün çeşitliliğini aşağıdaki koşullara göre zorlayarak değerlendirin.
| Üretim kapsamı şunlardan biriyse… | Şunlara öncelik verin… |
|---|---|
| Küçük paket tip kazanlar, karma işler | Standart genişlikte bir membran panel kaynak sistemi + bir boru kaynak makinesi; üretim hacmi gerekli kılana kadar ağır sac bükme işlerini dışarıdan temin edin. |
| Sürekli orta hacimli üretim | Tesis içi kesme, bükme, membran SAW ve boru kaynağı; kalite maliyetini kontrol etmek için NDE kapasitesi ekleyin. |
| Büyük enerji santrali su duvarları | Geniş çok torçlu SAW, daha yüksek boru malzemesi işleme kapasitesi ve eksiksiz montaj + muayene istasyonları. |
Yakma ekipmanı — brülörler ve bunların kumanda sistemi — tesiste imal edilmek yerine paket ünite olarak sipariş edilir; bu nedenle makine kapsamını fiilen imal edilen basınçlı parçalara göre belirleyin. Kazan üretim ekipmanı üreticilerini karşılaştıran alıcılar, daha düşük ilk yatırım bedeli karşılığında kumanda sisteminin yaşı ve yedek parça riski belirsizliğini getiren ikinci el kazan üretim ekipmanını da değerlendirmelidir. İster endüstriyel kazanlar, ister ticari kazanlar, ister enerji santrali su duvarları imal edilsin, satın alma sırasını tek bir soru belirler: Hangi istasyon üretim kapasitesinin darboğazıdır ve hangisi kalite kontrol noktasıdır? Tek kaynaktan veya birden çok kaynaktan tedarik seçimi gerçek bir ödünleşmedir. Muayene başarısız olduğunda sonuçtan tek bir tedarikçi sorumlu olur; birden fazla tedarikçi bileşen maliyetini düşürebilir ancak entegrasyon riskini imalat tesisine bırakır. Optimum ekipman çözümü; üretim hacmi, kaynak güvenilirliği ve donanım yatırımını destekleyen verimlilik avantajlarını istasyon ve bileşen bazında dengeler. Aynı makine platformu, daha küçük paket tip kazanlar üreten yerel bir fason imalatçıya da enerji santralleri için su duvarı panelleri üreten büyük bir imalatçıya da hizmet verebilir; çünkü makine platformu, torç sayısına ve imal edilecek panel sayısına göre ölçeklenir.
Örneğin, siparişe özel boru imal eden orta ölçekli bir imalatçının paket tip buhar kazanlarına geçmeyi düşündüğünü varsayalım. Başlangıçta yedi istasyonlu bir hattı birden satın almak yerine standart bir membran panel kaynak sistemi ve orbital boru kaynak makinesi alabilir, ilk yıl sac bükme işini dışarıya verebilir ve üretim hacimleri arttığında ultrasonik hata dedektörü satın alabilir. Sıralama önemlidir; önce üretim kapasitesindeki darboğazı ve kalite kontrol noktasını satın alın, şekillendirme ile diğer operasyonların talebe paralel olarak gelişmesini sağlayın. Her iki yönteme de karar vermeden önce, belirli sac levha ölçülerine göre bir SAW ile MIG/MAG maliyet karşılaştırması yapın ve bu otomatik sistemlerin en verimli çalıştığı düz konuma kaynak birleştirmelerini getirmeye yardımcı olmak için kaynak pozisyonerlerinden ve kaynak rotatörlerinden yararlanın.
Sektörün Geleceği: Kazan Üretiminde Nitelikli İşçilik ve Otomasyon
Kazan üretim ekipmanlarında değişimi zorlayan etken yalnızca pazar büyüklüğü değildir; esas konu işçiliktir, ancak bunun gerçekçi biçimde ele alınması gerekir. “Kazana özel kaynakçı açığını” abartmaktan kaçınmak gerekir. Gerçek durum çok daha ölçülüdür: ABD Çalışma İstatistikleri Bürosu, yaklaşık 10,400 kazan imalatçısı bulunduğunu belirtiyor, 2024 ile 2034 arasında istihdamda yaklaşık 2% oranında hafif bir düşüş öngörüyor ve yılda yaklaşık 800 açık pozisyon bekliyor. Bunların çoğu emeklilikten, bir bölümü de kömürle çalışan santrallerin kapanmasıyla azalan talepten kaynaklanıyor.
Bununla birlikte, kazan imalat tesislerinin de personel temin ettiği genel kaynakçı piyasasında nitelikli kaynakçı açığı bulunduğu kuşkusuzdur. Sektör basınının American Welding Society verilerine dayandırarak paylaştığı rakamlara göre sektörün 2028 yılına kadar yaklaşık 330,000 yeni kaynak uzmanına ihtiyacı vardır ve yılda yaklaşık 82,500 açık pozisyon oluşmaktadır – bu rakam yalnızca kazan imalatçılarını değil, altı nitelikli mesleği kapsayan genel bir veridir. Nitekim BLS bu duruma ilişkin olarak yalnızca “çoğu imalatçının kaliteyi artırmak için kazan üretimini otomatikleştirdiğini ve kazan tanklarının montajında sıklıkla robotik veya otomatik kaynak sistemleri kullandığını” belirtmektedir. Bu durum, otomatik SAW ve orbital hücrelerin başlıca itici güçlerinin yalnızca kazan sektörüne özgü bir işe alım artışı değil, kalite gereksinimleri ve nitelikli işçilik kıtlığı olduğunu göstermektedir.
“Her gün değişiyor, bazen başa çıkılması zor bir canavara dönüşüyor.”
Değişen kaynak iş gücü hakkında AWS Foundation İş Gücü Geliştirme Kıdemli Müdürü Joe Young (FABTECH 2024)
Bu durumdan iki teknolojik eğilim doğmaktadır. İlk olarak, 2026 yılına kadar devreye alınacak yeni hatlarda ark takibi ve gerçek zamanlı hata tespiti gibi kaynak izleme ve yapay zekâ uyarlamalı kaynak özellikleri, üst düzey seçenek olmaktan çıkıp standart donanım hâline gelecektir. İkinci olarak, otomatik temel hat dahi gelişmeye devam edecektir; patent literatürü, ısı girdisini ve deformasyonu azaltmak amacıyla su duvarı panellerinde SAW/FCAW yöntemlerinin yerini alması hedeflenen yeni lazer/ark hibrit tekniklerinin geliştirilmekte olduğunu göstermektedir. Alıcılar açısından zamanlama kritik bir husustur. Sermaye yatırımı bütçesi kullanıma hazırsa kayıtlı parametreler konusunda kanıtlanmış geçmişe sahip, takip ve gerçek zamanlı tanılama işlevlerini desteklemeye hazır bir sisteme yatırım yapın; çünkü bu yetenekler muayene ve belgelendirmede beklenen standart hâline gelmektedir. Bu nedenle kazan hattı otomasyonu, nitelikli işçilik kıtlığı ve artan kalite talepleriyle bağlantılı risklere karşı bir güvence olarak değerlendirilebilir ve robotik kaynak sistemleri giderek daha büyük rol oynar.
Sıkça Sorulan Sorular
S: Kazan üretim ekipmanı nedir?
Yanıtı Görüntüle
Kazan üretim ekipmanı; kazanların kendisinden ayrı olarak bunların imalatında kullanılan CNC kesme, sac levha bükme ve şekillendirme, membran panel kaynağı, borudan boruya ve borudan ayna sacına kaynak, montaj bağlama sistemleri ile hidrostatik test makinelerini de kapsayan NDT ekipmanlarından oluşur. Bir tedarikçi tarafından eksiksiz ve entegre bir hat olarak sunulabileceği gibi, ayrı bileşenler imalatçı tarafından tesis içinde entegre edilmek üzere de satın alınabilir.
S: Bir kazan adım adım nasıl imal edilir?
Yanıtı Görüntüle
Bir kazan, sac levhadan basınç testine kadar yedi aşamadan geçer. Çelik, teknik resme göre CNC ile kesilir; gövdeler, ocak gömlekleri ve su duvarı panelleri oluşturmak üzere bükülür veya kıvrılır. Kaynağa hazırlık için kenarlara talaşlı işlem uygulanır. Membran paneller çok torçlu tozaltı ark kaynağıyla (SAW), borular ise orbital TIG yöntemiyle birleştirilir.
Tamburlar, paneller ve boru demetleri sevkiyat öncesinde radyografik ve ultrasonik muayeneden geçirilip hidrostatik testle basıncın 150% değerinde doğrulanmadan önce, ölçü doğruluğu sağlanacak şekilde birbirine bağlanır ve monte edilir. Her aşamada kendine özgü bir makine ve onaylanmış kaynak prosedürü kullanılır.
S: Kazan membran duvarlarında hangi kaynak yöntemi kullanılır?
Yanıtı Görüntüle
Membran su duvarı panelleri, çok torçlu ve çift telli tozaltı ark kaynağı (SAW) kullanılarak imal edilir. Bu yöntem; dekapanın kirlenmeye karşı koruduğu, tek telle yaklaşık 8-18 kg/h yığma hızı (çift telli SAW için 20% daha yüksek) sağlanan uzun, düz ve yatay dikişler için son derece uygundur. Küçük çaplı, pozisyon dışı ve kısa dikişler ile dekapanın tam olarak desteklenmesini gerektiren dikişlerde orbital TIG tercih edilebilir; çünkü SAW yatay veya düz bir yüzey üzerinde uygulanmalıdır.
S: Kazan üretim ekipmanının ASME sertifikalı olması gerekir mi?
Yanıtı Görüntüle
Kazan ve basınçlı kap, ASME Kodlarına (Bölüm I veya VIII) uygun olarak imal edilir. Bunları imal eden makineler “ASME Sertifikalı” değildir.
Bunun yerine ekipman, yeterlilik onaylı bir kaynak prosedürünün (ASME Bölüm IX kapsamında onaylandığı şekliyle) uygulanmasını sağlayan tekrarlanabilir kumanda işlevleri ve dikiş takibi sunar.
S: Su borulu ve alev borulu kazanlardan hangisinin imalatı daha zordur?
Yanıtı Görüntüle
Su borulu kazanlar genellikle en fazla ekipman gerektiren türdür: Daha yüksek basınçlar/sıcaklıklar, özellikle membran panel imalatında daha sıkı kaynak kontrolü ve daha gelişmiş ekipman gerektirir.
Alev borulu bir kazanda kaynak işlerinin çoğu, gövde dikişinde ve ayna sacı birleştirmelerinde yoğunlaşır.
S: Kazan borularında hangi çelik kullanılır?
Yanıtı Görüntüle
Kazan borularının malzeme kalite sınıfı, genel uygulamalarda kullanılan karbon çeliğinden (ASTM A178/A192), çalışma sıcaklıklarının yükseldiği uygulamalardaki krom-molibden alaşımlarına (ASTM A213 T11 ve T22) kadar değişir.
ASTM A213-304 gibi paslanmaz çelikler, ısı eşanjörü uygulamalarında kullanılır. Borunun malzeme kalite sınıfı kaynak prosedürünü etkiler; alaşımlı boruya genellikle ön ısıtma ve kaynak sonrası ısıl işlem uygulanır.
S: Bir kazan üretim hattının maliyeti nedir?
Yanıtı Görüntüle
Makinenin nihai maliyeti; panel genişliği, torç sayısı, kullanılan yöntemlerin türü ve otomasyon seviyesi gibi etkenlere bağlıdır; bu nedenle liste fiyatı yerine ihtiyaca göre yapılandırılmış bir teklif talep edin. Satış sonrası desteği ve teslim süresini mutlaka değerlendirin.
S: Tek bir hat hem su borulu hem de alev borulu kazanlar üretebilir mi?
Yanıtı Görüntüle
Büyük ölçüde evet; temel imalat makineleri ürün grupları arasında ortaktır: CNC kesme, bükme veya kıvırma, panel veya gövde kaynağı, ayna sacı kaynağı, montaj ve NDE ekipmanlarının tümü su borulu kazanlar, alev borulu kazanlar, sıcak su kazanları, atık ısı buhar jeneratörleri ve yüksek basınçlı güç kazanı su duvarları üreten tesislerde bulunur. Fark ayrıntılardadır: Su borulu kazan düzeninde membran panel kaynağı, alev borulu kazan ünitesinde gövde bükme kapasitesi öne çıkarken bir buhar jeneratörü veya ısı eşanjörü SAW, orbital boru kaynağı ya da GTAW seçeneklerinden ilgili kaynak yöntemine göre uyarlanabilir.
Bu Kılavuz Hakkında
Bu kılavuz; yayımlanmış sektör standartları (ASME BPVC, EN 12952/12953, PED), ABD hükûmetinin işçilik ve enerji istatistikleri, kaynak araştırmaları ve mevcut bir su borulu kazanda çift telli SAW membran ve orbital boru teknolojisinin modernizasyonu ile 304 paslanmaz çelik ısı eşanjörü hattının kurulması dâhil olmak üzere Aubrik tarafından 1999’dan bu yana kurulan kazan ve ısı eşanjörü üretim hatlarından toplanan saha verileri temel alınarak hazırlanmıştır. Belirli bir uygulamayla (boru malzeme kalite sınıfı, ölçüsü, malzemesi veya kazan türü) ilgili sayısal değerler bu şekilde vurgulanmıştır.Aubrik Teknik ekibi tarafından incelenmiştir.
Kazan üretim hattı kapasitesini üretim hedefinize göre belirlemek mi istiyorsunuz?
Aubrik kazan üretim ekipmanlarını inceleyin →Referanslar ve Kaynaklar
- Kazan ve Basınçlı Kap SertifikasyonuASME
- Akreditasyon ve R DamgasıThe National Board of Boiler and Pressure Vessel Inspectors
- Kazan İmalatçıları, Mesleki Görünüm El KitabıABD Çalışma İstatistikleri Bürosu
- En İyi Yönetim Uygulaması 8: Buhar Kazanı SistemleriABD Enerji Bakanlığı
- 2014/68/EU Direktifi (Basınçlı Ekipmanlar Direktifi)EU-OSHA
- Tozaltı Ark Kaynağıyla Verimliliğin ArtırılmasıEWI
- Kaynak İş Gücünün Geleceği, Eğilimleri ve Ücretleri (AWS verileri)The Fabricator
İlgili Makaleler
- Kazan ve Eşanjör Boruları İçin Orbital TIG Borudan Boruya Kaynak Makinesi Kılavuzu
- Robotik Kaynak Hücresi: Türler, Maliyetler ve Yatırım Getirisi Kılavuzu
- Gövde Parçalarını Düz Konumda Tutan Kaynak Rotatörleri ve Çevirme Ruloları Kılavuzu
- Ağır Hizmet Tipi Kaynak Pozisyoneri: Kapasite, Eğim ve RPM Kılavuzu
- Kazan ve Su Duvarı Panellerini Şekillendiren Panel Bükme Makinesi







