
Aubrik Şirketi ile İletişime Geçin

H profil portal kaynak makinesi, sıradan bir profil kaynak makinesinden ibaret değildir. Bu sistem, gövde sacı ile flanş sacları profil şeklini aldıktan sonra H profil montajının ardından kullanılan ve çelik konstrüksiyon imalatında tekrarlanabilir uzun dikiş kaynağı gereken tesislere yönelik portal tip otomatik kaynak sistemidir.
Kısa Teknik Özellikler: Alıcıların Önce Doğrulaması Gerekenler
- Yöntem: Uzun flanş-gövde dikişleri için tozaltı kaynağı.
- En uygun kullanım: Tekrarlanan H profil iş parçaları, çelik konstrüksiyon kaynağı ve kesme, montaj, kaynak, doğrultma ve son işlem adımlarını önceden planlayan tesisler.
- Temel teklif talebi verileri: Gövde yüksekliği, flanş ölçüsü, profil uzunluğu, kaynak kafası sayısı, kaynak tozu geri kazanımı, dikiş takibi, portal açıklığı ve hat yerleşimi.
- Kalite sınırı: Makine seçimi kaynak tutarlılığını desteklerken nihai kabul yine proje standardına, WPS’ye, muayene planına ve müşteri gerekliliklerine göre yapılır.
Bu Seçim Rehberi Hakkında
Bu rehber, H profil kaynak ekipmanı için teklif talebi hazırlayan imalat yöneticileri, satın alma ekipleri ve tesis mühendisleri için hazırlanmıştır. Tedarikçi portal kaynak makinesi için fiyat teklifi vermeden önce yanıtlanması gereken satın alma sorularını açıklayarak tamamlanan hattın profil çalışma aralığına, kaynak yöntemine ve muayene planına uygun olmasını sağlar.
Portal Sistemle Profil Kaynağı İçin H Profil Kaynak Makinesinin Temelleri
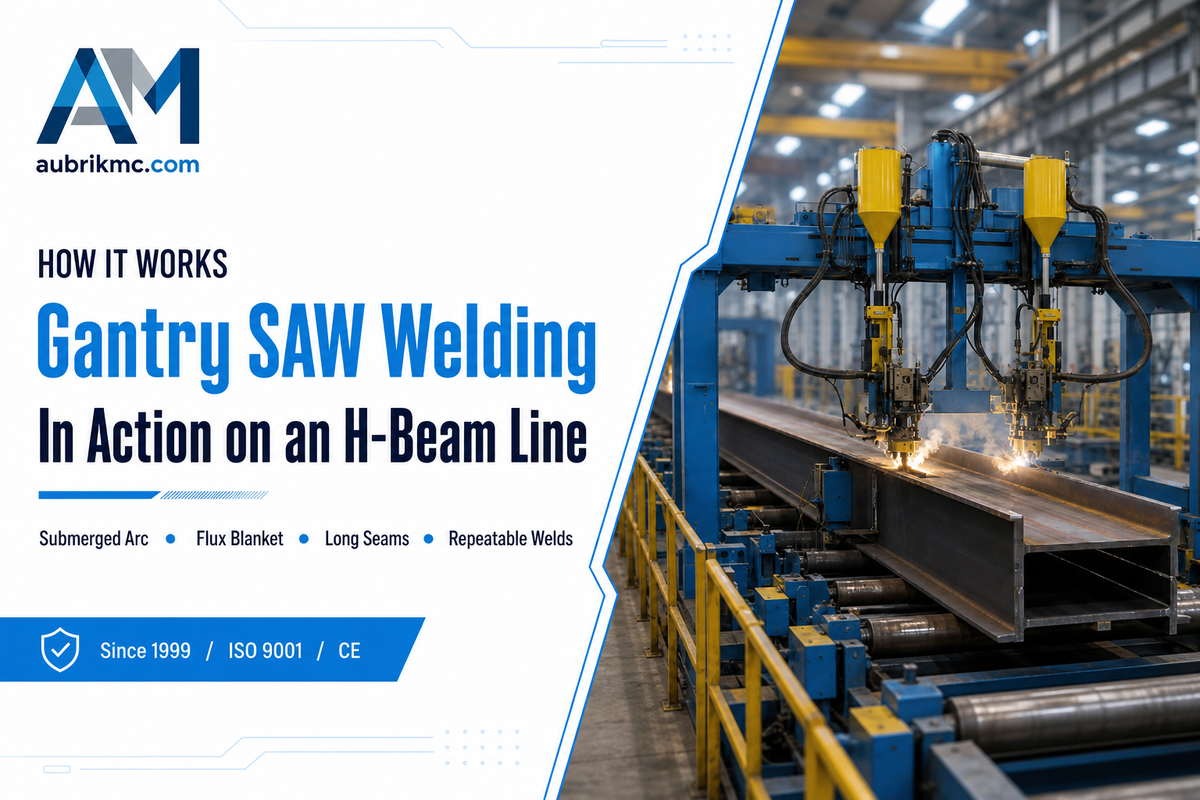
H profil portal kaynak makinesi, monte edilmiş bir H profilin üzerinden veya boyunca hareket ederek gövde ile flanş arasındaki uzun dikişleri kaynaklayan otomatik bir kaynak makinesidir. Çoğu çelik konstrüksiyon tesisinde makine, H profil montaj makinesinden sonra; doğrultma, temizleme veya kumlamadan önce konumlandırılır.
H profil kaynak makinesi ne için kullanılır?
H profil kaynak makinesi, hazırlanmış üç çelik sac levhayı yük taşıyan bir H kesite dönüştüren yapısal dikişleri kaynaklamak için kullanılır. Pratik değer tekrarlanabilirliktir: Gövde sacı, flanş sacları, punta kaynakları ve profil hizası kontrol altına alındığında portal, kaynak kafasını uzun bir iş parçası boyunca daha az manuel değişkenlikle taşıyabilir.
| Makine Tipi | Ana Görev | Alıcı Kontrolü |
|---|---|---|
| H profil montaj makinesi | Punta kaynağından önce gövdeyi ve flanşı konumlandırır | Gövde merkezlemeyi, hidrolik bağlamayı ve fit-up aralığını kontrol edin |
| H profil portal kaynak makinesi | Uzun dikişlerde ana otomatik kaynak pasosunu gerçekleştirir | SAW kafasını, profil portalının hareketini, dikiş takibini ve kaynak tozu geri kazanımını kontrol edin |
| H profil doğrultma makinesi | Kaynak ısı girdisinden sonra oluşan flanş deformasyonunun düzeltilmesine yardımcı olur | Flanş genişliğini, kalınlığını ve doğrultma kuvveti aralığını kontrol edin |
Uzun H Profil Dikişlerinde Neden Tozaltı Kaynağı Kullanılır?
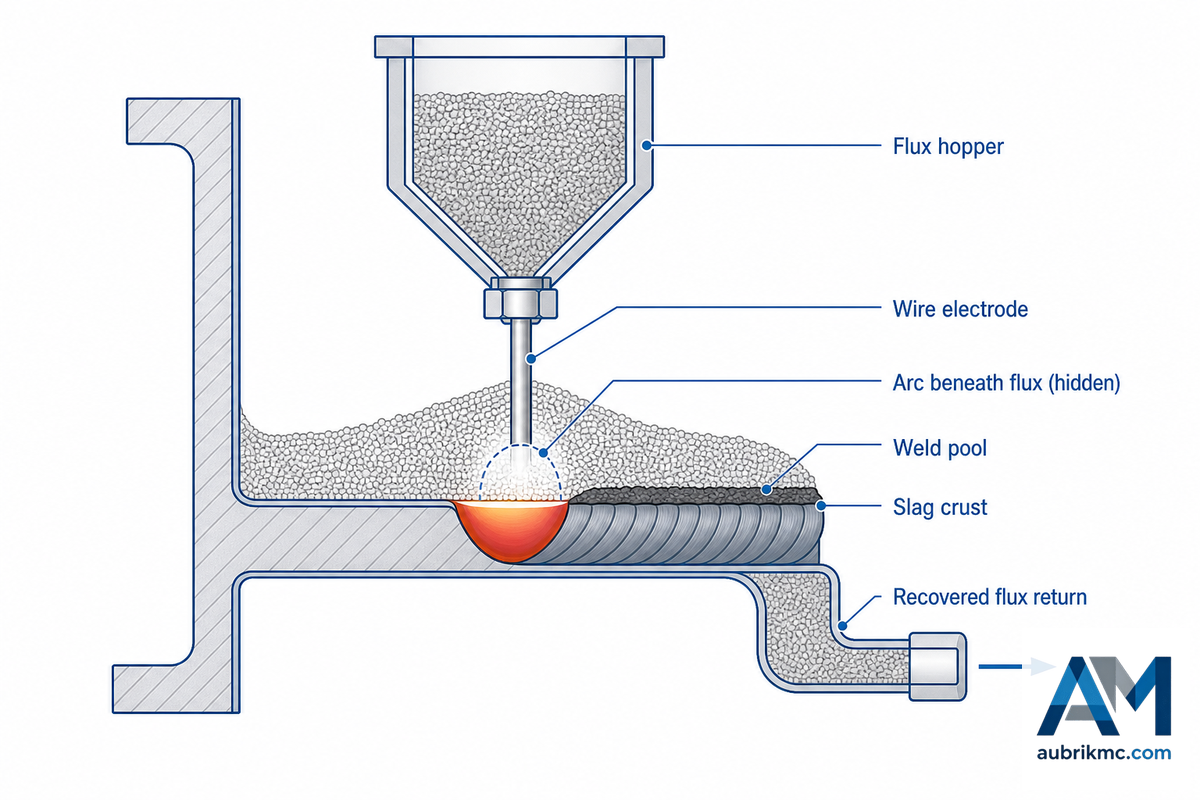
Tozaltı kaynağı bu işe uygundur; çünkü ark, sürekli beslenen bir elektrot ile iş parçası arasında ve toz hâlindeki kaynak tozu örtüsünün altında oluşur. TWI’nin tozaltı kaynağı açıklamasına göre kaynak tozu kaynak bölgesini korur ve ark, kaynak sırasında normalde görünmez.
Bu yöntem mantığı, H profil üretim hattı planlaması açısından önemlidir. Uzun ve düz dikişler; ayarlanabilen, tekrarlanabilen ve izlenebilen bir kaynak yöntemi gerektirir. SAW bunu sağlayabilir ancak yetersiz fit-up için sihirli bir çözüm değildir. Flanş-gövde teması değişirse, punta kaynakları gövdeyi merkezden uzaklaştırırsa veya kaynak tozu katmanı düzensizse kaynak görünümü ve nüfuziyet yine değişebilir.
Mühendislik Notu
TWI’nin SAW ekipmanı rehberi; kaynak güç kaynağını, SAW kafasını, kaynak tozu taşıma sistemini ve koruyucu ekipmanı yöntemin temel parçaları olarak sıralar. Rehber ayrıca tek telli bir SAW sisteminin düşük akım seviyelerinden 1000 A’e kadar çalışabildiğini, kalın sac levha uygulamalarında ise çoğunlukla daha dar bir çalışma aralığı kullanıldığını belirtir. Bu değerleri makine teklifi olarak değil, kaynak yöntemi bağlamında değerlendirin. Tedarikçi; kaynak güç kaynağını sac levha kalınlığına, kaynak birleştirmesi tasarımına, tele, kaynak tozuna ve WPS’ye göre boyutlandırmalıdır.
| TWI SAW referans noktası | Akım aralığı | Tel serbest uzunluğu referansı | Satın alma amacı |
|---|---|---|---|
| 1.6 mm tek tel | 200 ila 500 A | Normalde 20 mm | Teklifin daha ince sac levha uygulamalarını mı yoksa yalnızca ağır H profil dikişlerini mi kapsadığını kontrol edin. |
| 2.0 mm tek tel | 250 ila 600 A | Normalde 25 mm, maksimum 63 mm | Tel serbest uzunluğu değiştiğinde tedarikçinin nüfuziyeti nasıl koruduğunu sorun. |
| 3.2 mm tek tel | 350 ila 800 A | Normalde 30 mm, maksimum 76 mm | Bunu orta ve kalın sac levhalara yönelik kaynak yöntemi görüşmelerinde bir değerlendirme noktası olarak kullanın. |
| 4.0 mm tek tel | 400 ila 900 A | Normalde 32 mm, maksimum 128 mm | Kaynak güç kaynağını seçmeden önce kalın sac levha WPS planlamasını görüşün. |
| 4.75 mm tek tel | 450 ila 1000 A | Normalde 35 mm, maksimum 165 mm | Profil çalışma aralığınız için tedarikçinin önerdiği tel, kaynak tozu ve akım ayarını doğrulayın. |
| Çift telli kaynak yöntemi bağlamı | 800 ila 1200 A | TWI tarafından belirtilen 20 mm tel aralığı | Önerilen kafa düzeninin tek telli, çift telli veya çift arklı olup olmadığını sorun. |
Dikiş Takibi, Kaynak Tozu Geri Kazanımı ve Kaynak Kararlılığı
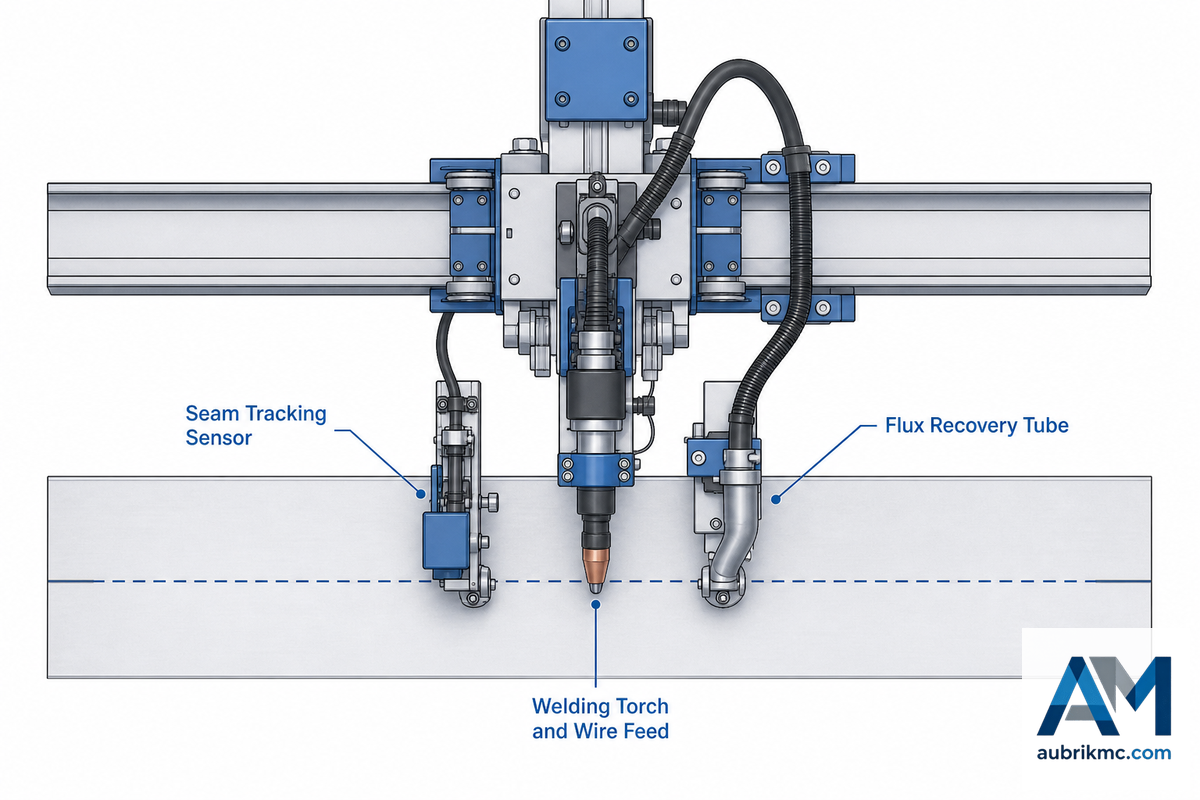
Alıcılar bir portal kaynak makinesini değerlendirirken görünen makine gövdesi, kaynak yönteminin yalnızca bir bileşenidir. Daha az göze çarpan etkenler daha büyük rol oynar: Kaynak torcunun dikişi ne kadar düzgün takip ettiği, kaynak tozunun nasıl beslendiği ve geri kazanıldığı, kaynak hızının nasıl ayarlandığı ve operatörün sapmayı yeniden işleme gerekmeden önce ne kadar etkili biçimde belirleyip giderebildiği.
Makinede otomatik dikiş takibi bulunuyor mu?
Takip cihazının gerçekte neyi algıladığını tedarikçiye sorun. Bazı sistemler kaynak kafasını fiziksel temasa göre yönlendirir. Diğer sistemler sensör destekli dikiş takibine dayanır. En uygun seçim; iş parçası hassasiyetine, punta kaynağı düzenine, profil uzunluğuna ve tesis koşullarına göre değişir. Uzun bir H profil portal imalatında gerçek ölçüt, pazarlama materyalinde yalnızca “otomatik” sözcüğünün kullanılması değildir. Ölçüt, takip tekniğinin ısı, kaynak tozu ve üretim sırasındaki taşıma ve konumlandırma etkileri altındaki şekillendirilmiş bir profili yönlendirebilmesidir.
- – Kaynak dikişinin kaynak kafasına göre konumunu sorun.
- – Kaynak torcu düzeltme sınırına ulaştığında sistemin uyarı verip vermediğini sorun.
- – Operatörlerin hız ayarını, tel besleme hızını, kaynak tozu debisini, kaynak tabancası açısını ve kaynak kolu konumunu nasıl belirlediğini sorun.
- – Kaynak tozu geri kazanım sisteminin fazla kaynak tozunu atıklardan ve metal parçalarından nasıl ayırdığını sorun.
Kaynak tozu geri kazanımı, hem toplam üretim maliyetini hem de kaynak kalitesini etkileyen kritik önemde bir özelliktir. TWI ekipman rehberi, cüruf ve ince parçacıkların kaynak tozu bileşiminde değişikliklere neden olabileceğini veya besleme mekanizmalarının çalışmasını engelleyebileceğini belirterek geri dönüştürülen kaynak tozunun dikkatli biçimde taşınmasının önemini vurgular. Alıcı açısından bu, iyi bir kaynak tozu geri kazanım sisteminin maliyet tasarrufu sağlayan bir özellikten fazlası olduğu, kararlı kaynak kalitesini korumak için temel bir bileşen olduğu anlamına gelir.
Portal Kaynak Makinesi ile Doğrultma Makinesinin H Profil Üretim Hattındaki Yeri
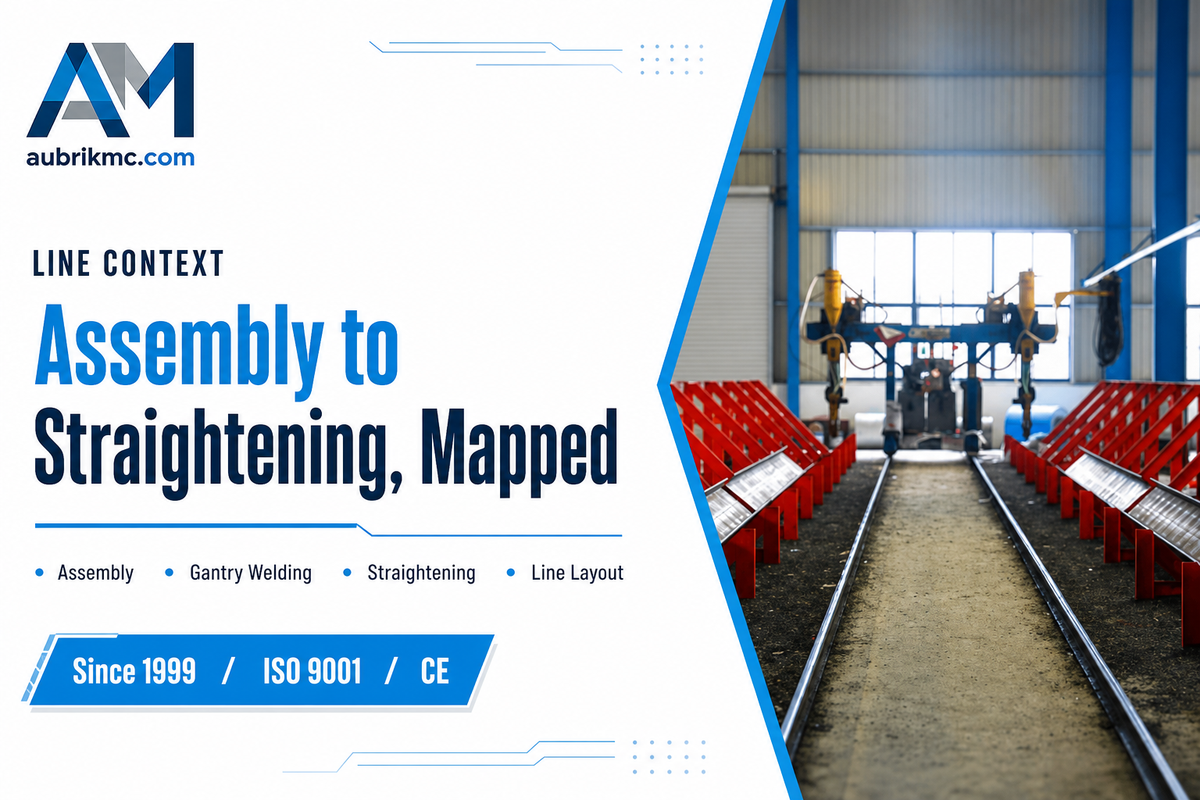
İyi işletilen bir portal kaynak makinesi, kendisinden önceki imalat proseslerinin düzenli bakımına dayanır. Uygun kesme hassasiyeti, flanşın dikliğini ve gövde yüksekliğinin doğru açısını sağlar. H profil montaj kaynağı sırasında H profil montaj makinesi veya montaj makinesi, H profil dikişleri tam boy kaynaklanmadan önce gövde ile kanat sacını dik tutmalıdır. H profil montajındaki titreşim, kaynak birleştirmesinin hizasını etkileyebilir. Kaynak sırasındaki aşırı ısı deformasyona yol açabilir. Flanşın gerekli proje şartnamelerine uygun hâle getirilmesi için kaynak sonrasında doğrultma makinesinde doğrultma gerekebilir.
| Hat Adımı | Kontrol Edilen Alan | Yararlı Aubrik Kaynağı |
|---|---|---|
| CNC kesme makinesi | Sac levha uzunluğu, kaynak ağzı planı ve tekrarlanabilir taslak parçalar | Yerleşimi H Profil Hattı Konfigürasyon Seçici ile planlayın |
| H profil montajı | Gövde merkezleme, flanş teması ve punta kaynağı konumu | H Profil Montaj Makinesini inceleyin |
| Portal kaynak makinesi | Otomatik kaynak, kaynak tozu taşıma, dikiş takibi ve hareket kumandası | Aubrik portal kaynak makinesi sayfasını karşılaştırın |
| Doğrultma | Kaynak ısı girdisinden sonra flanş deformasyonu | Profil çalışma aralığını H Profil Kapasite ve Standart Denetleyicisi ile kontrol edin |
| Kumlama veya yüzey hazırlığı | Boyama veya sonraki işlemlerden önce yüzey temizliği | H profil kumlama makinesini inceleyin |
Tek bir makineye yatırım yapmak ile komple bir üretim hattı kurmak arasında karar verme aşamasında, kaynak istasyonunun kabiliyetlerini kaynak öncesi taşıma ve konumlandırma işlemleriyle karşılaştırmak yararlı olabilir. Yüksek hızlı bir kaynak kafası; yavaş profil beslemesini, eksik sac levha hazırlığını veya vinç kapasitesi ile profil uzunluğu arasındaki uyumsuzluğu telafi etmez.
Alıcıların Tekliften Önce Göndermesi Gereken 8 Noktalı H Profil Portal Teklif Talebi Matrisi
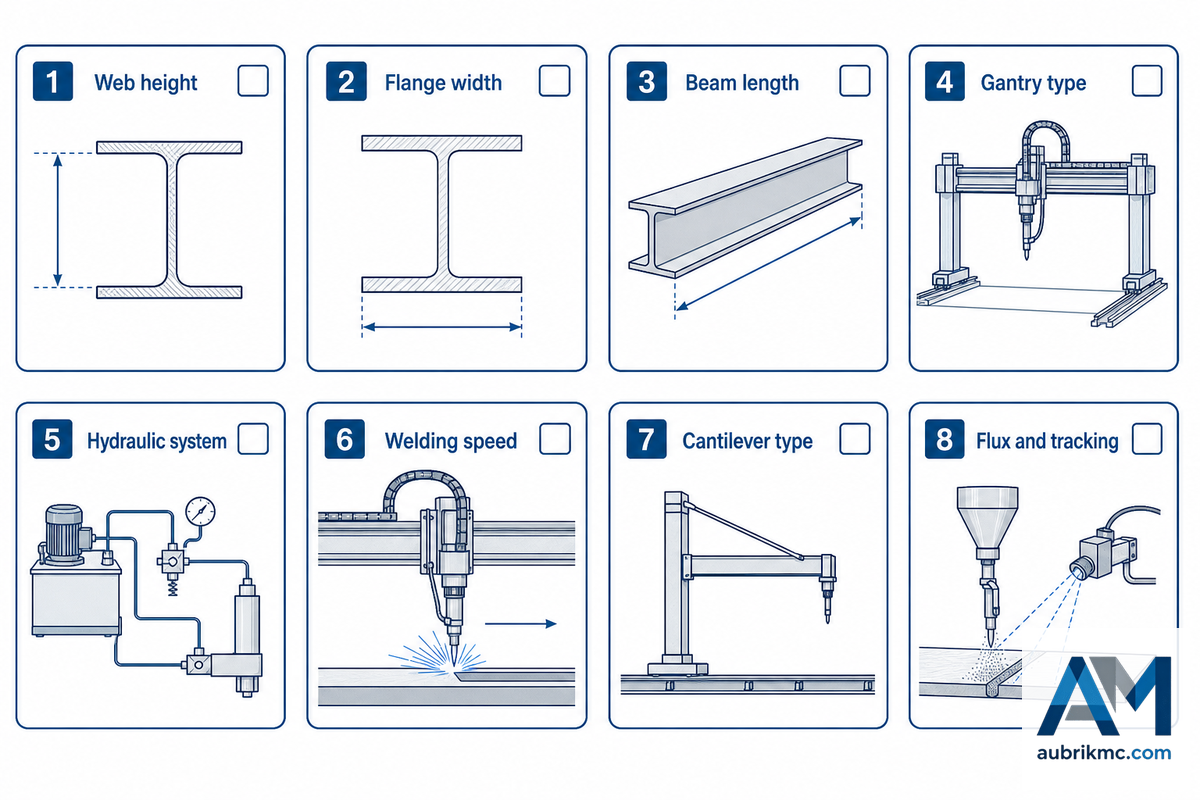
Çok sayıda teklif talebi, yetersiz veri nedeniyle tedarikçilerin ihtiyaçlarını karşılayamaz. Teklifler çoğu zaman ekipman tasarımını belirleyecek iş parçası özellikleri verilmeden “portal kaynak makinesi fiyatı” için sunulur. Aşağıdaki matris, bilinçli teklif hazırlamayı kolaylaştıran bir araçtır; ucu açık teknik talepleri tedarikçilere yönelik belirli Teklif Taleplerine (RFQ’lara) dönüştürür.
Fiyat teklifi istemeden önce hangi bilgileri hazırlamalıyım?
Kaynak yapılacak maksimum ve minimum H profili, standart profil uzunluğunu, gövde yüksekliğini, flanş kalınlığı ile genişliğini, istenen hat yerleşimini, tercih edilen tozaltı kaynağı güç kaynağını, gereken kaynak kafası sayısını, kaynak tozu geri kazanımı ihtiyaçlarını ve ilgili muayene prosedürlerini belirleyin. Bu parametrelerden herhangi biri henüz kararlaştırılmadıysa teklif talebinizi göndermeden önce bir ekipman boyutlandırma aracı kullanın.
| Teklif Talebi Noktası | Neden Önemlidir? | Tedarikçiye Gönderilecek Soru |
|---|---|---|
| 1. Gövde yüksekliği aralığı | Portal açıklığını, kaynak kolunun erişimini ve iş parçasının taşınması ile konumlandırılmasını belirler. | Makine, özel fikstürler olmadan minimum ve maksimum gövde yüksekliğimizi kapsayabilir mi? |
| 2. Flanş genişliği ve kalınlığı | Fit-up işlemini, ısı girdisini ve kaynak sonrası deformasyonu etkiler. | Kaynak istasyonu ve doğrultma makinesi hangi flanş aralığını destekliyor? |
| 3. Profil uzunluğu ve yükleme yöntemi | Ray uzunluğunu, rulolu konveyör planını ve vinç çalışmalarını belirler. | Profil uzunluğumuz için hangi giriş, çıkış ve taşıma-konumlandırma yerleşimini önerirsiniz? |
| 4. SAW kafası sayısı | Tekli, ikili veya çift arklı seçenekler kaynak sırasını ve kurulum karmaşıklığını etkiler. | Bir kaynak kafası, iki kafa veya çift arklı bir düzen arasından hangisini seçmeliyiz? |
| 5. Kaynak tozu geri kazanımı | Kaynak tozunun beslenmesi ve geri kazanılması; çalışma süresini, temizlik işini ve kaynak kalitesini etkiler. | Kaynak tozu geri kazanım sistemi cürufu, ince parçacıkları ve yeniden kullanılabilir kaynak tozunu nasıl ayırıyor? |
| 6. Dikiş takibi | Kaynak torcunun hareketi yalnızca planlanan yolu değil, dikişin gerçek konumunu izlemelidir. | Hangi dikiş takip yöntemi kullanılıyor ve düzeltme operatöre nasıl gösteriliyor? |
| 7. Tek konsol veya çift konsol | Yerleşim seçimi zemin alanını, erişimi ve kaynak sırasını etkiler. | Yerleşimimizde konsollu kaynak makinesi, tek konsol, çift konsol veya profil portal şasisi seçeneklerinden hangisi kullanılmalı? |
| 8. Hat entegrasyonu | Kaynak istasyonu, H profil üretim hattındaki istasyonlardan yalnızca biridir. | Bu istasyon montaj, doğrultma, kesme ve son işlem adımlarına nasıl bağlanacak? |
Bu bilgileri derledikten sonra teknik özellikleri Aubrik’in çelik konstrüksiyon üretimine yönelik H profil portal kaynak makinesiyle karşılaştırmak ve profil uzunluğu aralığınızla birlikte teklif talebinizi göndermek için kullanabilirsiniz. Boyutlandırma gerekliliklerinin ilk tahmini için Aubrik AUB-HB Kapasite Boyutlandırıcısı ve H Profil Tipi Uyumluluk Denetleyicisi, ilgili çalışma alanı parametreleri hakkında yararlı bilgiler sağlayabilir.
Çelik Konstrüksiyon İşlerinde Kaynak Kalitesi ve Muayene Planlaması
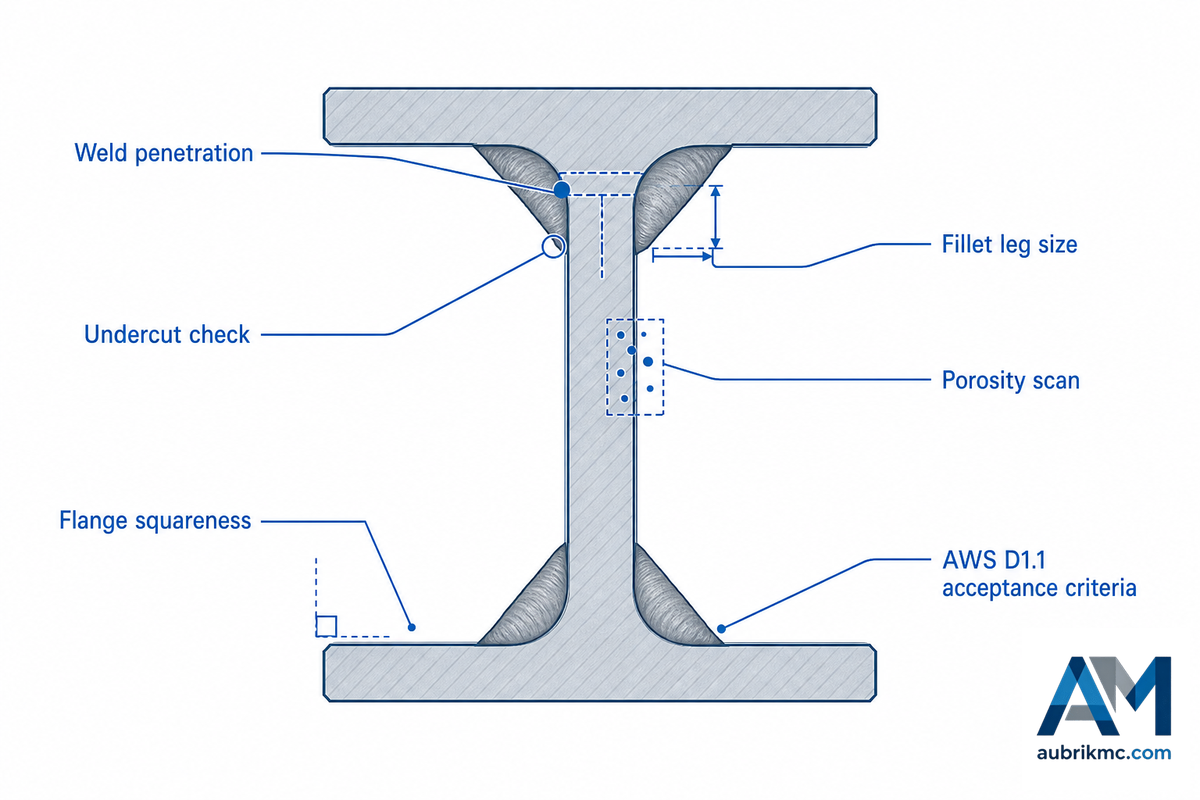
Kaynak makinesi tedarikçisi ekipmanın konfigürasyonuna yardımcı olabilse de kaynakların kabul sorumluluğu proje ekibine aittir. AWS D1.1/D1.1M:2025, Yapısal Kaynak Kodu – Çelik, yapısal çelik kaynağını düzenleyen standardın en son sürümü olarak Nisan 2025’te yayımlanmıştır. AWS’ye göre bu kod, çelik konstrüksiyonların tasarımını, imalatını, yeterliliğini ve muayenesini etkileyen gereklilikleri kapsar.
Çelik konstrüksiyon imalat ekipmanı seçen alıcılar, ekipman kalitesi ile tesis sistemlerinin kalitesini de birbirinden ayırmalıdır. Portal kaynak makinesi tekrarlanabilir ayarları destekleyebilir ancak tesis disiplini yine eğitimli operatörlere, belgelenmiş kaynak prosedürlerine, fit-up kontrolüne, numune kaynak incelemesine ve açık muayene kayıtlarına bağlıdır.
Muayene Planlama Kontrol Listesi
- Herhangi bir ekipman satın almadan önce geçerli yapısal kaynak standardını ve müşteri şartnamesini doğrulayın.
- Yetkin bir kaynak uzmanıyla birlikte uygun WPS’yi, teli, kaynak tozunu, çelik sac levhayı, ön ısıtmayı ve kaynak muayenesi yöntemini doğrulayın.
- Ekipman kabulünden önce kendi sac levhanızı ve flanş ölçülerinizi kullanarak numune kaynak dikişleri talep edin.
- Reddedilen kaynak dikişlerinin nasıl belgeleneceğini, onarılacağını ve ilgili kaynak ekipmanı ayarlarının uygun biçimde değiştirilmesinin nasıl sağlanacağını kapsayan işleme planı hazırlayın.
Güvenlik değerlendirmesi de her ekipman satın alma görüşmesinin bir parçası olmalıdır. OSHA 1910.252, kaynak ve kesme faaliyetleri sırasında yangını önlemeye ilişkin güvenlik prosedürleri içerir; NIOSH ise soluma yoluyla maruziyet dâhil olmak üzere kaynak dumanları hakkında bilgi sunar. SAW, açık ark uygulamalarına göre görsel açıdan daha az maruz kalsa da kaynak tozunun taşınması, cüruf giderme, taşlama işlemleri ve kapalı alan çalışmaları için yine uygun saha güvenliği önlemleri gerekir.
Otomatik H Profil Kaynağı Yatırımı Ne Zaman Haklı Çıkarır?
Otomatik H profil kaynak ekipmanı yalnızca tesisin benzer ürünleri düzenli olarak imal etmesi ve böylece proses kararlılığı sağlaması durumunda anlamlıdır. Her projenin niteliği şekil, sac levha kalınlığı, kaynak ölçüsü veya iş parçasının taşınma ve konumlandırılma biçimi bakımından büyük ölçüde değişiyorsa kurulum süresi verimlilik kazanımlarını ortadan kaldırabilir. Portal kaynak makinesi, örneğin çelik konstrüksiyon profillerindeki tekrarlanan işlerde önemli ölçüde kararlılık sağlayarak işçilik planlamasını ve kontrolü kolaylaştırabilir.
| Tesis Durumu | Satın Alma Göstergesi | Sonraki Kontrol |
|---|---|---|
| Genel kaynak işleriyle birlikte ara sıra üretilen profiller | Bağımsız bir otomatik kaynak makinesinin yatırım gerekçesini oluşturmak zor olabilir. | Alt yüklenici maliyetini ve teslim süresini karşılaştırma noktaları olarak kullanın. |
| Sabit sac levha ölçülerine sahip tekrarlanan H profiller | Portal kaynak işlemini standartlaştırmak kolaylaşır. | İşçiliği ve üretim kapasitesini İşçilik ve Üretim Kapasitesi Tahmin Aracı ile modelleyin. |
| Yeni H profil üretim hattı satın alımı | Hat dengesi, kaynak istasyonunun tek başına performansından daha önemlidir. | Kesme, montaj, kaynak, doğrultma ve kumlama işlemlerini tek bir proses olarak kontrol edin. |
Ekipmanın kabiliyetlerini değerlendirirken yalnızca hızını gereğinden fazla öne çıkarmayın; ilk kaynaktan sonra yapılması gereken işleri, kaynak muayenesinin kararlılığını, nitelikli işçilik imkânını, kaynak tozu taşıma prosedürlerini, vinç kullanımı ihtiyacını ve sonraki H profil doğrultma makinesinin kaynak çıkış hızına ne kadar uyum sağlayacağını da dikkate alın.
Portal Kaynak Makinesi Tedarikçisi Nasıl Değerlendirilir?
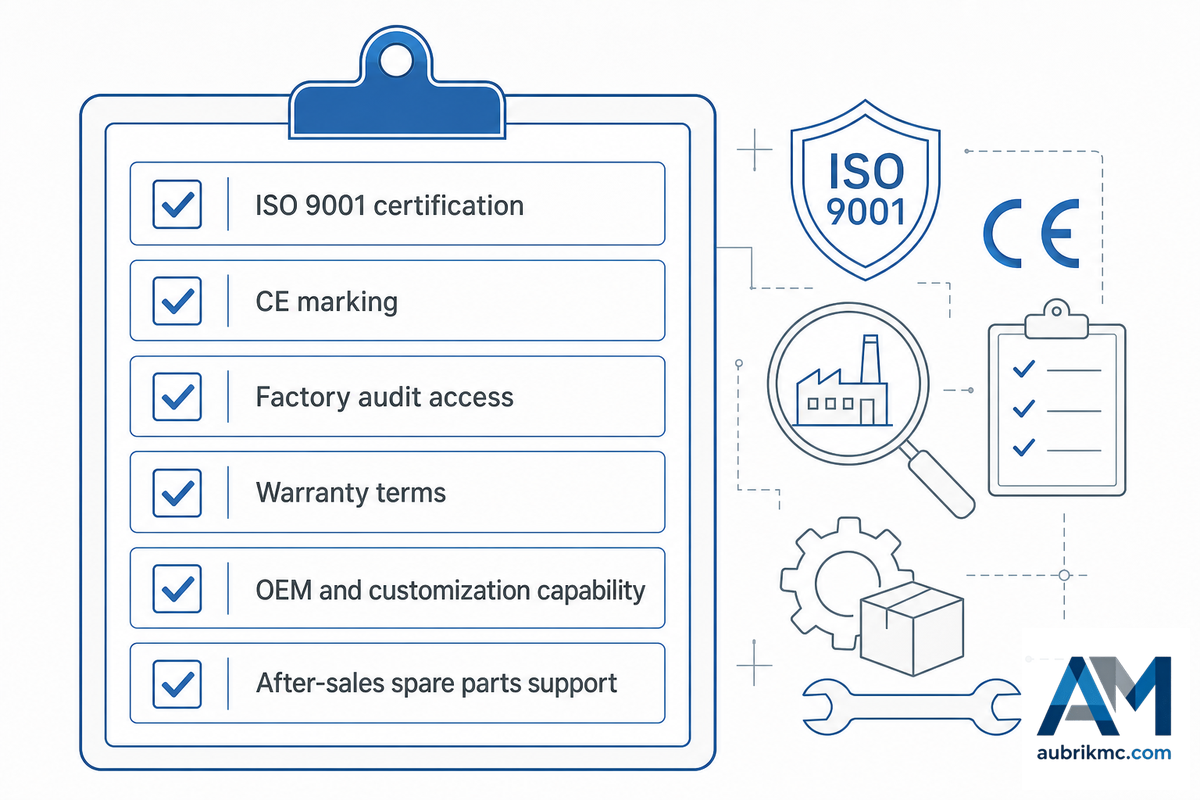
Tedarikçi değerlendirmesi yalnızca makine gövdesini kapsamamalıdır. Proses geliştirme, devreye alma ve ilk çalıştırma, eğitim, yedek parçalar ve OEM uyarlamaları gibi alanlardaki tedarikçi desteğini de değerlendirin. H profil imalat yöntemlerinde tedarikçi; montaj, kaynak, doğrultma, kesme makinesi entegrasyonu ve komple proje teslimi konularındaki deneyimini göstermelidir.
Eski adı Wuxi ABK Machinery olan Aubrik, 1999 yılında kurulmuştur ve kaynak ekipmanları ile CNC kesme makineleri tedarik eder. Şirketin yıllık kapasitesi 1,000 takım kaynak ekipmanı ve 200 takım kesme ekipmanıdır. Aubrik, ISO9001 ve CE sertifikalarına sahiptir; bir yıllık ücretsiz garanti sağlar ve özelleştirilmiş OEM hizmeti sunar. Bu özellikler imalat ölçeği, kalite kontrolleri ve destek kapsamı hakkında yararlı göstergeler sunar.
Gerçek Yetkinliği Ortaya Çıkaran Tedarikçi Soruları
- Çelik konstrüksiyon imalatı için hangi H profil kaynak hattı yerleşimlerini kurdunuz?
- Portal kaynak makinesi, gövde yüksekliği ve flanş çalışma aralığımı karşılayacak mı?
- Hidrolik bağlamayı, otomatik merkezlemeyi ve iş parçası desteğini nasıl ayarlıyorsunuz?
- Hangi SAW güç kaynağı, kaynak kafası, kaynak tozu geri kazanımı ve dikiş takip sistemleri sunuluyor?
- Ekipman teslim edildikten sonra hangi devreye alma, operatör eğitimi ve uzaktan destek hizmetleri sağlanıyor?
Komple bir hat satın alan tesisler için sağlayıcı, H profil montaj istasyonunun, profil portal kaynak makinesinin, doğrultma makinesinin, CNC kesme makinesinin ve isteğe bağlı kumlama ekipmanının bir süreç dizisi hâlinde nasıl çalışacağını da açıklamalıdır. Yalnızca tek istasyonluk makineler sunan bir tedarikçi, üretim hattının tamamındaki taşıma ve konumlandırma sorunlarını veya darboğazları gözden kaçırabilir.
Tek Konsol, Çift Konsol ve Otomasyona Yönelik Değişen Alıcı Gereklilikleri
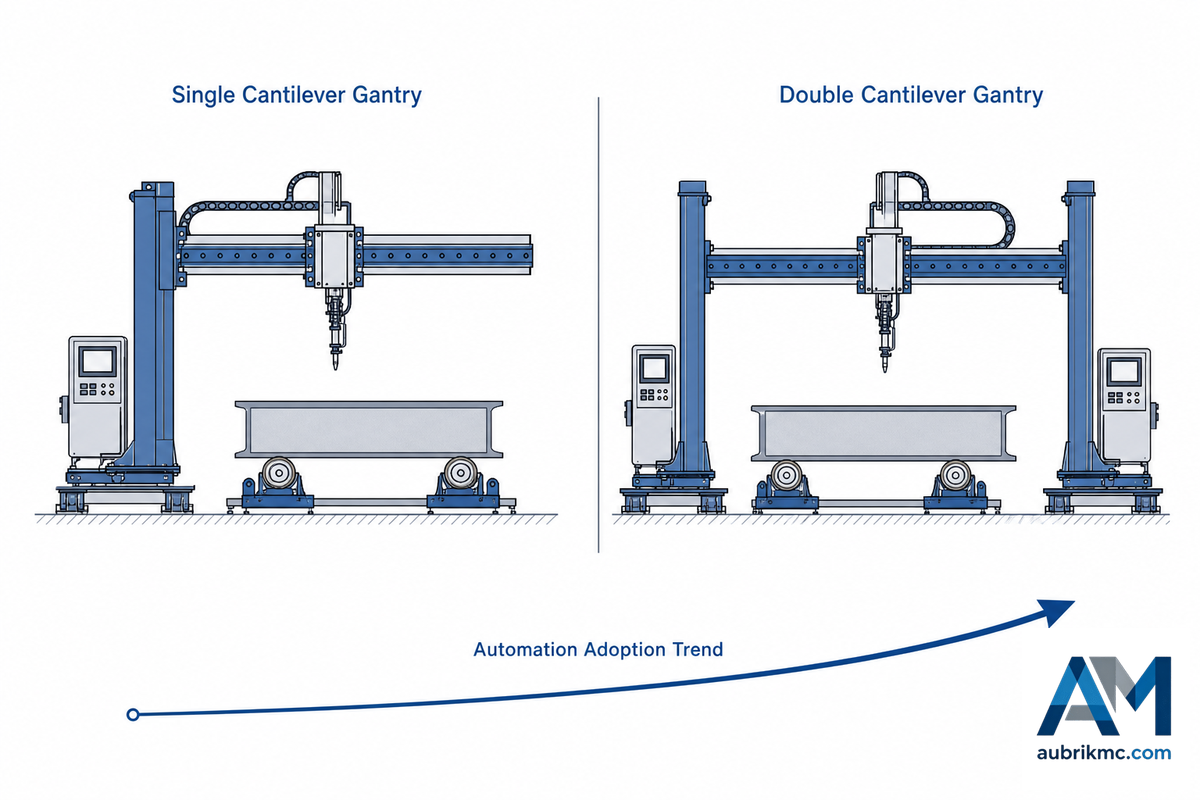
Her özel uygulama alanı otomasyonu farklı bir hızda benimseyecek olsa da endüstriyel otomasyon daha fazla fabrika görevine yayılmayı sürdürüyor. IFR’nin World Robotics 2025 yayını, 2024 yılında 542,000 endüstriyel robot kurulduğunu bildirerek yıllık ilavelerin üst üste dördüncü kez 500,000 birimi aştığını belirtiyor. Bu durum her yapısal çelik kaynak uygulaması için pazar bulunduğunu kanıtlamaz ancak işçilik, tutarlılık ve veri toplama kısıtlayıcı etkenlere dönüştüğünde tesislerin otomasyona yatırım yaptığını gösterir.
H profil imalatındaki eğilim, her kaynakçının yerini almaktan çok, tekrarlanabilir uzun dikişlerin standartlaştırılmasına uygun sistemler kurmaya odaklanıyor gibi görünmektedir. Tekrarlanan kaynak birleştirmelerine yönelik kompakt hücrelerde bir kaynak robotu kaynak tekrarlanabilirliğini artırabilir ancak güvenilir çalışma ve üretim verimliliği uzun düz dikişlere bağlı olduğunda otomatik tozaltı H profil kaynağı çoğu zaman daha önemlidir. Müşteriler daha iyi kaynak tozu toplama, daha sezgisel kurulum ve daha kolay kullanım talep ediyor. Sürece katılan tesisler, tedarikçi hatları ve ekipmanı kâğıt üzerinde yerleştirmeye başlamadan önce iş parçası çalışma aralıklarını ve üretim akışlarını açıklayabildiklerinde öncelikle fayda sağlar.
SSS: H Profil Portal Kaynak Makinesi Satın Alma Soruları
S: H profil kaynak makinesi ile H profil üretim hattı arasındaki fark nedir?
Yanıtı Görüntüle
H profil kaynak makinesi otomatik kaynak adımını gerçekleştirir. Üretim hattı; kesme, montaj, portal kaynak, doğrultma ve isteğe bağlı yüzey hazırlığını içerir. Uygulamada hat, kaynak makinesinin bir adımını oluşturduğu iş sırasından ibarettir.
S: Her portal kaynak makinesi tozaltı kaynağı mı kullanır?
Yanıtı Görüntüle
Uzun yapısal dikişlere yönelik H profil portal kaynak makinelerinin çoğu, SAW mekanize ve tekrarlanabilir uzun kaynak dikişlerine uygun olduğu için tozaltı kaynağı kullanır. Kaynak yöntemi varyasyonları yine çelik sac levha tipine, kaynak birleştirmesi hazırlığına, kaynak tozuna, tele, kaynak güç kaynağına ve seçilen WPS’ye bağlıdır. Karma üretim yapan bir tesis için aynı makinenin kısa profilleri de işleyip işlemeyeceğini ve yalnızca tekrarlanan partilere uygun olup olmadığını doğrulayın.
S: H profil portal kaynak makinesi farklı gövde yüksekliklerine göre özelleştirilebilir mi?
Yanıtı Görüntüle
Evet. Gerçek gövde yüksekliği aralığı, flanş ölçüleri, profil uzunluğu ve taşıma-konumlandırma yöntemiyle başlayın. Bu parametreler henüz kesinleşmediyse teklif talebini tamamlamadan önce H Profil Kapasite ve Standart Denetleyicisini kullanmaya başlayın.
S: Portal kaynak işleminden önceki ve sonraki ana makineler nelerdir?
Yanıtı Görüntüle
Portal kaynak öncesinde atölyeler genellikle sac levhaları bir kesme makinesiyle hazırlar ve profili bir montaj istasyonunda şekillendirir. Kaynak sonrasında flanş deformasyonunu düzeltebilir, yüzeye kumlama uygulayabilir ve profili boya atölyesine taşıyabilirler. Her aşamada taşıma ve konumlandırma ekipmanı önem taşıdığından, hat yerleşimi talep edilirken rulolu konveyörler, vinçler ve döndürme alanı kapsama dâhil edilmelidir.
S: Alıcılar kaynak kalitesi gerekliliklerini nasıl değerlendirmelidir?
Yanıtı Görüntüle
Proje standardı ve WPS ile başlayın. Ardından kaynak hızı, tel besleme, dikiş takibi, kaynak tozunun toplanması ve kayıtlar hakkında bilgi isteyin.
S: Bir atölye ne zaman tek konsol yerine çift konsol seçmelidir?
Yanıtı Görüntüle
Seçimi profil boyutuna, erişime, kaynak sıralamasına ve atölye yerleşimine göre yapın. Çift konsollu konfigürasyon, tek konsollu konfigürasyondan farklı bir proses akışını destekleyebilir; ancak doğru seçim iş parçasının boyutuna ve taşıma ve konumlandırma gereksinimlerine bağlıdır. Teklif talebiniz fiyatlandırılmadan önce bir yerleşim teknik resmi isteyin ve operatörlerin vinç hareketini kesintiye uğratmadan kaynak tozu, tel ve kaynak torcu ayar noktalarına erişip erişemeyeceğini sorun.
S: H profil portal kaynak teklif talebine neler dâhil edilmelidir?
Yanıtı Görüntüle
Gövde yüksekliğini, flanş genişliğini ve kalınlığını, profil uzunluğunu, hedef çelik kalite sınıfını, kaynak yöntemi gerekliliklerini, kaynak tozu geri kazanım ihtiyacını, dikiş takibi beklentilerini, yerleşim sınırlamalarını, elektrik gerekliliklerini, muayene standardını, hedef ülkeyi ve bunun yeni bir üretim hattı olup olmadığını belirtin. Mevcutsa tipik profillerin teknik resimlerini ekleyin; çünkü gerçek fit-up ayrıntıları, bir model adından daha fazla bilgi verir.
S: Aubrik eksiksiz bir H profil kaynak hattı için OEM desteği sağlayabilir mi?
Yanıtı Görüntüle
Evet, Aubrik OEM özelleştirme ve ilgili hat ekipmanlarını sunar.
İlgili Aubrik Kaynakları
Referanslar ve Kaynaklar
- Tozaltı Ark Kaynağı Nedir? – TWI
- Tozaltı Ark Kaynağı Ekipmanları – TWI
- AWS, D1.1/D1.1M:2025’in Yayımlandığını Duyurdu – American Welding Society
- 29 CFR 1910.252 Genel Gereklilikler – OSHA
- Kaynak Dumanları – CDC/NIOSH
- 2025 Dünya Robotik Raporunun Yayımlanması – International Federation of Robotics
Daha Açık Bir H Profil Kaynak Teklif Talebi Hazırlayın
Gövde yüksekliğini, flanş aralığını, profil uzunluğunu, tercih ettiğiniz kaynak yöntemini, kaynak yöntemi gerekliliklerini, hat yerleşimini vb. Aubrik’e iletin. Üretim hedefinize göre Aubrik mühendislik ekibi; portal kaynak makinesi, H profil montajı, doğrultma ve taşıma ve konumlandırma planı konusunda destek sağlar ve ardından size teklif sunar.
Aubrik’ten portal kaynak makinesi konfigürasyonu isteyin






