
Aubrik Şirketi ile İletişime Geçin

Temmuz 2026’da güncellendi · Aubrik teknik ekibi tarafından incelendi.
Kaynak pozisyonları, kaynak birleştirmesinin yer çekimine göre standartlaştırılmış yönelimleridir. Bu tek değişken kaynağın ne kadar zor olacağını, ne kadar hızlı yapılacağını ve muayeneden geçip geçmeyeceğini belirler. American Welding Society (AWS), her pozisyona yönelime göre bir sayı (düz için 1, yatay için 2, dikey için 3 ve tavan için 4) ve kaynak türünü belirtmek üzere bir harf (köşe kaynağı için F, oluk kaynağı için G) vermiştir. Boruda sabit ve döndürmeli pozisyonlar 6G’ye kadar uzanır. Aşağıda 1G’den 6G’ye tüm sac levha ve boru kaynak pozisyonlarının ayrıntılı açıklaması yer almaktadır. AWS kodları, Avrupa teknik resimlerinde yaygın olarak görülen ISO/EN 6947 kodlarıyla karşılaştırılacak, gerçek zorluklarına göre sıralanacak ve bir kaynak pozisyonerinin bunların neredeyse tamamını nasıl düz pozisyona getirebildiği gösterilecektir.
| AWS kodu | Yönelim | İş parçası türü | ISO 6947 | Zorluk (1–5) |
|---|---|---|---|---|
| 1F / 1G | Düz (alttan) | Sac levha | PA | 1 — yer çekimi yardımcı olur |
| 2F | Yatay köşe kaynağı | Sac levha | PB | 2 |
| 2G | Yatay oluk kaynağı | Sac levha | PC | 3 |
| 3F / 3G | Dikey | Sac levha | PF (yukarı) / PG (aşağı) | 4 |
| 4F | Tavan köşe kaynağı | Sac levha | PD | 4 |
| 4G | Tavan oluk kaynağı | Sac levha | PE | 5 — temel pozisyonların en zoru |
| 1G (döndürmeli) | Boru döner, kaynak düz pozisyonda kalır | Boru | PA | 1 |
| 2G | Boru dikey, kaynak yatay | Boru | PC | 3 |
| 5G | Boru yatay ve sabit | Boru | Boru çevresinde PF / PG | 5 |
| 6G | Boru 45°±5° açıyla sabit | Boru | H-L045 | 5 — en zor sınav |
| 6GR | 6G ve kısıtlama halkası | Boru | H-L045 (kısıtlı) | 5+ |
Bu tablo, sac levha ve boru dâhil başlıca kaynak pozisyonu türlerini özetlemektedir. Kaynaklar: AWS A3.0 / D1.1 pozisyon tanımları; ISO 6947:2019 pozisyon kodları. Not: zorluk derecesi genelleştirilmiş bir sıralamadır; nelerin zor kabul edildiğine ilişkin ayrıntılı açıklama için sıralama bölümünü okuyun.
Kaynak Pozisyonları Nedir?
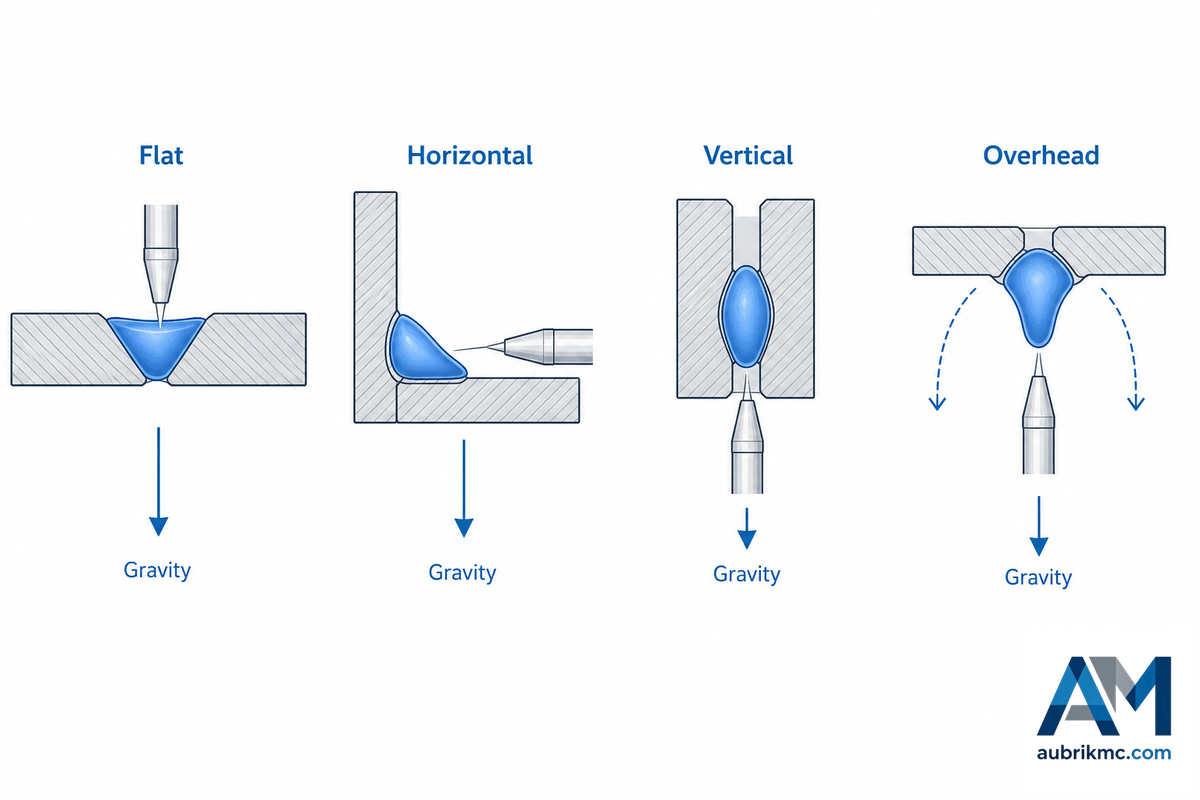
Kaynak pozisyonları; American Welding Society (AWS D1.1) ve basınçlı ekipman kaynakları için ASME Bölüm IX gibi yerleşik kaynak standartlarında tanımlanan, kaynak birleştirmesinin yer çekimine ve kaynak operatörüne göre standartlaştırılmış yönelimleridir. Dört temel pozisyon düz (1), yatay (2), dikey (3) ve tavan (4) pozisyonlarıdır; boru kaynağında belgelendirme için 5G ve 6G gibi sabit pozisyonlar da bulunur.
Teknik resimde pozisyon yanlış belirtilirse devamındaki her şey — kaynak yöntemi, elektrot, hareket hızı ve iş için pozisyoner gerekip gerekmediği — yanlış olur. Yapısal karbon çeliği, rafineri boru sistemleri veya basınçlı kap kaynağı fark etmeksizin bu durum geçerlidir; zorluğu pozisyon belirler ve tamamlanmış kaynağı değerlendiren kalite standartları pozisyona göre değişmez.
Yönelimi bu kadar kritik kılan nedir? Kaynak arkı bir kaynak birleştirmesini erittiğinde, birleştirme kısa süreliğine yer çekiminin hemen etkilediği sıvı bir banyoya dönüşür. Düz pozisyonda kaynak yapılırken bu eriyik banyo doğal olarak birleştirme yerinde kalır; ancak birleştirme açılı hâle geldikçe yer çekimi metali birleştirme yerinden çekmeye başlar ve kaynakçıyı daha düşük ısı girdisi, daha yüksek hareket hızı ve daha kontrollü bir salınım deseni kullanmaya zorlar. Özünde kod sistemi, yer çekimine karşı çalışılarak aşılması gereken bir dizi zorluktan ibarettir; bu nedenle operasyonu, kaynak pozisyonlarının çoğunu düz pozisyonda gerçekleştirecek şekilde uyarlamak üretim açısından son derece avantajlıdır.
Köşe Kaynağı (F) ve Oluk Kaynağı (G): Her Kodun Harf Bölümü
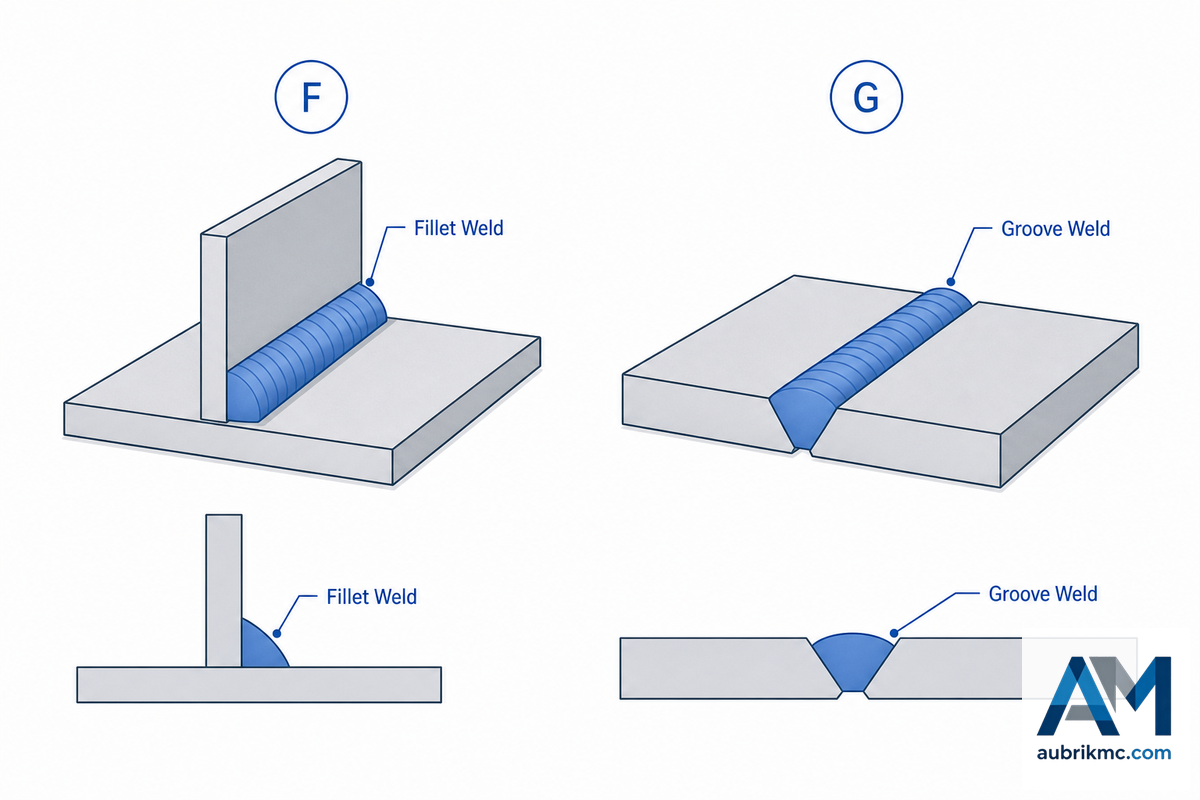
Harf, birleştirme türünü gösterir; bu nedenle önce harflerin anlamını öğrenin — AWS sistemi standart kaynak birleştirmesi türlerini temel alır. Her AWS pozisyon kodu, teknik resim, proje çizimi veya kaynak prosedürü şartnamesinde (WPS) gösterilen kaynak türünü hızla tanımlamak için bir sayı (yönelim) ile bir harfin (birleştirme türü) birleşiminden oluşur.
| Harf | Kaynak türü | Kaynak birleştirmesi | Örnek kod |
|---|---|---|---|
| F | Köşe kaynağı | Yaklaşık olarak birbirine dik iki yüzey — bindirme, köşe veya T birleştirmeleri | 3F = dikey köşe kaynağı |
| G | Oluk kaynağı | Genellikle aralıklı ve pahlı, alın alına getirilmiş iki kenar | 4G = tavan oluk kaynağı |
Bu nedenle pozisyon kodu [yönelim sayısı] + [birleştirme harfi] şeklinde okunabilir; örneğin 1F düz köşe kaynağını, 2G yatay oluk kaynağını ve 4G tavan pozisyonunda yapılan oluk kaynağını belirtir. Bu sistem sac levha kaynak pozisyonları, boru kaynak pozisyonları ve uluslararası standart pozisyonları için kullanılır.
Dört Temel Sac Levha Pozisyonu: 1’den 4’e
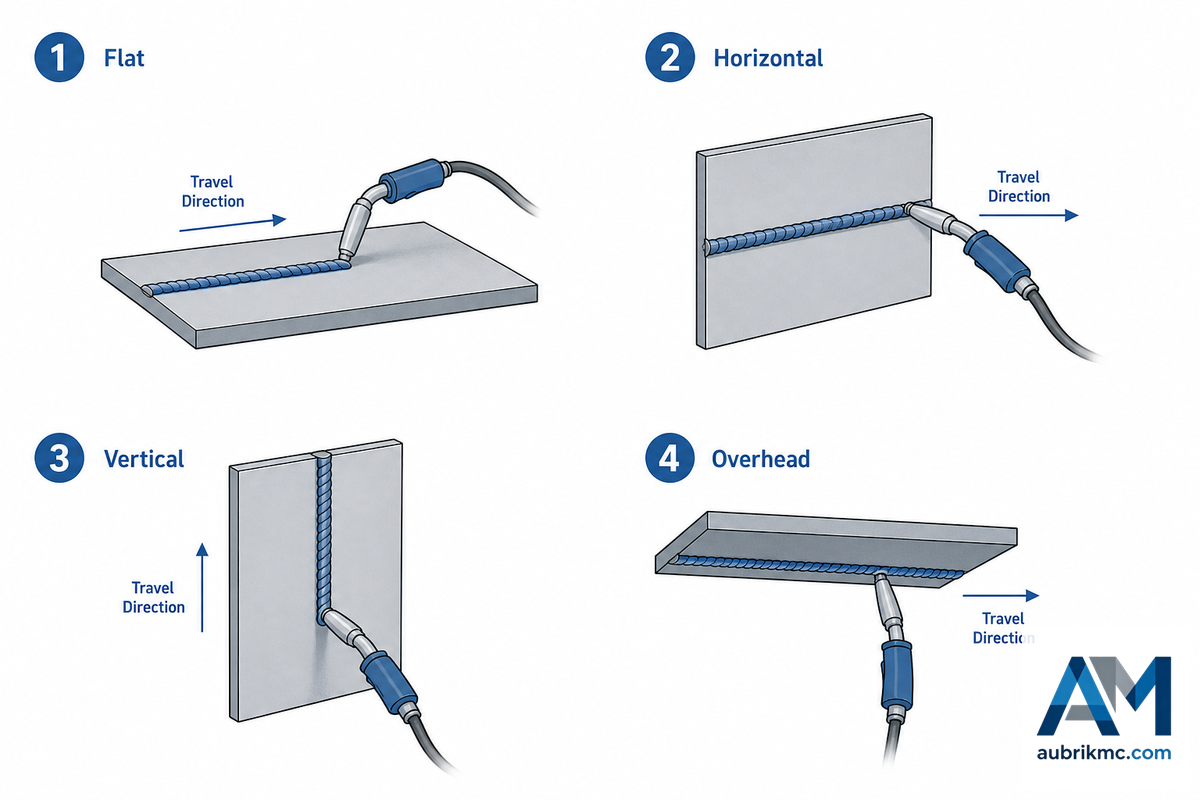
Kaynak operasyonlarının çoğu, akredite her kaynak programında öğretilen 1’den 4’e kadar temel sac levha pozisyonlarıyla başlar. Her sayı, eriyik banyosunu yönetmeye ilişkin farklı bir zorluğu temsil eder.
Düz, 1F / 1G
Kaynak birleştirmesi kaynakçının altında düz durur ve kaynakçı, eriyik banyosuna yukarıdan bakarak kaynak yapar. Yer çekimi eriyik malzemeyi doğrudan birleştirme yerine çektiğinden yığma hızları en yüksek, hata oranları ise en düşüktür. Örtülü elektrot, MIG, TIG ve tozaltı dâhil her kaynak yöntemi en temiz sonucu burada verir; atölye imalatçılarının işleri düz pozisyona getirmek için bu kadar çaba harcamasının nedeni de tam olarak budur.
Yatay, 2F / 2G
Kaynak birleştirmesinin ekseni yataydır ve dikey bir yüzey boyunca uzanır. Banyo alt kenara doğru sarkma eğiliminde olduğundan kaynakçı düşük ısı kullanır ve kaynak torcunu hafifçe iki yana hareket ettirir. Banyonun dayanabileceği destekleyici bir raf bulunmadığından 2G oluk kaynağı, 2F köşe kaynağından daha zordur.
Dikey, 3F / 3G
Burada kaynak birleştirmesi yukarıdan aşağıya uzanır. Yapısal işlerin çoğu, nüfuziyet için salınım hareketi kullanılarak aşağıdan yukarıya dikey yönde yapılır; yukarıdan aşağıya dikey kaynak ince saclarda daha hızlıdır, ancak soğuk bindirme ve yetersiz ergime riski nedeniyle çoğu yapısal standartta izin verilmez. Kaynakçılar temel tekniği forumlarda genellikle sade bir dille şöyle açıklar: torcu birleştirme yeri üzerinde iki yana salındırın ve merkezde beklemeyin — banyo sarkıyorsa yeterince geniş salınım yapmıyorsunuzdur veya merkezde fazla uzun süre kalıyorsunuzdur.
Tavan, 4F / 4G
Bu durumda kaynak birleştirmesi kaynakçının altında yatay olarak uzanır ve kaynakçı yukarı bakar. Yer çekimi doğrudan kaynakçının aleyhine çalıştığından; kaynak dikişi birleştirme yerinden düşmeden önce soğuyup katılaşsın diye kısa ark, küçük banyo ve yüksek hareket hızı kullanılır. Tavan pozisyonu, dört temel sac levha pozisyonunun en zorudur — 4G oluk kaynağı, 4F köşe kaynağından da zordur — ve birçok çırağın ilk belgelendirmesinde elendiği pozisyondur: metal aşağı yağar ve hareketi yavaşlatma içgüdüsü banyonun daha hızlı damlamasına neden olur.
Kaynağın beş pozisyonu nelerdir?
Eğimli sac levha pozisyonunu da ekleyen eski bir ayrım nedeniyle beş pozisyondan söz edildiğini duymuş olabilirsiniz. Ancak modern standartların sac levha pozisyonlarını tanımlama yaklaşımı çok daha basittir: dört temel pozisyon vardır (düz, yatay, dikey ve tavan). Boru kaynağı, kaynakçı yeterlilik yönelimlerinin tamamını oluşturmak üzere temel sac levha pozisyonlarına belirli sabit pozisyonlar (özellikle 5G ve 6G) ekler: sac levhada 1G–4G ile boruda 5G, 6G ve 6GR.
Boru Kaynak Pozisyonları: Döndürmeli 1G, 2G, 5G, 6G ve 6GR
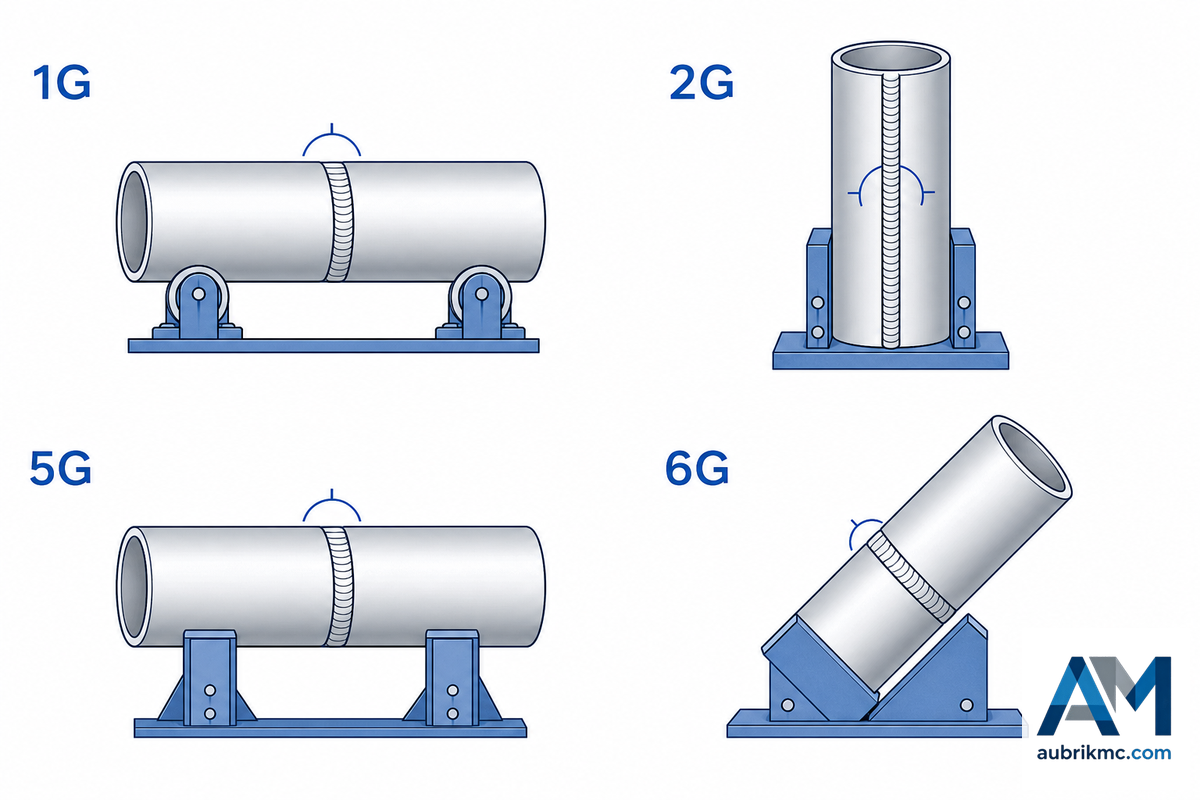
Yuvarlak yüzey, kaynakçının tek bir paso içinde bile birden fazla pozisyonda çalışacağı anlamına geldiğinden boru pozisyonları borunun nasıl tutulduğunu belirtir. 5G’de boru yatay ve sabittir; bu nedenle kaynakçı borunun çevresinde hareket eder ve tek bir kaynak pasosunda düz, dikey ve tavan yönelimlerinden geçer. 6G pozisyonunda yaklaşık 45 derece (±5°, standarda göre değişir) açıyla yerleştirilen ve döndürülemeyen boru, kaynakçının tüm yönelimlerde çalışmasını gerektirir; 6GR pozisyonu da aynıdır ancak erişimi engelleyen ve sahada karşılaşılacak koşulları simüle eden bir kısıtlama halkası içerir. 6G ve 6GR, sunulan en zorlu kaynakçı belgelendirmeleridir ve hem AWS D1.1 hem de ASME Bölüm IX bunların nasıl sınanacağını tanımlar.
| Pozisyon | Boru ekseni | Döndürmeli veya sabit | Kaynak yapılan yönelimler |
|---|---|---|---|
| Döndürmeli 1G | Yatay | Döndürmeli | Yalnızca düz (boru torcun altında döner) |
| 2G | Dikey | Sabit | Çevre boyunca yatay |
| 5G | Yatay | Sabit | Tek pasoda düz + dikey + tavan |
| 6G | 45°±5° | Sabit | Tüm yönelimler, eğimli |
| 6GR | 45°±5° + halka | Sabit, kısıtlı | Tüm yönelimler, sınırlı erişim |
5G ve 6G: Gerçekte Ne Değişir?
Her ikisinde de boru dönmez, ancak 5G’de boru yatay tutulmaya devam eder; böylece kaynakçı boru çevresinde ilerlerken düz, dikey ve tavan pozisyonlarında çalışır. 6G’de boru yaklaşık 45° yatırılarak dikey ve tavan hareketleri birleştirilir — birleştirme boyunca her nokta farklı bir açıda olduğundan 6G belgesi tüm pozisyonlardaki yeterliliği kanıtlar.
6G Neden En Kapsamlı Sınavdır ve Her Sınav Hangi Yeterlilikleri Sağlar?
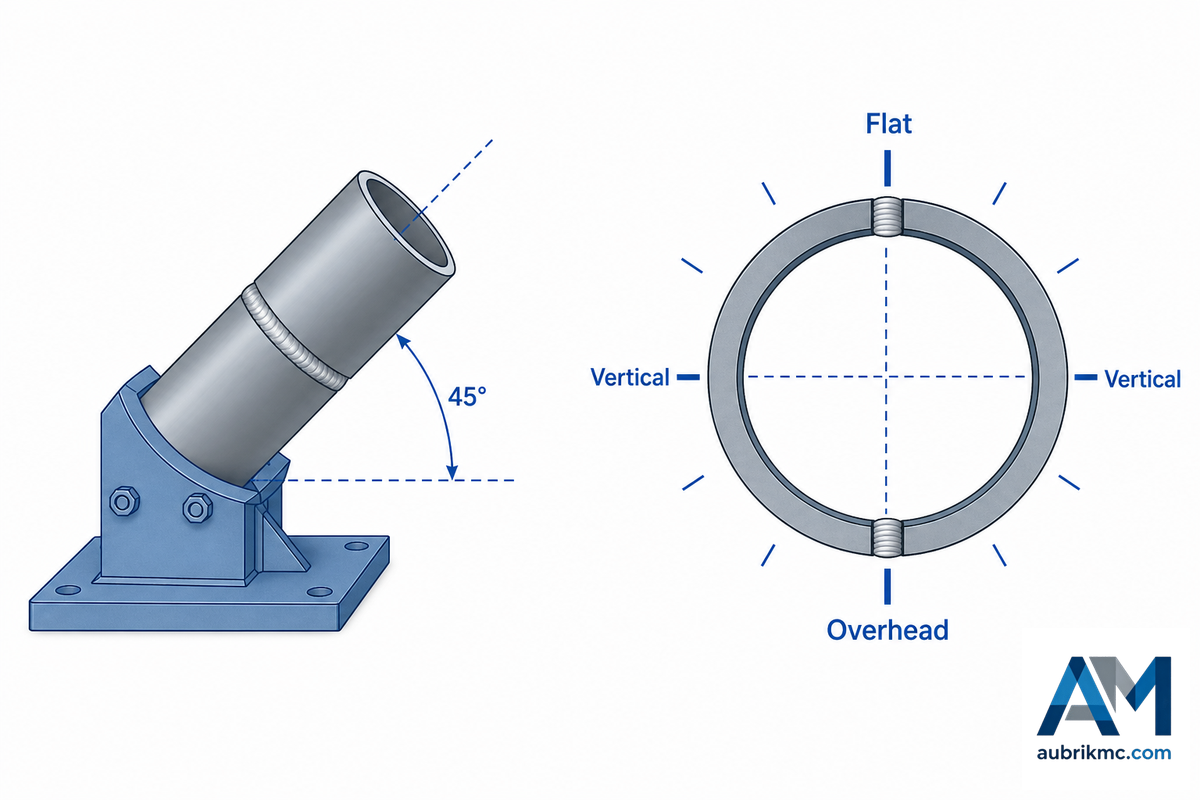
Kaynakçı belgesinin kapsamını genel beceri değil, sınavın yapıldığı pozisyon belirler — 6G’nin en kapsamlı sınav olmasının nedeni, 45° açıyla sabitlenmiş tek bir boru birleştirmesinin aynı anda düz, dikey ve tavan kaynağı gerektirmesidir. Bu sınavı geçmek, tüm yönelimlerde kontrol sağlandığını kanıtlar; dolayısıyla tek bir 6G belgesi kaynakçıya tüm sac levha ve boru pozisyonları için yeterlilik kazandırır.
⚠️ 1G yanılgısı
Çoğu kişi, bir kaynakçının düz sac levha (1G) belgesini aldıktan sonra her şey için yeterli olduğunu varsayar.
Değildir. AWS D1.1 (Tablo 6.10) kapsamında 1G sac levha oluk kaynağı sınavı, kaynakçıya yalnızca düz oluk kaynağı ile düz ve yatay köşe kaynağı (1G, 1F, 2F) yeterliliği kazandırır. Diğer tüm yeterlilik kapsamları ayrı ayrı belgelendirilmelidir.
Bu standarttan çıkan bazı kurallar şunlardır:
| Geçilen sınav | Kaynak yapma yeterliliği kazanılan pozisyonlar |
|---|---|
| 1G sac levha oluk kaynağı | Düz oluk + düz/yatay köşe kaynağı (1G, 1F, 2F) |
| 3G + 4G sac levha oluk kaynağı | Tüm sac levha pozisyonları (düz, yatay, dikey, tavan) |
| 6G boru oluk kaynağı | Tüm sac levha ve boru pozisyonları |
| 6GR boru (kısıtlı) | Kısıtlı erişimli işler dâhil tüm pozisyonlar |
Karışıklığa yol açan kural şudur: üretimdeki yeterlilik kapsamını genel beceri değil, sınav pozisyonu belirler. 1G sac levha oluk kaynağı sınavı yalnızca 1G, 1F ve 2F için yeterlilik sağlar; dört sac levha pozisyonunun tamamında kaynak yapabilmek için 3G + 4G sınav çifti gerekir; tüm pozisyonları kapsayan boru yeterliliği ise AWS D1.1 veya ilgili kapsam için ASME Böl. IX uyarınca 6G sınavıyla (ya da 2G + 5G birleşimiyle) elde edilir.
6G yeterliliğinin şartları ağırdır. AWS D1.1 oluk birleştirmesinde 45° dâhilî açı kullanılır ve 1-inç [25 mm] numune, kaynakçıya sınırsız kalınlık için yeterlilik kazandırır. Tamamlanmış kaynak; eğme veya radyografik muayeneye ulaşmadan önce dahi çatlak içermemeli, yanma oluğunun derinliği 1/32 in [1 mm] değerini ve kaynak takviyesinin yüksekliği 1/8 in [3 mm] değerini aşmamalıdır. Ardından belgeli bir kaynak müfettişi numuneyi değerlendirir ve yeterliliği resmîleştiren, bu müfettişin onayıdır. 6G sınavını geçmek, tek bir kaynak birleştirmesinde her yönelimde kaynak banyosu kontrolü sağlandığını gösterir — bu belge çoğu zaman boru, petrol ve gaz ile basınçlı ekipman kaynaklarında kariyerin kapısını açar.
“6G pozisyonu 45 derecelik açıdadır ve en zor kaynak pozisyonu olarak kabul edilir.”
Robert Lanni, Kaynak Eğitmeni, Lincoln Technical Institute
6G kaynak belgesi hangi kaynaklar için yeterlilik sağlar?
6G belgesi, kaynakçıya tüm sac levha ve boru pozisyonları için yeterlilik kazandırır, ancak yalnızca sınavın kapsadığı kaynak yöntemleri ve ana metal aralıkları için geçerlidir. İşverenler 6G’yi tek bir referans yeterlilik olarak değerlendirir, ancak bu belge her kaynak yöntemi ve ana metal birleşiminde beceriyi garanti etmez — kesin yeterlilik kapsamları için daima belgelendirme dokümanlarını inceleyin veya boru pozisyonerlerinin teknik özelliklerini belirlemeden önce bizimle iletişime geçin.
AWS ve ISO/EN 6947: Kodların Çapraz Karşılaştırması
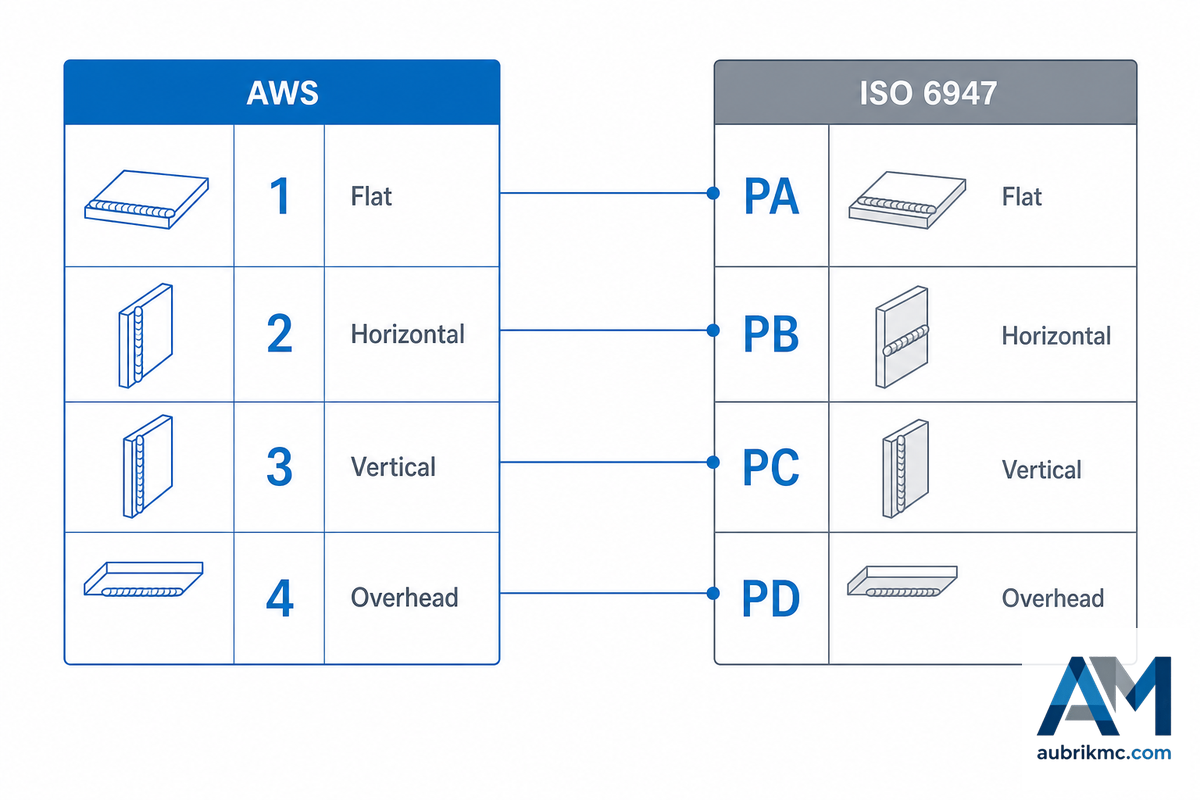
AWS 1G–6G sayıları, ISO 6947 harf kodlarıyla her zaman bire bir eşleşmez. Şirket Avrupa veya küresel standartlara tabi projelerde çalışıyor ve AB standardına uygun teknik resimler üzerinden alım/satım yapıyorsa, bu resimlerdeki ISO/EN 6947 kodlarının kaynakçıların bildiği AWS 1G-6G kodlarıyla nasıl ilişkilendiğinin bilinmesi gerekir. AWS sayıları, ISO’nun kullandığı harf kodlarına her zaman doğrudan karşılık gelmez. AWS ayrıca iki pozisyonu tek bir 3G dikey pozisyon altında toplarken ISO bunları aşağıdan yukarıya dikey kaynak için PF ve yukarıdan aşağıya dikey kaynak için PG olarak ayırır. Genel rehberlerin çoğu ISO tabanlı projelerde kaynak konusunun bu bölümüne değinmediğinden, ISO kodlarını işletmenin standart uygulamalarıyla çapraz karşılaştırmak gerekir. Sorun genellikle bir atölyenin ilk Avrupa sözleşmesinde ortaya çıkar: teknik resimde PF belirtilir, kaynakçı tek bir dikey paso bekleyerek hazırlık yapar ve kimse PF’nin yalnızca aşağıdan yukarıya dikey kaynak anlamına geldiğini belirtmediği için kaynak birleştirmesi muayeneden geçemez. Yanlış okunan tek bir harf, yeniden kesim ve yeniden sınav maliyetine yol açar.
| ISO 6947 | Anlamı | AWS karşılığı |
|---|---|---|
| PA | Düz | 1G / 1F |
| PB | Yatay-dikey (yatay köşe kaynağı) | 2F |
| PC | Yatay | 2G |
| PD | Yatay tavan (tavan köşe kaynağı) | 4F |
| PE | Tavan | 4G |
| PF | Aşağıdan yukarıya dikey | 3G / 3F (yukarı yönlü) |
| PG | Yukarıdan aşağıya dikey | 3G / 3F (aşağı yönlü) |
| H-L045 | Boru 45° açıyla sabit | 6G |
Eğimli boru için ISO 6947, 45° değişkenlerini H-L045 (yukarı yönlü kaynak) ve J-L045 (aşağı yönlü kaynak), dikey değişkenleri ise PF (yukarı) ve PG (aşağı) olarak belirtir. Boru biçimli T, Y ve K bağlantıları için kısıtlama halkalı 6G sınavı olan 6GR’nin ISO veya ASME değil, AWS D1.1 tanımı olduğuna dikkat edin. Teknik resimde “PF” belirtildiğinde, gösterildiği gibi aşağıdan yukarıya dikey kaynak yapın.
Pozisyon Zorluk Sıralaması: Yer Çekimi Bedeli Merdiveni
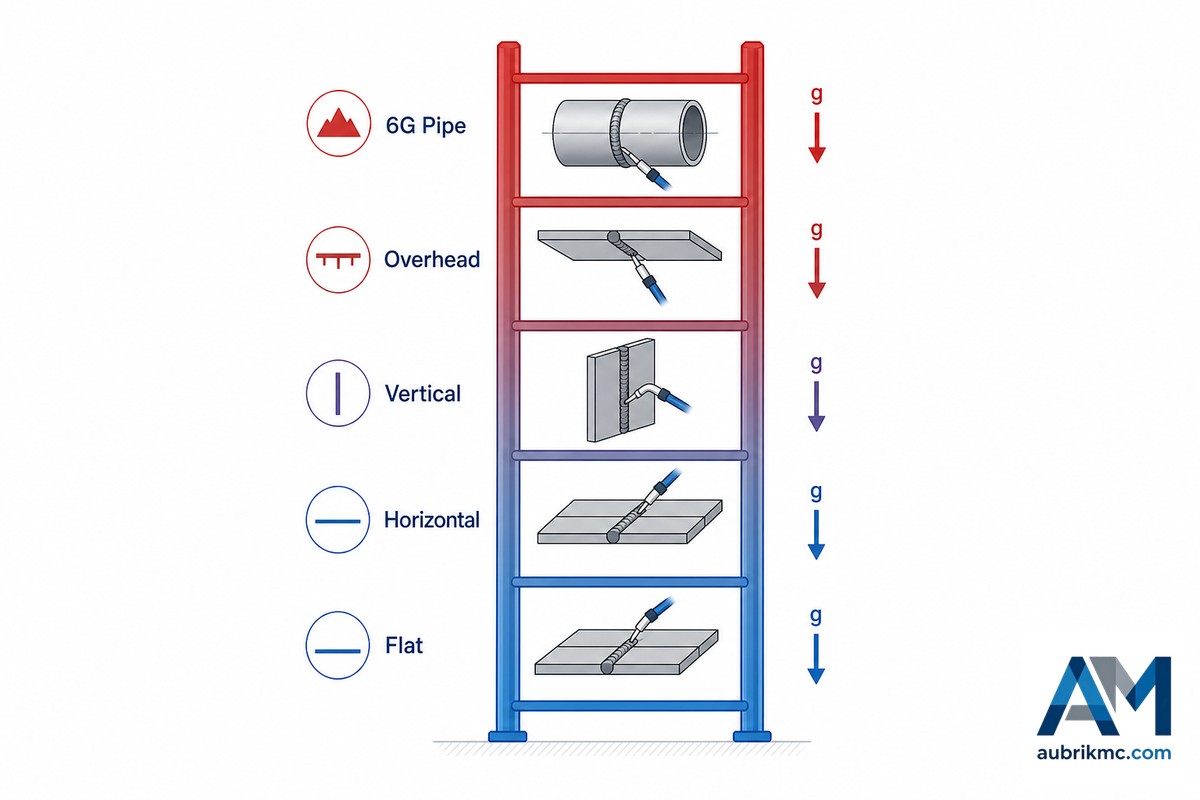
Kaynak zorluğunun tek değil, iki bileşeni vardır: çabalara karşı etki eden kuvvetlerden kaynaklanan doğal fiziksel zorluk bulunur: düz pozisyondan uzaklaşıldıkça yer çekimi kaynak banyosuna karşı daha fazla çalışır. Ayrıca rehberlerin nadiren ele aldığı daha önemli bir pozisyon sorunu, yani iyi bir duruş, yeterli erişim ve uygun görüş sağlamanın zorluğu vardır. Bu nedenle iş sağlığı araştırmacıları (OSHA kaynak ergonomisi eTool kaynağına bakın), bir kişiden tavan pozisyonunda veya diğer zorunlu pozisyonlarda çalışması istendiğinde; zeminde düz pozisyonda çalışmaya kıyasla zorlanmış duruşların, baş üstü çalışma pozisyonlarının, yüksek statik yükün, yetersiz erişimin, çok daha fazla fiziksel yorgunluğun ve hata olasılığının ortaya çıktığını açıkça bilmektedir.
| Basamak | Kaynak banyosu fiziği bedeli | İnsan faktörleri bedeli |
|---|---|---|
| 1 — Düz | Yer çekimi metali birleştirme yerine çeker | Rahat, oturarak veya tezgâh yüksekliğinde |
| 2 — Yatay | Banyo alt kenara doğru sarkar | Çoğunlukla dik duruş, iyi görüş hattı |
| 3 — Dikey | Metal aşağı akar; yerinde tutmak için salınım yapın | Ayakta çalışma, bilek kontrolü kritik |
| 4–5 — Tavan | Yer çekimi metali dışarı çeker; metal damlar | Omuz üstünde çalışma, boyun zorlanması, düşen sıçrantılar |
| 5 — 6G boru | Tek pasoda her açı | Sabit borunun çevresinde diz çökerek/çömelerek çalışma |
Hangi Pozisyonlar En Zordur ve Neden?
Belgelendirme açısından 6G (ve kısıtlı 6GR) en zorudur — 45° açıyla sabitlenen boru, hareket etmeyen tek bir kaynak birleştirmesinde düz, dikey ve tavan kaynağını zorunlu kılar. Dört temel sac levha pozisyonu içinde en zoru tavan pozisyonudur (4G), çünkü yer çekimi eriyik metali birleştirme yerinden dışarı çeker. Şaşırtıcı biçimde bazı kaynakçılar 6G’yi yalnızca aşağıdan yukarıya dikey 3G kaynağından daha kolay bulur: 45° eğim, yer çekiminin kısmen yardımcı olmasını sağlar.
Pozisyona Göre Teknik: Açı, Hareket ve Salınım
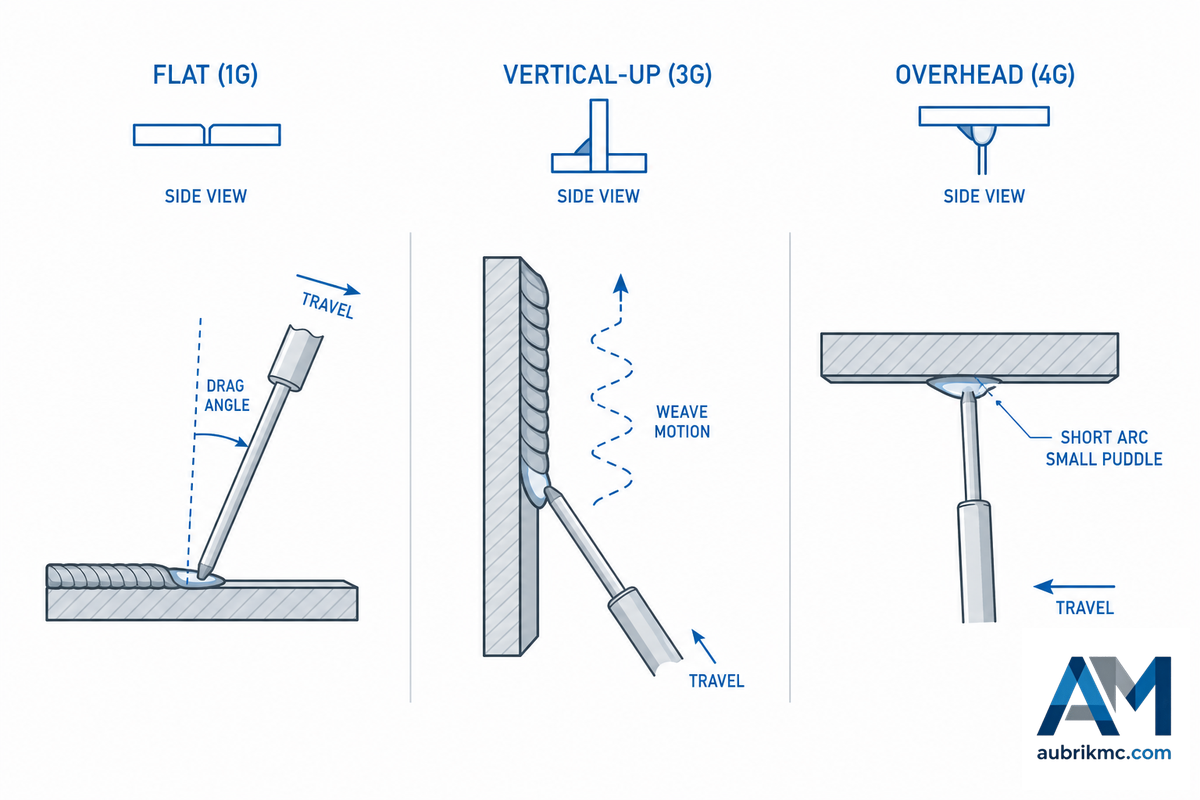
Kaynak yaparken hangi pozisyonda çalışıldığı belirlendikten sonra ayarlar öngörülebilir hâle gelir. Yerleşik kaynak ekipmanı mühendisliği uygulamalarından alınan bu kısa rehber, her pozisyon için bir başlangıç noktası sunar; ancak ayarları daima WPS’ye göre doğrulayın. Tavan pozisyonunda en sık yapılan hata aşırı sıcak çalışmaktır: büyük ve akışkan banyonun aşağıdan başka gidecek yeri yoktur; bu nedenle sarkan dikişi düzeltmeye çalışmadan önce amperi düşürün ve hareket hızını artırın.
| Pozisyon | Elektrot / hareket açısı | Hareket | Dikkat edilecekler |
|---|---|---|---|
| Düz / yatay | 0–15° çekme (örtülü elektrot); 10–15° itme (MIG) | Düz dikiş veya hafif salınım | Kalın sac levhada aşırı nüfuziyet |
| Aşağıdan yukarıya dikey | 5–10°, dike yakın | Salınım yapın; merkezde değil, kenarlarda bekleyin | Banyo sarkması / soğuk bindirme |
| Tavan | 5–10° | Kısa ark, dar ve küçük salınım, hızlı hareket | Damlama, yanma oluğu |
| 5G / 6G boru | Ark boyunca sürekli ayarlayın | Çok pasolu: TIG kök, dolgu ve kapak | Yönelimler arasında dikiş tutarlılığı |
📐 Mühendislik Notu
Hızlı soğuyan banyo ergime eksikliğini gizleyebildiğinden, AWS D1.1 dâhil birçok yapısal standart yük taşıyan oluk kaynaklarında yukarıdan aşağıya dikey harekete izin vermez; ancak bu yöntem 3mm’den ince malzemelerde hız avantajı sağlar. Dikey oluk kaynağı istendiğinde aşağı yönlü hareket özellikle belirtilmemişse daima aşağıdan yukarıya dikey yönde salınım tekniği uygulayın ve kaynak prosedürü şartnamesini tekrar kontrol edin.
Kaynak Pozisyoneri Her Pozisyona Nasıl Ulaşır?
Bütçenin daha azını ücretlere ayırmanın yolu şudur: kaynakçıya her pozisyonda yerçekimiyle mücadele etmeyi öğretmek yerine, iş parçası döndürülerek kaynak dikişi neredeyse her seferinde rahat çalışılan düz 1G pozisyonuna getirilir. Bir kaynak pozisyoneri, kaynak rotatörü veya kaynak manipülatörü tam olarak bunu yapar; bu nedenle pozisyonlama ekipmanı, aksi hâlde yavaş ilerleyen ve yoğun işçilik gerektiren işlerde yatırım maliyetini hızla karşılar.
Burada tek bir oran belirleyicidir: ark yanma süresi — kaynakçının vardiya sırasında gerçekten kaynak dikişi oluşturmakla geçirdiği sürenin payı. Yaygın sektör tahminlerine göre bu oran, manuel ve pozisyon dışı işlerde yalnızca yaklaşık 10%’tir; kalan süre yeniden konumlandırma, fit-up ve kaynak birleştirmeleri arasında geçişle harcanır. İş parçasını sabit bir 1G istasyonuna getirmek, bu çalışma oranını birkaç kat artırır. Manuel kaynakta en büyük maliyet kalemi işçilik olduğundan, kaynak birleştirmesini düz pozisyona getirmek vardiya başına yığılan kaynak metali miktarını makinenin kendisinde yapılacak herhangi bir ayardan çok daha fazla artırır. Atölyelerdeki genel kural geçerlidir: en yetenekli kaynakçı bile düz 1G pozisyonunda genellikle daha hızlı ve daha temiz çalışır.
Gerçek bir örneği ele alalım. 40 tonluk, 4 metrelik bir gövde üzerinde çalışan basınçlı kap atölyesi, kaynakçının tavan ve pozisyon dışı koşullarda çalışıp yukarıdan aşağıya ve aşağıdan yukarıya dikey pasolar arasında geçiş yaptığı, ark yanma süresinin ise çöktüğü şekilde elle kaynak yapabilir — ya da gövdeyi bir kaynak manipülatörünün altındaki kaynak rotatörlerine alarak her dikişin düz pozisyonda tam yığma hızıyla çekilmesini sağlayabilir. Bu, 6G kaynak testi yaklaşımıyla üretim yaklaşımı arasındaki farktır ve bu kılavuzun başındaki kaynak pozisyonları tablosunun temelinde de aynı mantık vardır: zor pozisyonları kolay pozisyonlara dönüştürmek.
Bu, eski ve iyi bilinen bir mühendislik uygulamasıdır: eğilebilir ve dönebilir bir kaynak pozisyoneri, sabit bir kaynak torcunun çevresindeki parçayı destekleyebilir, eğebilir ve döndürebilir; bu kavram onlarca yıl öncesine uzanan kaynak pozisyoneri patentlerinde belgelenmiştir. Her zor pozisyonu düz pozisyona getiren makineyi belirlemek için aşağıdaki Düz Pozisyona Dönüşüm Tablosu’nu kullanın:
| Pozisyon dışı iş | İşi 1G pozisyonuna getiren ekipman |
|---|---|
| Tavan veya dikey pozisyondaki sac levha / küçük montaj | Eğilebilir ve dönebilir kaynak pozisyoneri |
| 5G / 6G boru, tank veya kap çevresel dikişleri | Kaynak rotatörleri / çevirme ruloları (çevirerek 1G pozisyonuna getirme) |
| Uzun çevresel veya boyuna dikişler | Kolon-bom kaynak manipülatörü |
| Yüksek hacimli, tekrarlanabilir parçalar | Entegre kaynak pozisyonerli robotik veya kobot hücresi |
Açıkça belirtmek gerekirse, pozisyonlama sihirli bir çözüm değildir ve dikkate alınması gereken iki husus vardır. Birincisi, kaynak pozisyoneri ile robot hassas kalibrasyon ve fikstürleme gerektiren koordineli, çok eksenli bir sistem oluşturur; tabla ile kaynak torcu senkronizasyonunu kaybederse köşeler gibi karmaşık geometrilerde kusurlar ortaya çıkabilir. İkincisi, otomasyon her iş için uygun değildir. Yalnızca birkaç özdeş parça, tek seferlik özel parçalar veya erişim kısıtlamaları altındaki saha onarımları söz konusuysa bağımsız bir kaynak pozisyoneri kullanan deneyimli bir kaynakçı daha uygun olabilir. Karar vermeden önce taşıma kapasitesini, parça geometrisini ve parti büyüklüğünü değerlendirin — ayrıca bir kaynak pozisyoneri tedarikçisiyle görüşün.
Sektörel Görünüm: Otomasyon, Hangi Pozisyonların Önemli Olduğunu Değiştiriyor
Buradaki itici güç büyüyen bir ekonomi değil, çalışan açığıdır. U.S. Bureau of Labor Statistics, kaynakçı istihdamının 2024 ile 2034 arasında yalnızca 2% artacağını ve açık kadroların çoğunun yeni işler yaratmak yerine emekli olan çalışanların yerini dolduracağını öngörmektedir. American Welding Society tarafından yayımlanan ayrı iş gücü verileri ise 2029 yılına kadar yaklaşık 320,500 kaynak uzmanına ihtiyaç duyulacağını göstermektedir.
Bu rakamlar, atölyelerin yeterli sayıda tüm pozisyon kaynakçısı işe almaya güvenemeyeceğini açıkça göstermektedir. Öncelik, iş parçasını 1G pozisyonuna getirmek olmalıdır; böylece daha küçük ve ekipmanla desteklenen bir kaynakçı grubu, kobotlar ve uyarlanabilir sistemlerle birlikte verimliliği artırabilir. Manuel 6G kaynağında uzmanlaşmak her zaman önemli olacak olsa da 2027 yılına kadar en yüksek yatırım getirisini hedefleyen imalatçılar, pozisyon dışı kaynağı tamamen ortadan kaldıran ekipmanlara odaklanmalıdır. Kaynakçılar geniş kapsamlı sertifikalarını korumalı, işletme sahipleri ise kaynak pozisyonerlerini veya kaynak rotatörlerini işçilik açığına yönelik uzun vadeli bir çözüm olarak değerlendirmelidir. Aylarca boş kalan bir 6G kadrosunu doldurmaya çalışan herhangi bir imalat atölyesi sahibine sorun: başvuran adaylar testi geçemez, geçebilen kaynakçıların ise çalışma takvimleri zaten doludur. İşteki pozisyon gereksinimini ekipman satın alarak ortadan kaldırmak, uygun kaynakçıyı rakip bir işletmeden transfer etmekten çoğu zaman daha hızlıdır.
Sıkça Sorulan Sorular
S: Dört temel kaynak pozisyonu nedir?
Yanıtı Görüntüle
Dört temel sac levha kaynak pozisyonu vardır: düz (1), yatay (2), dikey (3) ve tavan (4). Her pozisyonda köşe kaynağı için F, oluk kaynağı için G harfi kullanılır; dolayısıyla 1G düz oluk kaynağını, 3F dikey köşe kaynağını ve 4G tavan oluk kaynağını ifade eder. Zorluk sıralaması, düz pozisyondan (yerçekimi yardımcı olur) tavan pozisyonuna (yerçekimi engel oluşturur) doğrudur.
S: Kaynakta 1G, 2G, 3G, 4G, 5G ve 6G nedir?
Yanıtı Görüntüle
Rakam pozisyonu, G ise oluk kaynağını belirtir. Sac levha pozisyonlarında 1G düz, 2G yatay, 3G dikey ve 4G tavan pozisyonunu ifade eder. Borularda 1G, kaynak torcunun çevresinde dönen bir boruyu; 5G, kaynakçının çevresinde dolaştığı sabit yatay bir boruyu; 6G ise 45 derece açıyla sabitlenmiş ve kaynakçının tüm yönelimlerden geçmesini gerektiren bir boruyu ifade eder. 6G en zor pozisyon olarak kabul edilir ancak kaynakçıya tüm pozisyonlar için yeterlilik kazandırır.
S: En zor kaynak pozisyonu hangisidir?
Yanıtı Görüntüle
Kaynakçı sertifikasyonu açısından 6G (ve 6GR) en zorudur; çünkü 45 derece açıyla sabitlenen boru hareket etmezken tek bir pasoda düz, dikey ve tavan pozisyonlarında çalışmak gerekir. Sac levha pozisyonları arasında en zoru tavan pozisyonudur (4G), çünkü yerçekimi kaynak banyosunu aşağı çeker ve kaynakçı omuzlarının üzerinde çalışır.
S: 5G ile 6G kaynak arasındaki fark nedir?
Yanıtı Görüntüle
Hem 5G hem de 6G pozisyonunda boru dönmez. 5G pozisyonunda boru yataydır ve kaynakçı borunun çevresinde ilerlerken düz, dikey ve tavan pozisyonlarında çalışmak zorundadır. 6G pozisyonunda boru yaklaşık 45 derece eğimlidir; bu nedenle tek bir sabit kaynak birleştirmesi düz, dikey, yatay ve tavan yönlerinde ilerlemeyi zorunlu kılar. 5G’ye göre bu ek zorluk nedeniyle 6G testi, kaynakçıya tüm pozisyonlar için yeterlilik kazandırır.
S: Kaynak pozisyonundaki F ve G harfleri ne anlama gelir?
Yanıtı Görüntüle
F, köşe kaynağını (örneğin bindirme birleştirmeleri, köşeler veya T birleştirmeleri) ifade eder. G, oluk kaynağını (örneğin alın alına kaynaklanan pahlı kaynak birleştirmelerini) ifade eder. Pozisyonu tanımlamak için F veya G harfinin önüne bir rakam gelir.
S: Kaynak pozisyoneri kaynak pozisyonunu nasıl değiştirir?
Yanıtı Görüntüle
Kaynak pozisyoneri, istenen kaynak birleştirmesini kaynak torcuna düz (1G) pozisyonda sunmak üzere iş parçasının döndürülmesini ve eğilmesini sağlar. Kaynakçıları tavan kaynağı yapmak üzere iş parçasının altında çalışmaya göndermek yerine parça kaynakçıya doğru eğilir; böylece en yüksek metal yığma hızı ve en düşük kusur oranı için kaynak dikişleri düz pozisyonda tutulur ve atölyenin ~10% düzeyindeki ark yanma süresi büyük ölçüde artırılarak 60% ve üzerine çıkarılır. Boru kaynak pozisyonerleri ve kaynak rotatörleri, borular ve kaplar için aynı işlevi yerine getirerek herhangi bir 5G veya 6G pozisyonunu dönen 1G pozisyonuna getirir. Kaynak pozisyonerleri ürün serimizi inceleyin.
S: 6GR (kısıtlı) kaynak nedir?
Yanıtı Görüntüle
6GR, borunun 6G pozisyonuna yerleştirilmesi ve kaynak torcunun erişimini kısıtlayıp çalışmayı zorlaştırmak amacıyla borunun çevresine yakın biçimde bir halka takılması anlamına gelir; bu durum, boru tesisatının yapılara veya diğer ekipmanlara yakın olması gereken atölye ya da saha kaynaklarında sıkça ortaya çıkar. Olağanüstü kaynak torcu kontrolü gerektirir.
Bir Kaynak Pozisyoneri Üreticisi Neden Kaynak Pozisyonları Kılavuzu Yazdı
Kaynak pozisyonerleri, kaynak rotatörleri ve kaynak manipülatörleri ürettiğimiz için tüm çalışma günümüz tek bir soruna ayrılır: parça uygun olmadığında kaynak birleştirmesini düz 1G pozisyonunda tutmak. Bu kılavuz söz konusu bakış açısını yansıtır — pozisyon kodları bizim için önemlidir, çünkü makinelerimizin ortadan kaldırmak üzere tasarlandığı belirli sorunları tanımlarlar.
Referanslar ve Kaynaklar
- ISO 6947:2019, Kaynak pozisyonları — International Organization for Standardization
- AWS D1.1/D1.1M:2025, Çelik için Yapısal Kaynak Kodu — American Welding Society
- Mesleki Görünüm El Kitabı: Kaynakçılar, Kesimciler, Lehimciler ve Sert Lehimciler — U.S. Bureau of Labor Statistics
- Kaynak İş Gücü Verileri, ABD talep tahminleri — American Welding Society
- Kaynak, Kesme ve Sert Lehimleme, Ergonomi e-Aracı — U.S. OSHA
- Kaynak, Ergonomi — Canadian Centre for Occupational Health and Safety
- Inspection Trends: Kaynakçı Yeterlilik Pozisyonu Kapsamı — American Welding Society
- AWS D1.1 Kaynakçı Yeterlilik Testi — Welding Answers
İlgili Makaleler
Vardiyanın çok büyük bir bölümünde pozisyon dışı kaynak mı yapılıyor? İş parçasını düz 1G pozisyonuna getirin.
Aubrik Kaynak Pozisyonerlerini İnceleyin →






