
Entre em contato com a Aubrik Company

Especificações rápidas: conjunto de equipamentos de soldagem de torres eólicas
| Processo de soldagem principal | Soldagem a arco submerso (SAW), com arame único ou tandem |
| Equipamentos de rotação e posicionamento | Rotadores de soldagem, viradores de roletes e rotadores autoalinháveis |
| Posicionamento da tocha de soldagem | Manipuladores de soldagem do tipo coluna e lança |
| Faixa comum de capacidade dos rotadores | 15-250 toneladas (observado no mercado, varia conforme o fornecedor) |
| Normas aplicáveis | AWS D1.1 (execução nos Estados Unidos) / IEC 61400-6 (projeto estrutural). |
Os equipamentos de soldagem de torres eólicas são o conjunto de máquinas — fontes de soldagem, rotadores e manipuladores — usado para soldar chapas de aço e formar as seções cilíndricas que sustentam uma turbina eólica geradora de energia em um parque eólico. Atualizado em julho de 2026. Esses equipamentos são construídos especificamente para a fabricação de torres eólicas, e não adaptados de uma linha genérica de fabricação metalmecânica, e a maioria dos compradores desse segmento busca respostas para duas questões fundamentais: o que uma linha de produção completa para fabricar torres eólicas envolve e como dimensioná-la corretamente para determinada seção da torre? Este artigo abordará ambas por meio da análise de dados de fornecedores, pedidos de patente e documentos normativos, em vez de se limitar ao material comercial de um fabricante.
Os equipamentos de soldagem de torres eólicas podem ser divididos em cinco classes principais de máquinas: fontes de soldagem a arco submerso (SAW), rotadores de soldagem (também chamados de viradores de roletes), manipuladores do tipo coluna e lança, posicionadores com rastreamento de junta e estações de ensaios não destrutivos (END). Para os fins deste guia, a classificação por porte do rotador de soldagem usado na fabricação de torres eólicas normalmente varia de 15 toneladas a 250 toneladas nos catálogos de equipamentos padrão, enquanto a norma específica de qualidade de soldagem depende do local em que a torre será fabricada e comercializada.
Principais conclusões
- A soldagem a arco submerso (SAW) predomina principalmente por sua taxa de deposição superior, não por ser o único método que realmente funciona na prática.
- Na realidade, são necessárias três máquinas de posicionamento distintas para produzir uma seção de torre: uma para a rotação, outra para sustentar a tocha de soldagem e, com bastante frequência, uma terceira para rastrear a junta de soldagem.
- A faixa de capacidade de 15 a 250 toneladas para rotadores e posicionadores reflete a oferta atual de vários fornecedores de equipamentos, e não uma norma estabelecida para todo o setor.
- Atualmente, não existe uma única norma global e universal que regulamente a soldagem de torres eólicas, pois os requisitos aplicáveis incluem a AWS D1.1, a IEC 61400-6 e as exigências de marcação CE da União Europeia, que variam conforme a região geográfica e o campo de aplicação.
- Reduzir em cerca de 20% a espessura da parede do costado de uma torre pode resultar em um aumento de 50-70% em sua vida em fadiga. Essa relação de compromisso é um fator crítico a considerar antes de usar a espessura da parede como uma simples estratégia de redução de custos.
Quais equipamentos realmente soldam uma torre de turbina eólica? (Fundamentos da fabricação)
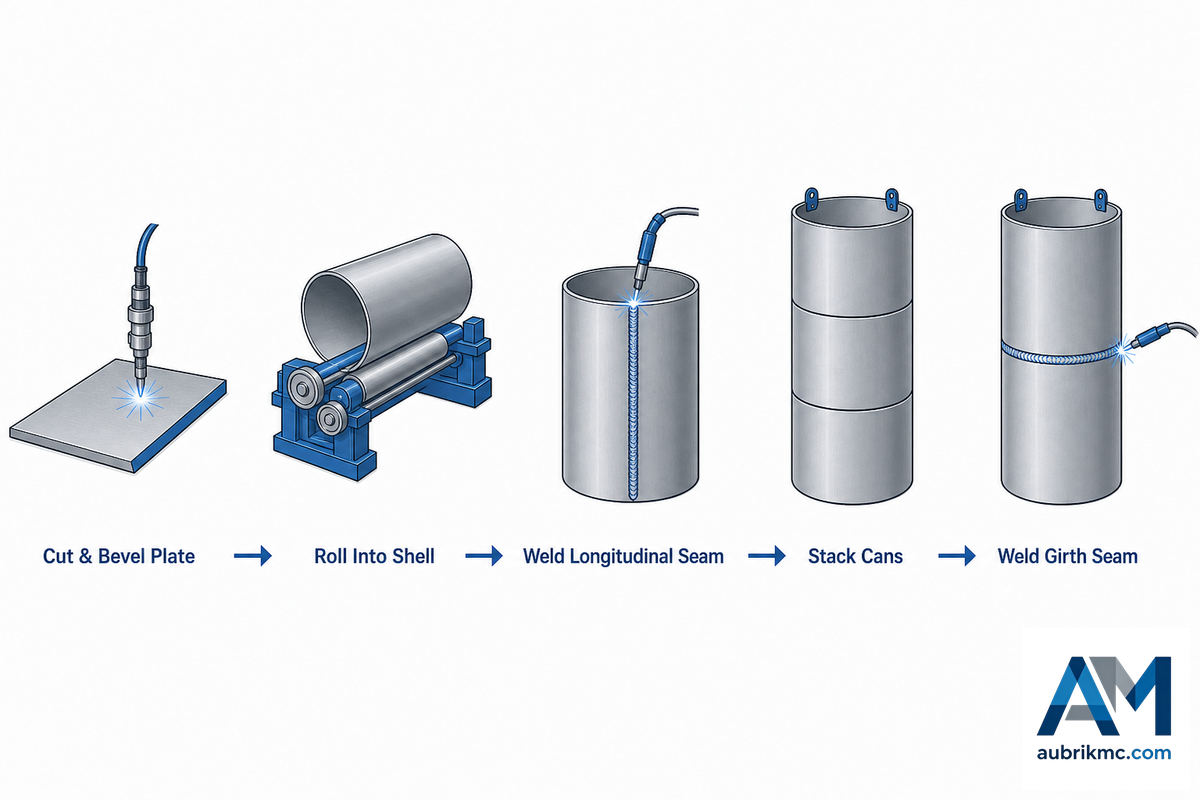
Uma torre de turbina eólica é fabricada com seções de chapas de aço calandradas que formam virolas cilíndricas individuais. Essas virolas são então empilhadas e soldadas para criar seções montadas maiores que, por fim, compõem toda a torre. Esse processo tradicional, chamado de “soldagem de virolas”, consiste em empilhar e soldar, em sequência, segmentos tubulares menores.
Essa sequência de soldagem de virolas é descrita com precisão em um artigo científico de 2023 da Faculdade de Engenharia da Northeastern University, que documentou um trabalho com torres de turbinas reconhecido pela Time Magazine. Praticamente todo conjunto de equipamentos de soldagem de torres eólicas parte dessa metodologia fundamental.
Uma patente chinesa (CN106695252A) sobre a fabricação de torres eólicas descreve um procedimento de cinco etapas compatível com as práticas observadas em instalações industriais reais. A sequência começa com o corte da chapa de matéria-prima, a preparação do chanfro para a solda, a calandragem da chapa para formar um costado cilíndrico, a soldagem da junta longitudinal para fechar o costado e, por fim, a montagem das seções por meio de soldas circunferenciais para unir as virolas individuais na seção final da torre. Cada etapa é executada por equipamentos dedicados: máquinas de corte e biselamento, calandras de chapas, uma máquina de soldagem de junta longitudinal e um conjunto de rotador ou virador de roletes combinado com um manipulador de soldagem para executar as soldas circunferenciais.
É exatamente aí que entra a linha de equipamentos de soldagem de torres eólicas da Aubrik: todo o processo segue as cinco etapas de movimentação de chapas, soldagem de juntas longitudinais e soldagem circunferencial com um rotador, e o conjunto completo dessa linha foi projetado como uma linha de produção de torres eólicas completa. Nas seções seguintes deste artigo, cada classe de equipamento é analisada individualmente, com a definição de sua função, das razões de seu projeto e dos critérios de dimensionamento.
💡 Dica técnica
Se o fornecedor apresentar “equipamentos de soldagem de torres eólicas” como um único item, solicite a divisão nas 5 categorias acima. Uma solução de soldagem totalmente integrada para a fabricação de torres eólicas — e não um sistema parcialmente integrado — inclui estações de rastreamento de junta e de inspeção por END, além da máquina de soldagem SAW e dos sistemas de posicionamento, pois projetos de energia renovável raramente comportam o custo adicional de refazer uma categoria depois que a linha de produção já entrou em operação.
Soldagem a arco submerso: o processo central por trás de cada junta
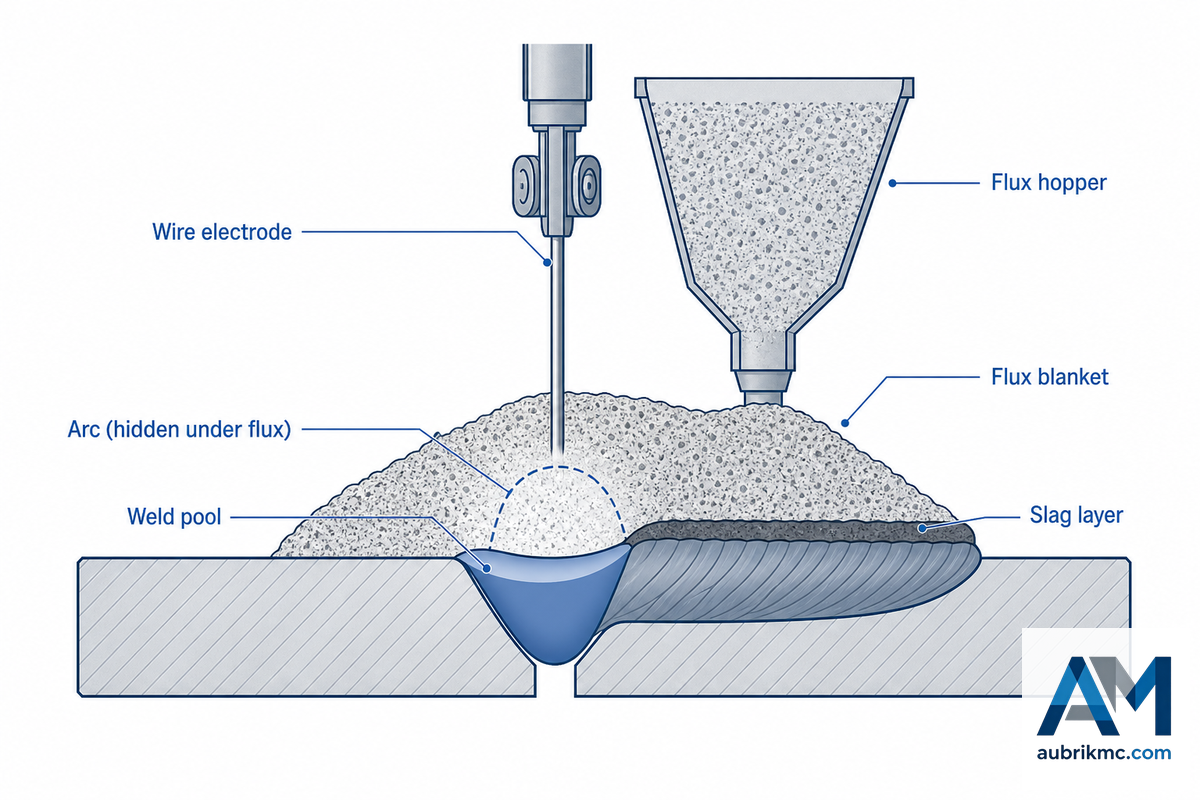
O que é usado para soldar as chapas de uma torre eólica?
O principal processo de soldagem de uma torre eólica — tanto para as juntas longitudinais quanto para as circunferenciais — é a soldagem a arco submerso (SAW). Na SAW, o arco queima sob uma camada de fluxo que protege contra a radiação do arco e os respingos, além de isolar o arco para permitir a operação com corrente elevada e altas taxas de deposição.
Essa característica de corrente elevada e alta taxa de deposição levou uma pesquisa sobre fabricação da University of Saskatchewan a observar que “a combinação de corrente elevada e uma alta taxa de deposição explica por que essa técnica predomina na soldagem de tubos de grande diâmetro, vasos de pressão e torres de turbinas eólicas.” A mesma vantagem de taxa de deposição se aplica à soldagem da junta longitudinal da virola, uma sequência de processo documentada passo a passo na patente de fabricação de torres eólicas CN106695252A.
Não existe um único valor para a taxa de deposição, mas uma faixa real. Segundo a revista técnica Fabricators & Manufacturers Association (FMA) Fabricator, a taxa de deposição de uma máquina SAW de arame único costuma chegar a 40 lbs/hora e, em alguns casos, pode ser maior, dependendo do diâmetro e da polaridade do arame. A fornecedora LJ Welding Automation anuncia uma taxa que afirma ser superior a 65 lbs/hora para uma configuração tandem de dois arames, que utiliza duas máquinas Lincoln Electric ACDC-1000 em uma única poça de fusão, combinadas com um alimentador de fluxo aquecido de 300 lb. Trata-se de uma alegação de desempenho do fornecedor para uma configuração tandem específica, e não de um valor de referência do setor verificado de forma independente, mas ela ilustra a diferença de produtividade entre configurações de arame único e tandem: deposição aproximadamente 60% maior com a adição de um segundo arame à mesma junta.
| Configuração | Taxa de deposição | Fonte |
|---|---|---|
| SAW com arame único | Até 40 lbs/hora | The Fabricator (imprensa especializada) |
| SAW tandem com dois arames | 65+ lbs/hora (valor informado pelo fornecedor) | Dados de produto da LJ Welding Automation |
Uma patente internacional de 2002 (WO2002038891A1) sobre a fabricação de mesas de torres eólicas confirma essa decisão por outra perspectiva, ao descrever como “as extremidades são soldadas depois que a chapa é calandrada. Normalmente, elas são unidas por soldagem a arco submerso.” O motivo é que a SAW constitui a base tecnológica de praticamente toda a classe de máquinas apresentada no restante deste guia. Por isso, quase todas as máquinas apresentadas no restante deste documento são projetadas para trabalhar com a mesma técnica: manter a junta estável, avançá-la uniformemente e garantir que o arco permaneça sobre a junta de soldagem por várias horas. Portanto, processos como a soldagem por resistência elétrica, amplamente usados em tubos de paredes finas e diâmetros menores, não podem ser empregados nas espessuras das virolas de torres, enquanto a SAW coberta por fluxo pode.
Posicionamento da peça: viradores de roletes, rotadores e manipuladores do tipo coluna e lança
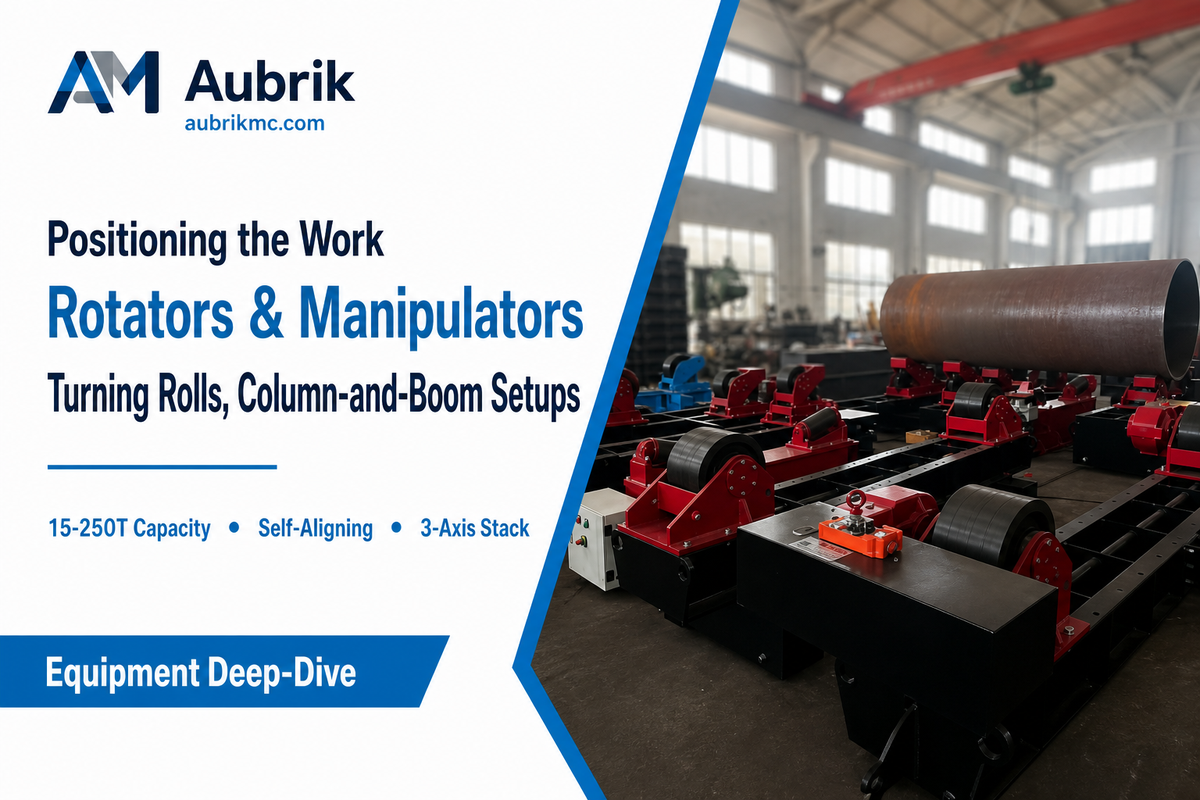
A taxa de deposição da SAW só é eficaz quando a junta passa pelo arco com velocidade e posição constantes ao longo de toda a solda. Isso não pode ser feito por uma pessoa — uma seção de torre com várias toneladas não pode ser girada manualmente a uma velocidade constante —, portanto as linhas de equipamentos de soldagem de torres eólicas dividem o trabalho entre duas máquinas e duas tarefas distintas.
Os rotadores de soldagem (viradores de roletes) usam roletes acionados por motor, muitas vezes com assistência hidráulica, para apoiar a seção cilíndrica da torre e girá-la a uma velocidade controlada sob um cabeçote de soldagem estacionário ou semiestacionário; é exatamente isso que mostra uma patente dos Estados Unidos depositada em 2012 (US20120304588A1) sobre a montagem de torres de turbinas eólicas para a soldagem de juntas horizontais (circunferenciais): a torre gira em torno do próprio eixo enquanto é soldada. Os manipuladores do tipo coluna e lança fazem o inverso: sustentam e movimentam a própria tocha de soldagem, estendendo uma lança sobre a peça em rotação para garantir que o arco acompanhe a junta de soldagem enquanto a seção gira.
“Pela minha experiência, se está ventando tanto assim, os soldadores já construíram abrigos improvisados para se aquecer!”
Um engenheiro de soldagem estrutural, em uma discussão sobre soldagem em campo no Eng-Tips
Esse comentário de campo é um bom lembrete de que os equipamentos de posicionamento não são apenas uma escolha metalúrgica: a carga do vento sobre a seção da torre e sobre qualquer instalação de fabricação exposta é uma preocupação real, capaz de determinar se a fabricação ocorrerá em um prédio fechado ou exigirá barreiras temporárias contra o vento ao redor do rotador e do manipulador.
Na prática, estamos falando do conjunto de posicionamento de 3 eixos: o rotador, o manipulador e, nas linhas de maior volume de produção, um rastreador de junta dedicado. É isso que diferencia uma linha de soldagem de torres eólicas de uma oficina de tubos comum; cada um dos três eixos corresponde a um grau de liberdade e garante que o cabeçote SAW encontre uma geometria de junta controlada com precisão e repetível, independentemente das dimensões da seção. A Aubrik fabrica os dois lados desse conjunto; a linha de manipuladores de soldagem do tipo coluna e lança, por exemplo, fornece o componente de posicionamento da tocha.
A combinação incorreta desses componentes é um erro extremamente comum e caro na prática: um rotador com capacidade até 20 toneladas abaixo da exigida pela seção apoiada, ou um manipulador com alcance insuficiente da lança, causará desalinhamento, evidenciado por uma largura irregular do cordão ao longo da junta — uma imperfeição que normalmente exige retrabalho, com remoção e nova soldagem de várias camadas. Trata-se essencialmente de um problema de movimentação de peças e rigidez estrutural tanto quanto de soldagem; uma grande seção cilíndrica colocada por uma ponte rolante sobre um rotador subdimensionado se deformará sob o próprio peso antes mesmo da abertura do arco. A Aubrik projeta suas linhas de rotadores e manipuladores como unidades integradas porque uma combinação desequilibrada, e não os próprios parâmetros de soldagem, costuma ser a causa subjacente da maioria dos problemas de ajuste e montagem da junta encontrados em uma linha de torres eólicas. O controle de tolerâncias documentado conforme a ISO 9001 nas duas máquinas é fundamental para manter seções de várias toneladas girando sem desvios durante um ciclo de soldagem de várias horas.
Junta longitudinal versus junta circunferencial: duas soldas, duas configurações de equipamentos
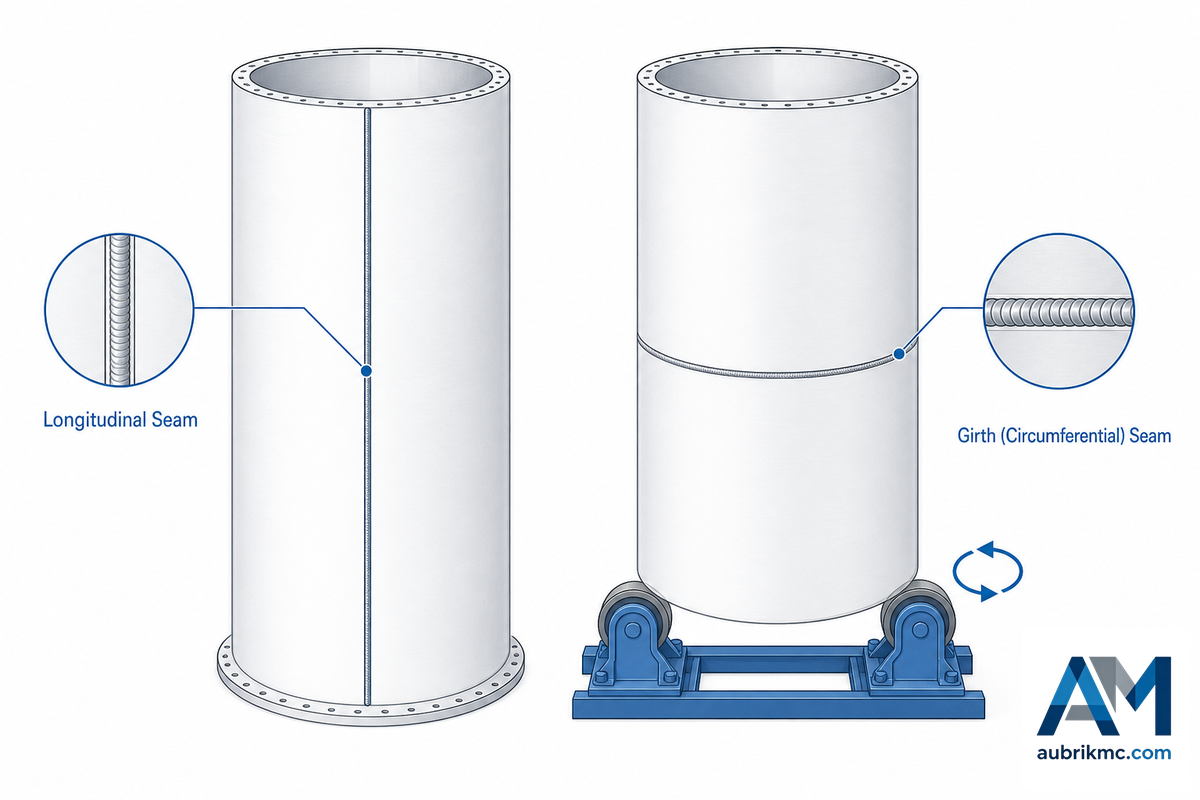
Cada seção da torre exigirá um par de soldas distinto e devidamente dimensionado, pois o comprimento de uma não corresponderá necessariamente ao da outra. Junta longitudinal: percorre o comprimento de uma única virola calandrada e a fecha para formar um cilindro. A patente WO2002038891A1 mostra exatamente essa operação: calandrar uma chapa plana e unir suas duas bordas longas por SAW. Junta circunferencial: une duas virolas completas, extremidade com extremidade, para formar uma peça mais longa. A patente do método de montagem US20120304588A1 indica que essa operação usa a máquina de soldagem para girar as virolas montadas em torno do eixo da torre, em vez de deslocar a própria solda ao longo de uma junta.
| Atributo | Junta longitudinal | Junta circunferencial |
|---|---|---|
| Direção da junta | Axial (percorre o comprimento de uma virola) | Circunferencial (une duas virolas de extremidade a extremidade) |
| Etapa típica | Fecha uma única virola calandrada | Une virolas concluídas para formar uma seção |
| Equipamento principal | Máquina de soldagem de junta longitudinal fixa ou móvel | Rotador/virador de roletes + manipulador do tipo coluna e lança |
| Origem do movimento | O cabeçote de soldagem se desloca ao longo da junta | A peça gira diante de um cabeçote quase estacionário |
Para uma análise mais aprofundada da solda circunferencial, incluindo a tolerância de ajuste e montagem da junta e o fluxo do processo para evitar defeitos, a Aubrik possui um artigo dedicado exclusivamente aos equipamentos de soldagem circunferencial de torres eólicas, que, ao contrário deste artigo, pressupõe que os equipamentos já tenham sido selecionados até esse nível de categoria.
Dimensionamento dos equipamentos: seleção de capacidade, diâmetro e carga
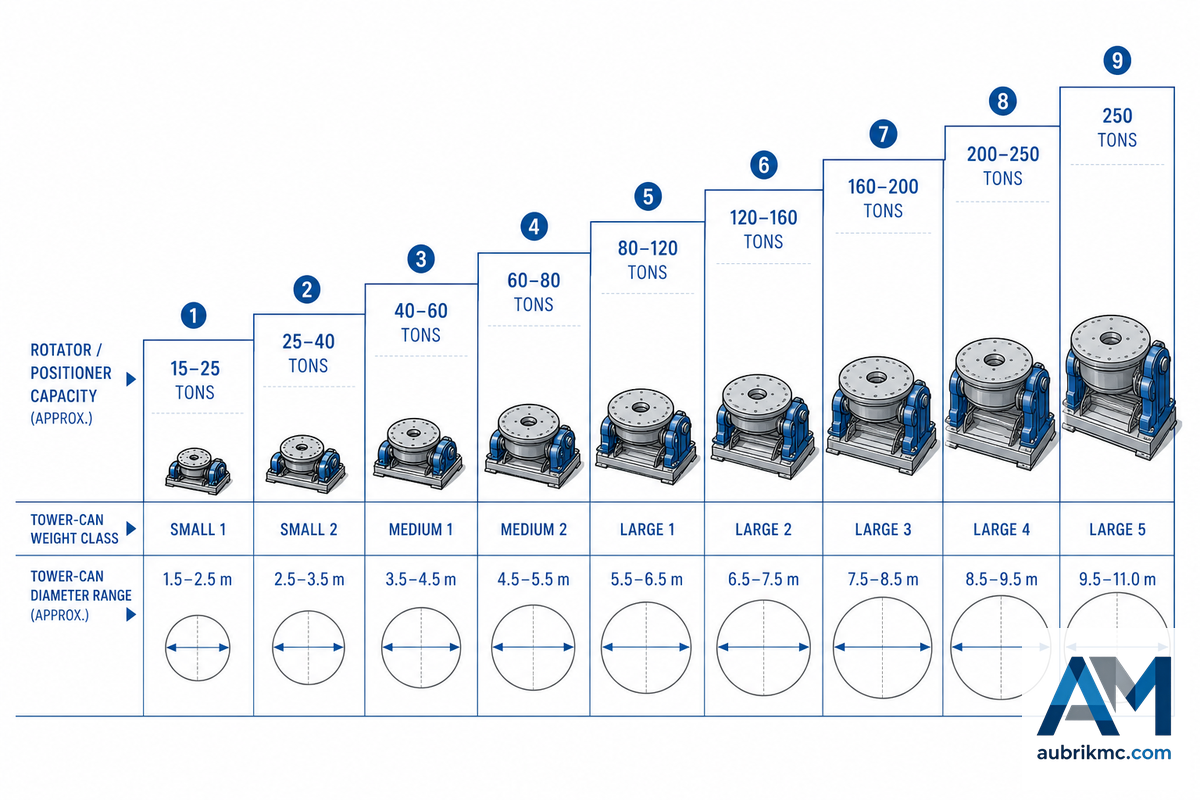
O equipamento, denominado “rotador” ou “posicionador”, normalmente é dimensionado pela carga de trabalho máxima, em toneladas, que pode girar em torno de um eixo sem escorregar. Dados de catálogos de vários fabricantes de equipamentos sem relação entre si indicam uma faixa bastante ampla: viradores de roletes de uso geral apresentam capacidades de aproximadamente 15 a 180 toneladas; os viradores de roletes comercializados especificamente pela Koike Aronson, importante fabricante de posicionadores, variam de 50 a 250 toneladas; e rotadores especializados exclusivamente para torres eólicas apresentam capacidades que vão de poucas toneladas até 2.000 toneladas em sistemas personalizados excepcionalmente grandes. Essa é uma faixa observada no mercado, e não um valor obrigatório definido por uma norma de soldagem.
Curva de correspondência de 9 classes entre virolas de torre e capacidade do rotador
Abaixo está uma mesa giratória que resume o peso e o diâmetro estimados das virolas de torres eólicas em relação à categoria de capacidade pertinente do rotador — essas informações foram compiladas a partir de diversas listagens de fornecedores de equipamentos, incluindo as da Aubrik, do made-in-china.com, do sohowelding.com, do lydoer.com e do catálogo de viradores de roletes da Koike Aronson. Esta mesa giratória constitui uma primeira referência útil no processo de seleção — use-a para restringir as opções, mas depois consulte os desenhos técnicos reais das seções fornecidos pelo fabricante para estabelecer os critérios finais de seleção.
| Classe da seção da torre | Peso aproximado da seção | Diâmetro típico | Capacidade necessária do rotador | Tipo de posicionador |
|---|---|---|---|---|
| Classe 1 (leve) | Menos de 15 toneladas | Menos de 2 m | 15-20 toneladas | Convencional de 2 roletes |
| Classe 2 | 15-30 toneladas | 2-3 m | 30-50 toneladas | Autoalinhável |
| Classe 3 | 30-60 toneladas | 3-3,5 m | 50-80 toneladas | Autoalinhável |
| Classe 4 (seção de base típica) | 60-100 toneladas | 3,5-4,5 m | 100-120 toneladas | Autoalinhável pesado |
| Classe 5 | 100-150 toneladas | 4,5-5 m | 150-180 toneladas | Para serviço pesado |
| Classe 6 | 150-200 toneladas | 5-5,5 m | 180-220 toneladas | Tandem para serviço pesado |
| Classe 7 | 200-250 toneladas | 5,5-6 m | 250 toneladas | Apoio multiponto |
| Classe 8 (superdimensionada/nova geração) | 250-400 toneladas | 6-7 m | 400-500 toneladas (personalizado) | Multiponto personalizado |
| Classe 9 (maior configuração personalizada) | Mais de 400 toneladas | Mais de 7 m | Até 2.000 toneladas (personalizado) | Projeto de engenharia totalmente personalizado |
Principais fatores a considerar no dimensionamento de um rotador
- Peso da seção: seções de base mais curtas e com paredes mais espessas podem facilmente pesar mais do que seções intermediárias mais longas.
- Momento de tombamento: o peso dinâmico, combinado com cargas excêntricas ou com a rotação do cabeçote de soldagem, produzirá forças às quais o rotador deverá resistir.
- A faixa de tamanhos disponível para barramentos de roletes em comparação com os diâmetros reais das virolas nas diferentes seções da torre. As seções de base geralmente são as mais largas.
- Margem para expansão: alguns fabricantes já produzem rotadores capazes de movimentar seções com mais de 36 metros, portanto pode ser prudente investir em equipamentos que comportem o crescimento de seu projeto, em vez de precisar comprar um novo conjunto de rotadores em um futuro próximo — o Departamento de Energia dos Estados Unidos observa que as torres continuam ficando mais altas à medida que os diâmetros das turbinas aumentam.
⚠️ Importante
Não trate a espessura da parede como um alvo fácil para redução de custos. A “análise acadêmica de fadiga de juntas soldadas de torres de turbinas eólicas”, publicada pela Welding in the World em 2024 e corroborada por um estudo de elementos finitos do American Journal of Engineering and Applied Sciences com duas torres de 76,15 m, mostrou que uma redução de aproximadamente 20% na espessura da parede do costado provocou uma perda de 50% a 70% da vida em fadiga no detalhe soldado específico modelado — não se trata de uma relação linear. (Os percentuais exatos variam conforme a altura da torre, o detalhe da solda e os casos de carga modelados, mas o princípio permanece: paredes finas reduzem significativamente a vida útil.) Uma economia relativamente pequena de material durante o projeto pode resultar em uma grande redução da vida útil da solda.
Normas e verificação de soldas: AWS D1.1, IEC 61400-6 e END
Não existe um código de soldagem universal que regulamente a soldagem de torres eólicas; tudo depende do local de fabricação, do local de instalação e do tipo específico de certificação pretendida. Nos Estados Unidos, os procedimentos de soldagem e a inspeção de estruturas de aço, incluindo a fabricação metalmecânica de torres eólicas, normalmente seguem a norma D1.1/D1.1M, Código de Soldagem Estrutural — Aço, da American Welding Society (AWS). (No momento da redação deste artigo, a versão mais recente é a edição de 2025: D1.1/D1.1M:2025-AMD1, conforme indicado no registro de normas da AWS.) Uma empresa especializada em inspeções de soldagem para o setor de energia eólica “recomenda enfaticamente que a inspeção seja realizada de acordo com a AWS D1.1, EN 1090 ou IEC 61400-1, pois isso se aplica a todos os locais”. Observe a variedade de códigos aplicáveis: uma análise de projeto à fadiga do U.S. Bureau of Safety and Environmental Enforcement sobre estruturas de geradores de turbinas eólicas offshore demonstra o quanto a norma de integridade estrutural aplicável pode variar conforme o tipo e o local da instalação.
Essa variedade pode fazer uma grande diferença. A IEC 61400-6:2020+AMD1:2025 — Sistemas de geração de energia eólica — Parte 6: Requisitos de projeto de torres e fundações (com a AMD1 de junho de 2025), publicada pela International Electrotechnical Commission, é a norma elaborada especificamente para a integridade estrutural de torres de aerogeradores e suas fundações, abrangendo desde a análise geotécnica até a resistência das conexões flangeadas. Ela não é um código de execução de soldagem como a AWS D1.1; na verdade, define os critérios de projeto que devem ser atendidos pelos códigos de execução de soldagem, como a AWS D1.1 e a EN 1090. Enquanto isso, as próprias perguntas frequentes sobre o Regulamento de Produtos de Construção da European Commission afirmam explicitamente que as turbinas eólicas e suas torres “estão fora do escopo da EN 1090-1 e, portanto, não podem receber a marcação CE de acordo com o Regulamento de Produtos de Construção. O processo de avaliação da conformidade deve ser realizado de acordo com a Diretiva de Máquinas e caso a caso”. Pressupor que “a AWS D1.1 resolve tudo” para uma torre destinada ao mercado europeu é um erro.
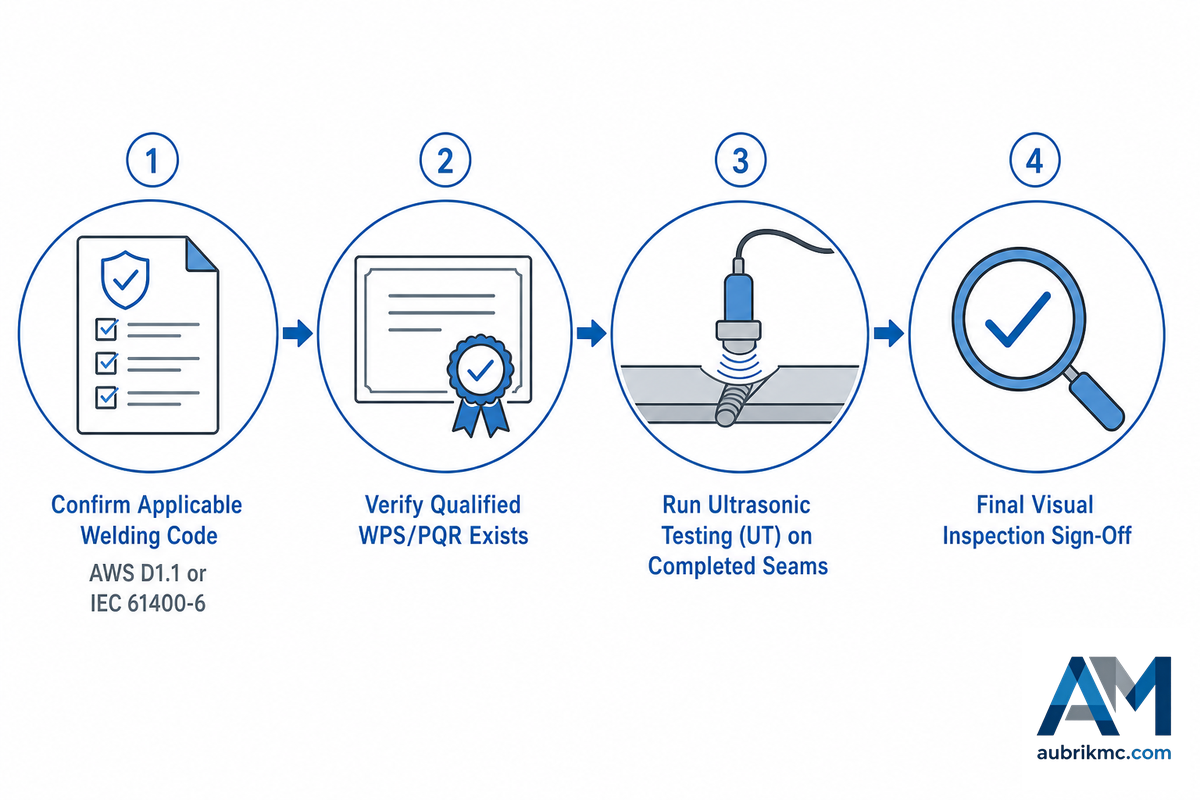
As normas definem o que uma solda deve cumprir; os ensaios não destrutivos (END) confirmam se ela cumpriu. Chamaremos essa sequência de Manual de campo para verificação da AWS D1.1 aos END: (1) determinar qual código estrutural é adotado pelo mercado-alvo da torre, (2) confirmar que uma Especificação de Procedimento de Soldagem (WPS) e um Registro de Qualificação de Procedimento (PQR) qualificados estejam disponíveis antes do início da soldagem de produção, (3) submeter todas as juntas de soldagem circunferenciais e longitudinais acabadas a ensaio ultrassônico, procurando descontinuidades internas, como porosidade ou falta de fusão, sem cortar a junta, e (4) registrar os resultados conforme os critérios de aceitação do código aplicável (AWS D1.1 ou o equivalente regional pertinente). Nossas próprias linhas são projetadas e certificadas segundo a ISO 9001 e as normas CE, estabelecendo para o fabricante um nível básico de controle de qualidade sobre o qual será desenvolvida a qualificação local do procedimento de soldagem.
Manual ou automatizada: a justificativa para investir nos equipamentos
A resposta honesta não é “a automação é melhor”, mas sim que existe uma relação de compromisso entre flexibilidade e consistência. Um estudo de acesso aberto publicado em 2025 na Discover Materials (Springer) comparou a soldagem manual e a automatizada em um robô de soldagem linear com diferentes espessuras de materiais. Como esperado, o método manual apresentou melhor desempenho em formatos variáveis e flexíveis, enquanto o método automático proporcionou maior precisão e consistência em juntas uniformes e reduziu o tempo total de soldagem em quase 40% em relação ao manual. Embora o experimento não tenha usado uma configuração específica de soldagem a arco submerso (SAW) para turbinas eólicas nem apresentado dados de economia de tempo específicos para essas turbinas, ele ilustra claramente o equilíbrio entre flexibilidade e consistência que um fabricante de torres eólicas precisa considerar ao escolher entre viradores de soldagem manuais e sistemas automatizados com manipulador, SAW e rastreamento de junta.
✔ Vantagens das linhas automatizadas
- Parâmetros de soldagem consistentes durante longas execuções de produção — maior economia do que um soldador a arco operando manualmente, passe após passe
- Menor tempo de atuação do operador em passes repetitivos com elevado aporte térmico
- Monitoramento em tempo real da taxa de deposição e do aporte térmico em sistemas modernos controlados por PLC/HMI, refletindo uma tecnologia de soldagem avançada
- Menor exposição das equipes à soldagem sobre cabeça e ao risco de fadiga relacionada ao calor
⚠ Limitações a considerar
- Menor capacidade de adaptação a ajustes e montagens de juntas irregulares ou a geometrias não padronizadas em comparação com um soldador manual qualificado
- Custo inicial mais alto dos equipamentos e necessidade de um período de comissionamento e programação
- Ainda requer um operador de soldagem qualificado para definir e verificar os parâmetros; não é um sistema que funciona “sem intervenção”
Como muitos fabricantes já utilizam sistemas de soldagem robotizada em outras áreas da fábrica, acrescentar recursos automatizados para torres eólicas costuma envolver mais uma atualização dos sistemas e softwares existentes de automação de soldagem do que uma implantação do zero (as plataformas de PLC/HMI e de monitoramento da qualidade normalmente podem ser transferidas de outros projetos de soldagem automática, mesmo quando o hardware físico do manipulador não pode).
Como manter a linha em operação: manutenção e disponibilidade dos equipamentos
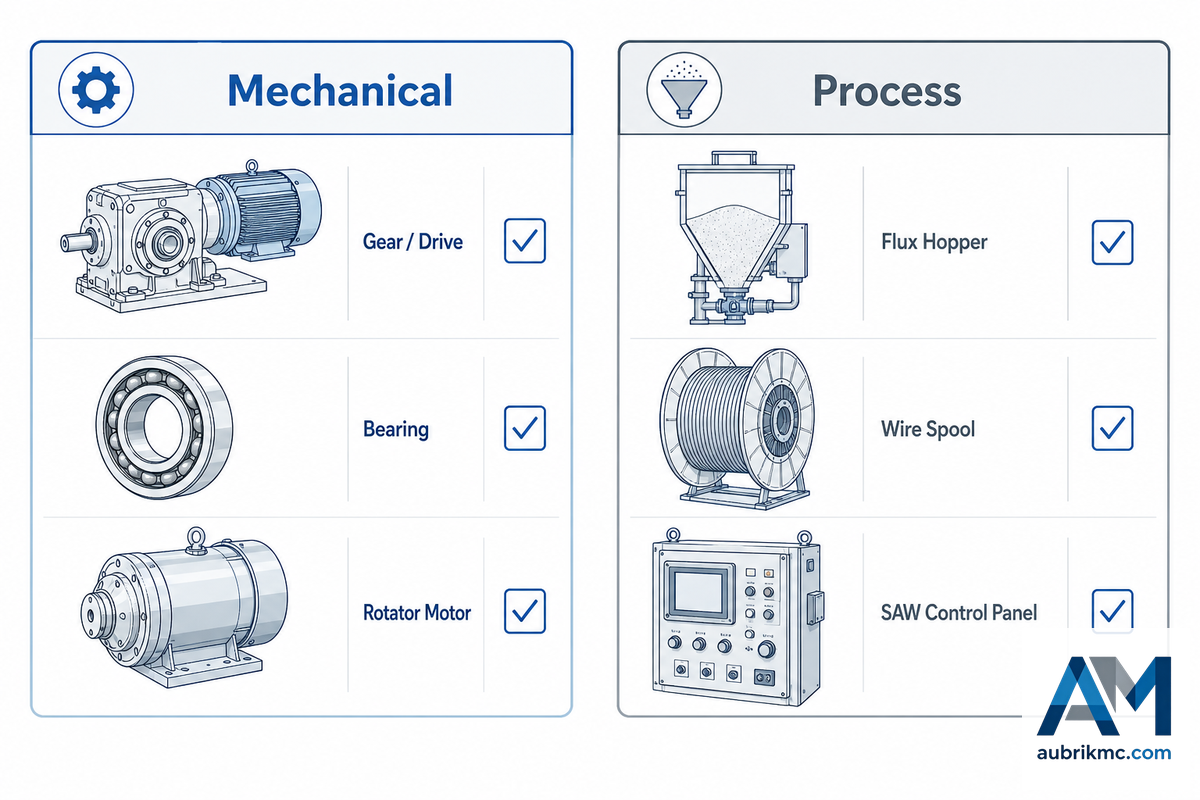
A manutenção dos equipamentos de soldagem de torres eólicas se resume a 2 tipos diferentes de conservação, embora sejam facilmente confundidos: a mecânica (viradores de soldagem, manipuladores e acionamentos) e a do processo (parâmetros do sistema SAW) — a mesma divisão entre equipamentos dedicados descrita na patente de fabricação metalmecânica CN106695252A. Negligenciar qualquer uma delas causa paradas, apenas em uma etapa diferente do ciclo de produção.
- Inspecione periodicamente as engrenagens de acionamento, os roletes e as superfícies dos rolamentos dos viradores de soldagem; um rolete deslizando, por exemplo, pode provocar variações na velocidade de rotação durante a soldagem.
- Verifique o alinhamento da lança e da coluna do manipulador de soldagem; qualquer desvio gera inconsistências na distância entre a tocha e a peça ao longo de uma extensa junta de soldagem circunferencial.
- Monitore o fluxo quanto à contaminação e à regularidade do avanço. A causa mais comum — e muitas vezes não detectada — de porosidade na SAW não é mecânica.
- Recalibre periodicamente os valores de referência do aporte térmico e da velocidade de curso do sistema para que correspondam à WPS qualificada; não espere apenas até encontrar um defeito, pois os parâmetros podem se desviar lentamente antes que seja possível perceber o problema.
- Mantenha limpos os sensores e os componentes ópticos do sistema de rastreamento de junta. Componentes ópticos obstruídos são um ponto de falha conhecido em áreas externas e empoeiradas de fabricação metalmecânica, onde equipamentos automatizados são usados com frequência.
Perspectivas do setor: automação de soldagem robotizada e integrada a sensores
As discussões sobre a fabricação de torres eólicas em todo o setor — tanto no segmento eólico onshore quanto no offshore — têm se concentrado cada vez mais em um único gargalo. A alegação é que a disponibilidade de equipamentos de automação de soldagem, e não a capacidade das pontes rolantes nem a cadeia de suprimentos de aço a montante, é o fator que limita o ritmo de produção das torres. Essa especificação é importante porque, em vez de simplesmente afirmar que “o setor está se automatizando”, ela define os itens de maior prazo de entrega e mais importantes para o comprador abordados neste guia (dimensão do virador de soldagem, capacidade do manipulador e velocidade da SAW) — a mesma tendência de inovação voltada à soldagem pela qual um projeto de torres apoiado pela Northeastern University recebeu reconhecimento da Time Magazine em 2023.
Por trás dessa promessa, o roteiro tecnológico da soldagem é claro: sistemas integrados a sensores que medem em tempo real a estabilidade do arco, o ajuste da junta e a velocidade de curso estão passando rapidamente da fase piloto à condição de equipamentos especificados, e pelo menos um fornecedor de robôs de soldagem afirma que seus sistemas automatizados soldam com confiabilidade juntas de torres de 50 metros em ambientes árticos com temperaturas abaixo de zero e ventos, nos quais as equipes manuais atingem seus limites físicos de segurança e soldagem. A título de contexto (este não é o ponto central): analistas esperam que o mercado mais amplo de automação de turbinas eólicas cresça a uma taxa composta anual >25% até aproximadamente 2035 e que o mercado mais abrangente de equipamentos de soldagem a arco cresça a uma taxa elevada de um dígito; são dados contextuais úteis, mas não substituem a tendência subjacente dos equipamentos que eles refletem. Para quem está orçando uma expansão de linha de torres para 2026-2027, a conclusão é a seguinte: especifique a integração de sensores nas novas aquisições de viradores de soldagem e sistemas SAW hoje, em vez de planejá-la como uma modernização após a instalação.
Adiar essa transição envolve outro custo potencialmente oculto: fabricantes que continuam operando com linhas manuais relatam que a diferença em relação aos produtores automatizados (produtividade é um código identificador usado no setor para essas máquinas, não uma marca específica) está aumentando e que apenas um dia de produção perdida em uma linha de 100 toneladas muitas vezes supera o investimento em sensores — o que, na prática, transforma a decisão de automatizar em uma questão de custo, não de tecnologia. Para os clientes que pretendem modernizar suas linhas, a Aubrik quantificou essa diferença, pois muitas vezes não são os números gerais sobre o tamanho do mercado citados anteriormente na imprensa que orientam a discussão, mas sim o gargalo que eles enfrentam atualmente em determinada linha.
Perguntas frequentes
P: As torres de aerogeradores são soldadas, aparafusadas ou fundidas?
Ver resposta
O principal padrão do setor para a construção de torres de aerogeradores destinadas ao mercado comercial é a estrutura de aço soldada dos tubos que formam as seções das torres, e não uma construção fundida ou aparafusada. Flanges aparafusados que unem segmentos completos são bastante comuns, mas a soldagem geralmente é preferida para unir as virolas individuais (ou corpos) de cada seção — devido à espessura de suas paredes, normalmente com soldagem a arco submerso. No entanto, para estruturas extremamente altas, geralmente são empregadas torres de concreto e torres mistas de aço e concreto, embora as torres de aço soldadas continuem predominando.
P: O que é soldagem a arco submerso e por que ela é usada em torres eólicas?
Ver resposta
A soldagem a arco submerso (SAW) mantém o arco de soldagem sob uma camada de fluxo granular, em vez de expô-lo à atmosfera. Essa cobertura permite operar com correntes mais altas, menos respingos e sem clarão visível do arco. A redução dos respingos e a ausência do clarão do arco possibilitam taxas de deposição mais altas em comparação com um processo de arco aberto, como a soldagem com eletrodo revestido ou MIG de chapas com espessura comparável.
A chapa da torre eólica geralmente é feita de aço estrutural de alta resistência e grande espessura, e a combinação de alta deposição e penetração uniforme permitiu que a SAW se tornasse o padrão do setor para as juntas longitudinais e circunferenciais das seções das torres, em vez de algum processo mais rápido, porém de baixa penetração.
P: Qual capacidade de virador de soldagem é necessária para uma seção de torre eólica?
Ver resposta
Depende do peso e do diâmetro reais da seção; não existe um único padrão para todo o setor. As seções da base da torre — normalmente as mais pesadas e maiores — tendem a exigir a faixa superior das capacidades nominais de 15-250 t dos viradores de soldagem encontradas nos catálogos de diversos fornecedores independentes, enquanto as seções superiores, mais finas, exigem muito menos. Como regra, é mais seguro dimensionar o equipamento com base na seção mais pesada que se prevê movimentar, incluindo uma margem para os momentos de tombamento, em vez de considerar apenas o peso total, e verificar se a faixa dimensional do barramento de roletes do virador de soldagem abrange as virolas menores e maiores.
P: Como a qualidade de uma solda de torre eólica é inspecionada?
Ver resposta
As soldas de uma torre eólica normalmente são verificadas por inspeção visual combinada com alguma forma de ensaio não destrutivo (END), para assegurar que não existam descontinuidades internas, como falta de fusão ou porosidade, na junta sem a necessidade de cortá-la fisicamente — em geral, isso significa algum tipo de ensaio ultrassônico. Os limites que determinam se uma solda é aceitável normalmente são definidos pelo código de soldagem estrutural do país para o qual a torre está sendo construída ou no qual será comercializada. Portanto, nos Estados Unidos, o código a ser consultado é a AWS D1.1.
Em outros países, pode ser aplicado algum código regional equivalente, e é novamente por isso que descobrir qual código se aplica é tão importante quanto saber de que forma a Hohup testará o trabalho concluído. Espera-se que uma Especificação de Procedimento de Soldagem (WPS) plenamente validada já tenha sido elaborada por meio dos Registros de Qualificação de Procedimento (PQR), e sua tarefa será apenas assegurar que as soldas de produção atendam a essa WPS.
P: As linhas existentes de soldagem manual podem ser modernizadas para automação?
Ver resposta
Em muitos casos, sim: uma configuração manual com virador e manipulador de soldagem pode ser ampliada em etapas, começando pela instalação de uma função baseada em PLC para monitorar a taxa de deposição e o aporte térmico sobre o equipamento mecânico antes de substituir o virador ou o manipulador. Modernizações completas são mais complicadas quando um virador de soldagem de geração anterior não comporta a capacidade em toneladas nem a faixa de diâmetros do barramento de roletes adequada às seções atuais. A capacidade em toneladas de uma linha existente, que pode ter atendido bem a uma turbina mais antiga, talvez não seja suficiente para movimentar a nova geração de torres largas que abastece a geração atual de turbinas de grande porte.
Ao que parece, auditar agora a capacidade e a geometria da linha é a maneira correta de começar, antes de dar o primeiro passo.
P: A SAW é o único processo usado em qualquer parte de uma torre eólica?
Ver resposta
Não. As juntas estruturais são a principal aplicação da SAW, mas a fixação de flanges, a soldagem de componentes internos e os reparos podem utilizar soldagem a arco com arame tubular (FCAW) ou soldagem a arco com eletrodo revestido.
Por que escrevemos este conteúdo
A Aubrik (Wuxi ABK Machinery), fundada em 1999, produz posicionadores de soldagem, viradores de soldagem, manipuladores de soldagem, linhas de máquinas para montagem de perfis H e linhas completas de produção de torres eólicas fornecidas em regime de entrega integral para mais de 20 países, com certificação ISO 9001 e marcação CE, além de prestar suporte aos trabalhos de soldagem e ao treinamento técnico em todos os mercados atendidos.
Este guia foi elaborado não apenas com base nas informações sobre nossos produtos, mas também em documentos normativos, pedidos de patente e informações comerciais e acadêmicas independentes, pois qualquer potencial comprador que compare equipamentos de soldagem para torres eólicas também precisa saber como a automação de soldagem funciona na prática, e não apenas em uma ficha técnica.
Referências e fontes
- AWS D1.1/D1.1M:2025-AMD1, Código de Soldagem Estrutural, AçoAmerican Welding Society
- IEC 61400-6:2020+AMD1:2025, Sistemas de geração de energia eólica, Parte 6: Requisitos de projeto de torres e fundaçõesInternational Electrotechnical Commission
- Regulamento de Produtos de Construção, Perguntas frequentesEuropean Commission
- O efeito dos parâmetros da soldagem a arco submerso nas propriedades de estruturas de grande diâmetroUniversity of Saskatchewan
- Como aumentar as taxas de deposição com soldagem a arco submersoThe Fabricator
- Uma análise da eficiência e da precisão da soldagem linear manual e autônoma sobre 4 rodasDiscover Materials (Springer, 2025)
- Conexões soldadas de torres de aerogeradores sob carregamento de fadigaAmerican Journal of Engineering and Applied Sciences
- Avaliação da resistência à fadiga de juntas de topo soldadas em torres de aerogeradoresWelding in the World (Springer, 2024)
- Time Magazine inclui torres de turbinas de empresa apoiada por pesquisas da Northeastern na lista das melhores invenções de 2023Northeastern University College of Engineering
- CN106695252A, Método para fabricar a estrutura do corpo principal de uma torre de aerogeradorGoogle Patents
- US20120304588A1, Método para erguer uma torre de aerogeradorGoogle Patents
- WO2002038891A1, Flange com corte para torre eólicaGoogle Patents
Artigos relacionados
- Máquina de soldagem circunferencial para torres eólicasuma análise mais aprofundada do processo de ajuste e montagem da junta circunferencial e do fluxo de trabalho para evitar defeitos
- Linha de produção de torres eólicascomo o conjunto completo de equipamentos é integrado em uma única linha de produção, incluindo o planejamento de capacidade e as etapas de conformidade
- Célula robotizada de soldagem: o guia completopara fábricas que avaliam células robotizadas fora da categoria de torres eólicas
- Soldagem com cobot: o guia completosoldagem com robô colaborativo para fabricação metalmecânica de baixo volume ou com peças variadas
- Posicionadores de soldagem e mesas giratóriasa linha mais ampla de posicionadores da Aubrik para peças cilíndricas e irregulares que não sejam torres



