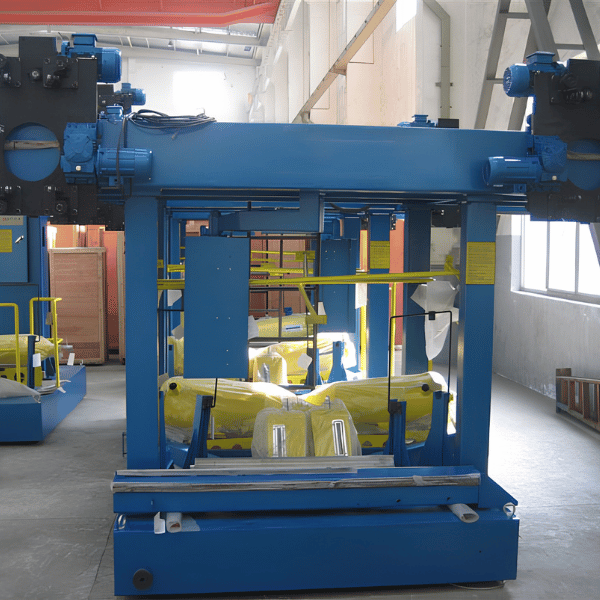
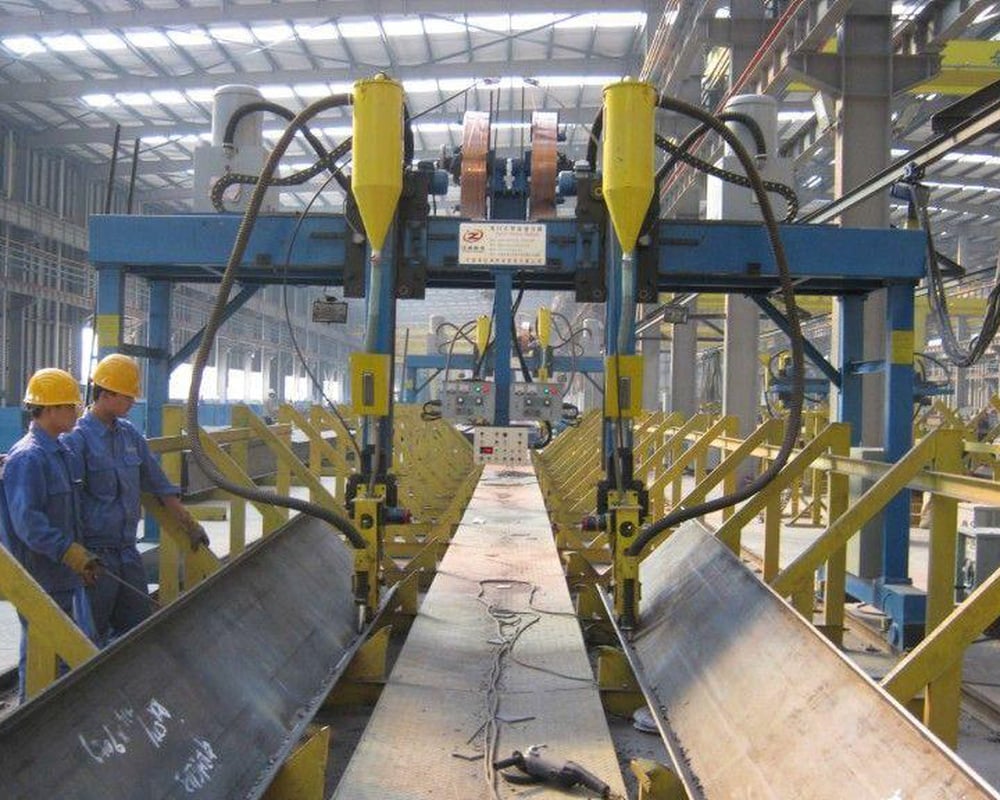
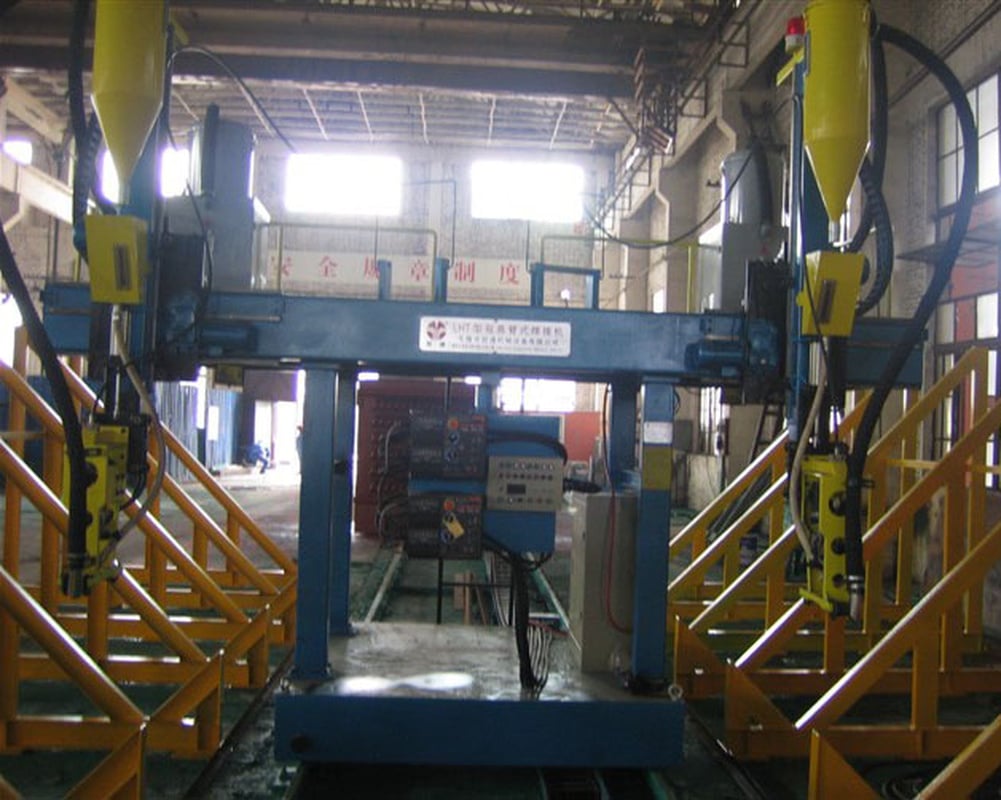
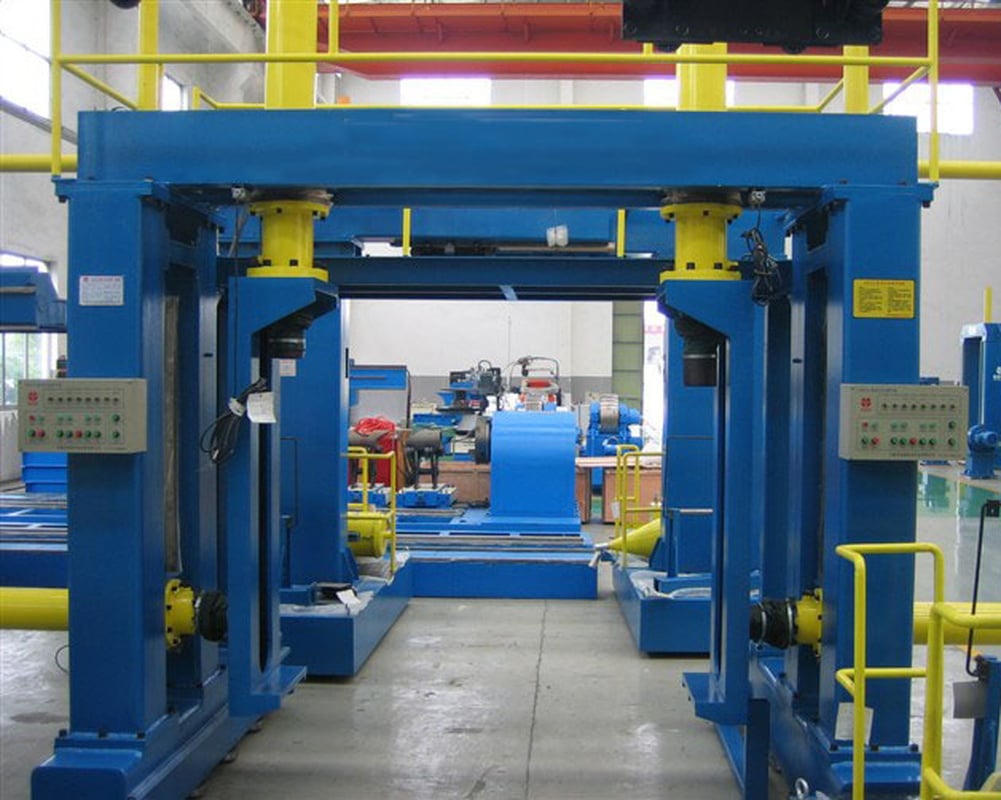
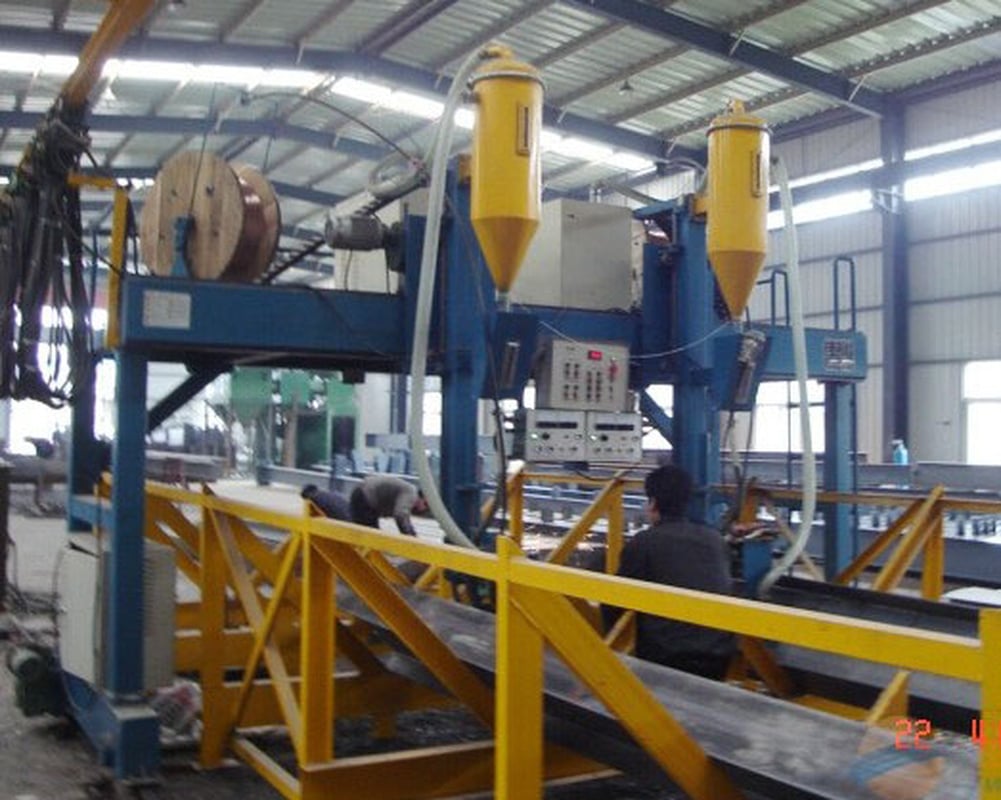
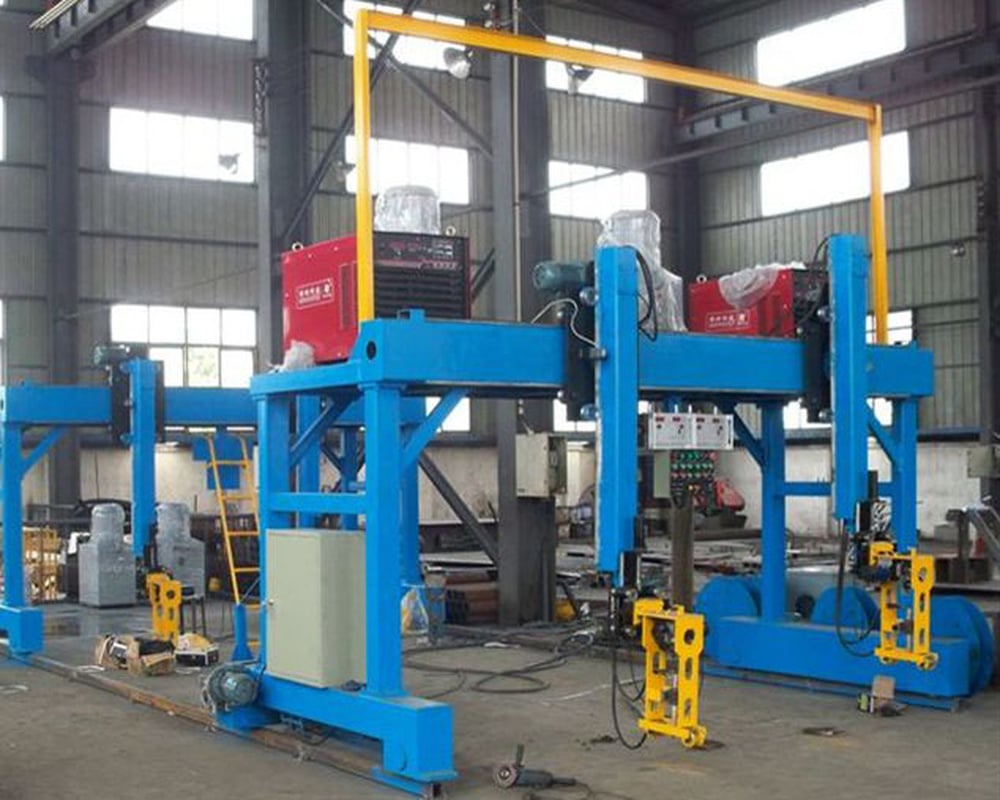
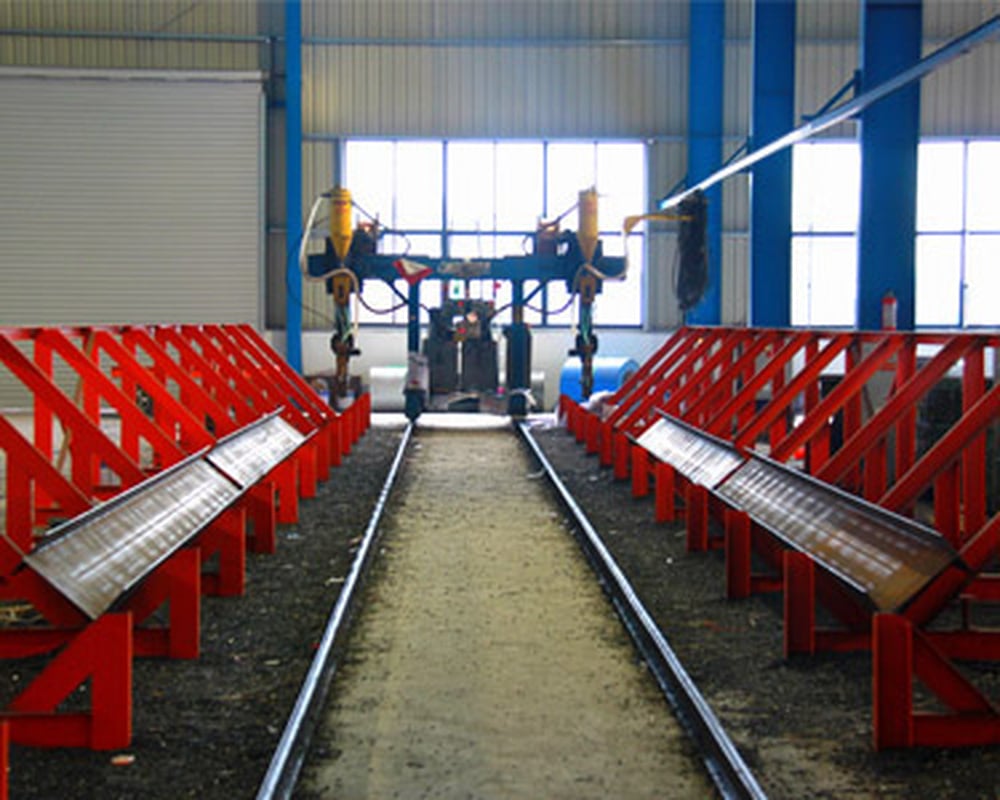
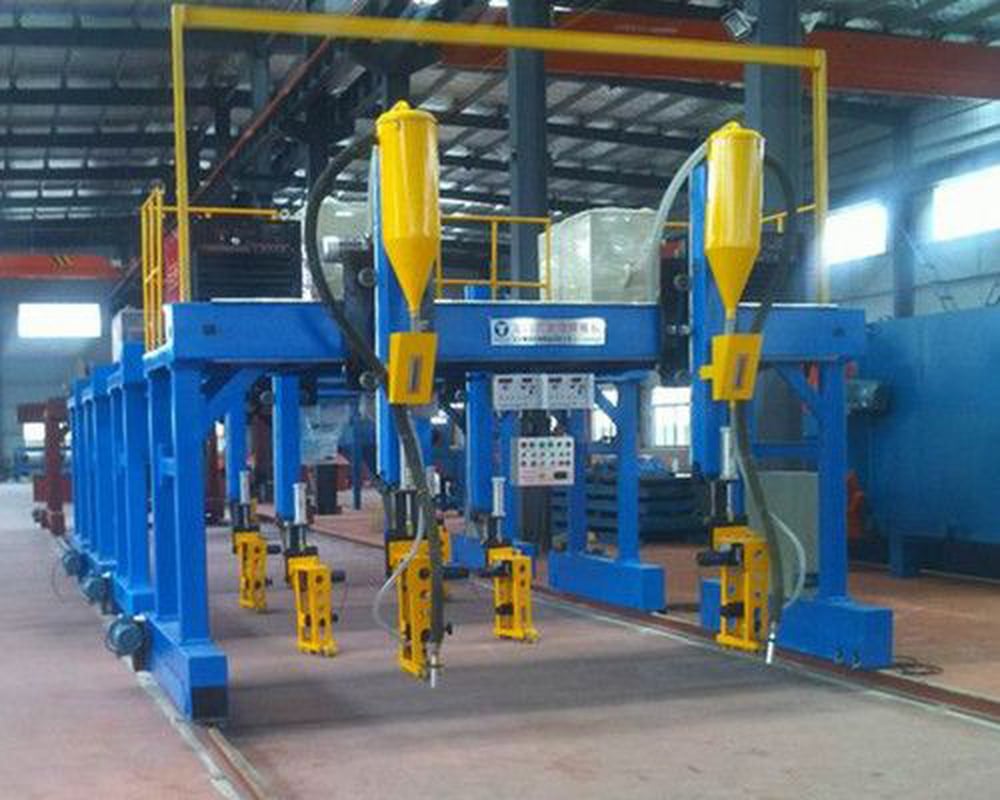
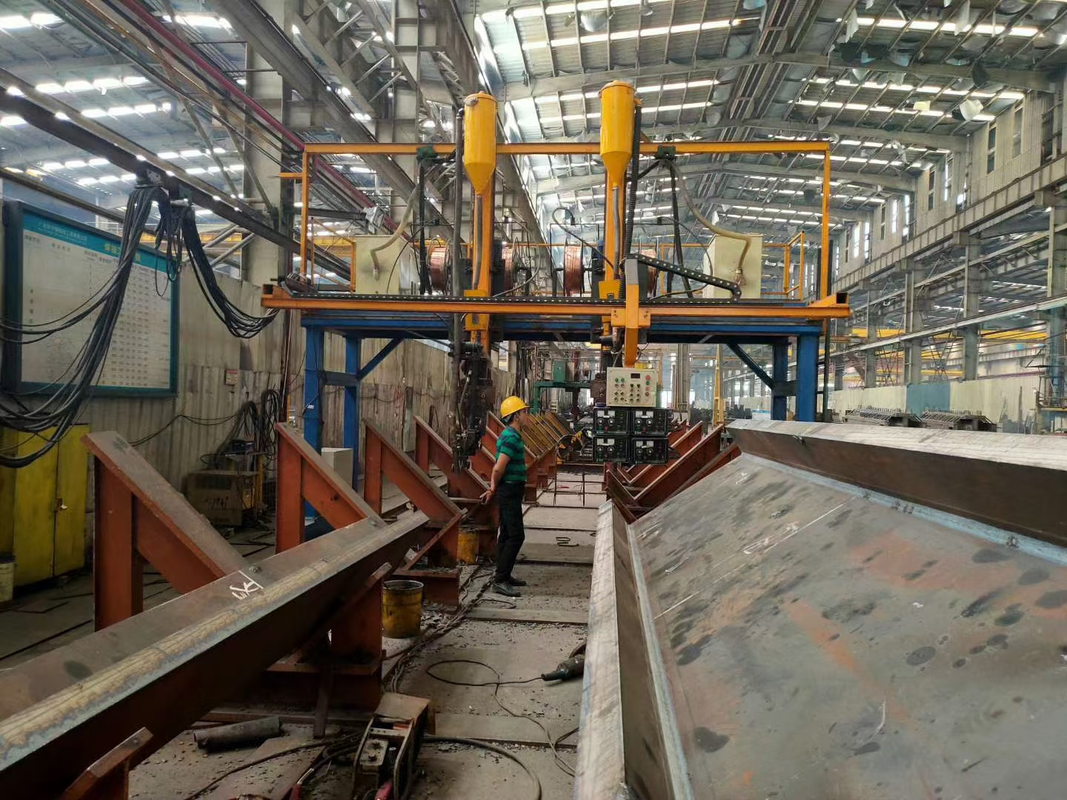
Máquina de soldagem de perfil H tipo pórtico — série AM-HG

Máquina de soldagem de perfil H tipo pórtico, de uso específico para produção industrial com SAW.

Três opções de tamanho do pórtico (4000 / 5000 / 6000 mm), tolerância de rastreamento da junta de 0,1mm e versões com tocha simples / dupla / tandem.

Adotada por 80+ fabricantes na Alemanha, Índia, Brasil e em outros quatro países. Certificada conforme ISO 9001 + CE para o código estrutural AWS D1.1:2025.

Máquina de soldagem de perfil H tipo pórtico da série AM-HG
  • Vãos do pórtico 4000 / 5000 / 6000 mm
  • Velocidade de soldagem 300–900 mm/min
  • Velocidade em vazio 3000 mm/min
  • Faixa de corrente SAW 200–1000 A
  • Diâmetro do arame de soldagem 3,2–5,0 mm
  • Rastreamento da junta Precisão de 0,1 mm
  • Fonte de alimentação elétrica CA 380V · 50Hz · trifásica de 3 fases
  • Vida útil em campo 8–10 anos

Gargalos na soldagem de perfis H e o caminho oferecido pelo pórtico SAW

01

Por que a junta — e não o comprimento do perfil — é a restrição

O perfil H é um perfil estrutural laminado a quente (conforme ISO 657-15 / EN 10034), formado por mesas paralelas e uma alma vertical. Ele constitui a estrutura principal de sustentação de armazéns, estádios, estruturas navais e vigas de pontes rolantes.

O problema na fabricação de estruturas de aço geralmente não é o comprimento do perfil — é a junta de soldagem. Todo comprador que utiliza um processo manual ou semiautomático precisa lidar com essa limitação.

20–30% Tempo de arco aberto do soldador manual
80%+ Tempo de arco aberto automatizado da AM-HG
3–5 lb/h Taxa de deposição manual
~100 lb/h Taxa de deposição do pórtico SAW

Análises do setor situam o tempo de arco aberto do soldador manual em 20–30%, ante 80%+ na soldagem automatizada. Uma operação manual típica deposita 3–5 lb (1,4–2,3 kg) de metal de solda por hora. A variação da qualidade manual gera retrabalho nas etapas posteriores — um lote de 1.000 toneladas pode ficar parado por uma semana inteira.

02

A justificativa econômica estrutural para o pórtico SAW

O processo SAW utiliza fluxo granulado durante a soldagem de 200A a 1000A. Cada arco deposita 45 kg (100 lb) de metal de solda por hora, sem respingos e com qualidade de solda conforme AWS D1.1:2025. O resultado elimina da cadeia a maioria das etapas que exigem intervenção do operador.

O tempo de arco aberto de 80%+ nas unidades AM-HG é inerente à estrutura do sistema: a Aubrik projeta a máquina de soldagem, o rastreamento da junta e a recuperação do fluxo como uma única célula integrada — não como três módulos interligados. A repetibilidade das soldas tem se mantido em 80+ unidades vendidas desde 1999.

A realidade contraintuitiva do dimensionamento: maior nem sempre é melhor

A fabricante de perfis estruturais PHI produz 2.000 toneladas por mês em turnos de 8 horas com 3 operadores — um resultado expressivo para fabricantes de alto volume.

Para fabricantes de pequeno e médio porte, abaixo de 500 toneladas por mês, essa linha de alta produtividade não se justifica. O investimento não se amortiza com a menor taxa de produção. A AM-HG é adequada ao perfil típico de fabricantes regionais europeus e dos Estados Unidos — empresas de edifícios pré-engenheirados (PEB), estruturas de aço e equipamentos pesados que produzem 100–2.000 toneladas por mês — nos quais se esperam resultados em nível de garantia após 2 anos de operação, e não apenas em um teste de protótipo.

03

A escassez de mão de obra que transforma a automação em proteção

As projeções do setor indicam um déficit de 400.000 soldadores até 2030. Esse déficit é estrutural, e não uma queda passageira no mercado de trabalho.

“Soldadores manuais alcançam cerca de 20–30% de tempo de arco aberto, ante 80%+ dos sistemas automatizados”

A versão realista

Para compradores industriais de médio volume — fabricantes regionais da UE e dos Estados Unidos —, a automação de perfis H deixou de ser uma opção e passou a proteger contra a escassez de mão de obra. A Aubrik certifica a fabricação da AM-HG na fábrica quanto à produtividade, à qualidade das soldas e ao cumprimento dos requisitos de certificação. Não são divulgados valores únicos de retorno do investimento; o retorno varia conforme a quantidade de turnos, o custo da mão de obra e o mix de produtos.

04

Onde a AM-HG resolve os problemas

Controle de velocidade por inversor de frequência (VFD)

Velocidade de soldagem precisa, de 300 mm/min para passes de raiz em chapas até 900 mm/min para mesas horizontais.

Movimentação automática do fluxo

O fluxo é alimentado sob uma camada granulada que protege o arco contra contaminantes atmosféricos e, depois, é reciclado após a filtragem.

Rastreamento avançado da junta

A tocha é guiada a até 0,1 mm da junta e acompanha a expansão térmica à medida que o perfil se deforma durante a soldagem.

Solicite uma cotação personalizada
Máquina de soldagem de perfil H tipo pórtico Aubrik da série AM-HG

Série Aubrik AM-HG — modelos, especificações e configuração das tochas

Uma plataforma, três dimensões de pórtico

A família AM-HG de robôs automáticos para soldagem de perfis H abrange toda a faixa comercial de perfis H, com pórticos de 4 metros a 8 metros de largura.

Selecionar a largura correta do pórtico é fundamental — ela deve conciliar as necessidades de fabricação com o fluxo de trabalho existente e o orçamento. Cada unidade sai pronta para operar da fábrica da Aubrik. Uma máquina desempenadeira de mesas pode ser incluída para formar uma linha de produção de perfis H fornecida por uma única empresa.

Base de patentes

A arquitetura de pórtico com múltiplas estações reflete princípios documentados na USPTO US20120312862A1. Há opções de garantia estendida de até dois anos além da garantia padrão de um ano.

Parâmetro AM-HG-4000 AM-HG-5000 AM-HG-6000 Personalizado
Bitola do pórtico (mm) 4000 5000 6000 Conforme a solicitação de cotação
Altura aplicável da alma (mm) 200–1500 200–2000 200–2500 Até 3000
Largura aplicável da mesa (mm) 200–800 200–800 200–800 Até 1200
Comprimento aplicável do perfil (mm) 2000–12000 2000–15000 2000–18000 Até 24000
Faixa de velocidade de soldagem (mm/min) 300–600 300–800 300–900 Ajustável
Velocidade de deslocamento em vazio (mm/min) 3000 3000 3000 3000
Faixa de corrente SAW (A) 200–1000 200–1000 200–1000 200–1250
Diâmetro do arame de soldagem (mm) 3.2–5.0 3.2–5.0 3.2–5.0 3.2–6.0
Potência total instalada (kW) 10.5 10.86 11.2 Conforme a solicitação de cotação
Alimentação elétrica CA 380 V · 50 Hz · trifásica de 3 fases (configurável para mercados de 60 Hz)
Certificações Gestão da qualidade ISO 9001 · Em conformidade com a marcação CE segundo a Diretiva de Máquinas da UE
Garantia / Prazo de entrega Garantia de 12 meses · Prazo de entrega padrão de 60–90 dias · Personalização +30–45 dias

Método de dimensionamento da AM-HG em 3 etapas

Evite gastos excessivos ou o risco de atingir limites geométricos. A escolha do tamanho incorreto do pórtico pode afetar gravemente sua empresa em até 18 meses. Este é o processo decisório comprovado em três etapas para selecionar o modelo AM-HG:

  • Etapa 1 — Análise do perfil. Identifique o maior perfil H utilizado atualmente e o maior perfil previsto nas propostas dos próximos cinco anos. Se hoje você solda W12×26, poderá apresentar uma proposta para W30×148 no terceiro ano.

  • Etapa 2 — Seleção do pórtico. Selecione um modelo AM-HG cujo limite de altura da alma supere em pelo menos 20% a altura máxima de perfil prevista para os próximos cinco anos. Se você prevê almas de 1.800 mm em cinco anos, uma AM-HG-5000 (limite de 2.000 mm, margem de 10%) será muito restritiva — escolha a AM-HG-6000 (limite de 2.500 mm, margem de 39%).

  • Etapa 3 — Quantidade de tochas. Abaixo de 500 toneladas/ano, uma única tocha oferece o melhor custo-benefício. Entre 500–1.500 toneladas, a configuração comum utiliza duas tochas. Acima de 1.500 toneladas ou para grandes perfis estruturais, a tocha tandem é necessária para uma soldagem eficiente em múltiplas camadas e múltiplos passes.

Matriz de configuração das tochas

Configuração das tochas Multiplicador de produtividade Produção anual mais adequada Diferença de investimento Faixa típica de retorno do investimento
Tocha simples 1× (referência) Abaixo de 500 toneladas / ano Preço-base 18–24 meses
Tocha dupla (solda simultaneamente as duas juntas entre a mesa e a alma) Produção de ~1,8× 500–1500 toneladas / ano +15–25% 12–18 meses
Tocha tandem (2+ arames em tandem, múltiplas camadas e múltiplos passes) Produção de ~2,5–3,0× em seções espessas 1500+ toneladas / ano, estruturas pesadas +30–45% 12–15 meses
*Os multiplicadores de produtividade pressupõem habilidade equivalente dos operadores e materiais igualmente preparados. Os prazos de retorno refletem referências típicas do setor para automação de soldagem (estudo de caso da codinter.com com retorno em 18 meses, 2025) e a experiência de implantação da Aubrik. Os valores reais variam conforme os custos da mão de obra, o mix de materiais e a disponibilidade operacional.

Processo da máquina de soldagem SAW tipo pórtico e controle de qualidade das soldas

Processo da máquina de soldagem SAW tipo pórtico

Como a física do processo SAW proporciona qualidade às soldas

O processo SAW cria um arco elétrico entre o arame de soldagem e o material de base sob uma camada de fluxo granulado (técnica anterior: USPTO US5214265, equipamento SAW de alta velocidade e baixa deposição).

O fluxo se vaporiza a partir do transportador inclinado, formando uma bolha de gás de proteção. A bolha impede que o arco e a poça de fusão entrem em contato com a atmosfera.

Uma camada de escória fundida isola a zona de soldagem contra a radiação e a perda de calor.

Por que isso importa para o comprador industrial

Porosidade, trincas e respingos são modos de falha que atrasam a expedição e geram retrabalho oneroso. A Aubrik projeta a cadeia SAW da AM-HG para evitar cada um deles antes mesmo de o cordão sair da tocha.

A AM-HG produz soldas profundas e com fusão completa a até 900 mm/min, mantendo o nível de um procedimento de soldagem (WPS) pré-qualificado conforme AWS D1.1:2025. Os critérios de qualidade esperados pelos compradores industriais de aço são atendidos sem retrabalho do operador.

Delimitação da alegação de precisão de 0,1 mm

O rastreamento da junta da AM-HG mantém a posição da tocha com precisão de 0,1 mm e tolerância do dispositivo de ±0,05 mm — medida na ponta da tocha, sobre a junta, por meio do sensor de rastreamento inteligente.

Essa não é a tolerância da largura do cordão de solda. O processo SAW apresenta alta deposição, e a largura do cordão depende da corrente, tensão, velocidade de curso e diâmetro do arame conforme os critérios de aceitação da AWS D1.1, e não do sistema de rastreamento.

A Aubrik quantifica a métrica de rastreamento separadamente da métrica de geometria da solda. Essa distinção é importante quando um especialista faz a análise. Cada unidade AM-HG é fornecida com o sistema de rastreamento certificado segundo os critérios de desempenho de robôs da ISO 9283.

Sequência de soldagem passo a passo na linha AM-HG

  • Carregamento do perfil H. O perfil de 12,4 m (≈20 ft) é colocado na estrutura de apoio AD0570-1800 e girado para a posição de barco a 45°. O posicionamento de barco equilibra a poça de fusão ao longo da alma e proporciona fusão completa na junta entre a mesa e a alma.
  • Deslocamento do pórtico. O eixo X do pórtico avança na velocidade de soldagem definida pelo operador (300–900 mm/min). Cada alimentador empurra arame de 3,2–5,0 mm na velocidade de avanço sincronizada.
  • Fornecimento e reciclagem do fluxo. O fluxo é depositado na zona de soldagem imediatamente antes da tocha. O fluxo usado é aspirado e filtrado — proporcionando economia de 80% em comparação com procedimentos de arco aberto.
  • Resfriamento e remoção da escória. A solda esfria sob uma camada de escória. A escória é removida mecanicamente da zona de soldagem, revelando um cordão sem óxidos e pronto para inspeção.

Arquitetura com múltiplas tochas

Todo pórtico AM-HG aceita com a mesma facilidade opções de tocha simples, dupla ou tandem. Trata-se de uma atualização simples para uma configuração superior — não de uma substituição complexa que exija empilhadeira.

  • Tocha de soldagem simples. Uma única pistola de soldagem de alta precisão executa todas as juntas longitudinais dos perfis H. É simples, exige pouca manutenção e é adequada para oficinas especializadas ou com pequenos lotes.
  • Tocha de soldagem dupla. Duas tochas distintas soldam simultaneamente as duas juntas entre a mesa e a alma. Os parâmetros das tochas podem ser ajustados de forma independente. É o projeto mais comum na operação diária das fábricas.
  • Tocha de soldagem tandem. Duas ou mais tochas por junta permitem a soldagem multipasse. A sequência automática sincroniza as tochas para minimizar a deformação causada pela soldagem. É utilizada nos eixos de vigas de pontes e em estruturas de máquinas pesadas submetidas a grandes cargas estruturais.

Rastreamento em malha fechada incluído em todas as unidades

O recurso automático de rastreamento localiza a junta em tempo real e acompanha o perfil durante a deformação causada pelo calor.

A taxa de retrabalho na soldagem de perfis H com a AM-HG é 3× menor do que nas máquinas de malha aberta que avaliamos.

O rastreamento em malha fechada está incluído em todas as unidades AM-HG sem custo adicional. Um ciclo de testes de 5 dias úteis na fábrica verifica o desempenho antes da expedição do sistema embalado.

AM-HG versus SAW manual e semiautomático — comparação de desempenho

A comparação que a maioria das páginas concorrentes se recusa a publicar

A maioria das páginas concorrentes se baseia em slogans, não em dados concretos.

As diferenças entre a soldagem manual com eletrodo revestido, os tratores SAW semiautomáticos e as máquinas tipo pórtico de outras marcas são reais — mas é caro estimá-las a partir de alegações genéricas.

A referência comparativa do pórtico com múltiplas estações utiliza a arquitetura de sistema de soldagem automatizada da USPTO US8210418B1.

Onde a AM-HG NÃO é superior

A Aubrik não alegará superioridade em todos os cenários. Para lotes pequenos ou irregulares, compare a soldagem manual com a automação usando tempos de ciclo, esforço de preparação e custos dos equipamentos reais. A versão realista da comparação atende melhor à auditoria do cliente do que um slogan.

Layout da arquitetura do sistema de soldagem
Métrica SMAW manual Trator SAW semiautomático AM-HG-5000 com tocha simples AM-HG-6000 com tocha tandem
Taxa de deposição 3–5 lb/h Avanço do arame de 10–12 in/min Avanço do arame de ~25 in/min Avanço do arame de ~30 in/min (por tocha, 2+ em tandem)
Tempo de arco aberto (dependente do operador) 20–30% 40–55% 75–85% 80–90%
Rastreamento da junta Somente visual Corrigido pelo operador Automático inteligente (0,1 mm) Automático inteligente (0,1 mm)
Taxa de defeitos (típica) 5–10% de retrabalho 2–4% de retrabalho Menos de 1% de retrabalho Menos de 1% de retrabalho
Operadores necessários por perfil 1–2 soldadores + 1 montador 1 soldador + 1 montador 1 operador 1 operador (somente monitoramento)
Produtividade em perfil W30 de 12 m 15–18 horas 6–8 horas 3–4 horas 1–2 horas
Caminho típico de certificação Certificação AWS D1.1 por soldador Certificação por soldador + WPS WPS + pré-qualificação da máquina WPS + pré-qualificação da máquina
REFERÊNCIA: A WF Steel & Crane (Alberta) relatou uma melhoria de 4–5× na produtividade após substituir o processo SMAW manual por um pórtico SAW com dois arames — economizando até 15 horas na fabricação de cada ponte rolante (MillerWelds, maio de 2018).

“Após 14 tentativas com várias combinações, escolhemos AC1-H10Mn2 para soldar com SAW as mesas dos nossos edifícios pré-engenheirados (PEB). Somente essa combinação atende ao critério de impacto Charpy com entalhe em V superior a 27J abaixo de -40°C ao longo de toda a mesa de 800 mm. Era exatamente o desempenho necessário para atender à AWS D1.1 em nosso projeto. Temos 80 desses sistemas instalados.”

— Equipe de Engenharia da Aubrik, registro de validação do processo SAW, 2024-Q3

Resultados de clientes — 80+ implantações na Alemanha, Índia e Brasil

A base instalada desde a época da Wuxi ABK

A Aubrik instalou 80+ sistemas tipo pórtico AM-HG totalmente personalizados em 8 países desde 1999 (quando ainda éramos a Wuxi ABK Machinery).

Os registros de qualidade são mantidos conforme o controle de alterações da ISO 9001, com números de série rastreáveis ao pedido de compra.

Engenheiros de suprimentos nos Estados Unidos e na Europa apontaram duas preocupações recorrentes: serviço pós-venda pouco confiável e a diferença entre o preço de compra e o custo do ciclo de vida.

Como a Aubrik responde às duas preocupações recorrentes

  • Programa de extensão de garantia por 2 anos, além da garantia padrão de 12 meses.
  • Centro interno de fornecimento de peças de reposição na fábrica, com expedição garantida em 5 dias úteis.
  • Acordo de nível de serviço (SLA) de 24 horas para resposta do suporte técnico em todo o mundo.

Ficha de TCO em campo da AM-HG — nível Silver

Uma estrutura de custo total de propriedade (TCO) de 5 anos, comparada com alternativas SAW manuais ou semiautomáticas, baseada em referências compostas do setor e no desempenho das implantações da Aubrik. Os valores são indicativos — variam conforme os custos da mão de obra, o mix de produtos e a utilização da fábrica.

12–18 meses Faixa de retorno típica do setor para automação de soldagem (estudo de caso Codinter 2025)
30–60% Faixa de redução do custo de mão de obra, SAW automatizado versus manual (fontes do setor)
80%+ Tempo de arco aberto na AM-HG versus 20–30% no processo manual
8–10 anos Vida útil da AM-HG comprovada em campo com manutenção regular
Fontes: codinter.com, “Análise do ROI da soldagem automatizada”, março de 2025 (investimento de US$77.000, retorno em 18 meses, ROI de 67,2% em 1 ano); MillerWelds, “Estudo de caso da WF Steel & Crane”, maio de 2018 (velocidade de produção 4–5× maior, economia de 15 horas por ponte rolante); estatísticas internas de implantação da Aubrik, 1999–2025. Recomenda-se um cálculo personalizado do TCO com dados de produção e mão de obra específicos do cliente.

Visão geral das implantações por país e setor

País Setor Modelo AM-HG Aplicação típica
Alemanha Máquinas pesadas (fabricação de estruturas de pontes rolantes) AM-HG-6000 Tandem Perfis H estruturais para pontes rolantes de serviço pesado com alma de até 2200 mm
Índia Edifícios pré-engenheirados PEB AM-HG-5000 Dupla Fábricas de PEB de médio volume que produzem 400–900 toneladas/mês
Brasil Fábrica de estruturas de aço (parques industriais) AM-HG-5000 Dupla Perfis H padrão para PEB e estruturas de armazéns
Rússia · França · Itália · Vietnã · Espanha Estruturas diversas / construção naval / usina de energia AM-HG-4000 / 5000 (várias) Fabricação de estruturas gerais em médio volume

Aplicações industriais — soldagem de perfis H em cinco segmentos de demanda

Os cinco segmentos e suas diferentes relações de custo-benefício

O perfil H é o sistema circulatório de uma construção industrial moderna.

Cinco segmentos de demanda apresentam diferentes relações de custo-benefício. A realidade do custo por tonelada de um fabricante de PEB de pequeno/médio porte difere daquela de um comprador de estaleiro da UE, que, por sua vez, difere da realidade de uma empreiteira regional de pontes ou de uma fabricante de estruturas para máquinas pesadas dos Estados Unidos.

A mesma plataforma AM-HG atende aos cinco segmentos porque a física do processo SAW é idêntica — somente o tamanho do pórtico e a quantidade de tochas mudam.

Fonte da classificação dos segmentos

Os segmentos industriais abaixo são relacionados à classificação iag331 do BLS dos Estados Unidos — Fabricação de Metais Primários. Juntos, eles respondem por 90%+ do consumo mundial de perfis H. Duração típica dos lotes: 8–24 horas por perfil. Janela de produção anual: 60–180 dias por fábrica.

Cada máquina é entregue no local e ajustada na fábrica para o segmento-alvo, com garantia de suporte remoto e comissionamento em 24 horas, além de extensão de garantia por 2 anos.

Aplicações de soldagem de perfis H da AM-HG
Setor Função do perfil H Alma × mesa típicas Modelo AM-HG recomendado País de referência do cliente
Construção (fábricas de estruturas de aço, edifícios altos, estádios e centros de exposições) Colunas de sustentação e vigas principais 400–1500 × 200–600 mm AM-HG-4000 ou 5000 Dupla Índia, Brasil
Construção naval (cascos, conveses e estruturas de cabines) Enrijecedores longitudinais e almas transversais 200–1200 × 200–500 mm AM-HG-4000 Dupla (mistura de fluxo resistente à corrosão) Vietnã, Espanha
Fabricação de estruturas de aço (estruturas, treliças e plataformas) Elementos estruturais modulares para plantas industriais 200–2000 × 200–800 mm AM-HG-5000 Dupla ou Tandem Índia, Rússia
Máquinas pesadas (pontes rolantes, escavadeiras e carregadeiras) Seções de lança, longarinas de chassis e suportes de base 500–2500 × 300–800 mm AM-HG-6000 Tandem (preferível para serviço pesado) Alemanha, França
Construção de pontes · Usina de energia · Equipamentos químicos Vigas principais, saias de vasos e estruturas de racks de tubulação 1000–2500 × 400–800 mm AM-HG-6000 Tandem Itália, Rússia

Necessidades comuns aos cinco segmentos

Em todos os cinco segmentos, os fabricantes de estruturas metálicas compartilham as mesmas necessidades essenciais.

  • Qualidade consistente das soldas em lotes longos.
  • Documentação resistente a auditorias para conformidade com AWS D1.1 ou EN 1090.
  • Suporte pós-venda que ainda atende ao telefone quando ocorre a primeira falha.

Essa convergência explica por que a série de máquinas de soldagem de perfis H AM-HG permanece estritamente concentrada na família principal de produtos — ao mesmo tempo que oferece ampla personalização.

Equipamentos de soldagem Aubrik relacionados para linhas completas de fabricação de perfis H

Se a linha de perfis H também precisar de movimentação rotativa dos perfis ou soldagem de tubos, a AM-HG pode ser combinada com as mesas giratórias de soldagem Aubrik (série BY) para transições à posição de barco.

Para fluxos com diferentes processos no mesmo chão de fábrica, combine-a com posicionadores de soldagem para serviço pesado (série HB) ou posicionadores para soldagem de tubos (ABK-BW / ABK-WP / ABK-HD) destinados à fabricação de spools de tubos e tubulações.

Todos os equipamentos de soldagem Aubrik são fornecidos com o mesmo conjunto de certificações ISO 9001 + CE e compartilham a compatibilidade de peças de reposição entre as famílias de posicionadores e pórticos.

Certificações, conformidade com normas e a tradição por trás da AM-HG

VALIDAÇÃO PARA SUPRIMENTOS

Os três pilares de certificação que as equipes de suprimentos devem validar

Três pilares são importantes para a compra da AM-HG: gestão da qualidade ISO 9001, marcação CE segundo a Diretiva de Máquinas da UE e WPS pré-qualificado conforme AWS D1.1:2025.

As referências históricas incluem a USPTO US20120312862A1 (sistema de soldagem tipo pórtico com múltiplas estações).

O risco que os responsáveis por suprimentos mais ignoram

Pagar um preço elevado pelo tipo errado de certificação — um selo emitido por uma consultoria, em vez de um organismo acreditado. Ou descobrir uma defasagem de 12 meses entre os folhetos comerciais e a documentação real dos testes de aceitação em fábrica (FAT).

EXECUÇÃO DA CONFORMIDADE

Como a Aubrik elimina as três lacunas de risco em suprimentos

  • FAT de fábrica verificado conforme ISO 9001. Cada máquina entregue é verificada nas instalações da Aubrik sob um rigoroso sistema de Gestão da Qualidade ISO 9001.

  • Declaração de Conformidade da UE incluída. Cada unidade é fornecida com a Declaração segundo a Diretiva de Máquinas da UE para verificação direta por auditores da UE.

  • WPS pré-projetado conforme AWS D1.1:2025. Os três documentos são agrupados para recuperação remota em 24 horas no pacote “conforme expedido” associado ao seu nº de pedido de compra.

  • Gestão da Qualidade ISO 9001
  • Marcação CE (Diretiva de Máquinas da UE)
  • WPS compatível com AWS D1.1:2025
  • Execução de estruturas de aço conforme EN 1090
  • Fluxo de qualificação de soldadores conforme ISO 9606
ESTRUTURA DE ENGENHARIA

Engenharia baseada em normas

Todas as unidades AM-HG são fornecidas com um modelo de WPS pré-qualificado, desenvolvido para atender à AWS D1.1:2025 — a versão mais recente do Código de Soldagem Estrutural para Aço da American Welding Society.

A revisão de 2025 acrescenta diretrizes específicas para aplicações de soldagem SAW e híbrida.

Os clientes europeus recebem a documentação da marcação CE alinhada à EN 1090 (Execução de Estruturas de Aço) — a estrutura de conformidade exigida para a marcação CE de construções de aço na UE.

PROPRIEDADE INTELECTUAL

A linhagem de patentes por trás do pórtico

A origem da solução de soldagem por pórtico remonta à patente dos Estados Unidos US2177831A — um pórtico autopropelido com equipamento de soldagem ajustável para a soldagem automática de juntas horizontais.

A configuração moderna de múltiplas estações está documentada na patente US20120312862A1 — soldagem automática tipo pórtico em múltiplas estações, com braços robóticos, cabeçote motriz e contraponto.

A metodologia de controle do pórtico para perfis H acionado por servomotores usada pela Aubrik está documentada na patente coreana KR20090054083A.

O conceito original de soldagem por pórtico não é uma invenção da Aubrik. Os engenheiros da Aubrik trouxeram o conceito para a era industrial moderna por meio de décadas de aperfeiçoamento aplicado do processo.

Como comprar — personalização, prazo de entrega e garantia

Três falhas comuns nas compras — a versão sincera

Pesquisas independentes sobre avaliação de fornecedores identificam três falhas recorrentes na aquisição B2B de bens de capital.

“Os fabricantes assinam contratos às pressas sem avaliar adequadamente os fornecedores — atrasos na entrega interrompem a produção.”
“Problemas de qualidade exigem retrabalho ou substituição de alto custo.”
“Um suporte pós-venda deficiente deixa as empresas desamparadas quando ocorrem falhas.”

A causa estrutural de todas essas falhas é a mesma: uma estrutura pouco transparente por parte do fornecedor. O restante desta seção apresenta a abordagem da Aubrik para evitar as três.

A Aubrik estrutura o processo de compra para que todas as variáveis estejam claras desde o início. Não apresentamos nenhuma faixa de preço que não possa ser fundamentada por uma lista de materiais de engenharia.

As informações abaixo são disponibilizadas antes de uma solicitação de cotação. A cotação final depende dos parâmetros da aplicação e do perfil do comprador industrial.

Escopo de personalização

Todo escopo de personalização do AM-HG é documentado conforme o controle de alterações da ISO 9001, com rastreabilidade em relação ao pedido de compra do projeto. Em nossa base instalada de 80 unidades, estas são as áreas modificadas com maior frequência:

Bitola do pórtico e comprimento dos trilhos Além dos trilhos padrão de 4000 / 5000 / 6000 mm — bitola de até 8000 mm × trilhos de 24.000 mm para construção naval e fabricação metalmecânica de pontes.
Fonte de soldagem Padrão CA 380V / 50Hz / trifásico de 3 fases, com configurações para mercados de 60Hz. Compatível com sistemas Lincoln, Miller e ESAB, além de fontes de soldagem OEM próprias.
Capacidade de recuperação de fluxo Dimensionada conforme a velocidade de avanço do arame e as horas diárias/por turno.
Quantidade e configuração das tochas Configuração simples, dupla ou tandem definida no pedido. Todos os modelos permitem atualização e modernização no local.
Idioma da interface Interface homem-máquina (HMI) em espanhol, russo, alemão e inglês.

Estrutura dos fatores de preço

O preço configurado inclui: máquina + comissionamento + treinamento de operadores + garantia padrão de 1 ano + pacote inicial de peças de reposição + acessórios. As principais variações entre as cotações normalmente decorrem de:

Dimensões do pórtico e comprimento dos trilhos Este é o principal fator. Uma configuração tandem de 6000 mm pode custar cerca de 40% a mais que uma máquina de estação única com 4000 mm.
Quantidade e sincronização das tochas Afetam a complexidade do controle e os requisitos de hardware.
Alimentação elétrica e HMI Alimentação elétrica fora do padrão ou personalização do idioma regional da HMI.
Modalidade de envio FOB China, CIF até o porto de destino ou instalação DDP.
Opcionais Garantia estendida, contrato anual de manutenção no local e estoque ampliado de peças de reposição.

Prazo de entrega, garantia e pós-venda

Compromissos claros desde a realização do pedido até o suporte ao fim da vida útil.

Prazo de entrega 60–90 dias após o recebimento do pedido de compra. Inclui 14–21 dias para a confirmação do pedido de compra e a documentação antes do embarque pelo porto de Shanghai / Ningbo. Projetos personalizados estendem o prazo para 75–135 dias.
Condições de pagamento Entrada padrão de 30% via T/T na confirmação do pedido de compra e 70% mediante cópia limpa do conhecimento de embarque. Aceita-se L/C à vista para pedidos de compra acima de $80.000.
Cobertura da garantia Garantia de 1 ano contra defeitos de fabricação a partir do dia do comissionamento. Exclui consumíveis e uso inadequado. Manutenção, reparo e peças de reposição críticas cobertos.
Comissionamento A equipe de serviço da Aubrik realiza a instalação, a configuração, o comissionamento e o treinamento dos operadores — normalmente durante 3–5 dias no local, sem custo adicional.
Suporte pós-venda Consultoria técnica online 24/7. Itens críticos de desgaste são mantidos em um depósito local de peças de desgaste para envio no mesmo dia ou no dia seguinte.

Recursos da unidade fabril

Vista 1 da unidade fabril da Aubrik
 
Vista 2 da unidade fabril da Aubrik
 
Vista 3 da unidade fabril da Aubrik
 
Vista 4 da unidade fabril da Aubrik
 
Vista 5 da unidade fabril da Aubrik
 
Vista 6 da unidade fabril da Aubrik
 
Vista 7 da unidade fabril da Aubrik
 
Vista 8 da unidade fabril da Aubrik
 
Vista ampliada

Ferramentas e calculadoras de engenharia

Três ferramentas de engenharia específicas para ajudar as equipes de suprimentos a configurar, estimar o retorno sobre o investimento (ROI) e validar a conformidade do sistema de pórtico AM-HG.

SYS_01 // Configuração

Planilha de dimensionamento de perfis H AM-HG

Abrir ferramenta
SYS_02 // Análise econômica

Calculadora de ROI da configuração de tochas do AM-HG

Abrir ferramenta
SYS_03 // Normas

Verificador de preparação para conformidade do AM-HG

Abrir ferramenta

Pronto para dimensionar um AM-HG para sua linha de perfis H?

Envie o perfil H máximo, a produção mensal e a configuração de soldagem. Respondemos em até 24 horas com a cotação, uma proposta de configuração do AM-HG, o prazo de entrega e referências de clientes.

Perguntas frequentes

Qual vida útil podemos esperar de uma máquina AM-HG em produção contínua?

Em condições normais de aplicação e seguindo o cronograma de manutenção recomendado, o AM-HG apresenta vida útil em campo validada de 8–10 anos – os engenheiros da Aubrik usinam com precisão a estrutura do pórtico em aço estrutural de seção pesada e dimensionalmente estável, aplicam tratamento anticorrosivo e fornecem componentes essenciais — motores de acionamento, alimentadores de arame e sistema de recuperação de fluxo — dimensionados para regimes de trabalho industriais. A vida útil depende da quantidade de turnos e da disciplina de manutenção: unidades regionais que operam em 3 turnos (24 horas por dia) podem ficar na faixa inferior dos 8+ anos, enquanto clientes de pequeno/médio porte na União Europeia ou nos Estados Unidos que operam em turno único registraram vida útil contínua de referência de 10+ anos. Uma extensão de garantia de 2 anos está prontamente disponível no pedido. Obtenha uma visualização instantânea do PDF com uma estimativa detalhada de engenharia da vida útil para seu regime de turnos.

O AM-HG pode ser personalizado para dimensões não padronizadas de perfis H ou faixas de produção incomuns?

Sim. Com a modelagem de seus parâmetros de perfis máximos, velocidades ideais de soldagem e especificações de processo (SAW de chanfro estreito, tandem com dois arames e espaçamento específico entre arcos etc.), fornecemos regularmente especificações personalizadas a fabricantes metalmecânicos de médio volume. Envie as dimensões máximas de seus perfis, a velocidade máxima de soldagem desejada e os parâmetros especiais do processo, e nosso departamento de engenharia entregará uma minuta do conceito de configuração personalizada em 5 dias úteis.

Que suporte pós-venda vocês oferecem aos clientes internacionais?

Quatro pilares. Primeiro, comissionamento gratuito no local por engenheiros de campo da Aubrik (média de 5+ anos de experiência), com treinamento de operadores incluído. Segundo, uma garantia de qualidade de 12 meses para a máquina cobre quaisquer deficiências do equipamento, com substituição gratuita das peças de reposição. Terceiro, consultoria técnica online 24/7 disponível em inglês (suporte em espanhol, português e russo mediante solicitação). Quarto, nossa política de estoque de peças de reposição – itens críticos de desgaste são mantidos em estoque para envio noturno a qualquer porto importante e envio em 7 dias mediante pedido. Após o período de garantia, é possível contratar um serviço anual pago de manutenção preventiva.

Qual é a diferença entre o AM-HG e os sistemas de pórtico SAW da Lincoln, Miller ou ESAB?

Lincoln, Miller e ESAB são boas marcas de fontes de soldagem – incorporamos suas fontes às estruturas das máquinas AM-HG quando o cliente manifesta essa preferência. Os diferenciais estão no nível do pórtico. O AM-HG é desenvolvido especificamente para a soldagem longitudinal em linha de perfis H (junta entre a mesa e a alma), e não para a soldagem multiprocesso de uso geral por pórtico; nosso histórico abrange mais de 80 unidades distribuídas entre fábricas de estruturas metálicas pré-engenheiradas (PEB), estruturas de aço e máquinas pesadas. Os preços são justificados por nossa especialização em engenharia e pelo processo eficiente de fabricação dos fabricantes de Wuxi, China – frequentemente custam 30-50% menos que os equivalentes ocidentais, sem comprometer a conformidade com ISO 9001 / CE / AWS D1.1. A concorrência se concentra na marca e na presença histórica no país; nossa lista de referências e as cópias dos certificados de desempenho, qualidade e segurança ajudam a concluir a avaliação técnica.

Vocês oferecem treinamento de operadores e o que ele abrange?

Sim, o treinamento de operadores é gratuito em todas as entregas do AM-HG. Esse treinamento inicial é realizado durante o período de comissionamento (geralmente 3–5 dias) e abrange: operação segura e estrutura da máquina, configuração dos parâmetros padrão de soldagem, conformidade do procedimento de soldagem (WPS) com a AWS D1.1, ajuste dos parâmetros para vários perfis H, inspeções de manutenção diárias e semanais e diagnóstico correto de falhas. Dúvidas posteriores podem ser esclarecidas por acompanhamento remoto online 24/7.

Qual é a especificação de precisão da soldagem e como ela é medida?

São consideradas duas métricas de precisão. A posição do rastreamento da junta é mantida em ± 0,1 mm – isso indica a precisão com que o sistema de rastreamento inteligente acompanha a junta de soldagem entre a mesa e a alma com a ponta da tocha enquanto o perfil se movimenta, expande e contrai devido ao aporte térmico. A precisão do dispositivo no controle de posição do servossistema é de ± 0,05 mm. Esses são dois testes de desempenho do controle de posição e não devem ser confundidos com a tolerância do cordão de solda, que se refere à tolerância da largura. A tolerância da largura do cordão está diretamente relacionada ao diâmetro do arame, às configurações de aporte térmico (tensão, corrente, velocidade) etc., conforme a AWS D1.1, e independe do sensor de rastreamento inteligente. Isso é importante porque, ao analisarmos o assunto com um especialista, haverá perguntas a esse respeito.

O AM-HG inclui rastreamento automático da junta em tempo real?

Sim. O sensor de rastreamento inteligente é fornecido como equipamento padrão em todas as nossas máquinas AM-HG. Esse sensor determina o perfil e a localização em tempo real da junta de soldagem à medida que o processo avança e usa esses dados como sinal de correção para o sistema de controle da posição da tocha em relação ao perfil em movimento e deformação. Nossa taxa de retrabalho em ambientes industriais reais é significativamente superior à de sistemas semelhantes que não utilizam controle em malha fechada nas funções de controle de posição.

Quais setores mais se beneficiam da automação SAW por pórtico para perfis H?

Em mais de 90% de nossas instalações do AM-HG, atendemos clientes de um dos cinco segmentos industriais a seguir. Os cinco segmentos são os seguintes. Construção (edifícios altos, oficinas de estruturas de aço, estádios e pavilhões de exposições), fabricação de estruturas de aço (estruturas pesadas, treliças e plataformas), construção naval (fabricação de conveses pesados, estruturas de cabines e cascos), equipamentos pesados (carregadeiras, escavadeiras e pontes rolantes) e fabricação de estruturas para pontes e instalações químicas/usinas de energia. Nesses segmentos de mercado, avalie a automação SAW por pórtico com base no volume de produção, na repetibilidade das peças, no acesso à junta, na consistência do ajuste e montagem da junta e no tempo de troca. Compare uma configuração manual, de estação única ou de múltiplas estações com o fluxo de trabalho real e a produtividade necessária.

Os perfis H costumam ser soldados por SAW ou por outros processos?

O método mais econômico usado pelos fabricantes para produzir soldas em perfis H em volumes superiores a 100 toneladas por mês emprega processos de soldagem a arco submerso, ideais para a junta longa e plana com chanfro plano entre a mesa e a alma do perfil H. A eficiência de deposição dos processos de soldagem a arco submerso supera amplamente a obtida por soldagem MIG ou por soldagem com eletrodo revestido, além de aumentar consideravelmente a deposição e a qualidade e reduzir substancialmente os respingos. Procedimentos certificados pela AWS podem ser elaborados com facilidade para soldas em perfis H de aço estrutural usados em pontes ou em outras aplicações nas quais o perfil atua como elemento estrutural, de acordo com o programa de certificação AWS D1.1 para componentes soldados.