Entre em contato com a Aubrik Company

Série HB Aubrik · 8 modelos · precisão de ±0,5° · conforme ISO 3834-2
Posicionador de soldagem para serviço pesado — capacidade de 300 kg a 20 toneladas para os setores eólico, de vasos de pressão e de fabricação metalmecânica pesada
As empresas de fabricação metalmecânica pesada enfrentam diariamente três gargalos: peças de trabalho de 20 toneladas que não podem ser reposicionadas manualmente, defeitos de solda causados por ângulos inadequados da tocha e ciclos de fadiga do operador que transformam turnos de 6 horas em incidentes de segurança. A família de posicionadores de soldagem para serviço pesado Aubrik — 8 modelos do HB300 ao HB20T — elimina esses gargalos ao girar, inclinar e travar cargas de 300 kg a 20.000 kg com precisão de posicionamento de ±0,5°.
Solicite uma cotação personalizada (resposta em 24h)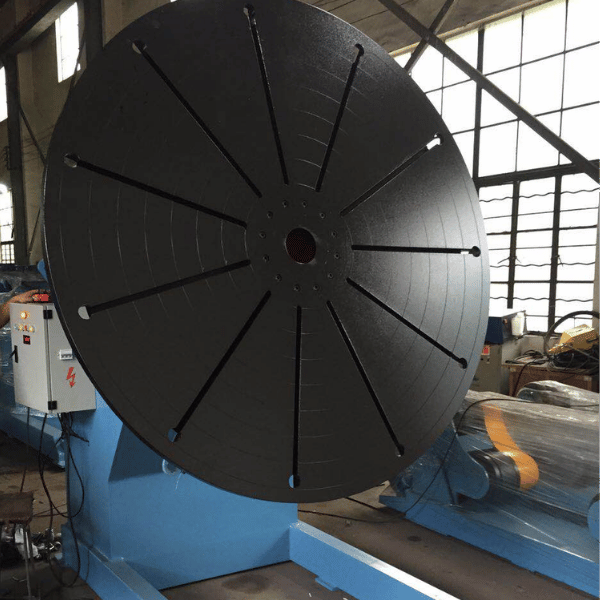
ANÁLISE DO PROCESSO
Da soldagem manual de cargas pesadas ao posicionamento com a série HB: elimine a armadilha de 15% de retrabalho
A realidade sobre o dimensionamento da capacidade surpreende a maioria dos compradores industriais nas auditorias que realizamos. Uma suposição comum é que uma peça de trabalho de 10.000 lb exige um posicionador com capacidade nominal de 10.000 lb — porém, dados de várias fontes do setor mostram o contrário: um posicionador operado continuamente em sua capacidade máxima apresentará falhas prematuras, vida útil reduzida e maior esforço do motor. A prática recomendada é dimensionar uma reserva de capacidade de 20–30%, e essa única decisão de compromisso separa um ativo com vida útil de 10 anos de um equipamento que precisará ser substituído em 3 anos.

Três custos ocultos da soldagem manual de cargas pesadas
- Aumento da taxa de defeitos (PROBLEMA):
Peças pesadas soldadas fora da posição plana apresentam, em média, 12–18% de retrabalho, enquanto nossa referência para flanges eólicos era de 15% antes da implantação do HB3000. Penetração incompleta e falta de fusão são os modos de falha predominantes quando a gravidade prejudica o ângulo da tocha em uma peça de trabalho de 3 ou 10 toneladas.
- Fadiga do operador + segurança (PROBLEMA):
A ergonomia inadequada causada por posicionadores incorretos pode provocar lesões nos funcionários — uma reclamação recorrente que identificamos em auditorias de compradores da UE. O giro manual de uma peça de trabalho de 3 toneladas exige ponte rolante e mais 2–3 auxiliares conforme os protocolos de elevação da OSHA 1910.252, e os fóruns destacam repetidamente o risco de “queda de uma grande estrutura soldada”, que danifica peças e ameaça a segurança dos trabalhadores.
- Queda da produtividade (PROBLEMA):
A soldagem manual de um vaso de pressão de 20 toneladas acrescenta 30–50% ao tempo de ciclo, comprometendo os prazos assumidos com clientes internacionais e expondo a fábrica a cláusulas de penalidade.
Componentes quebrados dentro do posicionador acrescentam uma quarta camada de custos ocultos — a armadilha dos produtos importados baratos sobre a qual os fóruns de compradores dos Estados Unidos alertam repetidamente, na qual o tempo de parada gera uma sequência de custos adicionais de manutenção. O motivo estrutural é que peças fundidas de baixa classe do material não resistem a ciclos de fabricação industrial 24/7.
A causa principal dos três problemas é a mesma: a poça de fusão apresenta o melhor comportamento na posição plana, mas peças pesadas não podem ser reposicionadas manualmente para manter esse ângulo. Essa é a realidade mecânica que a série HB resolve.
Como os posicionadores de soldagem para serviço pesado da série HB eliminam esses gargalos
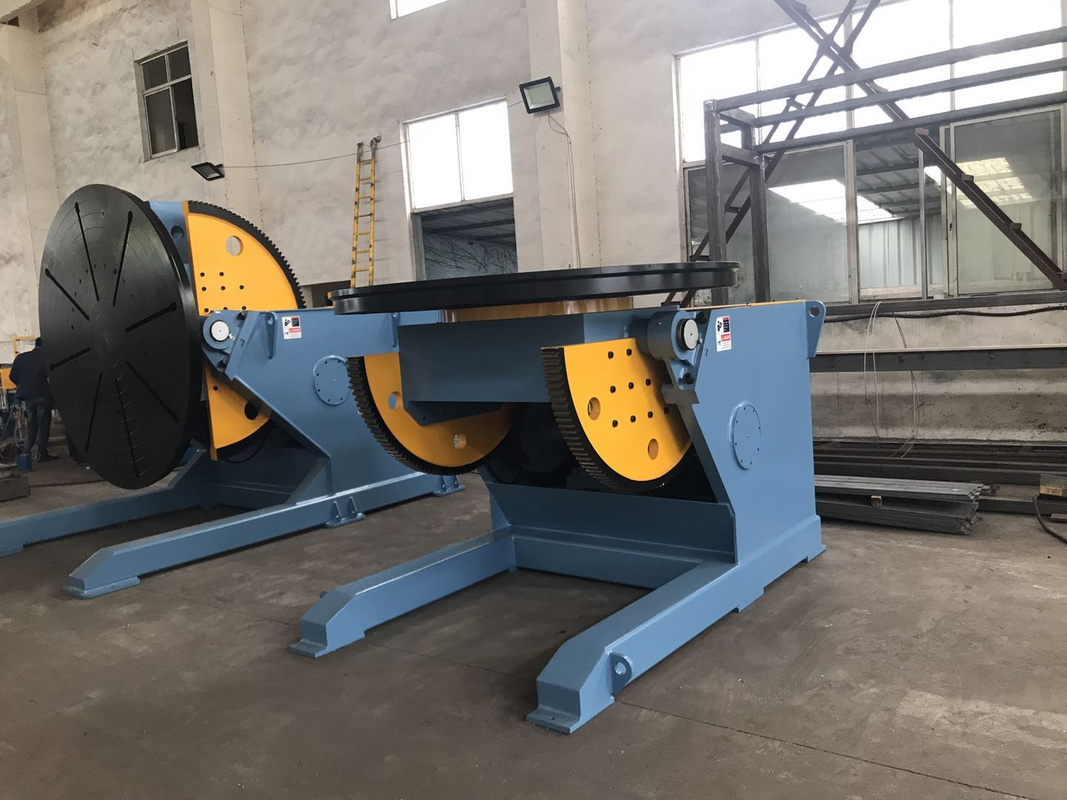
Uma unidade HB combina servomotores CA com controle de velocidade por VFD para proporcionar rotação suave de 0.05 a 2.0 RPM, com um mecanismo de inclinação cicloidal por rosca sem-fim que se autotravará em caso de falta de energia, garantindo a segurança. Uma mesa de trabalho com ranhuras em T e ajuste do centro de gravidade mantém peças excêntricas estáveis enquanto o operador trabalha na posição plana. A compatibilidade com MIG/MAG, TIG (GTAW) e soldagem por arco submerso de até 1.000A permite que a mesma unidade HB atenda a estações manuais ou células robotizadas sem troca de ferramental.
Solicite uma estimativa personalizada do custo de defeitos para sua carga de trabalho →Série HB — 8 modelos para fabricação metalmecânica pesada de 300 kg a 20 toneladas
A carga nominal determina a arquitetura da família HB — não o diâmetro da mesa giratória nem a potência do motor — porque a tonelagem é o fator decisivo de compromisso nos setores de fabricação metalmecânica pesada. Do HB300 usado em pequenas estruturas de componentes automotivos ao HB20T empregado em vasos de pressão offshore, cada modelo atende a uma faixa de carga definida, com geometria de mesa, dimensionamento do motor e faixa de inclinação correspondentes. Os engenheiros da Aubrik especificam cada unidade de acordo com os requisitos de qualidade da ISO 3834-2:2021 para evitar o padrão de falhas de produtos importados baratos que atrasa projetos internacionais. Para aplicações específicas de fabricação pesada de tubos, consulte nossa solução complementar de posicionador Aubrik para soldagem de tubos, que abrange diâmetros de 40–2.500 mm em três séries.
Matriz de tonelagem × especificações dos 8 modelos Aubrik
| Modelo | Carga (kg) | Diâmetro da mesa giratória (mm) | Rotação (r/min) | Ângulo de inclinação | Motor de rotação (kW) | Motor de inclinação (kW) | C×L×A (mm) | Peso (kg) | Setor padrão | Pronto para robôs |
|---|---|---|---|---|---|---|---|---|---|---|
| HB300 | 300 | 650 | 0.05–0.5 | 0–90° | 0.37 | 0.37 | 1100×780×1020 | 320 | Componentes automotivos, oficina pequena | Sim |
| HB600 | 600 | 800 | 0.05–0.5 | 0–90° | 0.55 | 0.55 | 1200×860×1080 | 410 | Caçambas de escavadeiras, estruturas | Sim |
| HB1000 | 1,000 | 1,000 | 0.05–0.5 | 0–90° | 0.75 | 0.75 | 1360×980×1150 | 560 | Máquinas pesadas em geral | Sim |
| HB2000 | 2,000 | 1,200 | 0.05–0.5 | 0–90° | 1.5 | 1.5 | 1500×1100×1250 | 850 | Segmentos de pontes rolantes, conjuntos de lanças | Sim |
| HB3000 | 3,000 | 1,400 | 0.05–0.5 | 0–90° | 2.2 | 2.2 | 1650×1250×1350 | 1,200 | Flanges de turbinas eólicas | Sim |
| HB5000 | 5,000 | 1,600 | 0.05–0.5 | 0–90° | 3.0 | 3.0 | 1800×1400×1450 | 1,800 | Componentes de pontes, costados de caldeiras | Sim |
| HB10T | 10,000 | 2,000 | 0.05–0.3 | 0–90° | 4.0 | 4.0 | 2200×1700×1650 | 3,200 | Componentes navais, tampos de tanques | Sim |
| HB20T | 20,000 | 2,500 | 0.05–0.2 | 0–90° | 5.5 | 5.5 | 2600×2000×1850 | 5,800 | Vasos de pressão, cascos de navios | Sim |
Fonte: ficha técnica do posicionador de soldagem para serviço pesado Aubrik. Configurações OEM personalizadas de até 50.000 kg disponíveis mediante solicitação.
Orientação de dimensionamento — por que a reserva de capacidade é importante
Se sua peça de trabalho pesa 5 toneladas, a escolha correta geralmente é o HB10T, não o HB5000. Operar continuamente um HB5000 a 100% da capacidade sobrecarrega a engrenagem de rosca sem-fim e reduz o tempo médio entre serviços. A margem de 20–30% adotada pelo setor prolonga a vida útil do ativo e permite atender a futuros pedidos mais pesados sem troca de ferramental.
Integração de robôs — compatibilidade com KUKA, FANUC e ABB
Todos os modelos HB são fornecidos de fábrica prontos para robôs, com PLC Siemens e uma camada de sinalização compatível com EtherCAT que se sincroniza com controladores KUKA, FANUC e ABB. Um terminal de programação portátil também funciona como interface de ensino durante o comissionamento da célula robotizada, e configurações de duas estações (carregamento de um lado durante a soldagem do outro) estão disponíveis como opções de fábrica. A precisão de posicionamento de ±0,5° corresponde à tolerância de trajetória da ferramenta considerada pela maioria dos programas de soldagem robotizada de cargas pesadas.
Obtenha a confirmação de compatibilidade para integração do robô →Matriz de compatibilidade para áreas classificadas ATEX / IECEx
Para aplicações de petróleo e gás, petroquímicas, nucleares e navais offshore, a certificação para áreas classificadas é indispensável. As opções à prova de explosão da família HB aumentam conforme a carga nominal, pois os modelos pesados são aqueles em que ATEX, NEC 500 e API 1104 exigem a construção mais rigorosa.
| Categoria do modelo | ATEX Zona 1 Cat 2G | NEC 500 Classe 1 Div 1 (C/D) | Soldagem de dutos API 1104 | IP67 naval | Setores aplicáveis |
|---|---|---|---|---|---|
| HB300 – HB1000 | Opcional | Opcional | — | — | Automotivo / indústria geral / oficina pequena |
| HB2000 – HB5000 | Disponível | Disponível | Disponível | Disponível | Energia / torres eólicas / petróleo e gás onshore |
| HB10T – HB20T | Disponível (opção padrão) | Disponível (opção padrão) | Disponível | Disponível | Vasos de pressão / petroquímica / offshore / nuclear |
| OEM personalizado (até 50 t) | Conforme a especificação | Conforme a especificação | Conforme a especificação | Conforme a especificação | Construções para áreas classificadas específicas do projeto |
Fonte: documentação da Aubrik + ATEX 2014/34/EU + NEC 500 Classe 1 Div 1 Grupo C/D + API 1104:2023.
Engenharia da série HB — por que a precisão de ±0,5° e a carga de 20 toneladas coexistem
Carga elevada e alta precisão costumam ser mutuamente excludentes no projeto de equipamentos de soldagem — o compromisso é real, e a física não cede à linguagem de marketing. Conforme o escopo de equipamentos da ISO 3834-2:2021, gabaritos e dispositivos de fixação dessa classe estão sujeitos aos requisitos de qualidade mais elevados para soldagem por fusão. Os engenheiros da Aubrik conciliam esses fatores por meio de seis decisões deliberadas de compromisso, com cada subsistema escolhido por uma razão específica, e não por conveniência de catálogo. O resultado é um posicionador que mantém as especificações tanto com a carga total de 20 toneladas quanto com a carga total de 5 toneladas, conforme verificado na auditoria do cliente realizada por nosso comprador da UE para fabricação de torres eólicas e confirmado por relatórios de campo de compradores dos Estados Unidos em aplicações de vasos de pressão.
SISTEMA / 01

Sistema de acionamento — servomotor CA + redutor planetário + inclinação por rosca sem-fim
A realimentação do servo em malha fechada, combinada à redução planetária, proporciona rotação suave e contínua de 0.05 a 2.0 RPM, sem os trancos da troca de marchas que afetam unidades acionadas por correia. Um mecanismo de inclinação cicloidal por rosca sem-fim se autotravará quando a energia for desligada, mantendo as peças de trabalho na posição durante uma interrupção de energia ou troca de turno. Essa combinação viabiliza a precisão de ±0,5° sob condições de carga pesada.
SISTEMA / 02

Estabilidade estrutural — estrutura Q355B com alívio de tensões + eixo de precisão
O aço carbono Q355B forma a estrutura, com recozimento completo para alívio de tensões seguido de jateamento, proporcionando resistência à corrosão em ambientes de fabricação metalmecânica pesada. Eixos de rotação retificados com precisão e aperto usinado dos dispositivos de fixação mantêm o erro de posicionamento abaixo de 1 mm, mesmo quando o HB20T suporta cargas excêntricas de 20 toneladas. Esse é o motivo estrutural pelo qual robustez e precisão podem coexistir na mesma unidade.
SISTEMA / 03

Sistema de controle — PLC Siemens + 100+ programas predefinidos + gabinete IP65
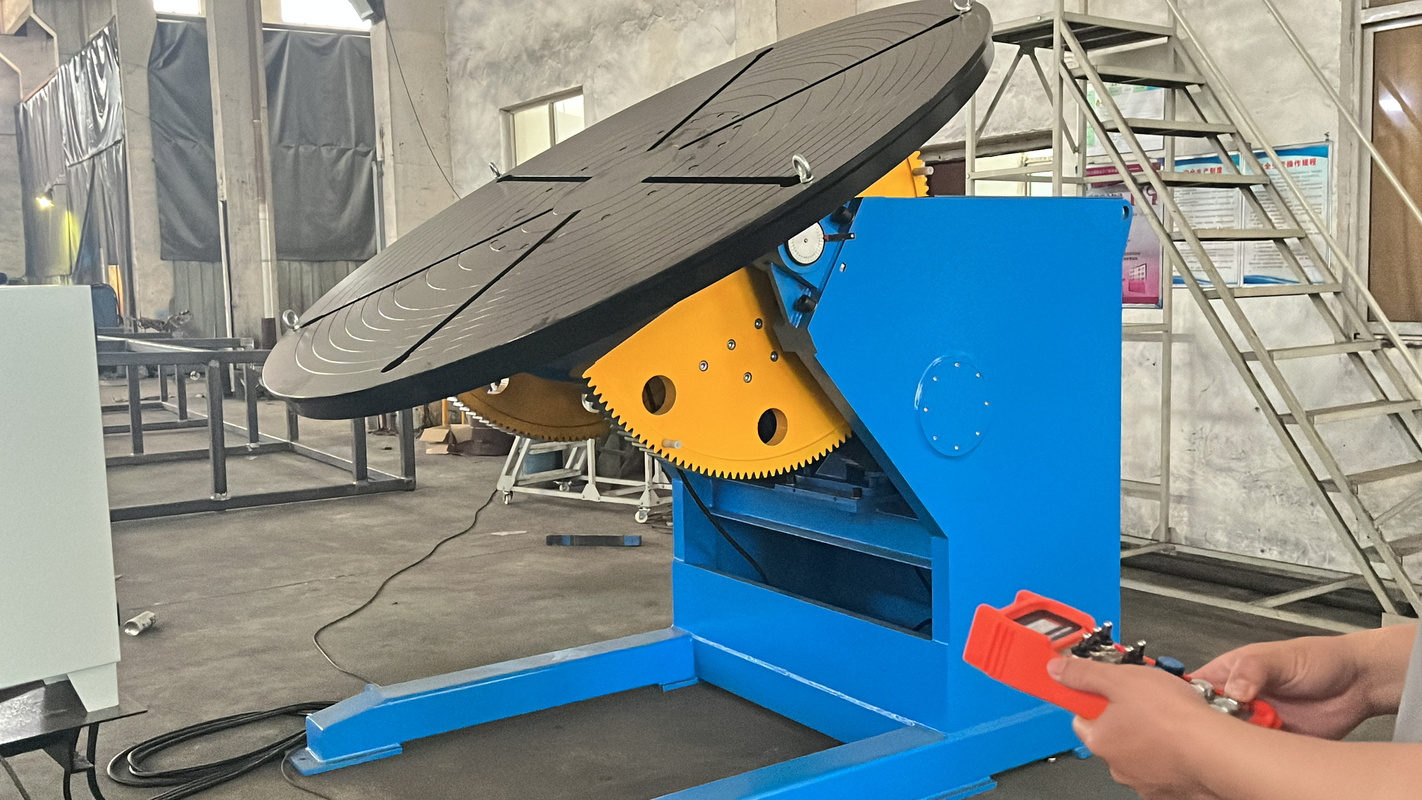
O PLC Siemens, combinado à interface homem-máquina (HMI) com tela sensível ao toque, é fornecido com 100+ programas de soldagem predefinidos para trocas rápidas entre tipos de peças de trabalho. Os operadores podem acionar por pulsos a rotação e a inclinação e ajustar a velocidade por meio do terminal de programação portátil, a uma distância segura, com resposta de parada de emergência de 10 ms conforme CE EN ISO 12100:2010. O gabinete de controle IP65 em aço inoxidável 304 protege os componentes eletrônicos contra respingos de solda, poeira e umidade nas condições reais do chão de fábrica.
A blindagem contra interferência eletromagnética (EMI), em conformidade com a EN 55011, elimina a interferência de alta frequência do TIG que, de outra forma, corromperia os sinais de controle, o que é especialmente importante quando uma unidade HB é integrada a uma célula robotizada com infraestrutura de sinalização compartilhada. A Aubrik não afirmará ser “a melhor da categoria” sem comprovação — o motivo estrutural pelo qual uma carga de 20 toneladas e uma precisão de ±0,5° coexistem é a combinação do alívio de tensões do Q355B com o servo em malha fechada, e essa é a versão franca da ficha técnica.
Envie as especificações da sua peça de trabalho — obtenha a confirmação de compatibilidade da engenharia →“Sempre dimensionamos cada HB com uma reserva de capacidade 20-30% maior do que o peso da carga de trabalho informado pelo cliente. Esse é o único fator que determina se os posicionadores se desgastarão em três anos ou serão ativos por dez, e é a razão pela qual nosso HB10T apresenta desempenho melhor do que uma unidade concorrente de oito toneladas ajustada para a mesma capacidade de placa de identificação.”— Equipe de engenharia da Aubrik, P&D de equipamentos de soldagem, Wuxi
Soldagem manual versus posicionador de soldagem para serviço pesado — análise do custo de defeitos
O investimento em um posicionador de soldagem para serviço pesado é uma decisão baseada no custo dos defeitos, não apenas na produtividade, e a conformidade com a ISO 3834-2:2021 é tratada como requisito básico, não como uma meta excepcional. Os dados abaixo comparam a soldagem manual de cargas pesadas com a série HB Aubrik em nove dimensões mensuráveis, com base em nossos registros de implantação e em referências publicadas do setor para contextualização.
Análise do custo de defeitos em 9 métricas
| Métrica | Soldagem manual de cargas pesadas | Posicionador Aubrik da série HB | Melhoria |
|---|---|---|---|
| Taxa de retrabalho (peça de trabalho > 2 toneladas) | Média do setor de 12–18% | 2–4% (referência do flange eólico HB3000) | Redução de ~75–80% |
| Tempo de ciclo por junta de 3 toneladas | 90–140 min | 50–80 min | ~40% mais rápido |
| Horas de operador por turno | 6–8 horas-pessoa + ponte rolante + 2 auxiliares | 2–3 horas-pessoa + terminal de programação | Redução de ~60% da mão de obra |
| Defeitos de solda por metro | 4–7 (porosidade + falta de fusão) | 0–2 | Aumento de ~5× na qualidade |
| Risco de incidente por queda | Real — ponte rolante + movimentação manual de peças | Eliminado — carga fixada à mesa giratória | Redução da exposição a riscos segundo a OSHA |
| Capacidade de integração de robôs | Inviável | Nativa (KUKA / FANUC / ABB) | Caminho para a automação liberado |
| Tempo de preparação por tipo de peça de trabalho | 15–30 min para refazer o aparelhamento | 2–5 min para recuperar a predefinição | Redução de ~80% na preparação |
| Adequação à conformidade (ISO 3834-2) | Aparelhamento manual frequentemente não conforme | Equipamento incluído no escopo | Processo de auditoria simplificado |
| Prazo de retorno do investimento | — | 10–14 meses (classe HB3000) | Retorno do investimento de capital em <1.5 ano |
Fontes: registros de implantação da Aubrik em flanges eólicos + vasos de pressão; faixas de referência do setor para retrabalho (motionindexdrives.com, resizeweld.com, weldnice.com); escopo de equipamentos da ISO 3834-2:2021.
12 MESES
RETORNO DO INVESTIMENTO
Duas unidades HB3000 substituíram o posicionamento manual de flanges em um fabricante OEM global de turbinas eólicas. O retrabalho caiu de 15% para 3% (redução absoluta de 12 pontos) e a eficiência da soldagem aumentou 40%. A conformidade com a IEC 61400-1 foi mantida durante todo o período.
Fonte: implantação da Aubrik em flanges eólicos, 2023–2024. Verificado em relação à faixa de retorno do investimento do setor de 6–18 meses (motionindexdrives.com, resizeweld.com).
Resultados de projetos verificados — dois estudos de caso de fabricação metalmecânica pesada
Duas implantações sustentam os números apresentados na análise do custo de defeitos acima, ambas auditadas conforme os requisitos da ISO 3834-2:2021 durante o comissionamento. Os dois clientes compartilharam suas métricas de antes e depois sob termos padrão de confidencialidade, e os engenheiros da Aubrik estiveram no local para realizar o comissionamento nas duas instalações.

15% → 3%
Taxa de retrabalho
+40%
Eficiência
12 meses
Retorno do investimento
IEC 61400-1
Conformidade mantida nas auditorias
Estudo de caso 1 · Fabricação de flange de turbina eólica · HB3000 × 2
Fabricante OEM global de turbinas eólicas reduz o retrabalho em flanges de 15% para 3%
Contexto do clienteFabricante de grande porte do setor de energia renovável que produz flanges de turbinas eólicas com 1,5–3 m de diâmetro e 3.000 kg cada, com conformidade da soldagem estrutural à IEC 61400-1 exigida para exportação aos mercados da UE e da Ásia.
DesafioO posicionamento manual dos flanges forçava os soldadores a trabalhar em posturas inadequadas, gerava 15% de retrabalho e causava atrasos nas entregas, afetando os marcos assumidos em projetos de parques eólicos em dois continentes.
SoluçãoDuas unidades HB3000 com mesas giratórias de diâmetro ampliado foram integradas à célula robotizada de soldagem existente do cliente. Os programas do PLC Siemens foram pré-configurados para os quatro tamanhos de flange mais comuns, a fixação por ranhuras em T eliminou o tempo de reaparelhamento entre lotes, e os engenheiros da Aubrik realizaram treinamento presencial dos operadores nas instalações da UE e da Ásia.
ResultadoA taxa de retrabalho caiu de 15% para 3% (−80%), a eficiência da soldagem aumentou 40%, a conformidade com a IEC 61400-1 foi mantida em três auditorias independentes, e o cliente obteve retorno do investimento de capital em 12 meses. O volume de produção aumentou para atender à crescente demanda por torres eólicas sem a contratação de mais soldadores.

−60%
Defeitos de solda
+35%
Eficiência
−25%
Custo operacional
ASME VIII
Auditorias sem não conformidades
Estudo de caso 2 · Fabricação de vasos de pressão · HB20T × 1
Empresa de engenharia pesada reduz os defeitos em vasos de pressão em 60%
Contexto do clienteEmpresa de grande porte do setor de engenharia pesada que produz vasos de pressão excêntricos de 20 toneladas e 8 metros de comprimento para aplicações de petróleo e gás conforme a ASME VIII:2021. Os posicionadores existentes não conseguiam suportar o perfil de carga excêntrica sem perda de estabilidade.
DesafioVasos de pressão exigem soldas capazes de suportar altas pressões internas, e até mesmo pequenos erros de posicionamento criavam defeitos que eram reprovados na inspeção segundo a ASME VIII. As reprovações nas auditorias provocavam atrasos nas entregas internacionais e aumentos acentuados nos custos de retrabalho.
SoluçãoUma unidade HB20T com mesa giratória ampliada de 2.500 mm, acionamento por servomotor CA e superfície da mesa refrigerada a água para cargas térmicas contínuas. Os engenheiros da Aubrik ajustaram o deslocamento do centro de gravidade à geometria excêntrica do vaso e integraram a unidade ao sistema de ensaios não destrutivos (END) do cliente para inspeção das soldas em tempo real.
ResultadoA taxa de defeitos de solda caiu 60%, a eficiência da soldagem aumentou 35%, as auditorias de conformidade com a ASME VIII foram aprovadas sem retrabalho, e o custo operacional total foi reduzido em 25%. A capacidade aumentou o suficiente para absorver o crescimento dos pedidos do setor de petróleo e gás.
Guia de suprimentos — preços, prazo de entrega, garantia e OEM
Os gestores de suprimentos fazem perguntas específicas antes de emitir um pedido de compra, e esta seção as responde diretamente com o conjunto de evidências da ISO 3834-2:2021 que acompanha cada remessa. A Aubrik publica aqui as faixas de preço, os prazos de entrega e o escopo das normas porque três concorrentes líderes do setor não publicam nenhum desses dados — e as discussões em fóruns destacam sistematicamente o desgaste dos compradores com preços pouco transparentes.
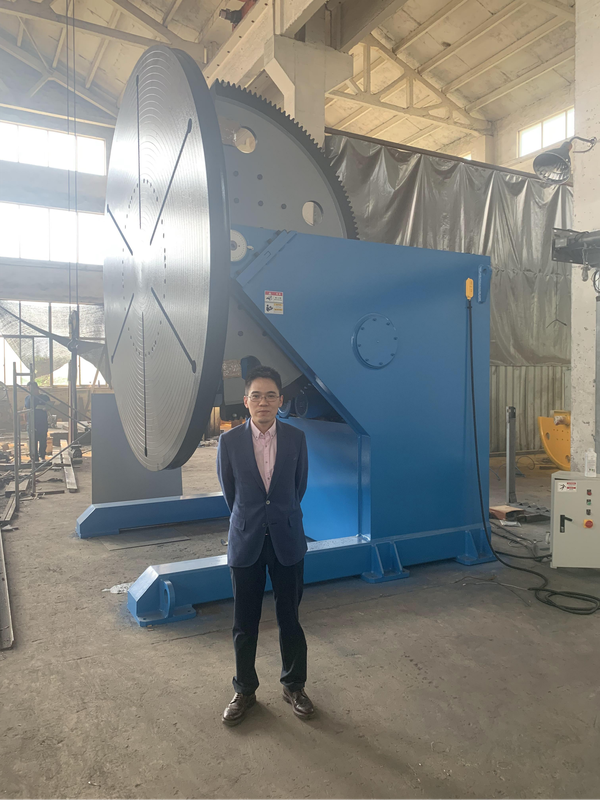
Prazo de entrega e envio
Os modelos padrão são despachados em 7–30 dias FCA Wuxi para as categorias de entrada e intermediária, e em 30–45 dias para a categoria pesada. O frete marítimo para a América do Norte, UE e Oriente Médio acrescenta 28–45 dias; unidades personalizadas por OEM ampliam o prazo de entrega total para 45–90 dias. A capacidade de fabricação anual de 1.000 conjuntos da Aubrik mantém um estoque de segurança dos modelos padrão para absorver picos de demanda. Confirme com a Aubrik a disponibilidade e o escopo do comissionamento no local antes de fazer o pedido.
Garantia, escopo OEM e pós-venda
Cada unidade HB é fornecida com garantia gratuita de 12 meses, que cobre defeitos de fabricação e componentes principais, além de peças de reposição disponíveis em longo prazo por preços preferenciais. A personalização OEM abrange capacidade de carga de até 50 toneladas, diâmetro da mesa giratória de até 2.500 mm, construções refrigeradas a água ou à prova de explosão, configurações de duas estações para carregamento/soldagem e integração com células robotizadas KUKA, FANUC ou ABB.
Os manuais do operador são fornecidos em oito idiomas (inglês, espanhol, alemão, russo, português, francês, italiano e vietnamita) para atender aos principais mercados de exportação da Aubrik. O suporte técnico multilíngue está disponível por WhatsApp e e-mail para instalações em operação no mundo todo.
Divulgação de preços em 3 categorias
HB300 · HB600 · HB1000 — componentes automotivos, oficinas em geral e pequenas estruturas de máquinas pesadas. Padrão de 7–14 dias FCA Wuxi.
HB2000 · HB3000 · HB5000 — torres eólicas, componentes de pontes, costados de caldeiras e equipamentos de pressão de categoria intermediária. Opção ATEX disponível. 14–30 dias FCA Wuxi.
HB10T · HB20T — vasos de pressão, cascos de navios e aplicações offshore e nucleares. Opções padrão para áreas classificadas. 30–45 dias FCA Wuxi.
Faixas apenas indicativas. A cotação exata depende das opções (integração de robôs, certificação para áreas classificadas, geometria personalizada da mesa giratória e país de entrega). Para obter uma cotação exata, entre em contato com a Aubrik.
Conjunto de normas e conformidade
ISO 3834-2:2021Requisitos de qualidade do nível mais elevado para soldagem por fusão de materiais metálicos. Equipamentos, gabaritos, dispositivos de fixação e movimentação de peças estão explicitamente incluídos no escopo.
AWS D1.1:2020Código de soldagem estrutural — aço. Regulamenta as estruturas soldadas nas quais a série HB opera.
ASME VIII:2021Código de caldeiras e vasos de pressão, Seção VIII. Aplica-se diretamente às implantações do HB20T em vasos de pressão.
IEC 61400-1:2019Sistemas de geração de energia eólica. As implantações do HB3000 em flanges eólicos operam sob esta norma abrangente.
EN 1090-2:2008+A1:2011 EXC 2-4Execução de estruturas de aço — classes de execução 2 a 4. A série HB está qualificada para fabricação EXC 4.
ATEX 2014/34/EU · Zona 1 Cat 2GDiretiva europeia para áreas classificadas. Disponível no HB2000 e Aubrik; padrão no HB10T+.
NEC 500 · Classe 1 Div 1 Grupo C/DClassificação norte-americana para áreas classificadas. Corresponde ao escopo ATEX.
API 1104:2023Soldagem de dutos e instalações relacionadas. Aplica-se a estruturas soldadas de dutos de petróleo e gás.
OSHA 1910.252 · CE EN ISO 12100:2010Segurança geral em soldagem/corte e requisitos básicos de segurança de máquinas. Resposta de parada de emergência de 10 ms conforme ISO 12100.
EN 55011 EMIRequisitos de emissões industriais de interferência eletromagnética (EMI). Elimina a interferência de alta frequência do TIG em células robotizadas.
Por que escolher a Aubrik como fabricante de posicionadores de soldagem para serviço pesado
As discussões em fóruns deste setor tendem a recomendar por padrão marcas fabricadas nos Estados Unidos, citando a qualidade de construção e a disponibilidade de peças. Nosso sistema de qualidade alinhado à ISO 3834-2:2021 + certificação ISO 9001 responde a essa preocupação com evidências documentadas, não com linguagem de marketing — e o problema por trás desse padrão é o risco de falhas e atrasos de produtos importados baratos, que prejudica compradores industriais de pequeno e médio porte. A Aubrik não afirmará estar no mesmo nível das marcas premium fabricadas nos Estados Unidos em todas as especificações; a realidade é que competimos com uma proposta de compromisso diferente: 27 anos de integração vertical em equipamentos de soldagem e corte, com uma cadeia de suprimentos completa que permite a um único fornecedor entregar posicionador, manipulador de soldagem, rotador de soldagem, célula robotizada e equipamentos de fabricação metalmecânica subsequentes em um único pedido de compra. Nossos compradores da UE na Alemanha, Itália e França auditam regularmente a categorização da linha de produção de 1000 conjuntos por ano em Wuxi antes de fazer novos pedidos.
A Wuxi ABK Machinery — a marca anterior — continua sob a nova marca Aubrik, com os mesmos engenheiros de P&D e a mesma unidade de produção em Wuxi. A mudança de marca reflete a ampliação do alcance global de vendas, não uma alteração da origem de fabricação.

27 anos
Especialização desde 1999
Fundada como Wuxi ABK Machinery em 1999, com capital social de $1,4 M. A equipe de P&D reúne 20+ anos de experiência em equipamentos de soldagem e participou de várias exposições internacionais.
1,000
Conjuntos de soldagem por ano
Capacidade de produção anual de 1.000 conjuntos de equipamentos de soldagem, além de 200 conjuntos de máquinas de corte CNC. O estoque de segurança dos modelos padrão mantém os prazos de entrega consistentes.
8+ países
Mercados de exportação verificados
Implantações ativas em clientes na Espanha, Alemanha, Rússia, Índia, Brasil, França, Itália e Vietnã. Manuais do operador em vários idiomas fornecidos como padrão.
7 linhas
Integração vertical
Posicionadores de soldagem, manipuladores de soldagem, viradores de soldagem, células robotizadas, linha de produção de torres eólicas, linha de soldagem de perfis H e equipamentos de corte CNC — todos desenvolvidos pela mesma equipe de engenharia.
ISO 9001 + CE
Certificações da qualidade
Gestão da qualidade certificada conforme a ISO 9001. A marcação CE abrange o mercado europeu. Certificações específicas de cada produto são acrescentadas conforme o setor.
RECURSOS DE ENGENHARIA
Conjunto de ferramentas de engenharia Aubrik HB-Series
Acesse nosso conjunto de calculadoras técnicas para configurar a capacidade, estimar os prazos de retorno do custo total de propriedade (TCO) e verificar a conformidade para áreas classificadas em seus projetos de fabricação metalmecânica pesada.
[ 01 ]
Calculadora de capacidade e inclinação
Abrir ferramenta [ 02 ]Calculadora de retorno do TCO
Abrir ferramenta [ 03 ]Verificador de compatibilidade com áreas classificadas
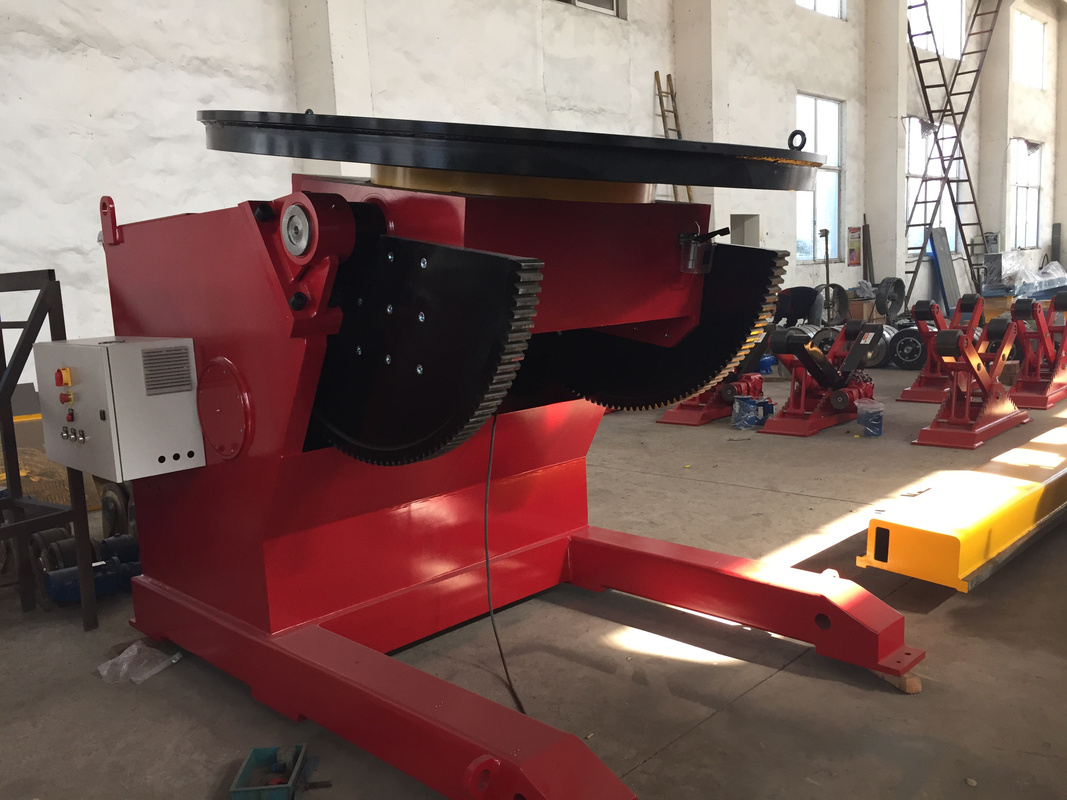
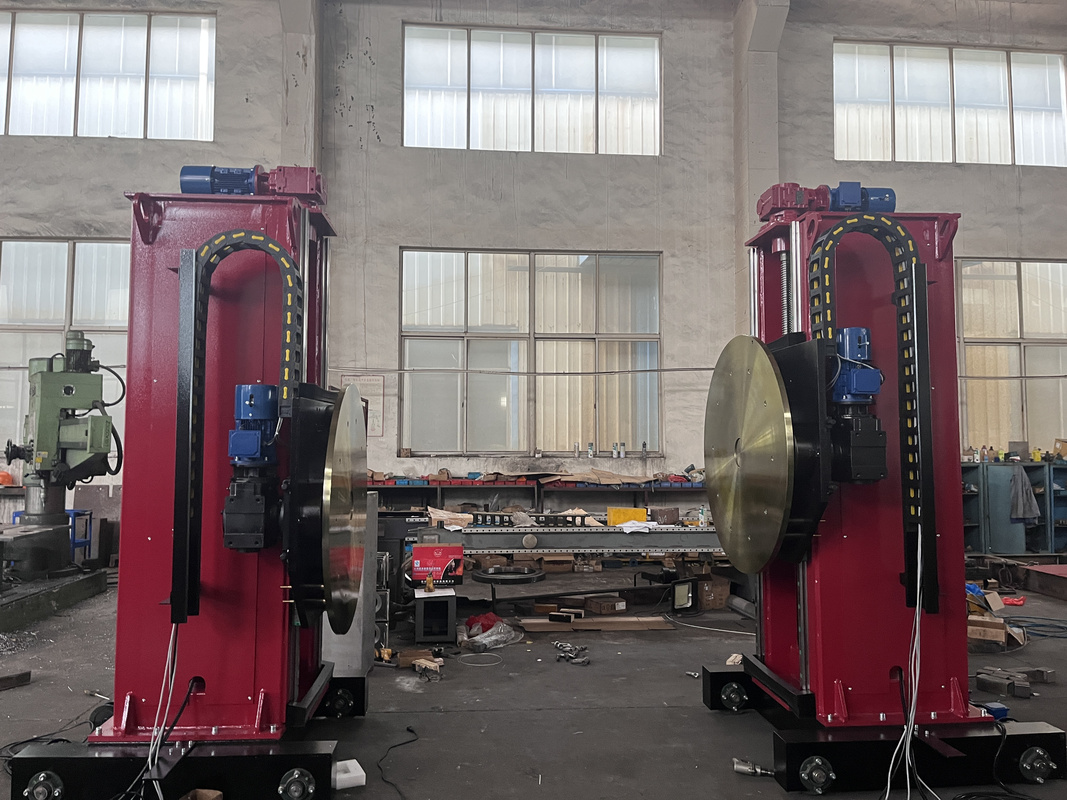
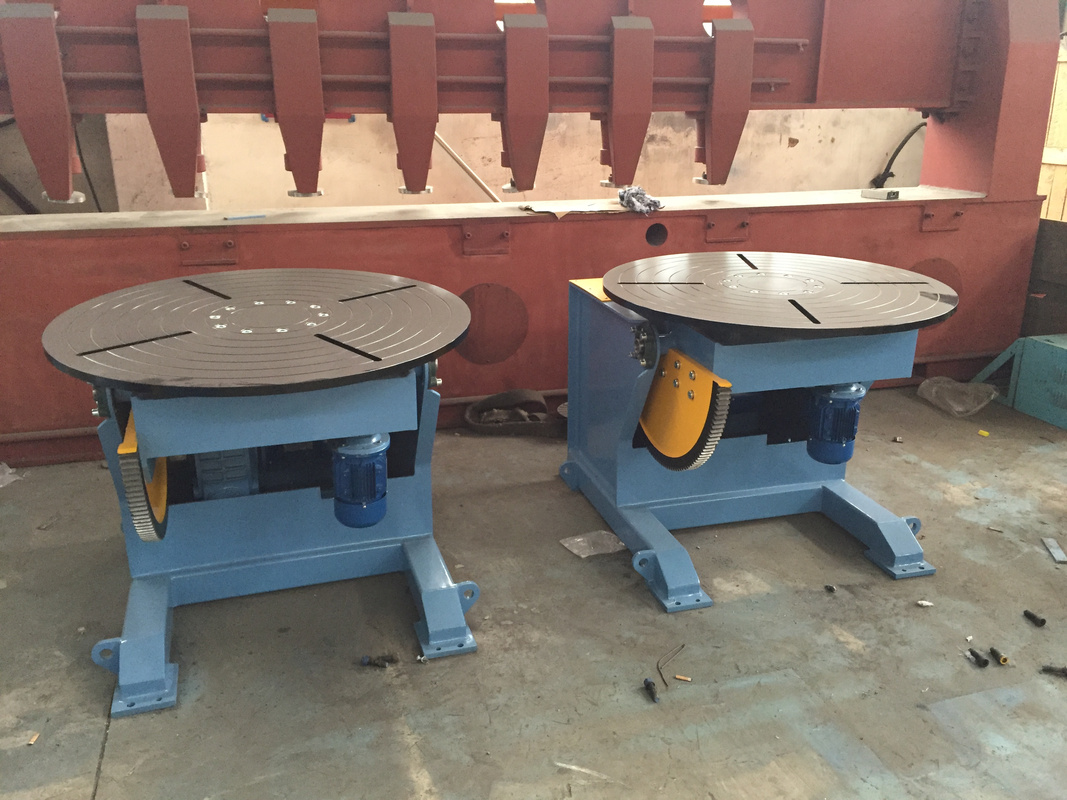
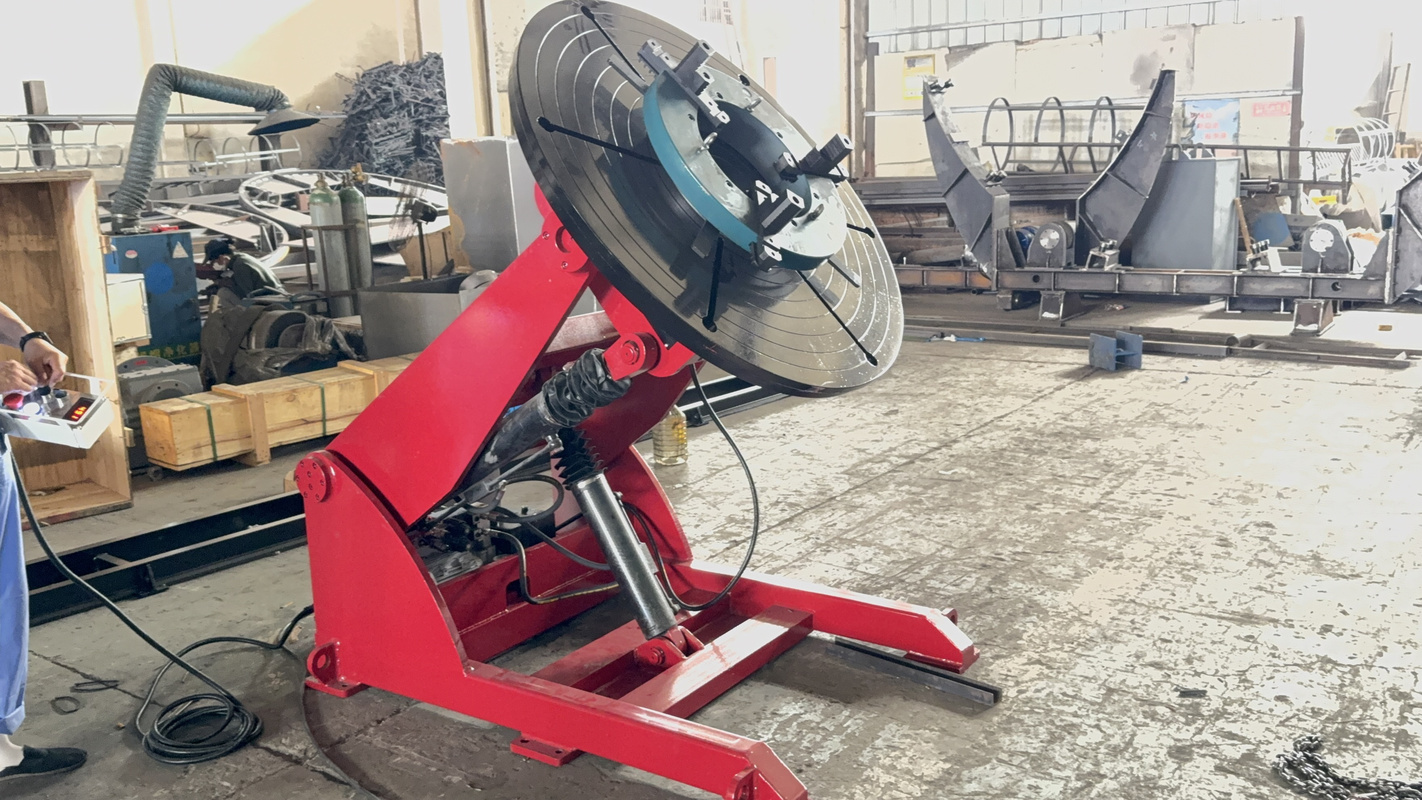
Abrir ferramentaUNIDADE FABRIL E CONTROLE DE QUALIDADE
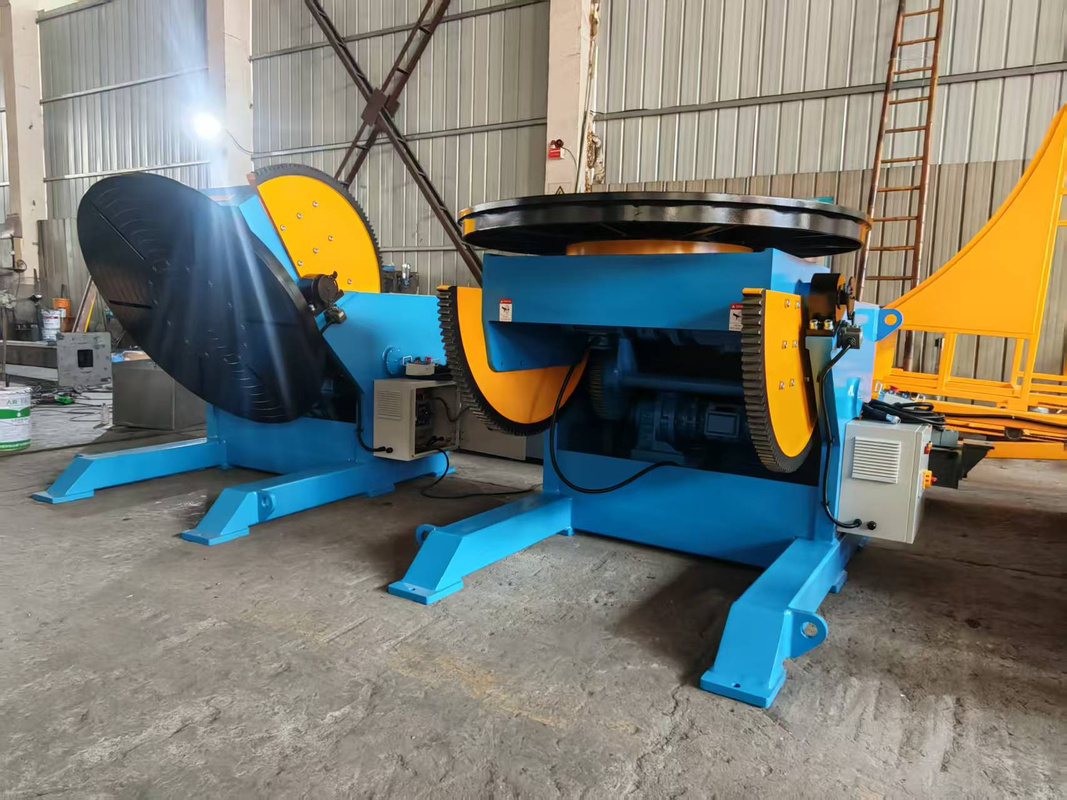
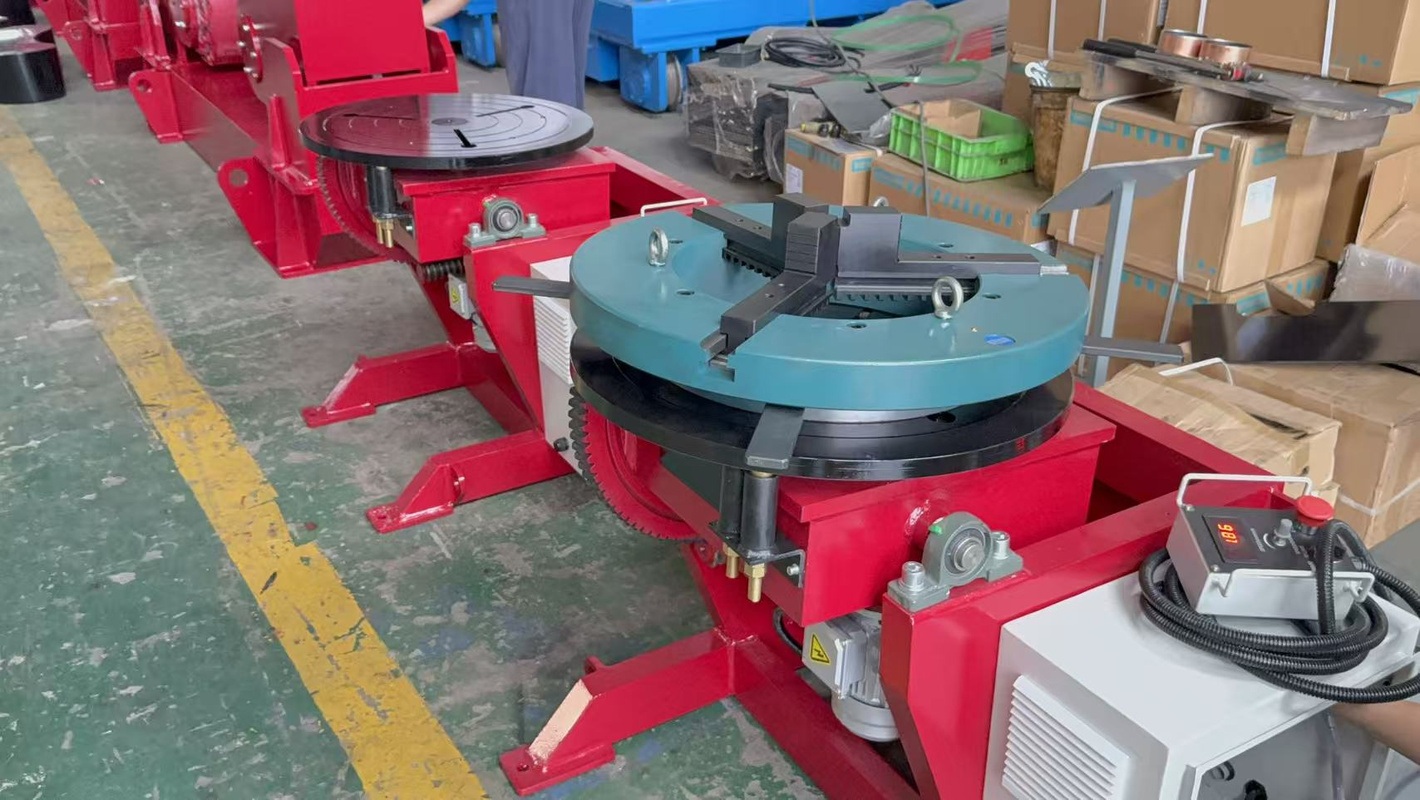
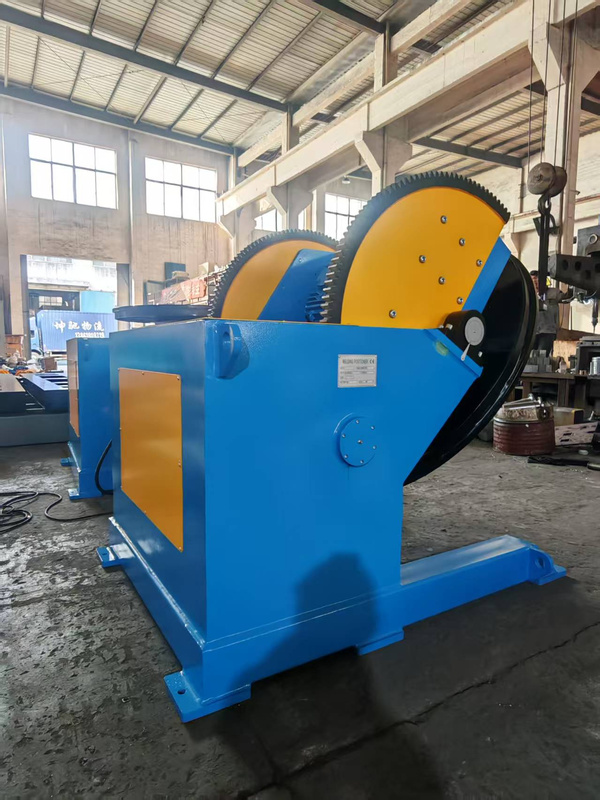
Qual é a capacidade máxima de carga de um posicionador de soldagem para serviço pesado Aubrik?
A HB-Series padrão abrange de 300 kg a 20.000 kg em oito modelos. Com nossas opções personalizadas OEM, essas configurações podem atingir uma capacidade de até 50.000 kg, mas nossas normas atendem à norma mais rigorosa ISO 3834-2:2021, em vez de simplesmente acrescentar uma estrutura mais pesada. Em geral, recomenda-se dimensionar a capacidade necessária 20 a 30 por cento acima do peso da peça de trabalho para prolongar a vida útil do equipamento.
O posicionador pode ser integrado a sistemas de soldagem robotizada KUKA, FANUC ou ABB?
Sim — todos os modelos HB são “preparados para integração robotizada”, com PLC Siemens integrado e suporte a EtherCAT para integração direta com as três principais marcas de robôs. A operação em duas estações está disponível de fábrica como opção (carregue um lado, solde no outro), e nossas equipes podem fornecer integração personalizada para requisitos de sinalização fora do padrão.
Como funciona a conformidade ATEX ou IECEx para aplicações de petróleo e gás?
O HB2000 e os modelos superiores estão disponíveis com as aprovações opcionais para áreas classificadas ATEX 2014/34/EU Zone 1 Category 2G e NEC 500 Class 1 Division 1 Group C/D, além da certificação API 1104 para aplicações em dutos. Todas as aprovações atendem aos requisitos do sistema IECEx, e toda a documentação é avaliada por organismos notificados da UE para o mercado europeu ou por laboratórios certificados pela ATEX para facilitar a entrada na América do Norte. Isso inclui a placa de identificação da máquina, a declaração de conformidade, o arquivo técnico de construção e a notificação de garantia da qualidade do fabricante (disponível mediante solicitação). Tanto o HB10T quanto o HB20T incluem como padrão a opção de certificação para áreas classificadas destinada a aplicações nos setores de petróleo e gás e nuclear. Consulte a matriz de compatibilidade com áreas classificadas na seção de produtos Aubrik para determinar a categoria de modelo correta para seu setor.
Qual é o prazo de entrega habitual para a América do Norte, a UE ou o Oriente Médio?
Categoria básica padrão: 7-14 dias FCA Wuxi. Categoria intermediária padrão: 14-30 dias. Categoria pesada padrão: 30-45 dias. Frete marítimo: 28-45 dias. Personalização OEM: 45-90 dias no total.
Como são movimentadas peças de trabalho excêntricas ou irregulares, como vasos de pressão com o centro deslocado?
As mesas giratórias HB com ranhuras em T permitem ajustar a fixação da peça em função do centro de gravidade para acomodar cargas excêntricas, e podemos fabricar mesas giratórias personalizadas para peças não cilíndricas. Por exemplo, o estudo de caso Aubrik do vaso de pressão HB20T mostra um vaso de 20 toneladas e 8 m de comprimento movimentado sobre uma mesa giratória de 2.500 mm, com o centro de gravidade deslocado.
Qual é o plano de manutenção e como é administrada a disponibilidade de peças de reposição?
Os posicionadores HB contam com sistemas de redutores vedados e componentes resistentes ao desgaste e de baixa manutenção. O plano de manutenção padrão inclui a lubrificação das peças a cada três meses, a verificação mensal da integridade da fixação e a calibração anual do desempenho de posicionamento. A Aubrik mantém disponibilidade de longo prazo em estoque para peças de reposição em sua fábrica de Wuxi, por ordem de solicitação e com prioridade para clientes preferenciais, além de oferecer suporte técnico em vários idiomas.
Em alta agora



