Entre em contato com a Aubrik Company

Capacidades do processo
Equipamentos para produção de caldeiras — linhas completas de fabricação de caldeiras da Aubrik
Os equipamentos para produção de caldeiras formam a cadeia de máquinas que transforma chapas de aço e tubos em componentes pressurizados de caldeiras em conformidade com as normas. Fabricamos todos eles — soldadoras de painéis membranados por soldagem a arco submerso (SAW) com dois arames, máquinas de soldagem orbital tubo a tubo e tubo a espelho, calandragem de chapas, dobra de painéis e corte CNC.
Uma linha de produção de uma única fábrica, em vez de seis máquinas de seis fornecedores. Todos os equipamentos têm certificação CE e ISO 9001. Garantia de um ano e suporte de engenharia 24/7.
Solicite uma cotação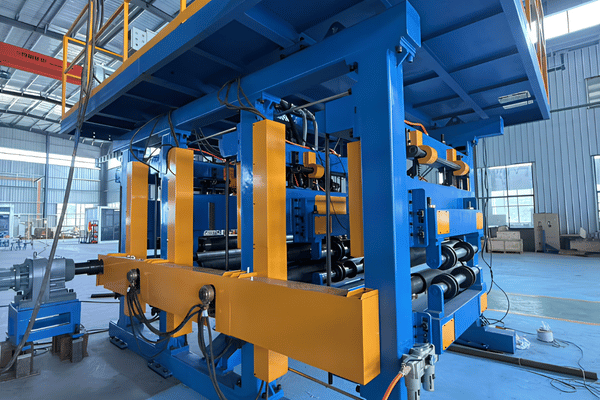
—— DESAFIO DO SETOR
Por que a soldagem manual é o gargalo na fabricação de caldeiras e vasos de pressão
A fabricação metalmecânica de caldeiras pesadas depende de soldadores difíceis de encontrar. A American Welding Society prevê uma demanda de 330.000 novos soldadores até 2028; 55 é a idade mediana; 32% estarão aposentados até o fim de 2025.
As fábricas de caldeiras precisam de ainda mais profissionais, pois as paredes membranadas e os tubos de caldeiras estão entre os trabalhos mais complexos. Em uma hora de soldagem manual, o arco normalmente permanece aberto durante 20-30% do tempo, enquanto o restante é gasto no ajuste e montagem da junta, no reposicionamento e na limpeza do cordão de solda.
O custo efetivo da soldagem manual
Os custos de mão de obra e despesas indiretas representam aproximadamente 85% de todos os custos de soldagem. Quando os soldadores se tornam escassos, as horas extras continuam aumentando — assim como os defeitos de soldagem causados pela fadiga.
Ajuste e montagem da junta de vasos de pressão: 3 – 6 horas com 3-4 pessoas por junta, contra ~ 30 minutos com 1 operador por estação em equipamentos automatizados.
Taxa comum de defeitos na soldagem manual: 5 – 10% (com porosidade de até 30%+ em alguns tubos de caldeiras).
As usinas de energia frequentemente programam paradas mais curtas do que o necessário para reparos manuais.
Independentemente da escala — caldeiras compactas de 10 ton/hr. para fabricantes regionais ou paredes d’água de caldeiras de usinas de 130 ton/hr a 540 C — as limitações de um único fornecedor criam gargalos para todos. Nossas linhas atendem desde o nível inicial até aplicações em usinas.
Relato e solução do fabricante
Como afirmou um fabricante de caldeiras, “nossa produtividade e qualidade de soldagem não eram suficientemente altas” com sua linha anterior baseada em MIG. Os equipamentos da Aubrik para produção de caldeiras eliminam esse limite — a soldagem automatizada SAW e orbital eleva o tempo de arco aberto de 20–30% para 80–85%, fazendo com que sua produção deixe de depender da quantidade de soldadores experientes que consegue contratar.
Precisa dimensionar uma linha para sua produção de caldeiras?
Solicite uma estimativa detalhada de capacidade produtiva →
// CAPACIDADES DO SISTEMA
Por dentro da linha Aubrik de equipamentos para produção de caldeiras — da chapa ao teste de pressão
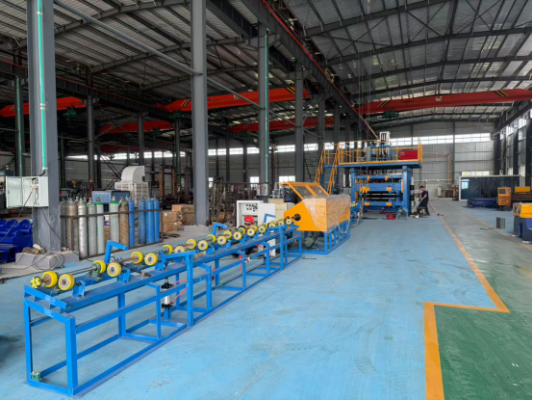
Cada tubo ou chapa de classe própria para caldeiras exige um tipo específico de máquina e procedimento de soldagem. Chamamos de Conjunto de Equipamentos Aubrik para Caldeiraria as sete estações interligadas de máquinas para fabricação de caldeiras, pelas quais as peças passam em sequência sem equipamentos de fornecedores intermediários.
1 Corte CNC
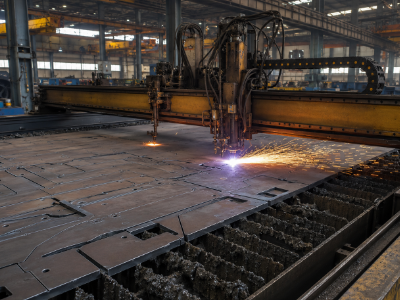
O corte CNC a plasma e oxicorte conforma a chapa conforme o desenho técnico, com aproveitamento próximo de 100%. O plasma corta de 5–10× mais rápido que o oxicorte; este ainda processa aço carbono de 200–300 mm com uma aresta limpa e perpendicular.
2 Calandragem e conformação
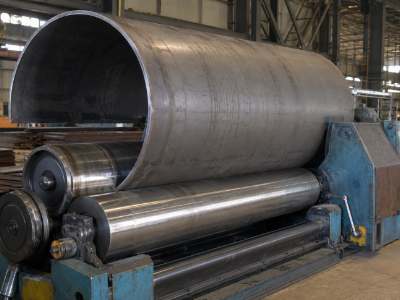
A calandragem CNC de chapas com três rolos conforma costados e revestimentos de fornalhas sob controle microcomputadorizado para obter circularidade precisa, com fresagem das bordas para preparação da solda.
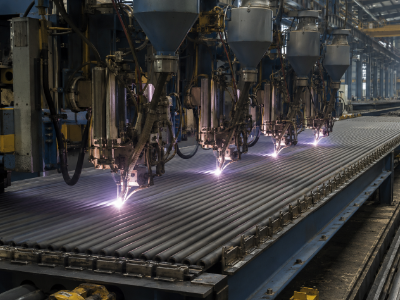
3 Soldagem de painéis membranados
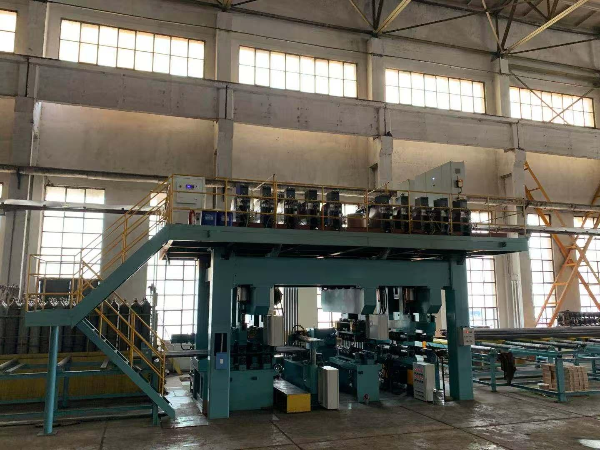
O sistema SAW com dois arames e 4–6 tochas une as aletas aos tubos para formar painéis de paredes d’água. Este é o núcleo de produtividade da linha — abordado em detalhes a seguir.
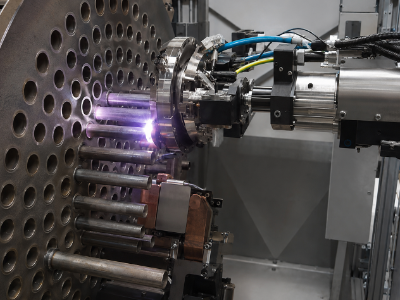
4 Soldagem de tubos e espelhos tubulares
Máquinas fechadas de soldagem tubo a tubo e tubo a espelho unem tubos de água, vapor e superaquecedores por processos TIG orbital e por resistência.
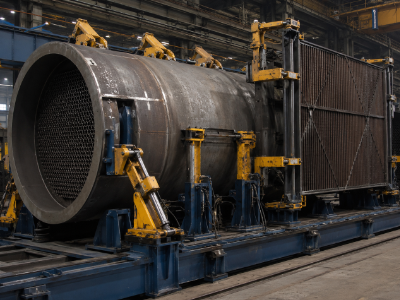
5 Montagem
Um sistema hidráulico de fixação de 21 MPa mantém tambores, painéis membranados e feixes tubulares em posição para que o conjunto soldado preserve a precisão dimensional.
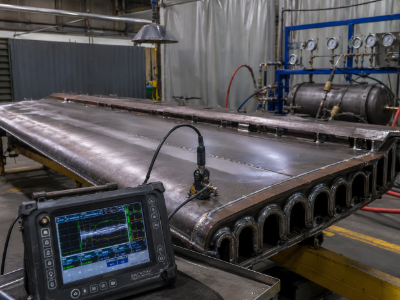
6 Inspeção
Detectores radiográficos e ultrassônicos de descontinuidades, além de testes de pressão e estanqueidade, identificam defeitos antes que o painel chegue ao teste hidrostático.
Comprar o conjunto completo de máquinas de um único fornecedor significa que uma única empresa assume a responsabilidade pelo resultado. Em vez de ligar para vários fornecedores quando uma inspeção reprova o produto, você aciona uma única equipe de engenharia.
Abordagem modular: não é necessário comprar de imediato todo o conjunto de equipamentos para produção de caldeiras. A maioria das empresas começa com a soldadora de painéis membranados e a máquina de soldagem de tubos de caldeiras, mas pode adquirir estações adicionais posteriormente — e garantimos que a primeira estação se integre perfeitamente às próximas.
Relação entre componente pressurizado da caldeira → equipamento → processo
| Componente pressurizado | Equipamento Aubrik | Processo de soldagem |
|---|---|---|
| Costado da caldeira / tambor de vapor | Corte CNC + calandragem com 3 rolos + soldadora de junta longitudinal | SAW com dois arames |
| Tampos abaulados | Prensagem + fresagem das bordas | SAW / GTAW |
| Revestimento da fornalha | Calandragem CNC de chapas (controle microcomputadorizado) | SAW com dois arames |
| Painel membranado de parede d’água | Máquina de soldagem de painéis membranados (4–6 tochas) | SAW com dois arames |
| Tubos de água / tubos ascendentes | Máquina de soldagem tubo a tubo | TIG orbital |
| Tubos de superaquecedores / reaquecedores | Soldagem tubo a tubo + curvamento de tubos | TIG orbital / resistência |
| Economizador / tubos aletados | Soldagem de tubos aletados | HF / SAW |
| Tubo a espelho tubular (coletores, trocadores) | Máquina de soldagem de espelhos tubulares | TIG orbital |
| Coletores / bocais | Corte CNC + soldadora de juntas | SAW + GTAW |
| Juntas da montagem geral | Fixação de 21 MPa + robô de soldagem | SAW |
| Inspeção final | Detectores de descontinuidades por RT / UT + teste de pressão | END |
“O principal é que operamos o rastreamento automático da junta com 0,5 mm, não 1 mm; nem 1,5 mm”, explica ele. “Em um painel de parede d’água de 12 metros, se a máquina desviar 1 mm em um sentido e depois no outro, o erro aumenta ao longo do painel.” Com essa diferença, o defeito na folga entre aletas só aparece no dispendioso teste hidrostático.
— Equipe de engenharia de aplicação da Aubrik
// ESPECIFICAÇÕES DO SISTEMA
Máquina de soldagem de painéis membranados — SAW com dois arames e deposição cerca de 5:1 superior à do MIG
A capacidade produtiva de uma linha de caldeiras depende diretamente da parede d’água membranada. A soldadora de painéis membranados da Aubrik opera com quatro tochas Lincoln PowerWave AC/DC para SAW com dois arames, cada uma com taxa de deposição de 28 kg/h ou mais, e uma máquina padrão de 1.600 mm executa bem mais de 1.000 metros de solda por turno de oito horas.
Esse aumento de 6 a 8 vezes na taxa de deposição em relação ao MIG/MAG com gás de proteção (3,6-5,4 kg/h por tocha) oferece vantagens claras: uma única tocha SAW equivale a cinco pistolas MIG; a poça de soldagem SAW é protegida por uma camada reutilizável de fluxo que sai do reservatório e retorna a ele.
Configurações padrão e personalizadas de soldadoras de painéis membranados
| Configuração | Largura de trabalho | Tochas | Espessura do painel | Diâmetro do tubo | Potência | Aplicação ideal |
|---|---|---|---|---|---|---|
| SAW padrão com 4 tochas | 1600 mm | 4 | 3–12 mm | 22–89 mm | 4×650 A | Maioria das caldeirarias e fábricas de equipamentos para usinas |
| SAW personalizado com 6 tochas | 2500 mm | 6 | 3–16 mm | 22–108 mm | 6×650 A | Grandes paredes d’água para caldeiras de usinas |
| SAW + MAG híbrido | 1600–2500 mm | 4 SAW + 2 MAG | 3–16 mm | 22–108 mm | 4×650 + 2×500 A | Trabalhos mistos com peças finas/espessas |
Todas as configurações incluem duas guias lineares Hiwin C3 para posicionamento de ±0,2 mm/m, estrutura Q690 com alívio de tensões e uma interface homem-máquina (HMI) Siemens Simatic com mais de 50 perfis de soldagem pré-carregados. A produção diária alcança 800–1200 m² na máquina padrão de 1600 mm, e o sistema de recuperação de fluxo de 260 litros reduz o desperdício de material em 15–20%. Um fabricante regional que solda painéis de caldeiras compactas de 10 ton/h e um comprador industrial que produz paredes d’água de caldeiras de usinas de 130 ton/h a 540 °C usam a mesma plataforma Aubrik, pois a quantidade de tochas e a largura são dimensionadas para cada trabalho.
Quando o SAW não é o processo adequado — e o que usamos em seu lugar
A soldagem a arco submerso não é uma solução universal, e qualquer fornecedor de equipamentos honesto deixa isso claro. O SAW requer posições plana ou horizontal e uma solda suficientemente longa para justificar a limpeza entre passes, além de apresentar dificuldades em tubos com diâmetro inferior a aproximadamente 200 mm.
É exatamente por isso que a linha combina SAW para painéis com TIG orbital e soldagem por resistência para tubos. Forçar um único processo em todas as aplicações pode gerar juntas lentas e propensas a defeitos — a lógica de escolher o processo correto para cada junta explica por que a Seção IX da ASME qualifica SAW, GTAW, GMAW e SMAW em vez de impor apenas um deles.
A inversão do custo de soldagem
Pode-se esperar um investimento em ferramental para um método de maior velocidade e qualidade; porém, isso não ocorre com o SAW de dois arames. Com ferramental consumível de $500, em comparação com quase $20.000 para o equivalente MIG/MAG, a soldagem SA de painéis membranados também custa menos por ferramenta.
Além de tudo isso, a soldagem SA oferece maior profundidade de deposição que o MIG, variando entre 3-5mm contra 1-1,5mm por passe no MIG; e, para seções de caldeiras, a redução do número de passes, aliada à menor distorção e aos menores custos de soldagem, certamente merece consideração.
Está comparando o SAW com sua linha MIG atual?
Solicite uma ficha técnica detalhada →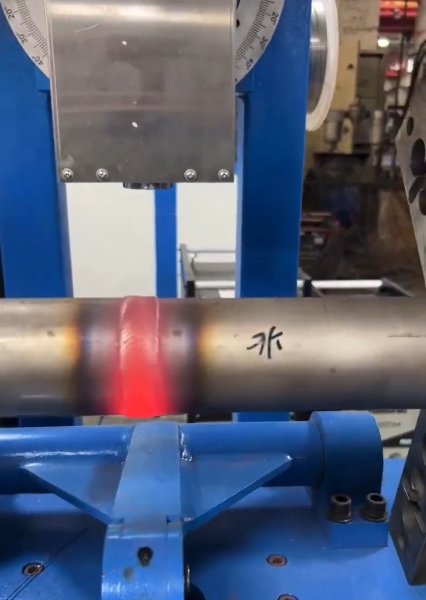
Soldagem de tubos e espelhos tubulares — TIG orbital e resistência para juntas estanques de caldeiras
Os tubos de caldeiras operam sob condições extremas: a capacidade de uma junta tubo a espelho permanecer íntegra durante décadas, ou apresentar vazamentos após poucos anos, é determinada desde a etapa inicial de união. Alguns modos de falha dessas juntas são extremamente imediatos: quatro anos após entrar em serviço, as soldas tubo a espelho de uma caldeira de recuperação começaram a apresentar vazamentos devido a trincas por corrosão sob tensão cáustica, e um trocador de calor rompeu em menos de um ano, tendo como causa a falta de penetração (LOP) decorrente da posição incorreta do eletrodo TIG.
A máquina fechada de soldagem tubo a tubo da Aubrik combate ambos os modos de falha com uma proteção de argônio de quatro canais, refrigeração por água circulante e um sistema de controle digital com banco de dados especializado em soldagem. O controle inteligente da tensão do arco (AVC) mantém a altura da tocha mesmo em tubos levemente ovalizados ou desalinhados.
Linha de modelos para soldagem tubo a tubo
| Modelo | Diâmetro do tubo | Espessura da parede | Corrente máxima | Velocidade | Processo | Materiais |
|---|---|---|---|---|---|---|
| TTW-65 | ⌀15–65 mm | 1–8 mm | 315 A | 0,3–6 rpm | TIG orbital | Aço carbono, aço inoxidável |
| TTW-80 | ⌀17–80 mm | 1–10 mm | 315 A | 0,3–6 rpm | TIG / resistência | + aço-liga |
| TTW-125 | ⌀35–125 mm | 3–15 mm | 350 A | 0,5–5 rpm | TIG / resistência | + titânio |
| TTW-165 | ⌀45–170 mm | 5–20 mm | 350 A | 0,5–4 rpm | TIG orbital | Aço inoxidável, aço-liga, Ti |
Cada cabeçote é portátil, com peso de 4,5–14,5 kg, o que permite alcançar feixes tubulares com acesso restrito, enquanto o TIG com arame quente aumenta a deposição em cerca de 40% em relação ao arame frio sem comprometer a qualidade da solda. Em comparação com a soldagem manual de tubos, o sistema fechado eleva a eficiência em mais de 300%, reduz a mão de obra em pelo menos 30% e alcança uma taxa de qualificação próxima de 100% sem consumir eletrodos. Tanto um comprador industrial que fabrica trocadores de calor quanto uma oficina regional de usina soldam tubos de superaquecedores a 540 °C e coletores acima de 100 ton/h, pois as juntas de tubos de caldeiras falham sob ciclos térmicos quando a penetração varia.
A soldagem orbital não é “plug and play” — é preciso planejamento
As soluções de soldagem orbital de melhor desempenho dependem de insumos consistentes: tubos centralizados e limpos, além de um projeto específico de dispositivo de centralização para cada aplicação. A Aubrik fornece o projeto do dispositivo de fixação e o banco de dados de parâmetros necessários para soldar sem desenvolver esses recursos internamente, mas a disciplina na preparação dos tubos continua sendo importante! Essas juntas são projetadas para viabilizar a fabricação conforme a Seção VIII da ASME e a EN 12952.
// ANÁLISE DO INVESTIMENTO
Equipamentos Aubrik para caldeiras em comparação com soldagem manual e linhas importadas premium
Quando os compradores me procuram para automatizar a produção de tubos de caldeiras, percebo que consideram apenas três abordagens: continuar como estão e manter o trabalho manual, comprar uma linha europeia de primeira classe ou adquirir diretamente de uma fábrica na China. Acredito que uma conversa franca com potenciais compradores deve se concentrar em dados objetivos, não em slogans comerciais. Estas são as informações que devem orientar sua decisão.
A relação de compromisso é simples: uma linha Aubrik adquirida diretamente da fábrica exige que você verifique antecipadamente a documentação e as referências e, em contrapartida, custa consideravelmente menos que uma linha europeia comparável. Não afirmaremos que a diferença é inexistente — mostraremos exatamente onde a Aubrik se equipara à categoria premium e de onde vem a economia.
| Critério | Soldagem manual | Linha automatizada Aubrik | Linha importada premium (categoria PEMA) |
|---|---|---|---|
| Deposição (painel membranado) | 3–5 kg/h (SMAW) | ≥28 kg/h por tocha | SAW comparável com dois arames |
| Tempo de arco aberto | 20–30% | 80–85% | 80–85% |
| Rastreamento automático da junta | Nenhum | ±0,5 mm | Comparável |
| Produção de painéis membranados | Equiv. a ~200 m²/dia. | 800–1200 m²/dia | Comparável / maior número de tochas |
| Sistema da qualidade | Dependente da fábrica | ISO 9001 / ISO 3834 / CE | CE / ISO (UE) |
| Prazo de entrega | — | Direto da fábrica, configurável | Fila de fabricação mais longa na UE |
| Posicionamento de preço | Baixo investimento, alta mão de obra | Direto da fábrica | Premium |
A questão que ninguém quer abordar
Agora, a questão que ninguém quer abordar — “os equipamentos chineses são mais baratos, mas arriscados.” Essa reputação tem fundamento: o mercado está repleto de relatos sobre soldadores que chegam sem funcionar, especificações vagas e ausência de suporte da fábrica, com um comprador alertando sobre os “pesadelos para devolver à China um soldador inoperante.”
A Aubrik entrega evidências, não expectativas. Nossas máquinas têm certificação ISO 9001 e marcação CE, além de usarem controles Siemens autênticos e fontes de soldagem Lincoln PowerWave. Mantemos um histórico de defeitos inferior a 0,5% nas soldas de tubos e fornecemos equipamentos para clientes em mais de 21 países desde 1999.
Embora a diferença de desempenho entre fabricantes internacionais de qualidade tenha diminuído consideravelmente na última década, a qualidade varia entre os fornecedores principalmente quanto à clareza das especificações e à acessibilidade do suporte da fábrica — dois temas abordados nas seções seguintes.
Deseja uma comparação lado a lado para as dimensões de seus painéis?
Solicite a comparação de custos entre SAW e MIG/MAG →
Dados de campo comprovados
Resultados comprovados em usinas de energia e instalações petroquímicas, alimentícias e farmacêuticas
Os argumentos a favor dos equipamentos automatizados para produção de caldeiras ficam mais evidentes quando se observam linhas concluídas e em operação. Os números abaixo são resultados de projetos da Aubrik, não médias do setor.
+60%
eficiência de produção, com redução de 80% no retrabalho e de 15% no consumo de energia por unidade — modernização de uma linha de usina de energia no Sudeste Asiático
Fonte: projeto de linha de caldeiras entregue pela Aubrik
Tipos de caldeiras fabricados por estas linhas
Uma única linha fabrica projetos aquatubulares e flamotubulares — caldeiras industriais a vapor, caldeiras de água quente, paredes d’água de caldeiras de alta pressão para usinas e geradores de vapor por recuperação de calor.
- Componentes pressurizados que geram vapor para turbinas ou água quente para aquecimento de processos
- Coletores, tambores e tubulações auxiliares que interligam o sistema da caldeira
- Um sistema completo de caldeira industrial, soldado de ponta a ponta na mesma linha de equipamentos
Três linhas, três problemas diferentes
Usina de energia, Sudeste Asiático
Uma linha de caldeiras lenta e inconsistente foi substituída por máquinas de soldagem SAW de painéis membranados com dois arames, equipamentos de soldagem de tubos e ferramentas CNC de corte e inspeção. A produção aumentou 60%, o retrabalho caiu 80% e a usina agora atende às normas locais de emissões.
Petroquímica, China
Um fabricante de caldeiras de alta pressão precisava de soldagem resistente à corrosão para espelhos tubulares e painéis membranados. A linha fornecida opera há mais de dois anos sem falhas graves em condições severas de serviço.
Fabricante de trocadores de calor, setor petroquímico
Uma TTW-80 alcançou uma taxa de aprovação de soldas de 99,5% em cinquenta unidades de costado e tubos em aço inoxidável 304 (parede de ⌀25 mm × 3 mm). Também reduziu a mão de obra em 50%, concluiu o trabalho 15 dias antes do prazo e aumentou a eficiência de transferência de calor em 30% em relação às soldas manuais anteriores.
“Os painéis estão retos e a qualidade das soldas é excelente, o que nos poupa um tempo considerável na etapa de montagem.”
— Foi assim que um fabricante de caldeiras que automatizou a soldagem de painéis resumiu o benefício nas etapas seguintes.
Em todo o setor, as linhas automatizadas normalmente atingem o retorno do investimento em 1,4–3 anos; os clientes da Aubrik que operam painéis membranados em dois turnos ficam no limite mais rápido dessa faixa. Esses resultados atendem caldeiras a combustível e biomassa nos setores de energia, petroquímico, de alimentos e bebidas e de vapor farmacêutico de classe GMP — sempre que a integridade das soldas é imprescindível conforme a Seção I da ASME.
Veja o cálculo do retorno para seu volume —
Solicite uma cotação com base em sua produção →
AUDITORIA E NORMAS
Certificações e conformidade — como os equipamentos ajudam sua empresa a atender às normas
Esta é uma distinção que muitas páginas de fornecedores deixam imprecisa, e compreendê-la corretamente protege sua empresa durante a auditoria. A Seção I da ASME, a Seção VIII da ASME, a EN 12952 e a GB/T 16507 são códigos de construção para o produto acabado — não para as máquinas que o fabricam. Uma solda fora de norma reprova na inspeção do National Board e atrasa a partida, um risco dispendioso que um comprador da UE ou dos Estados Unidos não pode assumir em uma caldeira de 130 ton/h a 540 °C, pois a rejeição de um componente pressurizado exige cortar e remover o trabalho já concluído.
Portanto, não afirmaremos que a máquina é um equipamento “certificado pela ASME” — nenhuma máquina de um fornecedor honesto é, pois o selo pertence à caldeira acabada. O que o equipamento oferece é controle do processo: parâmetros de arco repetíveis, rastreamento de ±0,5 mm, registro das soldas e AVC orbital que mantém a penetração com a consistência exigida na inspeção.
A máquina é o meio de execução do processo; a certificação ISO 9001 e a qualificação de soldagem conforme a Seção IX da ASME determinam como sua fábrica usa esse meio para produzir um componente pressurizado certificado. A própria Aubrik possui ISO 9001 e CE, e seus produtos atendem às normas europeias aplicáveis.
ISO 9001
SGQ dos equipamentos
ISO 3834
Qualidade da soldagem por fusão
CE
Máquinas da UE / PED
Seções I / IX da ASME
Permite a fabricação em conformidade
EN 12952
Fabricação de caldeiras aquatubulares
GB/T 16507
Norma chinesa para caldeiras
Precisa do pacote completo de documentação de conformidade para sua auditoria?
Solicite um guia detalhado de certificações →
——SUPRIMENTOS E CUSTO TOTAL
Guia de suprimentos — personalização, prazo de entrega, instalação e garantia
Em vez de priorizar os preços nominais, a Aubrik dá grande importância ao prazo de entrega, ao suporte pós-venda e ao custo de propriedade. A empresa sabe que substituir um componente com prazo de entrega de seis meses pode deixar a linha de produção parada, gerando uma despesa significativa em relação ao custo da peça, e que muitos compradores enfrentam custos imprevistos devido a preços subestimados na fase inicial da cotação.
Quanto aos preços, a Aubrik vende diretamente da fábrica, por isso uma linha completa normalmente custa muito menos que uma linha europeia premium comparável com a mesma quantidade de tochas e precisão de rastreamento. O preço exato depende da largura, da quantidade de tochas, da combinação de processos e do nível de automação.
Entre em contato para receber uma cotação configurada →O que está incluído em uma linha Aubrik
Recursos de personalização
Opções como largura de até 2500 mm, várias tochas (2-6), funcionalidade híbrida MAG/SAW, capacidade do robô para movimentar cargas de até 500 kg, inspeção por visão com IA e integrações com painéis MES.
Instalação e treinamento
Opções de instalação gratuita, comissionamento no local e treinamento de operadores, permitindo que profissionais menos experientes produzam soldas em conformidade com as normas.
Programa de suporte ao cliente
Proteção com garantia de um ano, suporte on-line 24/7, visitas de serviço no local e ampla disponibilidade de peças de reposição em estoque.
Capacidade OEM
Projetos completos como fabricante de equipamento original (OEM), desenvolvidos para necessidades e orçamentos específicos de produção.
Instalação fabril
RECURSOS E CALCULADORAS
Ferramentas de engenharia e cálculo de ROI
Use estas calculadoras e ferramentas de configuração exclusivas para avaliar o retorno do investimento em equipamentos, comparar processos de soldagem e configurar sua linha de painéis membranados com base em dados objetivos de produção.
CONSULTAS SOBRE SISTEMAS
Perguntas frequentes
01
De quais equipamentos preciso para fabricar painéis membranados e tubos de caldeiras?
De quais equipamentos preciso para fabricar painéis membranados e tubos de caldeiras?
sistemas totalmente integrados que incluem corte CNC, calandragem de chapas, fresamento de bordas, soldagem de painéis membranados (SAW com dois arames), soldagem tubo a tubo e tubo a espelho (por resistência/TIG orbital), soluções de montagem e aperto e inspeção por ensaios não destrutivos (NDT). A Aubrik fornece esses sistemas de forma integrada ou individual.
02
SAW ou MIG/MAG para paredes membranadas — qual processo devo usar?
SAW ou MIG/MAG para paredes membranadas — qual processo devo usar?
O SAW com dois arames é a melhor opção para juntas de soldagem longas e planas de paredes d’água em materiais com 3 mm ou mais, pois apresenta melhor desempenho em deposição (≥28 kg/h por tocha contra 3,6–5,4 kg/h no MIG/MAG) e penetração. Para soldas curtas, tubos com diâmetro inferior a ~200 mm ou juntas fora de posição, o SAW não é a ferramenta adequada — esse trabalho deve ser realizado por TIG orbital ou soldagem por resistência.
03
Quais diâmetros e espessuras de parede de tubos a máquina de soldagem tubo a tubo pode processar?
Quais diâmetros e espessuras de parede de tubos a máquina de soldagem tubo a tubo pode processar?
Quatro modelos TTW processam tubos com diâmetro de ⌀15–170 mm e espessura de parede de 1–20 mm, fabricados em aço carbono, aço inoxidável, aço-liga e titânio. Os modelos TTW-80, TTW-125 e TTW-165 também soldam metais dissimilares, uma capacidade frequentemente necessária na fabricação de caldeiras e trocadores de calor.
04
Os equipamentos da Aubrik atendem à ASME Seção I e à EN 12952?
Os equipamentos da Aubrik atendem à ASME Seção I e à EN 12952?
Normas como essas se aplicam ao produto final da sua caldeira, não ao equipamento usado para fabricá-la. Os produtos da Aubrik são desenvolvidos para facilitar a conformidade com as normas por meio de soldas repetíveis, inspecionadas e documentadas, e a Aubrik possui certificações ISO 9001 e CE, com soldagem qualificada conforme a ASME Seção IX em suas instalações.
05
Como avaliar um fornecedor chinês em comparação com um fornecedor europeu?
Como avaliar um fornecedor chinês em comparação com um fornecedor europeu?
Faz sentido usar os mesmos critérios para avaliar as duas opções, pois o risco decorre da confiabilidade do fornecedor, e não do país de origem. Solicite os certificados ISO 9001 e ISO 3834 mais recentes, confirme o fabricante original do equipamento (OEM) da fonte de soldagem e do sistema de controle, exija um histórico de defeitos de soldagem, obtenha por escrito o prazo de entrega das peças de reposição e peça referências em sua região. embora os fornecedores chineses tenham reduzido consideravelmente a diferença de qualidade que existia dez anos atrás, eles ainda costumam ficar atrás em documentação e suporte pós-venda. Por exemplo, a Aubrik utiliza fontes de soldagem Lincoln PowerWave e controles Siemens, apresenta uma taxa de defeitos inferior a 0,5% nas soldas de tubos desde sua fundação em 1999 e exporta para mais de 21 países.
06
Qual é o prazo de entrega e que suporte pós-venda está incluído?
Qual é o prazo de entrega e que suporte pós-venda está incluído?
O prazo de entrega efetivo varia conforme a configuração e será especificado no momento do pedido. Todas as configurações incluem instalação, comissionamento e treinamento de operadores gratuitos, garantia de um ano, suporte técnico 24/7 sob demanda, serviço no local e peças de reposição em estoque.
07
A linha pode ser personalizada ou fornecida como OEM?
A linha pode ser personalizada ou fornecida como OEM?
Sim, a largura, o número de tochas, a combinação de processos, a inclusão de robôs, os recursos de visão e a integração com o sistema MES podem ser personalizados. Também podemos produzir equipamentos OEM completos com base em seus requisitos específicos.
08
Qual é o ROI em comparação com a soldagem manual?
Qual é o ROI em comparação com a soldagem manual?
A automação da soldagem de caldeiras frequentemente proporciona o retorno do investimento em 1.4 a 3 anos graças à economia de mão de obra, ao aumento do tempo de arco aberto e à redução do retrabalho. Clientes que produzem painéis membranados em vários turnos tendem a ficar na faixa mais rápida – entre em contato com a Aubrik para obter uma estimativa do retorno do investimento com base em sua produção.
Em alta agora



